Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Винтовые поверхности
Назначим подачу на оборот шпинделя: So=0.6 мм/об
Определим стойкость инструмента по формуле
Tp = Tм мин, (1.7.13)
где Tм =80 мин – стойкость машинной работы инструмента
- коэффициент времени рабочего хода, определяется по формуле
= Lрез / Lрх (1.7.14)
Подставляя известные величины в формулу (1.7.14), и формулу (1.7.13) получим:
= 17/16 = 1.02
Тp = 1.02 80 = 81.16 мин
Рассчитаем скорость резания V, м/мин и число оборотов шпинделя n, мин-1.
V = Vтабл. K1 K2 K3 м/мин, (1.7.15)
где Vтабл. = 25 м/мин – табличное значение скорости.
K1 = 1 – коэффициент, зависящий от обрабатываемого материала;
K2 = 1 – коэффициент, зависящий от стойкости инструмента;
K3 = 1 – коэффициент, зависящий от отношения Lрез/d.
Подставляя известные величины в формулу (1.7.15), получим:
V = 25111 = 25.5 м/мин.
Значения частоты оборотов шпинделя определяем по формуле (1.7.4)
n = 100025/(12) = 663 мин-1.
По паспорту станка принимаем n= 680 мин-1.
Уточним скорость резания по формуле (1.7.6)
V = 25680/1000 = 25 м/мин
Определим основное машинное время по формуле (1.7.9)
To = 16/(6800.16) = 0.31 мин.
Режимы резания на остальные операции рассчитаем аналогично и результаты занесем в таблицу (табл. 1.4).
Таблица 1.4
Сводная таблица режимов резания.
| № | № | Наименование |
t |
nд |
V | S |
Lрх |
To |
| операци. | перехода |
операции или перехода |
мм |
об/ мин |
м/ мин |
мм/ об |
мм |
мин |
1 |
2 |
3 |
4 |
6 |
7 |
8 |
9 |
10 |
015 |
Вертик-фрезерная |
|||||||
1 |
фрез. поверхность |
2,2 |
260 |
80 |
0.12 |
86 |
0.9 |
|
2 |
фрез. поверхность |
1,5 |
450 |
80 |
0.12 |
76 |
0.82 |
|
3 |
фрез. паз |
1,6 |
450 |
30 |
0.08 |
48 |
1.31 |
|
020 |
Вертик-фрезерная |
2.2 |
320 |
35 |
0.06 |
86 |
0.57 |
|
025 |
Вертик-сверлильн. |
|||||||
1 |
зенкеровать |
2.1 |
380 |
28 |
0.8 |
48 |
0.46 |
|
2 |
развертывать |
400 |
30 |
2 |
48 |
0.32 |
||
3 |
развертывать |
400 |
30 |
2 |
48 |
0.32 |
||
30 |
Горизонт.-фрезерн. |
1.5 |
180 |
40 |
0.12 |
38 |
0.32 |
|
30 |
Вертик-сверлильн. |
6 |
680 |
25 |
0.36 |
16 |
0.31 |
1.7.4. Техническое нормирование.
Под техническим нормированием понимается установление норм времени на выполнение отдельной работы или нормы выработки в единицу времени. Под нормой времени понимается время, устанавливаемое на выполнение данной операции.
Для среднесерийного производства это штучно-калькуляционное врем (Тш.к.), и определяется как [12]
Тш.к. = То + Тв + Тобсл. + Тот.л.н. + Тп.з./n мин, (1.7.1)
где То – основное (технологическое) время, мин;
Тв- вспомогательное время, мин
Тобсл. – время на обслуживание, мин
Тот.л.н. – время а отдых и личные нужды, мин
Тп.з – подготовительно-заключительное время, мин
n – число деталей в партии, шт.
Основное и вспомогательное время составляют Топ – оперативное время, от которого в процентном соотношении считается Тобсл. и Тот.л.н . Для примера приведем расчет штучно-калькуляционного времени на 020 операцию.
Вспомогательное время включает в себя время на установку, закрепление и снятие детали, приемы связанные с управлением оборудованием (ty), контрольные измерения (tизм), время на замену инструмента, (tперех.) – связанное с переходом.
Так как измерение будет проводиться штангенциркулем, то tизм. = 0.23 мин. Инструмент крепится в обычном патроне, поэтому время на его замену равно tперех. = 0.14 мин.
Время на установку, закрепление и снятие детали определяется по формуле
tу.з.с. = tу.з.с.п. / n мин, (1.7.2)
где tу.з.с.п. = 0.32 мин – время на установку и закрепление детали в тисках
Подставляя известные величины в формулу (1.7.2), получим:
tу.з.с. = 0.32 / 1 = 0.32
Определим вспомогательное время по формуле
Тв = tу.з.с. + tизм. + tперех. мин, (1.7.3)
Подставляя известные величины в формулу (1.7.3), получим:
Тв = 0.32 + 0.23 + 0.35 = 0.89
Оперативное время определятся по формуле
Топ = То + Тв мин, (1.7.4)
Подставляя известные величины в формулу (1.7.4.), получим:
Топ = 0.57 + 0.89 = 1.46
Время на обслуживание и время на отдых составляют по 4% от оперативного времени
Тобсл. = Тот.л.н. = 0.04 1.46 = 0.0584
Подготовительно-заключительное время – это время, затраченное на подготовку исполнителя и средств технического оснащения к выполнению технологической операции. Для данного оборудования подготовительно-заключительное время на обработку детали равно 11 мин.
Приняв число деталей в передаточной партии равное n = 54 шт, определим штучнокалькуляционное время по формуле
Tшк = Топ (1+(аобсл+аф)100), мин (1.7.5)
где аобсл – норма времени на обслуживание, мин
аф и норма времени на отдых, мин.
Подставляя известные величины в формулу (1.7.5), получим:
Тшк = 1.46 (1+8100) = 1.51 мин.
Приняв число деталей в передаточной партии равное n=54 шт, определим штучно калькуляционное время по формуле (1.7.1)
Тшк = 0.57 + 0.32 + 0.14 + 0.23 + 1154 = 1.57 мин.
Нормы времени на остальные операции рассчитываем аналогично и результаты занесем в таблицу (табл. 1.5).
Таблица 1.5
Таблица норм времени.
|
№ опер. |
То |
Тв |
Топ |
Тшт |
Тп.з |
Тшк |
n |
||||||
|
tузс |
tпре |
tизм |
|||||||||||
| мин | шт | ||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | |||
015 |
Вертик.-фрезерная |
2.7 |
0.32 |
0.35 |
0.23 |
3.6 |
3.68 |
11 |
3.8 |
54 |
|||
020 |
Вертик.-фрезерная |
0.57 |
0.32 |
0.14 |
0.23 |
1.26 |
1.31 |
11 |
1.51 |
54 |
|||
025 |
Верт.-сверлильная |
1.1 |
0.32 |
0.35 |
0.23 |
2.00 |
2.19 |
11 |
3.19 |
54 |
|||
030 |
Гориз.-фрезерная |
0.32 |
0.32 |
0.14 |
0.23 |
0.96 |
1.06 |
11 |
1.23 |
54 |
|||
035 |
Верт.-сверлильная |
0.3 |
0.32 |
0.14 |
0.2 |
0.88 |
1.96 |
11 |
2.16 |
54 |
|||
2. КОНСТРУКТОРСКАЯ ЧАСТЬ
2.1. Основы электромеханической обработки.
2.1.1. Сущность и особенности электромеханического способа упрочнения.
Электромеханическое упрочнение (ЭМУ) основано на сочетании термического и силового воздействия на поверхностный слой обрабатываемой детали. Сущность этого способа заключается в том, что в процессе обработки через место контакта инструмента с поверхностью обрабатываемой детали проходит ток большой силы и низкого напряжения вследствие чего выступающие гребешки поверхностного слоя обрабатываемой поверхности подвергаются сильному нагреву, под давлением инструмента деформируются и сглаживаются, а поверхностный слой упрочняется. В условиях серийного производства и ремонта деталей основной задачей совершенствования должно явиться повышение производительности процесса и обеспечение высокого качества. Это должно осуществляться путем применения многинструментальных приспособлений, которые во многих случаях позволяют исключить электроконтактное устройство, что особенно важно при упрочнении деталей большой длины, так как при этом обеспечивается стабильность теплообразования по всей длине детали, и, кроме того, экономиться электроэнергия.
Особенность электромеханической обработки связана с явлением горячего наклепа. Эта особенность будет проявляться тем интенсивнее, чем выше температура нагрева и давления обработки. Отсюда следует, что при высоких температурах и значительных давлениях электромеханической обработки можно ожидать в светлой зоне поверхностного слоя появление растягивающих остаточных напряжений. Сложность структуры и объемных изменений в поверхностном слое электромеханической обработки зависит от взаимодействия тепловых и силовых факторов.
С точки зрения металловедения, процессы электромеханической обработки можно отнести к особому виду поверхностей получаемых термомеханической обработкой (ТМО). Принципиальное отличие от ТМО состоит в том, что этот процесс, как правило, относится к упрочняюще-отделочной обработке. К особенностям теплообразования и термических процессов следует отнести наличие двух основных источников теплоты, создаваемых электрическим током и трением локальный нагрев, сопровождающийся действием значительных давлений термический цикл (нагрев, выдержка и охлаждение) весьма кратковременный и измеряется долями секунды высокая скорость охлаждения определяется интенсивным отводом теплоты вовнутрь детали.
Эти отличия обусловливают получение особой, мелкодисперсной и твердой структуры поверхностного слоя, обладающими высоким физико-химическими и эксплуатационными свойствами. Принципиальное отличие электромеханического способа восстановления деталей от других способов состоит в том, что в процессе восстановления достигается значительное повышение физикомеханичесикх свойств активного поверхностного слоя детали без дополнительных операций термической обработки.
Принципиальная схема электромеханической обработки заключается в следующем от сети напряжением 220 380 В ток проходит через понижающий трансформатор, а затем через место контакта поверхности обрабатываемой детали с инструментом. Сила тока и вторичное напряжение регулируются в зависимости от площади контакта поверхности обрабатываемой детали и инструмента, исходной шероховатости поверхности и качеству поверхностного слоя.
2.2. Упрочнение винтовых поверхностей.
Ходовые винты валов служат для преобразования вращательного движения в поступательно-прямолинейное перемещение с помощью сопряженной с ним гайки различных узлов станка (суппорты, каретки, фартуки и др.). Ходовой винт является одним из звеньев многозвенной размерной цепи, которая обеспечивает точность перемещения суппорта станка, а следовательно, и точность изготовляемой на этом станке детали. Равномерность перемещения узлов оказывает нередко решающее влияние на точность изготовляемой на станке детали, она зависит от ряда факторов. Хордовые винты обладают недостаточной жесткостью, так как обычно их длина во много раз больше диаметра, поэтому при работе возникают деформации ходовых винтов.
Существующие способы упрочнения ходовых винтов станков объемной закалкой и закалкой ТВЧ не нашли широкого применения главным образом вследствие того, что они приводят к деформациям длинных деталей и усложняют технологию их изготовления. По этой причине большинство ходовых винтов изготовляют не упрочненными, а их износ имеет абразивный характер и достигает значительных размеров, что приводит к потере точности станка. Так, износ ходовых винтов токарно-винторезных станков 1А62, 1Д62М по среднему диаметру при двухсменной работе достигает 0,5 мм в год.
Для ЭМО ходовых винтов небольших и средних размеров можно применять трансформатор УЭМО, а при упрочнении крупных винтов – более мощный трансформатор. Во всех случаях упрочнение длинных деталей во избежание их излишнего нагрева целесообразно подводить оба конца вторичной обмотки трансформатора к упрочняющему приспособлению.
2.3. Приспособление для упрочнения ходовых винтов.
Для упрочнения сравнительно небольших винтов (диаметр до 40 мм, длина 480 мм) используют приспособление приведенное на чертеже приведенного в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.3.С.01.01.СБ)
Приспособление состоит из двух скоб и, шарнирно-соединенных между собой. В нижней скобе (стационарной) установлены два держателя, несущие латунные ролики, свободно посаженые на осях; служащие для позиционировния по винтовым канавкам. Оба держателя могут свободно поворачиваться в гнездах (подшипники скольжения), для поворота на угол наклона винтовой канавки. В верхней скобе (откидной) установлена в подшипнике скольжения державка, несущая упрочняющую круглую твердосплавную пластину, которая неподвижно закреплена на державке. Державка изолирована от скобы подшипником скольжения который выполнен из диэлектрика, материала не проводящего электричество, В стационарной скобе имеется посаженый на палец накидной винт, под который в накидной скобе имеется стыковочный паз. Стационарная скоба крепится к уголку подпружиненным винтовым соединением. Отверстия под винт в скобе имеют некоторый зазор служащий для компенсации искажений системы станок/деталь. Пружины необходимы для устранения излишнего люфта. Уголок крепится винтами через втулки из диэлектрика к поверхности стола суппорта.
Между уголком и столом находится пластина из диэлектрика. Приспособления закрепляется описанным ранее способом к столу суппорта, и устанавливается обрабатываемый вал между которым и задней бабкой находится диэлектрическая втулка специальной конструкции, при этом латунные ролики позиционируются по шагу и наклону винтовой поверхности. После этого откидная скоба устанавливается в рабочее положение и закрепляется накидным винтом с усилием достаточным для плотного прилегания инструмента к обрабатываемой поверхности. Один из контактов подводится к державке (для чего в торце державки имеется резьбовое отверстие) а второй контакт подводится специальным устройством - щеткой на изолированный от станка патрон. И происходит процесс электромеханической обработки ходового вала.
Необходимость в изоляции корпуса станка от подвода одного из зарядов вызвана тем, что в случае наличия такого контакта эффект подобный процессу ЭМО происходил бы между соприкасающимися поверхностями самого станка (например в подшипниках или зубчатых колесах) что совсем не желательно.
При возникновении каких либо геометрических искажений в системе станок – приспособление - упрочняемый вал компенсация производится за счет подпружиненных соединений (накидной винт, крепление приспособления к уголку), сохраняя усилие не более необходимого для плотного прилегания инструмента к обрабатываемой поверхности.
3. ИССЛЕДОВАТЕЛЬСКАЯ ЧАСТЬ
3.1. Экспериментальное исследование условий образования заусенцев при фрезеровании заготовок из стали 45.
3.1.1. Цель проведения исследования.
Цель данного исследования – получение инструмента (фрезы) с оптимальной геометрией, направленной на уменьшение количества и качества заусенец.
3.1.2. Содержание исследования.
С целью отыскания оптимальных параметров процесса фрезерования я провел экспериментальные исследования. Опыты проводились на горизонтальном консольно-фрезерном станке.
Обрабатываемый материал – сталь 45.
Инструмент – торцовая фреза 160мм, оснащенная твердым сплавом Т5К10.
С геометрией режущих лезвий приведенных в табл. 3.1
Таблица 3.1
Геометрия режущих лезвий.
| | | |
1 |
|
|
-20 +15 |
5 20 |
30 90 |
0 25 |
-20 +20 |
Фрезерование производили со следующими параметрами:
диапазон скоростей резания 70 200 м/мин,
подача Sz = 0.02 0.12 мм/зуб;
глубина резания 0.2 5.0 мм.
Графики результатов опытов приведены в графической части дипломного проекта.
3.1.3. Анализ полученных результатов.
Как видно из графиков, приведенных в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.3.13.02-17 ), все обследованные факторы существенно влияют на величину заусенцев. Наиболее сильное влияние на величину заусенцев оказывает главный угол в плане (см. рис. 3.1) и (см. 090202.ДП.ТМС.1.1.3.13. ).
С увеличением угла от 30 до 75 высота заусенцев уменьшается от 4 мм до 0.6 мм, т.е. в 6.6 раза, и достигает своего минимального значения при =75. При дальнейшем увеличении угла величина заусенцев возрастает . Уменьшение величины заусенцев с увеличением в области 30 75 объясняется, очевидно, снижением составляющей силы резания Py , нормальной к обрабатываемой поверхности. С увеличением в работу резания все больше вступает вспомогательная режущая кромка, так как высота гребешков h (см. 090202.ДП.ТМС.1.1.3.13. ) возрастает. Это приводит к росту сил резания на вспомогательной режущей кромке, а следовательно, и к некоторому увеличению высоты H и толщины звусенцев в диапазоне = 75 90.
Как видно из графиков (см. 090202.ДП.ТМС.1.1.3.13. ) с увеличением вспомогательного угла в плане , от 0 до 10 величина заусенцев резко уменьшается, а затем, при дальнейшем увеличении , практически не изменяется.
Аналогичный характер имеет и зависимость сил резания на вспомогательной режущей кромке: вначале они уменьшаются, а затем остаются практически неизменными.
С увеличением заднего угла до 12 в связи с уменьшением сил трения на задней грани, уменьшаются силы резания, а следовательно, и величина заусенцев
(см. 090202.ДП.ТМС.1.1.3.13. ).
Дальнейшее увеличение угла практически не снижает силы резания и величину заусенцев. Оптимальным углом следует считать опт = 12 . При больших ослабляется режущая часть инструмента.
Увеличение переднего угла сопровождается уменьшением сил резания и величины заусенцев (см. 090202.ДП.ТМС.1.1.3.13. ). Например, с увеличением от -15 до 0 высота заусенцев снижается от 1.6 мм до 0.15 мм. Большие значения угла назначать не рекомендуется из-за ослабления режущей части фрезы. Кроме того, дальнейшее увеличение переднего угла снижает величину заусенцев незначительно.
Как видно из графика (см. 090202.ДП.ТМС.1.1.3.13. ), на котором представлена зависимость величины заусенцев от угла наклона режущей кромки X, минимальную величину заусенцы имеют при = -10. Зависимость высоты H и толщины Q заусенцев от скорости резания представлены на рис.25. Увеличение скорости резания в диапазоне 70 200 м/мин повышает величину заусенцев. Это объясняется, очевидно, повышением пластичности обрабатываемого материала в связи с повышением температуры резания. Сила резания при этом несколько понижается, но в меньшей степени.
Зависимость H и Q от подачи имеет сложный характер (см. 090202.ДП.ТМС.1.1.3.13. ). В области малых подач 0.02 0.07 мм/зуб увеличение ее снижает величину заусенцев, которые при S = 0.07 мм/зуб имеют минимальную величину. Дальнейшее увеличение S приводит к увеличению H и Q.
Такая закономерность объясняется следующим. С увеличением подачи одновременно прогрессируют два процесса: упрочнение (наклеп) вследствие повышения сил резания и разупрочнение (отдых) из-за воздействия теплоты. Первый процесс способствует охрупчиванию поверхностного слоя обрабатываемого материала, что снижает величину заусенцев, а второй процесс повышает пластичность обрабатываемого материала, а следовательно, и способствует росту заусенцев. В области малых подач интенсивность первого процесса выше. Этим и объясняется снижение H и Q. А в области подач 0.07 0.12 мм/зуб второй процесс преобладает над первым и величины H и Q возрастают.
Уменьшение глубины резания от 5 до 0.4 мм снижает величину заусенцев незначительно (см. 090202.ДП.ТМС.1.1.3.13. ). Величина заусенцев резко снижается с уменьшением t от 0.4 мм. Это объясняется тем, что при малых t режущие лезвия фрезы срезают наклепанный более хрупкий слой.
Поэтому для снижения величины заусенцев целесообразно применение фрез с одним или несколькими зубьями, которые делаются на 0.05 0.1 мм выше всех остальных зубьев (см. 090202.ДП.ТМС.1.1.3.13. ). Главная режущая кромка зачистных зубьев не участвует в работе, так как она смещена в радиальном направлении, что снижает нагрузку на эти зубья и повышает их стойкость.
Длина L зачистного зуба должна быть больше величины подачи на один оборот, что необходимо для снятия следов обработки от всех основных (незачистных) зубьев. Вспомогательный угол в плане , на зачистных зубьях равен нулю, а на основных - 15.
Экспериментальные зависимости, приведенные выше, получены при работе острой фрезой и не учитывают износа инструмента , который, как показывает опыт, оказывает существенное влияние на величину заусенцев. Поэтому при выборе оптимальных параметров процесса фрезерования необходимо учитывать их влияние на износостойкость инструмента.
Мною проводились исследования по отысканию зависимостей интенсивности износа фрезы от геометрических параметров и параметров режима резания. Опыты проводили в тех же условиях, что и при отыскании зависимостей величины заусенцев и параметров процесса фрезерования.
В качестве характеристики интенсивности износа инструмента принят поверхностный относительный износ по задней грани. Величину определяли из соотношения:
= dh3 / dп мм/м2, (3.1.1)
где h3 – ширина штрихов износа по задней грани
режущей части фрезы в мм;
п – площадь обрабатываемой поверхности в м2
Износ задней грани инструмента измеряли с помощью лупы Бринелля с ценой деления 0.1 мм. Результаты опытов представлены на рис. 6-14. Как видно из графика на рис.6, на котором изображена зависимость =f(), уменьшение угла от 90 до 30 снижает интенсивность износа режущих лезвий фрезы. Это объясняется тем, что с уменьшением угла толщина среза уменьшается, ширина увеличивается, а вместе с этим улучшается и отвод тепла из зоны резания. В результате стойкость фрезы возрастает. Однако наряду с этим резко возрастает величина заусенцев, что значительно повышает трудоемкость их удаления. В силу этого целесообразнее применять фрезу с углом =70, хотя интенсивность ее износа будет в 2 раза выше, чем фрезы с углом =30. Следует отметить, что фрезы с малым углом в плане (например = 2030) могут быть использованы только про условии жесткой и виброустойчивой технологической системы СПИД, причем глубина резания не должна быть выше 3мм.
Интенсивность износа фрезы с увеличением , вначале снижается и достигает своего минимального значения при = 15, а затем, при дальнейшем увеличении этого угла, возрастает (см. 090202.ДП.ТМС.1.1.3.13. ). Повышенный износ фрез с малым , вызван возникновением вибраций, а с 1>15 ослаблением режущей части инструмента и ухудшением теплоотвода из зоны резания.
Рекомендуется применять фрезы с 1 = 15. При этом обеспечивается минимальные величина заусенцев и интенсивность износа фрезы.
Зависимость интенсивности износа задней грани фрезы от заднего, угла имеет сложный характер (см. 090202.ДП.ТМС.1.1.3.13. ). С увеличением от 5 до 14 величина возрастает, а при дальнейшем повышении этого угла до 20 снижается. В области <11 величина заусенцев значительна, поэтому эти значения углов применять нецелесообразно.
Выбор большого заднего угла 20 нежелателен, так как он связан с ослаблением режущей кромки инструмента, что приводит к выкрашиванию режущей кромки инструмента.
Кроме того, с повышением величины заднего угла возрастает износ режущей кромки в радиальном направлении, хотя износ задней грани имеет небольшую величину. С рассмотренных позиций целесообразно применять = 16.
В области = -150 изменение этого угла не оказывает существенного влияния на интенсивность износа фрезы (см. 090202.ДП.ТМС.1.1.3.13. ). С увеличением от 0 до 10 износ инструмента повышается. Анализ зависимостей величины заусенцев и интенсивности износа фрезы от переднего угла дает основание рекомендовать = 0.
Как видно графика (см. 090202.ДП.ТМС.1.1.3.13. ), на котором изображена зависимость интенсивности износа фрезы от угла наклона режущей кромки, минимальное значение фреза имеет при = +10. Это объясняется тем, что при угле больше нуля первоначальное место контакта инструмента и заготовки удаляется от вершины зуба и тем самым предохраняет от сколов наиболее ослабленное место. Особенное значение это имеет для фрез с пластинками из твердого сплава . Однако величина заусенцев при >0 значительна, поэтому рекомендуется применять =0.
С увеличением скорости резания от 40 до 80 м/мин интенсивность износа фрезы сохраняется неизменной (см. 090202.ДП.ТМС.1.1.3.13. ). При дальнейшем увеличении до 150 м/мин величина возрастает.
Таким образом, с точек зрения интенсивности износа инструмента и величины заусенцев целесообразно фрезеровать заготовки из стали 45 с = 80 м/мин. Увеличение подачи S от 0.05 до 0.15 мм/зуб снижает интенсивность износа фрезы (см. 090202.ДП.ТМС.1.1.3.13. ). при этом снижение величины в диапазоне подач 0.06 0.15 мм/зуб незначительно. Поэтому в качестве критерия при выборе величины S принимается величина заусенцев. Рекомендуется применять S = 0.08 мм/зуб. Интенсивность износа фрезы с увеличением глубины резания от 0.3 до 5 мм возрастает незначительно (см. 090202.ДП.ТМС.1.1.3.13. ).
3.1.4. Выводы и рекомендации.
Результаты экспериментальных исследований, приведенных выше, дают основание рекомендовать две конструкции фрезы: первая конструкция фрезы отличается от стандартной лишь геометрическими параметрами режущих лезвий, поэтому практически не требует дополнительных затрат на ее изготовление.
Геометрические параметры этой фрезы имеют значения, приведенные в таблице (табл. 3.1.2).
Таблица 3.1.2
Геометрические параметры фрезы.
-
1
70
15
0
16
0
Вторая конструкция фрезы имеет такую же геометрию, как и первая, но отличается от нее наличием одного или нескольких зачистных зубьев (см. рис. 3.2), имеющих вспомогательную режущую кромку длиной 1.5 2 мм с 1 = 0. Остальная часть режущих кромок этих зубьев имеет 1 = 15. Фрезерование целесообразно проводить со скоростью резания = 80 м/мин и подачей Sz = 0.08 мм/зуб.
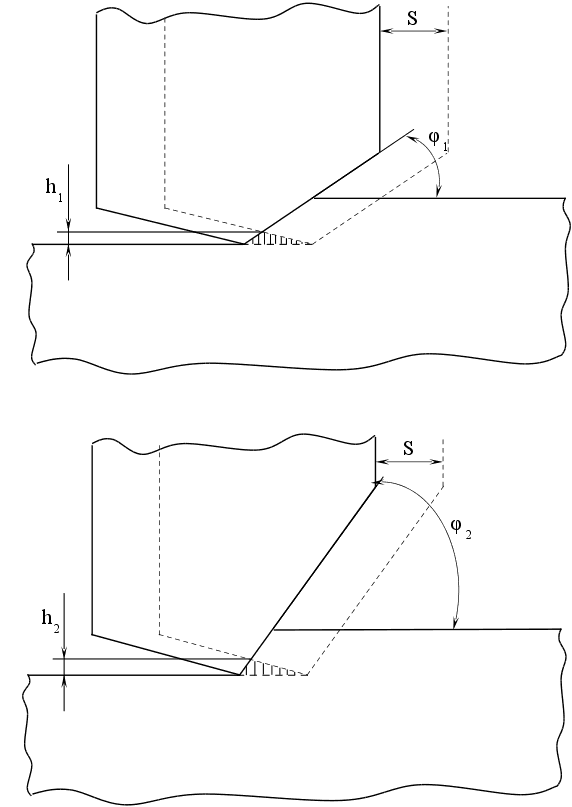
рис. 3.2 Влияние угла в плане на высоту заусенцев
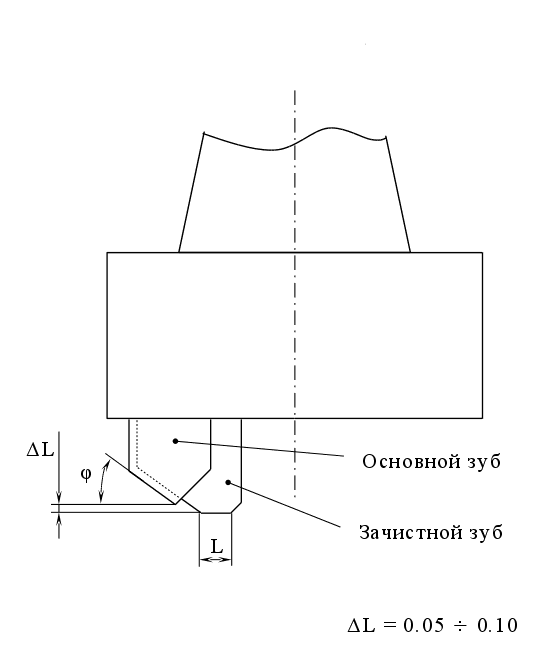
рис. 3.2 Конструкция фрезы с зачистным зубом
3.2. Прогнозирование точности и качества при проектировании технологических процессов механической обработки.
3.2.1. Цель проведения исследования.
Цель данного исследования – разработка программного пакета, прогнозирования точности обработки деталей на металлообрабатывающих станках, для ПЭВМ.
3.2.2. Содержание исследования.
В процессе работы было проведено исследование точности обработки деталей на металлообрабатывающих станках и, согласно методике, разработан алгоритм , приведенный в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.3.13.18), работы программы. Опыты проводились на токарно-винторезном станке. Результаты исследования занесены в таблицу (табл. 3.2.1).
3.2.3. Методика анализа точности обработки партии деталей, с помощью кривых распределения.
Для того, чтобы изделие экономично выполняло свое служебное назначение, оно должно обладать необходимым для этого качеством. Качество продукции – совокупность свойств продукции, обуславливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением (ГОСТ 15467-79).
К основным показателям качества изделия можно отнести безотказность функционирования, долговечность, точность сопряжений, уровень шума, безопасность, коэффициент полезного действия, удобство и простоту обслуживания, степень механизации и т.д.
Количественное значение показателей качества может устанавливаться либо на стадии разработки проектного задания как уровень, к которому необходимо стремиться при проектировании деталей, либо в процессе проектирования просчитывается как результат, полученный при разработке данной конструкции. Качество изделия складывается из качества деталей, его составляющих и качества соединения этих деталей. Одним из наиболее важных показателей качества деталей считают прочность их изготовления. Под точностью детали понимают степень ее приближения к геометрически правильному ее прототипу. По-видимому, под геометрически правильным прототипом можно представить деталь, которая, работая в узле в сопряжении с деталями также геометрически правильно выполненными, обеспечивает максимальную долговечность изделия.
Точность механической обработки деталей на станках – это степень соответствия реальной поверхности обработанной детали идеальной схеме обработки, положенной в основу данного метода. Точность обработки – понятие чисто технологическое, характеризующее каждый из методов обработки.
После обработки партии деталей на настроенном станке (например, в течении одной смены) производят выбор некоторого количества деталей для обмера. В примере, приведенном ниже, анализ точности обработки партии деталей будет выполнен по результатам обмера диаметра у 50 деталей, который в операционном эскизе задан =160.08 В пределах указанной выборки