Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Винтовые поверхности
Для определения закона нормального распределения случайных величин (и последующего определения по нему вероятного процента брака) первоначально по результатам замеров строят кривую эмпирического распределения размеров и определяют ее характеристики X – среднеарифметический размер партии и - среднее квадратичное отклонение, которое определяется по следующим зависимостям
X = (x1m1+x2m2+…+xkmk)/n = 1/nximi ; (3.2.1.)
 = =((x1-x)2m1+...+(xk-x)2mk)/n (3.2.2.)
где xi – размер в соответствующем интервале
n – количество деталей в выборке
mi–абсолютная частота попадания размера в соответствующий интервал
k – число интервалов, на которые разбито поле рассеивания размеров.
Число интервалов рекомендуется определять по следующей зависимости
5lg(n)k (3.2.3.)
В нашем примере k = 5lg (50) 8. Зная и k, определяют цену деления по оси x
Cu = /k (3.2.4.)
Для построения графиков эмпирического и теоретического распределения размеров, для выполнения расчетов по формулам (3.2.3) и (3.2.4) а так же для определения оценочных критериев выборки целесообразно составить таблицу, которая для нашего примера будет содержать следующие данные
Табл. 3.2.
Значения расчетных величин.
| № |
интервалы размеров xi |
mi |
среднее значение |
ti |
zt |
k |
Nx |
Nx` |
Nx-1/x |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
1 |
15.89…15.91 |
2 |
15.9 |
2.29 |
0.029 |
0.85 |
2 |
0.849 |
1.51 |
2 |
15.89…15.91 |
2 |
15.92 |
1.71 |
0.092 |
2.64 |
4 |
3.489 |
0.511 |
3 |
15.89…15.91 |
6 |
15.94 |
1.14 |
0.208 |
5.95 |
10 |
9.439 |
0.561 |
4 |
15.89…15.91 |
10 |
15.96 |
0.57 |
0.339 |
9.64 |
20 |
19.08 |
0.921 |
5 |
15.89…15.91 |
12 |
15.98 |
0.00 |
0.399 |
11.4 |
32 |
30.48 |
1.521 |
6 |
15.89…15.91 |
8 |
16.00 |
0.57 |
0.339 |
9.69 |
40 |
40.17 |
0.169 |
7 |
15.89…15.91 |
7 |
16.02 |
1.14 |
0.208 |
5.95 |
46 |
46.12 |
0.881 |
8 |
15.89…15.91 |
3 |
16.04 |
1.71 |
0.093 |
2.64 |
50 |
48.80 |
1.2 |
Пользуясь данными таблицы (колонки 2 и 3), строим график эмпирического распределения (рис. 3.3). При этом точки, принадлежащие каждому интервалу размеров, на графике наносятся против середины соответствующего интервала.
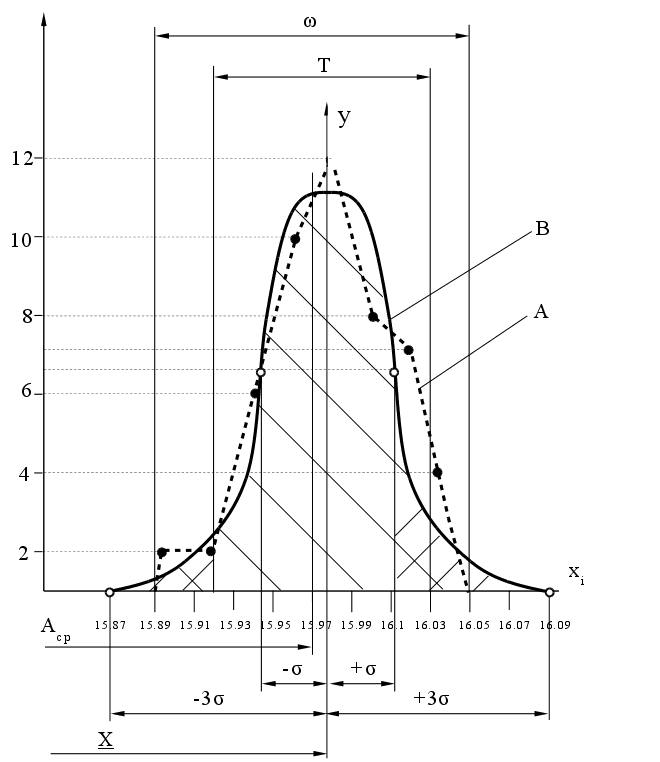
рис 3.3 График распределение размеров
На графике (см. рис. 3.3) измеренное поле рассевания размеров и допуск на изготовление Т. Пользуясь формулами вычислим характеристики эмпирического распределения.
Основной целью анализа распределения точности обработки партии деталей является прогнозирование вероятного количества бракованных и годных деталей на исследуемой операции. Выше было указано, что распределение размеров деталей на операциях механической обработки в большинстве случаев следует закону нормального распределения случайных величин. Это позволяет использовать указанный закон для анализа точности рассматриваемой операции. Для построения теоретической кривой нормального распределения (для последующего сравнения с эмпирической и установления возможности использования в расчетах закономерностей нормального распределения) используют следующую методику
Аналитически закон нормального распределения выражается уравнением

y = 1/(o2) e^(-(x-xo)2/2o2) (3.2.5.)
где e – основание натуральных логарифмов
x и о – параметры генеральной совокупности.
Под генеральной совокупностью следует понимать все количество деталей, которое будет выполнено по данному технологическому процессу. Для использования закона нормального распределения к анализу точности обработки партии деталей с некоторой погрешностью приравнивают соответствующий параметры экспериментального распределения и генеральной совокупности о xo = xo.
Для практических расчетов при n20 целесообразно использовать более точное соотношение с учетом погрешности эмпирических параметров распределния
 о
=
2
(3.2.6.)
 xo
= x
n
(3.2.7.)
С учетом использования экспериментальных данных полагают
y = K`/(nCu)
= 1/(o2)
e^(-(x-xo)2/2o2) (3.2.8.)
где K` - теоретическая частота для любых значений x=m;
Cu – величина интервала по оси абсцисс.
Из (3.2.8) получаем
K` = nCu / o (3.2.9.)
t = (x-xo)/o (3.2.9.)
K`
= nCu/o
1/2
e^(-(x-xo)2/2o2) (3.2.9.)
В математической статистике для проверки нормальности распределения выборки используется несколько критериев. Наиболее простым для вычисления является критерий академика А.Н.Колмогорова - .
Используем этот критерий для анализа нормальности распределения приведенной выше выборки.
Первоначально делается предположение о том, что партия деталей, из которой извлечена выборка, имеет нормальное распределение, следовательно, равенства (1) и (2) справедливы. Согласно методике

= (Nx
– N`xmax)/n (3.2.10)
где N = mi – накопленные эмпирические частоты распределения случайной величины xi, которые подсчитываются в нашем примере по данным таблицы (табл.5.1 столбец 3).
Nx` - накопленные теоретические частоты распределения.
В числителе формулы (3.2.1) берется наибольшая абсолютная разность накопленных теоретических и эмпирических частот. Накопленные теоретические частоты подсчитываются на основе формулы (3.2.2).
- случайная величина, которая подчиняется нормальному закону распределения, по которому можно вычислить вероятность этой величины P().
Р() – выражает вероятность соответствия эмпирического распределения, полученного в примере, распределению генеральной совокупности. Для анализа распределений, рассматриваемых в технике, установлено, что если Р()<0.05, (то есть вероятность соответствия очень мала), то наше первоначальное предположение об отсутствии различия между распределениями выборки и генеральной совокупности является не верным. И наоборот, если Р()0.05, то полученное расхождение между эмпирическими и теоретическими частотами следует считать случайными.
Проверка случайности выборки в исследованиях осуществляется тогда, когда в течении наблюдений центр распределения величины X может постепенно меняться, однако среднее квадратичное отклонение остается постоянным. Именно такие явления наблюдаются при операциях с механической обработкой, в силу действия ряда закономерно - изменяющихся погрешностей.
Достаточно простым и надежным для проверки “случайности” выборки является способ последовательных разностей. Он основан на определении некоторого критерия
= C2/S2 > g (3.2.11.)
где g – некоторое критическое значение критерия .
В связи с тем, что рассеивание размеров на исследуемой операции подчиняется закону нормального распределения, следовательно, практически размеры деталей могут находиться в пределах поля, ограниченного теоретической кривой. Годными же будут детали, размеры которых остаются в пределах поля допуска. (рис.3.2)
Вероятность получения количества деталей в пределах поля допуска равна отношению площади, заключенной между ординатами, проведенными через границу поля допуска и границы теоретической кривой. Для определения площади используют нормированную функцию Лапласа, которая получается после интегрирования уравнения кривой Гаусса, с использованием подстановки
t = (x-xo) / o (3.2.12.)
Значения
функции Лапласа
табулированы.
В приведенном
виде формула
используется
для определения
половины площади
под кривой, так
как при t ,
Ф(t) стремится
к 0.5. Для практических
расчетов используют
диапазон кривой
Гаусса в пределах
–3 Количество
бракованных
деталей определяют
по формуле
W = [ 1 – Ф(tл)
– Ф(tn)
]
100% (3.2.13.) где
tл и tn
– значение
аргумента t
соответственно
для левой и
правой границ
поля допуска.
3.2.4. Выводы
и рекомендации.
На основе выше
изложенной
методики и
исходных данных
мною была разработана
и написана
программа
статистического
анализа точности
обработки
партии деталей.
В качестве
инструмента
написания
использовался
язык высокого
уровня PASCAL,
и среда разработки
программ
IDE / turbo pascal 7.0. Borland ©.
Программа
(далее пакет)
имеет законченный
и рабочий вид,
Оболочка,
реализованная
в пакете, позволяет
легко вводить
новые данные,
сохранять и
считывать
информацию
(ранее заведенные
данные) с накопительных
устройств.
Пакет имеет
удобный в работе
интерфейс,
коррекцию
ошибок ввода/вывода,
формата данных.
Пакет предоставляет
в наглядной
форме отчет
(анализ) в текстовом
виде и график
распределения
размеров. Данные
хранятся в
файле, в текстовом
формате, что
позволяет
корректировать
их не только
в пакете но и
средствами
программной
оболочки (Dos
Navigator, Norton Commander, FAR).
Исходный текст
программы (см.
прил. ), файл с
введенным
примером и
описание прилогается.
4.
ОРГАНИЗАЦИЯ
ПРОИЗВОДСТВА
4.1.
Состав продукции
цеха, регламент
его работы и
характеристика.
Приспособление
для восстановления
ходовых винтов
выпускает
специальный
цех, специализированный
на производстве
приспособлений
и инструментов
для восстановления
поверхностей
деталей электромеханической
обработкой.
Цех работает
в две рабочих
смены, рабочих
часов в неделю
- 40; количество
часов работы
в смену - 8. 4.2.
Определение
потребного
количества
оборудования
и производственной
площади участка. 4.2.1.
Расчет трудоемкости
изготовления
заданной детали
по операциям
технологического
процесса определяется
по формуле
Tgi =
Nзапtшт.к.i60
, (4.2.1.) где
Tgi –
трудоемкость
i-ой операции
технологического
процесса обработки
заданной детали,
ч Nзап
– годовая программа
запуска детали,
шт tшт.к.
– норма штучно-калькуляционного
времени i-ой
операции
технологического
процесса, мин. Подставляем
значения для
операции 015 в
формулу (4.2.1)
Tg015
= 20123.860
= 78.4 Подставляем
значения для
последующих
операций в
формулу (4.2.1), и
результаты
заносим в таблицу
(табл. 4.1).
Таблица 4.1
Расчет годовой
трудоемкости
количества
основного
технологического
оборудования. № наименование модель трудоемкость годов. расчетн. опер операции станка tшт.к мин Ктруд 1 2 3 4 5 6 7 8 015 фрезерная 6Р13РФ2 3,8 127, 1,16 020 фрезерная 6Р13 1,51 50,6 0,46 025 сверлильная 6Р13 3,19 2012 36,54 106,9 0.97 030 фрезерная 6Р82Г 1,23 41,25 0,375 035 сверлильная 2М55 2,16 72,43 0,659 4.2.2.
Расчет потребности
основного
технологического
оборудования
определяется
по формуле
Си.рас. = Ти.уч.
Фдо
(4.2.2.) где
Си.рас. – расчетное
число станков
по каждой операции
техпроцесса
на участке Ти.уч.
– трудоемкость
по каждой операции
техпроцесса
на участке Фдо
– действительный
годовой фонд
времени = 4015 ч. Трудоемкость
по каждой операции
техпроцесса
определяется
по формуле
Ти.уч. = Ти.дет.
Ттруд
ч, (4.2.3.) где
Ттруд = 36.54 –
коэффициент
соотношения
трудоемкостей.
Преобразовав
формулы (4.2.2) и
(4.2.3), получим Си.рас.
= Тидет.
Ттруд.
Фд.о. (4.2.4.) Подставляя
известные
величины в
формулу (4.2.4), получим:
С015
= 127,42 36,54
4015 = 1,16 Расчет
числа оборудования
для других
операций производим
аналогично
и результаты
заносим в таблицу. 4.3.
Расчет
плановой
себестоимости
продукции
участка.
4.3.1. Расчет
стоимости
основных материалов.
Расходы на
основные материалы
за вычетом
отходов определяются
по формуле
М = С3 – Со
гр, (4.3.1.) где
С3 – стоимость
заготовки
детали, гр Со
– стоимость
отходов, гр.
С3 = m3ЦмКмз1000
гр, (4.3.2.) где
m3 – масса
заготовки
детали, кг Цм
– стоимость
1т. заготовки Кмз
– коэффициент,
учитывающий
транспортно
– заготовительные
расходы.
Со = mотЦо1000
гр, (4.3.3) где
mот – масса
отходов, кг Цо
- стоимость
1т. отходов, гр. Подставляя
известные
величины в
формулы (4.3.1), (4.3.2) и
(4.3.3.), получим:
С3
= 1.40512201.151000
= 1,52 Со
= 0.1054201000
= 0.04 М =
1.97 – 0.04 = 1.48 4.4.
Расчет себестоимости
и условной
внутризаводской
цены детали.
4.4.1.
Цеховую
себестоимость
детали (Сц)
определяем
по следующей
формуле
Сц = М + Зтар
+ Зд + Зотч
+ Нрас гр,
(4.4.1.) где
М – расходы
на основные
материалы за
вычетом отходов,
гр Зтар
– прямая тарифная
зарплата основных
производственных
рабочих, гр.
Зтар = tшт.к.
60
Чср.взв. гр, (4.4.2.) где
tшт.к.
– норма штучно-калькуляционного
времени на
обработку
детали , мин Чср.взв.
– средневзвешенная
часовая тарифная
ставка, гр Зд
– доплаты и
дополнительная
оплата труда
основных
производственных
рабочих на одну
деталь, гр.
Определяется
как Зд
= Зтар
адоп
100 , (4.4.3.) где
адоп – процент
доплаты и
дополнительной
оплаты, адоп
= 64%. Отчисления
в фонд социального
страхования
определяются
как Зотч
= (Зтар + Зд)
0.375 (4.4.4.) Расходы
по содержанию
и эксплуатации
оборудования
и цеховые расходы
Нрас находим
по формуле Нрас
= Зтар
акос.рас
100 (4.4.5.) где
акос.рас. –
процент накладных
косвенных
расходов, акос.рас.
= 377,86% Подставляя
известные
величины в
формулы (4.4.1), (4.4.2),
(4.4.3), (4.4.4) и (4.4.5), получим:
Зтар
= 12.160
0.73 = 0.159 Зд
= 0.15964100
= 0.102 Зотч
= (0.159+0.101)0.375 =
0.091 Нрас
= 0.159377.86100
= 0.6 Cц
= 1.48 + 0.159 + 0.101 + 0.091 + 0.6 = 2.43 4.4.2.
Условная
внутризаводская
цена детали
определяется
по формуле Ц =
Сц + Ппл
гр, (4.4.6.) где
Ппл – плановая
прибыль на одну
деталь, гр,
определяется
как Ппл
= (Сц – М)Рм
100 гр, (4.4.7.) где
Рм – нормативная
рентабельность
производства,
= 40%. Подставляя
известные
величины в
формулы (4.4.6) и
(4.4.7), получим:
Ппл
= (2.43 - 1.48)40100
= 0.38 Ц =
2.43 + 0.38 = 2.81 Расчет
затрат на годовую
программу
запуска находим,
умножив затраты
на деталь на
годовую программу
запуска, и если
умножить полученный
результат на
коэффициент
соотношения
трудоемкостей,
то получим
себестоимость
товарной продукции.
Результаты
расчетов сводим
в таблицу (табл.
4.2).
Таблица 4.2
Расчет себестоимости
и условной цены
детали. затраты
на деталь на
1 шт. гр на
годовую программу
запуска, гр товарной
продукции,
гр 1.48 2977 108807 0.159 320 11689 0.101 203 7425 0.091 183 6690 5.
Расходы по
содержанию
и эксплуатации
оборудования
и
цеховые
расходы 0.6 1207 44111 5.
ЭКОНОМИКА
ПРОИЗВОДСТВА 5.1.
Определение
экономического
эффекта. Проанализируем
экономическую
эффективность
двух технологических
процессов
обработки
проектируемой
детали. В базовом
технологическом
процессе операция
025 осуществляется
на модели 2М55.
На этой операции
мы зенкеруем
и дважды развертываем
отверстие
25Н7.
Недостатками
этого технологического
процесса являются
большие затраты
времени на
смену инструмента
и настройку
оборудования,
если обработка
ведется на
одном станке,
и затраты времени
на установку,
закрепление
и снятие заготовки,
если обработка
ведется на
патронных
станках. В
качестве нового
технологического
процесса принимаем
вариант с применением
на операции
025 станка с ЧПУ
модели 2Р15Ф2. Таким
образом, мы
уменьшаем
трудоемкость
и тем самым
снижаем себестоимость
детали. Покажем
это путем проведения
расчетов, а для
удобства сведем
все данные в
таблицу (табл.
5.1). Таблица
5.1 Исходные
данные для
проведения
расчета. наименование единицы Ан tшт нч Сч 4. Коэфф.
учитывающий доплаты
и премии Кз 53 53 5. Коэфф.
учитывающий дополн.
заработную
плату Кд 11 11 6. Годовой
фонд работы одного
рабочего Fраб ч 1860 1860 8. Коэфф.
учитывающий отчисление
в соцстрах Кс % 37.5 37.5 Цм до цо 12. Действительный
годовой
фонд времени F ч 4015 4015 13. Коэфф.
загрузки
оборудования Кзо 0.93 0.93 14. Коэфф.
выполнения нормы Квн 1.2 1.2 15. Балансовая
стоимость единицы
оборудования Кб гр 20500 35000 16. Норма
аммортизацион ных
отчислений Р % 11.6 11.6 Продолжение
таблицы 5.1 17. Норма
отчислений
на содержание
и ремонт оборудования Рz % 0.3 0.3 18.
Производственная
площадь. Sпл м2 0.72 4.036 19.
Стоимость
1м2,
производственной
пощади Цпл гр 200 200 20. Амортизация помещения Рпл % 2.6 2.6 21. Годовая
норма затрат на содержание
и ремонт помещений Р`пл % 0.02 0.02 22.
Мощность
оборудования Nдв квт 2.2 3.7 дв 24.
Тариф на электроэнергию Сэ гр 0.163 0.163 25. Затраты
на единицу оснастки Кбосн гр 6438 4821 26.
Норма амортизационных
отчислений
на оснастку Росн % 20 20 27. Годовая
норма затрат на содержание
и ремонт оснастки Р`осн % 0.5 0.5 28.
Затраты на
инструмент Ки гр 10 10 29.
Стойкость
инструмента
Тст мин 60 60 Продолжение
таблицы 5.1 30.
Число переточек
инструмента nпер шт 5 5 31.
Затрата на
одну переточку спер гр 0.10 0.10 Куб % 1.2 1.2 Q штгр 0.31 0.31 34.
Коэффициент
трудоемкости. Ктр 36.54 36.54 5.2.
Проведем
расчет величин
капитальных
вложений и
результаты
занесем в таблицу
(таб. 5.2). Таблица
5.2 Определение
величины капитальных
вложений Наименование показателей, варианты (+) – экономия формулы
для расчета базовый новый оборудования. nрас
= АнtштКтруд FKвнКврКр nрас шт 0.856 0.431 Продолжение
таблицы 5.2 2. Принятое
число оборудования nпр шт 1 1 3.
Затраты на
оборудование Коб
= К
nпр Коб гр 20500 35000 +14500 4. Расчетное
количество оснастки Прс шт 1 1 5. Принятое
количество оснастки Пос шт 1 1 6. Затраты
на оснастку и
инструмент Косн
= Кбосн
nосн Косн гр 6438 4821 -1617 7.
Затраты на
производственное
помещение Кз.д.=Sпл
Кдп
nпр
Цпл Кзд гр 504 2508 +2004 ВСЕГО +14887 5.3.
Определим
экономию от
снижения
себестоимости. Производим
расчет и заполняем
полученными
данными таблицу
(табл. 5.3.) Таблица
5.3 Определение
экономии от
снижения
себестоимости Элементы
затрат, варианты (+) – экономия формулы
для расчета базовый новый 1.
Материалы См
= (дЦм-доЦо)АнКтр См гр 117098 117098 - 2.
Зарплата и
отчисление
в соцстрах СзпКс=tштСчКзКгАнКмр Сзп гр 6258 4160 -2097 Сэ
= NдвКnКдв дв Сэ гр 1505 2486 +981 4. Оснастка Сосн
= Кбосн
nосн Сосн гр - - - 5. Инструмент Сп
= nпл(КиnперСпер-Цпо)
Кмр Сп гр 767 383 -384 6.
Амортизация
и затраты на
текущий ремон
оборудования Сам.р.
= Кбnпр100
+ Смр Самр гр 2040 4060 +1920 7. Амортизация
и затраты на
текущий ремонт
оборудования Сос=Кбосnос(Рос+Р`ос)100 Сос гр 1609.5 1205 -3952.5 8.
Амортизация
затрат на
текущий ремонт
здания Спр=Кзд(Рпл+Р`пл)100 Спр гр 25.2 125.4 +100,2 С -3432.3 5.4.
Произведем
расчет общих
показателей
экономической
эффективности
и результаты
занесем в таблицу
(табл. 5.4). Таблица
5.4. Расчет
общих показателей
экономической
эффективности. Наименование
показателей,
формулы для
расчета. Расчет 1.
Снижение
себестоимости
в расчете: на
годовой выпуск
Сч
= Сб-Сн на
программу
Сн
= (Сб-Сн)Ктр на
единицу продукции
Сед=(Сб-Сн)(КтрАзап) Сч Сn Cед гр гр гр -3432.3 99.6 0.05 2.
Экономический
эффект в расчете на
годовой выпуск
Э=(Сб-Сн)+Ен(Кн-Кб) на
программу
Эн
= ЭКтр на
единицу продукции
Эед=ЭнNзап
Э Эн Эед гр гр гр 1596.14 46.2 0.03 3.
Окупаемость
дополнительных
капитальных
затрат
Т`=(Кн-Кб)(Сб-Сн)=КдопС Т` год 3.6 4.
Условное
высвобождение
численности
на
годовой выпуск
=(tшт-tшт.н.)АнКтрFрабКвн на
программу
n
= Ктруд на
единицу продукции
ед
= nАн n ед чел чел чел 1 1 1 6.
ОХРАНА ТРУДА
6.1. Назначение
охраны труда
на производстве. Широкое
применение
в промышленности
электродвигателей,
нагревательных
электрических
приборов, систем
управления,
работающих
в различных
условиях, требует
обеспечения
электробезопасности,
разработки
мероприятий
и средств,
обеспечивающих
защиту людей
от воздействия
электрического
тока. Охрана
труда - это система
законодательных
актов, социально-экономических,
организационных,
технических,
гигиенических,
и лечебно-профилактических
мероприятий
и средств,
обеспечивающих
безопасность,
сохранение
здоровья и
работоспособности
человека в
процессе труда.
Как известно
– полностью
безопасных
и безвредных
производств
не существует.
Задача охраны
труда - свести
к минимальной
вероятность
поражения или
заболевания
работающего
с одновременным
обеспечением
комфорта при
максимальной
производительности
труда. Улучшение
условий труда
и его безопасность
приводят к
снижению
производственного
травматизма,
профессиональных
заболеваний,
что сохраняет
здоровье трудящихся
и одновременно
приводит к
уменьшению
затрат на оплату
соответствующих
льгот и компенсаций
за работу в
неблагоприятных
условиях.
В данном разделе
“Охрана труда”
наряду с теоретическими
основами, с
достаточной
полнотой, рассмотрены
организационные
вопросы охраны
труда, пожарной
безопасности,
электробезопасности,
оздоровления
воздушной cреды
производственных
помещений,
методы и средства
обеспечения
безопасности
технологических
процессов, а
также приведены
требования,
методы и средства,
обеспечивающие
безопасность
труда при
изготовлении
проектируемого
электродвигателя.
6.2. Анализ
условий труда.
По мере усложнения
системы “Человек-техника”
все более
ощутимее становится
экономические
и социальные
потери от
несоответствия
условий труда
и техники
производства
возможностям
человека. Анализ
условий труда
на механосборочном
участке, где
будет изготавливаться
проектируемый
двигатель
приводит к
заключению
о потенциальной
опасности
производства.
Суть опасности
заключается
в том, что воздействие
присутствующих
опасных и вредных
производственных
факторов на
человека, приводит
к травмам,
заболеваниям,
ухудшению
самочувствия
и другим последствиям.
Главной задачей
анализа условий
труда является
установление
закономерностей,
вызывающих
ухудшение или
потери работоспособности
рабочего, и
разработка
на этой основе
эффективных
профилактических
мероприятий.
На участке
имеются следующие
вредные и опасные
факторы:
а) механические
факторы, характеризующиеся
воздействием
на человека
кинетической,
потенциальной
энергий и
механическим
вращением. К
ним относятся
кинетическая
энергия движущихся
и вращающихся
тел, шум, вибрация.
б) термические
факторы, характеризующиеся
тепловой энергией
и аномальной
температурой.
К ним относятся
температура
нагретых предметов
и поверхностей.
в) электрические
факторы, характеризующиеся
наличием токоведущих
частей оборудования.
При разработке
мероприятий
по улучшению
условий труда
необходимо
учитывать весь
комплекс факторов,
воздействующих
на формирование
безопасных
условий труда.
6.3.
Электробезопасность.
Эксплуатация
большинства
машин и оборудования
связана с применением
электрической
энергии. Электрический
ток, проходя
через организм,
оказывает
термическое,
электролитическое,
и биологическое
воздействие,
вызывая местные
и общие электротравмы.
Основными
причинами
воздействия
тока на человека
являются:
- случайное
прикосновение
или приближение
на опасное
расстояние
к токоведущим
частям;
- появление
напряжения
на металлических
частях оборудования
в результате
повреждения
изоляции или
ошибочных
действий персонала;
- шаговое напряжение
в результате
замыкания
провода на
землю.
Основные меры
защиты от поражения
током: изоляция,
недоступность
токоведущих
частей, применение
малого напряжения
(не выше 42 В, а в
особо опасных
помещениях
- 12 В), защитное
отключение,
применение
специальных
электрозащитных
средств, защитное
заземление
и зануление.
Одно из наиболее
часто применяемой
мерой защиты
от поражения
током является
защитное заземление.
Заземление
- преднамеренное
электрическое
соединение
с землей металлических
нетоковедущих
частей, которые
могут оказаться
под напряжением.
Разделяют
заземлители
искусственные,
предназначенные
для целей заземления,
и естественные
- находящиеся
в земле металлические
предметы для
иных целей.
Для искусственных
заземлителей
применяют
обычно вертикальные
и горизонтальные
электроды. В
качестве вертикальных
электродов
используют
стальные трубы
диаметром 3
5 см и стальные
уголки размером
от 40 х 40 до 60 х 60 мм
длиной 3
5 м.
Также применяют
стальные прутки
диаметром 10
20 мм и длиной
10 м. Для связи
вертикальных
электродов
и в качестве
самостоятельного
горизонтального
электрода
используют
сталь сечением
не менее 4 х 12 мм
и сталь круглого
сечения диаметром
не менее 6 мм.
В качестве
заземляющих
проводников
применяют
полосовую или
круглую сталь,
прокладку
которых производят
открыто по
конструкции
здания на специальных
опорах. Заземлительное
оборудование
присоединяется
к магистрали
заземления
параллельно
отдельными
проводниками
6.3.1. Расчет
заземления.
В качестве
искусственного
заземления
применяем
стальные прутья
диаметром 50 мм
и длиной 5 м. Для
связи вертикальных
электродов
и в качестве
самостоятельного
горизонтального
электрода,
используем
полосовую сталь
сечением 4x12
мм. Определяем
сопротивление
растеканию
тока одиночного
вертикального
заземления
по формуле
Rв
=(2l)(ln(2l/d)+0.5ln((4t+l)/(4t-l))
ом
(6.3.1.) где
l – длина
заземления,
м d
– диаметр
прутка =
12 мм t
– глубина
заложения
половины заземления,
м
- расчетное
удельное
сопротивление
грунта, омм.
= изм
, (6.3.2.) где
изм
– удельное
сопротивление
грунта =500 ом
- коэффициент
сезонности
= 1.3. Подставляя
известные
величины в
формулу (6.3.2), получим:
= 5001.3 = 650
Омм Определим
глубину заложения
половины заземления,
м по формуле
t = 0.5l+to
м, (6.3.3.) где
tо – расстояние
от поверхности
земли до верхнего
конца заземлителя,
принимаем = 0.5
м. Подставляя
известные
величины в
формулу (6.3.1), получим:
Rв
= 650(25)(ln(10/0.012)+0.5ln(17/7)
= 179.95 Ом. Определим
число заземлений
по формуле
n = Rв/(R3)
шт, (6.3.4) где
R3
– наибольшее
допустимое
сопротивление
заземляющего
устройства,
Ом
- коэффициент
использования
вертикальных
заземлителей
без учета влияния
соединительной
полосы = 0.63 (электроды
размещены по
контуру). Подставляя
известные
величины в
формулу (6.3.4), получим:
n = 179.75(40.63)
= 71.32 шт. Принимаем
n = 64 шт. Определим
сопротивление
растеканию
растеканию
тока горизонтальной
соединительной
полосы, Ом Rn
= /(2l1)ln(2l12/(bt1)
Ом, (6.3.5.) где
t1
– глубина
заложения
полосы, м b
– ширина полосы,
м l1
– длина полосы,
определяется
как
l1
= 1.05an
м, (6.3.6.) где
a – расстояние
между вертикальными
заземлениями,
м a
= 3l
= 35
= 15 м, Подставляя
известные
величины в
формулу (6.3.6) , получим:
l1
= 1.051564
= 1008 м. Подставляя
известные
величины в
формулу (6.3.5), получим:
Rn
= 650(21008)ln(210082(0.0123))
= 1.8 Ом. Определим
сопротивление
растеканию
тока заземляющего
устройства
Ro
= RвRn/(RвRn+Rnnв)
Ом, (6.3.7) где
в –
коэффициент
использования
горизонтального
полосового
заземлителя,
соединяющего
вертикальные
заземлители,
м. Подставляя
известные
величины в
формулу (6.3.7), получим:
Ro
= 179.951.8/(179.50.35+1.80.7164)
= 2.23 Ro
не превышает
допустимого
сопротивления
защитного
заземления
2.23<4.
6.4. Освещение
производственного
помещения.
Правильно
спроектированное
и выполненное
производственное
освещение
улучшает условия
работы, снижает
утомляемость,
способствует
повышению
производительности
труда и качества
выпускаемой
продукции,
безопасности
труда и снижению
травматизма
на участке.
Освещение
рабочего места
- важнейший
фактор создания
нормальных
условий труда.
В зависимости
от источника
света производственное
освещение может
быть двух видов
естественное
и искусственное.
Естественное
освещение
подразделяется
на боковое,
осуществимое
через световые
проемы в наружных
стенах; верхнее,
осуществимое
через аэрационные
и зенитные
фонари, проемы
в перекрытиях;
комбинированное,
когда к верхнему
освещению
добавляется
боковое. Искусственное
освещение может
быть двух систем
- общее и комбинированное,
когда к общему
освещению
добавляется
местное, концентрирующее
световой поток
непосредственно
на рабочих
местах.
Проектируемый
участок имеет
общее искусственное
освещение с
равномерным
расположением
светильников
т.е. с одинаковыми
расстояниями
между ними.
Источниками
света являются
дуговые ртутные
лампы ДРЛ (дуговые
ртутные), они
представляют
собой ртутные
лампы высокого
давления с
исправной
цветностью.
Лампа состоит
из кварцевой
колбы (пропускающей
ультрафиолетовые
лучи), которая
заполнена
парами ртути
при давлении
0.2 0.4 Мпа,
с двумя электродами
и внешней стеклянной
колбы, покрытой
люминофором.
6.4.1. Расчет
светильной
установки
системы общего
освещения.
Наименьший
размер объекта
различения
равный 0.51
мм, соответствует
зрительной
работе средней
точности (IV
разряд). Для
расчета общего
равномерного
освещения при
горизонтальной
рабочей поверхности
основным является
метод коэффициента
использования.
Определение
нормативного
значения коэффициента
естественной
освещенности
(КЕО) для
третьего пояса
светового
климата определим
по таблице
[I.табл. 265]:
eIIIн
= 4%
Для механических
цехов с комбинированной
освещенностью
400500 лк, при
высоте помещения
5м, выбираем
дуговые ртутные
лампы ДРЛ. Этим
лампам соответствует
светильник
РСП 05. Для зрительной
работы средней
точности необходима
освещенность
400
N,
шт
трудоемкость
число
оборуд.
себестои-мость
Статьи
затрат
1
2
3
4
1.
Стоимость
основных
материалов
за вычетом
отходов.
2. Прямая
тарифная
производственная
зарплата.
3.
Доплата и
дополнительная
оплата производственных
рабочих
4.
Отчисления
в фонд социального
страхования
6. Итого
цеховая себестоимость
2.43
4889
178650
7.
Плановые
накопления
0.38
764
27937
8.
Внутризаводская
цена
2.81
5653
2065538
варианты
показателей
обозначение
измерения
базовый
новый
1
2
3
4
5
1. Программа
запуска
шт
2012
2012
2. Трудоемкость
4.96
3.8
3. Часовая
тарифн. ставка
гр
0.785
0.688
7. Норма
расхода матер.
g
кг
1.48
1.48
9. Оптовая
цена матер.
гр
1,10
1,10
10. Вес
отходов
0.105
0.105
11. Цена
отходов
0.11
0.11
1
2
3
4
5
23. КПД
двигателя
0.95
0.95
1
2
3
4
5
32. Коэффициент
случайной
убыли инструмента
33. Количество
продукции
изготавливаемой
в течении года
при помощи
единицы оснастки
(-) – перерасход
1
2
3
4
5
6
 1.
Расчетное
количество
1
2
3
4
5
6
гр
(-) – перерасход
1
2
3
4
5
6
3.
Электроэнергия
ВСЕГО
гр
1
2
3
4