Технология восстановления чугунных коленчатых валов двигателей ЗМЗ-53А
№ Перехода
Наименование операции, перехода
Оборудование, инструмент
1 Мойка
Промыть коленчатый вал в горячем растворе каустической соды
Моечная машина
2 Слесарная
1
Установить коленчатый вал в тиски
2
Отвернуть пробки грязеуловителей
Верстак слесарный
3
Снять и перевернуть коленчатый вал
тиски, ключи
4
Повторить переход 2 для остальных шатунных шеек
5
Снять деталь
3 Очистка грязеуловителей
1
Установить коленчатый вал в тиски
Верстак слесарный
2
Выбить грязь из двух грязеуловителей
тиски, ключи
3
Перевернуть коленчатый вал
4
Выбить грязь из двух оставшихся грязеуловителей
Металлический ерш
5
Снять деталь
6
Поставить коленчатый вал на установку для промывки грязеуловителей
Установка для
7
Промыть грязеуловители
промывки грязеуловителей.
8
Снять деталь
4 Мойка
Промыть коленчатый вал в горячем растворе каустической соды
Моечная машина
|
№ Перехода |
Наименование операции, перехода |
Оборудование, инструмент |
|
5 Контроль |
||
|
1 |
Установить коленчатый вал первой и пятой коренными шейками на призмы |
Контрольная плита |
|
2 |
Проверить биение третьей коренной шейки и при биении более 0,2 мм красить красной краской; такой вал подлежит правке на прессе |
Призмы, индикатор, краска, кисть |
|
3 |
Снять деталь |
|
|
6 Правка |
||
|
1 |
Установить вал в электропечь и нагреть до 400 градусов С |
Электропечь |
|
2 |
Вынуть вал из печи и установить вал первой и пятой коренными шейками на призмы пресса |
Призмы, индикатор |
|
3 |
Проверить биение третьей коренной шейки и выправить вал до биения не превышающего 0,2 мм |
Пресс |
|
4 |
Снять деталь |
|
|
7 Центровка |
||
|
1 |
Установить вал фланцем в патрон, а шейку под шестерню в люнет |
Токарный станок, патрон 3х кулачковый |
|
2 |
Выставить вал, обеспечив биение третьей коренной шейки не более 0,2 мм |
Люнет, индикатор |
|
3 |
Проверить резцом центровую фаску под углом 30 на глубину 3 мм |
Резец ВК 8 |
|
4 |
Снять деталь |
|
|
8 Шлифование шатунных шеек под наплавку |
||
|
1 |
Установить вал в центросмесители по 1 и 4 шатунной шейкам |
Кругло-шлифовальный станок |
|
2 |
Шлифовать 1 и 4 шейки до диаметра 57,5 мм |
Центросмесители |
|
3 |
Повторить переходы 1 и 2 для 2 и 3 шатунных шеек |
Шлифовальный круг |
|
4 |
Снять деталь |
ЭСТ-25 (60) К |
|
9 Шлифование коренных шеек под наплавку |
||
|
1 |
Установить вал в центра станка |
Кругло-шлифовальный станок |
|
2 |
Шлифовать все коренные шейки до диаметра 67,5 мм |
Центра |
|
3 |
Снять деталь |
Микрометр 50-75 мм |
|
10 Прихватка оболочек к коренным шейкам |
||
|
1 |
Надеть оболочку на 1 шейку вала |
Металлическая |
|
2 |
Вставить вал с оболочкой в зажимные кольца стенда |
оболочка |
|
3 |
Выставить оболочку |
Стенд для зажима |
|
4 |
Опустить вал |
Полуавтомат А547р |
|
5 |
Включить пневмокамеру |
|
|
6 |
Прихватить оболочку |
|
|
7 |
Выключить пневмокамеру |
|
|
8 |
Поднять вал |
|
|
9 |
Повторить переходы 1 - 8 для остальных коренных шеек |
|
|
11 Контроль |
||
|
Легким постукиванием металлического стержня проверить |
Металлический |
|
|
плотность прилегания оболочек. При не плотном прилегании |
стержень |
|
|
зубилом удалить оболочку и надеть новую. |
||
|
12 Заварка стыка оболочки |
||
|
1 |
Положить коленчатый вал на стол для прижатия оболочек |
См. опер. 10 |
|
2 |
Проварить стыки оболочек |
|
|
№ Перехода |
Наименование операции, перехода |
Оборудование, инструмент |
|
13 Прихватка оболочек к шатунным шейкам |
||
|
Повторить все переходы операции 10 |
См. опер. 10 |
|
|
14 Контроль |
||
|
Повторить переходы операции 11 |
См. опер. 11 |
|
|
15 Заварка стыка |
||
|
Повторить переходы операции 12 |
||
|
16 Слесарная |
||
|
Завернуть пробки в грязеуловители |
См. опер. 2 |
|
|
17 Наплавка галтелей коренных шеек в углекислом газе |
||
|
1 |
Установить вал на станок шейкой под шкив вентилятора |
Установка для |
|
в патрон и отверстием во фланце в центр задней бабки |
наплавки валов |
|
|
2 |
Очистить шейки от грязи и масла |
Мундштук для |
|
3 |
Наплавить левые галтели всех коренных шеек |
наплавки валов |
|
4 |
Повернуть мундштук на 180 градусов |
Патрон |
|
5 |
Наплавить правые галтели всех коренных шеек |
|
|
6 |
Снять деталь |
|
|
18 Наплавка галтелей шатунных шеек в углекислом газе |
||
|
1 |
Установить вал в центросмесители |
Центросмесители |
|
2 |
Наплавить левые галтели 1 и 4 шейки |
Мундштук для |
|
3 |
Повернуть мундштук на 180 градусов |
наплавки валов |
|
4 |
Наплавить правые галтелей 1 и 4 шатунных шеек |
Установка для |
|
5 |
Повторить переходы 1,2,3,4 для 2 и 3 шатунных шеек |
наплавки валов |
|
6 |
Снять деталь |
|
|
19 Наплавка коренных шеек под флюсом |
||
|
Флюс АН 348 +3,5% феррохрома +4% графита |
||
|
1 |
Установить вал шейкой под шестерню в патрон и |
Установка для |
|
2 |
отверстием во фланце в центр задней бабки |
наплавки валов |
|
3 |
Очистить шейки от грязи и ржавчины |
|
|
4 |
Зачистить места прихваток и наплавки галтелей |
Наждачное полотно |
|
5 |
Пробить бородком оболочки над отверстиями масляных |
|
|
каналов |
15% жидкого стекла |
|
|
6 |
Закрыть отверстия масляных каналов графитовой пастой |
85% графита |
|
7 |
Наплавить шейку до диаметра 72,9 -1,1 мм |
|
|
8 |
Повторить переход 7 для остальных шеек |
|
|
9 |
Снять деталь |
|
|
20 Наплавка шатунных шеек |
||
|
1 |
Установить коленчатый вал в центросмесители |
|
|
2 |
Очистить шейки от грязи и ржавчины |
|
|
3 |
Зачистить места прихваток и наплавки галтелей |
|
|
4 |
Пробить бородком оболочки над отверстиями масляных |
|
|
5 |
Закрыть отверстия масляных каналов графитовой пастой |
См. опер.19 |
|
6 |
Наплавить 1 шатунную шейку до диаметра 62,9-1,1 мм |
|
|
7 |
Повторить переход 6 для 4 шейки |
|
|
8 |
Повторить переходы 1-6 для 2 и 3 шатунных шеек |
|
|
9 |
Снять деталь |
|
№ Перехода |
Наименование операции, перехода |
Оборудование, инструмент |
|
21 Предварительное шлифование шатунных шеек |
||
|
1 |
Установить коленчатый вал в центросмесители по 1 и 4 |
|
|
шатунным шейкам |
||
|
2 |
Шлифовать 1 шатунную шейку до диаметра 60,8-0,2 мм |
См. опер.8 |
|
3 |
Повторить переход 2 для 4 шатунной шейки |
|
|
4 |
Повторить переход 1 и 2 для 2 и 3 шатунных шеек |
|
|
5 |
Снять деталь |
|
|
22 Контроль |
||
|
Проверить качество наплавленного слоя; поры, раковины, |
||
|
трещины и шлаковые включения не допускаются; на |
||
|
бракованных шейках сошлифовать металл и наплавить |
||
|
новый под легирующим флюсом по оболочке |
||
|
23 Предварительное шлифование коренных шеек |
||
|
1 |
Установить коленчатый вал в центр станка |
|
|
2 |
Шлифовать коренные шейки до диаметра 70,8-0,2 мм |
См. опер. 9 |
|
3 |
Снять деталь |
|
|
24 Контроль |
||
|
Проверить качество наплавленного слоя; поры, раковины, |
||
|
трещины и шлаковые включения не допускаются; на |
||
|
бракованных шейках сошлифовать металл и наплавить |
||
|
новый под легирующим флюсом по оболочке |
||
|
25 Обработка отверстий масляных каналов |
||
|
1 |
Установить коленчатый вал в коренные постели блока |
Вертикально- |
|
двигателя ЗМЗ 53А на столе сверлильного станка |
сверлильный станок |
|
|
2 |
Раз зенковать отверстия масляных каналов на всех |
Технологический |
|
шатунных шейках |
блок двигателя |
|
|
3 |
Раз зенковать отверстия масляных каналов на всех |
ЗМЗ-53А |
|
коренных шейках |
Сверло диаметром |
|
|
4 |
Продуть отверстия |
14 мм |
|
5 |
Снять деталь |
|
|
26 Контроль |
||
|
Проверить качество раззенковки масляных отверстий |
||
|
27 Окончательное шлифование шатунных шеек |
||
|
1 |
Установить коленчатый вал в центросмесители |
|
|
2 |
Шлифовать 1 шатунную шейку до диаметра 60-0,013 мм |
|
|
3 |
Повторить переход 2 для 4 шатунной шейки |
См. опер. 8 |
|
4 |
Повторить переходы1,2,3 для 2 и 3 шатунных шеек |
|
|
5 |
Снять деталь |
|
|
28 Окончательное шлифование коренных шеек |
||
|
1 |
Установить коленчатый вал в центра кругло-шлифовального |
|
|
станка |
См. опер. 9 |
|
|
2 |
Шлифовать коренные шейки до диаметра 70-0,013 мм |
|
|
3 |
Снять деталь |
|
№ Перехода |
Наименование операции, перехода |
Оборудование, инструмент |
|
29 Контроль |
||
|
1 |
Установить коленчатый вал 1 и 5 коренными шейками на |
|
|
призмы |
Призмы |
|
|
2 |
Произвести наружный осмотр. Поры, трещины, раковины и |
Индикатор |
|
шлаковые включения не допускаются |
Скобы |
|
|
3 |
Проверить диаметры шеек |
|
|
4 |
Проверить твердость на 1 коленчатом вале из партии |
|
|
Твердость должна быть НRС 56-62 |
||
|
5 |
Проверить биение 3 коренной шейки, шейки под |
|
|
распределительную шестерню, шейку под шкив вентиля- |
||
|
тора, торцевое биение фланца. |
||
|
30 Правка |
||
|
1 |
Установить коленчатый вал крайними шейками на призмы |
Пресс |
|
2 |
Проверить биение 3 коренной шейки |
Приспособление |
|
3 |
Править коленчатый вал, биение не более 0,05 мм |
для правки |
|
4 |
Снять деталь |
Индикатор |
|
31 Исправление фланца крепления маховика |
||
|
1 |
Торцевать торцовую поверхность фланца со стороны |
Патрон 3х кулачковый |
|
маховика как чисто, обеспечив биение торца не |
Люнет |
|
|
более 0,04 мм |
Индикатор |
|
|
2 |
Проверить резцом центровую фаску 60 градусов на |
Резец подрезной ВК8 |
|
глубину 2,5 мм |
Резец проходной ВК8 |
|
|
3 |
Снять фаску 3 x 45 по кромке фланца |
Фаскомер |
|
4 |
Снять деталь |
|
|
32 Исправление отверстия во фланце под подшипник |
||
|
1 |
Закрепить шейку коленчатого вала под распределительную |
Патрон 3х кулачковый |
|
шестерню в патрон и 5 шейку вала в люнет |
Люнет |
|
|
2 |
Выверить биение по средней шейке. Биение не должно |
|
|
превышать 0,05 мм |
Индикатор |
|
|
3 |
Расточить отверстие под ремонтную втулку до диаметра |
Резец расточной ВК8 |
|
44+0,05 на длину 13 мм |
Нутромер |
|
|
4 |
Притупить острые кромки |
Шабер |
|
5 |
Снять деталь |
|
|
33 Слесарная |
||
|
1 |
Закрепить коленчатый вал в тиски |
Слесарный верстак |
|
2 |
Запрессовать ремонтную втулку с размерами : |
Оправка, молоток |
|
Наружный диаметр 44,06 +0,02 мм |
Тиски, медные |
|
|
Внутренний диаметр 38,5 +0,5 |
прокладки |
|
|
Линейный размер 13 -0,3 мм |
||
|
3 |
Снять деталь |
|
|
34 Расточка отверстия |
||
|
1 |
Закрепить коленчатый вал за шейку под ступицу шкива в |
Индикатор |
|
патрон и 5 шейкой в люнет |
Резец расточной ВК8 |
|
|
2 |
Выверить биение по средней шейке. Биение не должно |
Резец проходной ВК8 |
|
превышать 0,05 мм |
Нутромер |
|
|
3 |
Расточить отверстие во втулке под номинальный размер |
Фаскомер |
|
до диаметра 40 -0,012,-0,028 мм |
||
|
4 |
Снять фаску 2,5 x 60 градусов по кромке втулки |
|
|
5 |
Снять вал |
|
|
№ Перехода |
Наименование операции, перехода |
Оборудование, инструмент |
|
35 Восстановление шейки под шкив вентилятора |
||
|
1 |
Установить вал фланцем крепления маховика в патрон, 1 |
Патрон 3х кулачковый |
|
коренной шейкой в люнет, хвостовик поджать центром |
Люнет |
|
|
2 |
Выверить биение по средней шейке. Биение не должно |
Индикатор |
|
превышать 0,05 мм |
||
|
3 |
Произвести накатку наружной поверхности шейки под шкив |
Накатка-рифление |
|
вентилятора |
прямое |
|
|
4 |
Проточить шейку под ступицу шкива вентилятора до |
Резец проходной ВК8 |
|
номинального диаметра 38 +0,020, +0,003 мм |
Скоба |
|
|
5 |
Снять деталь |
|
|
36 Прогонка резьбы в отверстии под храповик при срыве |
||
|
резьбы до пяти ниток |
||
|
1 |
Закрепить коленчатый вал в тиски |
Верстак слесарный |
|
2 |
Прогнать резьбу М27x2 в отверстии под храповик по всей |
Тиски, медные |
|
длине |
прокладки |
|
|
3 |
Снять коленчатый вал |
Метчик М27x2 |
|
4 |
Проверить качество прогонки резьбы |
Вороток |
|
37 Нарезка ремонтной резьбы в отверстии под храповик |
||
|
при срыве резьбы более пяти ниток |
||
|
1 |
Закрепить коленчатый вал фланцем в патрон и 1 шейкой |
Патрон 3х кулачковый |
|
в люнет |
Люнет |
|
|
2 |
Выверить биение по средней шейке. Биение не должно |
Индикатор |
|
превышать 0,05 мм |
||
|
3 |
Рассверлить отверстие с сорванной резьбой до диаметра |
Сверло диаметром |
|
27,7 +0,1 на длину 38 мм |
27,7мм |
|
|
4 |
Рассверлить отверстие до диаметра 31мм на глубину 6 мм |
Сверло 31мм |
|
5 |
Нарезать ремонтную резьбу М30x2 на глубину 29 мм |
Метчик М30x2 |
|
6 |
Проточить фаску 3x30 градусов |
Вороток |
|
7 |
Снять коленчатый вал |
Резец расточной ВК8 |
|
38 Контроль |
||
|
Проверить резьбу М30x2 и фаску 3x30 |
Пробка резьб. М30х2 |
|
|
39 Полирование шеек |
||
|
1 |
Установить коленчатый вал в центра станка |
Приспособление |
|
2 |
Полировать коренные и шатунные шейки вала |
для полировки |
|
40 Мойка |
||
|
Продуть и промыть коленчатый вал |
Керосин, |
|
|
Сжатый воздух |
||
|
41 Комплектация |
||
|
Смазать коленчатый вал, завернуть в промасленную |
Масло для АИ-20 |
|
|
бумагу и отправить на склад |
Промасленная бумага |
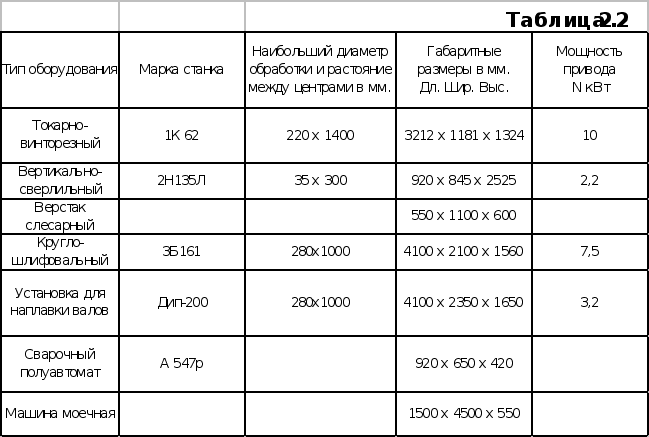
2.2. Выбор оборудования и технологической оснастки.
Принимаю для технологического процесса восстановления чугунных коленчатых валов следующее оборудование:
2.3. Расчет и выбор режимов восстановления
и механической обработки.
2.3.1. Выбор и обоснование технологического
маршрута механической обработки
коренных и шатунных шеек.
При черновом шлифовании производится большой съем металла, что неизбежно приводит к появлению внутренних напряжений. Чтобы избежать деформаций вала обработку шеек коленчатых валов необходимо производить в следующей последовательности:
Предварительное шлифование шатунных шеек;
Предварительное шлифование коренных шеек;
Зенкование отверстий масляных каналов;
Окончательное шлифование шатунных шеек;
Окончательное шлифование коренных шеек;
Полирование шеек.
В любом другом порядке шлифования вал деформируется, и соосность коренных шеек нарушается, в связи с этим приходится вводить дополнительную правку чугунного коленчатого вала.
2.3.2. Расчет промежуточных размеров, назначение
припусков на механическую обработку.
Величина припусков найдена расчетно-аналитическим методом [15].
Расчет начат с нахождения припуска на чистовое шлифование.
Расчетный минимальный припуск:
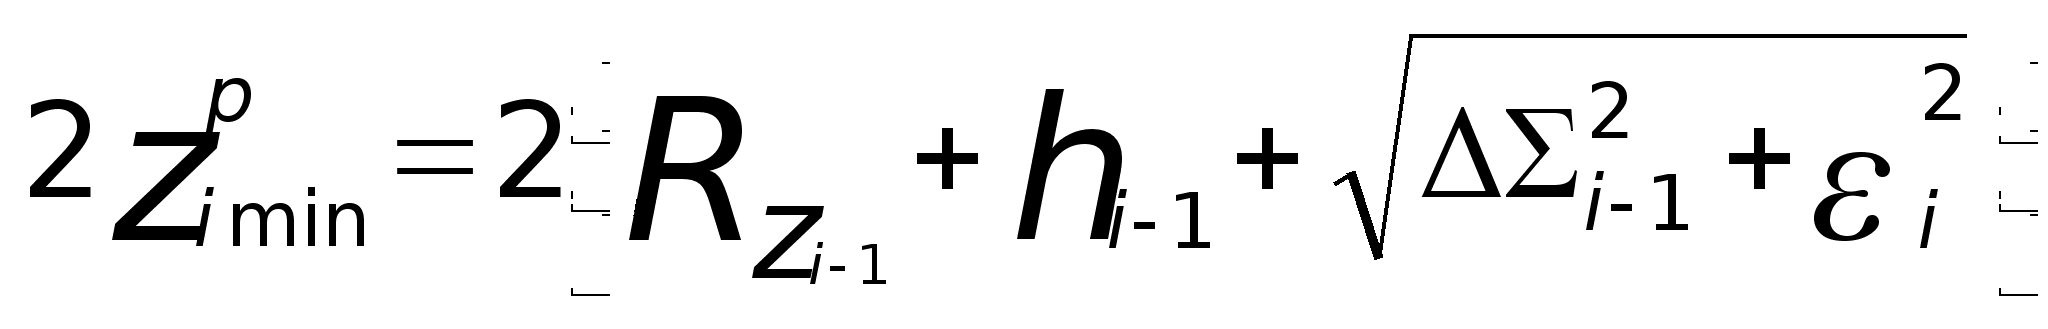 (2.1)
где
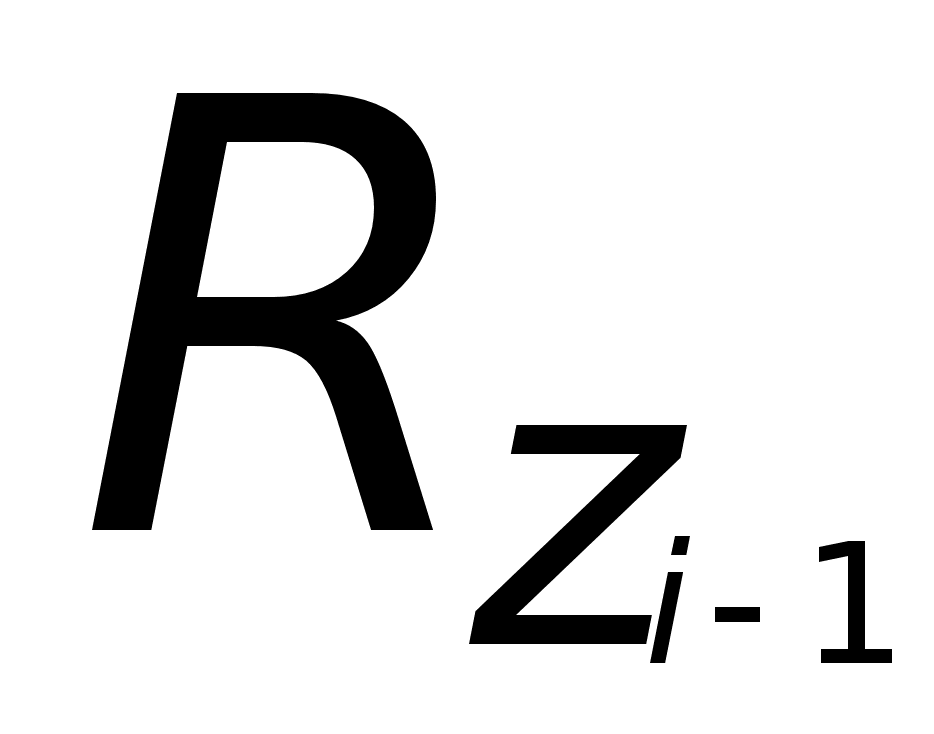 -
высота
микро
неровностей;
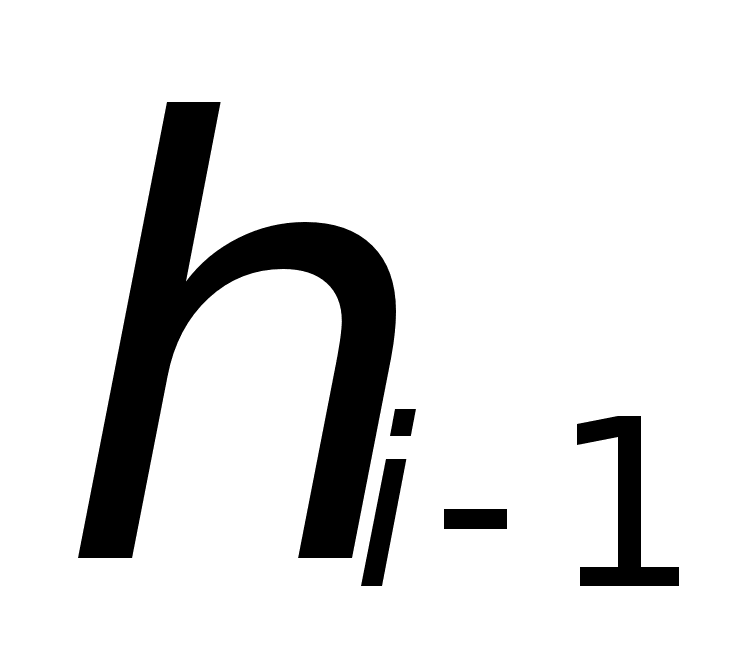 -
толщина
дефектного
слоя;
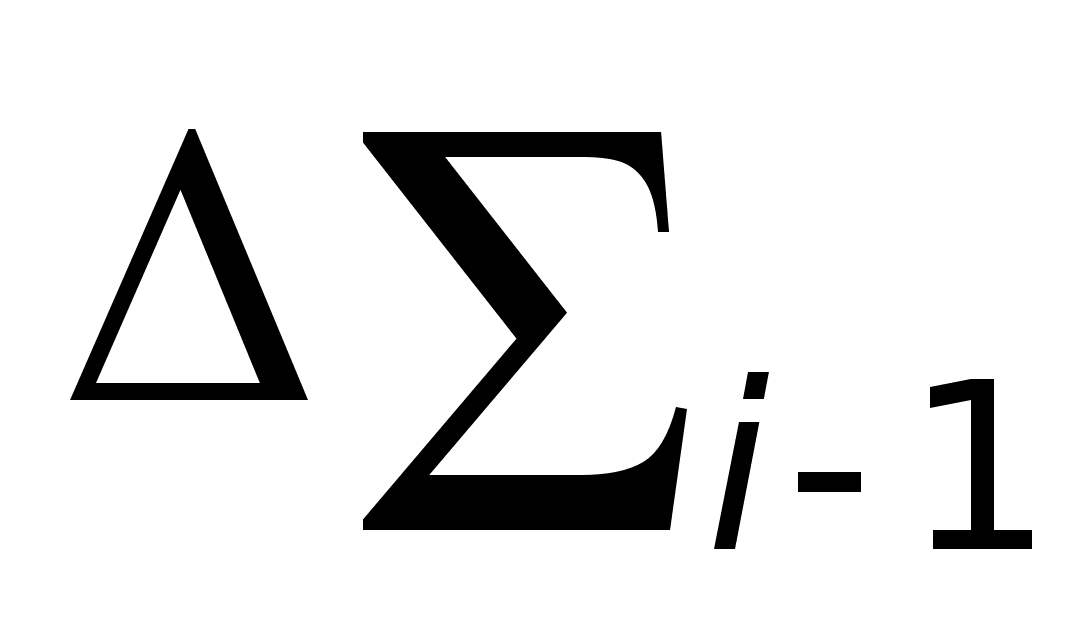 -
суммарное
отклонение
расположения
обрабатываемой
поверхности.
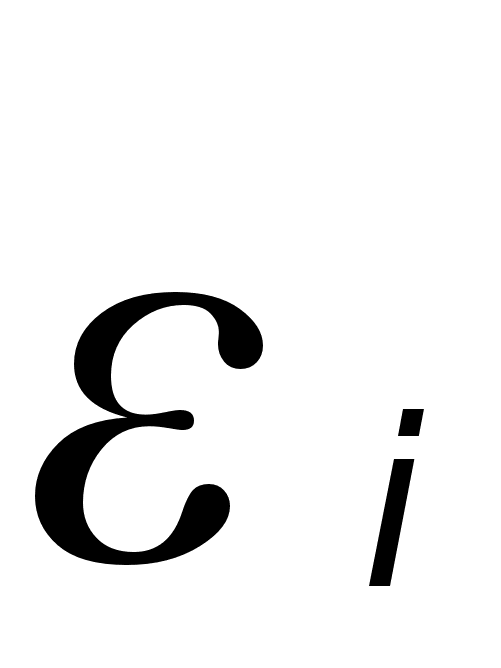 -
погрешность
установки. При
обработке в
центрах
=
0.
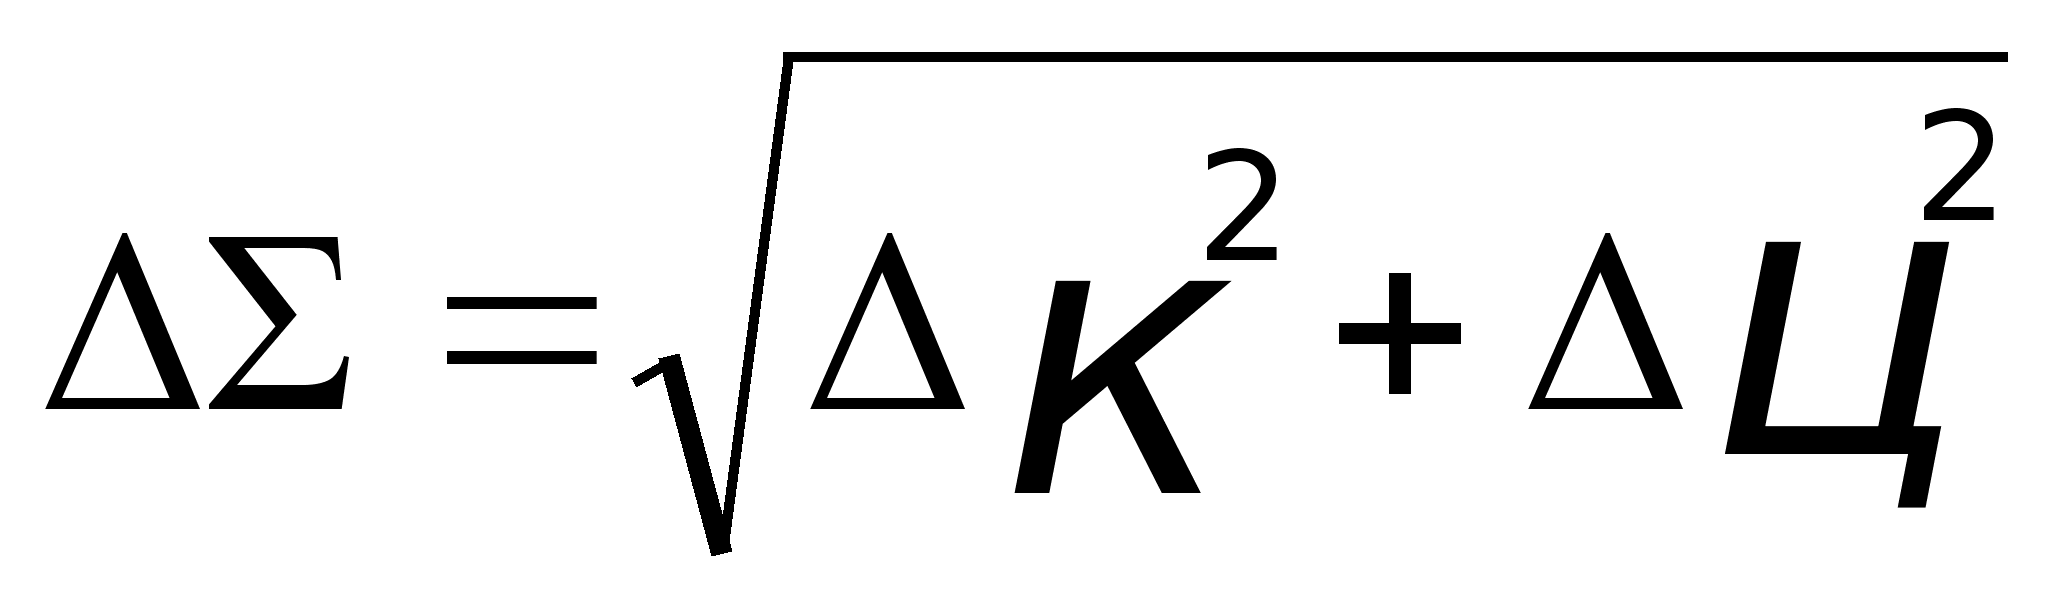 ,
(2.2)
где
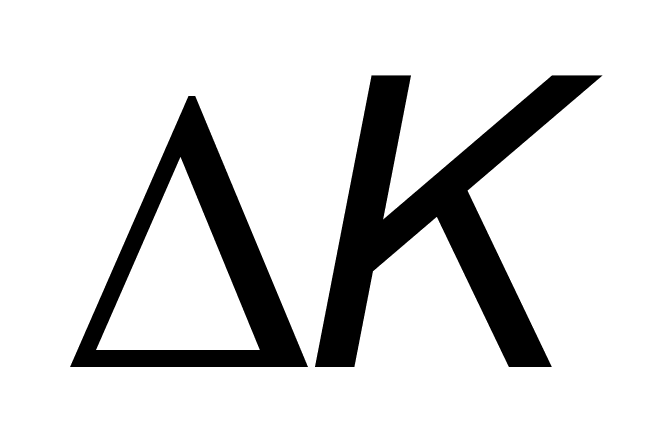 -
отклонение
оси от прямолинейности;
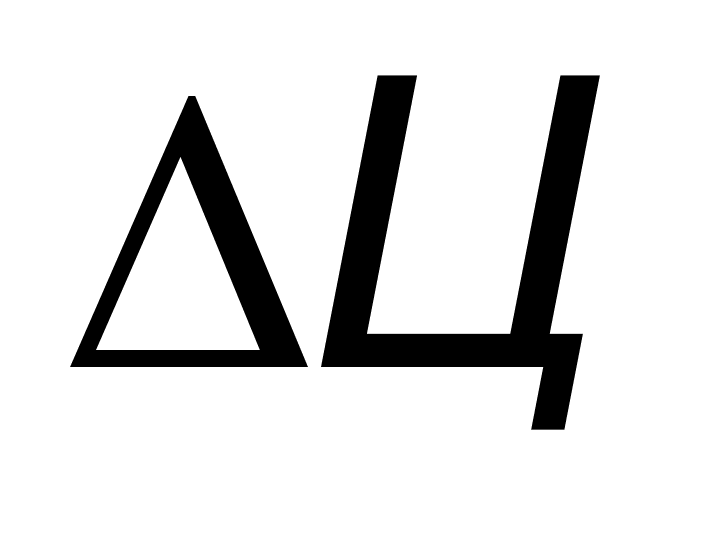 -
погрешность
центрирования;
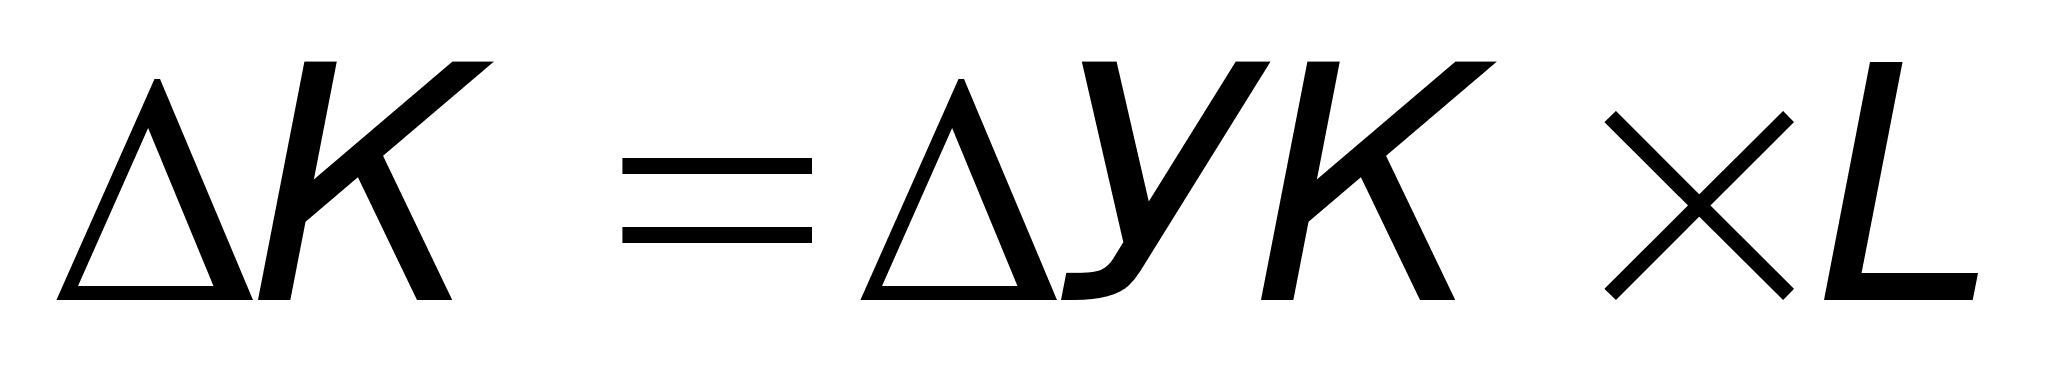 ,
(2.3)
где
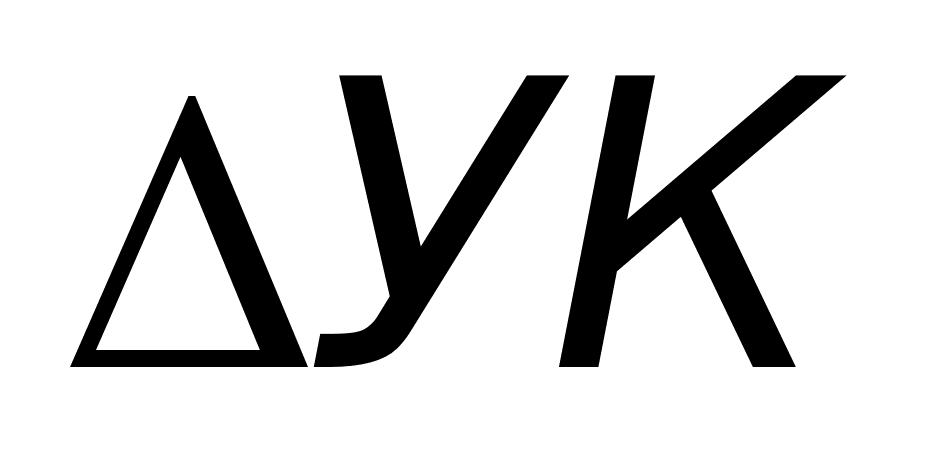 -
удельная кривизна
детали. Для
чистового
шлифования
принято
=0,05
мм;
L – длина заготовки, мм. Принято L=710 мм.
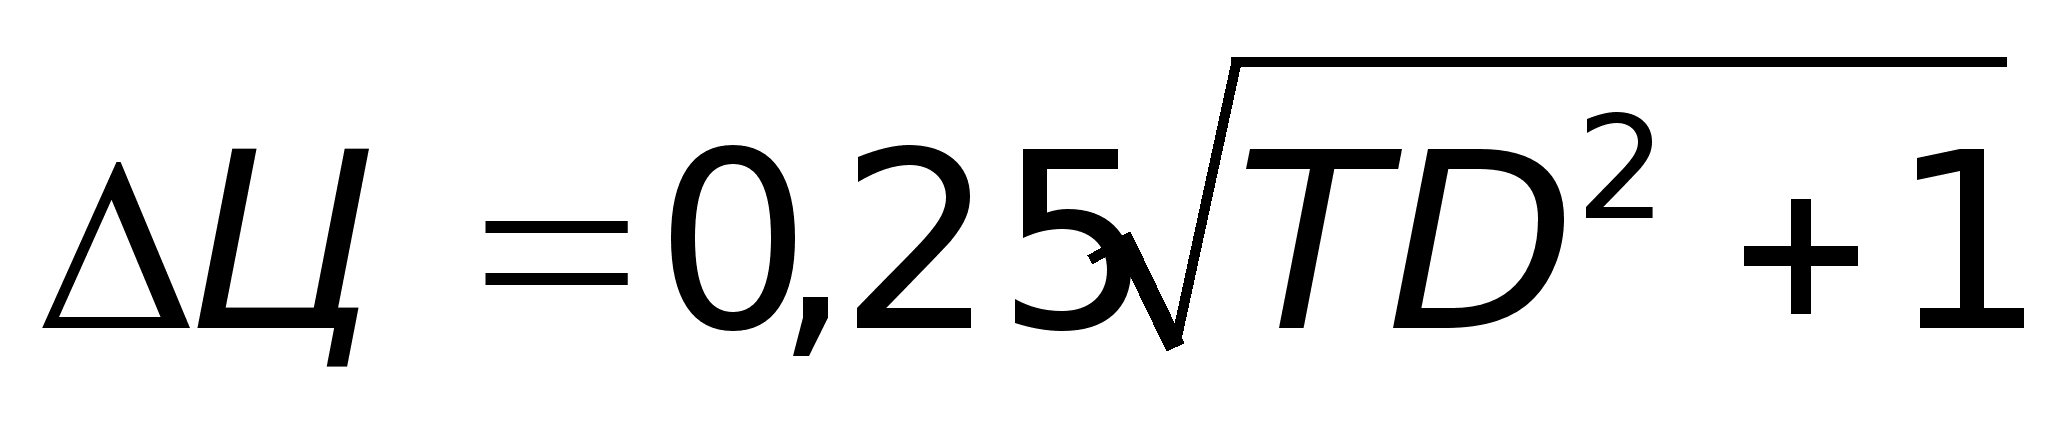 ,
(2.4)
Все данные для расчетов (Rz, TD, h) взяты из [15 табл. 2,3 стр. 4]
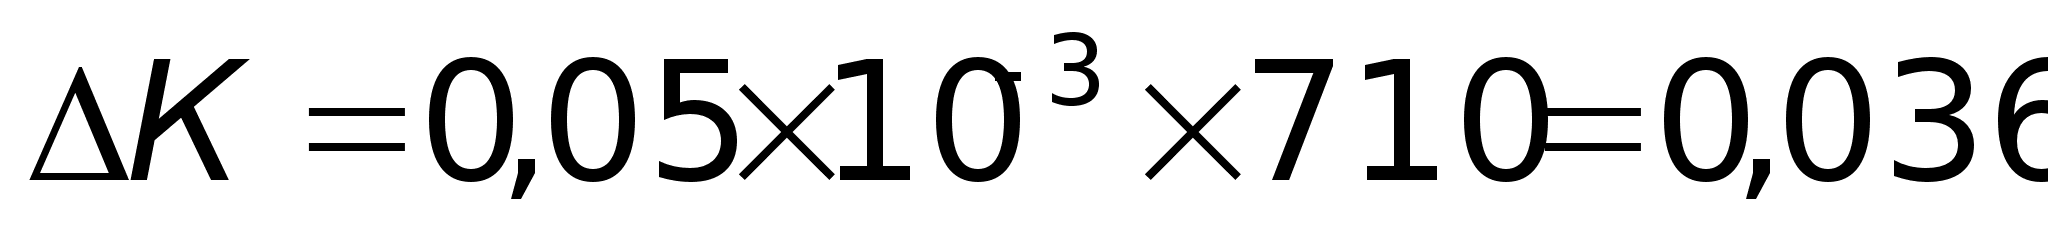 мм;
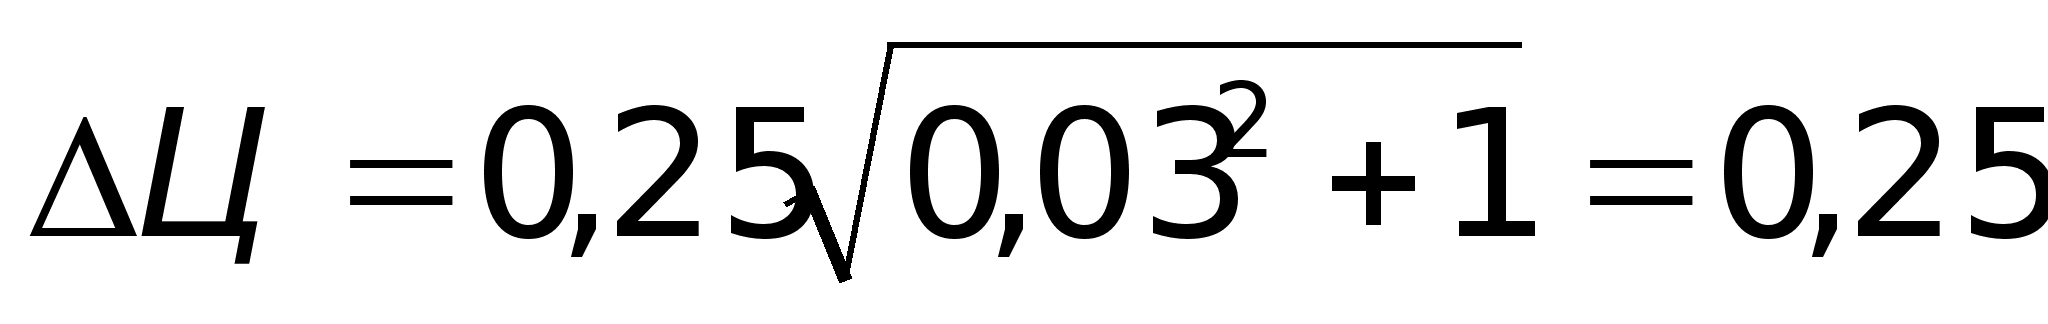 мм;
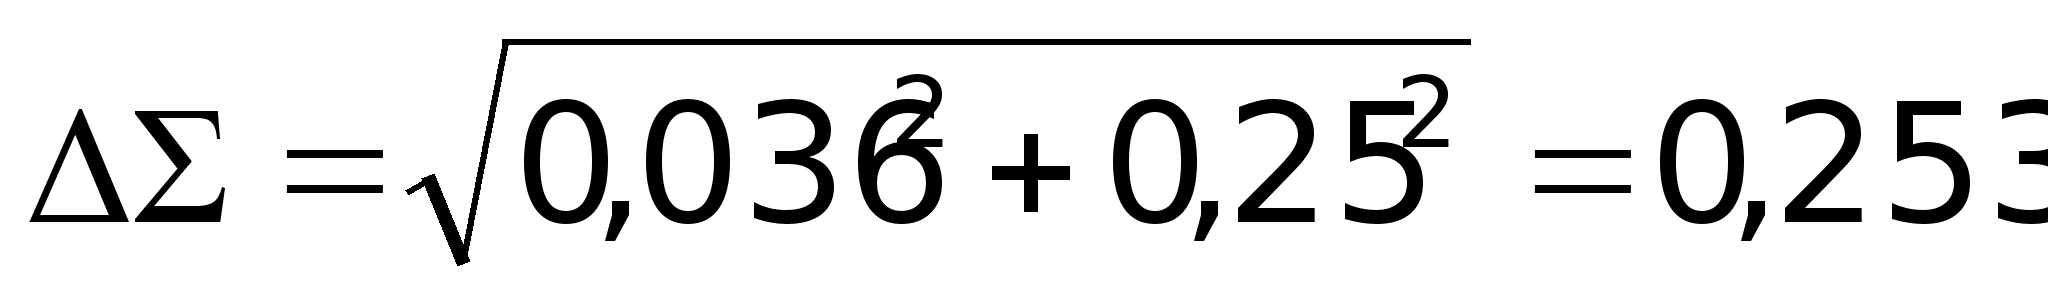 мм;
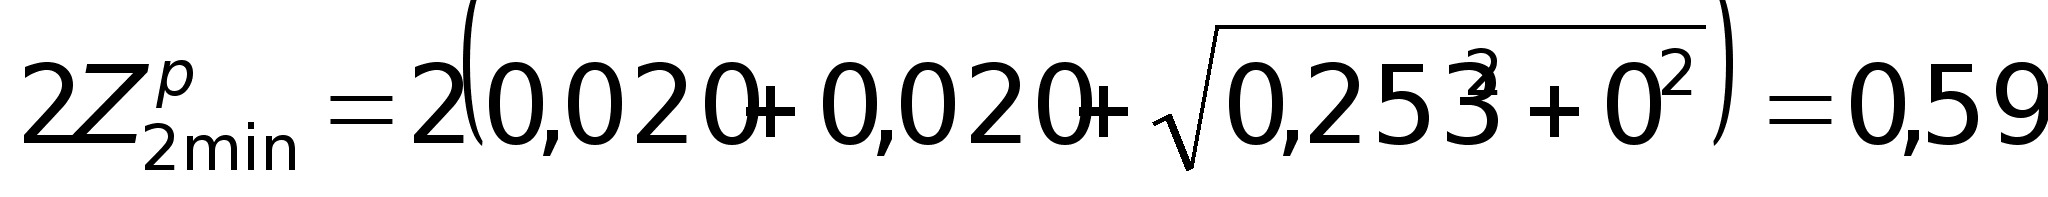 мм;
Расчетные минимальные размеры определены путем прибавления соответствующего расчетного припуска:
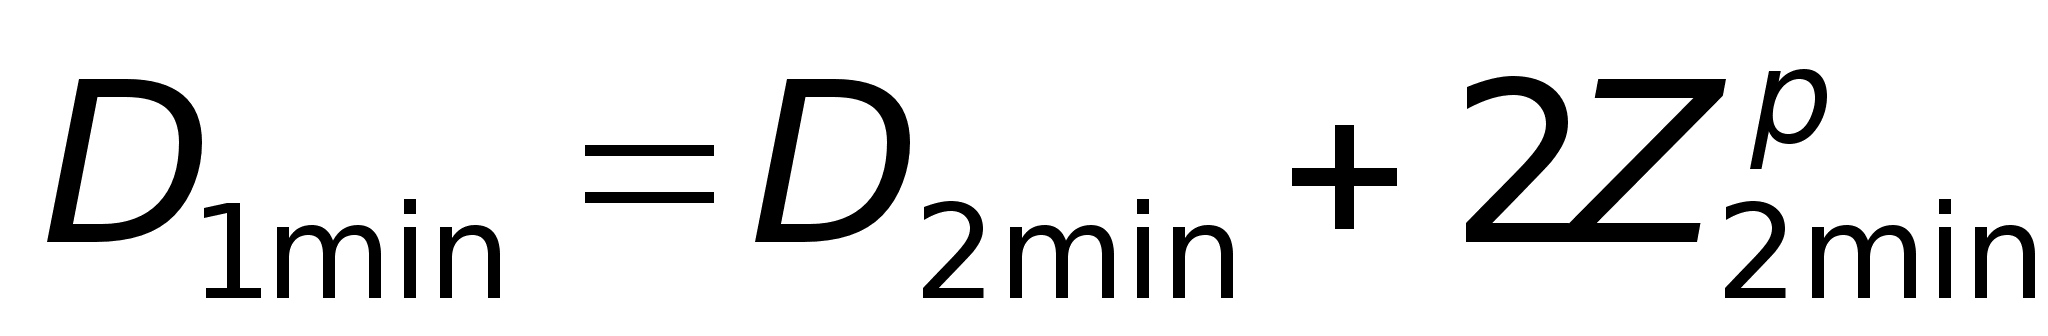 ,
(2.5)
где
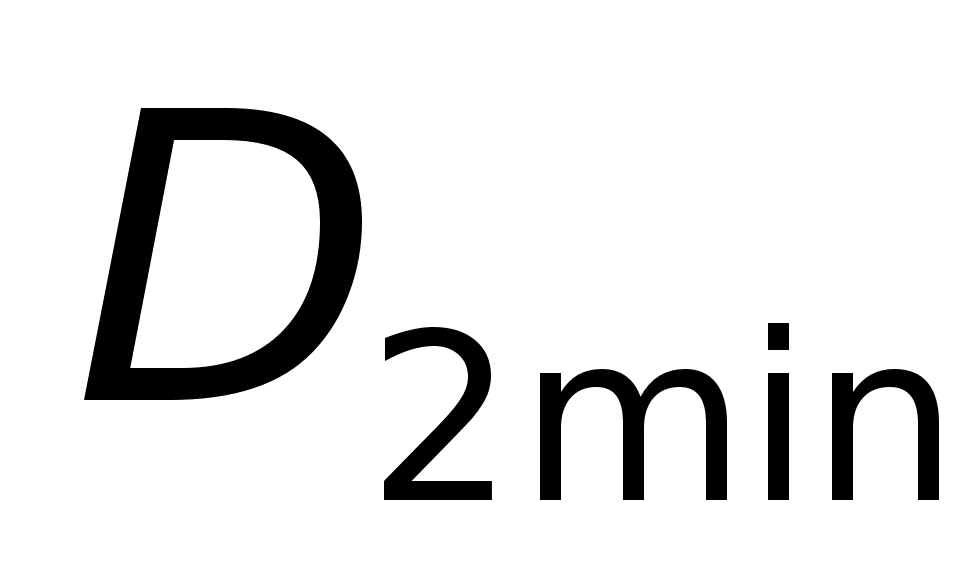 -
минимально
допустимый
диаметр коренной
шейки на чистовой
операции,
=
69,987 мм;
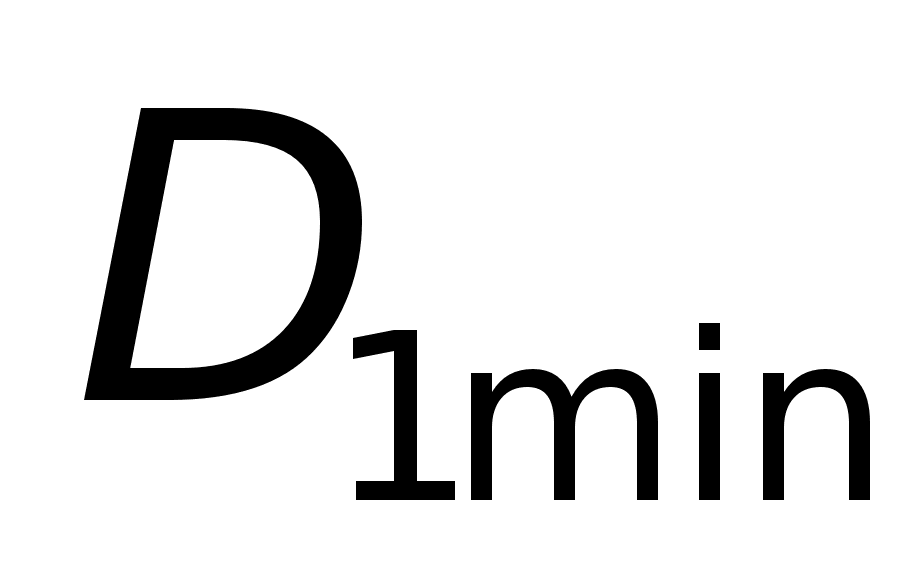 -минимально
допустимый
размер коренной
шейки на черновой
операции.
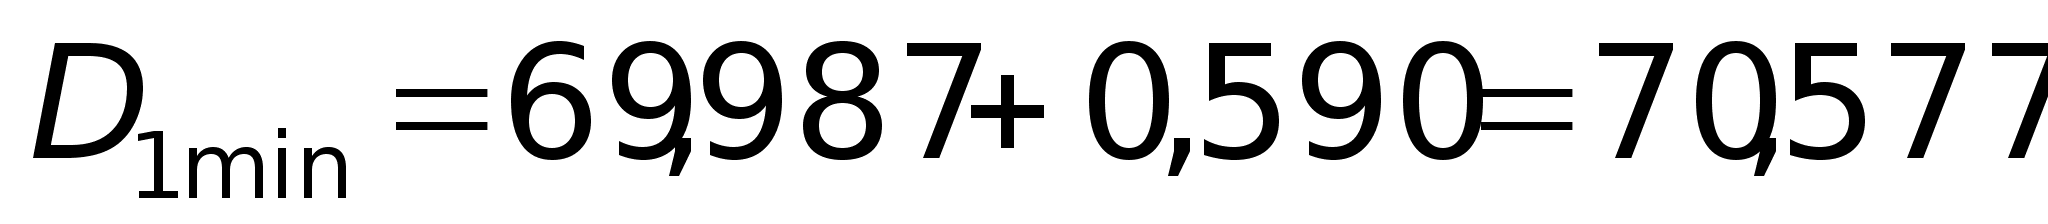 мм;
Допуск
на размер данного
перехода составляет
0,2 мм, поэтому
округляем до
70,6 мм;
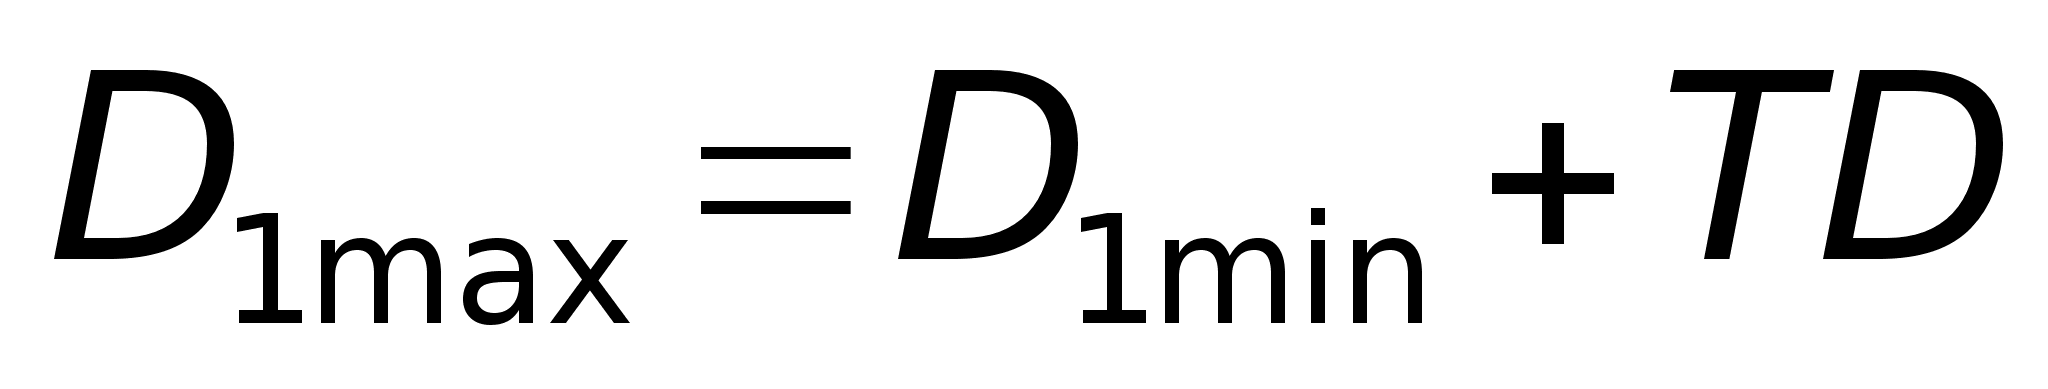 ,
(2.6)
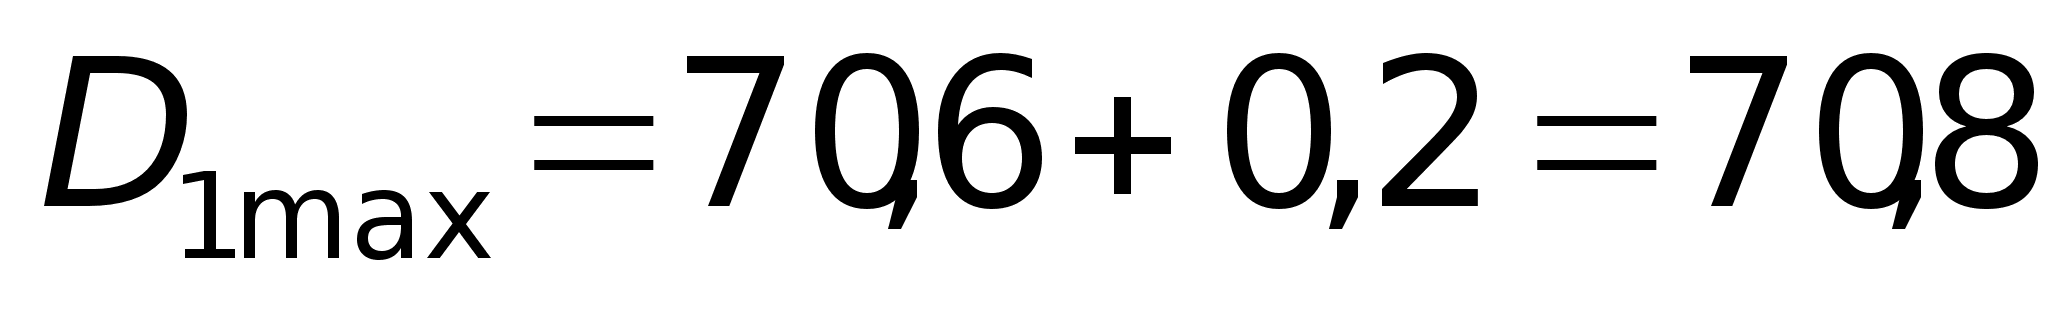 мм;
Припуск на черновое шлифование:
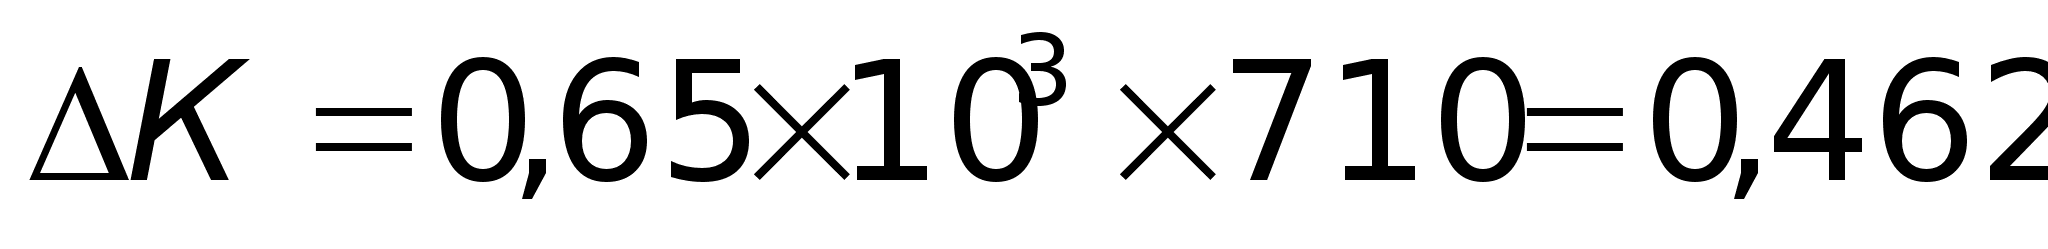 мм;
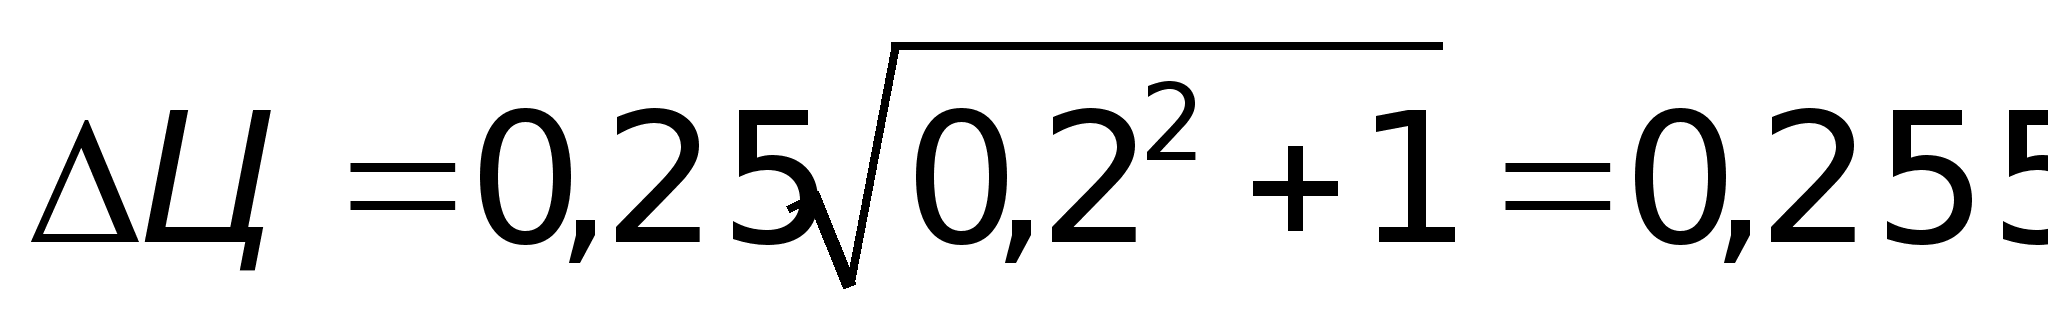 мм;
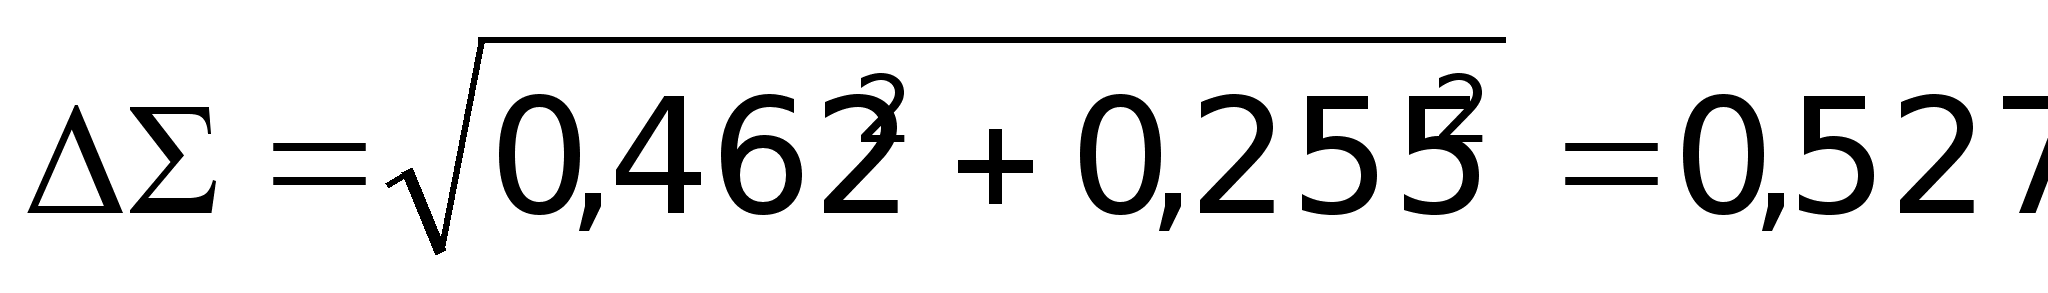 мм;
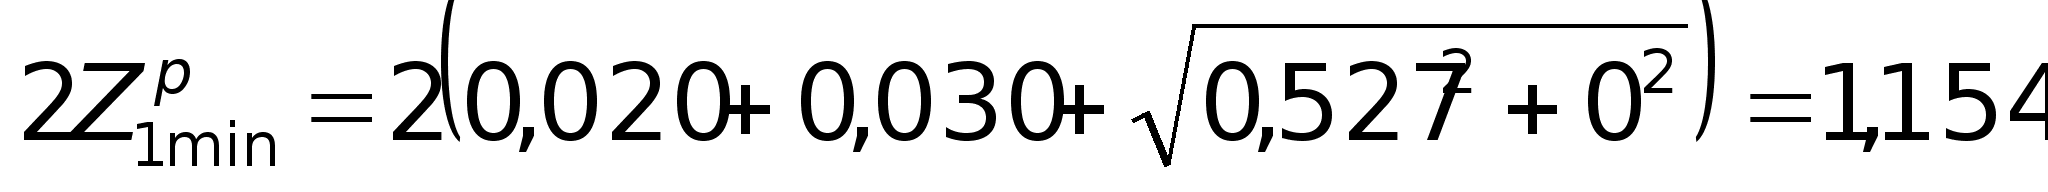 мм;
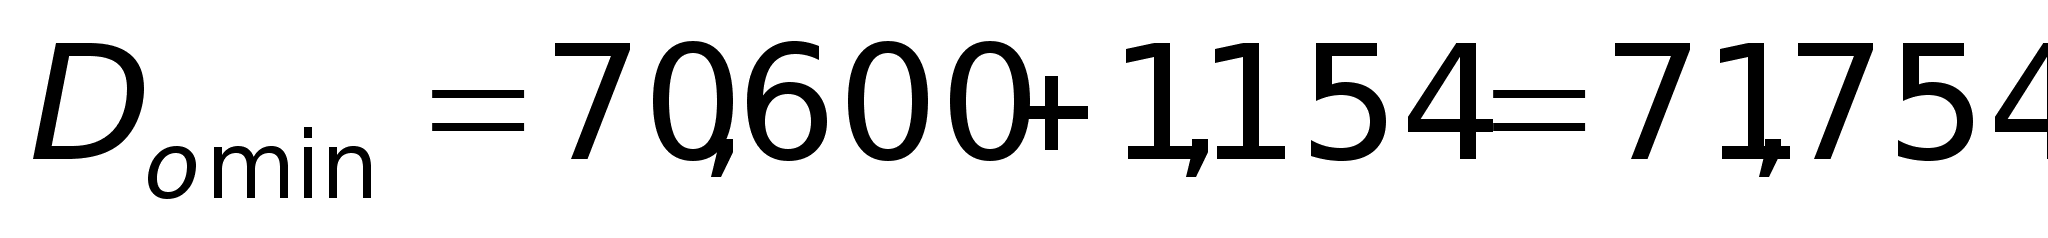 мм;
Допуск
на размер данного
перехода составляет
1,1 мм, поэтому
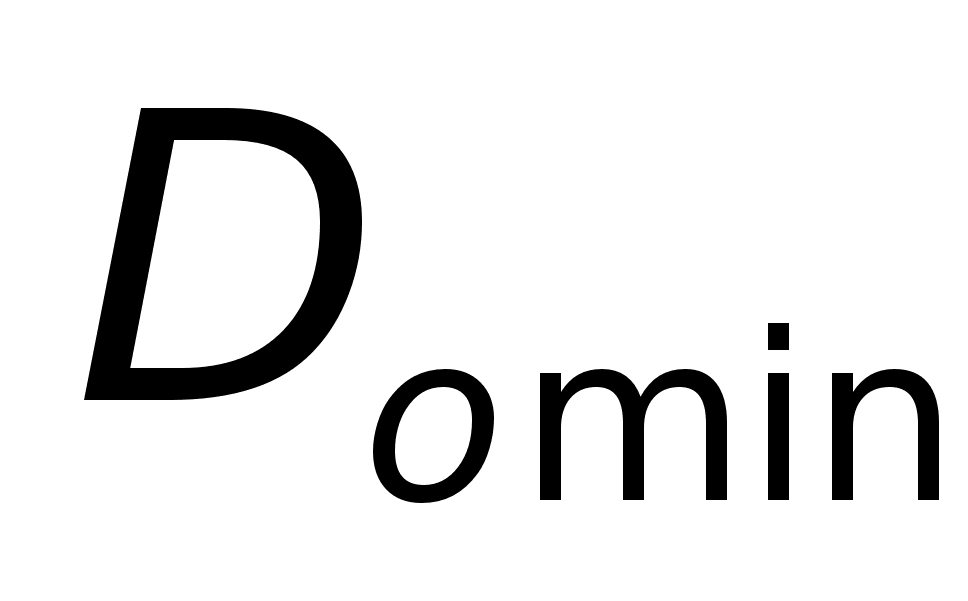 округляем
до 71,8 мм.
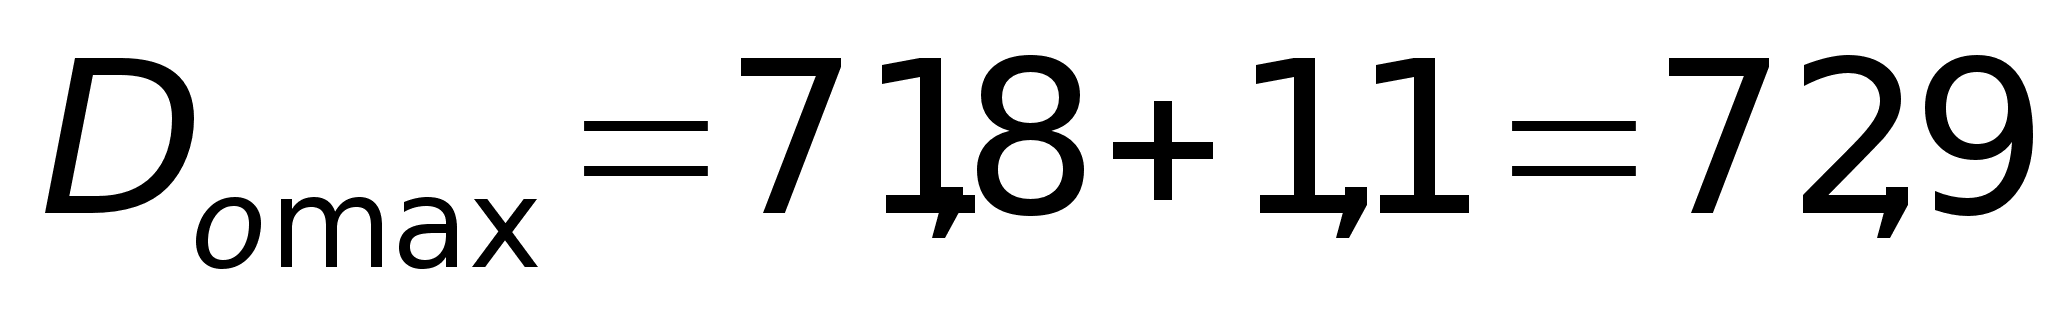 мм;
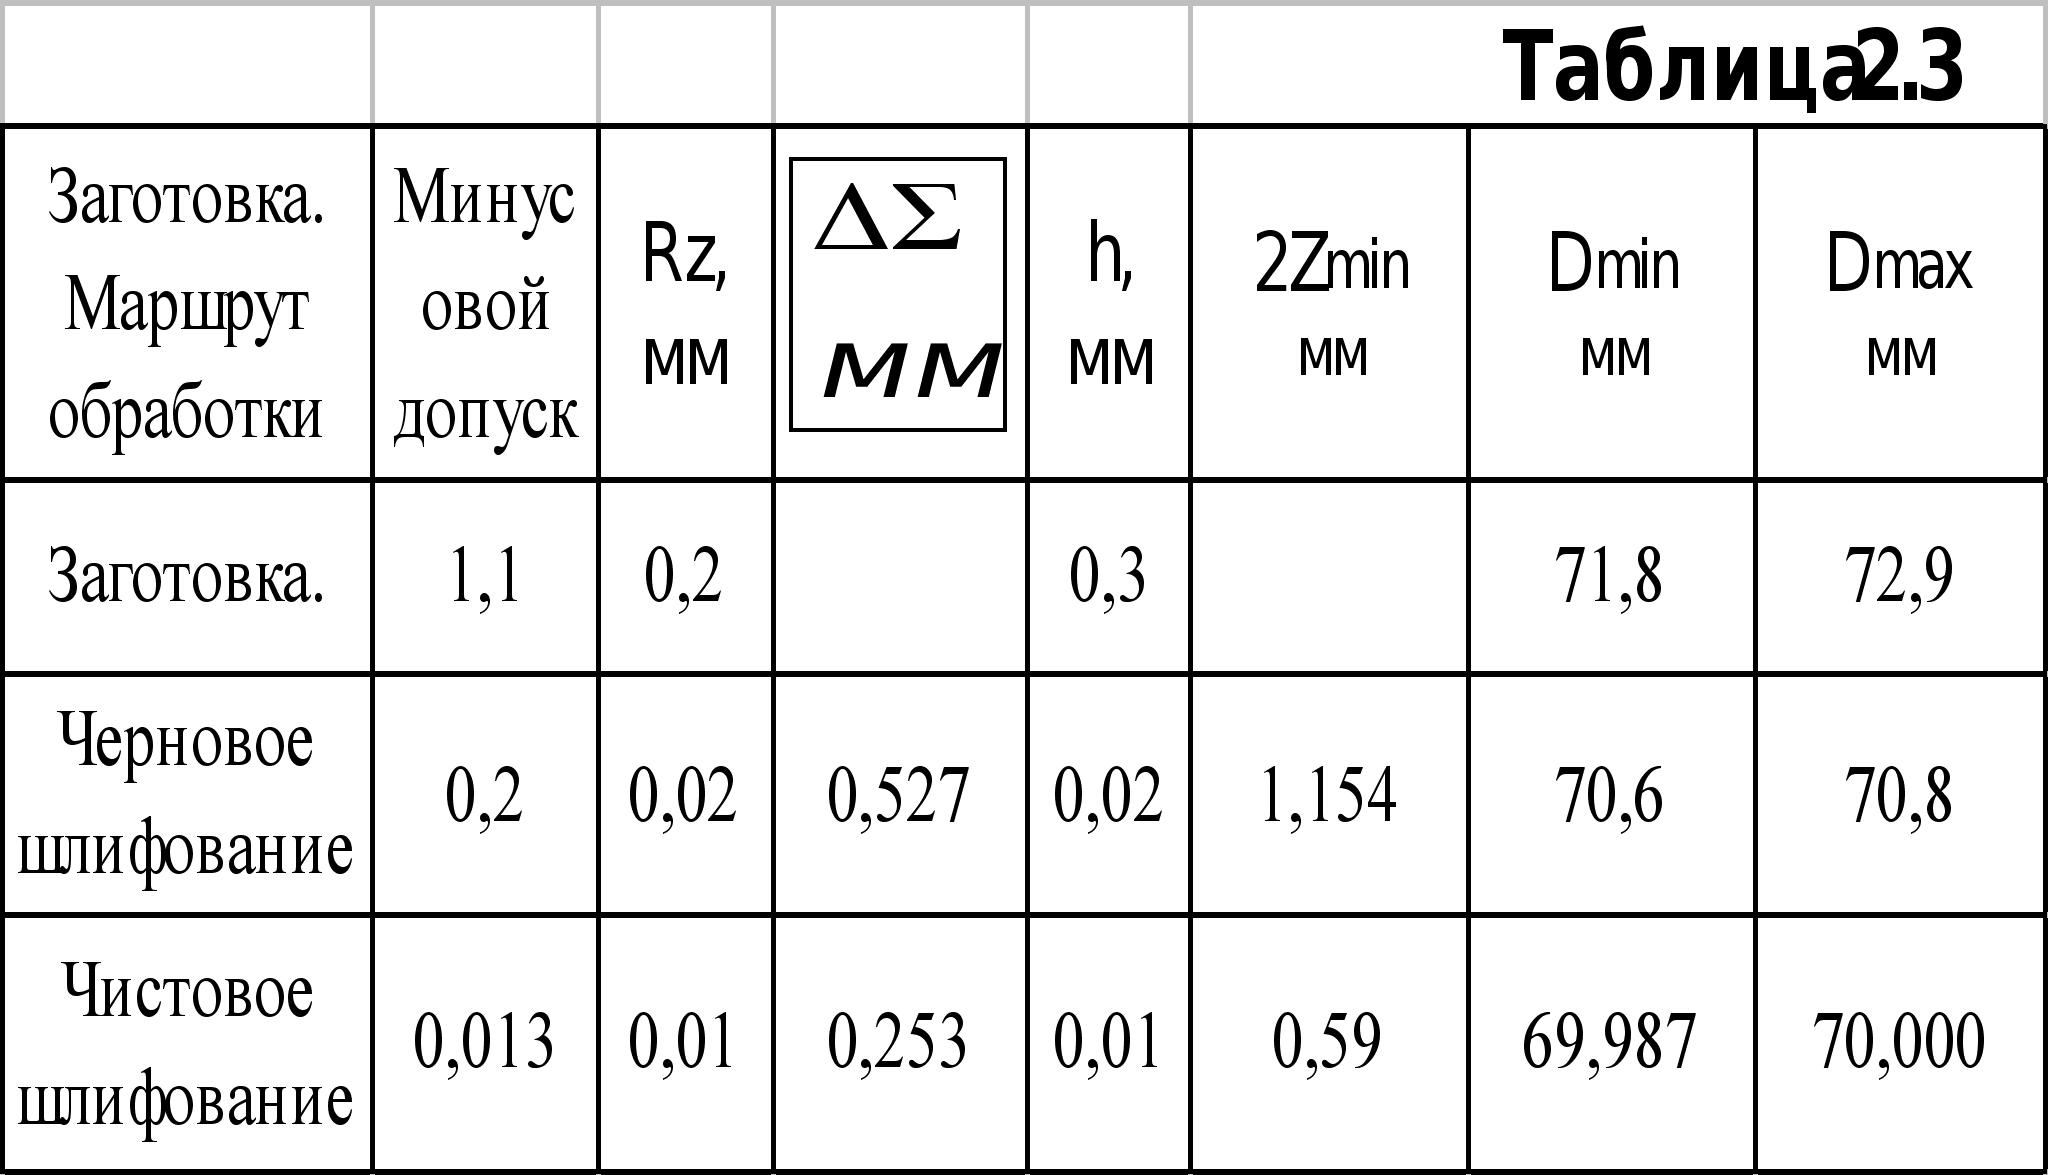
Полученные данные заносим в табл. 2.3.
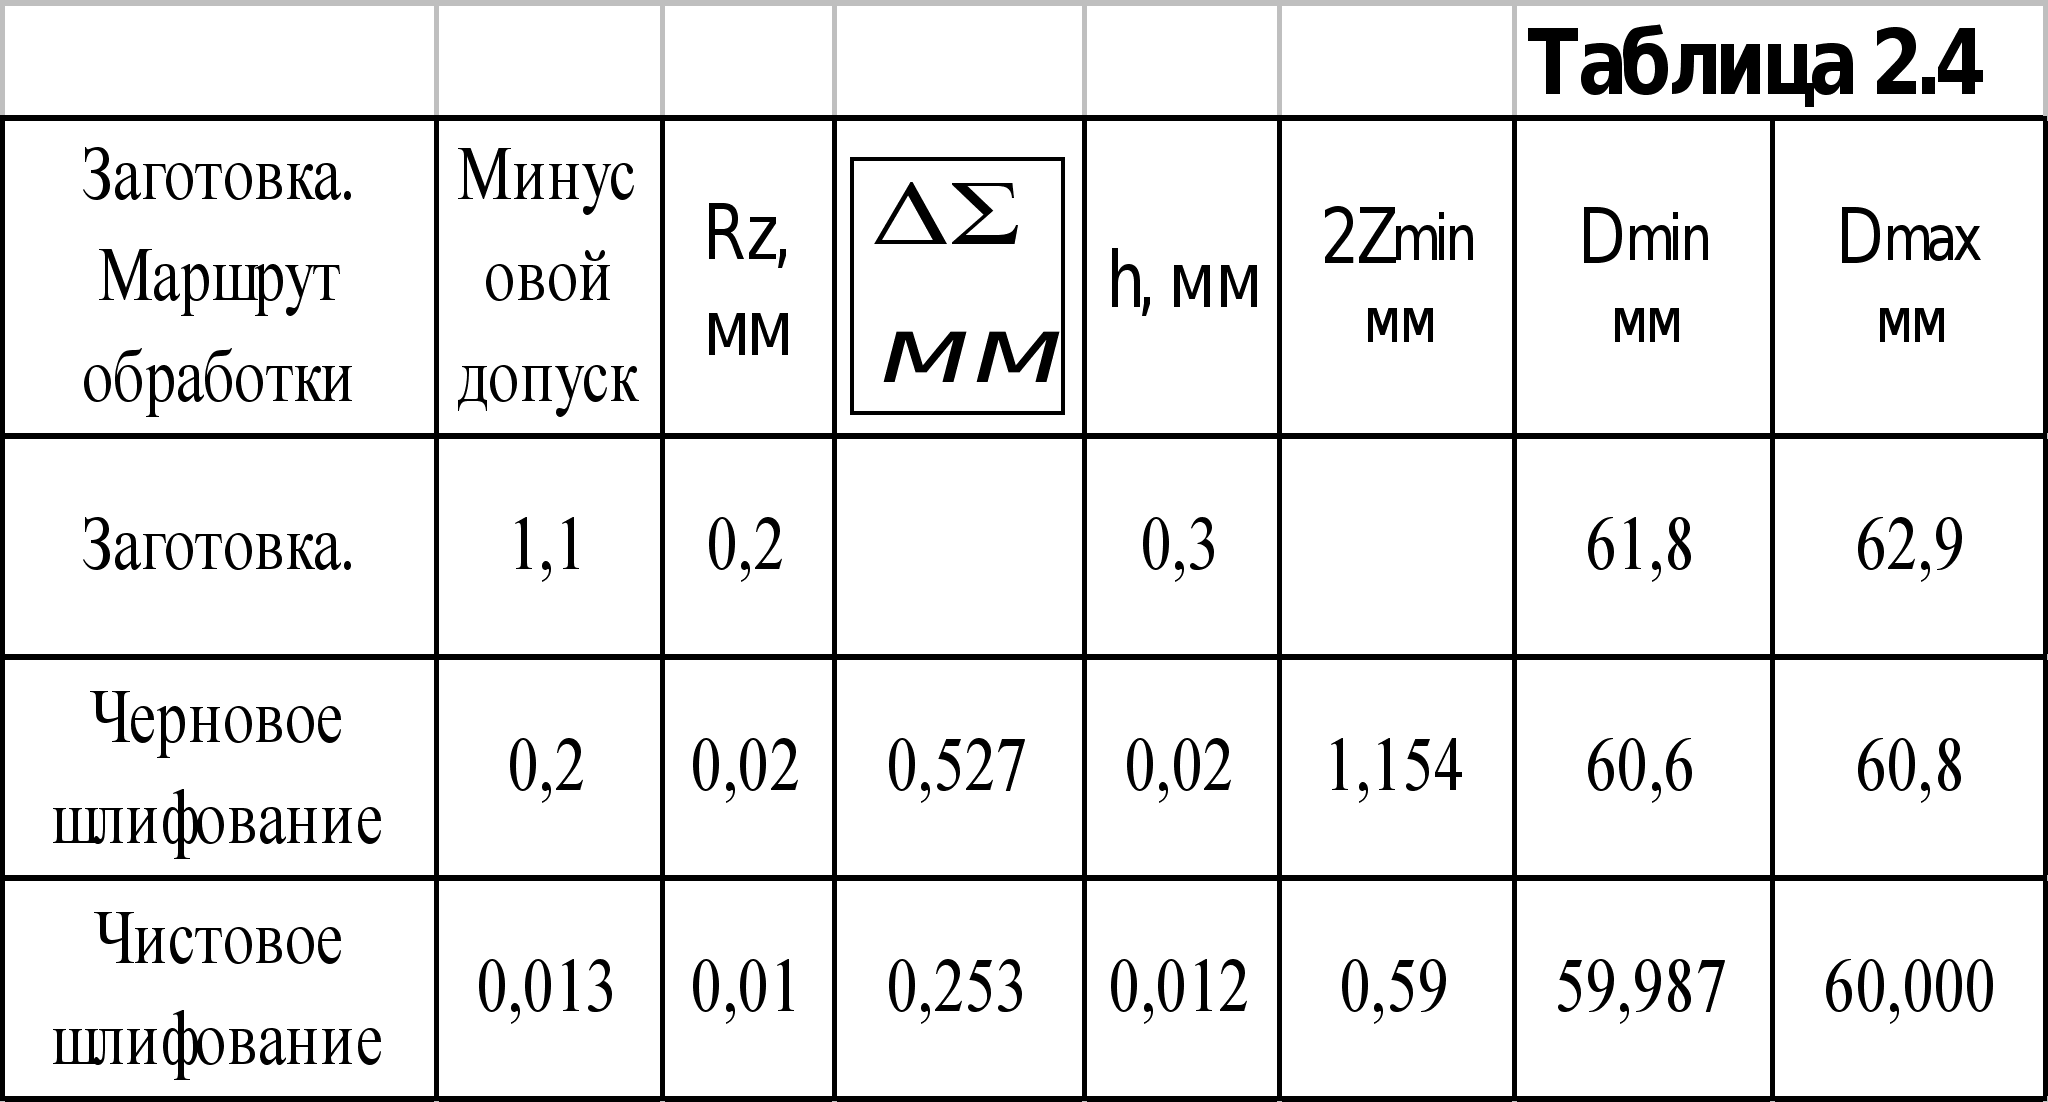
Расчет припусков и промежуточных размеров для шатунных шеек чугунного коленчатого вала произведено аналогично коренным. Результаты вычислений вносим в табл. 2.4.
Окончательно принимаем размеры для наплавки:
Шатунных шеек – диаметр 62,9-1,1 мм;
Коренных шеек – диаметр 72,9-1,1 мм;
Для чернового шлифования:
Шатунных шеек – диаметр 60,8- 0,2 мм;
Коренных шеек – диаметр 70,8-0,2 мм;
2.3.3. Расчет режимов резания при механической обработке
шеек чугунного коленчатого вала.
Черновое шлифование коренных шеек.
Требуемый диаметр: 70,8-0,2 мм;
Диаметр шлифуемой детали: 72,9-1,1 мм;
Используется кругло – шлифовальный станок 3Б161.
Длина обрабатываемой шейки: Lш – 30,5 мм;
Количество шеек – 5.
Выбран шлифовальный круг – ЭСТ (25 – 60) К.
Диаметр круга Dк – 600 мм;
Ширина круга Вк – 20 мм;
Расчетная скорость вращения детали:
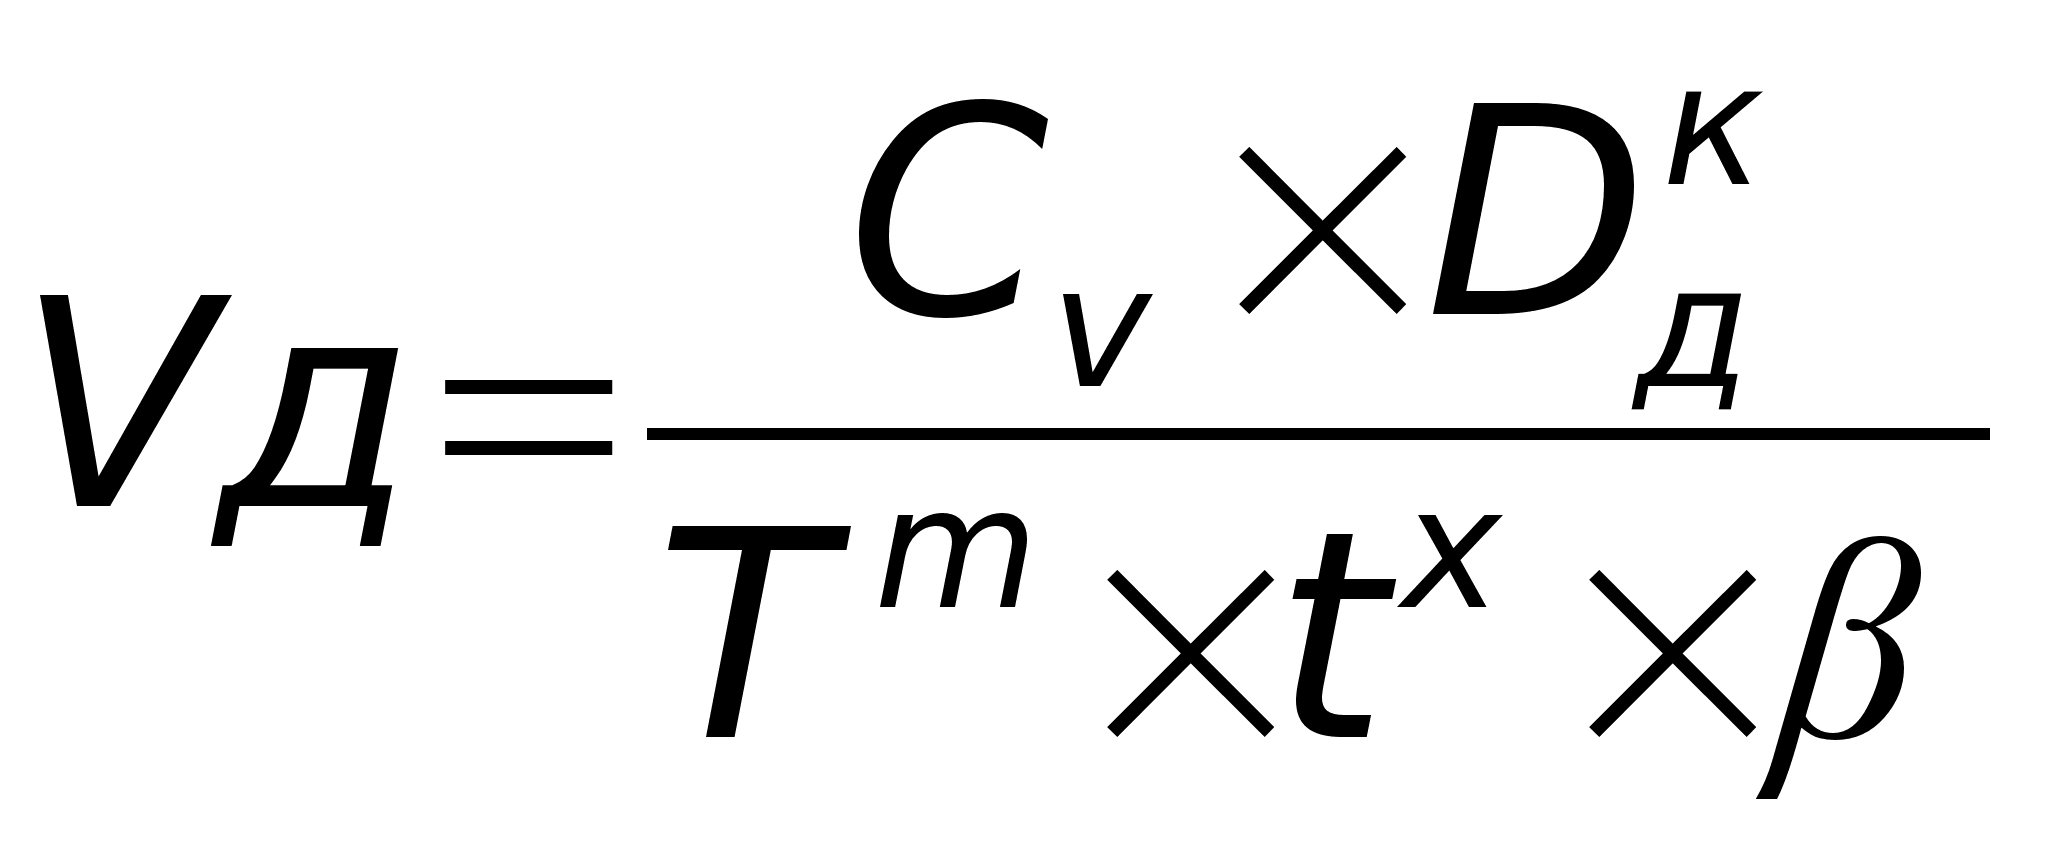 ,
(2.7)
где Dд – диаметр шлифуемой поверхности, мм;
Т – стойкость шлифовального круга. Принято Т=40 мин;
t – глубина шлифования, мм.
Значения
(Сv,
k, m, t. x,
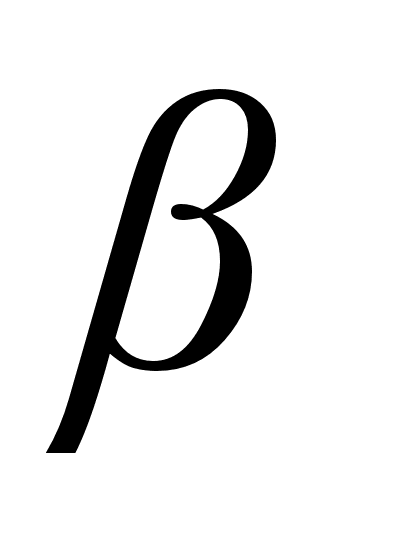 ) приняты
по
[18, табл.36].
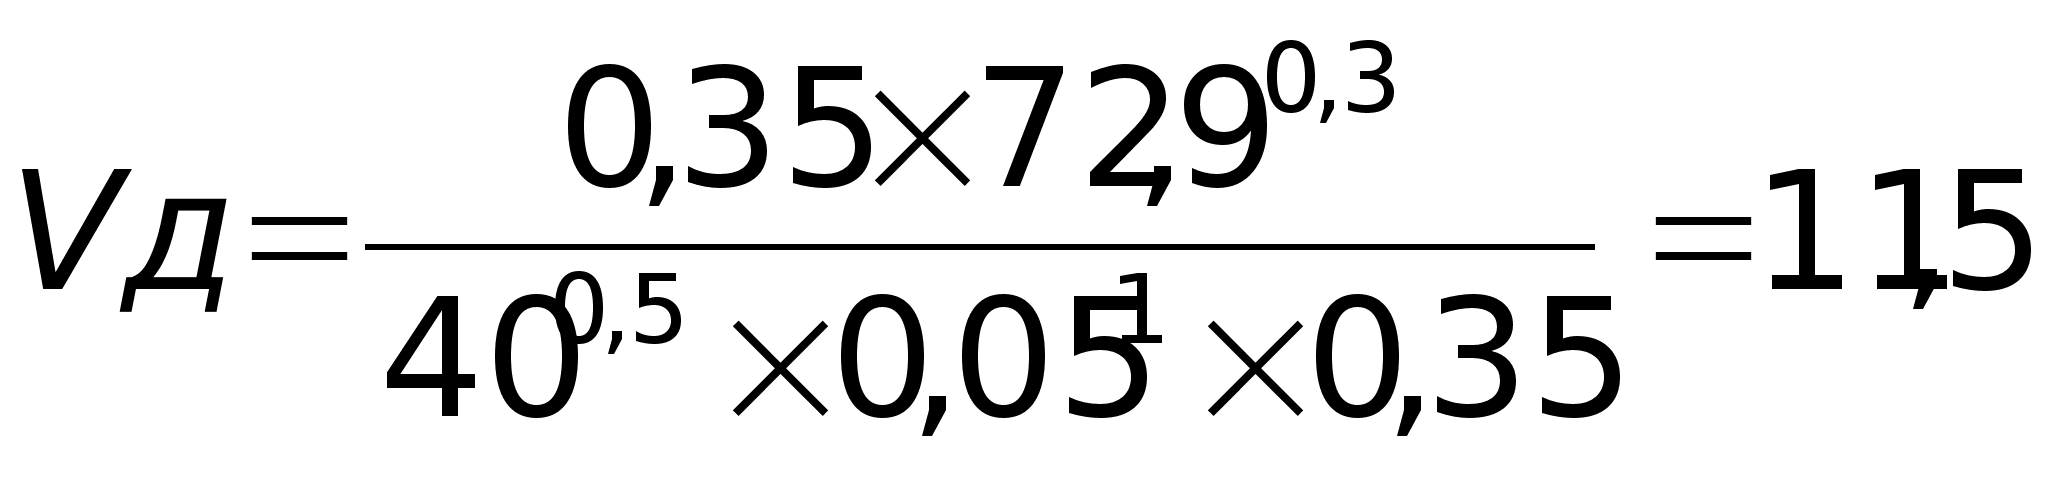 м/мин;
Расчетная частота вращения детали:
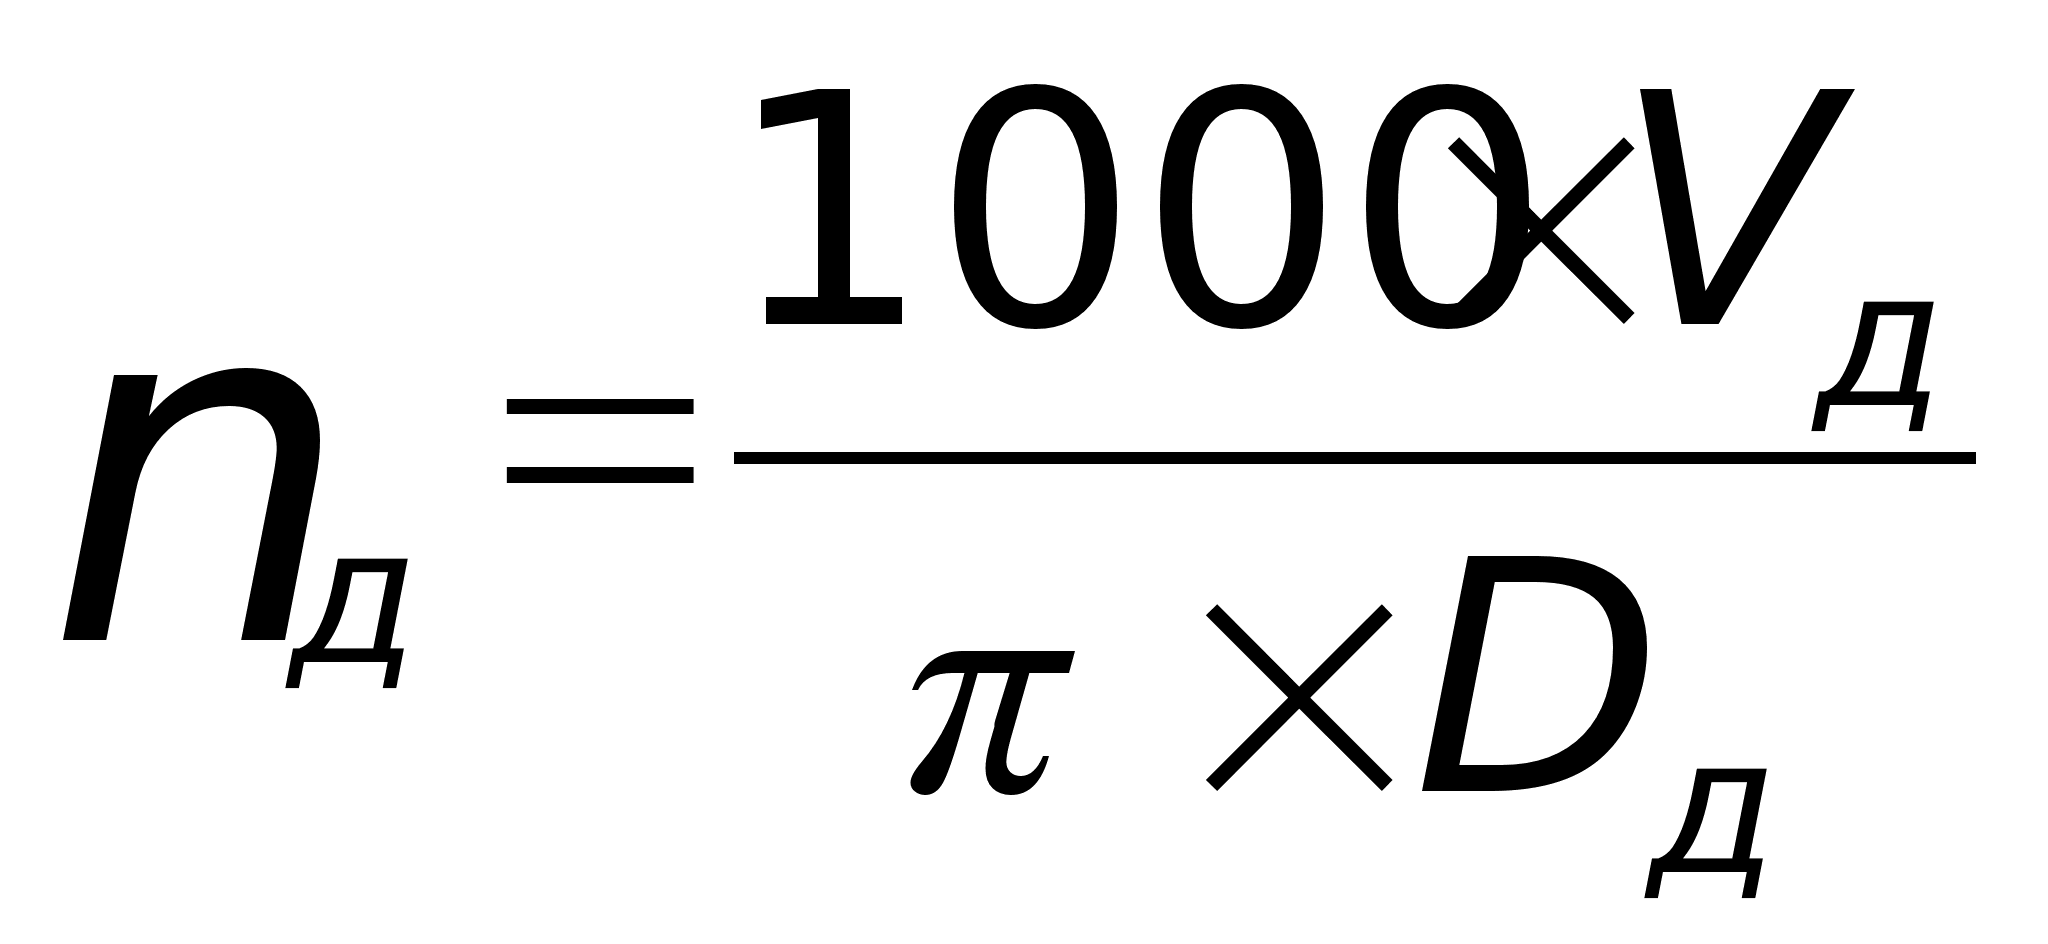 ,
(2.8)
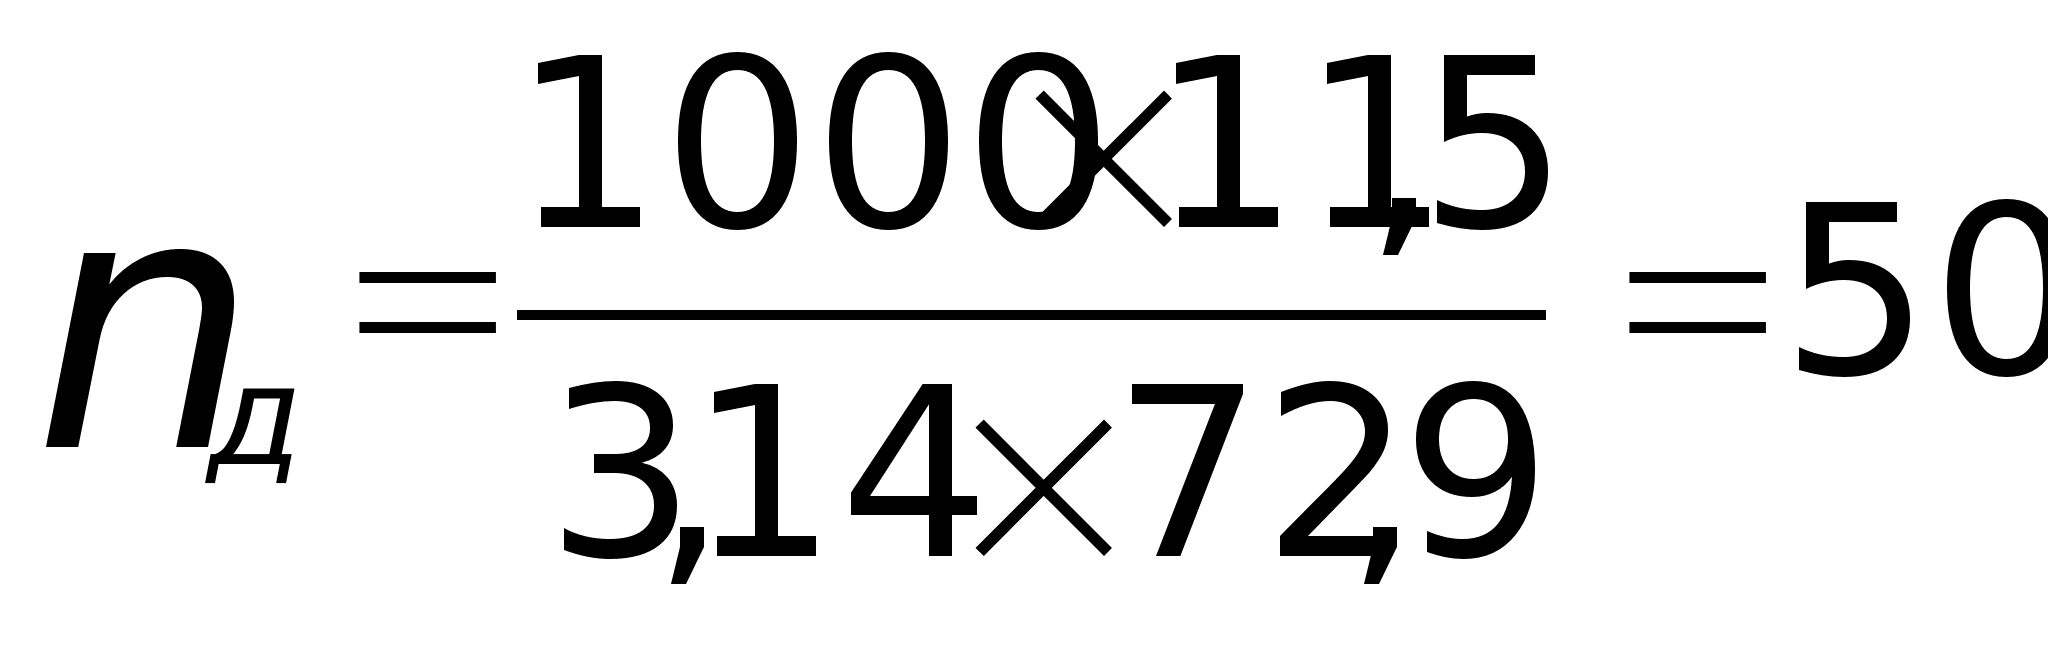 об/мин.
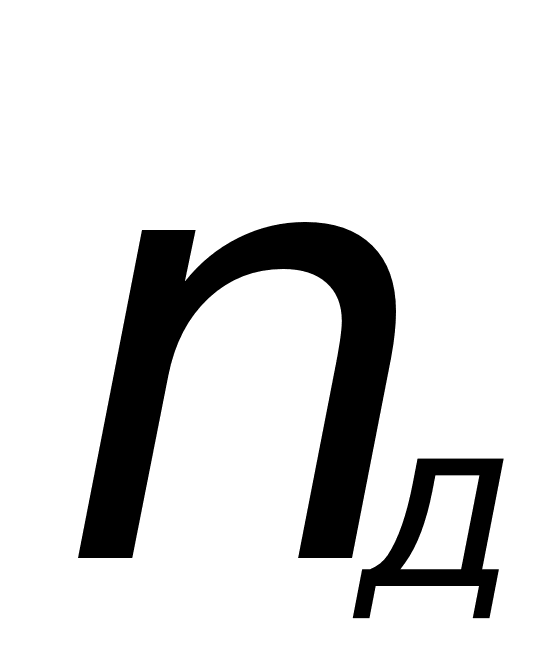 - частота
вращения детали
находится в
пределах паспортных
данных станка.
Скорость вращения шлифовального круга:
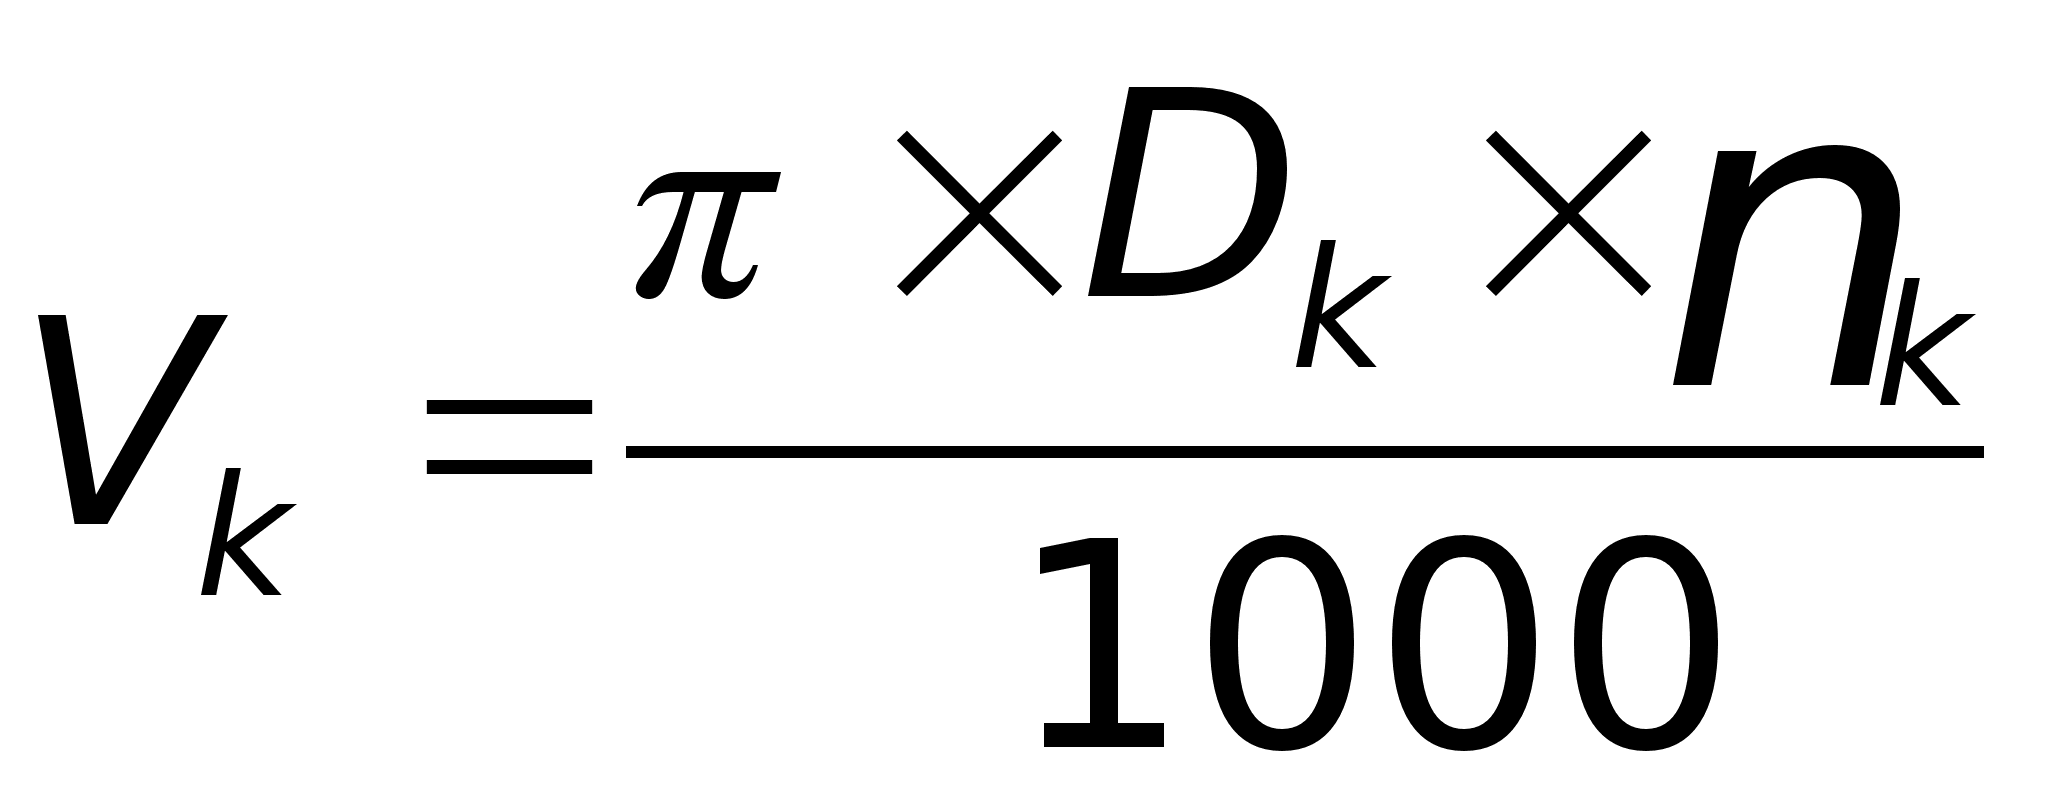 ,
(2.9)
где Dк – диаметр шлифовального круга, мм;
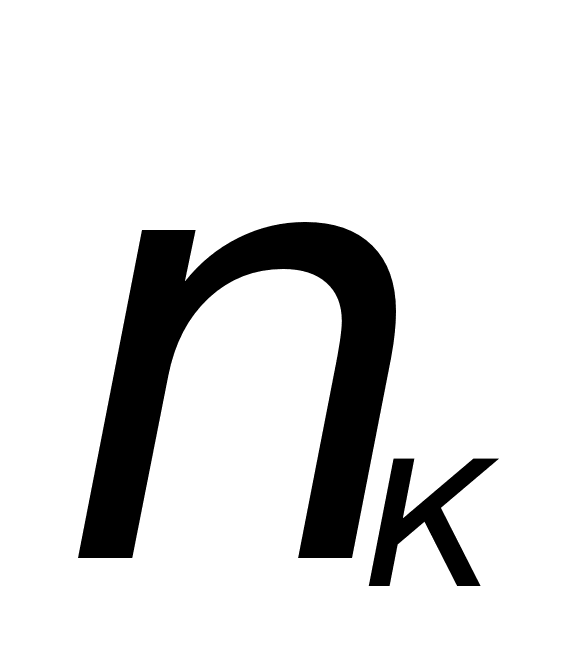 -
частота вращения
шлифовального
круга. Принято
по паспортным
данным станка
-
1200 об/мин.
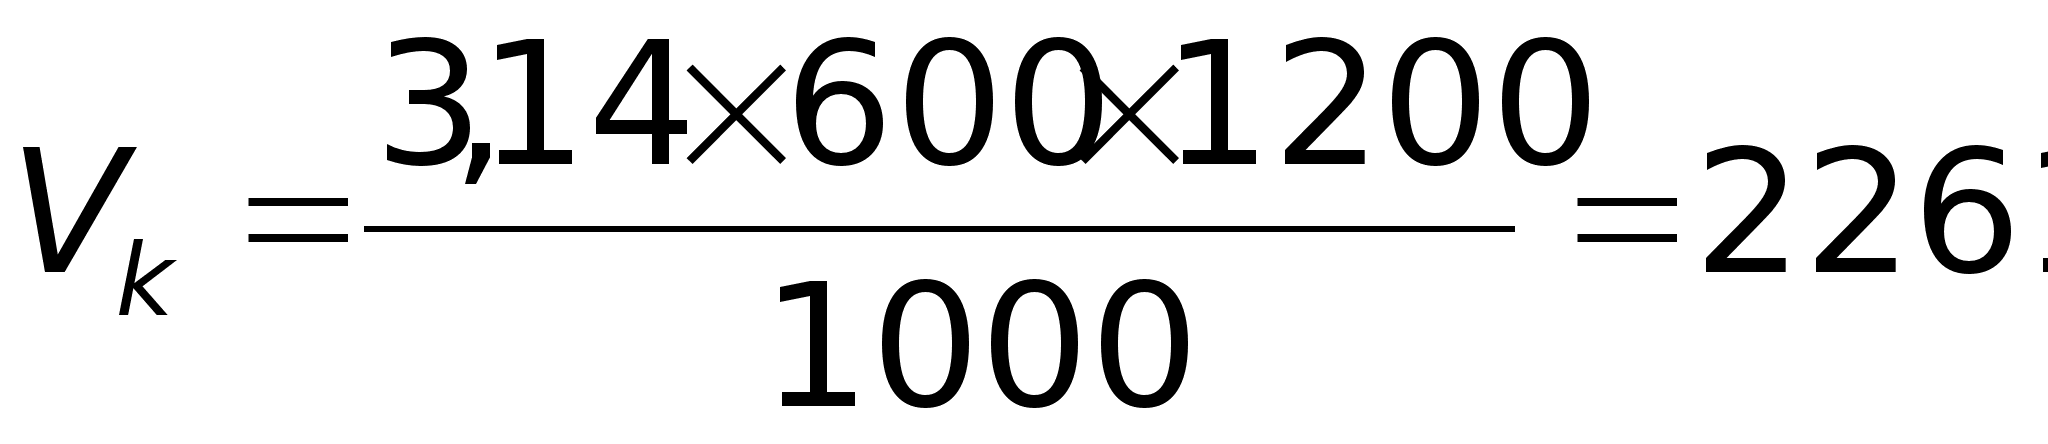 м/мин;
Скорость перемещения стола:
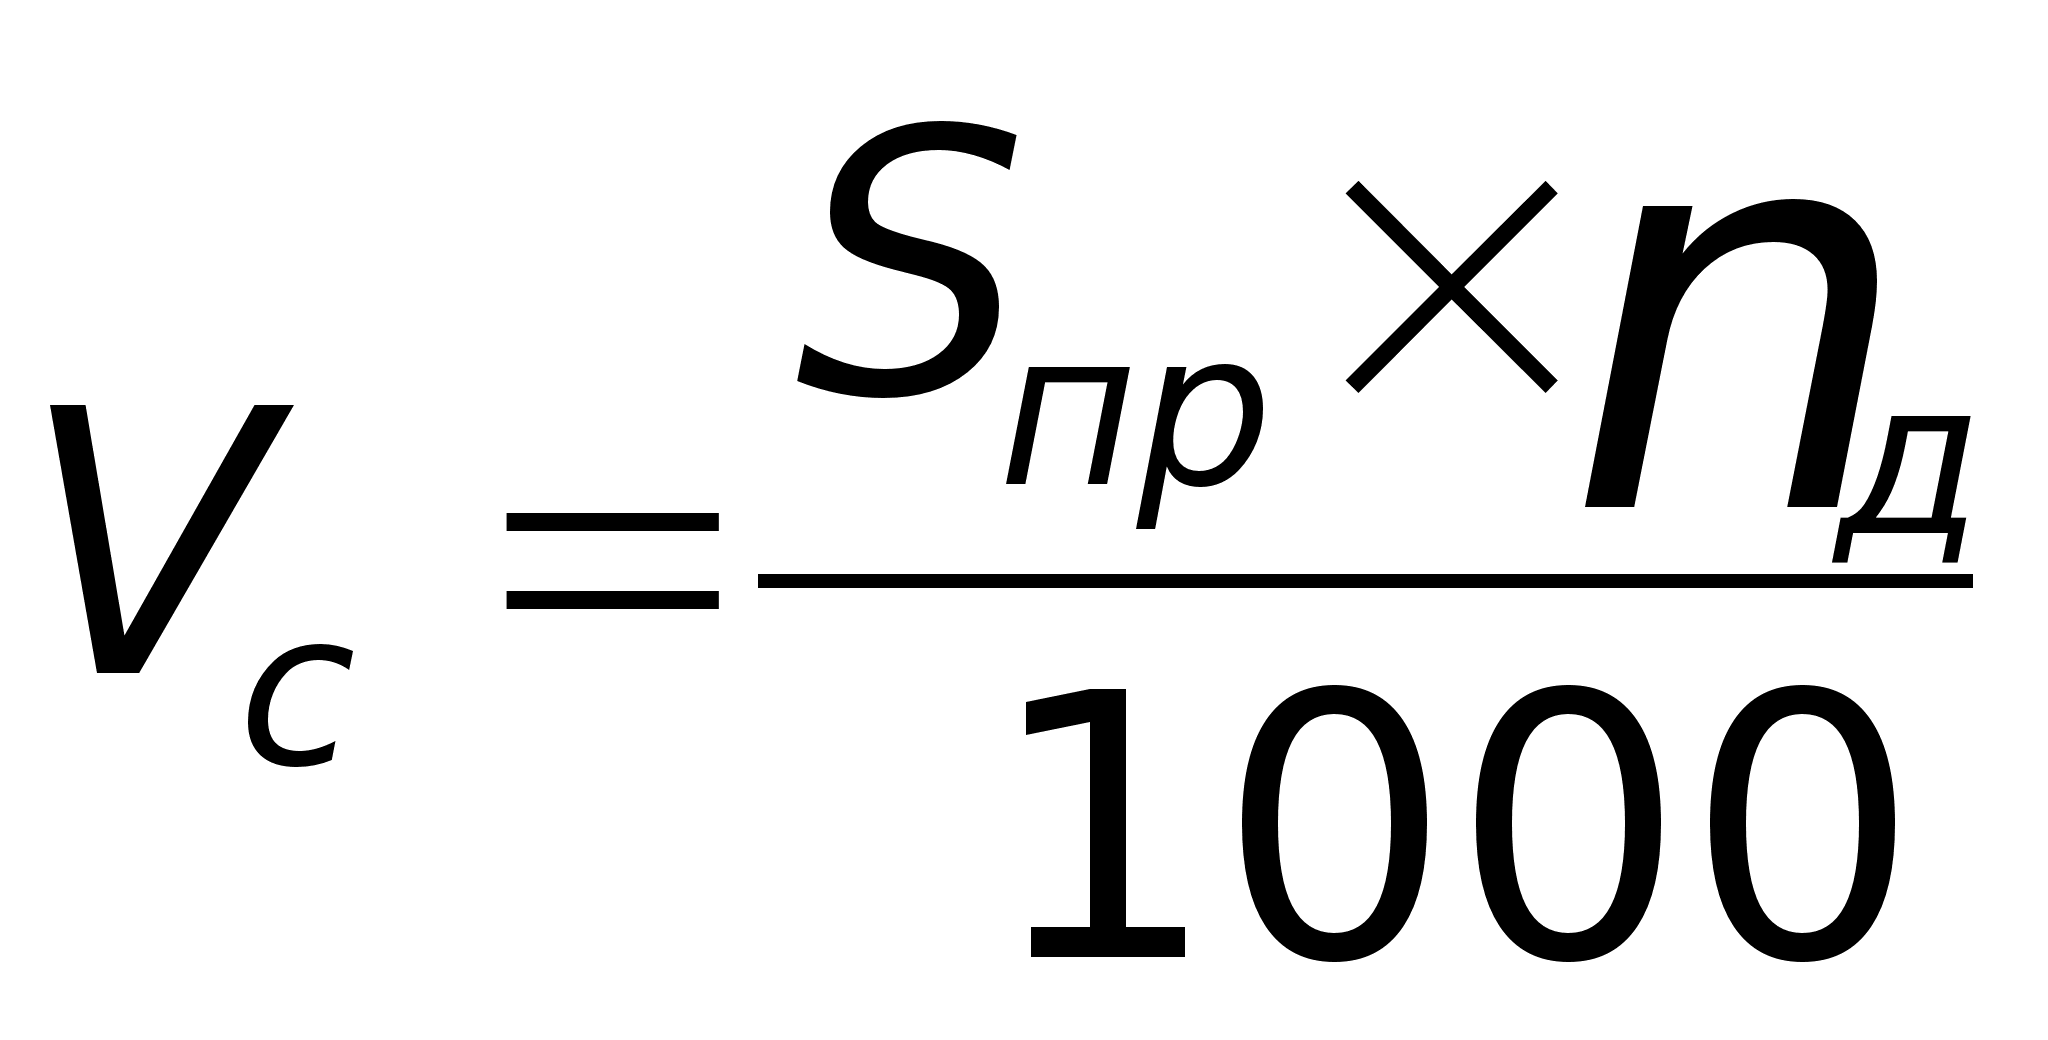 ,
(2.10)
где Sпр – перемещение обрабатываемой детали вдоль ее оси за один оборот;
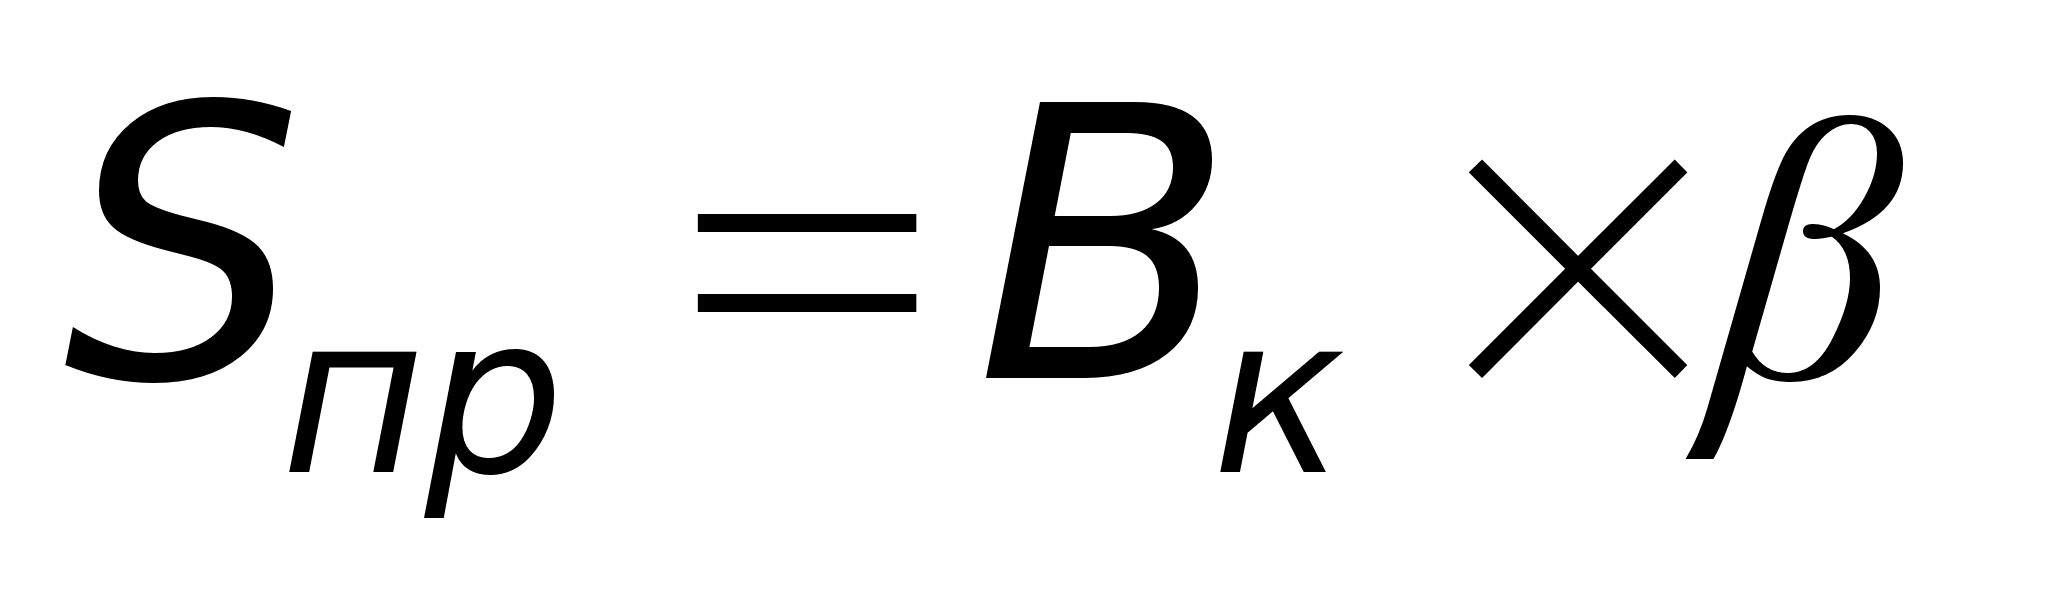 ,
(2.11)
где Вк – ширина шлифовального круга, мм;
- расчетный
коэффициент
шлифования.
Для предварительной
обработки
= 0,35 [18
табл.
34].
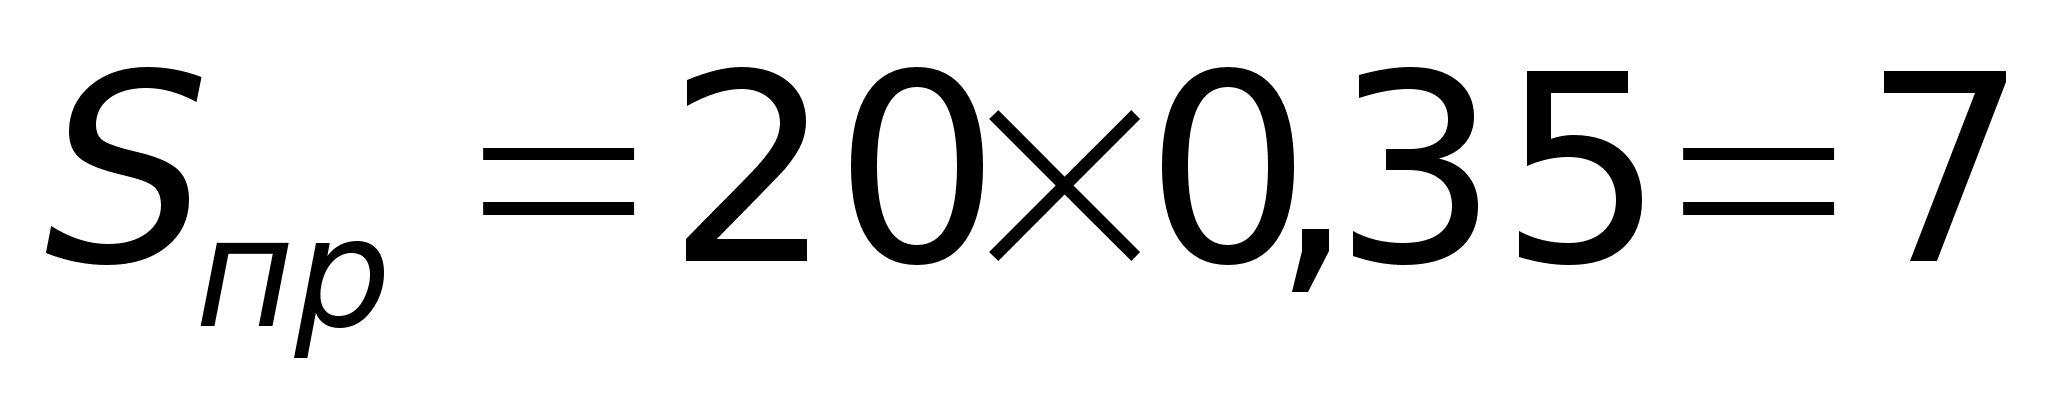 мм/об;
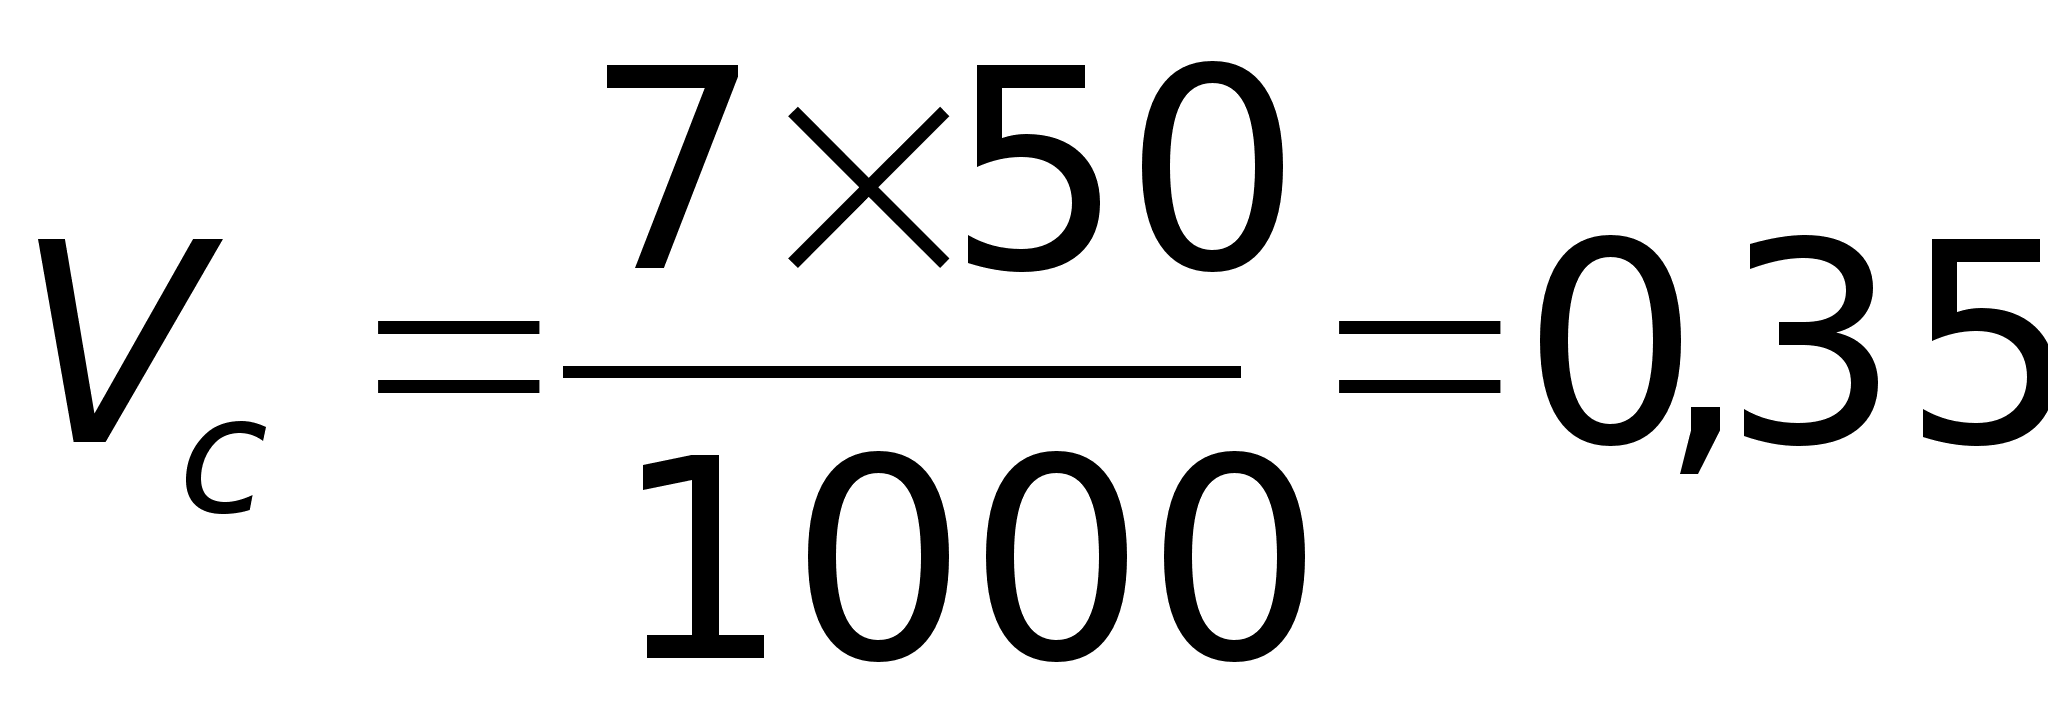 мм/мин;
Полученное значение Vc = 0,35 мм/мин находится в пределах скоростей перемещения стола, указанных в паспортных данных выбранного станка.
Основная нагрузка при шлифовании приходится на черновое шлифование. Потребная мощность на вращение шлифовального круга:
Тангенциальная сила резания:
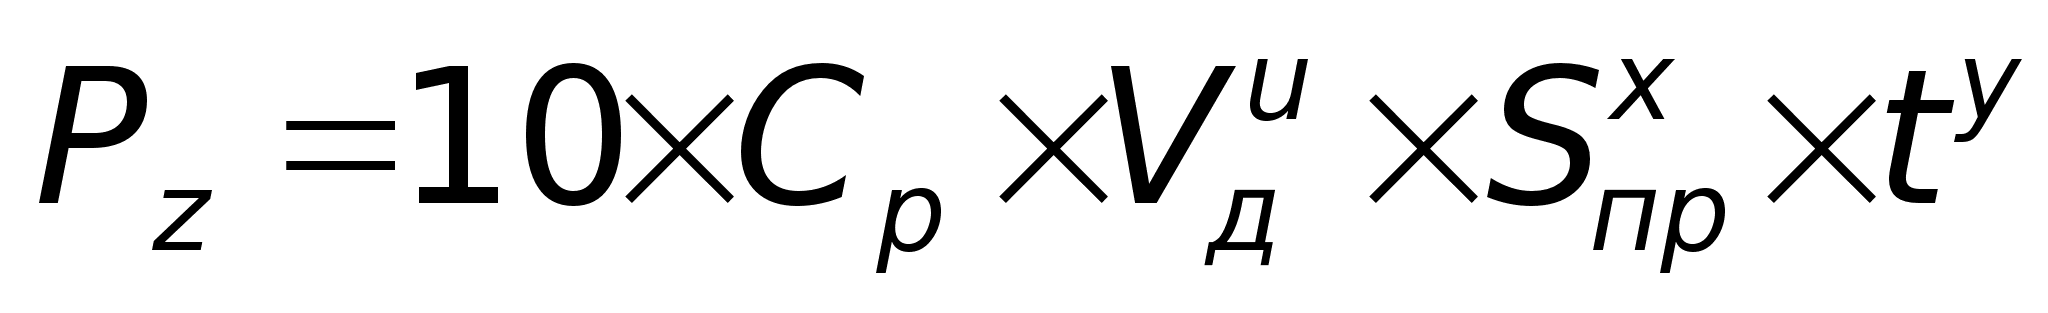 ,
(2.12)
Значения ( Ср, u, x, у) взяты из [18 табл. 39].
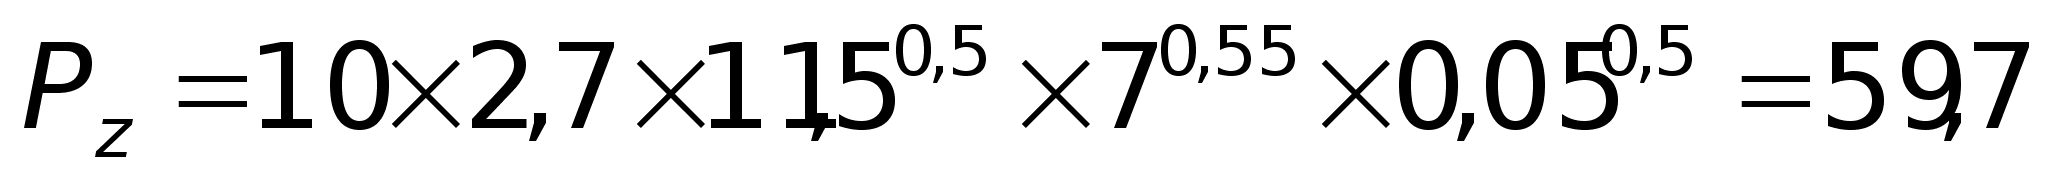 Н;
Эффективная мощность на вращение шлифовального круга:
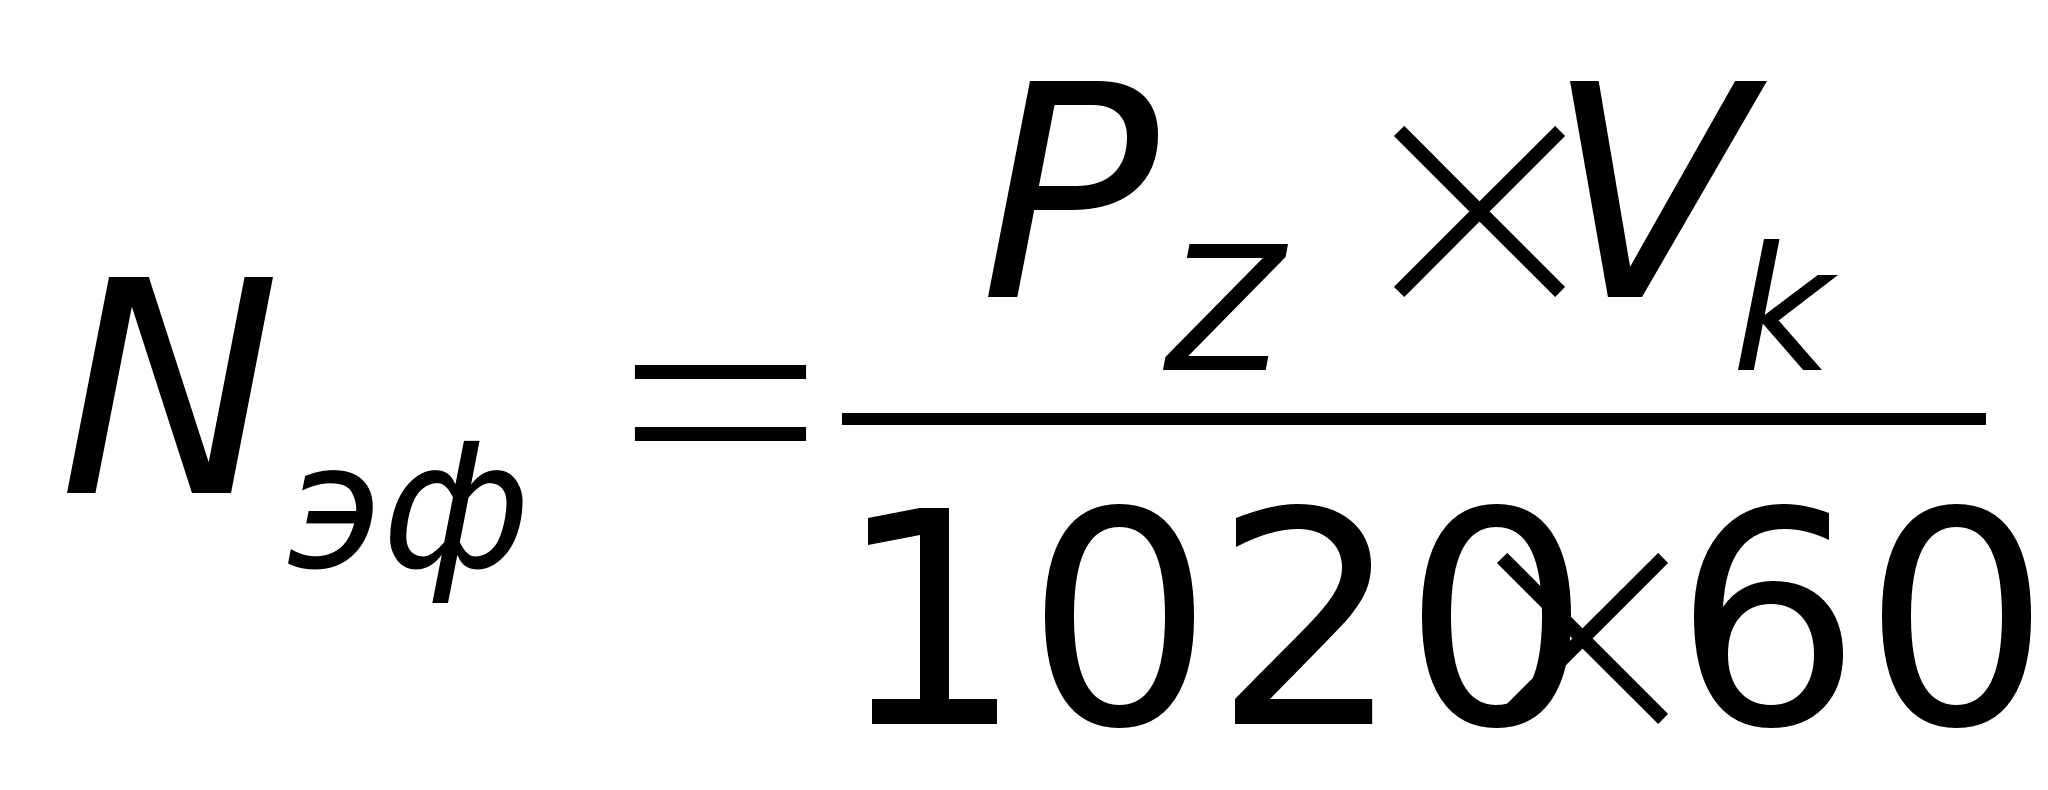 ,
(2.13)
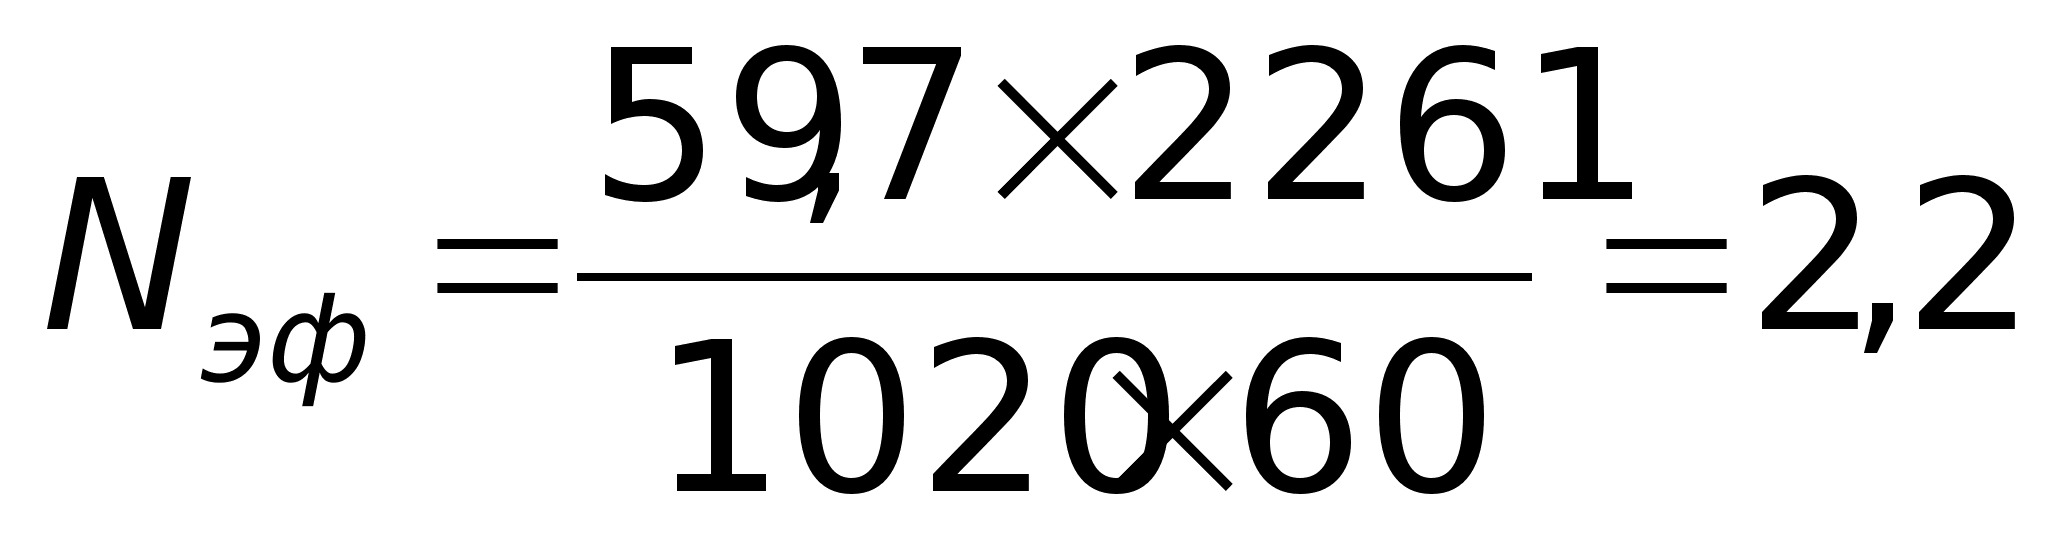 кВт;
Потребная мощность:
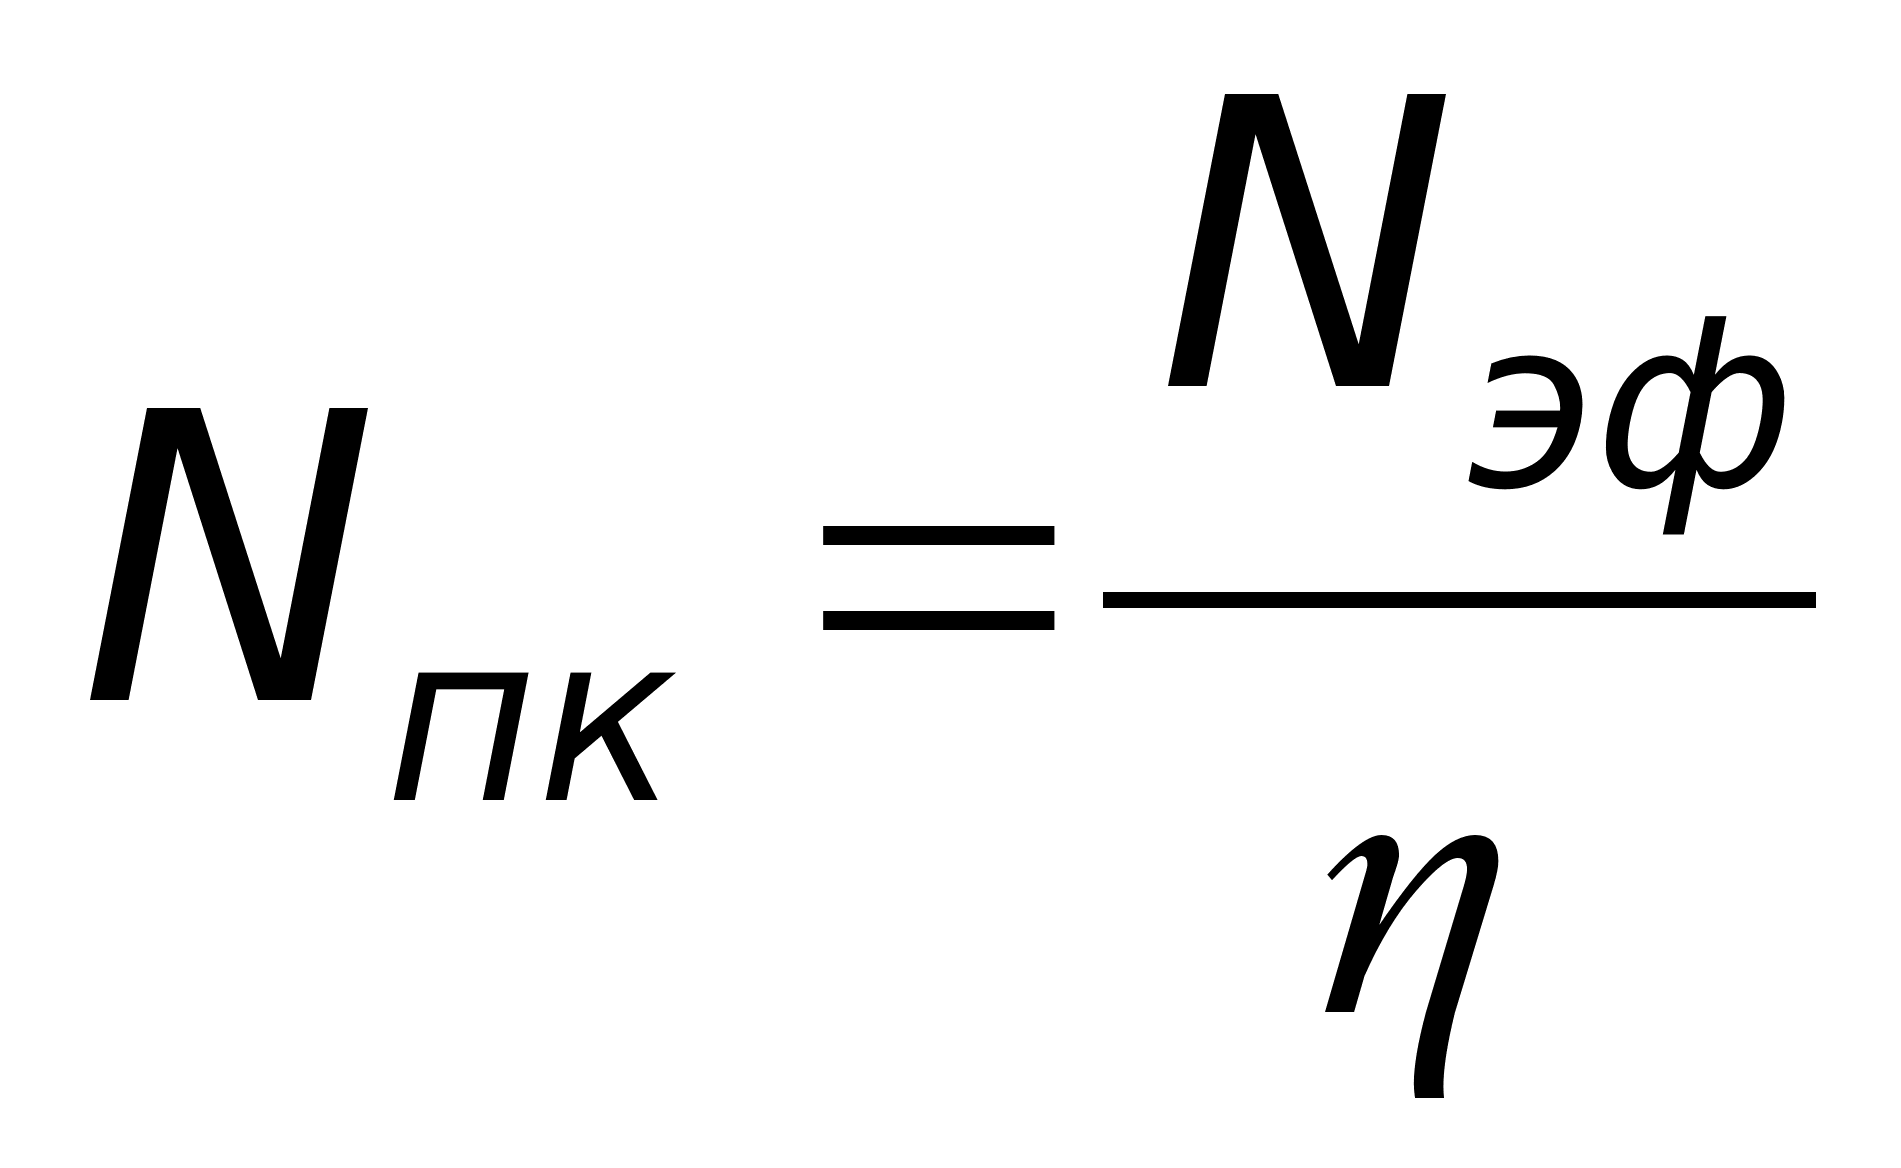 ,