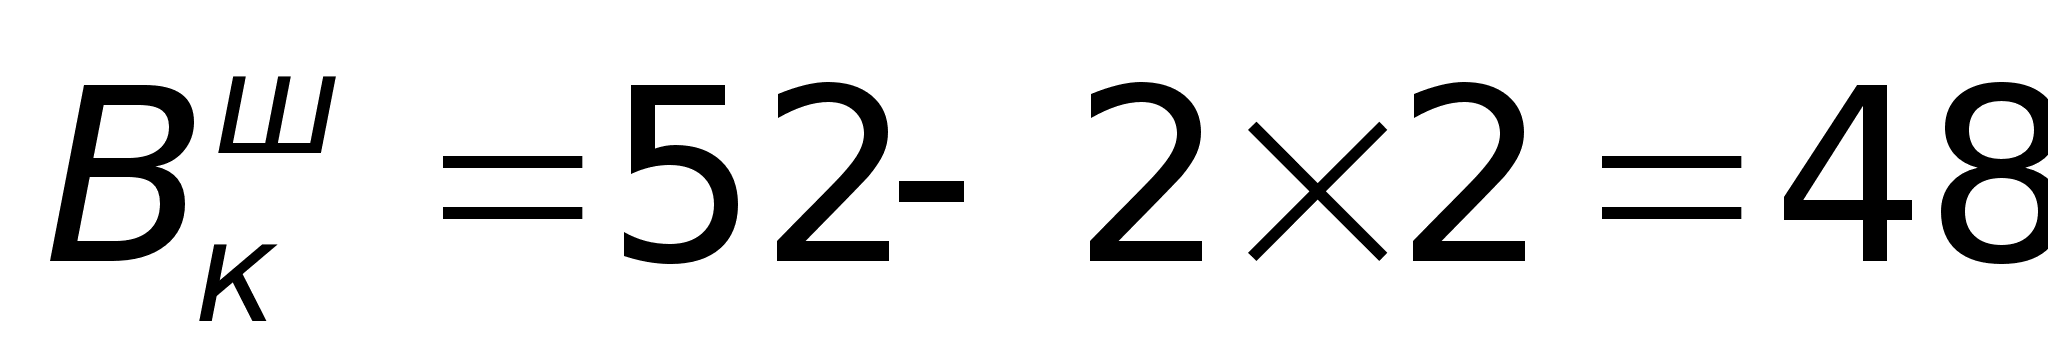Технология восстановления чугунных коленчатых валов двигателей ЗМЗ-53А
где
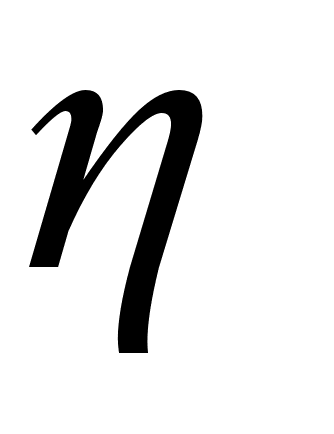 - К.П.Д. шлифовального
станка. Принято
= 0,75.
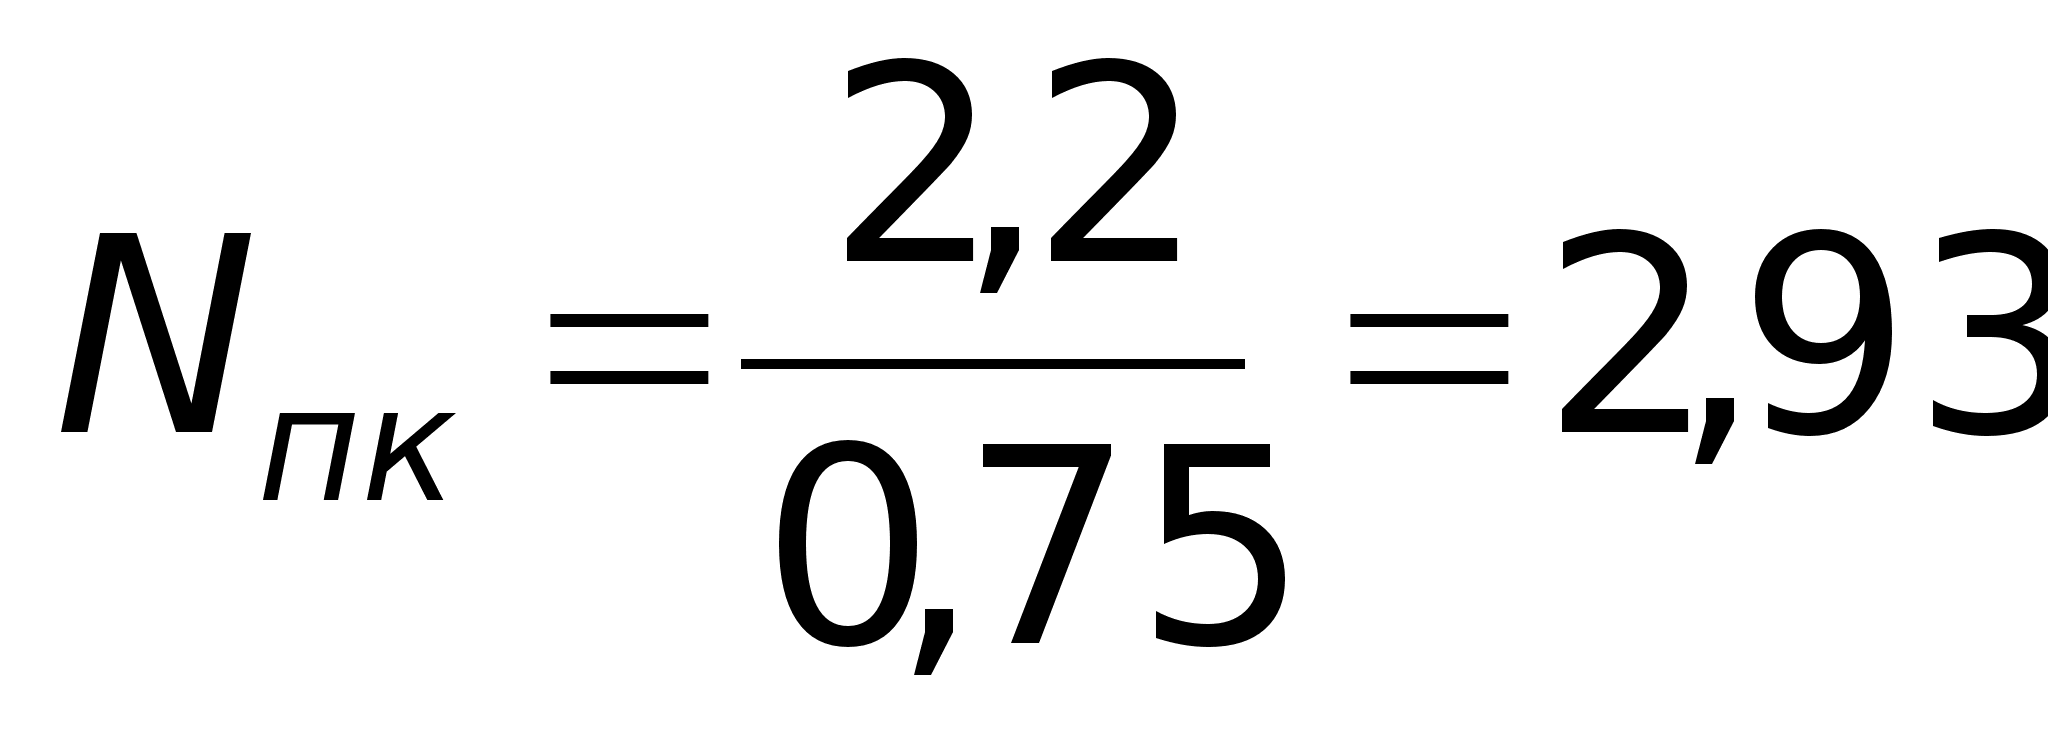 кВт;
Мощности выбранного станка достаточно для чернового шлифования на выбранных режимах.
Основное технологическое время:
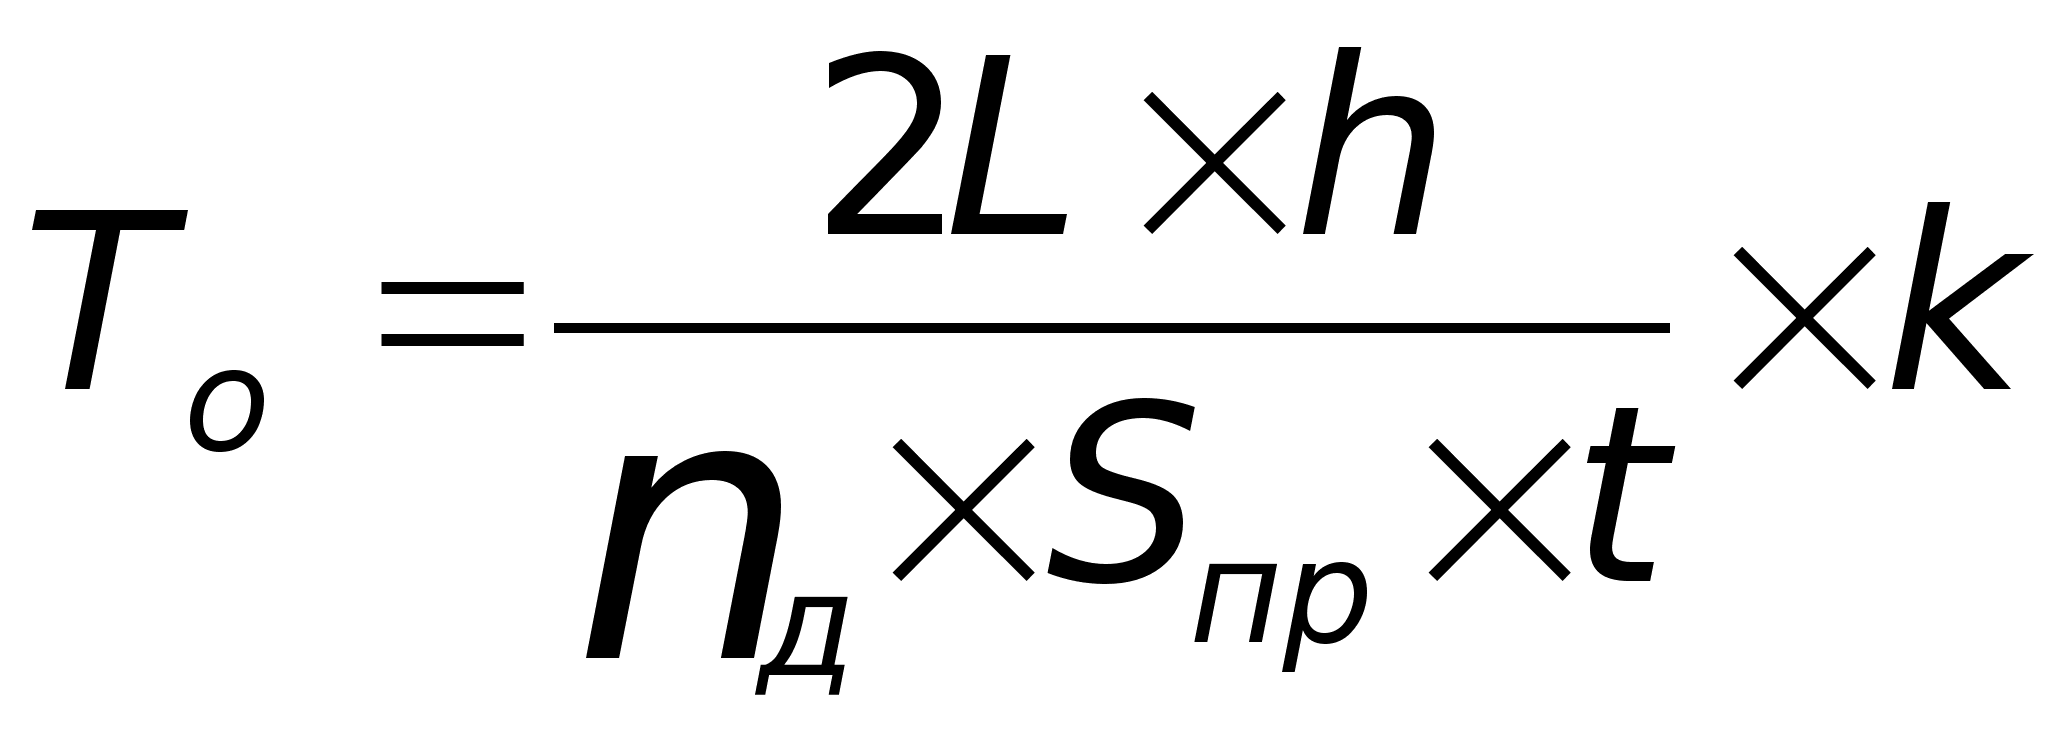 ,
(2.15)
где L – длина продольного хода детали, мм;
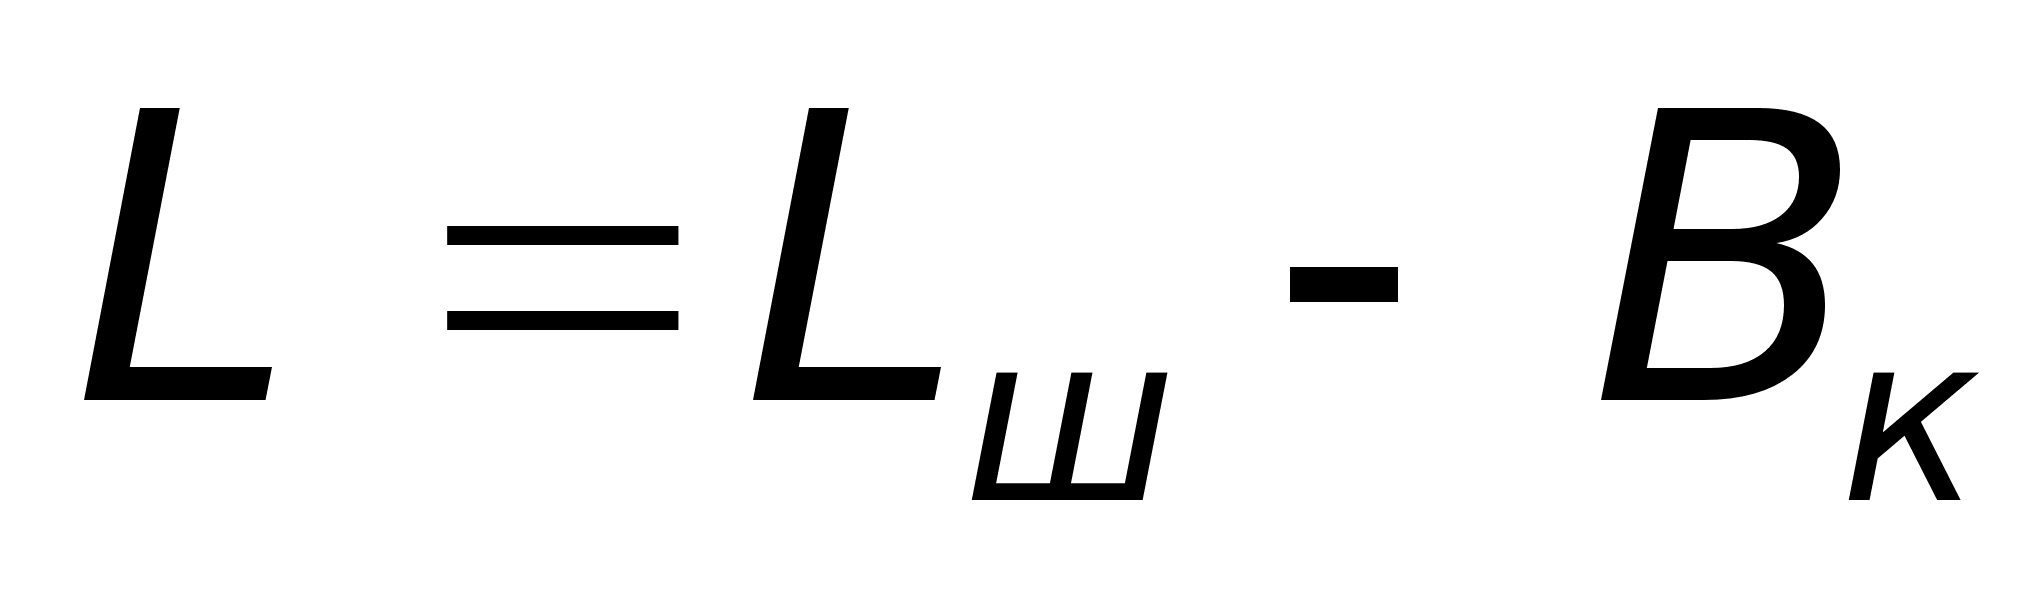 ,
(2.16)
где Lш – длина обрабатываемой поверхности, мм;
Вш – ширина круга, мм
L = 30,5 – 20 = 10,5 мм;
h – припуск на обработку, мм;
к – коэффициент, учитывающий точность шлифования и износ круга. По данным [18] при черновом шлифовании к = 1,3 – 1,4, принято к = 1,3; при чистовом шлифовании к = 1,3 – 1,7, принято к = 1,5.
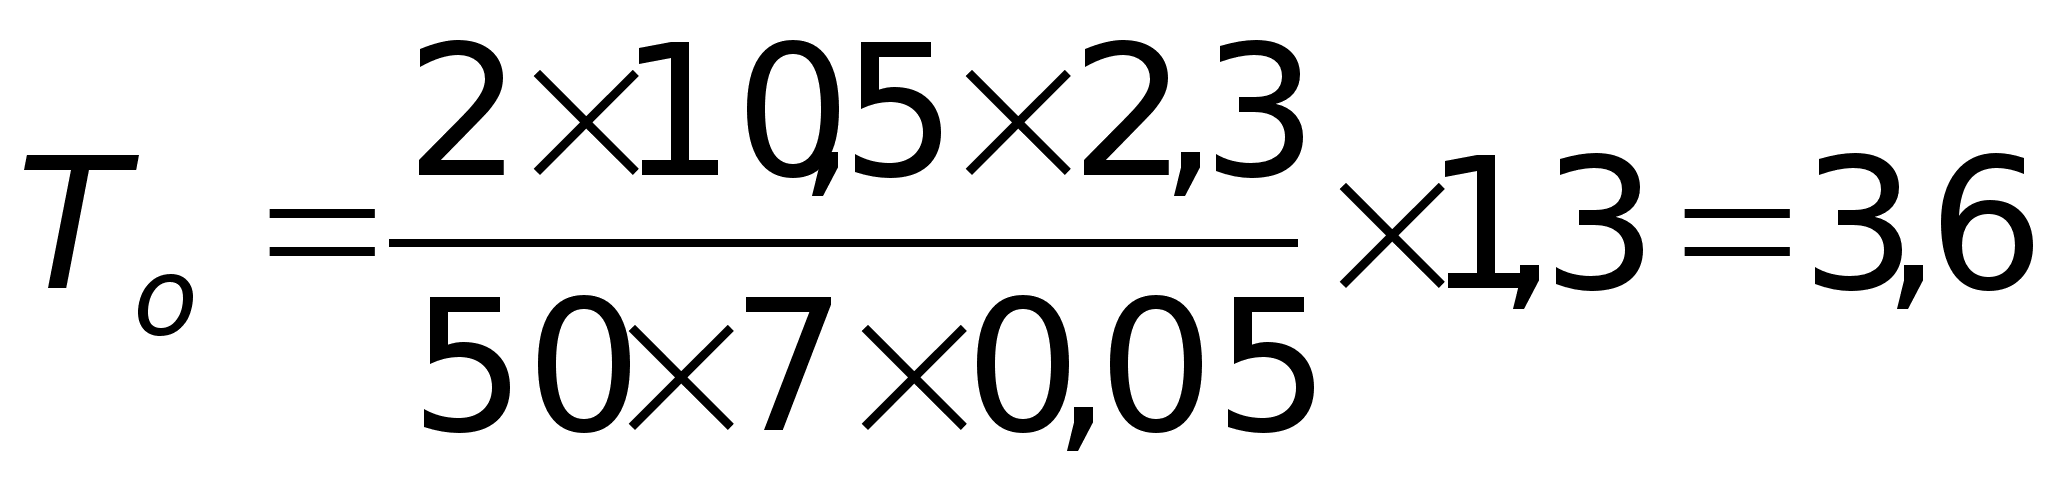 мин;
Время, затраченное на 5 шеек:
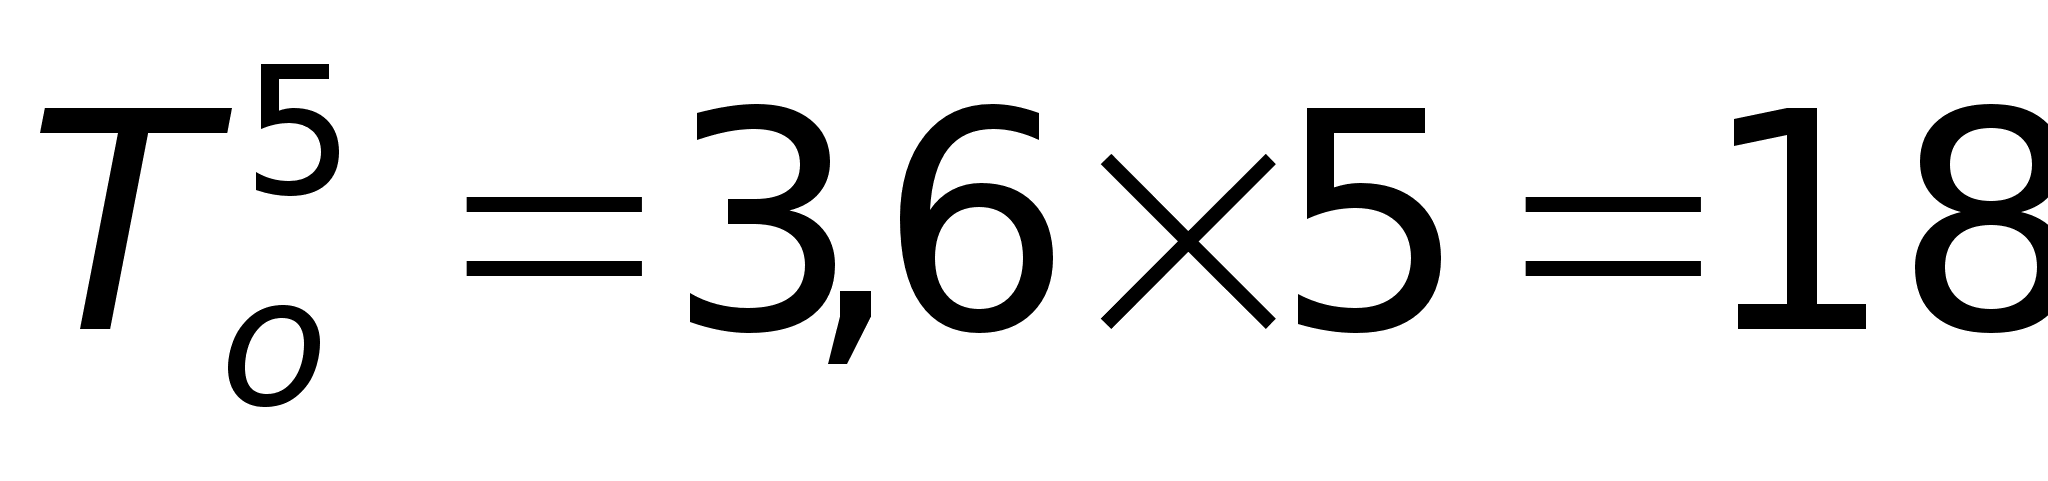 мин;
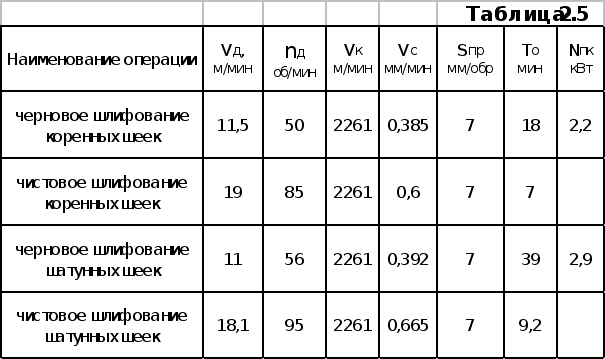
Расчет шатунных коленчатых шеек произведен аналогично. Полученные результаты внесены в табл. 2.5.
2.4. Техническое нормирование операций
технологического процесса.
Расчет норм времени произведен по общемашиностроительным нормам [19, 20, 21, 22].
Тшт = То + Тв + Тобс + Тф , (2.17)
где Тшт – штучное время, мин;
То – основное (техническое) время, мин;
Тв – вспомогательное время на установку и снятие детали с оборудования, мин.
Тобс – время на обслуживание рабочего места и оборудования, мин. Принято 5% от (То + Тв).
Тф – время на физические надобности и отдых, мин. Принято 5% от (То + Тв).
Расчет штучного времени на операции №23 чернового шлифования коренных шеек:
По [21 карта №3] время на установку и снятие детали при обработке в центрах t = 1,5 мин.;
Тф = Тобс
=
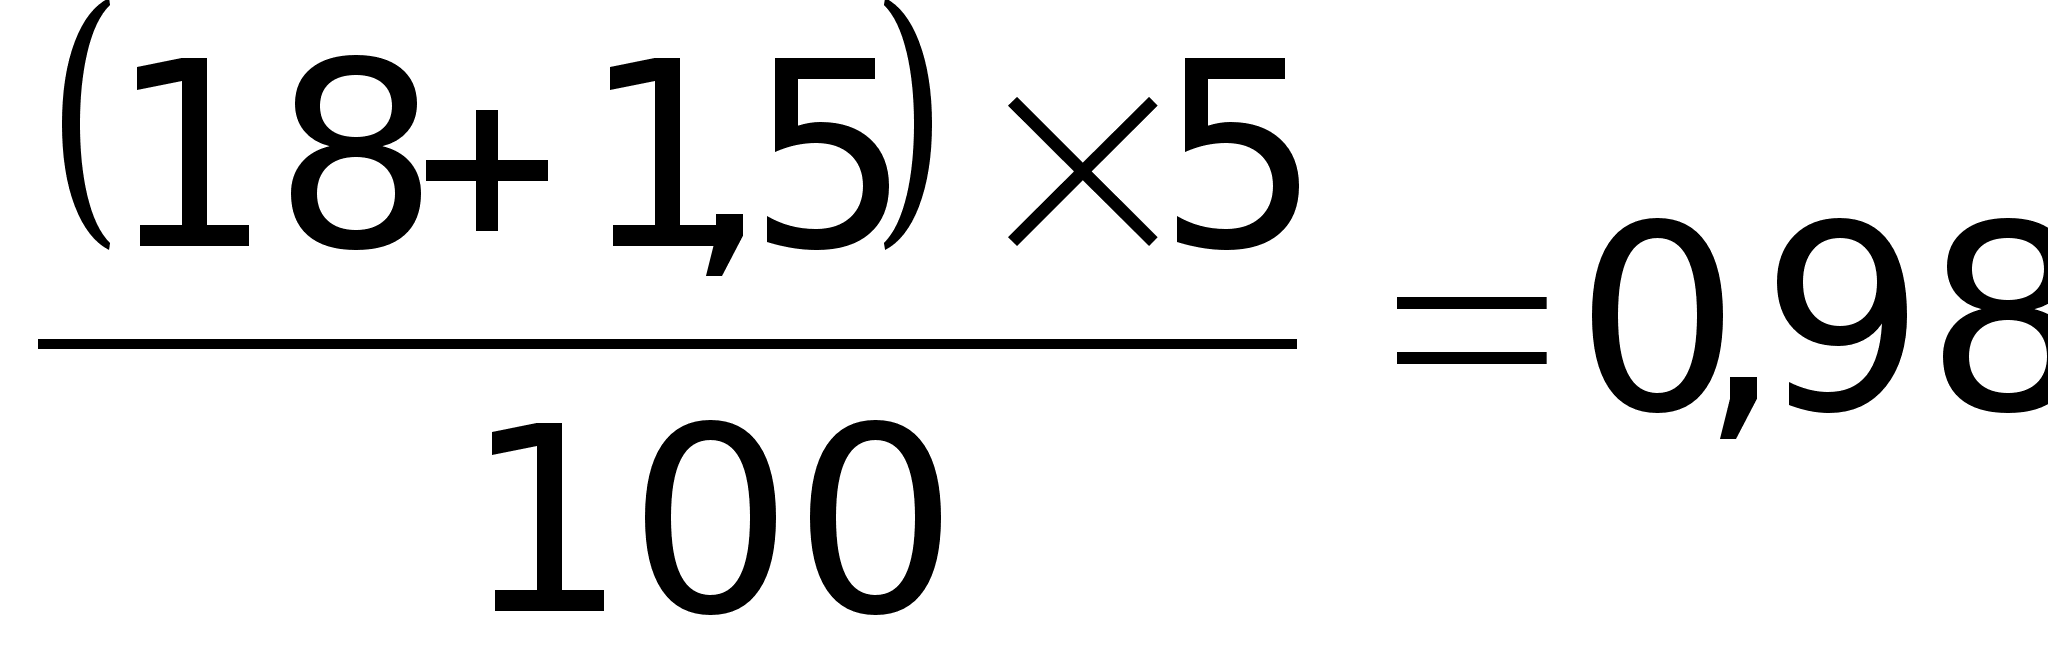 мин;
Тш = 18+1,5+0,98+0,98 = 21,5 мин.
Расчет остальных операций произведен аналогично. Все полученные данные приведены в табл. 2.6.
|
Таблица 2.6 |
|||||||||
|
Название операций |
Оборудование |
№ операции |
Основное (технологическое) время в мин. |
Вспомогательное время на установку и снятие детали в мин. |
Оперативное время в мин. |
Время на обслуживание рабочего места в мин.5% от Tе |
Время на отдых в мин. 5% от Tе |
Норма штучного времени в мин |
Режимы обработки |
|
То. |
Тв. |
Tе=To+Tв |
Тоб. |
Тф |
Тшт. |
||||
|
Мойка |
Моечная машина |
1 |
15 |
2,2 |
17,2 |
0,86 |
0,75 |
18,81 |
Температура 70-90 С Сода каустическая 10-15 гр. на 10л. |
|
Моечная машина |
4 |
15 |
2,2 |
17,2 |
0,86 |
0,75 |
18,81 |
Температура 70-90 С Сода каустическая 10-15 гр. на 10л. |
|
|
Ванна моечная |
40 |
15 |
2,2 |
17,2 |
0,86 |
0,75 |
18,81 |
Керосин |
|
|
Итого |
51,6 |
56,43 |
|||||||
|
Слесарная |
Верстак |
2 |
1,56 |
0,00 |
1,56 |
0,08 |
0,09 |
1,73 |
|
|
Верстак |
3 |
1,18 |
0,00 |
1,18 |
0,06 |
0,07 |
1,31 |
||
|
Пресс |
6 |
0,51 |
0,00 |
0,51 |
0,03 |
0,03 |
0,56 |
||
|
Верстак |
16 |
0,55 |
0,00 |
0,55 |
0,03 |
0,03 |
0,61 |
||
|
2H135Л |
25 |
1,24 |
2,60 |
3,84 |
0,06 |
0,07 |
3,98 |
S-200 обмин |
|
|
Пресс |
30 |
0,51 |
0,00 |
0,51 |
0,03 |
0,03 |
0,57 |
||
|
Верстак |
33 |
0,44 |
0,00 |
0,44 |
0,02 |
0,03 |
0,49 |
||
|
Верстак |
36 |
0,90 |
0,00 |
0,90 |
0,05 |
0,05 |
1,00 |
||
|
Верстак |
41 |
0,47 |
0,00 |
0,47 |
0,02 |
0,03 |
0,52 |
||
|
Итого |
9,95 |
10,76 |
|||||||
|
Продолжение таблицы 2.6 |
|||||||||
|
Токарная |
1К 62 |
7 |
0,60 |
4,20 |
4,80 |
0,03 |
0,04 |
4,87 |
S 200 обмин |
|
31 |
3,50 |
3,80 |
7,30 |
0,18 |
0,21 |
7,69 |
S 280 об.мин V 0,16 ммоб |
||
|
32 |
1,75 |
4,20 |
5,95 |
0,09 |
0,11 |
6,14 |
S 220 об.мин V 0,1 ммоб |
||
|
34 |
2,05 |
4,20 |
6,25 |
0,10 |
0,12 |
6,48 |
S 280 об.мин V 0,1 ммоб |
||
|
35 |
5,85 |
4,20 |
10,05 |
0,29 |
0,35 |
10,69 |
Накатка S 50 обмин V 0,2 ммоб Проточка S 220 обмин V 0,16 ммоб |
||
|
37 |
4,15 |
3,80 |
7,95 |
0,21 |
0,25 |
8,41 |
S 250 обмин V 0,2 ммоб |
||
|
39 |
35,00 |
4,20 |
39,20 |
1,75 |
2,10 |
43,05 |
S 400 обмин |
||
|
Итого |
81,50 |
87,32 |
|||||||
|
Шлифование |
3Б161 |
8 |
21,80 |
4,20 |
26,00 |
1,30 |
1,30 |
28,60 |
Частота вращения детали nд 55обмин Скорость перемещения стола Vc 0,385 ммоб Скорость вращения шлифовального круга Vк 754 ммин |
|
9 |
12,50 |
4,20 |
16,70 |
0,84 |
0,84 |
18,37 |
|||
|
21 |
39,00 |
4,20 |
43,20 |
2,16 |
2,16 |
47,52 |
|||
|
23 |
18,00 |
1,50 |
19,50 |
0,98 |
0,98 |
21,45 |
|||
|
27 |
9,20 |
4,20 |
13,40 |
0,67 |
0,67 |
14,74 |
|||
|
28 |
7,00 |
2,50 |
9,50 |
0,48 |
0,48 |
10,45 |
|||
|
Итого |
128,30 |
141,13 |
|||||||
|
Сварка |
Полуавтомат А547р |
10 |
2,00 |
16,50 |
18,50 |
0,10 |
0,12 |
18,72 |
Напряжение 19-20В Сила тока 120А Скорость вращения вала 2 обмин Скорость подачи электродной проволоки 1,4-1,6 ммин |
|
12 |
1,80 |
16,50 |
18,30 |
0,09 |
0,11 |
18,50 |
|||
|
13 |
1,60 |
13,20 |
14,80 |
0,08 |
0,10 |
14,98 |
|||
|
15 |
1,50 |
13,2 |
14,70 |
0,08 |
0,09 |
14,87 |
|||
|
Итого |
66,30 |
67,06 |
|||||||
|
Наплавка |
Установка для наплавки |
17 |
11,40 |
3,8 |
15,20 |
0,57 |
0,68 |
16,45 |
Напряжение 20-22В Сила тока 120-150А Скорость вращения вала 2,5-3 обмин Шаг наплавки 3,5 ммоб Скорость подачи электродной проволоки 1,4-1,6 ммин Смещение электрода с зенита 8-10 мм Вылет электрода 15-20 мм |
|
18 |
8,80 |
7,6 |
16,40 |
0,44 |
0,53 |
17,37 |
|||
|
19 |
45,50 |
6,6 |
52,10 |
2,28 |
2,73 |
57,11 |
|||
|
20 |
56,40 |
8,6 |
65,00 |
2,82 |
3,38 |
71,20 |
|||
|
Итого |
148,70 |
162,13 |
2.5. Технологическая документация на
технологический процесс.
2.5.1. Маршрутная карта технологического
процесса
Операции:
Мойка; 2. Слесарная; 3. Слесарная; 4. Мойка; 5. Контрольная;
Слесарная; 7. Токарная; 8. Шлифовальная; 9. Шлифовальная;
10. Сварочная; 11. Контрольная; 12. Сварочная; 13. Сварочная;
14. Контрольная; 15. Сварка; 16. Слесарная; 17. Наплавочная;
18. Наплавочная; 19. Наплавочная; 20. Наплавочная;
21. Шлифовальная; 22. Контрольная; 23. Шлифовальная;
24. Контрольная; 25. Слесарная; 26. Контрольная; 27. Шлифовальная;
28. Шлифовальная; 29. Контрольная; 30. Слесарная; 31. Токарная;
32. Токарная; 33. Слесарная; 34. Токарная; 35. Токарная;
36. Слесарная; 37. Токарная; 38. Контрольная; 39. Токарная;
40. Мойка; 41. Комплектовочная.
2.5.2. Операционная карта механической обработки
чернового шлифования коренных шеек
чугунного коленчатого вала.
Операционная карта приведена в табл. 2.7.
|
Операционнная карта на механическую обработку ГОСТ 3.1404-86. |
||||||||
|
Таблица 2.7 |
||||||||
|
Наименование и марка материала |
Твердость HRC |
Инструмент |
СОЖ |
Режимы обработки |
||||
|
Чугун магниевый высокопрочный ВЧ 50 - 1,5 |
56-62 |
Рабочий |
Мерительный |
|||||
|
Наименование оборудования и приспособлений |
То, мин. |
|||||||
|
Станок круглошлифовальный 3Б161 |
||||||||
|
Номер и содержание перехода |
||||||||
|
23. Черновое шлифование коренных шеек. |
||||||||
|
1 |
Установить коленчатый вал в центра станка |
Верхонки |
||||||
|
2 |
Шлифовать коренные шейки до диаметра 61,1+0,1 мм Ra 0,63. |
16,5 |
Круг шлифовальный ЭСТ 25 (60) К ГОСТ 2424-75, центра упорные ГОСТ 2575-79.Образцы шероховатости ГОСТ 9378-75 |
Микрометр МК 25 - 75 ГОСТ 6507-90 |
Rotak |
Частота вращения детали nд 55обмин Скорость перемещения стола Vc 0,385 ммоб Скорость вращения шлифовального круга Vк 754 ммин |
||
|
3 |
Снять деталь |
Верхонки |
2.5.3. Карта эскиза чернового шлифования коренных
шеек чугунного коленчатого вала.
2.6. Заключение к технологическому процессу
восстановления чугунных коленчатых
валов двигателя ЗМЗ – 53А.
Данный технологический процесс обеспечивает качественное восстановление чугунных коленчатых валов без содержания пор и трещин. При всех преимуществах данной технологии у нее есть и некоторые сложности. Например, при выполнении наплавочных работ трудно выдержать расчетные припуски на обработку. Прижатие защитной оболочки к шейке вала производится на каждую шейку отдельно. При доработке стенда можно уменьшить время на сборку вала и защитных оболочек. При малых объемах изделий подлежащих восстановлению не удается полностью загрузить некоторые рабочие места и приходится искать дополнительную загрузку для рабочих.
2.7. Проектирование участка для восстановления
чугунных коленчатых валов
двигателя ЗМЗ – 53А.
2.7.1 Расчет количества оборудования
и его загрузки.
Определение количества станков для обработки чугунных коленчатых валов произведено по технико-экономическим показателям [16].
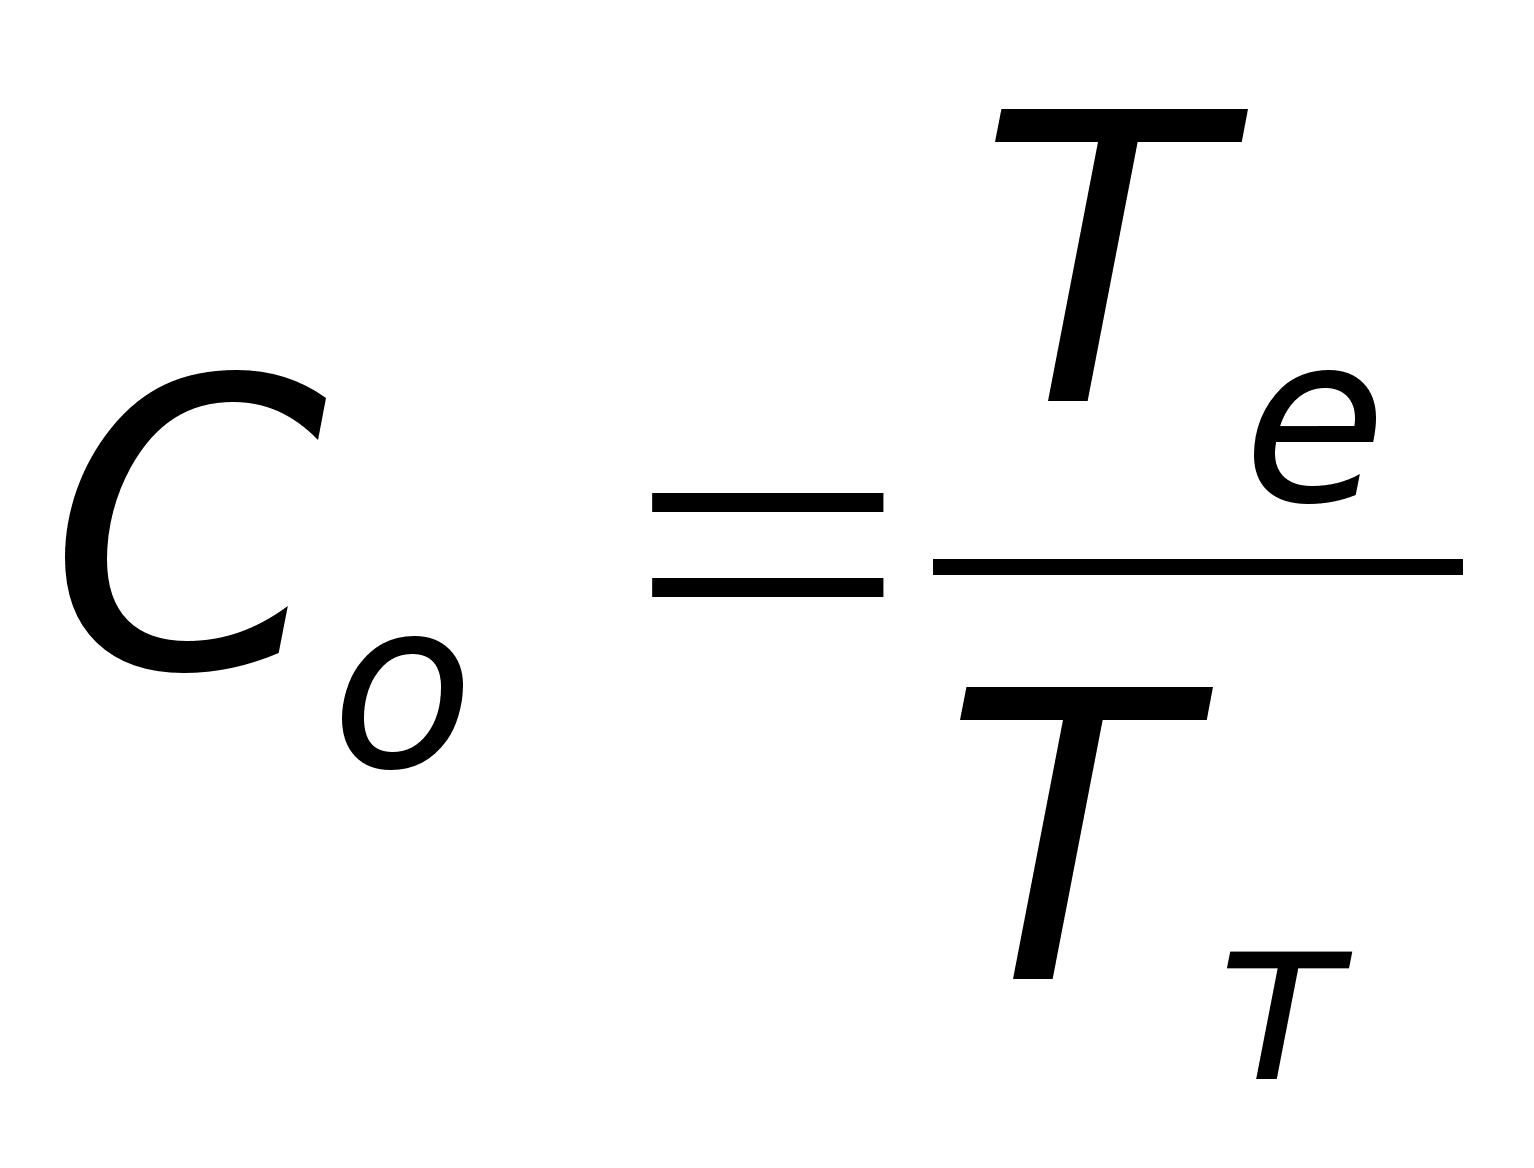 ,
(2.18)
где Те – оперативное время затраченное на данную операцию, мин;
Тт – такт изготовления детали, мин. Принимаю Тт – равному максимальному оперативному времени затраченному на наплавочной операции Те – 148,7 мин.
Требуемое количество станков на токарной операции:
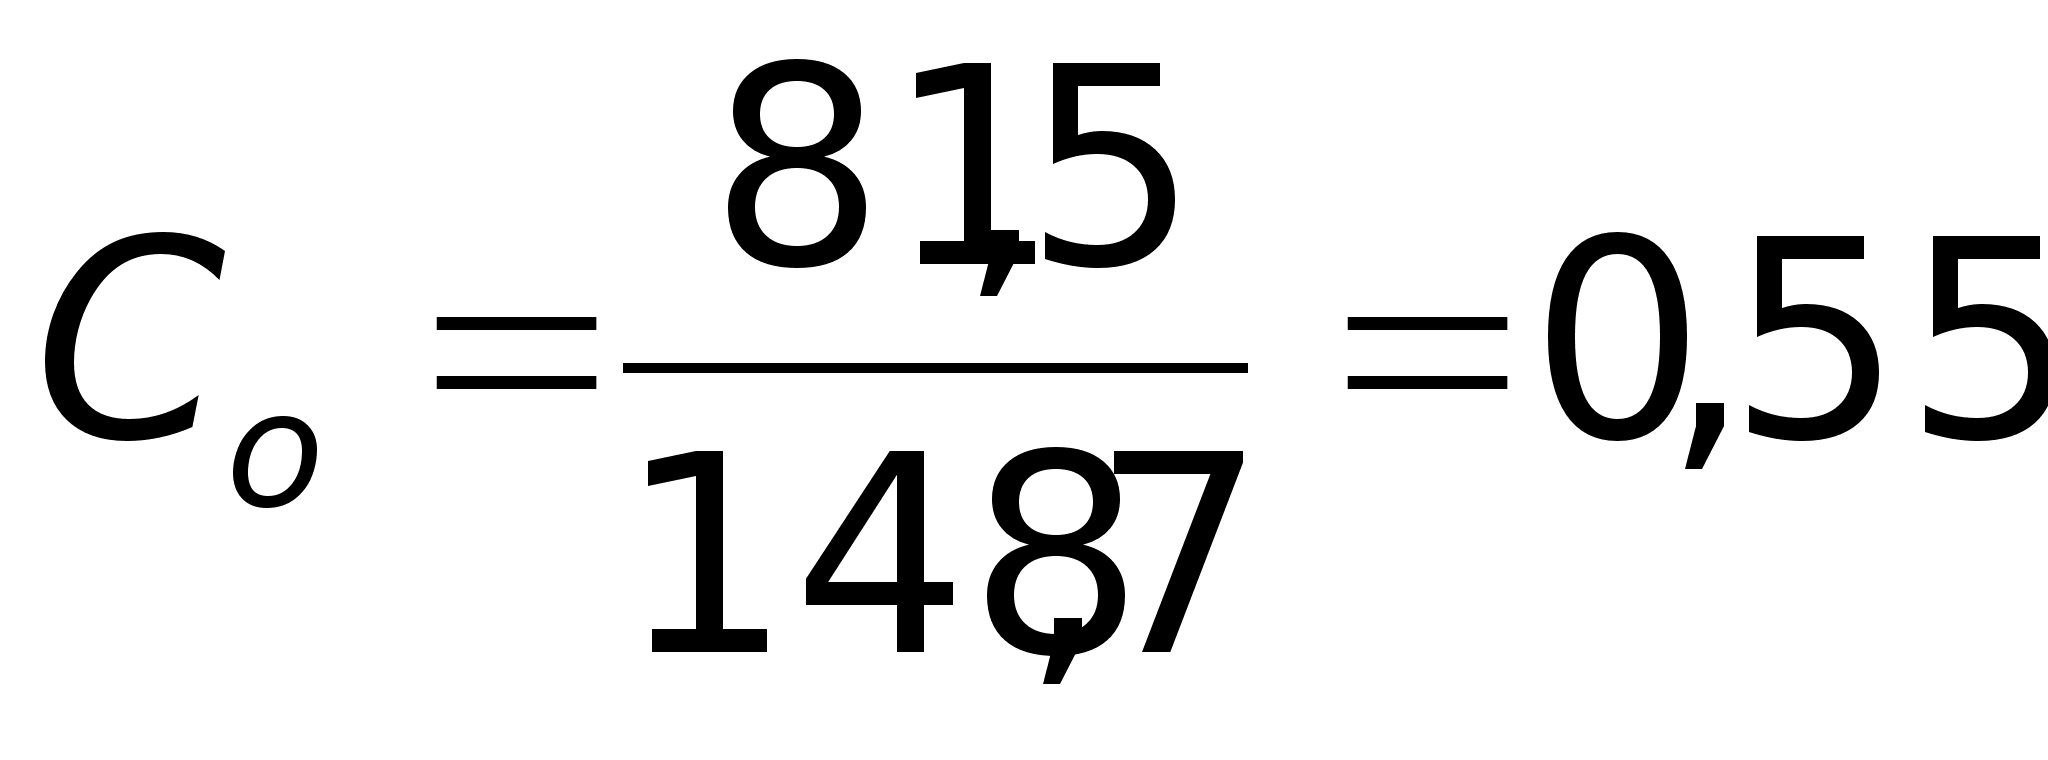 ;
На токарные операции принимаю 1 станок. Остальное количество оборудования рассчитано аналогично и занесено в табл. 2.8.
2.7.2. Расчет количества рабочих и обслуживающего
персонала.
Расчет количества рабочих станочников произведен по количеству принятого оборудования табл. 2.8.
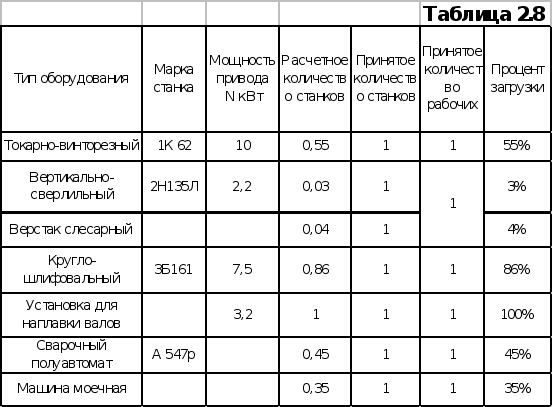
Некоторые рабочие будут загружены не полностью. Токарь на 55%, слесарь на 7%, мойщик на 35%, сварщик на 45%. В условиях ремонтного участка целесообразно этих рабочих доза грузить работой согласно их профиля работы. Например, мойщика можно использовать на входной мойке машин поступающих на ремонт.
Инженерно-технический персонал рассчитан в размере 11-12% от количества рабочих [16]. Принят 1 мастер. Остальной обслуживающий персонал принимается по штатному расписанию ремонтного цеха.
2.7.3. Расчет производственных площадей.
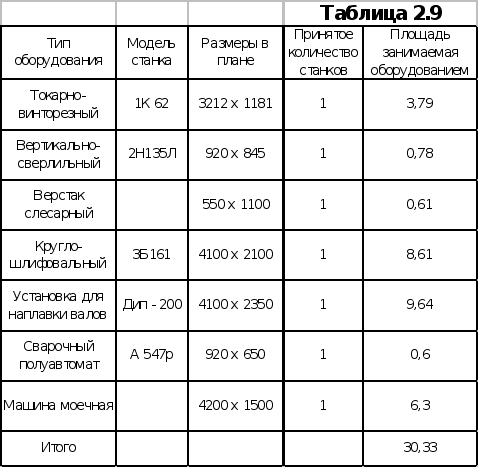
Расчет площадей участка восстановления чугунных коленчатых валов произведен по нормам технологического проектирования предприятий машиностроения [23] и занесен в табл. 2.9.
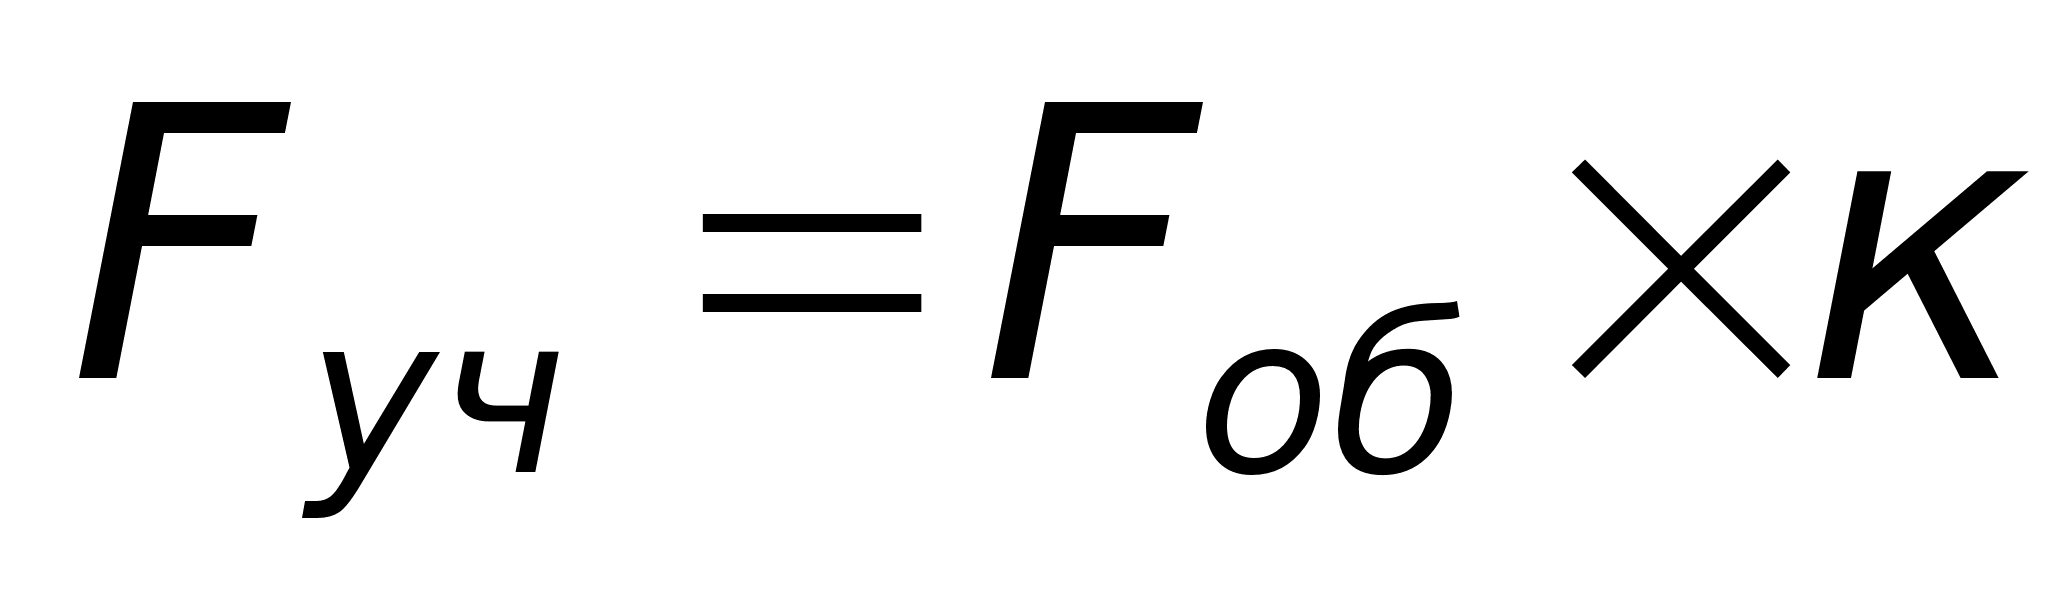 ,
(2.19)
где
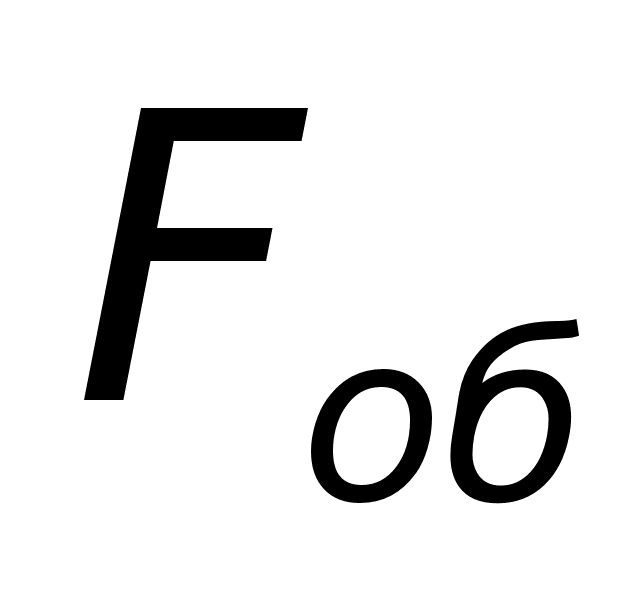 - общая площадь,
занимаемая
оборудованием;
к – коэффициент проходов и рабочих зон. Принят к = 4,5 [16].
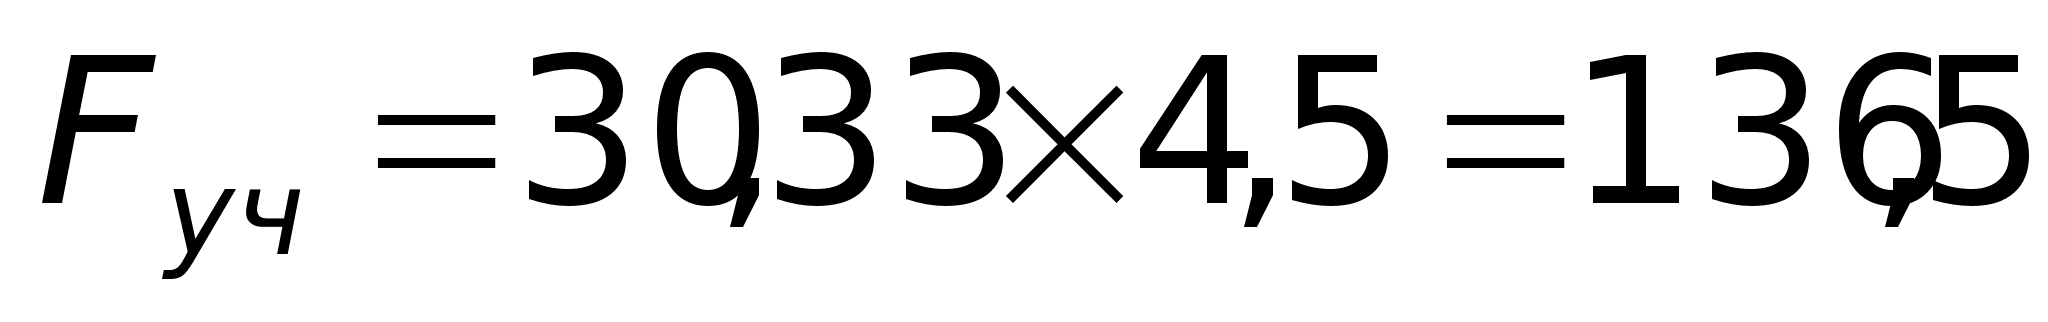
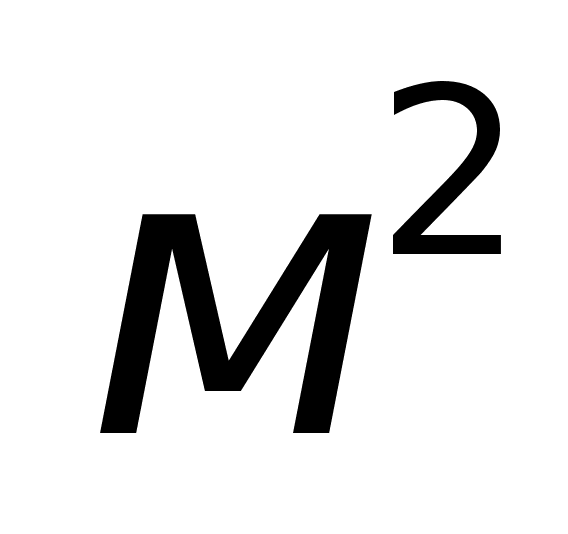 ,
2.7.4. Разработка и обоснование схем
планировки оборудования.
Ширина пролета участка принята В = 18 м.
Длина занимаемая участком:
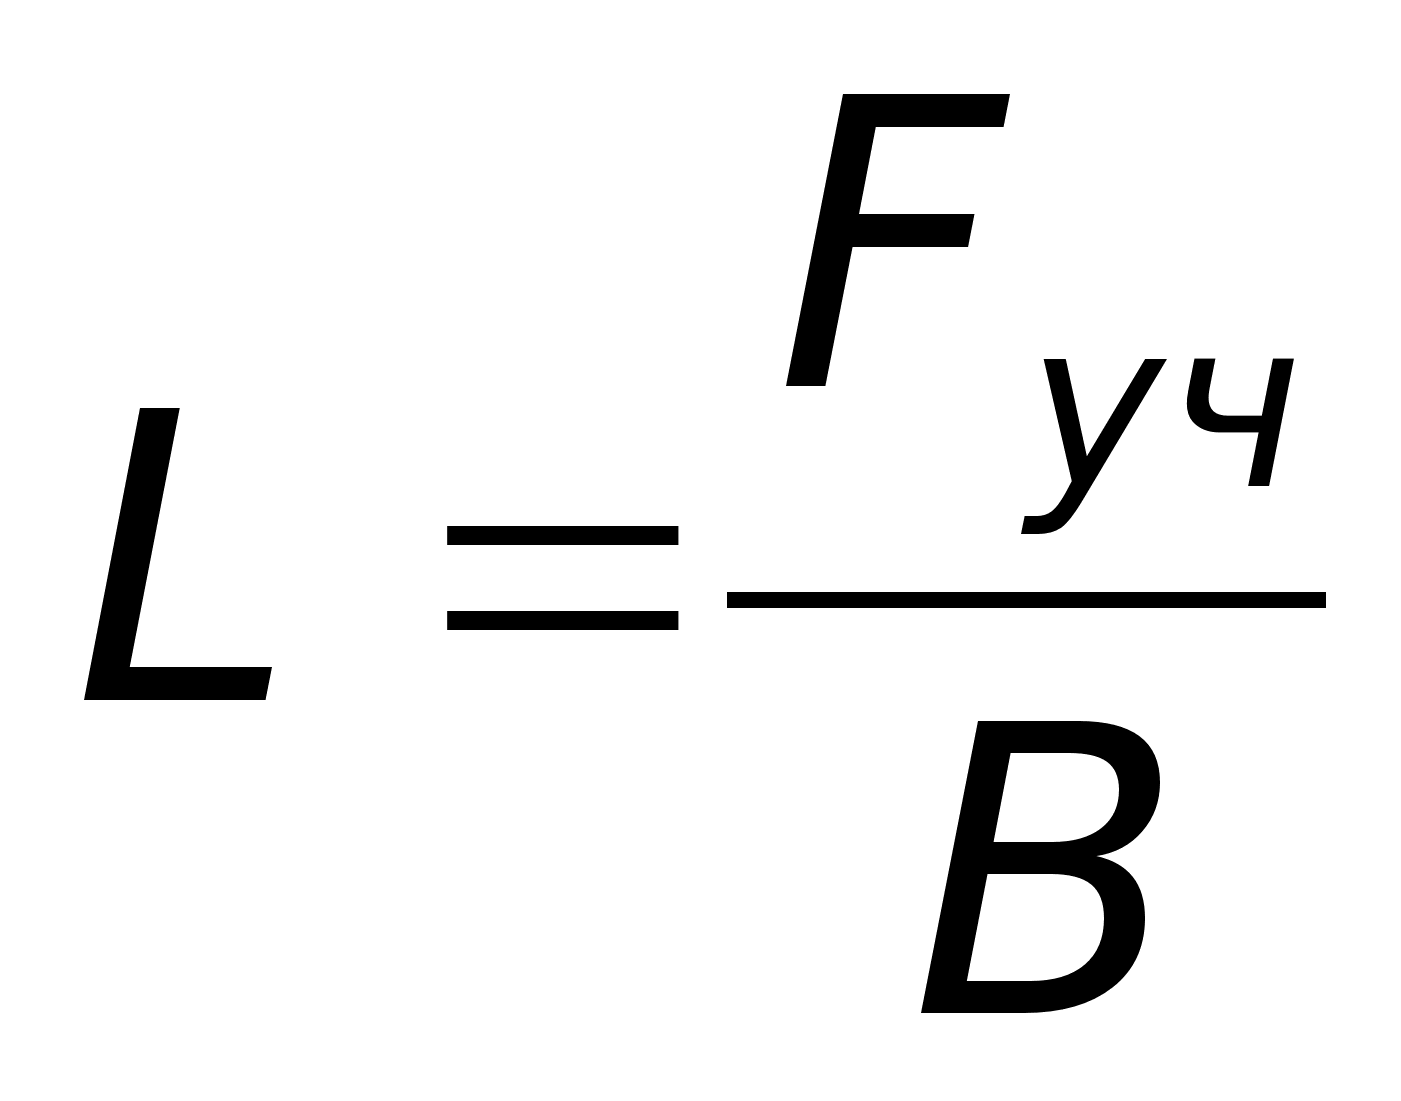 ,
(2.20)
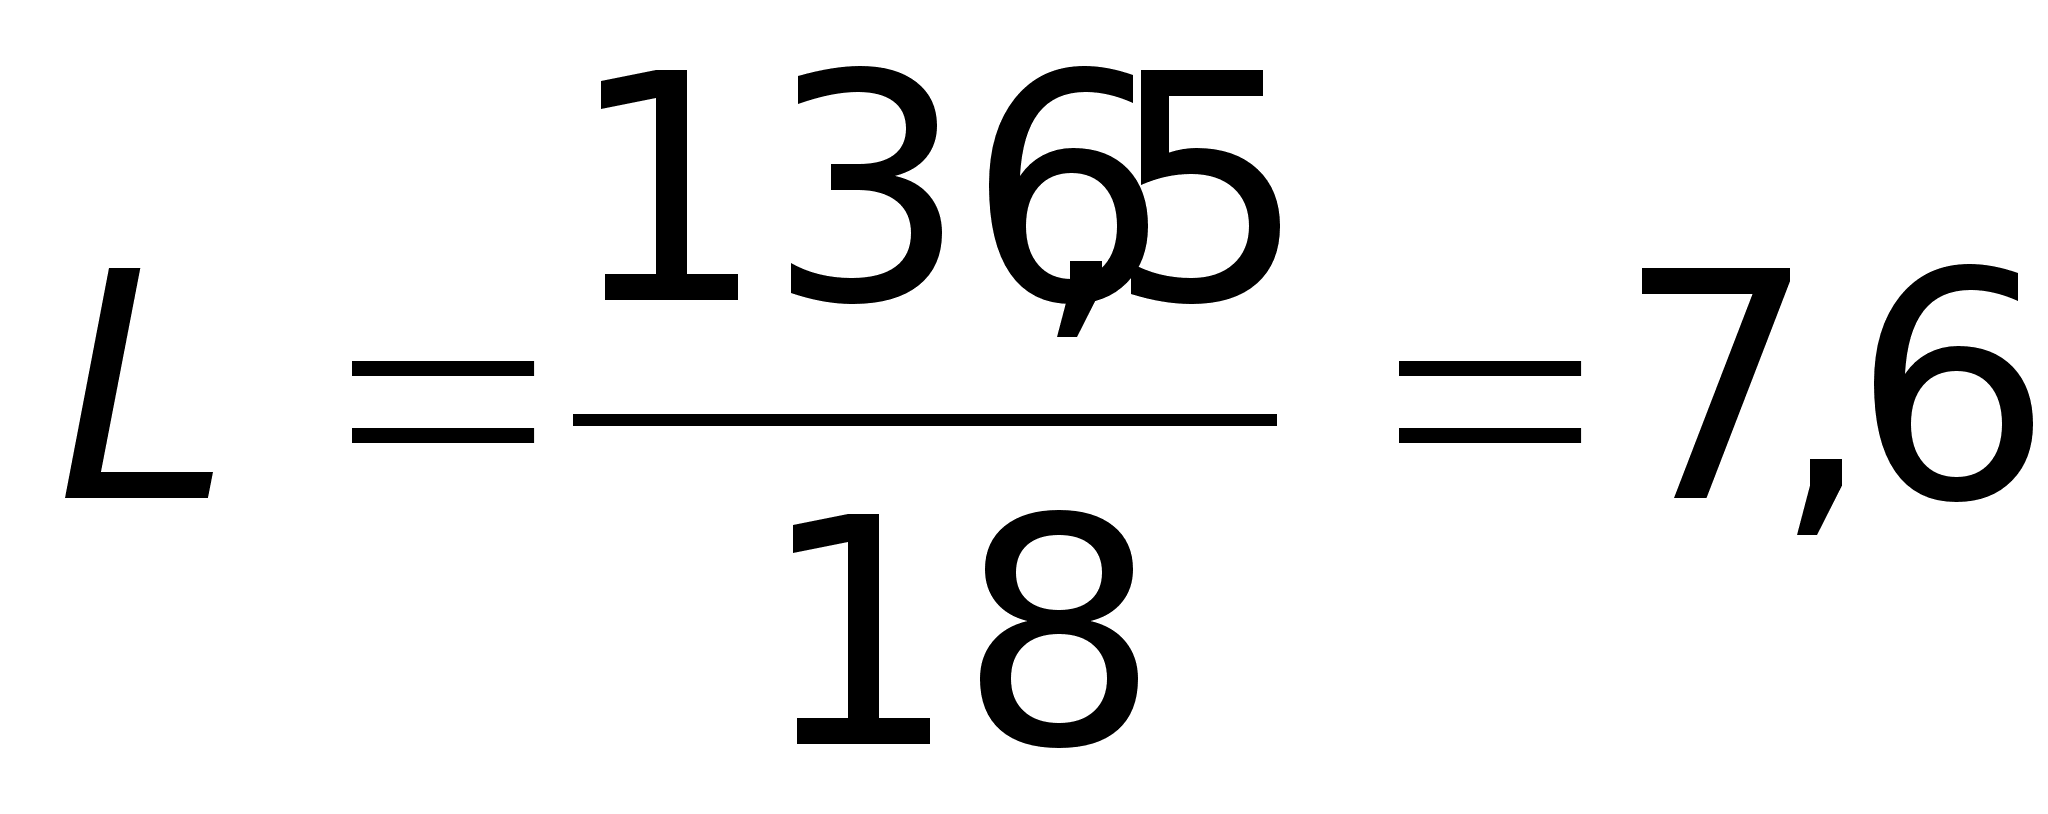 м;
Нормы ширины проезда приняты с учетом оргоснастки на основании типовых проектов организации рабочих мест и требований ГОСТ 12.3.020 – 80 [23].
Ширина проезда – 3 м;
Расстояние от станка до проезда – 2 м;
Расстояние между станками:
между тыльными сторонами – 1м;
между боковыми сторонами – 1,3 м;
между фронтом – 2,6 м;
Расстояние от стен и колон до:
фронта – 1,6 м;
тыльной стороны – 1,5 м;
боковой стороны – 0,9 м;
По рекомендациям [23], принято расположение наплавочного, сварочного поста у стен участка в изолированном помещении. Шлифовальный и моечный посты так же располагаю в изолированном помещении.
Схема участка восстановления чугунных
коленчатых валов.
3. Конструирование стенда для прихватки
металлической защитной оболочки.
3.1. Описание детали, технические
условия на ее изготовление.
Эскиз металлической оболочки.
Рис 3.1
D – внутренний диаметр кольца.
Для шатунных шеек D = 57,5 мм;
Для коренных шеек D = 67,5 мм;
S – толщина кольца 0,8 – 0,9 мм.
Технические условия на изготовление:
1. Материал – лист 0,8-0,9 мм, сталь 08 кп (ГОСТ 8075 – 81);
2. Риски, вмятины, царапины глубиной более 0,2 мм не допускаются;
3. Края кольца притупить кругом фаской 0,2х 45;
4. Разностенность детали не должна превышать 0,1 мм.
Прихваченная, к шейкам чугунного коленчатого вала, оболочка должна плотно прилегать к поверхности шейки, в местах неплотного прилегания происходит несплавление слоя с основным металлом, образуются поры и трещины.
Экспериментальная проверка разнообразных приспособлений для прижатия оболочек к шейкам во время прихватки позволила выбрать наиболее простое и надежное из них – разъемное металлическое кольцо, облицованное внутри резиной толщиной 5 – 6,5 мм [3]. При помощи разъемного кольца можно прижимать оболочки к шейкам вала вручную, используя клещи (Рис. 3.2) [3] и слесарную струбцину.
Эскиз клещей для прижима оболочки к шейкам вала.
Рис. 3.2
- Выбор и обоснование принципиальной
схемы стенда.
Разрабатываемый стенд должен удовлетворять нескольким требованиям:
Удобство в работе и обслуживании.
Малые габаритные размеры.
Низкая цена комплектующих.
Приспособление должно обеспечить полное устранение всех геометрических погрешностей штамповочных операций полным обжатием оболочки по поверхности шейки вала.
Для удобства работы на сварочных операциях целесообразно применить верхнюю загрузку чугунного коленчатого вала в приспособление.
Из трех наиболее распространенных видов приводов: электрического, гидравлического и пневматического наименьшие габаритные размеры имеет пневмопривод. Преимуществом пневма и гидроприводов по сравнению с электрическим является возможность воспроизведения поступательного движения без каких-либо передаточных механизмов.
По сравнению с гидравлическими пневматические приводы обладают следующими преимуществами: их исполнительные устройства имеют более низкую стоимость, возвратные линии значительно короче, так как воздух может быть удален в атмосферу из любой точки системы. Наличие неограниченного запаса воздуха в качестве рабочего тела также способствует широкому распространению пневмоустройств. Вместе с тем пневматические приводы при равных габаритах с гидравлическими развивают меньше усилия, что объясняется более высоким давлением жидкости в гидравлических приводах [25].
Исходя из того, что от качества прижатия оболочек к чугунному коленчатому валу зависит качество наплавочных работ, а также в целях механизации процессов обжатия оболочек в настоящем дипломном проекте решается задача разработки стенда для обжатия и последующей прихватки защитной металлической оболочки к коленчатому валу. Одним из вариантов решения этой проблемы может быть применение рычажной схемы стенда.
Окончательно принимаю стенд с верхней загрузкой чугунного коленчатого вала, рычажной схемы передачи усилия сжатия, с использованием пневмапривода.
Последовательность работы стенда:
В раскрытые полукольца 1 с заделанной в них резиновой прокладкой 4 устанавливают оболочки 5, вал 6 укладывают на оболочки и выставляют их так, чтобы края полуколец и оболочки совпадали. Затем опускают коленчатый вал с зажимными кольцами вниз, включают подачу воздуха в пневматическую камеру 8. Шток пневматической камеры и сама камера производит давление на рычаги 2 который крепятся на раме 7 посредством кронштейнов 3. После этого прихватывают оболочки встык полуавтоматом в двух точках на расстоянии 5 мм от галтели. После прихваток выпускают воздух из пневматической камеры, поднимают вал вверх и снимают его со стенда.
Принципиальная схема стенда.
1. Полукольца; 2. Рычаги; 3. Кронштейны; 4. Резиновая прокладка; 5. Оболочка; 6. Коленчатый вал; 7. Рама; 8. Пневматическая камера.
Рис. 3.3
- . Расчет основных параметров стенда.
Для качественного прилегания защитной металлической оболочки к чугунному коленчатому валу требуется усилие, сжимающее резиновую прокладку, облегающую оболочку, на 1 мм [3].
Усилие сжатия получено из закона Гука:
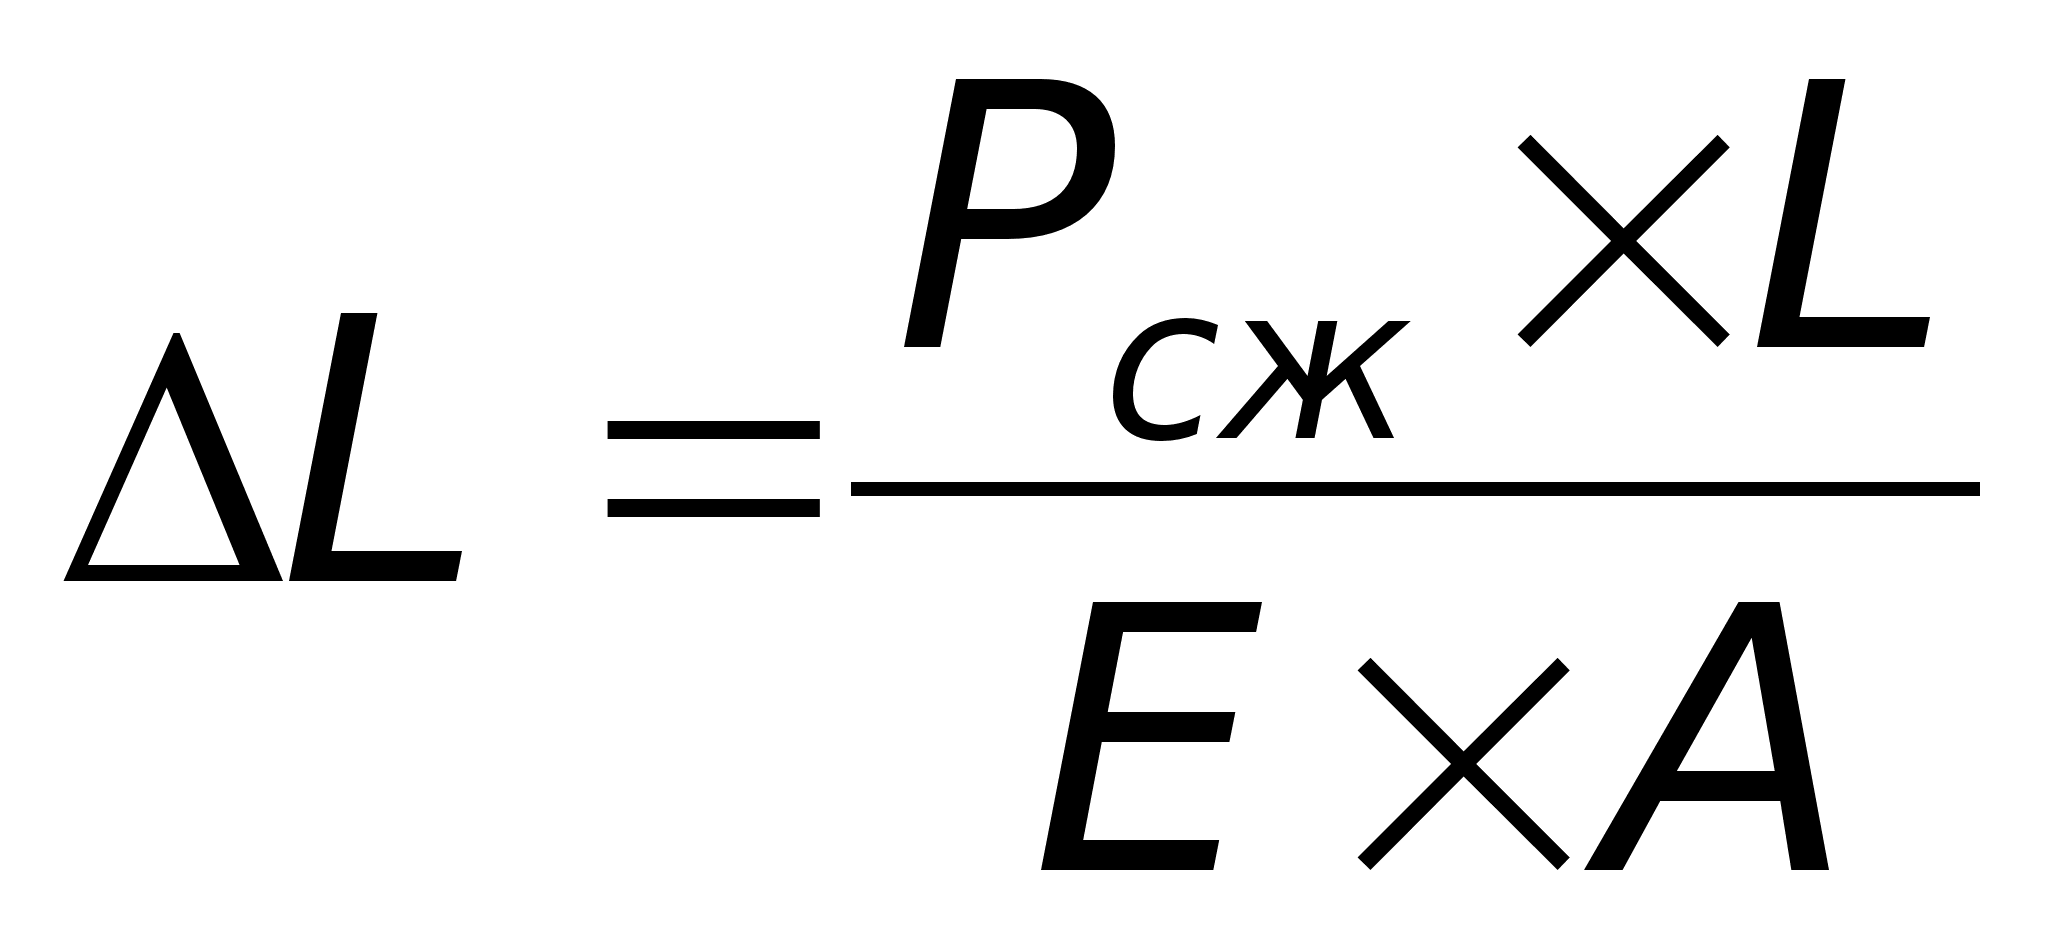 ,
(3.1)
где
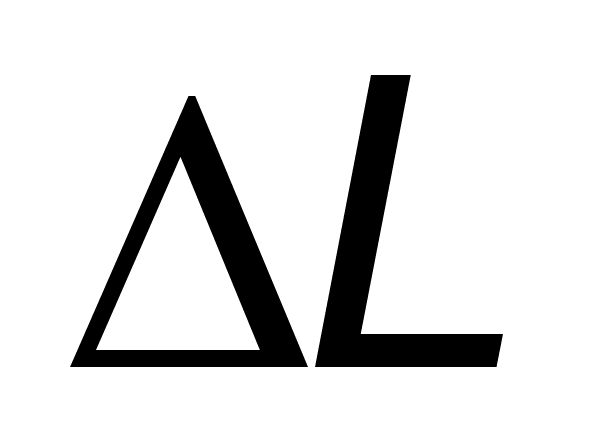 - перемещение
(сжатие) резины.
Принято
=
0,001 м.
L – толщина резины. Принято L = 0,006 м.
Е – модуль упругости резины. Принято для СКС - 30 Е = 8,4 МПа [26 стр. 166].
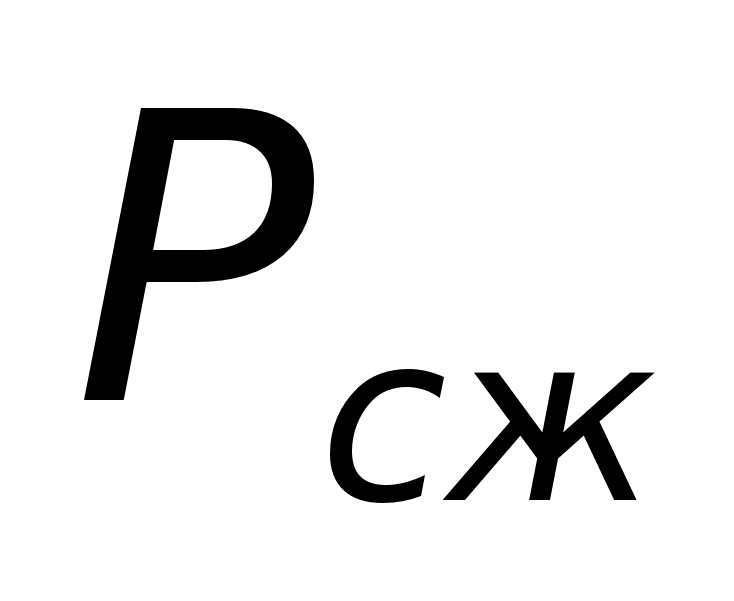 – усилие сжатия,
Н.
А – площадь
резины,
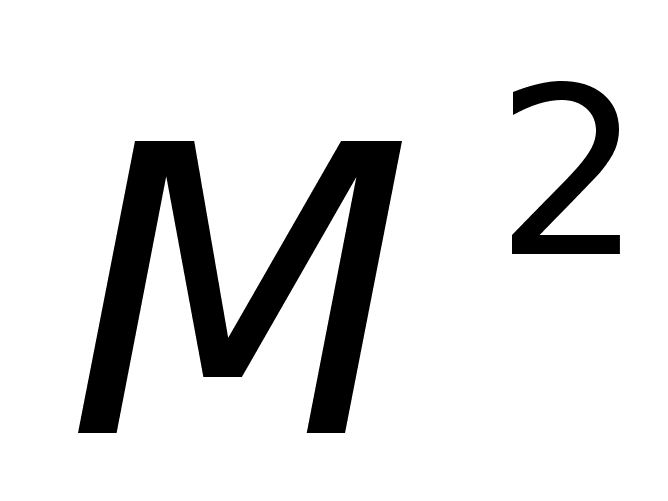 .
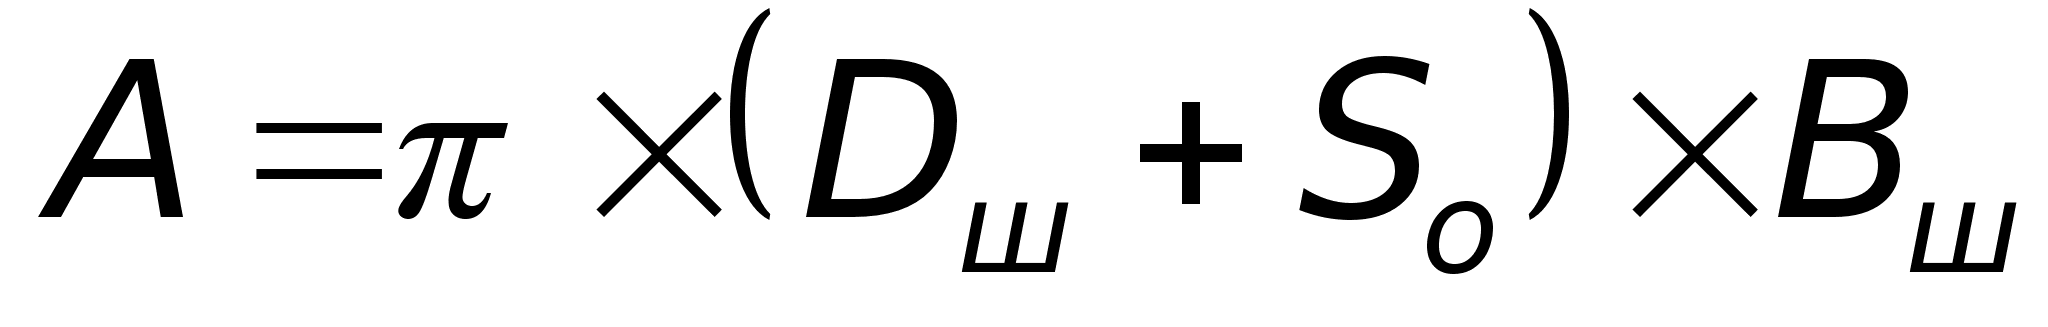 ,
(3.2)
где
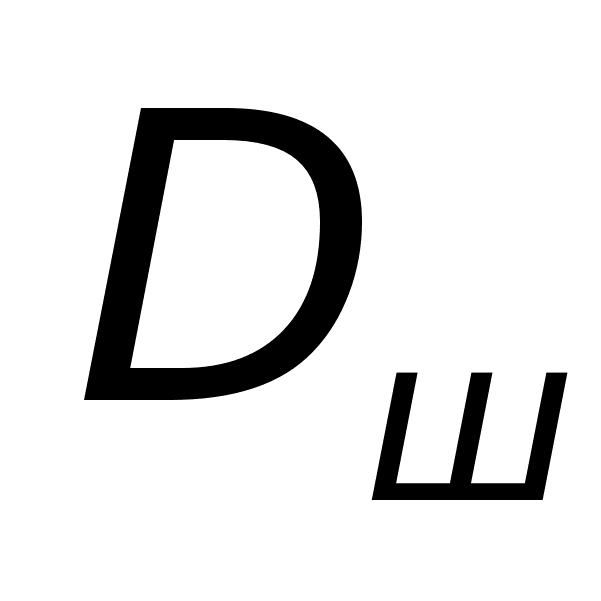 - диаметр шатунной
шейки чугунного
коленчатого
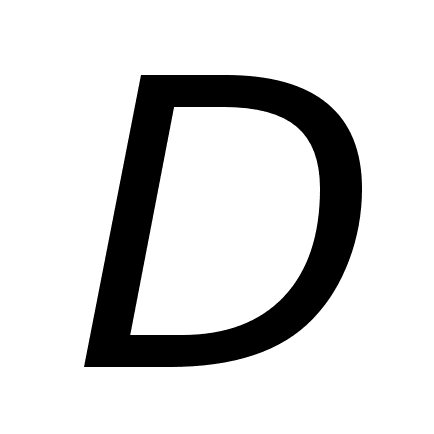 вала.
Принято
= 0,0675 м;
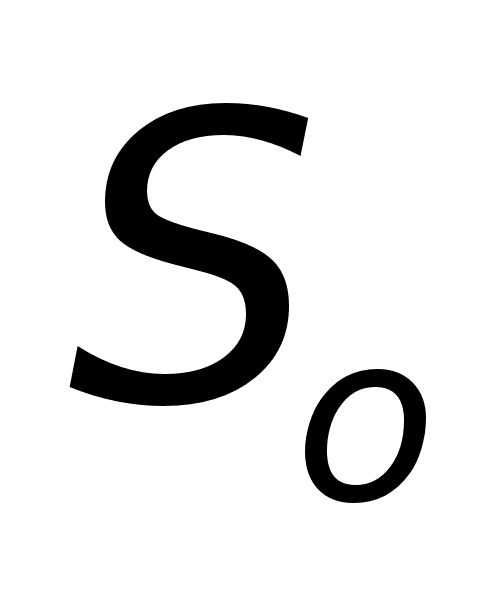 -
толщина металлической
оболочки. Принято
=
0,0009 м;
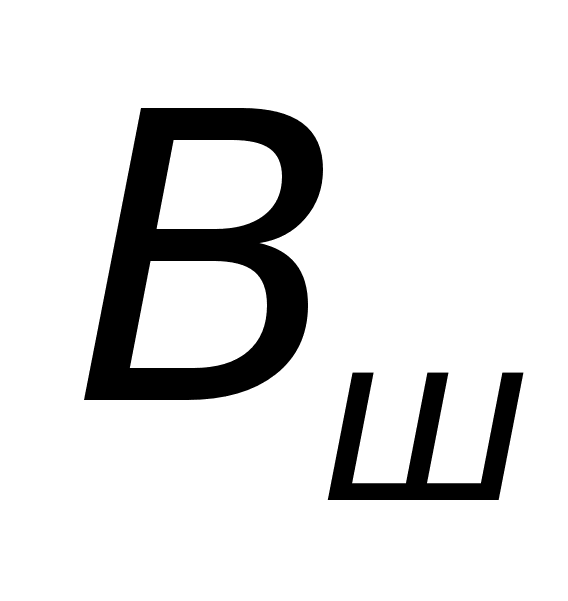 -
ширина шатунной
шейки за вычетом
галтелей. Принято
=
0,048 м;
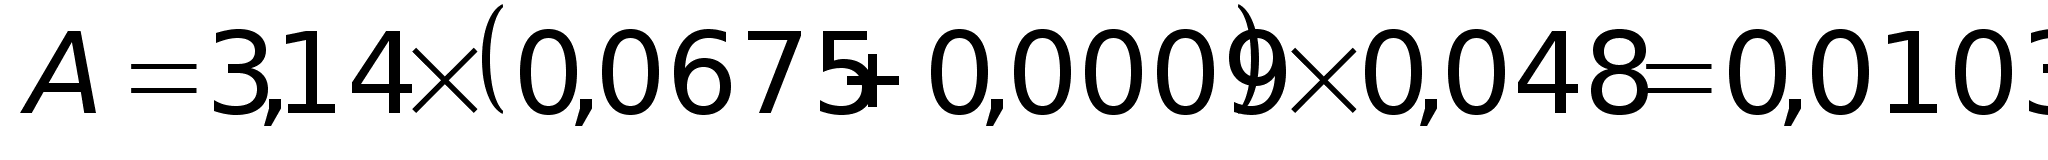 ;
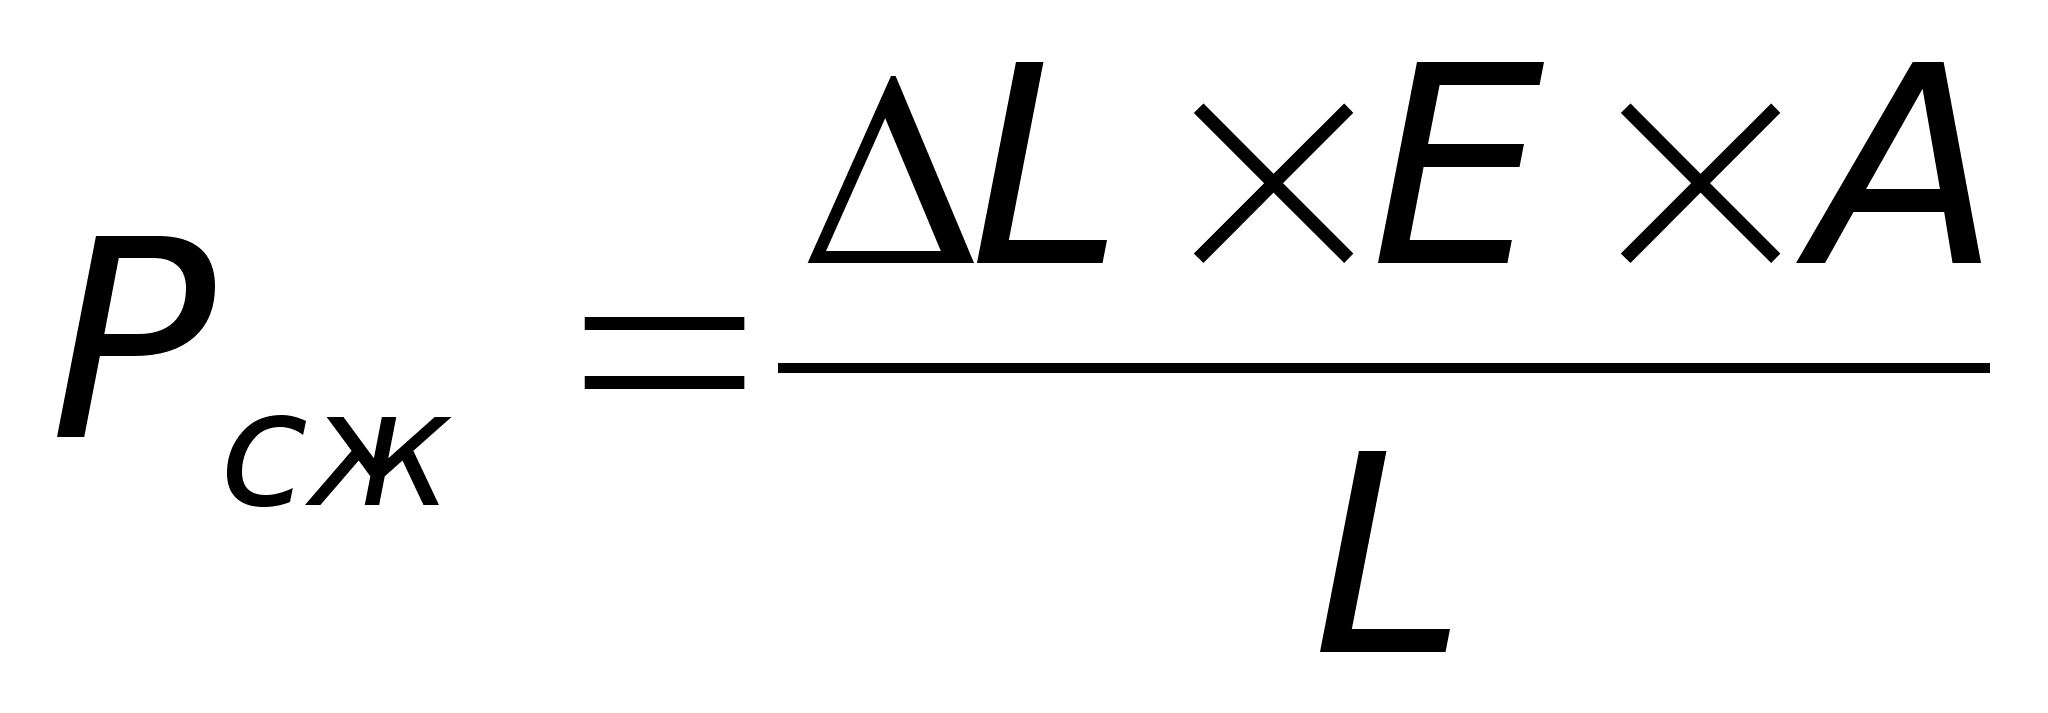 ,
(3.3)
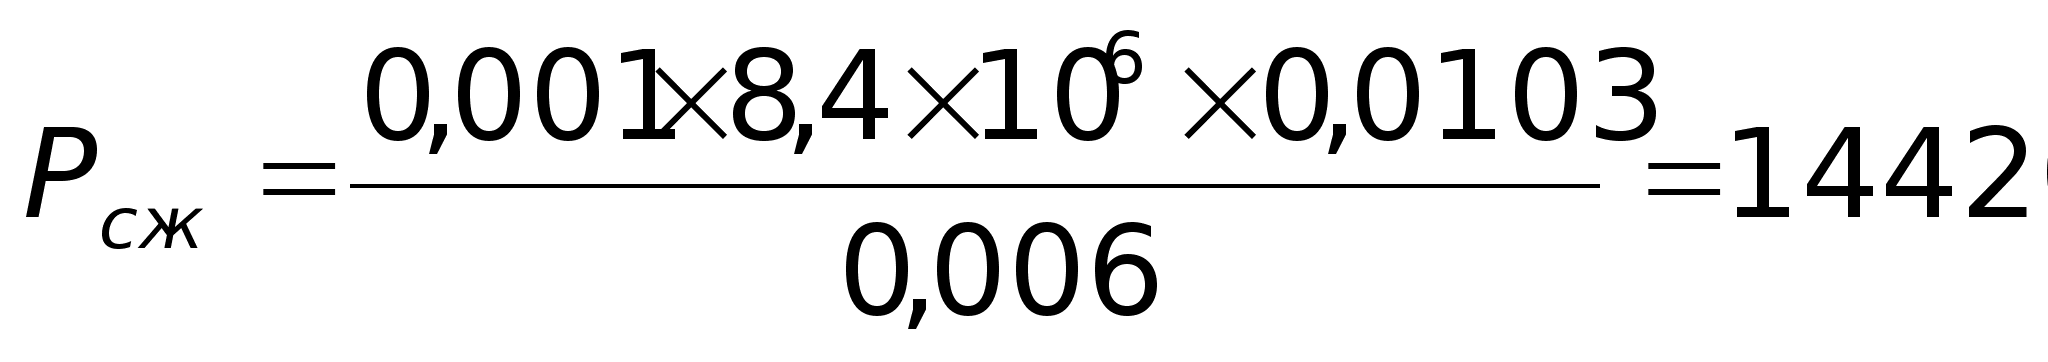 Н;
Окончательно
принимаем
сжимающее
усилие
= 15 кН.
Эскиз полуколец.
Рис. 3.4
Внутренний диаметр полуколец получен из формулы:
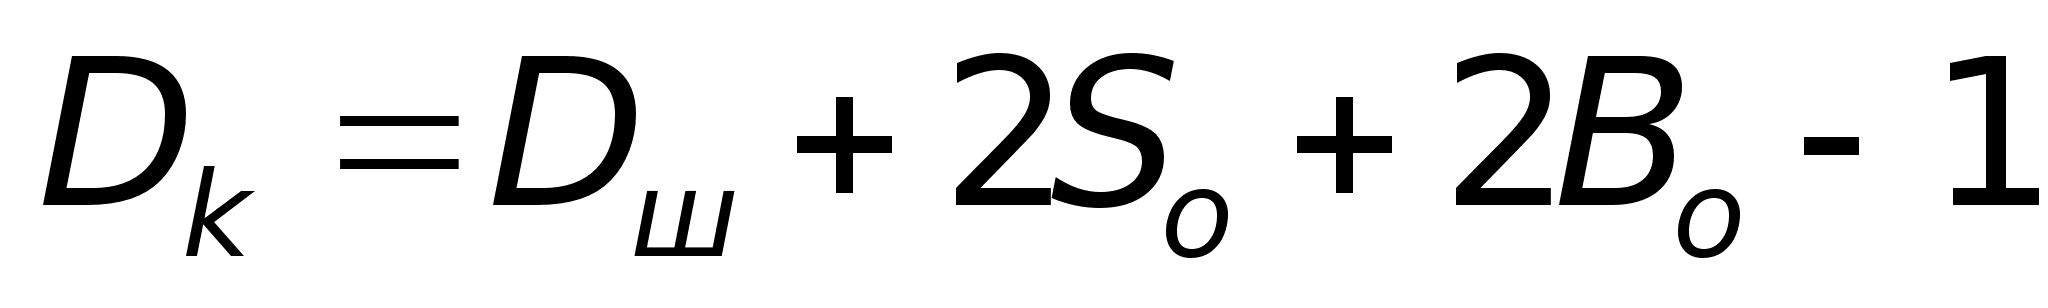 ,
(3.4)
где
- диаметр шейки
чугунного
коленчатого
вала, м
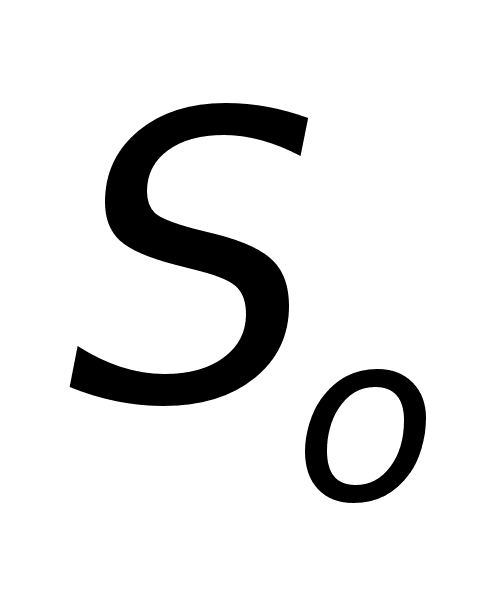 -
толщина оболочки.
Принято
=
0,9 мм;
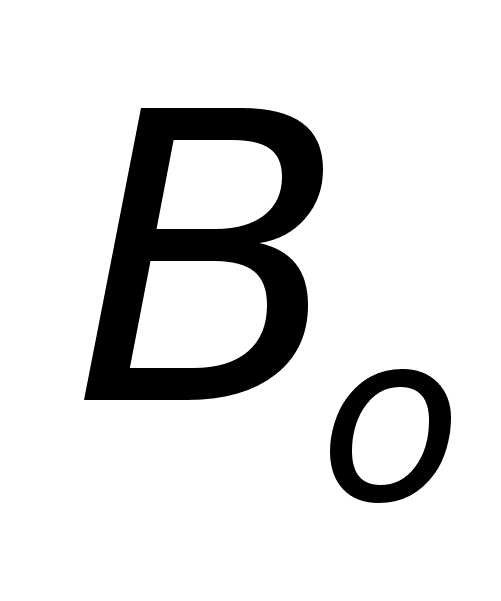 -
толщина резины.
Принято
=
6 мм;
Для шатунных шеек:
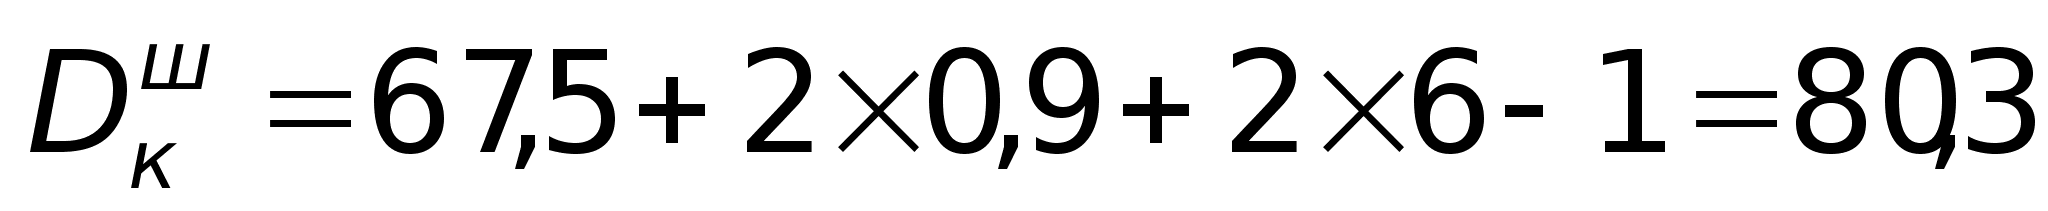 мм;
Принято
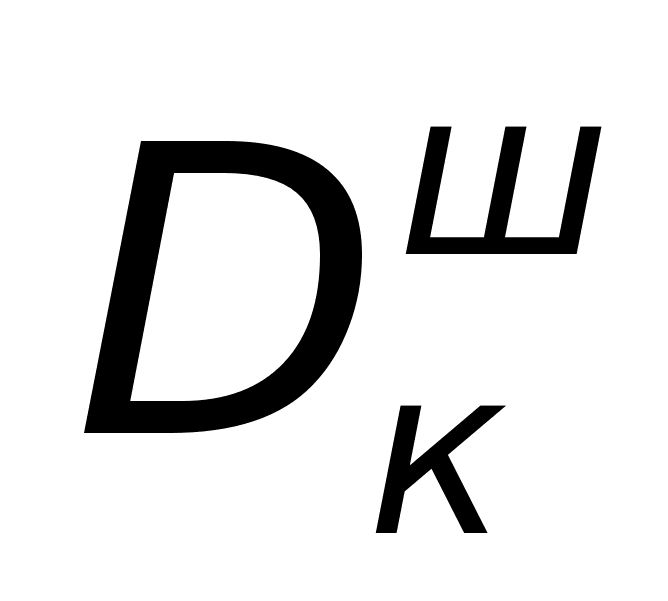 =
80,5 мм;
Для коренных шеек:
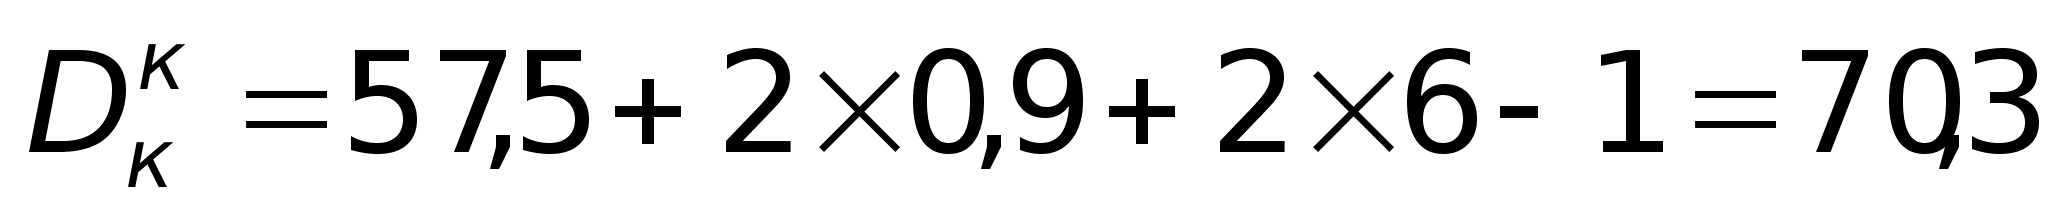 мм;
Принято
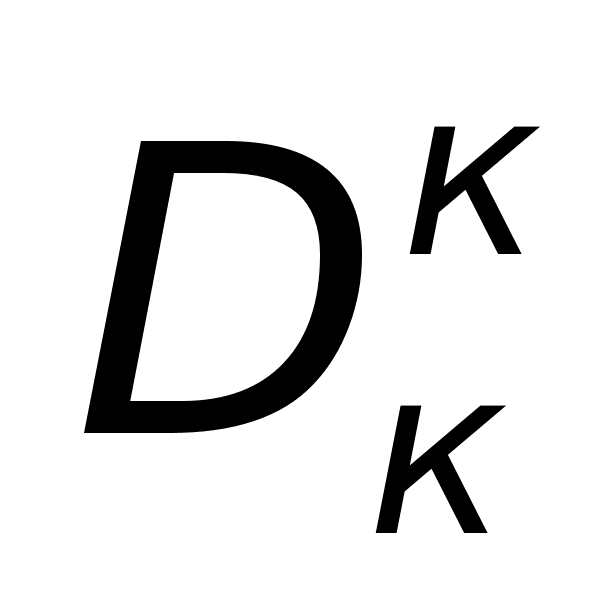 =
70,5 мм;
Ширина полуколец получена из формулы:
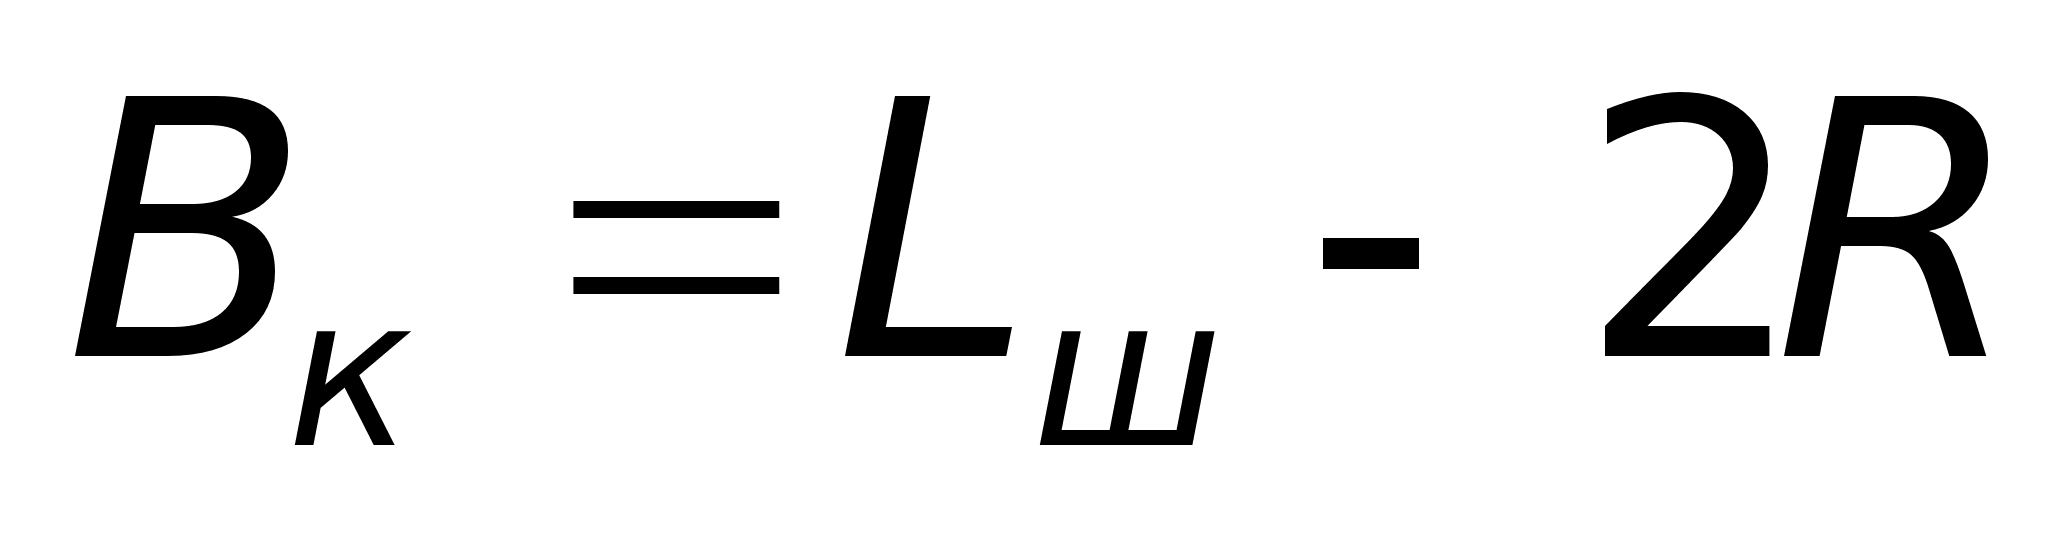 ,
(3.5)
где
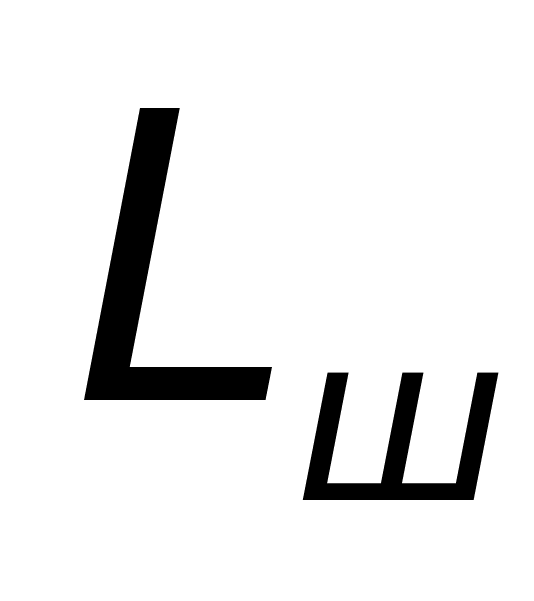 -
длина шейки
чугунного
коленчатого
вала;
R – радиус галтелей;
Для коренных шеек:
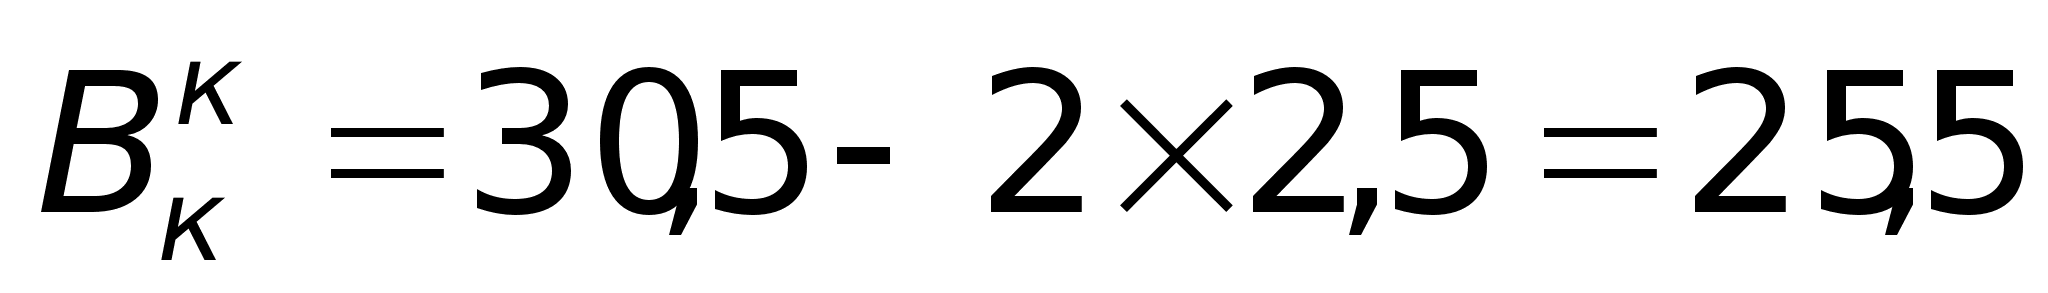 мм;
Для шатунных шеек: