Ремонт металлорежущего оборудования хозяйств Луганской области
источника трехфазного тока
380
10
660
5
3) Определяем расстояние от поверхности земли до середины вертикального заземлителя, м:
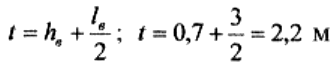
4) Определяем сопротивление растеканию тока для одиночного углубленного вертикального заземлителя:
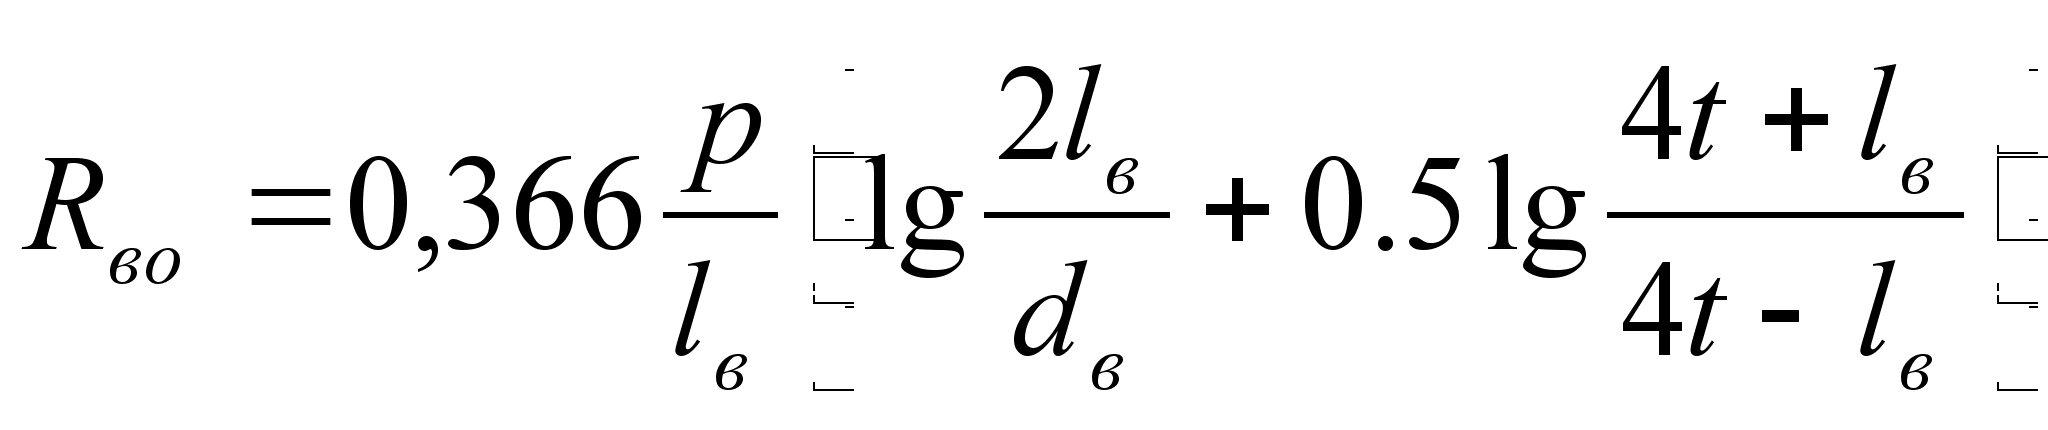 ;
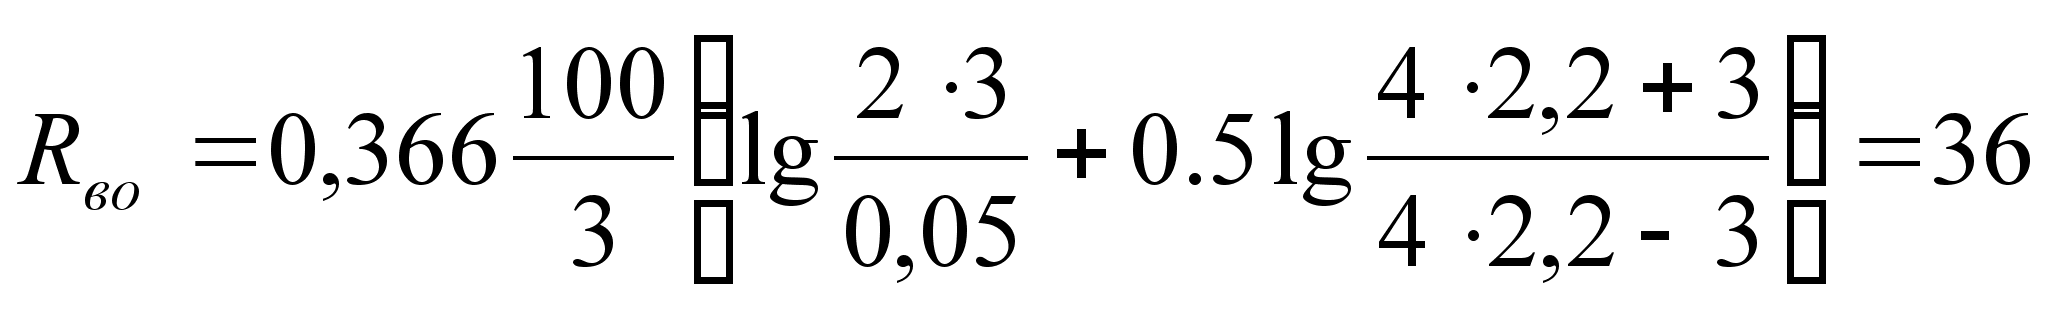 ом
( )
5) Определяем число вертикальных заземлителей без учета коэффициент экранирования (округляется до целого значения в сторону увеличения):
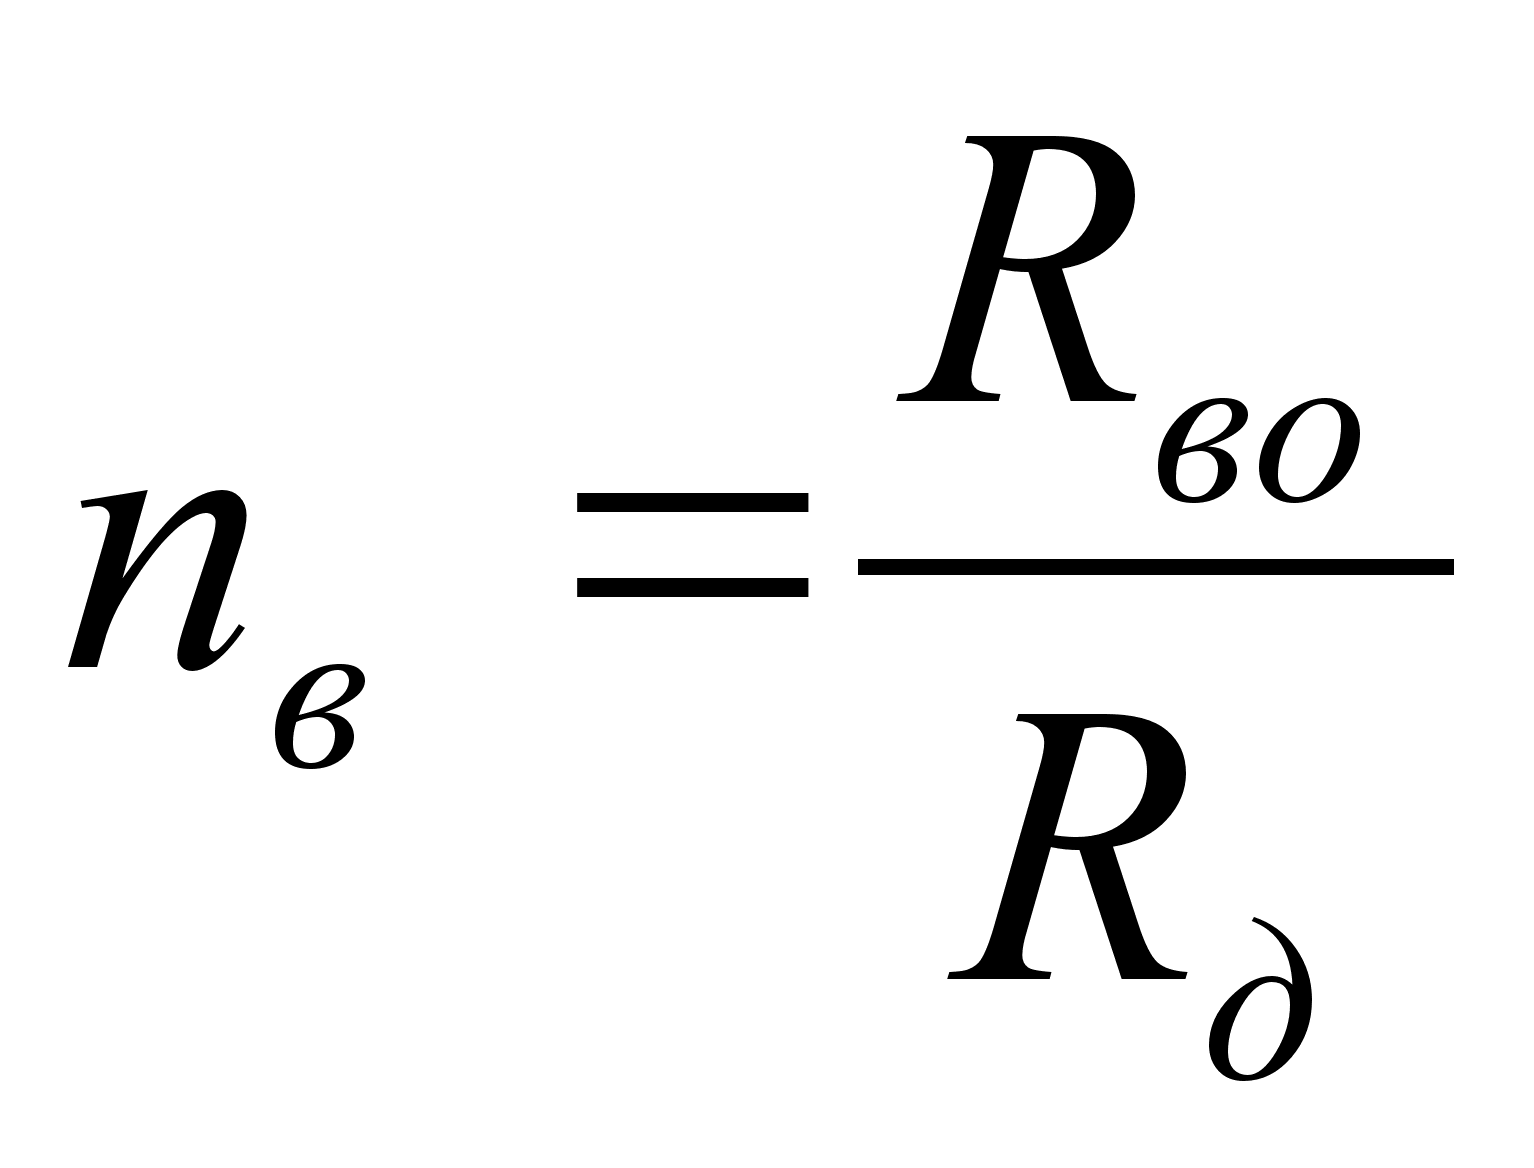 ;
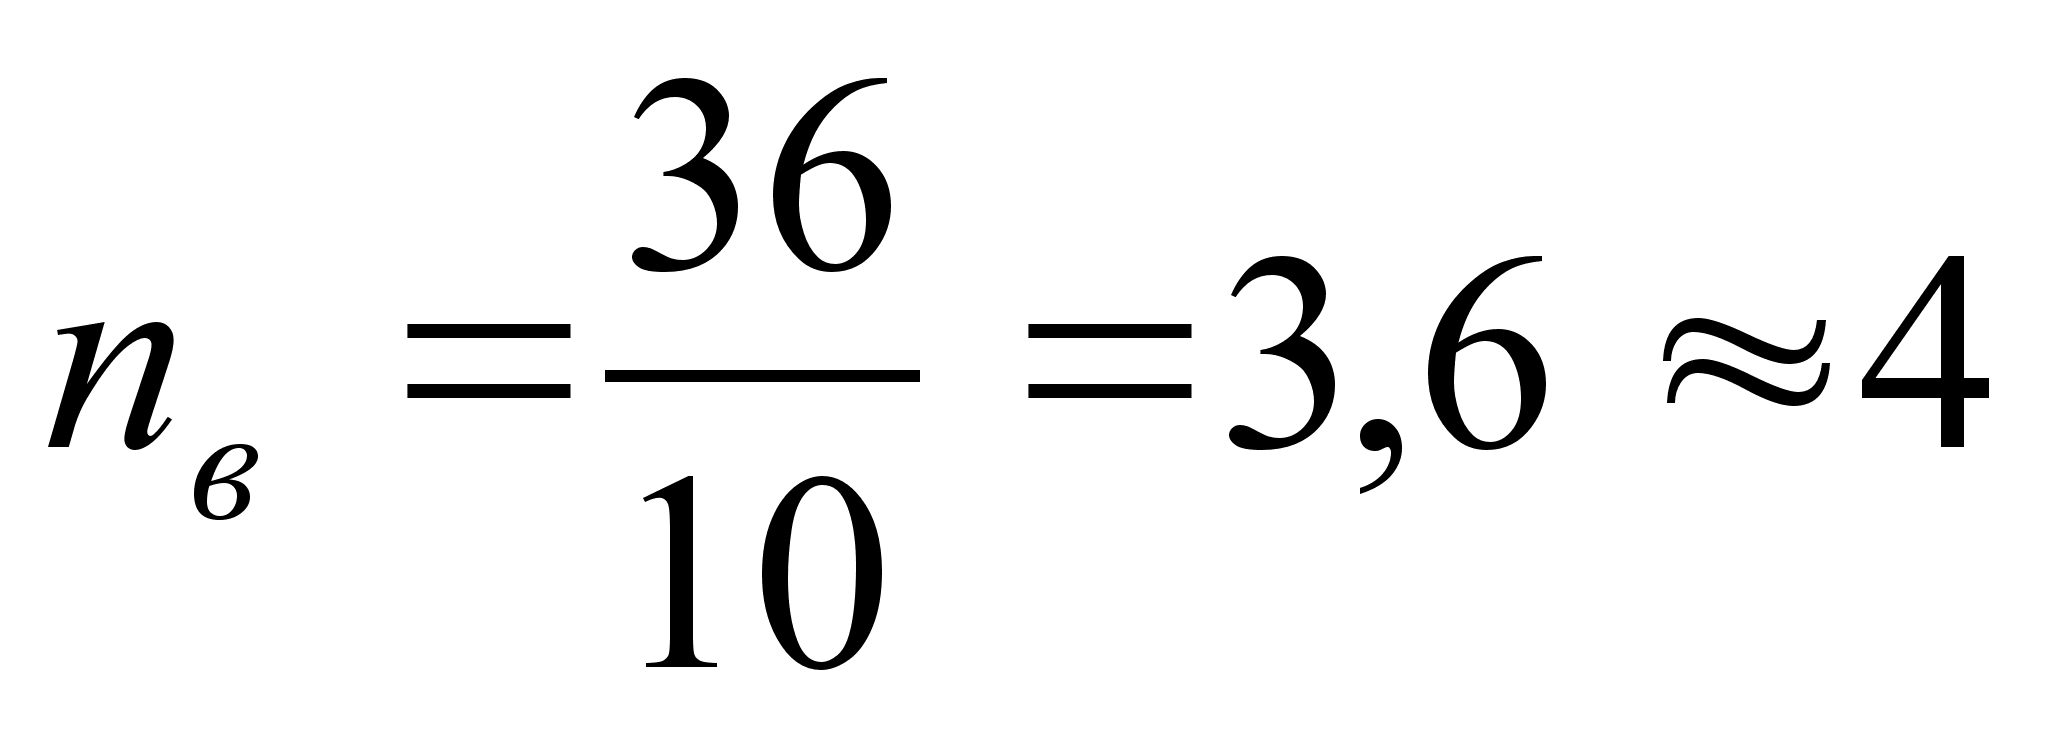 ( )
6) Для углубленных стационарных заземлителей по приложению 3 определяем коэффициенты экранирования отдельно для вертикальных и
горизонтального: rє.в rє.г
Таблица 25
КОЭФФИЦИЕНТЫ ЭКРАНИРОВАНИЯ ЗАЗЕМЛИТЕЛЕЙ
|
Параметры контура |
Коэффициенты экранирования при числе вертикальных заземлителей |
||||||
|
4 |
8 |
10 |
20 |
40 |
60 |
100 |
|
|
1 . Коэффициент экранирования вертикальных заземлителей. |
0,69 |
0,61 |
0,56 |
0,47 |
0,41 |
0,39 |
0,36 |
|
Коэффициент экранирования горизонтального заземлителя |
0,45 |
0,40 |
0,34 |
0,37 |
0,23 |
0,20 |
0,19 |
7) Определяем необходимое количество вертикальных заземлителей с учетом коэффициента экранирования rє.в
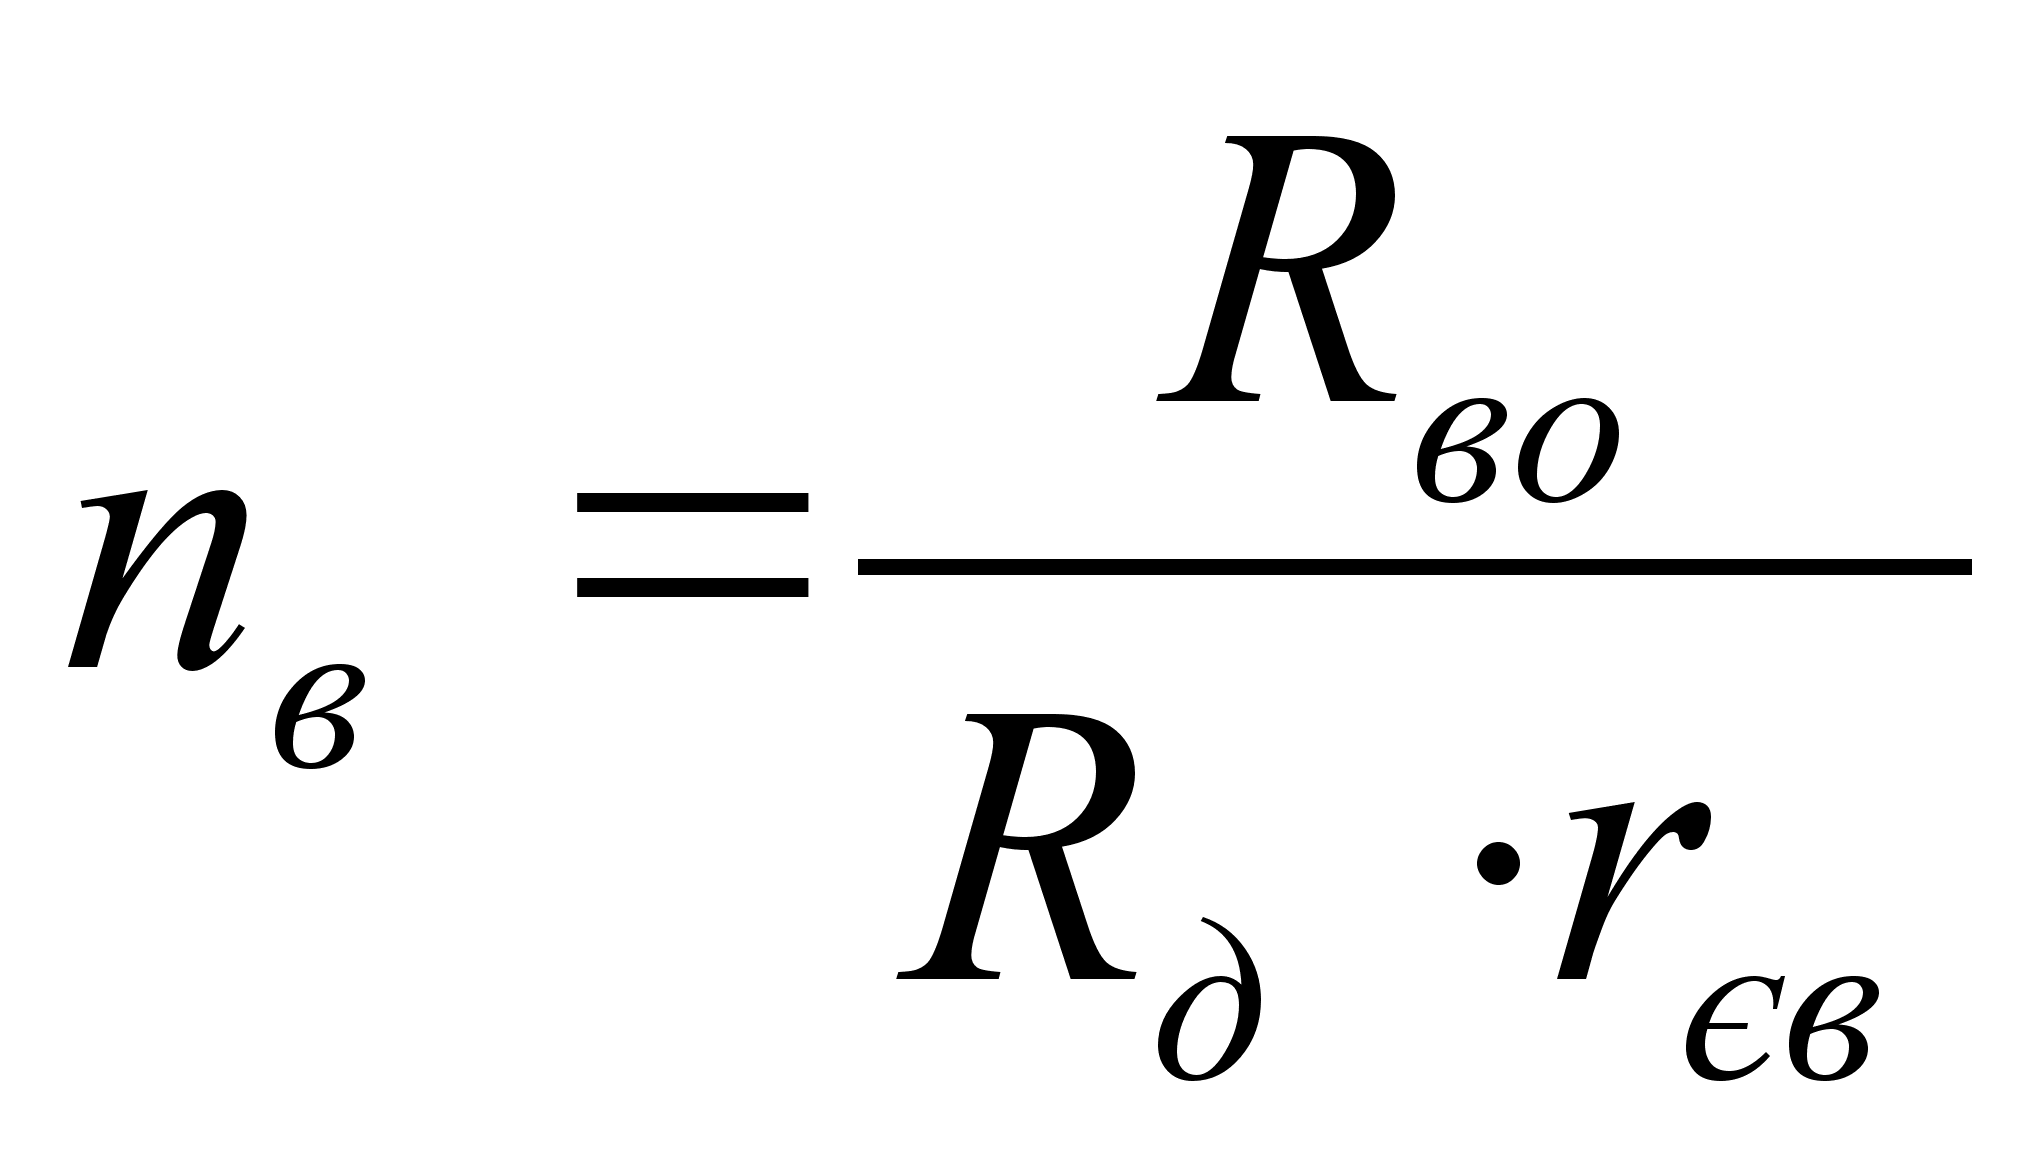 ;
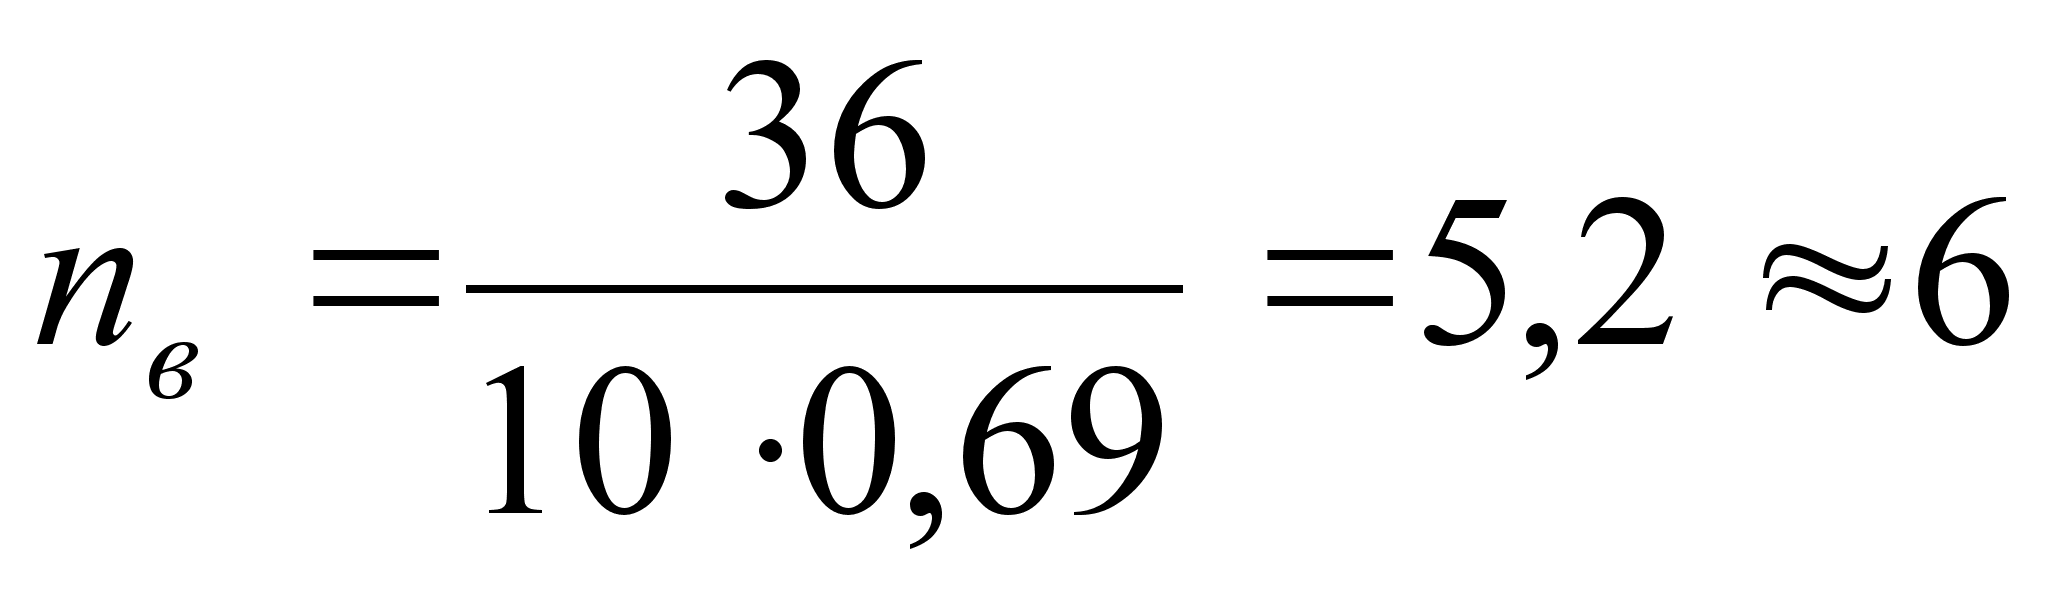
8) Определяем расчетное сопротивление растеканию тока всех вертикальных заземлителей с учетом коэффициента экранирования:
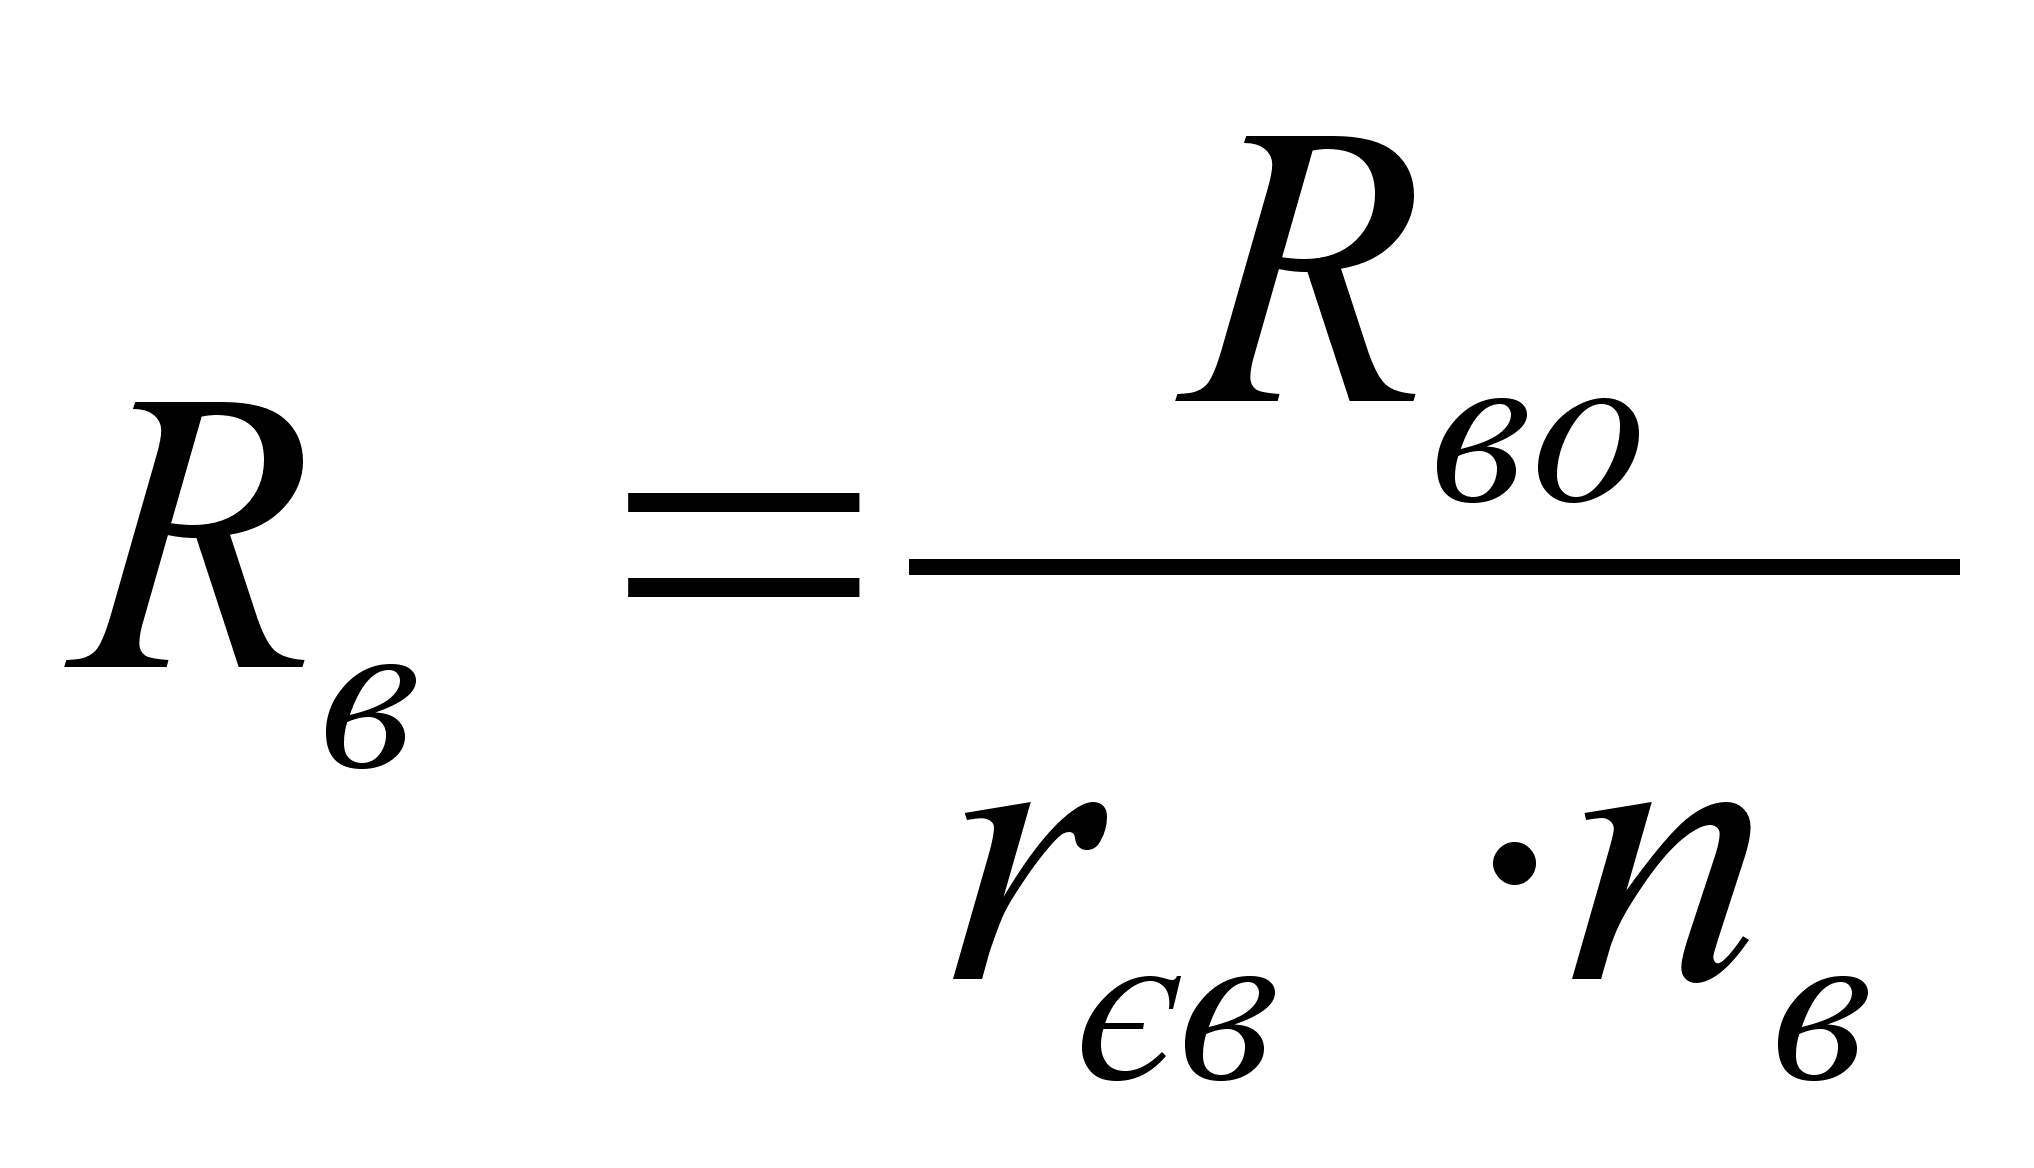 ;
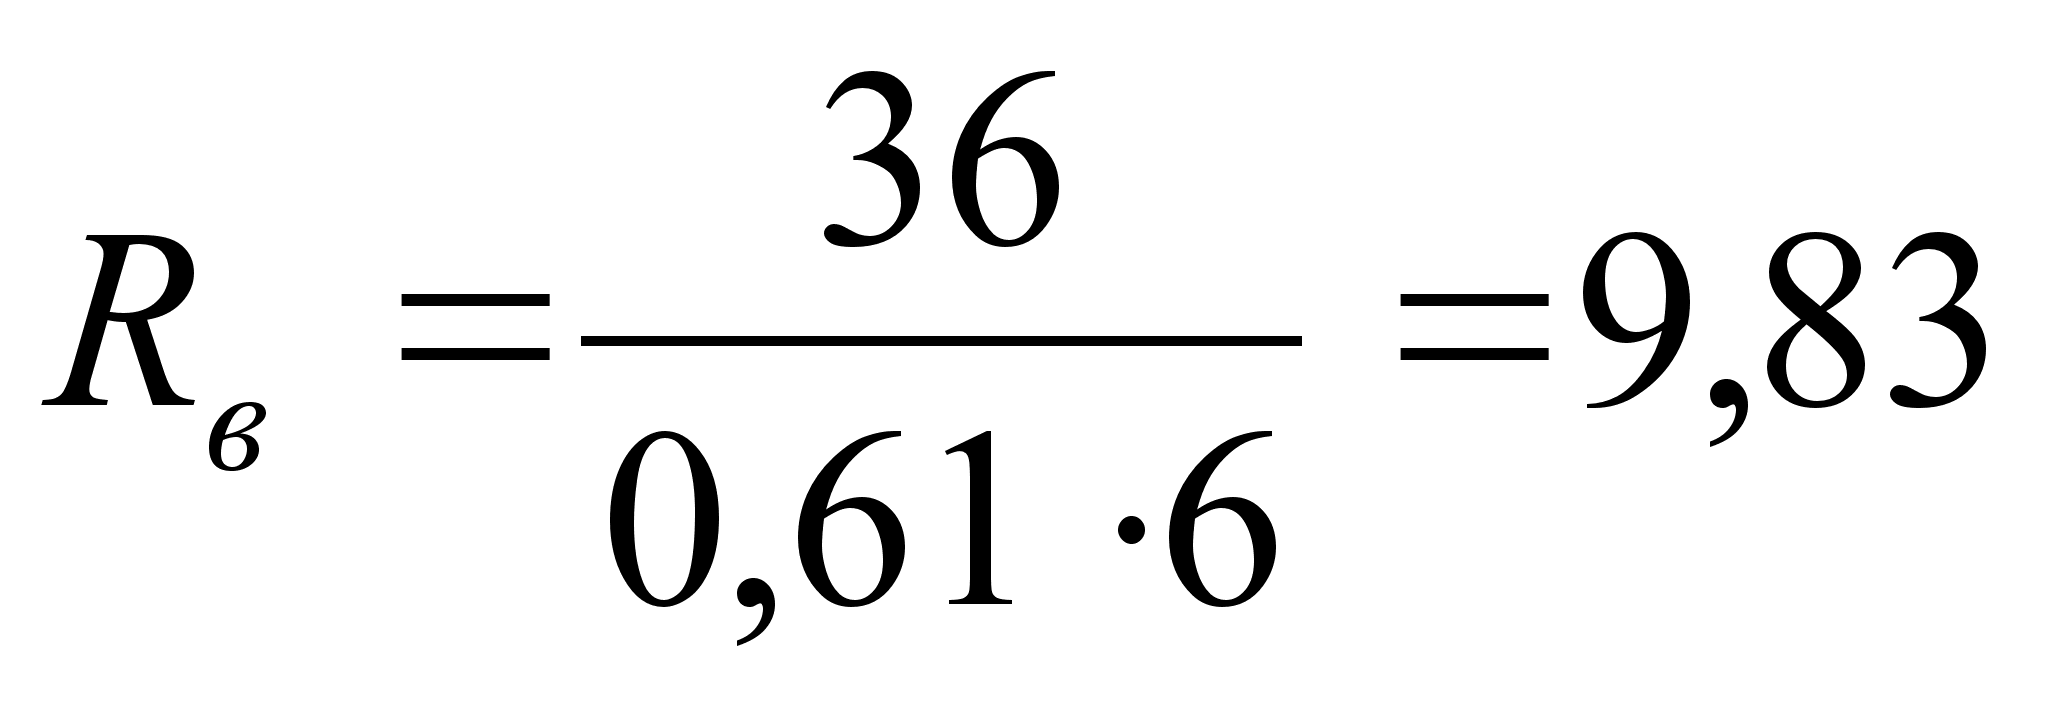 ом
9) Определяем длину горизонтального соединительного заземлителя при контурном заземлении, м
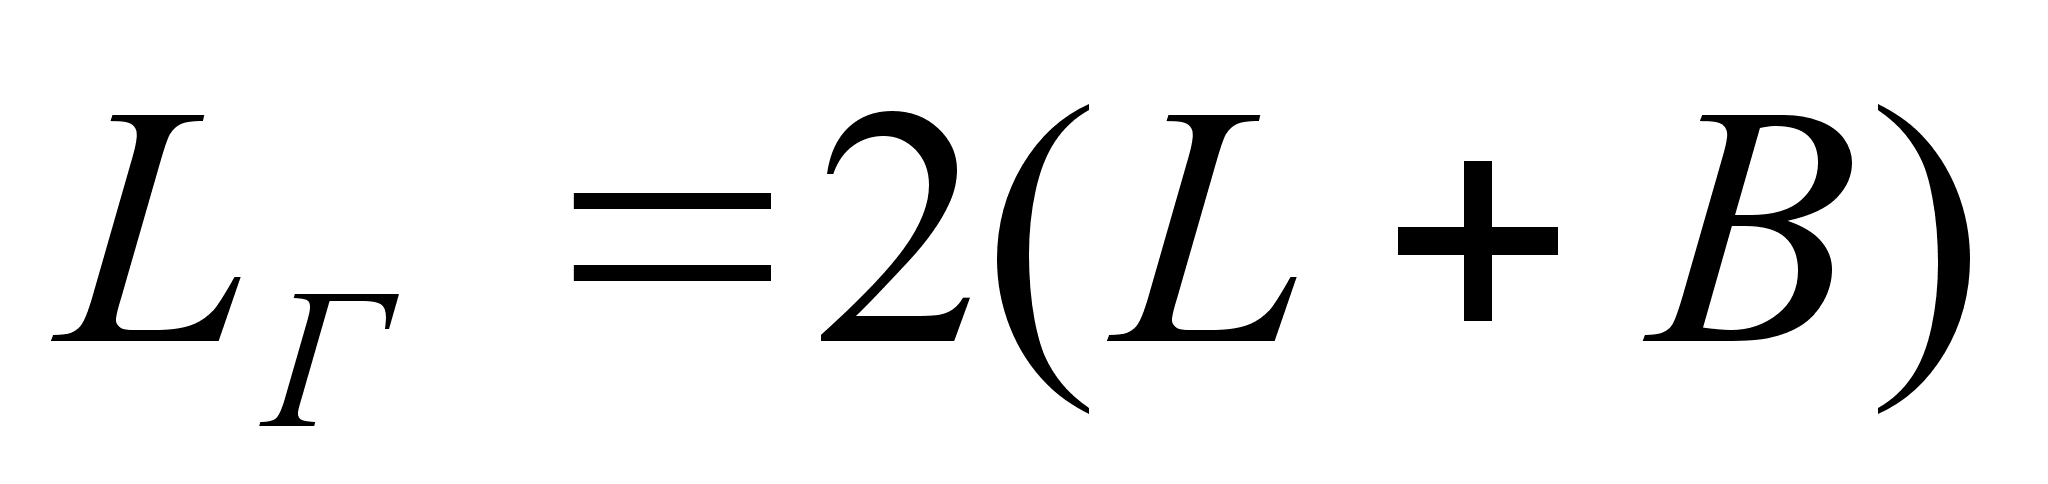 ;
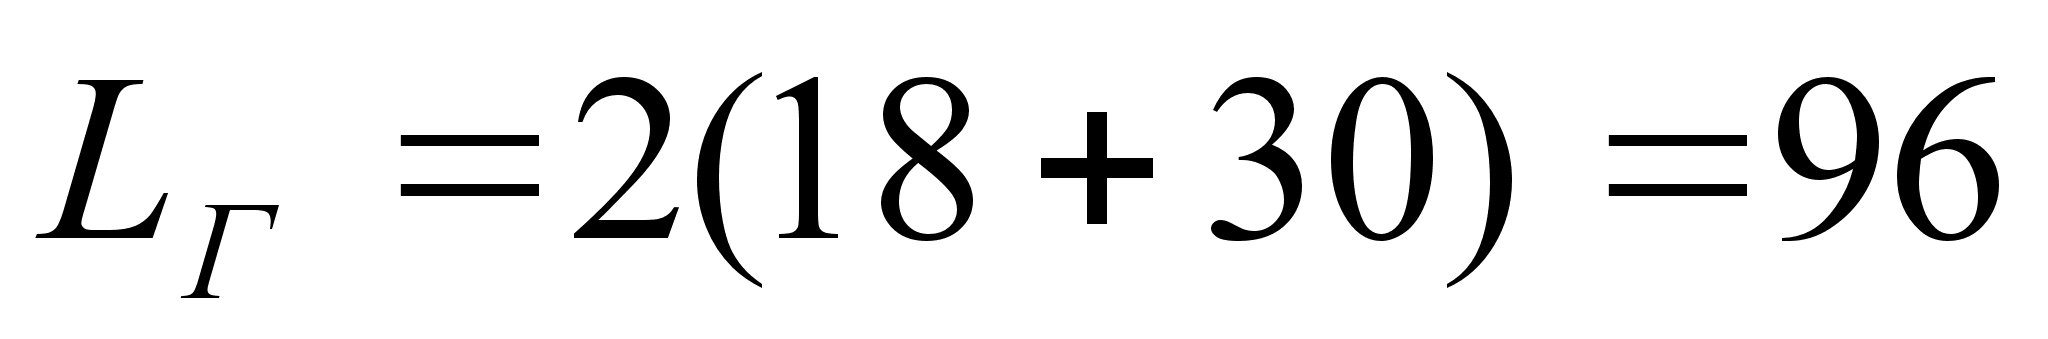
где L и В соответственно длина и ширина защищаемого объекта, м
10) Определяем сопротивление растеканию тока в горизонтальном соединительном заземлителе с учетом коэффициента экранирования
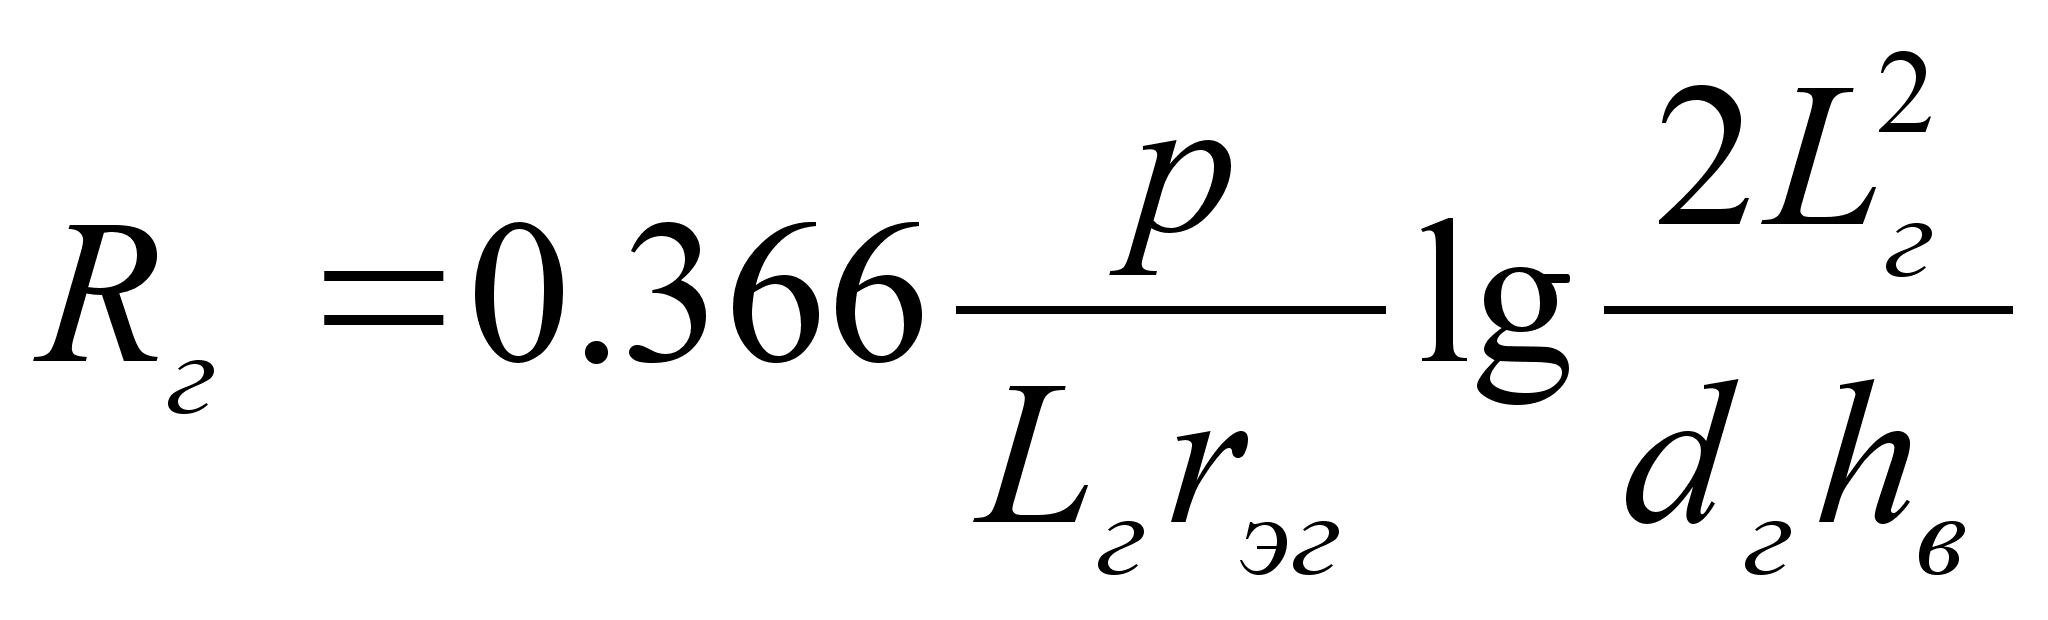 ;
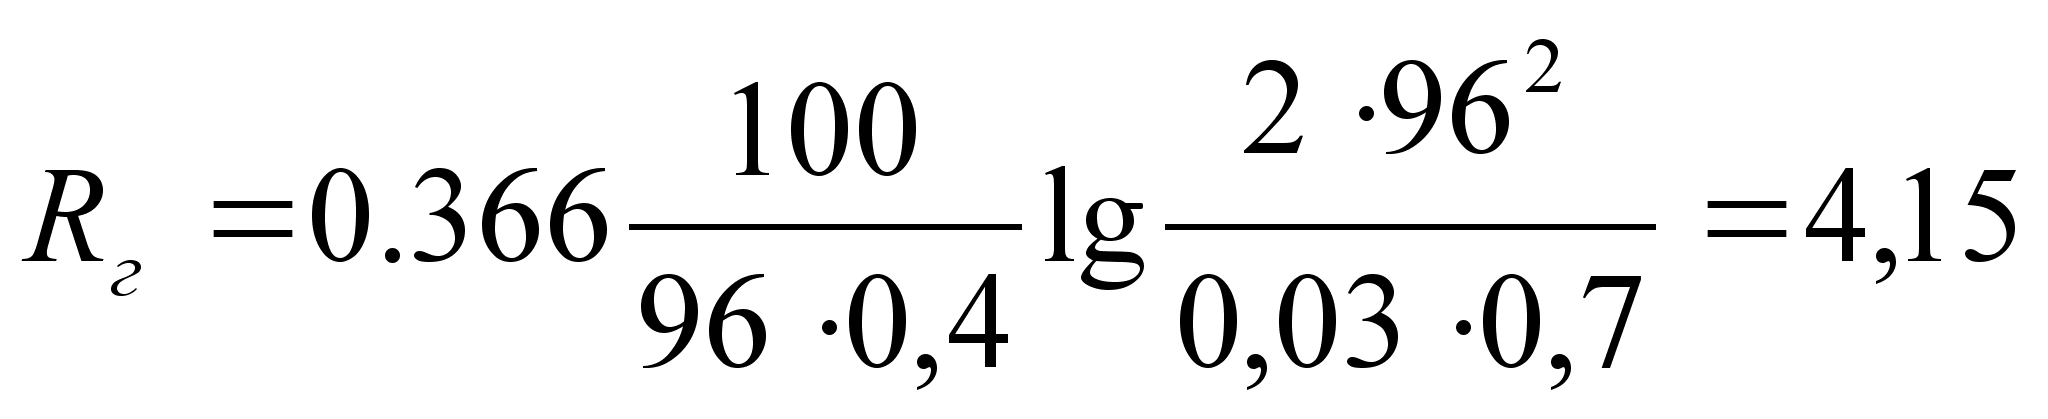 ом
11) Определяем общее расчетное сопротивление растеканию тока в заселяющем контуре. При этом расчетное сопротивление контура должно быть меньше допустимого.
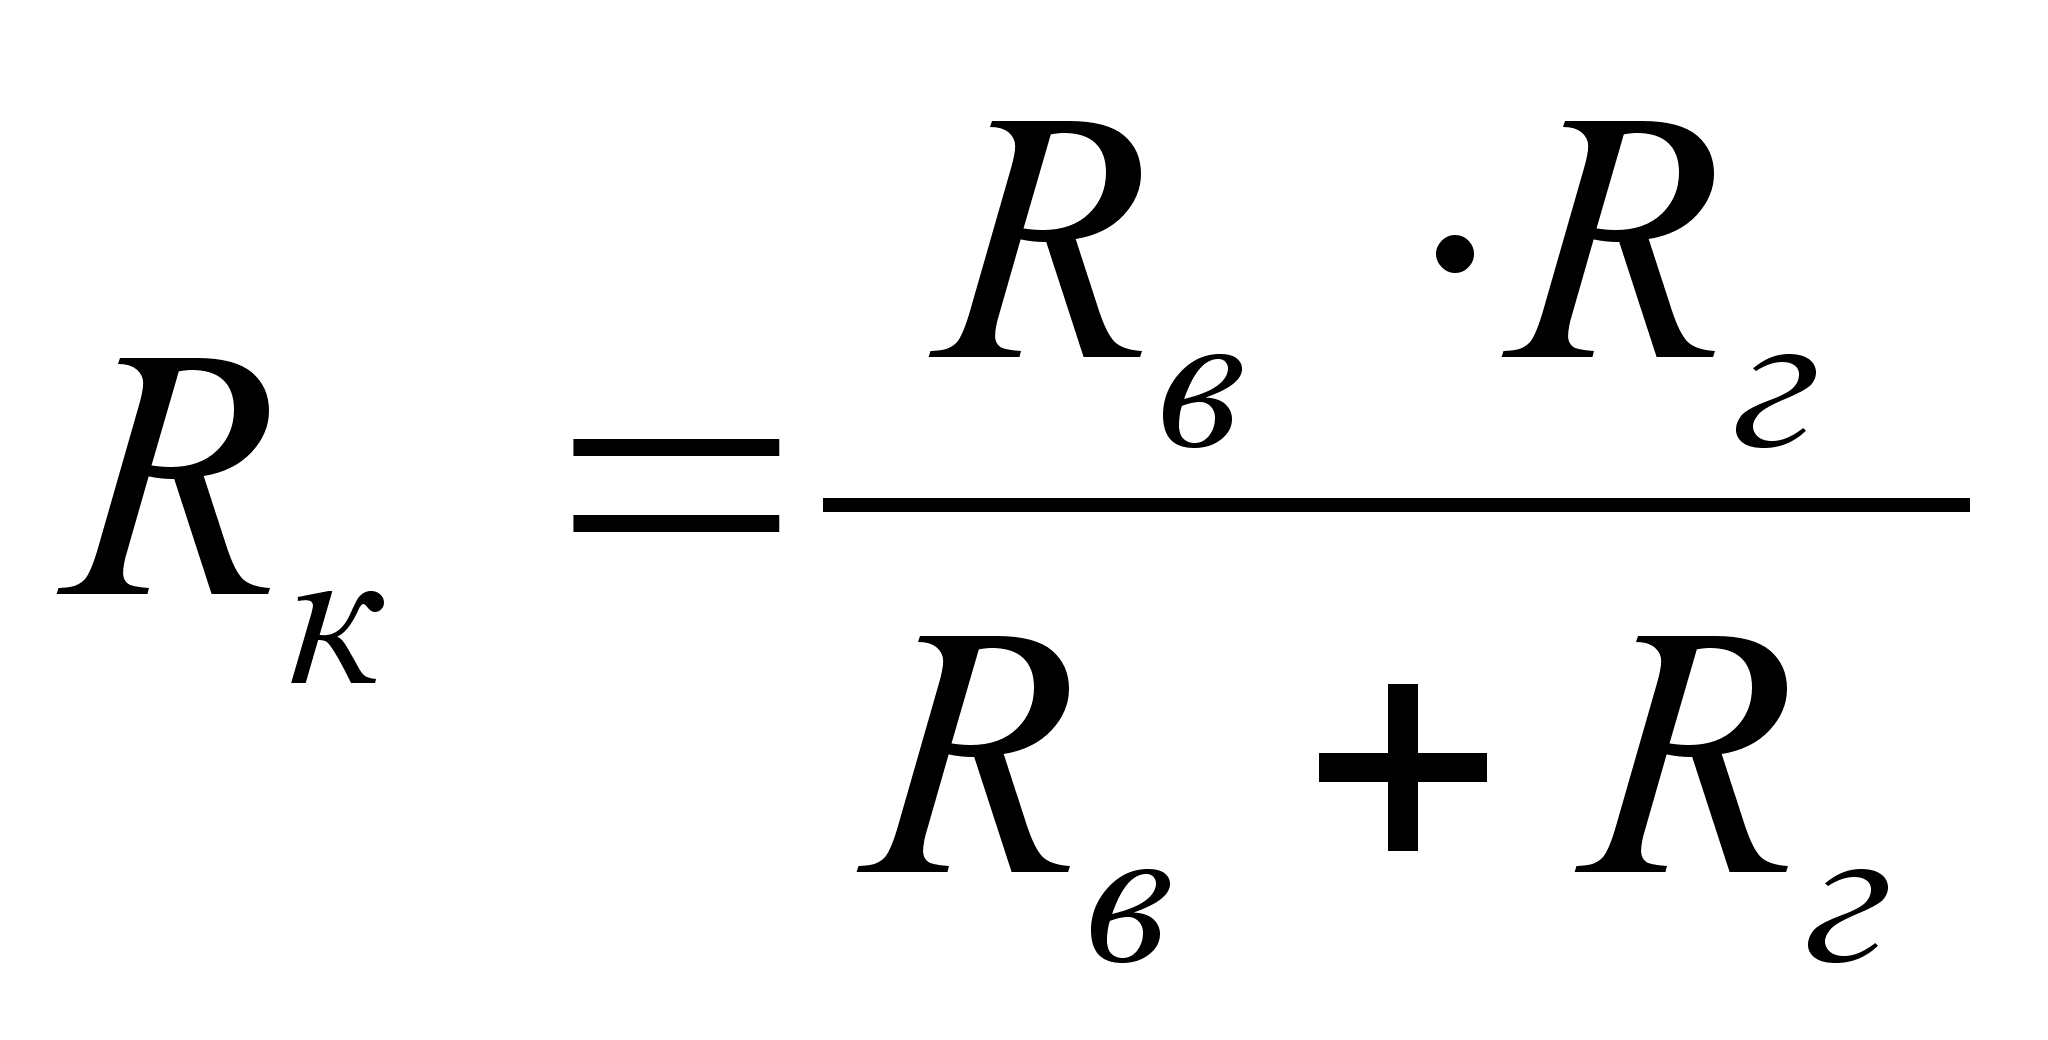 ;
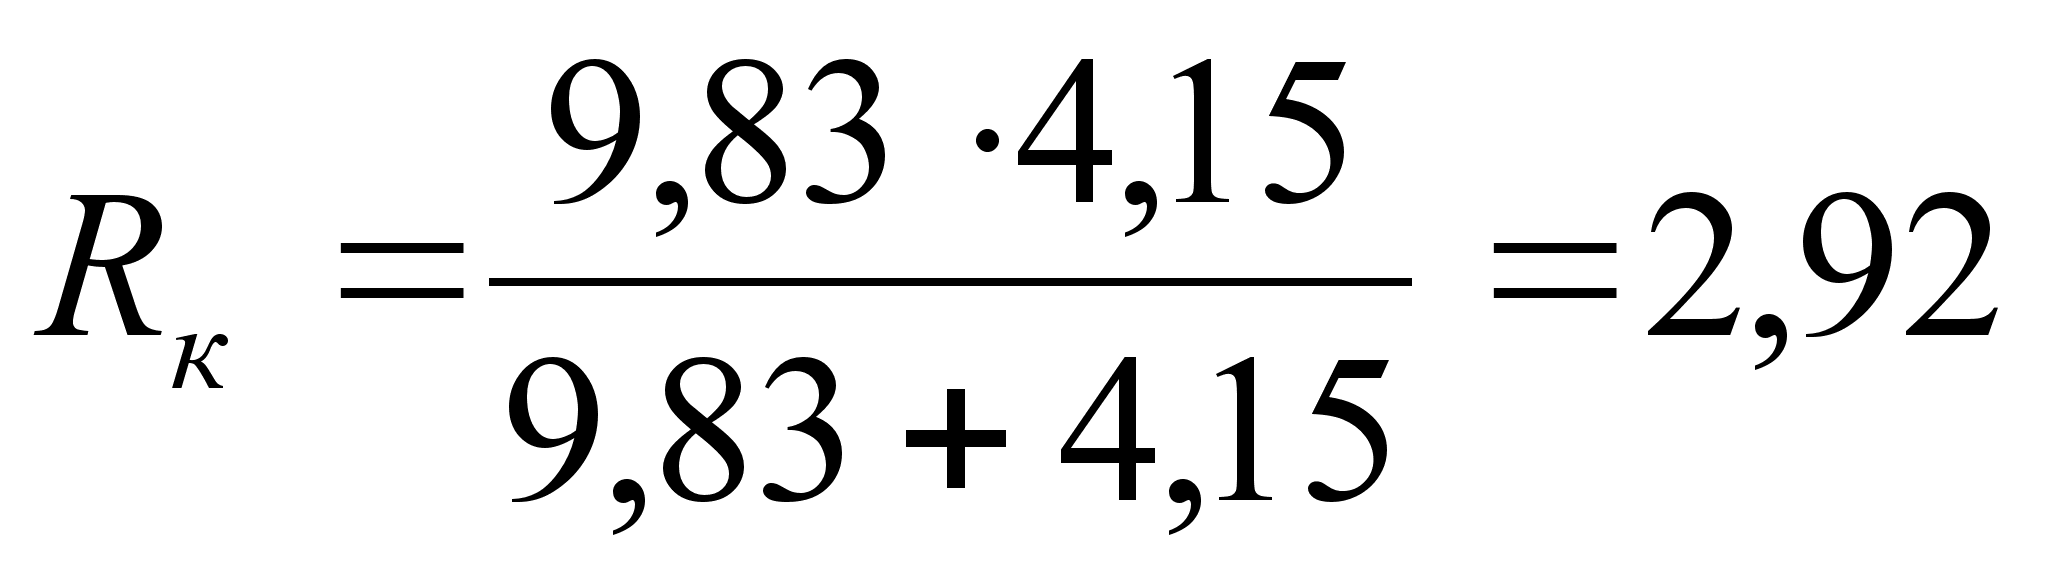 ом
|
Рис 1. Контурное заземление |
Рис 2. Установка трубчатого заземлителя в траншее а) траншея б) расположение электрода в грунте |
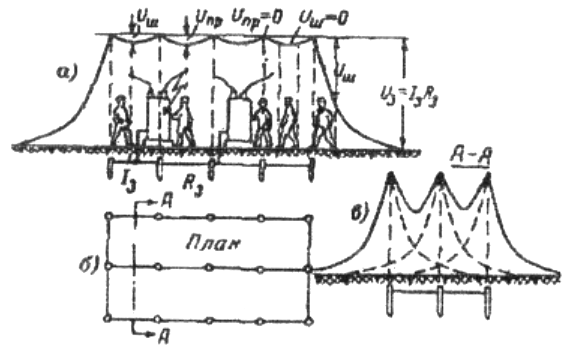
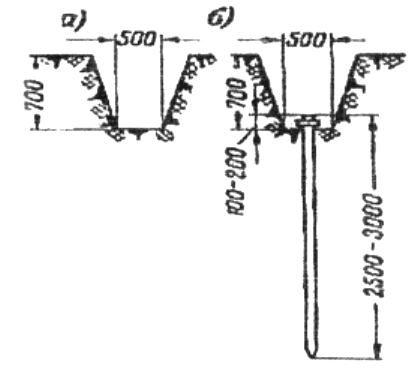
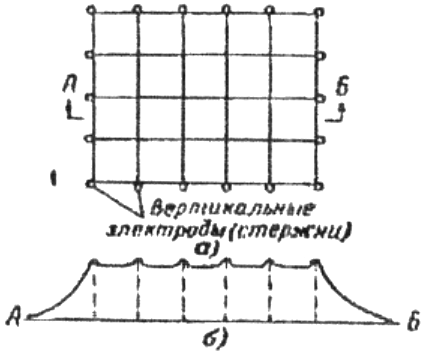
Рис 3. Заземлитель с выравниванием потенциалов внутри контуров
а – вид в плане; б – формы потенциальной кривой
ЛИТЕРАТУРА
1. Справочник по ремонтно-обслуживающему производству агропромышленного комплекса/А.Г.Корж, В.К.Чумак, А.Г.Ошкало, М.С.Гуторович. – К.: Урожай, 1988. – 240 с.
2. Бабусенко С.М. Проектирование ремонтных предприятий. – М.: Колос, 1981. – 295 с.
3. Булей І.А. Проектування підприємств з виробництва і ремонту сільськогосподарських машин. – К.: Вища школа, 1993. – 287 с.
4. Лущенков В.Л., Бутко Д.А. та інш. Виробнича санітарія. – К.: Урожай, 1996. – 336 с.
5. Оборудование и оснастка ремонтных мастерских колхозов и совхозов. Справочник. – М.: Колос, 1975. – 384 с.
6. Гуревич Д.Ф., Цырин А.А. Ремонтные мастерские совхозов и колхозов: Справочник. – 2-е изд., переработ. и доп. – Л.: Агропромиздат, Ленинградское отд-ние, 1988. – 336 с.
7. Технология ремонта машин и оборудования/ Авдеев М.В., Воловик Е.Л., Ульман И.Е. – М.: Агропромиздат, 1986. – 247 с.
8. Серый И.О. и др. Курсовое и дипломное проектирование по надежности и ремонту машин. – 4-е изд., переработ. и доп. – М.: Агропромиздат, 1991. – 184с.
9. Волошко Н.И. Проектирование ремонтной мастерской. Методические указания. – Луганск: ЛНАУ, 2002. – 50 с.
10. Методика расчета потребности в энергетических ресурсах и нормативные материалы для ремонтных предприятий сельского хозяйства/ П.А.Хромецкий, В.И.Слободчиков, В.Н.Яковлев. – М.: ГОСНИТИ, 1967. – 64 с.
11.
12.
Уважаемые члены комиссии, вашему вниманию предоставляется доклад на тему: «Ремонт металлорежущего оборудования хозяйств Луганской области».
Обеспечить высокое качество ремонта можно лишь при наличии хорошего технологического оборудования, в частности металлорежущих станков.
В процессе эксплуатации станки изнашиваются, теряют точность обработки, и для поддержания их в хорошем состоянии проводится техническое обслуживание и другие виды операций согласно системе планово-предупредительных ремонтов.
В мастерских хозяйств можно провести лишь осмотры, проверку на точность и малый ремонт. Выполнить капитальный ремонт в хозяйствах невозможно, так как требуется специализированное оборудование и оснастка.
В хозяйствах Луганской области насчитывается более 1500 станков, а согласно системе ППР станки ремонтируют один раз в 10 лет.
Перед нами поставлена задача разработать цех по ремонту металлорежущих станков с годовой программой 150 станков в год.
Нами разработан технический процесс ремонта станков. Он состоит из следующей последовательности основных операций
(1, 2 ... в обязательном порядке обкатка и испытания)
Цех находится на территории Старобельского механического завода, расположенного в Луганской области.
Нами выполнен необходимый организационно-технологический расчет.
Цех работает в 1 смену, занято 32 производственных рабочих. Площадь цеха 540 м2. в нем находится 6 участков: Приемки и мойки, сборочно-разборочный, механический, сварочно-термический, заготовительный и электромеханический.
Проведен необходимый расчет освещения, вентиляции.
Метод ремонта – узловой
Одна из основных операций при ремонте станков является обкатка и проверка на точность
Проверяют токарные станки на точность протачиванием цилиндрической детали с последующим измерением её диаметра и конусности.
Нами предложено приспособление которое упрощает эту операцию.
Устройство: приспособление состоит из опорной рамы-уголка, на котором установлена опора и держатель перемещаемый по стороне уголка с закрепленным индикатором часового типа.
Измерение проводят в следующем порядке: опору приспособления прижимают к детали , и передвигают держатель до показания на нем 3-7 мм и устанавливают на ноль. Прижавши, и покачивая приспособление, снимают показания по наименьшему отклонению стрелки индикатора, затем проводят следующие измерения поворачивая и передвигая приспособление по детали.
Стоимость изготовления приспособления 56 гривен 40 копеек
Технико-экономические расчеты показали, что годовая программа цеха 1 139 938 гривен.
Себестоимость капитального ремонта станка 1К62 – 8230 гривен
Выпуск продукции на 1-го производственного рабочего 35 623 гривен в год
Спасибо за внимание. Доклад окончен.
1К62 1- станок токарный; К- модель; 6- винторезный; 2 высота центров.
1. ОРГАНИЗАЦИЯ РАЗБОРКИ СТАНКА И ОБНАРУЖЕНИЕ ДЕФЕКТОВ
До разборки необходимо проверить станок на точность по ГОСТу или по техническим условиям, что позволит уточнить последовательность проведения ремонтных работ и выявить величины износа отдельных деталей.
Перед разборкой станка необходимо также проверить его укомплектованность всеми принадлежностями.
Разборку станка осуществляют в ремонтно-механическом цехе на специальном участке. Здесь станок разбирают на узлы, а узлы на стендах разбирают на подузлы и детали. Для того чтобы при разборке не повредить детали и узлы, необходимо применять качественный инструмент и приспособления. Разобранные детали поступают в моечное отделение, которое обычно находится рядом с участком разборки, где детали промывают и обезжиривают в специальных ваннах, применяя керосин, бензин и другие растворы (см. гл. IX, § 2).
После промывки и просушки детали подвергают дефектовке. При малом и среднем ремонте полной разборки станка обычно не делают, а только заменяют быстроизнашивающиеся детали. Конструкцией станков обычно предусматривается возможность выполнения таких разборочных и сборочных работ. При капитальном ремонте разбирают весь станок и ремонтируют крупные базовые детали. Поэтому капитальный ремонт сопровождается наибольшим объемом разборочных работ.
Разбирать станок и отдельные его узлы необходимо в сторогой последовательности. При разборке сложных станков, на которые отсутствуют сборочные чертежи, разборку следует сопровождать составлением сборочных схем.
Хранение снятых деталей. Разобранные детали нужно промыть и сложить в соответствующие ящики, чтобы в дальнейшем не смешивать внешне похожие по конфигурации и размерам. Крепежные детали: болты, гайки, шпильки, шайбы и т. п. желательно оставлять в деталях с навернутыми гайками или же складывать их в отдельный ящик, при этом болты обязательно складывают с навернутыми гайками и надетыми шайбами. Чтобы не усложнять последующую сборку, детали при разборке следует маркировать (не на рабочих поверхностях). Крупные детали устанавливают на специальные стеллажи.
ЗАКЛЮЧЕНИЕ
В проекте дана краткая характеристика предприятия, деятельность и состав завода.
С целью поддержания станочного парка в рабочем состоянии предложен проект цеха по ремонту станочного оборудования. Это даст возможность обеспечить их нормальную работу, выполнять ремонт и техническое обслуживание на более высоком уровне и повысить безопасность эксплуатации. Стоимость цеха 1802400 грн.
Устройство для проверки станка на точность, предлагаемое проектом, просто и удобно в эксплуатации и обслуживании, позволяет качественно выполнять операцию по измерению детали, без снятия с станка.
Стоимость приспособления 56,4 грн.
Срок окупаемости 0,87 года.