Расчет размерных цепей. Стандартизация
УВЕЛИЧИВАЮЩИЕ УМЕНЬШАЮЩИЕ
Замыкающий размер ( звено ) – размер ( звено ), которое получается при обработке деталей или при сборке узла последним.
Увеличивающий размер ( звено ) – размер ( звено ), при увеличении которого замыкающий размер увеличивается.
Для плоских
параллельных
размерных цепей
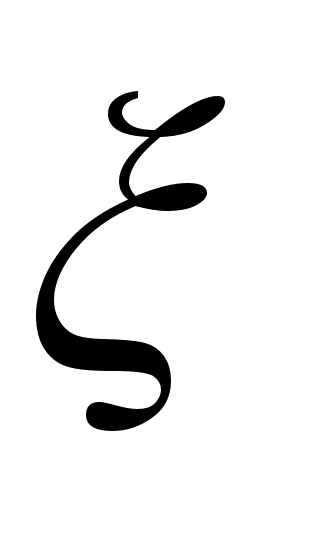 =
+1
 Где:
=
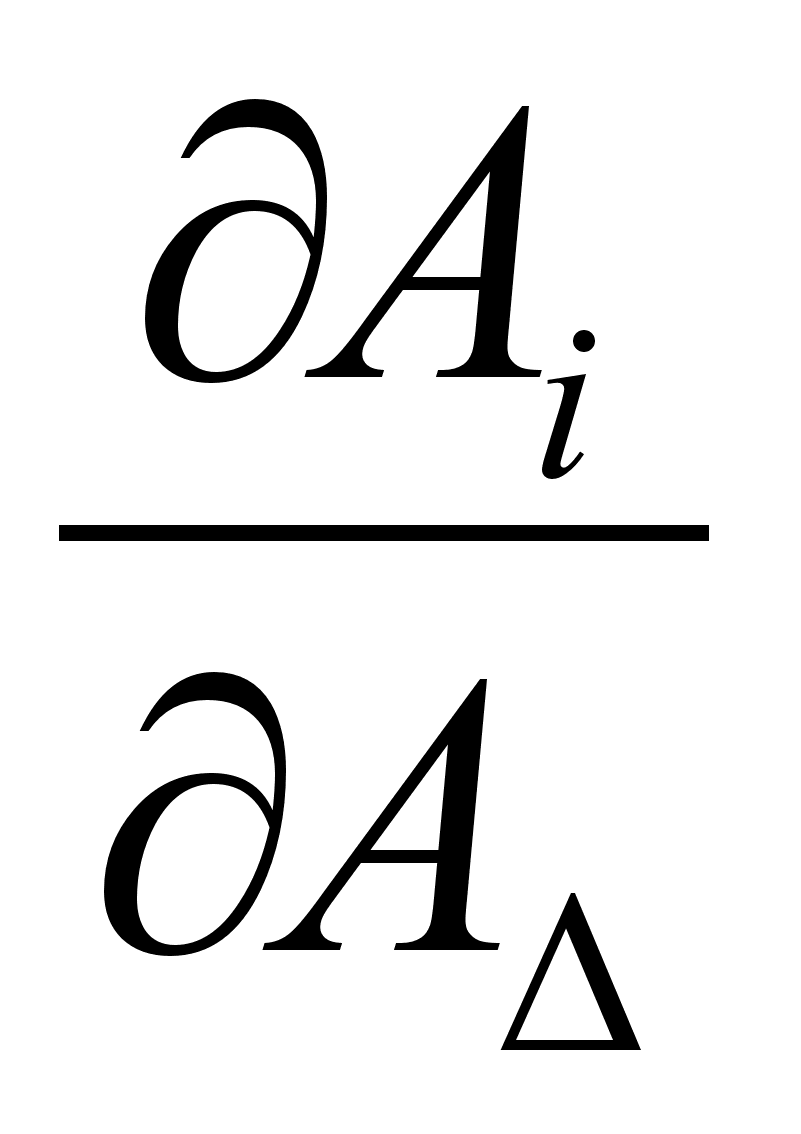 - коэффициент
влияния.
Уменьшающий размер – размер, при увеличении которого замыкающий размер уменьшается.
= -1
- Задачи размерных цепей.
Существует две задачи для размерных цепей: прямая и обратная.
Обратная задача заключается в определении номинального размера, координат середины поля допуска и предельных отклонений замыкающего звена при заданных аналогичных значениях составляющих звеньев.
( синтез ) заключается в заключении номинальных размеров, координат середин полей допусков, допусков и предельных отклонений составляющих звеньев по заданным аналогичным значениям исходного звена.
Прямая задача не решается однозначно.
2.2.1.1. Основные закономерности размерных цепей.
Связь номинальных размеров.
А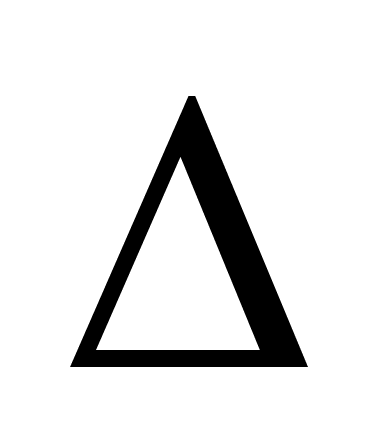 =
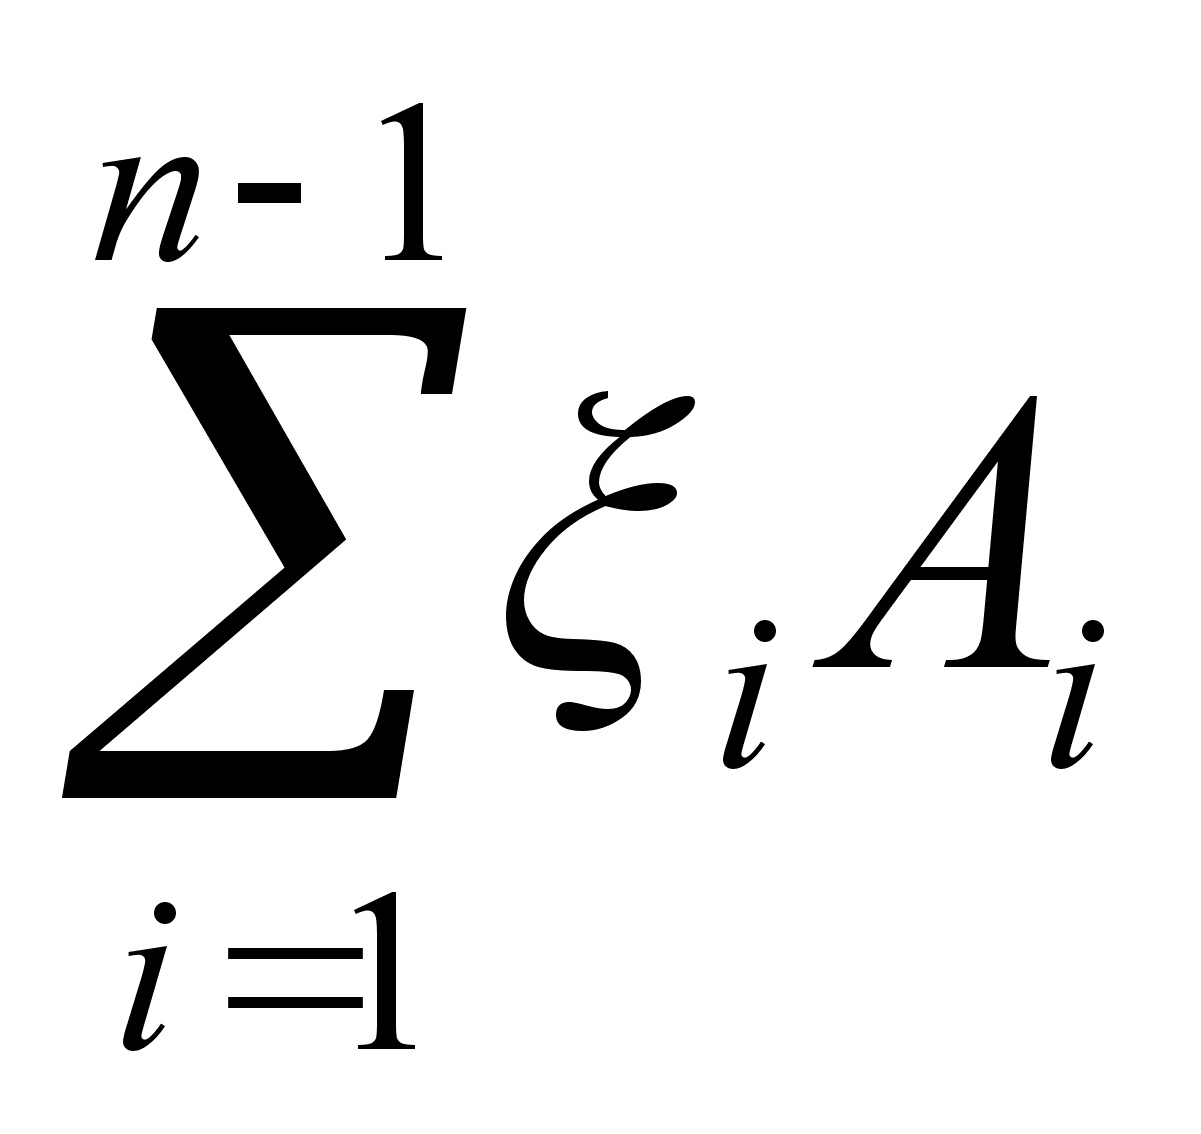
Где:
А
- номинальный
размер исходного
звена;
А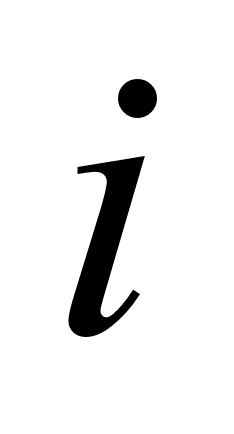 - номинальный
размер составляющих
звеньев;
i
- коэффициент
влияния;
n-1 – количество составляющих звеньев.
Связь координат середин полей допусков:
=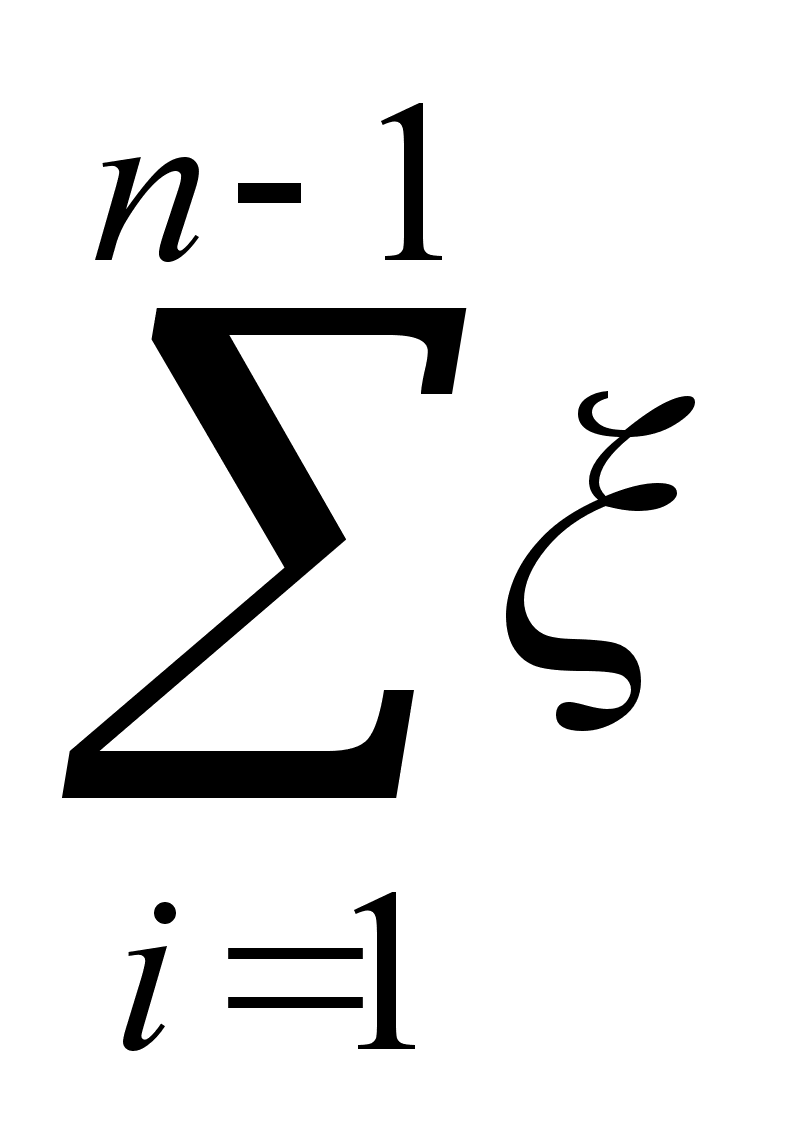 i
0i
, где
0i
- координата
середины поля
допуска i-го
составляющего
звена
- координата
середины поля
допуска замыкающего
звена.
Связь допусков.
Метод максимума-минимума.
Т
=
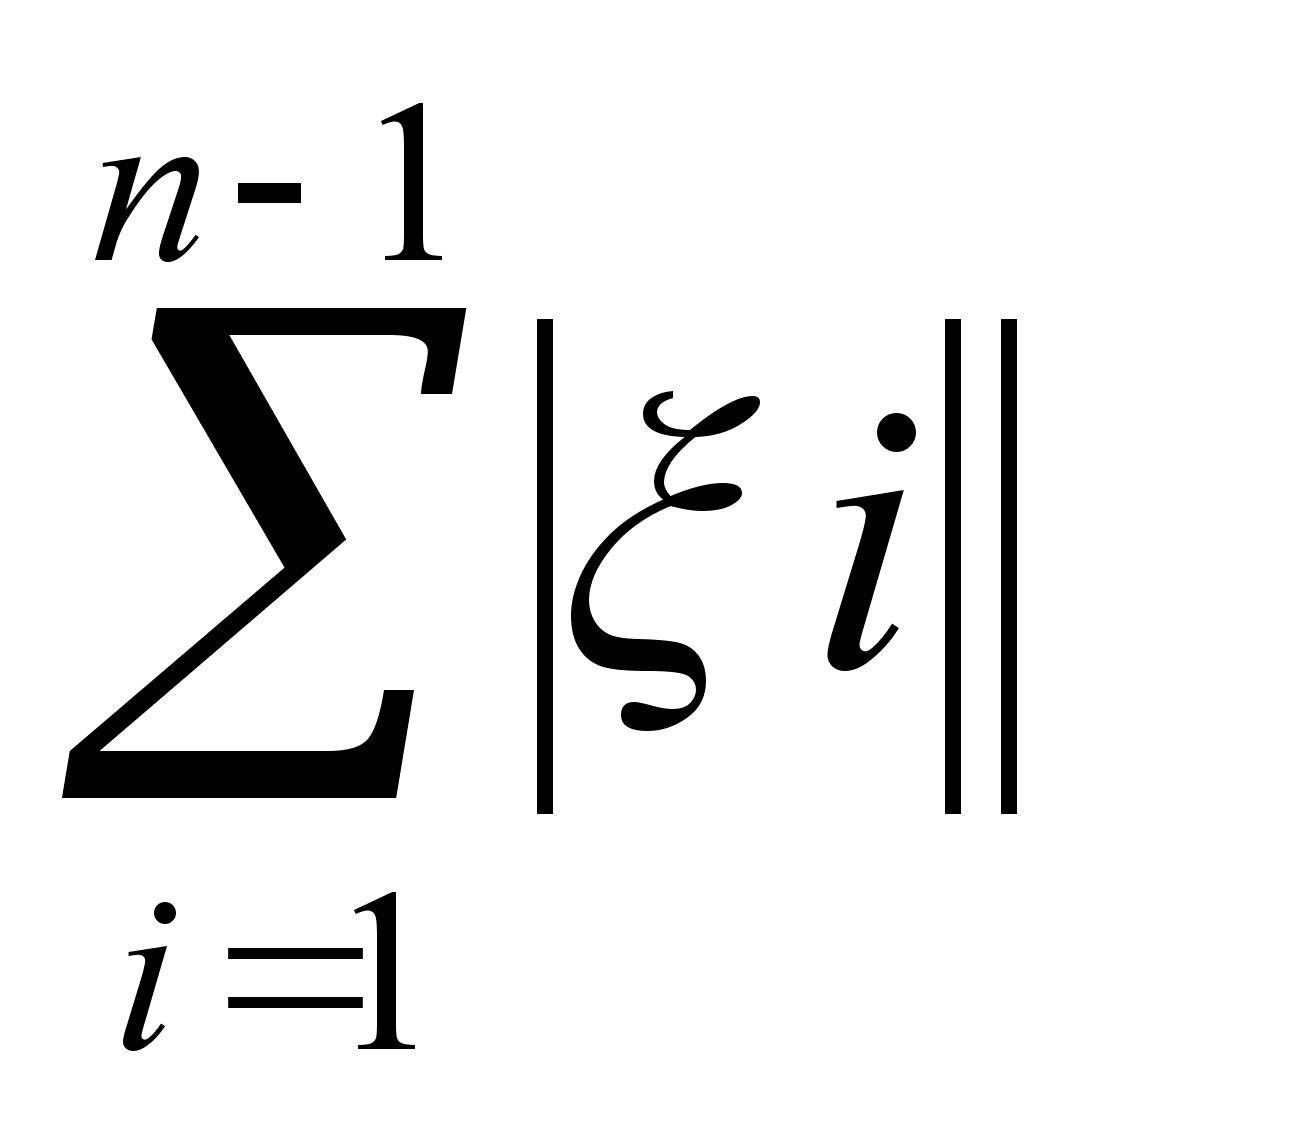 Тi
- Метод теоретико-вероятностный.
Т
= t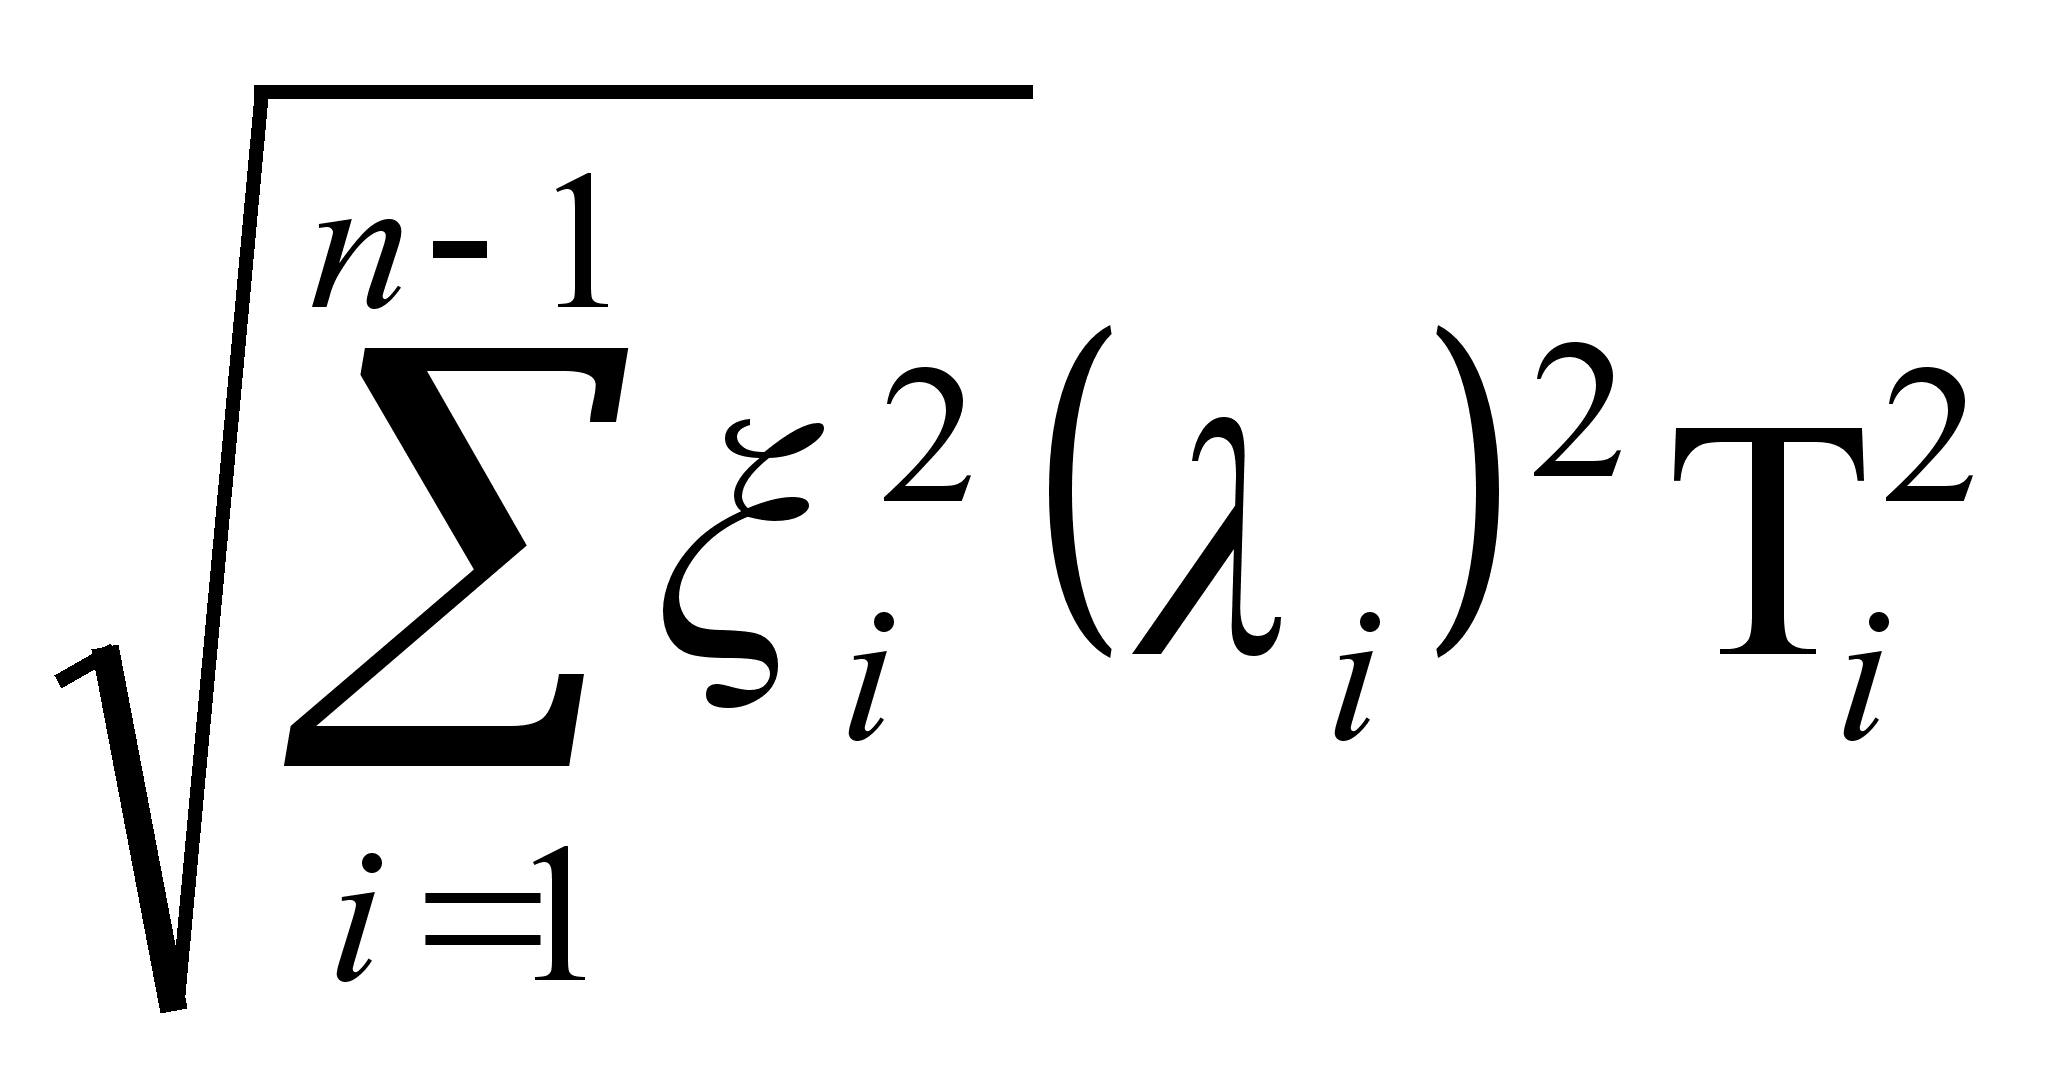 , где
t - коэффициент риска, который выбирают с учетом заданного
процента риска р.
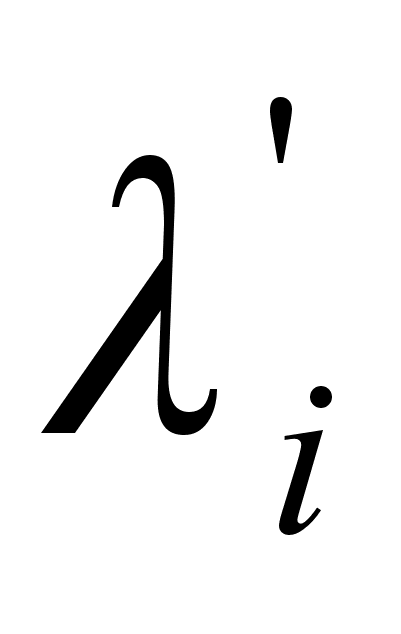 - коэффициент
относительного
рассеяния.
- Связь предельных размеров звеньев.
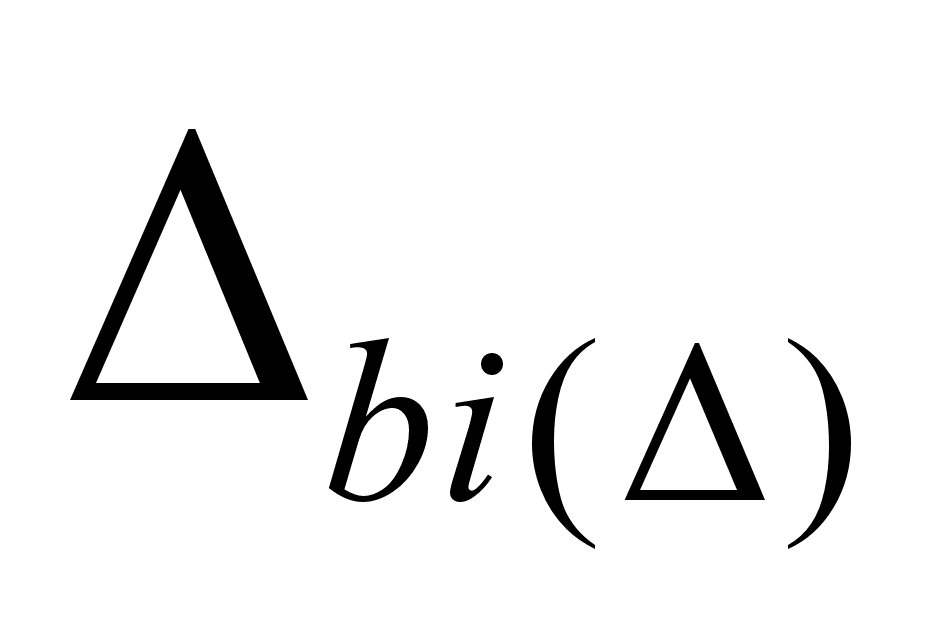 =
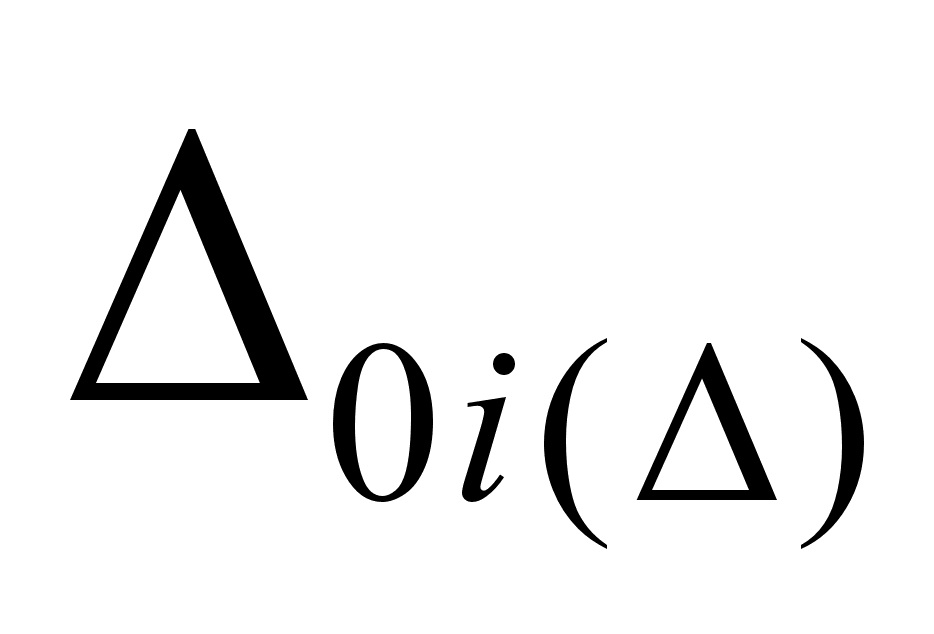 +
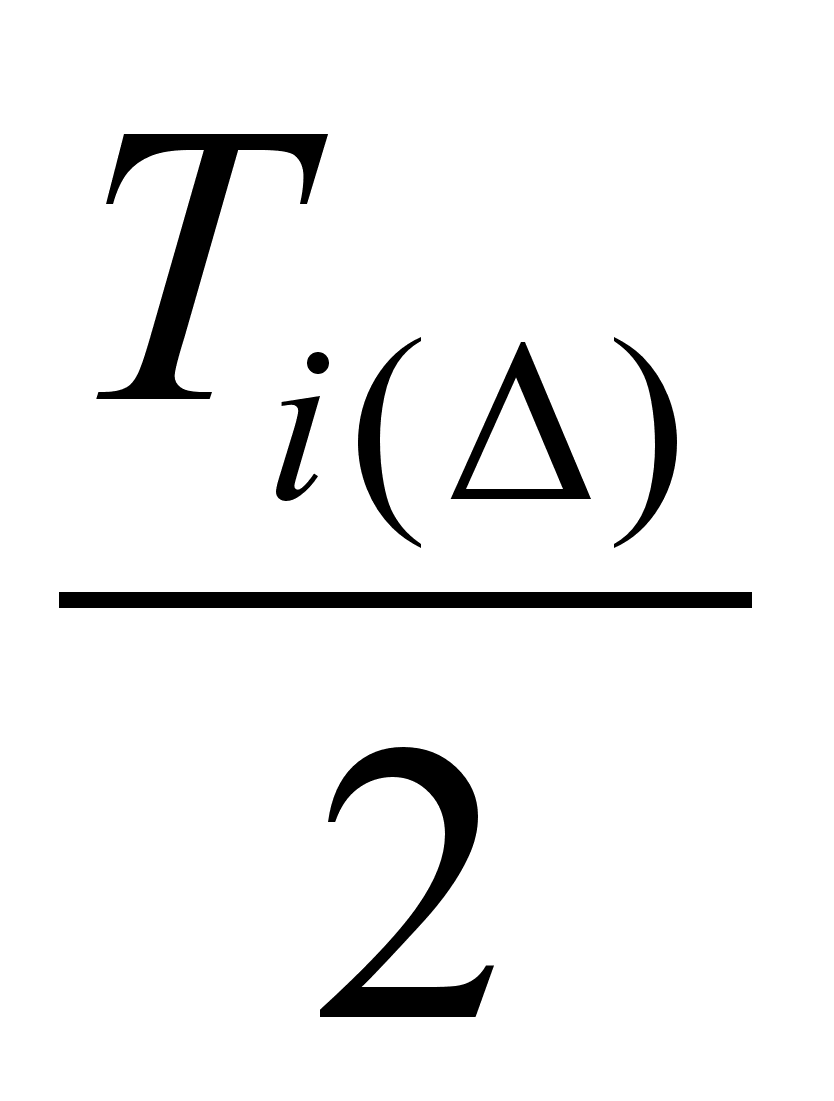
Способы решения прямой задачи.
- Способ равных допусков.
Его принимают, если несколько составляющих звеньев имеют один порядок и могут быть выполнены с примерно одинаковой точностью, т.е. :
Т1 = Т2 = Т3 = … = Тn-1
Для метода
max/min : Ti
=
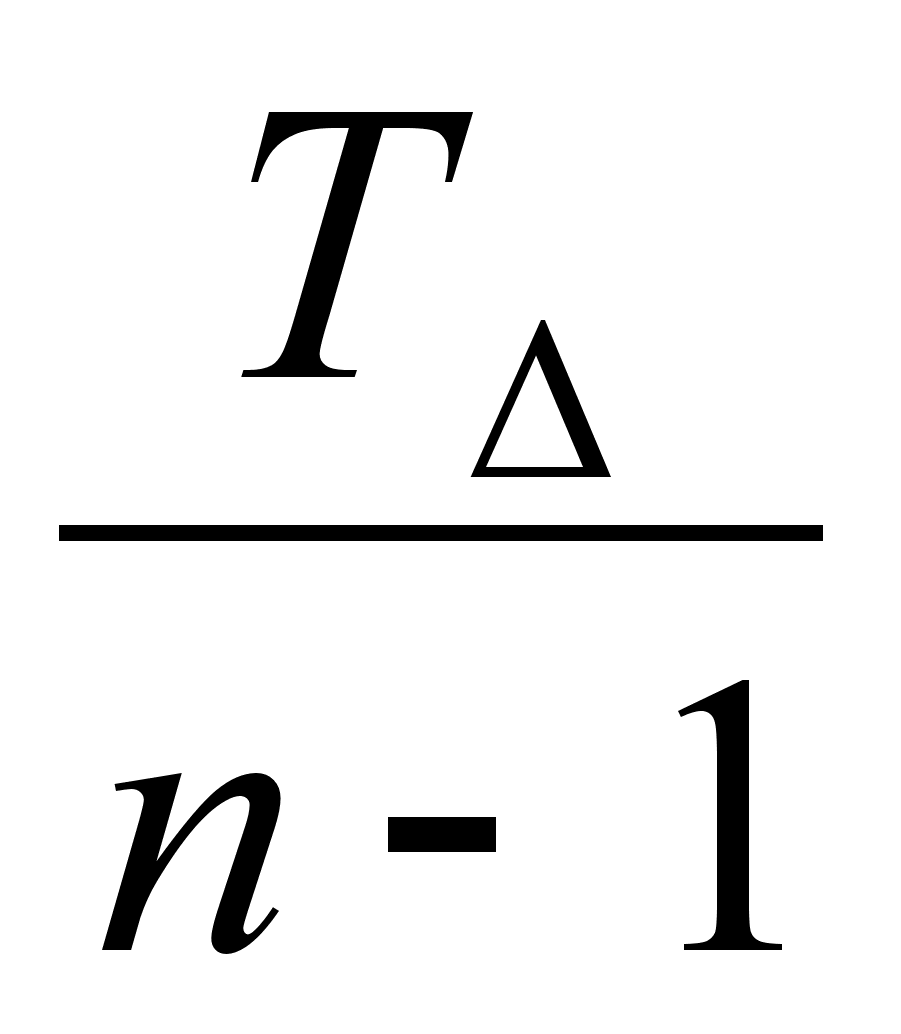
Для т/в
метода:
Тi
=
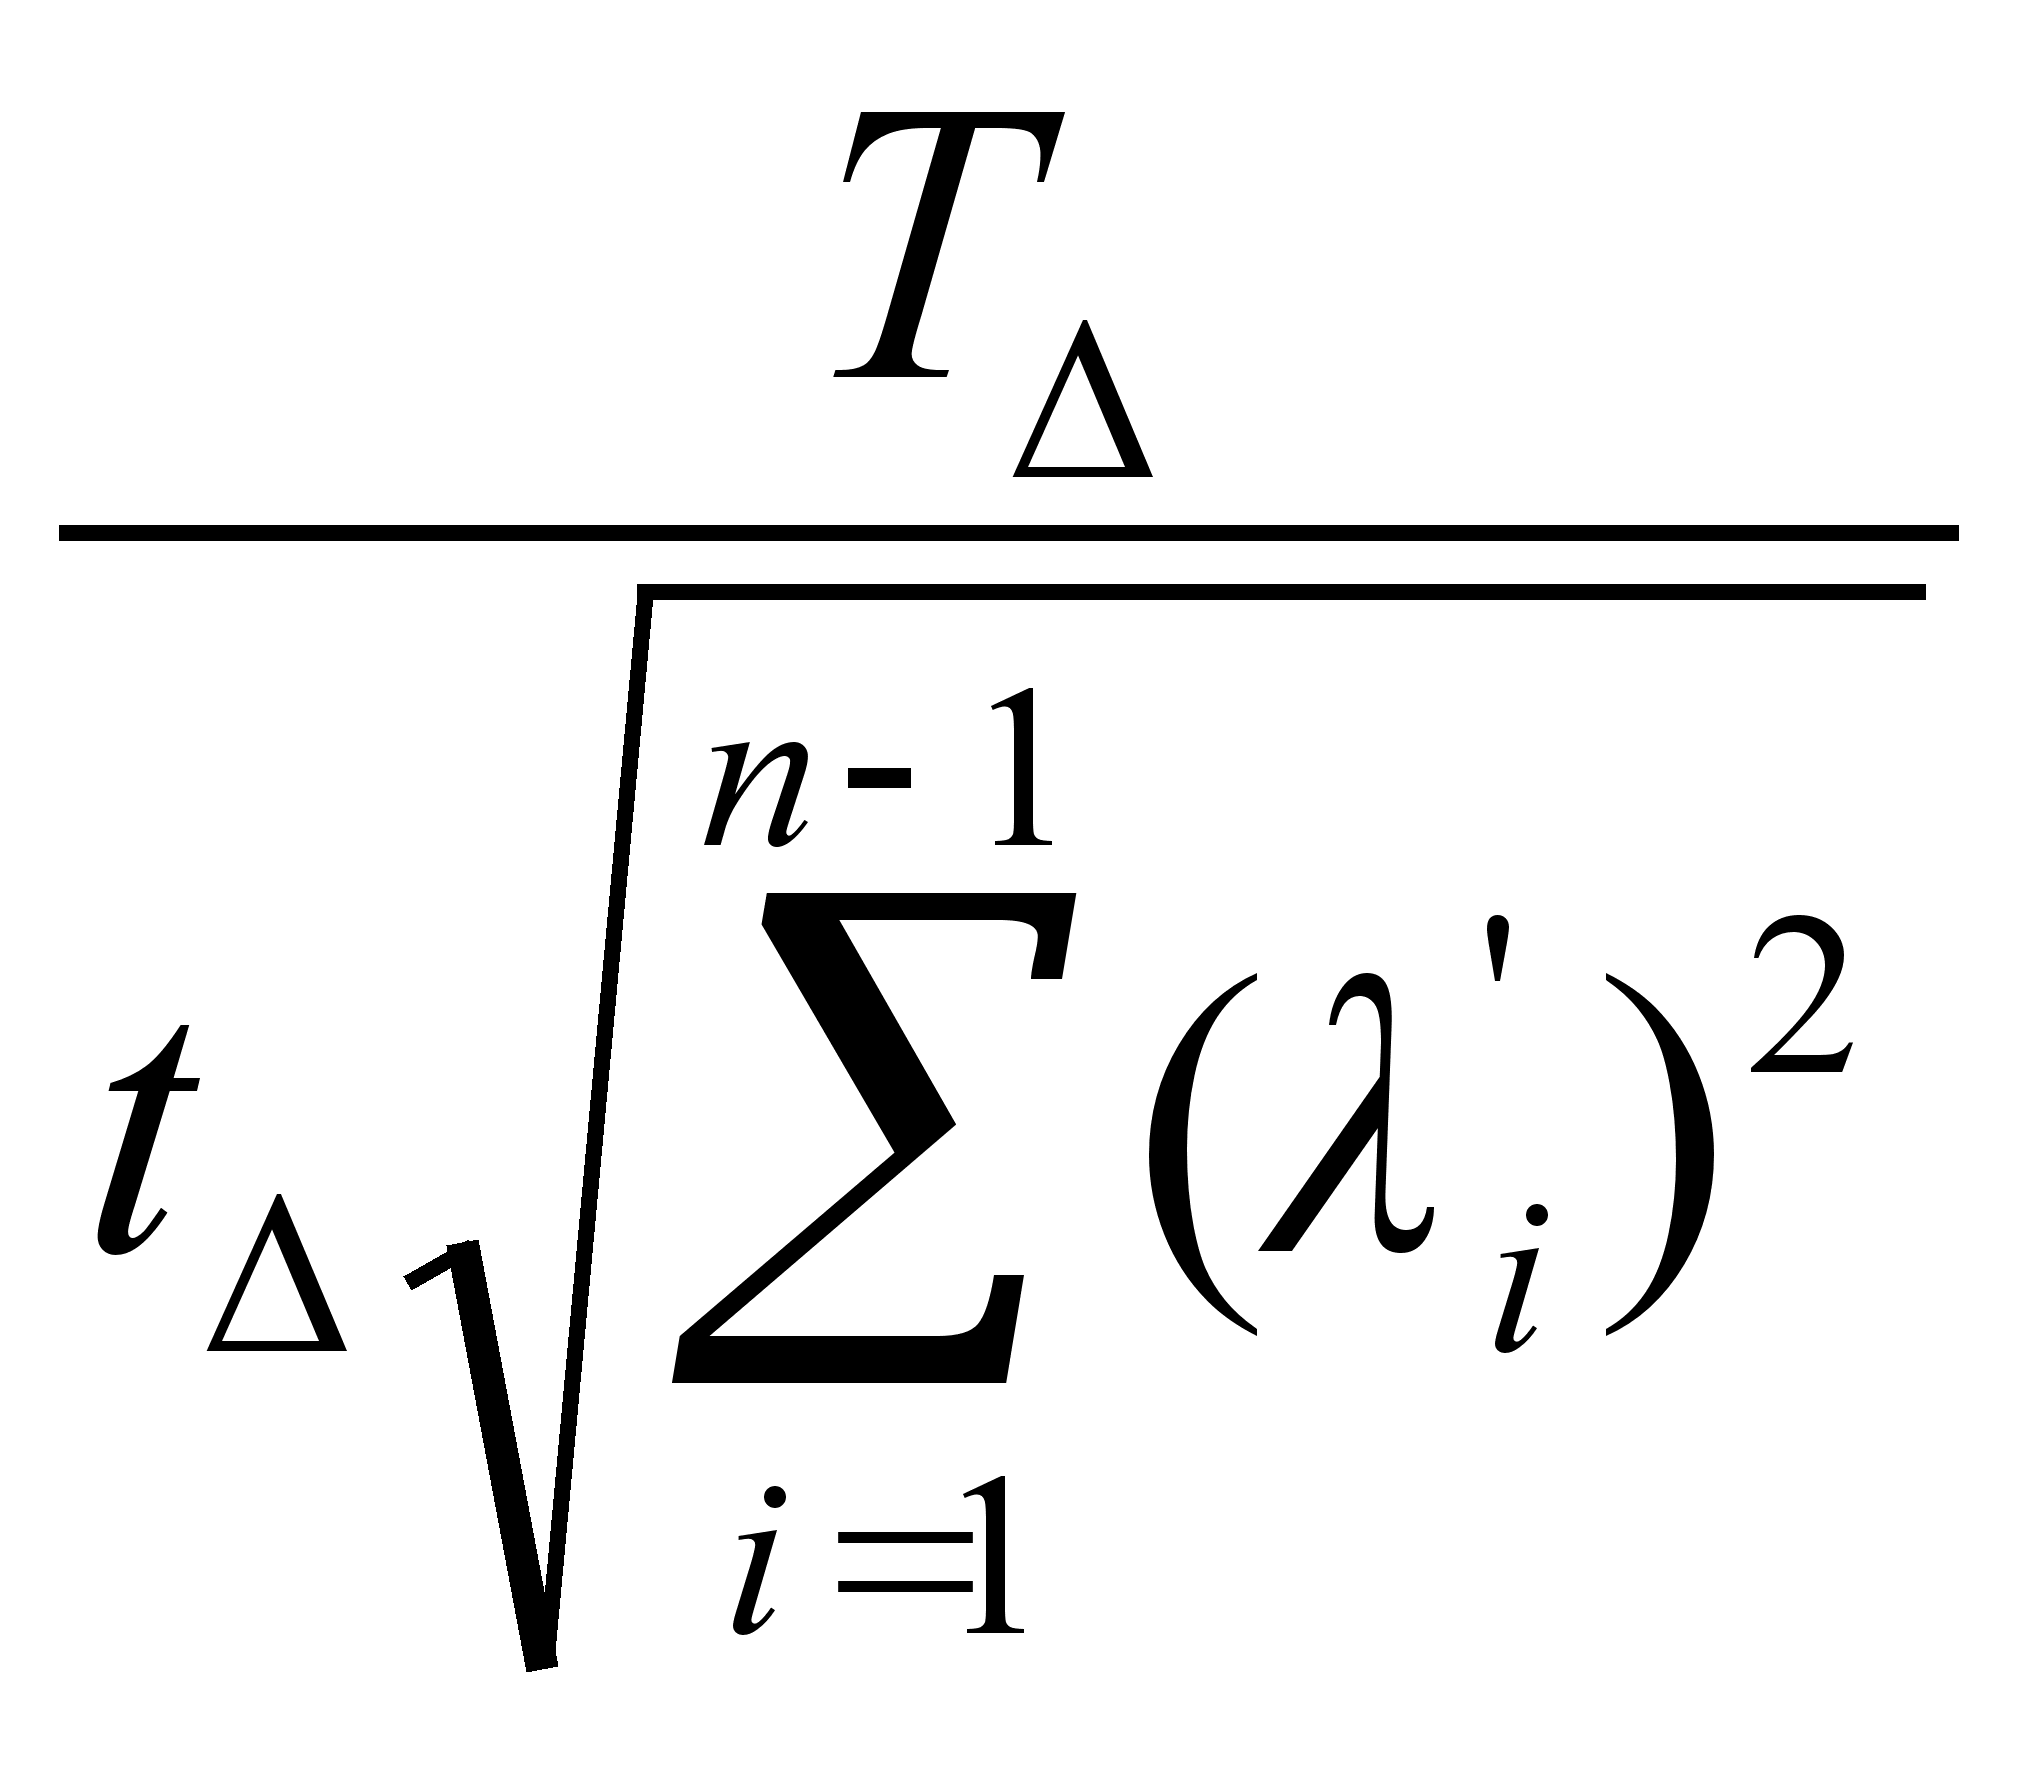
Расчетное значение допусков округляют до стандартных по ГОСТ 6639-69, при этом выбирают стандартные поля допусков предпочтительного применения.
Если для
метода max/min
равенство не
точно, а для
Т/В метода не
выполняется
неравенство
Т
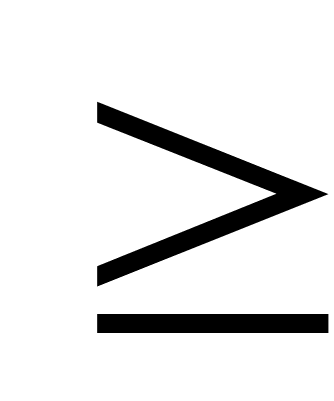 t
в пределах
10%, то один из
допусков
корректируют.
Способ равных допусков прост, но на него накладываются ограничения: номинальные размеры должны быть близки и технология обработки деталей должна быть примерно одинакова.
Способ одного квалитета.
Этот способ применяют, если все составляющие цепь размеры могут быть выполнены с допуском одного квалитета и допуски составляющих размеров зависят от их номинального значения.
Для теоретико-вероятностного метода:
T
=
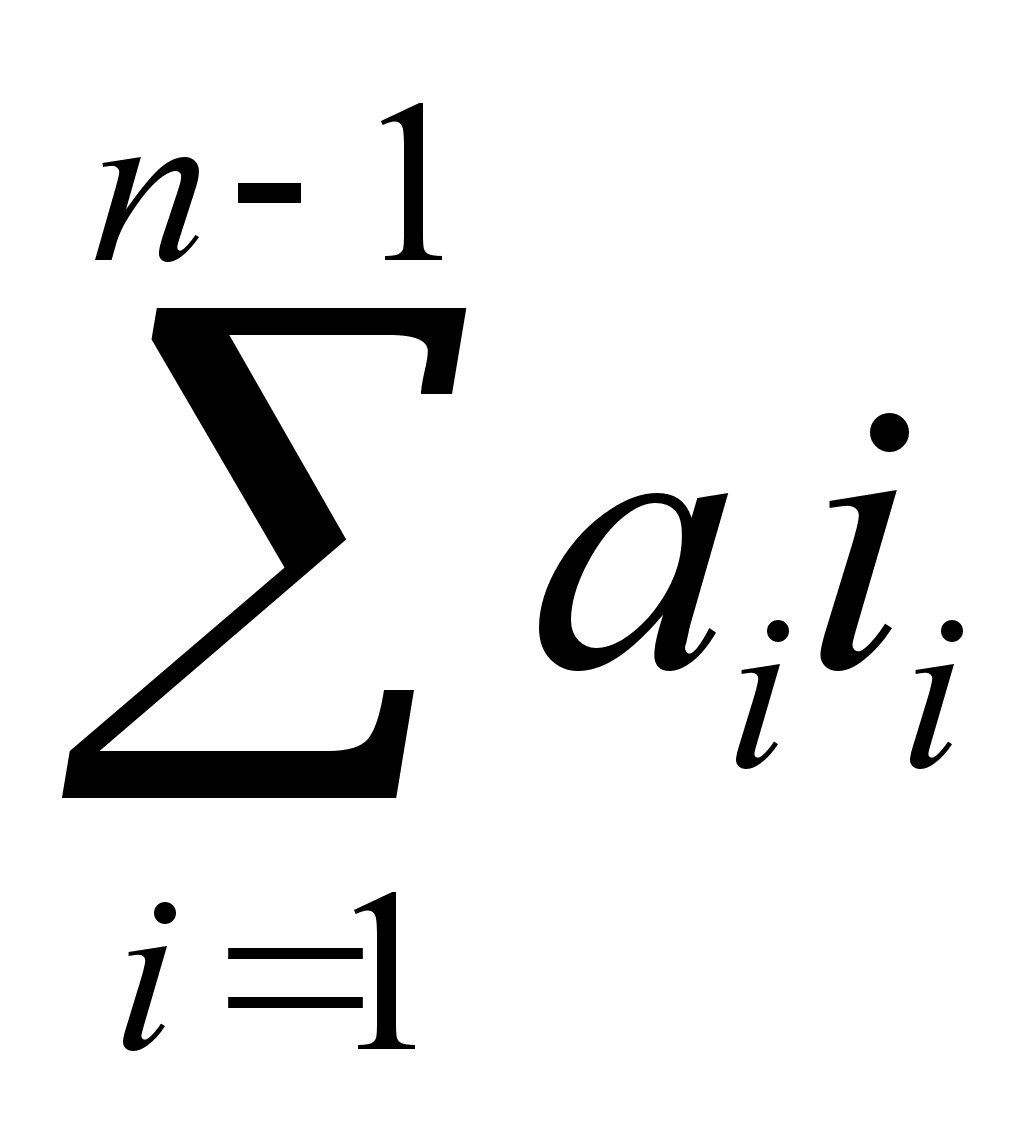 = aср.
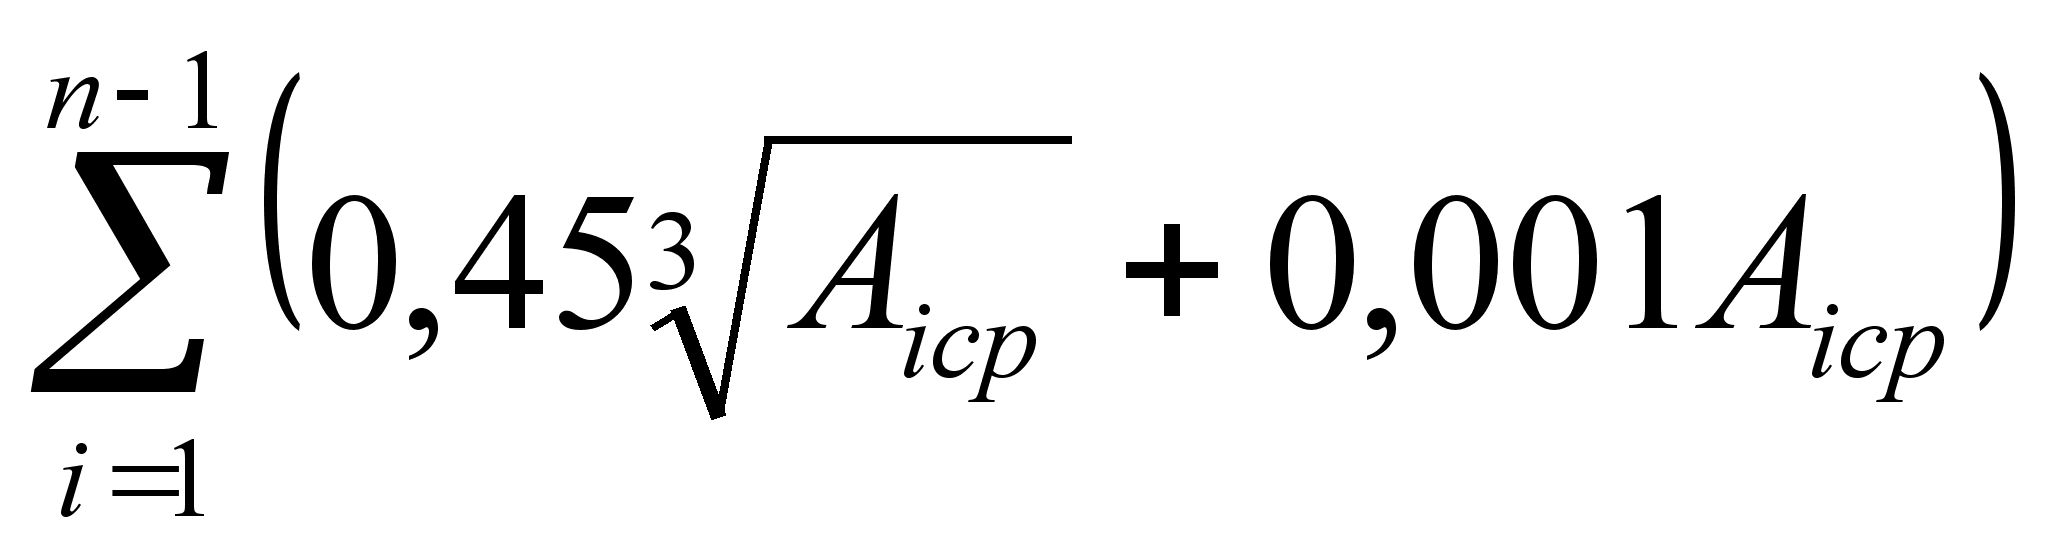
По условию задачи a 1 = a 2 = … =a n-1 = aср , где ai - число единиц допуска, содержащееся в допуске данного i-го размера:
aср
=
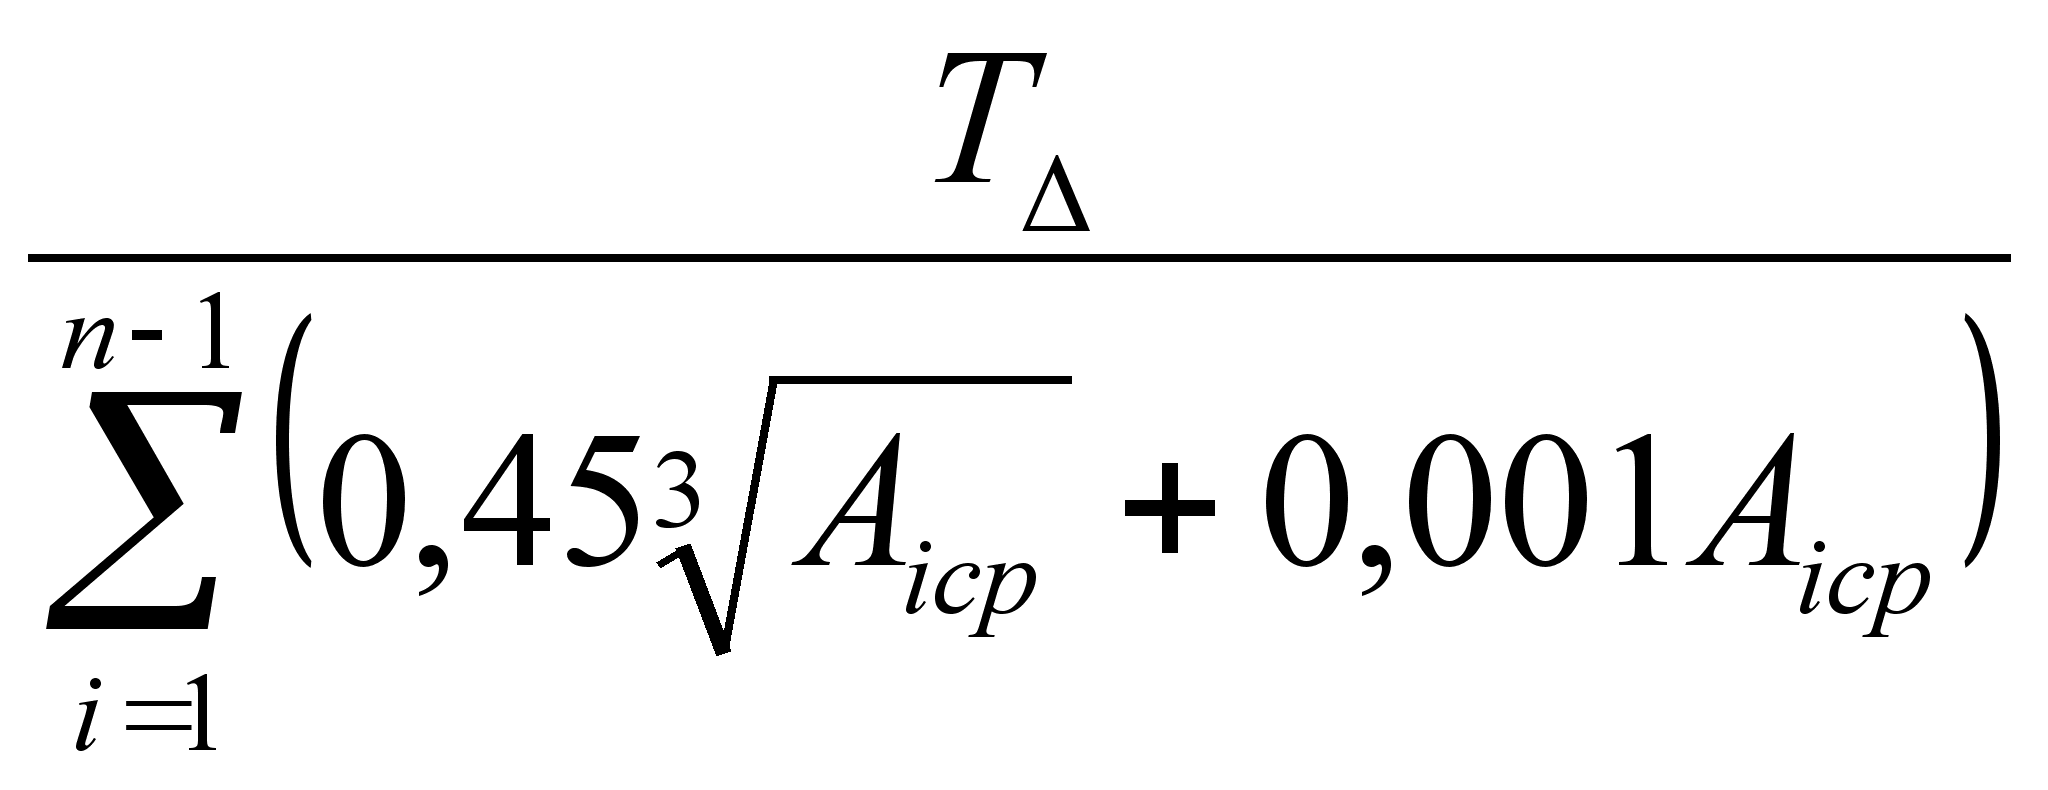
Для метода min/max:
T
= aср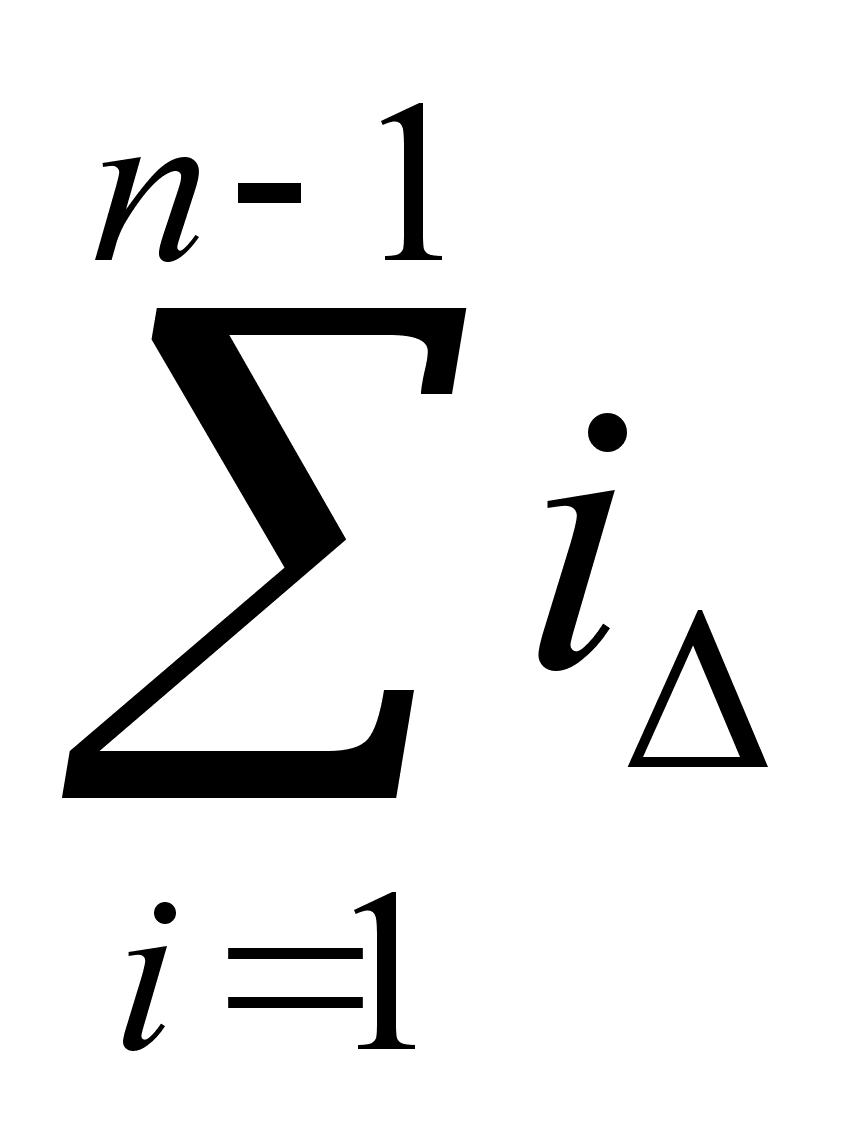 , aср
=
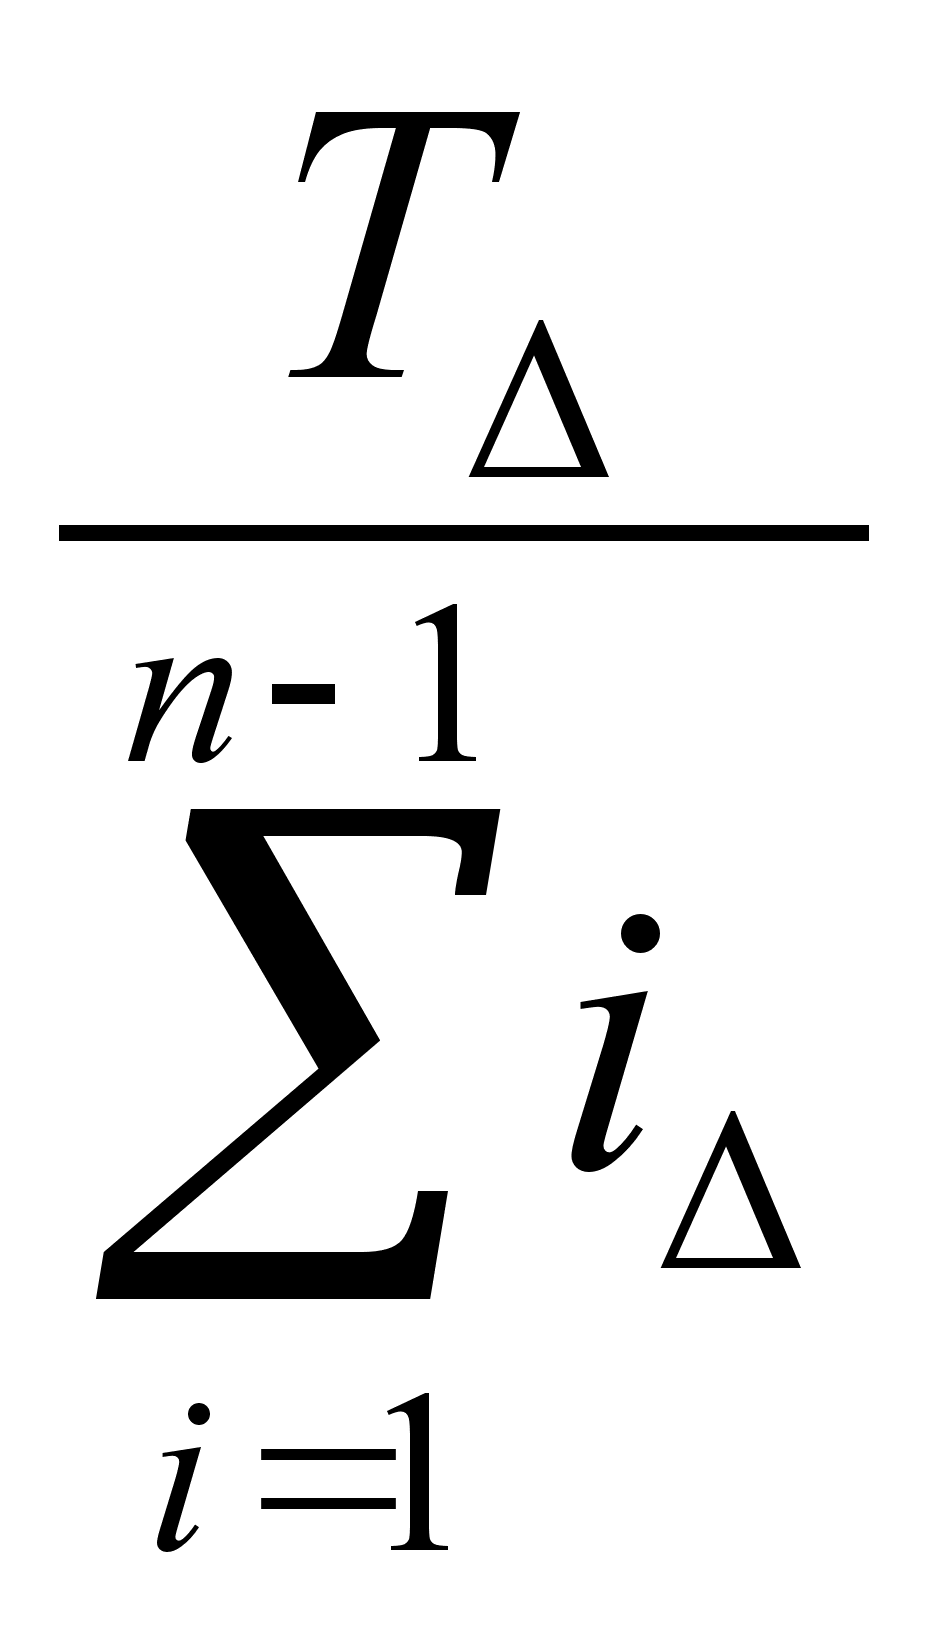
При невыполнении этих условий один из допусков корректируется по другому квалитету. Ограничение способа -–сложность изготовления должна быть примерно одинакова.
- Стандартный способ ГОСТ 16320 – 80
Для
метода
max/min:
Тср =
Для
т/в метода:
Тср
=
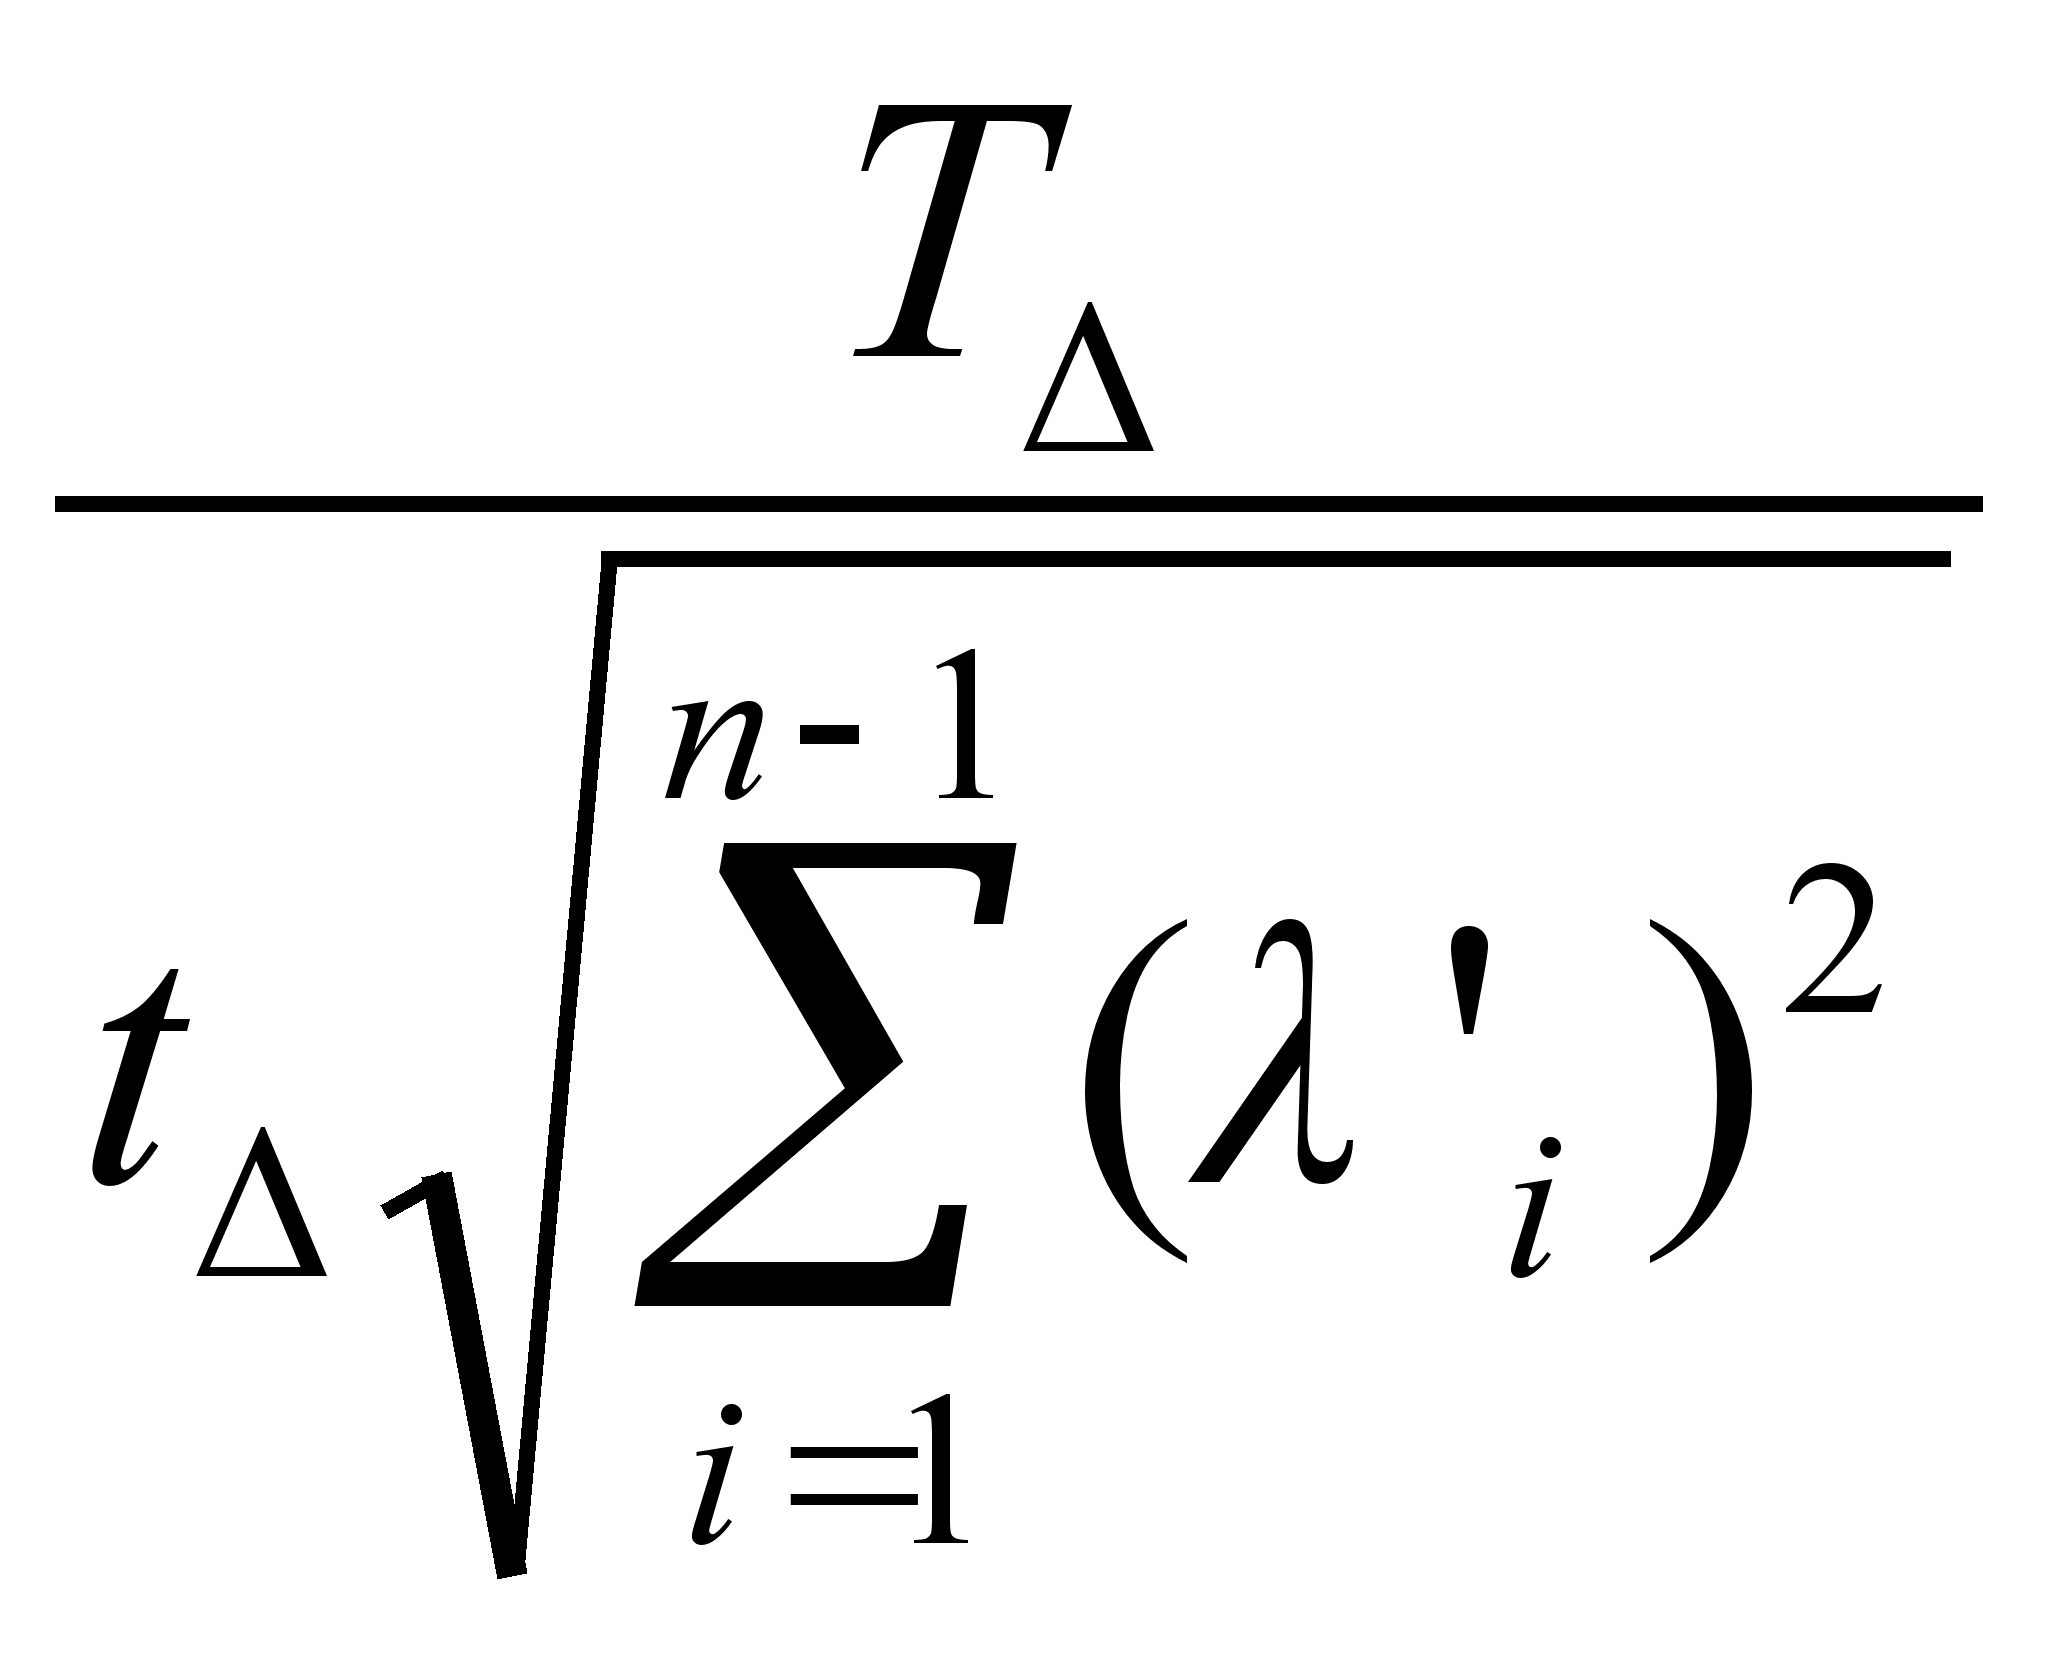
С учётом величины номинальных размеров и сложности их изготовления и ориентируясь на Тср назначаются допуски на все составляющие звенья по ГОСТ 6656 – 69.
При необходимости один из допусков корректируется.
Этот способ не имеет ограничений, но у него существует недостаток: он субъективный ( не подлежит автоматизации)
Обоснование выбора способа решения.
Так как сложность изготовления деталей нашего механизма разные и технология изготовления и обработки тоже разная, а так же номинальные размеры деталей отличаются на порядок ( А1 и А2 ), то мы не можем применить способ равных допусков и способ одного квалитета. Мы буде применять стандартный способ.
2.5. Методы решения размерных цепей.
Метод максимума - минимума ( max / min )
В этом методе допуск замыкающего размера определяется арифметическим сложением допусков составляющих размеров.
Т
=
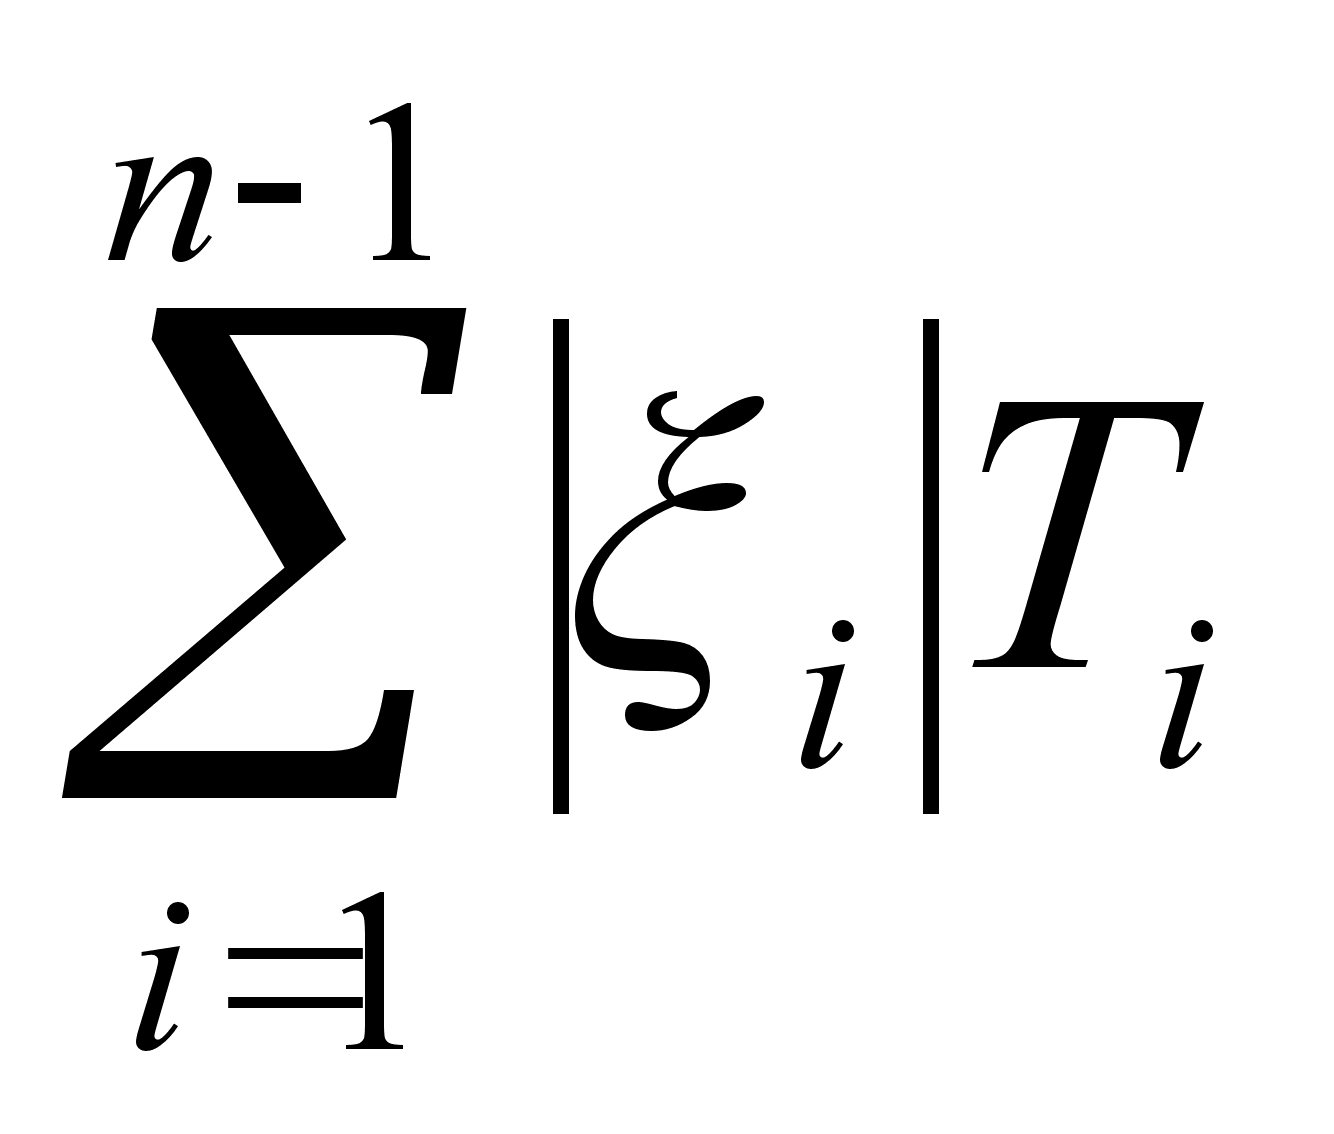
Метод учитывает только предельные отклонения звеньев размеров цепи и самые неблагоприятные их сочетания, обеспечивает заданную точность сборки бес подгонки деталей – полную взаимозаменяемость. Этот метод экономически целесообразен лишь для машин невысокой точности или для цепей, состоящих из малого числа звеньев.
Теоретико-вероятностный метод ( Т / В )
При допуске ничтожно малой вероятности несоблюдения предельных значений замыкающего размера, значительно расширяются допуски составляющих размеров и тем самым снижается себестоимость изготовления деталей.
T
= t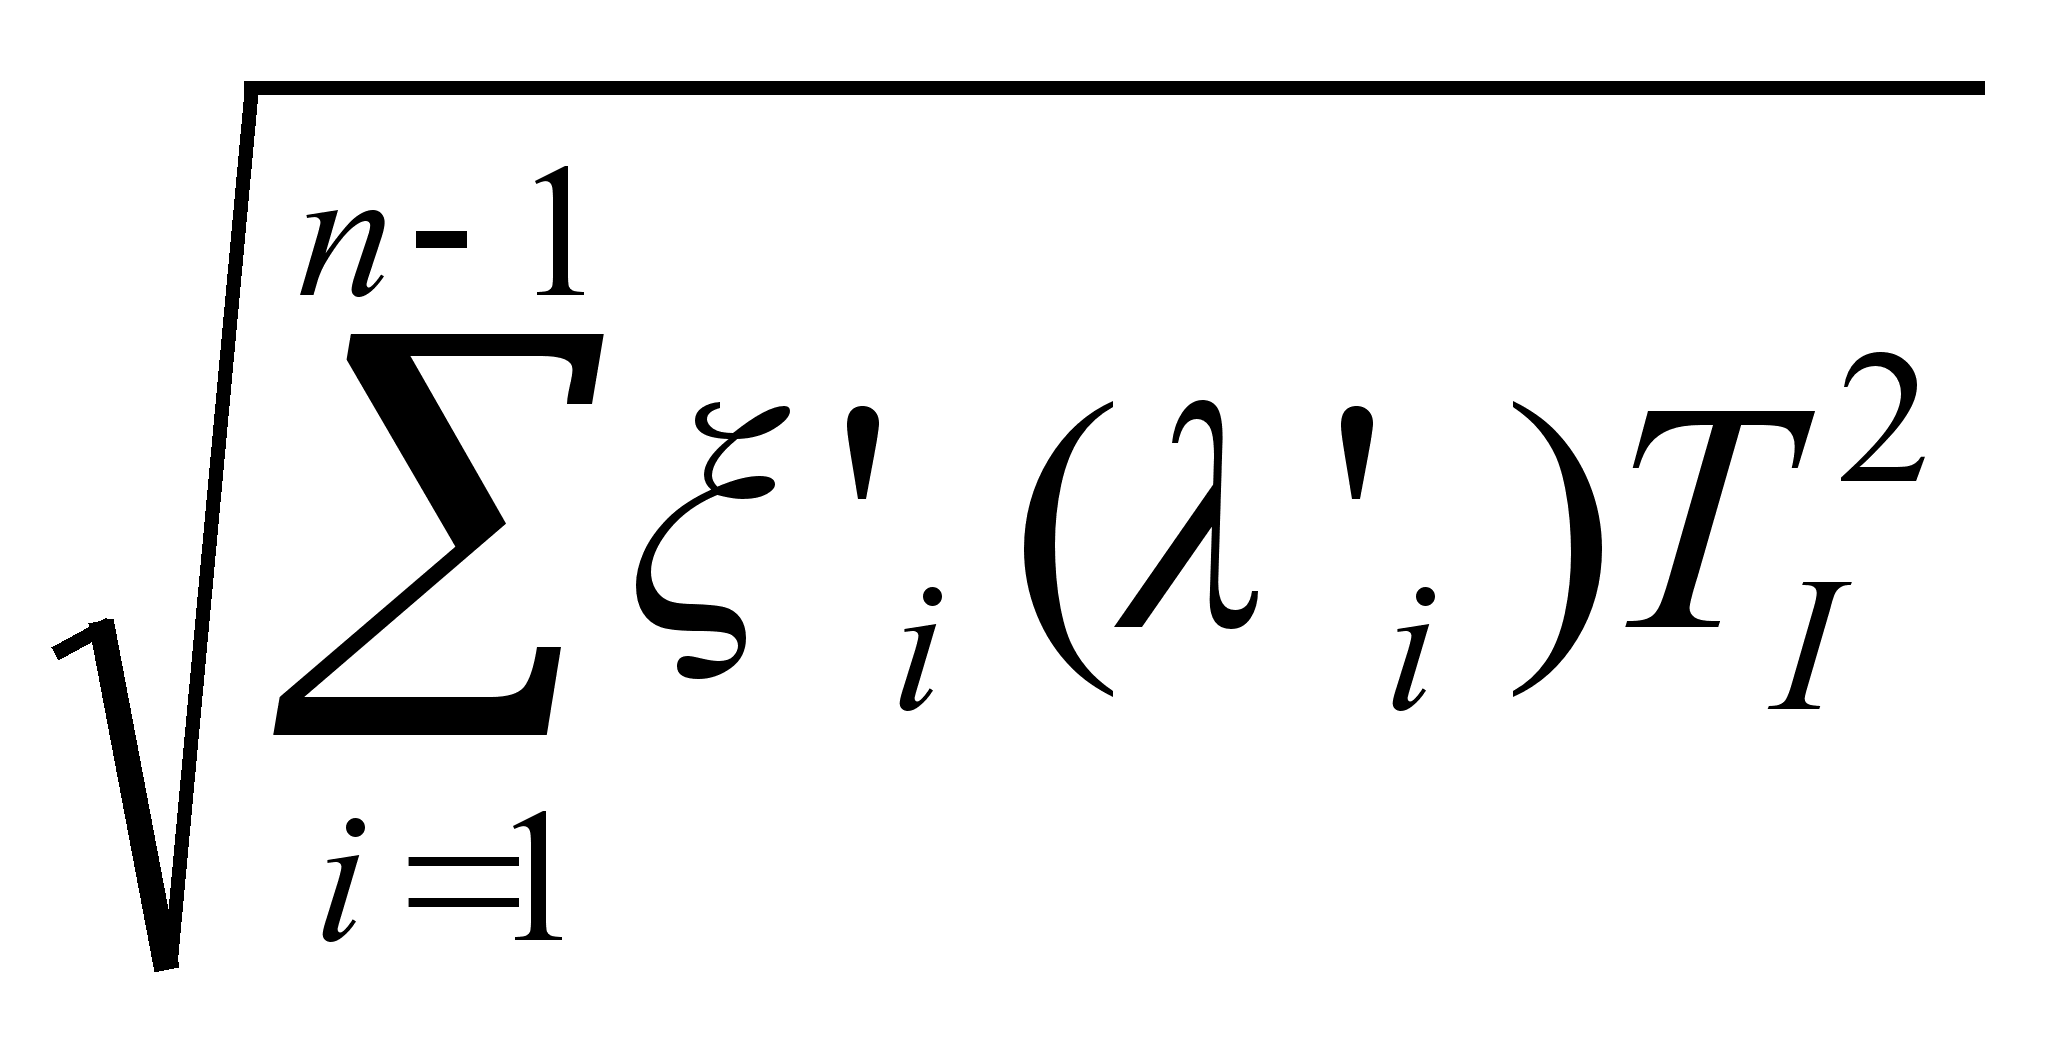
Где:
t
- коэффициент
риска, который
выбирается
с учётом
заданного процента риска p.
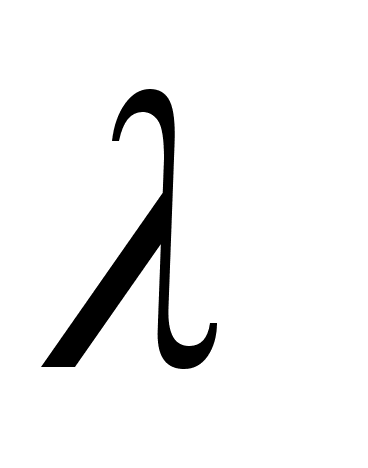 i’
– коэффициент
относительного
рассеивания.
Практическая часть.
Определение номинальных размеров замыкающих звеньев.
A
=
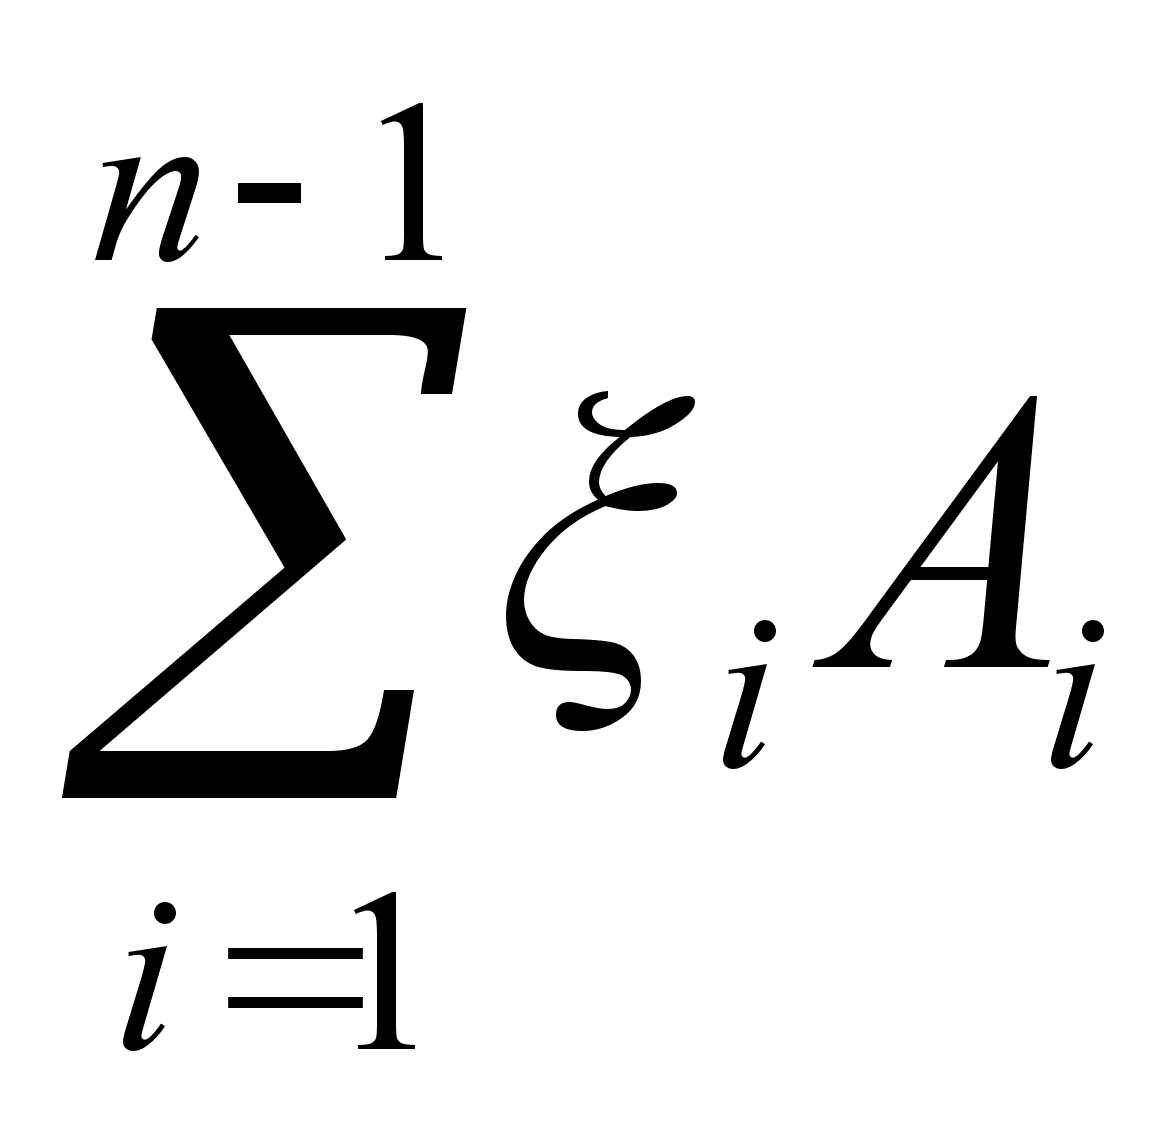 (2.3.1)
Определим, какие звенья увеличивающие, какие уменьшающие. Для этого построим схему размерной цепи.



 А2
А1
Рис.3.1 Схема
размерной цепи.
Приведем схему размерной цепи
А3 к плоской параллельной схеме.
А4
А




А 3
А2
А1
Рис.3.2Схема
плоской параллельной
размерной цепи.
А3= А3*Cos = 100 * Cos42 = 74.3мм.
А
 4