Расчет размерных цепей. Стандартизация
Из рис. 3.2 следует, что : А1, А2, А3 -увеличивающие; А4, А5 - уменьшающие размеры.
Следовательно:
1 2 3 1 , а 4 = 5 = -1
Подставляем в формулу 2.3.1
А = А1 + А2 + А3’ - А4 - А5 = 175 + 20 + 74,3 – 110 – 153 = 6,3 мм.
А
0 вылет поршня.
Назначение допусков.
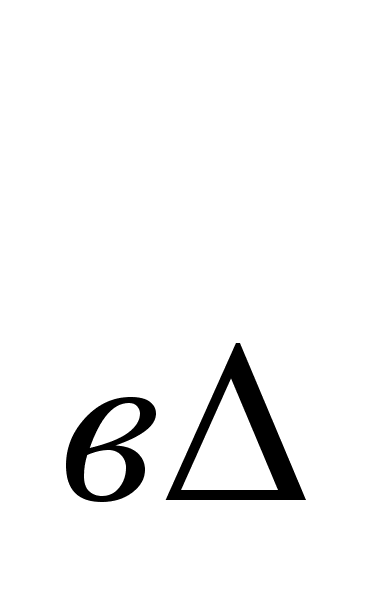 = +0,12
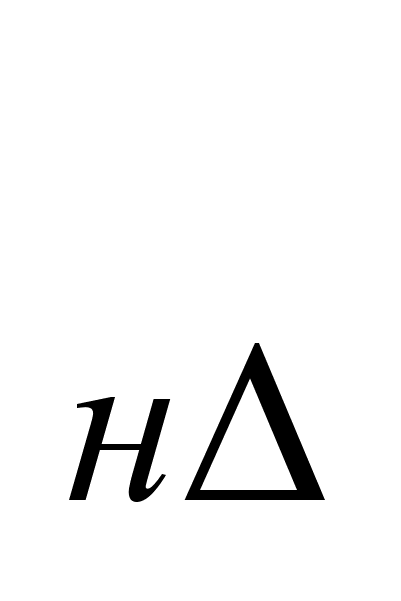 = 0
Т
=
-
= +0,12 + 0 = 0,12
Метод максимума – минимума.
Рассчитываем средний допуск.
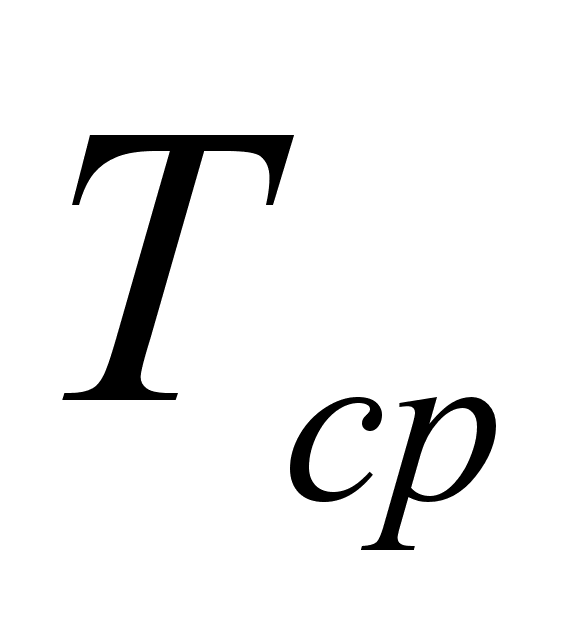 =
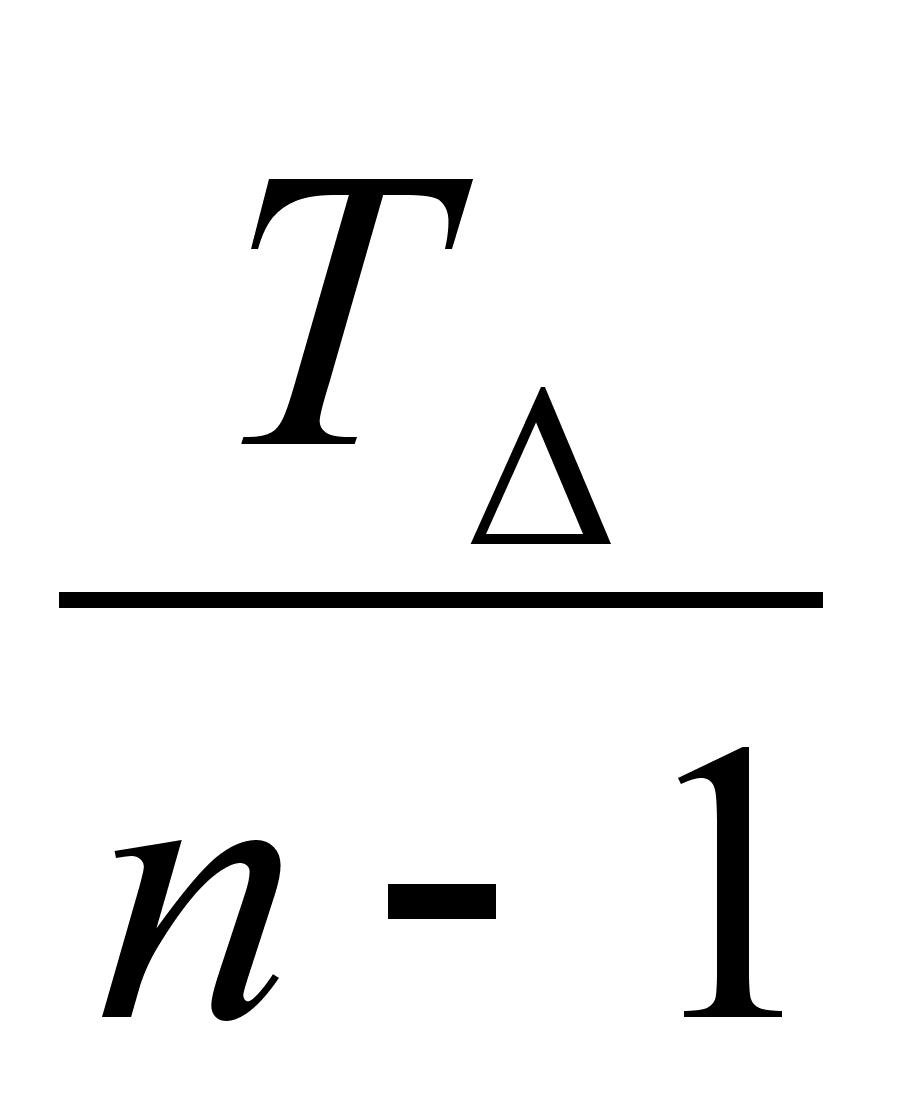 =
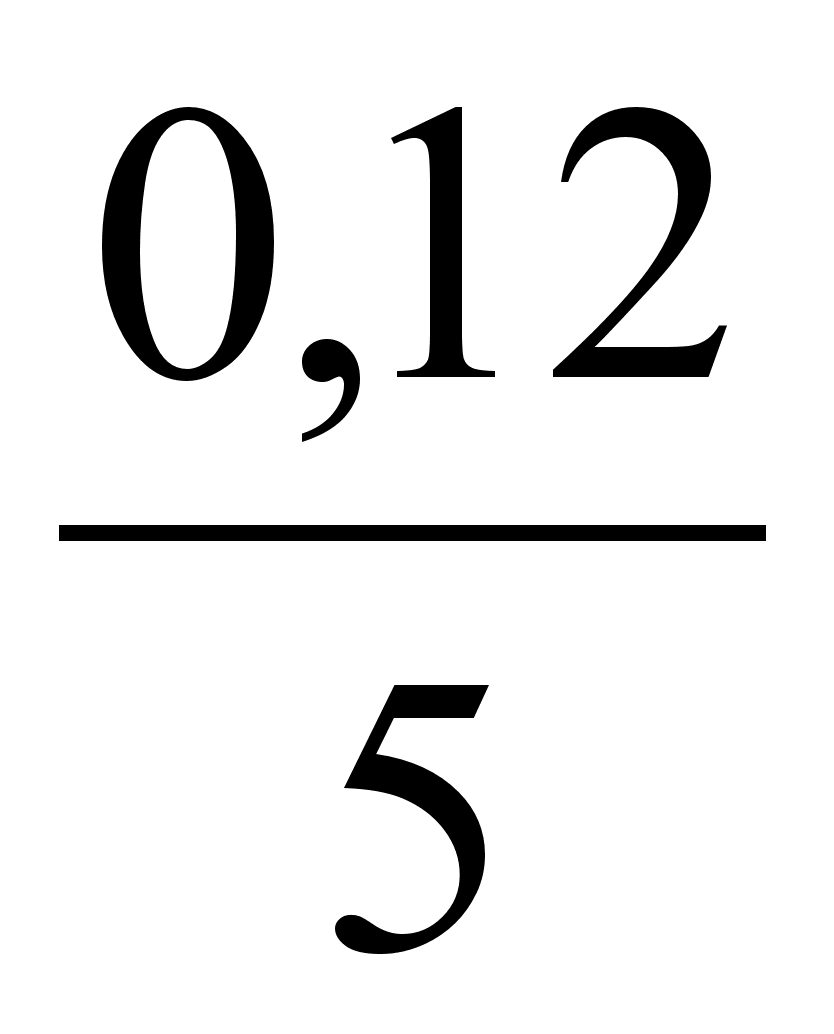 = 0,024
Ориентируемся на средний допуск с учетом сложности изготовления детали и величины ее номинального размера.
Таблица 3.2.1.2.
| Сложность изготовления | Номинальный размер |
|
|
Max
A A A A Min
A |
A A A A A |
A A A A |
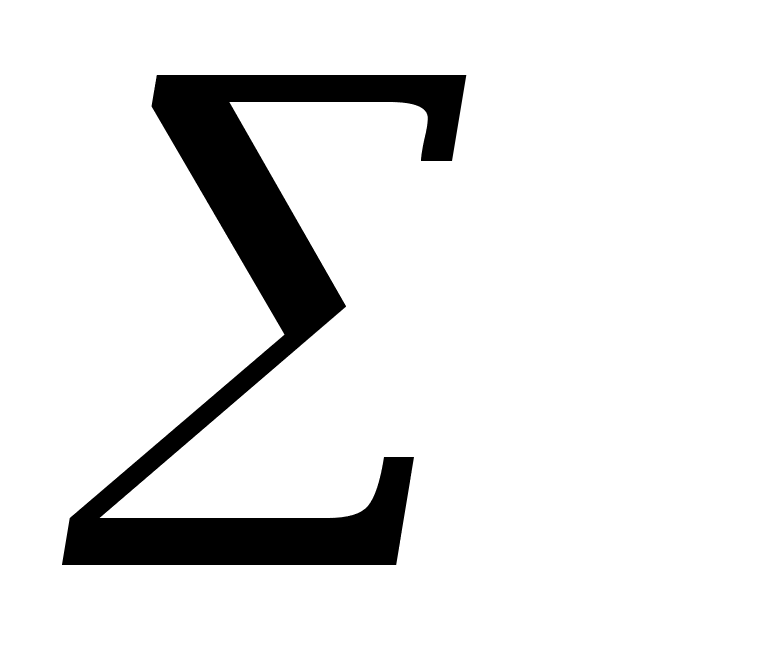
Максимальный
допуск назначаем
на размер A .
Несколько
меньший допуск
назначаем на
A
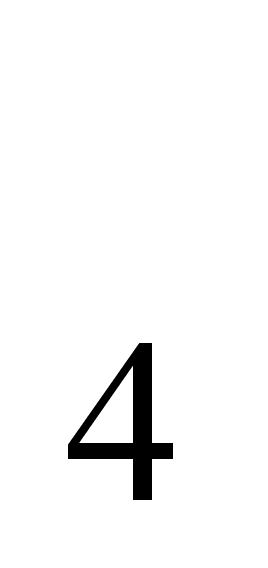 и A
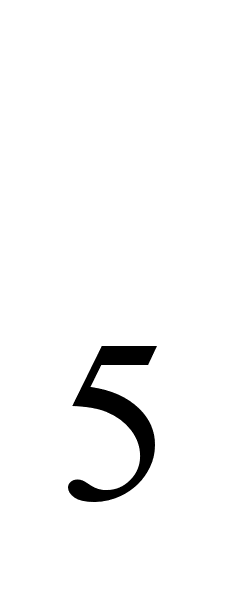 .
Номинальный
допуск назначаем
на размер A
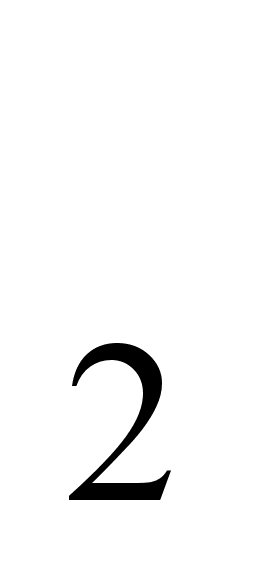 .
Мы назначаем
max допуск
на размер A,
т.к. этот размер
является межосевым
расстоянием
между двумя
отверстиями
сложной формы.
Для назначения
допусков на
размеры используем
ГОСТ 6636-69 разд.
Ra10:
Т
= 0,05 мм.
T4 = Т5 = 0,025 мм.
Т2 = Т1 = 0,01 мм.
Проверяем правильность назначения допусков.
Т
=
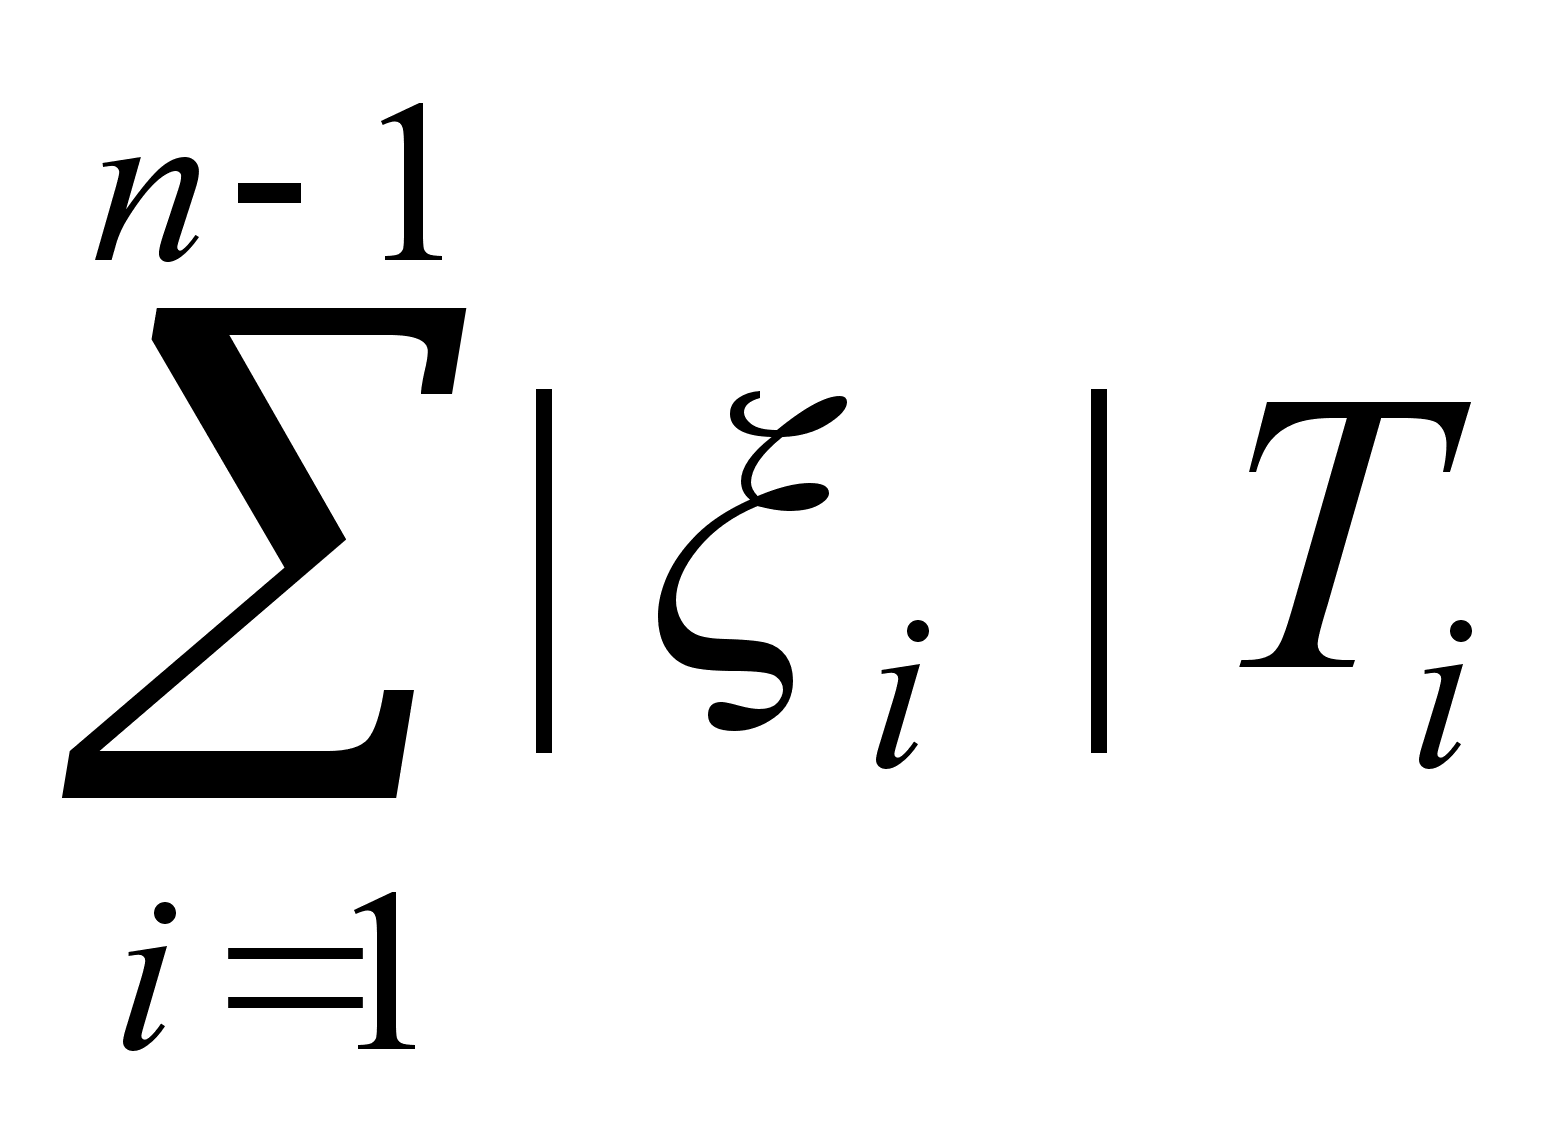 = 0,05 + 0,025 + 0,025 + 0,01 + 0,01 = 0,12 мм.
Допуски назначены верно.
Теоретико-вероятностный метод.
 Т
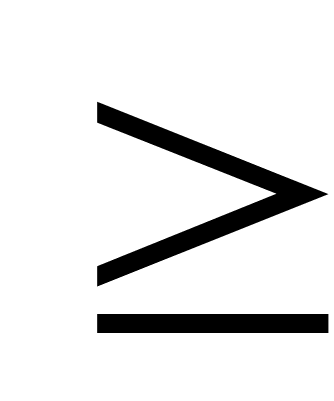 t
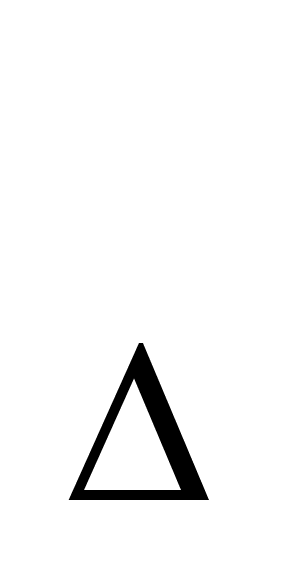
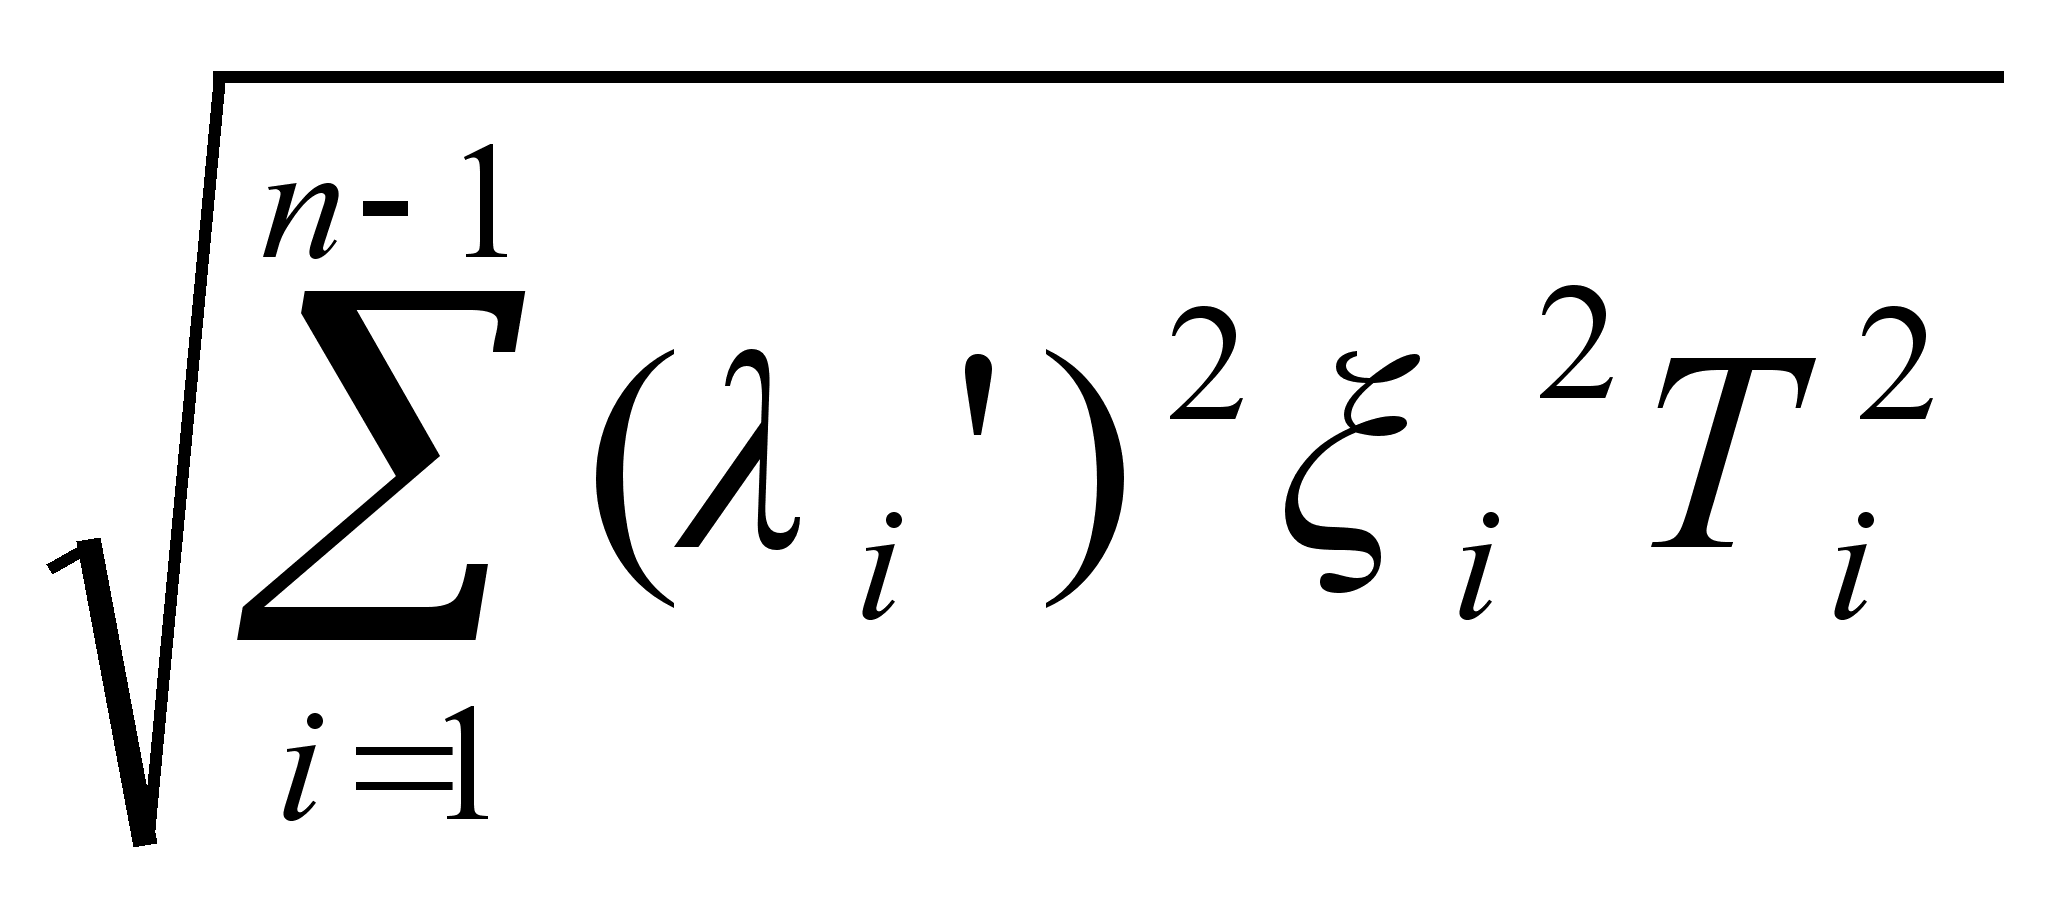 не
более 10%
Рассчитываем средний допуск.
Тср
=
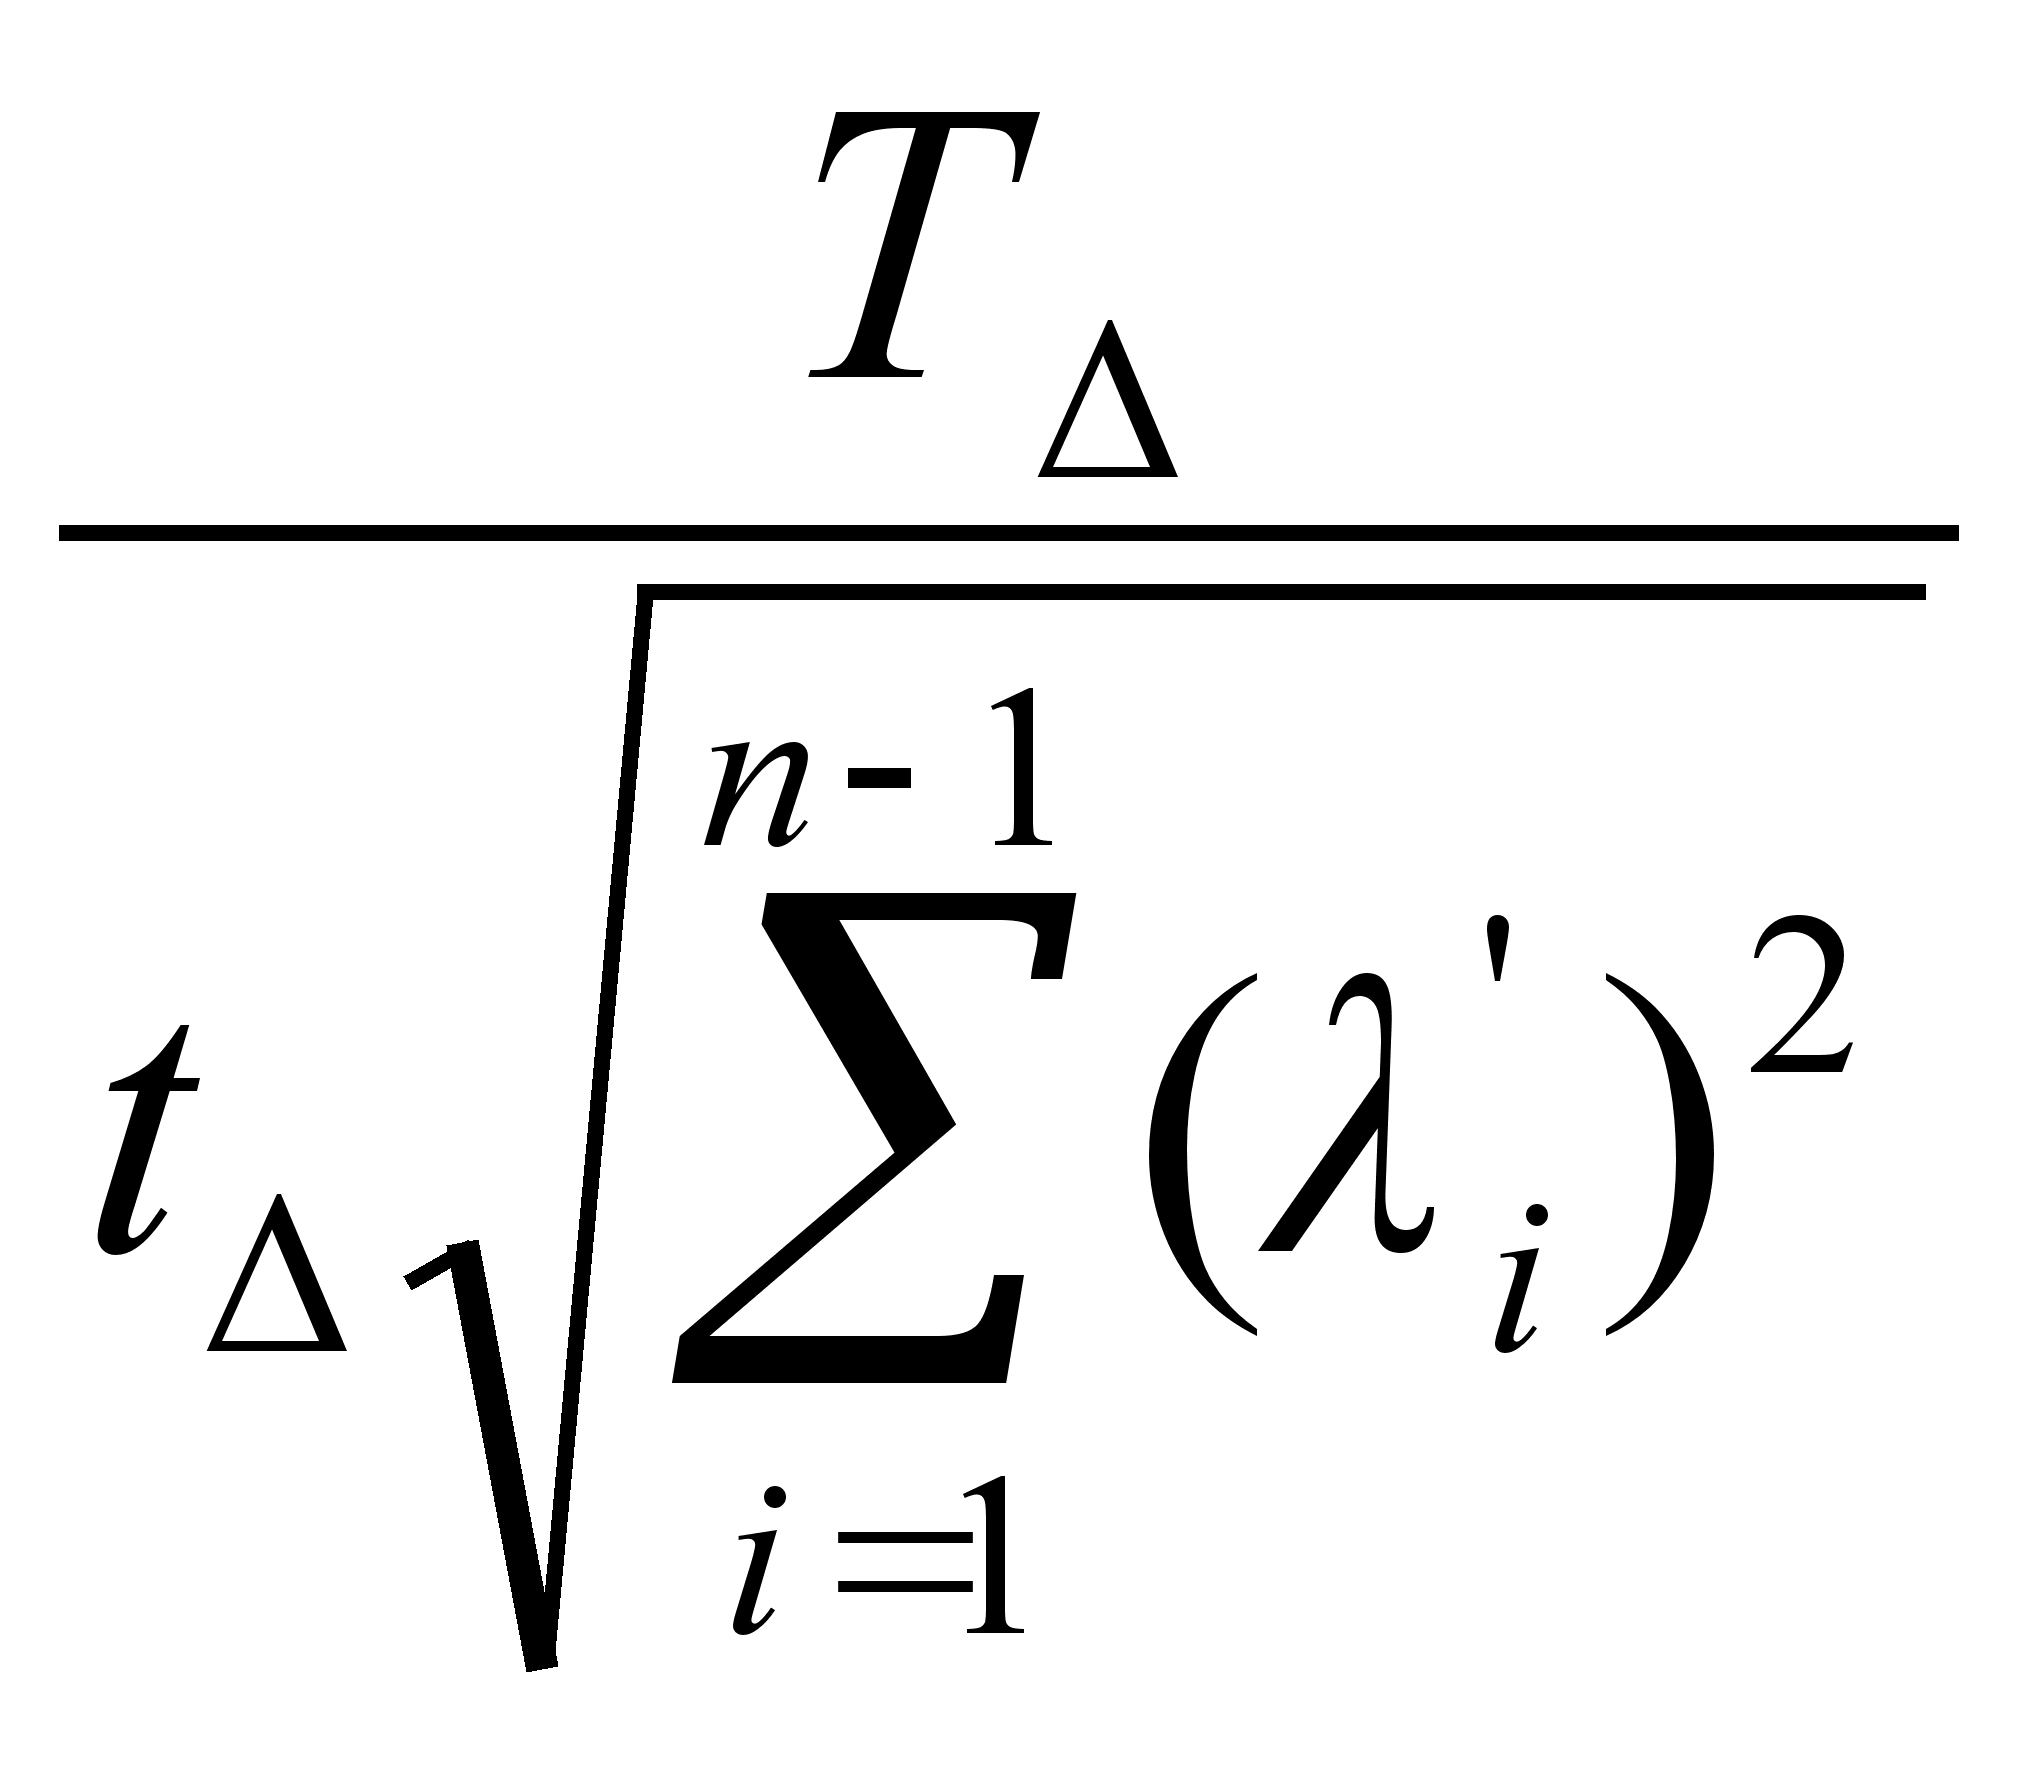 =
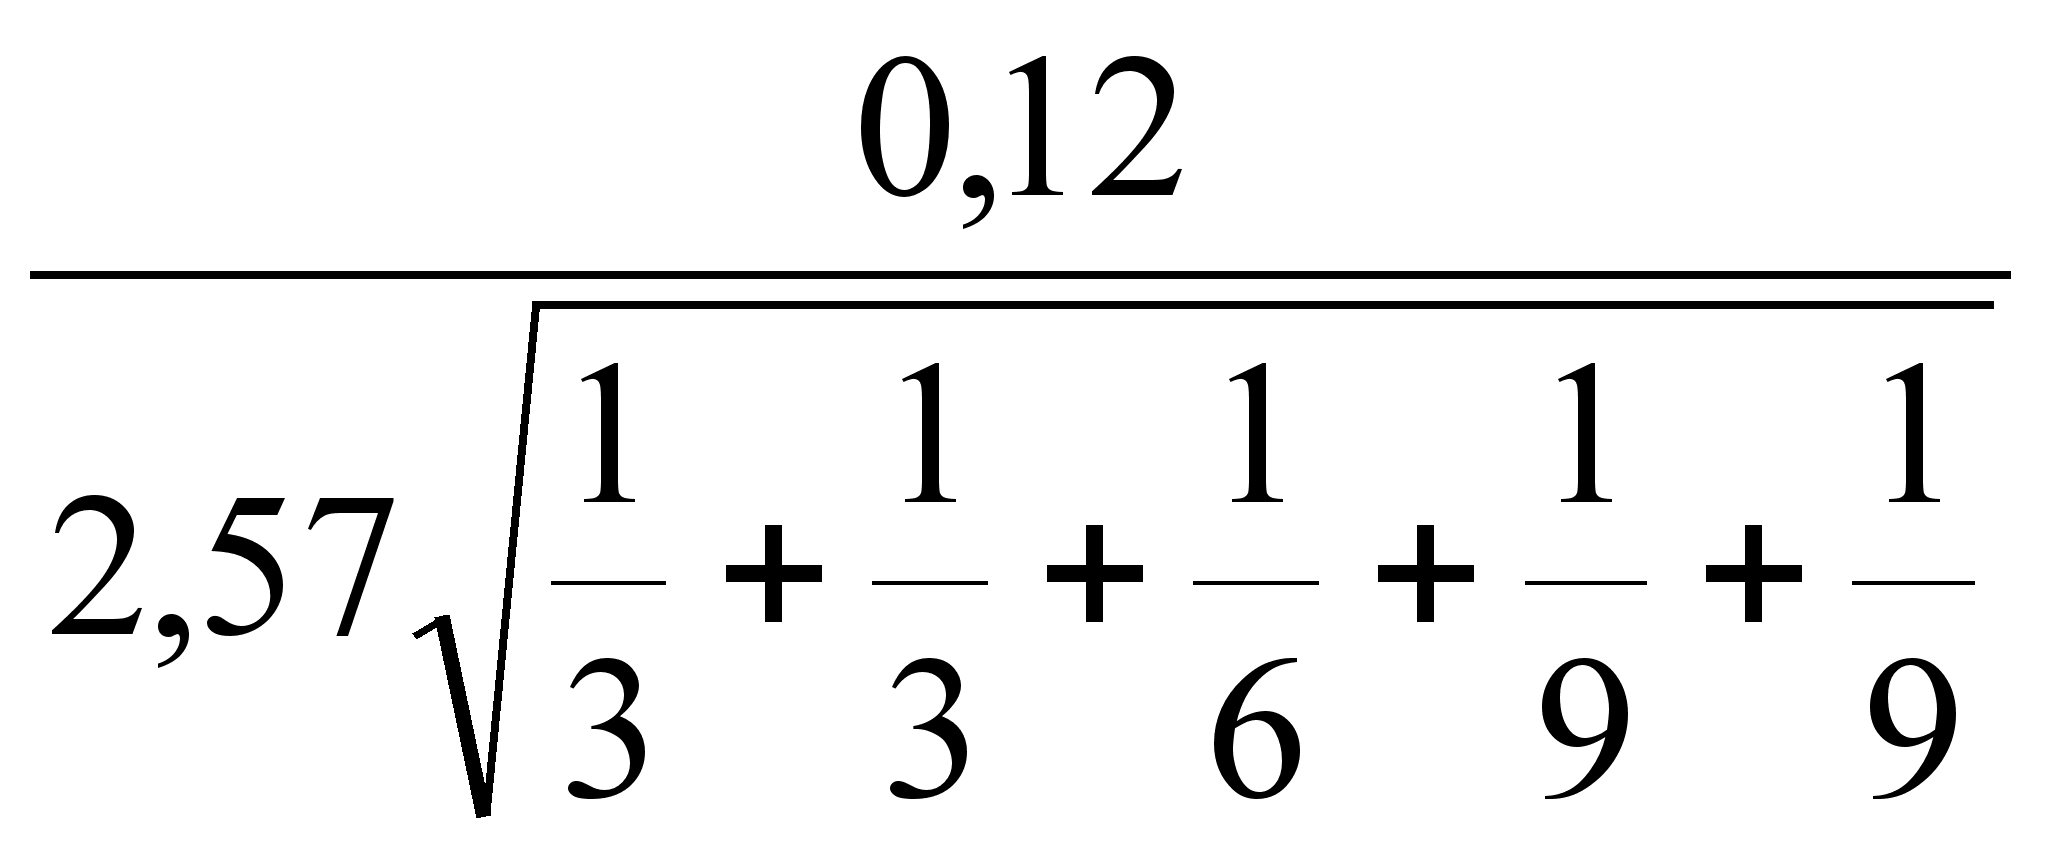 =
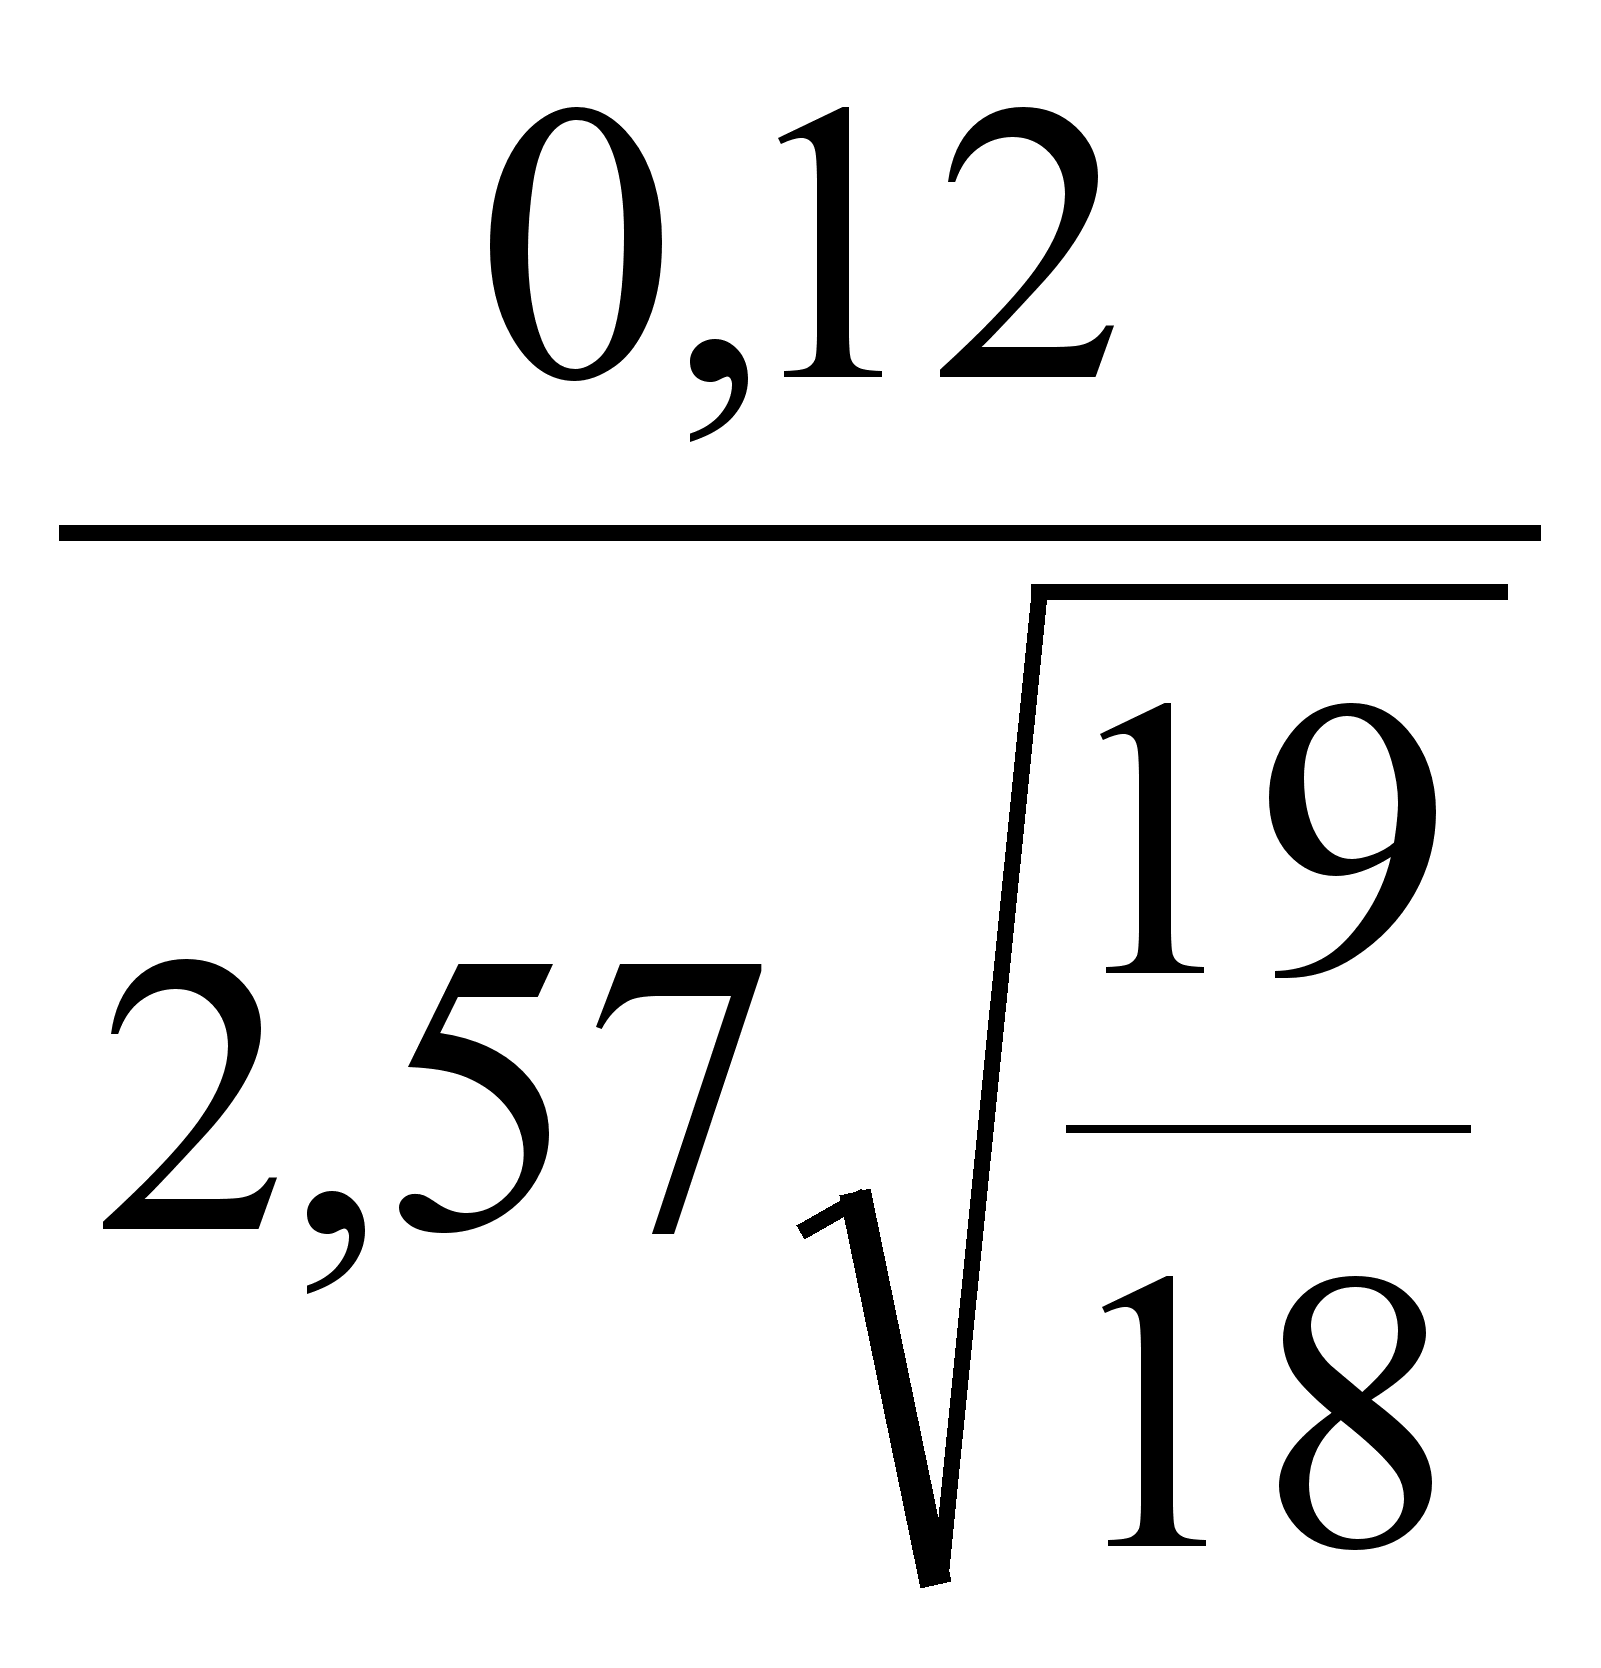 =0,0454
мм
t
= 2,57 для р = 1%
Ориентируемся на средний допуск с учетом сложности изготовления детали и ее номинального размера. Для назначения допусков используем ГОСТ 6636-69 ряд Rа20:
Т
= 0,1 ,
T4
=
T5
=0,04, T1
= 0,02, T2
= 0,01
T
t
=
=2,57
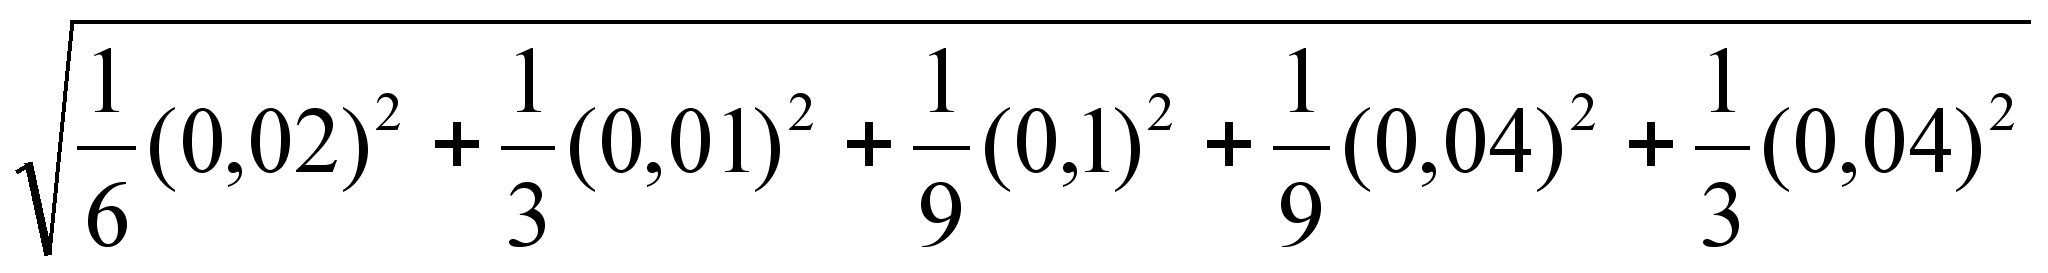 =
=2,57
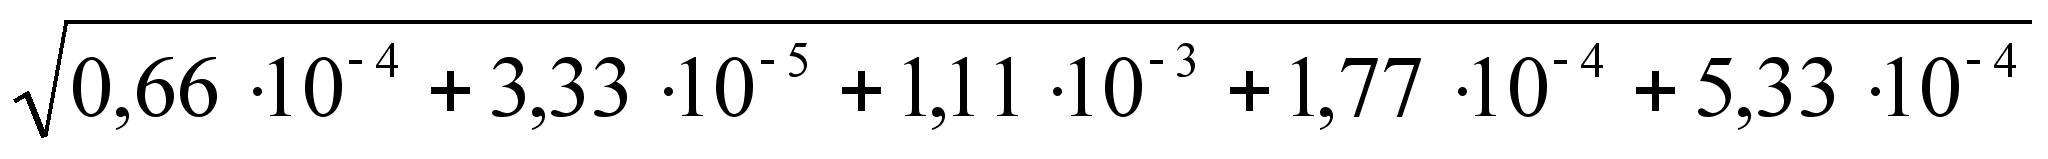 =
=2,57
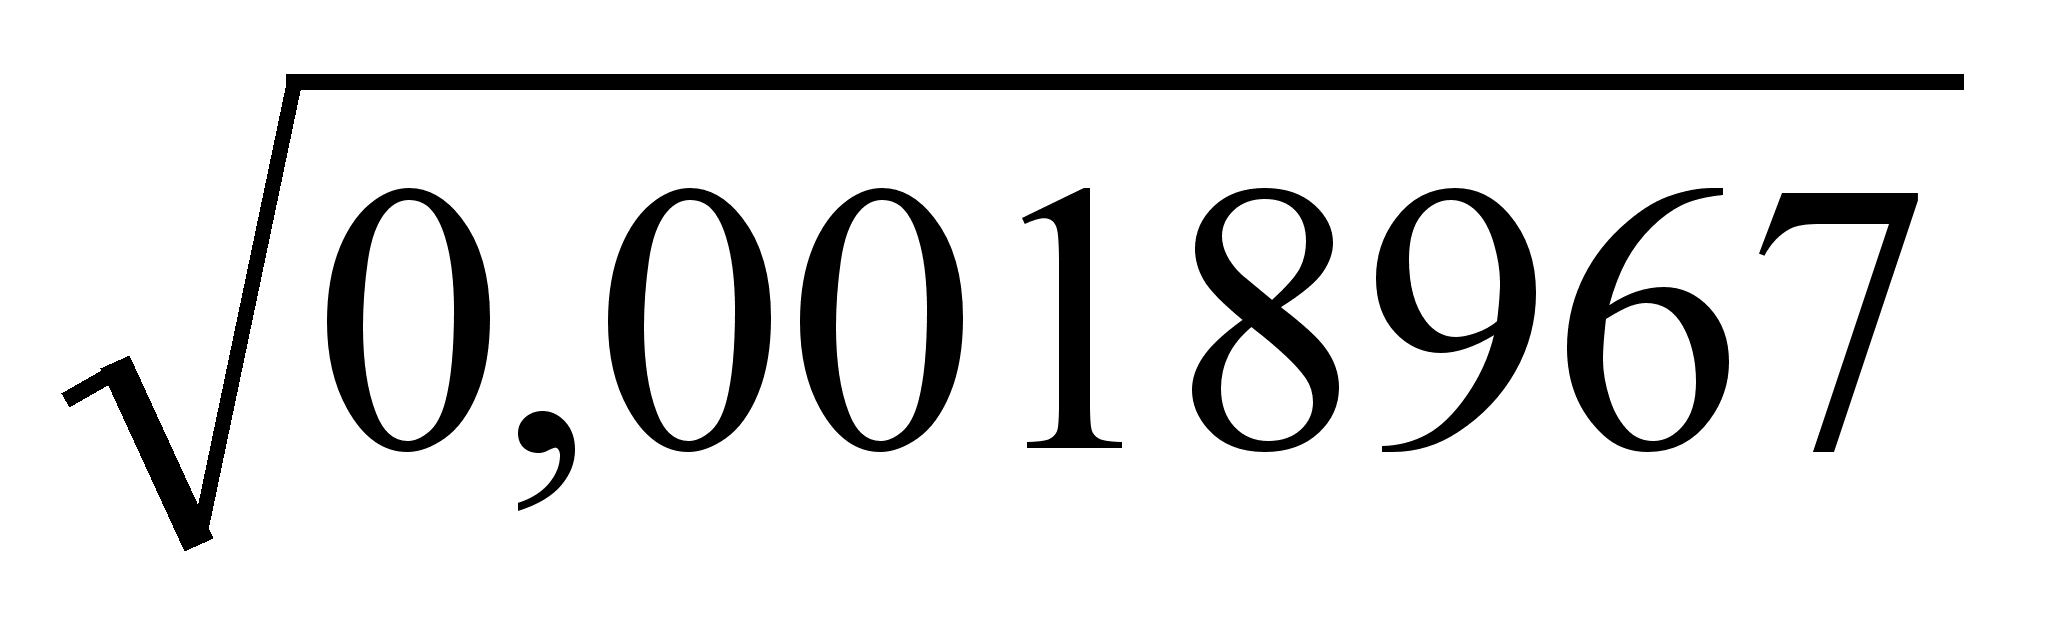 = 0,1119
 0,12 >
0,1119 на
6,75%
Допуски
назначены
верно.
Назначение координат середин полей допусков составляющих звеньев.
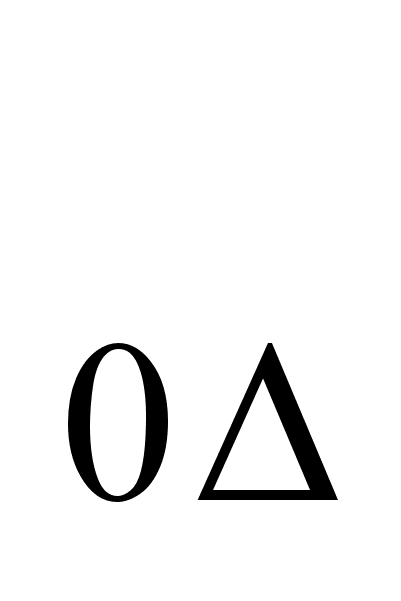 =
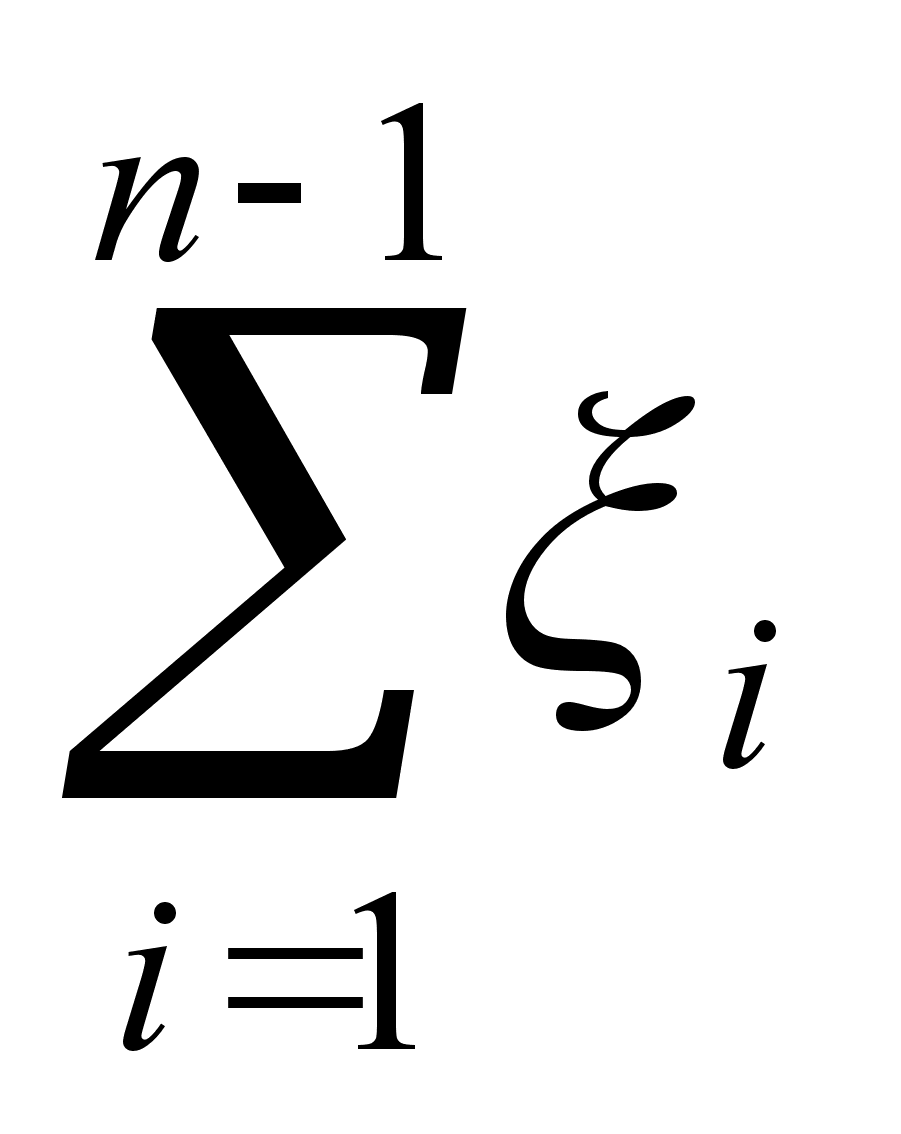
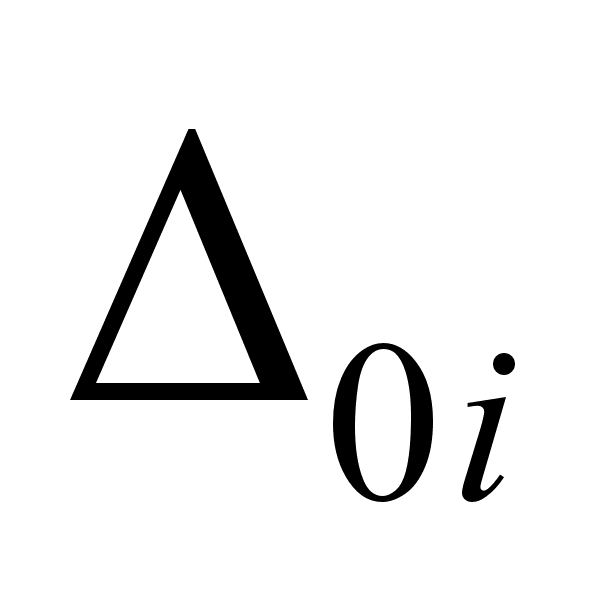 ,
где
- назначается
произвольно
из конструктивных
соображений.
После расчета
предельные
отклонения
не должны иметь
четвертого
знака после
запятой.
=
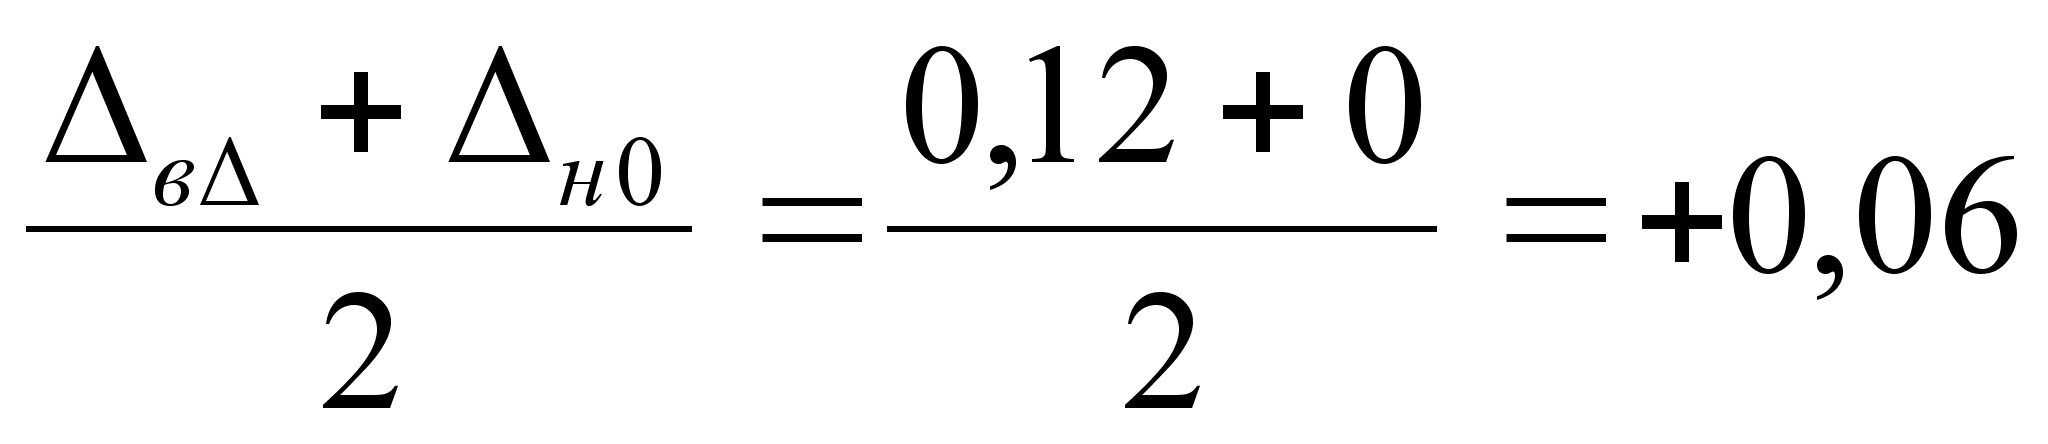 мм
Чаще
всего для наружных
размеров
= -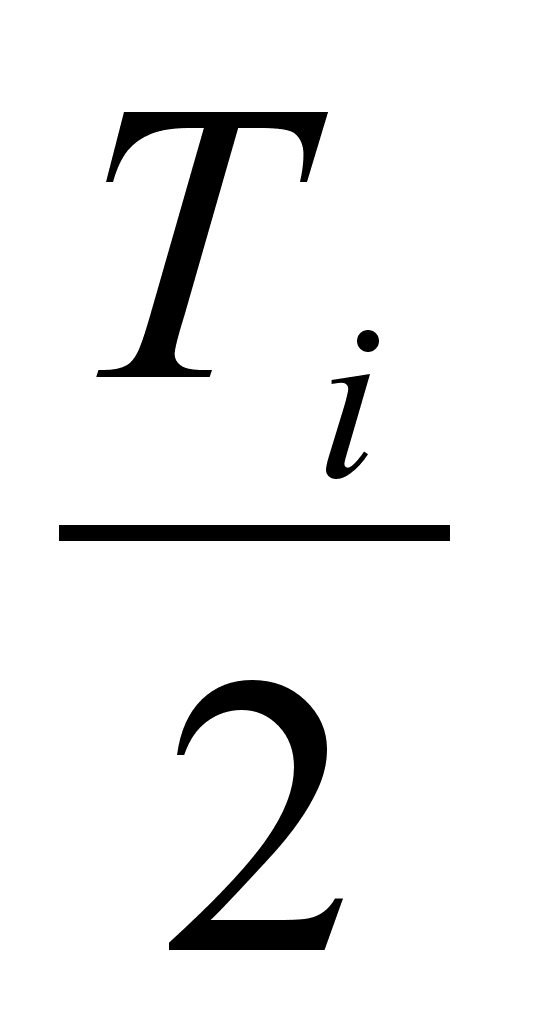
для
внутренних
размеров
=
Для метода max/min
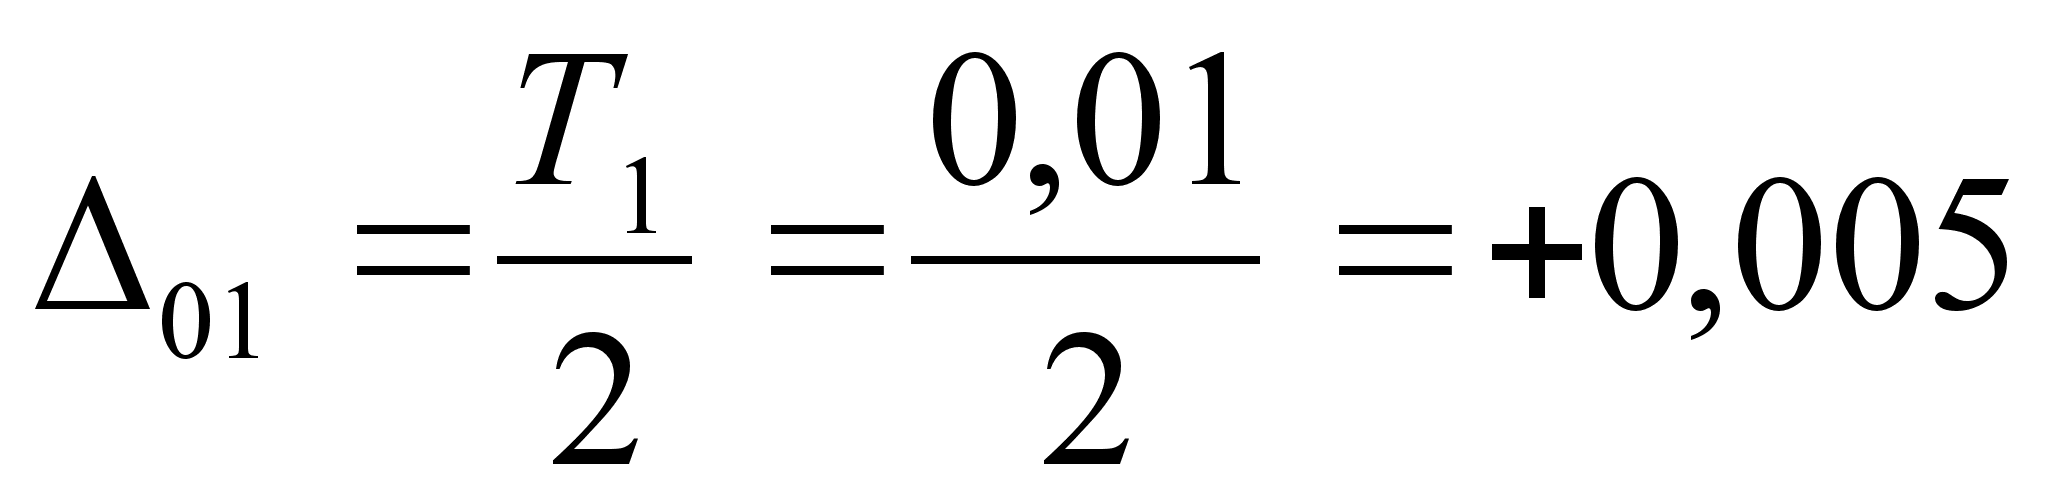 мм
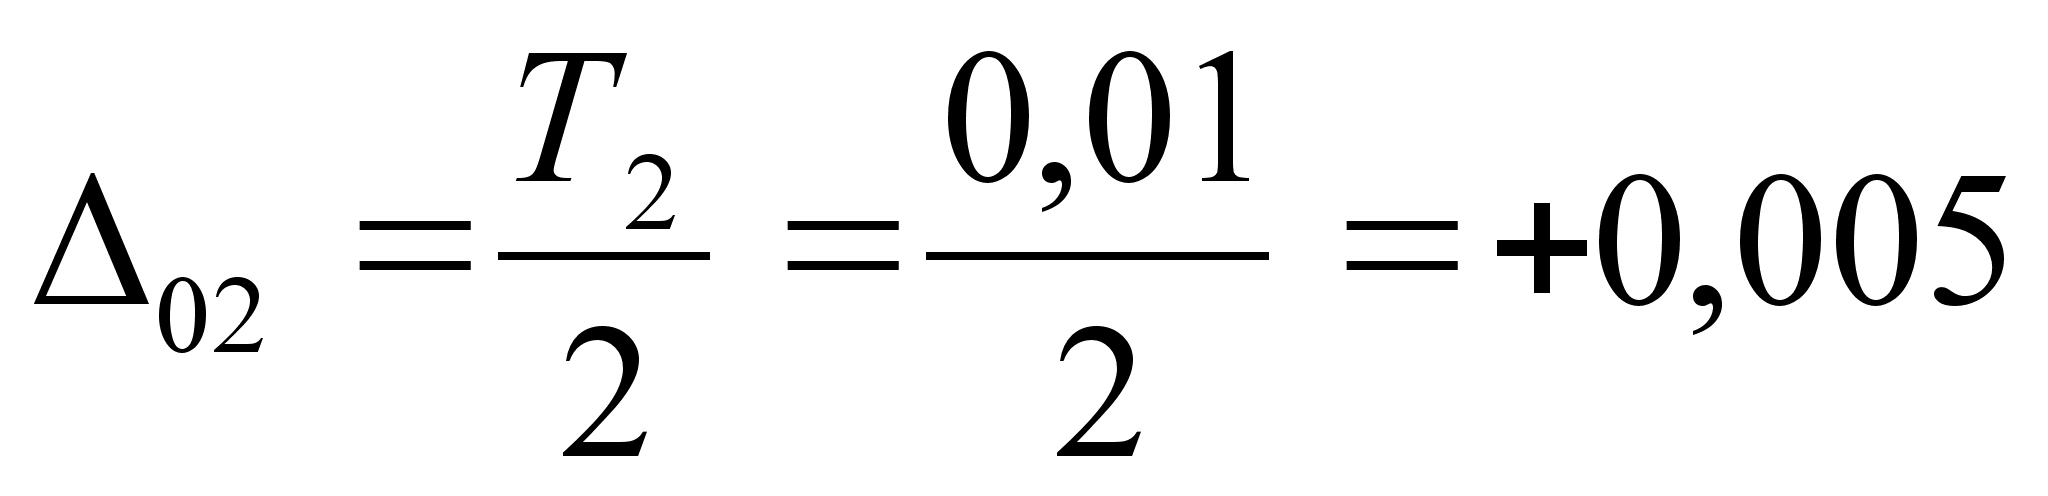 мм
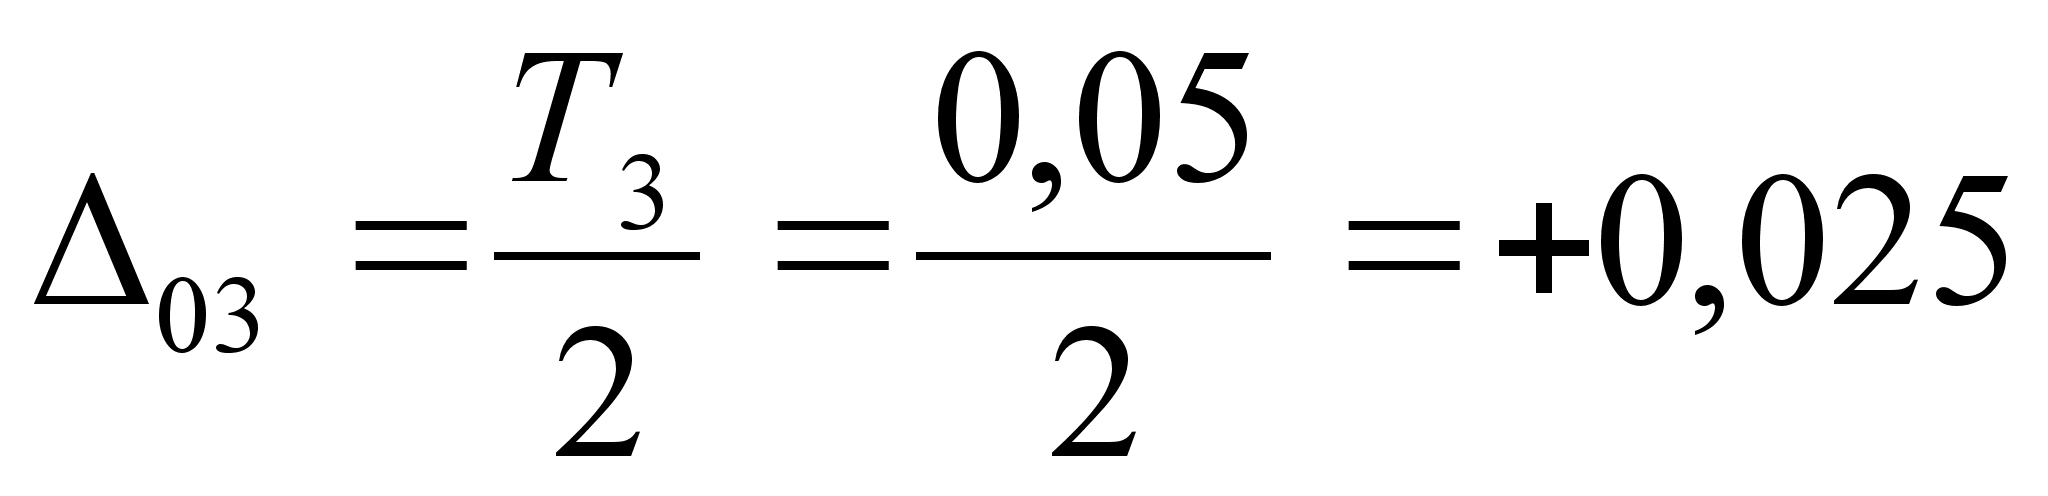 мм
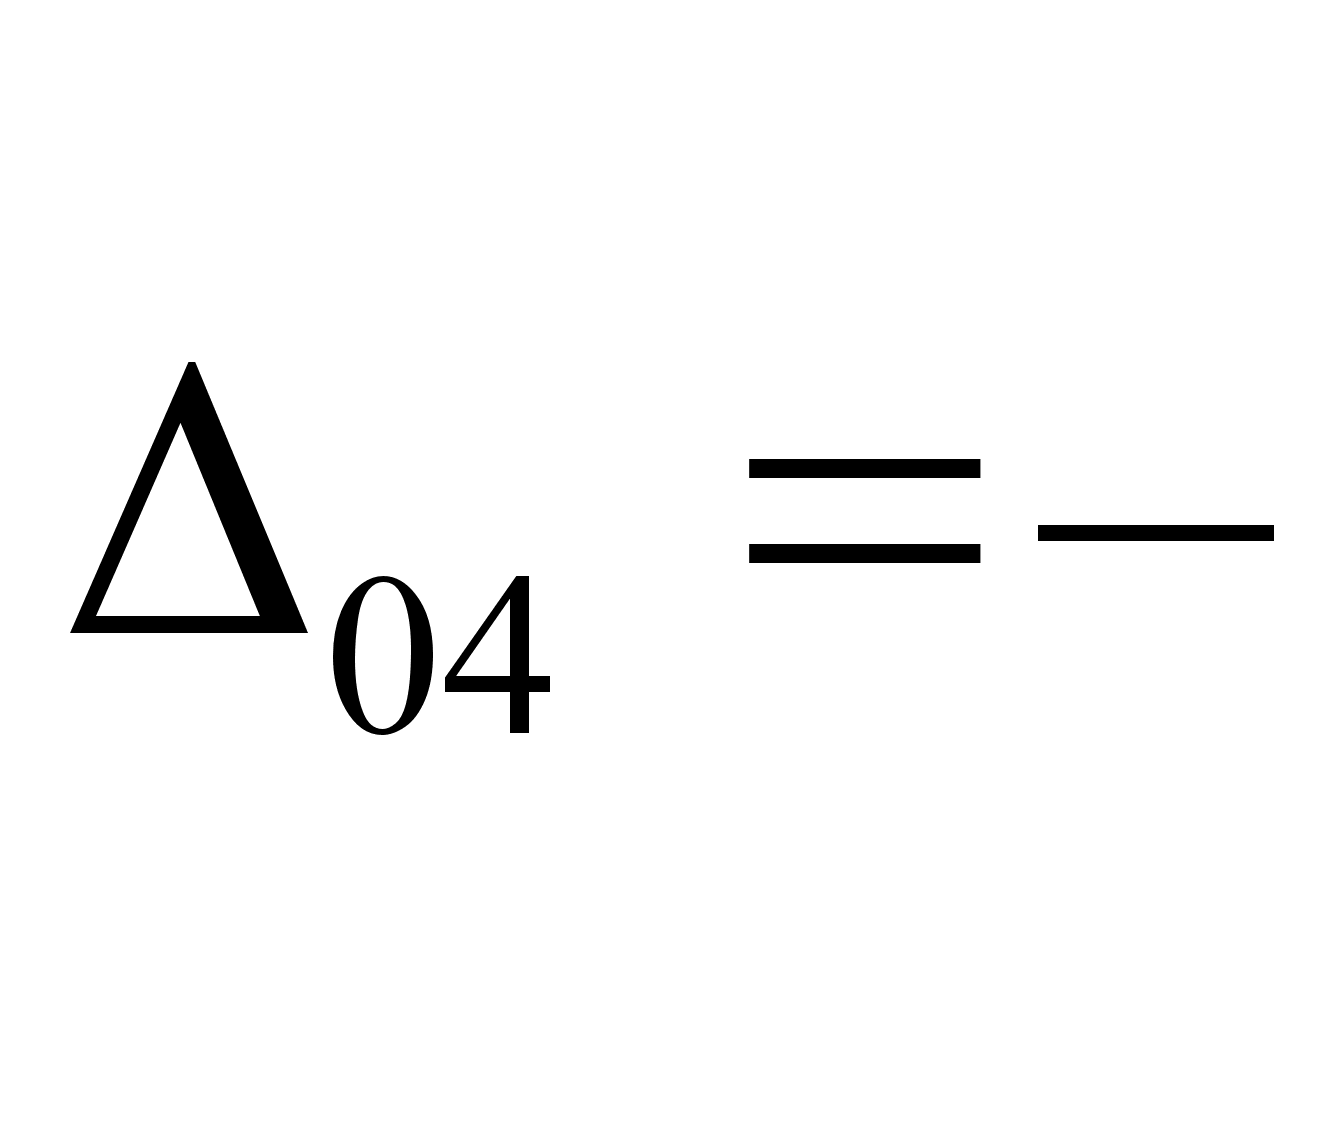
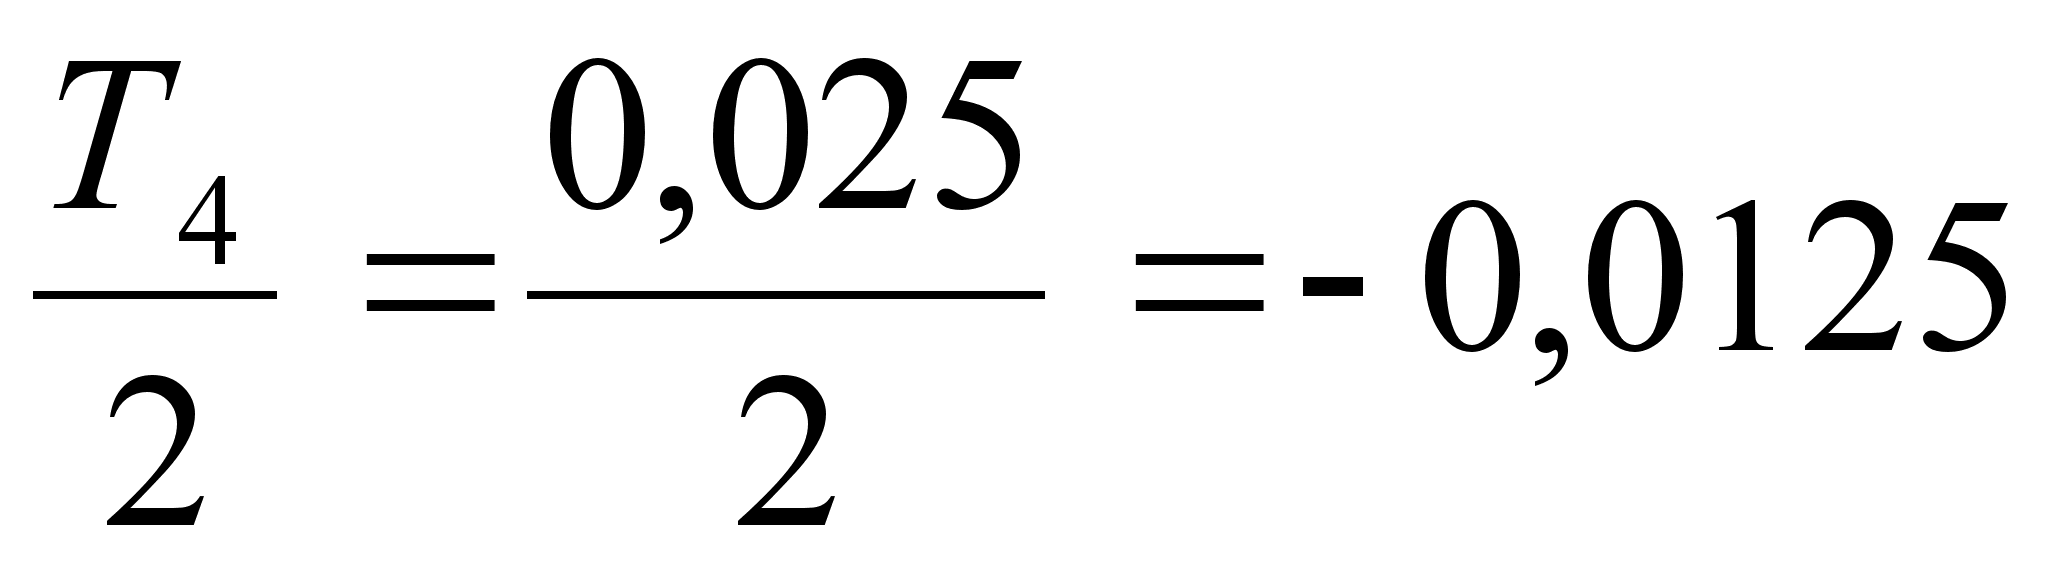 мм
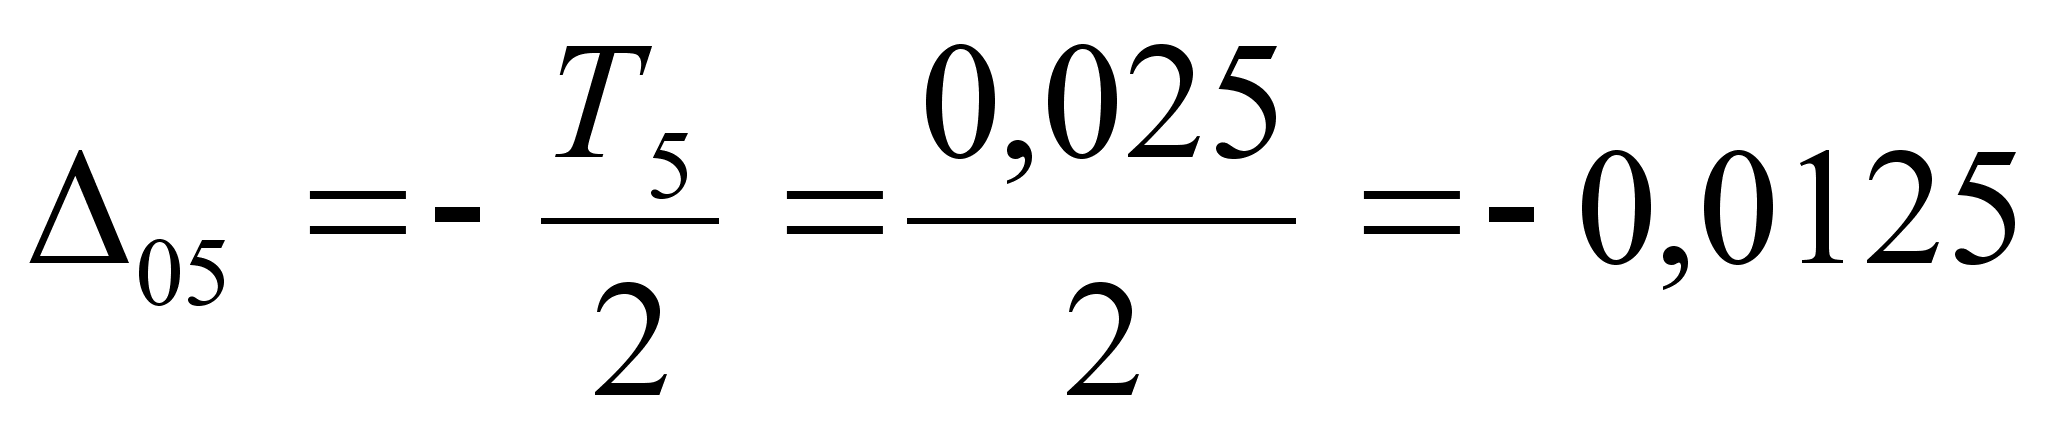 мм
Проверка
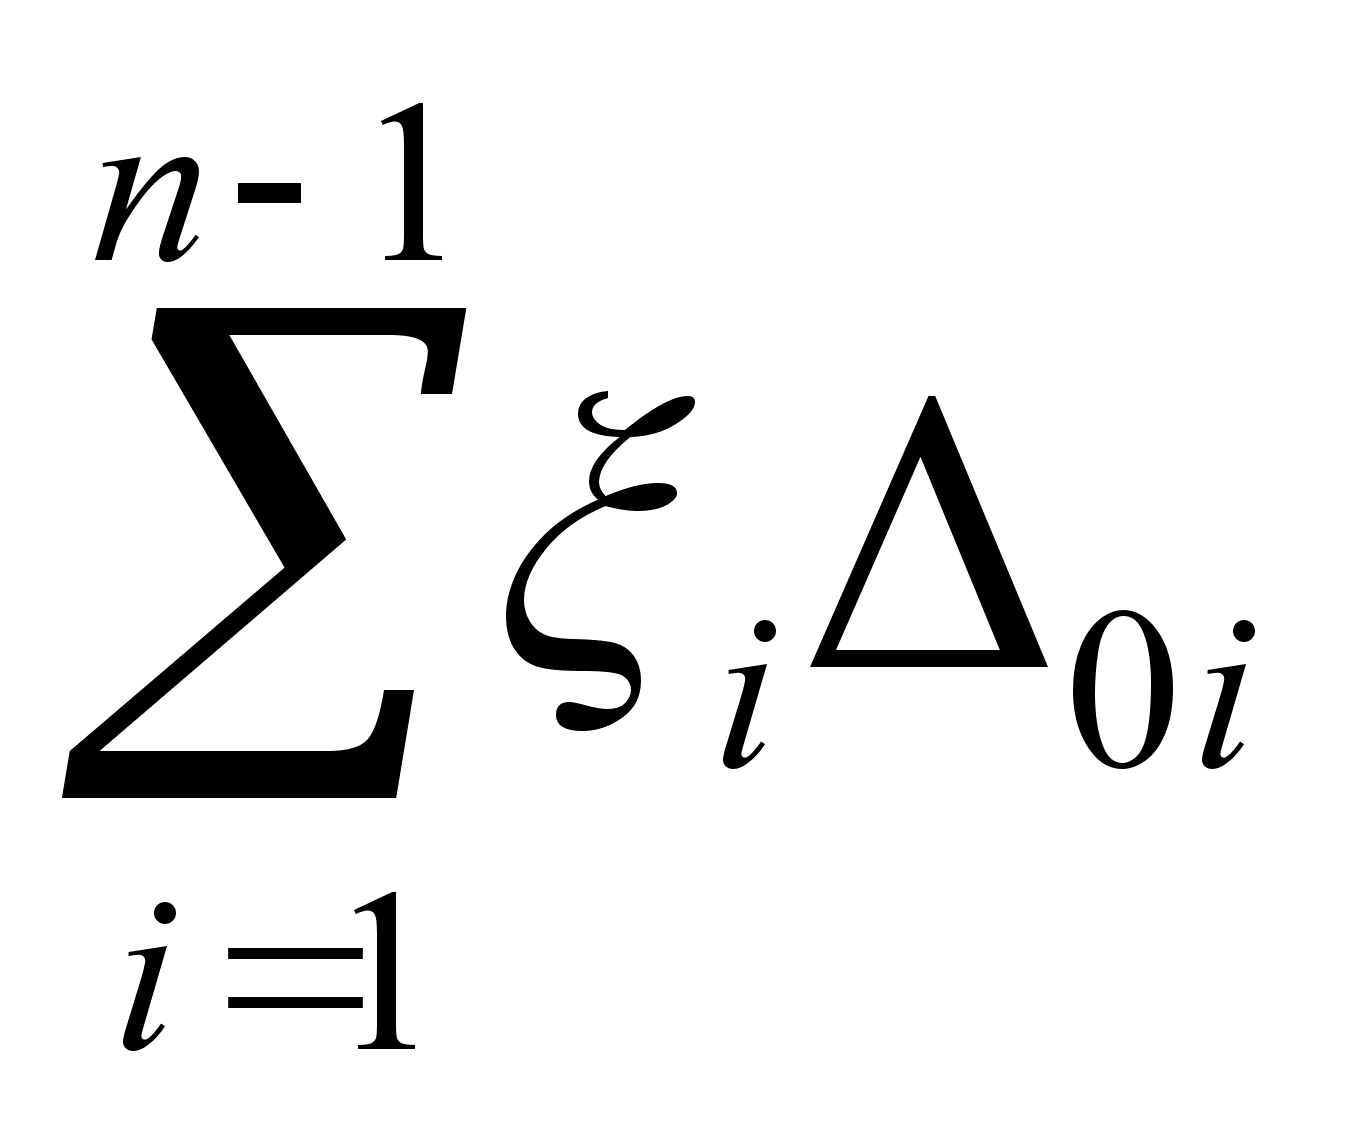 = 0,005+0,005+0,025+0,0125+0,0125=
= 0,01+0,025+0,025 = +0,06
Для теоретико-вероятностного метода
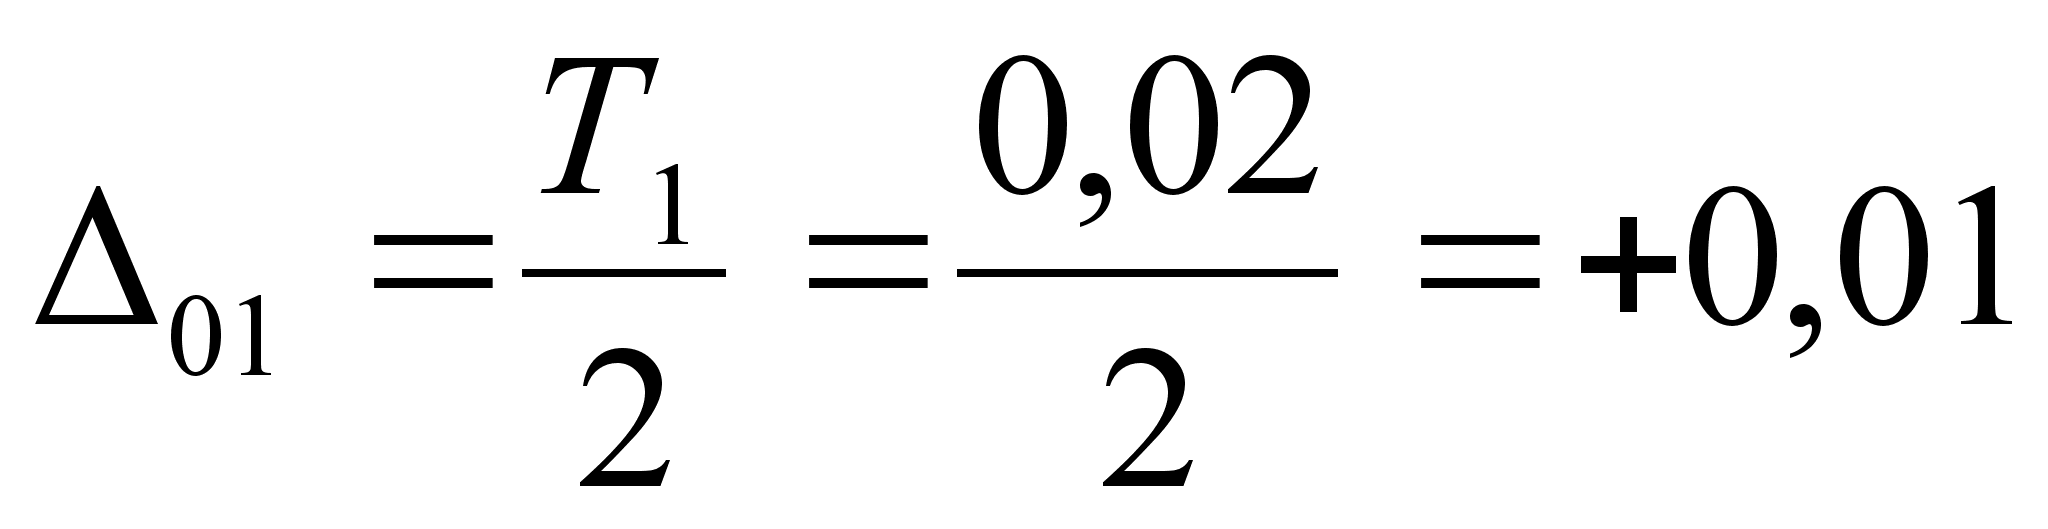 мм
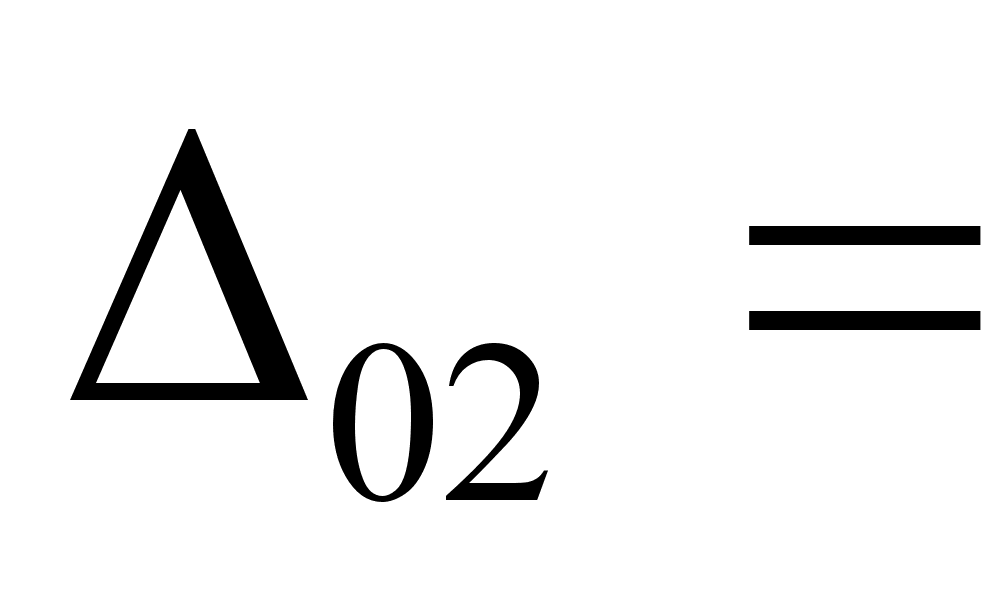 0
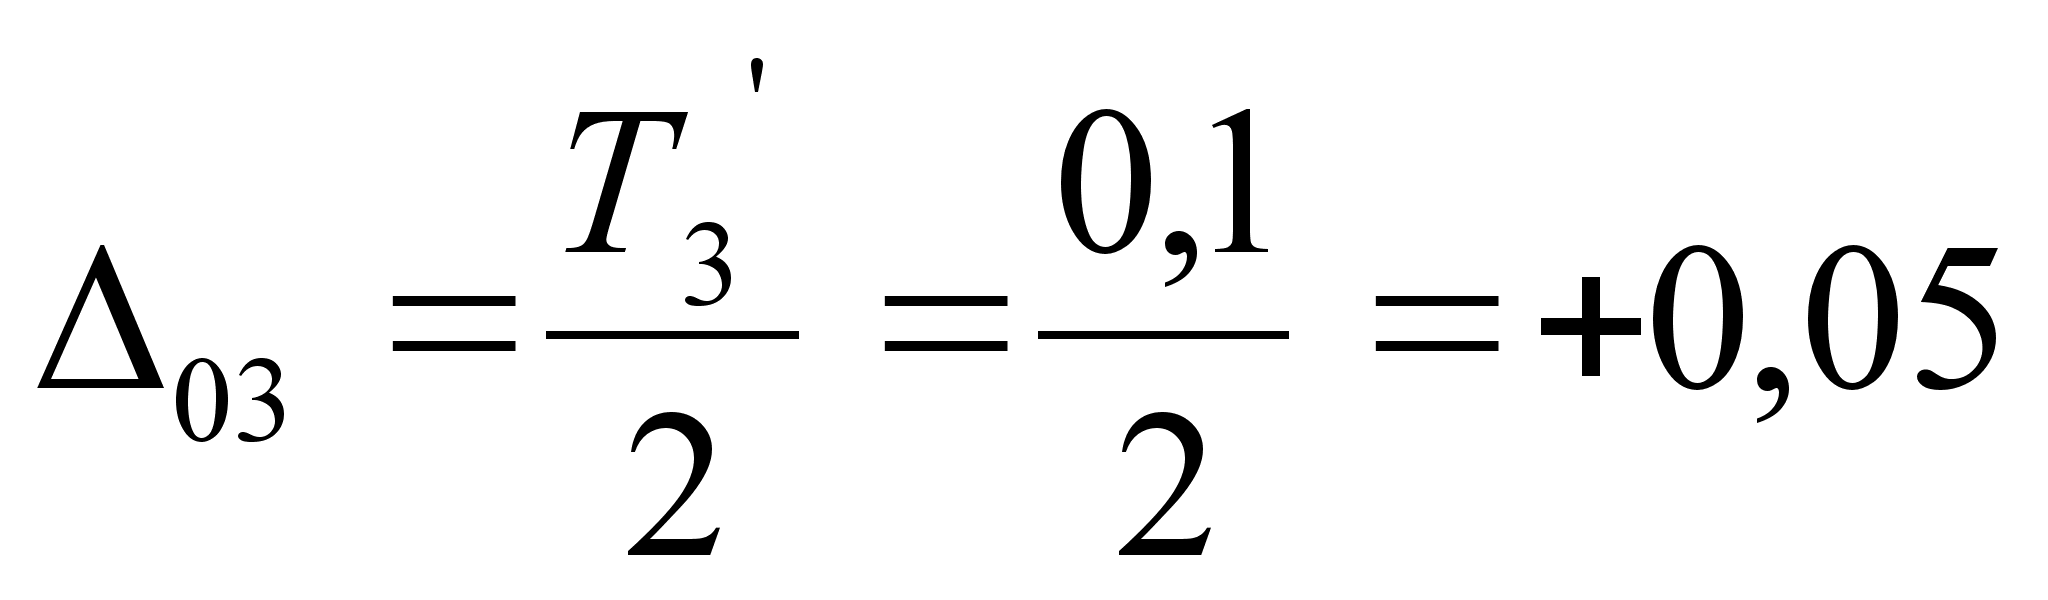 мм
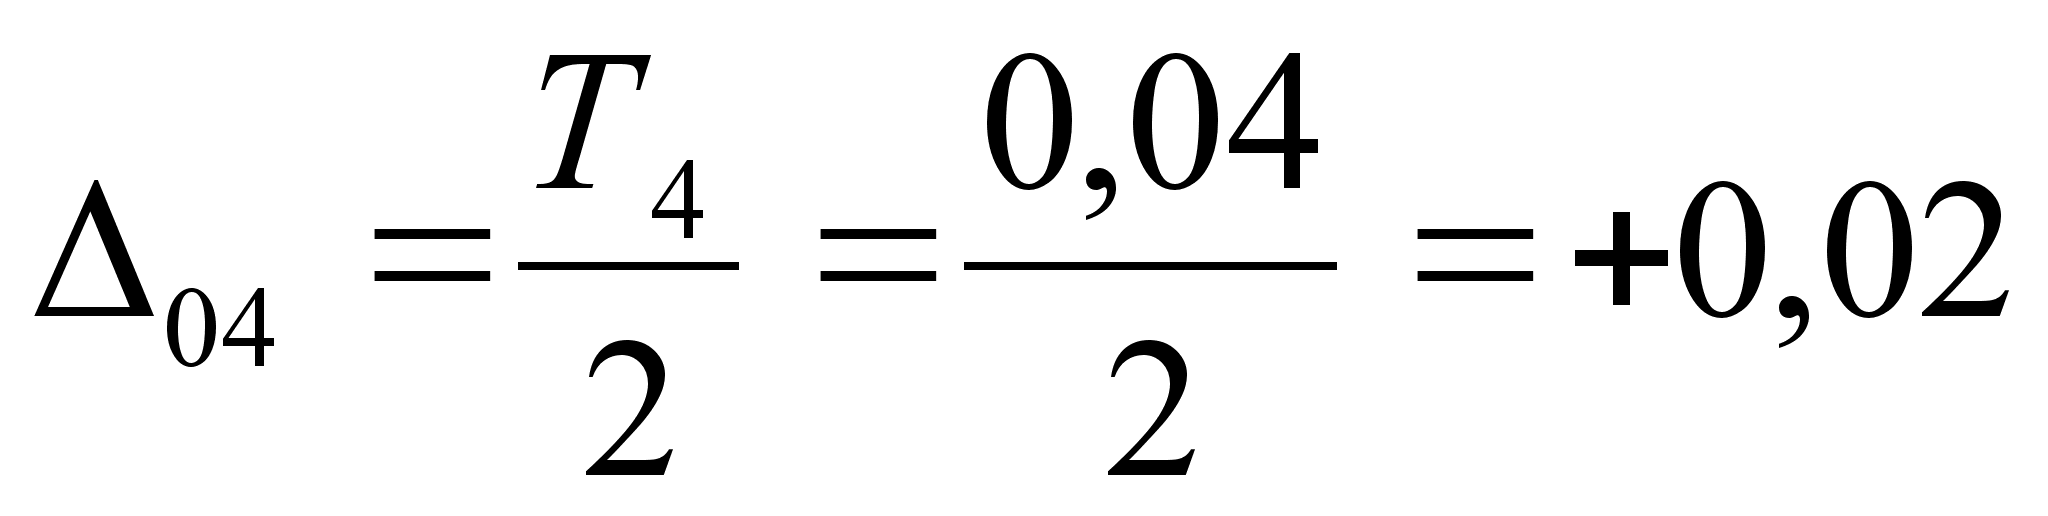 мм
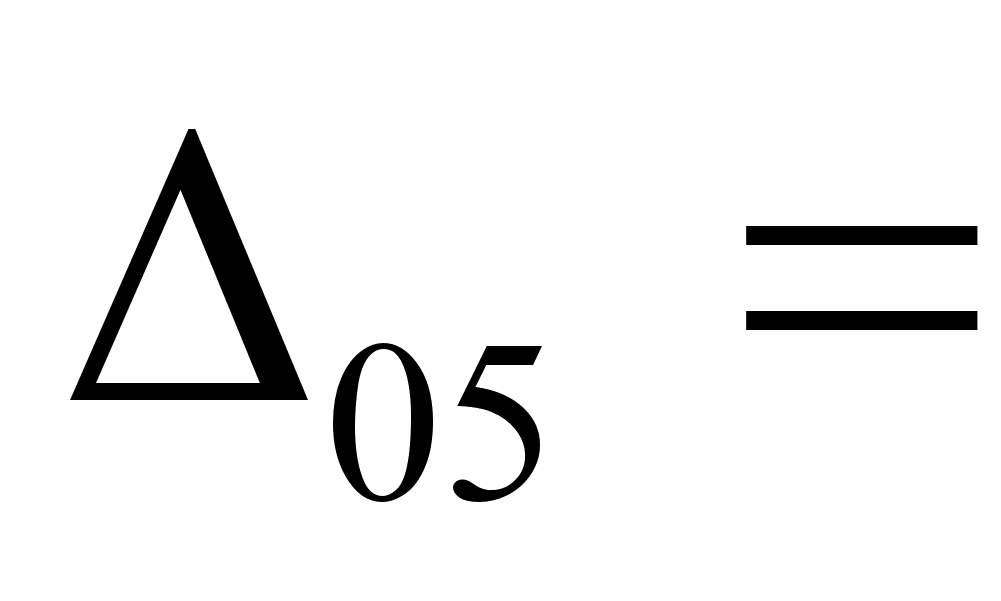 -
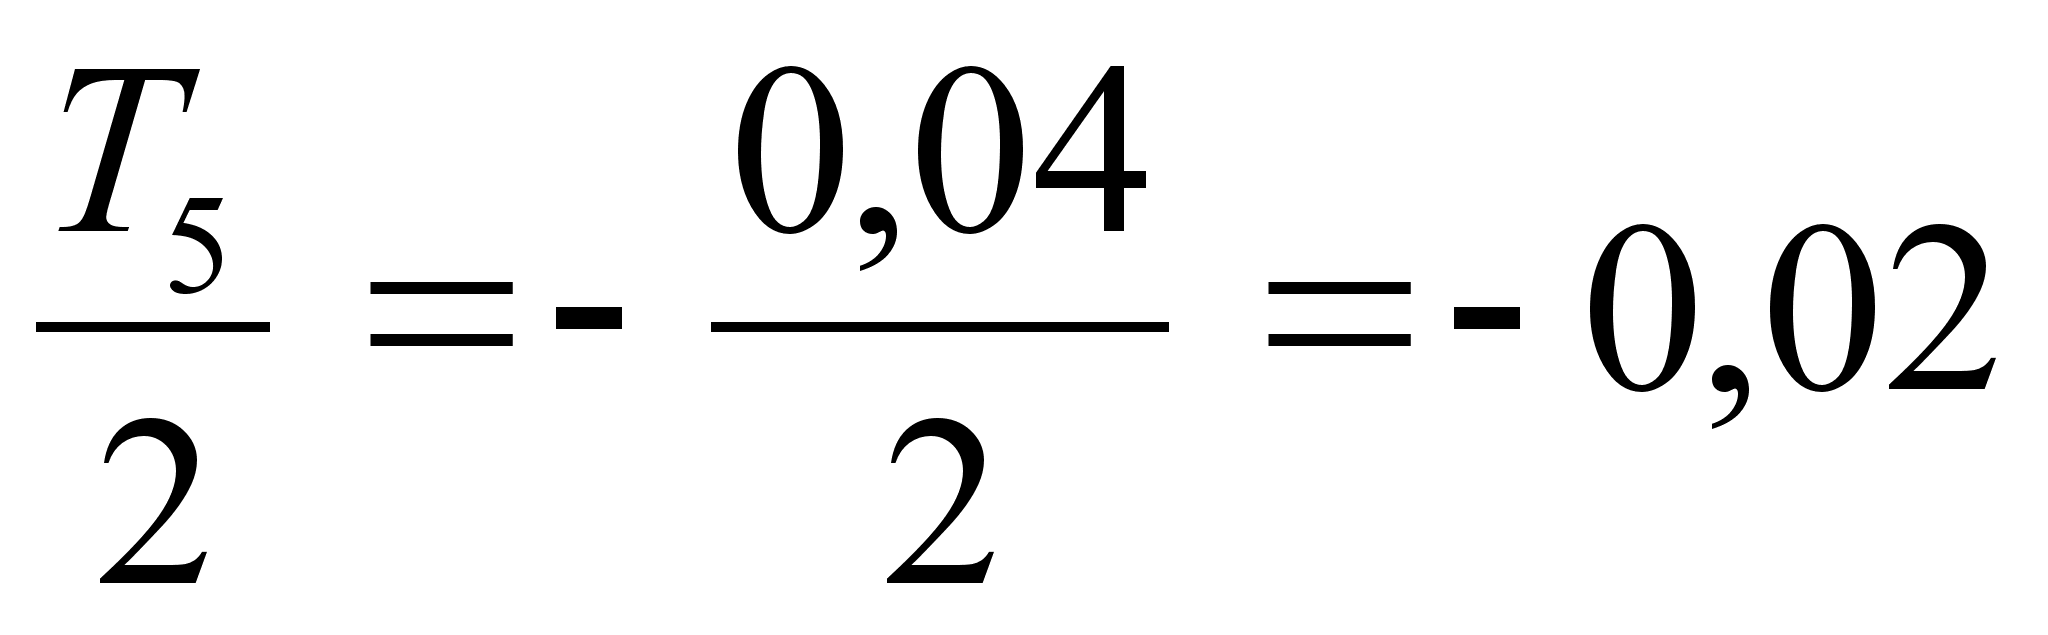 мм
Проверка
= 0,01 +
0,05 + 0,02(-1) - 0,02(-1) = +0,06
Определение верхних и нижних отклонений
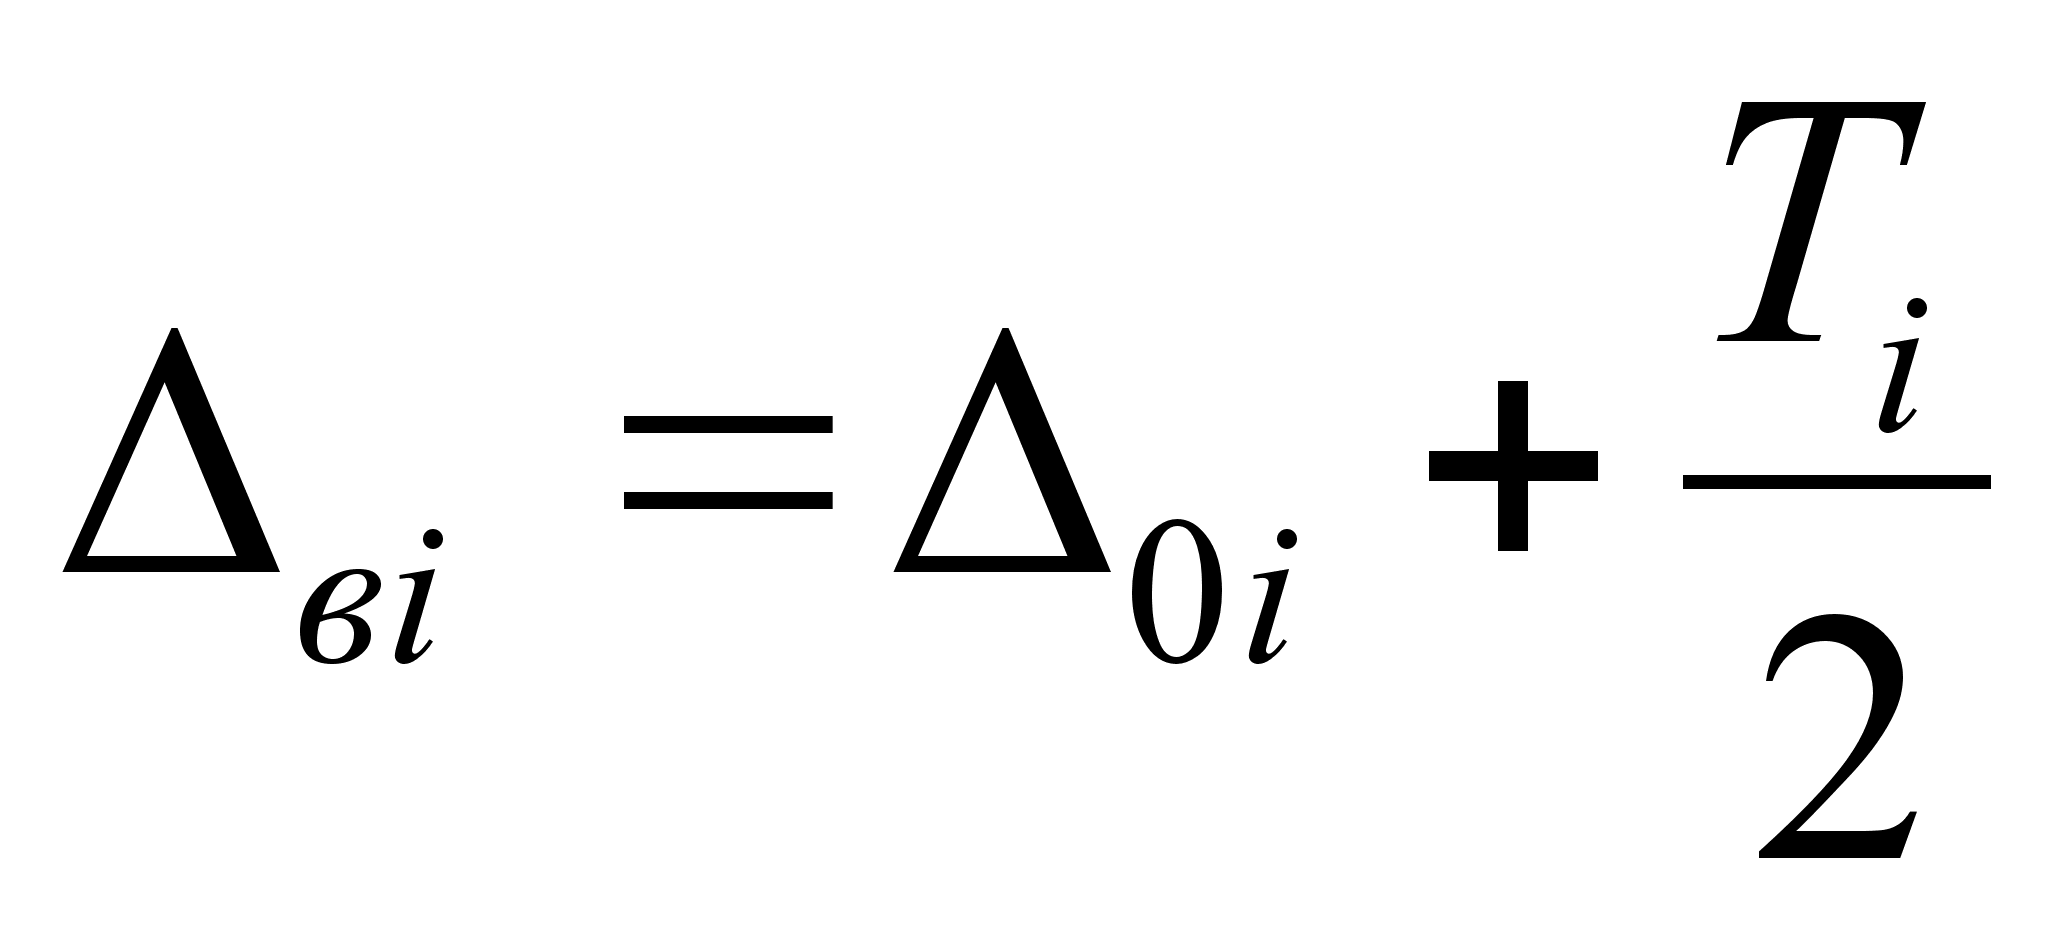 ;
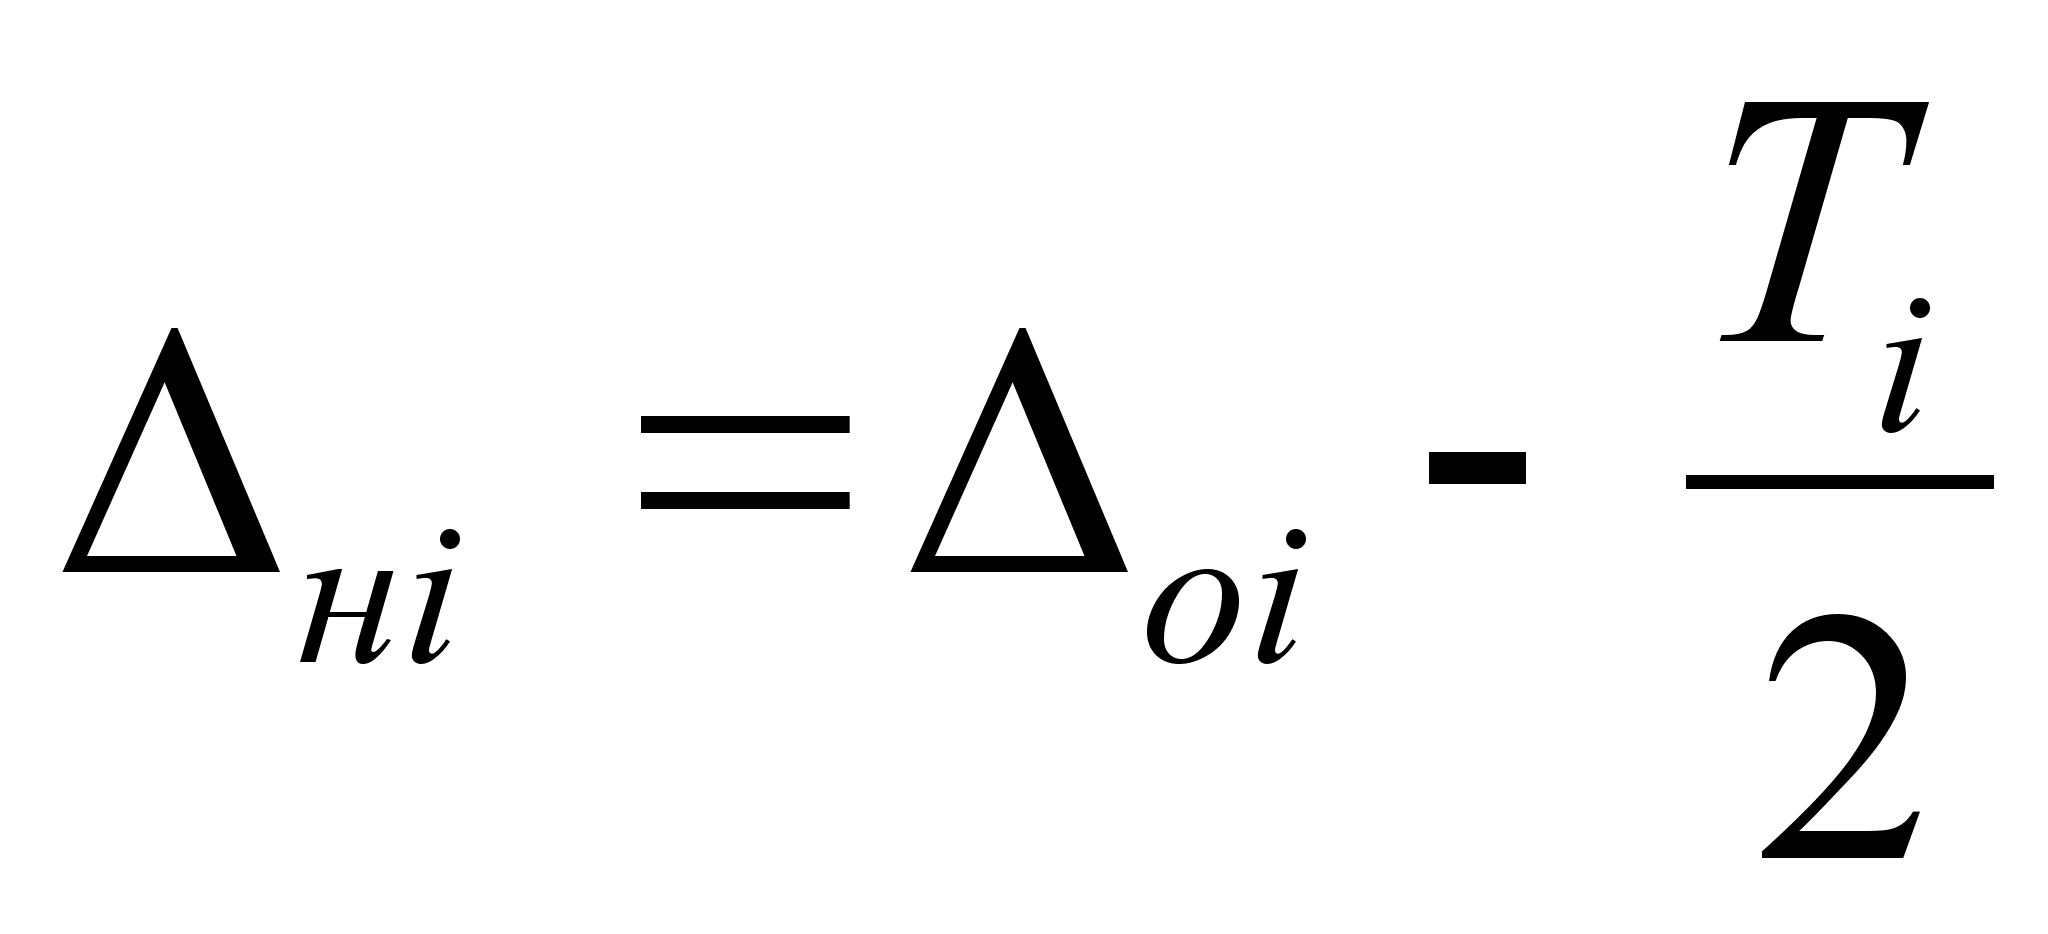
Для метода максимума-минимума
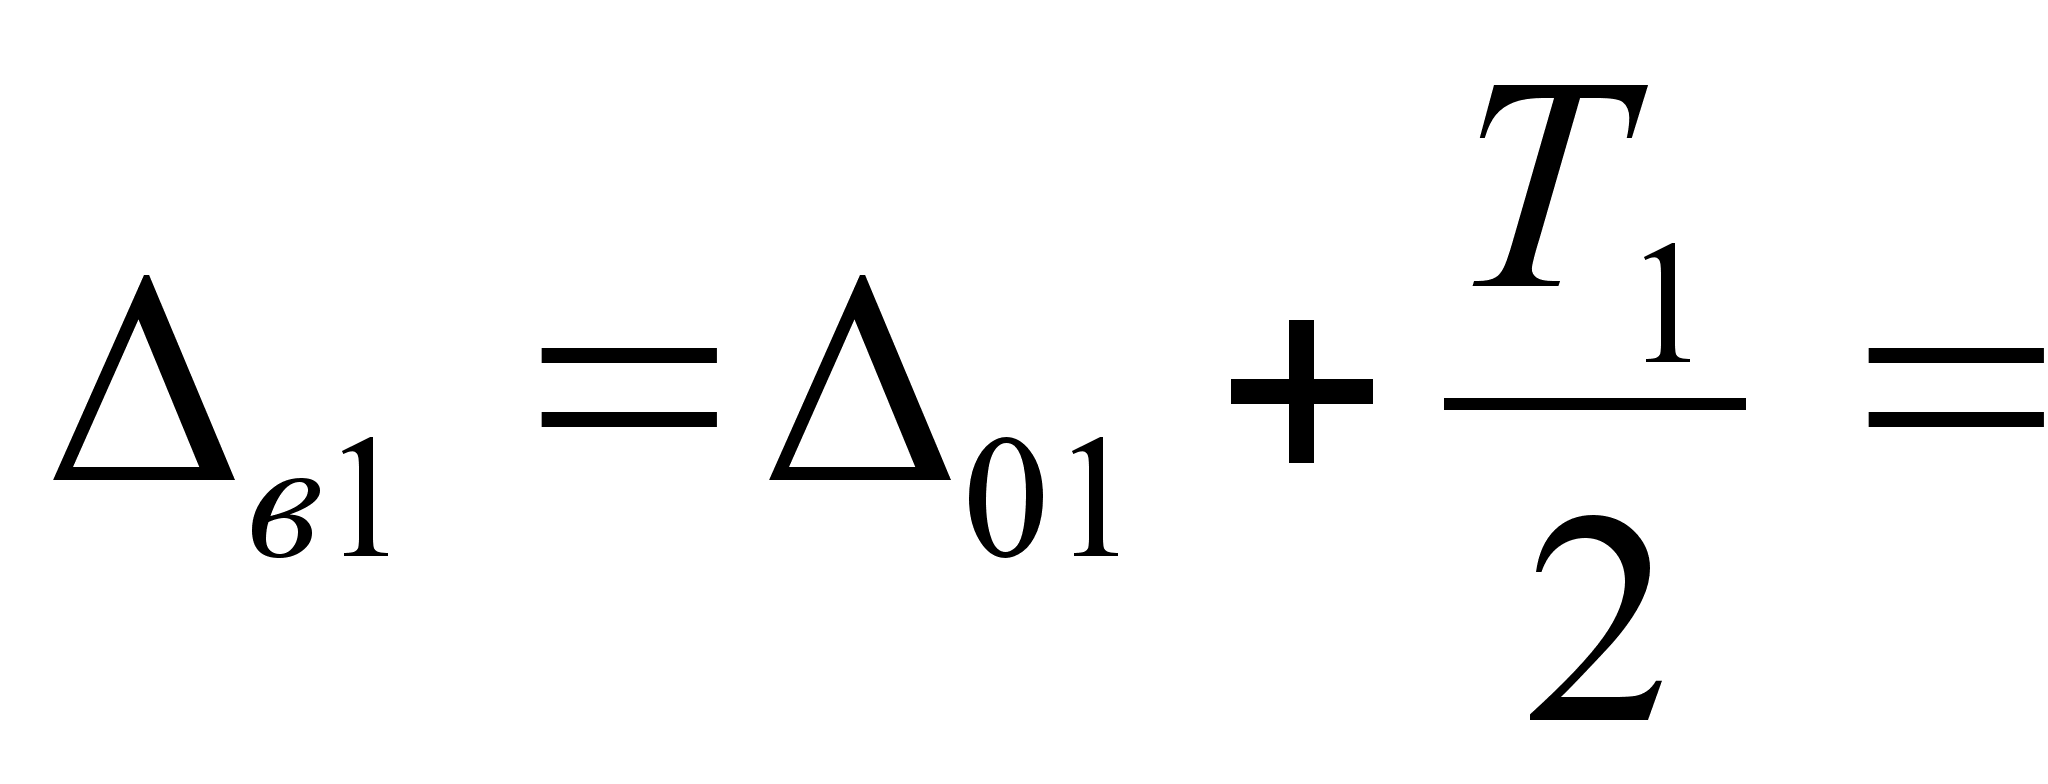 0,005 +
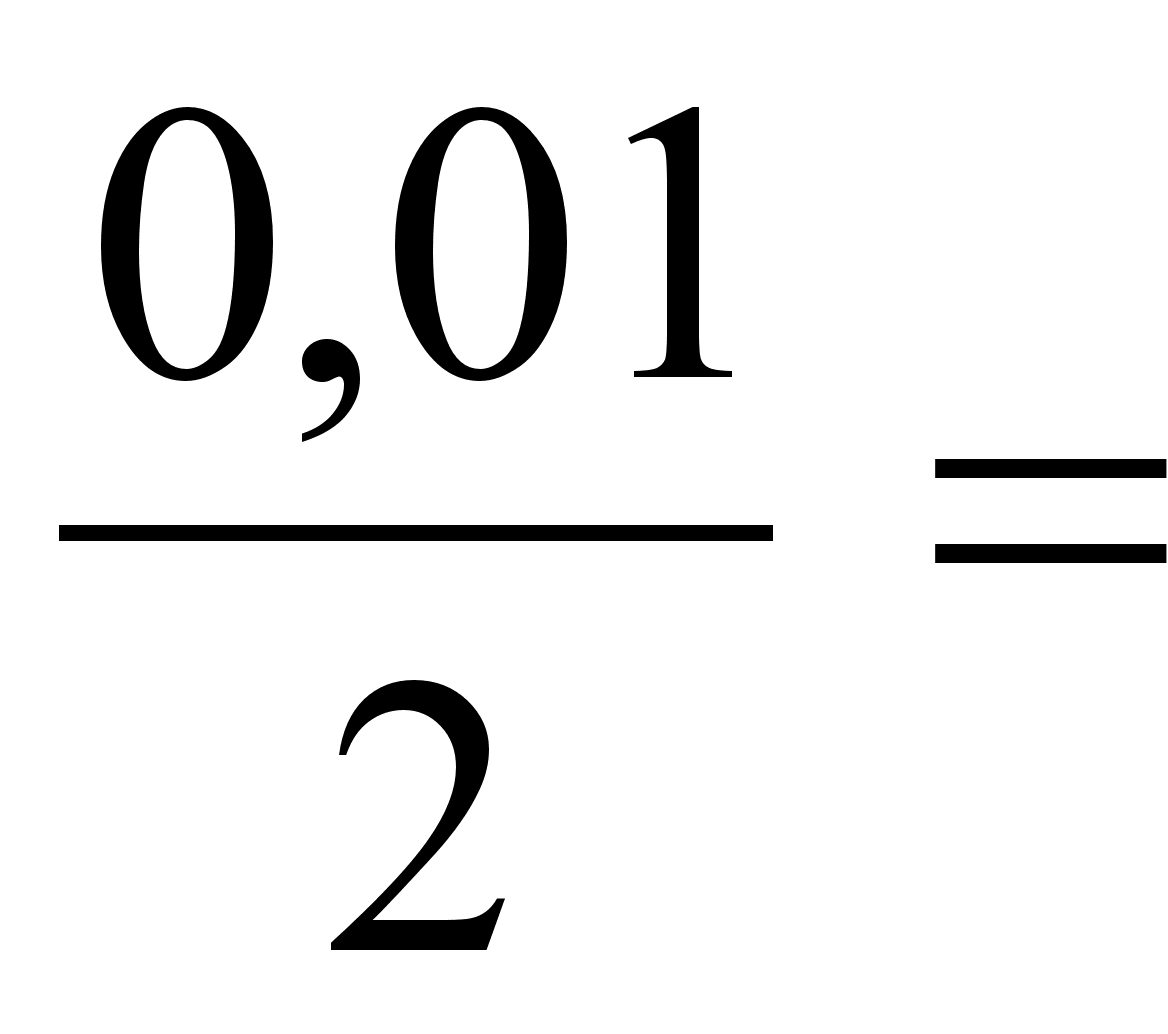 +0,01 мм
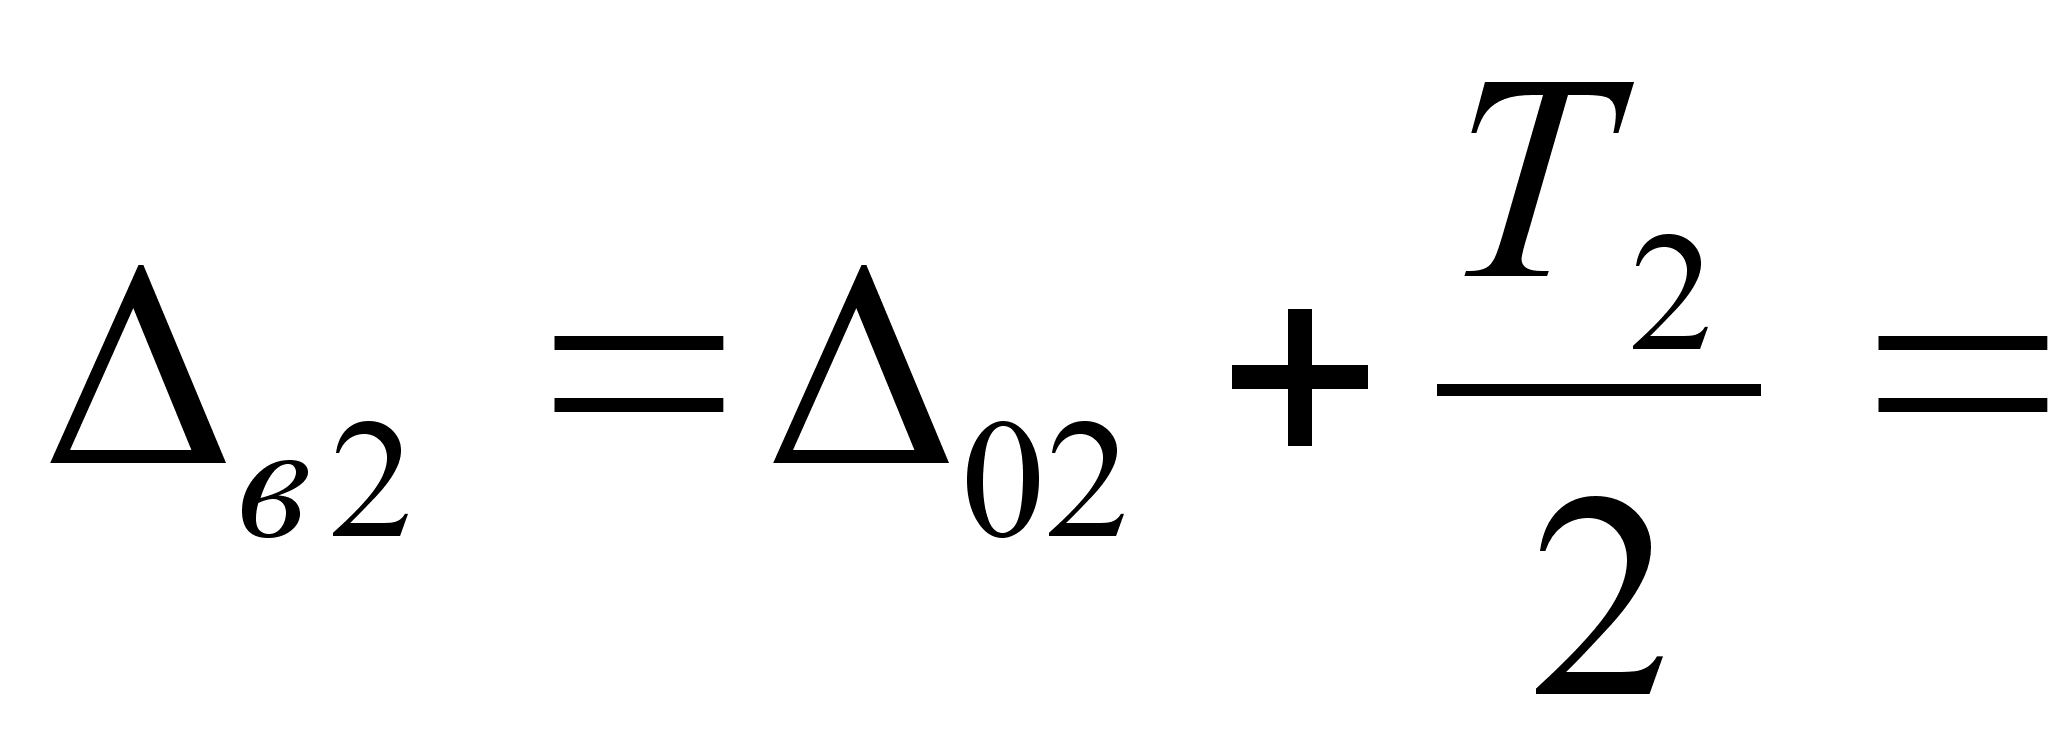 0,005 +
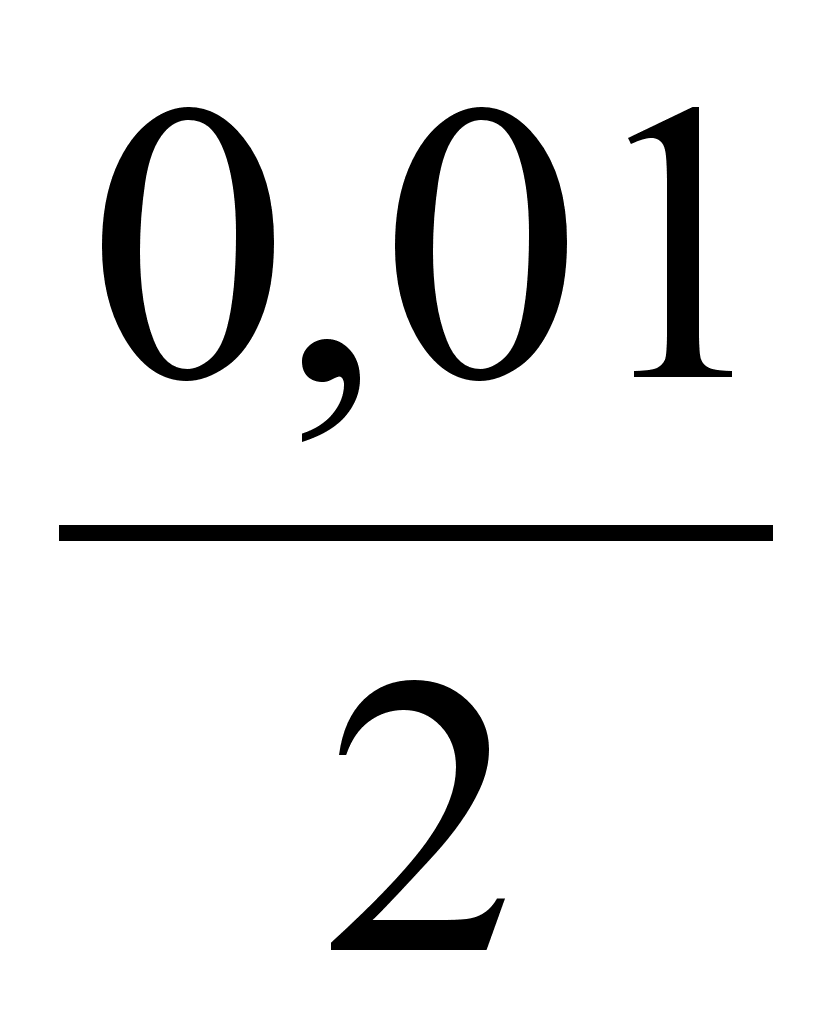 = +0,01 мм
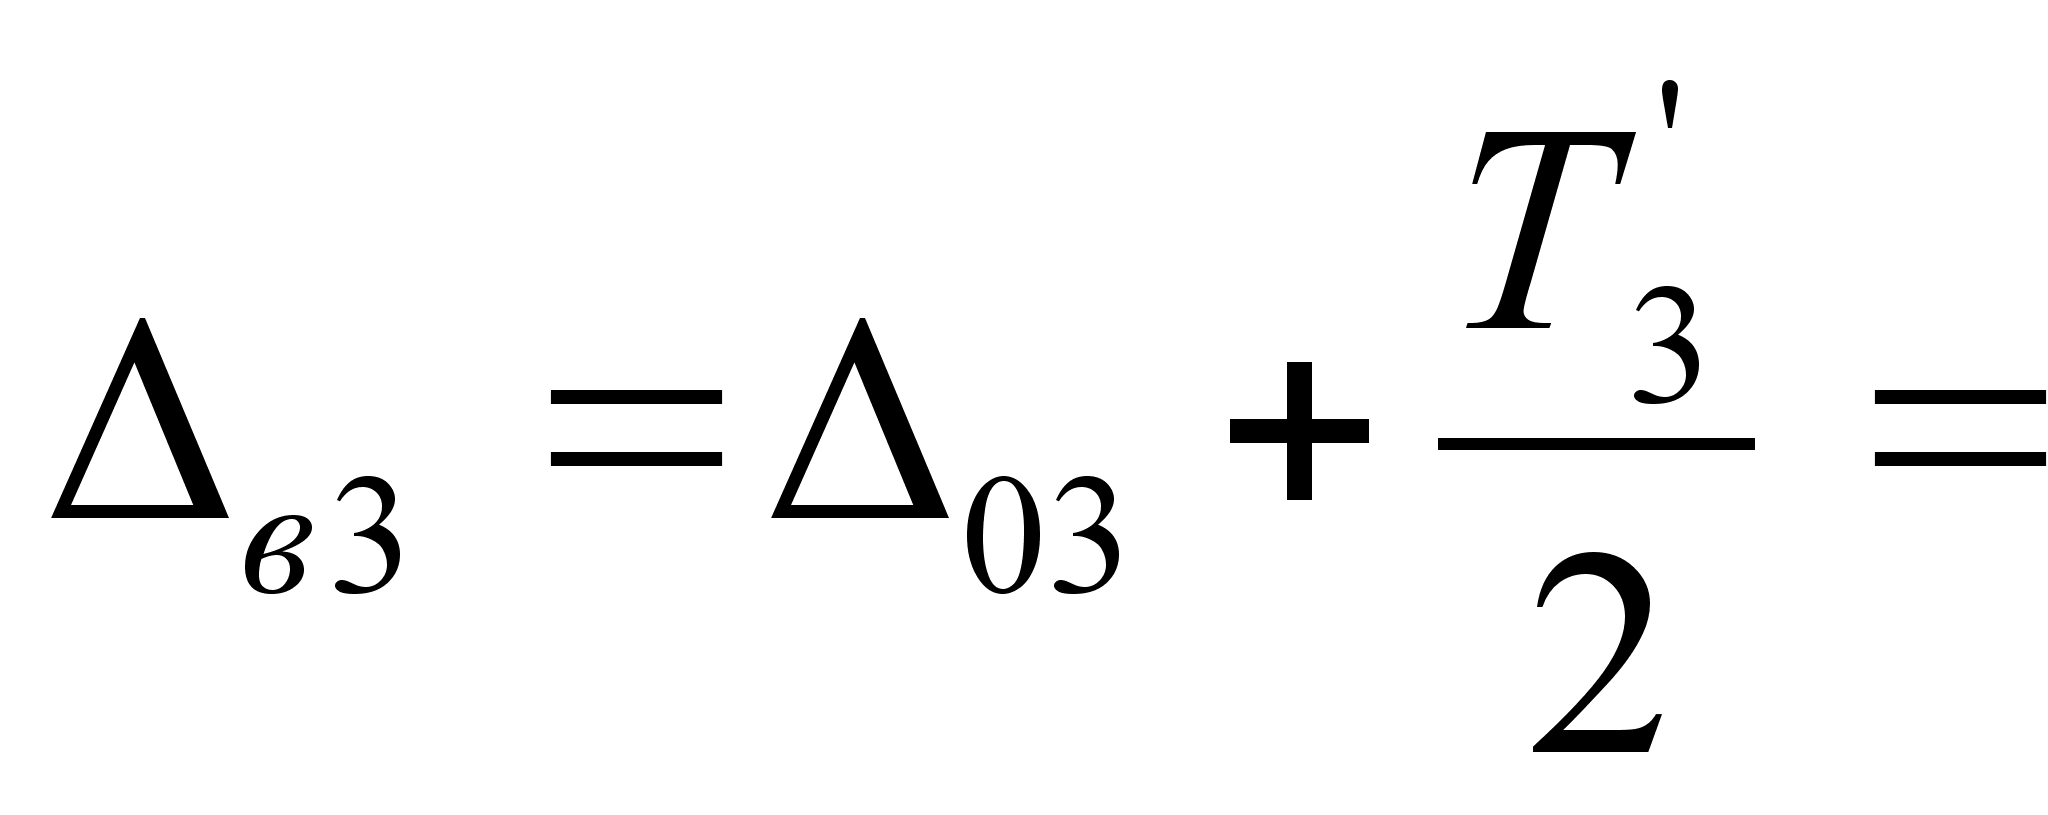 0,025 +
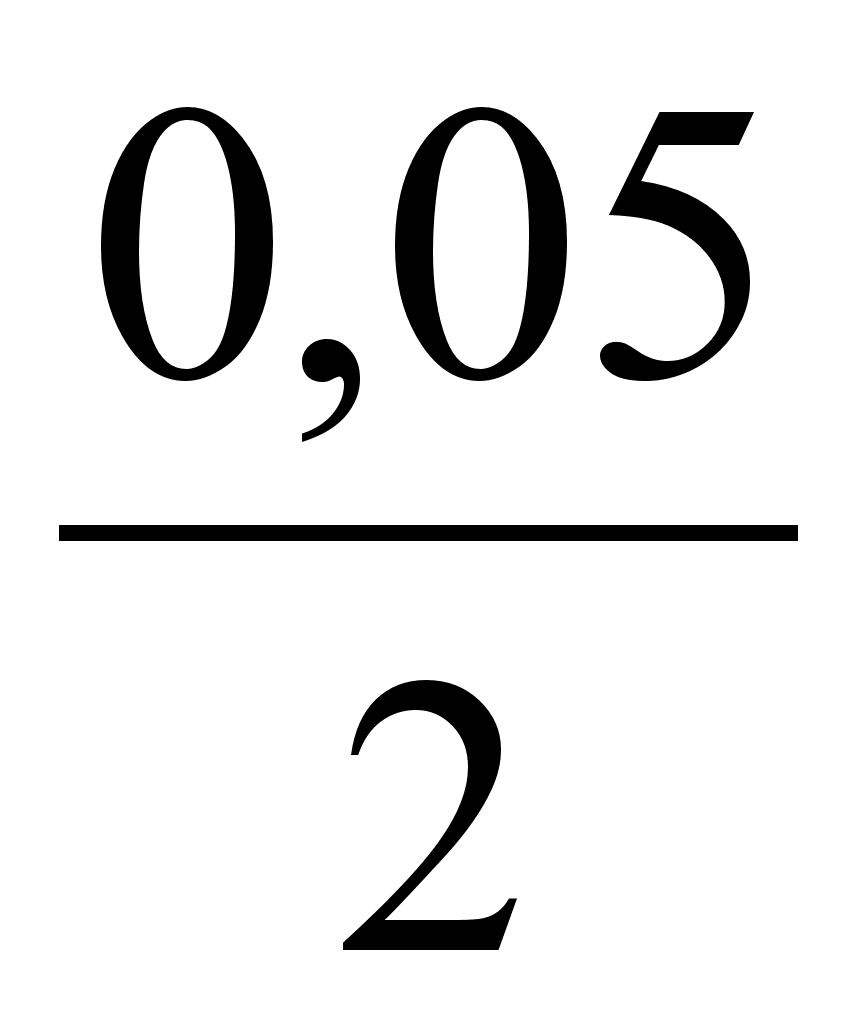 = +0,05 мм
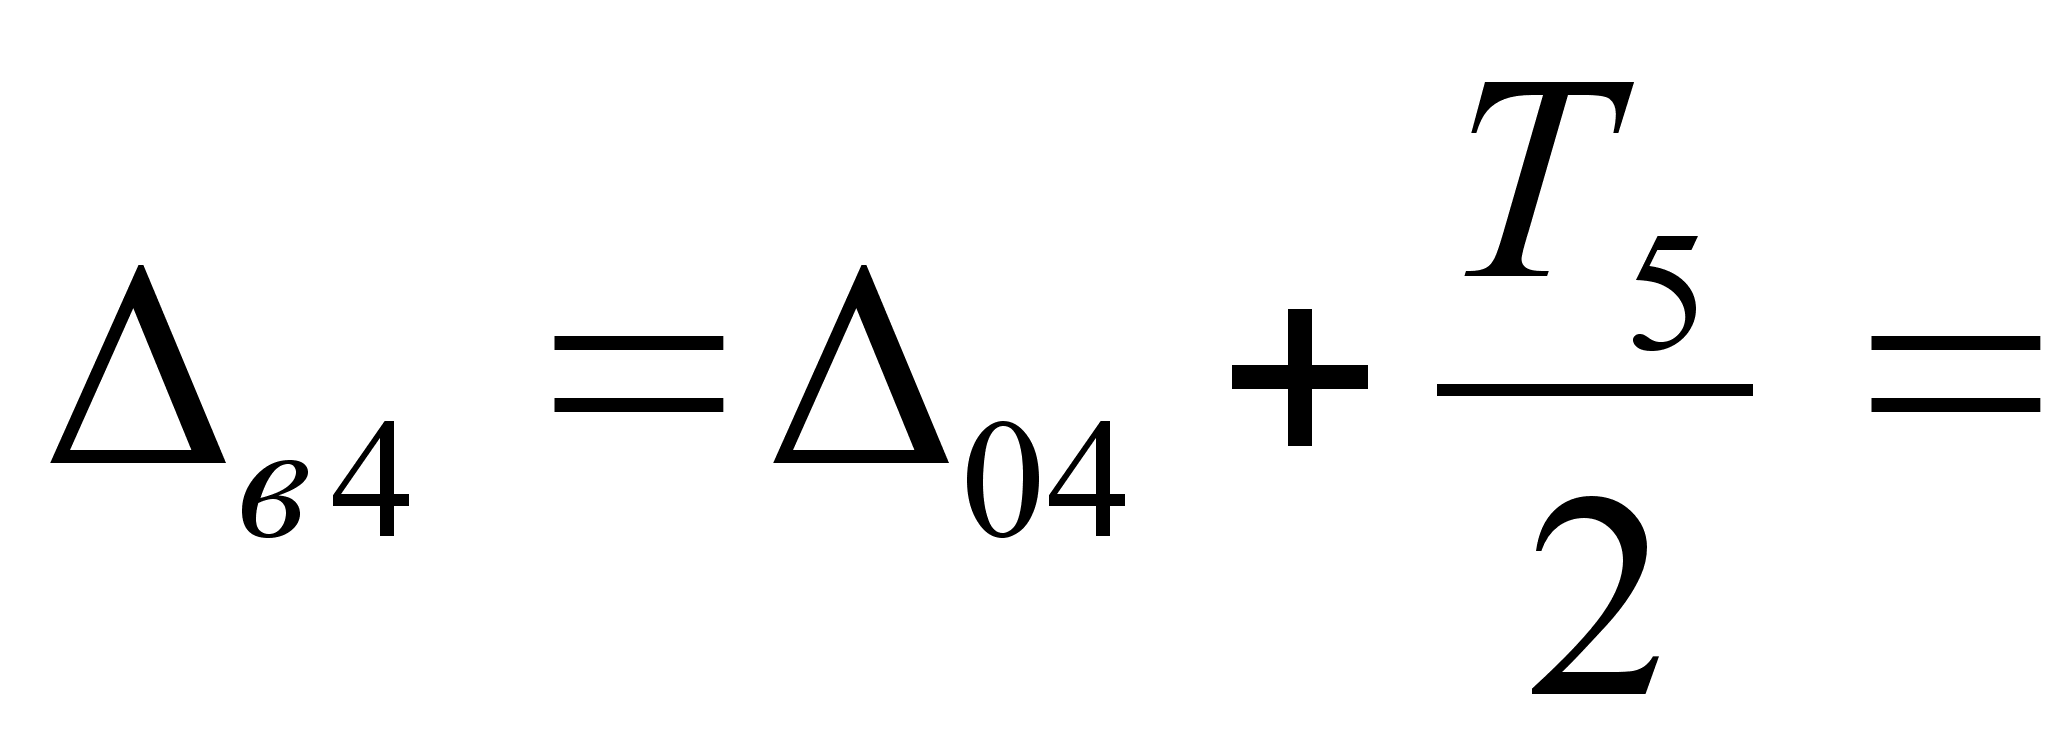 -0,0125 +
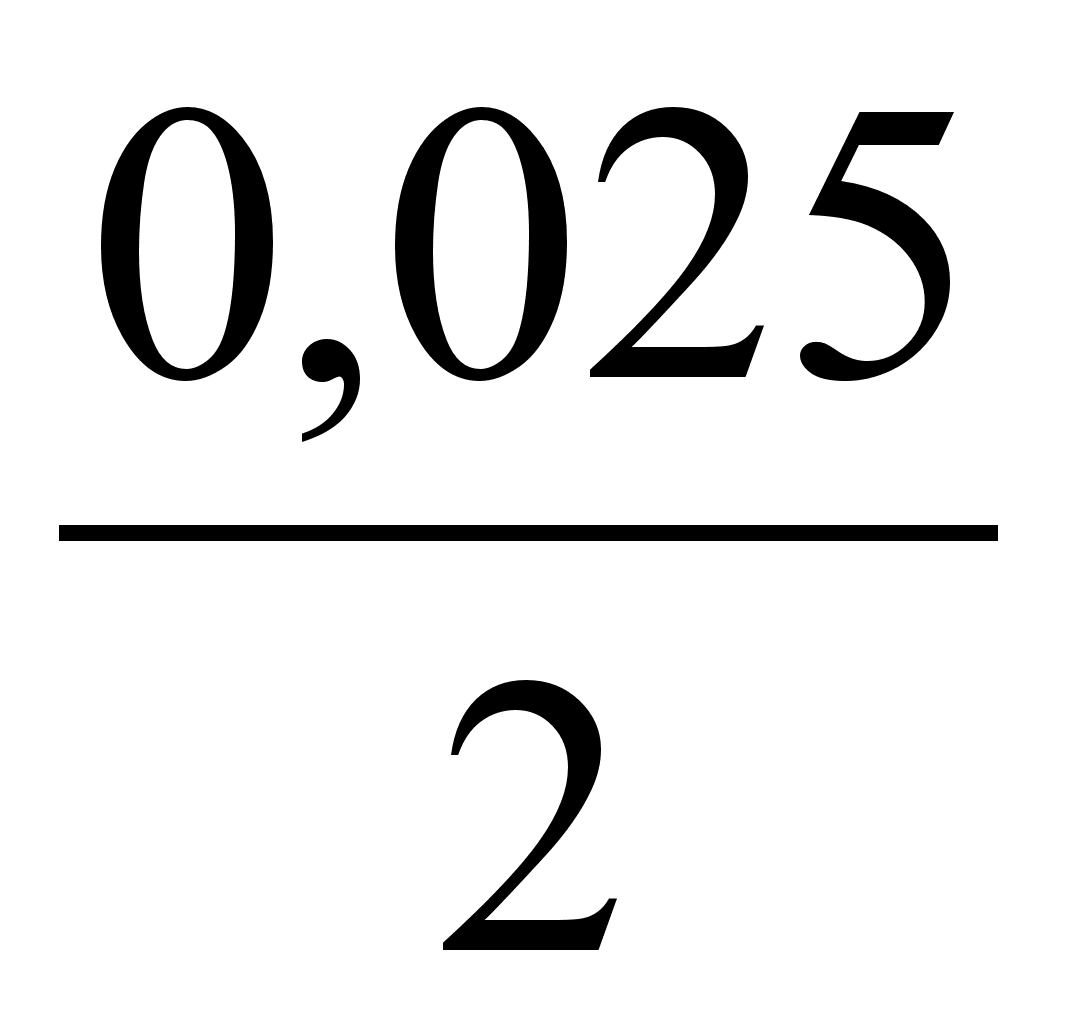 = 0
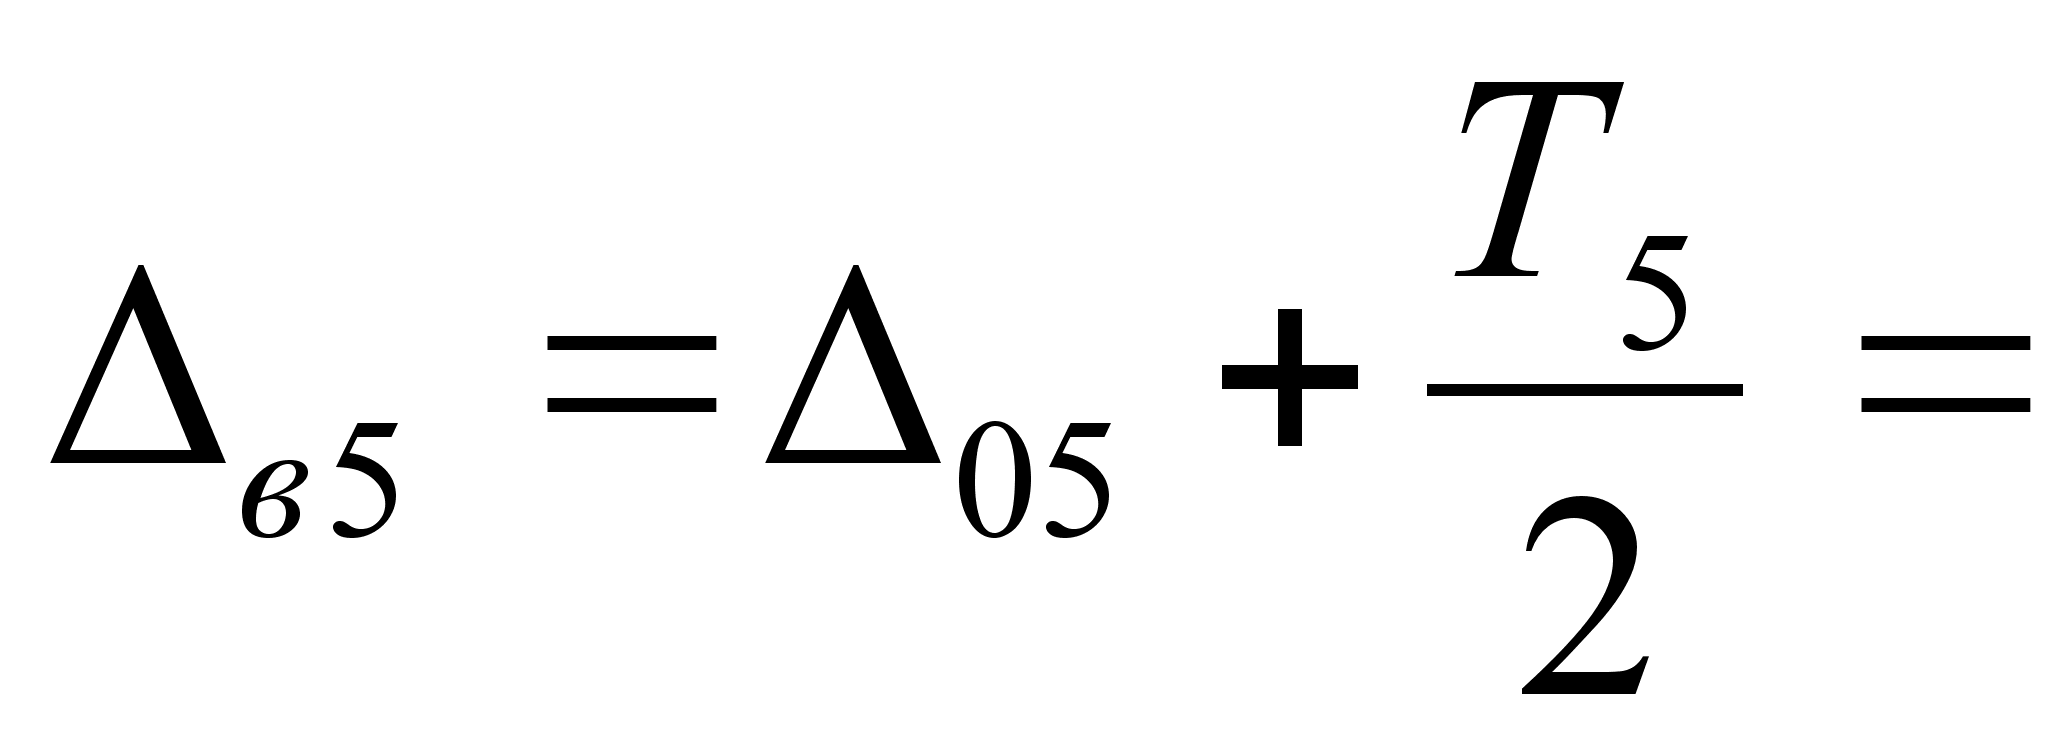 -0,0125 +
= 0
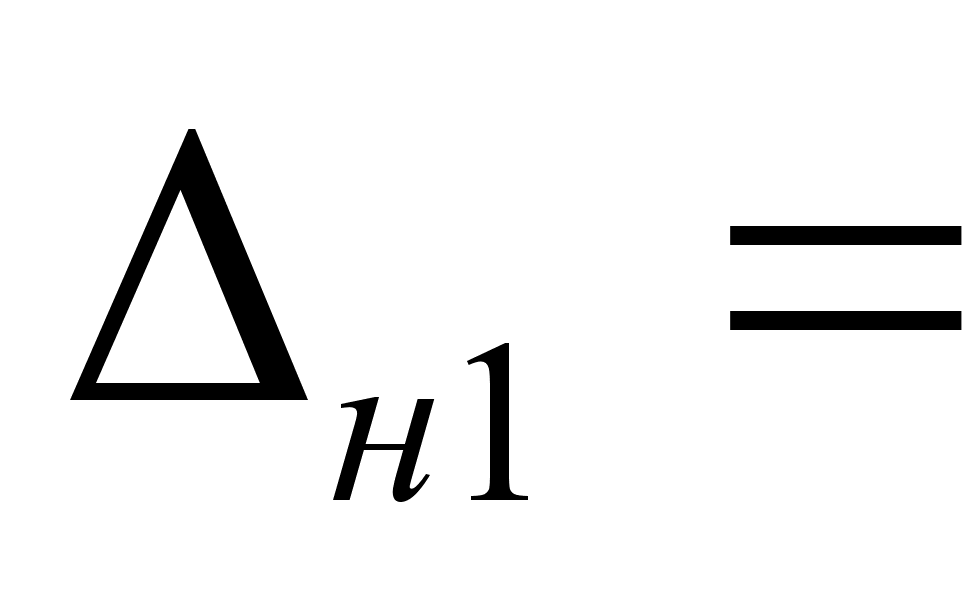
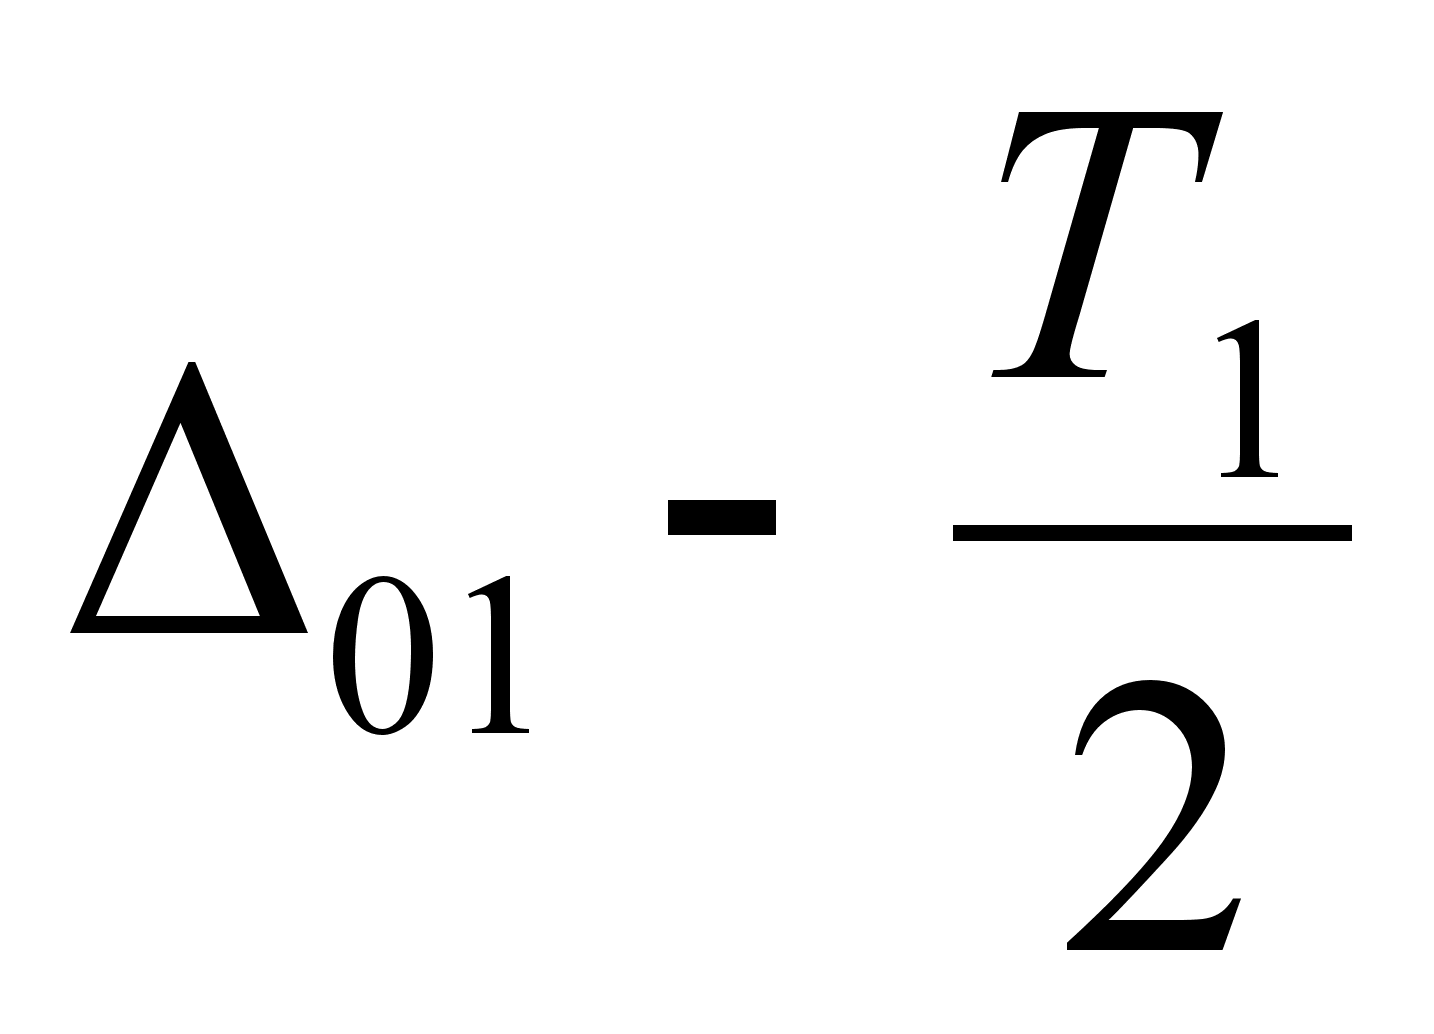 = -0,0125 +
= 0
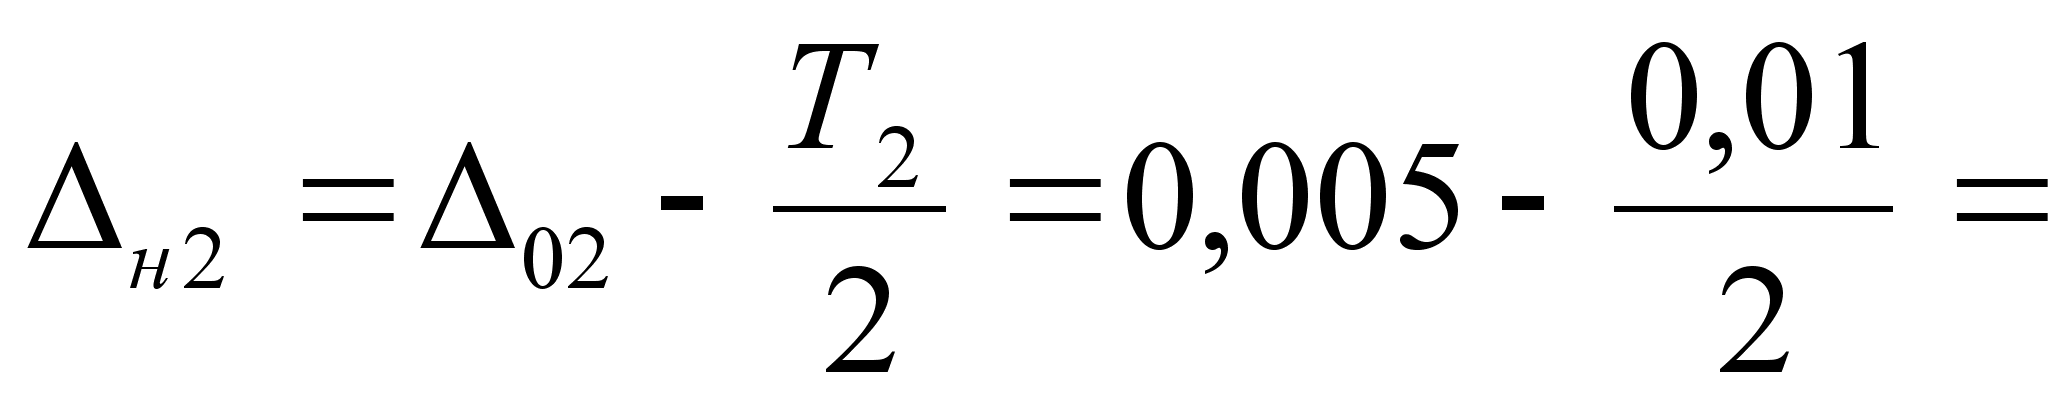 0
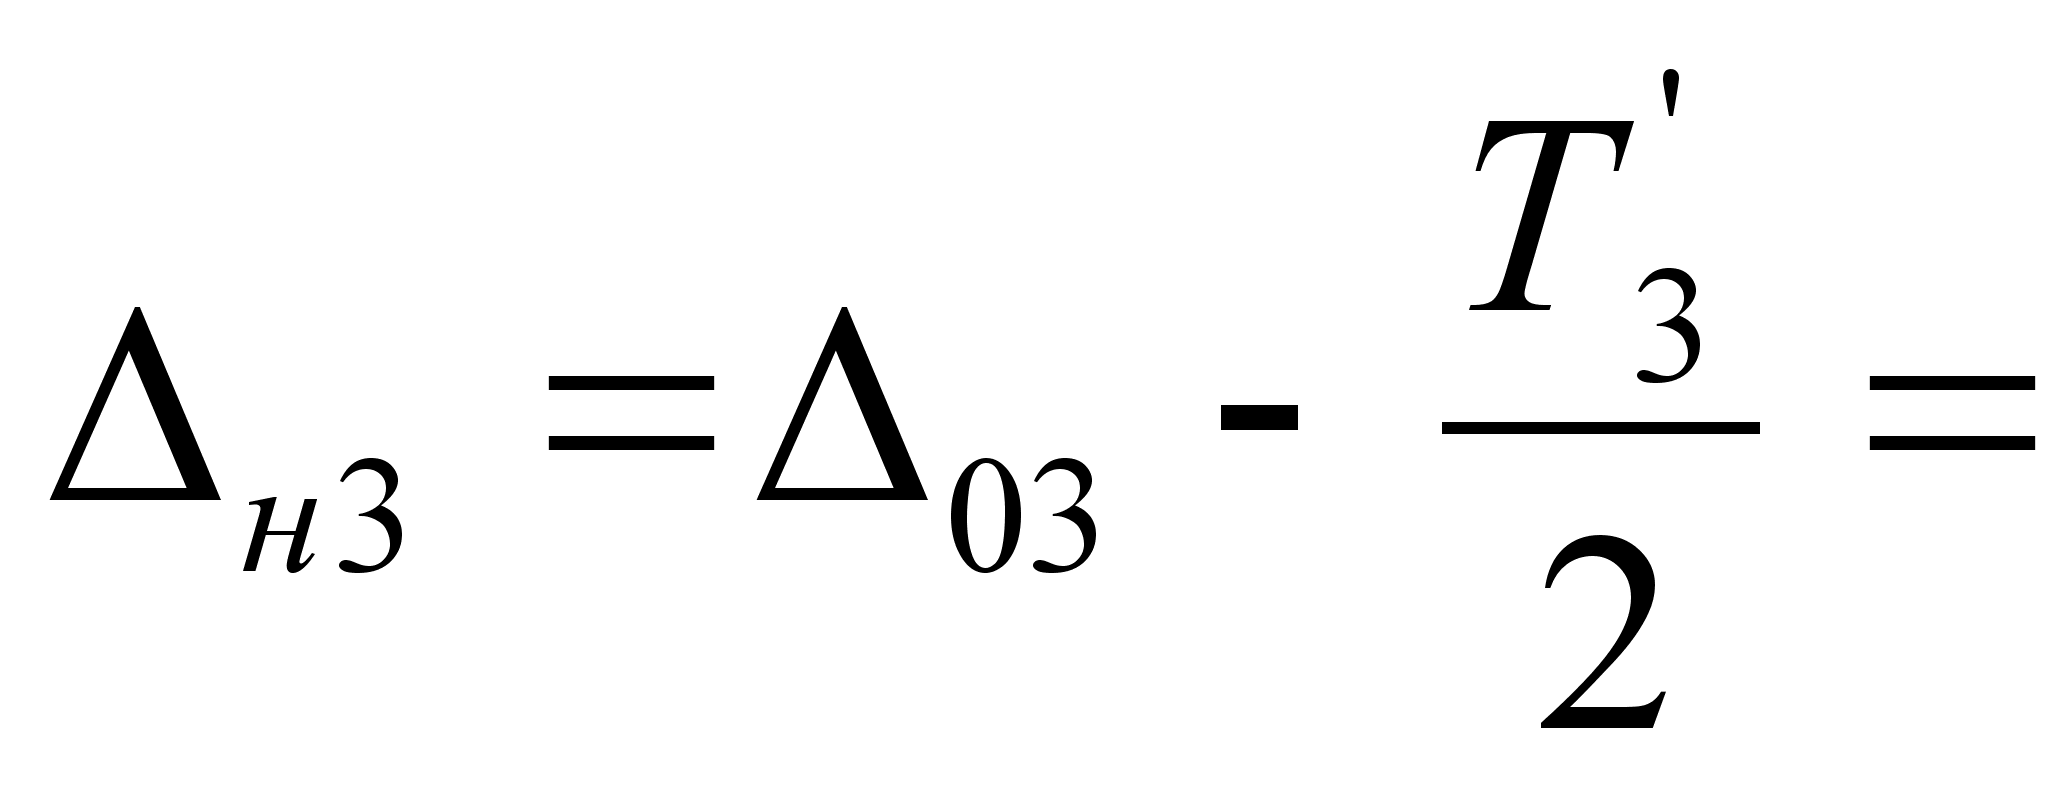 0,025
-
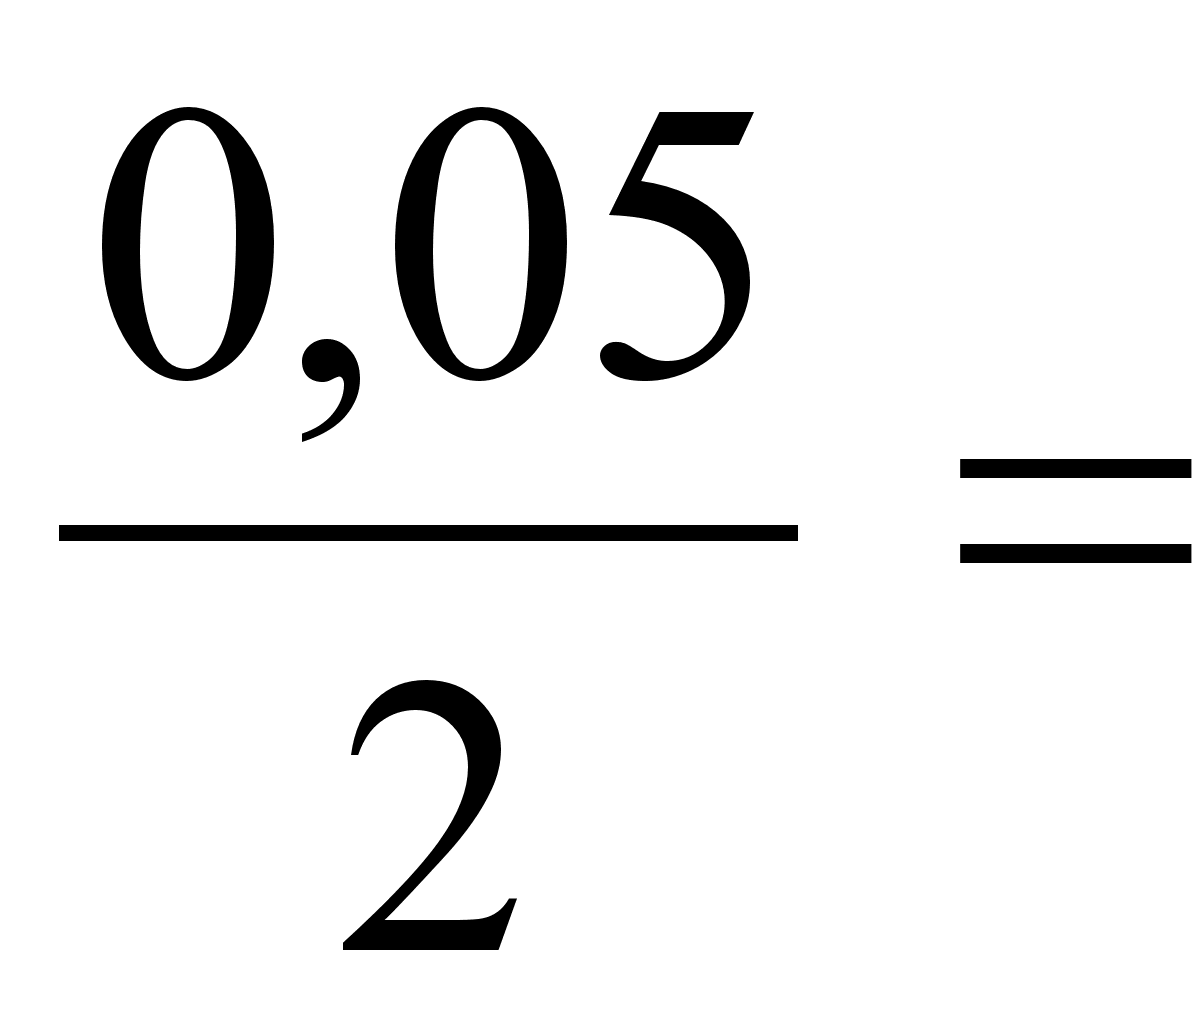 0
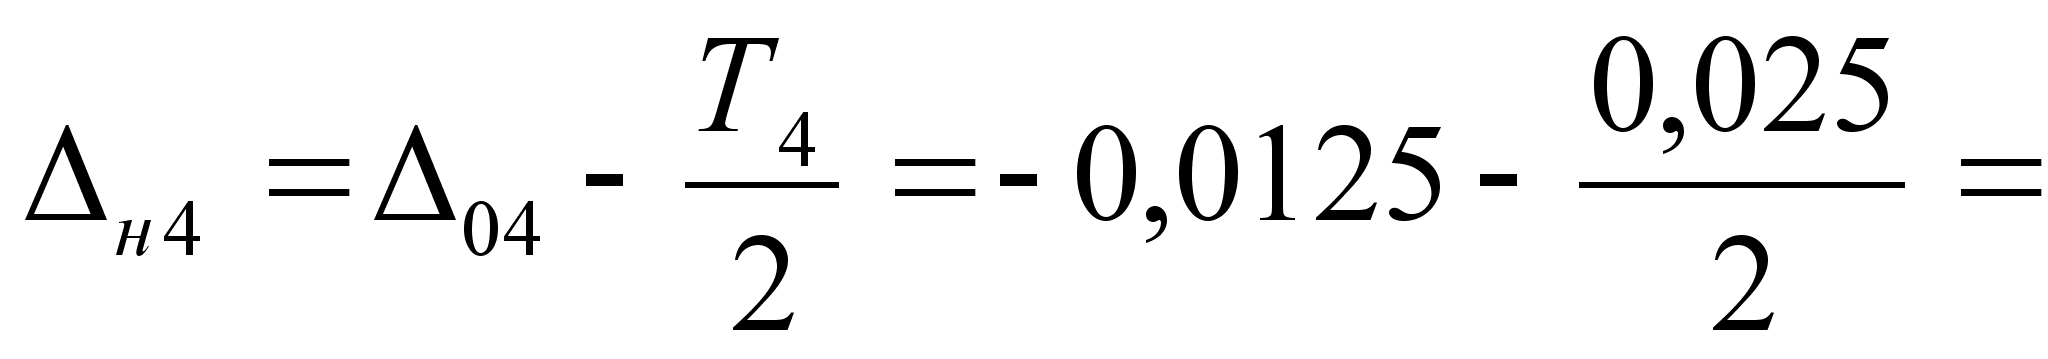 -0,025 мм
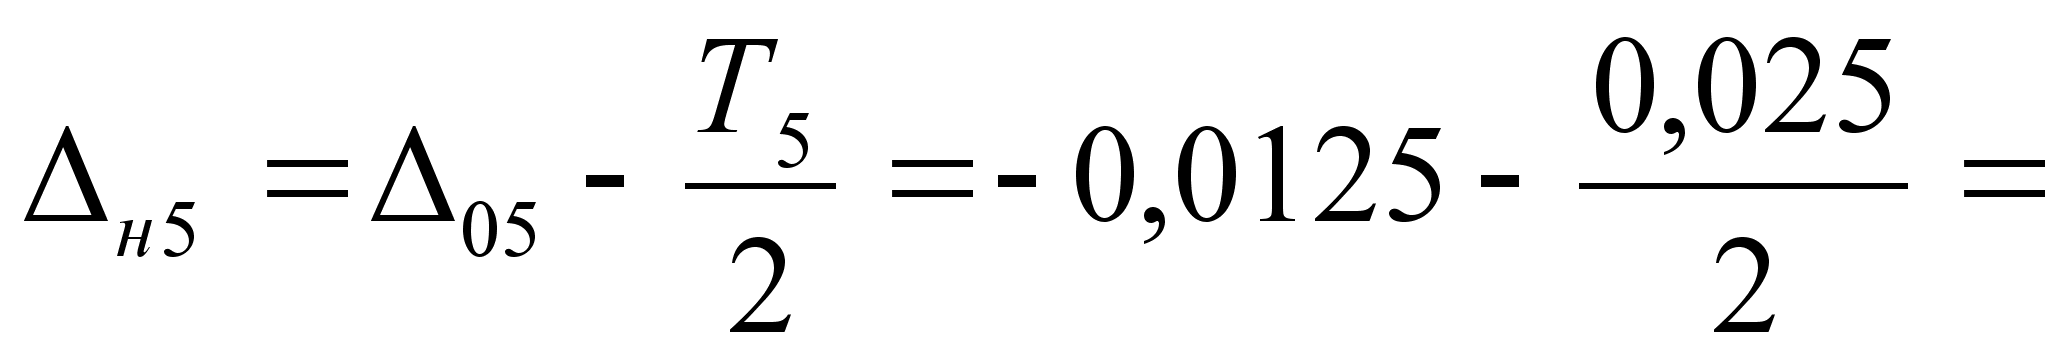 -0,025 мм
Для теоретико-вероятностного метода
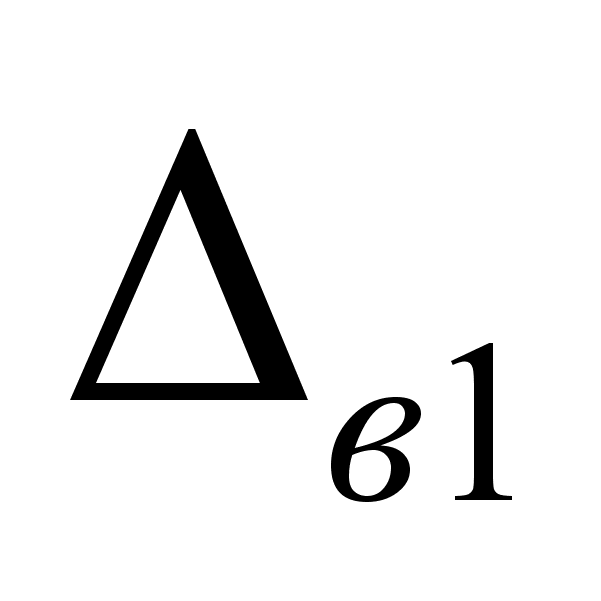 = 0,01+
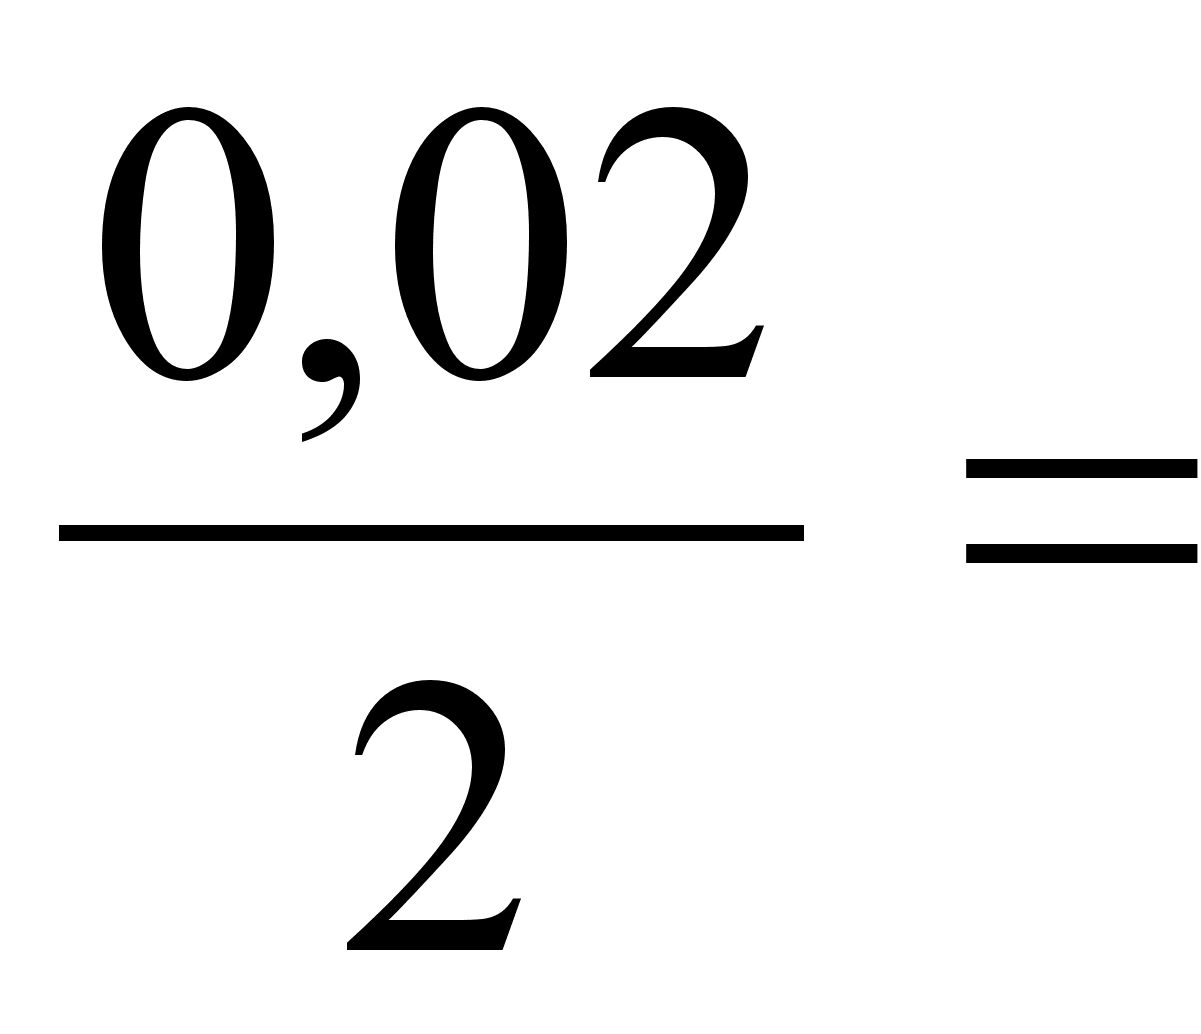 +0,02 мм
0,01-
0
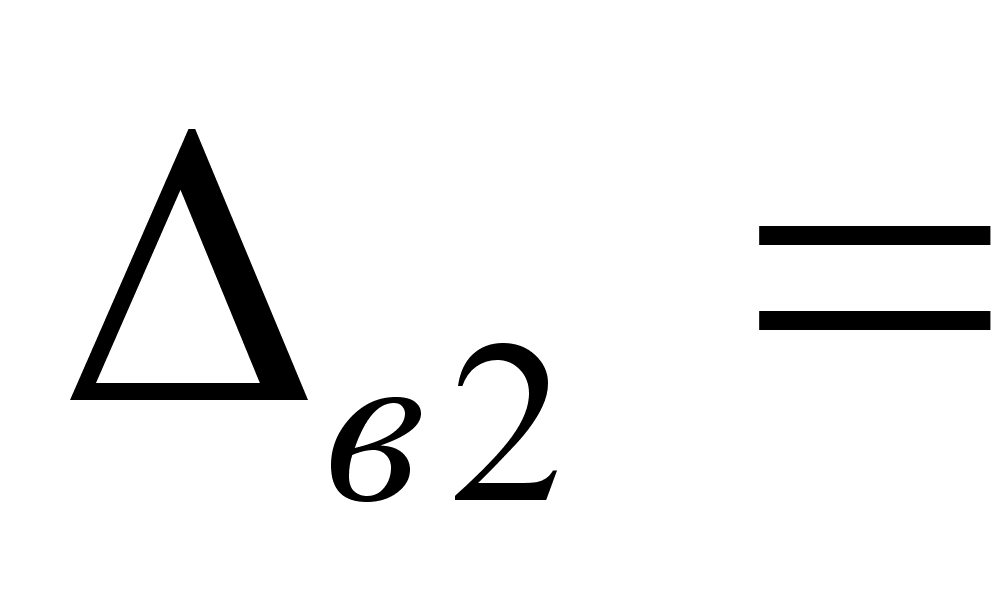 0 +
+0,005 мм
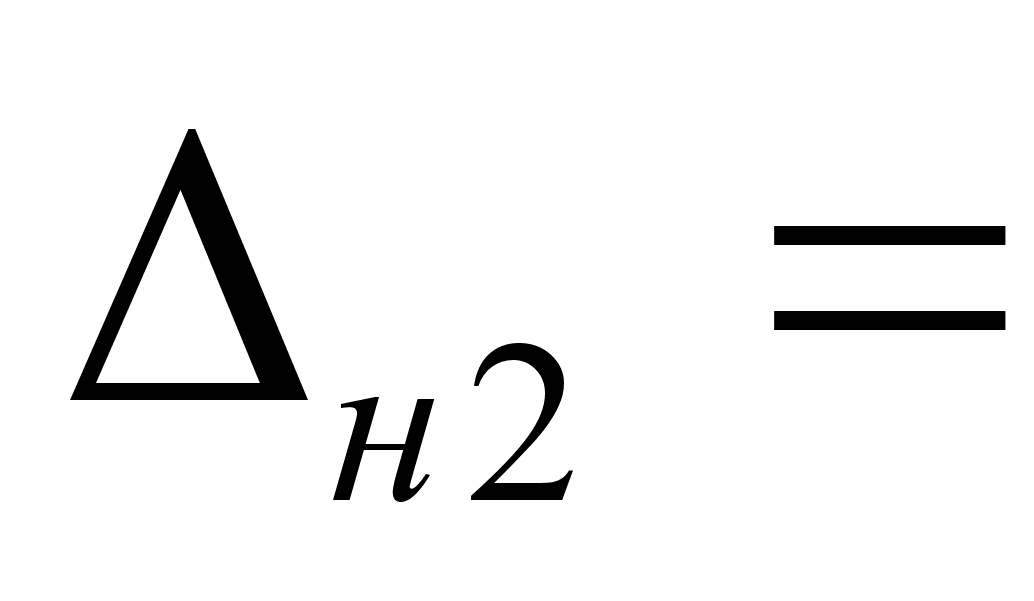 0 -
-0,005 мм
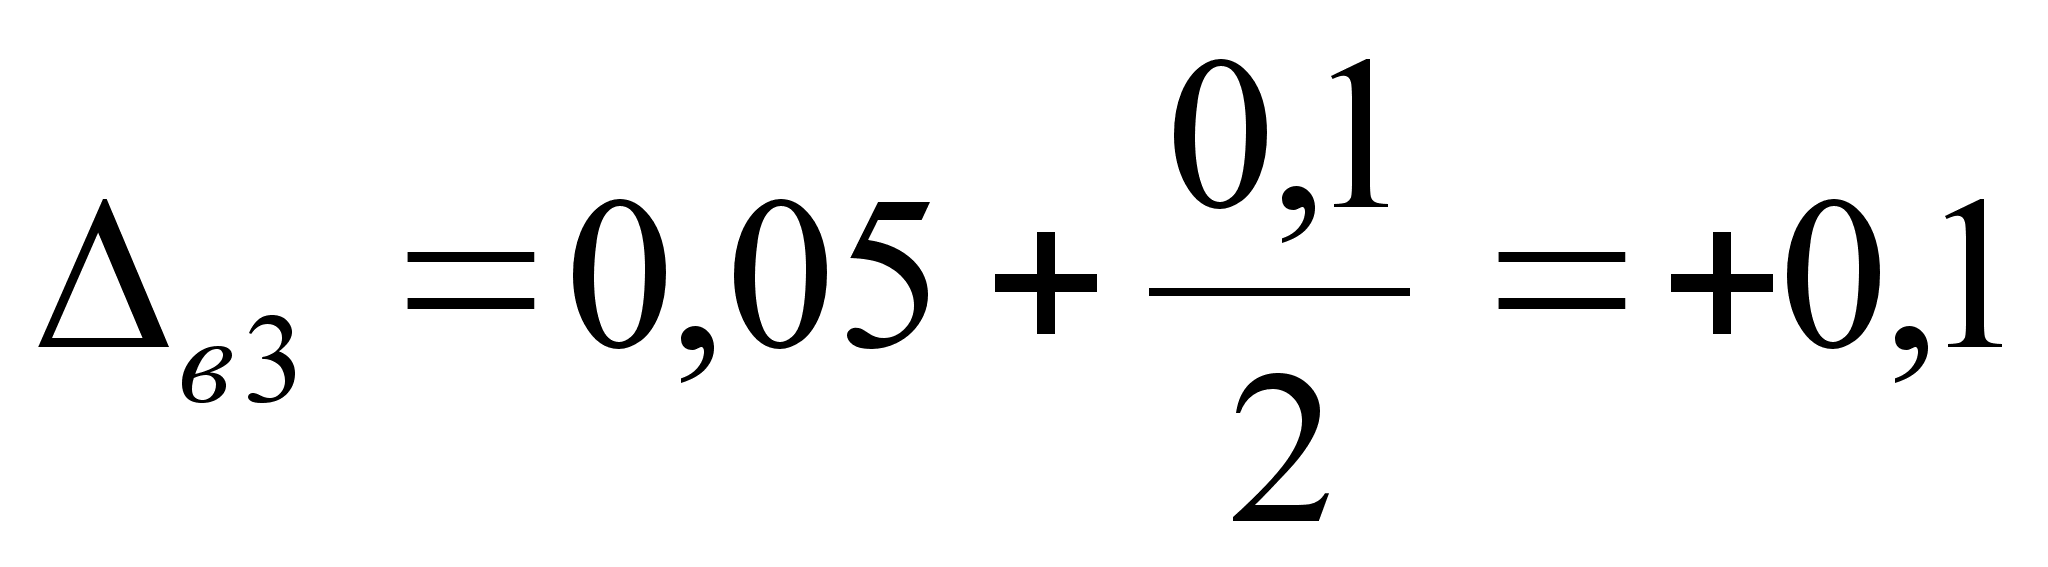 мм
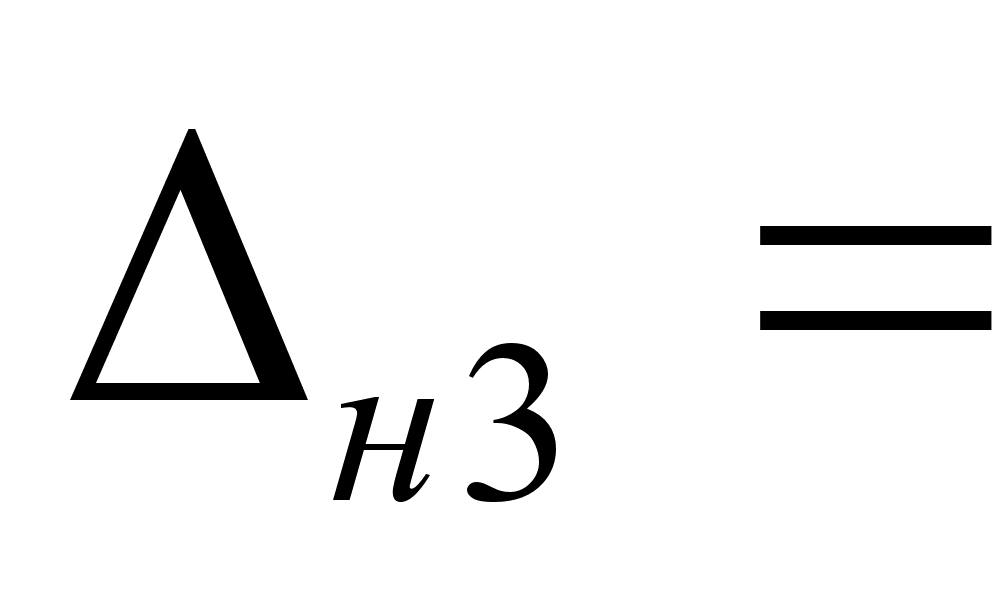 0,05 -
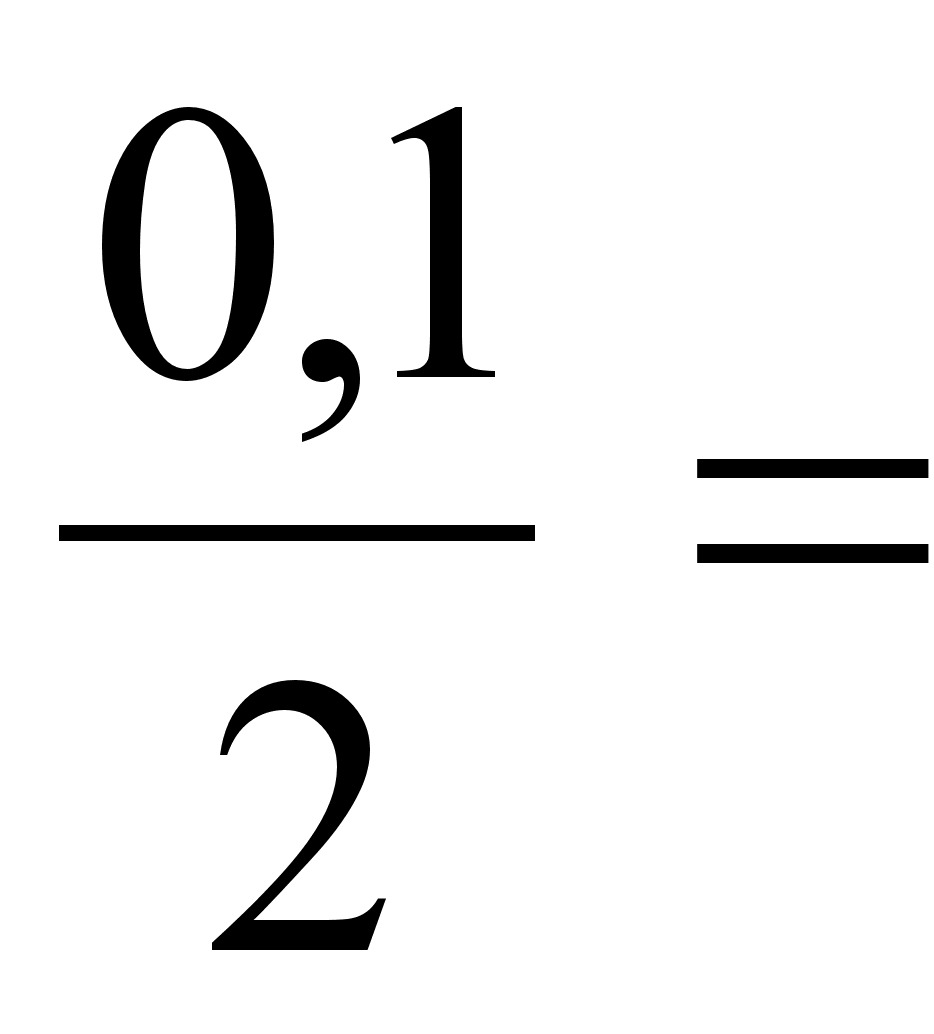 0
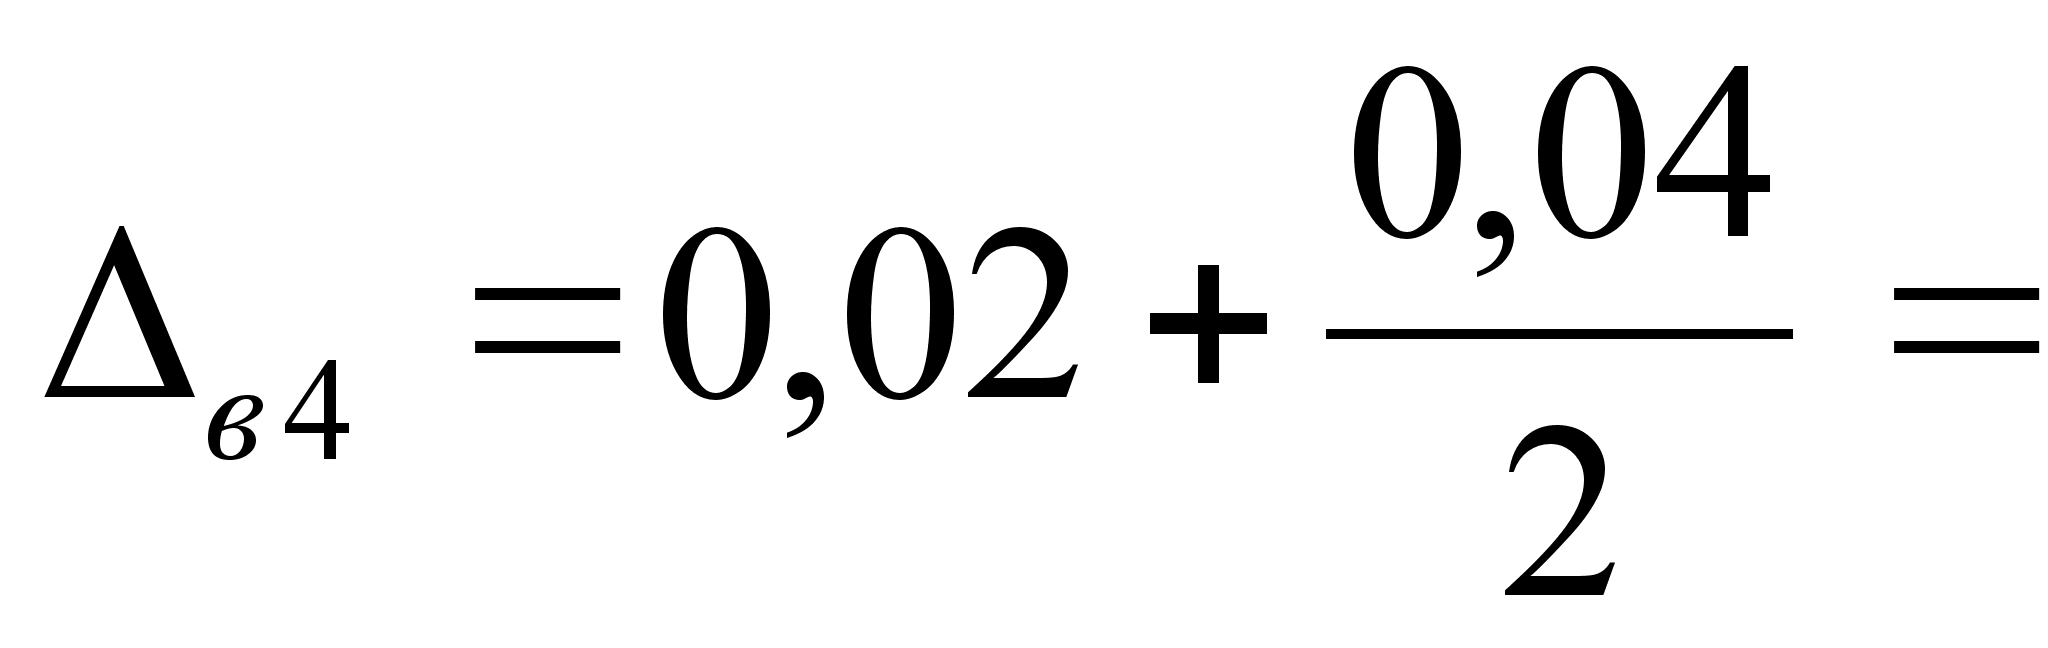 +0,04 мм
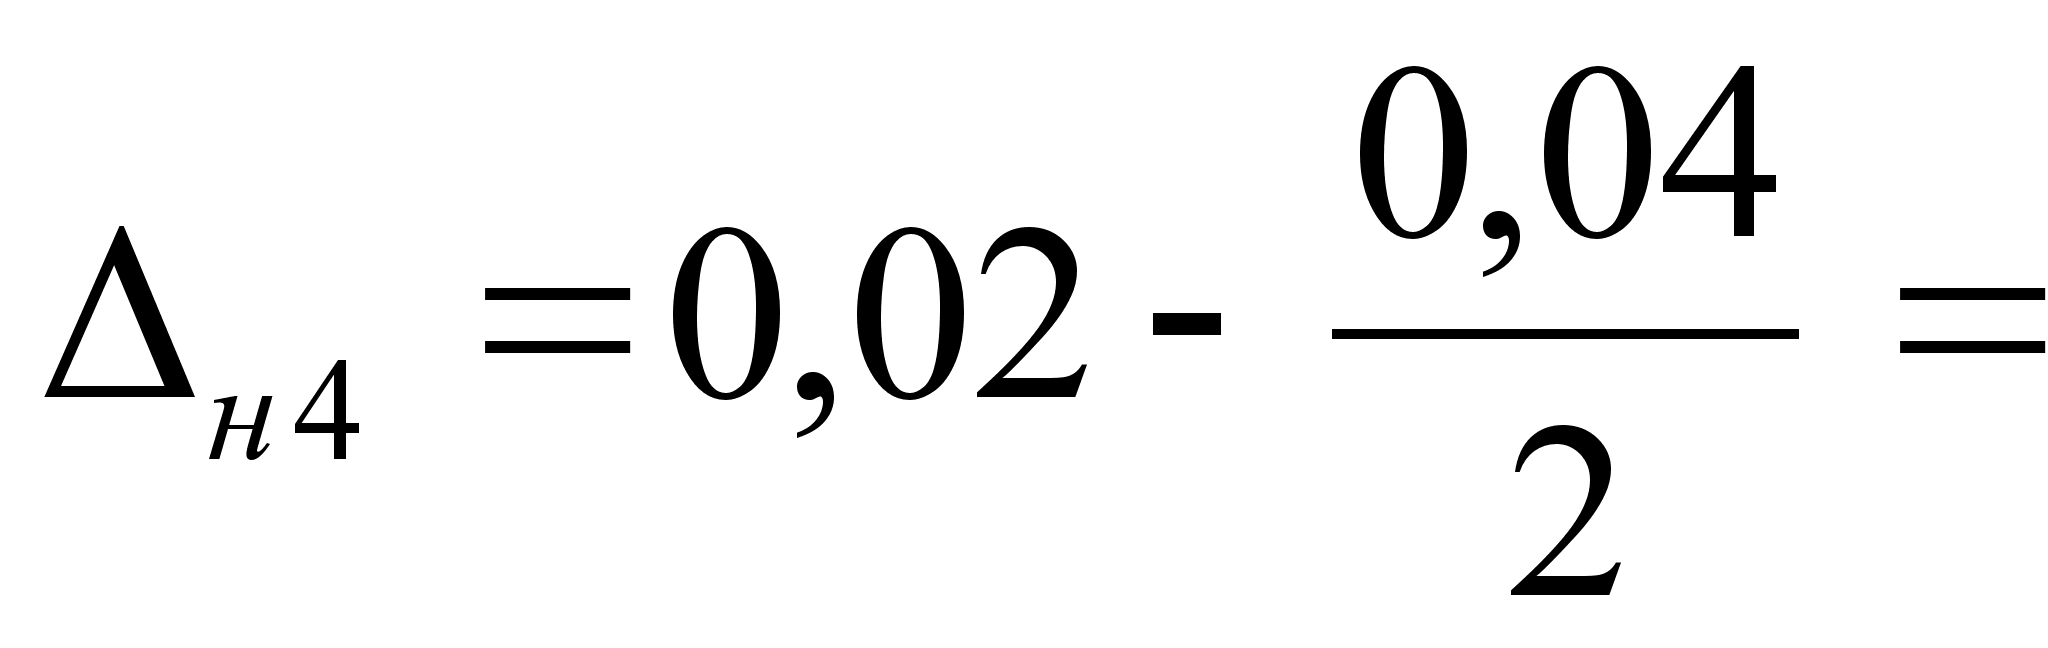 0
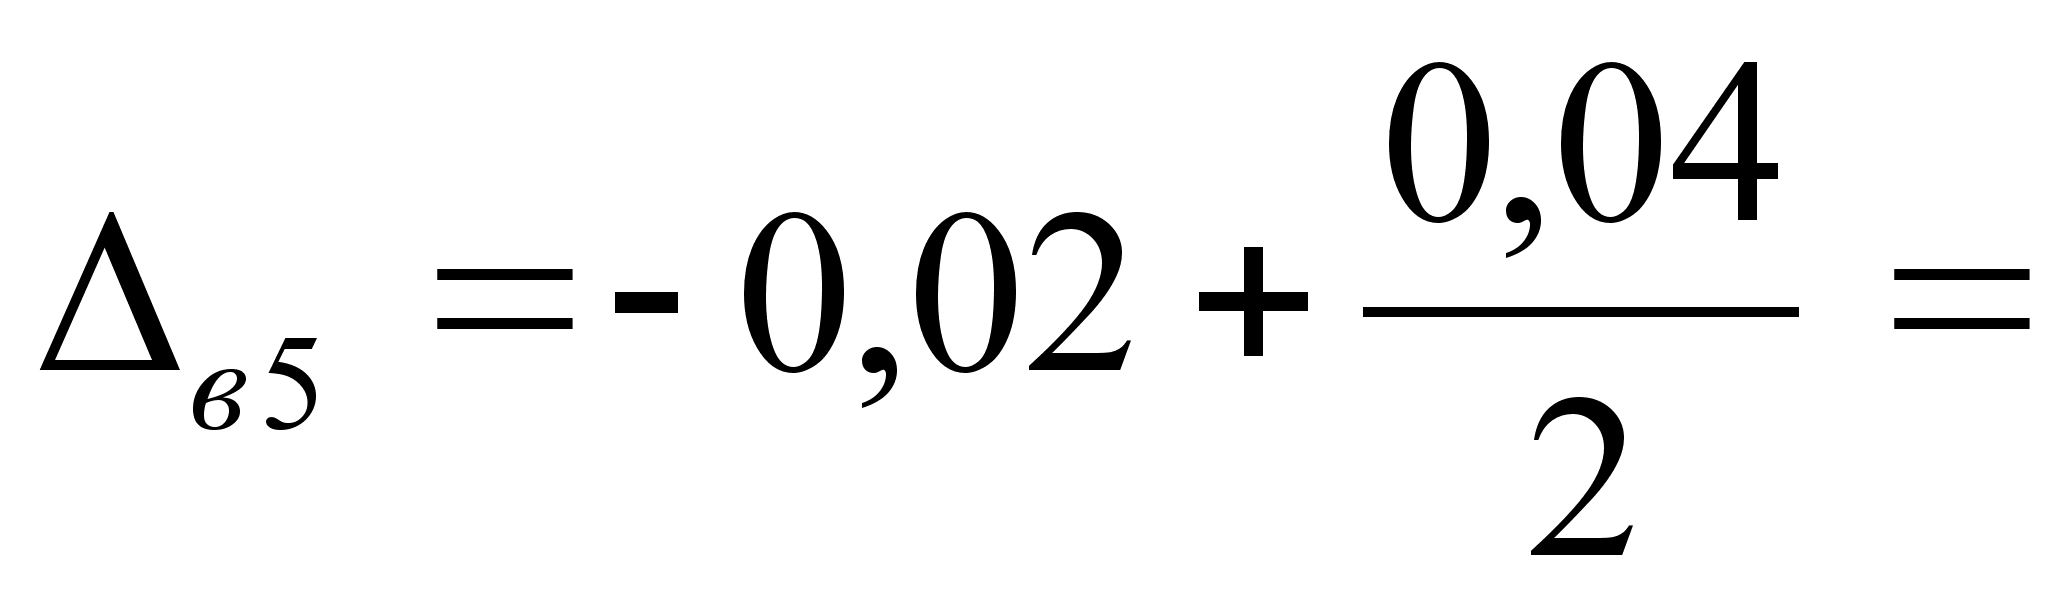 0
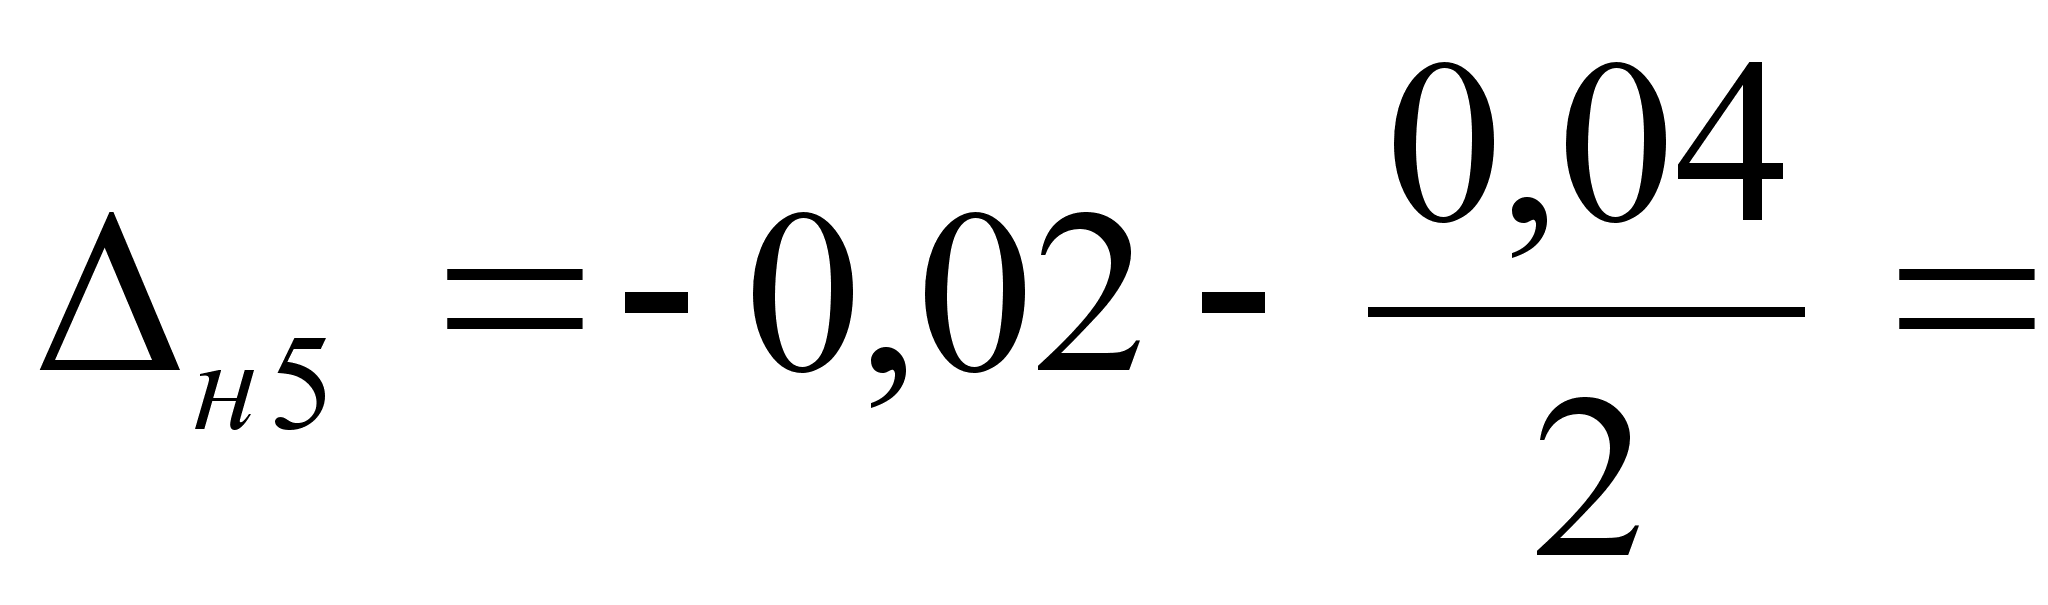 -0,04 мм
Ответ
|
|
Максимума-минимума | Теоретико-вероятностный |
|
А1 |
160 +0,01 |
160 +0,02 |
|
А2 |
28 +0,01 |
28 0,005 |
|
А3 |
100 +0,05 |
100 +0,1 |
|
А4 |
125 –0,025 |
125+0,04 |
|
А5 |
135 –0,025 |
135-0,04 |
 Метод размер,
мм
Список использованной литературы
ГОСТ 16320-80 «Цепи размерные. Методы расчета плоских цепей.»
ГОСТ 6636-69 «Номинальные линейные размеры»
Якушев А.И., Воронцов Л.Н., Федотов Н.М. «Взаимозаменяемость, стандартизация и технические измерения» Москва «Машиностроение» 1987 г.
МОСКОВСКИЙ ГОСУДАРСТВЕННЫЙ ИНСТИТУТ
ЭЛЕКТРОНИКИ И МАТЕМАТИКИ
( ТЕХНИЧЕСКИЙ ИНСТИТУТ )
КУРСОВАЯ РАБОТА
НА ТЕМУ:
РАСЧЁТ РАЗМЕРНЫХ ЦЕПЕЙ
( СТАНДАРТИЗАЦИЯ )
ВАРИАНТ № 8
Студент:
Меньшов А.В.
Группа: И-42
Преподаватель:
Гусакова Л. В.
Москва, 1998 год.