Разработка технологического процесса изготовления детали с использованием станков с ЧПУ
Нормы времени в таблице приведены округленно. Для каждого перехода приведено только основное время операции и вспомогательное. Для каждой операции приведено полное время, т.е. время с учетом подготовительно-заключительных и контрольных операций, а также регламентированных перерывов. Методика расчета времени операций приведена в п.13.
6. Выбор типа производства и формы организации технологического процесса
Согласно ГОСТ 3.1108-74 для выбора типа производства необходимо рассчитать коэффициент закрепления операций, который равен отношению количества операций за последний месяц к количеству явочных мест
Кзо = 
Но выбор типа производства по этой методике не представляется возможным в виду отсутствия информации о номенклатуре производства.
Для единичных технологических проектов может быть использован другой метод — расчет коэффициента загрузки оборудования ( рассчитывается время необходимое для загрузки ).
Коб =  ,
где
tшт.ср — средняя норма времени на операции ( 8.2 мин );
N — годовая программа выпуска ( 1000 шт. );
Fq — годовой действительный фонд времени ( 4000 часов );
n — коэффициент загрузки каждого рабочего места ( 0.75 ).
В результате расчета Коб = 0.046, т.е. полученное значение соответствует мелкосерийному производству.
В промышленности используются две основные формы организации производства: поточная и групповая.
Первая используется в крупносерийном и массовом производстве. В нашем случае целесообразно применить групповую форму организации.
Группирование станочного оборудования и рабочих мест производится либо по видам технологической обработки изделий, либо по виду технологических процессов. При втором способе группировки специализированные участки создаются по конструкторско-технологическому признаку.
В нашем случае воспользуемся группированием станочного оборудования по видам обработки. Он заключается в формировании участков станков одного наименования.
В результате группировки получается шесть участков: токарных, сверлильных, фрезерных, координатно-расточных, шлифовальных станков и участок термообработки.
7. Выбор и расчет припусков на обработку
Расчет припусков на обработку производится на основе аналитического метода. Учитывая форму заготовки и требования к качеству поверхности для расчета припуска выберем поверхность торца детали Æ175 мм.
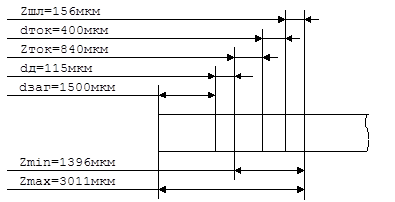
Рис 7.1. Схема расположения припусков.
Величины припусков Zшл и Zток рассчитываются, остальные выбираются.
Zi = Rz,i-1 + Ti-1 + ri-1 + ei , где
Rz,i-1 — высота неровностей поверхности, оставшейся после выполнения предшествующего перехода.
Ti-1 — глубина дефектного слоя.
ri-1 — пространственные отклонения.
ei — погрешности базирования и закрепления.
После токарной операции Rz=40, T=Rz .
Тогда для шлифования:
r = 0.2 мкм/мм ×180 мм = 0.2×180 = 36 мкм.
e = 40 мкм.
Zшл = 40 + 40 + 36 + 40 = 156 мкм.
Для горячекованных или штампованных заготовок:
Rz + T = 600 мкм.
r = 120 мкм, e = 120 мкм,
тогда Zток = 600 + 120 + 120 = 840мкм,
допуск на деталь по 9 квалитету dд = 115 мкм,
на заготовку для ковки в подкладном штампе dзаг = 1500 мкм,
на токарную операцию по 12 квалитету dток = 400 мкм.
В результате суммарный минимальный припуск равен:
Zmin = Zшл + dток + Zток = 156 + 400 + 840 = 1396 мкм,
максимальный припуск:
Zmax = Zmin + dд + dзаг = 1396 + 115 + 1500 = 3011мкм.
Общий номинальный припуск выберем
Zном = 3мм,
что соответствует параметрам заготовок полученных ковкой в подкладном штампе.
8. Выбор оборудованияВыбор металлорежущих станков для изготовления предложенной детали осуществлен на основании методики, изложенной в [1] с учетом следующих факторов:
- вид обработки;
- точность обрабатываемой поверхности;
- расположение обрабатываемой поверхности относительно технологических баз;
- габаритные размеры и масса заготовки;
- производительность операции;
- тип производства.
Таблица 8.1
| Операция | Наименование операции | Станок |
Основные технические характеристики |
| 1 | 2 | 3 | 4 |
| 1,2,3 |
Токарная операция |
Токарный станок с ЧПУ 16К20Ф3С5 |
1. Макс. Диаметр обрабатыв. дет....400 2. Набольшая длина продольного перемещения ......................900 3. Наибольшая длина поперечного перемещения.......................250 |
| 4. Диапазон скоростей вращения | |||
| шпинделя об/мин........12.5-2000 | |||
| 5. Наибольшая скорость продольной | |||
| подачи мм/мин.. .............1200 | |||
| 6. Диапазон скоростей подач мм/мин | |||
| - продольная подача.....3-1200 | |||
| - поперечная.. .........1.5-600 | |||
| 7. Дискретность перемещения, мм | |||
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |