Технологические требования к конструкции штампованных деталей (часть 2)
3.3.5. Конструирование штампов.
3.3.5.1. Штамп для вырубки.
Расчет исполнительных размеров рабочих частей пуансона и матрицы вырубного штампа (1, стр. 408):
Вырубка наружного контура размером 355,6-1:
Dм = (D - )+м; Dп = (D - - Z)-п, (3. 42), (3. 43)
где м – допуск на изготовление матрицы, м = 0,03 (1, стр. 409, табл. 194);
п - допуск на изготовление пуансона, п = 0,02 (1, стр. 409, табл. 194);
Z – величина двустороннего зазора, Z = 0,1 мм;
- допуск на изготовление диаметра, = 1
Dм = (355,6 – 1)+0,03 = 354,6+0,03 мм,
Dп = (355,6 – 1 – 0,1)-0,02 = 354,5-0,02 мм
3.3.5.2. Штамп для пробивки.
Пробивка отверстия диаметром 60+0,74:
dм = (d + + Z )+м; dп = ( d – )-п (3. 44), (3. 45)
dм = (60 + 0,74 + 0,1 )+0,03 = 60,84+0,03 мм
dп = (60 – 0,74 )-0,02 = 60,74-0,02 мм
3.3.5.3. Штамп для вытяжки.
1) Расчет исполнительных размеров пуансона и матрицы с допуском по внутреннему контуру диаметр 277+1,3:
dм = (d + Z)+м; dп = d-п, (3. 46), (3. 47)
где Z – зазор между пуансоном и матрицей (1, стр. 183), Z = S + ,
где - верхнее отклонение допуска на величину материала, при S = 1,5 мм, = 0,15 мм Z = 1,5 + 0,15 = 1,65 мм;
м – допуск на изготовление матрицы, м = 0,14;
п - допуск на изготовление пуансона, п = 0,09
dм = ( 277 + 1,3)+0,14;
dп = 277-0,09
2) Оптимальное значение радиуса закругления вытяжной кромки матрицы (1, стр. 179), при относительной толщине вытяжки ( S / D ) 100 = 0,42:
rм = 8 S = 8 1,5 = 12 мм
3.4. Деталь «Пластина».
Д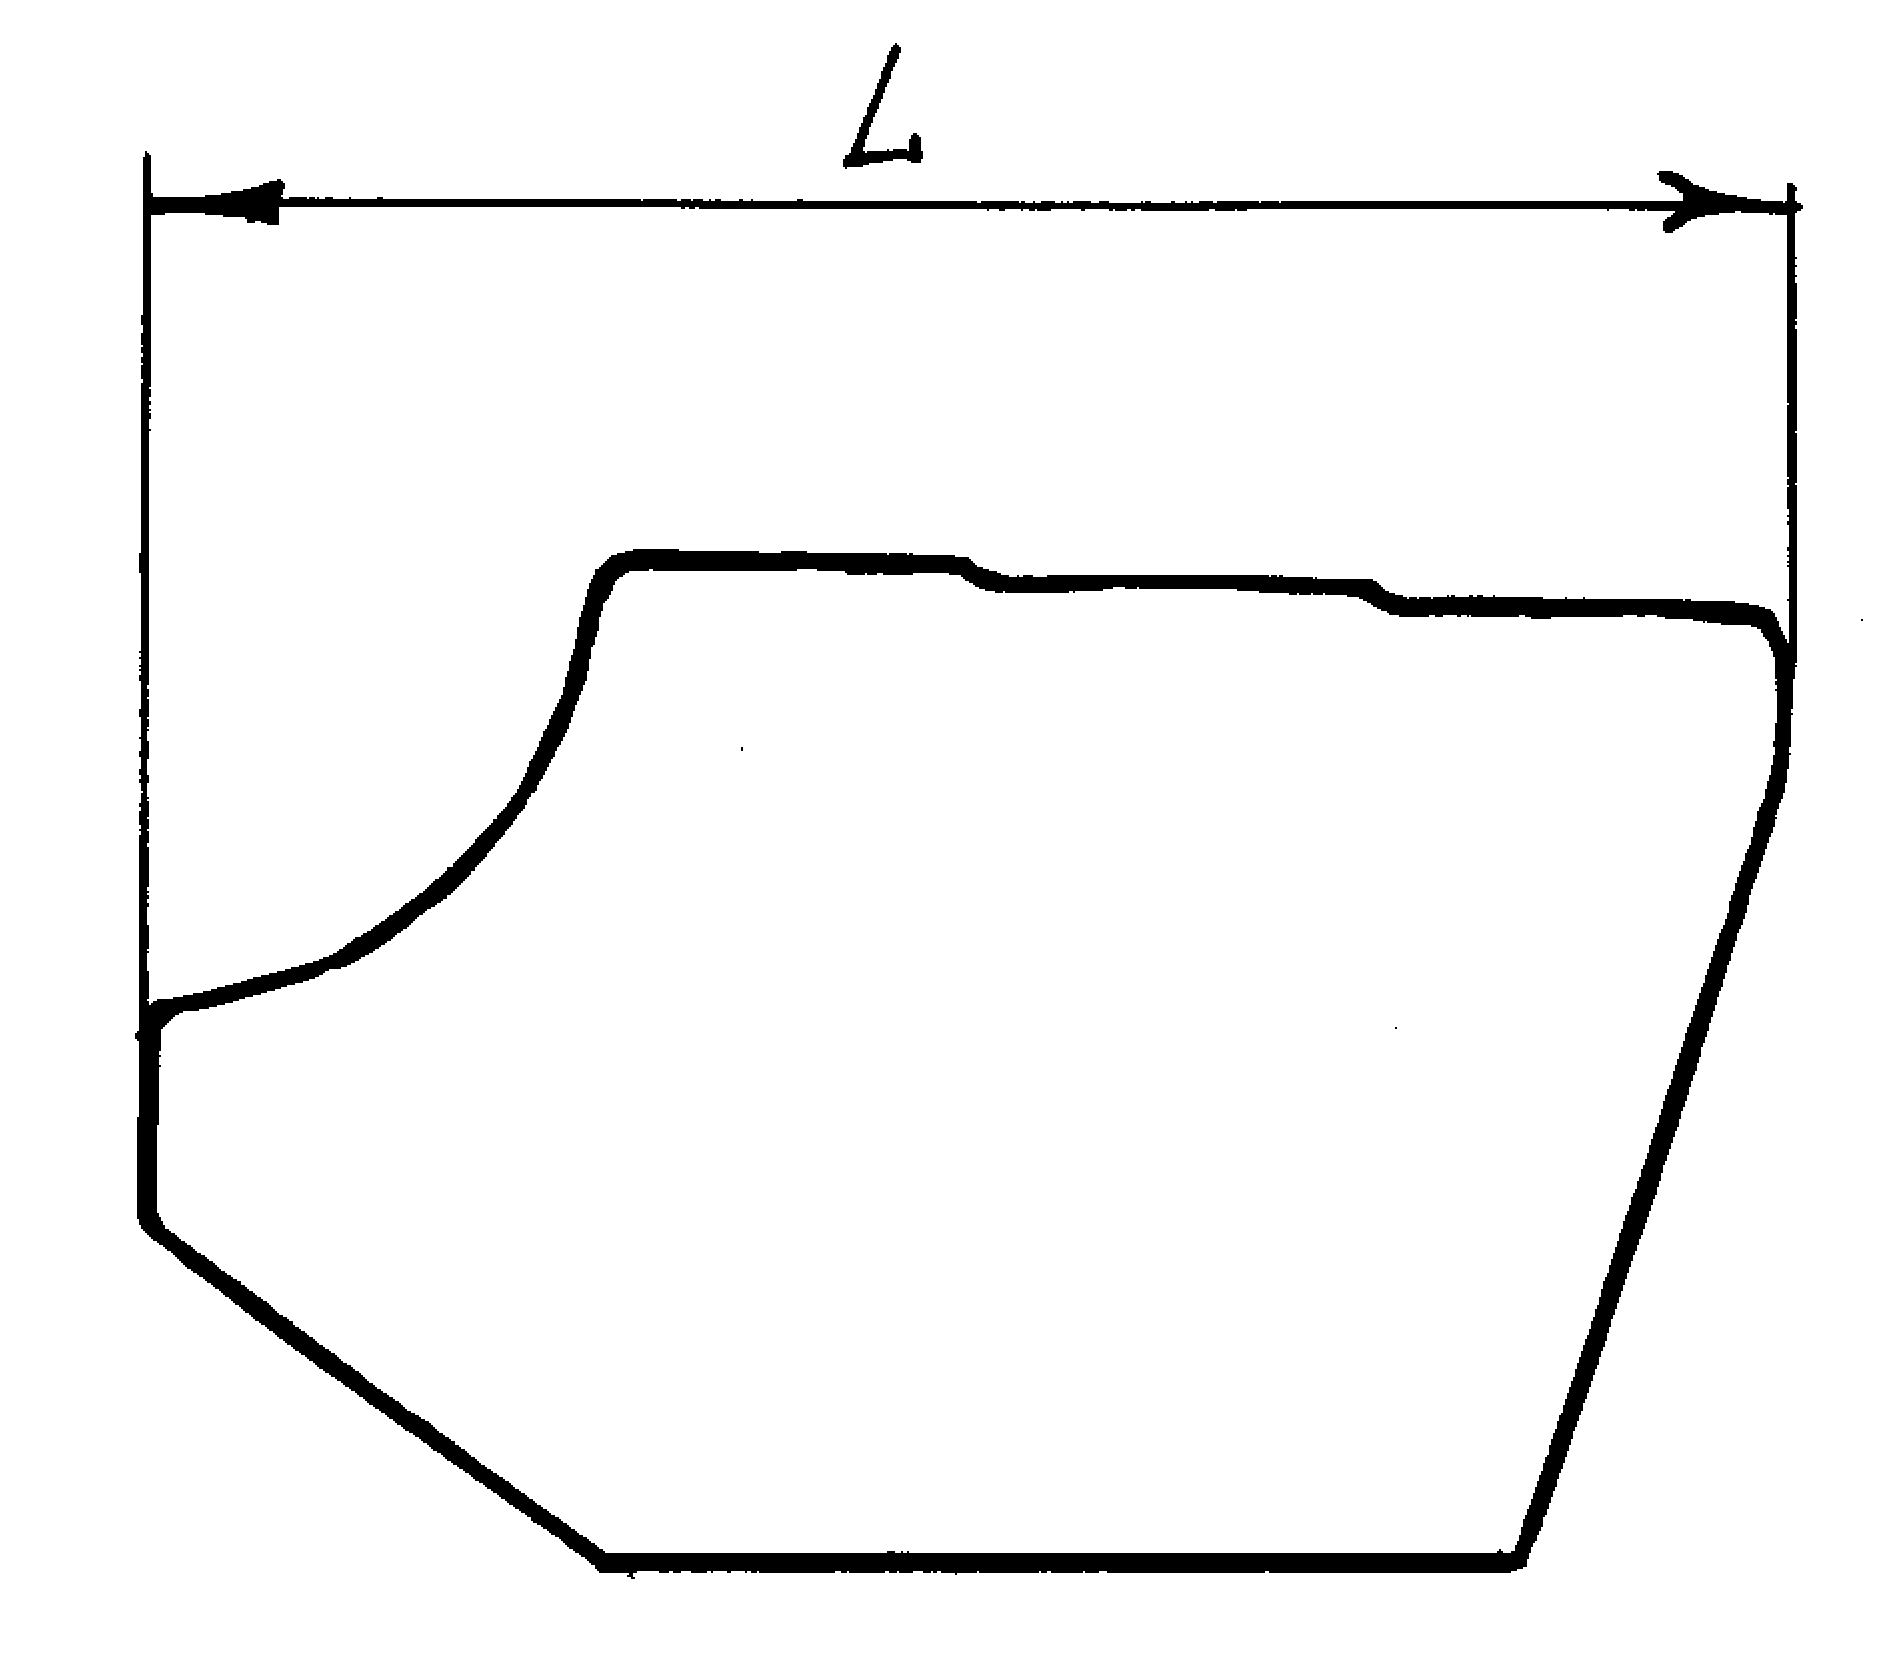
еталь
типа Пластина
изготовляется
из материала
сталь 3, толщина
листа S = 6 мм.
рис. 3.13. Эскиз детали.
3.4.1. Анализ технологичности формы и конструктивных элементов детали. (1, стр. 280-281)
Исходя из технологических требований делаем вывод, что деталь технологична и ее изготовление возможно путем холодной штамповки.
3.4.2. Определение формы и размеров заготовки. Расход материала. (1, стр. 284)
Для определения ширины полосы и шага вырубки необходимо определить наименьшую величину перемычек (1, стр. 292, табл. 139), при S = 6 мм, а = b= 3,5 мм.
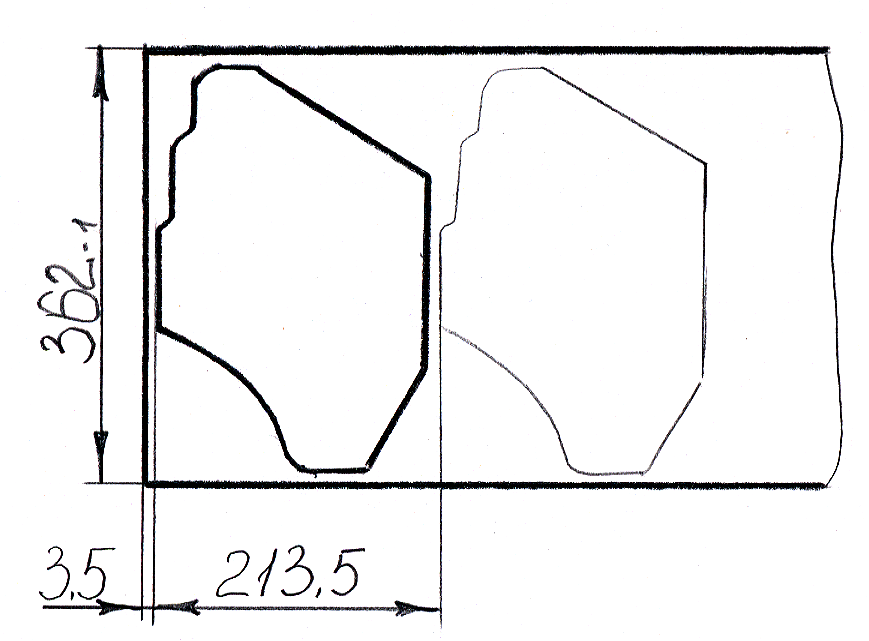
рис.3.14. Раскрой материала.
Исходя из этого ширина полосы определяется по формуле (1, стр. 296):
В = L + 2 (b + ш) + Z, (3. 48)
где ш – односторонний допуск на ширину полосы (1, стр. 297, табл. 144), ш = 3 мм;
Z – гарантийный зазор между направляющими и наибольшей возможной шириной полосы (1, стр. 297, табл. 143), Z = 1,5 мм
В = 347 + 2 ( 3,5 + 3 ) + 1,5 = 361,5 мм
Выбираем полосу шириной 362-1 мм.
Оценку экономичности производим посредством коэффициента раскроя (1, стр. 287):
кр = (f n / B h) 100%, (3. 49)
где f – площадь поверхности детали, для определения площади поверхности детали разобьем ее на элементарные части:
f = F – f1 – f2 – f3 – f4 – f5 = 347 210 – ( 54 172 ) / 2 - 86 12 – 84 6 – ( 100 100 ) / 2 - ( 98 70 ) / 2 = 58260 мм2;
h – шаг вырубки, h = 210 + 3,5 = 213,5 мм;
В – ширина полосы, В = 362 мм
кр = (58260 1 / 362 213,5) 100% = 75,4%
Величина полезного использования металла определяется общим коэффициентом использования (1, стр. 290) по формуле:
ки =
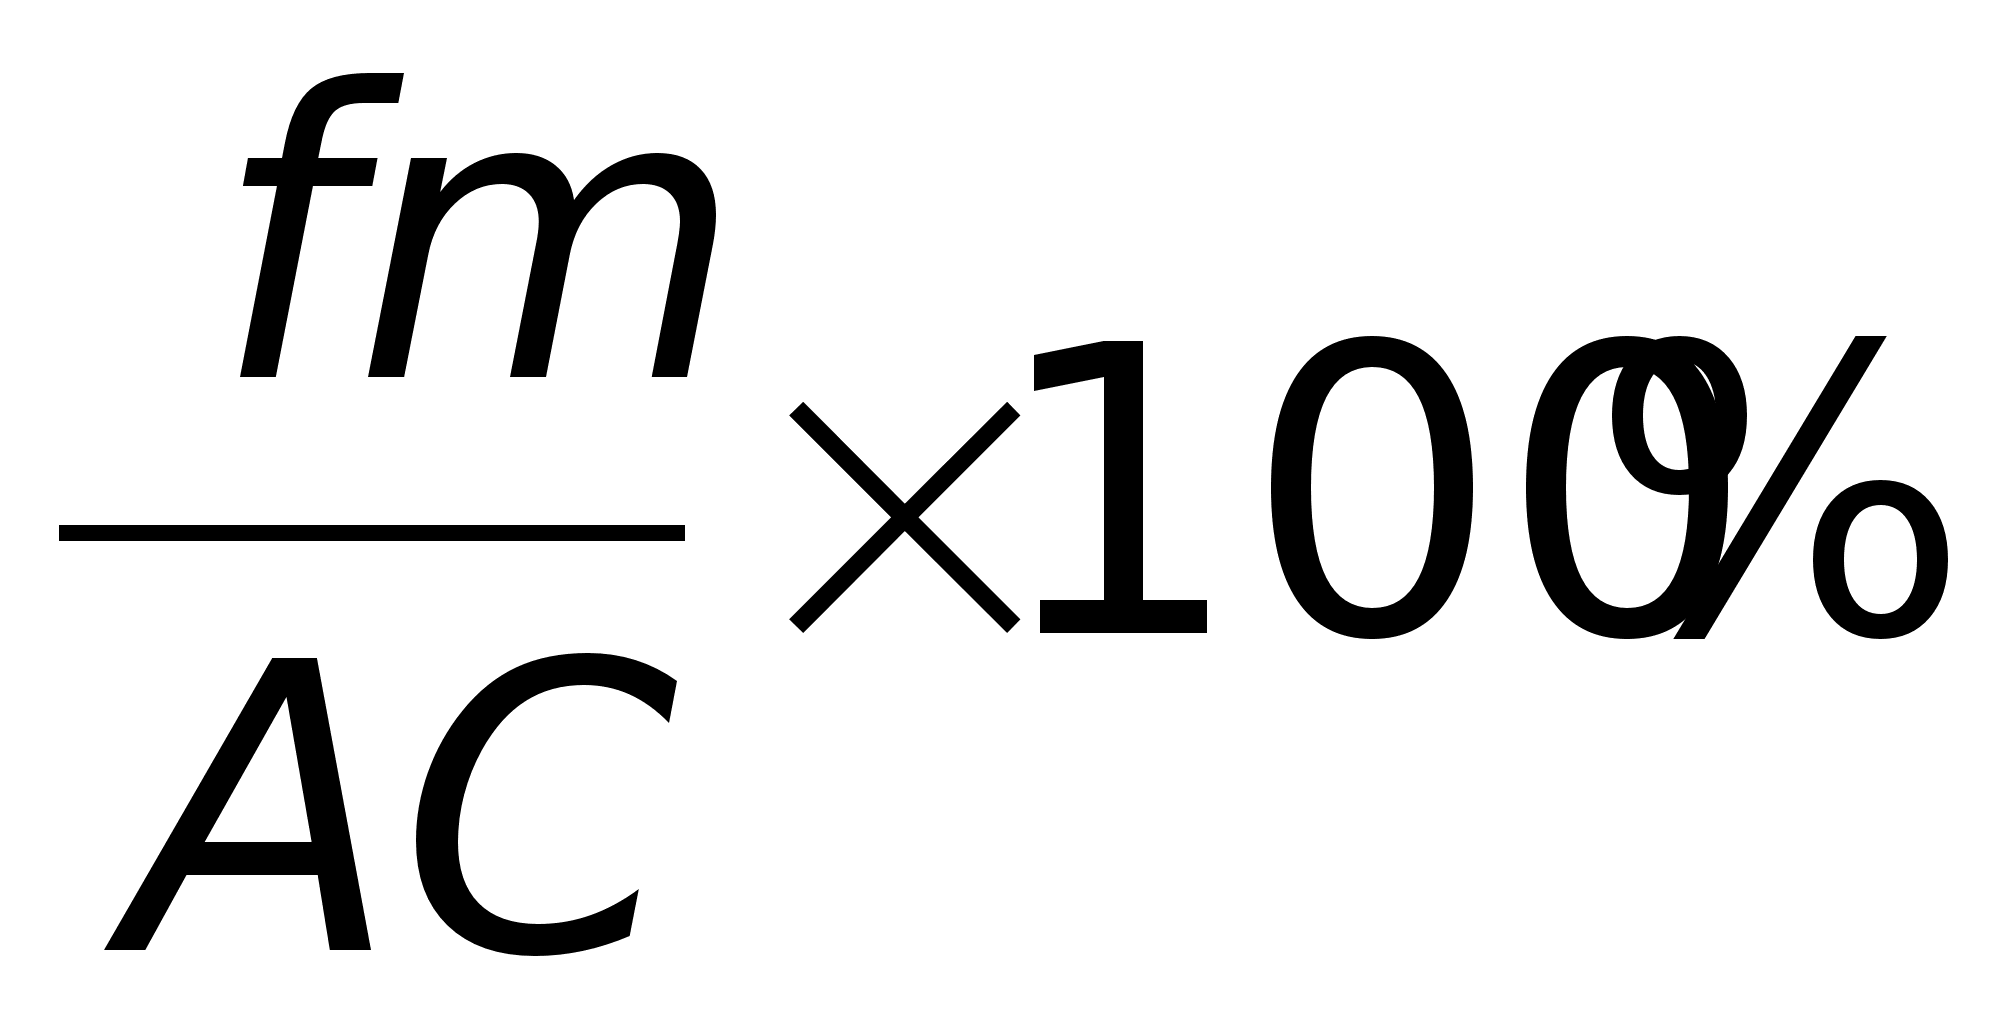 ,
(3. 50)
где m – количество деталей, полученных из листа,
A C – размеры листа, A C = 1500 3000 мм, ГОСТ 19903 – 74;
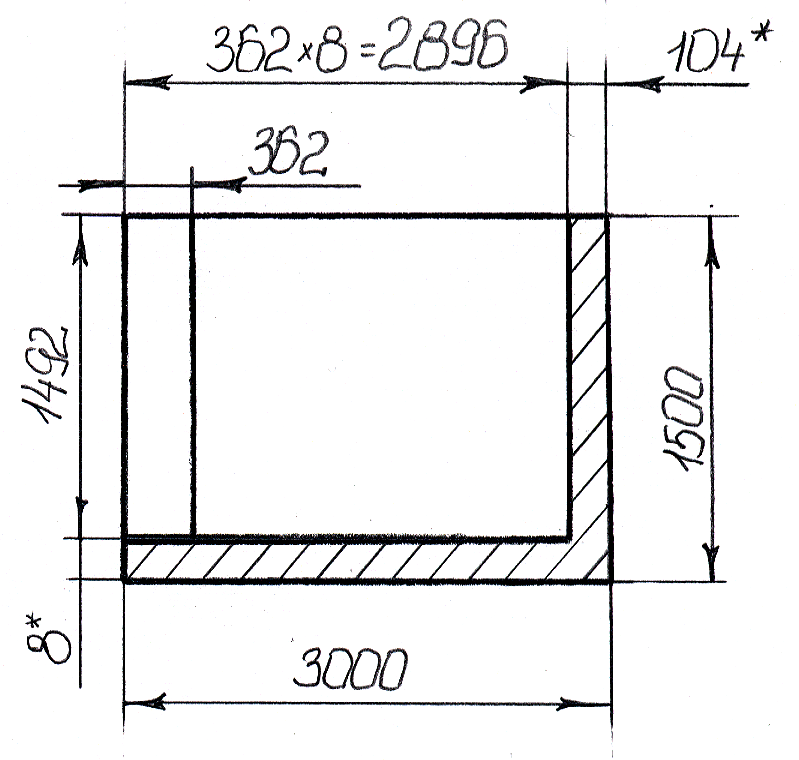
рис. 3.15. Раскрой листа на полосы.
Из листа получаем 8 полос, из полосы получаем 7 деталей.
m =8 7 = 56 деталей
ки =
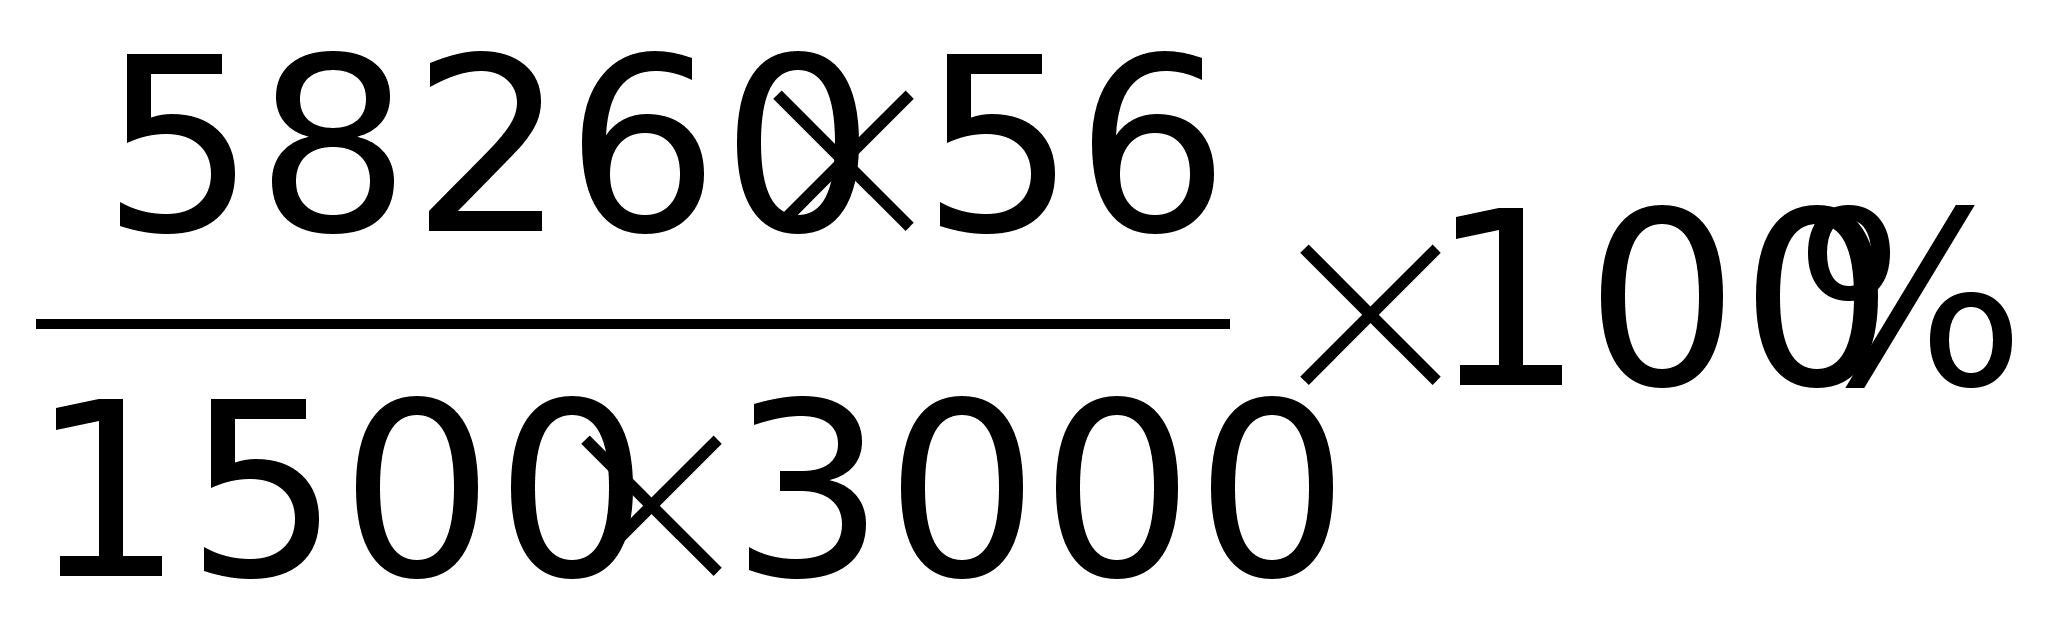 = 75,1%
Так как вырубка из полосы неудобна из-за тяжести полосы будем производить вырубку детали из карточки. Для уменьшения расхода материала будем изготавливать 2 детали из 1 карточки, тогда ширина карточки такая же как ширина полосы 362-1 мм, а длина карточки 2 210 + 3,5 3 = 430,5 мм. Принимаем ширину карточки 431-1 мм.
Тогда оценку экономичности производим общим коэффициентом использования:
ки =
,
(3. 51)
В нашем случае:
1-й вариант
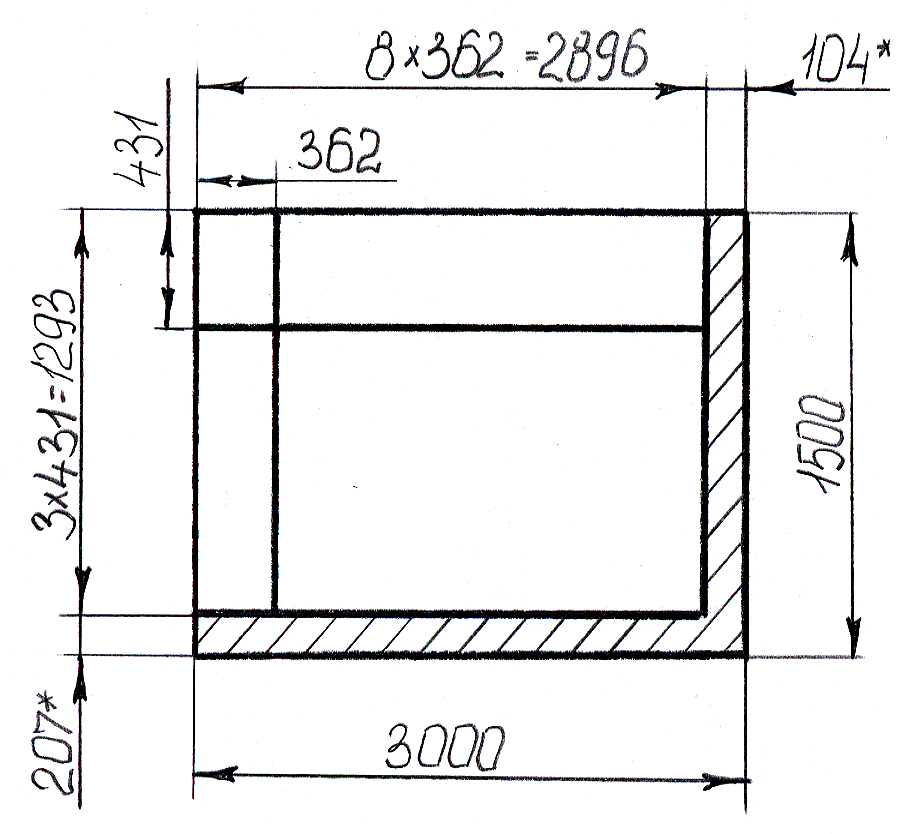
рис. 3.15.а Раскрой листа на полосы.
При резке полосы на карточки остается отход величиной 207 мм , тогда 6 8 = 48 деталей
2-й вариант
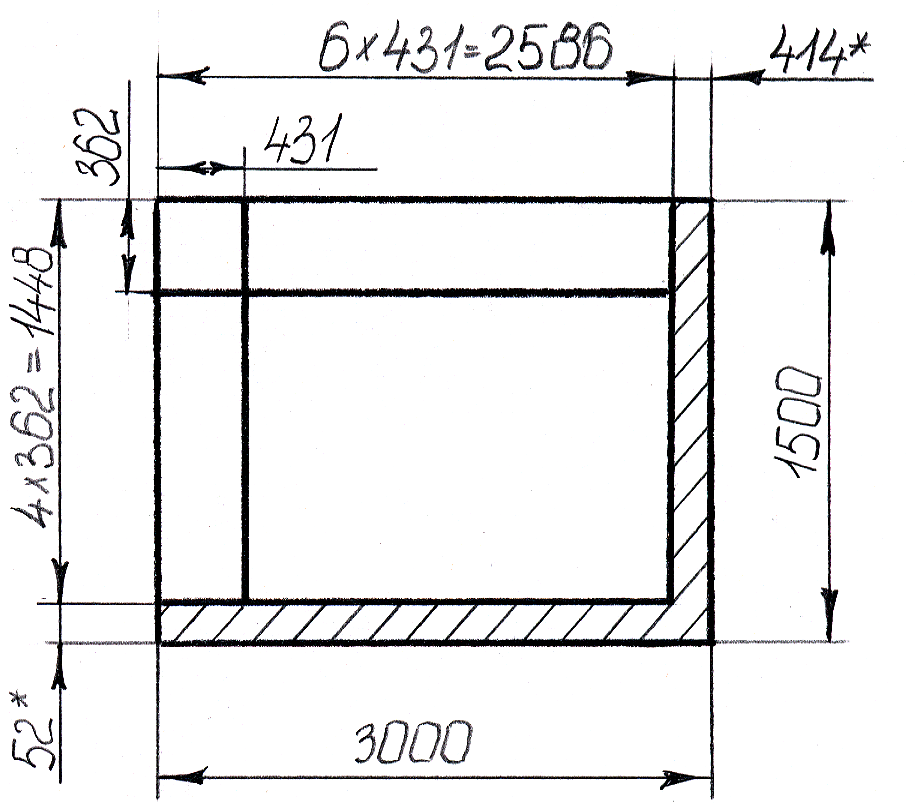
рис. 3.15.б Раскрой листа на полосы.
6 4 2 = 48 деталей
ки =
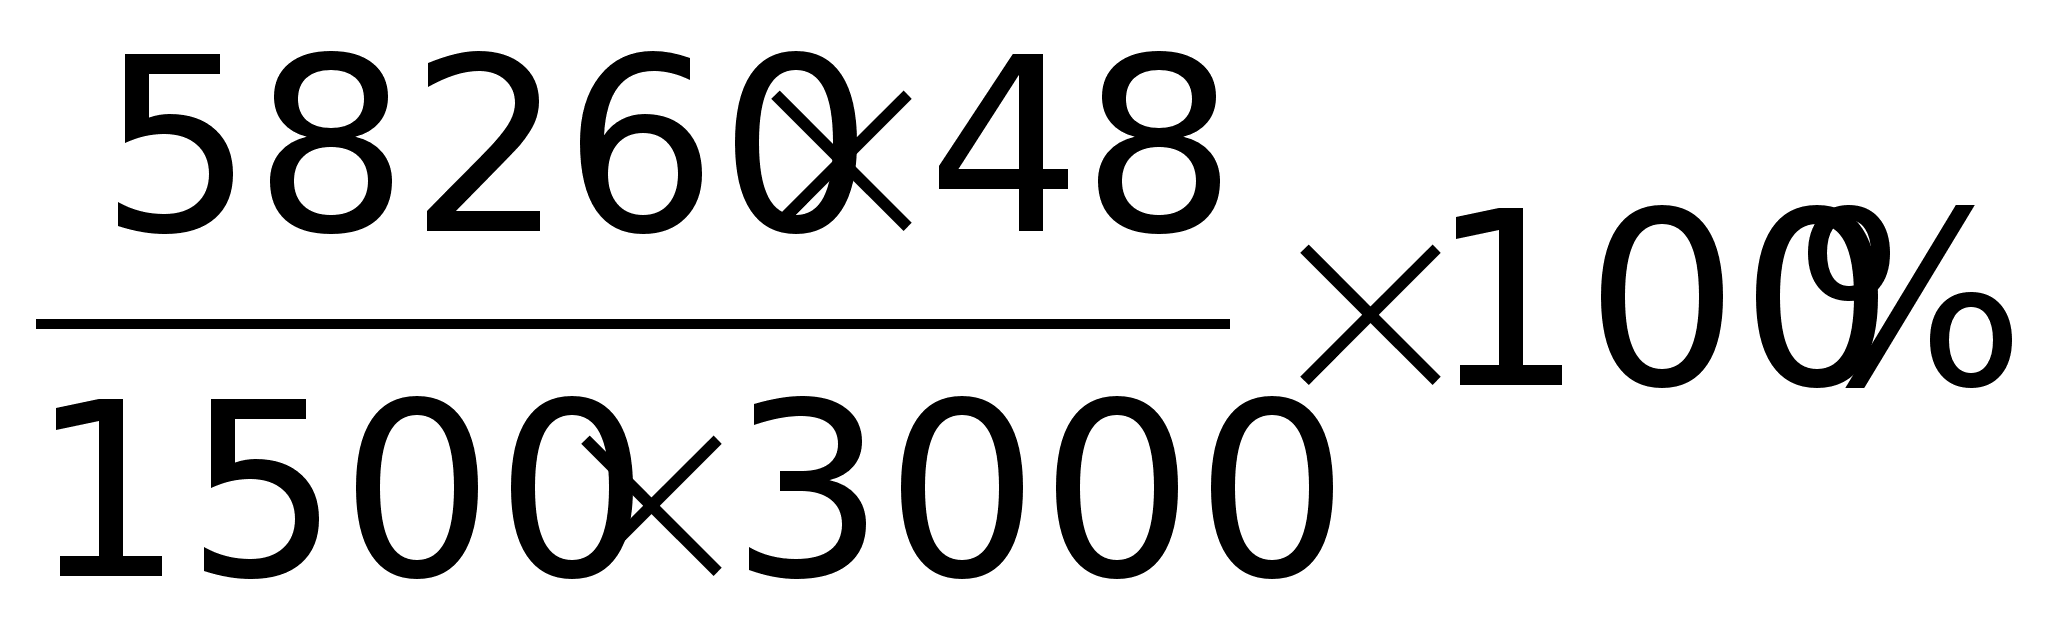 = 62,14%
Концевые отходы (полосы шириной 207 и 104 мм) используются для изготовления деталей в цехах средней и мелкой штамповки.
3.4.3 Разработка технологического процесса.
Технологический процесс:
Резка листа на полосы и на карточки. Ножницы гильотинные.
Штамповка. Вырубка.
3.4.4. Выбор оборудования. Расчет усилия пресса.
3.4.4.1. Усилие процесса среза (вырубки).
Расчетное усилие процесса среза штамповки с параллельными режущими кромки определяется по формуле (1, стр. 16):
Рср = L S ср, (3. 52)
где ср – сопротивление срезу, ср = 45 кг / мм2;
S – толщина детали, S = 6 мм;
L – периметр среза, L = l = 195 + 120,5 + 180,3 + 26 + 247 + 12 + 141,4 + 40 = 962,2 мм
Рср = 962,2 6 45 = 259794 кгс
Полное усилие вырубки составляет
Р = 1,2 Рср = 1,2 259794 = 311752,8 кгс (3. 53)
Исходя из конструктивных особенностей пресса, величины хода штампа, выбираем пресс усилием 400 т. с.
Штамп устанавливается на 400 т. с. пресс модели КВ2536 – пресс одно-кривошипный закрытый простого действия:
| Номинальное усилие на внутреннем ползуне пресса, кН | 4000 |
| Ход ползуна, мм | 250 |
| Число ходов в минуту | 25 |
| Число одиночных ходов в минуту | 18 |
| Размер между столом и ползуном в его нижнем положении при верхнем положении, мм | 670 |
| Суммарная мощность электродвигателей, кВт | 43,3 |
|
Габаритные размеры, мм 3410 3140 |
|
3.4.5. Конструирование штампов.
3.4.5.1. Штамп для вырубки.
Расчет исполнительных размеров рабочих частей пуансона и матрицы штампа (1, стр. 407):
Вырубка наружного контура размером L-:
Lм = ( L - )+м; Lп = ( L - - Z)-п, (3. 54), (3. 55)
где м – допуск на изготовление матрицы, м = 0,12 (1, стр. 409, табл. 194);
п - допуск на изготовление пуансона, п = 0,06 (1, стр. 409, табл. 194);
Z – величина двустороннего зазора, Z = 0,8 мм;
- допуск на изготовление размера, = 0,6 мм
Для размера 347-0,6:
Lм = (347 – 0,6)+0,12 = 209,5+0,12 мм,
Lп = (347 – 0,6 – 0,8)-0,06 = 208,7-0,06 мм
Остальные элементы контура вычисляются аналогично.
3.4.5.2. Штамп для вырубки.
Расчет толщины и ширины матрицы (1, стр. 407):
Наименьшая толщина вырубной матрицы:
Н = ( 0,15 0,22 ) b, (3. 56)
где b – ширина детали
Н = ( 0,15 0,22 ) 347 = 52,05 76,34 мм
Наименьшая ширина вырубной матрицы:
В = b + ( 3 4) Hmin = 347 + ( 3 4 ) 52 = 503 555 мм. (3. 57)
3.5. Деталь «Скоба».
Деталь типа Скоба изготовляется из материала
л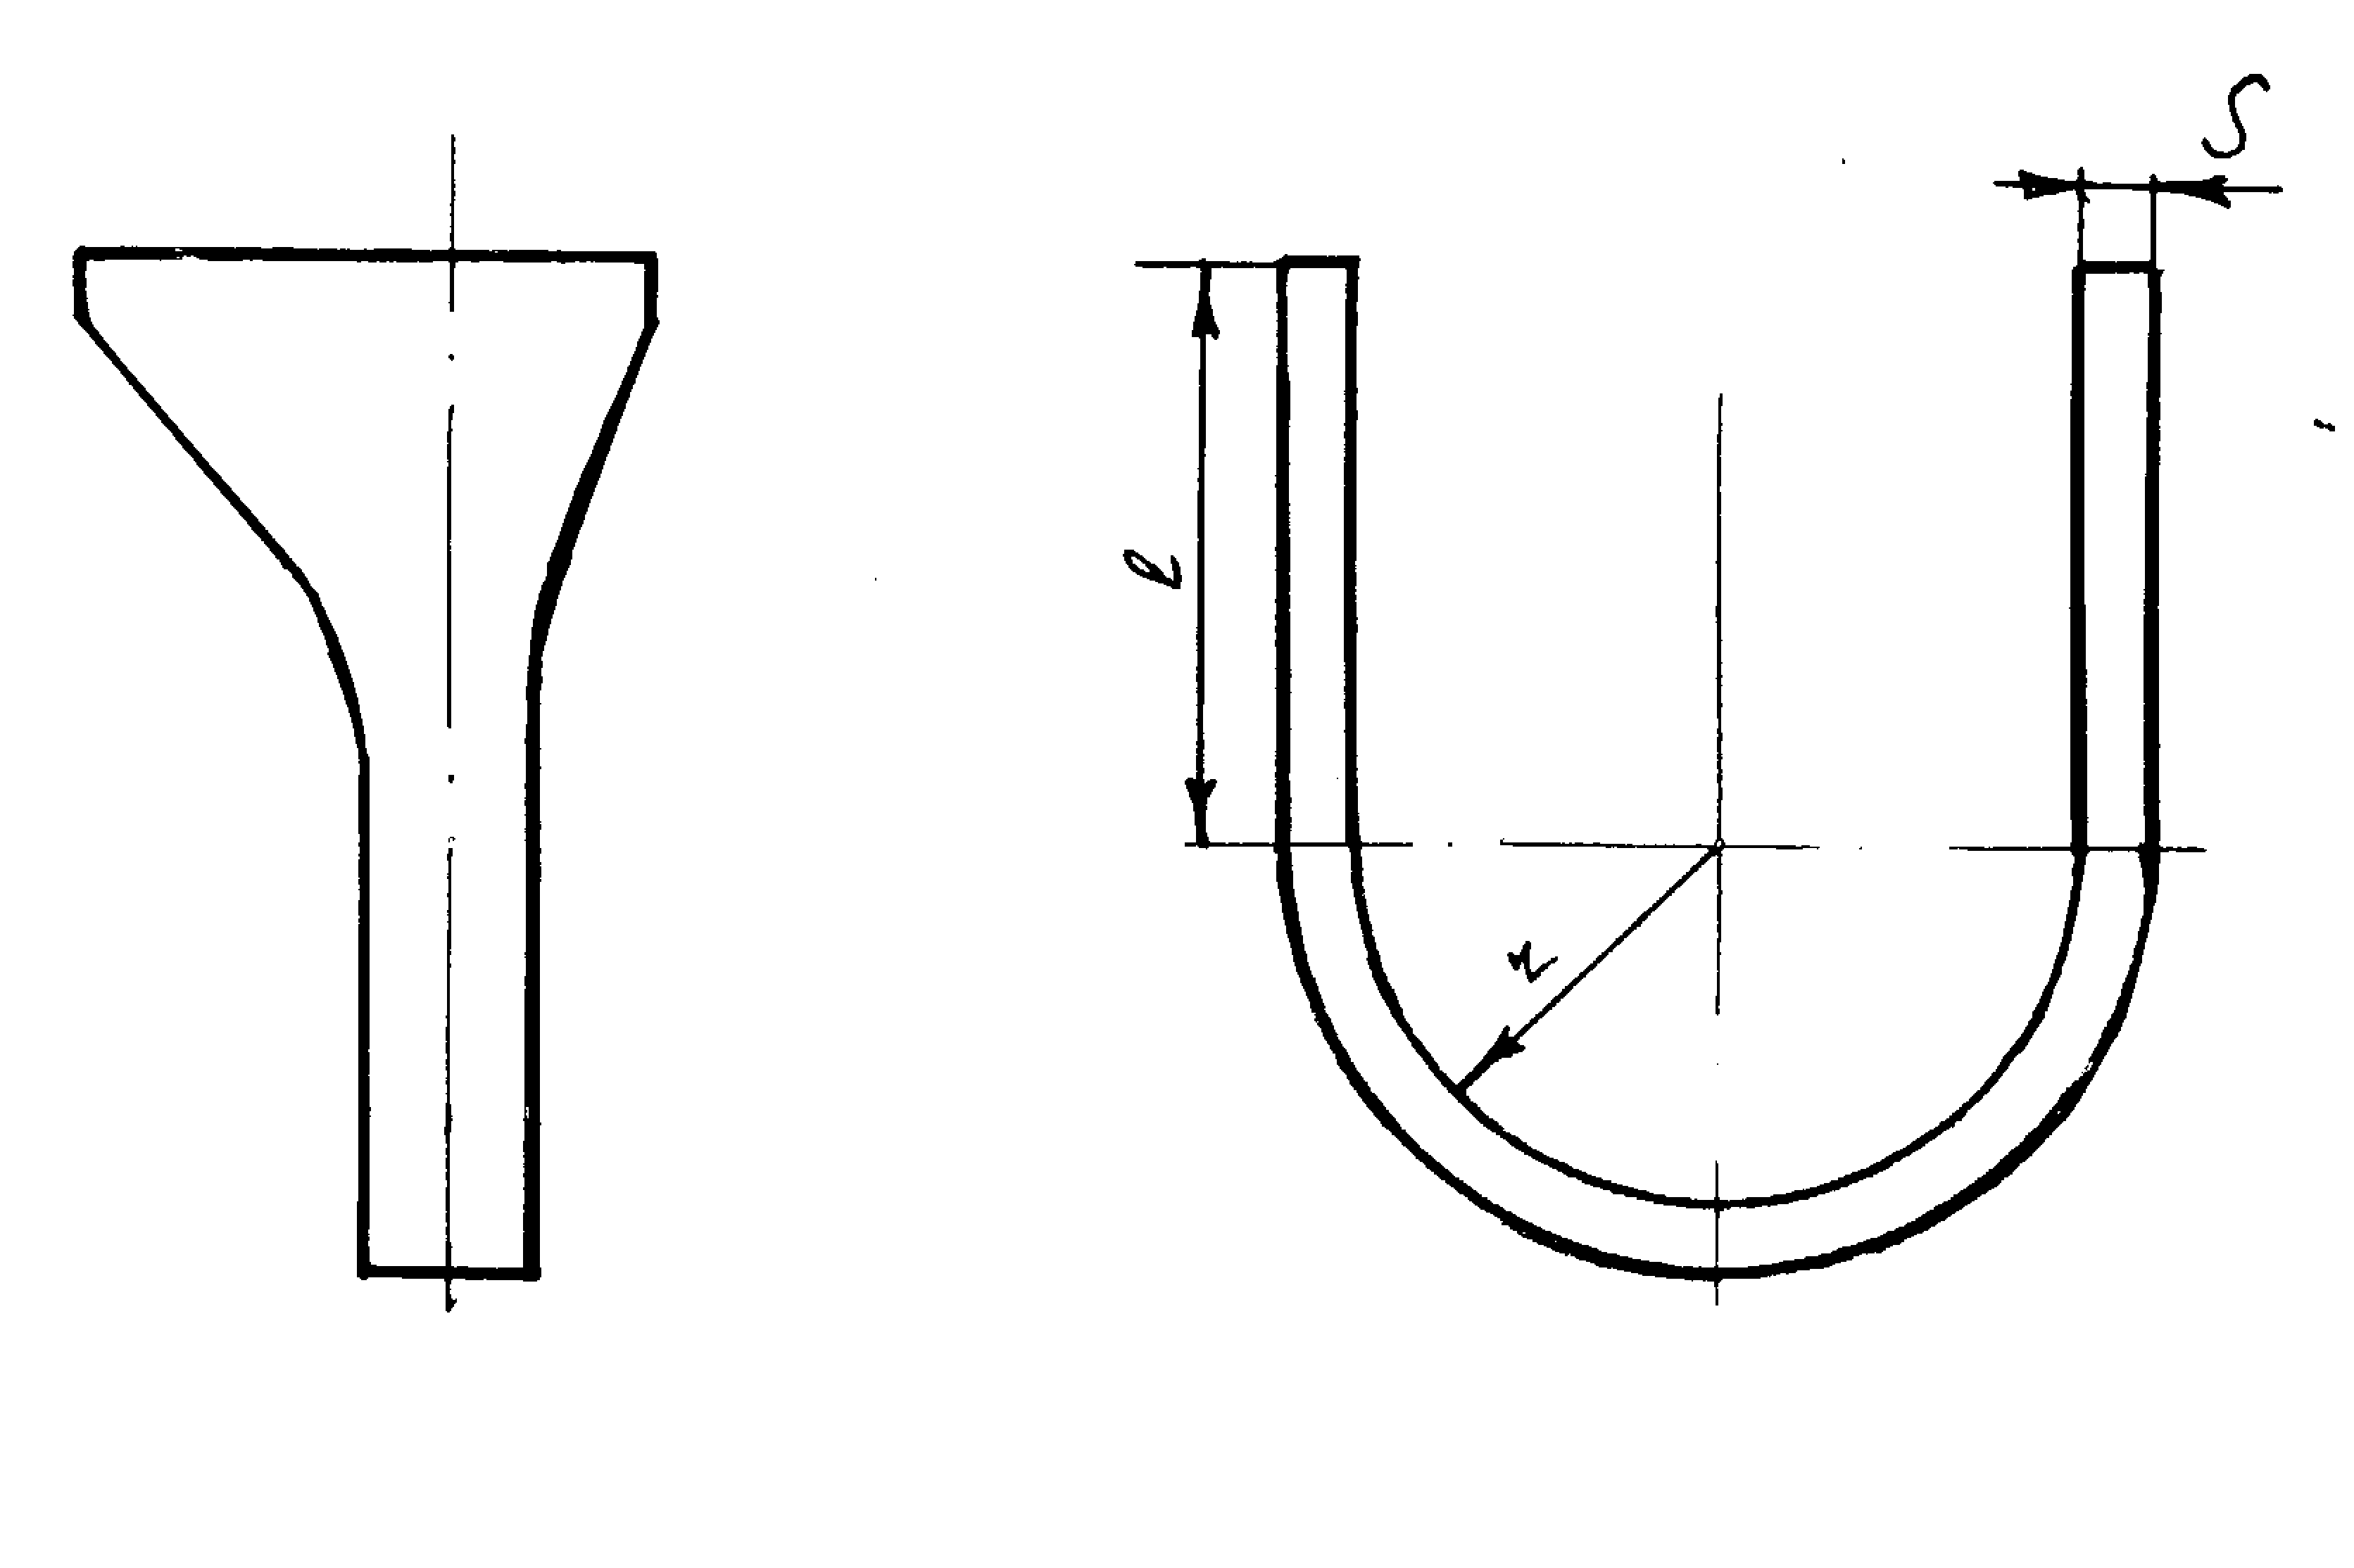
ист
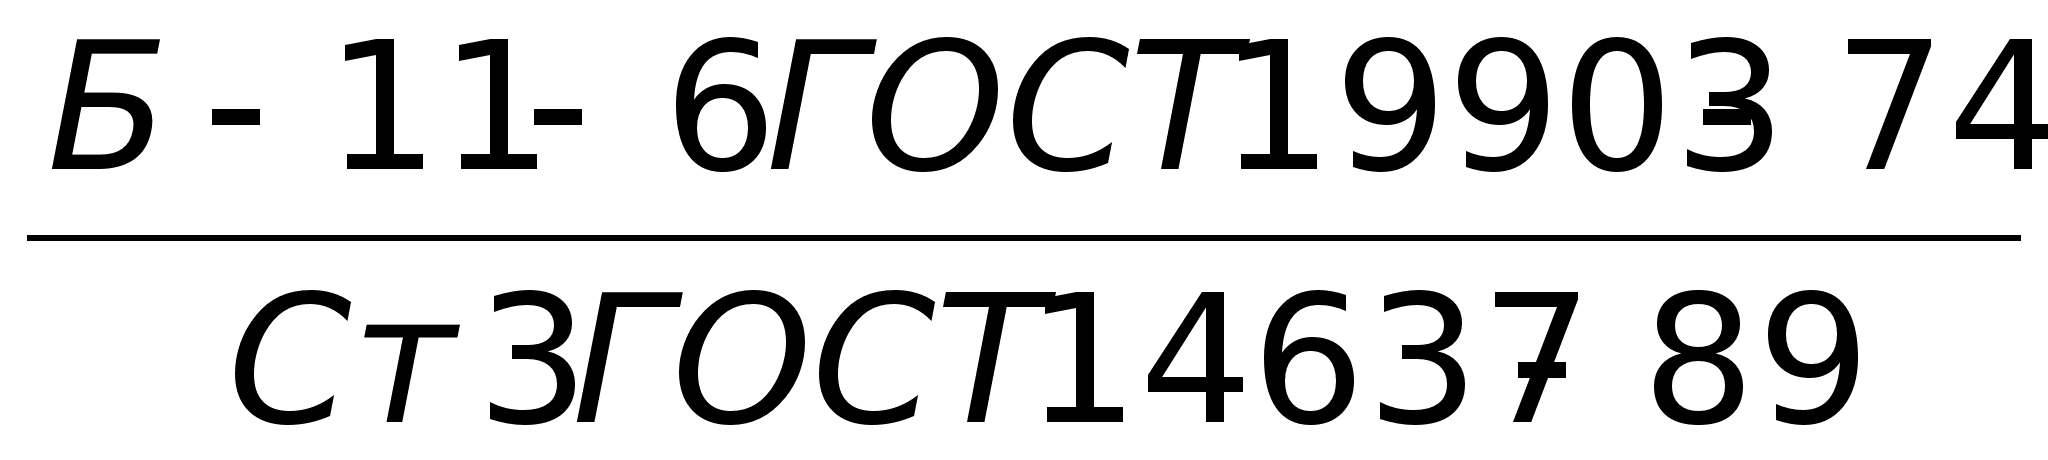 ,
толщина материалла
S = 6 мм
рис. 3.16. Эскиз детали.
3.5.1. Анализ технологичности формы и конструктивных элементов детали. (1, стр. 280-281)
Необходимо избегать сложных конфигураций с узкими и сложными вырезами контура b > 2S = b > 12 мм.
Сопряжение в углах внутреннего контура следует выполнять с радиусом закругления r 0,5 S = 3 мм.
Радиус гибки должен быть не менее толщины, то-есть 6 мм.
Наименьшая высота отгибаемой полки должен быть h 3 S = 18 мм.
Линию изгиба желательно располагать поперек линии проката.
Исходя из изложенных ранее технологических требований делаем вывод, что деталь технологична и ее изготовление возможно путем холодной штамповки.
3.5.2. Определение формы и размеров заготовки. Расход материала. (1, стр. 284)
Для определения ширины полосы и шага вырубки необходимо определить наименьшую величину перемычек (1, стр. 292, табл. 139), при S = 6 мм, а = b = 3,5 мм.
Развертка детали (1, стр. 63, табл. 21):
L = 2 l + ( r + x S ), (3. 58)
где х – коэффициент, х = 0,48
L = 2 76 + ( 40 + 0,48 6 ) = 286,64 мм
Таким образом определяем величину развертки 287-1 мм.
Исходя