Технологические требования к конструкции штампованных деталей (часть 2)
В = L + 2 (b + ш) + Z, (3. 59)
где ш – односторонний допуск на ширину полосы (1, стр. 297, табл. 144), ш = 3 мм;
Z – гарантийный зазор между направляющими и наибольшей возможной шириной полосы (1, стр. 297, табл. 143), Z = 1,5 мм
В = 287 + 2 ( 3,5 + 3 ) + 1,5 = 302,5 мм
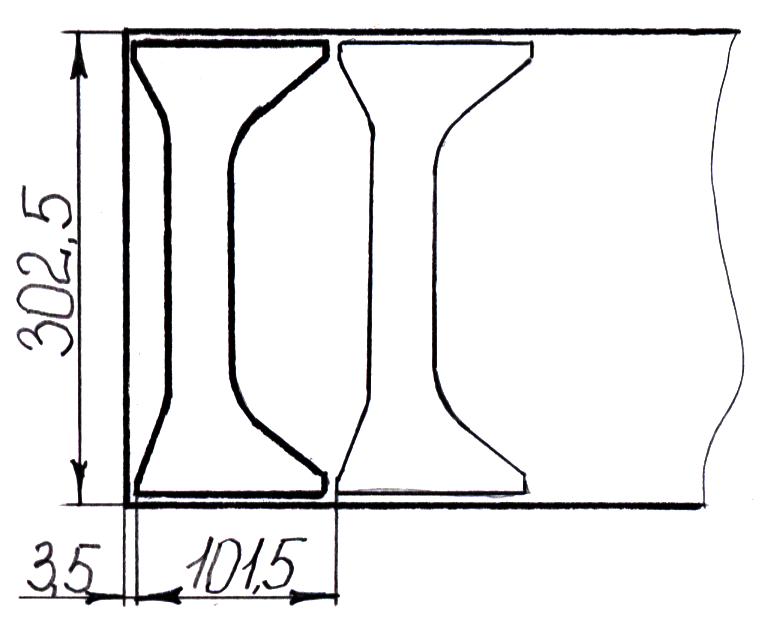
рис. 3.17. Раскрой полосы.
Выбираем полосу шириной 302,5-1 мм.
Оценку экономичности производим посредством коэффициента раскроя (1, стр. 287):
кр = (f n / B h) 100%, (3. 60)
где f – площадь поверхности детали,
Для определения площади поверхности детали разобьем ее на элементарные части: f = F1 + 2F2 + 2F3 = 30 287 + 2 ( 17 43 ) / 2 + 17 5 + 2 ( 51 43 ) / 2 + 51 5 = 12214 мм2,
h – шаг вырубки, h = 98 + 3,5 = 101,5 мм,
В – ширина полосы, В = 302,5 мм,
n – количество рядов, n = 1
кр = ( 12214 1 / 302,5 101,5) 100% = 39,7%
Величина полезного использования металла определяется общим коэффициентом использования (1, стр. 290) по формуле:
ки =
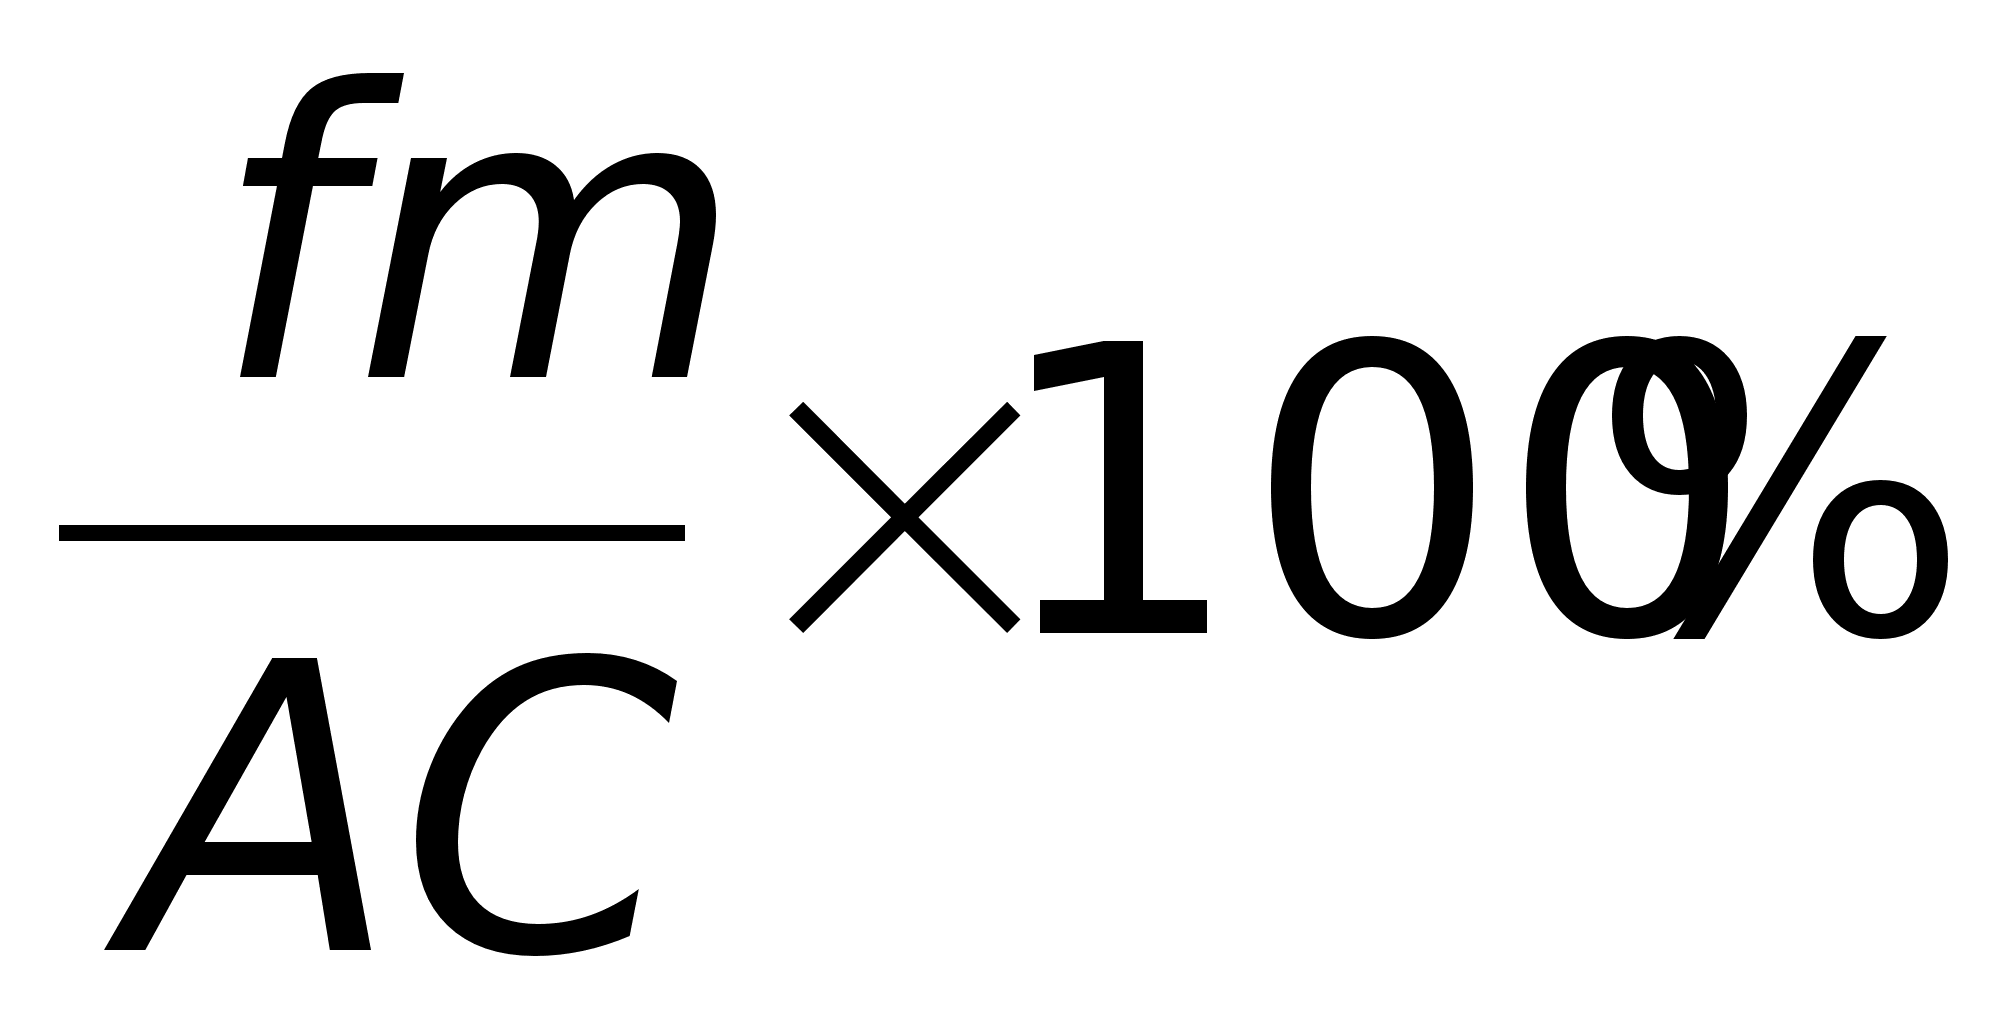 ,
(3. 61)
где m – количество деталей, полученных из листа,
A C – размеры листа, A C = 1500 3000 мм
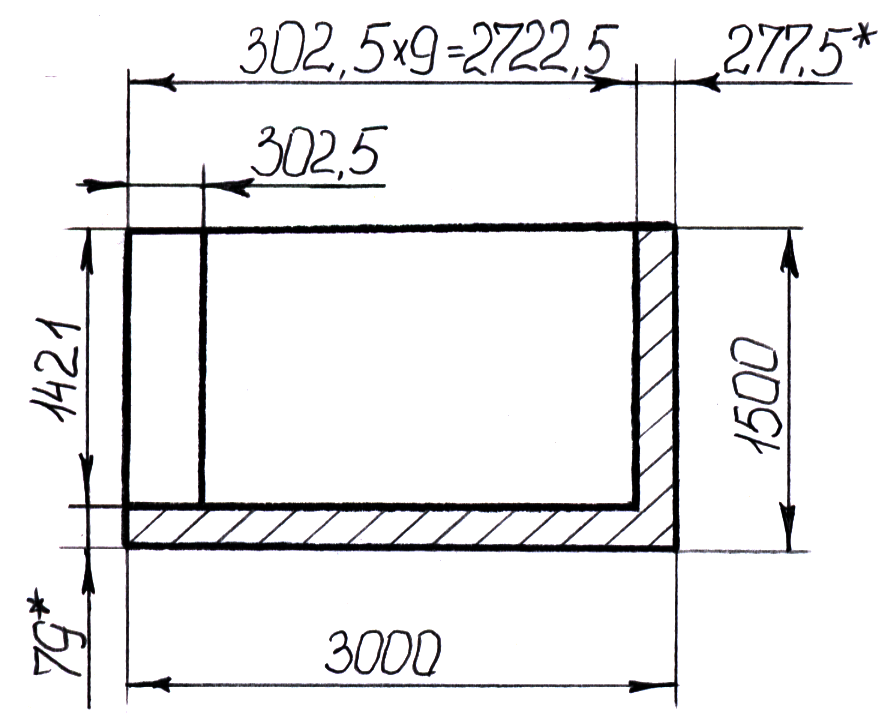
рис. 3.18. Раскрой листа.
Из листа получаем 9 полос, из полосы получаем 14 заготовок.
m = 9 14 = 126 заготовки.
ки =
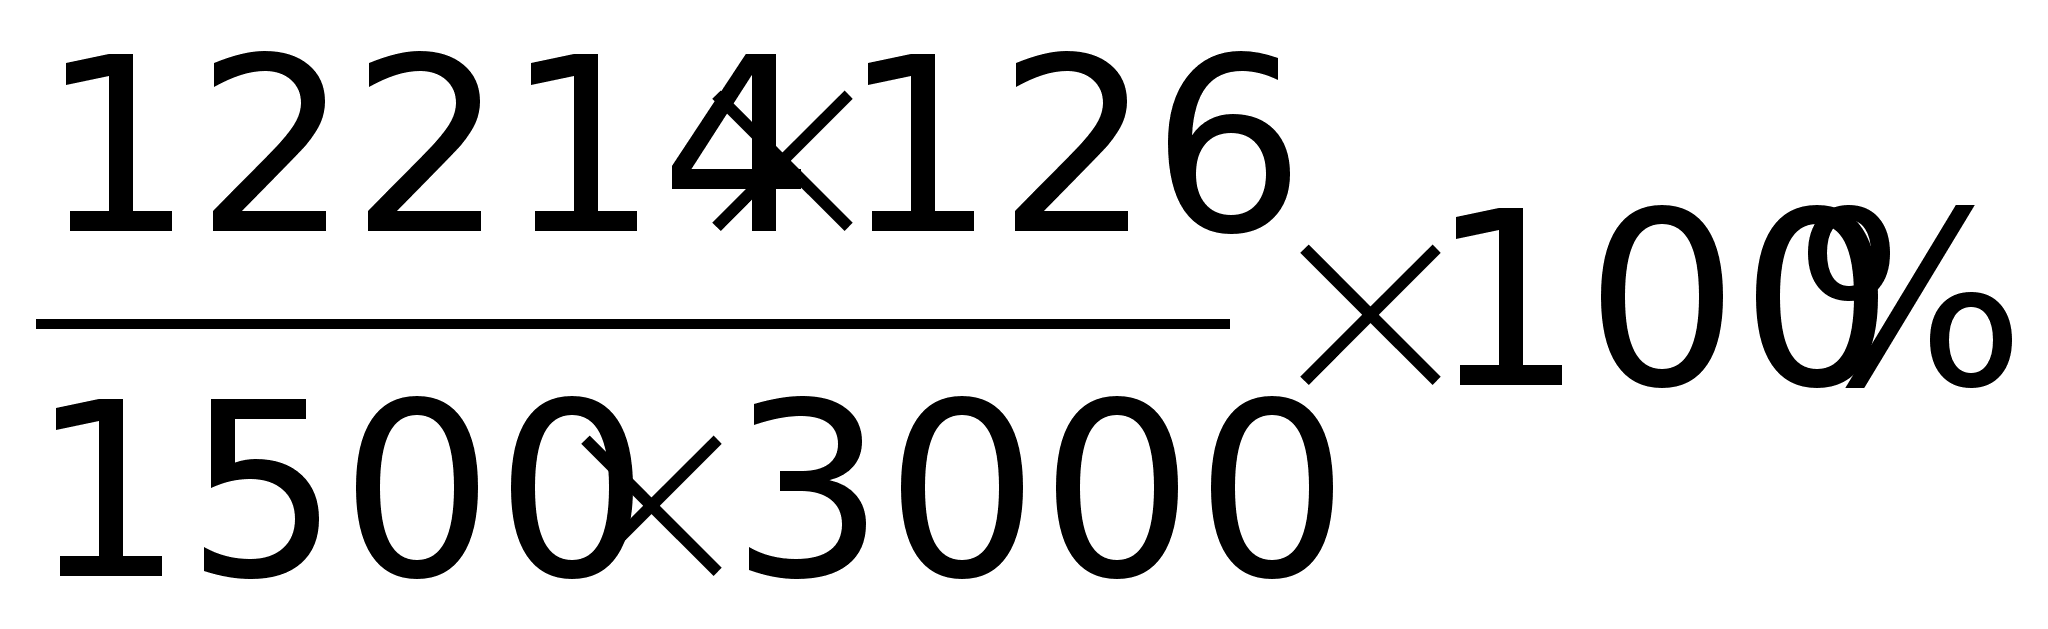 = 34,2%
Используем другой раскрой полосы, представленный на листе МТ6127.06.001.00. При таком раскрое ширина полосы с учетом а = b= 5 мм.
Выбираем полосу шириной 306-1 мм.
Оценку экономичности производим посредством коэффициента раскроя (1, стр. 287):
кр = (f n / B h) 100%, (3. 62)
где f – площадь поверхности детали, для определения площади поверхности детали разобьем ее на элементарные части:
f = F1 + 2F2 + 2F3 = 30 287 + 2 ( 17 43 ) / 2 + 17 5 + 2 ( 51 43 ) / 2 + 51 5 = 12214 мм2;
h – шаг вырубки, h = 176 мм;
В – ширина полосы, В = 306 мм;
n – количество рядов, n = 2
кр = ( 12214 2 / 306 176) 100% = 45,3 %
Тогда оценку экономичности производим общим коэффициентом использования:
ки =
,
(3. 63)
Из листа получаем 9 полос, из полросы 17 заготовок.
m = 9 17 = 153 заготовки
ки =
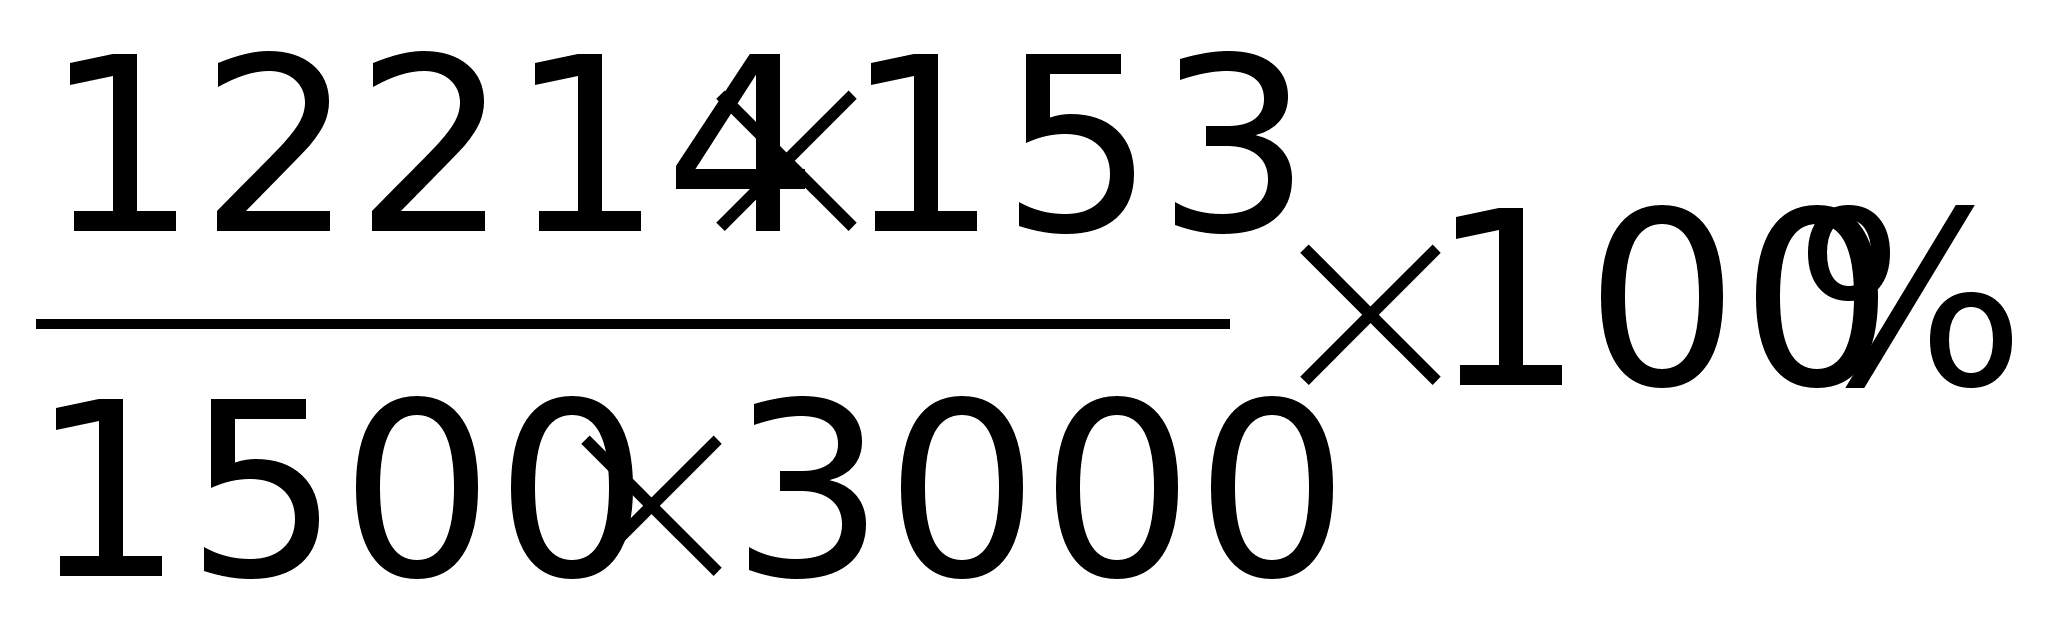 = 41,53 %
Выбираем данный раскрой материала.
Концевые отходы (полоса шириной 246 мм) используются для изготовления деталей в цехах средней штамповки.
3.5.3 Разработка технологического процесса.
Технологический процесс:
Резка листа на полосы и на карточки. Ножницы гильотинные.
Штамповка. Вырубка.
Механическая обработка отверстия диаметром 4 мм.
Штамповка. Гибка.
3.5.4. Выбор оборудования. Расчет усилия пресса.
3.5.4.1.Усилие процесса среза (вырубки).
Расчетное усилие процесса среза штамповки с параллельными режущими кромки определяется по формуле (1, стр. 16):
Рср = L S ср, (3. 64)
где ср – сопротивление срезу, ср = 45 кг / мм2;
S – толщина детали, S = 6 мм;
L – периметр
среза, L =
l = 2 98 + 2
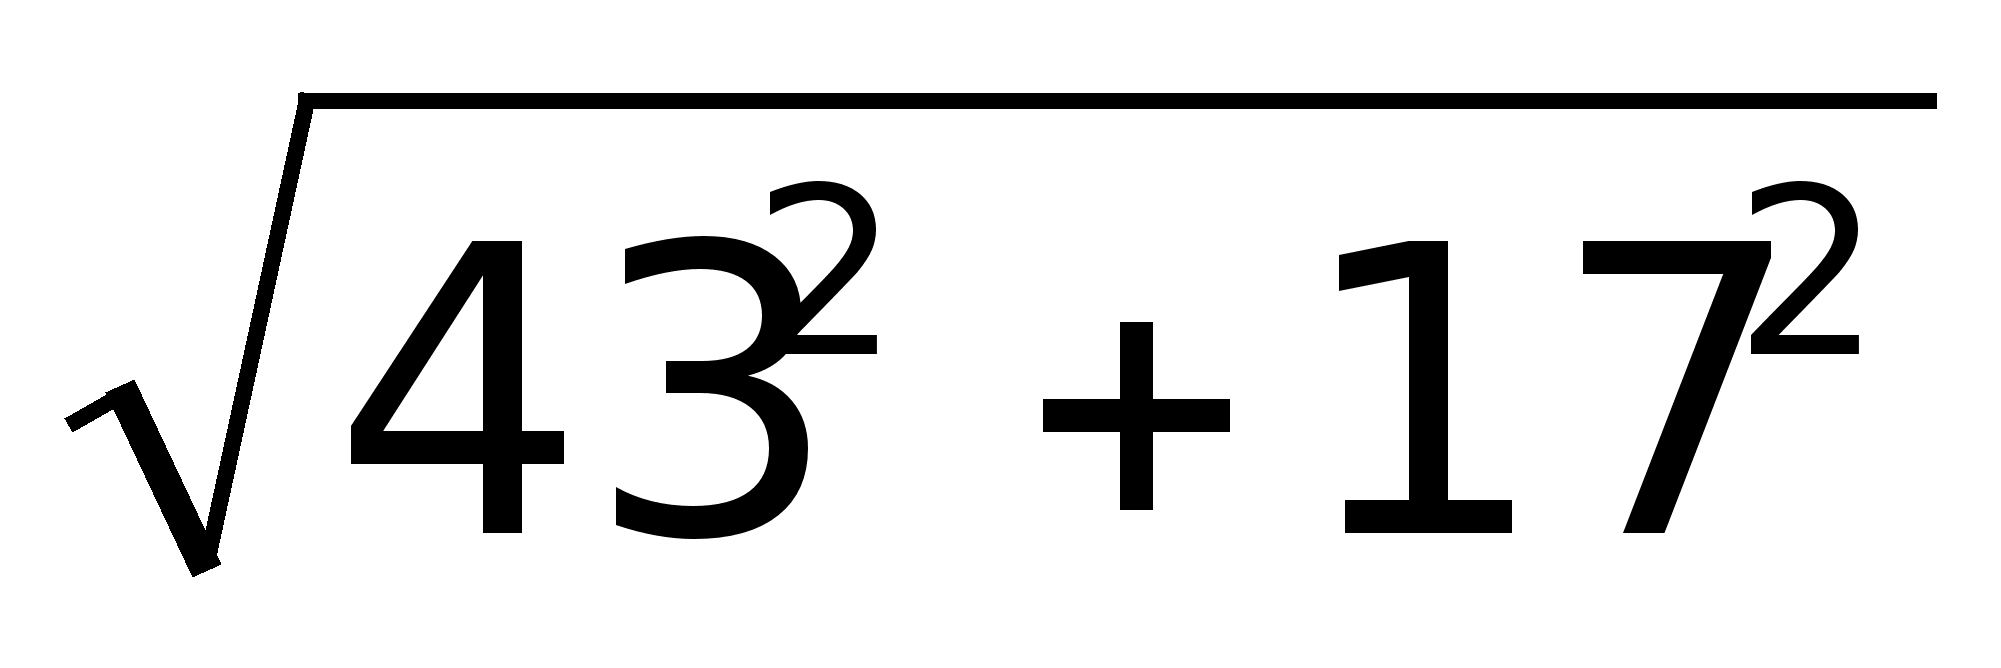 +2
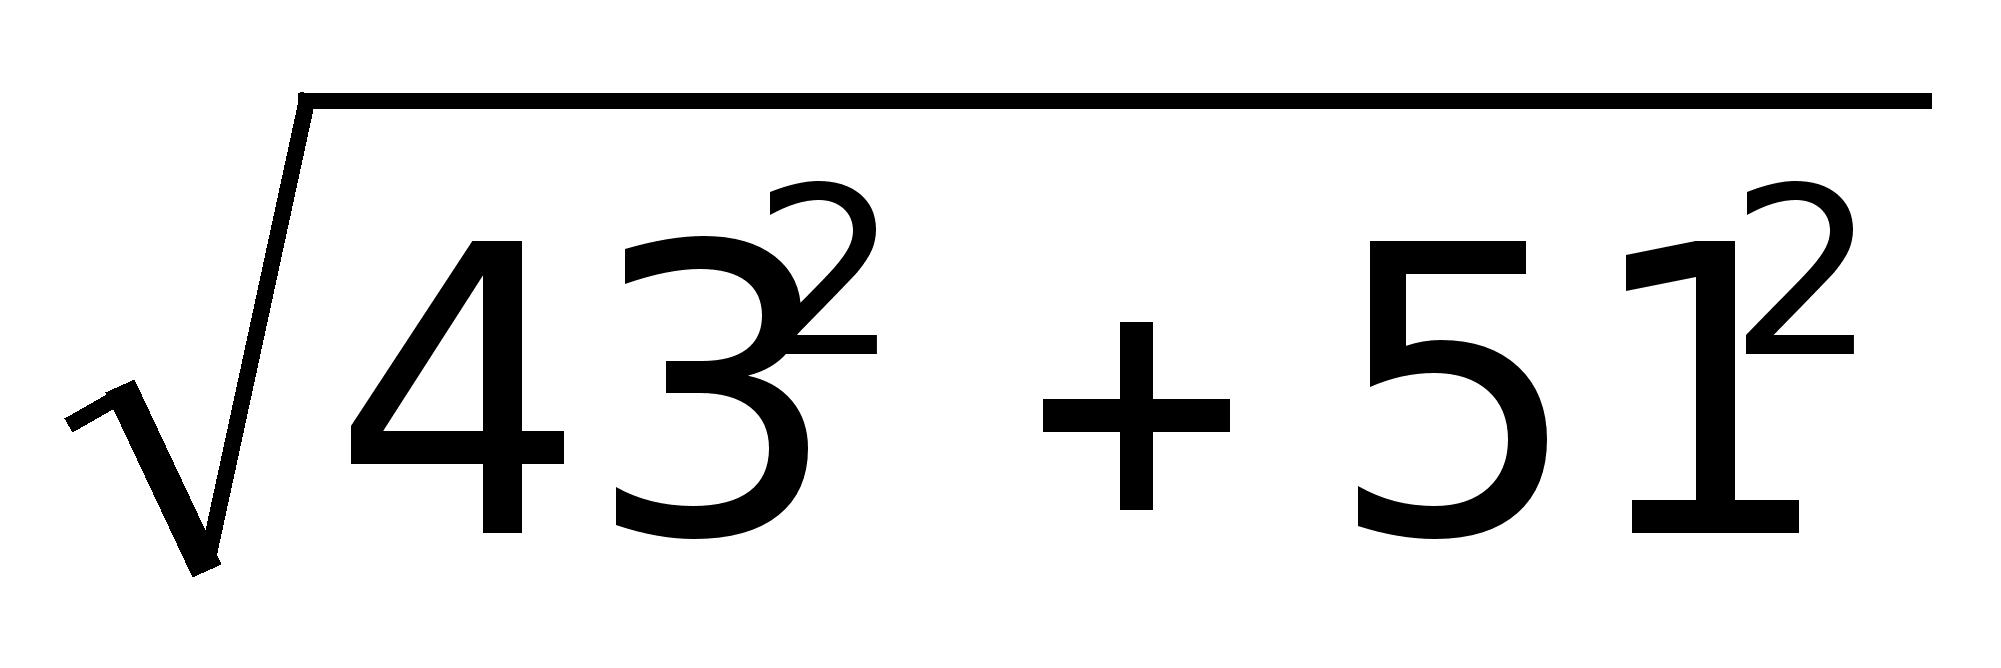 + 4 5 + 191
2 = 823,9 мм
Рср = 823,9 6 45 = 222453 кгс
Полное усилие вырубки составляет:
Р = 1,2 Рср = 1,2 222453 = 266943,6 кгс (3. 65)
Исходя из конструктивных особенностей пресса, величины хода штампа, выбираем пресс усилием 400 т. с.
3.5.4.2. Усилие гибки.
Расчет усилия гибки:
Так как калибровка, производимая при штамповке, превышает усилие гибки, то рассчитываем максимальное усилие пресса будет при калибровке, то есть
Р = р F, (3. 66)
где р – давление калибровки, р = 8 кгс/мм2 (1, стр. 73, табл. 26);
F – площадь калибруемой заготовки, F = 191 30 = 5730 мм2
Р = 8 5730 = 45840 кгс
Исходя из конструктивных особенностей пресса, закрытой высоты штампа, величины хода пресса, размеров рабочего стола, выбираем пресс усилием 63 т.с. (гидравлический).
Штамп устанавливается на 63 т. с. пресс модели КД2128 – пресс одно-кривошипный открытый двухстоячный простого действия не наклоняемый:
| Номинальное усилие на внутреннем ползуне пресса, кН | 630 |
| Ход ползуна, мм | 10…100 |
| Число ходов в минуту | 125 |
| Число одиночных ходов в минуту | 45 |
| Мощность электродвигателя 4АС132М6, кВт | 6,3 |
|
Габаритные размеры, мм 1500 1690 2890 |
|
3.5.5. Конструирование штампов.
3.5.5.1. Штамп для вырубки.
Расчет исполнительных размеров рабочих частей пуансона и матрицы штампа (1, стр. 407):
Вырубка наружного контура размером D-:
Dм = ( D - )+м; Dп = ( D - - Z)-п, (3. 67), (3. 68)
где м – допуск на изготовление матрицы, м = 0,12 (1, стр. 409, табл. 194),
п - допуск на изготовление пуансона, п = 0,06 (1, стр. 409, табл. 194),
Z – величина двустороннего зазора, Z = 0,8 мм;
- допуск на изготовление диаметра
1) Для размера 98 0,5, то есть в нашем случае 98,5-1:
Ам = (98,5 – 1)+0,12 = 97,5+0,12 мм,
Ап = (98,5 – 1 – 0,8)-0,06 = 96,7-0,06 мм
2) Для размера 267-1:
Ам = ( 267 – 1)+0,12 = 266+0,12 мм,
Ап = ( 267 – 1 – 0,8)-0,06 = 265,2-0,06 мм
3) Для размера 30 0,3, то есть в нашем случае 30,3-0,6:
Ам = (30,3 – 0,6)+0,12 = 29,7+0,12 мм,
Ап = (30,3 – 0,6 – 0,8)-0,06 = 28,9-0,06 мм
Остальные элементы контура вычисляются аналогично.
Расчет толщины и ширины матрицы (1, стр. 455):
1) Наименьшая толщина вырубной матрицы:
Н = ( 0,15 0,22 ) b, (3. 69)
где b – ширина детали
Н = ( 0,15 0,22 ) 267 = 40,05 58,74 мм
2) Наименьшая ширина вырубной матрицы:
В = b + ( 3 4) Hmin = 267 + ( 3 4 ) 40 = 387 427 мм. (3. 70)
3.5.5.2. Штамп для U образной гибки.
Зазоры, радиусы закруглений матриц, глубина рабочей полости и другие элементы рабочих частей штампа относятся к конструктивно-технологическим элементам. От их правильного выполнения зависит нормальный ход пресса гибки и качества деталей.
Расчет исполнительных размеров рабочих частей (1, стр. 74):
Зазор между матрицей и пуансоном:
Z = Smax + S n, (3. 71)
где S – толщина материала,
n – коэффициент (1, стр. 74, табл. 27),n = 0.09
Z = 6 + 6 0,09 = 6,54 мм
Исходя из этого, так как задан внутренний размер определяем размер пуансона:
Lп = L-п = 80-0,06 (3. 72)
А матрица подгоняется к пуансону с требуемым зазором:
Lм = Lп + 2 6,54 = 80 + 13,08 = 93,08+0,12
Наименьшая глубина матрицы должна быть 50 мм (1, стр. 74).
Радиусы закруглений гибочных матрицы должны быть одинаковыми с обеих сторон, в противном случае скольжение заготовки будет различным и деталь получается не симметричной.
Радиус матрицы rм = 12 мм (1, стр. 74, табл. 27).
Поскольку при U образной гибке с калибровкой возможно пружинение, которое зависит не только от соотношения R/S, но и от настройки пресса. Поэтому угол пружинение пуансона определяется по диаграмме. = 2
4. Автоматическая линия штамповки крупногабаритных деталей типа ???????
5. Организационно-экономический раздел.
5.1 Расчет капитальных затрат.
5.1.1. Расчет затрат на оборудование.
5.1.1.1. Расчет затрат на технологическое оборудование.
5.1.1.1.1. Расчет затрат на основное технологическое оборудование.
Количество основного технологического оборудования, которое необходимо для выполнения производственной программы, рассчитывается по операциям технологического процесса.
Расчетное количество единиц оборудования в цехе определяется по формуле:
N
(5. 1)
рі =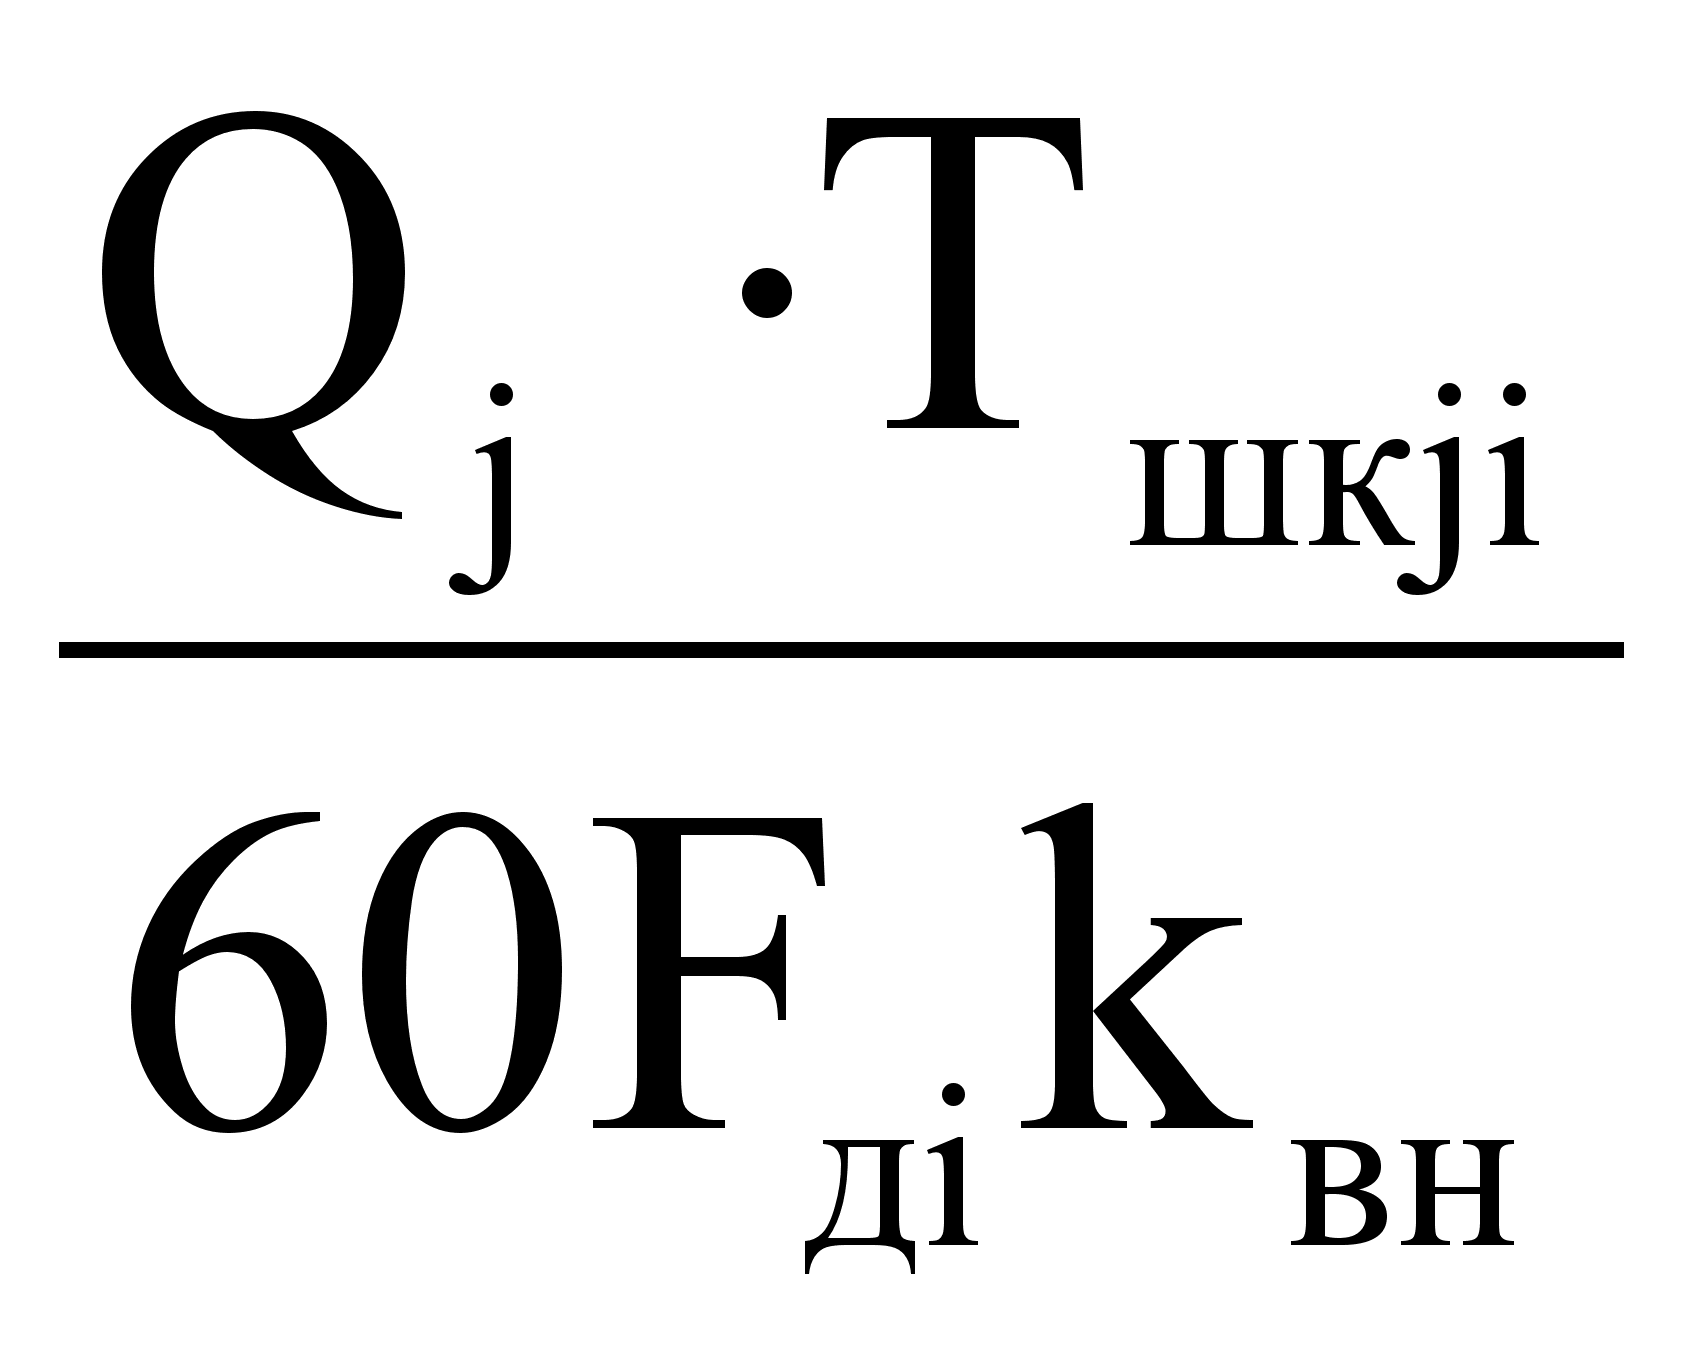 ,
где Npi – расчетное количество оборудования i – го вида, ед.;
Qj – годовая программа изготовления деталей j – го вида, шт.;
Тштji – искусственно-калькуляционное время обработки деталей j – го на i – му виде оборудования, мин.;
Fді – действительный годовой фонд времени работы единицы оборудования i –го вида, ч.;
kвн – средний коэффициент выполнения норм (kвн = 1,1 1,2)