Проектирование прядильного производства мощностью А по выпуску аппаратной пряжи для изделия Б
Минимальную линейную плотность пряжи можно рассчитать исходя из средней линейной плотности волокон смеси и числа волокон в поперечном сечении пряжи. Установлено, что неровнота по линейной плотности, отвечающая требованиям стандарта при приемлемом уровне обрывности, обеспечивается при числе волокон в поперечном сечении:
- для аппаратной пряжи – 100.
Резерв прядильной способности должен быть не менее 15 %, так как при меньшем резерве процесс прядения может протекать с повышенной обрывностью. Величина резерва выше 30 % указывает на недостаточное использование прядильной способности смеси.
Расчет выхода пряжи из смеси проводят по формуле (2.11).
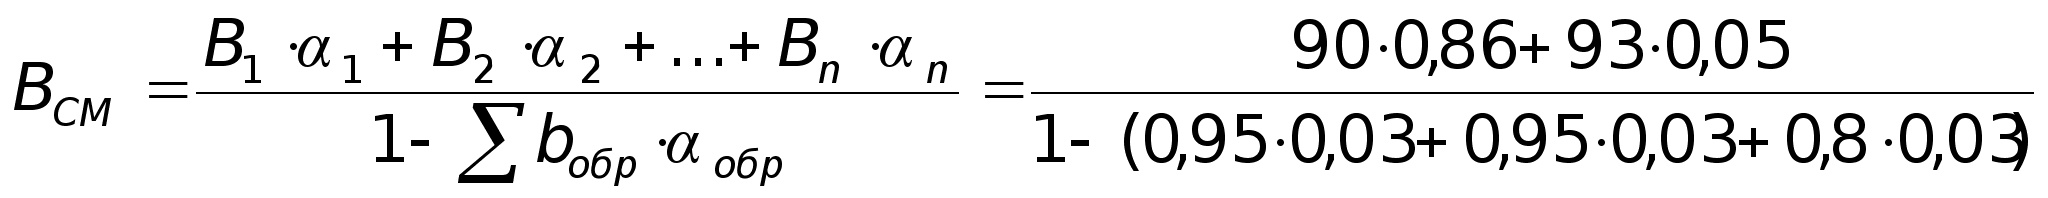 =88%
(2.11)
где bобр – понижающий коэффициент используемого обрата; обр – доля обрата в смеси.
3.Планы переходов и нормы потерь волокна по переходам производства аппаратной пряжи
Таблица 3.1
Планы подготовки компонентов смеси
волокна по переходам
| № п/п | Вид сырья и план его обработки |
|
1. |
Шерсть натуральная (тонкая помесная 64к репейная) План ее подготовки (трепание, обезрепеивание, крашение, отжим, сушка, расщипывание, замасливание, смешивание, вылеживание, чесание, прядение) |
Отходы в крашении определяют в процентах массы шерсти, поступающей в крашение:
- натуральная шерсть – 0,9 %
- отсортировки и низшие сорта – 1,1 %
- гребенной очес – 0,7 %
Штапельные химические волокна, суровые и крашеные в массе, перед вложением в смесь подвергаются расщипыванию и эмульсированию. Отходы при этом составляют 0,5 % массы волокна, расходуемого со склада. Если суровое волокно подвергается окрашиванию в своем производстве, то потери волокна возрастают на 0,7 % и составят 1,2 %.
Нормы потерь сырья для восстановленной шерсти при предварительной подготовки ее к смешиванию принимают в размере 3 % от ее складской массы.
Нормы потерь сырья при подготовке камвольных и суконных обратов (в процентах к массе поступающего в обработку сырья) следующие:
|
- Карбонизация ч/ш гребенных очесов Подготовка концов пряжи: - камвольных - суконных Подготовка: - очеса аппаратного - сдира аппаратного - лома ровничного - выпадов из-под трепальных и обезрепеивающих машин - выпадов из под щипальных машин - сукновального сбоя - промывного, ворсовального и красильного |
15,0 8,0 10,0 35,0 45,0 0,5 25,0 15,0 35,0 12,0 |
3.1 Расщипывание и эмульсирование смесей
Операции расщипывание и эмульсирование компонентов смеси обычно совмещают и выполняют на участке смешивания поточной линии. Поточная линия представляет собой ряд машин и механизмов связанных между собой непрерывностью технологического процесса. Чтобы правильно понять и грамотно выбрать оборудование входящее в состав поточной линии необходимо воспользоваться опытом работы базового предприятия и существующими типовыми поточными линиями, состав которых и последовательность расположения механизмов представлены в литературе [16, 20]. Важным моментом в процессе приготовления смесей является процесс замасливания и эмульсирования. От правильности выполнения данного процесса во многом зависит как будет протекать процесс чесания и прядения, какого качества будет ровница и пряжа, какое количество угаров при этом будет образовываться. В связи с этим, руководствуясь опытом работы базового предприятия, группой перерабатываемой смеси (приложение 8) и справочной литературой [6, 16], приложением 7, выбирают состав замасливающих эмульсий. Доза внесения замасливающей эмульсии так же определяет нормализацию технологического процесса. Процент эмульсии, вносимый в перерабатываемую смесь рассчитывают по формуле
Э
=
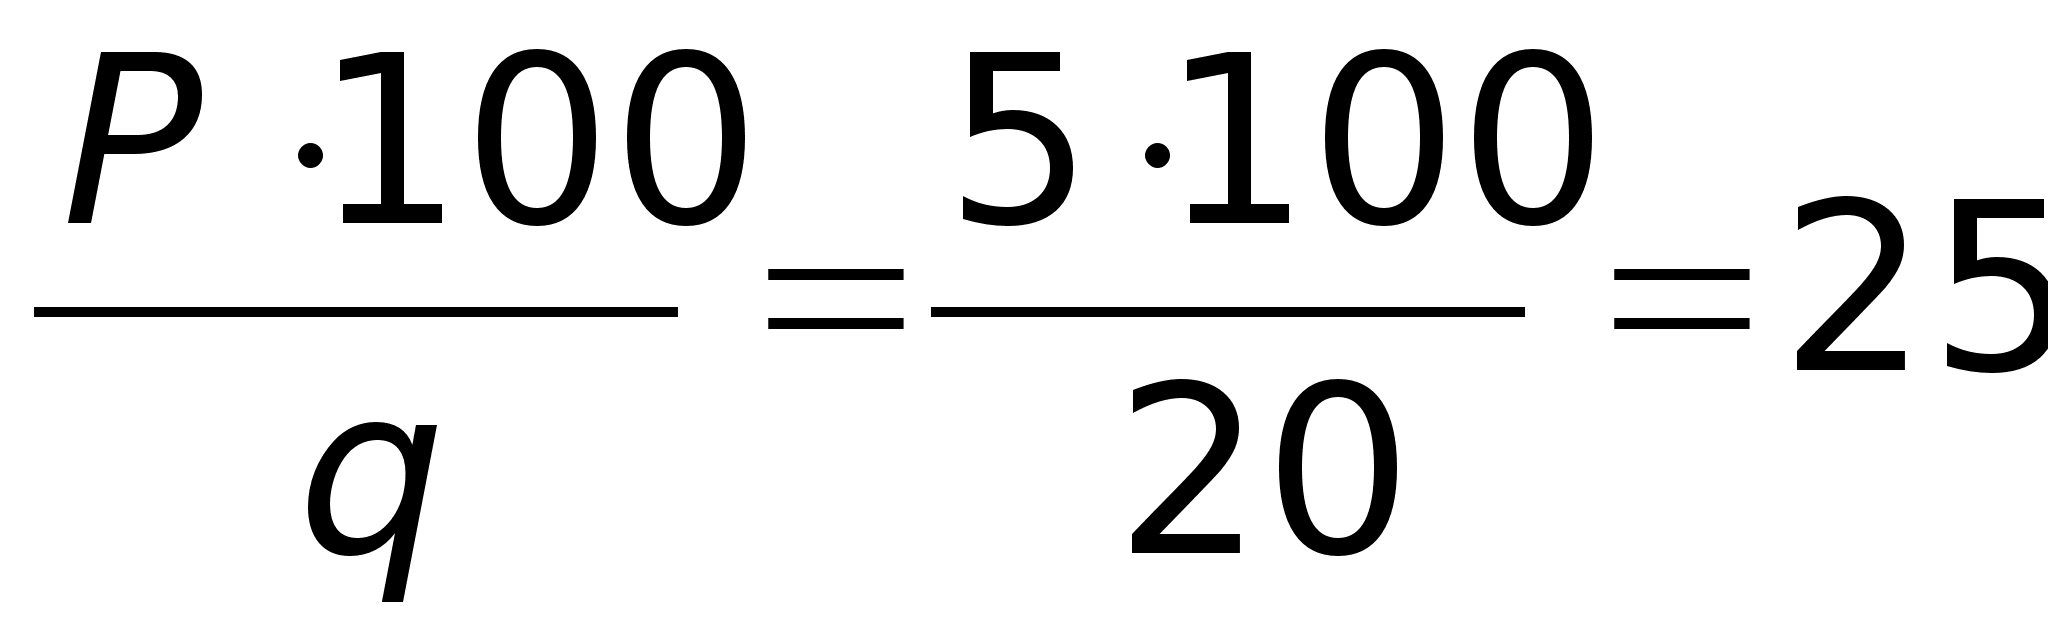 (3.1)
Расчет состава эмульсии на стр. 21
где Р – необходимая доза жирового компонента в составе эмульсии, %; q – суммарное содержание жировых компонентов в эмульсии.
Следует заметить, что увеличение массы смеси после эмульсирования не учитывается в дальнейших расчетах.
3.2 Отходы в кардочесании и прядении
Отходы в кардочесании исчисляют в процентах массы сухой и расщипанной смеси, в прядении – в процентах массы ровницы. При установлении норм отходов учитывают группу перерабатываемой смеси и используя литературный источник [19] или приложение 9 устанавливают нормы потерь волокна по видам в кардочесании и прядении, представляя их в виде таблиц 3.3 и 3.4.
Таблица 3.3
Нормы потерь волокна в чесании
| Артикул | Группа смеси |
Лом ровничный |
Очес Аппаратный |
Сдир | Сбор с полочек | Безвозвратные потери | Итого | Выход ровницы из смеси |
|
3691 |
6а | 1,6 | 3,15 | 1,4 | 0,6 | 0,3 | 7,25 | 92,15 |
Таблица 3.4
Нормы потерь волокна в прядении
| Артикул | Группа смеси |
Концы ровницы |
Мычка из мычкосборника | Концы пряжи | Подметь | Безвозвратные потери | Итого отходов | Выход пряжи из смеси |
3691 |
6а | 1,6 | 1,34/1,54 | 0,38 | 0,4/0,62 | 0,2 | 3,92/4,34 | 96,08/ 95,66 |
Выход пряжи (пр) из смеси по каждому артикулу определяют путем умножения выхода ровницы (р.с.) из смеси на выход пряжи из ровницы (п.р.).
пр = р.с. п.р.=88,55/88,15 % (основа/уток)
4.Расчет часовой выработки пряжи
Таблица 4.1
Выбор и расчет технологических параметров прядильной машины
| № п/п | Наименование компонента | Обозначение или расчетная формула | Значения для основы и утка |
| 1 | 2 | 3 | 4 |
| 1. | Линейная плотность ровницы, текс |
Тр |
200 |
| 2. | Линейная плотность пряжи, текс |
Тпр |
100 |
| 3. |
Вытяжка на прядильной машине |
Е | 2 |
| 4. | Диаметр початка, см |
Дп |
6,8 |
| 5. |
Средний диаметр патрона, см |
dср |
3,3 |
| 6. | Высота початка, см | Н | |
| 7. |
Высота верхнего конуса початка, см |
h | 6,5 |
продолжение табл. 4.1
| 1 | 2 | 3 | 4 |
| 8. |
Объем пряжи на початке, см3 |
|
623 |
| 9. |
Плотность намотки пряжи, г/см3 |
| 0,48 |
| 10. | Масса пряжи на початке, г |
Q = V |
299 |
| 11. | Длина нити на початке, м |
|
2990 |
| 12. | Коэффициент крутки пряжи |
т |
40 |
| 13. | Крутка пряжи, кр/м |
|
400 |
| 14. | Скорость выпуска пряжи, м/мин |
в |
14,5 |
| 15. | Коэффициент укрутки пряжи |
Ку 0,96 0,98 |
0,97 |
| 16. |
Скорость наматывания пряжи, м/мин |
н = в Ку |
14,1 |
| 17. |
Частота вращения веретен, мин –1 |
nв = н К |
5640 |
| 18. | Теоретическая производительность одного веретена, кг/час |
|
0,0846 |
| 19. | Коэффициент полезного времени работы машины | КПВ | 0,82 |
| 20. | Коэффициент работающего оборудования | КРО | 0,9 |
| 21. | Коэффициент использования машины |
КИМ = КПВ КРО |
0,735 |
| 22. | Расчетная производительность одного веретена, кг/час |
Прасч = Пт КИМ |
0,062 (0,0667 корр.) |
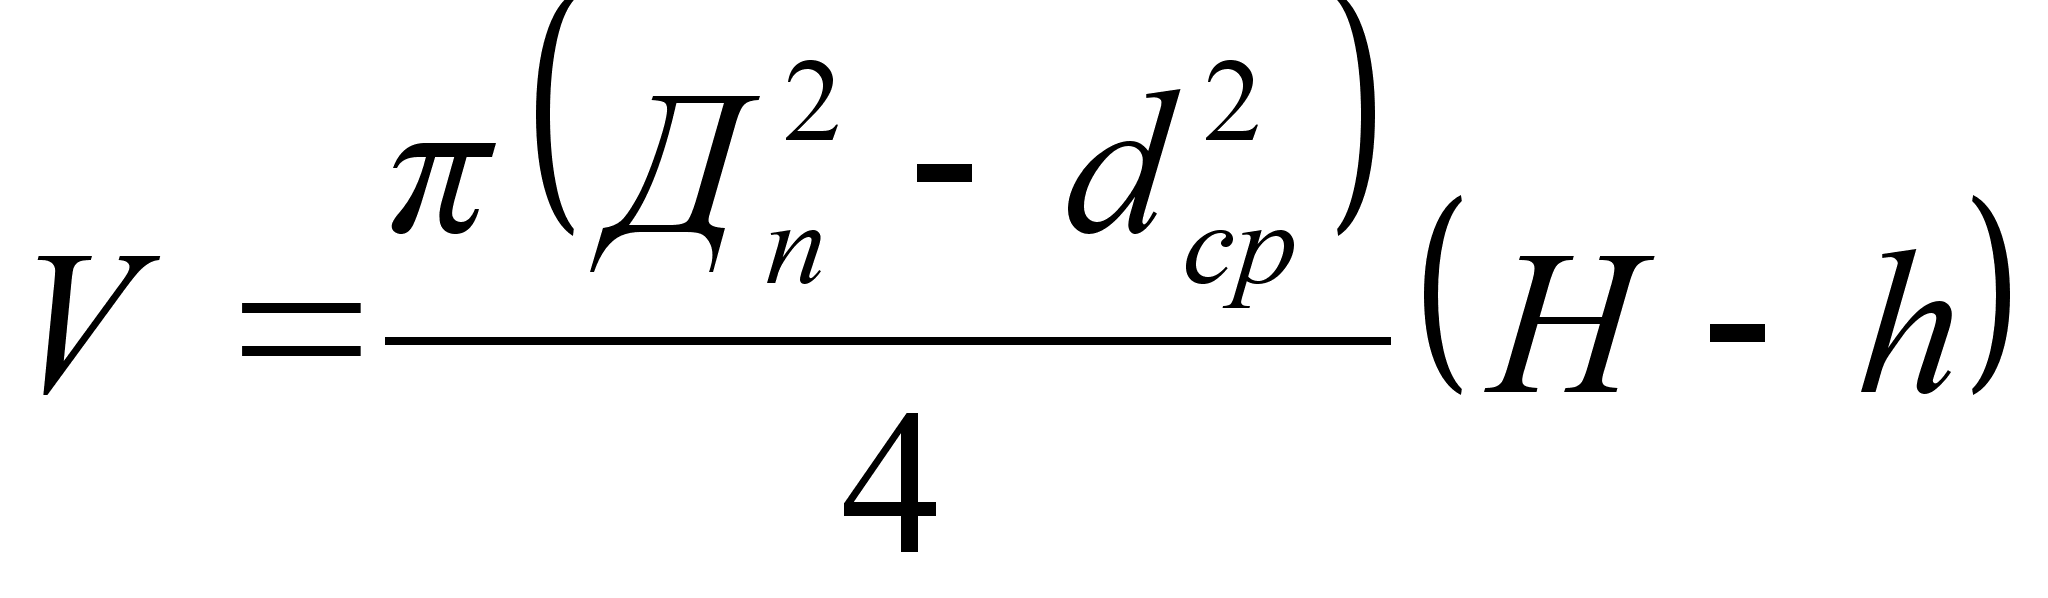
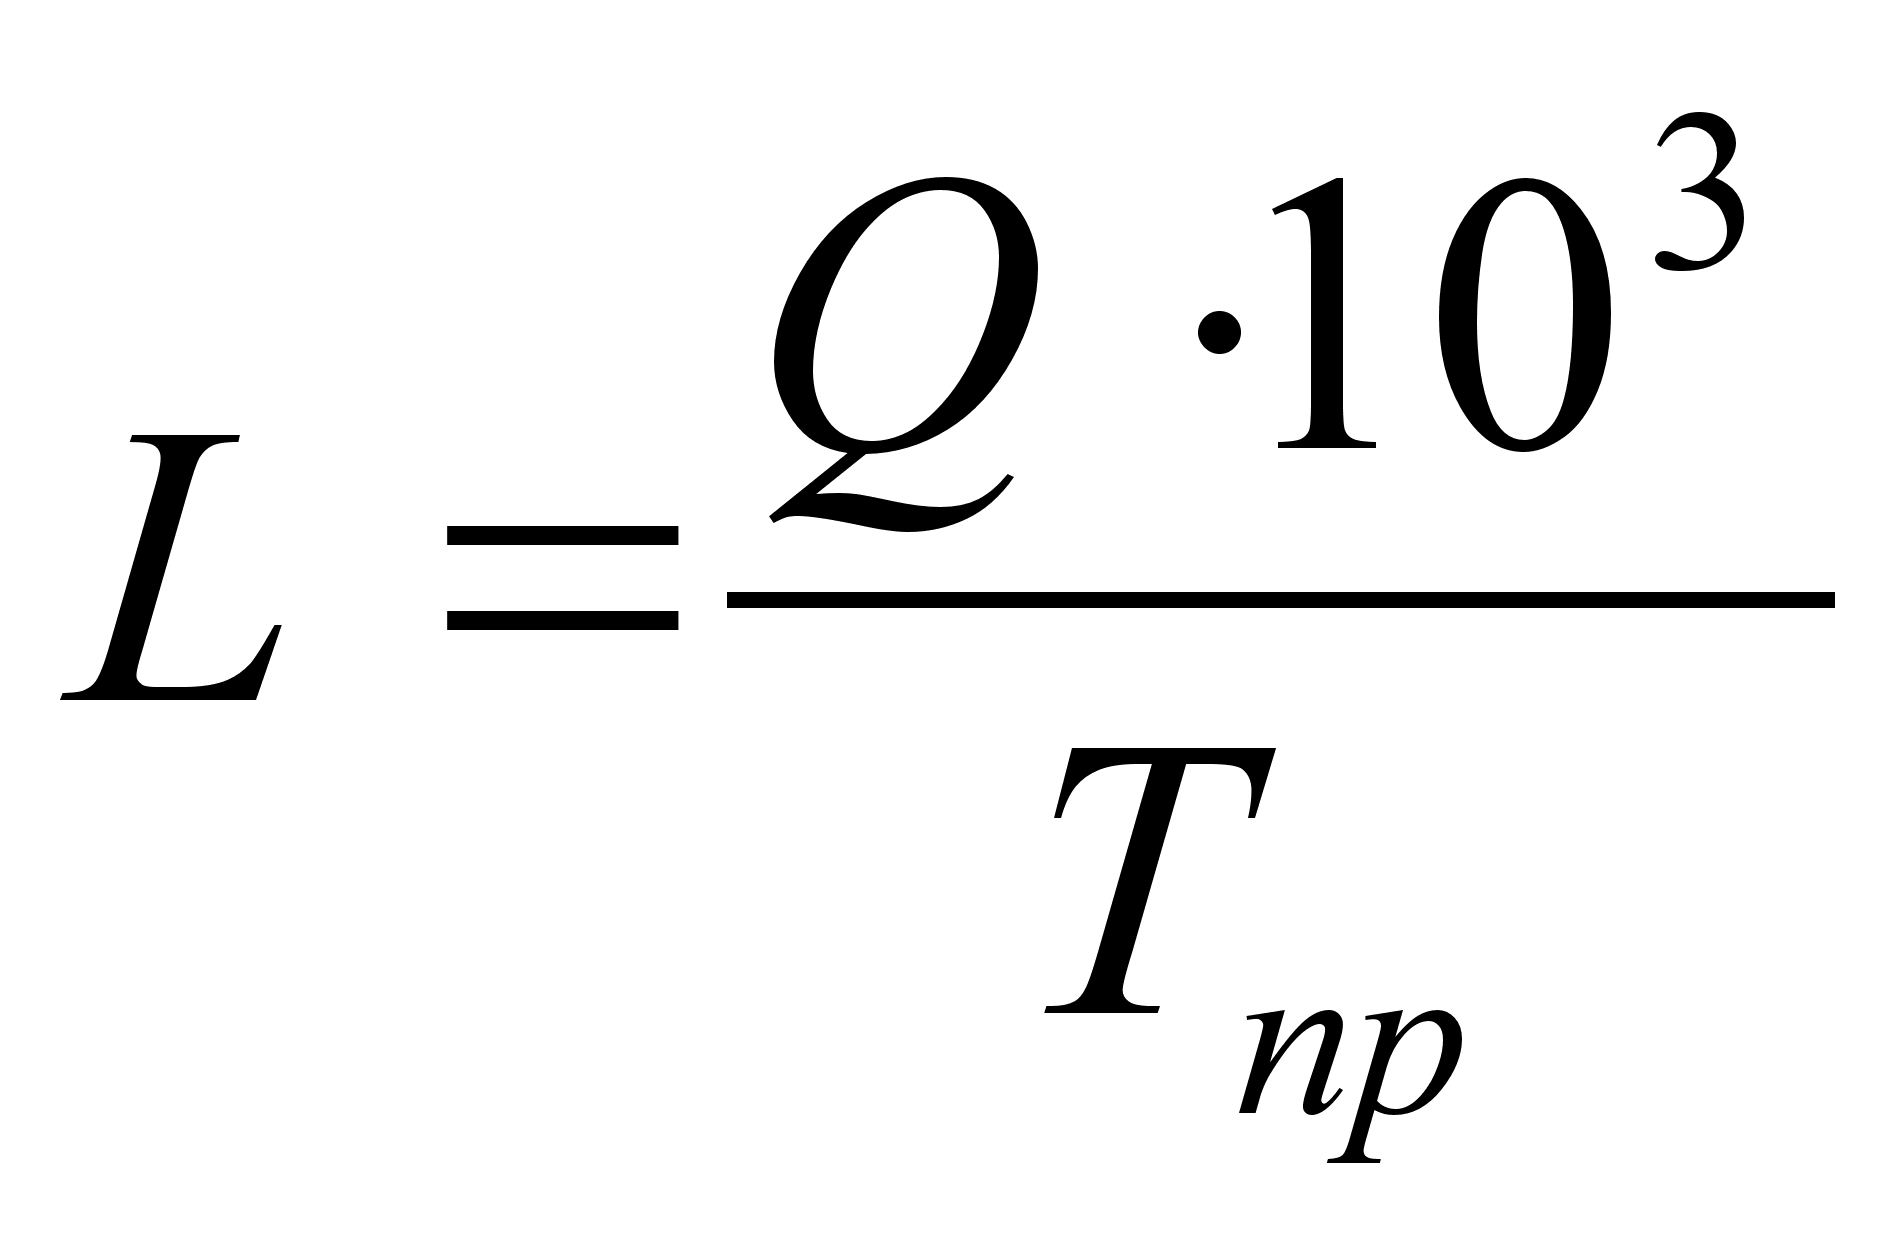
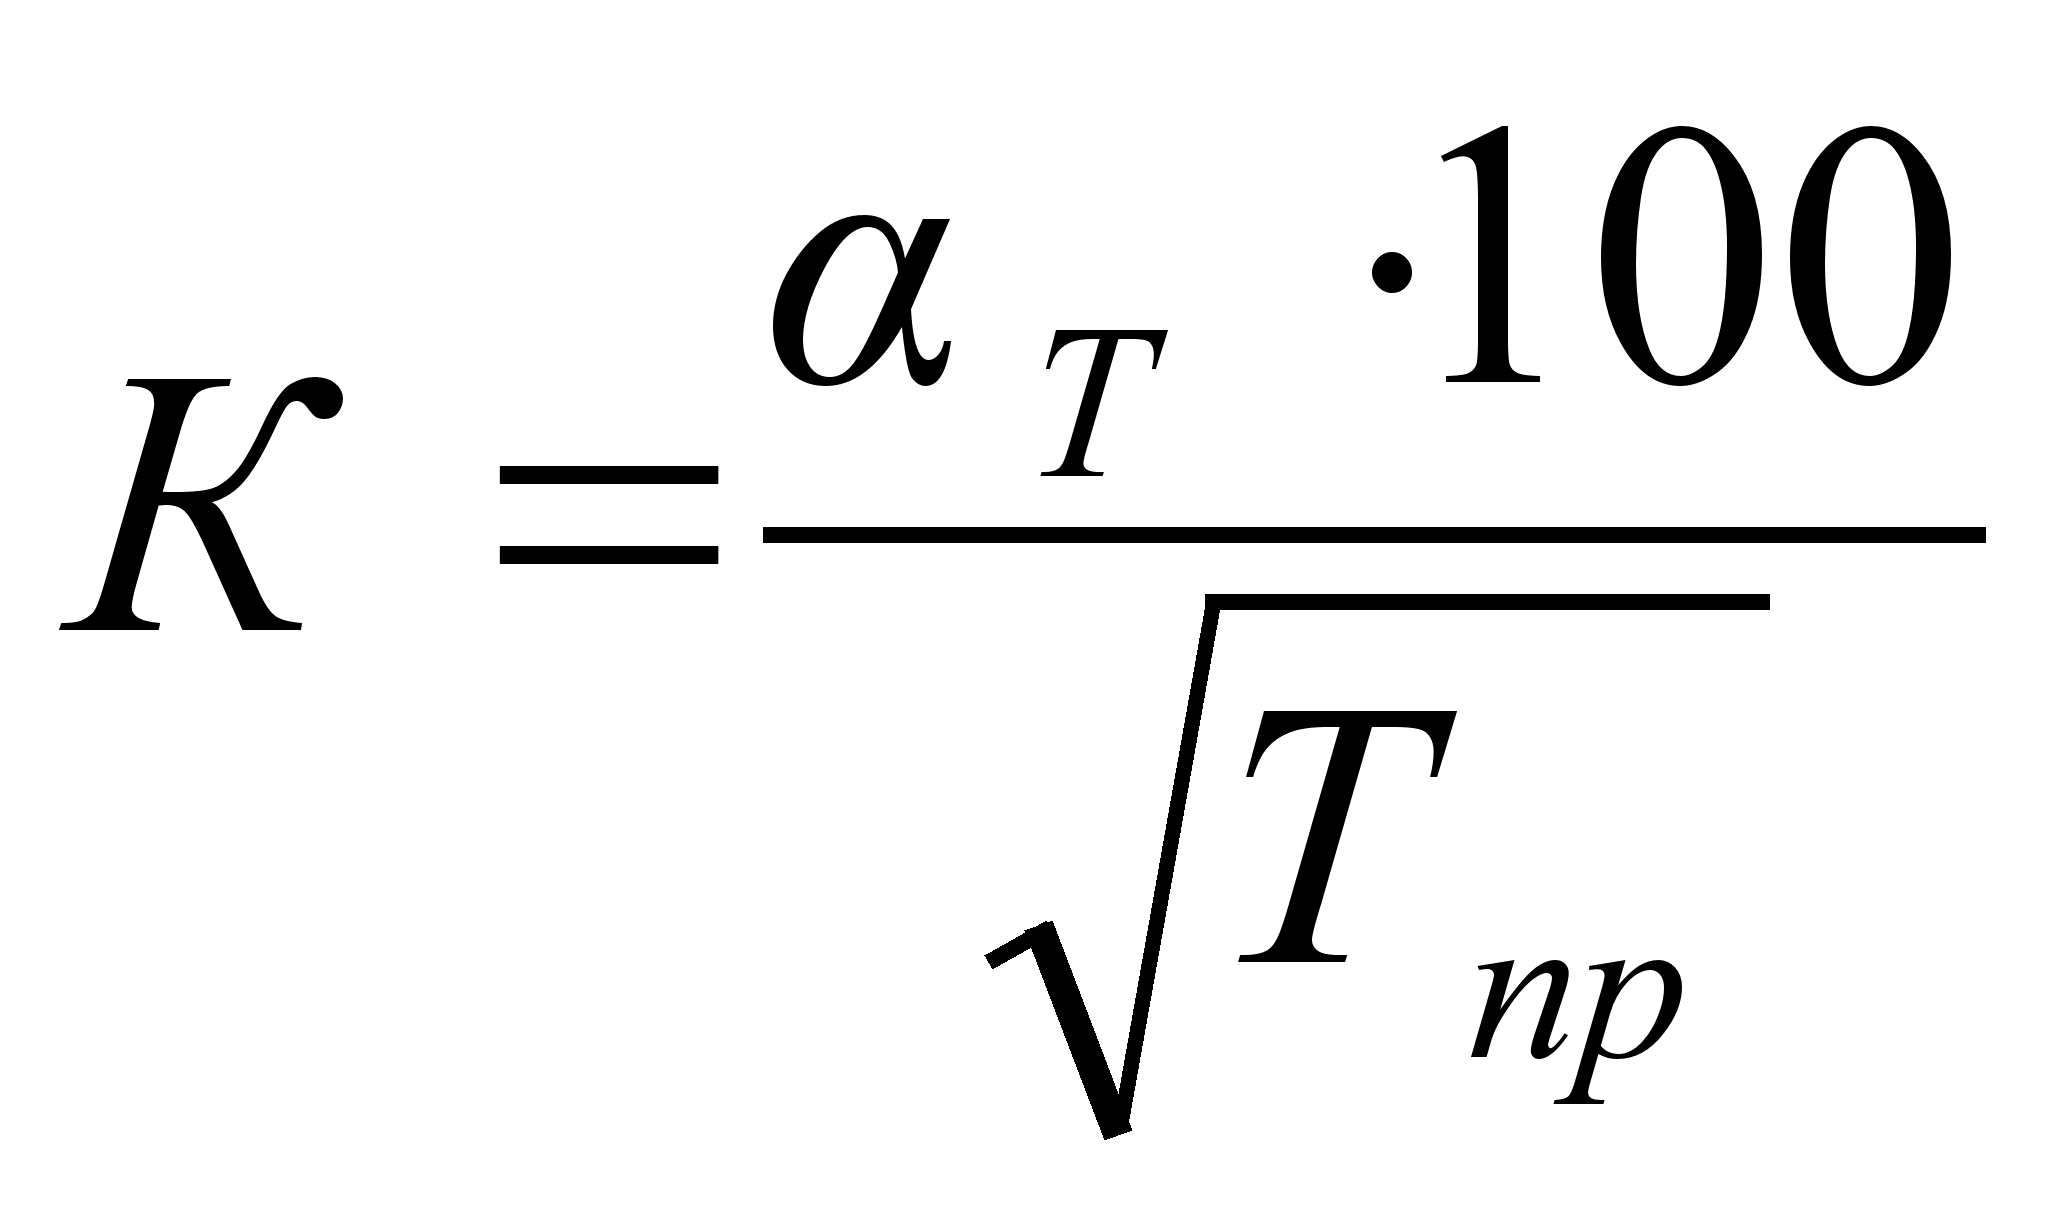
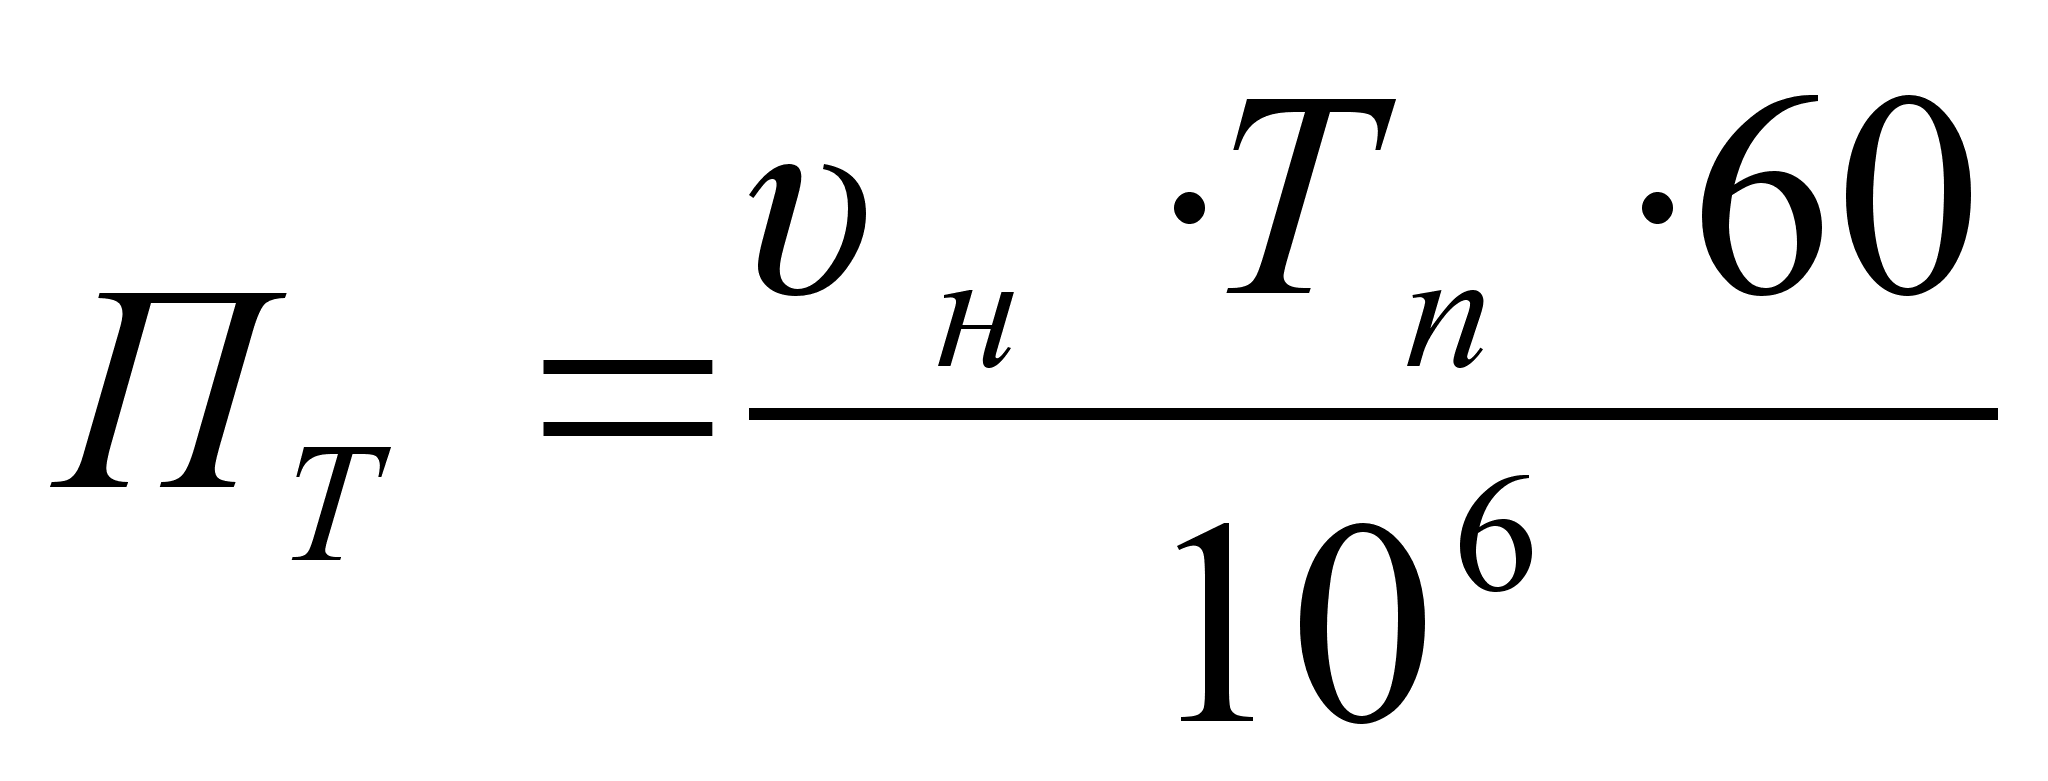
Выбор и расчет технологических параметров кардочесального аппарата
Выбираем кардочесальный аппарат Ч-31 Ш, так как необходимо вырабатывать ровницу из тонкой натуральной шерсти.
Таблица 4.2
| № п/п | Наименование компонента | Обозначение или расчетная формула | Значения для основы и утка |
| 1 | 2 | 3 | 4 |
| 1. | Линейная плотность пряжи, текс |
Тпр |
100 |
| 2. | Вытяжка в прядении | Е | 2 |
| 3. | Линейная плотность ровницы, текс |
Тр |
200 |
| 4. | Число ремешков на аппарате |
Mр |
120 |
| 5. | Ширина ремешка, мм |
Вр |
14 |
| 6. |
Число оборотов главного барабана ровничной машины, мин -1 |
nг.б. |
140 |
| 7. | Диаметр главного барабана, м |
Дг.б. |
1,252 |
| 8. | Окружная скорость гл. барабана ровничной машины, м/мин |
г.б. = Дг.б. nг.б. |
550,379 |
| 9. |
Загрузка от питания главного барабана ровничной машины, г/м2 |
п |
0,50 |
| 10. |
Скорость наматывания ровницы, м/мин |
н
= 0,98
|
18,88 |
| 11. |
Коэффициент полезного Времени |
КПВ | 0,82 |
| 12. |
Коэффициент работающего Оборудования |
КРО | 0,90 |
| 13. | Коэффициент использования оборудования |
КИМ = КПВ КРО |
0,735 |
| 14. | Теоретическая производительность аппарата, кг/час |
|
27,19 |
| 15. | Теоретическая производительность аппарата, км/час |
Пт = 0,06 н mр |
136 |
| 16. | Расчетная производительность аппарата, кг/ч и км/ч |
Пр = Пт КИМ |
20,00 |
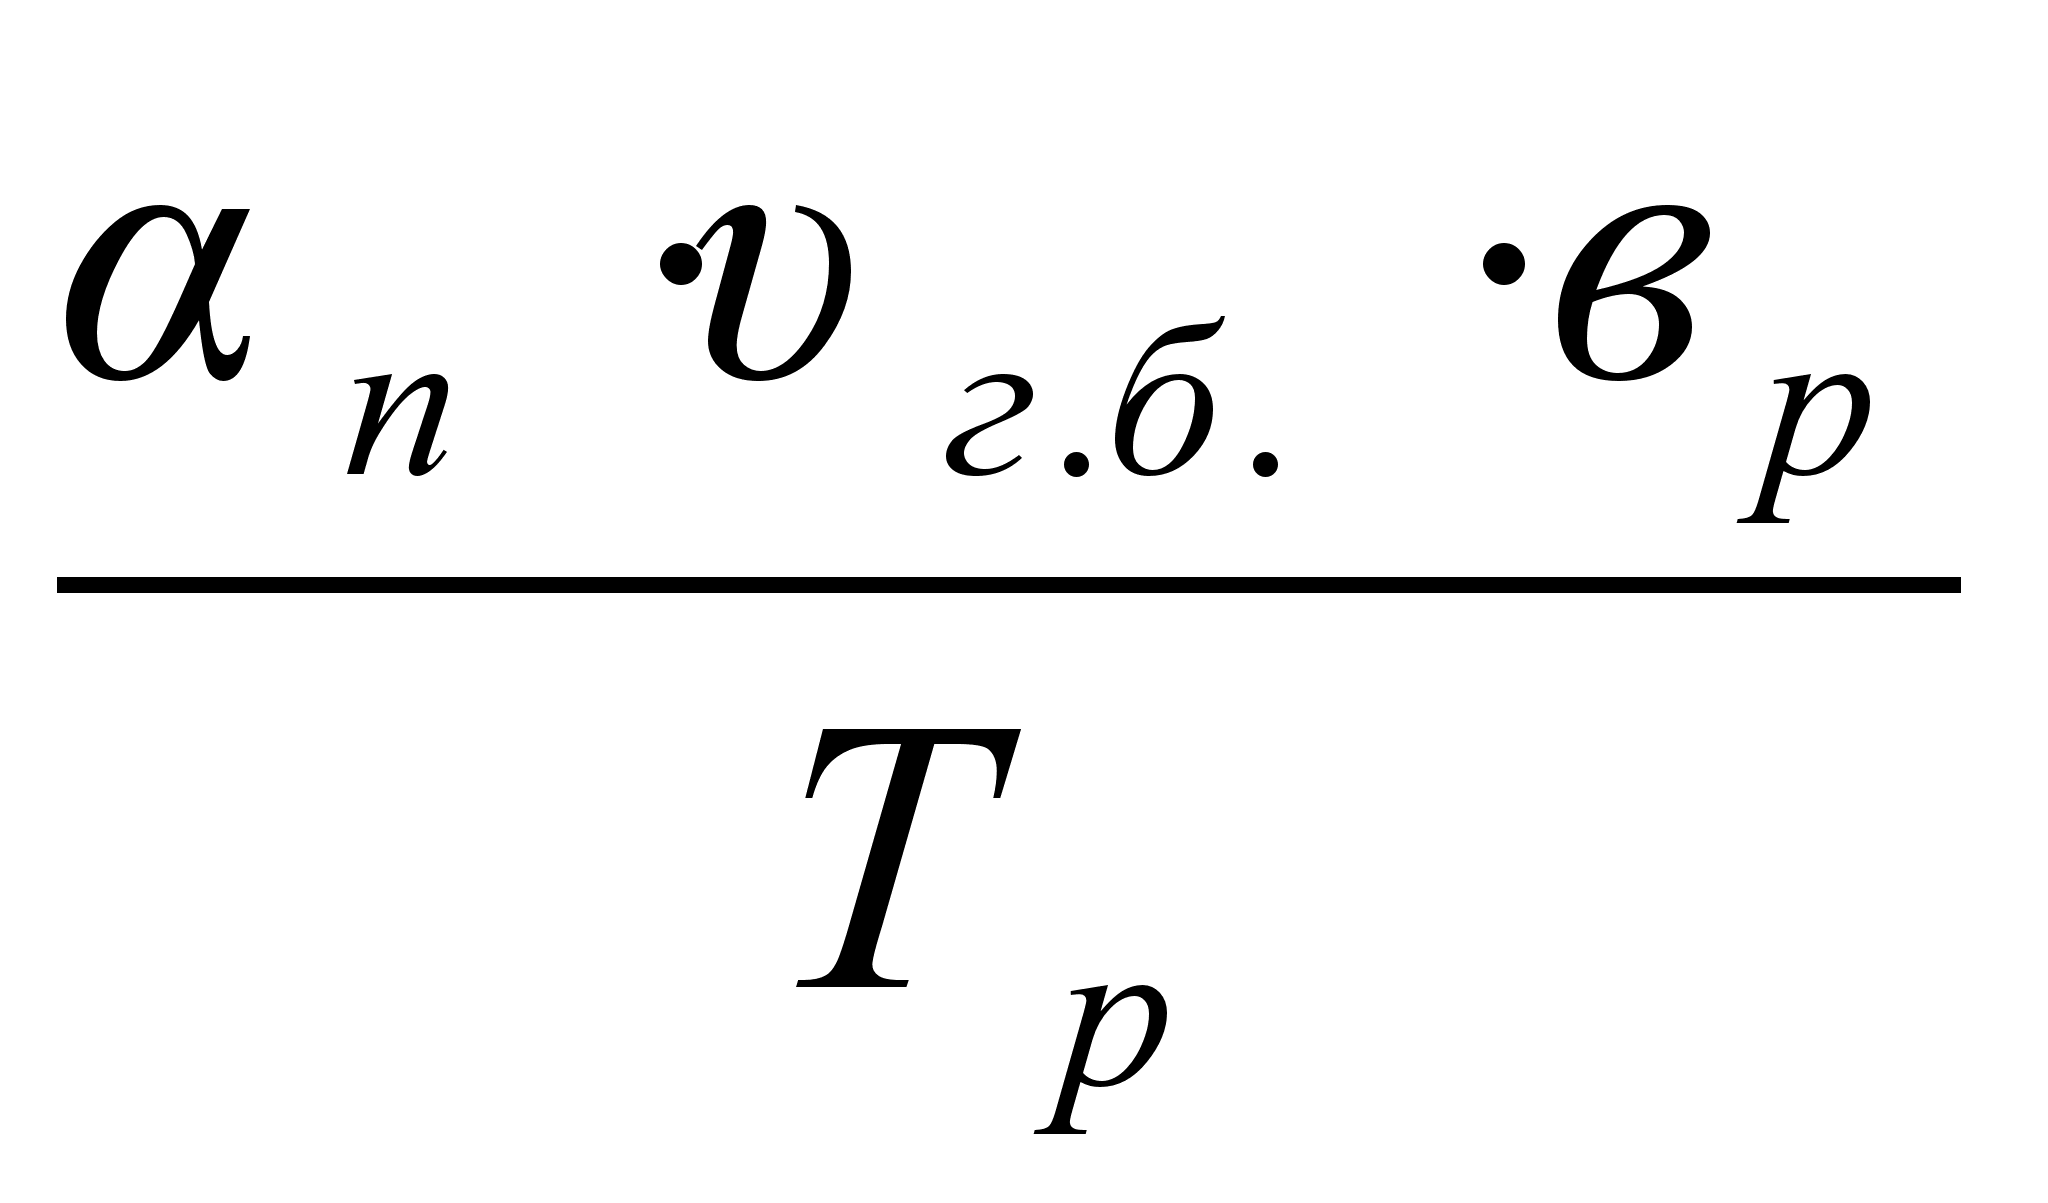
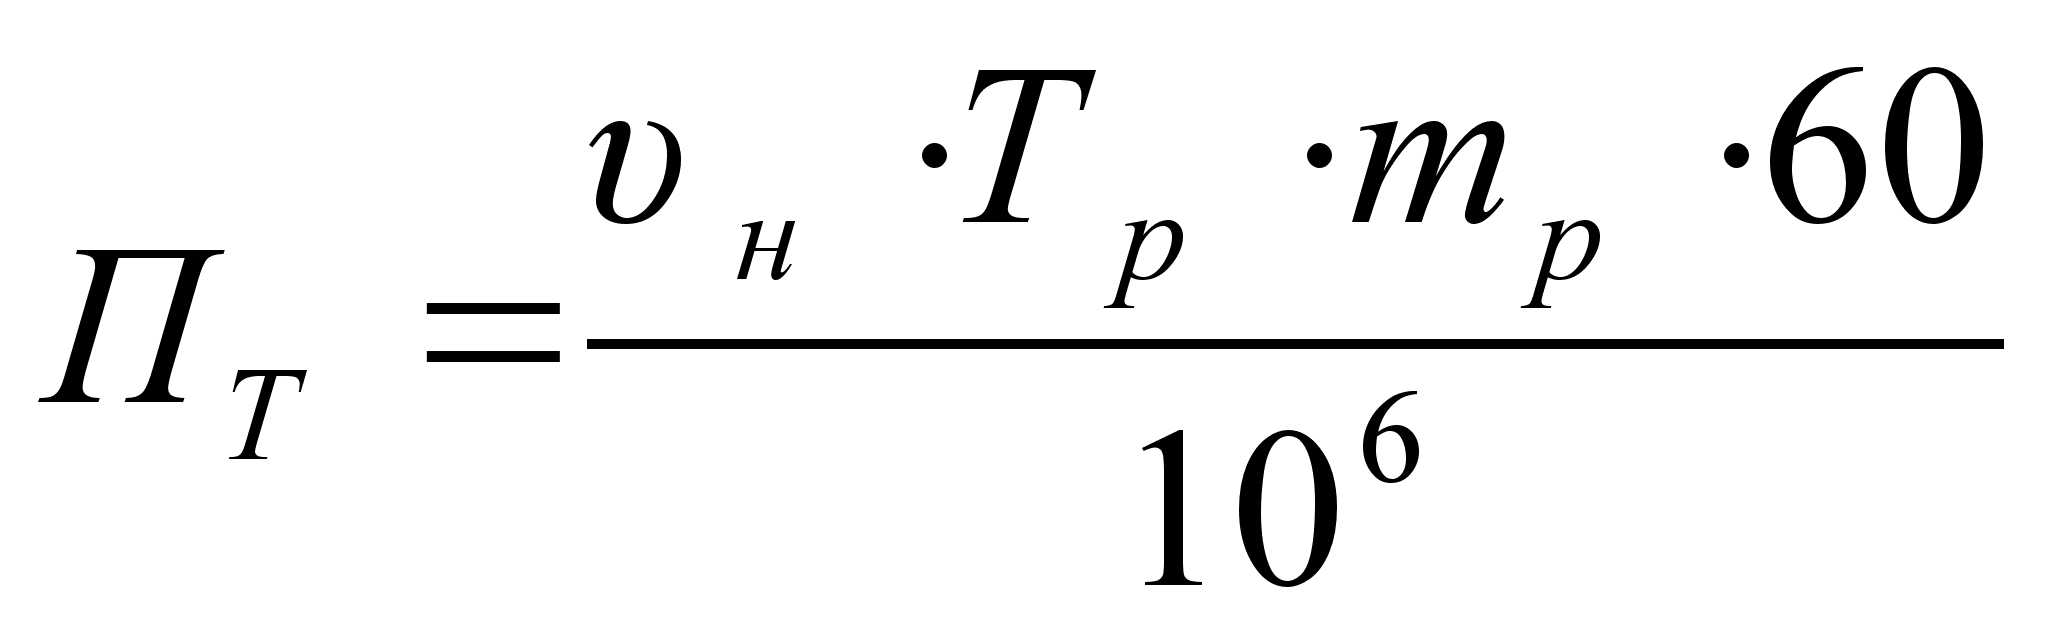
После того, как определили расчетную производительность кардочесального аппарата переходят к расчету часовой выработки ровницы. Данный расчет рекомендуется вести в форме таблицы 4.2.
Таблица 4.3
Расчет часовой выработки ровницы
| №п/п |
Наименование показателя |
Значения |
|
| Основа | Уток | ||
| 1 | 2 | 3 | 4 |
| 1. | Доля аппаратов для выработки тканей заданных артикулов | 0,5 |
0,5 |
| 2. | Число аппаратов закрепленных за данным артикулом | 3 | 3 |
| 3. | Доля потребного количества основной и уточной пряжа для выработки одного метра готовой ткани | 0,50 | 0,50 |
| из балансного расчета | |||
| 4. | Расчетная производительность аппаратов при выработке ровницы, кг/час | 20,00 | |
| из таблицы 4.2. | |||
| 5. | Расчетное количество чесальных аппаратов необходимых для выработки ровницы заданного ассортимента | 3 | 3 |
| 6. | Принятое количество аппаратов | 3 | 3 |
| 7. | Корректированная производительность чесальных аппаратов, кг/час | 20,0 | 20,0 |
| 8. | Часовая выработка ровницы, кг/час | 60,0 | 60,0 |
Примечание: Если в чесании нет разделения ровницы на уточную и основную, то расчет необходимо вести на обезличенную ровницу. В случае значительного расхождения (более 5%) корректированной производительности чесального аппарата от расчетной необходимо предусмотреть изменение заправки аппарата и произвести необходимые расчеты в таблице 4.5.
5.Расчет количества полуфабрикатов, отходов производства, сырья расходуемого со склада и эмульсии.
Расчет полуфабрикатов и отходов, получаемых за 1 час, по переходам прядильного производства
Задача расчета – определить количество полуфабрикатов, вырабатываемых предприятием за 1 час на каждом переходе, с целью обеспечения установленной часовой выработки готовой продукции в заданном ассортименте. Расчет выполняется на основе принятого плана переходов, норм потерь по переходам и заправочного расчета. Расчеты полуфабрикатов и отходов целесообразно вести по форме табл. 5.1 для ткани всех артикулов одновременно.
Таблица 5.1
Расчет полуфабрикатов, вырабатываемых за 1 час
| № п/п | Наименование показателя |
Обозначение показателя или расчетная формула |
Значение показателя по артикулам |
| 1 | 2 | 3 | 4 |
| ОСНОВНАЯ ПРЯЖА | |||
| 1. |
Масса основной и кромочной пряжи, содержащейся в суровой ткани, расходуемой на 1 пог.м. готовой ткани, кг |
Мо |
463,92 |
| из балансной формулы | |||
| 2. | Масса основной пряжи в суровой ткани, вырабатываемой за 1 час, кг |
|
56,62 |
|
3. |
Количество отходов основной пряжи в ткацком производстве, % |
|
1,79 |
| 4. | Масса основной пряжи, вырабатываемой за 1 час, кг |
|
57,65 |
| 5. | Масса отходов, получаемых за 1 час в ткацком производстве, кг |
|
0,4 |
| 6. | Количество отходов в прядильном цехе, % массы ровницы |
|
3,92 |
| 7. | Масса ровницы, вырабатываемой за 1 час, кг | 60 | |
| 8. | Масса отходов в прядильном цехе, кг |
|
2,4 |
| 9. | Количество отходов в чесании, % массы сухой и расщипаной смеси |
|
7,25 |
| 10. |
Масса сухой и расщипаной смеси, расходуемой за 1 час, кг |
|
64,7 |
| 11. |
Масса отходов образуемых за 1 час в чесальном цехе, кг |
|
4,7 |
| 12. | Количество отходов при расщипывании и смешивании, % массы смеси |
|
0,6 |
Продолжение табл.5.1. |
|||
| 13. |
Масса сухой и нерасщипаной смеси (масса компонентов) кг/час |
|
65,1 |
|
14. |
Масса отходов в смешивании и расщипывании, кг |
|
0,4 |
| УТОЧНАЯ ПРЯЖА | |||
| 15. | Масса уточной пряжи, содержащейся в суровой ткани, расходуемой на 1 пог.м. готовой ткани, кг |
Му |
457,41 |
| из балансной формулы | |||
| 16. |
Масса уточной пряжи в суровой ткани, вырабатываемой за 1 час, кг |
|
56,78 |
| 17. |
Количество отходов в ткацком производстве, % массы пряжи, расходуемой со склада |
|
1,06 |
| 18. | Масса уточной пряжи, вырабатываемой прядильным цехом, кг/ч |
|
57,39 |
| 19. | Масса отходов, полученных за 1 час в ткацком производстве, кг |
|
0,6 |
| 20. | Количество отходов в прядильном цехе, % массы ровницы |
|
4,34 |
| 21. | Масса ровницы, вырабатываемая за 1 час, кг | 60 | |
| 22. | Масса отходов, образуемых за 1 час в прядильном цехе, кг |
|
2,6 |
| 23. |
Количество отходов в чесальном цехе, % массы сухой и расщипаной смеси |
|
7,25 |
| 24. |
Масса сухой и расщипаной смеси, вырабатываемой за 1 час, кг |
|
64,7 |
| 25. | Масса отходов получаемых в чесальном цехе, кг/ч |
|
4,7 |
| 26. | Количество отходов при расщипывании и смешивании, % |
|
0,6 |
| 27. |
Масса сухой и нерасщипаной смеси (масса компонентов) кг/час |
|
65,1 |
| 28. |
Масса отходов в смешивании и расщипывании, кг/ч |
|
0,4 |
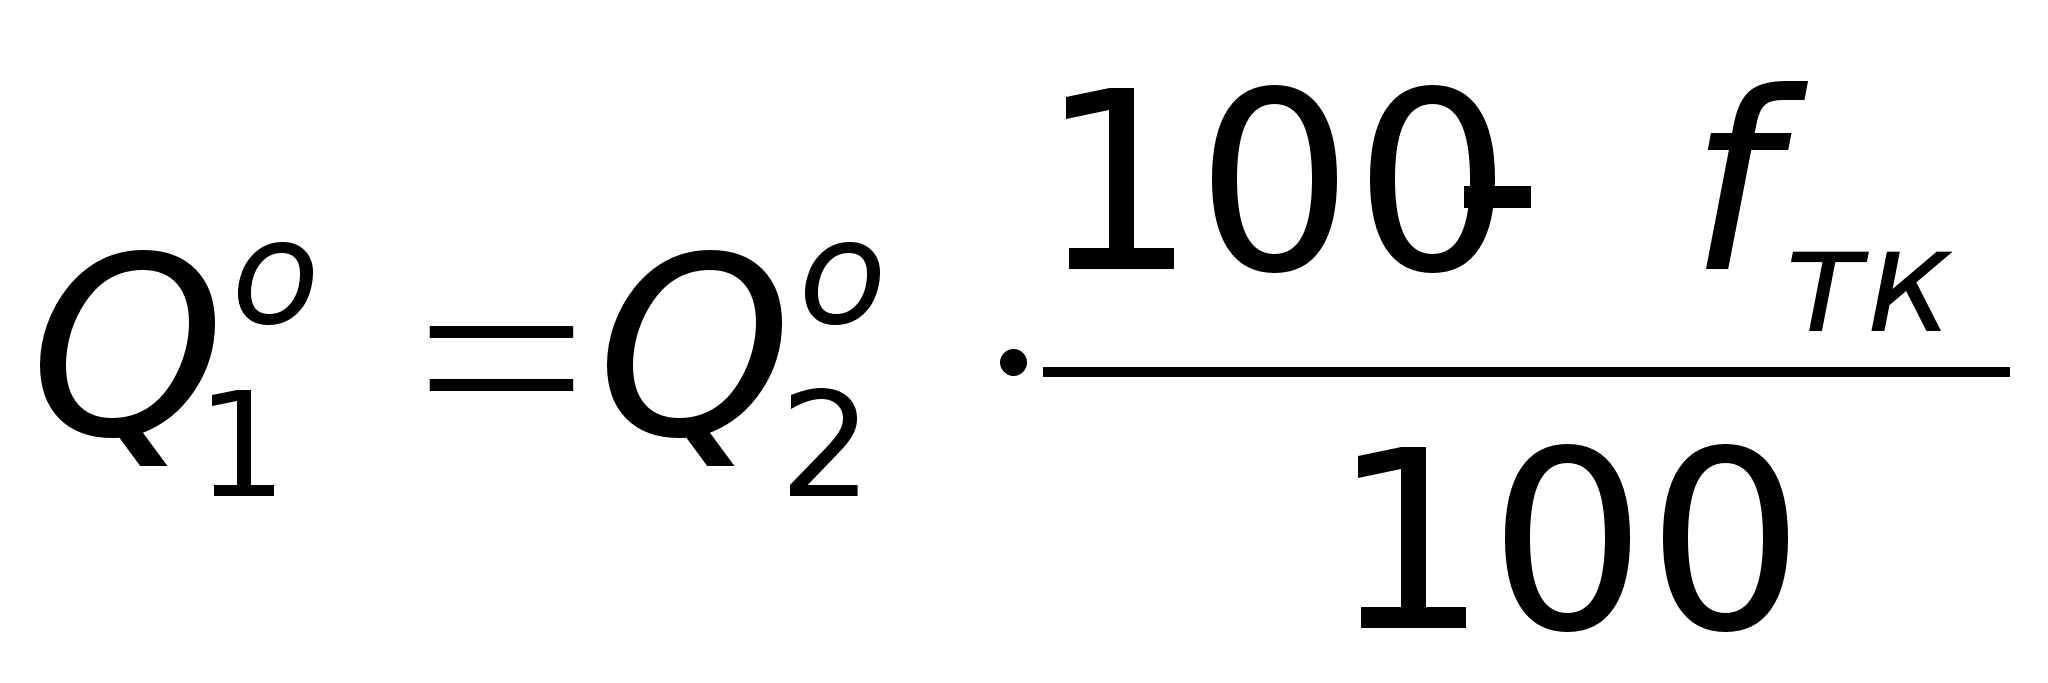
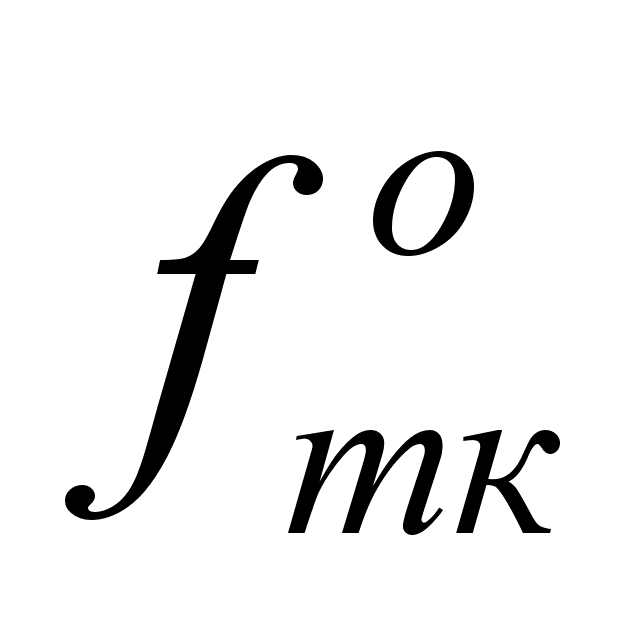
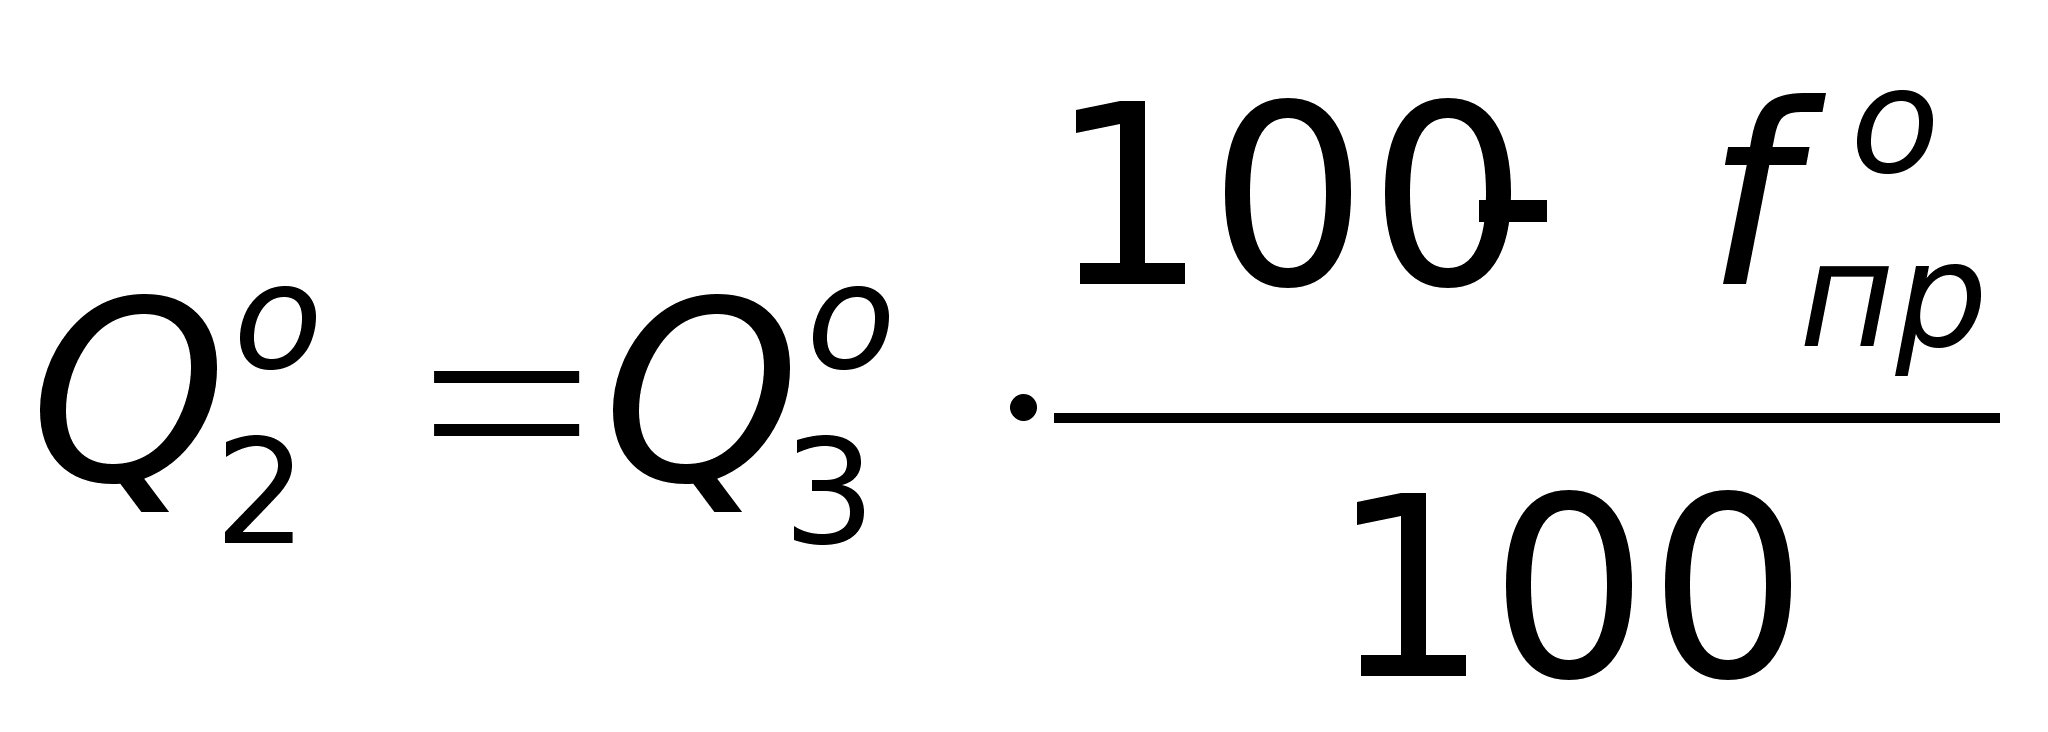
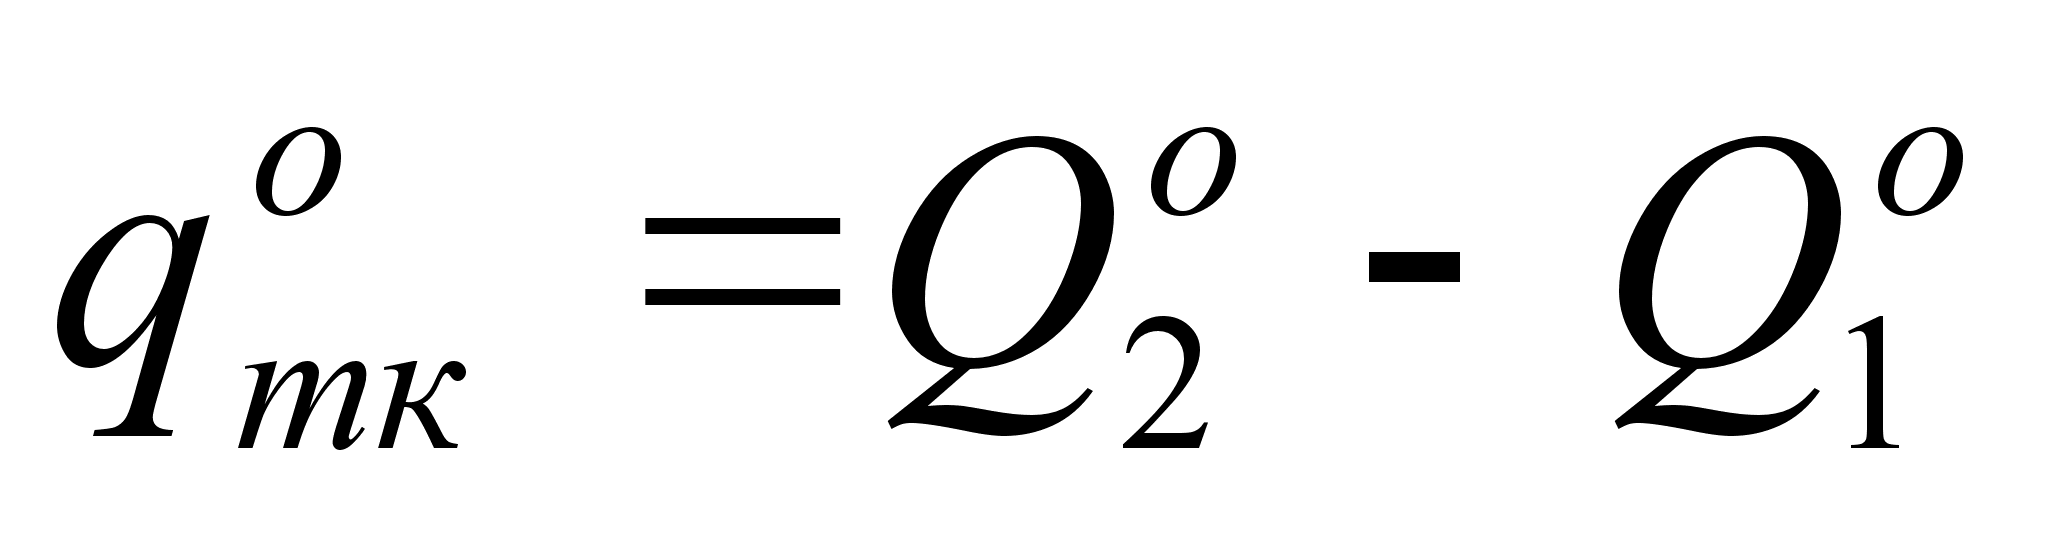
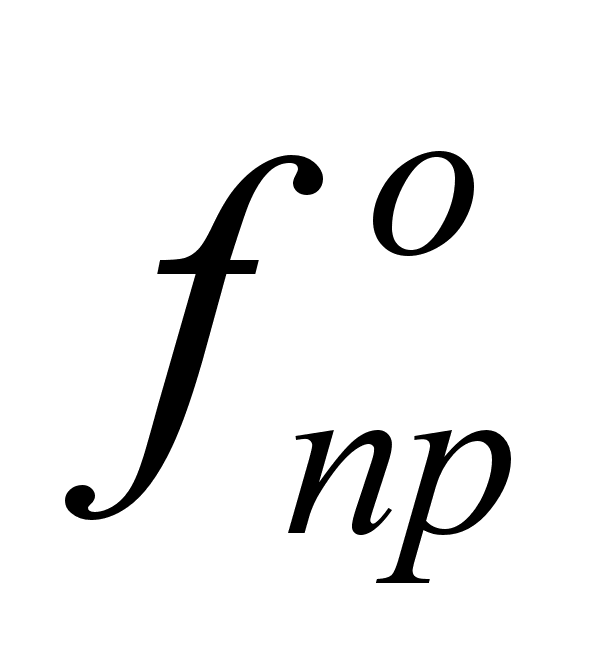
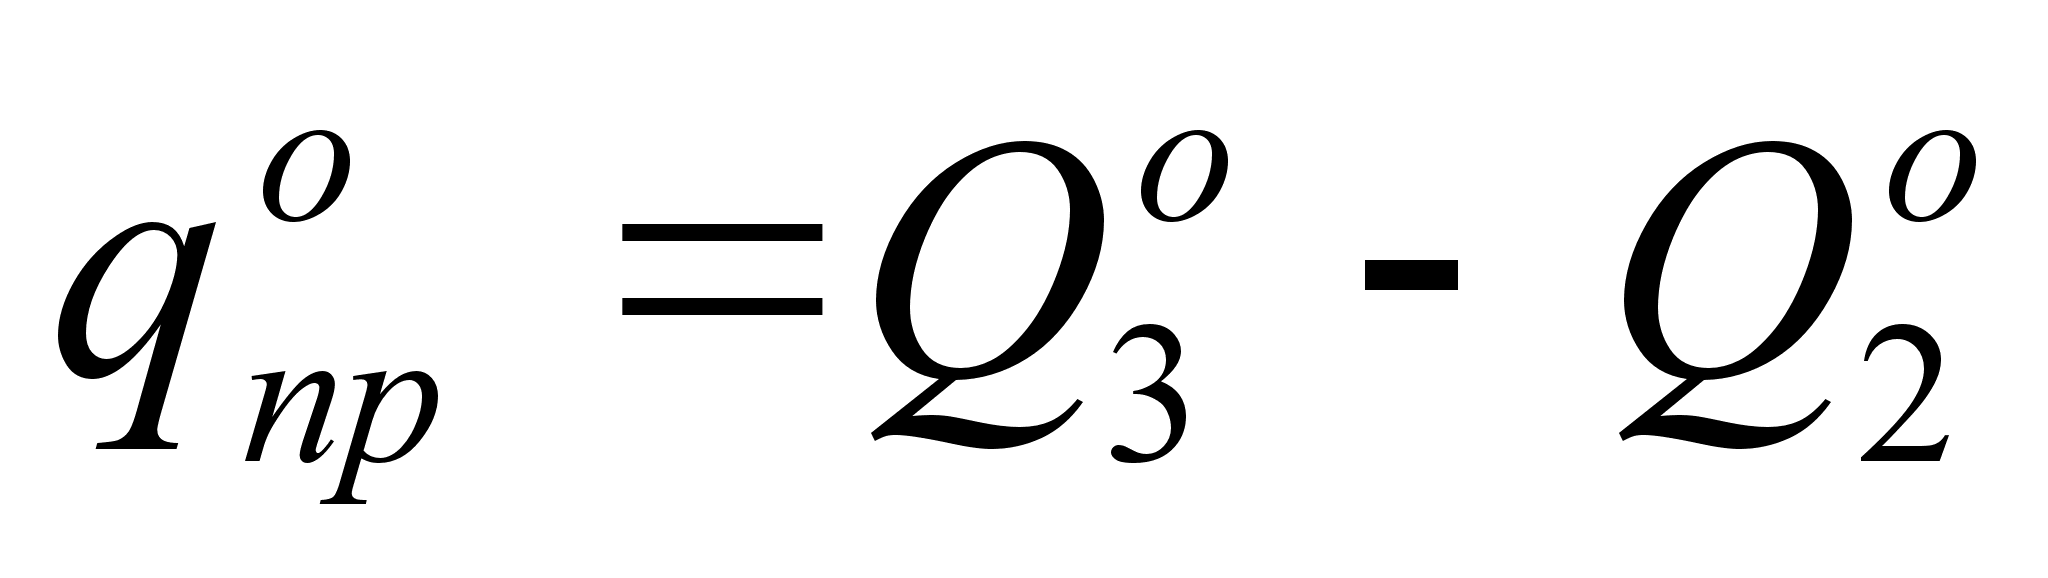
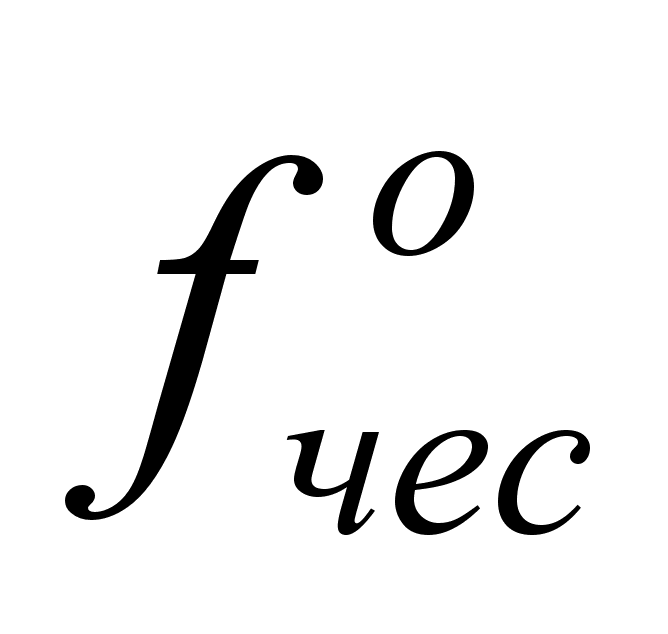
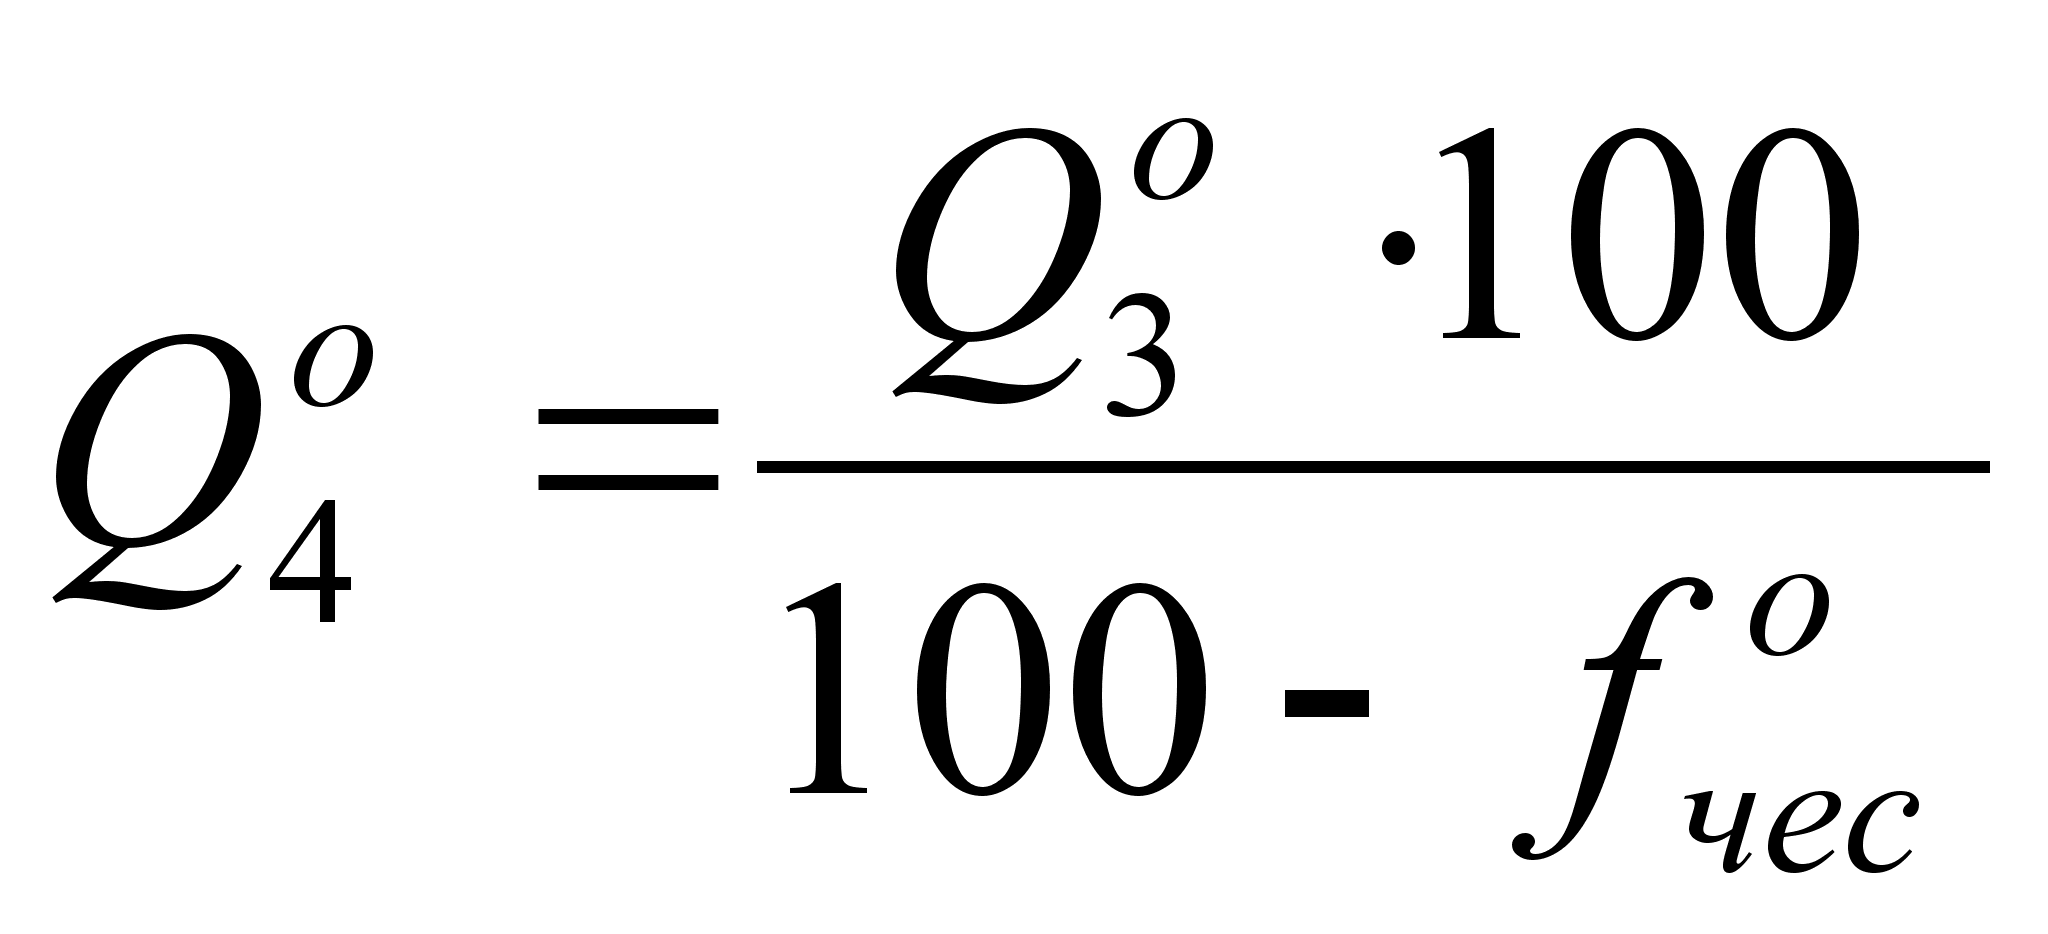
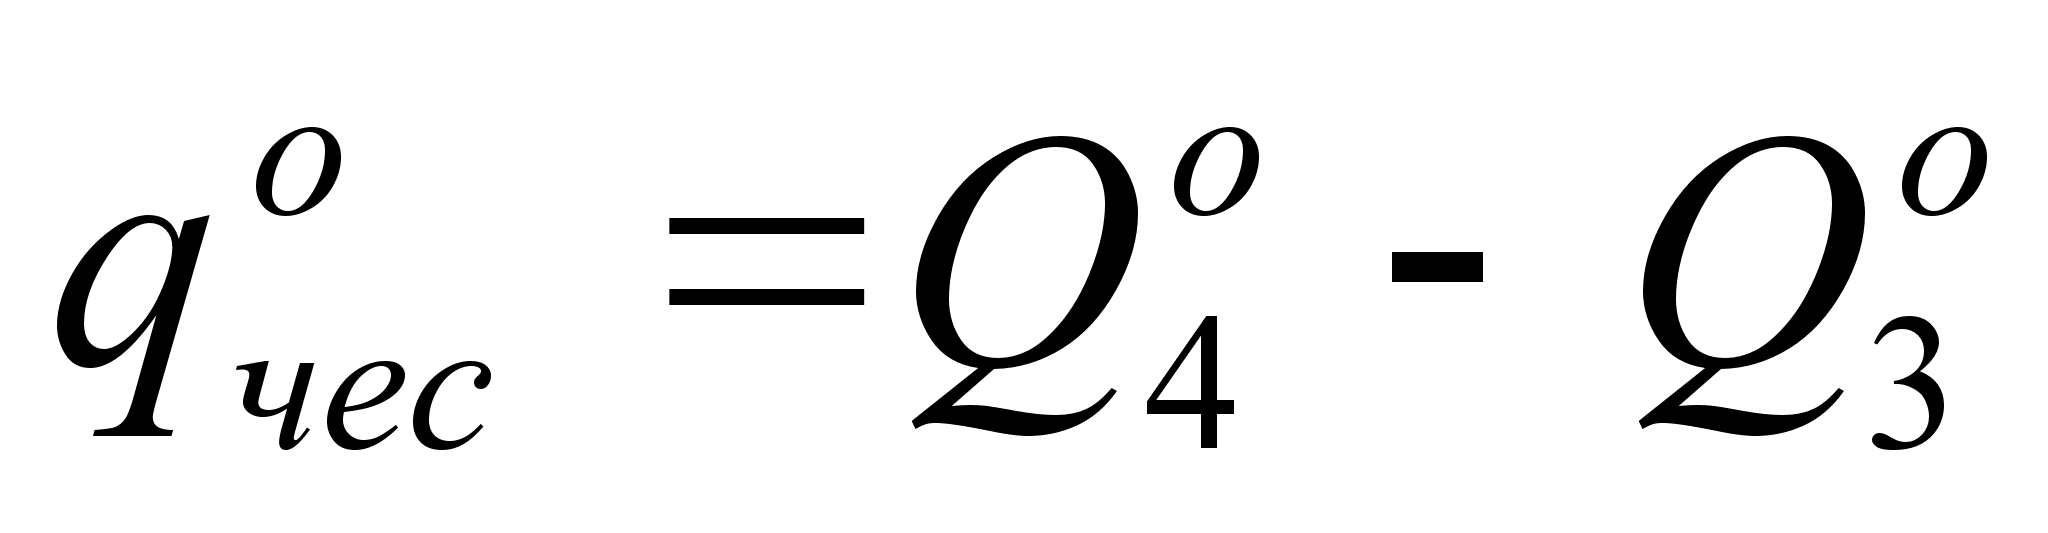
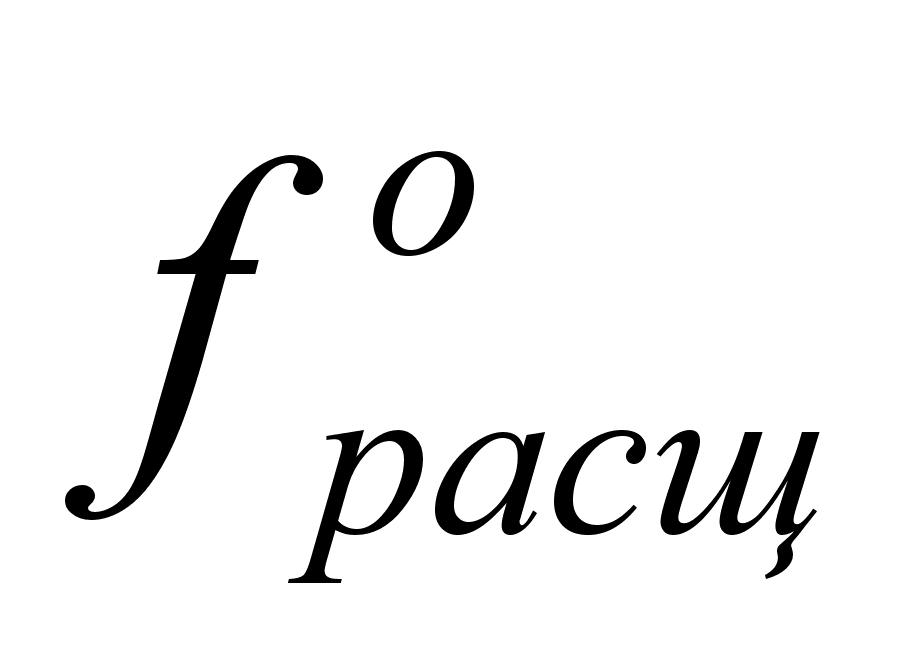
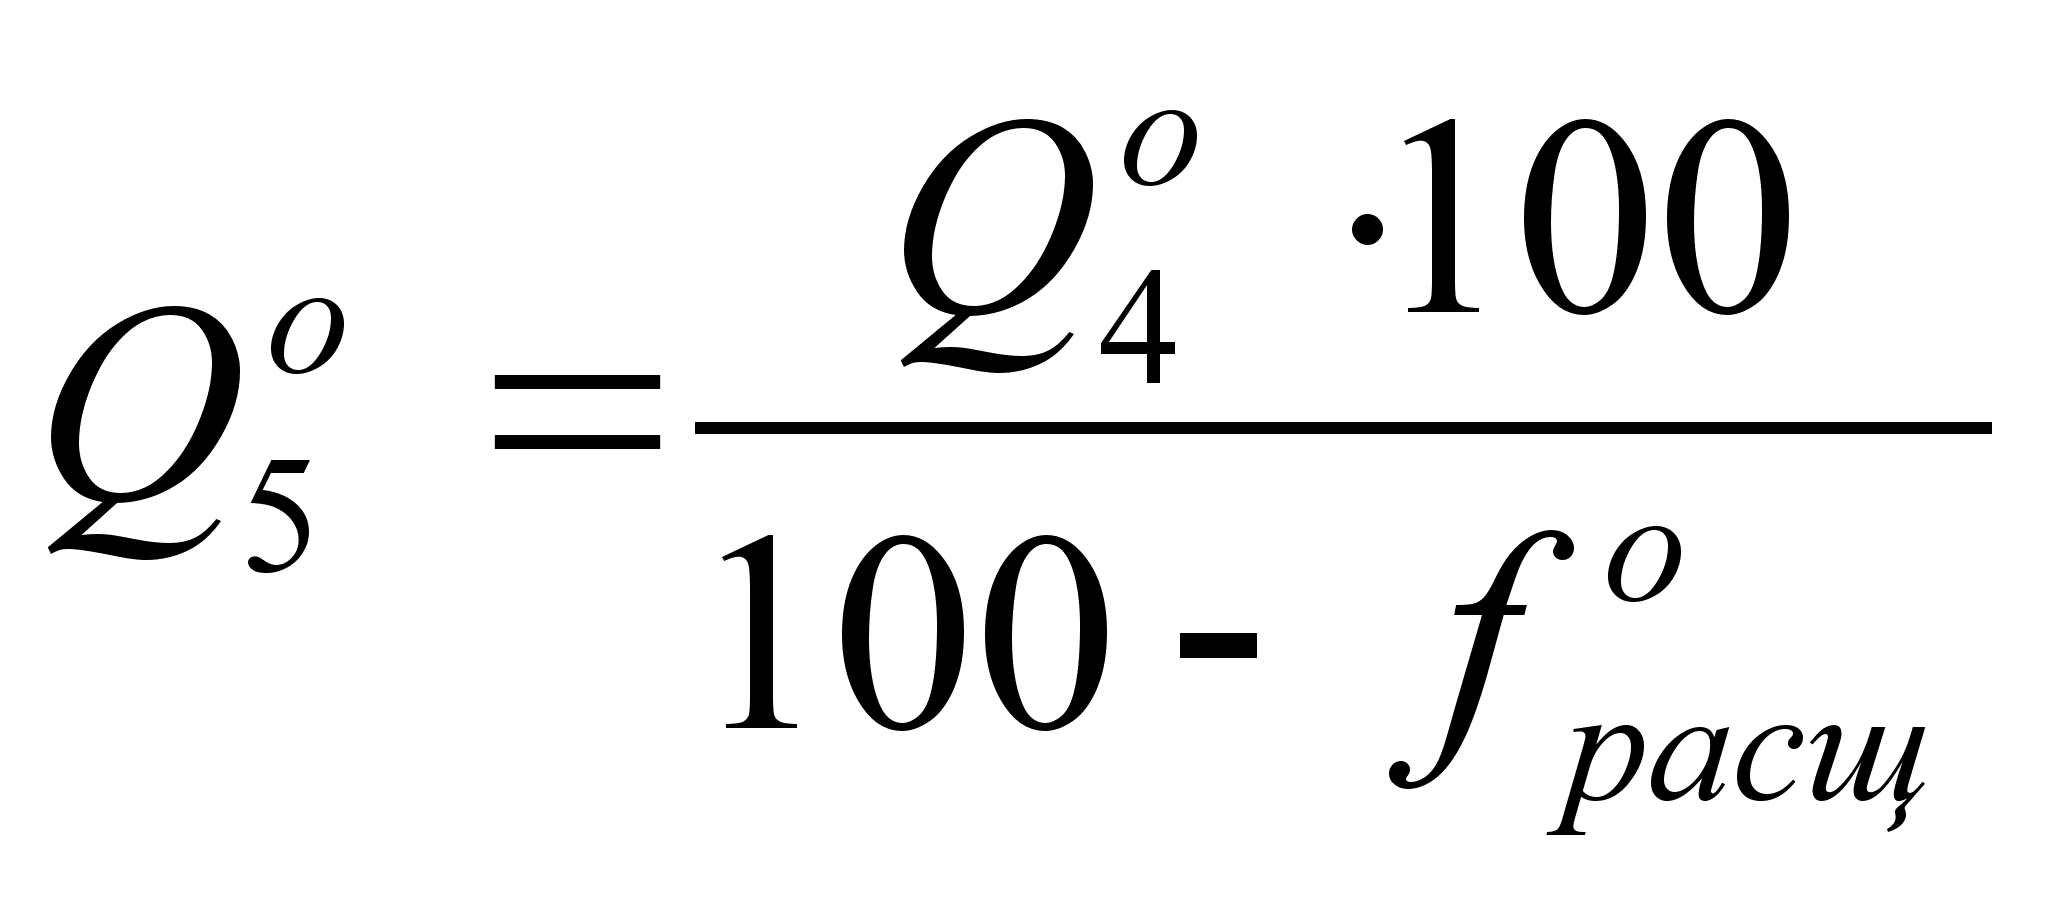
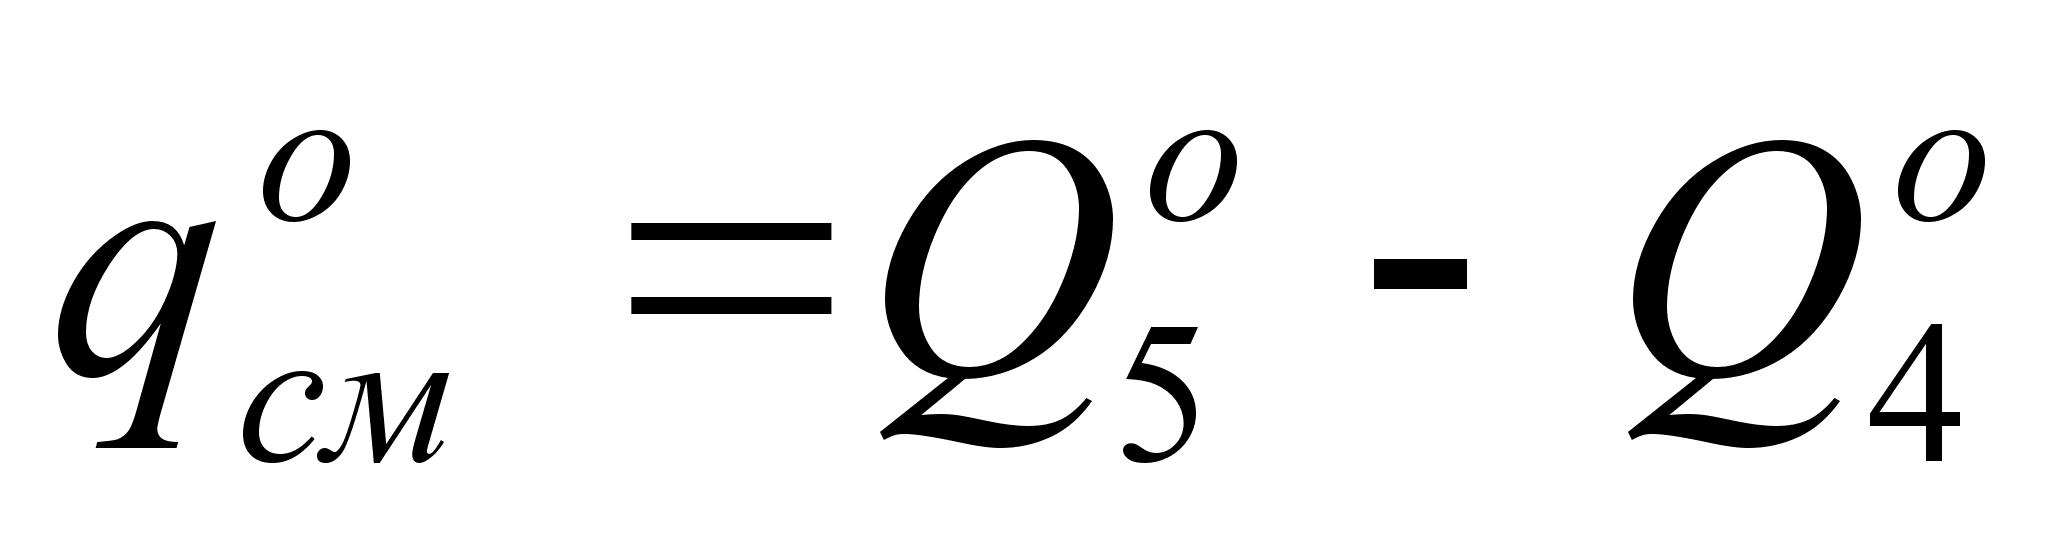
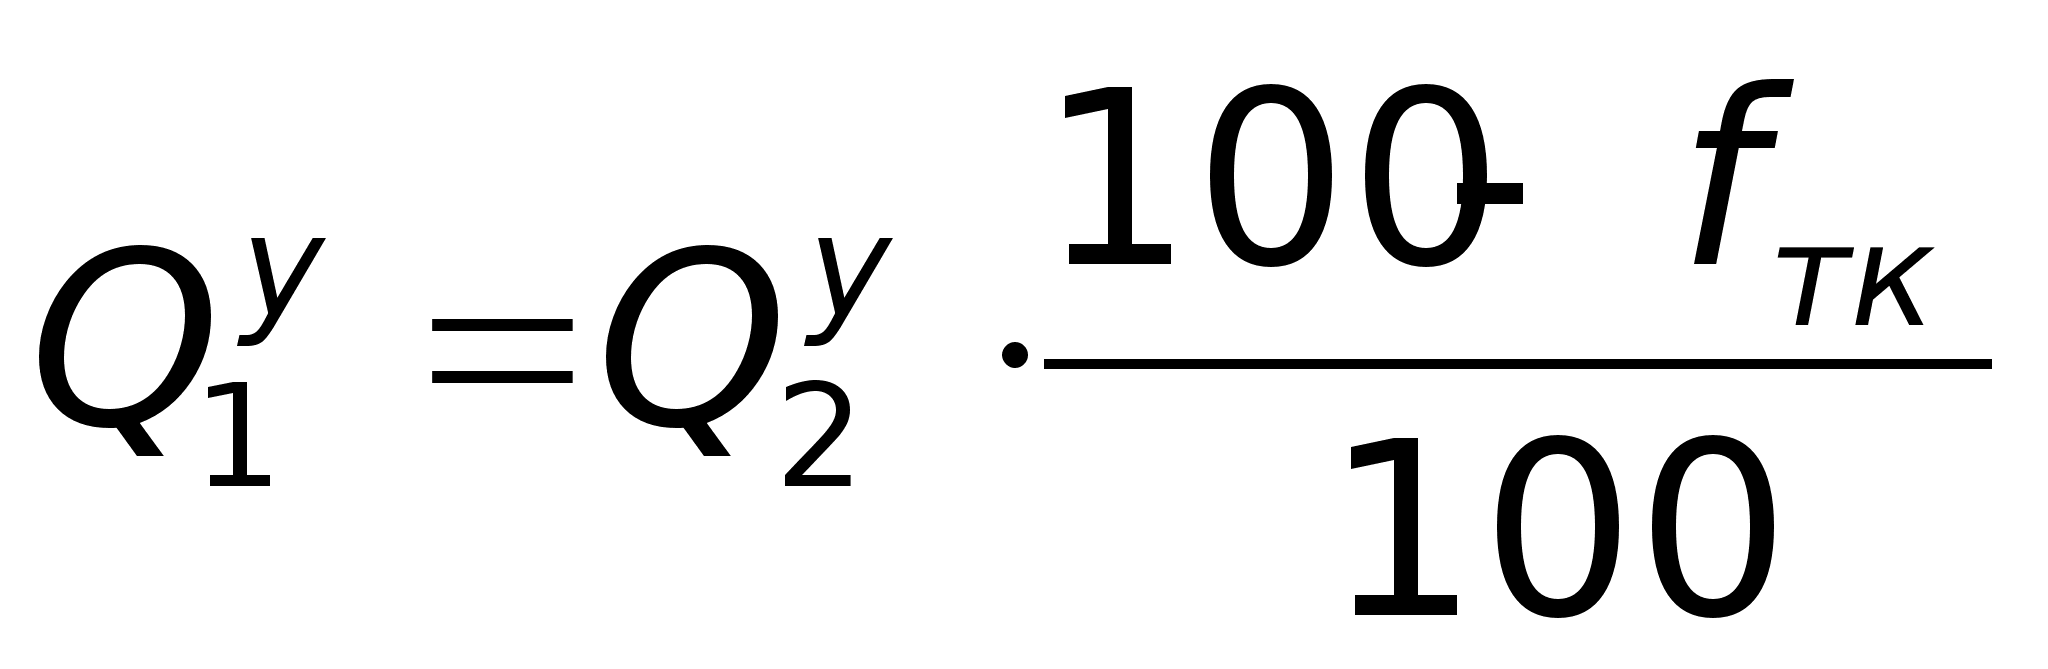
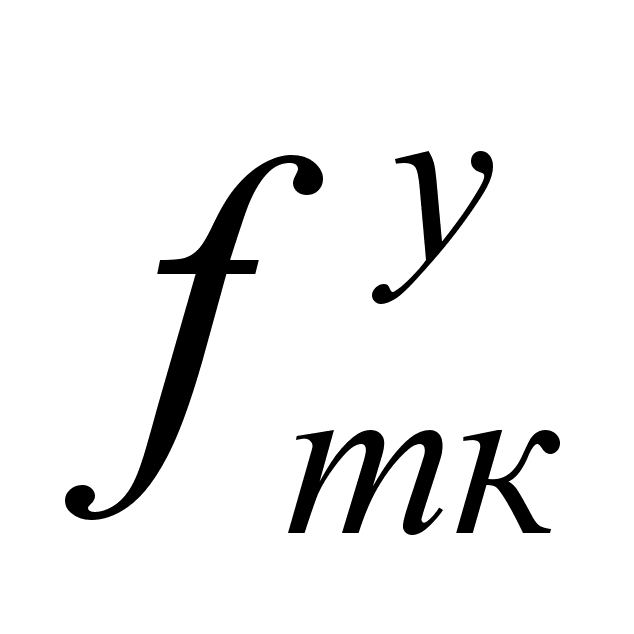
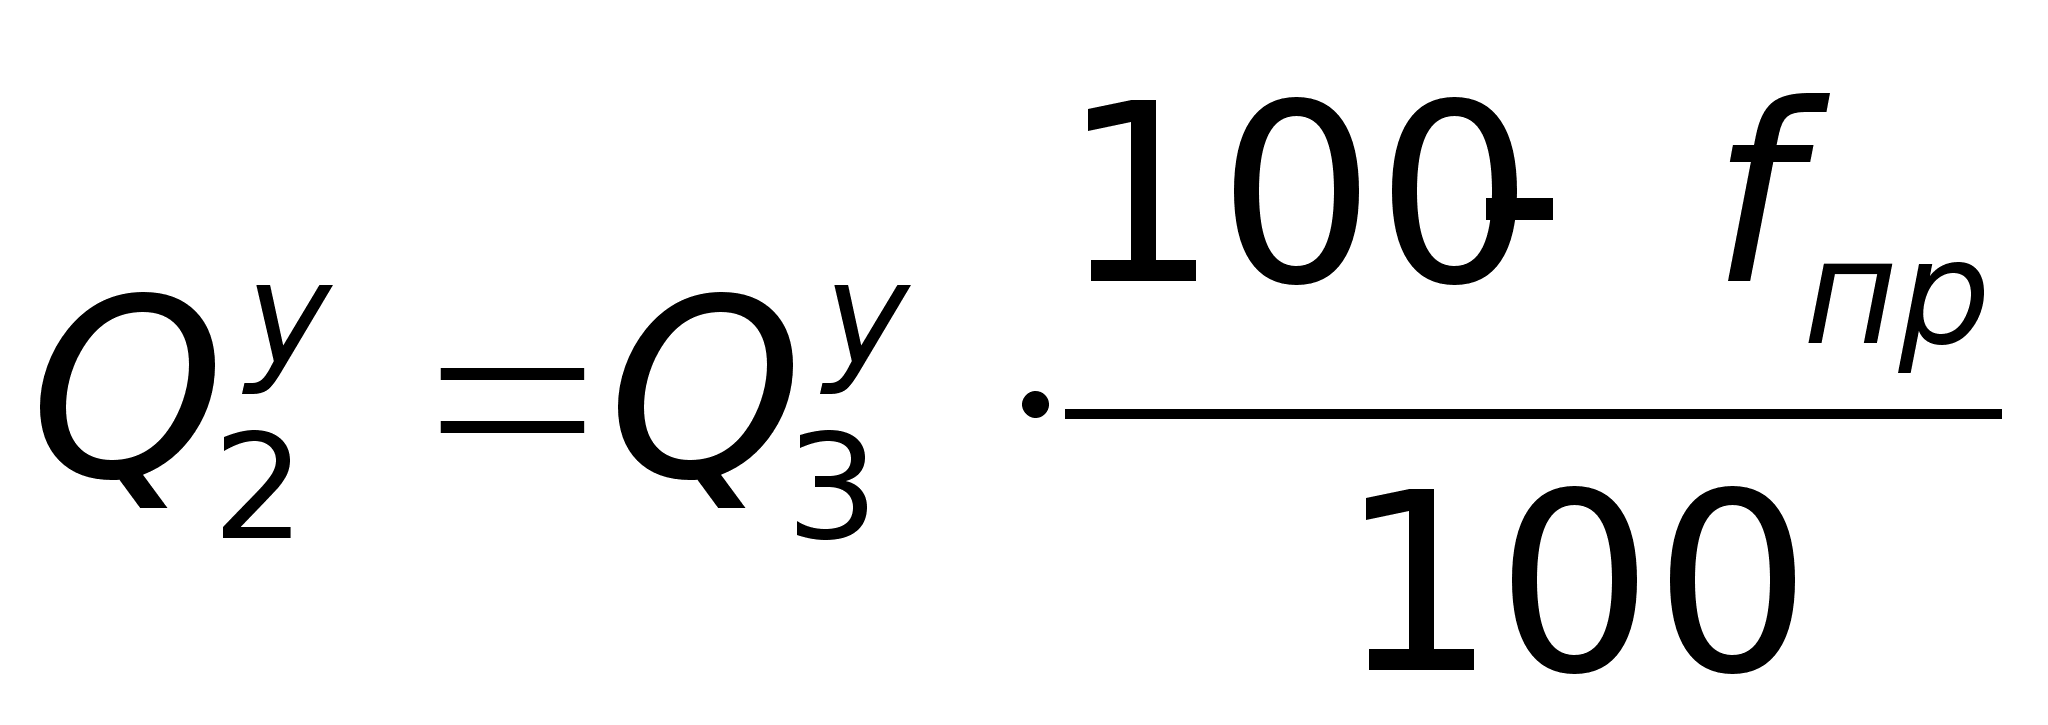
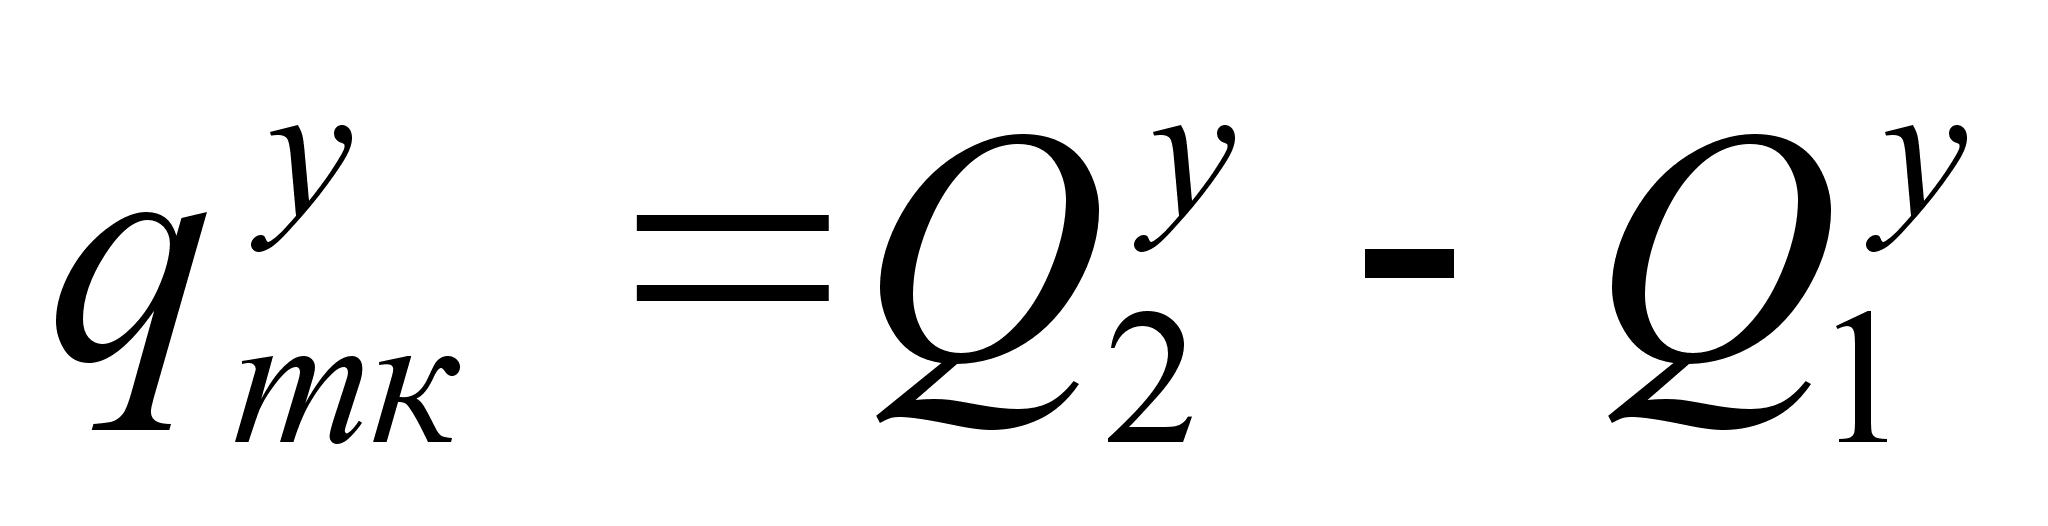
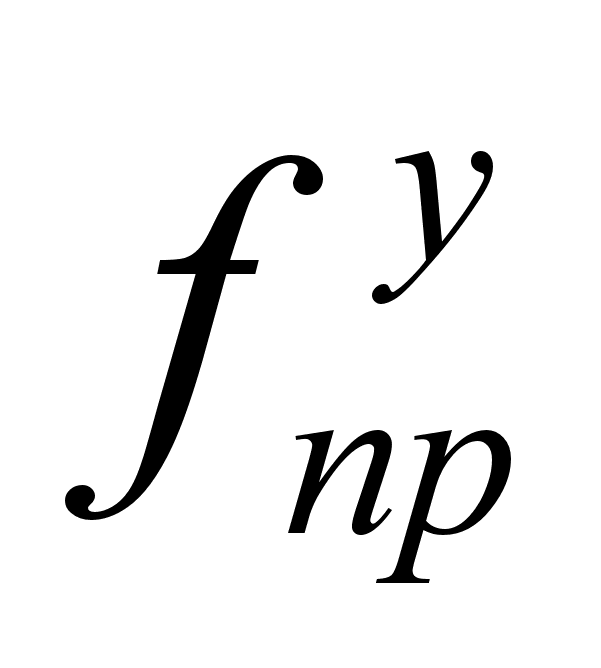
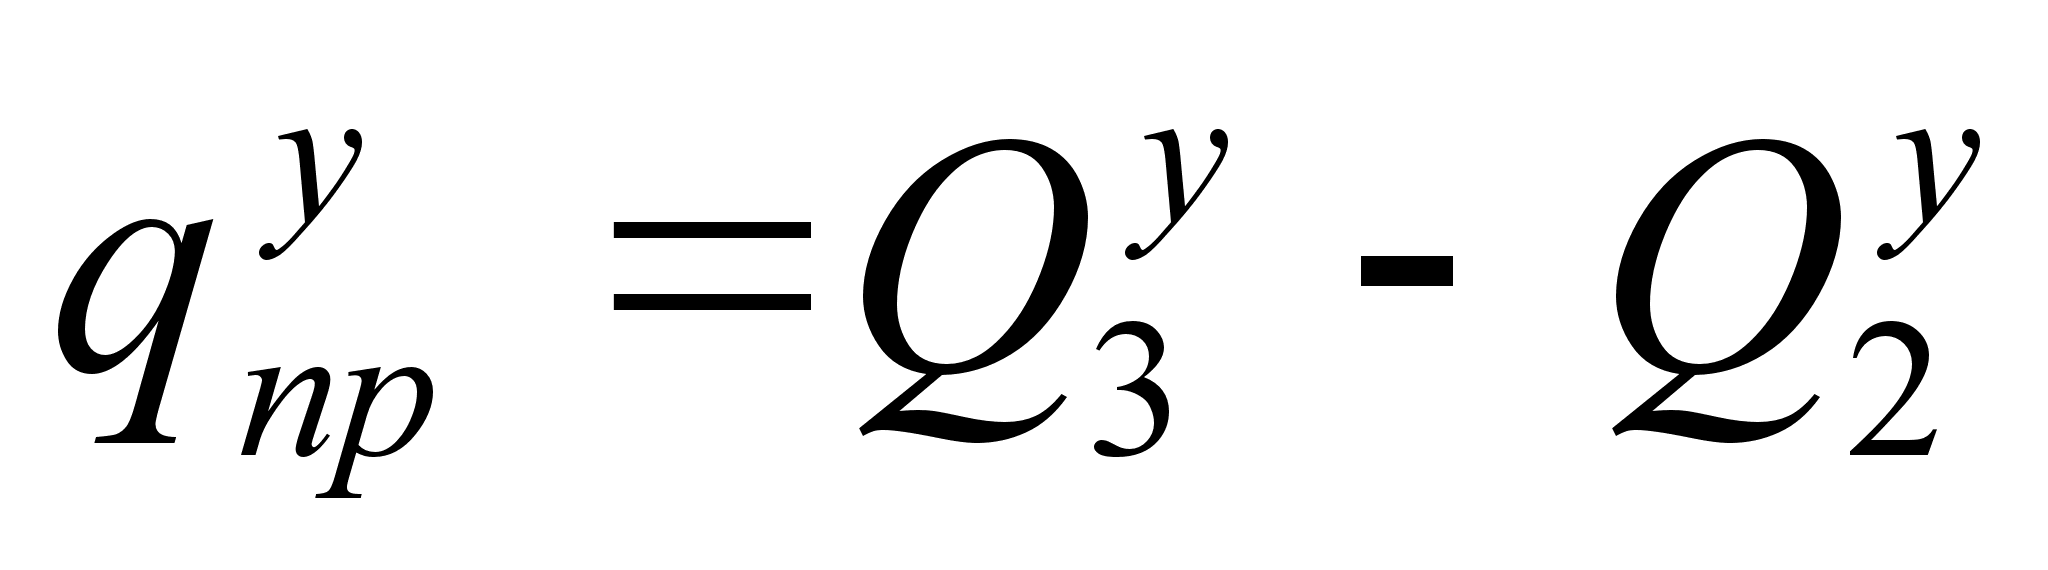
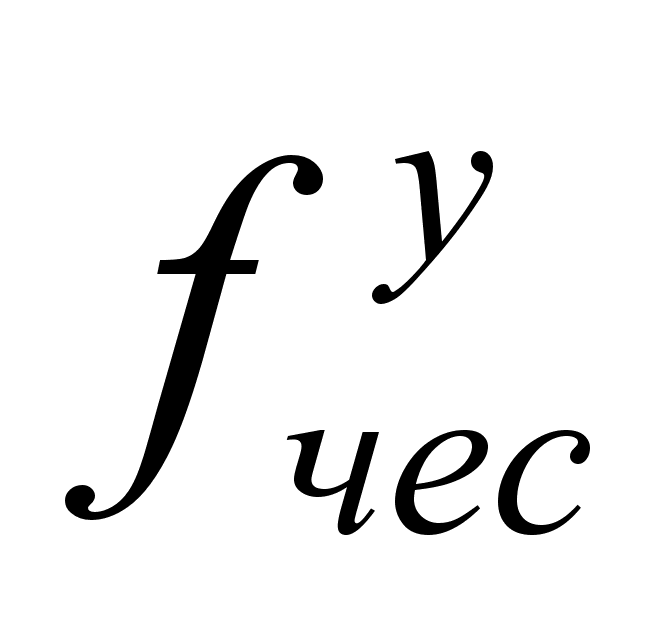
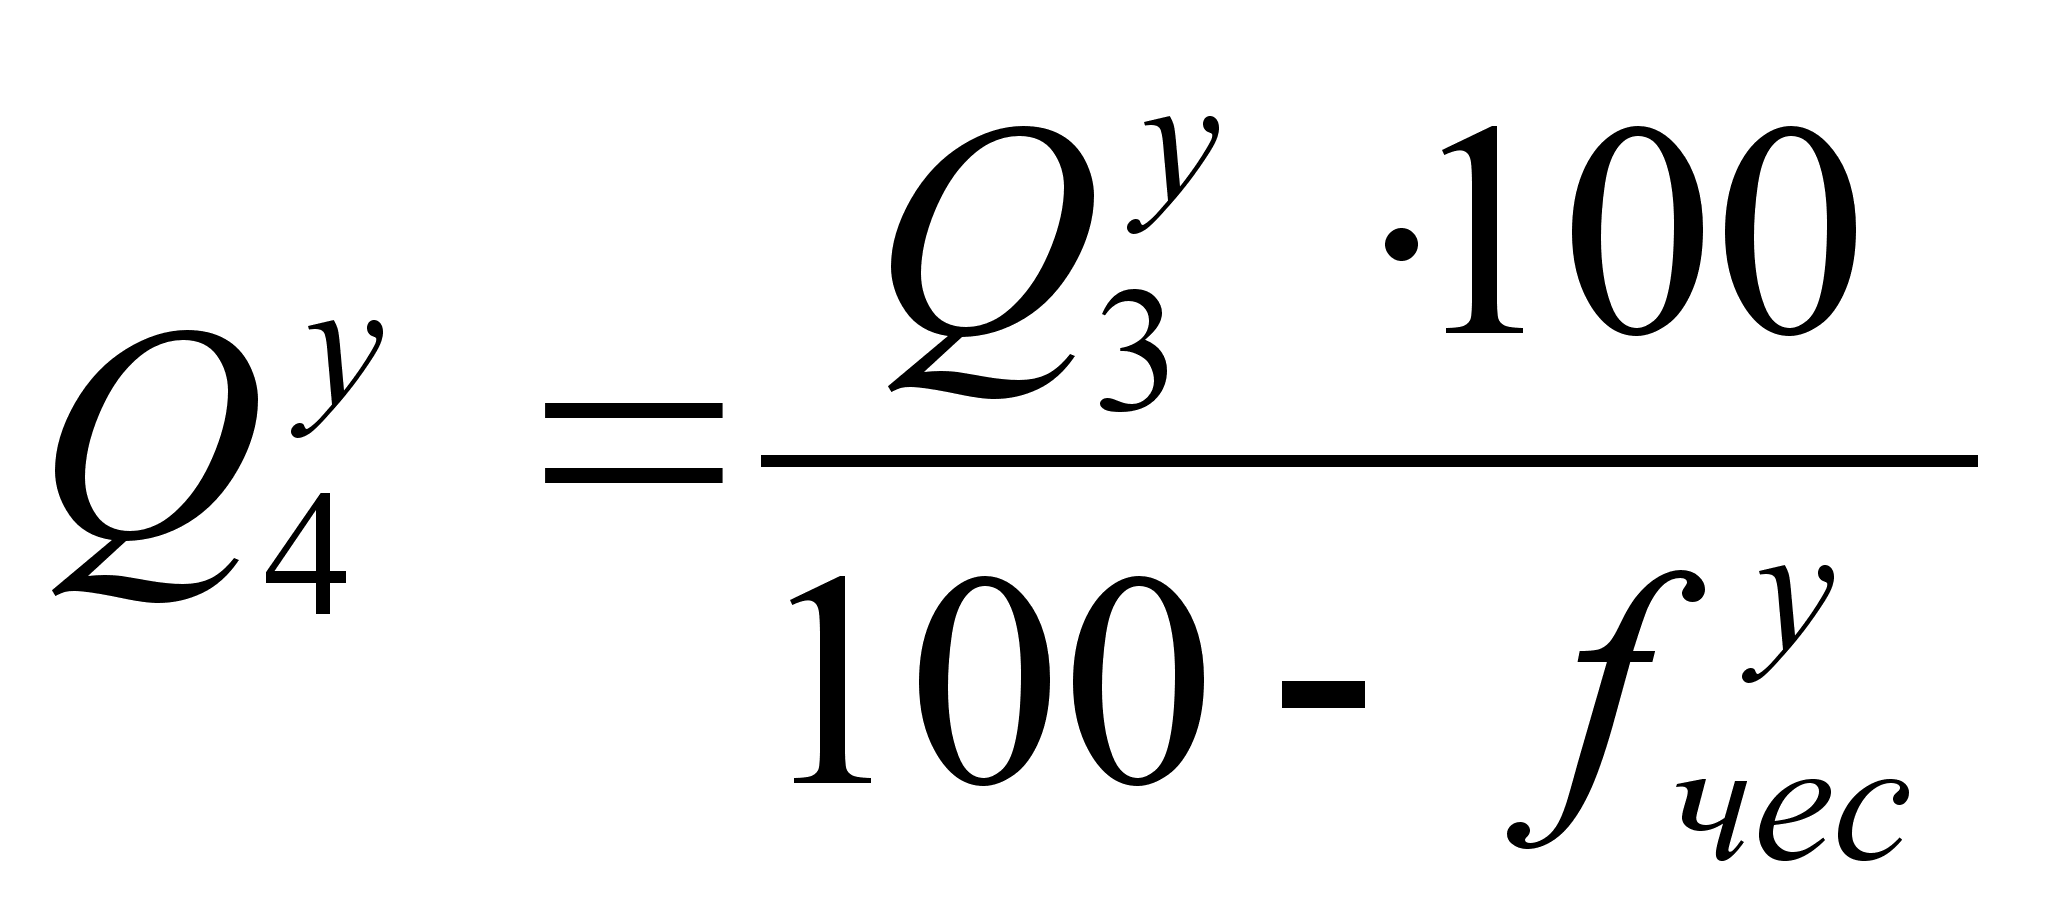
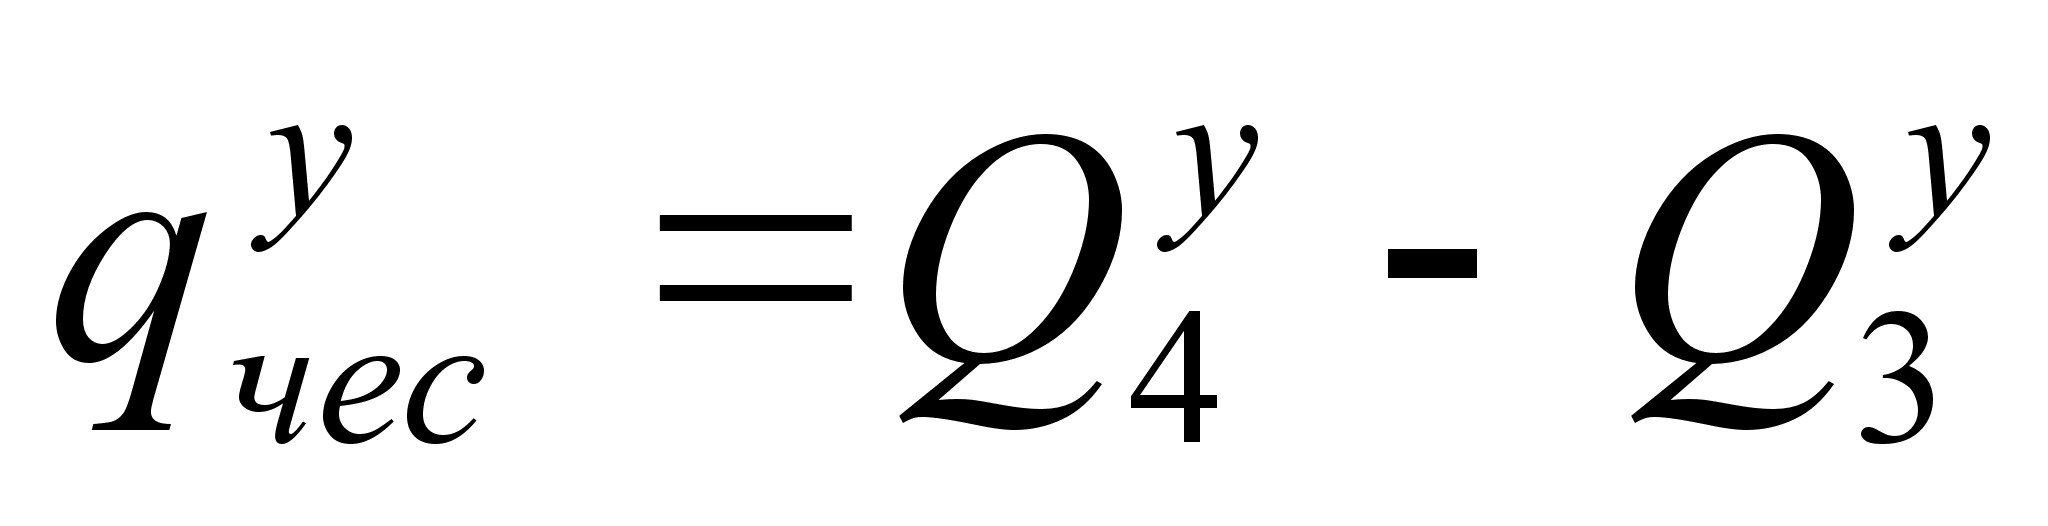
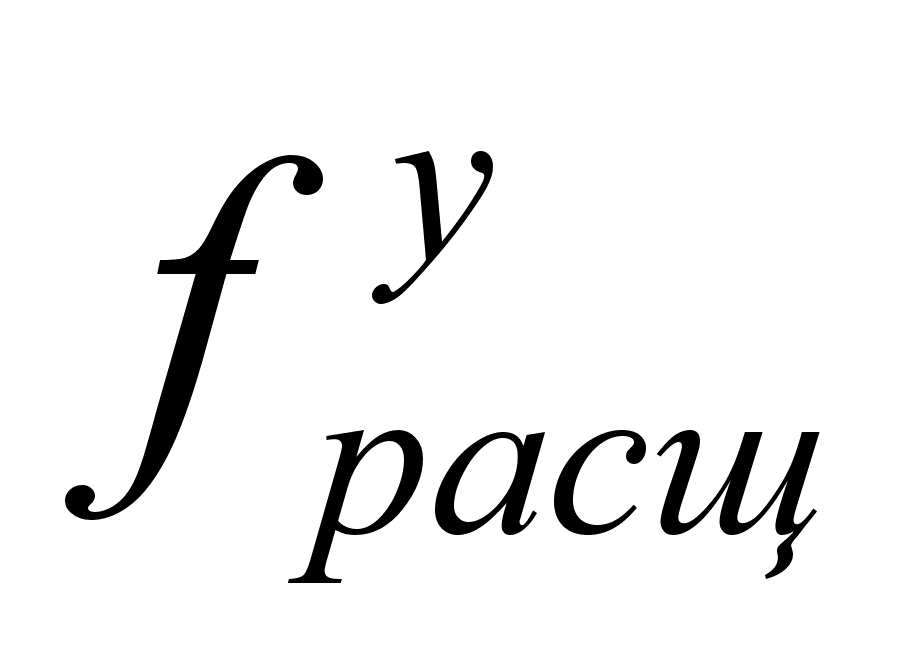
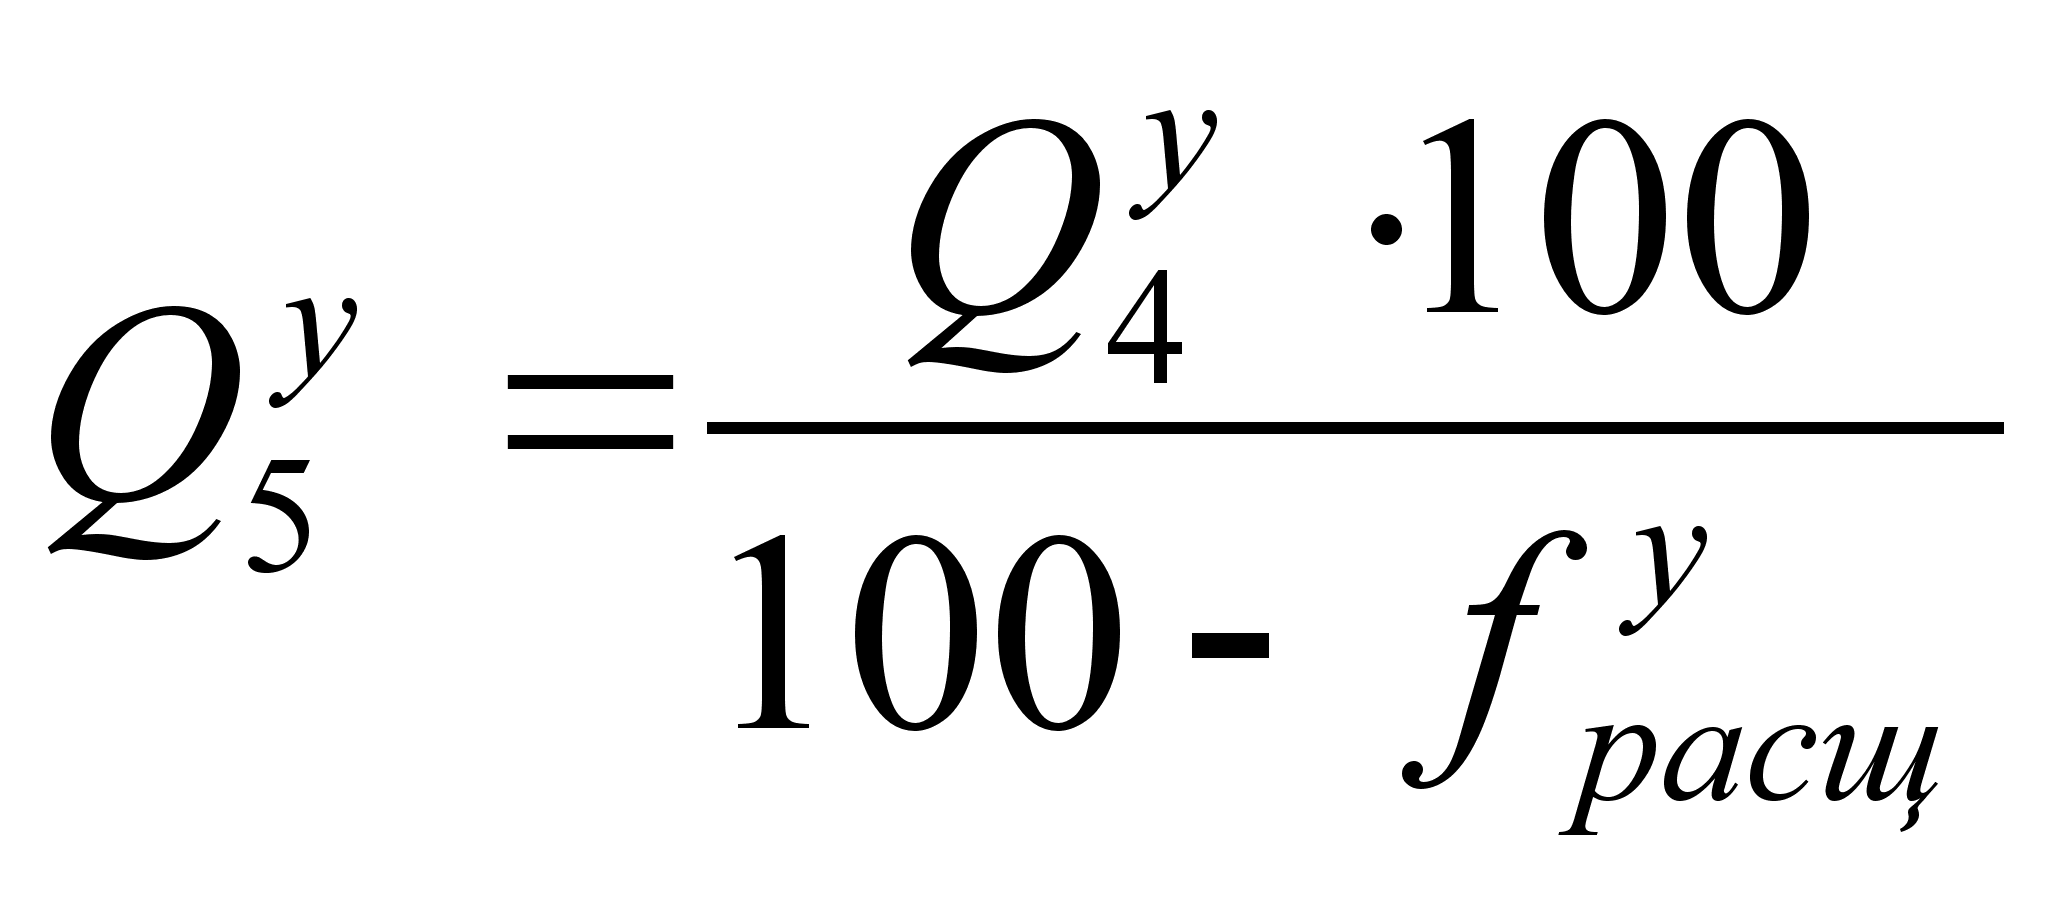
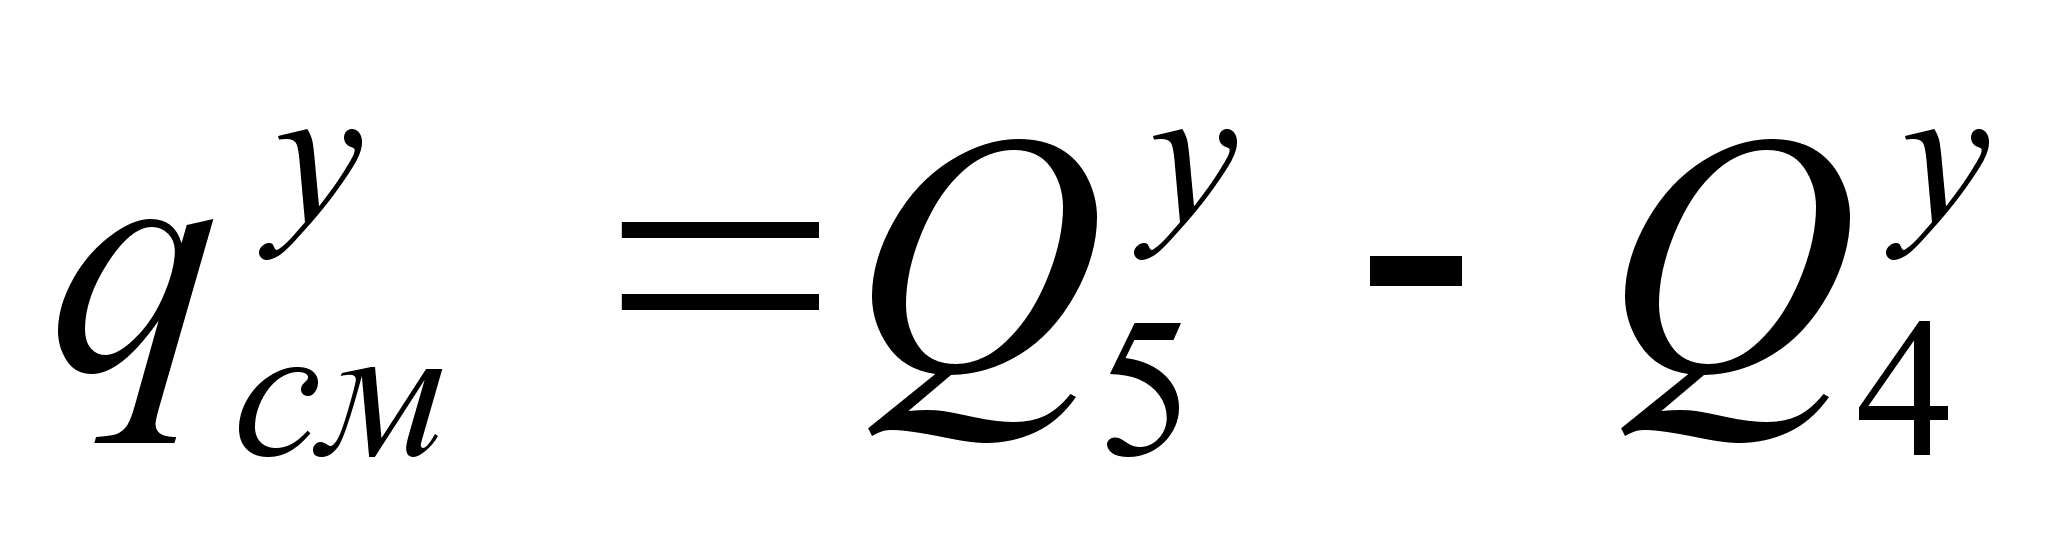
После выполнения расчета полуфабрикатов, вырабатываемых в час по переходам, приступают к расчету массы отходов, образуемых в час по видам.
Таблица 5.2
Расчет массы отходов, образуемых в час по видам
| № п/п |
Наименование Отходов по видам и по производствам |
Основа | Уток | ||||
|
Масса полуфабрикатов, кг |
Количество отходов, % |
Масса Отходов, кг |
Масса полуфабрикатов, кг |
Количество отходов, % |
Масса отходов, кг |
||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. |
Отходы на линии: Смешивания |
65,1 | |||||
| Выпады | 0,3 | 0,2 |
65,1 |
0,3 | 0,2 | ||
| 2. | Отходы чесального цеха: | 64,7 | 64,7 | ||||
| ровничный лом | 1,6 | 1,04 | 1,6 | 1,04 | |||
| выпады | 3,35 | 2,17 | 3,35 | 2,17 | |||
| аппаратный сдир | 1,4 | 0,9 | 1,4 | 0,9 | |||
| сбор с полочек | 0,6 | 0,4 | 0,6 | 0,4 | |||
| безвозвратные отходы | 0,3 | 0,2 | 0,3 | 0,2 | |||
|
Всего в чесании |
7,25 | 4,7 | 7,25 | 4,7 | |||
| 3. | Отходы прядильного цеха: | 60 | 60 | ||||
| мычка | 1,34 | 0,8 | 1,54 | 0,92 | |||
| концы ровницы | 1,6 | 0,96 | 1,6 | 0,96 | |||
| концы пряжи | 0,38 | 0,23 | 0,38 | 0,23 | |||
| подметь | 0,4 | 0,24 | 0,62 | 0,37 | |||
| безвозвратные потери | 0,2 | 0,12 | 0,2 | 0,12 | |||
|
Всего в прядении |
3,92 |
2,4 |
4,34 | 2,6 | |||
| 4. |
Отходы ткацкого производства |
57,6 | 57,4 | ||||
| концы пряжи | 1,79 | 0,8 | 1,06 | 0,7 | |||
| безвозвратные потери | 0,44 | 0,6 | 0,44 | 0,36 | |||
|
Всего в ткачестве |
1,79 | 1,4 | 1,06 | 0,6 | |||
|
Всего отходов по прядильному и ткацкому производству |
13 | 8,9 | 12,63 | 7,9 | |||
На основании таблицы 5.2 необходимо составить по ткани каждого артикула сводную таблицу отходов. Рекомендуемая форма таблицы следующая (таблица 5.3).
Таблица 5.3
Сводная таблица отходов в необработанном виде получаемых за 1 час
| № п/п |
Наименование отходов |
Основа | Уток | ||||||
| чесание | прядение | ткачество | всего | чесание | прядение | ткачество | Всего | ||
| 1. | Концы ровницы | 1,04 | 0,96 | - | 2 | 1,04 | 0,96 | - | 2 |
| 2. | Мычка | - | 0,8 | - | 0,8 | - | 0,92 | - | 0,92 |
| 3. | Крутые и крученые концы | - | 0,23 | 0,38 | 0,61 | - | 0,23 | 0,6 | 0,83 |
| 4. | Выпады | 2,17 | - | - | 2,17 | 2,17 | - | - | 2,17 |
| 5. | Аппаратный сдир | 0,9 | - | - | 0,9 | 0,9 | - | - | 0,9 |
| 6. | Сбор с полочек | 0,4 | - | - | 0,4 | 0,4 | - | - | 0,4 |
| 7. | Безвозвратные потери | 0,2 | 0,12 | 0 | 0,22 | 0,2 | 0,12 | 0 | 0,22 |
|
Итого отходов |
4,71 | 2,11 | 0,38 | 7,2 | 4,71 | 2,23 | 0,6 | 7,54 | |
Образуемые отходы в процессе производства пряжи и ткани желательно использовать в своем производстве, планируя для этого соответствующий ассортимент пряжи и ткани. Это позволяет более рационально использовать сырье.
Перед вложением в смесь отходов производства необходимо подвергнуть их процессу обработки по одному из планов представленных в нормах технологического режима [6], справочнике по шерстопрядению [16], приложении 5. Нормы потерь при обработке отходов производства приведены в настоящем пособии (см. раздел 3). На основании таблицы 5.3 и норм потерь, предусмотренных планом обработки проводят расчет количества обработанных и подготовленных к смешиванию отходов. Данный расчет рекомендуется вести в форме таблицы 5.4.
Таблица 5.4
Расчет массы отходов в обработанном виде, получаемых за 1 час
| № п/п | Наименование отходов |
Получено в необработанном виде |
Выход из обработки |
Получено в обработанном виде |
Всего в обработанном виде |
||
| от основы | от утка | от основы | от утка | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. | Концы ровницы | 2 | 2 | 0,9 | 1,8 | 1,8 | 3,6 |
| 2. | Мычка | 0,8 | 0,92 | 1 | 0,8 | 0,9 | 1,7 |
| 3. | Крутые и крученые концы | 0,61 | 0,83 | 0,9 | 0,55 | 0,75 | 1,3 |
| 4. | Выпады, очес | 2,17 | 2,17 | 0,65 | 1,4 | 1,4 | 2,8 |
| 5. | Аппаратный сдир | 0,9 | 0,9 | 0,55 | 0,5 | 0,5 | 1 |
Баланс смеси, отходов и сырья
После расчета полуфабрикатов и отходов, полученных за 1 час по переходам производства, следует провести проверку правильности расчетов. Расчет считается правильным, если для ткани каждого артикула будет соблюдено равенство
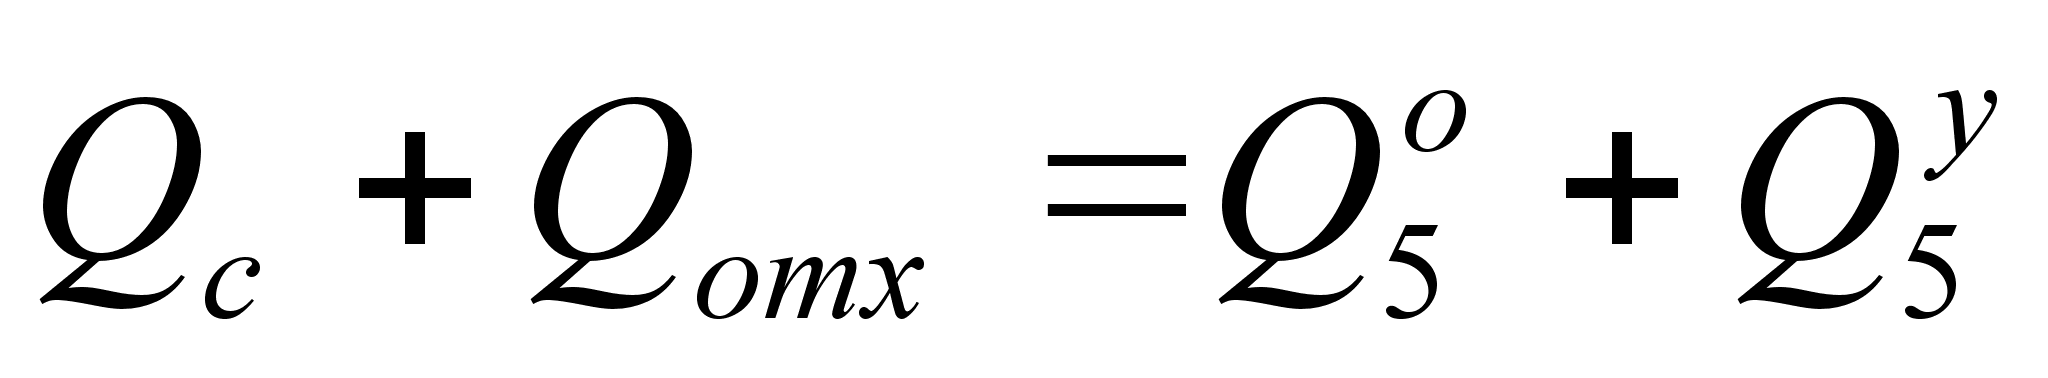 (5.1)
113,4+16,8=130,2
где Qc – масса суровой ткани, выработанной за 1 час, кг; Qотх – суммарная масса отходов в необработанном виде, образуемых за 1 час в прядильном и ткацком производствах, при выработке основы и утка; Q5о – масса сухой и неращипанной смеси, расходуемой за 1 час для выработки основной и кромочной пряжи; Q5у – масса сухой и неращипанной смеси, расходуемой за 1 час для выработки уточной пряжи.
Уточнение рецептов смесей
Ранее был принят предварительный состав смесей, так как не было известно, какое количество отходов будет получено в обработанном виде. Теперь же, когда количество отходов известно, следует уточнить рецепты смесей исходя из необходимости полной переработки всех отходов своего производства. Цель уточнения состава смеси заключается в том, чтобы полученную массу отходов в обработанном виде за 1 час полностью использовать в смесях, расходуемых за 1 час. Уточнение смеси для каждого артикула ткани рекомендуется вести в форме таблицы 5.5.
Таблица 5.5
Уточнение рецепта смеси
| № п/п |
Наименование компонента смеси |
Процент вложения по предварительному рецепту |
Процент вложения по уточненному Рецепту |
Масса компонентов, расходуемых в смеси, кг/час |
| 1 | 2 | 3 | 4 | 5 |
| 1. |
Шерсть помесная 64к репейная |
86 |
86 |
112,1 |
| 2. |
Штапельное химическое волокно капрон 350 мТекс |
5 |
8 |
10,5 |
| 3. | Лом ровничный |
3 |
4 |
5,3 |
| 4. | Крутые концы | 3 | 1 | 1,3 |
| 5. | Сдир аппаратный | 3 | 1 | 1 |
| 100% | 100% | 130,2 |
Процент вложения натуральной качественной шерсти в уточненном рецепте оставляют тот же, что и в предварительном рецепте смеси.
Расчет количества сырья, расходуемого со склада
На основании норм потерь сырья при подготовке компонентов к смешиванию, планов подготовок и массы компонентов, расходуемых в смеси за 1 час рассчитывают по каждому компоненту массу сырья, расходуемую со склада и поступающую на каждый переход, применительно к наиболее полному плану обработки. Расчет рекомендуется вести по форме таблицы 5.6. Нормативные значения потери сырья по переходам при подготовке компонентов к смешиванию берутся из источника [19] или приложения 6.
Таблица 5.6
Расчет массы сырья, расходуемого со склада, кг/час
| № п/п |
Наименование Показателя |
Обозначение показателя или расчетная формула | Значение показателя | |
| Шерсть сорная | капрон | |||
| 1 | 2 | 3 | 5 | 6 |
| 1. | Масса шерсти, расходуемой за 1 час по рецепту смеси | А | 116,1 | 10,5 |
| 2. | Выход шерсти из крашения |
fкр |
0,991 | 0,988 |
| 3. | Масса шерсти, поступившей в крашение |
|
117,2 | 10,6 |
| 4. | Выход шерсти из обезрепеивания |
Fобезр. |
0,965 | |
| 5. | Масса шерсти, поступившей в обезрепеивание |
|
121,5 | |
| 6. | Выход шерсти из трепания |
fтр |
0,978 | |
| 7. | Масса шерсти, поступившей в трепание со склада |
|
124,2 | |
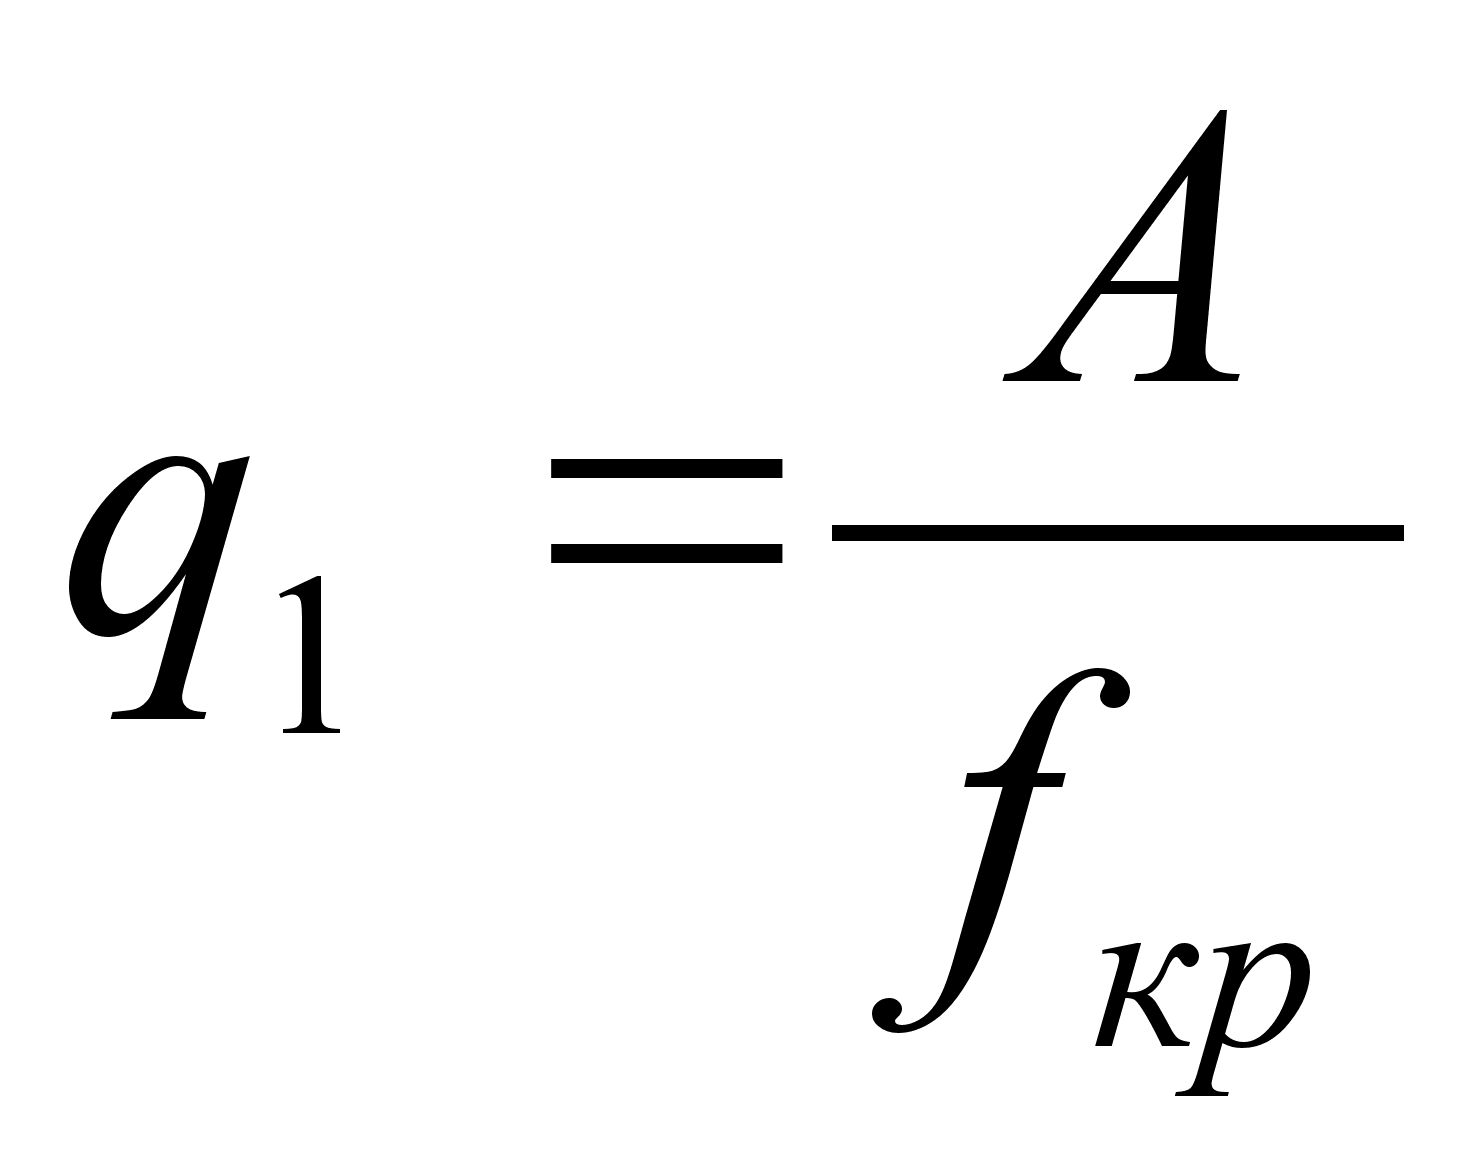
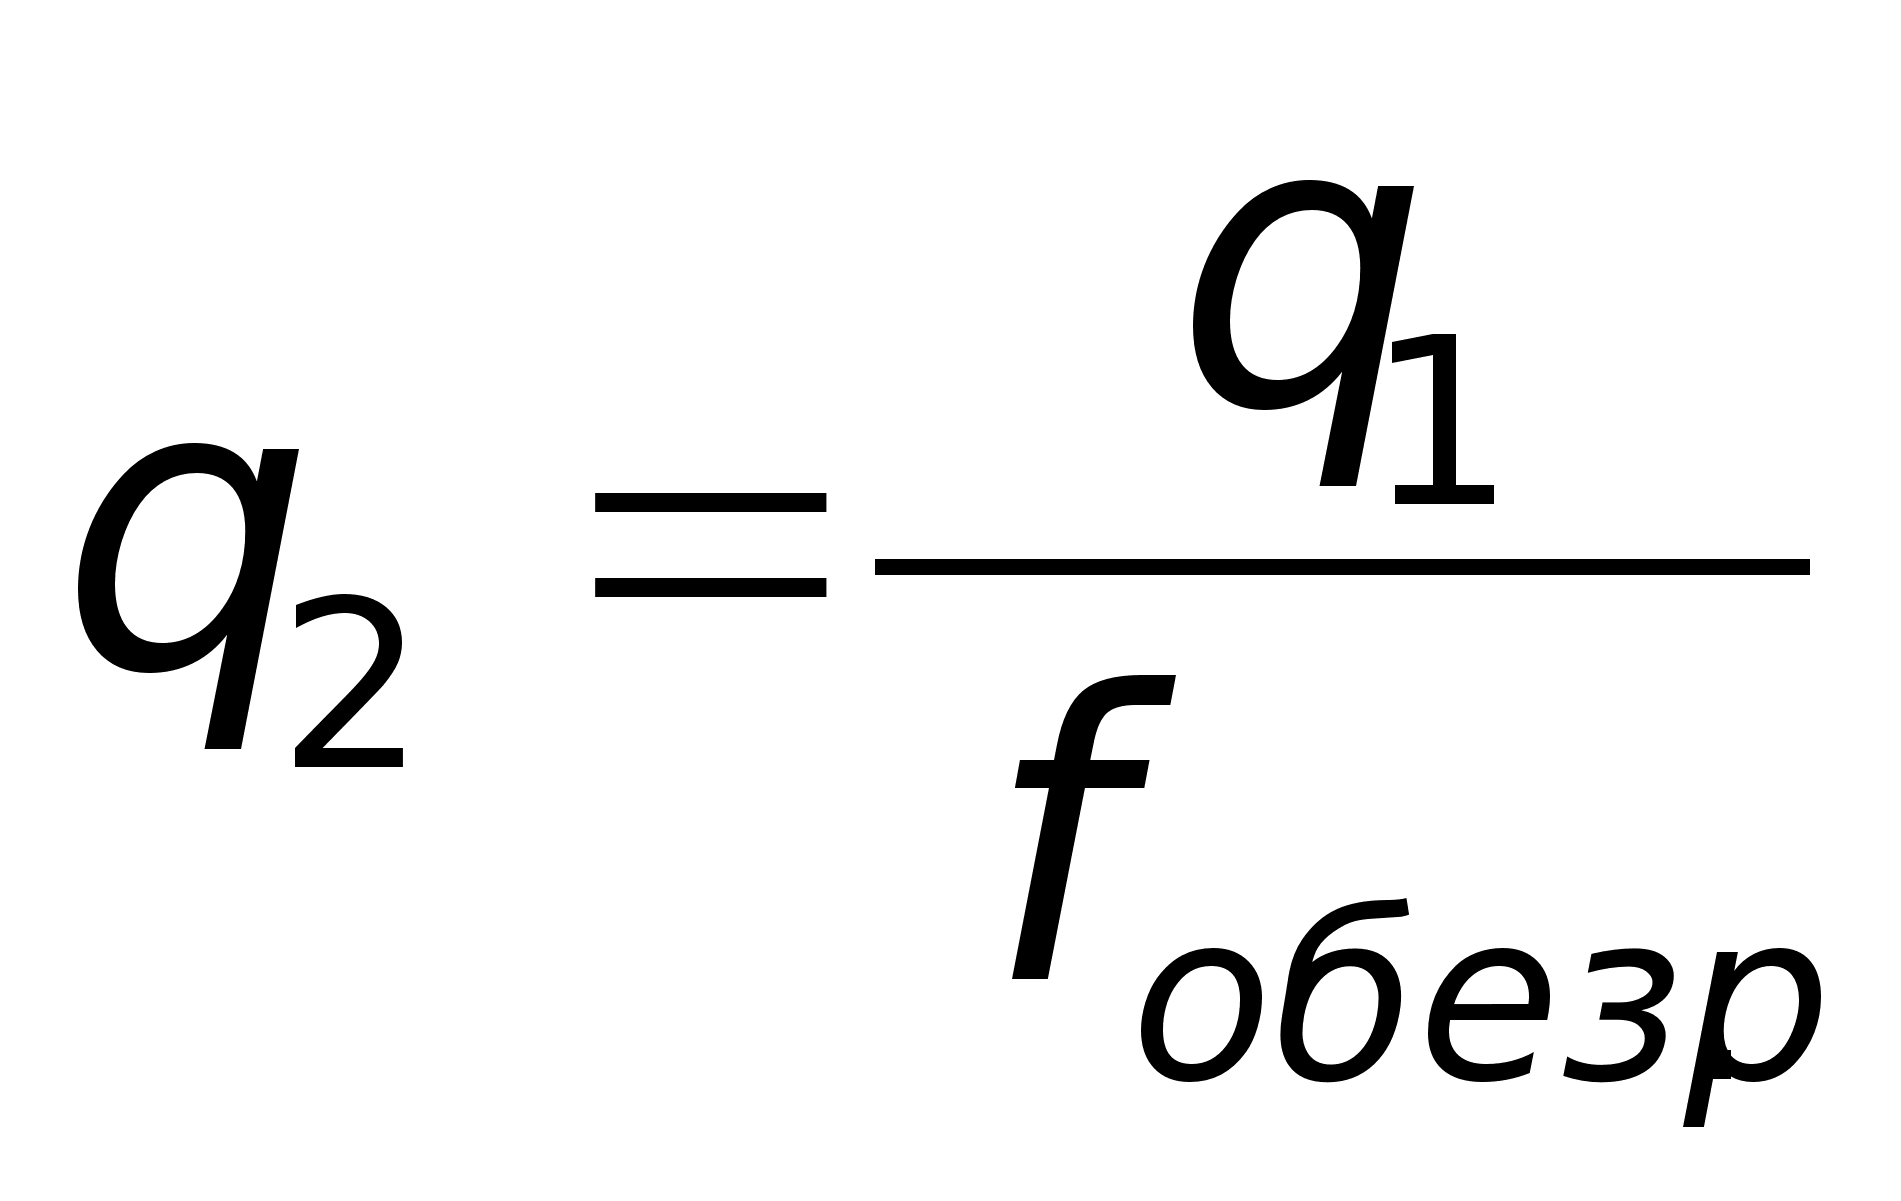
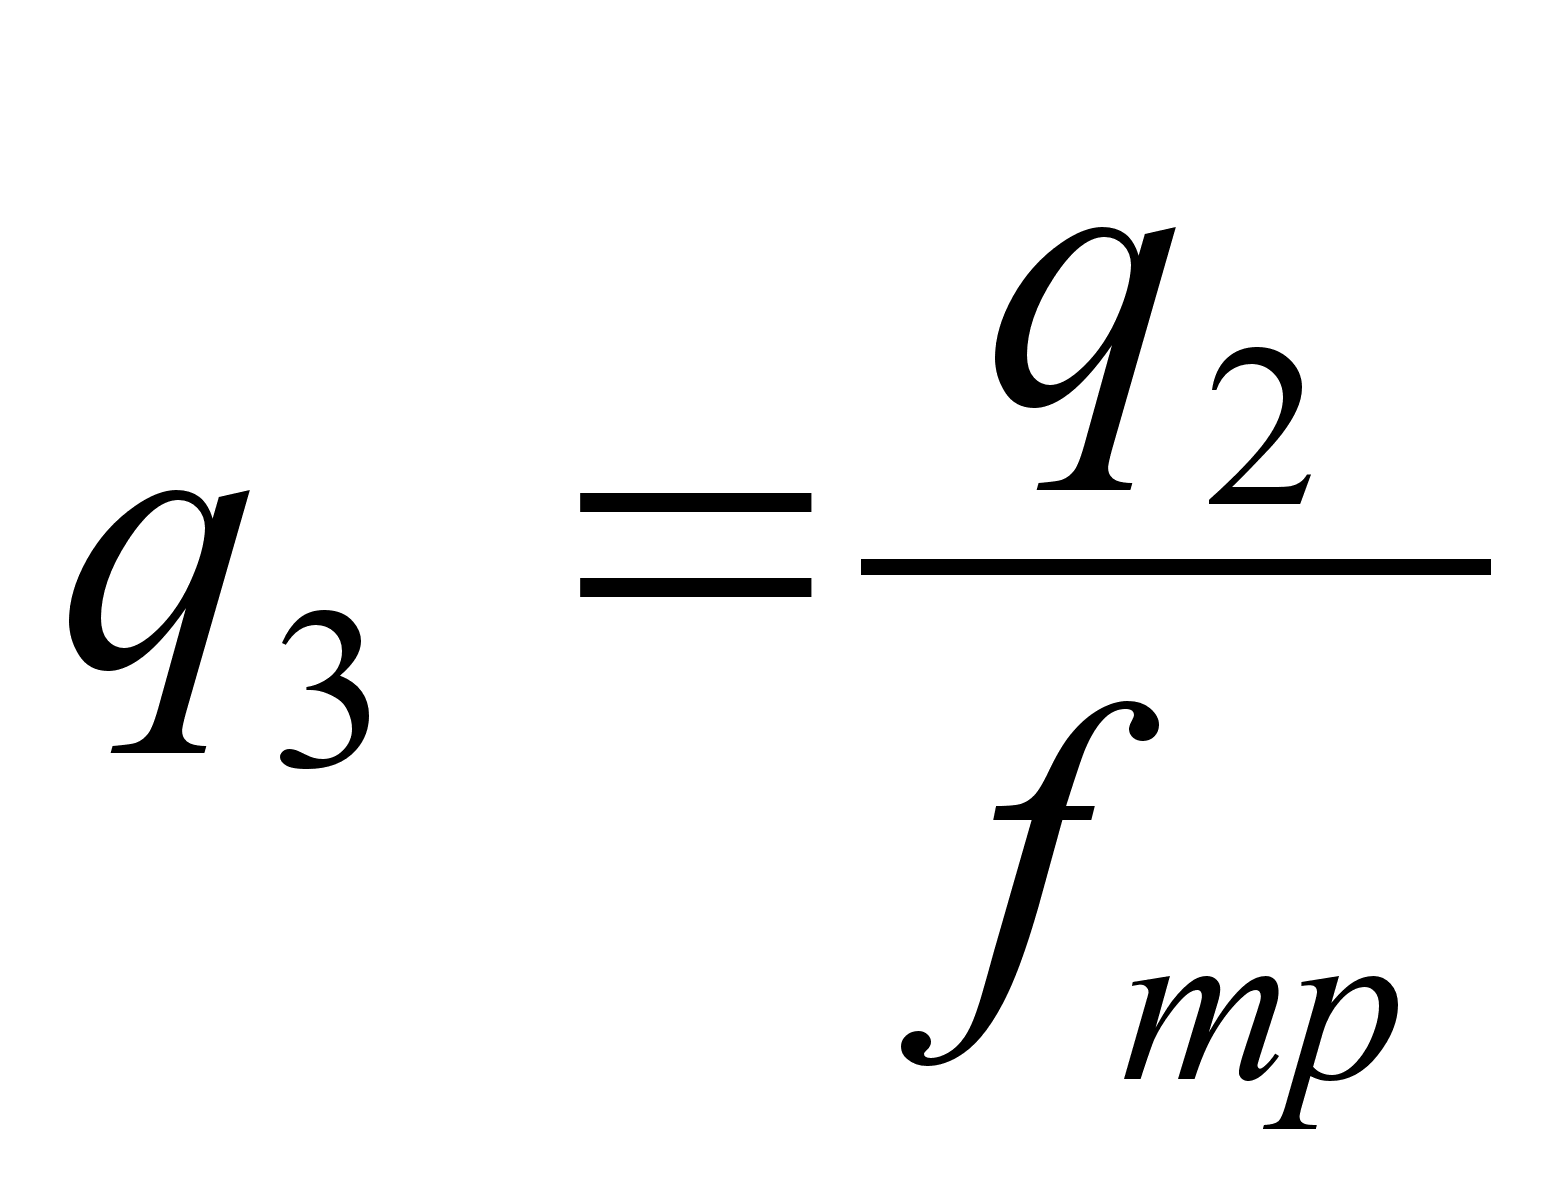
Расчет массы эмульсии и ее компонентов
Потребная масса эмульсии рассчитывается по формуле (5.3)
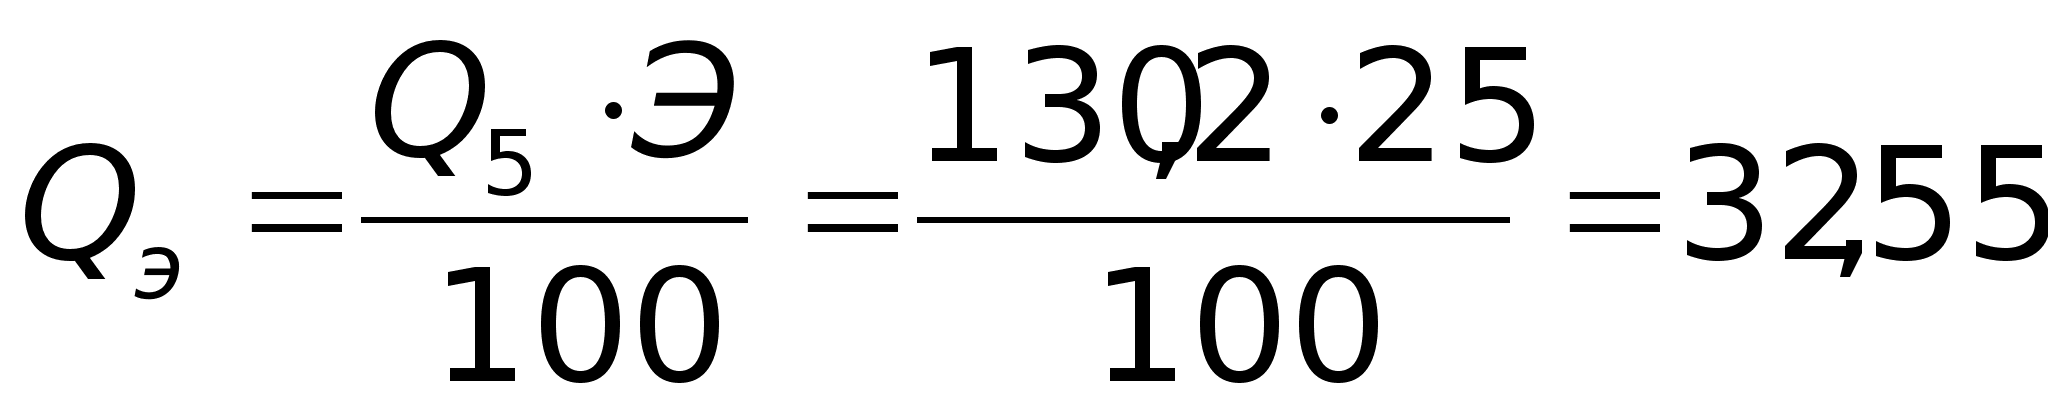 (5.3)
где Q5 – масса сухой и неращипаной смеси, расходуемой за 1 час, кг; Э – процент эмульсии, вносимый в смесь, %.
Зная массу эмульсии, определяют массу каждого компонента. Расчетные значения рекомендуется представить в форме таблицы 5.7.
Таблица 5.7
Расчет массы компонентов эмульсии
| № п/п | Наименование компонента эмульсии |
Содержание Компонента, % |
Масса расходуемого компонента, кг/час |
| 1. | Соляровое масло | 20 | 6,51 |
| 2. | Синтопол ДС-3 | 2 | 0,651 |
| 3. | Солфанол О | 2 | 0,651 |
| n | Вода | 76 | 0,651 |
| Всего | 100 % | 32,55 |
Расчет производственно-технических показателей по выходам
данный расчет является проверочным, так как основные показатели были заложены при выборе планов переходов и норм потерь по переходам.
Результаты данного расчета должны совпадать с принятыми ранее показателями. Расчет ведется для основы и утка.
Выход пряжи из смеси
1 = (часовая выработка пряжи) / (часовой расход смеси)=57,65/65,1=0,8855 для основы.
57,39/65,1=88,15 – для утка
Выход ровницы из смеси
2 = (часовая выработка ровницы) / (часовой расход смеси)=60/65,1=0,9217
Выход пряжи из ровницы
3 = (часовая выработка пряжи) / (часовая выработка ровницы)=57,65/60=0,9608 для основы.
57,39/60=0,9565 для утка
6. Выбор, обоснование и расчет технологического оборудования по переходам производства.
Выбор технологического оборудования по переходам производства осуществляется с учетом технологических операций, предназначенных к выполнению на каждом переходе, вида и состояния продукта, поступающего на переход, а также результата анализа положительных и отрицательных сторон машин новейших моделей и марок. При этом необходимо учитывать конструктивные и технологические возможности машины, обеспечивающие высокий уровень ее производительности и качества вырабатываемой продукции. Важное значение с точки зрения эффективности использования машины имеют ее габаритные размеры, потребляемая мощность, стоимость машины, возможность использования средств автоматизации и механизации технологических процессов.
Опираясь на заправочные параметры рассчитывают расчетную производительность машины (Прасч), КПВ, КРО, КИМ или принимают их величины по нормативным данным или данным базового предприятия.
6.1 Оборудование для разрыхления и трепания шерсти
Для разрыхления и трепания шерсти используют трепальные машины периодического действия ТПШ-1. Техническая характеристика этих машин приведена в приложении 4. Расчет производительности трепальных машин периодического действия, кг/час, определяют по формуле
Пр = g ln nц b 60 Кв КИМ =3*0,247*3,25*1,21*60*0,976*0,9=154 кг (6.1)
где - скорость питающей решетки, м/мин; b – рабочая ширина питающей решетки, м; g – масса волокнистого материала, настилаемого на 1 м2 питающей решетки, кг/м2; ln – длина подачи питающей решетки за цикл, м; nц – число циклов работы машины в минуту; Кв – коэффициент выхода волокна из обработки; КИМ – коэффициент использования машины.
Количество машин N=Qскл/Пр=124,2/154=0,8 – берем одну машину
6.2 Оборудование для очистки шерсти и шерстяных отходов
от трудноотделимых растительных примесей
Шерсть, поступающая на прядильные фабрики часто бывает засорена растительными примесями, что сильно ее обесценивает. Переработка такой шерсти затруднена. Технологический процесс протекает с большой обрывностью волокон и повышенными потерями сырья в кардочесании и прядении. Пряжа соответственно и ткань, вырабатываемые из такой шерсти имеет недостаточно привлекательный товарный вид. В связи с этим при подготовки такой шерсти требуется специальная очистка, которая заключается в обезрепеивании или карбонизации волокнистого материала.
Механическое обезрепеивание осуществляют на обезрепеивающих машинах типа
О-120Ш2. Техническая характеристика которой представлена в приложении 14. Перед подачей засоренной шерсти на обезрепеивающие машины шерсть разрыхляют на трепальных машинах периодического или непрерывного действия. Для осуществления непрерывности технологического процесса обезрепеивающие машины соединяют с автопитателями, которые позволяют агрегировать их с трепальными машинами. Расчет производительности обезрепеивающей машины производят по формуле [6.1].
Пр = b g 60 Кв КИМ =4*1,2*0,3*60*0,974*0,9=76 кг
Количество машин N=121,5/76=1,59 (берем 2 машины)
6.3 Оборудование для крашения шерсти и химических волокон
Для крашения шерсти и химических волокон используем аппараты периодического действия, работающие под давлением типа АКД –У6, входящие в состав поточной линии. Такая линия включает механизированные лабазы ЛРМ – 25Ш, набивочную машину НВ – 150, красильные аппараты АКД, центрифугу ФМК – 1521К, сушильную машину.
Количество компонентных лабазовЛРМ – 25Ш