Проектирование прядильного производства мощностью А по выпуску аппаратной пряжи для изделия Б
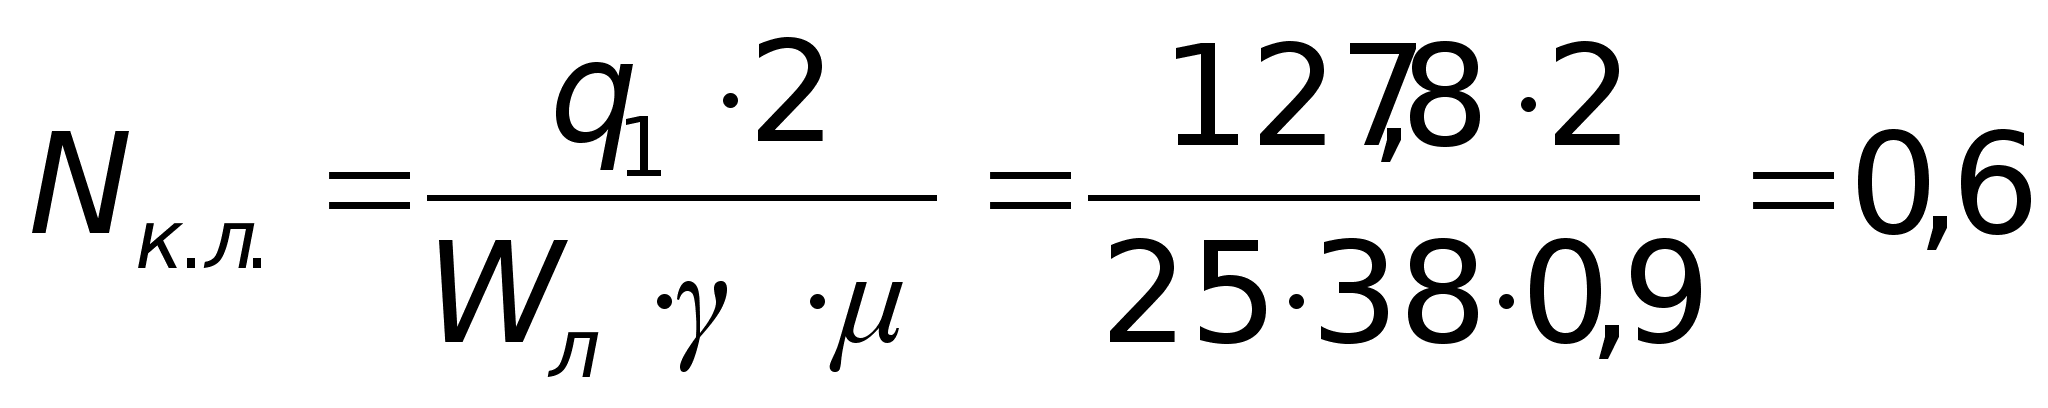 (6.3)
где q1 – масса компонента поступившего на крашение, кг/час, табл. 5.6; Wл – объем лабаза, м3; - плотность волокнистой массы, кг/м3; - коэффициент использования объема лабаза.
Из технологических соображений берем 2 лабаза
Набивочная машина НВ – 150, как и носители для волокна НВ – 2 комплектуются с красильным аппаратом АКД. Одна машина НВ – 150 обслуживает от 3 до 5 красильных аппаратов. Выбираем одну машину. Её производительность равна 126,6 кг/ч.
Характеристика в приложении 6
Выбираем красильный аппарат типа АКД –У6
Его производительность равна
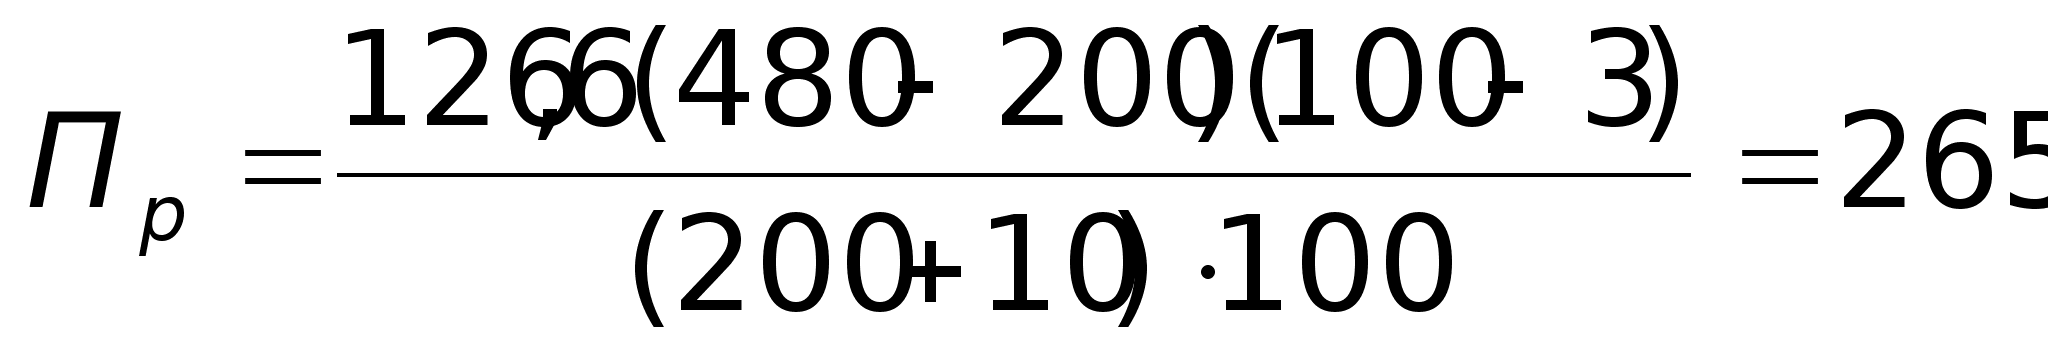 кг/час
После крашения шерсть отжимают на центрифуге ФМК – 1521К для удаления избытка влаги перед высушиванием на сушильной машине. Производительность центрифуги, кг/ч определяют по следующей формуле
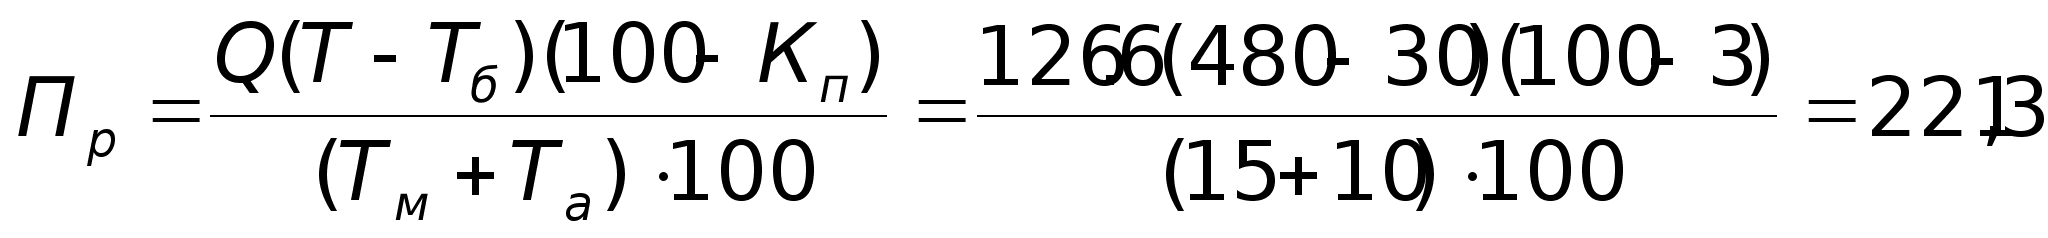 кг/час
(6.2)
где Q – масса волокна, загружаемого в аппарат, кг; Т – длительность смены, мин; Тб – длительность простоев, независящих от количества выработанной продукции (30 мин); Кп – процент плановых простоев (3-3,5 %); Тм – общая длительность отжима (машинное время), мин; Та – длительность простоев, зависящих от количества вырабатываемой продукции (загрузка волокна в аппарат, выгрузка волокна, закрытие крышки), мин.
Причем, Тм берется из расчета 10-15 мин в смену; Та берется из расчета 10-12 мин в смену.
Расчет производительности красильного аппарата производят по этой же формуле [6.2], причем Тм берут исходя из режимов крашения для различных видов волокон [16] или данных базового предприятия. Среднее время крашения, мин, в зависимости от тона окраски и применяемого красителя составляет:
Шерстяное волокно - 160220
Капроновое волокно - 180200
После крашения и отжима волокнистый материал поступает на сушильные машины. В качестве сушильных машин рекомендуется использовать АСВ – 120 – 1.
В состав отечественного сушильного агрегата АСВ – 120 – 1 входят: питатель-разрыхлитель ПР – 120 – В2, грубый рыхлитель, сушильная барабанная машина СББ–120– К.
В приложении6 - техническая характеристика машин входящих в поточную линию для крашения волокна.
Производительность сушильных машин, кг/час, определяется по формуле
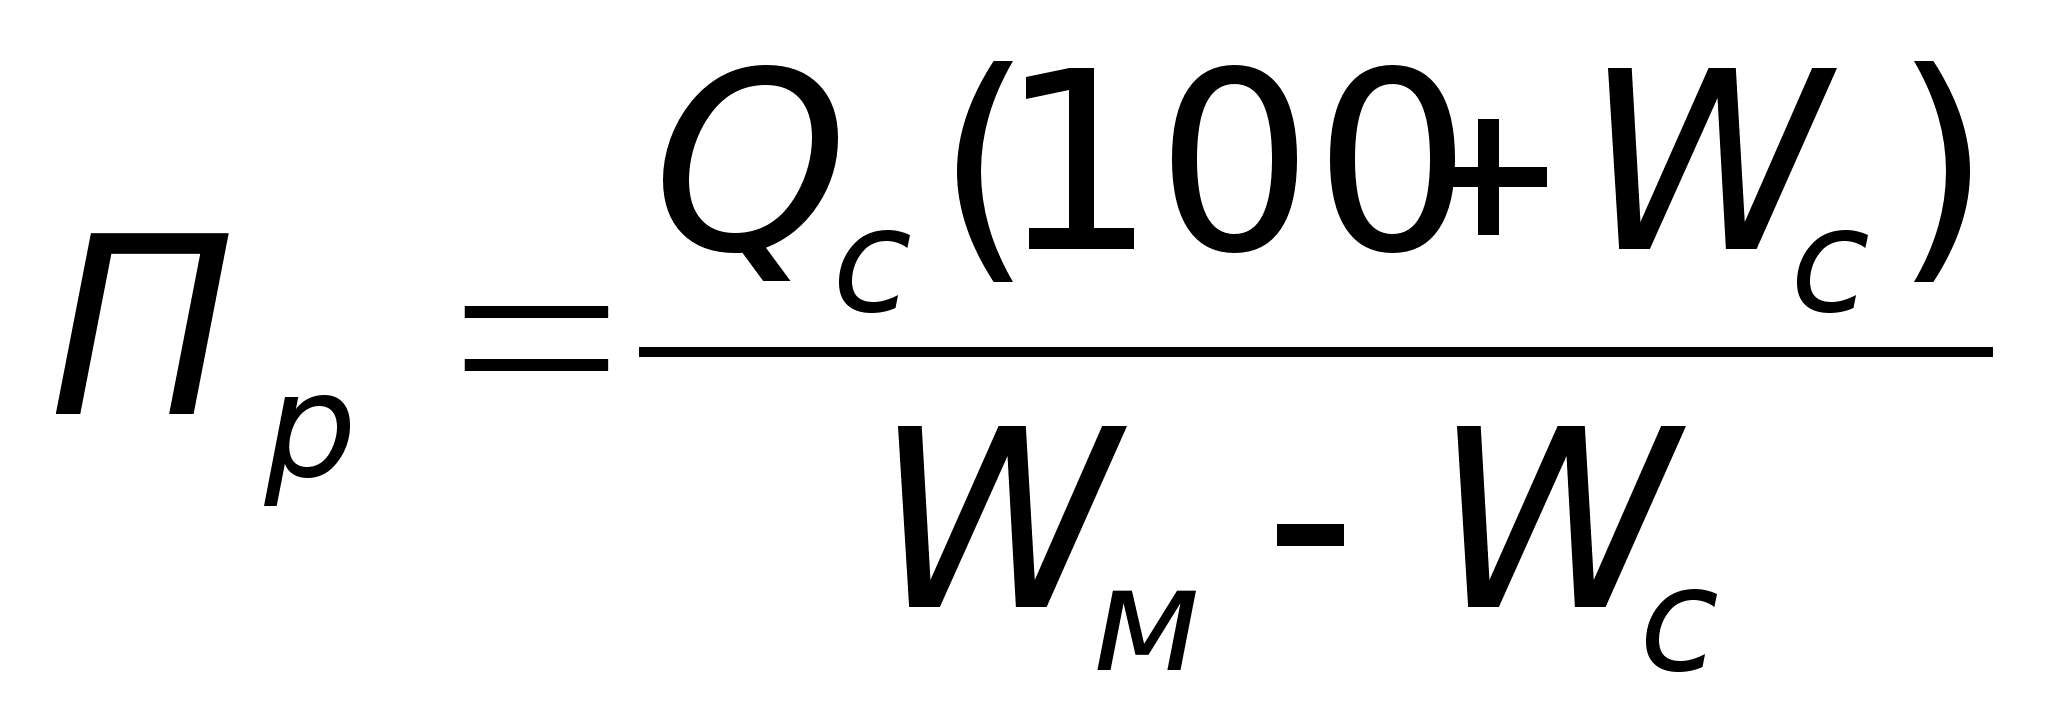
КПВ
КРО =
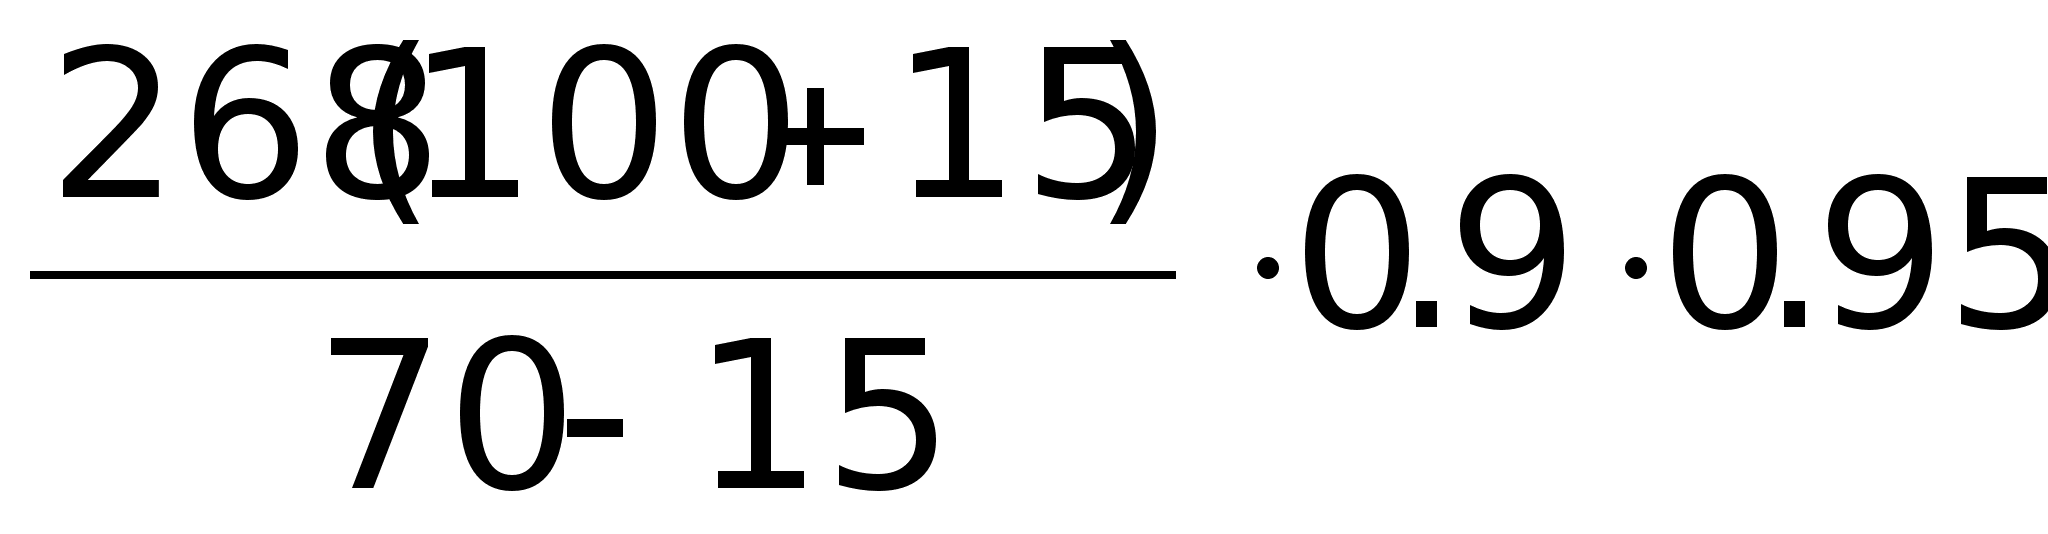 =560
кг/час
 (6.4)
где Qc – влагоиспарительная способность машины, кг/час; Wс – влажность нормального сухого волокна (15 %); Wм – влажность поступающего волокна на сушку (6075 %); КПВ – коэффициент полезного времени (0,9); КРО – коэффициент работающего оборудования (0,95).
Количество компонентных лабазовЛРМ – 25Ш после сушки
Из технологических соображений берем 2 лабазы
6.4 Оборудование для получения смесей и их вылеживания
Выбираем щипально-замасливающую машину ЩЗ-140ШЗ с автопитателем АПМ-120Ш1.
Ее производительность Пр = b g 60 Кв КИМ =8*1,4*1,2*60*0,95*0,995=762 кг
Число машин N=126,6/762=0,17 (берем одну машину)
В качестве смесовой машины выбираем УСВМ 1.
Расчет проводим по методике, изложенной В.Е. Гусевым «Проектирование шерстопрядильного производства» стр. 244
Принимаем расчетную скорость воздуха в трубопроводе равную 16 м/с, тогда количество подаваемого воздуха Qв=0,16*16*3600=9200 м3/час
Масса этого воздуха составит Q’в=9200*1,2=11000 кг/час
Содержание смеси в воздушном потоке η=0,18
Определяем
массу транспортируемой
смеси
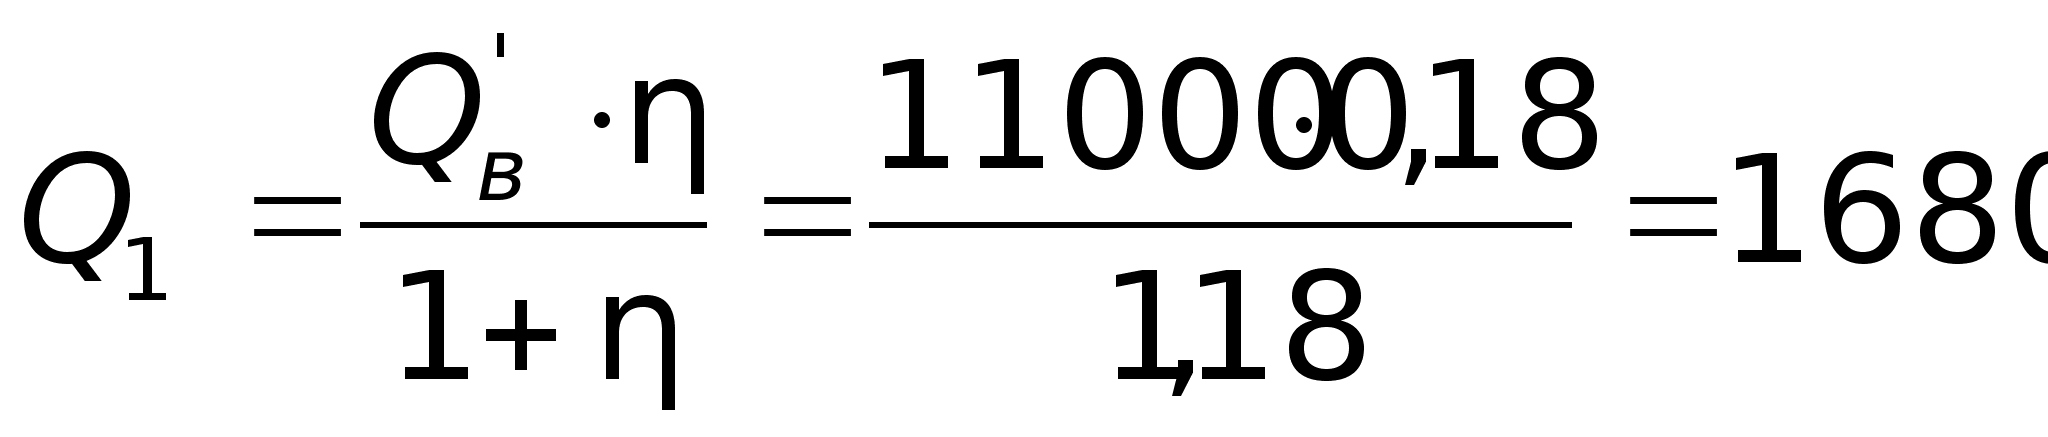 кг/час
Общее время одного цикла принимаем равным 6 ч 24 мин
За это время в питателе машины накопится 126,6 кг/ч * 6,40 ч = 810 кг смеси
Количество машин УСВМ 1 N=810/1680=0,48 (берем одну машину)
Техническая характеристика в приложении 7
Расчет количества расходных механизированных лабазов типа ЛРМ-25Ш ведется исходя из ассортимента вырабатываемой пряжи и необходимости вылеживания смесей в течении 16-24 часов и рассчитывается по формуле
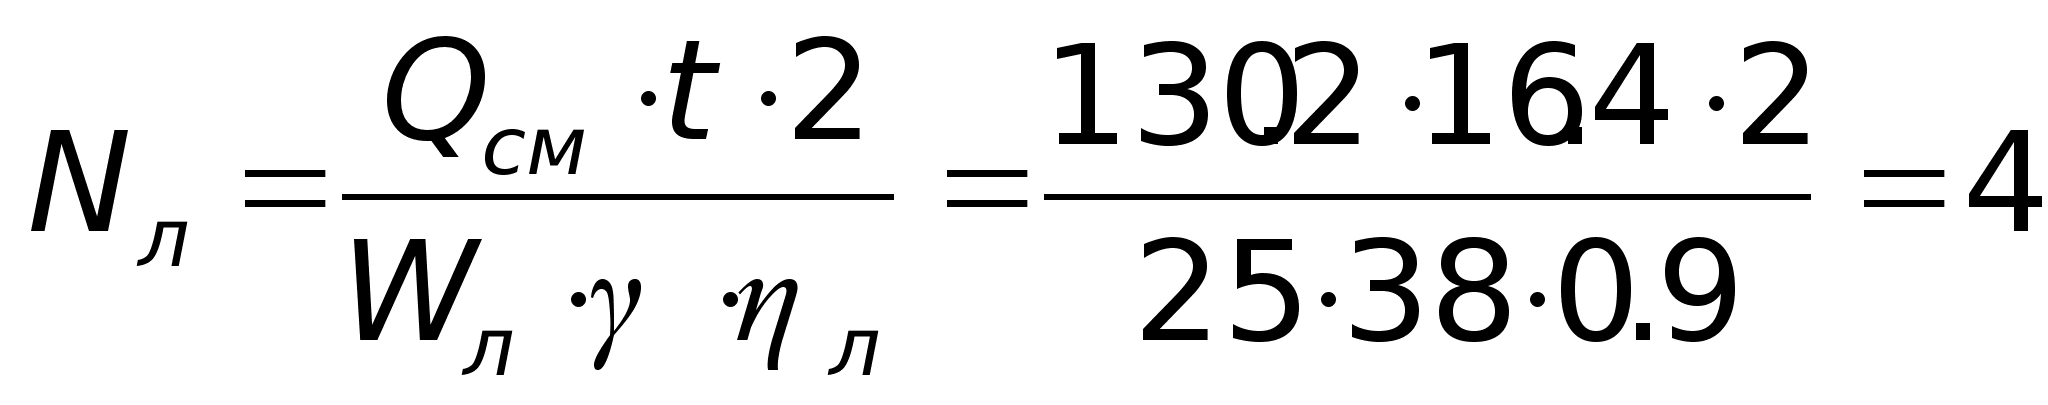 лабазы
(6.5)
где Qcм – масса смеси расходуемой в час, кг/час.
Qсм = Qчо + Qчу =130,2 (см. табл. 5.1);
t – длительность вылеживания, ч; Wл – объем лабаза, м3; - плотность смеси в лабазе, кг/м3; л – коэффициент использования объема лабаза (0,850,9).
Для получения удвоенного числа лабазов (исходя из необходимости вылеживания смеси и непрерывности питания кардочесального аппарата) в числитель вводится цифра - 2. При трехсменной работе t = 24 ч, при двухсменной t = 16,4 ч.
6.5 Оборудование для производства аппаратной пряжи и ровницы
Подробный расчет и выбор технологических параметров прядильной машины ПБ-114-Ш1 в разделе 4 (табл. 4.3.)
Число прядильных машин (N)необходимых для часовой выработки однониточной пряжи (Qпр) каждого вида будет определяться по следующему выражению.
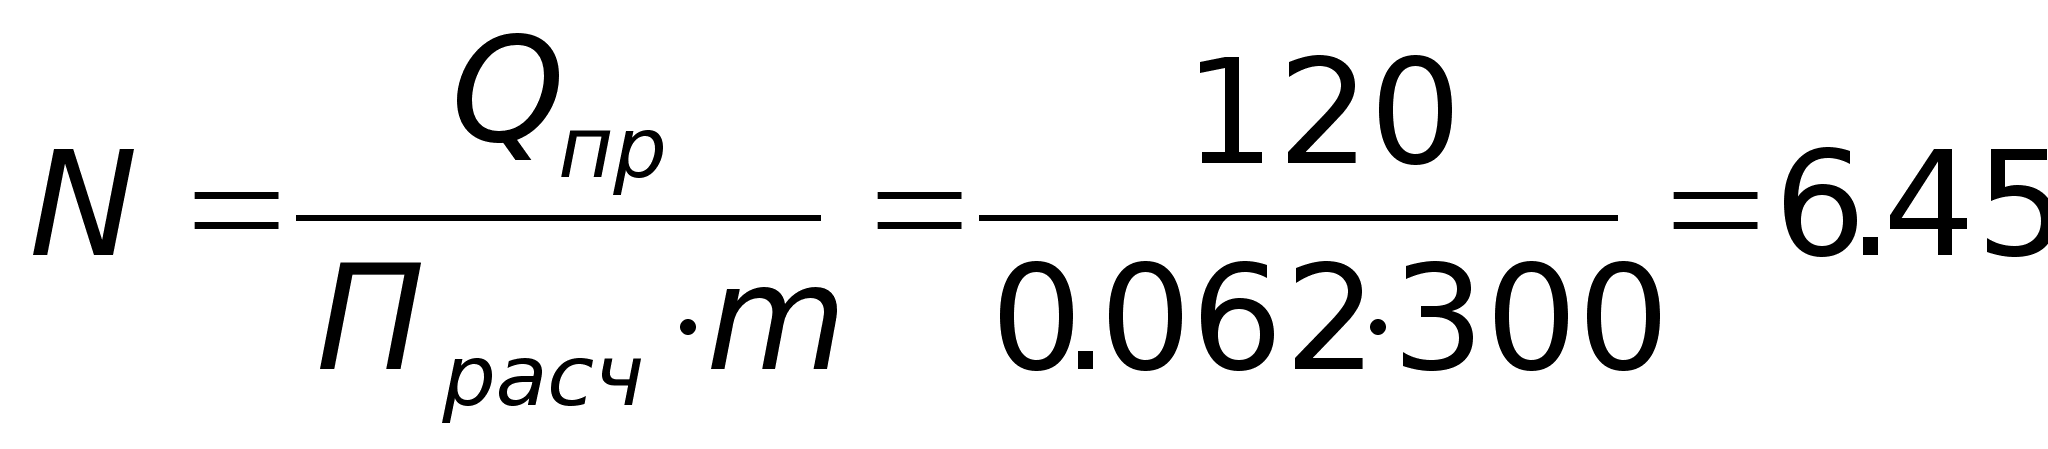
где m – число веретен на машине (300); Прасч – расчетная производительность веретена, кг/час.
Корректированная производительность одного веретена = 0,0667 кг/час
Тогда число прядильных машин принятых к установке (Nу) равно 6.
Плановая производительность прядильной машины в км на 1000 вер.ч. определяется по формуле
Пп = 60
н
КПВ=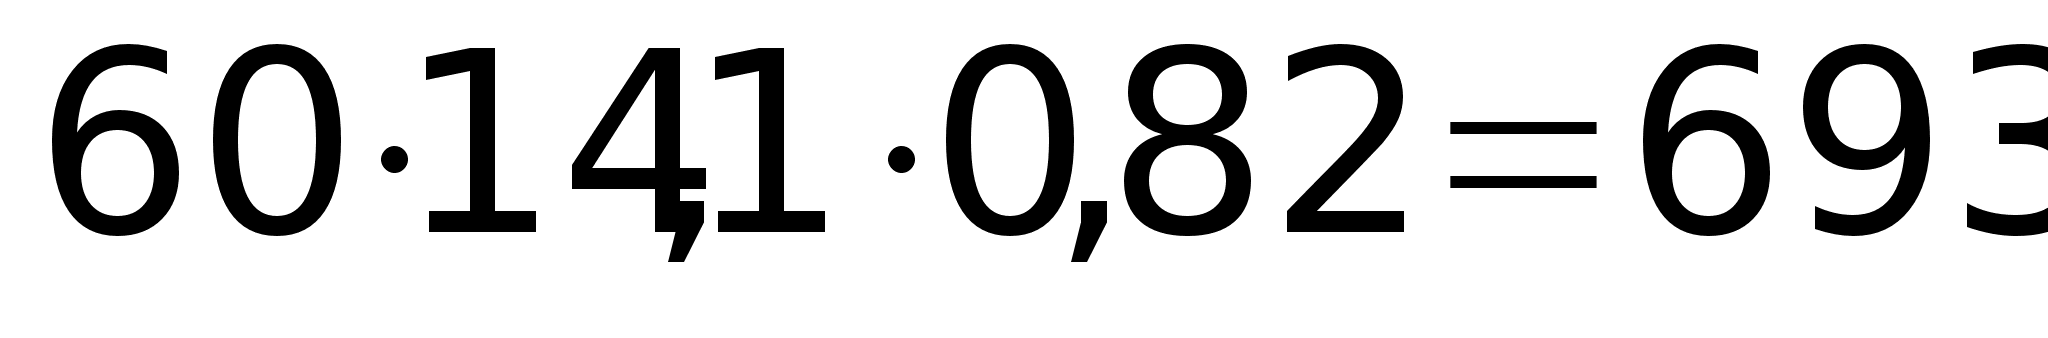 км
(6.7)
Плановая производительность на одну машину, кг/час
Пп = Пт m КПВ = 0,08463000,82=20,8 кг/час (6.8)
Показанный расчет является дополнением к расчету технологических параметров прядильной машины, который представлен в табл. 4.3.
7.Расчет и выбор вспомогательных площадей, складов. Размещение технологического оборудования.
7.1 Расчет и выбор вспомогательных площадей, складов
Расчет и выбор вспомогательных площадей, помещений, складов осуществляется на основе норм технологического проектирования предприятий легкой промышленности [24]. Согласно этих норм, запасы сырья и п/ф по переходам производства представлены в табл. 7.1.
Таблица 7.1
Нормы запаса сырья и полуфабрикатов по переходам производства
|
Наименование сырья И полуфабриката, место Размещения |
Норма запаса | Способ хранения |
Удельный расход площади, т/м2 |
| 1 | 2 | 3 | 4 |
| Запрессованное в кипы сырье – на площадке в трепальном цехе | 2-3 смены | Кипы устанавливают на торец в один ряд по высоте с учетом возможности подъезда средств транспорта | |
| - шерстяное волокно | 0,250 | ||
| - химическое волокно | 0,200 | ||
|
- обработанные отходы производства (обраты) |
0,120 | ||
| Необработанные отходы производства в цехе обработки отходов | 4 смены | Мешки укладываются в 3 ряда по высоте. Смеситель непрерывного действия СН-3У. Емкость камеры 300 кг | |
| - концы пряжи или ровницы (в мешках) | 0,060 | ||
| - очес, сдир, подметь и прочие отходы | 0,100 | ||
| Ровница на бобинах в аппаратно- прядильном цехе | 1 смена | Контейнер для транспортировки п/ф или стойки с ровницей | 0,006 |
| Пряжа однониточная в прядильном цехе | 1 смена | Непосредственно у прядильных машин в ящиках и на площадке для пряжи | 0,010 |
Потребная площадь для хранения сырья и полуфабрикатов рассчитывается по формуле
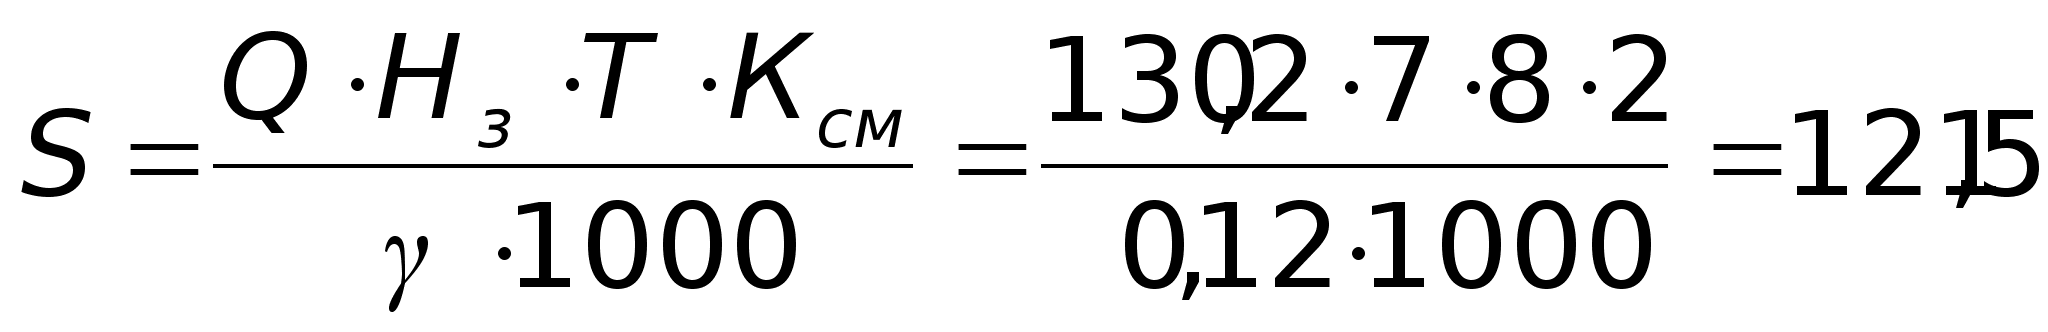 м2
где S – потребная площадь для хранения, м2; Т – длительность смены, ч; Ксм – коэффициент сменности; Q – масса сырья или п/ф поступившего на хранение, кг/час; Н3 – норма запаса сырья, смены; - удельный расход площади, т/м2.
Таблица 7.2
Общефабричные нормы запаса сырья и пряжи
| Наименование сырья | Норма запасов сырья, сутки |
|
Шерсть натуральная Химические волокна Гребенные отходы Пряжа шерстяная |
60 60 40 7 |
Наряду со складскими помещениями и площадками для хранения и накопления полуфабрикатов прядильного производства в проекте необходимо предусмотреть подсобно-вспомогательные помещения. Перечень подсобно-вспомогательных помещений приводится на основе норм технологического проектирования и представлен в приложении 8.
7.2 Размещение технологического оборудования
После расчета и выбора технологического оборудования переходят к предварительной компоновке цехов и производств. При этом, следует иметь в виду, что для одноэтажных многопролетных зданий рекомендуется принимать единую сетку колон 18 12 м, а в высоту 6 м. кроме того для проектирования предприятий легкой промышленности установлены унифицированные типовые секции. Для одноэтажных зданий при сетке колон 18 12 м размеры типовых секций следующие, м: 72 60; 72 72; 60 144; 72 144.
Размещение оборудования связано с определенными трудностями и без применения САПР приходится прорабатывать несколько вариантов, чтобы выйти на оптимальный.
Расстановка оборудования в цехах должна обеспечивать безопасные условия труда и максимальные удобства в обслуживании, свободное передвижение работающих во время смен и перерывов, и быструю эвакуацию людей в экстремальных ситуациях. Наряду с этим расстановка оборудования в цехах должна обеспечивать рациональность грузопотоков с использованием современных видов внутрицехового транспорта и безопасную его эксплуатацию.
Удачная расстановка определяется правильным выбором ширины проходов между машинами, машинами и строительными конструкциями, рациональным размещением цехов и грузопотоков, возможностью максимальной механизации и автоматизации технологических процессов.
Ширина проходов между машинами является величиной нормированной и при расстановке оборудования это необходимо учитывать.
В приложении 8 приведены основные параметры размещения технологического оборудования, которыми следует руководствоваться при выполнении проекта.
Приложение 1
Планы подготовки натуральной шерсти к смешиванию
|
Вид и состояние шерсти |
Вариант плана |
Трепание |
Обезрепеивание |
Карбонизация |
Размельчение и выколачивание примесей |
Нейтрализация |
Отжим | Сушка | Крашение | Промывка |
Расщипывание |
Эмульсирование |
Шерсть мериносовая, помесная и другие виды натуральной шерсти |
||||||||||||
| Нормальная | 1 | - | - | - | - | - | - | - | - | 2 | 3 | |
| нормальная для крашения | 1 | - | - | - | - | 4 | 5 | 2 | 3 | 6 | 7 | |
| сорная, репейная, сорно-репейная, сорно-репейно-дефектная | А | 1 | 2 | - | - | - | - | - | - | - | 3 | 4 |
| Б | - | - | 1 | 2 | 3 | 6 | 7 | 4 | 5 | 8 | 9 | |
|
сорная, репейная, сорно-репейная, сорно-репейно-дефектная для крашения |
А | 1 | 2 | - | - | - | 5 | 6 | 3 | 4 | 7 | 8 |
| Б | - | - | 1 | 2 | 3 | 6 | 7 | 4 | 5 | 8 | 9 | |
Примечание: 1. Расщипывание осуществляется на щипальных машинах, входящих в состав поточной линии.
2. Эмульсирование во всех случаях осуществляется на замасливающем устройстве ЗУ–Ш2, входящем в состав поточной линии.
Приложение 2
Техническая характеристика безбалонных кольцепрядильных машин
| № п/п | Элемент характеристика | ПБ – 114 Ш1 | ПБ – 132 Ш |
| 1. |
Число веретен |
180, 240, 300 | 120, 180, 240, |
| 2. | Расстояние между веретенами, мм | 114 | 132 |
| 3. | Линейная плотность вырабатываемой пряжи, текс | 45-165 | 125-400 |
| 4. | Число кручений на 1 метр | 100-700 | 100-400 |
| 5. | Тип вытяжного прибора | с круглым гребнем | |
| 6. | Вытяжка | 1,2-2,8 | 1,2-2,8 |
| 7. |
Разводка между питающими и вытяжными цилиндрами |
110-180 | 110-180 |
| 8. |
Частота вращения веретен, мин -1 |
4000-9000 | 2000-6000 |
| 9. | Диаметр кольца, мм | 75, 85 | 102 |
| 10. | Мощность электродвигателя, кВт | 25, 75 | 22,5 |
| 11. | Габаритные размеры, мм | ||
| длина (максимальная) | 19300 | 17910 | |
| ширина | 1350 | 1270 | |
| высота | 1850 | 1800 | |
| 12. | Масса машины, кг (максимальная) | 10000 | 9800 |
Приложение 3
Характеристика чесальных аппаратов
| № п/п | Наименование параметров | Ч-31 Ш | CR-24 Ш | АЧ-224 Ш | CR-322 |
| 1. |
Рабочая ширина, мм |
1800 | 1800 | 2000 | 1800 |
| 2. | Число главных барабанов | 3 | 3 | 2 | 2 |
| 3. | Число съемных барабанов | 1 | 1 | 2 | 1 |
| 4. | Диаметр главного барабана, мм | 1252 | 1292 | 1230 | 1500 |
| 5. | Диаметр съемного барабана, мм | 1022 | 1072 | 1600 | 1050 |
| 6. |
Число и ширина делительных ремешков |
160/10,5 120/14,0 |
160/10,45 120/14,1 |
120/16 | 120/14 |
| 7. | Линейная плотность ровницы, текс | 64-250 | 64-165 | 167-666 | 200-1250 |
| 8. | Число ровничных нитей на бобине | 40;30 | 20; 40; 30 | 30 | 15; 30 |
| 9. | Производительность, кг/ч | 14-25 | 15-26 | до 60 | до 45 |
| 10. |
Частота вращения главных барабанов, мин –1 Загонная машина Ваточная машина Ровничная машина |
120 130 140 |
120 130 140 |
125 130 140 |
120 - 135 |
| 11. |
Мощность установленных двигателей, кВт |
12,1 | 17,1 | 19,00 | 22,0 |
| 12. |
Габариты, ммДлина в рабочем состоянии Длина в раздвинутом состоянии Ширина с закрытыми дверцами Высота |
19850 21850 3380 2760 |
18900 20122 3500 2800 |
15205 17005 3570 1893 |
17025 19425 3480 2900 |
Приложение 4
Техническая характеристика машин для подготовки волокнистых материалов к смешиванию
| № п/п |
Элемент характеристики |
Трепальная машина ТПШ-1 |
Разрыхлительно-трепальный агрегат АРТ-120Ш |
Обезрепеивающая машина О-120ШМ2 |
Щипально-замасливающая машина ЩЗ-140-Ш3 |
Угароочищающая машина УО-ШМ |
Концервальная машина К-11-Ш |
Однопрочесная машина Ч-11-Ш |
Щипальная машина (волчек) ЩМШЛ-1 |
|
|
Рабочая ширина, мм | 1210 | 1200 | 1200 | 1400 | 1400 | 1500 | 2000 | 450 |
|
|
Скорость питающей решетки, м/мин |
5-8 | 4-7 | 2,6-4,5 | 8-12,4 | 20,4 | 0,2-0,35 | 0,17-1,12 | 1,3-3,15 |
|
|
Число циклов в минуту |
3,25-4,9 | - | - | - | 1,5-6 | - | - | - |
|
|
Масса волокна на 1 м2 питающей решетки, кг |
2-4 | 1,5-2 | 0,3-0,4 | 1,2-2,5 | 1,5-2,5 | 0,55-1,0 | 0,4-0,8 | 2-4 |
|
|
Длина подачи решетки за цикл, м | 0,247; 0,29 | - | - | - | 0,384 | - | - | - |
|
|
Производительность, кг/ч |
до 280 |
при использовании ПУ до 1000 |
40-80 | до 1200 | 60-200 | 15-25 | до 90 | 80-120 |
|
|
Потребляемая мощность, кВт | 10,2 | 10,85 | 7,0 | 12,6 | 4,5 | 5,5 | 9,55 | 21,4 |
|
|
Коэффициент полезного времени (КПВ) машины | 0,88-0,9 | 0,95 | 0,90-0,92 | 0,95 | 0,8-0,9 | 0,95-0,96 |
0,90-0,92 |
0,95 |
|
|
Коэффициент выхода материала после обработки |
0,976-0,946 см. приказ |
0,94-0,98 см. приказ |
см. приказ 260 |
0,995 |
0,4-0,8 см. приказ |
0,93-0,95 см. приказ |
0,90-0,95 | 0,93 |
|
|
Габаритные размеры, мм длина ширина высота |
3325 2021 3230 |
9050 1990 3160 |
3870 2370 1724 |
2525 2060 1780 |
3400 3120 2450 |
5917 3105 1600 |
8000 2930 2555 |
4420 1620 2380 |
Приложение 5
Техническая характеристика сушильных машин
| № п/п |
Элементы характеристики |
Марка машины | |||
| АСВ-120-1 | Фирмы «Фляйснер» | Текстима | ЛС-8Ш | ||
|
|
Производительность, кг/ч | 650 | 550 | 825 | 560 |
|
|
Испарительная способность,кг/ч |
268 | 274 | 411 | 308 |
|
|
Средняя температура воздуха в камерах, оС |
85-90 | 75-90 | 75-90 | 90 |
|
|
Число секций (барабанов) |
6 | 4 | 6 | 8 |
|
|
Рабочая ширина машины, м |
1200 | 1200 | 1200 | 1750 |
|
|
Скорость рабочего полотна |
0,2 | 0,137 | 0,137 | 0,011-0,045 |
|
|
Установленная мощность, кВт |
78,63 | 37,7 | 51,7 | 26,8 |
|
|
Габаритные размеры, мм длина ширина высота |
185000 4055 3800 |
10820 3680 3350 |
13672 3680 3350 |
21450 3836 2770 |
Приложение 6
Техническая характеристика красильного оборудования
| № п/п |
Элемент характеристики |
Периодического действия |
Непрерывного действия |
||||
| АКД-У-6 | АКД-У-3 | НВ-150 | ФМК-1521 | Ильна фирмы «Оливета» | |||
| I тип | II тип | ||||||
|
|
Загрузка машины (аппарата) волокном, кг шерстяным, лавсановым вискозным, нитроновым капроновым |
470 590 1000 |
250 300 400 |
270-300 |
270-300 |
- |
- |
|
|
Производительность, кг/ч |
90-270 | 55-100 | 600-1000 | 600-900 | 200 | 400 |
|
|
Число сушильных барабанов |
- | - | - | - | 2 | 4 |
|
|
Установленная мощность, кВт | 61 | 36 | 2,6 | 17 | 63 | 101 |
|
|
Габаритные размеры, мм длина ширина высота |
4900 3500 4120 |
4900 3500 4120 |
2900 2800 4700 |
2925 2305 1075 |
39000 4000 3500 |
42000 4000 3500 |
|
|
Заглубление, мм | 2500 | 2500 | - | - | - | - |
Приложение 7
Техническая характеристика смесовых машин и лабазов
| № п/п |
Элементы характеристики |
УСВМ-1 | С-12-1 | МСП-8Ш | ЛРМ-40Ш | ЛРМ-25Ш |
|
|
Число смесовых камер | 2 | 1 | 1 | 1 | 1 |
|
|
Объем камеры, м3 |
107,5 | 43 | 61 | 40 | 25 |
|
|
Плотность смеси в камере, кг/м3 |
38 | 35 | 37 | 38 | 38 |
|
|
Вместимость камеры, кг |
4106 | 1500 | 2260 | до 1400 | до 870 |
|
|
Производительность по питанию, кг/ч |
1720 | до 1000 | до 1000 | до 1000 | до 1000 |
|
|
Число циклов за 8 ч, т | 1,28-2,02 | 3,8-4,85 | - | - | - |
|
|
Производительность по готовой смеси за 8 ч, т при однократном перевале при двукратном перевале |
8,6-13,1 5,2-8,3 |
5,1-7,3 - |
- - |
- - |
- - |
|
|
Производительность по выгрузке, кг/ч |
- | - | - | 300, 450, 900 | 300, 450, 900 |
|
|
Общая мощность установленных электродвигателей, кВт |
45,5 | 36,5 | 10,3 | 8,2 | 8,2 |
|
|
Габаритные размеры, мм длина ширина высота |
26300 4700 4200 |
6800 5450 4400 |
6870 3120 5000 |
8530 3850 4395 |
6680 3850 4395 |
Приложение 8
Перечень и площадь подсобно-вспомогательных помещений
в зависимости от мощности производства
| Наименование помещений | Сокращенное обозначение на чертеже |
Норма площади в зависимости от числа чесальных аппаратов, м2 |
||
| до 15 | до 30 |
свыше 30 |
||
| 1 | 2 | 3 | 4 | 5 |
|
||||
| Лаборатория аппаратно-прядильного производства | Лаб. прядильная | 18 | 18 | 18 |
| Лаборатория сырьевая | Лаб. сырьевая | 12 | 12 | |
| Помещение точильных станков | Точильная | 54 | 108 | 160 |
|
Помещение чистильщиков, поверяльщиков разводок кардочесальных аппаратов |
Чистильщики кард. | 12 | 18 | 18 |
|
Помещение чистильщиков, смазчиков, поверяльщиков веретен, тесемщиков прядильных машин |
Чистильщики, смазчики пряд. | 12 | 18 | 18 |
| Помещение для хранения и разборки патронов |
Кладовая патронов |
18 | 24 | 36 |
| Помещение для приема и подсортировки отходов производства | Прием отходов | 36 | 54 | 72 |
|
Помещение для хранения вспомогательных материалов
|
Клад.вспом.матер. То же То же |
24 |
12 24 18 |
18 36 24 |
|
||||
|
Мастерская валичная и для заготовки кожаных изделий |
Валичная Шорная |
60 | 90 |
72 24 |
| Мастерская по ремонту игольчатых барабанчиков | Игольная | 18 | 24 | 36 |
| Помещение хранения запасных деталей | Зап. детали цеха | 108 | 120 | 144 |
| Помещение дежурного слесаря | Слесарь-рем. | 30 | 40 | 60 |
|
||||
| Конторы : | ||||
|
Контора сырьевая Контора пригот. |
12 |
12 12 |
16 16 |
|
Контора аппарат. Контора пряд. |
16 |
16 16 |
20 20 |
| Кабинеты: | ||||
|
Начальник производства Начальник цеха |
Нач. производ. Нач. цеха |
- |
24 18 |
36 18 |
|
Начальников смен:
|
Нач. см. приг. Нач. см. аппар. Нач. см. пряд. |
- | - - - |
18 18 18 |
Продолжение приложения 8
| 1 | 2 | 3 | 4 | 5 |
|
Старших мастеров
|
Ст. маст. приг. Ст. маст. аппар. Ст. маст. пряд. Ст. мастер |
12 12 12 12 |
18 18 18 18 |
24 24 24 24 |
|
Мастеров смен
|
См. мастер приг. См. мастер аппар. См. мастер пряд. |
12 12 12 |
15 15 15 |
18 18 18 |
| Вспомогательные помещения: | ||||
| Помещение для приготовления эмульсии | Эмульсионная | 36 | 54 | 54 |
| Помещение системы пневмоочистки | ||||
|
Маш. отделение | 108 | 144 | 200 |
|
Волокносбор. |
Приложение 9
Ширина проходов, м, на предприятиях шерстяной промышленности
|
Наименование оборудования |
Рабочий проход между машинами |
Проход между машиной и колонкой |
Поход между машиной и стеной |
Центральный общецеховой проход | ||
|
Боковой проход |
Проход со стороны питания |
Проход со стороны выпуска |
||||
|
1,2 | 1,2 | 1,2 | 1,0 | 2,5 | 2,2 |
|
1,1 | 1,1 | 1,1 | 1,0 | 2,5 | 2,2 |
|
1,2 | 1,2 | 1,2 | 1,0 | 2,5 | 2,2 |
|
1,2 | 2,5 | 2,5 | 0,5 | 2,5 | 4,0 |
|
0,8 | 0,8 | 0,8 | 0,5 | 1,5 | 2,2 |
|
1,2 | 2,1 | 2,4 | 0,5 | 1,7 | 4,0 |
|
1,2 | 1,0 | 1,0 | 0,6 | 2,0 |
3,2 |
|
1,2 | 1,8 | 1,8 | 0,8 | 1,4 | 1,8 |
|
2,0 | 1,8 | 1,8 | 0,6 | 1,4 | 2,8 |
Список литературы
ГОСТ 21101-83. Основные требования к рабочим чертежам. – М.: Издательство стандартов, 1983 – 7 с.
СТП УлПИ 8-85. Дипломное проектирование. – Ульяновск: УлПИ, 1985. – 61 с.
ОСТ 17-871-81. Пряжа аппаратная чистошерстяная и полушерстяная для ткацкого производства. Общие технические условия. – М.: Издательство стандартов, 1981. – 12 с.
ОСТ 17-656-76. Пряжа аппаратная чистошерстяная и полушерстяная для выработки ковровых изделий машинного производства. – М.: Издательство стандартов, 1976. – 7 с.
ГОСТ 18621-73. Пряжа аппаратная чистошерстяная и полушерстяная для трикотажного производства. – М.: Издательство стандартов, 1973. – 6 с.
Нормы технологического режима производства шерстяной пряжи. Аппаратное прядение. – М.: ЦНИИТЭИЛегпром..
ГОСТ 26383-84. Шерсть тонкая сортированная мытая. – М,: Издательство стандартов, 1984. – 11 с.
ГОСТ 26588-85. Шерсть полугрубая, грубая неоднородная мытая сортированная. – М.: Издательство стандартов, 1986. – 11 с.
ГОСТ 26588-85. Шерсть полутонкая и полугрубая однородная мытая сортированная. – М.: Издательство стандартов, 1986. – 14 с.
ГОСТ 16008-83. Волокно полиамидное шерстяного типа. - М.: Издательство стандартов, 1983. – 8 с.
ГОСТ 10435-83. Волокно и жгут полиэфирное шерстяного типа. - М.: Издательство стандартов, 1983. – 8 с.
ГОСТ 10546-80. Волокно вискозное. - М.: Издательство стандартов, 1988. – 7 с.
ГОСТ 13232-79. Волокно и жгут полиакрилонитрильное шерстяного типа. - М.: Издательство стандартов, 1983. – 8 с.
ОСТ 17-536-83. Отходы шерстяной промышленности. Технические условия. - М.: Издательство стандартов, 1983. – 17 с.
Гусев В.Е., Слываков В.Е. Проектирование шерстопрядильного производства: Учебник. – М.: Легкая индустрия, 1975. – 452 с.
Справочник по шерстопрядению. Под ред. В.К. Афанасьева и др. – М: Легкая и пищевая промышленность, 1983. – 473 с.
Гусев В.Е. Сырье для шерстяных и нетканых изделий и первичная обработка шерсти. – М: Легкая индустрия, 1977. – 405 с.
Методические указания. «Проектирование смесей».
Временные отраслевые нормативы выходов пряжи из сырья (смеси) и отходов производства в шерстяной промышленности в кондиционно-чистой массе. - М.: ЦНИИТЭИЛегпром, 1990. – 83 с.
Рашкован И.Г. Поточные линии и автоматизация технологических процессов в шерстопрядении. М: Легкая индустрия, 1975. – 198 с.
Методические рекомендации по нормированию труда рабочих в шерстопрядильной промышленности. – М.: ЦНИИТЭИЛегпром, 1984. – 204 с.
Методические указания к экономической части дипломного проекта строительства предприятий шерстяной промышленности для спец. 1102./Сост. Н.Ф. Бердичевская. – Ульяновск: УлПИ, 1986. – 36 с.
Методические указания к дипломному проектированию. Расчет смесовых машин, входящих в состав поточной линии приготовления аппаратной ровницы. /Сост. Е.С. Катаев. – Ульяновск: УлПИ, 1985. – 17 с.
Нормы технологического проектирования предприятий легкой промышленности. Аппаратное прядение./ ГПИ-10. – Ульяновск, 1985. – 33 с.
Протасова В.А. Прядение шерсти и химических волокон: учебник. – М.: Легпромбытиздат, 1987. – 294 с.