Обработка давлением
Технологические свойства металла для штамповки характеризуют: механические характеристики, химический состав, структура и величина зерна, анизотропия, точность размеров заготовок.
Механические свойства металла характеризуют в основном: а)прочностными показателями-пределом текучести (бт , пределом прочности бв , б) пластическими показателями - относительным удлинением д и относительным сужением. В зависимости от условий работы назначения и технологии штамповки к штампуемому материалу
предъявляют определенные механические и технологические
требования. При разделительных операциях металлы с высоким пределом текучести дают чистый срез; для формообразующих операций (гибки, вытяжки) желателен низкий предел текучести - это способствует уменьшению упругой деформации после штамповки. Особенно это важно для операций гибки, где большой объем упругодеформи- руемого металла. Вытяжка листового металла успешно протекает при большом относительном удлинении (д>28%) и малом отношении предела текучести к пределу прочности :бт/бв<0,65. Выбранный материал должен также обеспечивать возможность выполнения последующих технологических операций отделки, сборки и т.д.
Химический состав сильно влияет на механические свойства материала. Для регламентирования механических характеристик К химсоставу для штампуемых сталей предъявляют жесткие требования.
Структура в большой степени влияет на механические свойства материала. В сталях структурное состояние углерода (феррит, перлит, цементит) определяет пригодность к штамповке. Наиболее благоприятна для штамповки структура феррита или структура феррита и зернистого перлита.
* Величина зерна и однородность его оказывают большое влияние на штампуемость. Неоднородность зерна вызывает неравномерную деформацию объема металла и является причиной разрывов при вытяжке. Рекомендуют величину зерна 0,026-0,057 мкм, при величине зерна менее 0,018 мкм сталь хуже деформируется - при вытяжке возникают трещины и гофры, при гибко значительное пружинение. При разделительных операциях качество поверхности скола определяется величиной зерна, при вытяжке и гибко ухудшение шероховатости тем больше, чем больше величина зерна.
Анизотропия увеличивает количество операций при вытяжке .при гибко увеличивает минимальную величину радиуса гибки, при вырубке - пробивке уменьшает точность размеров.
Точность размеров заготовки оказывает влияние на точность изготовления деталей.
4.4. Холодная листовая штамповка
Виды заготовок. Для листовой штамповки используют заготовки в виде листа, полосы, ленты или профилей различного поперечного сечения: труба, уголок, двутавр и т.д.
Раскрой материала. Раскрой материала - это способ расположения деталей (заготовок) в ленте, полосе или на листе с целью рационального использования исходного материала.
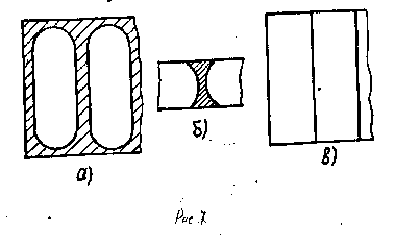
Раскрой полосы (ленты). В зависимости от требований по точности различают три типа раскроя: а) с отходами перемычками, б) с частичными отходами, в) без отходов.
Раскрой с отходами (рис.7a) применяют для изготовления деталей повышенной точности (8-13 квалитет), а также для деталей сложной конфигурации, раскрой с частичными отходами (рис.7б) и без отходов (рис.7в) применяют для простых по форме деталей низкой точности. Перемычки между деталями и краем определяют по таблицам в зависимости от толщины и конфигурации детали. Применяют по указанным схемам однорядный и многорядный раскрой. Нужную ширину полосы (ленты) получают путем резки листа (рулона) на полосы (ленты).
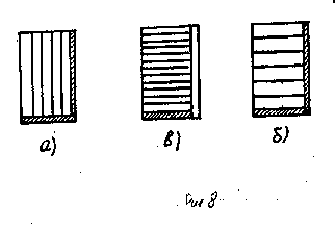
Раскрой листа (ленты). При раскрое листа нужно стремиться к получению целого числа полос, длина которых равна шагу подачи. Предпочтительным является продольный раскрой (рис.8а) увеличивающий производительность труда за счет меньшего количества заправок полос в штамп. Для уменьшения отхода по некратности длины полосы применяют поперечный и комбинированный раскрой листа (рис.8б,в). При раскрое ленты следует предусматривать у краев припуск 2-3 мм для удаления смятых при транспортировке торцов.
Рациональным считается раскрой, для которого получают наибольший коэффициент использования материала
N=(n*Fд)/B*A
где n - число деталей в полосе или ленте,
Fд - площадь детали, мм2, B,A - ширина и длина полосы, ленты или листа, мм.
Разделительные операции
Общие сведения.
Различают разделительные операции: 1) со значительной шириной отделяемого металла (более двух толщин) - резка, вырубка, пробивка, вырезка, надрезка и др., и 2) операции с небольшой шириной отделяемого металла (менее 0,5 толщина - зачистка, калибровка. Механизмы разделения в этих случаях различны.
Первая группа операций применяется для разделения листов и лент с целью получения деталей или заготовок для последующей штамповки. Вторая группа операций - с целью отделки - повышения качества деталей
Резка. Механизм разделения операций резки, вырубки, пробивки и др. одинаков. Процесс резания - деформирования заготовки протекает в три этапа:
1) упругая и начало пластической деформации,
2) пластическая деформация, сопровождающаяся пластическим врезанием ножей в материал заготовки,
3) разделение металла, происходящее после исчерпания пластической деформации путем скола.
При упругой деформации (1 этап) происходит упругое сжатие и изгиб, свободные концы заготовки при этом поворачиваются на некоторый угол. При пластической деформации (2 этап) врезаются ножи в разделяемый металл, качество поверхности разделения при этом зависит в значительной мере от качества задней поверхности ножей. После исчерпания пластической деформации металла наступает сдвиг (скол) металла (3 период). У режущих кромок ножей образуются трещины скола металла. Эти трещины располагаются под некоторым углом к направлению движения ножей. Для качественного среза они должны встретиться.
Следовательно, для обеспечения качественного среза между ножами должен быть определенный зазор Z Опытные данные показывают, что величина зазора должна быть в пределах Z = (0,05-0,20)S (S - толщина металла).
Шероховатость поверхности среза соответствует Ra = 2,5-0,32 мкм, шероховатость поверхности скола - Rz = 16,0-20,0 мкм (рис.9д).
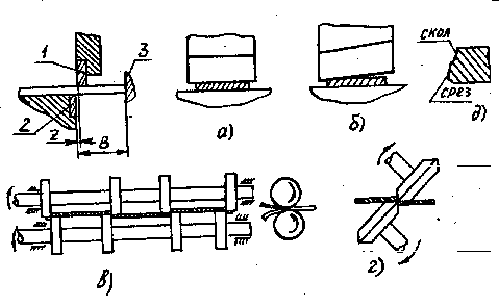
рис. 9
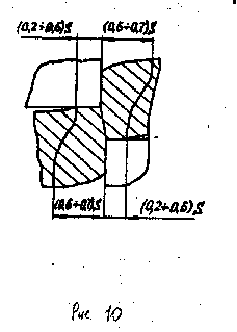
Напряжения и деформации в плоскости листа распространяются вдоль линии резки по обе стороны примерно на полосе шириной около одной толщины металла (рис.10).
Из этих данных следует, что при ширине отрезаемой полосы или ленты равной или менее двух толщин поперечное сечение будет значительно искажено.
Под действием силы резания возникает опрокидывающий момент, поворачивающий лист. Для предотвращения поворота листа применяют прижим.
Основные технологические параметры кроме зазора, точности и шероховатости поверхности - усилие и работа резки; они определяются по формулам:
p=бв*s*L н/(кгс) (2)
A=(p*s*a)/1000 нм(кгс) (3)
где бв - предел прочности разрезаемого металла н/м2 (кгс/мм2),
S - толщина металла (мм), L - периметр резки (мм), a - коэффициент, равный 0,5-0,6.
Усилие и работа необходимы для подбора оборудования (ножниц).
Для резки листового металла применяют различные типы ножниц: 1) ножницы с параллельными прямыми ножами, 2) ножницы с наклонными прямыми ножами, 3) ножницы с многодисковыми ножами, 4) ножницы с парнодисковыми наклонно поставленными ножами и др. (рис.9а-г), а также штампы.
Ножницы с параллельными, наклонными и многодисковыми ножами применяют для прямолинейной резки; ножницы с парнодисковыми наклонными ножами - для криволинейной резки и вырезки по замкнутому контуру. Ножницы с параллельными и наклонными ножами применяют для резки листов, ножницы с многодисковыми ножами - для резки лент. Для выбора ножниц усилие рассчитывают по формулам:
а) для ножниц с параллельными ножами - по формуле (2)
б) для ножниц с наклонными ножами
P=(1/2)*(бв*S2)/tgL (4)
в) для многодисковых ножниц
*
P=0,4*m*(бв*S2)/tga
где бв - предел прочности материала, н/м2(кгс/мм2),
S - толщина материала, мм, L - угол наклона ножей, град, α (альфа) -угол захвата материала дисками, град, м - число пар ножей.
Точность резки по ширине зависит от толщины и ширины отрезаемой заготовки; более высокая точность резки на штампах, затем на многодисковых ножницах, затем на параллельных ножницах и наиболее низкая - на ножницах с наклонными ножами. Точность резки на ножницах определяется по справочным таблицам в зависимости от ширины и толщины разрезаемого металла. Ориентировочно она оценивается 12-14 калитетом точности.
Технологические требования (технологичность). 1) Ширина отделяемой части металла должна быть или равна двум толщинам материала.
2) Точность резки по ширине - 12-14 квалитет. Она уточняется по справочнику в зависимости от применяемого оборудования и толщины материала.
3) Шероховатость поверхности среза по толщине неоднородна - от Rz = 160-20 мкм в зоне скола до (Ra = 2,5-0,32 мкм в зоне среза. Вырубка и пробивка. При вырубке и пробивке происходит отделение металла по замкнутому контуру; при вырубке отделенная часть - является деталью, при пробивке - отходом. Схема процесса показана на рис.11
Механизм разделения со всеми его особенностями не отличаются ничем от механизма разделения при резке. Напряжения пластического деформирования распространяются на величину равную (0,6-0,7) толщины металла (рис.10), как и при резке.
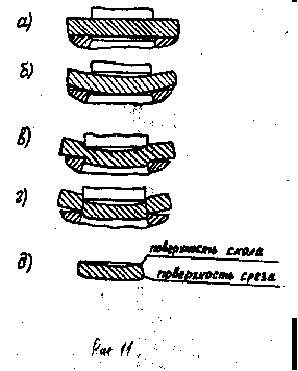
В отличие от резки изгибающий момент при вырубке - пробивке приложен по замкнутому контуру к заготовке, находящейся внутри и вне контура резки, что приводит также к изгибу вырубаемой и пробиваемой заготовки - детали. При равномерном сопротивлении изгибу, что достигается соответствующим расстоянием от контура резки до края заготовки (перемычке), получают нормальное качество поверхности разделения. При малой перемычке ча6ть металла втягивается в зазор между режущими кромками и в этом случае, как и при большом зазоре, получают заусенцы. Под действием изгибающего момента обе части заготовки получают остаточный прогиб, для получения плоской детали необходима дополнительная операция плоскостной правки. Величина зазора здесь также влияет на качество разделения. При нормальном зазоре Z = (0,05-0,20)S получают наилучшее качество поверхности разделения - в зоне среза параметр шероховатости Ra = 2,5-0,32 мкм, в зоне скола параметр шероховатости Rz= 80-20 мкм, при увеличенном зазоре шероховатость поверхности разделения такая же как и при нормальном зазоре, и кроме этого возникает заусенец; при уменьшенном зазоре поверхности скола не могут соединиться и поэтому параметр шероховатости ниже Rz =320 мим в зоне двойного скола - среза (рис.12). Точность размеров при вырубке - пробивке зависит от толщины материала, формы и размеров заготовки.
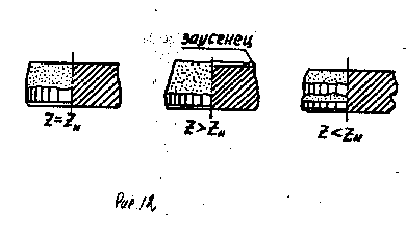
Точность круглого контура находится в пределах 11-14 квалитета. Для конкретных условий уточняется по справочнику. Так как заготовка в процессе вырубки-пробивки прогибается, то применение прижима заготовки увеличивает точность размеров.
Усилие и работа, необходимые для выбора оборудования определяют по формулам (2) и (3).
Для выполнения операций вырубки-пробивки используют механические - кривошипные прессы. Прессы могут быть оснащены устройствами для автоматической подачи ленты или полосы, автоматическими устройствами выталкивания детали из верхней и нижней части штампа, для удаления отходов и деталей под действием сил веса изготовляют прессы с наклоняемой станиной.
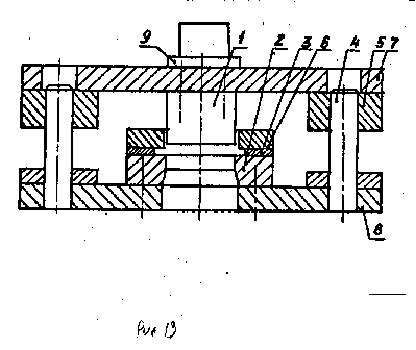
Основной инструмент для вырубки и пробивки - штамп, который устанавливается на пресс. Размеры штампа должны вписываться в рабочее пространство пресса - размеры стола пресса и быть не более наименьшего расстояния от ползуна пресса до стола. Типовая конструкция штампа для серийного и массового производства деталей без прижима изображена на рис. 13 Любой штамп состоит из следующих основных деталей: 1 - формообразующих деталей - пуансона (1), матрицы (2), П - деталей ориентирующих заготовку относительно рабочих деталей
- направляющих (3) или фиксатора,
Ш - деталей ориентирующих рабочие детали друг относительно друга- направляющих колонок (4) и направляющих втулок (5),
1У - деталей, снимающих отход или заготовку с пуансона - съемника (6),
У - корпусных деталей штампа - верхней плиты (7), нижней плиты
(8),
У1 - деталей, обеспечивающих крепление штампа к прессу - хвостовика (9), прижимных планок, прокладки, болтов с гайками, УП - крепежных деталей для крепления всех деталей в штампе -винтов,
штифтов, болтов и др.
Технологичность деталей, получаемых вырубкой и пробивкой определяется прочностью рабочих частей штампа и технологическим процессом штамповки.
1. Плоские детали должны иметь простую конфигурацию, острые углы, узкие прорези и выступы снижают стойкость штампов и усложняют их изготовление.
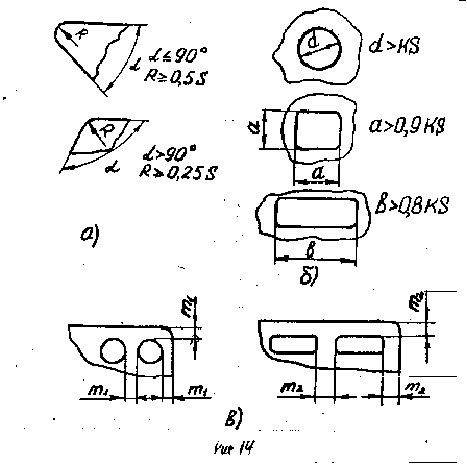
2. При применении цельных матриц, вырубка с перемычками, пробивке выполнять плавное сопряжение пересекающихся элементов контура детали (рис.14a). Минимальные радиусы сопряжения углов: при α>90° R=(0,25-0,35)S , при a<90° R=(0,5 - 0,6)S - для металлов, для неметаллических материалов эти радиусы больше из-за малой прочности штампуемого материала.
3. При составных матрицах и при безотходной штамповке пересекающиеся элементы контура не сопрягают.
4. Минимальные размеры отверстий, пробиваемые в штампах нормальной конструкции: круглых d=(1-1.5)S , квадратных a = (0,9-1,4)S , прямоугольных b = (0,7-1,2)S , овальных c = (0,6-1,1)S для сталей в зависимости от прочности ( бв = 50-70 кгс/мм2) (рис. 14б).
5. Для пробивки отверстий диаметром до 1/3S , применяют специальные штампы.
6. Минимальные расстояния между раздельно пробиваемыми отверстиями круглой и прямоугольной формы a1>(1-1,2)S (рис.14в).
7. Минимальное расстояние между пробиваемым отверстием и ранее полученным контуром детали a2>(0,7-0,9)S (рис.14в).
8. Минимальное расстояние между одновременно пробиваемыми отверстиями равно двум-трем толщинам металла. *
9. Точность размеров определяется в зависимости от толщины штампуемого металла и конфигурации детали, для круглых контуров она находится в пределах 11-14 квалитета.
10. Шероховатость поверхности среза по толщине неоднородна: в зоне среза Rа = 2,5-0,32 мкм, в зоне скола - Rz=80-20 мкм. Технологический маршрут вырубки*пробивки:
а) вырубка - укладка полосы в штамп и установка ее до упора, вырубка детали, удаление детали из штампа (и подача полосы на шаг),
- галтовка (для снятия заусенцев),
- рассортировка деталей и абразивов,
- контроль,
б) пробивка - укладка заготовки в штамп,
- пробивка детали,
-удаление детали из штампа,
- контроль.
Чистовая вырубка и пробивка
Чистовую вырубку и пробивку применяют для исключения недостатков вырубки-пробивки: получения перпендикулярности поверхности среза плоскости детали, устранения прогиба, получения шероховатости поверхности с параметром Ra = 2,5-0,32 мкм и точности 6-9 квали-
тета.
Зачистка
Зачистка и калибровка применяются для тех же целей, что и чистовая вырубка и пробивка, т.е. достижения перпендикулярности поверхности среза плоскости листа, шероховатости Rа = 2,5-0,32 мкм, точности 8-9 квалитета. Зачистка (калибровка)производится на ранее полученных вырубкой (пробивкой) заготовках. В этом случае после правки с обрабатываемой поверхности снимают небольшой слой материала - припуск.
Зачистка выполняется по наружному или внутреннему контуру заготовки. Минимальная величина припуска на зачистку равна зазору между пуансоном и матрицей при вырубке или пробивке (рис.15). Зачистку применяют для деталей с периметром до 300 мм и толщиной до 10 мм. Зачистка выполняется за один проход для деталей толщиной менее 5 мм с плавным очертанием наружного контура. Многократную зачистку применяют для деталей толщиной более 5 мм и для деталей со сложной конфигурацией наружного контура независимо от толщины. Качество зачистки зависит от величины припуска и распределения его по периметру, а при многократной зачистке от распределения по переходам.
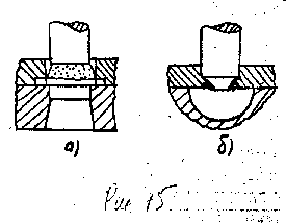
Применяют также зачистку обжатием в матрице с заваленными кромками, припуск в этом случае составляет 0,04-0,06 мм.
Формообразующие операции
Гибка. Гибка - это формообразующая операция, при которой изменяется кривизна в одном или нескольких участках заготовки.
Изменение кривизны может происходить только при переменных деформациях по толщине; эти переменные деформации вызваны переменными напряжениями по толщине. Гибка производится под действием силы, момента или одновременно силой и моментом. Наиболее часто используется гибка силой (рис.16а).
Исследование процесса гибки показывает, что по толщине напряжения и деформации не только постепенно изменяются, но и различны
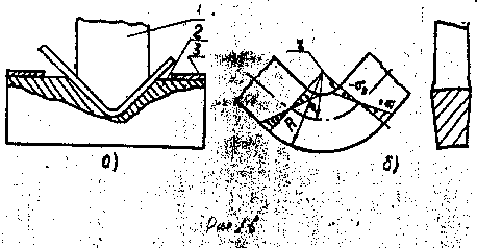
по знаку: в участках, прилегающих к матрице, возникают растягивающие напряжения и деформации растяжения, а участках, прилегающих к пуансону, напряжения и деформации сжатия, что приводит к изменению поперечного сечения (рис.16б). Между этими участками находятся слои с напряжениями и деформациями равными нулю. В общем случае, слои нулевых напряжений и деформаций (нейтральные слои) не совпадают. Практическое значение имеет положение нейтрального радиуса деформаций, определяемого по формуле
r1=r+x*s (6)
где r - радиус пуансона, S - толщина металла, x - коэффциент смещения нейтрального от серединного слоя, определяемой в зависимости от отношения r/s , при r/s = 0,5 x=0,3 при r/s = 10, x=0,5. В дальнейшем r1 используется для определения размеров заготовки.
В процессах гибки большое значение имеет радиус гибки. Величина его ограничивается минимальным радиусом. Минимальный радиус гибки определяется из условия отсутствия разрушения металла в зоне растяжения. Минимальная величина этого радиуса зависит от пластических свойств материала и толщин заготовки. Для материалов средней пластичности ( δ = 15-20%) минимальный радиус гибки (пуансона) ориентировочно равен 0,5 * Для конкретных материалов (условий*) уточняется по таблицам. Чем более пластичный металл, тем меньше минимальный радиус гибки и наоборот. Минимальный радиус гибки зависит и от расположения линии гибки относительно направления проката (расположения волокон макроструктуры); при параллельных линию гибки и направлении проката - минимально допустимый радиус больше, чем при взаимноперпендикулярном расположении направления проката и линии гибки, когда получают наименьшую величину минимально допустимого радиуса гибки. При промежуточной величине угла наклона линии гибки к направлению проката надо брать промежуточные значения радиуса гибки, пропорциональные величине угла. Для предупреждения образования отпечатков на полочках детали необходимо назначать на кромках матрицы, по которым втягивается материал, радиус не менее трех толщин.
Так как напряжения и деформации по толщине неодинаковы по величине и знаку, то на основе закона о разгрузке, происходит уменьшение растянутой части, и увеличение размера сжатой части заготовки. Это приводит к упругому изменению угла гибки - пружинению, приводящему к уменьшению угла гибки (рис.17). Одновременно происходит и увеличение радиуса гибки.
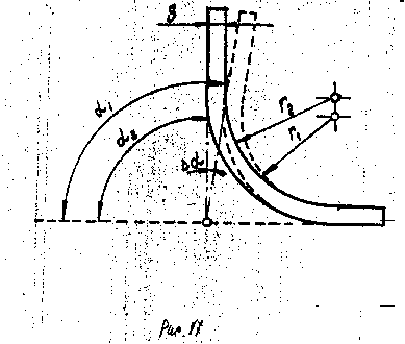
Пружинение зависит от относительной величины радиуса пуансона r/s , материала детали, угла гибки и других факторов. Величина пружинения для данных условие гибки постоянна. Величина пружинения может быть уменьшена путем сжатия (правки) детали в штампе. При радиусах гибки менее r/s<2 изменение радиуса по величине незначительно и поэтому его не учитывают.
Растягивающие и сжимающие напряжения и деформации гибки вследствие закона о дополнительных напряжениях, возникают и в прямолинейных участках, прилегающих к криволинейным, распространяются на расстояние до двух толщин материала от линии сопряжения криволинейного участка с прямолинейным. Усилие гибки V образной детали определяют по формуле:
P= бв*(B*s2)/(r+s) (7)
где B - ширина летали.
Для других форм детали определяют усилие по соответствующим формула в справочниках.
Размеры
заготовки
рассчитывают
исходя из развертки
детали на плоскость.
Как известно
при гибке изменяется
длина волокон
в криволинейных
участках, а
прямолинейные
остаются по
длине до и после
гибки неизменной
длины. Поэтому
деталь разделяют
на прямолинейные
и криволинейные
участки (рис.18),
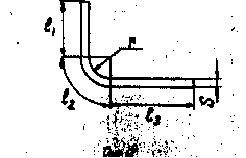
определяют их длины и суммируют для получения общей длины развертки. Длины прямолинейных участков определяют по данным чертежа, длины криволинейных участков по длине нейтрального волокна деформации:
lkpi=(п*r1*a)/180
длина развертки равна

где - сумма длин прямолинейных участков, - сумма длин криволинейных участков,
r1 - радиус нейтрального волокна деформации формула (6) n,k - число прямолинейных и криволинейных участков.
Оборудование Для выполнения операции гибки используют кривошипные прессы. В условиях массового производства используют специализированные прессы, а также специальные гибочные прессы - универсально-гибочные автоматы. Эти автоматы увеличивают производительность в десятки раз.
Оснасткой для гибки является штамп. Конструкция штампа для гибки содержит элементы, известные по конструкции штампа для вырубки-пробивки.
Технологичность деталей получаемых гибкой
1. Радиус гибки пуансона не должен быть менее допустимого минимального для данного материала.
2. Радиус матрицы не менее трех толщин.
3. Длина отгибаемой части полочки должна быть не менее двух толщин (рис.19а), если отгибаемая часть короче рекомендуемой величины, то ее изготовляют более длинной, а затем обрезают по высоте.
4. Расстояние от края отверстия до линии сопряжения полочки с радаусом должано быть не менее двух толщин (рис.19а). При меньшем расстоянии пробивку отверстия делают после гибки или предусматривают на перегибе отверстие (рис.19а) для предупреждения
искажения ранее полученного отверстия.
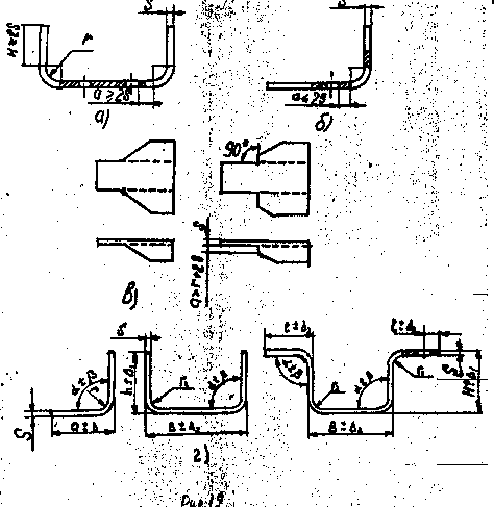
5. При одновременной двуугловой (четырехугловой) гибке длина линии гибки противоположных полочек не должна резко отличаться, так как под действием сил трения может изменяться высота полочки.
6. Угол между линиями гибки и контура домен быть равен 90˚ для предупреждения деформации полочек под действием сил трения (рис.19в).
7. Простановка размеров и допусков на чертеже детали: наиболее технологичны детали у которых координаты центров отверстий заданы от края полочки (рис. ), в этом случае пробивку отверстий совмещают с вырубкой заготовки, при другой схеме простановки размеров отверстия пробивают в отдельном штампе после гибки для обеспечения заданной точности; допуски на линейные размеры задают симметричные.
Вытяжка. Вытяжкой называют процесс превращения плоского заготовки в полое изделие, или - процесс превращения полой заготовки в полое изделие меньшего диаметра и большей высоты. Различают вытяжку с утонением стенок и без утонения стенок, а также комбинированную вытяжку.
При обычной вытяжке толщина стенок детали гложет быть больше исходного толщины заготовки. При вытяжке с утонением толщина стенок получаемой детали меньше толщины стенок заготовки. При обычной вытяжке основная деформация происходит за счет значительного изменения диаметра заготовки, при вытяжке с утонением - за счет
изменения толщины заготовки. При комбинированной вытяжке происходит деформирование заготовки и за счет изменения диаметра и за счет уменьшения толщины заготовки одновременно.
В зависимости от температуры штампуемого металла различают холодную вытяжку и вытяжку с подогревом. Под термином "вытяжка" подразумевают холодную вытяжку без утонения. В процессе вытяжки получают детали круглого и других (произвольных) поперечных сечений: квадрат, прямоугольник, овал и др.
Рассмотрим процесс вытяжки на примере изготовления круглой детали (рис.20). В этом случае круглая заготовка втягивается в зазор Z между матрицей и пуансоном под действием силы Р; при этом диаметр заготовки уменьшается и высота изделия увеличивается за счет сжатия заготовки в окружном направлении и растяжения в радиальном направлении; дно растягивается в окружной и радиальном направлениях. При некоторых условиях под действием сжимающих напряжений теряется устойчивость фланца-кольцевой части заготовки. Это приводит к образованию гофров, препятствующих втягиванию заготовки в зазор и приводящих к разрыву заготовки - браку. Для предупреждения образования гофров вводят прижим (рис. 20а), прижим осуществляют с давлением q = (0,1-0,3 кгс/мм2) 0,01-0,03 Мн/м2.
Процесс деформирования при вытяжке характеризует отношение среднего радиуса деуали к радиусу заготовки - коэффициент вытяжки; предельная величина коэффициента вытяжки
m=r/R3=0,5-0,7 (10)
при этом отношение высоты полученной детали к диаметру H/d<0,7-0,6.
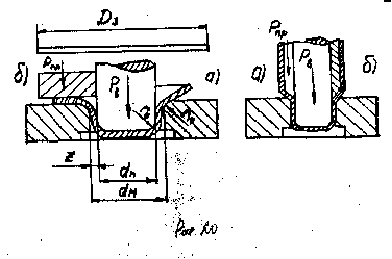
Если необходима большая высота детали полученное полое изделие подвергают последующей вытяжке: второй, третьей и т.д. При этом предельная суммарная величина коэффициента вытяжки может достигать m = 0,25, а отношение высоты детали к диаметру до
8-10. Необходимость прижима. Прижим на первой операции нужен, если
(S/D3)*100<2 (11)
прижим на последующих операциях нужен, если
(S/dn-1)*100<1,5 , а mn<0,78 (12)
Усилие прижима определяют по формуле
Pnp=q*Fnp (13)
где q - давление прижима , Fnp - площадь прижима .
Втягивание материала в матрицу возможно лишь наличии определенных радиусов на пуансоне или матрице, так как при радиусах равных нулю процесс вытяжки переходит в процесс вырубки. При вытяжке рекомендуют назначать:
радиус матрицы : rm=(4-8)S (14)
радиус пуансона: rn=(0,7-0,8)rm
Для уменьшения сил трения при вытяжке заготовки смазывают смазками, назначаемыми в зависимости от марки металла заготовки.
Усилие вытяжки определяют по формуле (наибольшее)
Pв=бв*п*d (15)
Общее усилие определяют с учетом прижима
P=pв+pnp