Обработка давлением
При вытяжке одновременно можно формовать на дне небольшие рельефные впадины и выступы, деталь может быть без фланца и с фланцем.
Особенности формы
При вытяжке вследствие анизотропии материала открытый торец детали получается по высоте не одинаковым , а наружный диаметр фланца не круглым . Поэтому необходим припуск для обрезки. Толщина детали по высоте также не одинакова у верхнего торца от 1 до 1,3 толщины у дна - 0,85So , толщина дна уменьшается до 0,95So (рис.21)
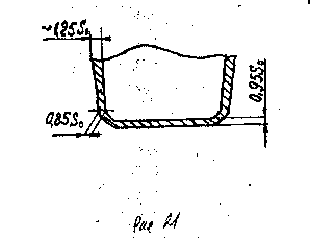
Размеры заготовки определяют из условия равенства поверхности заготовки поверхности детали с учетом припуска на обрезку; для круглой детали:
Fзаг=FДЕТ+F; D3=1,13(Fзаг)1/2 (17)
Зазор между матрицей и пуансоном принимается равным (1-1,3)So в зависимости от коэффициента вытяжки.
Штампы для вытяжки имеют те же, что и при вырубке - пробивки, основные элементы.
Вытяжка с подогревом. При обычной вытяжке за один переход получают высоту (0,6-0,7)d. При вытяжке с подогревом можно за один переход получить высоту, равную (1,3-2,3)d. Способ используется для вытяжки заготовок главным образом из цветных сплавов (алюминиевых, магниевых, титановых). Сущность процесса заключается в том, что материал в очаге деформации нагревается (рис.22) и тем самым уменьшается его предел текучести а в зоне сформировавшейся части детали металл охлаждается для увеличения механических характеристик.
Температура
нагрева в очаге
деформации
должна быть
выше температуры
рекристаллизации
с тем, чтобы
материал не
получал упрочнения.
Вытяжка делается
на
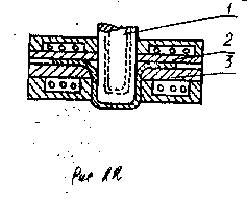
гидропрессах или на тихоходных (12-20ход/мин) механических прессах.
Вытяжка с утонением. Вытяжка с уточнение отличается от рассмотренной выше вытяжки тем, что при этом процессе уменьшается толщина стенки полого изделия, а диаметр остается почти неизменным, высота детали значительно увеличивается. Зазор между матрицей и пуансоном в этом случае меньше толщины заготовки (рис.23).
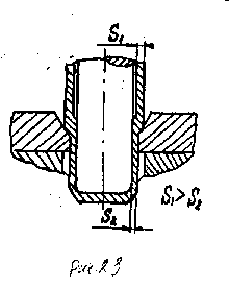
Сущность процесса. Усилие от пуансона передается донышку, при этом начинает уменьшаться толщина стенки за счет нормальных сил возникающих со стороны конической части матрицы и пуансона, тангенциальных сжимающих сил и еще сил трения на матрице и пуансоне.
Важно отметить, что сила трения на пуансоне направлена вниз и способствует разгрузке опасного сечения, так как материал в очаге деформации под действием сдвигающих напряжений частично при движении пуансона вытесняется вверх относительно движения пуансона (двигающегося вниз).
Для получения большей степени деформации (U=(Fo-F)/Fo) вытяжку ведут через две или три матрицы. Для вытяжки с утонением применяют все деформируемые материалы.
Вытяжка с утонение нашла широкое применение в промышленности, особенно в приборостроении для изготовления заготовок сильфонов - упругих чувствительных элементов системы автоматики.
Вытяжка с утонением по сравнением с обычной вытяжкой имеет следующие преимущества:
1.Не требует применения сложных штампов и прессов.
2.Число вытяжных операций может быть меньше для получения заданной высоты по сравнением с обычной вытяжкой.
3.Качество металла в вытянутой стенке лучше.
Особенность деталей заключается в том, что толщина донца в (5-10) раз толщины стенок.
Точность при вытяжке нужно рассматривать для каждого параметра отдельно:
а) Точность по диаметру,
б) Точность по толщине стенок,
в) Точность по высоте.
Эти параметры в значительной степени определяются степенью точности инструмента. С учетом всех факторов достигаемая при вытяжке точность по диаметру может соответствовать 6-9 квалитету; по толщине - 6-11 квалитету; по высоте - ниже 16 квалитета.
Качество наружной поверхности зависит от качества поверхности матрицы: внутренней - определяется частотой поверхности исходного материала и пуансона; шероховатостью по наружной поверхности - Ra=0,63-0,16 мкм.
Комбинированная вытяжка. При комбинированной вытяжке за один переход существенно уменьшается диаметр заготовки и толщина (рис.24). Так как при обычной вытяжке значительная разнотолщинность стенки по высоте (до 0,85S у дна и до 1,3S у верхнего торца), то в начальный момент происходит только обычная вытяжка и вытяжка с уточнением. При комбинированной вытяжке создается благоприятная схема напряженного состояния, при которой обычная вытяжка разгружает наиболее нагруженное сечение вытяжки с уточнением. Это позволяет с получением высоких качественных показателей увеличить производительность в 2-3 раза.
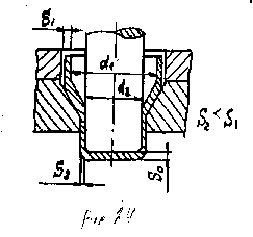
При комбинированной вытяжке получают заготовки 6-9 квалитета, точности по диаметру , 6-11 квалитета точности по толщине стенки, шероховатость - Ra=0,63-0,16 мкм.
Технологичность деталей полученных вытяжкой.
1.Радиус рабочей кромки матрицы rm=(4-8)S, пуансона
rn=0,7rm. Сопряжение дна со стенкой без радиуса можно получить путем калибровки или при штамповке весьма толстых заготовок с D3/S>20 , m>0,7.
2.В первую очередь операцию вытяжки можно получить отношение высоты детали (H) к диаметру (d) не более H/d<0,6 (m=0,5); для получения большей высоты необходимы последующие переходы.
Наиболее экономично изготовлять более высокие детали с большей точностью и лучшим качеством поверхности комбинированной вытяжкой, при которой за одну операцию можно получить в зависимости от принятых степеней деформации относительную высоту детали до 1,5-2,5.
3. Избегать глубоких вытяжек с широким фланцем (Dф>3d при h>2d) , требующих большого количества операций.
4.Конфигурация деталей должна быть простой: дно - плоское или слегка выпуклое в наружную сторону, фланец - плоский, боковые поверхности цилиндрические, конические; Вместо конических с малым углом конусности предпочтительнее цилиндрические поверхности.
5.Размеры деталей следует проставлять так : высоту-от дна детали, радиусы закруглений между дном и стенкой - по внутренней поверхности, радиус закругления между фланцем и стенкой - по наружной поверхности, размеры выступов по высоте лучше проставлять между дном и ступенью снаружи.
6.Допуски на диаметры выпуклых деталей следует устанавливать не выше 12-13 квалитета точности.
7.Точность поперечного сечения деталей при комбинированной вытяжке соответствует 6-9 квалитету точности, большая точность относится к деталям, полученным с большой степенью деформации по диаметру.
8.Шероховатость поверхности деталей полученных комбинированной вытяжкой и вытяжкой с утонением соответствует Ra=1,25-0,16 мкм; при обычной вытяжке шероховатость на 1-2 интервала параметра шероховатости ниже исходной.
Формовка.
Формовка - процесс изменения формы заготовки за счет местных деформаций. К формрвке относятся операции:
1.рельефная формовка,
2.отбортовка отверстий,
3. закатка борта,
4. раздача,
5. обжим,
6. правка.
Рельефная формовка - операция, которая обеспечивает получение на заготовках ребер жесткости различной формы (рис.25). При рельефной формовке листового материала деформирование происходит за счет двухосного растяжения (растяжения в плоскости листа), при этом материал значительно утоняется (50%).
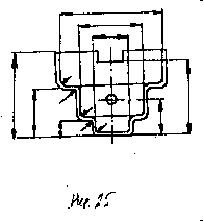
Допустимая степень деформации определяется по формуле:
E=(l-lo)/l0<0,75δ = 15-18% (18)
где lo и l -длина элемента до и после деформации операции, δ - относительное удлинение материала при растяжении.
Отбортовка . Различают отбортовку отверстий и отбортовку наружного контура.
Отбортовка отверствий - процесс формоизменения листовой заготовки, при котором у отверстия получают борт (рис.26).
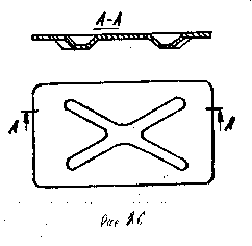
При деформировании наблюдается растяжение в тангенциальном (окружном) направлении и уменьшение толщины материала. Степень деформации определяется коэффициентом отборки:
Kот=d/D
При (S/D)*100=2 , Kот=0,75 при сверлении отверстия и Kот=0,8 при пробивке.
Допустимая степень деформации в значительной степени зависит от:
1) качества поверхности отверствия,
2)относительной толщины материала ,
3) материала и его состояния ,
4)формы рабочей части пуасона.
Чем меньше трещин на поверхности отверствия, чем меньше Kот.
У сверленных отверствий Kот меньше, чем пробитных. У пробитной детали Kот значительно изменяется в зависимости от положения блестящего пояска относительно матрицы. Если блестящий поясок будет в зоне наибольших деформаций, то Kот меньше, чем при положении шероховатой части в зоне наибольших деформаций.
Высота борта определяется как и при гибке (приближенно). Это возможно благодаря тому, что материал утоняется. Наибольшая толщина у края борта определяется выражением (на основе постоянства объема)
S1=So*(Kот)1/2 (20)
Разновидности отбортовки: отбортовка с утонением.
Отбортовка с утонением выполняется для получения более высоких буртов. При отбортовке с утонением одновременно с образованием бурта толщина стенки уменьшается.
Отбортовка наружного контура - это в сущности процесс неглубокой вытяжки. К этому процессу относятся все характерные особенности вытяжки: напряженное состояние, деформации и возможность гофрообразования.
Раздача - представляет собой процесс увеличения периметра поперечного сечения трубчатой исходной заготовки (рис.27).
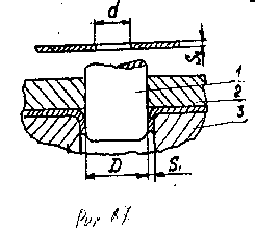
Наименьшая толщина стенки прближенно определяется выражением
S1=So*(d/d1) (21)
Соотношение Kр=d/d0 называют коэффициентом раздачи, который может достигать величины 1,6 при S/d=0,15 и угле а=20 грд. (рис.27).
Обжим - процесс уменьшения периметра поперечного сечения краевой части полой заготовки (рис.28).
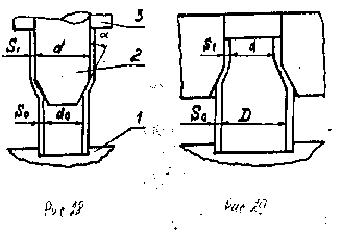
При обжиме в заготовке возникают тангенциальные сжимающие напряжения, в результате чего уменьшается периметр и уменьшается толщина заготовки. Увеличение толщины заготовки у края можно определить из выражения, полученного на основе условия постоянства объема:
S об=So√(D/d)
(22)
В процессе обжима вертикальная часть детали имеет сжимающие напряжения, под действием которых она может получить потерю устойчивости. Для предупреждения потери устойчивости и увеличения коэффициента обжима
Kоб=D/d (23)
применяют подпор наружный, внутренний и одновременно оба.
Коэффициент обжима для мягкой стали:
-
без подпора подпор наружный подпор внутренний и наружный 0,7-0,75 0,55-0,6 0,3-0,35
Правкой называют операцию, при которой происходит увеличение точности формы детали.
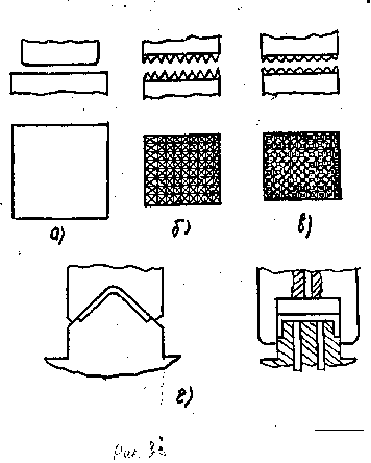
При операциях отрезки или вырубки, гибки и пробивки материал в очаге деформации и вблизи него находится под действием изгибающего момента. Этот изгибающий момент нарушает плоскостность полученных деталей, за счет удлинения волокон на одной и укорочение волокон на другой сторонах детали. Операция правки заключается в том, сделать все волокна одинаковой длины по толщине металла (кроме зон гибки в гнутых деталях. Достигается это на штампах (рис.29). Штампы для правки могут иметь:
плоские (гладкие) плиты,
точечные плиты,
вафельные плиты.
Шаг между выступами точечных и вафельных плит должен быть равен: t=(0,5-0,9)S, давление правки от 50 до 300 мн/м2 (от 5 до 30 кГ/мм2). Плиты должны быть массивными с тем, чтобы при правке они не прогибались.
Комбинированная штамповка.
Для получения производительности труда (в 3-10 раз), уменьшения количества штампов и прессов в месте штамповки по отдельным операциям применяют комбинированную штамповку. Комбинированная штамповка заключается в одновременном выполнении нескольких операций в одном штампе. Существует три способа комбинирования операций холодной штамповки: последовательный, совмещенный и последовательно-совмещенный (рис.30).
Отличие этих вариантов состоит в последовательности и месте выполнения операций. При последовательном способе все операции выполняются одновременно в последовательном штампе на разных позициях, причем число переходов соответствует числу позиций. При совмещенном способе все операции выполняются одновременно в одной и той же позиции штампа совмещенного действия. При последовательно-совмещенном способе для одновременного выполнения всех операций требуется позиций в инструменте меньше, чем операций. Этот способ представляет комбинацию из первых двух.
Для выполнения технологических процессов используется материал в виде полосы или ленты. Использование полосового или ленточного материала позволяет в значительной мере механизировать и автоматизировать процесс штамповки. Ширина полосы при наличии вытяжки в комбинированной штамповке принимается несколько больше, чем это необходимо для получения детали с той целью, чтобы можно было иметь перемычки между отдельными операциями для перемещения всех полуфабрикатов на следующую позицию.
При выполнении формоизменяющих операций в ленте (полосе) часто требуется специальная подготовка ленты (выполнение прорезей, вырубки промежутков) для облегчения процесса деформирования материала.
Выбор способа штамповки определяется рядом факторов:
1.точностью изготовления детали (особенно получения соосности),
2.технической культурой инструментального производства,
3.конструкцией детали и пр.
В зависимости от сложности и размеров детали комбинированная штамповка может быть однорядная и многорядная.
Точность комбинированной штамповки определяется точностью отдельных элементов контура детали и точностью взаимного расположения этих элементов. Точность отдельных контуров детали определяется точностью используемого способа. Точность взаимного расположения отдельных элементов контура определяется способом комбинированной штамповки: при совмещенной штамповке - точностью взаимного расположения пуансонов и матриц; при последовательной - точностью взаимного расположения пуансонов и матриц и точностью оринтеровки (базирования) полуфабриката (заготовок) на каждом переходе, обычно она соответствует 12-14 квалитету.
Штамповка в условиях мелко серийного производства.
При мелкосерийном производстве изготовляют от 3-5 до 20-10000 штук деталей.
Использование в мелкосерийном производстве штампов серийного производства, стоящих до 200-300 руб., экономически невыгодно и увеличивает срок изготовления новых деталей (штамп серийного производства изготовляют ориентировочно один месяц).
Для быстрого освоения новых изделий (опытных образцов) с минимальными производственными затратами в условиях мелкосерийного производства применяют два способа: штамповку на упрощенных штампах и на универсальных штампах.
К штамповке на упрощенных штампах относят штамповку: а) на пинцетных штампах, б) на литых штампах, в) на штампах с использованием полиуретана, взрывчатых веществ, импульсного магнитного поля, взрыва газовых смесей, электрогидравлического эффекта и др.
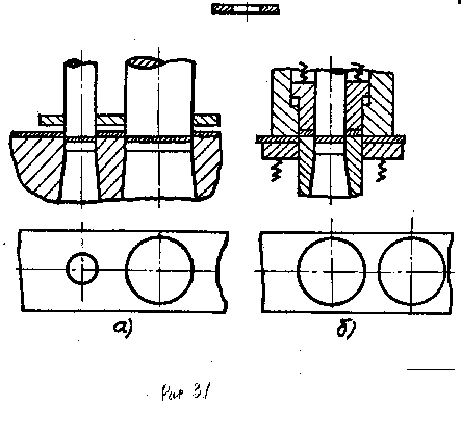
Пинцетные (листовые) штампы (рис.31) используют как для индивидуальной, так и групповой штамповки деталей. Их применяют для вырубки - пробивки, иногда для гибки, отбортовки, рельефной формовки.
Литые штампы изготовляют из алюминиевоцинковых сплавов и используют для гибочных, вытяжных, формовочных работ. Такие штампы допускают многократное восстановление. Рекомендуют их армировать стальными вставками в наиболее изнашиваемых местах.
Универсальные штампы требуют первоначально больших затрат на изготовление, чем такого же назначения штампы серийного производства; однако они быстро окупаются, так как используются для штамповки большой номенклатуры деталей. По конструктивному оформлению они подобны штампам серийного производства, однако, имеют некоторое отличие.
Универсальные штампы используют для двух видов штамповки: 1)поэлементной и 2)групповой штамповке.
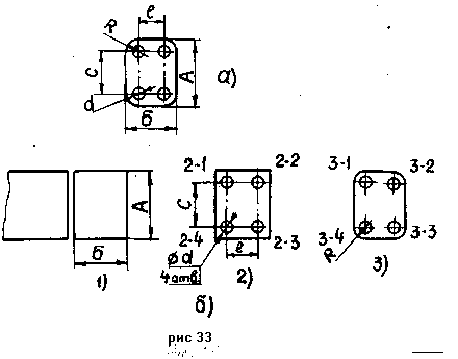
Сущность метода поэлементной штамповки заключается в том, что контур детали, разделенный на простейшие элементы (прямые, кривые, окружности и др.) образуется последовательной штамповкой при помощи набора универсальных штампов, установленных на прессах. Обязательным условием эффективного использования штамповки является нормализация элементом геометрических форм штампуемых деталей.
Последовательность изготовления детали показана на рис.32.
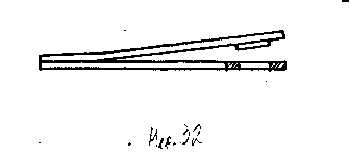
Порядок операций должен так назначаться, чтобы последующие операции не вызывали изменения положения уже изготовленного элемента контура относительно базы.
Точность взаимного расположения элементов контура детали при последовательной штамповке соответствует 12-14 квалитету.
Сущность групповой штамповки состоит в том, что, сгруппированные по технологическим признакам детали (вытяжки, пробивки, и т.д.) обрабатываются на групповых штампах, которые представляют собой штампы состоящие из двух основных частей, блока и комплекта быстросменных наладок. Блок, включающий плиты, направляющие элементы и элементы крепления штампа и зажима наладок, закрепляется постоянно на прессе. Быстросменные наладки, выполняющие функции ориентировки заготовки и формирования детали (вырубки, гибки, вытяжки и т.д.) можно быстро (за несколько минут) заменять и таким образом переналаживать штамп на выполнение другой операции.
4.5. Обьемная штамповка. Бесштамповая обработка
Холодное выдавливание. Холодным выдавливанием называют процесс, при котором холодный металл вытесняется из закрытого объема в зазор или отверстие, имеющееся в инструменте. При холодном выдавливании метал в закрытом объеме находится под большим давлением - 2000-2500 МН/м2 (до 200-250 кг/мм2) и в следствии может течь в том направлении, в котором сопротивление течению найменьшее.
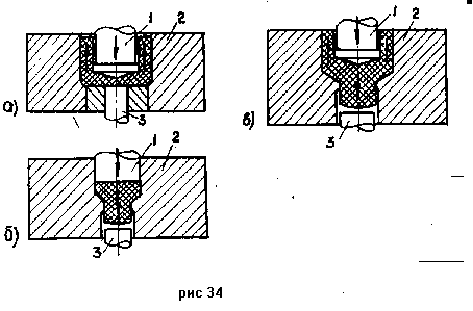
Возможности получаемых форм деталей определяется способами выдавливания (рис.34) : прямым , обратным и комбинированным.
При прямом выдавливании металл течет в напрввлении движения пуансона , при обратном выдавливании в противоположном движении : в направлении движении и обратном движении пуансона.
Для холодного выдавливания используют деформируемые алюминий и его сплавы , медь и ее сплавы ,никель и его сплавы, стали с пределом прочности до 550-600 МН/м2.
Поперечное сечение детали определяется степенью деформации
U=(Fo-F)/Fo (24)
где Fo и F - площадь поперечного сечения заготовки и детали.
Допустимая степень деформации зависит от марки и состояния металла. Если при допустимой степени деформации не получают нужных размеров деталей вводят дополнительные операции выдавливания.
Усилие выдавливания определяют по формуле :
P=q/Fn (25)
где q-давление течения , Fn-площадь на которую давит пуансон.
Давление течения один из важнейших технологических параметров холодного выдавливания. Величина давления зависит от марки материала и его состояния, степени деформации, силы трения и др.
Силы трения увеличивают усилия в 2-3 раза ,поэтому стремятся их уменьшать до минимума. С этой целью используют определенные смазки. Так как при холодном выдавливании возникают большие давления, то смазки легко выдавливаются и происходит контакт инструмента с несмазанной заготовкой, что приводит к микросвариванию и резкому увеличению давления. Для сохранения смазки при выдавливании на заготовку наносят пористый прочнопластичный разделяющий слой. Для сталей разделяющим слоем является - слой цинкового фосфата, для алюминия и его сплавов - слой анодных окислов. Смазкой для стали является раствор хозяйственного мыла, для алюминия и его сплавов - животные жиры и минеральные смазки на основе парафина.
Размеры заготовки. Размеры поперечного сечения заготовки на 0,05-0,10 мм меньше размеров матрицы; высота заготовки определяется из условия равенства объема заготовки объема детали с учетом припуска на обрезку.
H=(Vд+V)/F3 (26)
где F3 - площадь заготовки,
Vд,V - объем заготовки и припуск на обрезку.
Для уменьшения давления течения используют выдавливание с активными (направленное по течению металла)силами трения . Это позволяет уменьшить усилие (давления)выдавливания на 15-40% соответственно при степенях деформации 50-70% .
При холодном выдавливании получают 6-11 квалитет точности детали по поперечному сечению, шероховатость поверхности с параметром Ra=2,5-0,16 мкм, высокую производительность ,экономию металла.
Для выдавливания используют колоночные и бесколоночные штампы. Для холодного выдавливания сталей ,медных и никелевых сплавов используют специальные прессы, для мягких алюминевых сплавов (бв<10-12кг/мм2)-обычные кривошипные прессы.
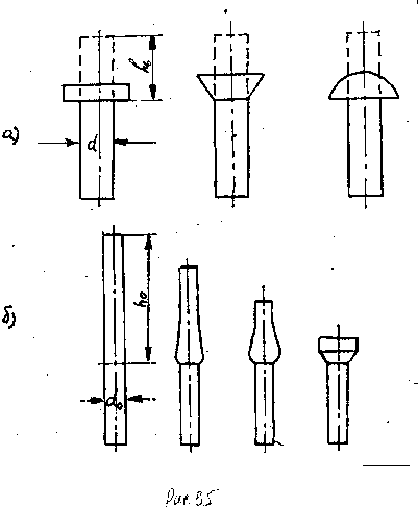
Высадка - процесс перераспределения металла, при котором на заготовке получают местное утолщение (рис.35).
При высадке можно получить утолщение на трубчатых, плоских заготовках, заготовках из прудка и т.д. Высадка осуществляется двумя способами - открытым и закрытым. При открытом способе металл имеет возможность свободно течь в направлении, перпендикулярном движению пуансона; при закрытом способе течение металла перпендикулярно движению пуансона ограничивается инструментом.
Для высадки используют калиброванные прудки. Детали изготовляют из стали марок от 10 до 45 , 20Х , 40Х , 30ХГСА, ШХ9 , ШХ15 , 12Х18Н9Т, У10А, дюралюмина Д1 и Д16 , латуни Л62 , Л68 , меди и др.
Длина
высаживаемой
части заготовки
ho определяется
из условия
равенства
объемов заготовки
и высаживаемой
части детали.
При ho<2d высадка
выполняется
за один переход,
при 2,5d
ho=4*V/(пd2)
(27)
где
V - объем высаживаемой
части заготовки.
Процесс
высадки изделий
массового
производства
автоматизорован
и выполняется
на холодновысадочных
автоматах.
Изготовляют
автоматы одно-,двух-
и трехударные.
В автоматах
подача материала
, отрезка заготовки,
высадка головки
и удаление
детали выполняются
автоматически
.
Качество
деталей. Точность
поперечных
размеров деталей
в формируемых
в инструменте
в соответствует
8-11 квалитету,
при тщательном
изготовлении
инструмента
- 7 квалитету
точности. Точность
продольных
размеров
соответствует
11-13 квалитету.
Широховатость
поверхности
соответсвует
- Ra=2,5-0,32 мкм.
Прокатка.
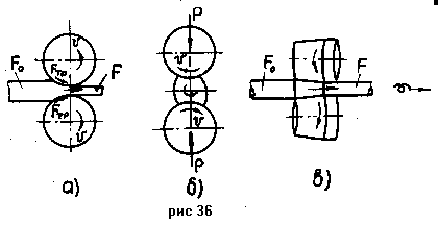
Различают три
основные вида
прокатки :продольную,
поперечную
и поперечно-винтовую
(рис.36).
При
продольной
прокатке (рис.35а)
валки одинакового
диаметра вращаются
в противоположных
направления
с одинаковыми
скоростями.
Оси валков
паралельны,
а растояния
между валками
одинаковы.
Металл деформируется
в основном
продольном
направлении
в напрвлении
проката. При
поперечной
прокатке (рис.36,б)
валки с паралельными
осями вращаются
в одном направлении
с одинаковыми
скоростями.
Прокатываемая
заготовка
круглого поперечного
сечения по мере
уменьшения
расстояния
между валками
обжимается
по диаметру;
при этом заготовка
вытягивается
в продольном
направлении.
При поперечно-винтовой
прокатке (рис.36,в)
валки вращаются
, как и при поперечной
прокатке , с
одинаковыми
скоростями
в одну сторону.
Оси валков
наклонены одна
к другой. Заготовка
при вращении
валков подается
в направлении
биссектрисы
угла наклона
валков и одновременно
вращается. При
этой прокатке
уменьшается
поперечное
сечение заготовки.
Основной
технологический
параметр прокатки-
степень деформации:
W=(Fo-F)/Fo (28)
где
Fo и F - площади
поперечного
сечения заготовки
до и после прокатки.
Прокатка
в металургическом
производстве
используется
для получения
листов,
лент, труб, прудков
и других профилей
, используемых
в различных
отраслях
металлообрабатывающей
промышленности.
В приборостроении
используется
для получения
точных пластин,
лент, профилей,
а также для
упрочнения
лент (полос) и
листов.
При
холодной прокатке
достигают 6-9
квалитет точности
и параметр
шероховатости
Ra=1,25-0,32 мкм. При точной
(шариковой и
валковой) прокатке
в приборостроении
получают 5 квалитет
точности и
параметр
шероховатости
Ra=0,63-0,04 мкм.
Волочение.
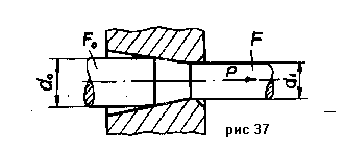
Волочение - это
процесс притягивания
заготовки через
отверстие
меньшего поперечного
сечения, чем
сечение заготовки
(рис.37). При волочении
получают сплошные
и полые детали
постоянного
поперечного
сечения по
длине. Поперечное
сечение может
быть любым.
Для
волочения
используют
инструмент
- волоки (цельные
или составные),
устанавливаемые
на волочильные
станы, которые
бывают продольно-волочильные
и барабанные.
Продольно-волочильные
используют
для волочения
труб, прутков,
барабанные
- для волочения
проволоки и
других профилей
сматываемых
в бунты. На
приборостроительных
заводах используют
оба вида станов.
Основной
технологический
показатель
- степень деформации,
которая не
должна быть
более 25%
U=(Fo-F)/Fo
(31)
где
Foи F - площадь
поперечного
сечения заготовки
до и после волочения.
При
волочении
получают точность
поперечных
размеров 6-9
квалитета,
шероховатость
поверхности
соответствует
Ra=0,63-0,16 мкм.
Использование
волоченных
профилей при
производстве
деталей приборов
позволяет
уменьшить
расход металла
до 45% и снизить
трудоемкость
до 20% в сравнении
с изготовлением
деталей резаньем.
Ротационный
обжим.
Ротационный
обжим - это процесс
последовательного
обжатия по
периметру и
длине заготовки,
в результате
которого
увеличивается
длина и уменьшается
поперечное
сечение заготовки.
Этот процесс
выполняют на
ротационно-обжимных
(рис.38)
и радиально
обжимных машинах.
На
этих машинах
получают
удлиненные
изделия не
только круглого,
но и граненного
сечения; изделия
можно получать
диаметром от
0,15 мм до 400 мм сплошного
профиля до 600
мм трубчатого
профиля; изделия
могут быть
постоянного
сечения по
длине и ступенчатые
из металлопорошков
жаропочных
и других малопластичных
сплавов; можно
выполнять
сборочные
операции.
Степень
деформации
(формула 28) может
достигать 90% ,
так как металл
деформируется
при благоприятной
степени нагружения.
При горячей
обработке можно
деформировать
с любой степенью
деформации.
При
ротационном
обжиме достигают
точность 6-9
квалитета при
холодной обработке
и 11-13 квалитета
при горячей
обработке,
шероховатость
поверхности
- Ra=0,32-0,08 мкм при холодной
обработке и
Rz=40-20 мкм при горячей
обработке.
Горячая
объемная штамповка.
Горячую
объемную штамповку
применяют для
изготовления
сложных и
ответственных
деталей
в условиях
серийного и
массового
производства.
При горячей
штамповке
завариваются
внутренние
литейные поры,
что увеличивает
плотность
металла. Формообразование
в этом случае
обусловлено
пластичностью,
которая зависит
не только от
химсостава,
температуры,
скорости деформации,
но и от схемы
воздействия
внешних сил.
Наряду с высокой
пластичностью
при обработке
давлением
стремятся
получить возможно
меньшее сопротивление
деформированию.
Показателем
технологических
свойств в этом
случае является
ковкость. Ковкость
увеличивается
с повышением
пластичности
и уменьшением
сопротивления
деформированию.
Нагрев металла
увеличивает
ковкость.
Объемная
штамповка
заключается
в формоизменении
заготовки в
штампах под
действием
внешних сил.
Полость, формирующая
в штампе заготовку,
называется
ручьем. Отштампованная
заготовка
называется
штампованной
поковкой.
Последовательность
технологического
процесса изготовления
штампованной
поковки: резка
исходного
металла на
заготовки,
нагрев заготовки,
штамповка,
обрезка заусенца,
охлаждение
и термообработка
поковок, очистка
от окалины,
правка и контроль.
Исходным
металлом для
объемной штамповки
являются прокатные
или прессованные
прутки чаще
из углеродистой,
низколегированной
стали, а также
из высоколегированной
стали и сплавов,
жаропрочность
сплавов, алюминиевых,
медных магниевых
и титановых
деформированных
сплавов.
Основные
виды объемной
штамповки. Виды
объемной штамповки
подразделяют
в зависимости
от применяемого
оборудования,
на котором она
производится,
типа штампа
и других факторов.
В
зависимости
от оборудования
объемная штамповка
подразделяется
на следующие
виды: штамповку
на молотах,
штамповку на
горизонтально-ковочных
машинах (ГКМ),
штамповку на
кривошипных
горячештамповочных
прессах (КГШП),
штамповку на
специальных
машинах
(вертикально-ковочных,
ротационно-обжимных,
радиально-обжимных,электровысадочных),
штамповку на
фрикционных
и гидравлических
прессах.
Указанное
обороудование
принципиально
отличается
друг от друга
скоростью
деформирования
металла. Наибольшая
скорость (до
7м/сек) у молота,
наименьшая
- у гидравлического
пресса (десятки
мм в мин.). На молоте
деформирование
производится
за несколько
ударов, на прессе
за одно нажатие
на каждом ручье.
В
зависимости
от типа штампа
различают:
штамповку в
открытых штампах,
штамповку в
закрытых штампах,
штамповку
выдавливанием.
Тип штампа
определяет
условие течения
металла и поэтому
этот вид подразделения
штамповки
является основным.
Штамповку
выдавливанием
применяют
только на прессах,
штамповку в
открытых и
закрытых штампах
можно выполнять
на любом виде
оборудования.
В зависимости
от количества
ручьев в штампе
различают
штамповку в
одноручьевых
штампах и штамповку
в многоручьевых
штампах.
Далее
рассмотрим
содержание
и особенности
выполнения
основных операций
горячей объемной
штамповки.
Расчет
массы и размеров
исходной заготовки.
Масса
исходной заготовки
складывается
из массы
поковки и массы
отходов:
Qзаг=Qп+Qз+Qуг+Qкл
Qп
- масса поковки
определяется
умножением
объема поковки
на плотность;
объем поковки
рассчитывают
по номинальным
горизонтальным
размерам и
номинальным
вертикальным
размерам поковки
плюс половина
положительного
допуска. массу
заусенца Qз
определяют
по формуле:
Qз=(0,75-0,8)*Sзк*pn*p
где
Sзк
- площадь поперечного
сечения заусенечной
канавки, pn - периметр
поковки в плоскости
разъема. Массу
угара Qуг берут
в зависимости
от способа
нагрева: при
нагреве в мазутной
печи масса
угара составляет
2-3% от массы заготовки,
в газовой печи
- 1,5-2%, при электронагреве
- 0,5-1%.
Qкл
- масса клещевины
- участка для
захвата заготовки
клещами, определяет
в зависимости
от диаметра
заготовки или
от тянутой под
клещевину части
заготовки.
Расчет
размеров заготовки.
Размеры заготовки
определяют
в зависимости
от способа
штамповки. При
штамповке
поперек оси
заготовки
(плашмя) длина
заготовки равна
lзаг=ln*K
где
ln -
длина поковки;
К - коэффициент,
зависящий от
вида штамповочного
ручья, изменяется
в пределах
1,02-1,3.
Площадь
поперечного
сечения заготовки
равна:
Sзаг=Vзаг/lзаг
где
Vзаг
- объем заготовки.
При
штамповке вдоль
оси, т.е. при наличии
осадки, соотношение
высоты заготовки
к диаметру
должно удовлетворять
соотношению
1,27
Обычно
Hзаг/Dзаг=2
Деаметр
поперечного
сечения заготовки:
Dзаг=((4*Vзаг)/пK)1/3
После
определения
Dзаг
выбирают ближайший
большой размер
по ГОСТу и вычисляю
скорректированную
длину заготовки.
Резка
исходного
материала на
заготовки
заключается
в подготовке
металла к резке
и непосредственно
резке.
Подготовка
металла к резке
заключается
в зачистке на
поверхности
проката различных
местных дефектов
(плен, трещин
и т.п.) и правки
изогнутых
исходных прутков.
Местные дефекты
удаляют механическим
способом
(пневмозубилом,
абразивным
кругом, на
металлорежущих
станках или
огневым способом
(выплавкой
сварочным
электродом)).
Правку проката
производят
на кривошипных
или гидравлических
прессах.
Резку
исходного
пруткового
металла производят
на прес-ножницах,
кривошипных
прессах, пилах,
абразивными
кругами, в
хладноломах,
газовой резкой
и другими средствами.
Нагрев
заготовок.
Термомеханический
режим ковки.
При
определенных
температурах
металлы обладают
высокой ковкостью
- высокой пластичностью
и низким сопротивлением
деформированию
. Нагрев должен
обеспечивать
требуемую
температуру
заготовка,
равномерное
распределение
ее по сечению,
отсуствие
трещин, минимальное
окисление и
обезуглероживание
поверхности.
Температура
штамповки имеет
верхний и нижний
пределы, между
которыми лежит
температурный
интервал штамповки.
Нижняя граница
интервала для
железоуглеродистых
сплавов (сталей)
не должна быть
ниже температуры
фазовых превращений
(Ас3); верхняя
граница должна
быть ниже температуры
пережога, при
которой возникают
межкристалитные
окислы.
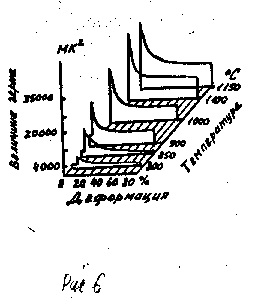
С увеличением
температуры,
как известро,
наблюдается
рост зерен
(рис.6) и металл
получает
крупнозернистую
структуру.