Автоматическая линия цинкования в барабанах
- средняя катодная плотность тока, А/дм2;
кэ – электрохимический эквивалент металла покрытия, кг/А·ч;
ВТ – выход по току металла покрытия, ед.
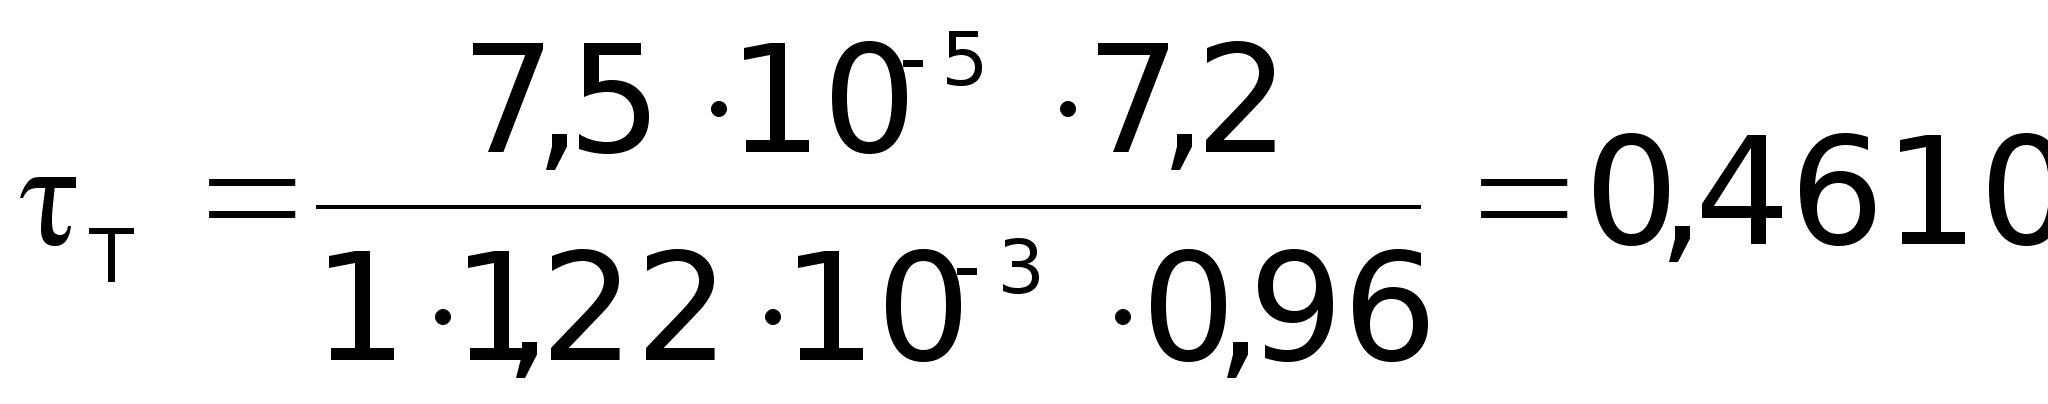 ч
= 1660 с.
Так как процесс покрытия идёт в барабанах при активном перемешивании, то часть покрытого металла истирается, чтобы это учесть увеличим т на 30%:
’т= 1660 Ч 1,3= 2158 с.
= 2158 + 60= 2218 с.
Далее определим ритм автооператорной линии по формуле:
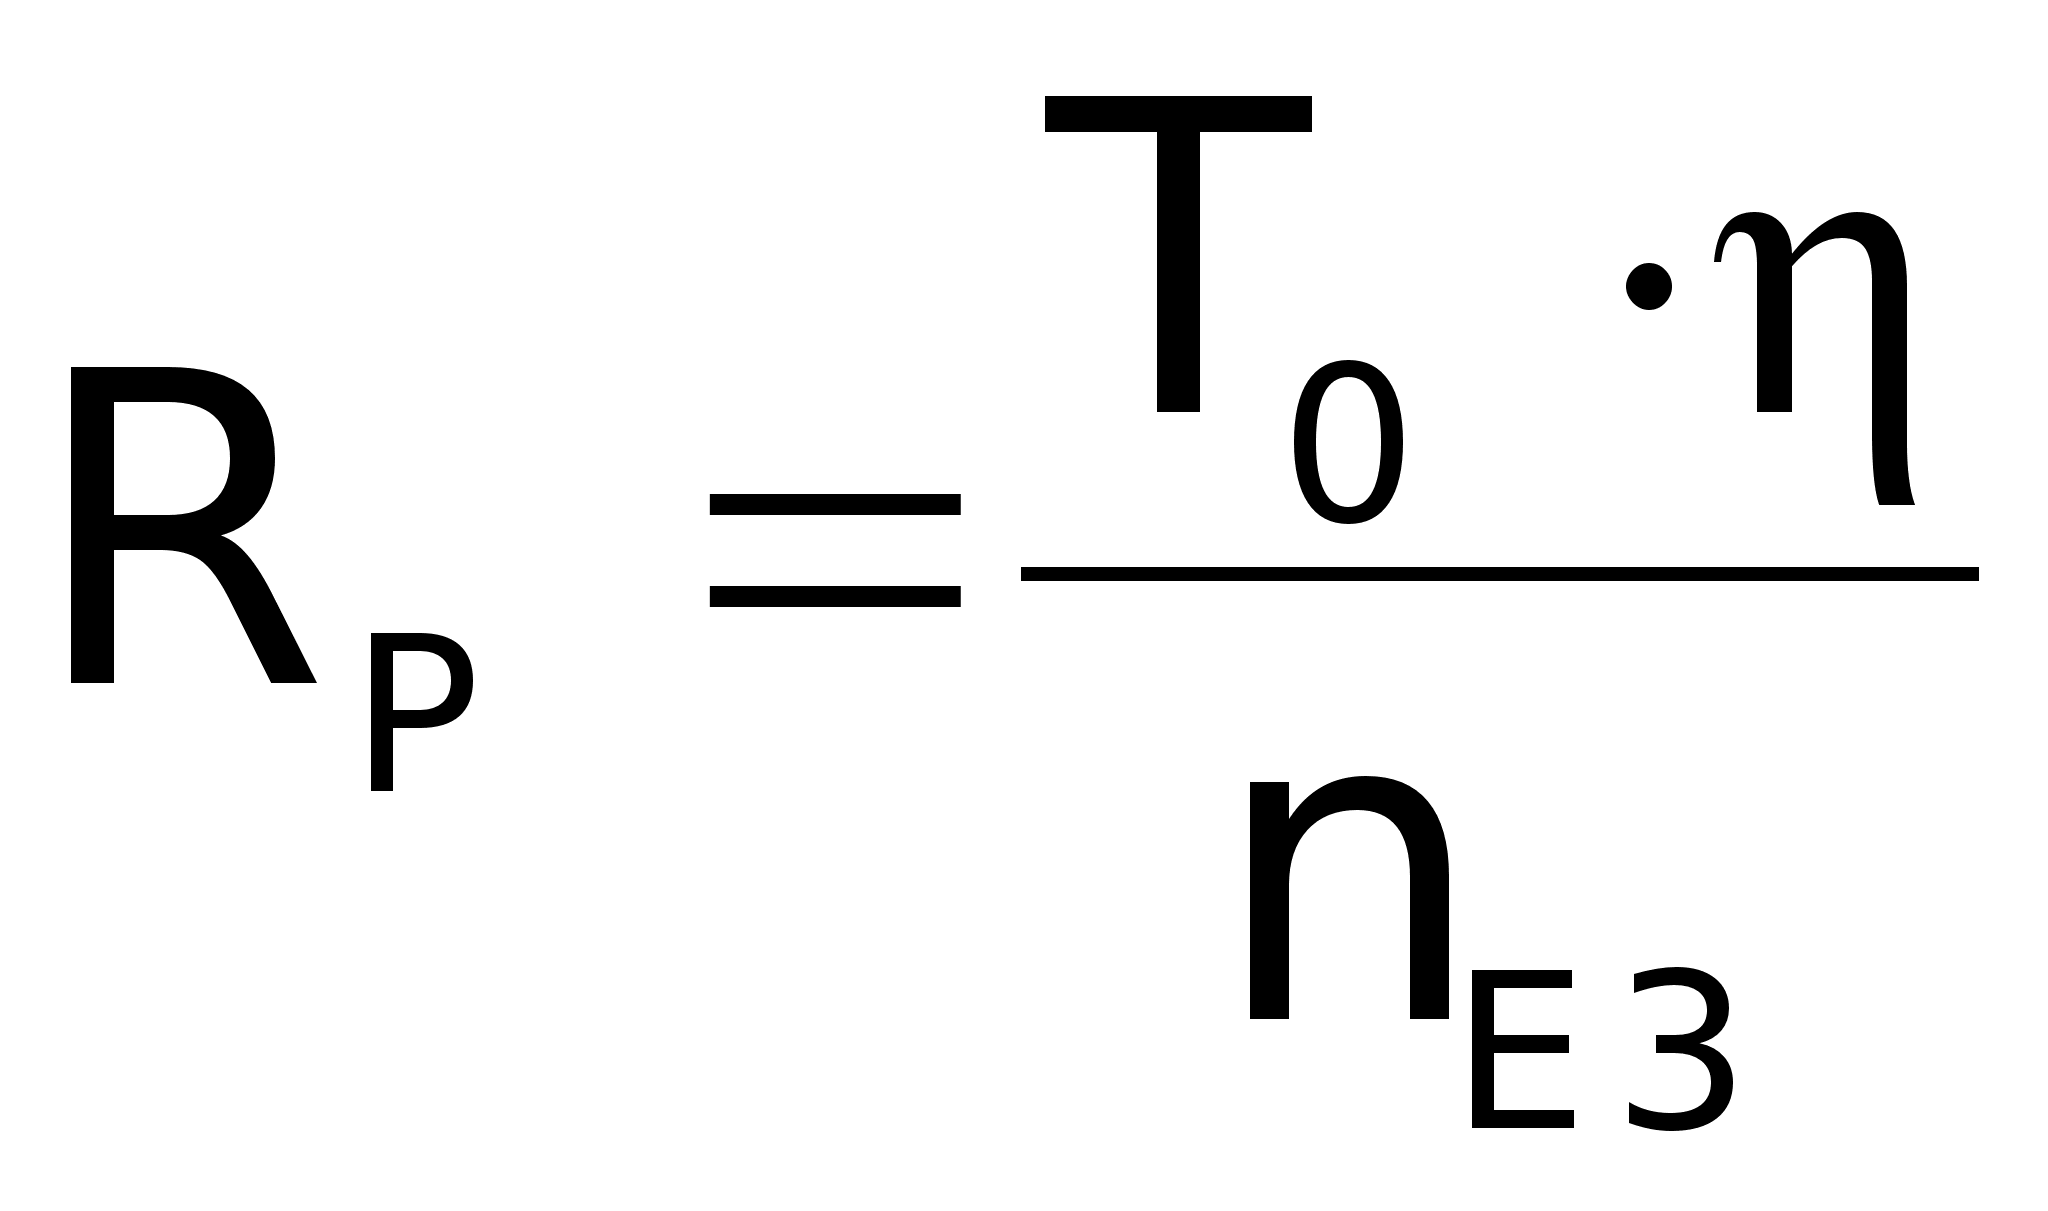 ,
(4.4)
где Т0 – действительный годовой фонд времени работы оборудования (для двухсменной работы Т0=3810 ч);
- коэффициент, показывающий какую долю рабочего дня АОЛ выдаёт барабаны с покрытыми деталями (принимаем =0,85);
nЕ3 – годовая программа в единичных загрузках:
nЕ3= Sгод / Sез, (4.5)
где Sез – площадь единичной загрузки, м2;
Sгод – величина, связанная с производственной программой S соотношением:
Sгод= S Ч (1 + 0,01 Ч ), (4.6)
где - процент исправимого брака при нанесении покрытий (принимаем =5).
Sгод= 50000 Ч (1 + 0,01 Ч 5)= 52500 м2.
nЕ3= 52500 / 2,5= 21000 загр/год.
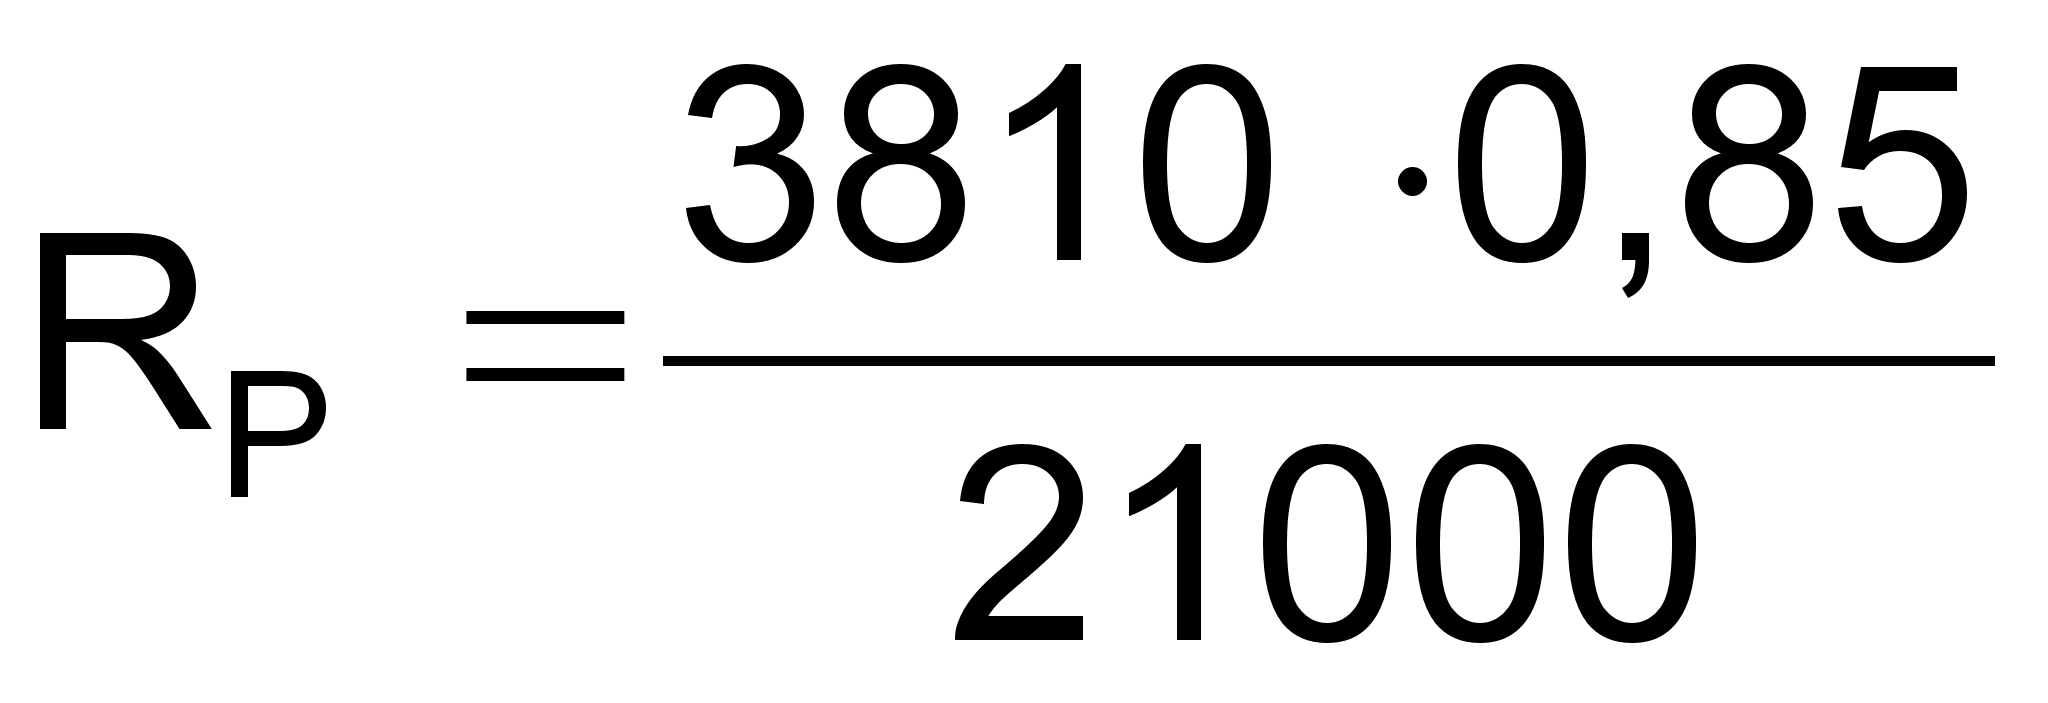 =
0,1542 ч= 555 с.
Количество основных ванн для нанесения покрытия определяем по формуле:
nов = t / Rр, (4.7)
nов = 2218 / 555= 3,99 4
Аналогично рассчитываем количество ванн для остальных процессов. В результате расчёта получаем четыре ванны цинкования, две сушильных камеры, остальных ванн по одной.
Определяем время цикла работы автооператорной линии:
tц= К Ч Rр, (4.8)
где К – наименьшее общее кратное для принятых количеств ванн (К= 4).
tц= 4 Ч 555= 2220 с (37 мин.).
Необходимое количество автооператоров:
nа = tа / Rр, (4.9)
где tа – суммарное время обслуживания автооператорами всех ванн.
Величина tа складывается из суммарного времени горизонтальных перемещений tг, вертикальных перемещений tв и выстоя tвыст автооператоров над всеми ваннами:
tа= tг + tв + tвыст. (4.10)
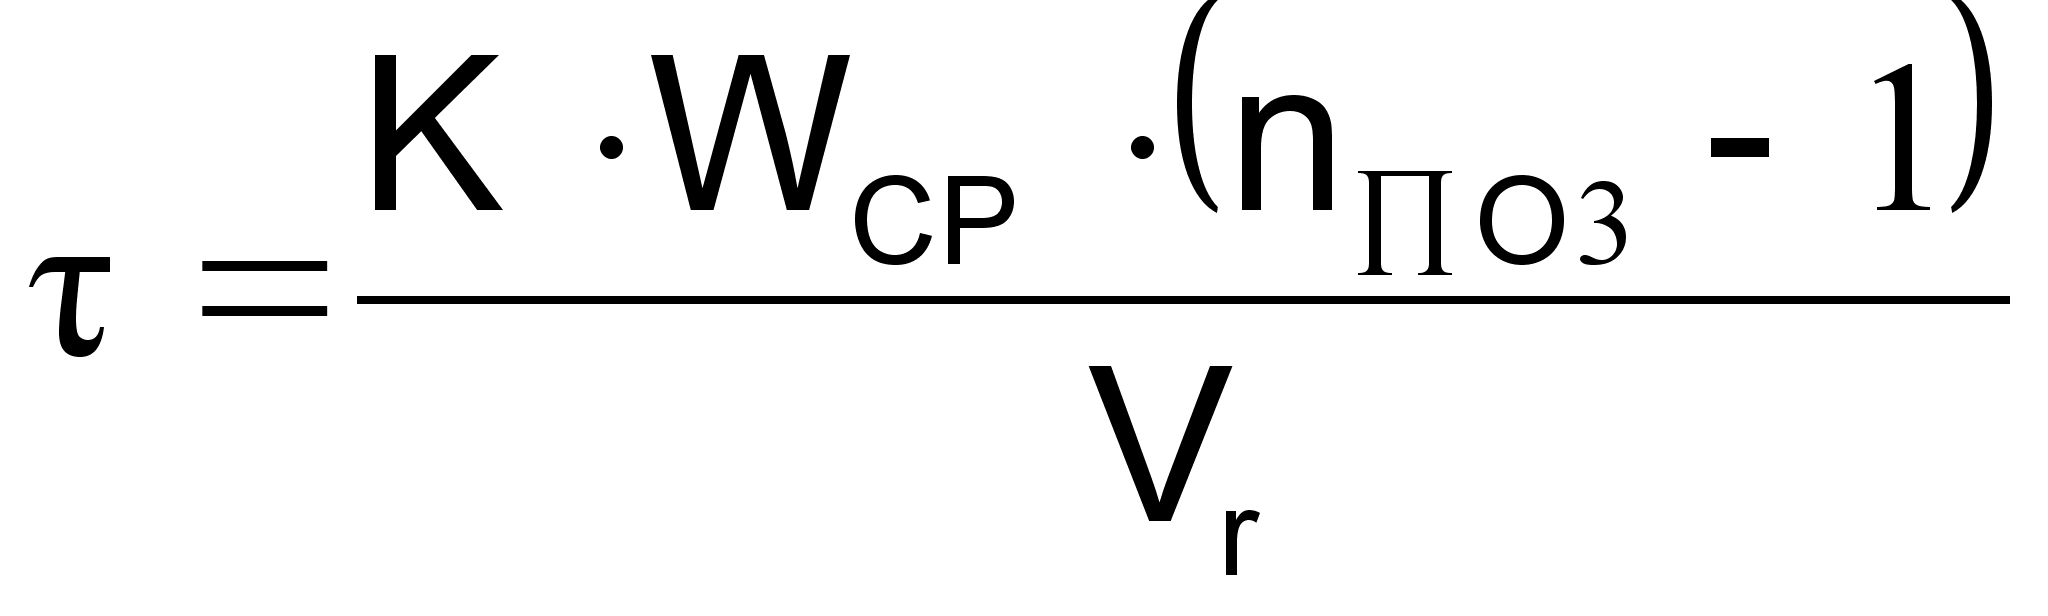 ,
(4.11)
где Wср– среднее расстояние между осями соседних ванн (Wср =1,5 м);
nпоз – количество позиций в линии, обслуживаемых автооператором за один ритм (nпоз =16);
Vг – скорость горизонтального перемещения автооператора (Vг =0,2 м/с);
К – коэффициент, учитывающий холостые ходы оператора и компоновку ванн (К= 4).
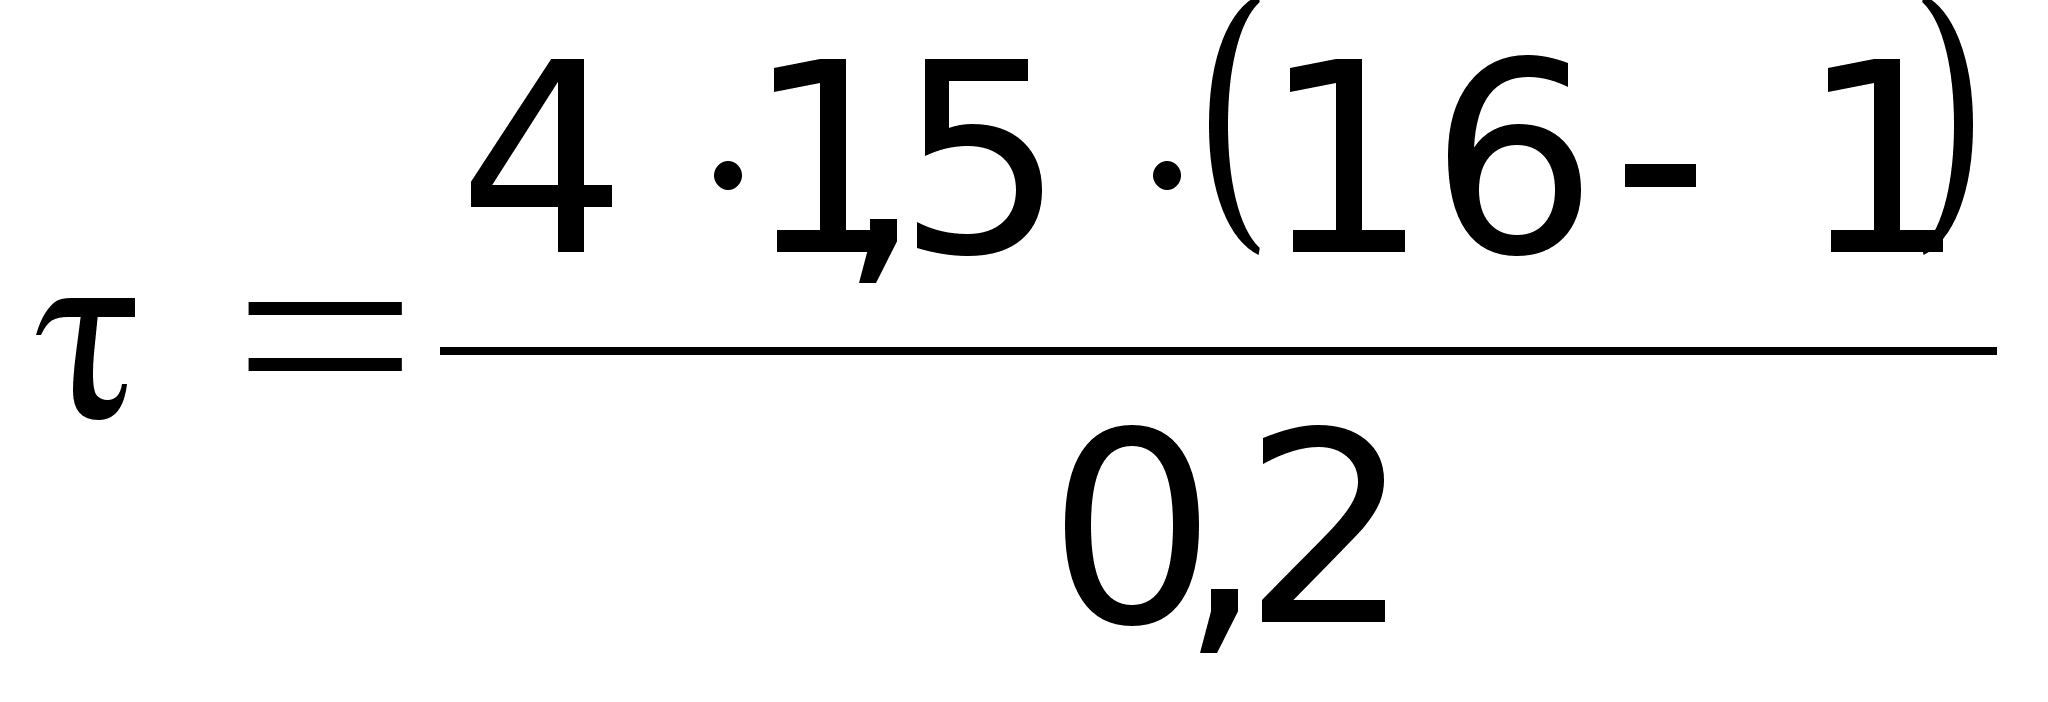 =
450 с.
Суммарное время вертикальных перемещений:
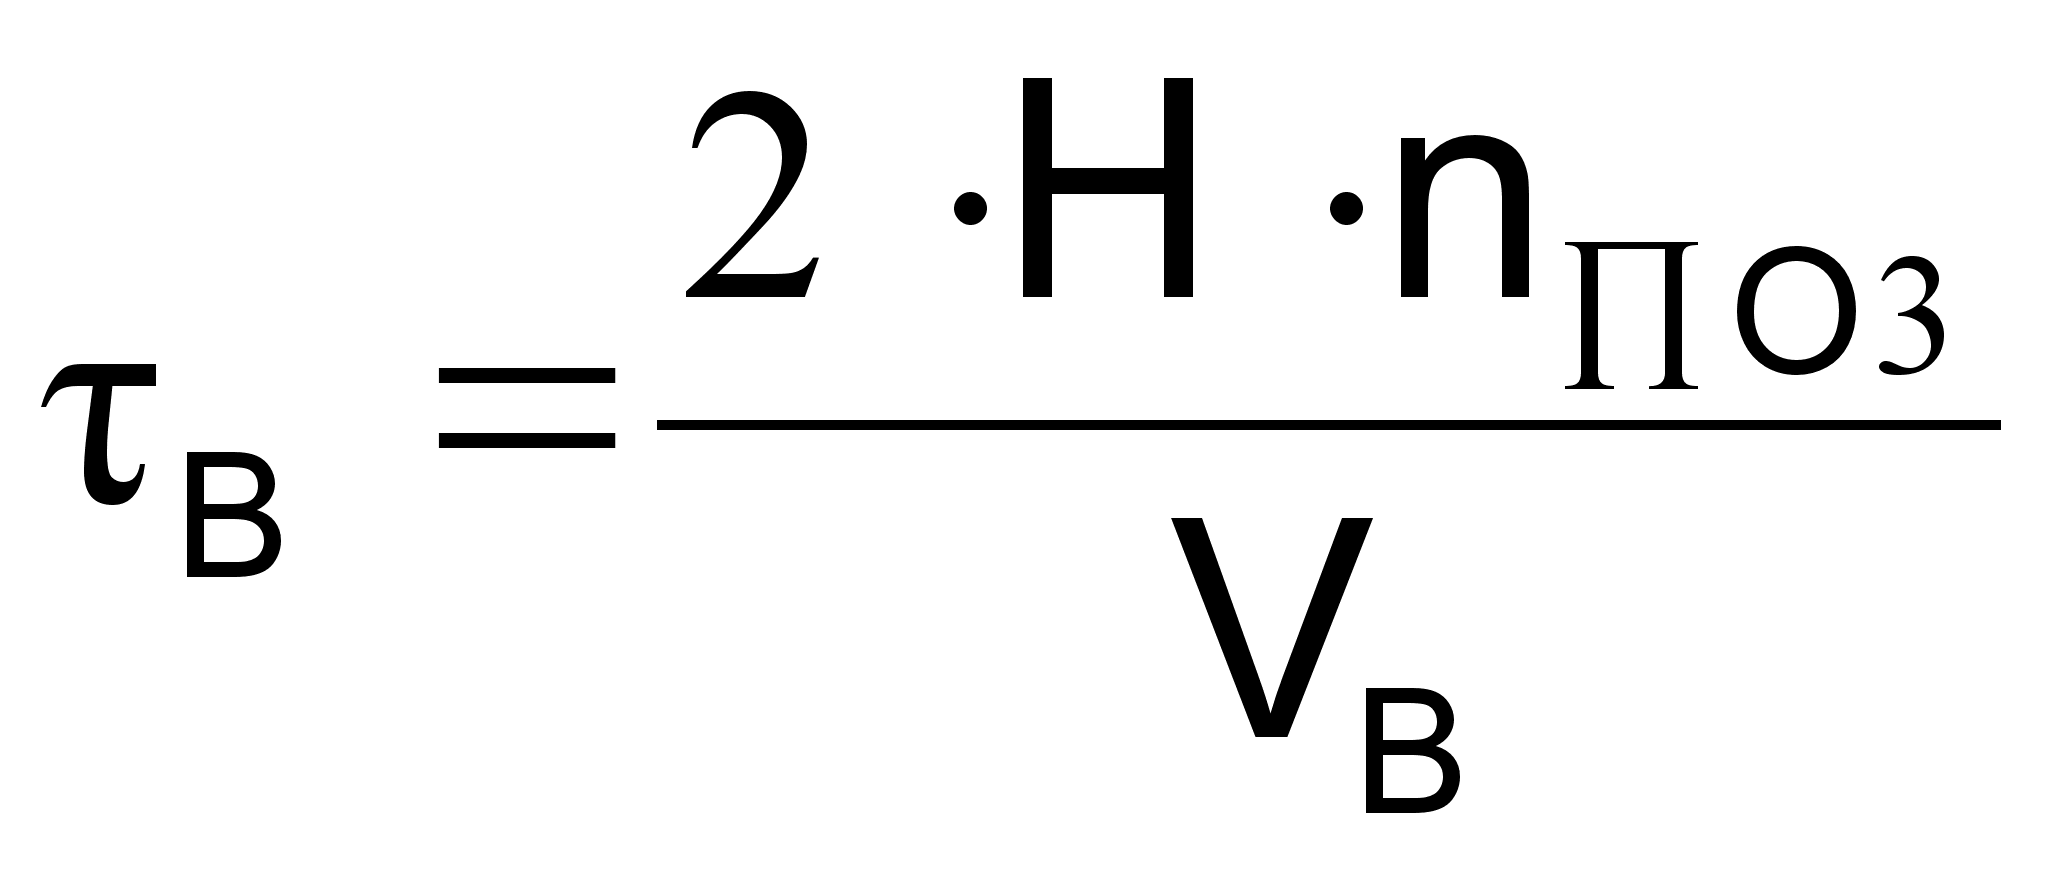 ,
(4.12)
где Н – высота подъёма каретки автооператора (Н= 1,3 м);
Vв – скорость вертикального перемещения автооператора (Vв =0,11 м/с).
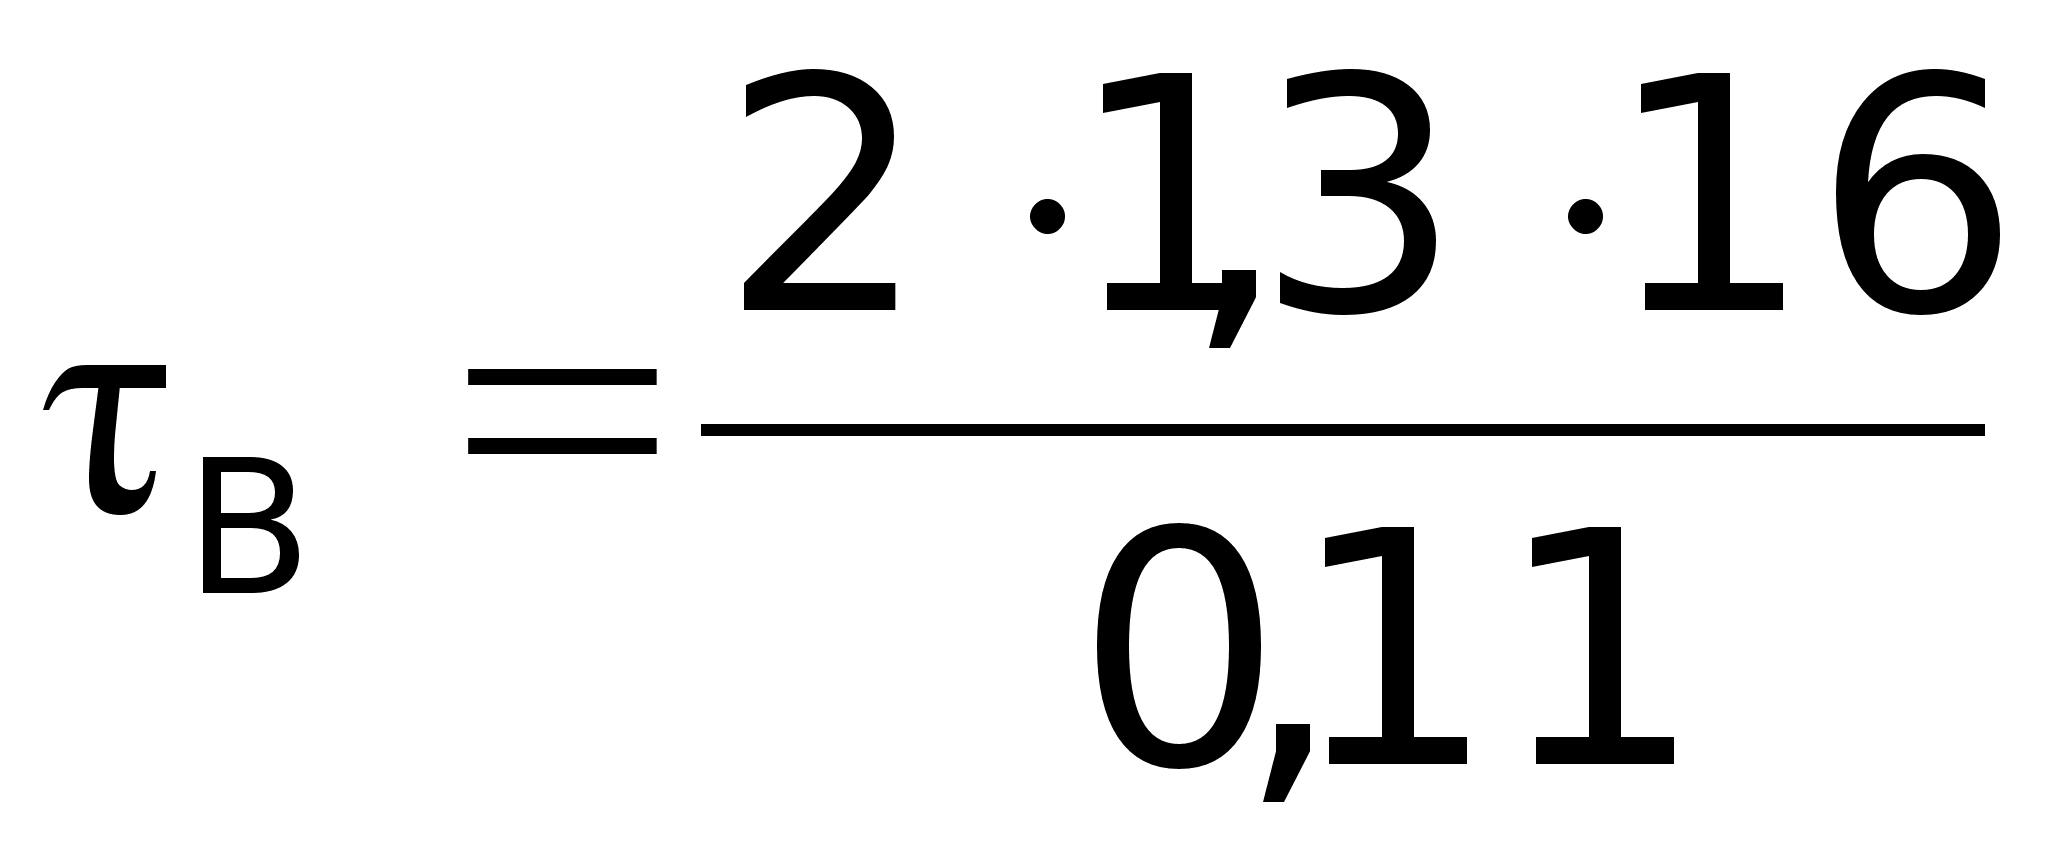 =
378 с.
Суммарное время выстоя над ваннамиtвыст равно 543 сек.[13]
tа= 450 + 378 + 543= 1371 с.
nа = 1371 / 555= 2,47 3
Необходимое количество автооператоров равно трём.
Далее рассчитаем наиболее существенный габаритный размер автооператорной линии - длину. Её находим по формуле:
L= nЧW + nсЧWc + W3/P + WC + n0ЧDW0 + n1ЧDW1 + n2ЧDW2 + Wб, (4.13)
где n – количество ванн одного типоразмера;
W – ширина ванн принятого типоразмера;
nс – количество сушильных камер;
Wc – ширина сушильной камеры;
W3/P – ширина загрузо-разгрузочной стойки;
WC – зазор между сушильной камерой и загрузо-разгрузочной стойкой;
n0 – количество комбинаций соседних ванн без бортовых отсосов;
DW0 - зазор между ваннами без бортовых отсосов;
n1 – количество односторонних бортовых отсосов;
DW1 - зазор между стенками ванн с односторонним бортовым отсосом;
n2 – количество двухсторонних бортовых отсосов;
DW2 - зазор между стенками ванн с двухсторонним бортовым отсосом;
Wб – ширина одностороннего бортового отсоса по краю линии.
L= (12Ч0,63+5·0,8)+2Ч0,8+0,6+0,3+10Ч0,16+3Ч0,29+3Ч0,39+0= 17,7 м.
На основании рассчитанных данных построена циклограмма, которая изображена на рисунке 4.1.
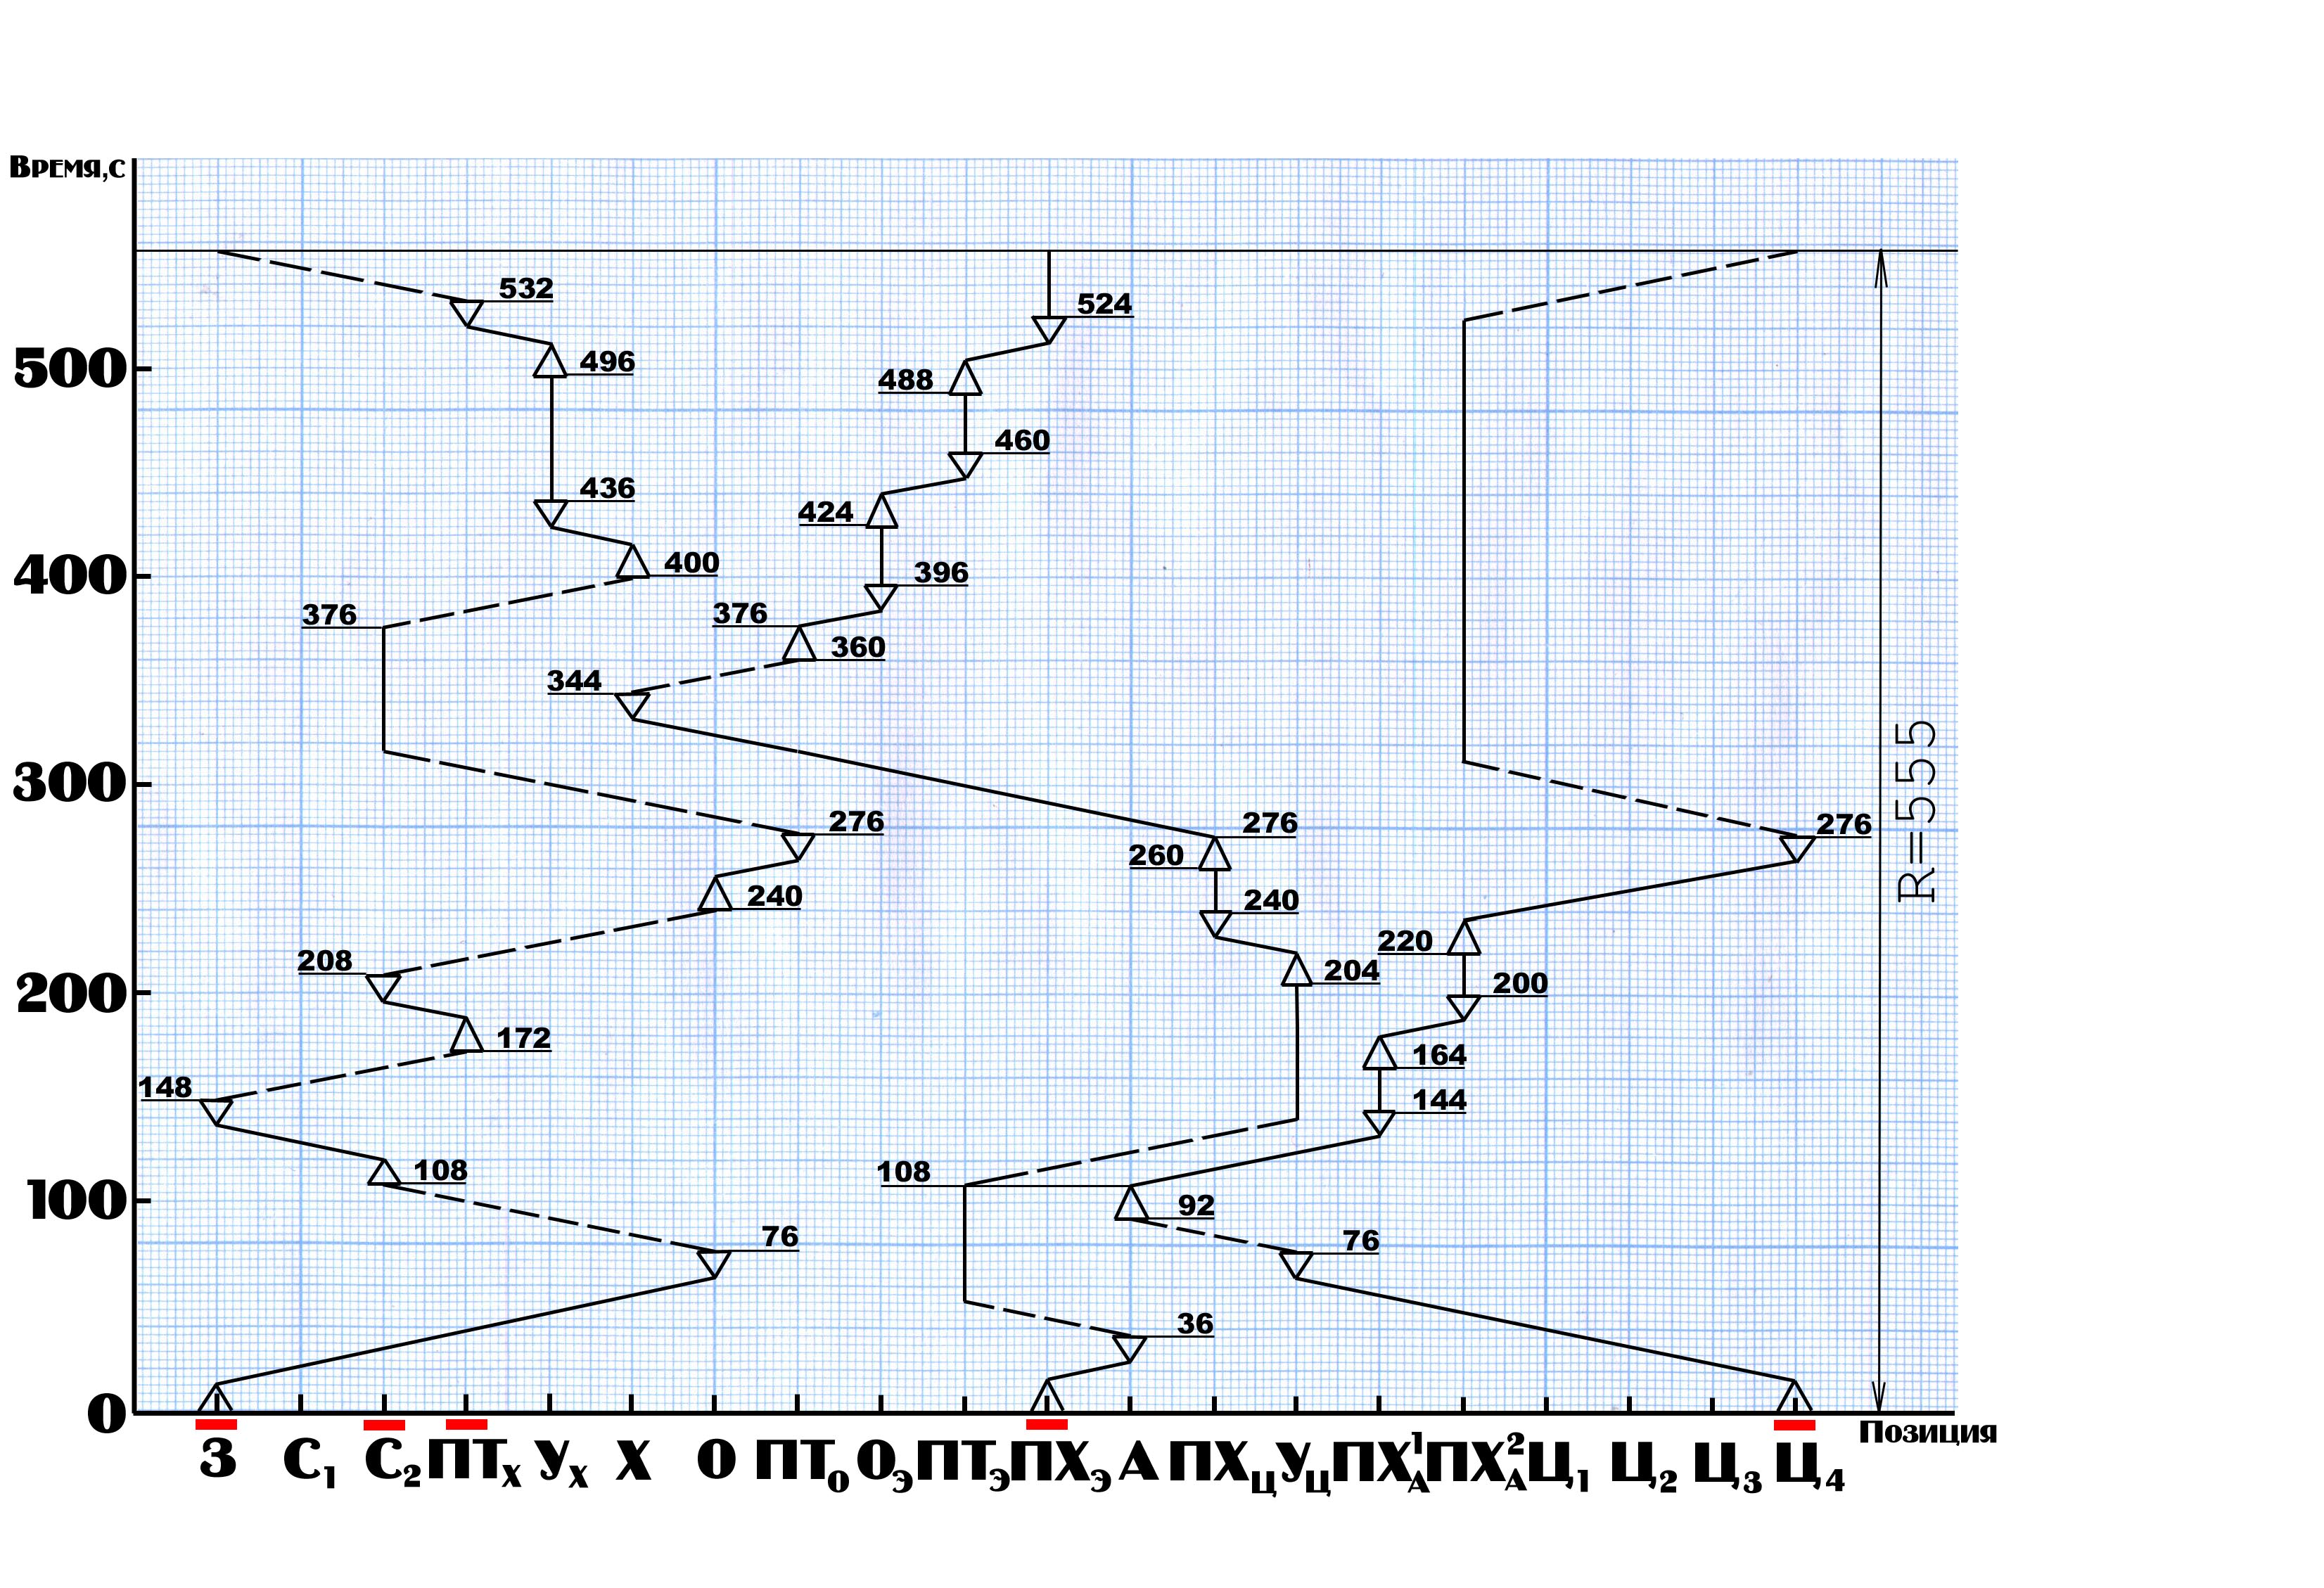


Рисунок 4.1 – Циклограмма автооператорной линии цинкования в барабанах.
Условные обозначения: З – загрузка, С – сушка, ПТ – тёплая промывка после хроматирования, ПХ – промывка холодная после хроматирования, Х – хроматирование, О – химическое обезжиривание, ПТо – тёплая промывка после обезжиривания, Оэ – электрохимическое обезжиривание, ПТэ - тёплая промывка после электрохимического обезжиривания, А – активация, ПХУ – промывка холодная после цинкования, УЦ – улавливание после цинкования, ПХа – холодная промывка после активации, Ц – цинкование, ▲ – подъём барабана автооператором и выстой для стекания раствора (16 с.), ▼ – опускание барабана автооператором (10 с.), – перемещение автооператора на одну позицию (8 с.), ▬ – ванна с барабаном.
Время каждой операции согласно циклограмме отражено в итоговой таблице 4.1.
Таблица 4.1 – Продолжительность технологических операций
| Наименование операции |
Время по технологии, с. |
Время по циклограмме, с. |
|
Загрузка Обезжиривание Промывка после обезжиривания Электрохимическое обезжиривание Промывка после электрохим. обезжиривания Активация Промывка после активации: первая ступень вторая ступень Цинкование Улавливание после цинкования Промывка после цинкования Хроматирование Промывка после хроматирования: первая ступень вторая ступень Сушка |
– 120-300 ≥20 30-300 ≥20 ≥20 15-45 30-150 1200-5400 ≥20 ≥20 45-90 ≥20 ≥20 180-600 |
407 164 84 28 28 31 56 20 20 1944 128 20 56 60 195 1010 |
4.3 Электрический расчёт электрохимических ванн
Сила тока I на ванне определяется произведением технологической плотности тока iср и площади единичной загрузки Sез:
I = 1,05 iср Sез, (4.14)
Коэффициент 1,05 учитывает потери электричества на контакты деталей в барабане.
Напряжение на ванне при покрытии деталей в барабанах определяется по формуле:
U= (1 - ) [Ea – Ek + (1 + ) I R + UП], (4.15)
где UП – падение напряжения в перфорации барабана, В;
- коэффициент, учитывающий потери напряжения в контактах;
- коэффициент, учитывающий увеличение падения напряжения за счёт газонаполнения;
R – сопротивление электролита;
Ea,Ek – потенциалы катода и анода при верхних плотностях тока,В.
Падение напряжения в электролите IR определяют по формуле:
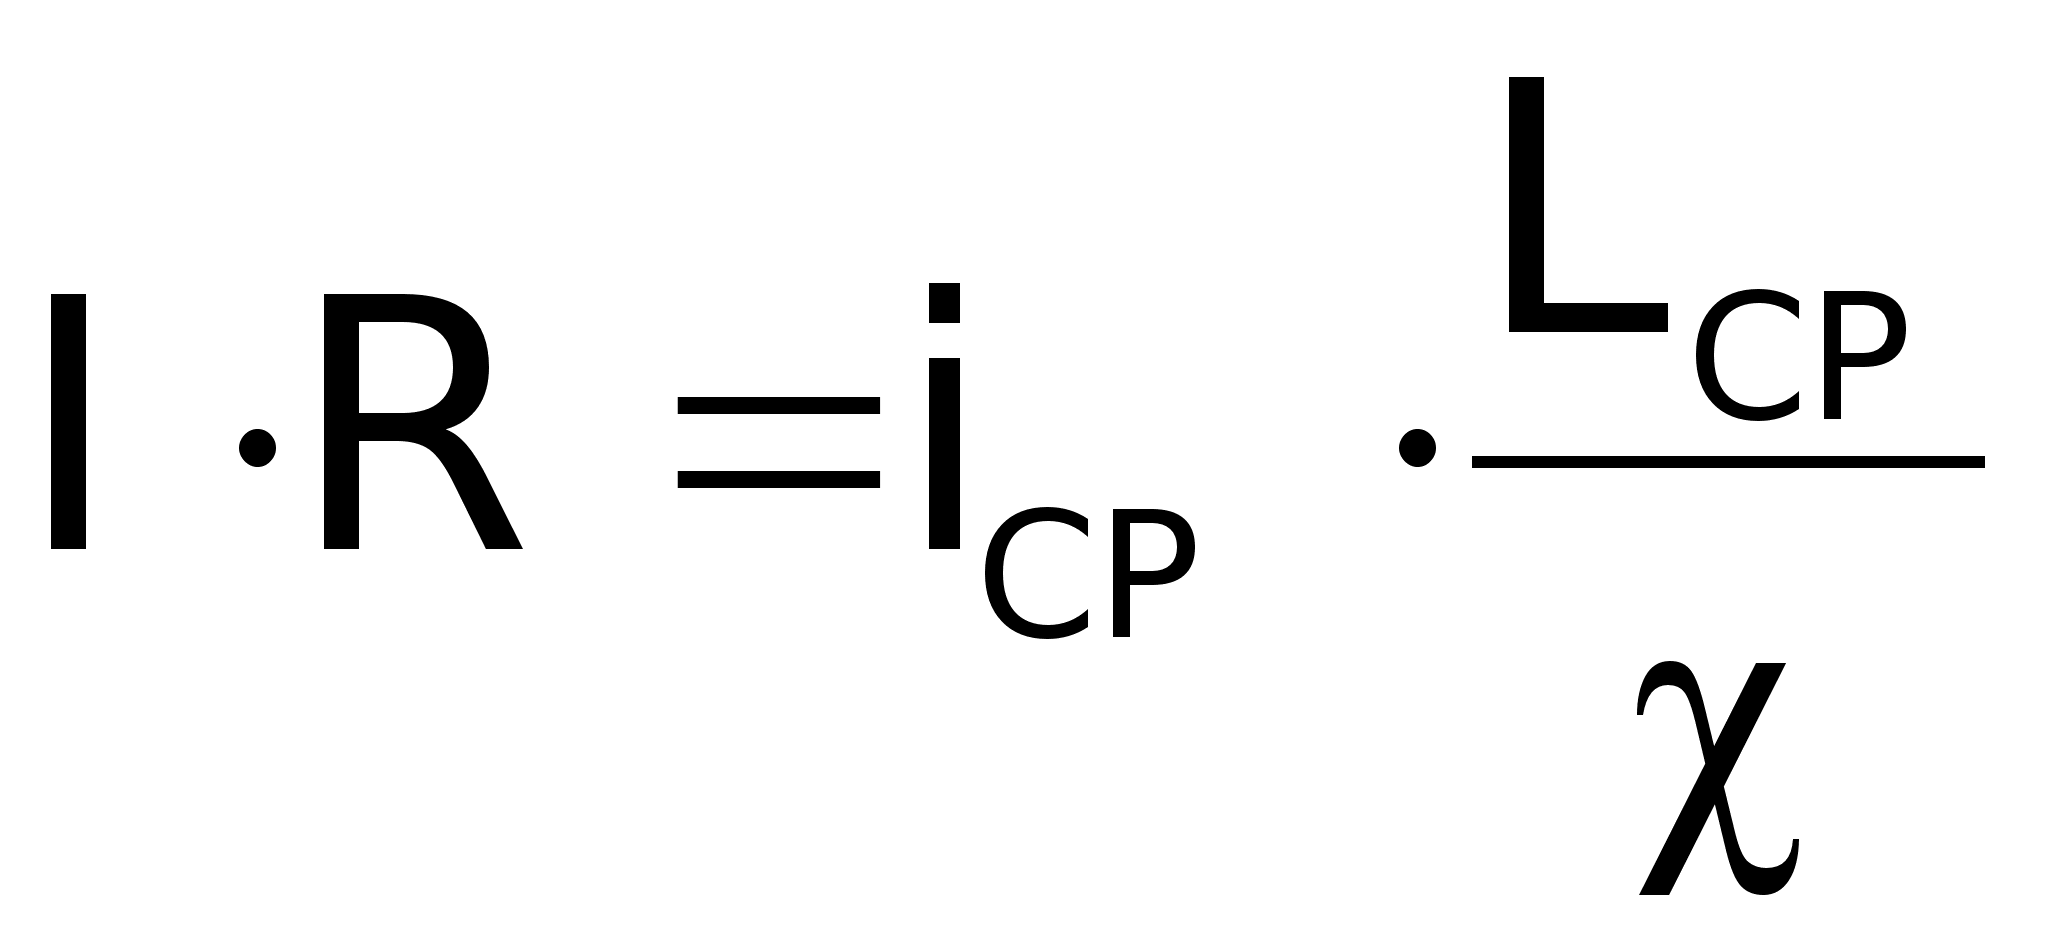 ,
(4.16)
где - электропроводность электролита;
icp – средняя плотность тока, определяемая по формуле:
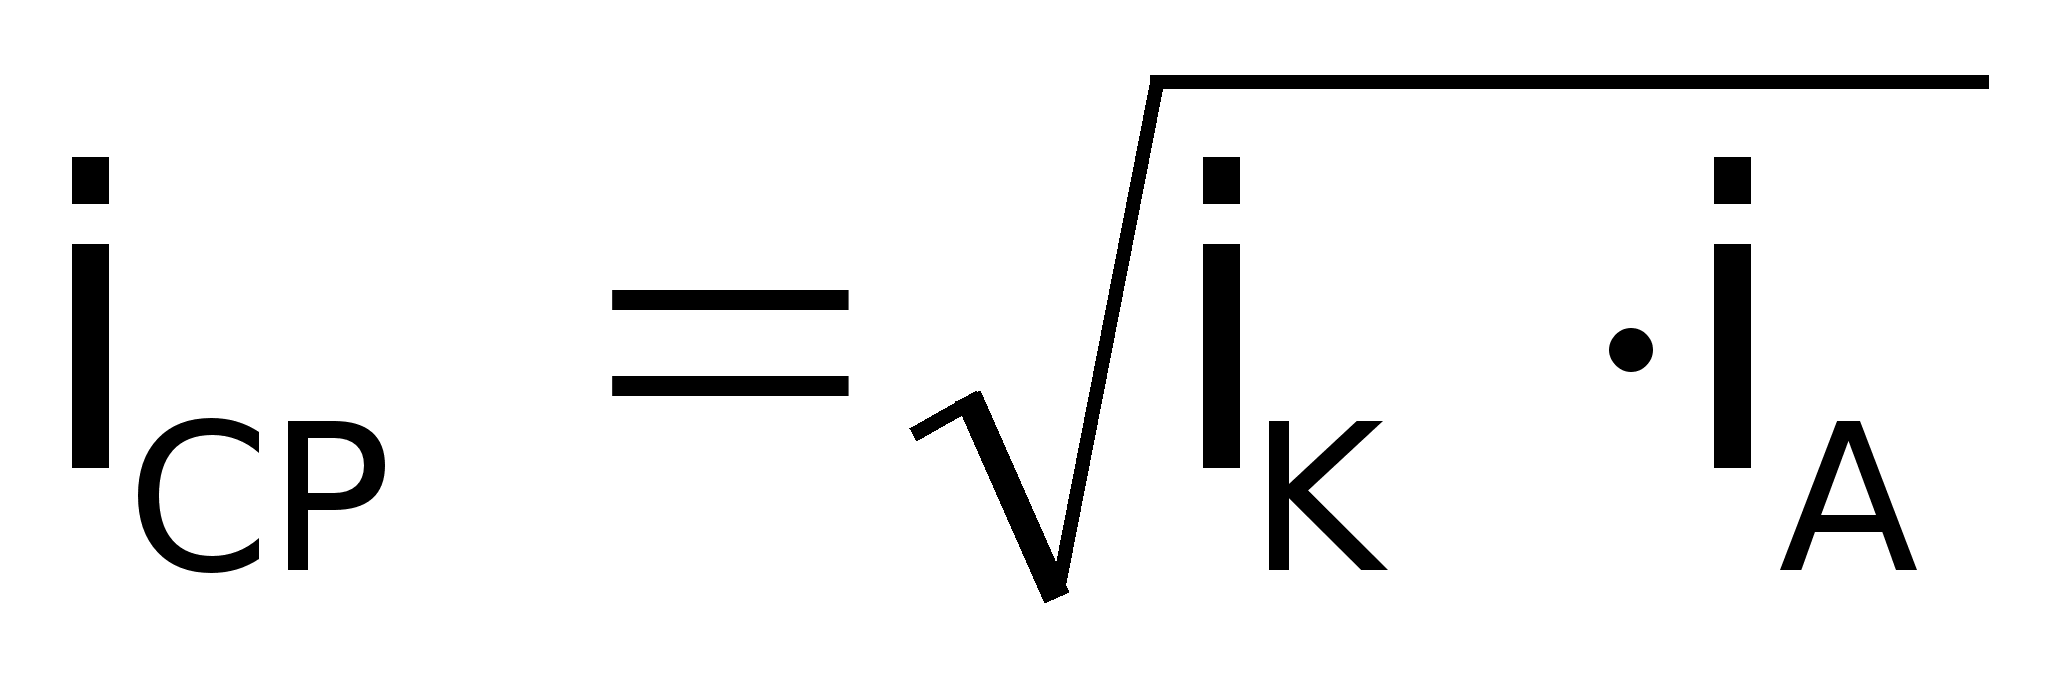 ,
(4.17)
где iк, iа – катодная и анодная плотности тока;
Lср – среднее расстояние до деталей, определяется по формуле:
Lср = (Lд + Lб) / 2, (4.18)
где Lб – расстояние от анода до ближних деталей в барабане;
Lд - расстояние от анода до центра барабана.
Lд = Wшт / 2, (4.19)
Lб = (Wшт / 2) - rбар, (4.20)
где Wшт – расстояние между анодными штангами;
rбар – радиус описанной окружности барабана.
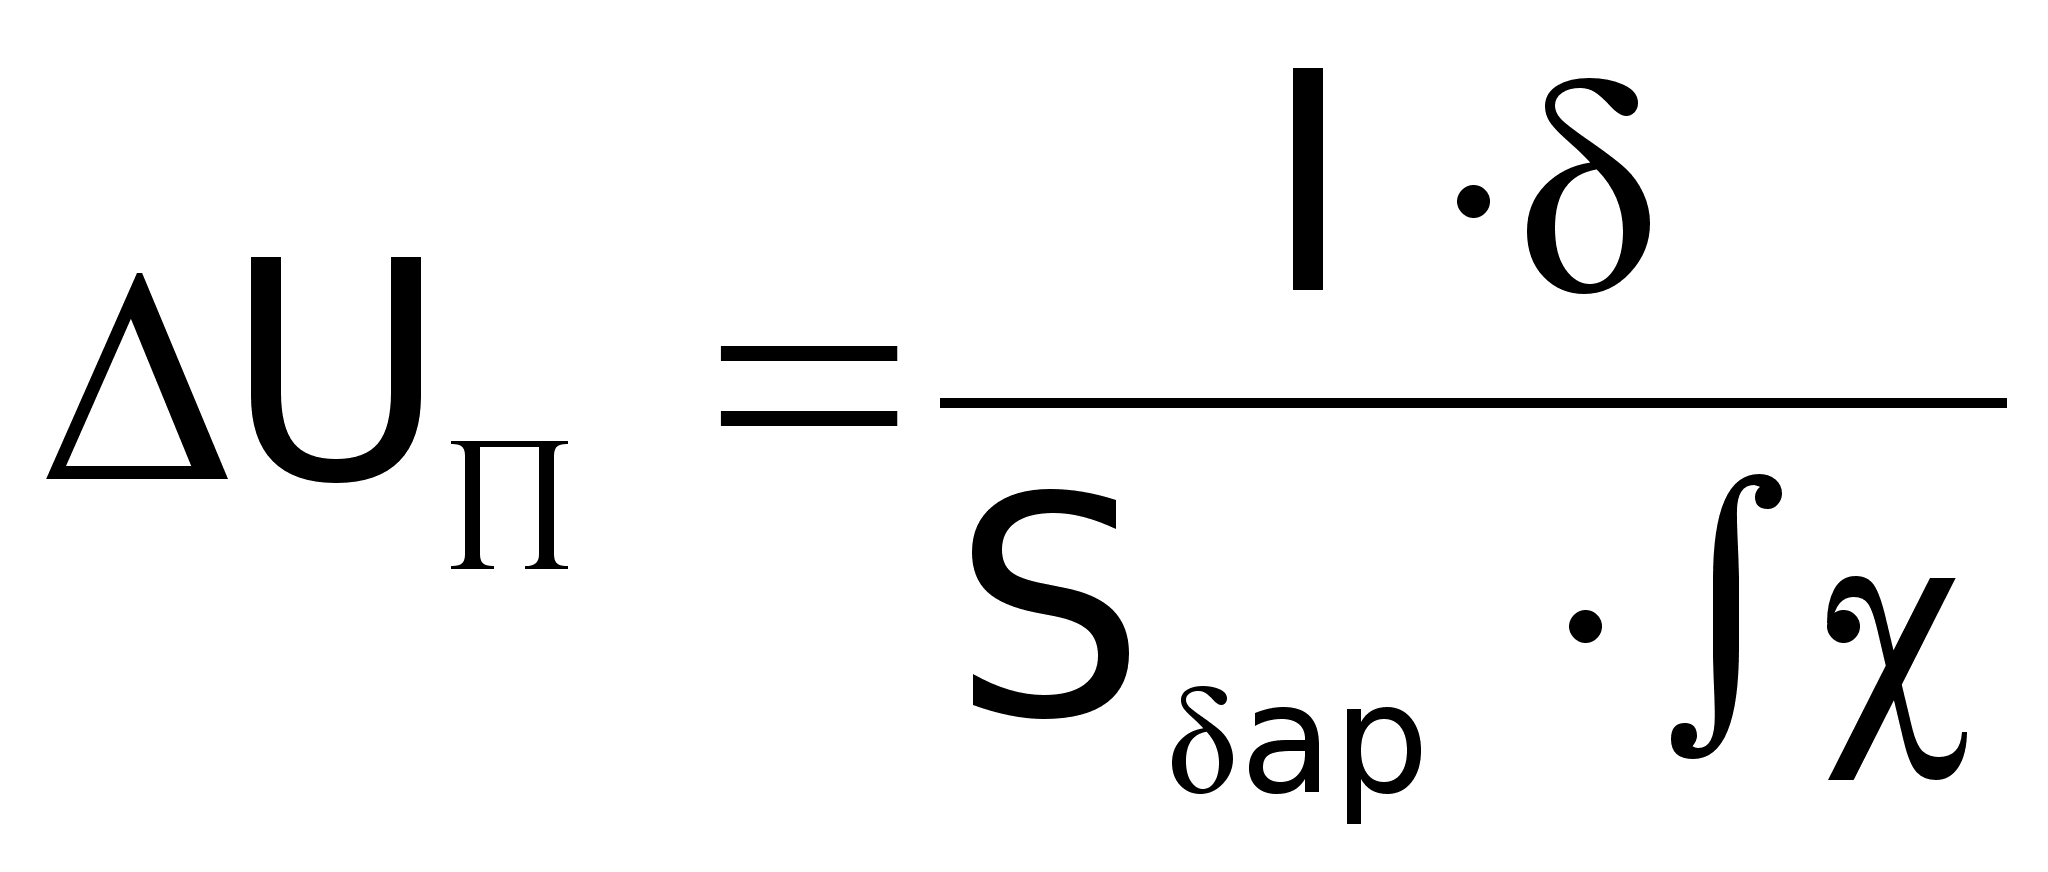 ,
(4.21)
где - толщина стенки барабана;
- степень перфорации барабана.
Боковая перфорированная поверхность барабана, прогруженная в электролит:
Sбар = 6 Lбар Wгр 2/3, (4.22)
где Lбар – длинна барабана;
Wгр – ширина грани барабана.
Ванна цинкования:
Lбар=0,61 м; Wгр=0,17 м; =0,2; =0,01 м; =0,01; =0,02; =30 Ом-1м-1; Sез=2,5 м2; Ea=–1,39 В; Ek=–1,6 В; Wшт=0,6 м; rбар=0,17 м; iк=100 А/м2; iа=150 А/м2.
Sбар = 6 0,61 0,17 2/3 = 0,4148 м2,
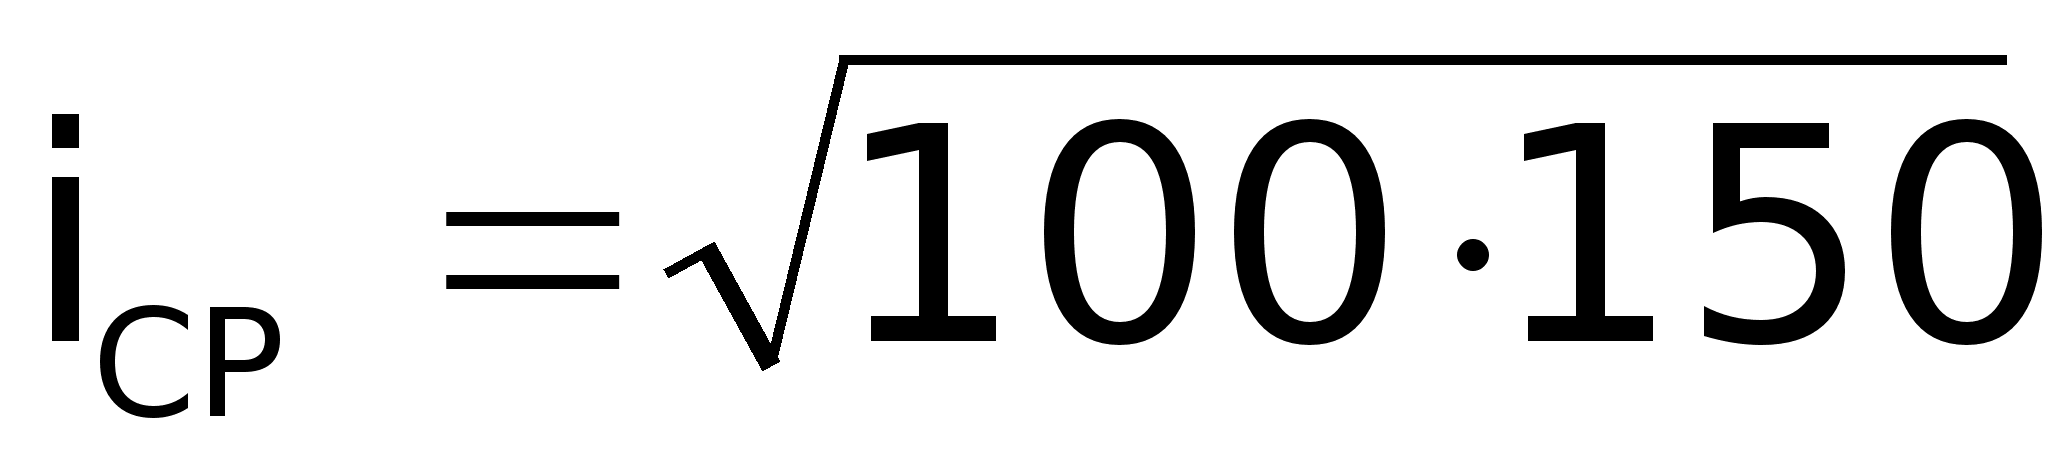 =
122,47 А/м2,
Lд = 0,6 / 2 = 0,3 м,
Lб = (0,6 / 2) – 0,17 = 0,13 м,
Lср = (0,3 + 0,13) / 2 = 0,215 м,
I = 1,05 122,47 2,5 = 321,5 А,
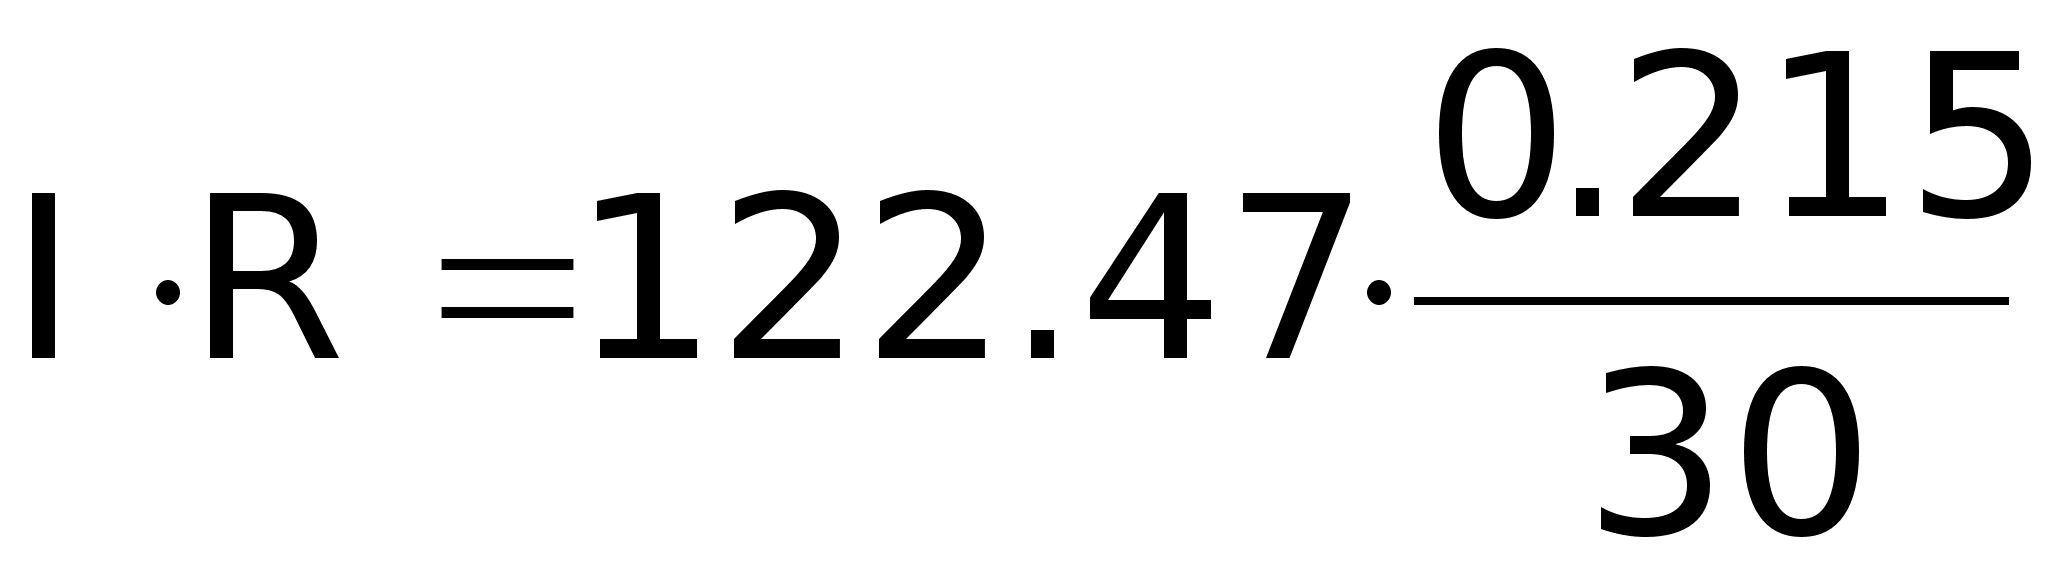 =
0,88 В,
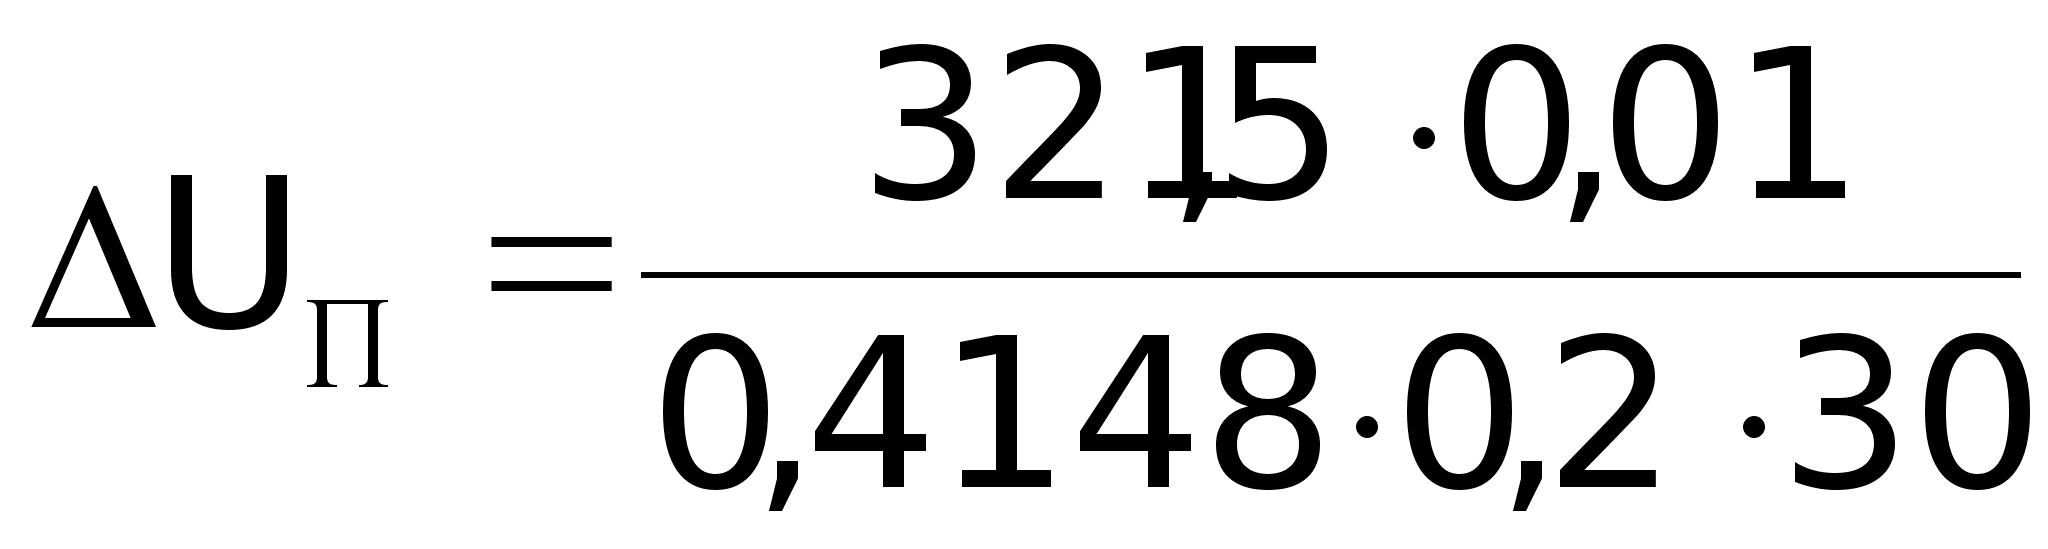 =1,29
В,
U= (1 – 0,02) [–1,39 + 1,6 + (1 + 0,01) 0,88 + 1,29] = 2,34 В.
Ванна электрохимического обезжиривания:
Lбар=0,61 м; Wгр=0,17 м; =0,2; =0,01 м; =0,2; =0,02; =40 Ом-1м-1; Sез=2,5 м2; Ea=–1,58 В; Ek=–0,9 В; Wшт=0,6 м; rбар=0,17 м; iк=500 А/м2; iа=150 А/м2.
Sбар = 6 0,61 0,17 2/3 = 0,4148 м2,
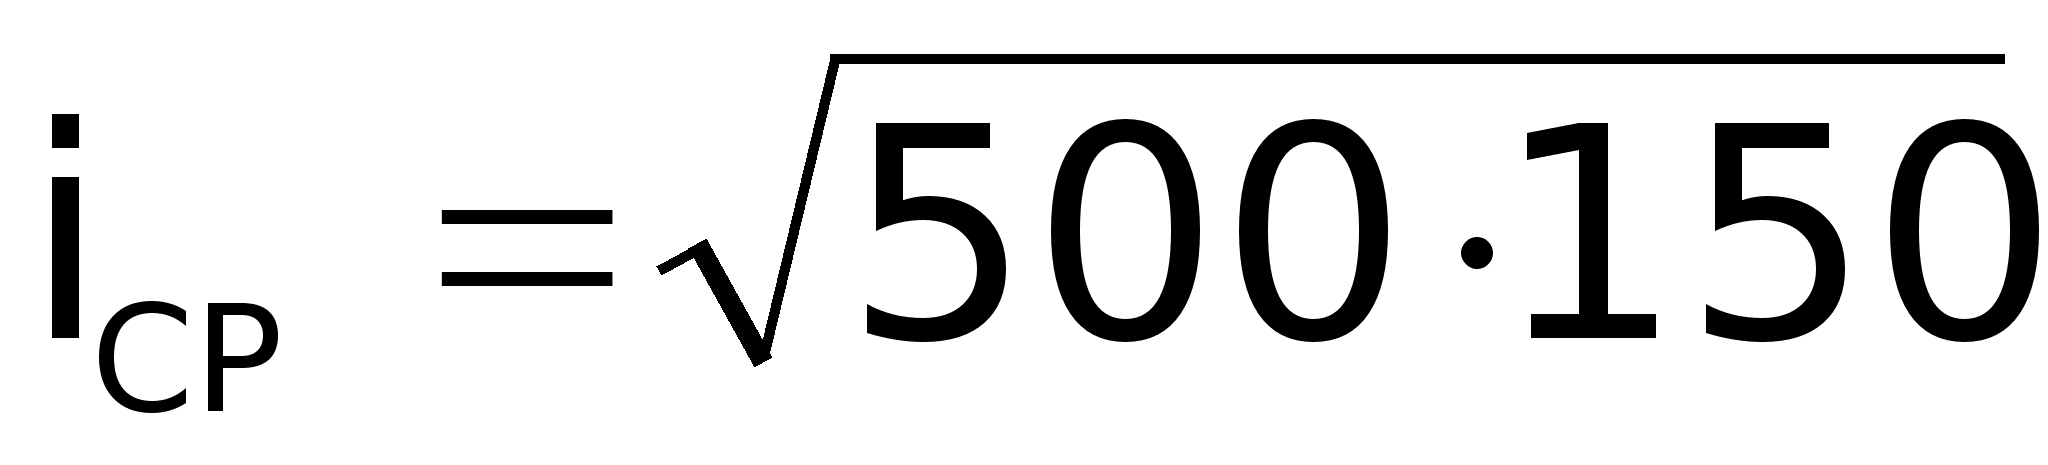 =
273,86 А/м2,
Lд = 0,6 / 2 = 0,3 м,
Lб = (0,6 / 2) – 0,17 = 0,13 м,
Lср = (0,3 + 0,13) / 2 = 0,215 м,
I = 1,05 273,86 2,5 = 718,88 А,
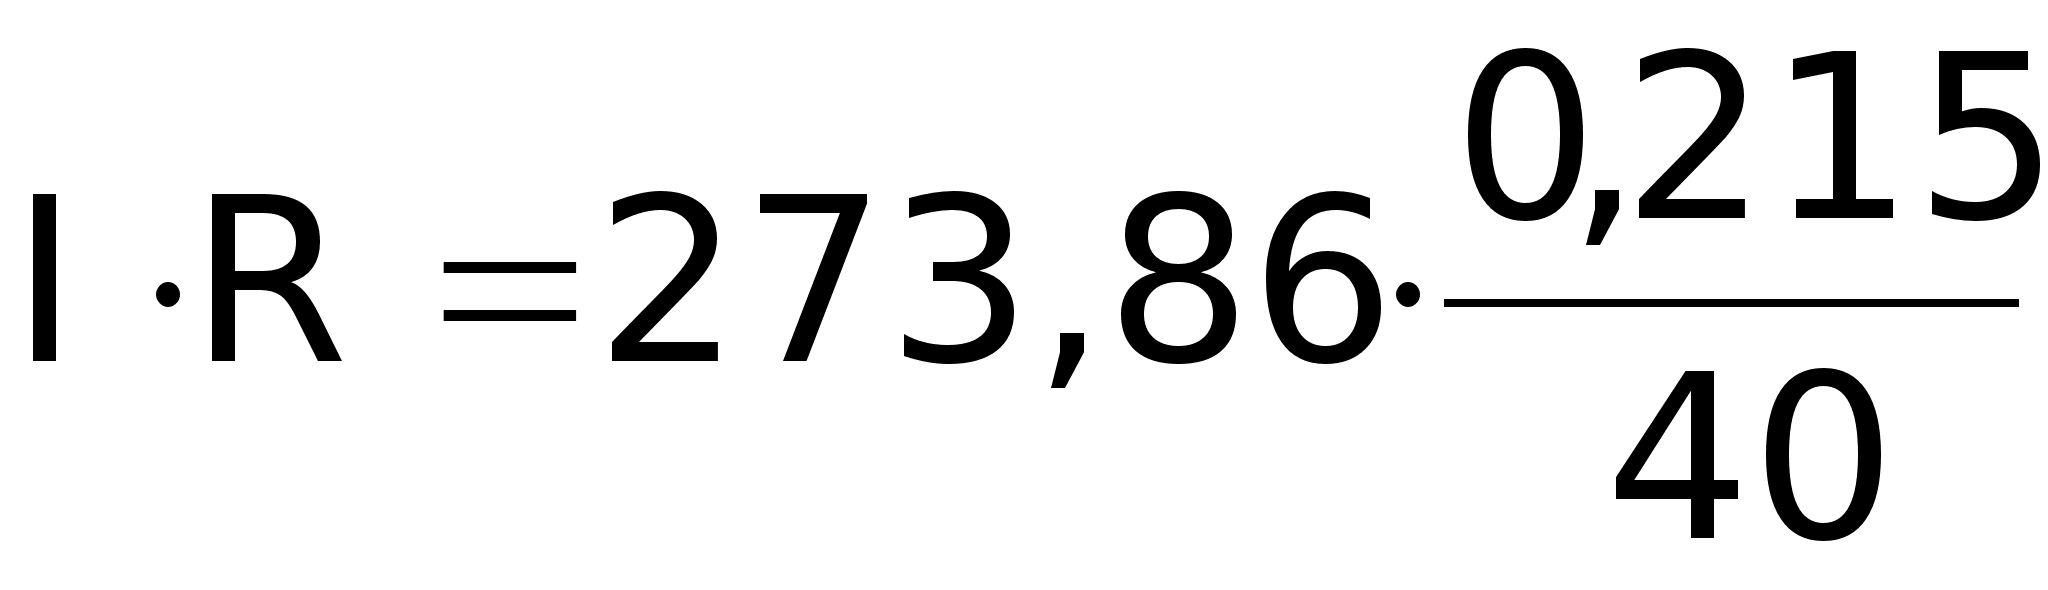 =
1,47 В,
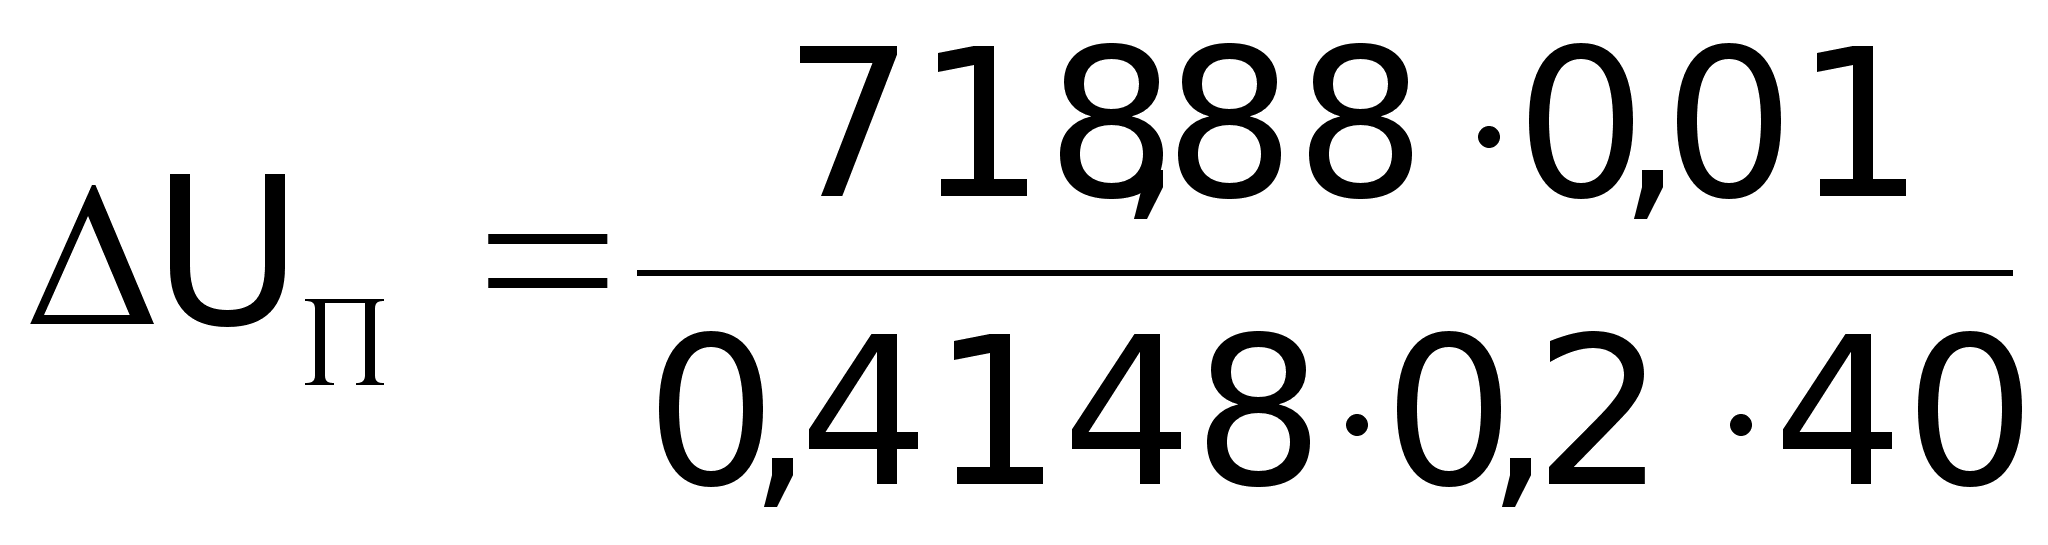 =2,16
В,
U= (1 – 0,02) [–1,58 + 0,9 + (1 + 0,2) 1,47 + 2,16] = 3,18 В.
На основании проведённых расчётов подбираем источники постоянного тока [23]:
для ванны цинкования – выпрямитель типа ТЕ1-400/12Т модификации 2;
для ванны электрохимического обезжиривания – выпрямитель ТЕР-800/12Т модификации 2.
4.4 Тепловой расчёт
4.4.1. Тепловой расчет нагревающихся ванн
Определение расхода теплоты на разогрев ванны. Количество теплоты Qраз необходимое для разогрева ванны, складывается из расхода Q1 на разогрев раствора, материала и футеровки ванны и расхода Q2 на компенсацию тепловых потерь в окружающую среду:
Qраз = Q1 + Q2 / 2, (4.23)
где Q2 - тепловые потери при рабочей температуре за время разогрева ванны; принимается, что в процессе разогрева тепловые потери в 2 раза ниже. Величину Q1 определяют как:
Q1 = (V1c1Ч1 + c2Чm2 + c3Чm3) Ч(tK – tH), (4.24)
где V1, c1, 1 - соответственно объем, удельная массовая теплоемкость и плотность нагреваемого раствора;
с1 и с2 – теплоемкость материалов корпуса ванны и футеровки (для стали - 500 Дж/(кг·К); для пластиката - 1630 Дж/(кг·К));
m2 и m3 - массы корпуса ванны и футеровки;
tк и tн - конечная и начальная температуры раствора.
Для разбавленных растворов (с общей концентрацией компонентов до 100 кг/м3) допустимо для ориентировочных расчетов принять плотность и теплоемкость воды 1000 кг/м3 и 4180 Дж/(кг·К).
Q3, а также и Q4 определяем приближенно путем перемножения величины теплоотдающей поверхности (корпуса ванны FK или зеркала электролита Fз) на величину удельных потерь теплоты q через стенки ванны или через зеркало электролита и на время разогрева ванны р:
Q3 = q3·FK·р , (4.25)
Q4 = q4·F3·р . (4.26)
Величина удельных потерь теплоты qз (Вт/м2) через стенки ванны в интервале температур t в ванне 40-100°С равна :
q3 = b0 + b1·t