Автоматическая линия цинкования в барабанах
b0 , b1 – коэффициенты по [13, табл. 4.2].
Удельные теплопотери q4 (Вт/м2) через зеркало электролита в интервале его температуры t=30-100 °С могут быть вычислены по эмпирическому уравнению:
q4 = 82 + 0,0115·t3. (4.28)
Ванна электрохимического обезжиривания:
Ср-ра≈ 4180 Дж/кг·К, р-ра≈ 1000 кг/м3, габариты ванны 1,25Ч0,8Ч1 м, ф= 1,5 кг/см3, м.в.= 7,8 кг/см3, = 0,04 дм, р= 7200 с.
V1 = 1,25·0,8·(1 – 0,2)= 0,8 м3 = 800 л,
Sдна= 1,25·0,8 = 1 м2 = 100 дм2,
Sбок= 1,25·1·0,2 + 0,8·1·0,2= 4,1 м2 = 410 дм2,
Sванны = 100 + 410 = 510 дм2,
Vм.в.= 510·0,04= 20,4 дм3, Vм.ф.= 510·0,04= 20,4 дм3,
mм.в.= 20,4·7,8= 159,12 кг (сталь 3),
mф= 20,4·1,5= 30,6 кг (пластикат),
Q1=(800·4180·1+500·159,12+1630·30,6)·(60–20)=138937,5 кДж,
q3= -183,124 + 7,553·60 = 270 Вт/м2,
Q3= 270·5,1·7200= 9916,4 кДж,
q4= 82 + 0,0115·603 = 2566 Вт/м2,
Q4= 2566·1·7200= 18475,2 кДж,
Q2= 9916,4 + 18475,2 = 28391,6 кДж,
Qраз= 138937,5 + 28391,6 / 2 = 153133,3 кДж.
Определение расхода теплоты на поддержание рабочей температуры. Количество теплоты Qраб необходимое для поддержания рабочей температуры в ванне химической обработки, складывается из расхода теплоты Q2 на компенсацию тепловых потерь в окружающую среду и расхода теплоты Q5 на нагрев приспособлений с деталями, периодически поступающих в ванну. Для ванн электрохимической обработки из суммы Q2 и Q5 следует вычесть величину Q6 - количество теплоты, выделяющейся при прохождении через ванну электрического тока. Таким образом,
Qраб= Q2 + Q5 – Q6 , (4.29)
Расчет величины Qраб удобно вести на 1 час. В этом случае величины Q2, Q5 и Q6 могут быть вычислены по уравнениям:
Q2 =3600·(q3 ·Fк + q4 ·Fз), (4.30)
Q5= (с4 Чm4 + c5Чm5) Ч(tK – tH)·nезчас, (4.31)
Q6= I·(U–Eтепл)·тчас, (4.32)
где с4 и с5 - удельные теплоемкости материалов барабана (винипласт 1630 Дж/(кг·К)) и обрабатываемых деталей (сталь 500 Дж/(кг·К));
m4 и m5 – массы барабана (10 кг) и обрабатываемых деталей одной единичной загрузки (25 кг);
nезчас – количество загрузочных единиц, обрабатываемых в ванне за 1 час (определяем по циклограмме);
Етепл – тепловое напряжение разложения;
тчас – суммарное технологическое время обработки деталей в ванне в течение часа (определяем по циклограмме).
Тепловое напряжение разложения для взаимообратимых электрохимических процессов (осаждение металла с растворимым анодом) равно 0; для прочих процессов величину Етепл можно вычислить из выражения:
Етепл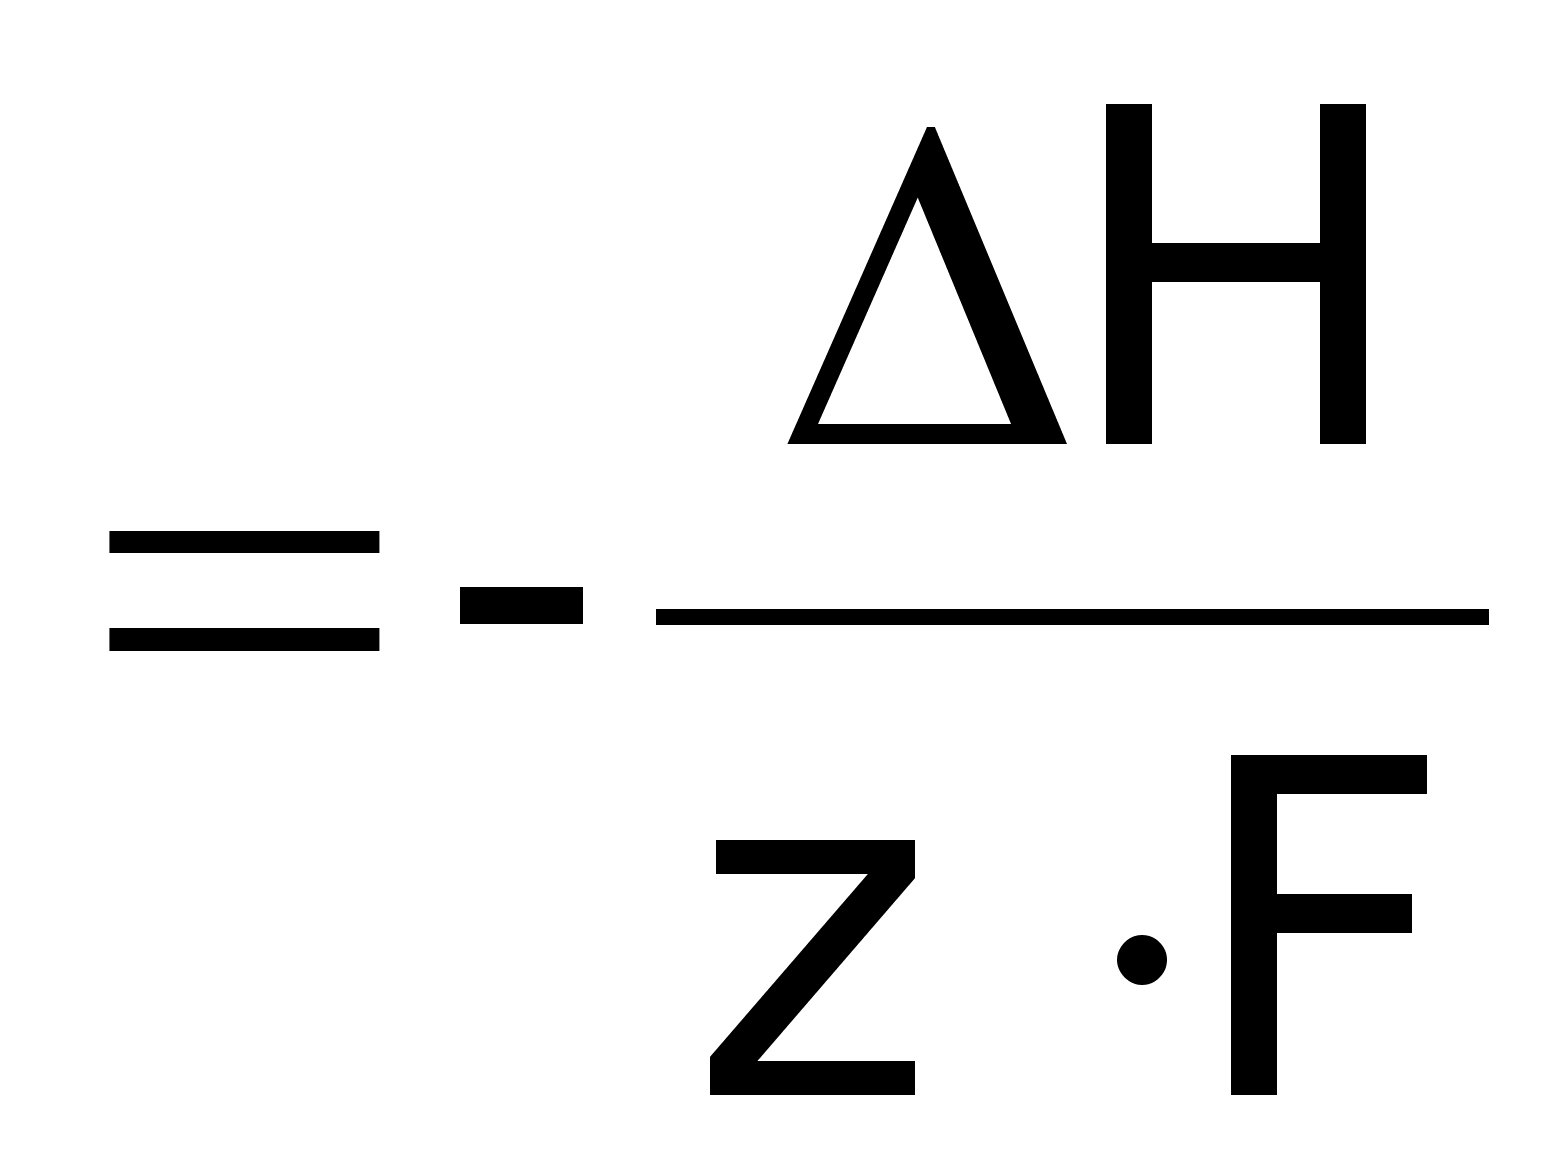 ,
(4.33)
где Н - изменение энтальпии в электрохимическом процессе;
z – число электронов, участвующих в реакции;
F – число Фарадея.
Ванна электрохимического обезжиривания:
Q5= (1630·10 + 500·25)·(60–20)·6= 6912 кДж,
Q2= 21071,3 кДж (см. выше),
H2O H2 + Ѕ O2,
H= Hобводы – Hобводор. – Hобкисл.,
H= - 285,58 –0 –0 = - 285,58 кДж/моль,
Етепл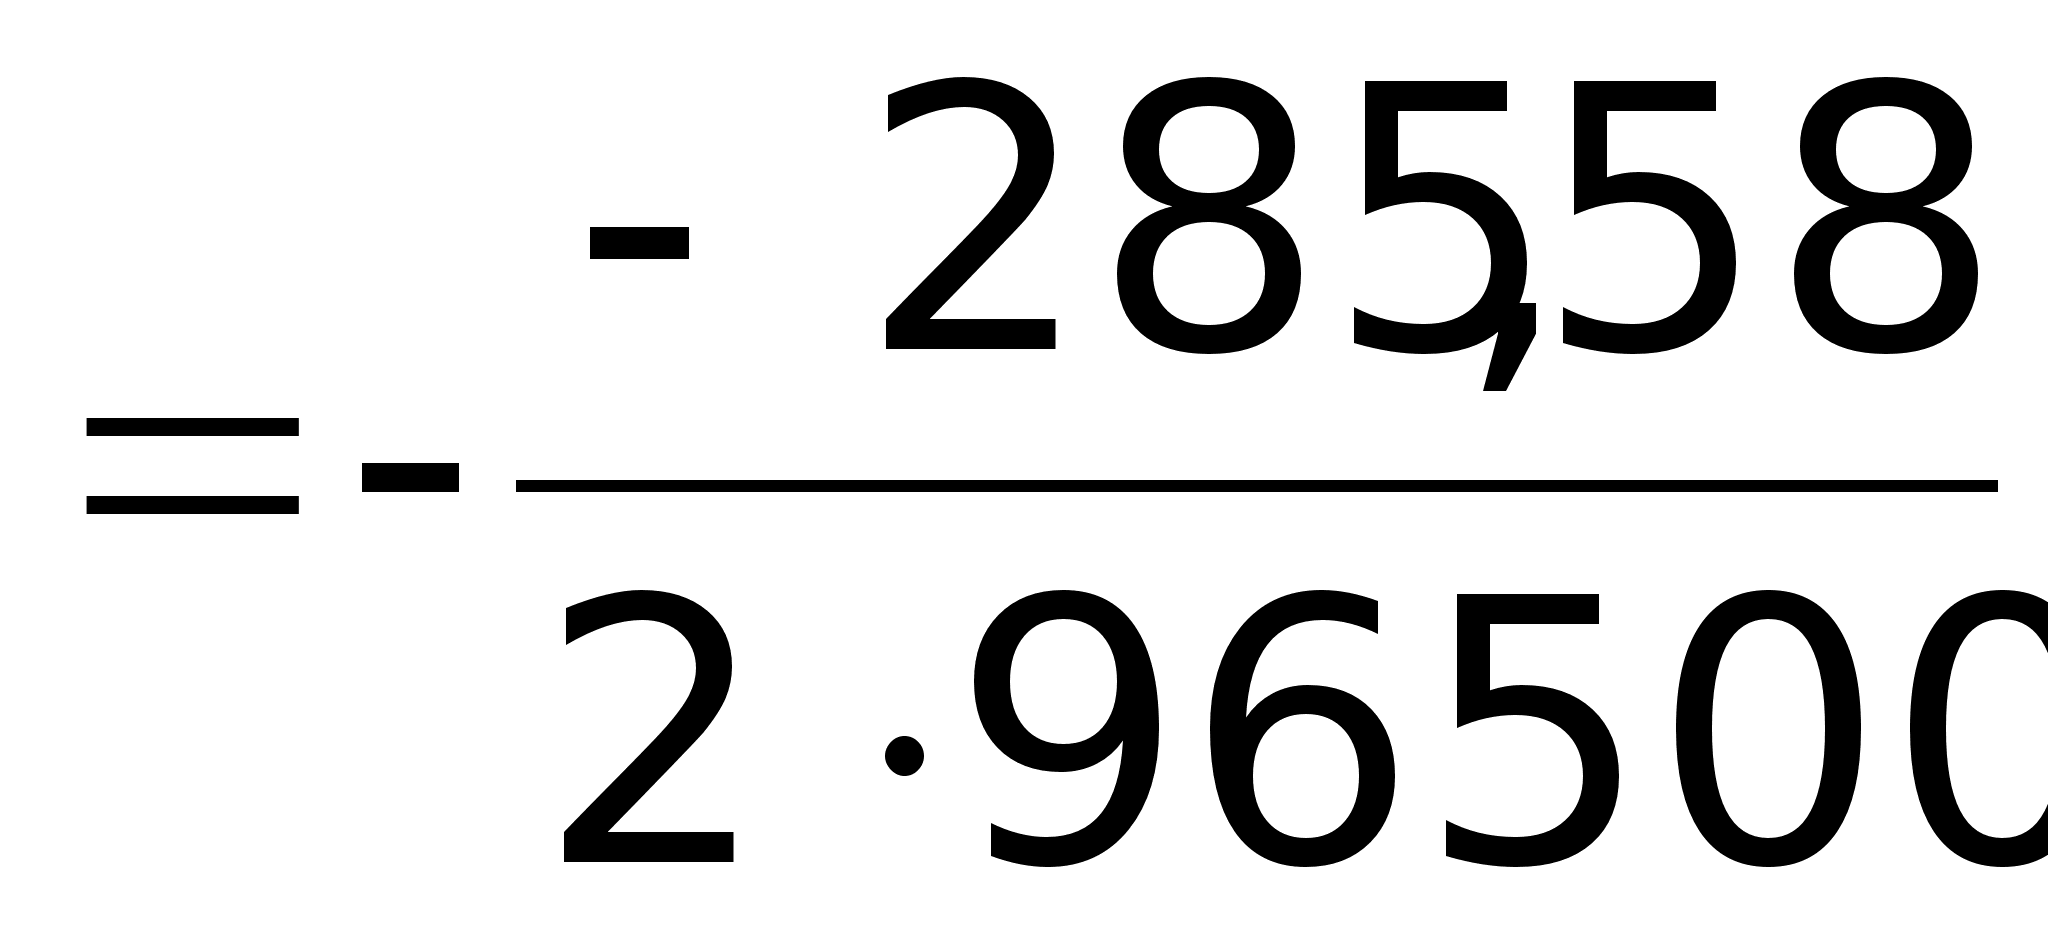 =
1,48 В,
тчас= 28/(28 +527)= 0,05 ч= 182 с,
Q6= 718,88·(3,18 – 1,48)·182= 222 кДж,
Qраб= 21071,3 + 6912 – 222= 27 761,3 кДж.
4.4.2 Расчёт змеевика.
Поверхность змеевика Sзм равна:
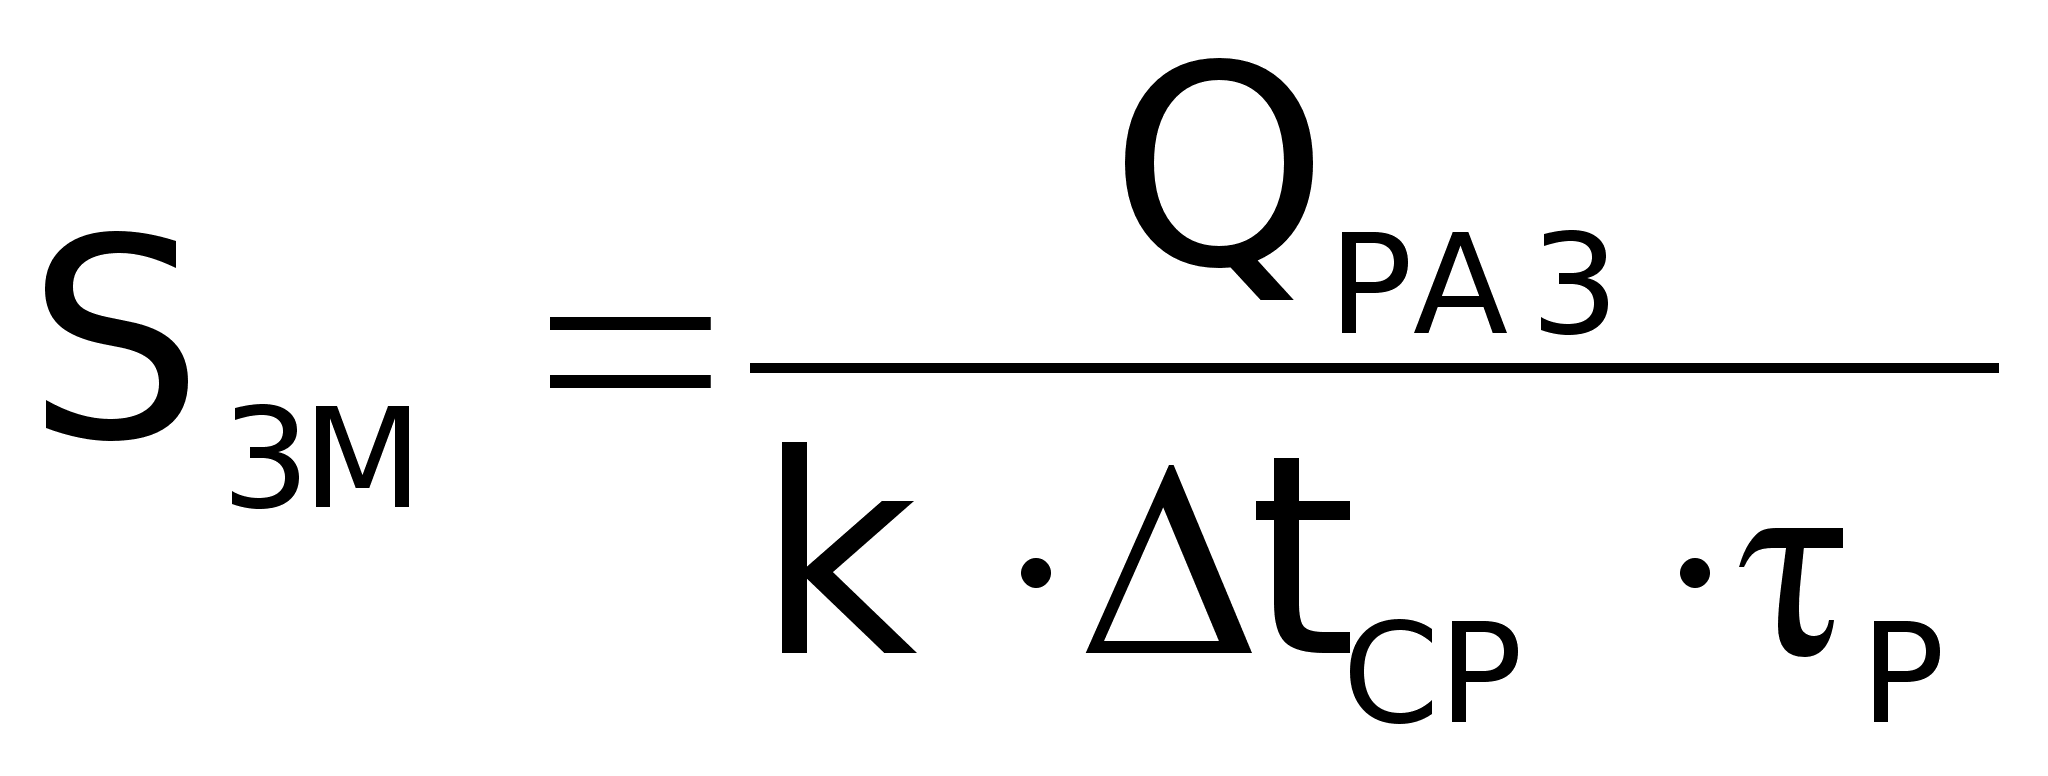 ,
(4.34)
где к –теплопередачи от конденсирующегося пара к нагреваемому водному раствору;
tср - средний температурный напор;
р - время разогрева ванны (7200 с).
Коэффициент к зависит от характера движения жидкости в ванне, толщины трубы змеевика, наличия на ней продуктов коррозии и загрязнений. В случае свободного движения электролита к=1000 Вт/м2·ч.
Средний температурный напор вычисляют как:
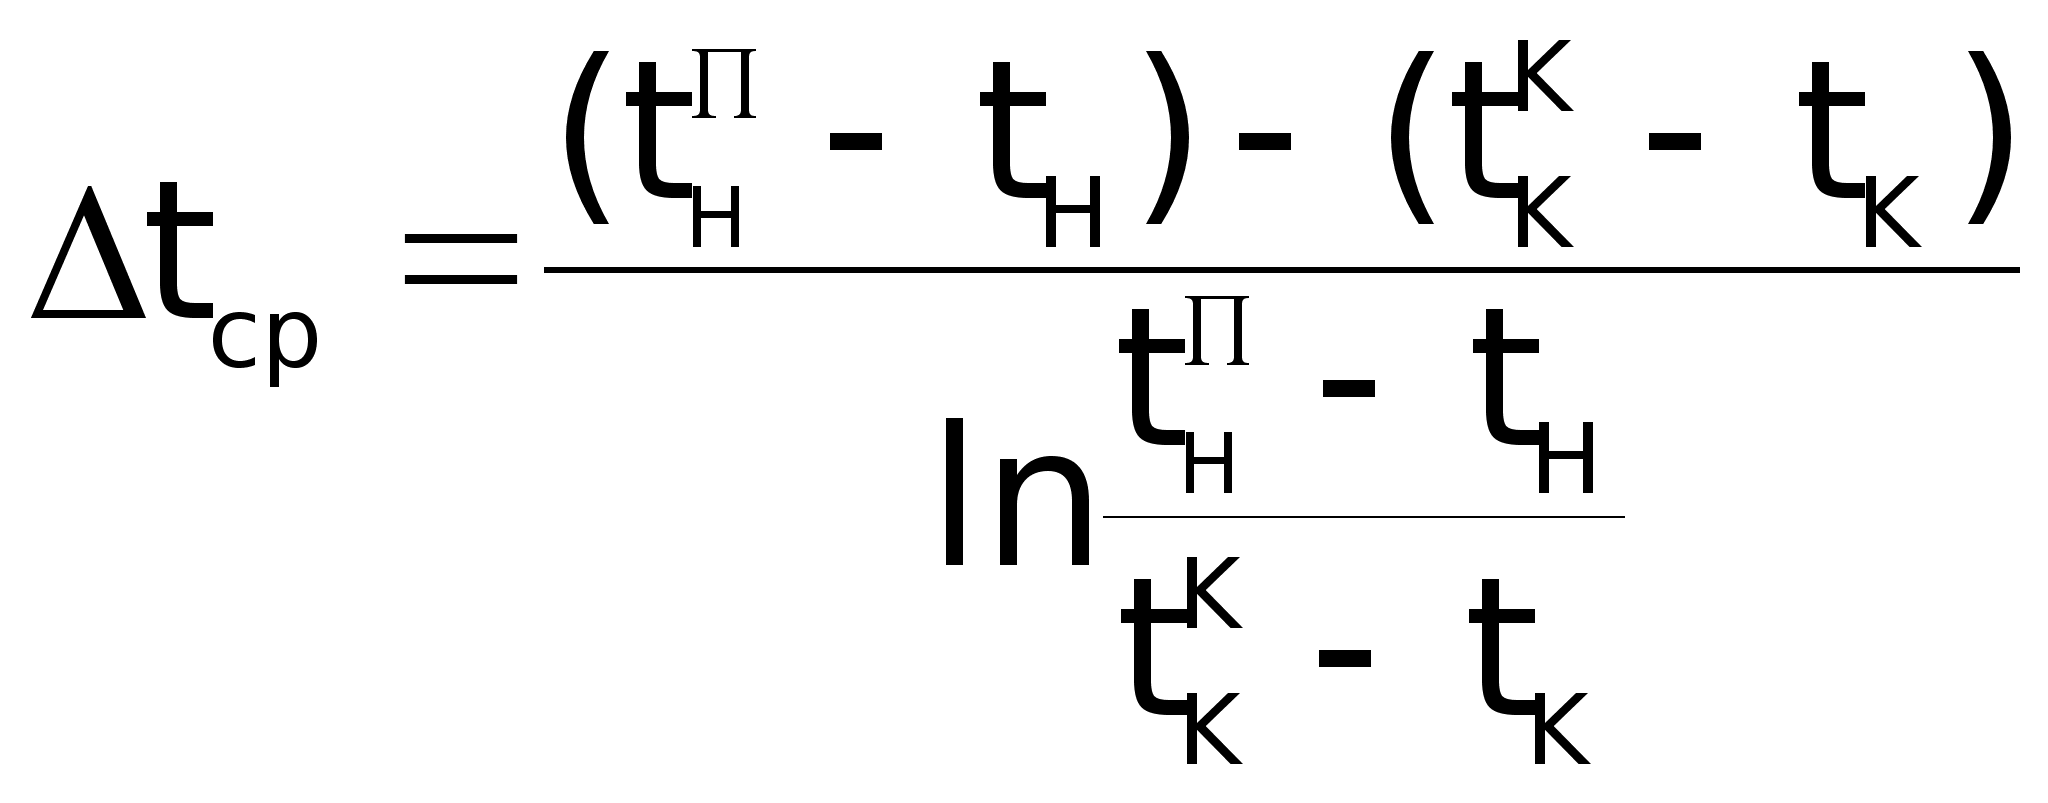 ,
(4.35)
где tпн и tн - соответственно начальные температуры пара (130С) и нагреваемого раствора (20С):
tкк и tк - конечные температуры конденсата (110С) и раствора (60С).
После расчета теплоотдающей поверхности змеевика Sзм можно рассчитать его длину Lзм, предварительно задавшись наружным диаметром трубы d=21·10-3 м.
Lзм= Sзм/(· d), (4.36)
Расход пара в период разогрева составит:
mпраз= Qраз/(Iп – Iконд), (4.37)
где Iп и Iконд - соответственно удельное теплосодержание (энтальпия) греющего пара и конденсата (Iп =2726 кДж/кг; Iконд =546,8 кДж/кг). Аналогично часовой расход пара на поддержание рабочей температуры будет равен:
mпраб= Qраб/(Iп – Iконд), (4.38)
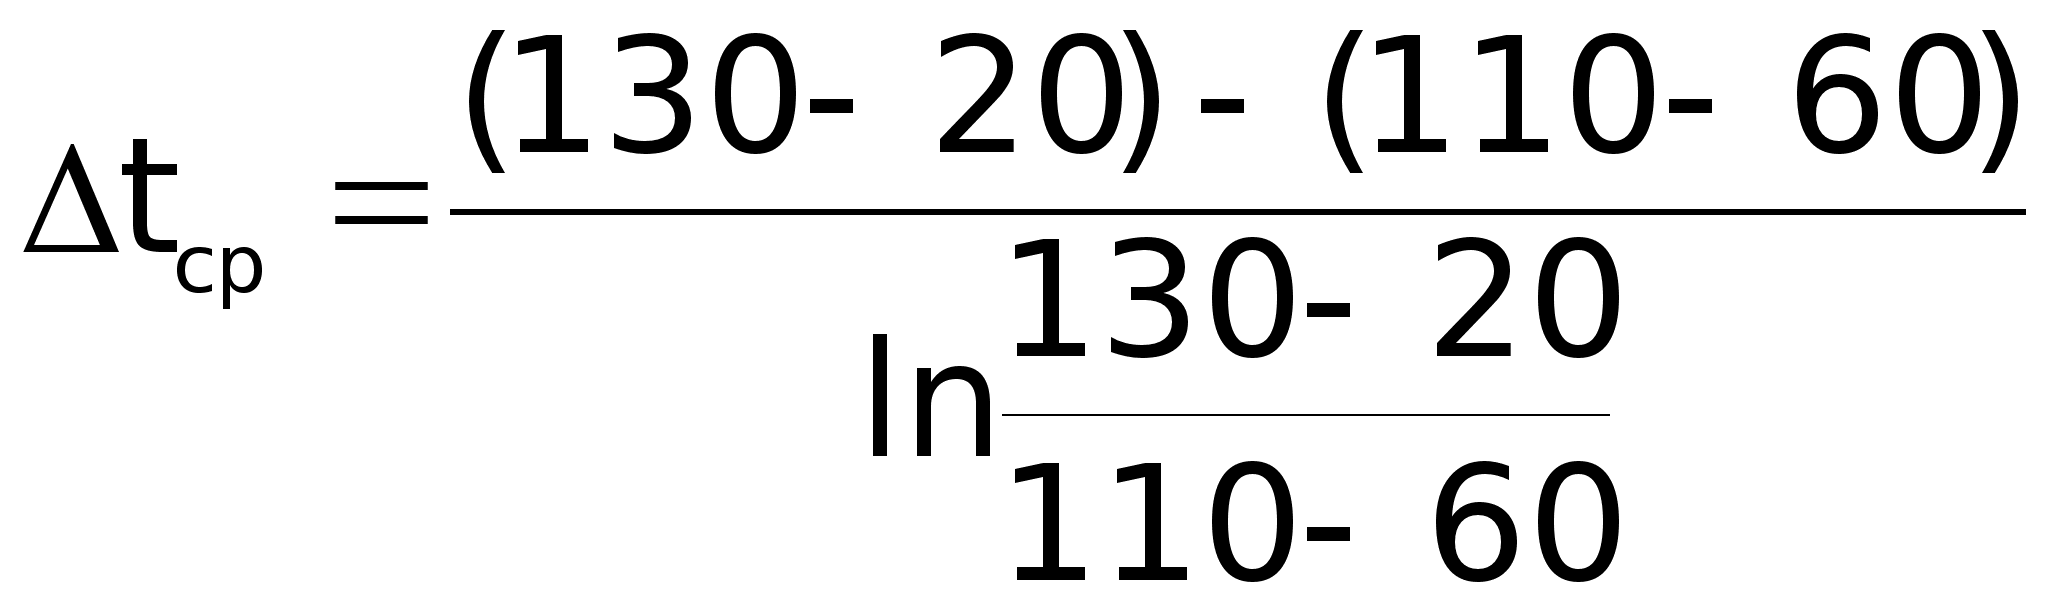 =76,1 С,
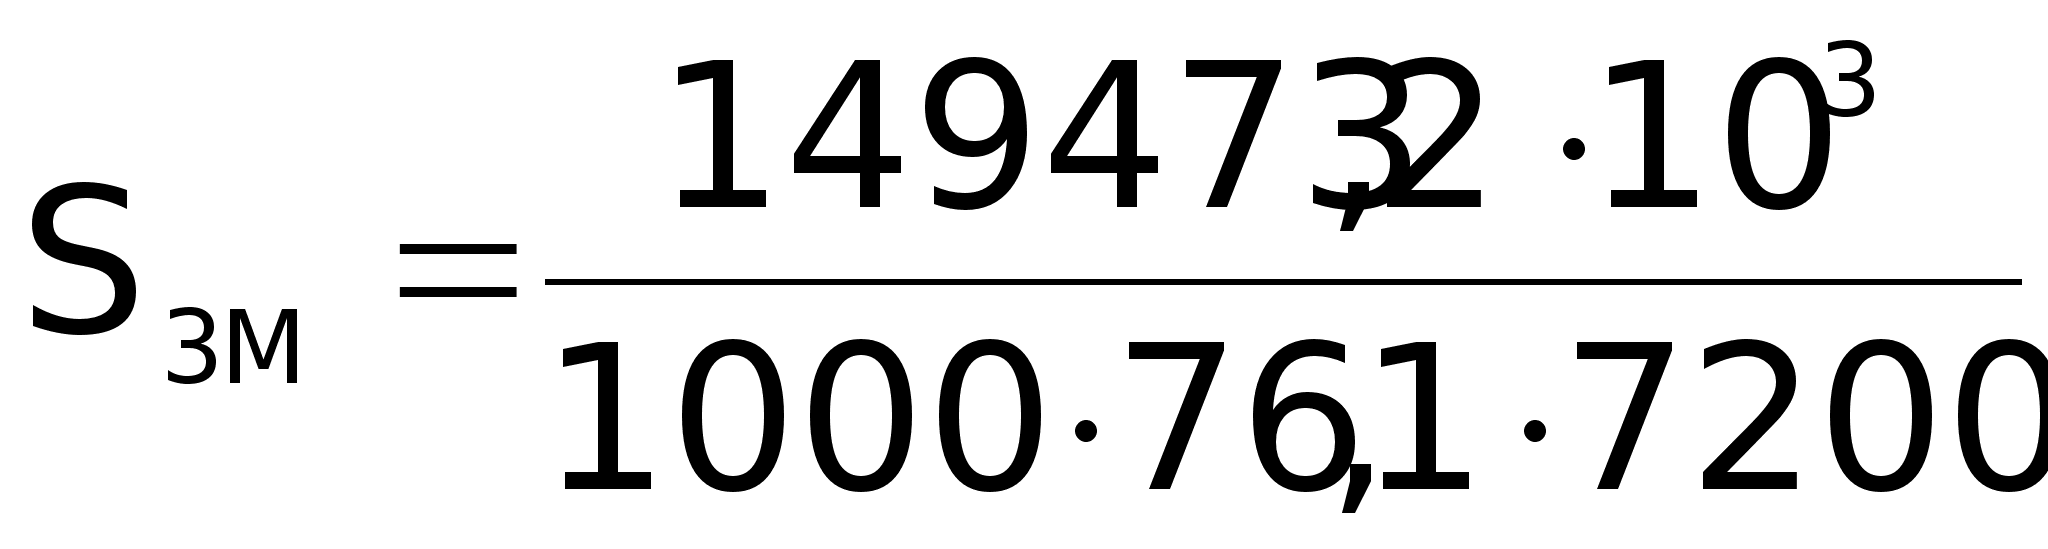 =
0,273 м2,
Lзм= 0,273/(3,14· 21·10-3)= 4,14 м,
mпраз= 149473,2/(2726 – 546,8)= 68,6 кг/час,
mпраб= 27761,3/(2726 – 546,8)= 12,7 кг/час.
4.4.3 Укрупнённый тепловой расчёт ванн
При расчётах учитываем, что в году по скользящему графику 8 праздничных дней, 97 выходных дней и 260 рабочих.
Расход пара на разогрев:
mпчас=24·(tк – tн), (4.39)
Для ванны обезжиривания:
mпчас = 2,4·(60-20)= 96 кг/час.
Расход пара на поддержание температуры mрабчас определяется по таблице 4.3 [13].
Для ванны обезжиривания mрабчас=10 кг/час.
Результаты укрупнённого расчёта отображены в таблице 4.2.
Таблица 4.2 – Укрупнённый тепловой расчёт ванн
| Наименование ванны | Количество ванн |
tк,С |
mпчас, кг/час |
mпгод, кг/год |
mрабчас, кг/час |
mрабгод, кг/год |
| Обезжиривание | 1 | 60 | 60,48 | 15724,8 | 9,765 | 38083,5 |
| Промывка тёплая | 3 | 50 | 45,36 | 11793,6 | 50,4 | 196560 |
|
Сумма |
196,56 | 51105,6 | 160,965 | 627763,5 | ||
4.5 Материальные расчёты
4.5.1 Расчёт расхода воды на промывку
Расчёт расхода воды на промывку производится в соответствии с ГОСТ 9.305-84. Согласно этому ГОСТу при погружном способе промывки, независимо от её схемы, расход воды определяется по формуле:
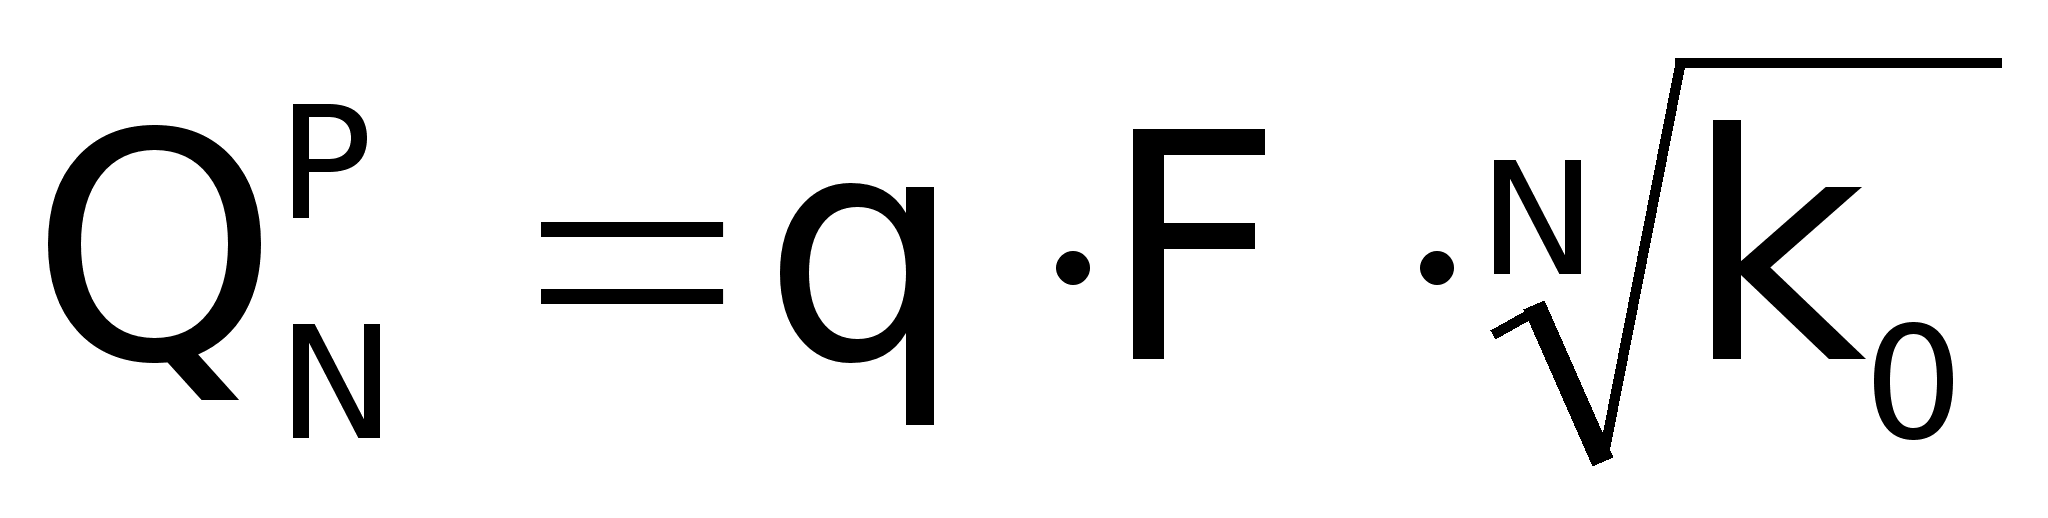 ,
(4.40)
где q – удельный вынос электролита (раствора) из ванны поверхностью деталей в барабане (q= 0,4 дм3/м2);
N – количество ступеней (ванн) промывки;
k0 – критерий окончательной промывки деталей;
F – промываемая поверхность деталей (F= 16,2 м2/ч).
k0= С0 / Сп, (4.41)
где С0 – концентрация основного компонента в электролите в ванне перед промывкой, г/л;
Сп – допустимая концентрация основного компонента в электролите после промывки, г/л.
Пример расчёта расхода воды на операцию химическое обезжиривание:
С0=46,25 г/л; Сп=0,8 г/л; q= 0,4 дм3/м2; F= 16,2 м2/ч; N=1
k0= 46,25 / 0,8 = 57,81; Q= 0,416,2Ч57,81 = 374,2 л/ч
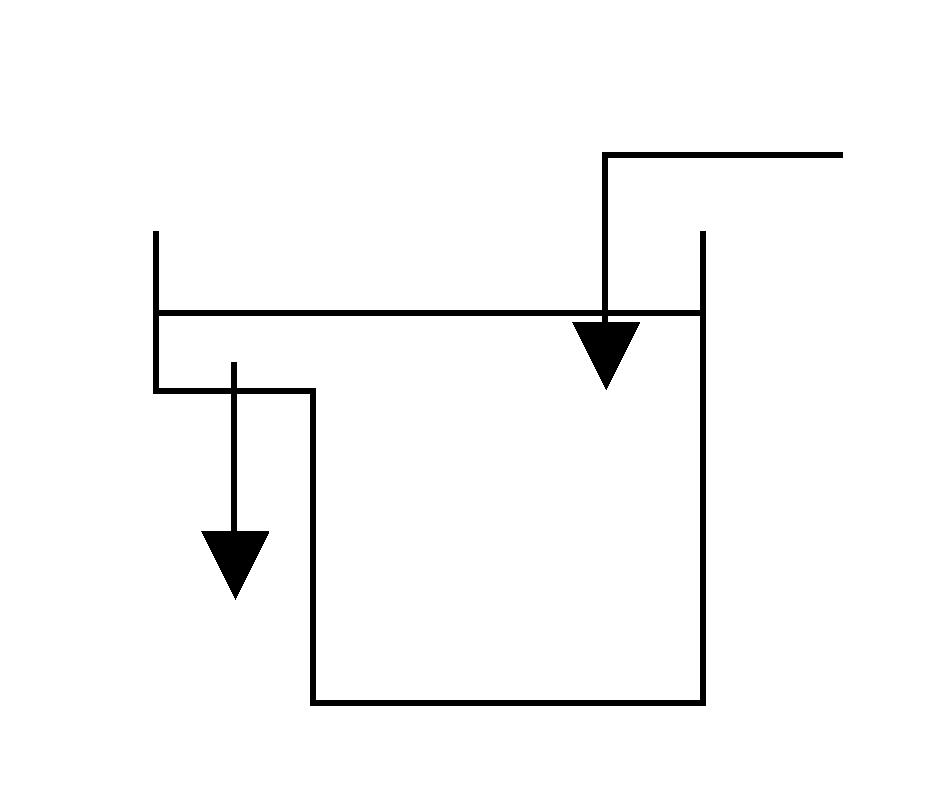
Результаты расчёта расхода воды на промывку сведены в таблице 4.3.
Таблица 4.3 – Расходы воды на промывку.
| Операция перед промывкой | Схема промывки |
С0, г/л |
Сп, г/л |
К0 |
Qуд, л/м2 |
Q, л/ч |
| Химическое обезжиривание |
|
46,25 |
0,8 |
57,8 | 23,1 | 374,2 |
| Электрохимическое обезжиривание |
|
46,25 | 0,1 | 462,5 | 8,6 | 139,3 |
| Активация |
|
100,7 | 0,05 | 2014 | 17,9 | 289,9 |
| Цинкование |
|
13,5 | 0,01 | 1350 | 14,7 | 238,1 |
| Пассивирование |
|
72,5 | 0,01 | 7250 | 23,8 | 386,2 |
| Сумма | 88,1 | 1427,7 | ||||
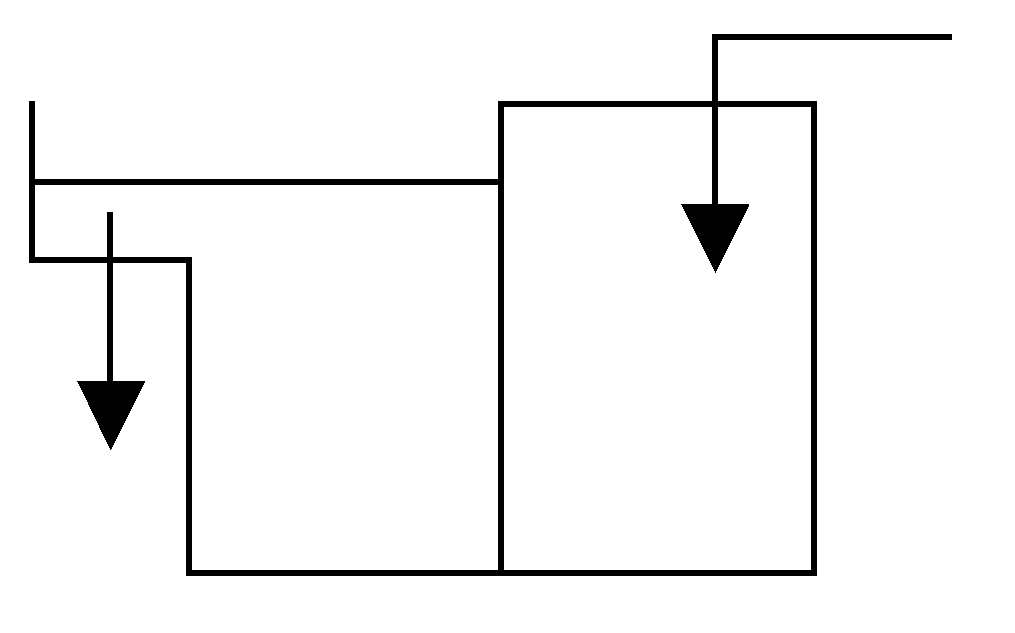
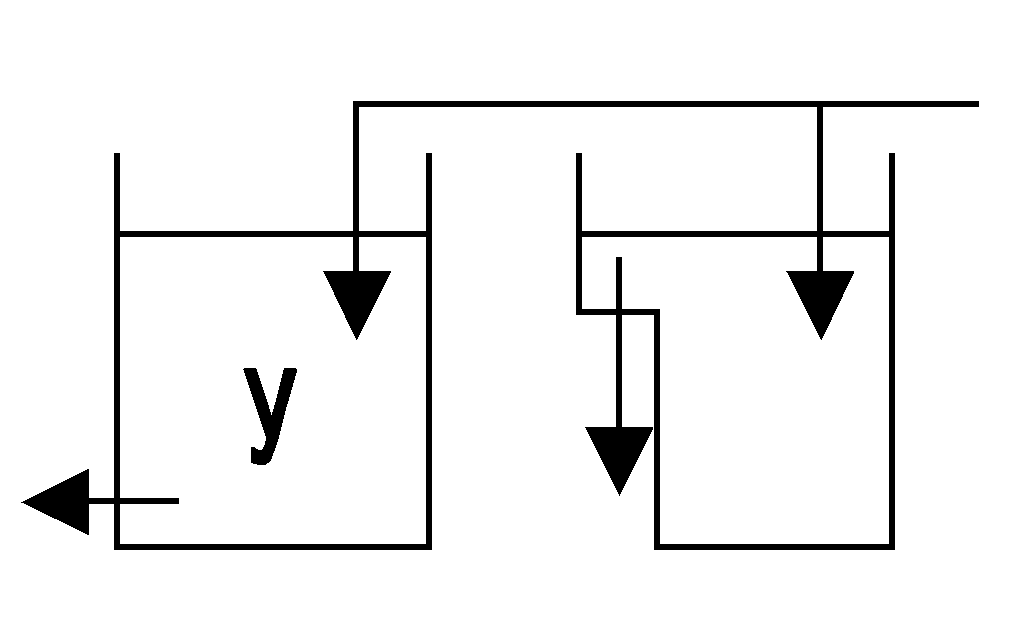
4.5.2 Расчёт расхода химикатов и анодов
Расчёт расхода химикатов на первоначальное приготовление рабочего раствора рассчитывается по формуле:
mi= Ci Ч Vi Ч nB Ч nCM, (4.42)
где mi – масса каждого компонента раствора, кг;
Ci – концентрация каждого компонента раствора, г/л;
Vi – объём ванны (для электрохимических ванн V=800 л, для химических ванн V=630 л);
nB – количество ванн;
nCM – сменность ванны в год (ванна цинкования 1 раз, ванна пассивации 6 раз, остальные 12 раз).
Пример расчёта для ванны обезжиривания:
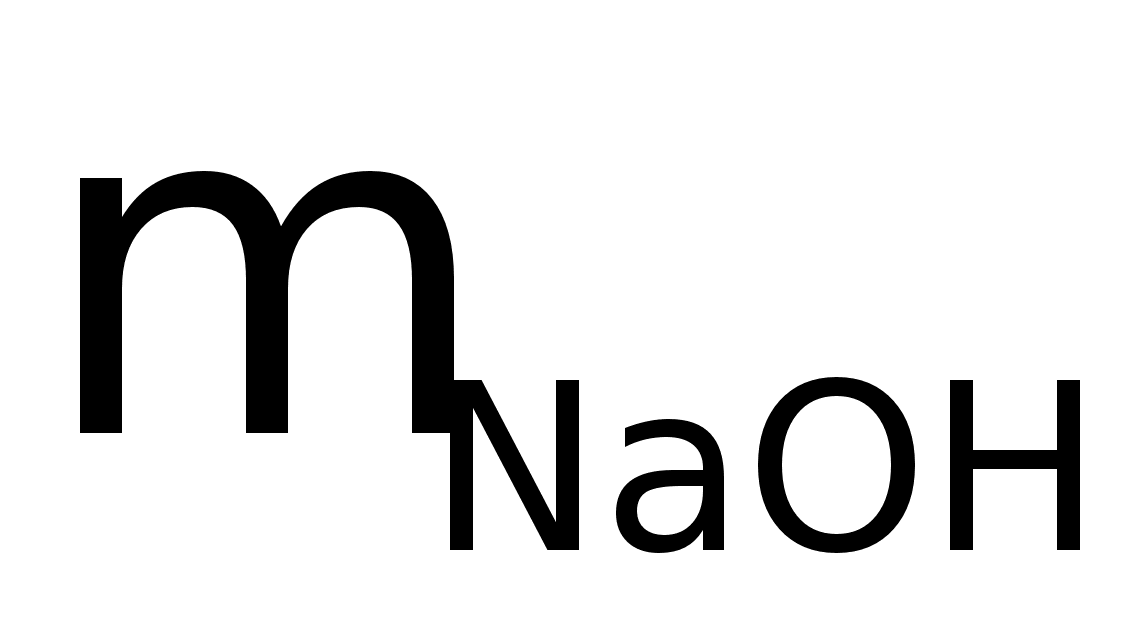 =
30 Ч 0,63 Ч
1 Ч 12 = 226,8 кг;
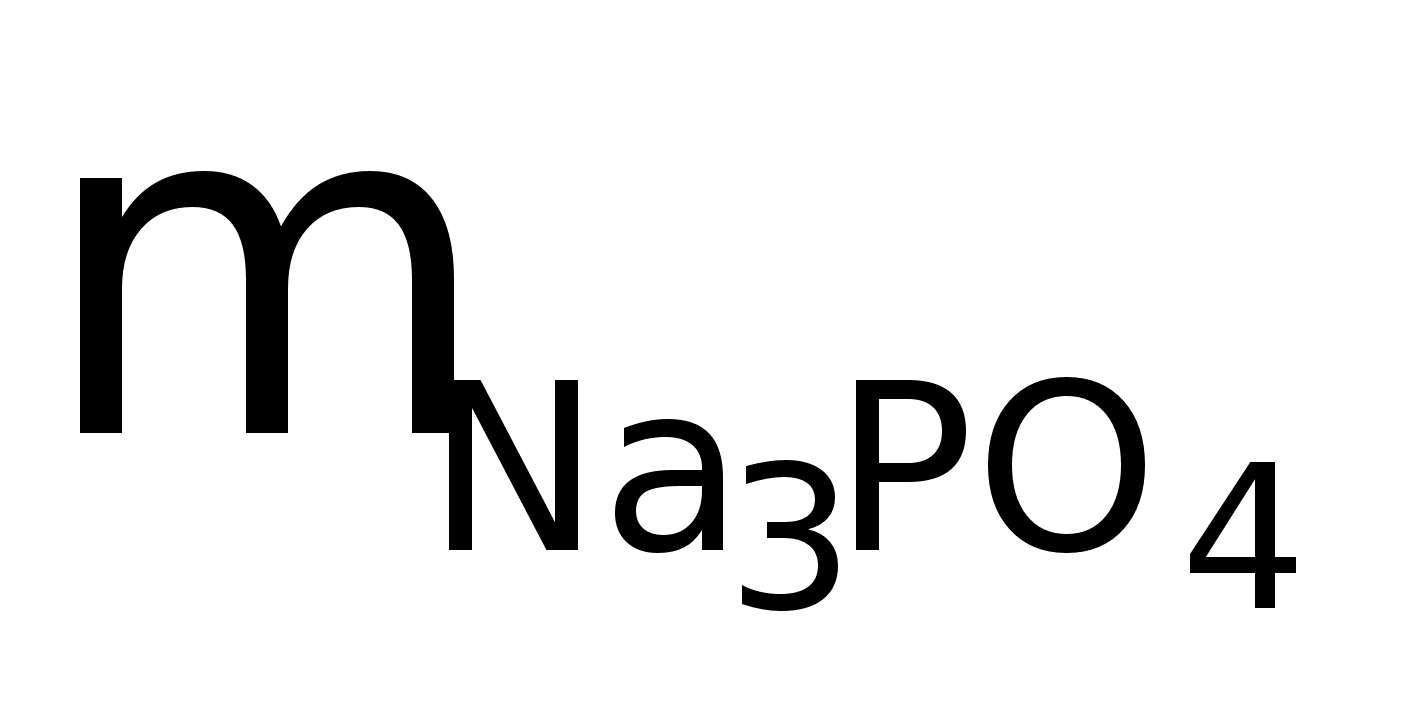 =
10 Ч 0,63 Ч
1 Ч 12 = 75,6 кг;
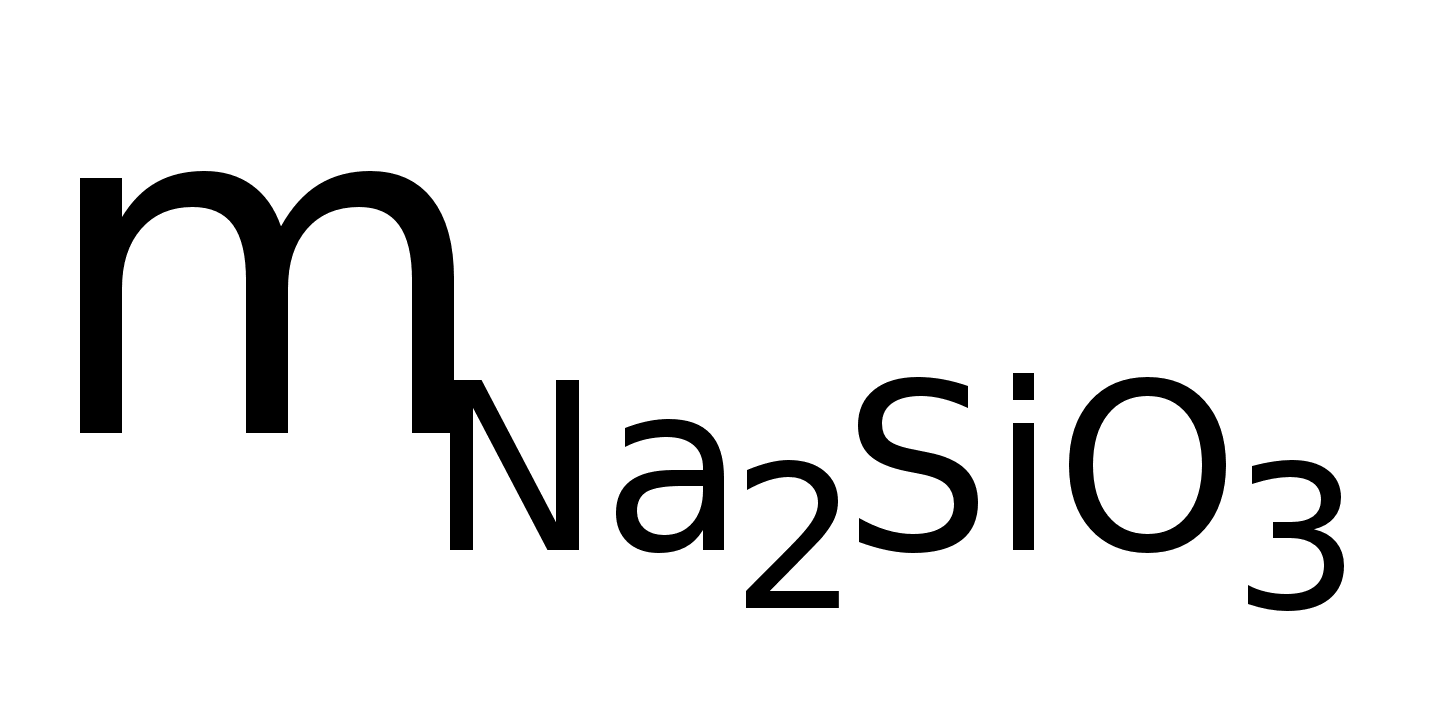 =
20 Ч 0,63 Ч
1 Ч 12 = 151,2 кг;
mдв-301= 4 Ч
0,63 Ч 1 Ч
12 = 30,3 кг.
Результаты расчётов приведены в таблице 4.4.
Таблица 4.4 – Расход химикатов на приготовление растворов.
| Наименование ванны | Состав раствора |
Концентрация, г/л |
Масса, кг |
| Химическое обезжиривание |
NaOH Na3PO4 Na2SiO3 ДВ-301 |
30 10 20 4 |
226,8 75,6 151,2 30,3 |
| Электрохимическое обезжиривание |
NaOH Na3PO4 Na2SiO3 ДВ-301 |
30 10 20 1,45 |
288 96 192 14 |
| Активация | HCl | 75 | 567 |
| Цинкование |
ZnO NaOH НБЦ-О НБЦ-К |
13,5 105 5 5 |
10,9 84 4 4 |
| Пассивация |
Соль Ликонда-25 Спирт поливиниловый |
72,5 4 |
274 15 |
Расчёт химикатов на корректировку проводится по формуле:
miкор = [(qунос + qв + qф ) ЧCi + qразл ] ЧSгод, (4.43)
где qунос – потери раствора с деталями и барабаном (qунос=0,4 дм3/м2);
qв – потери раствора в вентиляцию (qв=0,015 дм3/м2);
qф – потери раствора при фильтрации (только в ванне цинкования qф=0,065 дм3/м2);
Ci – концентрация компонента, г/л;
qразл – потери химикатов при разложении их электрическим током (только у электрохимических ванн qразл=0,25 дм3/м2 [6]);
Sгод – годовая производственная программа, м2/год.
Пример расчёта для обезжиривания:
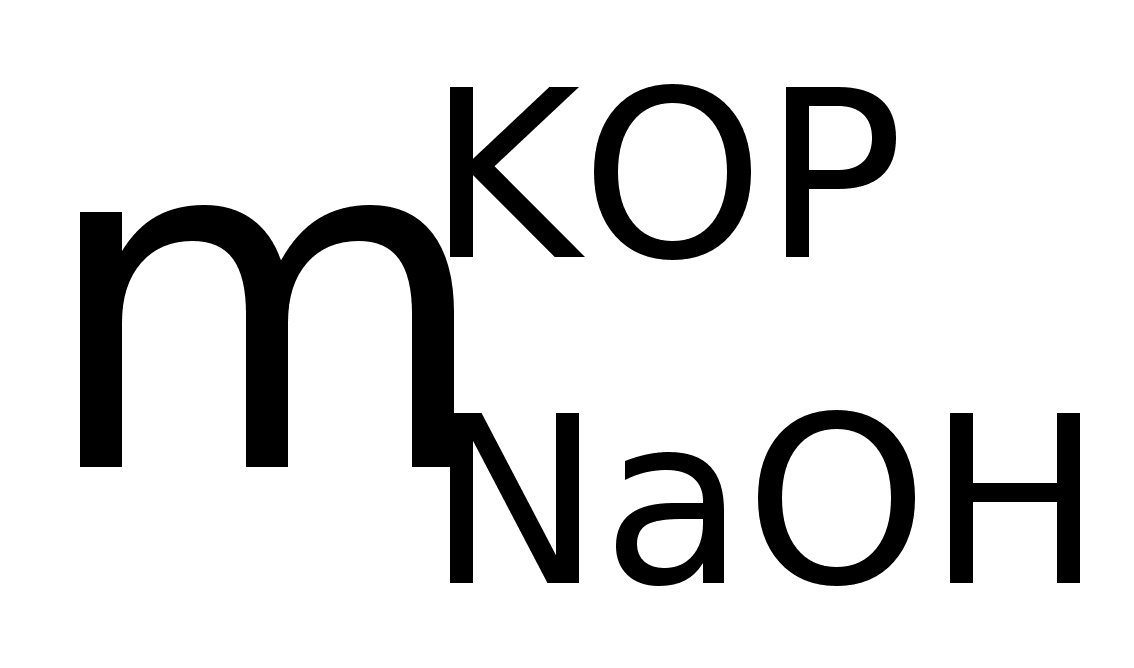 =
[(0,4 + 0,015 + 0) Ч30 + 0]
Ч52,500 = 653,6 кг;
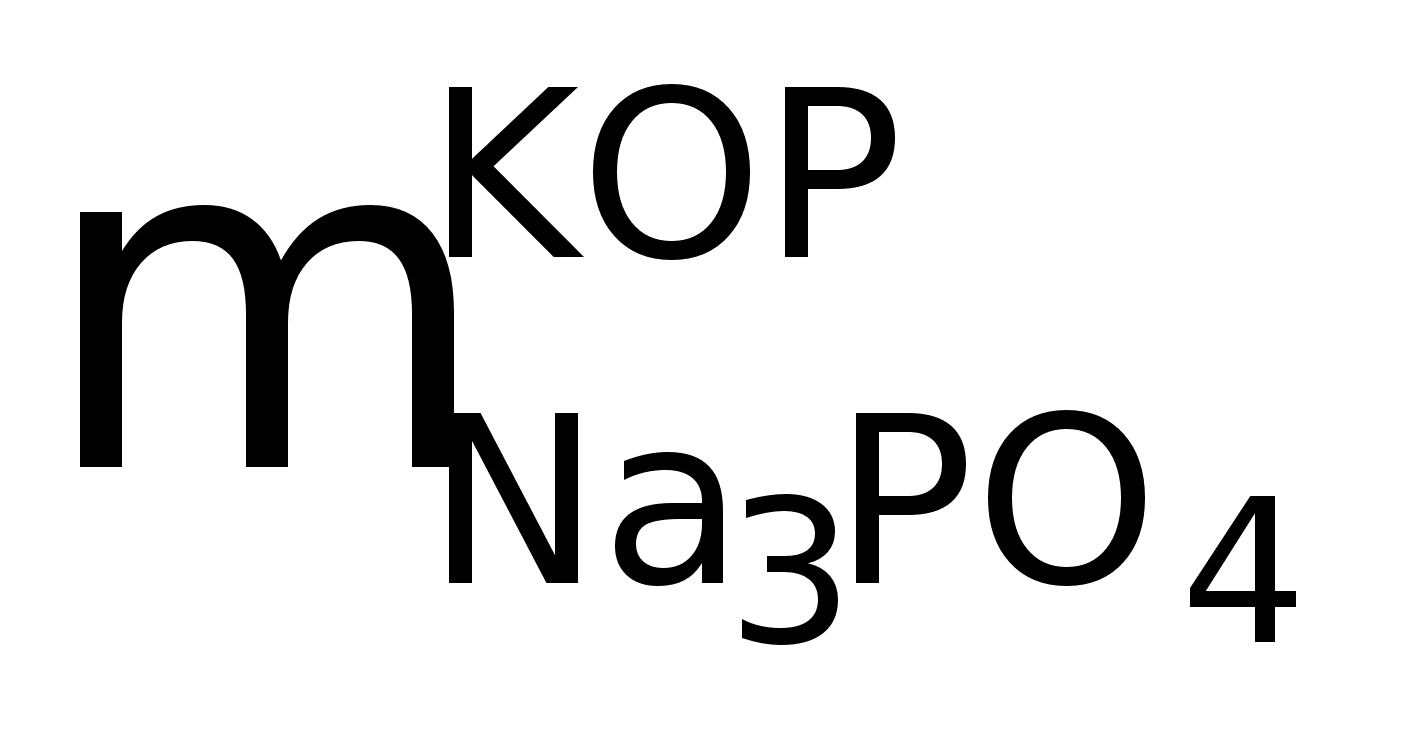 =
[(0,4 + 0,015 + 0) Ч10 + 0]
Ч52,500 = 217,9 кг;
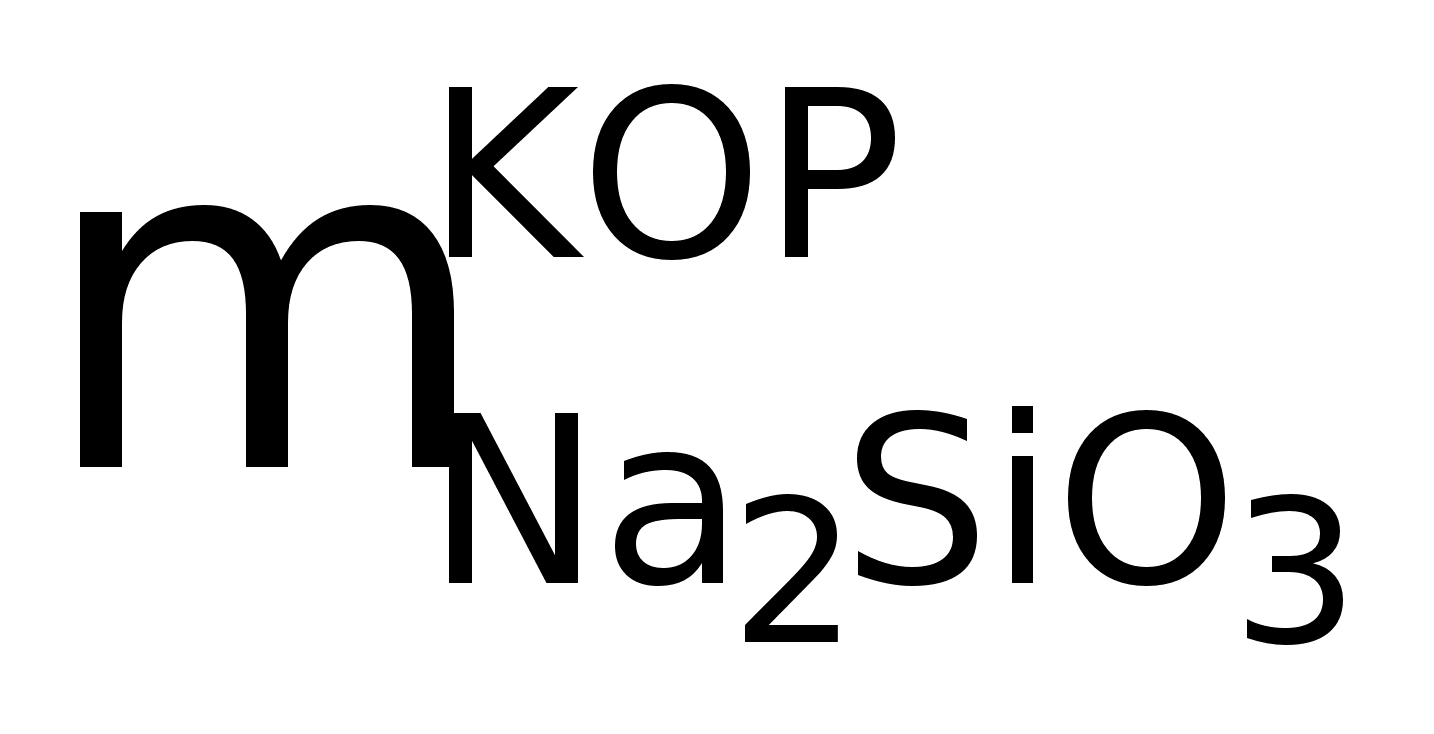 =
[(0,4 + 0,015 + 0) Ч20 + 0]
Ч52,500 = 435,8 кг;
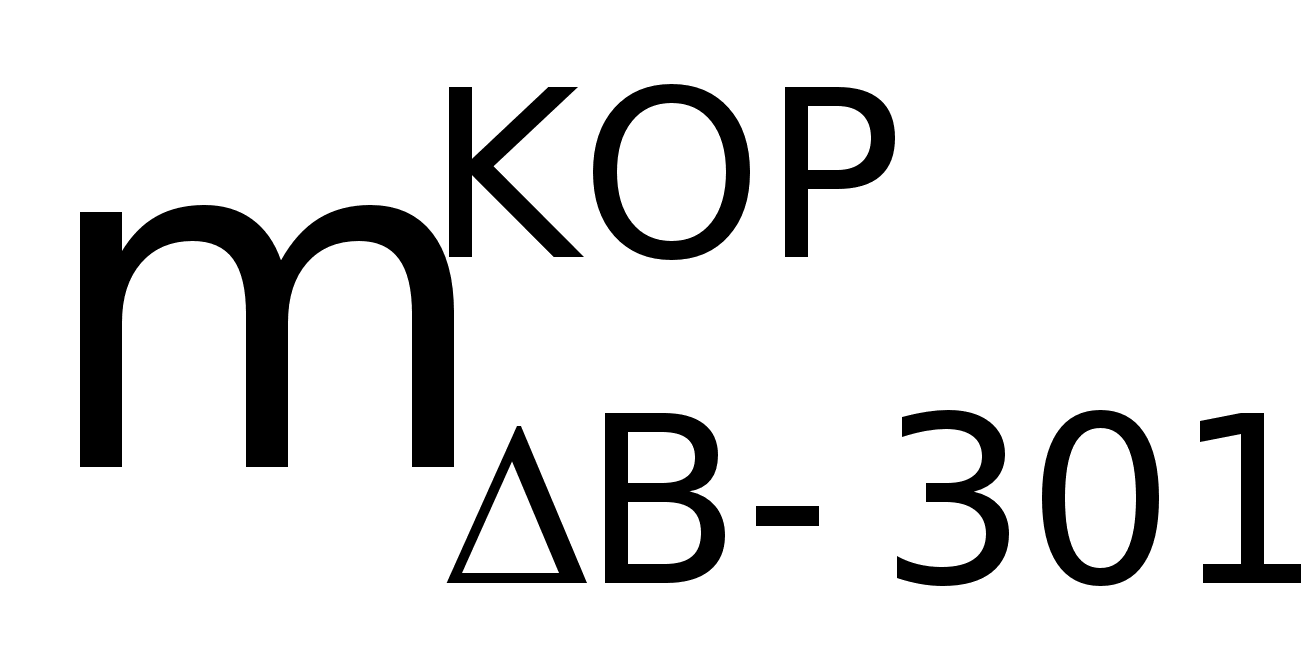 =
[(0,4 + 0,015 + 0) Ч4 + 0]
Ч52,500 = 87,2 кг.
Результаты расчета приведены в таблице 4.5.
Таблица 4.5 – Расход химикатов на корректировку растворов.
| Наименование ванны | Состав раствора |
Концентрация, г/л |
Масса, кг |
| Химическое обезжиривание |
NaOH Na3PO4 Na2SiO3 ДВ-301 |
30 10 20 4 |
653,6 217,9 435,8 87,2 |
| Электрохимическое обезжиривание |
NaOH Na3PO4 Na2SiO3 ДВ-301 |
30 10 20 1,45 |
666,8 231 448,9 44,7 |
| Активация | HCl | 75 | 1634 |
| Цинкование |
ZnO NaOH НБЦ-О НБЦ-К |
13,5 105 5 5 |
– 2659,2 139,2 139,2 |
| Пассивация |
Соль Ликонда-25 Спирт поливиниловый |
72,5 4 |
1579,6 87,2 |
Расчёт анодов на первоначальный пуск рассчитывается по формуле:
Sанобщ = I / iа, (4.44)
где I – сила тока, А;
iа – анодная плотность тока, А/м2.
Sанобщ = 321,5 / 150 = 2,15 м2.
Массу одного анода берём равную 15 кг, плотность цинка =7200 кг/м3, отсюда находим объём одного анода:
V= 15 / 7200 = 0,0021 м3.
Vаобщ = Sанобщ Ч Zn1, (4.45)
где Zn1 – толщина одного анода, м.
Vаобщ = 2,15 Ч 0,012 = 0,0258 м3.
Общее число анодов определяем по формуле:
Па = Vаобщ / V, (4.46)
Па = 0,0258 / 0,0021 = 12,28 13.
На выполнение годовой программы:
mагод = Sгод Ч Ч Ч к1 Ч к2, (4.47)
где - толщина покрытия, м;
Sгод – годовая производственная программа, м2/год;
- плотность металла покрытия, кг/м3;
к1 – коэффициент учитывающий сложность геометрической формы детали (к1=1,3);
к2 – коэффициент учитывающий непроизводительные потери (к2=1,15).
mагод = 52500 Ч 7,5Ч10-6 Ч 7200 Ч 1,3 Ч 1,15 = 4238,3 кг.
4.6 Расчёт вытяжной вентиляции
Количество воздуха, отсасываемого от одной ванны, рассчитывается по формуле:
V = V0 Ч ктемп Ч ктокс Ч к1 Ч к2 Ч к3 Ч к4, (4.48)
где V0 – объём, зависящий от габаритов ванны, м3/ч;
ктемп – температурный коэффициент;
ктокс – коэффициент токсичности [13];
к1 – коэффициент, учитывающий вид бортового отсоса;
к2 – коэффициент, учитывающий наличие воздушного перемешивания;
к3 – коэффициент, учитывающий наличие полых шариков на поверхности раствора;
к4 – коэффициент, учитывающий наличие пены на поверхности раствора.
V0 = 1400 Ч(0,53 Ч w Ч l / (w + l) + h)0,33 Ч w Ч l, (4.49)
где w – ширина ванны в случае отсосов с вертикальной щелью всасывания, м;
l – длинна ванны, м;
h – расстояние от зеркала электролита до середины щели всасывания бортового отсоса, м.
Для химических ванн:
V0 =1400Ч(0,53Ч0,63Ч1,25/(0,63+1,25)+0,2)0,33Ч0,63Ч1,25= 829,3 м3/ч.
Для электрохимических ванн:
V0 =1400Ч(0,53Ч0,8Ч1,25/(0,8+1,25)+0,2)0,33Ч0,8Ч1,25= 1082,4 м3/ч.
Температурный коэффициент рассчитывается по формуле:
ктемп = 1 + 0,0157 Ч (tр – tв), (4.50)
где tр – температура раствора, С;
tв – температура воздуха, С.
Пример расчёта для ванны обезжиривания:
V0 = 829,3 м3/ч; ктокс