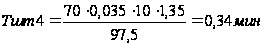Проектирование предприятия по восстановлению шлицевых валов КПП, ведущих валов главных передач, полуосей ведущих мостов
Курсовой проект
На тему:
"Проектирование предприятия по восстановлению шлицевых валов КПП, ведущих валов главных передач, полуосей ведущих мостов"
Введение
Постоянная необеспеченность ремонтного производства запасными частями является серьезным фактором снижения технической готовности автомобильного парка. Расширение же производства новых запасных частей связано с увеличением материальных и трудовых затрат. Вместе с тем около 75% деталей, выбраковываемых при первом КР автомобилей являются ремонтопригодными либо могут быть использованы вообще без восстановления. Поэтому целесообразной альтернативой расширению производства запасных частей является вторичное использование изношенных деталей, восстанавливаемых в процессе ремонта автомобилей и его агрегатов.
С позиции материалоемкости воспроизводства машин экономическая целесообразность ремонта обусловлена возможностью повторного использования большинства деталей как годных, так и предельно изношенных после восстановления. Это позволяет осуществлять ремонт в более короткие сроки с меньшими затратами металла и других материалов по сравнению с затратами при изготовлении новых машин.
Восстановление автомобильных деталей стало одним из важнейших показателей хозяйственной деятельности крупных ремонтных, специализированных малых предприятий и кооперативов.
Создана фактически новая отрасль производства – восстановление изношенных деталей. По ряду наименований важнейших наиболее металлоемких и дорогостоящих деталей вторичное потребление восстановленных деталей значительно больше, чем потребление новых запасных частей. Так, например, восстановление блоков двигателей используется в 2,5 раза больше, чем получаемых новых, коленчатых валов – в 1,9 раза, картеров коробок передач – в 2,1 раза больше, чем новых.
Себестоимость восстановления для большинства восстанавливаемых деталей не превышает 75% стоимости новых, а расход материалов в 15–20 раз ниже, чем на их изготовление. Высокая экономическая эффективность предприятий, специализирующихся на восстановлении автомобильных деталей, обеспечивает им конкурентоспособность в условиях рыночного производства.
За рубежом также уделяют большое внимание вопросам технологии и организации восстановления деталей. В высокоразвитых странах – США, Англии, Японии, Германии – ремонт в основном осуществляется на предприятиях-изготовителях автомобилей. Восстанавливают дорогостоящие, металлоемкие, массовые автомобильные детали – коленчатые и распределительные валы, гильзы цилиндров, блоки и головки блоков, шатуны, тормозные барабаны и пр. Ремонтной базы являются моторо- и агрегаторемонтные предприятия фирм-изготовителей новых машин, самостоятельные фирмы-посредники. Например, в США восстановлением деталей занято около 800 фирм и компаний. К ним относятся как специализированные фирмы, так и фирмы, производящие комплектующие изделия для автомобилестроительных предприятий, в общем объеме продукции которых 10–40% приходится на выпуск восстановленных деталей. Ремонтным фондом служат детали со списанных автомобилей, которые поставляют фирмы-производители или фирмы, специализирующиеся на переработке негодных деталей.
Целью данного курсового проекта является проектирование предприятия по ремонту комплектов агрегатов автомобилей ГАЗ 3110 «Волга», которое будет удовлетворять потребность в ремонте региона с 32000 автомобилей ГАЗ 3110.
Обоснование мощности АРЗ
Мощность проектируемого предприятия определяется потребностью в ремонте агрегатов заданного территориального региона, обслуживаемого проектируемым предприятием. Потребность в ремонтах автомобильного парка:
1) Ведущий вал КПП – Nкр=10000 шт.;
Ведомый вал КПП – Nкр=10000 шт.;
Полуось заднего моста – Nкр=10000 шт.;
Ведущая вал-шестерня – Nкр=10000 шт.;
Назначение и структура проектируемого предприятия
Проектируемое предприятие специализированным предприятием по восстановлению шлицевых валов КПП, полуосей ведущих мостов, ведущих шестерён ГП, мощностью 10000 капитальных ремонтов каждой детали в год.
При данной мощности целесообразно применять бесцеховую структуру, так как объем выполняемых работ невелик и обеспечивает загрузку около 16 производственных рабочих.
При бесцеховой структуре в составе предприятия не предусматриваются отдельные цеха. Все производство делится по технологическому признаку на отдельные участки, во главе которых находятся мастер. Все административные, технические и учетно–счетные функции осуществляет заводоуправление. Ниже приводится примерная структура предприятия:
контрольно–сортировочный участок;
слесарно-механический участок;
сварочно-наплавочный участок;
гальванический участок;
На предприятии также предусматривается складское хозяйство со следующими складами:
склад деталей ожидающих ремонта;
склад готовых деталей;
склад основных и вспомогательных материалов;
Для выполнения вспомогательных работ организуется отдел главного механика (ОГМ).
Технологический расчет предприятия
Для определения объёма работ мы должны найти фонд времени, для этого нужно:
разработать маршруты восстановления деталей (приложение);
рассчитать режимы обработки и нормы времени по маршруту восстановления;
суммировать время по операциям и умножив на годовую программу получить фонд времени;
3.1 Расчет режимов обработки и норм времени по операциям технологического процесса восстановления
3.1.1 Ведущий вал коробки передач
005 «Слесарная».
В соответствии с рекомендациями [] время на выполнение операции Т0=0,19 мин.
Время на снятие и установку детали: Твп=0,36 мин
Тшт=0,19+0,36=0,55 мин.
010 «Токарная».
Машинное время:
Тм=К*D*L
где: K коэффициент обтачивания
S подача, S=0,25 мм/об
V скорость вращения детали, V=105 м/мин
D диаметр, D=56 мм
L длинна обтачиваемой поверхности, L=30 мм
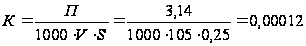
Тм=0,00012*56*30=0,2 мин
Тшт=Тм+Твп=0,2+0,36=0,56 мин
015 «Наплавочная».
Зачистить шлицы до металлического блеска:
Тшт=2,47 мин
Наплавить шлицы:
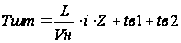
где: I число слоёв наплавленного металла, I=3
Z количество шлицевых впадин, Z=10
tв1 – время на снятие и установку детали, tв1=0,15 мин
tв2 время на очистку 1 м, tв2=0,7 мин
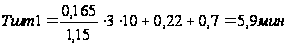
Наплавить резьбовой конец вала:
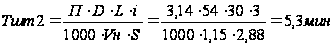
Тшт=2,47+5,9+5,3=13,67 мин
020 «Токарная».
Проточить наплавленные поверхности: К=0,00015
Тшт1=0,00015*50,2*165=1,24 мин
Тшт2=0,00015*60*30=0,27 мин
Нарезать резьбу: К=0,00032
Тшт3=0,00032*56*30=0,54 мин
Тшт=Тшт1+Тшт2+Тшт3+Твп=1,24+0,27+0,54+0,36=2,41 мин
025 «Шлицефрезерная».
Тшт=t0+tв1+tв2
К=0,009
tв1=0,26 мин
tв2 время подвода фрезы, tв2=1,02 мин
t0=К*L*Z=0,009+165+10=14,85 мин
Тшт=14,85+0,26+1,02=16,13 мин
035 «Шлифовальная».
Шлифовать шейки вала под подшипники:
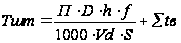
где: h глубина шлифования, h=0,1
f коэффициент учитывающий условия обработки, шлифование
предварительное, f=1,25
Vd линейная скорость вращения детали, Vd=25 м/мин
S=0,02 мм/об
еtв - суммарное вспомогательное время на установку и снятие детали, перемещение шлифовального круга, контроль размеров
еtв=0,37+0,11+0,27=0,75 мин
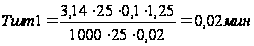
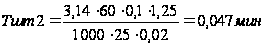
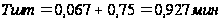
Аналогично для операции 045:
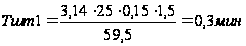
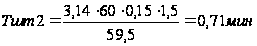
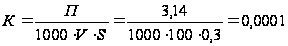
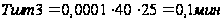
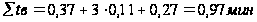
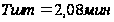
040 «Гальваническая».
Производится восстановление посадочных поверхностей износостойким хромированием в ванне с использованием специального анодного устройства.
Основное время на процесс хромирования:
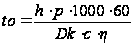 ,
мин
где: h толщина слоя, h=0,25 мм
p
плотность
осажденного
металла, p=6,9
г/
Dk
катодная
плотность тока,
Dk=60 А/
c электролитический эквивалент, с=0,324
h - выход металла по току, h=17…22%
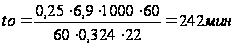
Вспомогательное время на подготовительные работы, загрузку, контроль составляет еtв=28 мин
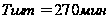
Исходя
из плотности
загрузки ванны
при хромировании
Vp=0,03–0,05 ,
зная объем
ванны и суммарную
площадь восстановления
одной детали
Sе=S1+S2
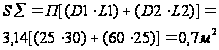
Для восстановления одной детали необходим объём раствора, равный:
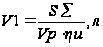
где: hи - коэффициент использования ванного объема,:hи=0,58
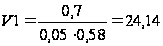 л
В соответствии с отраслевой нормалью ОН 2–58 принимаем ванну объёмом 280 л.
Таким образом, количество деталей на одну загрузку:
Nд= шт.
Примем 11 шт.
Тогда штучное время восстановления одной детали:
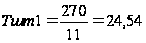 мин
050 «Шлицешлифовальная».
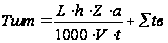
где: а - коэффициент учитывающий время обратного хода, а=1,35
еt=1,14 мин
L=165 мм
V=6,5 м/мин
t=0,015 мм/дв. ход
h=0,035
Z=10
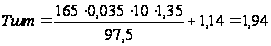 мин
055 «Контрольная».
 мин
Суммарное
штучное время
восстановления
 мин
3.1.2 Ведомый вал коробки передач
005 «Слесарная».
В соответствии с рекомендациями [] время на выполнение операции
Т0=0,19 мин.
Время на снятие и установку детали:
Твп=0,36 мин
Тшт=0,19+0,36=0,55 мин.
010 «Токарная».
Машинное время:
Тм=К*D*L
где: K коэффициент обтачивания
S подача, S=0,25 мм/об
V скорость вращения детали, V=105 м/мин
D диаметр, D=56 мм
L длинна обтачиваемой поверхности, L=30 мм
Тм=0,00012*33*25=0,1 мин
Тшт=Тм+Твп=0,1+0,36=0,46 мин
015 «Наплавочная».
Зачистить шлицы до металлического блеска:
Тшт=2,47 мин
Наплавить шлицы:
где: I число слоёв наплавленного металла, I=3
Z количество шлицевых впадин, Z=10
tв1 – время на снятие и установку детали, tв1=0,15 мин
tв2 время на очистку 1 м, tв2=0,7 мин
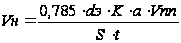
где: dэ - диаметр электродной проволоки, dэ=1,8 мм
К - коэффициент перехода металла на поверхность, К=0,86
а - коэффициент неполноты наплавленного слоя, а=0,92
Vпр - скорость подачи проволоки, Vпр=3,3 м/мин
S шаг наплавки, S=(1,2…2,2) dэ=1,6*1,8=2,88 мм
t толщина наплавляемого слоя, t=1,8 мм
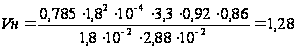 м/мин
Наплавить шлицы под синхронизатор 2 и 3 передач:
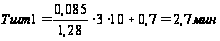
Наплавить шлицы под синхронизатор 4 и 5 передач:
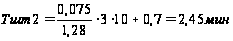
Наплавить шлицы под шестерню 1 передачи:
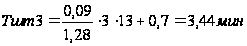
Наплавить шлицы фланца:
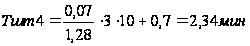
Наплавить резьбовой конец вала:
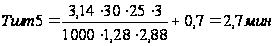
еТшт=1,13 (2,7+2,45+3,44+2,34+2,7+0,22+0,7)=18,91 мин
020 «Токарная».
Проточить наплавленные поверхности под синхронизатор 2 и 3 передач: К=0,00015
Тшт1=0,00015*60,2*85=0,76 мин
Проточить наплавленные поверхности под синхронизатор 4 и 5 передач: Тшт2=0,00015*45,2*75=0,5 мин
Проточить наплавленные поверхности под шестерню 1 передачи: Тшт3=0,00015*70,2*90=0,95 мин
Проточить наплавленные поверхности под шлицы фланца: Тшт4=0,00015*40,2*75=0,45 мин
Проточить резьбовой конец вала: Тшт5=0,00015*35*25=0,13 мин
Нарезать резьбу: К=0,00032
Тшт6=0,00032*34,8*25=0,28 мин
Тшт=Тшт1+Тшт2+Тшт3+Тшт4+Тшт5+Тшт6+Твп=0,76+0,5+0,95+0,45+0,13+0,28+0,36=3,43 мин
025 «Шлицефрезерная».
Тшт=t0+tв1+tв2
К=0,009
tв1=0,26 мин
tв2 время подвода фрезы, tв2=1,02 мин
Фрезеровать шлицы под синхронизатор 2 и 3 передач:
t01=К*L*Z=0,009*85*10=7,65 мин
Фрезеровать шлицы под синхронизатор 4 и 5 передач:
t02=К*L*Z=0,009*75*10=6,75 мин
Фрезеровать шлицы под шестерню 1 передачи:
t03=К*L*Z=0,009*90*13=10,53 мин
Фрезеровать шлицы фланца:
t04=К*L*Z=0,009*70*10=6,3 мин
Тшт=31,23+0,26*4+1,02*4=36,35 мин
035 «Шлифовальная».
Шлифовать шейки вала:
где: h глубина шлифования, h=0,1
f коэффициент учитывающий условия обработки, шлифование
предварительное, f=1,25
Vd линейная скорость вращения детали, Vd=25 м/мин
S=0,02 мм/об
еtв - суммарное вспомогательное время на установку и снятие детали, перемещение шлифовального круга, контроль размеров
еtв=0,37+6*0,11+0,27=1,3 мин
Шлифовать шейку под игольчатый подшипник:
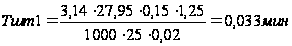
Шлифовать посадочное место втулки 4 передачи:
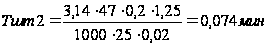
Шлифовать посадочное место шестерни 2 передачи:
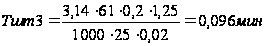
Шлифовать посадочное место шестерни 3 передачи:
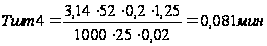
Шлифовать шейку под шариковый подшипник:
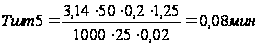
Шлифовать посадочное место червяка привода спидометра:
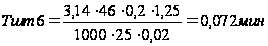
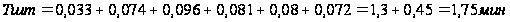
Аналогично для операции 045:
Шлифовать шейки вала:
где: h глубина шлифования, h=0,1
f коэффициент учитывающий условия обработки, шлифование окончательное, f=1,5
Vd линейная скорость вращения детали, Vd=35 м/мин
S=0,0017 мм/об
еtв - суммарное вспомогательное время на установку и снятие детали, перемещение шлифовального круга, контроль размеров
еtв=0,37+6*0,11+0,27=1,3 мин
Шлифовать шейку под игольчатый подшипник:
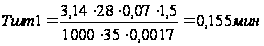
Шлифовать посадочное место втулки 4 передачи:
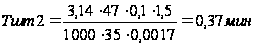
Шлифовать посадочное место шестерни 2 передачи:
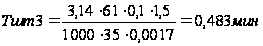
Шлифовать посадочное место шестерни 3 передачи:
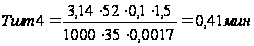
Шлифовать шейку под шариковый подшипник:
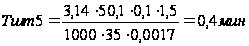
Шлифовать посадочное место червяка привода спидометра:
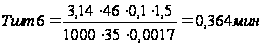
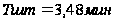
040 «Гальваническая».
Производится восстановление посадочных поверхностей износостойким хромированием в ванне с использованием специального анодного устройства.
Основное время на процесс хромирования:
,
мин
где: h толщина слоя, h=0,2 мм
p
плотность
осажденного
металла, p=6,9
г/
Dk
катодная
плотность тока,
Dk=60 А/
c - электролитический эквивалент, с=0,324
h - выход металла по току, h=17…22%
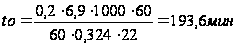
Вспомогательное время на подготовительные работы, загрузку, контроль составляет еtв=28 мин
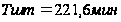
Исходя
из плотности
загрузки ванны
при хромировании
Vp=0,03–0,05,
зная объём
ванны и суммарную
площадь восстановления
одной детали
Sе=S1+S2
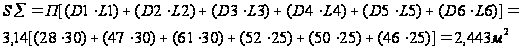
Для восстановления одной детали необходим объём раствора, равный:
где:hи - коэффициент использования ванного объёма,:hи=0,58
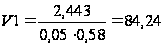 л
В соответствии с отраслевой нормалью ОН 2–58 принимаем ванну объёмом 700 л.
Таким образом, количество деталей на одну загрузку:
Nд= шт.
Примем 8 шт.
Тогда штучное время восстановления одной детали:
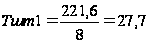 мин
050 «Шлицешлифовальная».
где: а - коэффициент учитывающий время обратного хода, а=1,35
еt=2,64 мин
V=6,5 м/мин
t=0,015 мм/дв. ход
h=0,035
Z=10
Шлифовать шлицы под синхронизатор 2 и 3 передач:
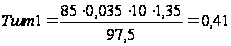 мин
Шлифовать шлицы под синхронизатор 4 и 5 передач:
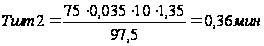
Шлифовать шлицы под шестерню 1 передачи:
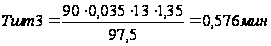
Шлифовать шлицы фланца: