Восстановление вала первичного коробки передач автомобиля ЗИЛ-431410
Размещено на /
Введение
При поступлении автомобилей в капитальный ремонт большое количество их деталей в результате износа, усталости материала, механических и коррозионных повреждений теряет работоспособность. Однако лишь некоторые из этих деталей, наиболее простые и недорогие в изготовлении, утрачивают работоспособность полностью и требуют замены. Большинство деталей имеет остаточный ресурс и может быть использовано повторно по проведения сравнительно небольшого объема работ по их в становлению.
Восстановление деталей имеет большое народнохозяйственное значение. Стоимость восстановления деталей значительно ниже стоимости их изготовления. Затраты на восстановление деталей, даже в условиях современных авторемонтных предприятий, составляют в зависимости от конструктивных особенное и степени изношенности деталей от 10 до 50% от стоимости новых деталей. При этом чем сложнее деталь и, следовательно, чем дороже она в изготовлении, тем ниже затраты на ее восстановление.
Экономическая эффективность восстановления деталей по сравнению с их изготовлением объясняется рядом причин. При восстановлении деталей значительно сокращаются расходы на материалы и полностью исключаются затраты, связанные с получением заготовок. По данным проф. М.А. Масино, расходы на материалы и получение заготовок при изготовлении деталей на автостроительных предприятиях составляют 70-75%, от их себестоимости, а при восстановлении деталей они колеблются в пределах 1-12% в зависимости от способа восстановления.
При восстановлении деталей сокращаются также расходы, связанные с обработкой деталей, так как при этом обрабатываются не все поверхности деталей, а лишь те, которые имеют дефекты.
Восстановление деталей является одним из основных источников повышения экономической эффективности авторемонтного производства. Известно, что основной статьей расходов, из которых складывается себестоимость капитального ремонта автомобилей, являются расходы на приобретение запасных частей. Эти расходы в настоящее время составляют 40-60% от себестоимости капитального ремонта автомобиля.
Их можно значительно сократить за счет расширения восстановления деталей.
Значение восстановления деталей состоит также в том, что оно позволяет уменьшить потребности народного хозяйства в производстве новых запасных частей.
Целью данного курсового проекта является разработка технологического процесса восстановления вала первичного коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130) с применением прогрессивных форм и методов организации авторемонтного производства, что обеспечит повышение качества и снижение затрат при КР.
1. Обоснование размера производственной партии
деталей
В стадии проектирования технологических процессов величину (Х) производственной партии деталей можно определить ориентировочно по следующей формуле:
 (1)
где:
 – производственная
программа
изделий в год.
Из задания на
курсовое
проектирование
производственная
программа АРП
составляет
6000 автомашин
в год;
 – число деталей
в изделии, n=1;
 – необходимый
запас деталей
в днях для
обеспечения
непрерывности
сборки. Принимаем
t=5 дней, как
для средних
деталей, хранение
которых возможно
на многоярусных
стеллажах.
 – число рабочих
дней в году.
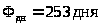
Определяем величину производственной партии:
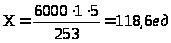
Принимаем Х=120 ед.
2. Разработка технологического процесса
восстановления детали
2.1 Характеристика детали и условий ее работы
Вал первичный коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130) относится к классу деталей «круглые стержни с фасонной поверхностью». Изготавливают его из стали 25ХГМ и цементирован на глубину 0,5-0,7 мм. После термической обработки получается твердость поверхностного слоя HRC 60…65 и твердость сердцевины HRC 35…45.
При механической обработке вала установочными базами в основном служат центровые отверстия и реже наружные цилиндрические поверхности. Шероховатость зубьев шестерни и поверхности отверстия под роликовый подшипник должна соответствовать Rа=0,32ч0,25 мкм, остальные поверхности – Rа = 1,25ч1,0 мкм.
Первичный вал коробки передач ЗИЛ-431410 (ЗИЛ-130) работает в условиях контактных нагрузок в сопровождении изгибающих усилий. Разрушительными факторами являются контактные нагрузки, изгиб и трение.
2.2 Выбор способов восстановления детали
В задании на курсовое проектирование даны следующие дефекты вала первичного коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130):
1. Износ шлицев по толщине.
2. Износ отверстия под роликовый подшипник.
3. Износ шейки под передний подшипник.
Возможные способы устранения:
по дефекту 1: - наплавить
по дефекту 2: - поставить дополнительную втулку.
по дефекту 3: - железнить;
- хромировать;
- восстановить вибродуговой наплавкой.
При анализе способов устранения каждого дефекта выявлены три способа, пригодных для устранения этих дефектов: по дефекту 1 –наплавка под слоем флюса, по дефекту 2 – поставить дополнительную втулку и по дефекту 3 – хромировать.
2.3 Схема технологического процесса
Таблица 2.1 − Схема технологического процесса восстановительного ремонта вала первичной коробки передач
130-1701030-Б
| Дефект | Способ устр. | № опер. | Наименование и содержание операций | Установ. база. |
| I схема | ||||
| Износ шлицев по толщине | Наплавка под слоем флюса | №1 | Слесарная. Зачистить шлицевой конец до металлического блеска | |
| №2 | Наплавка. Заплав. шлицы шлиц. конца. | Центр. отверстия | ||
| №3 | Токарная. Проточить шлицевой конец под номинальный размер. | То же | ||
| №4 | Фрезерная. Фрезеровать шлицы. | То же | ||
| №5 | Мойка. Промыть деталь. | |||
| II схема | ||||
| Износ отверстия под роликовый подшипник | Поставить дополнительную втулку | №1 | Шлифовальная. Шлифовать отверстие под роликовый подшипник под постановку ДРД. | Центровые отверстия |
| №2 | Слесарная. Запрессовать рем. втулку. | Торц. поверх. | ||
| №3 | Шлифовальная. Шлифовать отверстие во втулке под номинальный размер. | Центровые отверстия | ||
| №4 | Мойка. Промыть деталь. | |||
| III схема | ||||
| Износ шейки под передний подшипник | Хромировать | №1 | Шлифовальная. Шлифовать шейку под перед. подшипник «как чисто» | Центровые отверстия |
| №2 | Хромирование. Подготовить деталь и хромир. шейку под перед. подшипник. | Наружные цилиндр. поверх. | ||
| №3 | Шлифовальная. Шлифовать шейку под перед. подшип. под номинальн. размер. | Центровые отверстия | ||
| №4 | Мойка. Промыть деталь в содовом р-ре. | |||
2.4 План технологических операций
Таблица 2.2 − План технол. операций процесса восстан. ремонта вала первичной коробки передач 130-1701030-Б
| № опер. | Наименование и содержание операции | Оборудование | Приспособления | Инструмент | |
| Рабочий | Измерительный | ||||
| 1 | Токарная. Выправить центровые отверстия (при необходимости) | Токарно-винторезный станок 1К62 | Самоцентрирующийся патрон | Сверло центровочное комбинированное. | |
| 2 | Слесарная. Зачистить шлицевой конец | Пневмошлифмашинка ПШМ-60 | Круг зачистной 60 Ч5Ч10 | ||
| 3 | Наплавка. Заплавить шлицевые канавки шлицевого конца с перекрытием на наружную поверхность под слоем флюса | Переоборуд. токарно-винторезный станок 1К62, выпрямитель ВСА-600/300 | Наплавочная головка А-409, центра | Проволока Нп-30ХГСА, флюс АН-348А | Штангенциркуль ШЦ-1-125-0,1 |
| 4 | Слесарная. Править шлицевой конец (при необходимости) | Пресс CP1800 | Индикатор биения шеек под подшипники | ||
| 5 | Термическая. Отжечь шлицевой конец при помощи т.в.ч. | Высокочастотная установка ЛЗ-2-67 | |||
| 6 | Токарная. Проточить шлицевой конец под номинальный размер | токарно-винторезный станок 1К62 | Поводковый патрон с поводком, центрами. | Проходной прямой резец с пластинкой Т15К6 | Штангенциркуль ШЦ-1-125-0,1 |
| 7 | Фрезерная. Фрезеровать 10 шлицев на шлицевом конце | Универсально-фрезерный станок 6м82 | Делительная головка УДГ-160. | Фреза дисковая пазовая Р6М5 | Штангенциркуль ШЦ-1-125-0,1 |
| 8 | Термическая. Закалить шлицевой конец при помощи т.в.ч. в масле и отпустить на воздухе | Высокочастотная устан. ЛЗ-2-67, ванна для закалки деталей в масле | Подвеска для закалки деталей | ||
| 9 | Шлифовальная. Шлифовать шлицы под номинальный размер | Плоскошлифовальный станок 3731 | Тиски машинные | круг шлифовальный ПП 100Ч5Ч32 Э40-25 61-6М2К |
Калибр НЕ 5,70 мм. микрометр МК (ГОСТ 6507-60) с пределами измерений 0-25мм |
| 10 | Шлифовальная. Шлифовать отверстие под роликовый подшипник под постановку ДРД | Внутришлифовальный станок 3А227 | Патрон с незакаленными кулачками | Шлифовальный круг ПП 35Ч10Ч15 ЭК36-60 СМ1 | Нутрометр НМ-75 ГОСТ 10-88 |
| 11 | Слесарная. Запрессовать рем. втулку | Пресс гидравлический | Оправка, подставка | ||
| 12 | Шлифовальная. Шлиф. отверстие под рол. подшипник под номин. размер | Внутришлифовальный станок 3А227 | Патрон с незакаленными кулачками | Шлифовальный круг ПП 35Ч10Ч15 ЭК36-60 СМ1 | Калибр-пробка НЕ 43,98 ГОСТ 2015-84 |
| 13 | Шлифовальная. Шлифовать шейку под передний подшипник «как чисто» | Кругло-шлифовальный станок 3Б151 | Поводковый патрон с поводком, центрами. | Шлифовальный круг ПП 100Ч20Ч32 ЭК36-60 СМ1 | микрометр МК с преде-лами измерений 0-25мм |
| 14 | Хромирование. Подготовить и хромировать шейку под передний подшипник | Ванны для обезжир., хромирования, электрическая печь | Подвеска для хромирования | Кисть для изоляции | Штангенциркуль ШЦ-1-125-0,1, микрометр МК с пределами измер. 25-50мм |
| 15 | Мойка. Промыть деталь | Ванна с содовым р-ром | Подвеска для мойки дет. | ||
| 16 | Шлифовальная. Шлифовать шейку под передний подшипник под номинальный размер | Кругло-шлифовальный станок 3Б151 | Поводковый патрон с поводком, центрами. | Шлифовальный круг ПП 100Ч20Ч32 ЭК36-60 СМ1 | микрометр МК с пределами измерений 0-25мм, калибр-скоба НЕ 25Х ГОСТ 2015-84 |
| 17 | Мойка. Промыть деталь | Ванна с водой | Подвеска для мойки деталей | ||
3. РАЗРАБОТКА ОПЕРАЦИЙ ПО ВОССТАНОВЛЕНИЮ
ДЕТАЛЕЙ
3.1 Исходные данные
I. Исходные данные (для операции 03):
1.1 Деталь – вал первичный коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130), заплавка шлицевых впадин. Длина шлицевого конца l = 110.
1.2 Материал – сталь 25ХГМ.
1.4 Масса детали – не более 10 кг.
1.5 Электродная проволока – стальная Нп-30ХГСА Ж1,6 мм, плотность 7,8 г/см3.
1.6 Оборудование – переоборудованный токарно-винторезный станок 1К62; выпрямитель ВСА-600/300; наплавочная головка А-409.
1.7 Установка детали – в центрах, без выверки.
1.8 Положение шва – горизонтальный.
II. Исходные данные (для операции 016):
2.1 Деталь – вал первичный коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130), шейка под передний подшипник Д=34, d=30, l = 25.
2.2 Материал – сталь 25ХГМ.
2.3 Твердость – HRC 60…65.
2.4 Масса детали – не более 10 кг.
2.5 Оборудование – круглошлифовальный станок 3Б151.
2.6 Режущий инструмент – Шлифовальный круг ПП 100Ч20Ч32 ЭК36-60 СМ1.
2.7 Установка детали – в центрах, без выверки.
2.8 Условия обработки – с охлаждением.
3.2 Содержание операций
Операция 03 наплавочная. Заплавить шлицевые канавки шлицевого конца с перекрытием на наружную поверхность под слоем флюса.
Таблица 3.1 − Описание Операции 03 наплавочная
| № перехода | Содержание перехода |
|
1 2 3 4 |
Установить вал первичный в центра переоборудованного токарно-винторезного станка Заплавить 10 шлицевых канавок шлицевого конца с перекрытием на наружную поверхность под слоем флюса до Д = 45 мм на длине 110 мм Измерить шлицевой конец штангенциркулем ШЦ-1-125-0,1 Снять деталь |
Операция 016 шлифовальная. Шлифовать шейку под перед. подшипник
Таблица 3.2 − Описание операции 016 шлифовальная
| № перехода | Содержание перехода |
|
1 2 3 4 |
Установить вал первичный в центра. Шлифовать шейку под передний подшипник с Д=24,95 до d=24,85 на длине l=25 Измерить шейку под передний подшипник микрометром МК с пределами измерений 0-25 мм, калибр - скобой НЕ 25Х Снять деталь |
3.3 Определение пропусков на обработку
I. Определяем припуски на шлифование при хромировании передней шейки под подшипник вала первичного коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130).
Номинальный
диаметр Dном= ,
Принимаем к расчету dном = 24,985
(т.е. Dmax=24,995; Dmin = 24,975).
Ремонт требуется при диаметре шейки менее Ддоп= 24,96.
Предполагаем, диаметр изношенной передней шейки под подшипник dизнос=24,95. Перед хромированием деталь шлифуют "как чисто" для устранения следов износа и придания правильной геометрической формы.
Припуск на шлифование (на диаметр) 2∙б1=0,1
С учетом шлифования «как чисто» диаметр передней шейки составит:
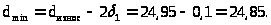 (2)
Для восстановления передней шейки под подшипник следует нанести слой металла (хромированием) такой толщины, чтобы после обработки обеспечить размеры и шероховатость по рабочему чертежу, выполнить предварительную и окончательную обработки.
Определяем припуск на шлифование после хромирования.
Предварительное: 2б2=0,050 ([Л-6], табл. 11)
Окончательное: 2б3=0,034 ([Л-6], табл. 11)
Таким образом, максимальный диаметр передней шейки под подшипник вала первичного должен быть:
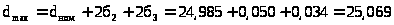
Следовательно, толщина гальванического покрытия должна быть не менее:
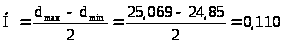
Результаты расчета
Шлифование до хромирования "как чисто": припуск б1=0,050 (на сторону)
Толщина хромирования: припуск Н=0,110
Шлифование после хромирования:
предварительное: припуск б2=0,025
окончательное: припуск б3=0,017
3.4 Расчет режимов обработки и норм времени
Операция 03 наплавочная
Определим штучное время на заплавку шлицев наплавкой под слоем флюса вала первичного коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130). Длина шлицевой шейки l = 110; число шлицевых канавок – 10.
1) Исходные данные:
1.1 Деталь – вал первичный коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130), заплавка шлицевых впадин. Длина шлицевого конца l = 110.
1.2 Материал – сталь 25ХГМ.
1.4 Масса детали – не более 10 кг.
1.5 Электродная проволока – стальная Нп-30ХГСА Ж1,6 мм, плотность 7,8 г/см3.
1.6 Оборудование – переоборудованный токарно-винторезный станок 1К62; выпрямитель ВСА-600/300; наплавочная головка А-409.
1.7 Установка детали – в центрах, без выверки.
1.8 Положение шва – горизонтальный.
2) Содержание операции:
Установить деталь на переоборудованный токарный станок
Заплавить шлицевые канавки
Снять деталь.
3) Основное время наплавки шлиц продольным способом рассчитывается по формуле:

Где: L– длина наплавки, мм;
 – количество
слоев наплавки.
Диаметр наплавочной
проволоки в
1,6 мм обеспечивает
толщину наплавляемого
слоя в 1 мм. Глубина
шлицевых впадин
составляет
более 6,5 мм, тогда
количество
слоев наплавки
принимаю
=7;
Vн – скорость наплавки, м/мин.
При наплавке шлиц продольным способом
L = l∙n,
Где: l – длина шлицевой шейки, мм,
n – число шлицевых впадин.
L = 110∙10 = 1100 мм.= 1,1 м
4) Определение скорости наплавки:
- диаметр электродной проволоки d = 1,6мм;
- плотность тока принимаю Dа = 92 А/мм2 [Л-1]
- сила сварочного тока I = 0,785∙d2 ∙Dа = 0,785∙1,62 ∙92 = 185 А,
- коэффициент наплавки αН = 11 г/А∙ч, [Л-1]
- масса расплавленного металла
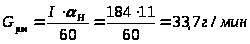
- объем расплавленного металла
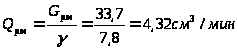 ,
Где γ – плотность расплавленного металла (сталь – 7,8)
- скорость подачи электродной проволоки
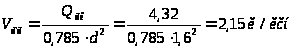
- подача (шаг наплавки) S = (1,2-2,0)d = 1,5∙1,6=2,4 мм.
- скорость наплавки
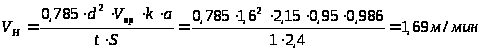
Где t – толщина наплавляемого слоя, в зависимости от диаметра электродной проволоки, мм. t = 1 мм для проволоки диаметром 1,6 мм.
Таким образом, основное время наплавки шлицев под флюсом составит:
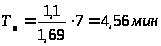
Вспомогательное время рассчитывается по формуле:
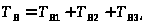
где:
 – вспомогательное
время, связанное
с изделием, на
установку и
снятие детали,
мин.,
=0,8
мин, ([Л-10], табл.
6);
 – вспомогательное
время, связанное
с переходом.
Для подфлюсовой
наплавки – 1,4
мин на 1 погонный
метр шва, мин,
=1,4∙1,1=1,54
мин. [Л-1];
 –
вспомогательное
время на один
поворот детали
(при подфлюсовой
продольной
шлицевой наплавке)
сварочной
головки – 0,46 мин.
Т.к. шлицевых
впадин 10 то
 =0,46∙10
= 4,6 мин, [Л-1].
Вспомогательное время составит:
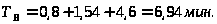
Дополнительное время:
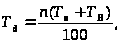
Где: n – процент дополнительного времени, n=14%, [Л-1, С. 58].
Дополнительное время составит:
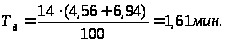
Штучное время определяется по формуле:
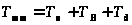
Таким образом штучное время составит:
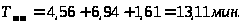
Операция 016 шлифовальная
Определим штучное время на шлифование шейки под передний подшипник вала первичного коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130) после хромирования. Диаметр до обработки 25,069 мм, после обработки 24,985 мм, длина шейки 25 мм.
1) Исходные данные:
Деталь – вал первичный коробки передач автомобиля ЗИЛ-431410 (ЗИЛ-130), шейка под передний подшипник Д=25,069, d=24,985, l = 25.
Материал – сталь 25ХГМ.
Твердость – HRC 60…65.
Масса детали – не более 10 кг.
Оборудование – круглошлифовальный станок 3Б151.
Режущий инструмент – Шлифовальный круг ПП 100Ч20Ч32 ЭК36-60 СМ1.
Установка детали – в центрах, без выверки.
Условия обработки – с охлаждением.
Вид шлифования – круглое наружное с выходом шлифовального круга в одну сторону.
2) Содержание операции:
2.1) Установить деталь
2.2) Шлифовать шейку.
2.3) Измерить шейку
2.4) Снять деталь.
3) Решение:
3.1) Основное время рассчитывается по формуле:
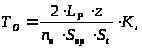
где:
 – длина выхода
стола, при шлифовании
с выходом
шлифовального
круга в одну
сторону
 ;
l – длина обрабатываемой поверхности, мм;
В – ширина (высота) шлифовального круга, мм;
z – припуск на обработку на сторону, мм;
 – частота
вращения
обрабатываемого
изделия, об/мин.
 – продольная
подача, мм/об,
=
(0,2-0,3)∙В= 0,3∙20=6 мм/об;
 – глубина
шлифования
(поперечная
подача),
=
0,005-0,010 (Л-3, с. 119, табл.
86). Принимаю по
паспорту станка
=
0,075 мм/ход стола,
(Л-1, Приложения);
К – коэффициент, учитывающий износ круга и точность шлифования. При черновом шлифовании К= 1,1-1,4, принимаю К=1,2; при чистовом – К = 1,5-1,8. Принимаю К = 1,7.
Ход стола составит:
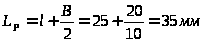
Частота вращения детали рассчитывается по формуле:
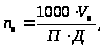
 – скорость
изделия, м/мин,
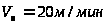 (Л-3,
с. 119, табл. 86);
Д – диаметр обрабатываемой детали, мм.
Частота вращения детали составит:
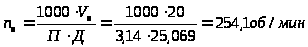
По паспорту
станка
 =
260 об/мин (Л-1, стр.
117, Приложения)
Тогда основное время на обработку детали составит:
Черновое:
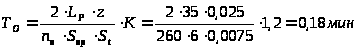
Окончательное:
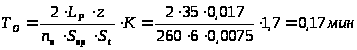
Таким образом
общее основное
время на шлифование
шейки под передний
подшипник
составит:
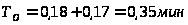
3.2) Вспомогательное время:
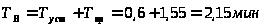
 =
0,6 мин – время
на установку
и снятие детали
 =1,00+0,55=1,55
мин – время,
связанное с
проходом
3.3) Дополнительное время
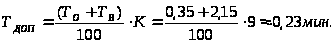
Где К = 9% (Л-10, с.47, табл. 7)
3.4) Штучное время
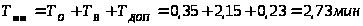
4. Графическая часть
4.1 Назначение участка
Слесарно-механический участок предназначен для ремонта деталей слесарно-механической обработкой, кроме базовых деталей и агрегатов, а также изготовления некоторых деталей нетоварной номенклатуры (дополнительных ремонтных, простых осей, валов).
4.2 Краткий технологический процесс на участке
Детали поступают на участок партиями согласно техническим маршрутам со склада деталей, ожидающих ремонта, или с других производственных участков (сварочно-термического, кузнечно-рессорного, ремонта деталей двигателей и др.).
После выполнения слесарных и механических работ детали партиями поступают на другие участки (сварочно-термический, гальванический и другие участки).
Для выполнения завершающих работ некоторые детали опять возвращают на слесарно-механический участок. Отремонтированные или вновь изготовленные детали поступают на участок комплектования.
4.3