Разработка ресурсосберегающих технологий и режимов на городском электрическом транспорте
Реактор представляет собой вертикальную цилиндрическую емкость с коническим дном. Масло в нем нагревается до 80°С паром, проходящим по змеевику, обрабатывается поверхностно-активным веществом (коагуляция) и промывается водой.
Из ректора отстоянное масло после коагуляции и промывки подается в мешалку.
Мешалка представляет собой вертикальную цилиндрическую емкость с коническим дном, краном для спуска остатка и плоской крышкой с откидной частью. На крышке установлен откидной бункер для отбеливающей глины, бачек для воды, вентиляционная труба, механизм для поплавкового указателя уровня и электродвигатель привода перемешивающего устройства. Внутри мешалки находится перемешивающее устройство, паровой змеевик для нагрева масла.
В мешалке масло снова подогревается до 80° С паром, проходящим по змеевику. Возможно также нагревать масло путем прокачки его через электропечь. В подогретое масло из бункера засыпают отбеливающую глину (до 5% к весу масла). Одновременно включают электродвигатель перемешивающего механизма. Продолжительностью перемешивания 15-20 мин. Затем в мешалку добавляют воду. Перемешивание масла с отбеливающей глиной и водой продолжается еще 15-20 мин до образования однородной смеси. При непрерывно работающем перемешивающем устройстве смесь подается скальчатым насосом на циркуляцию для вывода установки на режим по схеме электропечь-испаритель - скальчатый насос-мешалка.
Циркуляция смеси продолжается 15-20 мин. до достижения на выходе из электропечи температуры масла, обеспечивающих отгон топливных фракций.
После выхода на режим установка работает следующим образом. Нагретая смесь из электропечи поступает в циклонный испаритель для отделения паров горючего и воды. Испаритель состоит верхнего полого цилиндра, конуса и нижнего цилиндра, являющегося частью водяного холодильника. В верхней части испарителя установлены две отбойные тарелки.
В среднюю часть верхнего цилиндра по касательной к его поверхности с большой скоростью (10-20 м/сек) подают масляную смесь. Поступательное движение смеси преобразуется во вращательное. Развивающиеся при этом центробежные силы отбрасывают масло и частицы отбеливающей глины к боковой поверхности, по которой стекают вниз. Пары горючего и воды, оказавшиеся в средней части потока, отсасываются вакуум-насосом ВН-416М через верхнюю часть испарителя в холодильник и сборник отгона, куда, поступает уже конденсат.
Масло вместе с отбеливающей глиной из нижней части испарителя, где оно охлаждается, поступает на фильтрацию.
Регенерация трансформаторных, компрессорных, индустриальных и других специальных масел на установке РМ-50-65 осуществляется по схеме, исключающей водную промывку и отгон горючего.
Для более эффективной работы установки возможна замена отбеливающей глины, пригодной только для одноразового использования, алюмогелем или другими адсорбентами многократного использования, что позволяет добиться еще большей экономии.
3.2. Применение новых технологий смазки узлов и агрегатов подвижного состава
Ужесточение условий работы масел в трансмиссиях, редукторах, за последние десятилетия привело к необходимости повышения противоизносных, противозадирных. и, в частности, антипиттинговых свойств масел [24].
Присадки RVS. Традиционное решение этой проблемы за счет увеличения концентрации в маслах известных присадок не оказалось в достаточной мере эффективным. Так, по данным работы увеличения концентрации присадки диалкилдитиофосфата цинка в масле от 1 до 2% привело к снижению усталостной долговечности пар трения в 8-10 раз. В последние годы рекомендуется для улучшения антипиттинговых свойств смазывающих масел добавлять к ним молибденсодержащие присадки [23]. Вместе с тем показано, что применение малорастворимых молибденсодержащих органических соединений в качестве присадок к маслам может вызвать как антипитинговое, так и пропитинговое действие в зависимости от величины удельных нагрузок. Все изложенное выше указывает на то, что механизм действия присадок изучен недостаточно и в каждом конкретном случае требует стендовых и эксплуатационных испытаний на реальных редукторах, трансмиссиях и т. д.
Для сокращения времени испытаний и материальных средств, затрачиваемых на такие испытания, в мировой практике идут по следующему пути: лабораторные испытания; стендовые испытания; эксплуатационные (квалификационные) испытания.
Лабораторные испытания позволяют очень быстро сузить область действия рекомендуемых присадок, оценить их противоизносные и противозадирные свойства и совместимость с материалами, из которых изготовлены узлы трения в реальной конструкции.
Целью данных исследований явилось изучить влияние присадки RVS на износостойкость материалов (противоизносные свойства), способность сопротивляться задиру материалов (противозадирные свойства) и снижать механические потери на трение (антифрикционные свойства) [20].
Кроме этого, дополнительной целью исследования было оценить перечисленные выше свойства присадки RVS с перспективными присадками: 0128, 0228, 0328, ГТН1, ГТН12.
Для сравнительных испытаний использовалось минеральное масло:
индустриальное - 20 по ГОСТ 20779-75 (базовое масло) и
индустриальное - 20 с присадкой RVS,
индустриальное - 20 с присадкой 0128,
индустриальное - 20 с присадкой 0228,
индустриальное - 20 с присадкой 0328,
индустриальное - 20 с присадкой ГН1,
индустриальное - 20 с присадкой ГТН12.
Оценка смазывающих свойств базового масла и масла с присадками производилась согласно ГОСТ 9490-75 «Материалы смазочные жидкие и пластичные. Метод определения смазывающих свойств на четырехшариковой машине».
Оценка противоизносных свойств (интенсивности изнашивания) и механических потерь на трение (коэффициентов трения) базового масла и базового масла с присадками при различном сочетании материалов:
- сталь 40Х (HRC52) в сочетании с бронзой Бр. С30 (моделирование работы сопряжения: коленчатый вал - подшипник скольжения);
- чугун специальный ЧС (НВ210) - моделирование работы гильза цилиндра.
Испытания проводились согласно ГОСТ 23. 224-86 «Обеспечение износостойкости изделий» по группе А.
Группа А - сравнительные экспресс испытания, сущность которых состоит в определении соотношения интенсивностей изнашивания и коэффициентов трения материалов пар трения в смазочной среде без присадки. Испытания проводятся при заранее установленных идентичных условиях.
Исследования поверхностей трения материалов на определение микротвердости после испытания в масле с присадкой и в масле без присадки на идентичных материалах проводилось по ГОСТ 9450-76 «Испытания на микротвердость изделий и образцов из металлов и сплавов (а также их структурных составляющих) минералов, стекол, пластмасс, керамики, тонких листов фольги, гальванических, диффузионных, электроосажденных покрытий».
Трибологические исследования проводились на усовершенствованной машине 2070 СМТ-1, которая позволяет реализовывать следующие кинематические схемы испытаний: «диск-диск», «диск-колодка», «диск-плоскость», «диск-втулка», пальчиковый «образец-плоскость», «кольцо-кольцо» («торцы колец»), «четырехшариковая схема».
При проведении исследований на машине трения использовались получившие широкое распространение в трибологических исследованиях площадные пары трения по схемам «кольцо-кольцо», «диск-колодка», а также пары трения с начальным контактом по линии «диск-диск», и начальным контактом в точке «четырехшариковая схема». Кинематические схемы контакта трибосопряжений приведены на рис. 3. 1.
При проведении всех серий трибологических испытаний реализовывалась прямая пара трения, т. е., соблюдались следующие условия:
- вращался образец с большей номинальной площадью и большей твердостью исходной структуры материала поверхности, за исключением испытаний по четырехшариковой схеме, где материалы подвижных и не подвижных элементов одинаковы;
- нагрузка прикладывалась через неподвижный образец.
Для реализации режимов граничного трения машина трения была оборудована системой смазки образцов, работающей по замкнутому типу (рис. 3.2.). Масло подавалось непосредственно в зону трения подвижного 1 и неподвижного 2 образцов через форсунку 3 с помощью шестеренчатого насоса 4 переменной проводимости. Слив осуществлялся самотеком в маслосборник 5, который одновременно служил маслобаком. С целью исключения влияния продуктов износа установлен фильтр тонкой очистке. Привод шестеренчатого насоса осуществлялся от электромотора через редуктор.
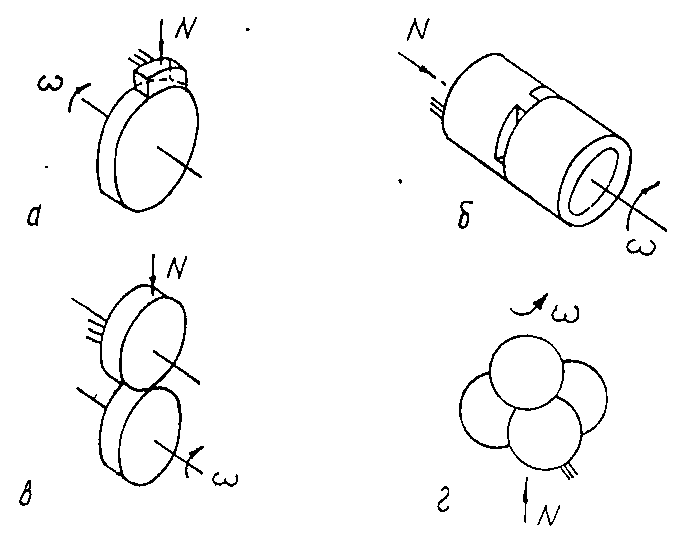
Рис. 3.1 Кинематические схемы контакта: (а) - «диск-колодка»; (б) - «кольцо-кольцо» («торцы колец»); (в) - «диск-диск»; (г) - «четырехшариковая схема»
Экспериментальные исследования проводились на одной и той же машине трения, что позволило свести к однообразному влиянию на результаты испытаний фактора установки, как-то: ее вибрации, погрешности измерений момента трения, частоты вращения, нагрузки и т.д.
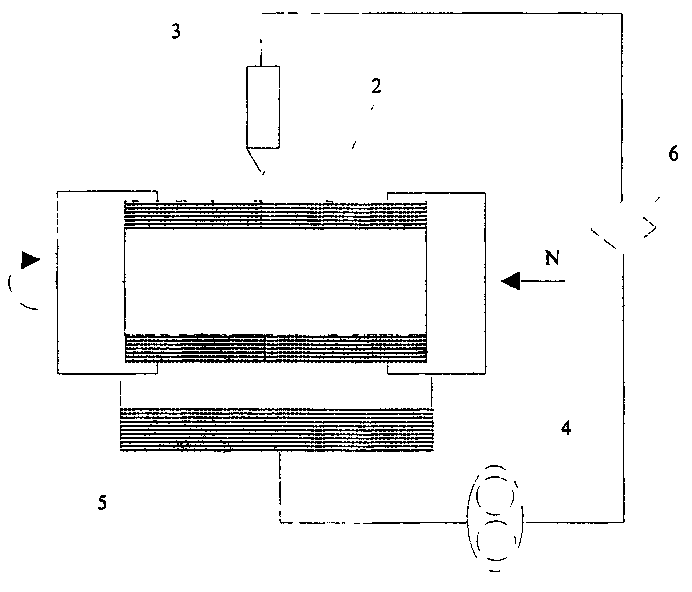
Рис. 3.2 Система смазки образцов на усовершенствованной машине трения 2070 СМТ-1
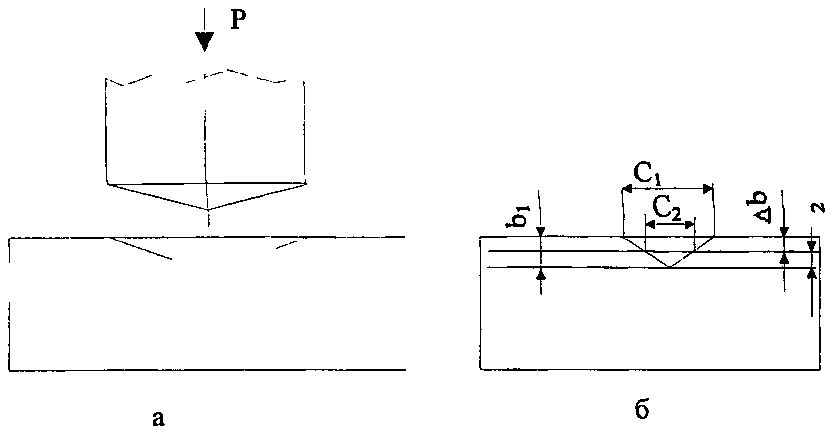
Рис. 3.3. К методике определения линейного износа способом искуственных баз: а) - после вдавливания конусного индентора; б - перед началом испытаний и после испытаний.
При проведении экспериментов регистрировали момент трения с пересчетом в силу трения, определяли линейный износ обоих образцов с пересчетом в суммарную скорость износа, шероховатость поверхностей трения, температуру в зоне трения.
Перед установкой на машину трения поверхности образцов обрабатывались по общепринятой методике ГОСТ 23.210-80. Шероховатость рабочих поверхностей доводилась до Ra < 0,20. С целью исключения микрорезания острые кромки притуплялись до R - 0,5 мм.
Для повышения воспроизводимости результатов применяли предварительную обработку образцов и контролировали сопряжение поверхностей, характеризуемого следами трения на площади не менее 90% рабочей поверхности трения каждого образца [25]. После приработки образцы промывали ацетоном (ГОСТ 2603-79) и сушили в течение 2-х часов при температуре 70 С.
Линейный износ на образцах пар трения «кольцо-кольцо», «диск-колодка», на подвижном ролике пары трения «диск-диск» определялся методом искусственных баз (ГОСТ 23.301-78). В основе этого метода лежит определение количественной величины линейного износа по изменению размеров суживающегося углубления заранее известного профиля, выполненного на исследуемой поверхности (Рис 3.3). Для этого необходимо, чтобы углубление имело в сечении геометрически правильную, заранее заранее известную форму. Тогда о величине износа можно судить по ширине лунки, видимой на испытуемой поверхности. Углубление может иметь форму не только лунки, но любую другую с тем, чтобы один какой-либо ее размер закономерно уменьшался по глубине. Положение дна углубления при износе поверхности остается не неизменным, поэтому оно является той искусственной базой, от которой можно вести измерение расстояния до поверхности. Зная заранее соотношение длинны и глубины отпечатка и наблюдая за его изменением, можно определить величину линейного износа. Суживающееся углубление определенного профиля может быть получено в результате вдавливания наконечника в виде пирамиды или конуса, высверливанием конического углубления, вырезанием вращающимся резцом остроугольной лунки, выпиливанием или вышлифовыванием диском. Размер диагонали предполагаемой величины износа. Чаще всего в качестве индентора применяют квадратную пирамиду с углом при вершине между противоположными гранями 136 или конус с углом при вершине - 120°. Изготавливаются они не только из алмаза, но и из твердых сплавов, а для отпечатков на металлах невысокой твердости - из закаленной инструментальной стали. В зависимости от применяемого индентора и способа его использования различают лунки, полученные на поверхности пластического материала, то величина линейного износа ∆b может быть подсчитана по формуле:
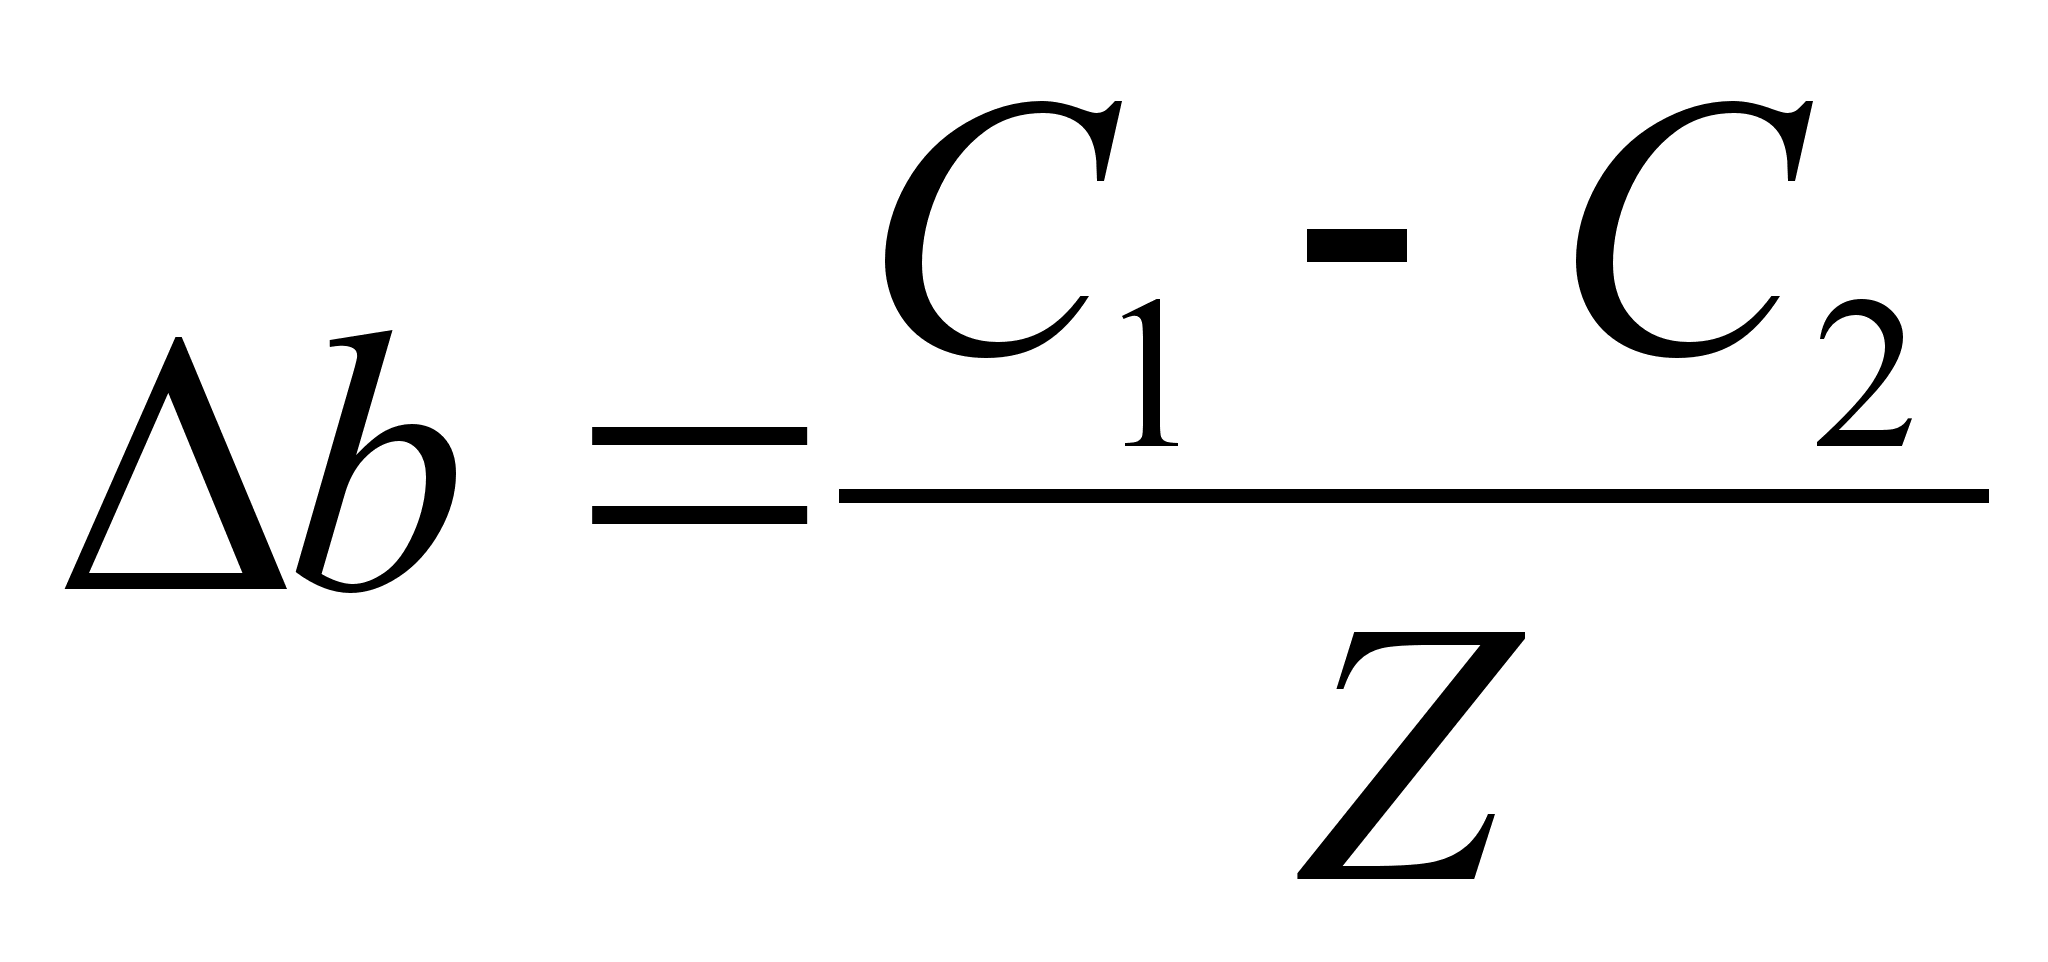
где ∆b - глубина отпечатка, С - диаметр проекции отпечатка на испытуемой поверхности (индексы 1 и 2 соответствуют измерениям диаметра до и после испытания), Z - коэффициент пропорциональности, постоянный по всей глубине отпечатка, если отпечаток выполнен конусом с углом при вершине α - 120°, Z - 3,464 тогда:
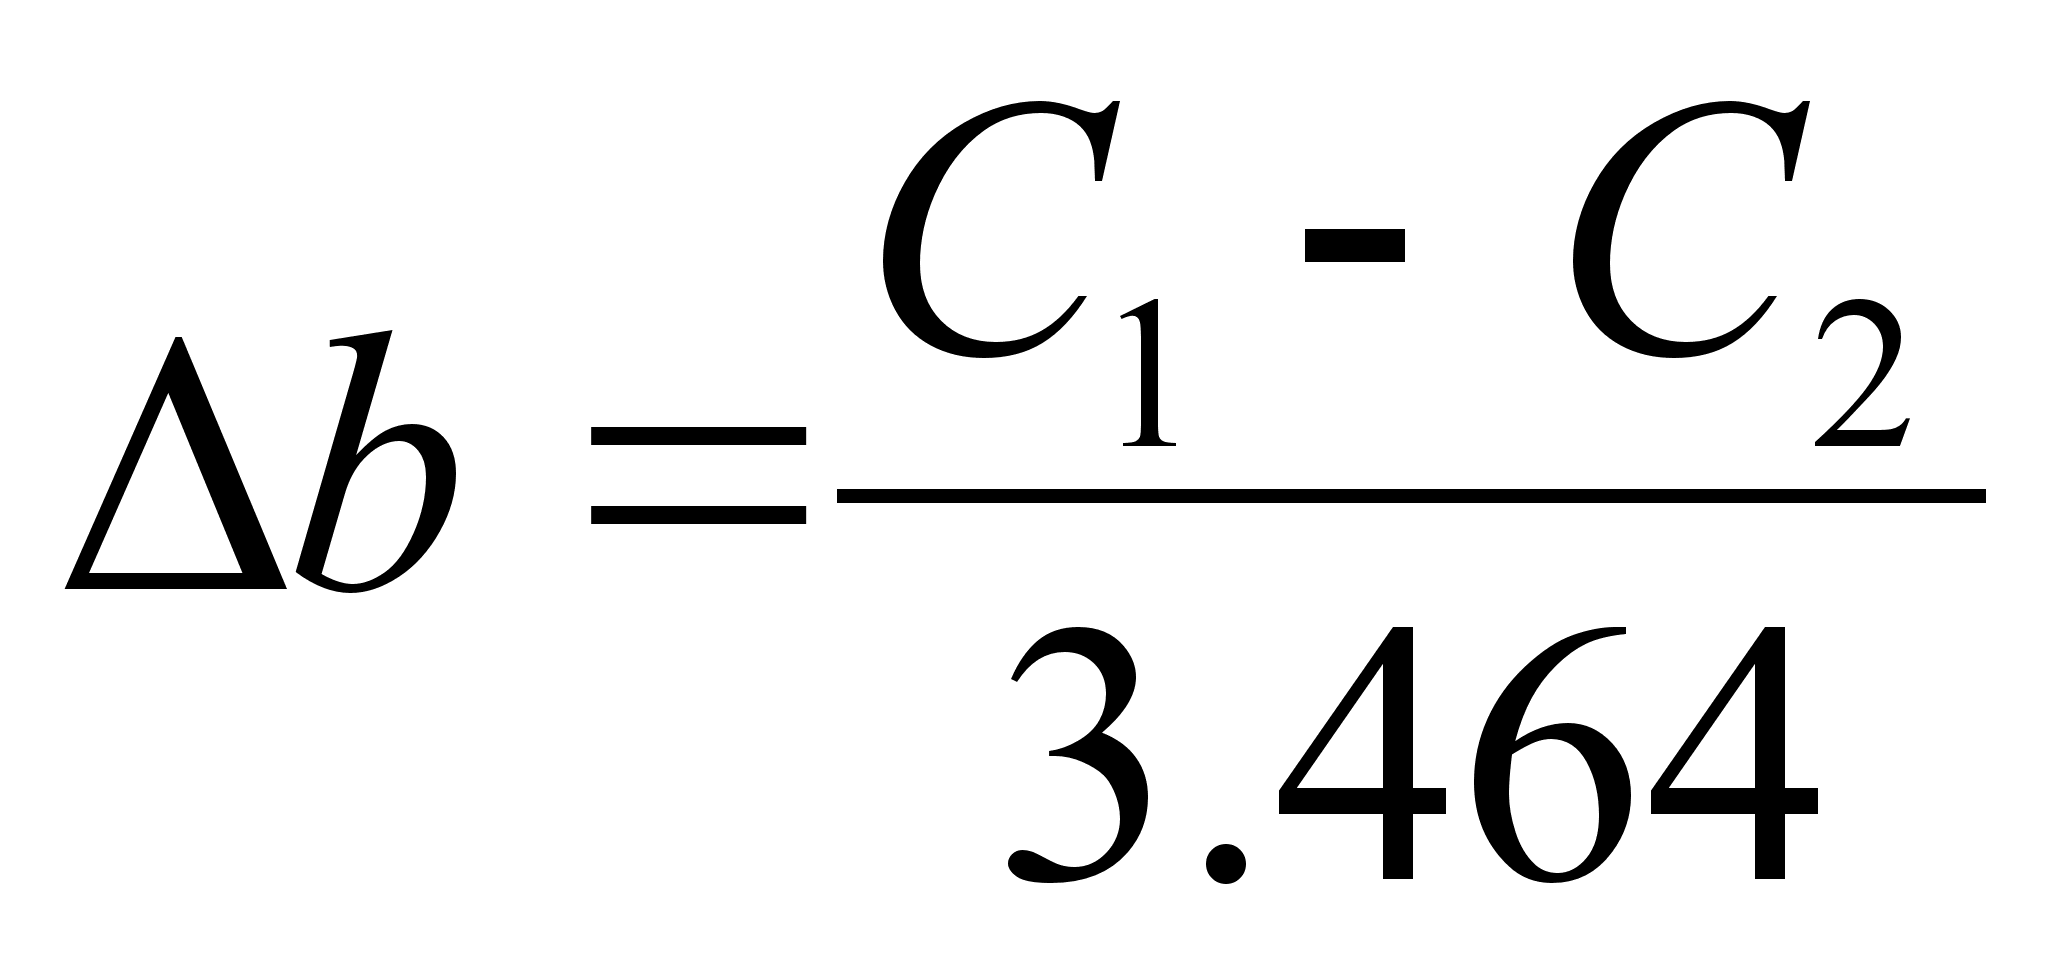
Получение отпечатков с помощью шариков приводит к большой погрешности, т. к. в этом случае форма отпечатков вследствие упругого восстановления получается отличной от формы шарика, а необходимые поправки производить сложно, потому что они зависят не только от свойств испытуемого материала, но и от величины отпечатка. Основными отрицательными явлениями при всяком вдавливании следует считать упругое восстановление исследуемого материала, но и от величины отпечатка. Основным отрицательным явлениями при всяком вдавливании следует считать упругое восстановление исследуемого металла и выдавливание части металла, которое образует возвышение на поверхности вокруг отпечатка. Эти явления искажают исходную шероховатость поверхности и первое определение диаметра отпечатка, а поэтому требуют выяснения величины вспучивания и деформации для того, чтобы установить, как велика будет ошибка при определении износа у различных материалов, если не учитывать эти явления. Вспучивание металла в данной работе удалялось в ручную мелкозернистым наждачным бруском или на наждачной бумаге. Такие операции производились для пары трения «диск-кольцо», где поверхности трения плоские [23]. Для пары трения «диск-колодка» вспучивание удалялось предварительной приработкой.
Время проведения эксперимента выбиралось эмпирическим путем из условия получения достоверных данных об износе.
Лунки наносились на твердомере БО-2 алмазным конусом с углом при вершине 120°. Измерение отпечатков конуса проводилось на микроскопе МЕТАМ Р-1.
Первая серия испытаний проводилась по четырехшарикововой схеме (рис. 3.2.1.) согласно ГОСТ 9490-75. Испытания имели целью определить противоизносные свойства масел (базового и масел с присадками) и проранжировать их по способности снижать износ.
В качества параметра, оценивающего противоизносные свойства, применялся показатель износа Dи по ГОСТ 9490-75.
Показатель износа Dи определяли при постоянной нагрузке 500Н, время испытаний 60 мин.
Показателем износа Dи в миллиметрах считают среднее арифметическое значение диаметров пятен износа нижних шариков двух параллельных испытаний.
Результаты испытаний представлены в таблице 3.1.
Если показатель износа, характеризующий противоизносные свойства базового масла, равный 1,0, принять за 100%, то улучшение противоизносных свойств можно оценить в процентах по отношению к базовому маслу, что и отражено в таблице 3.1.
Вторая серия испытаний - определение коэффициента трения (антифрикционных свойств) производилась по схеме испытаний «диск-диск» (рис. З.1.). Материалы дисков соответствовали материалу шариков для четырехшариковой схемы (сталь ШХ15 HRC62). Результаты испытаний представлены в таблице 3.2.
Таблица 3.1 - значение показателей износа для различных смазочных материалов.
| № п/п | Смазочный материал |
Ср. значение показ-ля износа Dи, мм |
Улучшение противоизносных св-в, % |
| 1 |
Индустриальное масло И-20 (базовое масло) |
1,0 | 0 |
| 2 | И-20 с присадкой RVS | 0,9 | 10 |
| 3 | И-20 с присадкой 0128 | 0,9 | 10 |
| 4 | И-20 с присадкой 0228 | 0,85 | 15 |
| 5 | И-20 с присадкой 0328 | 0,83 | 17 |
| 6 | И-20 с присадкой ГТН-1 | 0,83 | 17 |
| 7 | И-20 с присадкой ГТН-12 | 0,87 | 13 |
Таблица 3.2 - Значение коэффициента трения для различных смазочных материалов.
| № п/п | Смазочный материал |
Коэффициент трения |
Улучшение антифрикционных св-в, % |
| 1 |
Индустриальное масло И-20 (базовое масло) |
0,85 | 0 |
| 2 | И-20 с присадкой RVS | 0,075 | 10 |
| 3 | И-20 с присадкой 0128 | 0,08 | 0 |
| 4 | И-20 с присадкой 0228 | 0,072 | 10 |
| 5 | И-20 с присадкой 0328 | 0,047 | 41 |
| 6 | И-20 с присадкой ГТН-1 | 0,056 | 30 |
| 7 | И-20 с присадкой ГТН-12 | 0,064 | 20 |
На основании полученных результатов, которые предоставлены в таблице 3.1 и 3.2, можно проранжировать смазочные материалы в ряд, с убыванием противоизносных и антифрикционных свойств:
1 И-20 с присадкой 0328
2 И-20 с присадкой ГТН-1
3 И-20 с присадкой ГТН-12
4 И-20 с присадкой 0228
5 И-20 с присадкой RVS
6 И-20 с присадкой 0128
7 Базовое масло
Третья серия испытаний проводилась по схеме «кольцо-кольцо» (торцы колец), рис. 3.1, согласно ГОСТ 23.224-86 «Обеспечение износостойкости изделий» по группе А.
Сравнительным экспресс испытаниям подвергались следующие материалы:
- сталь 40Х (HRC52) в сочетании с бронзой Вр. С30;
- чугун специальный ЧС (НВ210) в сочетании с серым модифицированным чугуном С4М (НВ252).
Результаты испытаний.
При испытаниях: сталь 40Х в паре с бронзой (нагрузка 800Н, скорость скольжения 0,5 м/с) в базовом масле И-20 - скорость изнашивания составила 117 мкм/ч, а коэффициент трения 0,066.
При этом микротвердость поверхностей трения:
- сталь 40Х - 5720 Мпа;
- бронза Вр. С30 - 2540 Мпа.
При испытаниях идентичных пар трения, но в масле И-20 с присадкой RVS, при идентичном нагрузочно-скоростном режиме скорость изнашивания составила 100 мкм/ч, а коэффициент трения 0,052.
При этом микротвердость поверхностей трения:
- сталь 40Х - 6420 Мпа;
- бронза Вр. С30 - 2740 Мпа.
Результаты испытаний приведены в таблице 3.3.
Таблица 3.3 - Результаты испытаний пары трения сталь 40Х бронза Вр. С30.
|
Смазочный материал |
Параметры | |||
|
Скорость износа, мкм/ч |
Коэффициент трения | Микротвердость стали, Мпа | Микротвердость бронзы МПа | |
| И-20 | 117 | 0,066 | 5720 | 2540 |
|
И-20 + RVS |
100 | 0,052 | 6420 | 2740 |
| Улучшение свойств, % | 14 | 21 | 11 | 7 |
При испытаниях: чугун специальный ЧС в паре с серым модифицированным чугуном СЧМ (нагрузка 800Н, скорость скольжения 0,5 м/с) в базовом масле И-20 скорость изнашивания составила 10 мкм/ч, а коэффициент трения - 0,127.
При этом микротвердость поверхностей трения:
- ЧС - 3100 Мпа;
- СЧС - 3000 Мпа.
Характер переходного процесса представлен на рис. 3.2.3.
При испытаниях идентичных пар трения, но в масле И-20 с присадкой RVS, при идентичном нагрузочно-скоростном режиме скорость изнашивания составила 8,7 мкм/ч, а коэффициент трения 0,1.
При этом микротвердость поверхностей трения:
- ЧС - 5140 Мпа;
- СЧС - 7240 Мпа.
Результаты испытаний сведены в таблицу 3.4.
Таблица 3.4 - Результаты испытаний пары трения СЧ - СЧМ.
|
Смазочный материал |
Параметры | |||
| Скорость износа, мкм/ч | Коэффициент трения | Микротвердость ЧС, МПа | Микротвердость СЧМ, МПа | |
| И-20 | 10 | 0,127 | 3100 | 3000 |
|
И-20 + RVS |
8,7 | од | 5140 | 7240 |
| Улучшение свойств, % | 13 | 21 | 39 | 59 |
Выводы и рекомендации по внедрению.
Анализируя результаты лабораторных испытаний, которые предоставлены в таблицах 3.1 - 3.4, можно сделать следующие выводы:
1) Применение присадки RVS в базовых минеральных маслах индустриальном И-20 снижает скорость изнашивания материалов от 8 до 14% и механические потери на трение - от 10 до 21%.
2) Применение присадок RVS в базовом масле значительно интенсифицирует образование на поверхностях трения защитных износостойких пленок (вторичных структур). Особенно твердые пленки образуются на чугунах (микротвердость возрастает от 26% до 59%), затем сталях - 11% и в меньшей степени бронзах - 7%.
3) Применение присадки RVS значительно сокращает время приработки (обкатки). Данная присадка может служить в качестве приработочного и модифицирующего материала.
При применении присадки RVS все пары трения становятся чувствительными к быстрому увеличению нагрузки (скорости нагружения, н/с).
При больших скоростях нагружения эффективности присадки нет, и даже проявляется ее отрицательный эффект. Пары работают неустойчиво и склонны к задиру. Поэтому при применении присадки RVS изделие, агрегаты, двигатель необходимо прирабатывать ступенчато от минимальных нагрузок от минимальных нагрузок до эксплуатационных. Величина нагрузки на каждой из ступеней и время работы определяется в зависимости от конструкции изделия и материалов пар трения, т.е. в каждом конкретном случае отдельно.
Сравнения с альтернативными технологиями.
Таблица 3.5 RVS - технология и классический ремонт на примере тележки трамвайного вагона Т-3
|
Технологическая операция |
Виды ремонта тележки трамвайного вагона Т-3 | |
|
Капитальный ремонт с заменой изношенных деталей |
Ремонт по технологии RVS | |
| Демонтаж и разборка |
Требует специально оборудованное помещение и обученный персонал. |
Не требуется |
| Дефектация |
Требует оборудования и справочных данных |
По косвенным признакам |
|
Комплектация запчастями |
Требует наличия складов, системы учета и дополнительных материальных затрат на закупку запаса запчастей |
Не требуется |
| Сборка и установка |
Требует помещения, оборудования и специально обученного персонала |
Не требуется |
| Заливка нового масла |
Расходуется объем масла в редукторе |
RVS добавляются в старое масло |
| Обкатка и замена масла |
Работа с неполной загрузкой, дополнительный расход масла |
Приработка в течение 20 минут |
Экономическая целесообразность применения данной технологии.
К настоящему времени имеется практический опыт применения данной технологии на оборудовании и технике всех отраслей промышленности, транспорта и энергетике, а именно:
- Гидросистемы:
* масляные насосы любых типов, гидроклапаны, и распределители, гидроцилиндры.
- Компрессоры:
* поршневые и турбокомпрессоры.
- Промышленные редукторы и трансмиссии.
- Отдельно стоящие подшипники, открытые шестеренчатые передачи (как пример -регенеративный воздухоподогреватель на ТЭЦ и ГРЭС).
- Двигатели внутреннего сгорания:
* дизельные и карбюраторные всех типов и марок.
Экономическая целесообразность применения данной технологии. 1) Резкое сокращение расходов на ремонт:
1.1) Замена капитальных и плановых ремонтов на профилактическую обработку.
1.2) Не требуется замена трущихся деталей, т.к. постоянно поддерживая металокерамический слой в рабочем состоянии, можно отказаться от необходимости их замены.
2) Снижение потерь на трение, устранение вибрации, локальных нагревов, механических шумов приводит к экономии электроэнергии до 15 - 20 %, топлива от 15%,
3) Устранение факторов загрязнения масла увеличивает срок его службы в 3 - 5 раз, что приводит к его экономии.
4) Открывается возможность замены в парах трения цветных металлов на сталь.
Применение RVS технологии в ХКП «Горэлектротранс».
Харьковское управление «Горэлектротранса» с июля 1997г. проводит на своем подвижном составе ремонтно-восстановительные работы по RVS - технологии следующих агрегатов и механизмов:
1. Редукторы трамваев
2. Редукторы троллейбусов
3. Компрессоры троллейбусов
4. Гидроусилители насосов на троллейбусах ЗИУ-9 и Rocar
5. Автотранспорт
6. Станочный парк
Суть обработки заключается в восстановлении изношенных пар трения путем наращивания металлокерамического слоя. Ремонт производится в режиме штатной эксплуатации.
За время проведения работ были получены положительные результаты по всем узлам и механизмам. Практический опыт показал, что срок эксплуатации механизмов и агрегатов, обработанных по RVS-технологии, увеличивается в 2-4 раза, и дает значительную экономию, что позволяет рекомендовать к внедрению RVS-технологию.
3.3. Новые системы автономного децентрализованного энергообеспечения городского электротранспортного транспорта «
Одним из показателей, определяющим уровень стабильности экономической жизни городов, является качество транспортного обслуживания горожан. Поэтому развитию городского общественного транспорта, в частности, городского электрического транспорта (ГЭТ), его надежности, повышению технического уровня и энерговооруженности, снижению расходов энергоносителей (электроэнергии, тепла, природного газа) и себестоимости перевозок, бесперебойному, гарантированному энергоснабжению во всех странах мира уделяется основное внимание.
С точки Зрения топливно-энергетического баланса города, при дефиците энергоресурсов и повышении цен на энергоносители, значительная экономия электрической и тепловой энергии может быть достигнута выравниванием суточных графиков нагрузки, т.к. коэффициент минимума нагрузки составляет 0,4 .... 0,5, использованием дифференцированных и многоставочных тарифов на тепло и электроэнергию, которые не должны противоречить социальным и экологическим проблемам. К числу таких мероприятий относятся: маневрирование электрогенерирующими мощностями, аккумулирование электрической и тепловой энергий, приоритетное использование автономной и малой децентрализованной энергетики, электроотопления, применение электротранспорта с аккумуляторами электрической энергии, потребителей энергии в ночное время, повышения автономности системы внутреннего электроснабжения городского электрического транспорта (ГЭТ) и др.
Маневрирование в силу специфических особенностей ТЭС и АЭС, крайне затруднено и не эффективно. Недостатком электроэнергии, как энергоносителя, является невозможность аккумулирования в достаточном количестве для выравнивания графиков нагрузки, однако, появившиеся в последнее время современные системы накопителей энергии (НЭ) позволяют частично эту проблему решать, тем более, что по прогнозам к 2010 г. более 10% всей выработанной в мире электроэнергии будет проходить через системы накопления, прежде чем попасть к потребителю.
С точки зрения тепло- и электроснабжения потребителей значительный интерес представляет опыт широкомасштабного применения в Германии и США и других развитых странах систем децентрализованного энергоснабжения (СДЭС) на базе автономных и экологически чистых теплоэлектростанций (ТАЭС) с использованием дизель-генераторов, работающих на природном газе, шахтном газе и биогазе. Например на территории бывшей ФРГ около 95% тепловых электростанций являются децентрализованными ТАЭС и работают на газе. Коэффициент использования топлива на этих ТАЭС достигает 90%, т.к. они работают по теплофикационному циклу. Такие ТАЭС строятся для энергоснабжения индустриальных и транспортных объектов, а также для отдельных малых потребителей: больниц, гостиниц, оранжерей, парников, бассейнов, банков, фермерских хозяйств и др. Эксплуатация показала высокую надежность и эффективность ТАЭС.
Специалистами Научно-технического предприятия «Конструкторское бюро среднеоборотных двигателей» (НТП КБСД) Государственного предприятия «Завод имени Малышева» (ГП «ЗиМ»), Харьковского государственного политехнического университета (ХГПУ), с участием ИМИСа, НИИ и НПО «Электротяжмаш», ХЭМЗ и др. разработана программа по малой децентрализованной и автономной энергетике, охватывающая также вопросы энергоснабжения ГЭТ и предусматривающая широкое использование:
- автономных блочно-модульных дизель-электростанций на базе дизель-генераторов 11ГД100 и 17ГД100Д, работающих на природном
газе, биогазе или шахтном газе, мощностью 1000 .... 1600 кВт, созданных на ГП «ЗиМ»;
- устройство накопления и хранения электрической энергии для нужд электроснабжения ГЭТ;
- устройство накопления и хранения тепловой энергии для нужд теплоснабжения ГЭТ.
Преимуществами такой системы децентрализованного энергоснабжения (СДЭС) применительно к ГЭТ являются:
- Возможность работ в режиме пиковых установок (эти функции выполняют дизель-генераторы и накопители энергии), в часы покрытия нагрузки. При этом, время запуска и приема нагрузки составляет не более 1...2 мин.
В часы «пик» и провалов нагрузки разница в пассажиропотоках составляет, в среднем, 3 раза. Количество подвижного состава на линии в часы «пик» больше, чем в периоды провалов нагрузки, в среднем, в 1,3 раза (т.е. - на 30%). Потребляемая мощность единицы подвижного состава в часы «пик» (за счет увеличения частоты движения и наполняемости вагонов с 5 чел/м2 до 20 чел/м2 возрастает, в среднем, в 1,3 раза (т.е. - 30%).
Таким образом, потребление электроэнергии парком подвижного состава городского электротранспорта в часы «пик» увеличивается, в среднем, в 1,3x1,3 = 1,69 = 1,7 раза, т.е. по сравнению с нагрузкой в периоды провалов (будем считать эту нагрузку базисной) «пиковая» нагрузка системы электроснабжения возрастает в 1,7 раза.
- Приближение источников энергии к потребителям электро- и тепловой энергий, что сокращает потери, снижает затраты на линий электропередачи (ЛЭП), кабельных тяговых сетей и стоимости энергии, создает условия для рассредоточения резерва и использования малогабаритных тепловых станций.
- Рациональность и гибкость системы питания тяговых сетей, позволяющей наиболее легко и просто выводить из нагрузки поврежденный участок и невозможностью превращения местной, локальной аварии в системную, характерную для централизованных систем, а также простотой устройства и экономической целесообразностью.
- Экономия топливно-энергетических ресурсов (ТЭР), т.к. генерирование электроэнергии происходит с более высоким КПД и меньшей стоимостью кВт-ч, чем на существующих электростанциях Государственной энергосистемы Украины (обычно старого поколения), а с учетом совместного производства тепла, электроэнергии и сокращения протяженности ЛЭП экономия ТЭР составляет 25...30%.
- Использование накопительной энергии - реверсивных устройств для частичного или полного разделения во времени выработки и потребления энергии, с высоким КПД зарядно-разрядного цикла, быстрым включением в работу совместно с автономными базовыми многоцелевыми установками (дизель-электростанциями) существенно улучшают технико-экономические показатели энергоблоков, способствуют выравниванию графиков нагрузки системы внутреннего энергоснабжения ГЭТ, повышает ее устойчивость, живучесть и надежность функционирования. Посчитано, что использование, например, каких-либо НЭ в общей энергосистеме США в 1990 г, привело бы к экономии капиталовложений на сумму 45 ∙ 109 дол. (без учета стоимости самих НЭ).
- Блочно-модульный принцип обеспечивает простое наращивание мощности, поддерживание постоянного напряжения в контактной сети UKC = 600 В, гибкое реагирование на изменение нагрузки, высокие экономичность и ремонтопригодность.
Реализация системы децентрализованного электроснабжения ГЭТ позволит обеспечить бесперебойность и стабильность электро- и теплоснабжения, значительную (до 30%) экономию энергоносителей, существенное сокращение эксплуатационных затрат за счет снятия части нагрузок с тяговых подстанций, снижение вероятностей больших аварий.
Структура системы децентрализованного энергоснабжения (СДЭС) ГЭТ имеет базисное энергопитание частью дизель-электростанций и «пиковое» энергопитание резервными дизель электростанциями. Каждая дизель-электростанция представляет собой энергетический модуль (ЭМ).
Таким образом, СДЭС представляет собой сеть распределенных источников автономного электропитания - ЭМ, на базе дизель-генераторов, выпускаемых ГП «ЗиМ» с использованием бросового тепла для отопления и горячего водоснабжения.
Цель работы - создание системы децентрализованного внутреннего энергоснабжения ГЭТ с высокими техник-экономическими характеристиками по экономичности, живучести, надежности, обеспечивающей снижение себестоимости перевозок, на базе отечественного автономного электрогенерирующего оборудования.
Имеющийся научно-технический задел в области малой децентрализованной энергетики научно-технического предприятия «Конструкторское бюро среднеоборотных двигателей» (НТП КБСД) Государственного предприятия «Завод имени Малышева» (ГП «ЗиМ»), Харьковского Государственного Политехнического университета (ХГПУ), НИИ ИНПО «Электротяжмаш» (НИИ и НПО «ЭТМ»), Харьковской государственной академии городского хозяйства» (ХГАГХ), Производственного объединения «Харьковский электромеханический завод» (ПО «ХЭМЗ»), с участием Харьковского завода электротранспорта (ХЗЭТ) и Харьковского Государственного предприятия «Горэлектротранс», а также проведенный комплекс научно-исследовательских, опытно-конструкторских и экспериментальных работ, технико-экономических расчетов подтверждает экономическую целесообразность и техническую возможность создания системы децентрализованного энергоснабжения ГЭТ, обеспечивающее надежное, гарантированное электро- и теплоснабжение ГЭТ, обеспечивающее надежное, гарантированное электро- и теплоснабжение ГЭТ, стабильность напряжения контактной сети, значительную экономию эксплуатационных затрат дефицитных материалов и, в конечном итоге, снижение себестоимости перевозок и повышения эффективности работы ГЭТ.
Все разработки и поставки находятся в г. Харькове, при реализации этого проекта будет использоваться технология электро-, энер-го- и транспортного машиностроения Украины, материалы и комплектующие предприятий Украины.
Технико-экономический анализ объемов финансирования и сроки исполнения.
1) Разработка исходных технических требований к системе децентрализованного энергоснабжения ГЭТ (СДЭС ГЭТ).
Разработка технологического задания на СДЭС ГЭТ.
Выбор участка энергоснабжения и разработка технико-экономического обоснования.
10 специалистов высокой квалификации с месячной зарплатой 180 грн. - 6 месяцев.
10,8 тыс. грн. июнь 1999г,
2) Разработка эскизного проекта СДЭС ГЭТ.
Разработка рациональной структуры, технические решения, расч. сравнение вариантов.
20 специалистов высокой квалификации с месячной зарплатой 180 грн. - 6 месяцев.
21,60 тыс. грн., декабрь 1999г.
3) Разработка технического проекта СДЭС ГЭТ. Расчеты, принципиальные решения по основным узлам и системам, компоновка энергетического модуля.
25 специалистов с месячной зарплатой 120 грн. - 6 мес. 180 тыс. грн., июнь 1999 г.
4) Разработка рабочей конструкторско-технологической документации на опытный образец энергетического модуля (ЭМ).
20 специалистов с месячной зарплатой 100 грн. - 4 мес. 80 тыс. грн., октябрь 1999 год.
5) Затраты на выплату составляют:
Зз.п. = 10,80 + 21,60 + 18,00 + 80,0 = 58,40 тыс. грн.
6) Стоимость научно-технической продукции
Цнтп = Зз.п. (1,52 + 1,5 + 0,2 + 1,25) = 5840 ∙ 4,47 = 261,04 тыс. грн.
где:
1,52 - коэффициент учитывающий отчисления в соц. страх,
1,5 - накладные расходы;
0,2 - прибыль;
1,25 - услуги сторонних организаций.
7) Изготовление 2-х опытных образцов энергетического модуля
627,30 тыс. грн., - 6 мес. апрель 2000 год.
8) Стендовые (заводские) доводочные испытания ЭМ (принимаем равной стоимости 1 газо-часа в течение 50 часов) 196 тыс. грн. 4 мес. август 2000 г.
9) Эксплуатационные испытания энергомудулей на выбранном участке энергоснабжения. Моделирование, по результатам испытаний, работы развернутой с ДЭС. Уточнение параметров и структуры СДЭС. Корректировка документации.
330 тыс. крб., 4 мес. декабрь 2001 г.
ИТОГО: 940,94 тыс. грн.
Распределение средств по годам:
1999г. -144,8 тыс. грн.
2000г. -325,3 тыс. грн.
2001г. -470,8 тыс. грн.
ИТОГО: 940,9 тыс. грн.
Сроки окупаемости капитальных вложений при создании опытной системы децентрализованной энергоснабжения ГЭТ.
Как было показано выше, система децентрализованного энергоснабжения позволяет: оставить под базисной нагрузкой часть дизель-электростанций с включением в нагрузку «пиковых» дизель-электростанций в часы «пик», существенно уменьшить протяженность кабельных сетей и отсасывающих кабелей постоянного токов утечки, обеспечить гарантированное энергоснабжение и стабильность напряжений в контактной сети.
Анализ работы ГЭТ (трамваев и троллейбусов) показывает, что «пиковые» нагрузки общей продолжительностью около б часов, определяются колебаниями веса подвижного состава за счет наполняемости, в среднем в 1,3 раза и изменениями его количества на линиях, которое увеличивается также, в среднем, на 30% (ив 1,3 раза).
Мощность пиковых нагрузок превосходит мощность провалов, где-то в 1,3 раза.
Разница в потреблении электроэнергии парком подвижного состава ГЭТ городского Электротранспорта, как, например, Харьков, взятого за основу для расчетов, в часы «пик» и провалов нагрузки, составляет, в среднем, 1,7 раза. Таким образом, если принять в качестве базисной единицы, нагрузку в период провалов, то общая нагрузка будет составлять 2,7 базисных единицы.
По данным ХКП «ГЭТ»,