Разработка ресурсосберегающих технологий и режимов на городском электрическом транспорте
4.7. Экономия электроэнергии за счет применения электронных преобразователей
Большинство современного подвижного состава оборудовано системами регулирования с помощью реостатов. Во время разгона на каждый пуск расходуется энергия 0,11965 кВт час для трамвая и 0,09773 кВт час для троллейбуса (затраты в реостатах на трамвайных вагонах и троллейбусах подсчитанные выше).
При найденных выше количествах пунктов за год
МОст. ТМ = 49515600 0,11965 = 5924542 кВт∙ч;
NОст ТБ = 43151000 0,09773 = 4217147 кВт∙ч.
Соответствующая денежная потеря:
5924542 ∙ 0,083 = 491737 грн.;
4217147 ∙ 0,083 = 350023 грн.
С общей суммы затрат на электроэнергию, которая идет на транспортную работу, это представляет
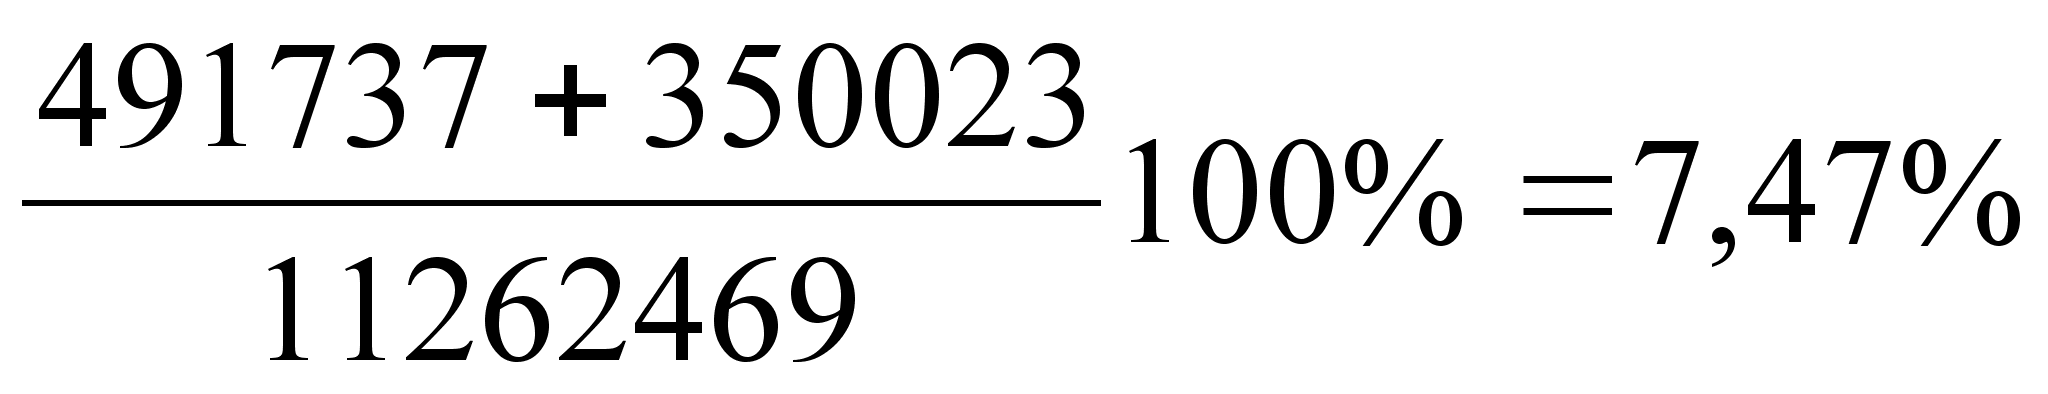
Этих затрат не будет, если переоборудовать имеющийся парк подвижного состава электронными преобразователями.
При стоимости переоборудования подвижного состава электронными преобразователями в 10.000 грн., срок окупаемости для трамвая будет представлять
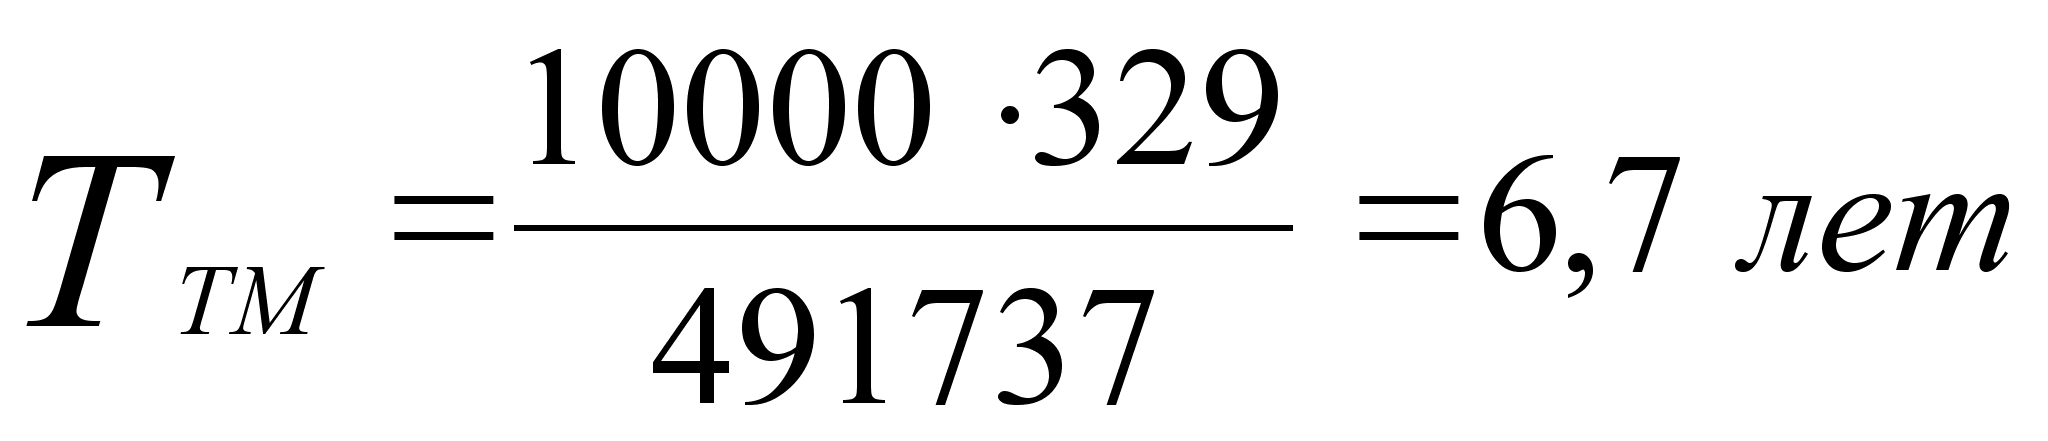 .
Соответственно, с учетом предыдущих данных по троллейбусу
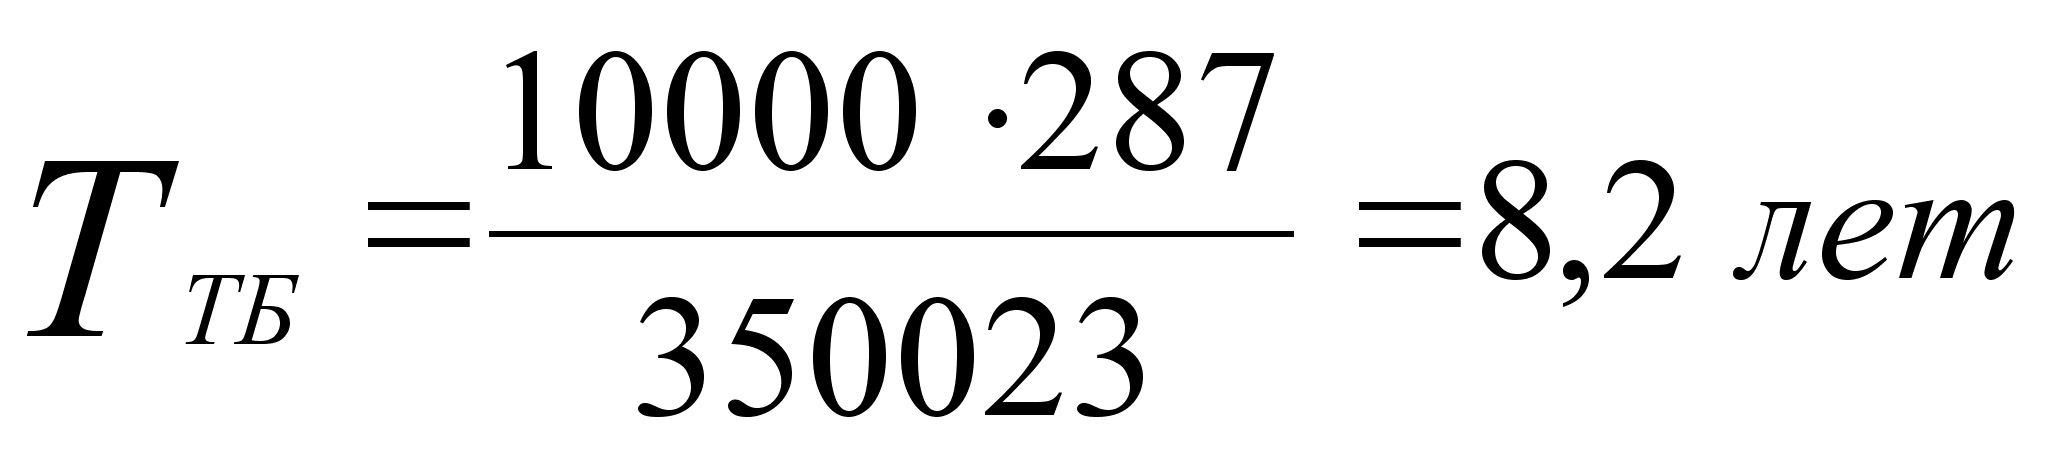 .
При этом не учтена экономия затрат на техническое обслуживание электронных преобразователей сравнительно с эксплуатационными затратами для существующей аппаратуры.
При техническом обслуживании ПС происходят значительные потери электрической энергии из-за нерационального использования ресурсов. Предлагается применять различные электронные устройства, позволяющие экономить электроэнергию.
Электронное устройство для управления работой машинных преобразователей частоты
Устройство предназначено для управления работой машинных преобразователей частоты С-572А, С-579 и других типов (трансформаторов питающих сварочные аппараты и т.п.), которые используются для питания ручного инструмента электрическим током. Устройство автоматически включает преобразователь частоты на то время, пока к нему подключена какая-нибудь нагрузка. Тем самым исключается работа преобразователя (или трансформатора, выпрямительного устройства и т.д.) на холостом ходу.
Контактор КМ1 своими контактами коммутирует питающее напряжение в первичной цепи преобразователя V1. Работой контактора управляет электронная схема через промежуточное реле К1. Сигнал о состоянии нагрузки преобразователя V1 поступает на электронную схему через контакты 1 и 2 с мощных диодов VD11 и VD12, включенных встречно-параллельно в одну из фаз вторичной цепи V1.
При включенном преобразователе V1 электронная схема контролирует величину сопротивления нагрузки. Схема вырабатывает напряжение около 200 мВ и контролирует протекающий при этом по цепи ток коллектора транзистора VT1 мал и определяется величиной сопротивления резистора R1.
При подключении нагрузки, например электродрели, сопротивление между контактами 1 и 2 печатной платы резко падает. При этом ток эмиттера, а следовательно, и ток коллектора VT1 возрастает. В результате этого конденсатор С1 заряжается до напряжения, достаточного, чтобы через эмиттерный повторитель на транзисторе VT2 включить пороговый элемент, собранный на однопереходном транзисторе VT3, который, в свою очередь, открывает выходной транзистор VT4, в коллекторной цепи транзистора VT4 включена обмотка реле К1. Реле К1 своим контактом К 1.1 подключает обмотку контроллера КМ1 к линейному напряжению сети. Контактор срабатывает и включает преобразователь V1. Протекающий в нагрузке преобразователя переменный ток проходит через силовые диоды VD11 и VD12 и создает на них падение напряжения прямоугольной формы амплитудой 0,7 В, частотой 200 Гц (в зависимости от используемого устройства), в следствии чего периодически открывается и закрывается транзистор VT1. Конденсатор С1 остается в заряженном состоянии, так как его разряду в момент закрытия транзистора VT1 препятствует диод VD4. Преобразователь находится во включенном состоянии до тех пор, пока не отключится нагрузка. При ее отключении поступление тока через силовые диоды прекращается, транзистор VT1 переходит в первоначальное состояние с небольшим током коллектора. Конденсатор С1 разряжается через резистор R6 и через 1-1,5 с пороговый элемент выключается, что приводит к отключению преобразователя V1 от сети.
Описанное устройство выгодно отличается от применявшегося ранее аналогичного по назначению релейно-контакторного устройства, низкая надежность и несовершенство построения схемы которого часто приводило к выходу из строя преобразователя частоты. Годовой экономический эффект 1,7 тыс. гривен.
5. ОРГАНИЗАЦИЯ ТЕХНИЧЕСКОГО ОБСЛУЖИВАНИЯ И РЕМОНТА ОСНОВНЫХ ФОНДОВ НА ПРЕДПРИЯТИЯХ ГОРЭЛЕКТРОТРАНСПОРТА
5.1. Техническое обслуживание и ремонт подвижного состава, систем электроснабжения и путевого хозяйства
На электротранспортных предприятиях Украины организация работ регламентируется системой технического обслуживания и ремонта, утвержденных Приказом Горжилкомхоза Украины N120 от 3 декабря 1991 г.
Система технического обслуживания и ремонта подвижного состава городского электротранспорта (Система) разработана соответственно требованиям «Правил технической эксплуатации трамвая (троллейбуса)», а также ГОССТАНДАРТ 2. 601-68 - ГОССТАНДАРТ 2. 605-68 «Эксплуатационная и ремонтная документация» и ГОССТАНДАРТ 18322-78 «Система технического обслуживания и ремонта техники» с учетом предложений заводов - изготовителей подвижного состава, а также разработок институтов.
Система определяет виды, периодичность и продолжительность технического обслуживания и ремонтов подвижного состава горэлектротранспорта. Выполнение требований обеспечивает плановое ведение хозяйства, гарантирует необходимую эксплуатационную надежность подвижного состава и безопасность движения при оптимальных финансовых затратах на его содержание. Она распространяется на пассажирские трамвайные вагоны и троллейбусы всех типов, а также специальный подвижный состав (ПС) трамваев и троллейбусов различного назначения. Она едина для ПС горэлектротранспорта Украины, независимо от географических, погодно-климатических и иных условий эксплуатации. Эта система является всесезонной, за исключением технического
обслуживания агрегатов и систем, что выполняется для подготовки ПС к работе в осенний - зимний и весенний - летний периоды эксплуатации [10].
Система предусматривает техническое обслуживание и ремонт, то есть устанавливает термины технических влияний, которые выполняются с периодичностью и в объемах, установленных в ней, независимо от технического состояния вагонов (троллейбусов) в момент технического обслуживания и ремонтов.
Техническое обслуживание и ремонты следует выполнять в специализированных производственных помещениях эксплуатационных предприятий, которые оснащенные технологическим оборудованием, что отвечает технологической и проектной документацией. Техническое обслуживание и ремонты должны организовываться на основе обезличенного, агрегатного метода, при котором не сохраняется принадлежность обновленных составных частей для определенного вагона (троллейбуса), а неисправные агрегаты заменяются новыми или раньше времени отремонтированными.
Соответственно положениям Системы техническое обслуживание должно выполняться в депо (парках) поточным методом на специализированных рабочих местах из определенной последовательностью и ритмом. Выполняется техническое обслуживание квалифицированным ремонтным персоналом за исключением работ, которые выполняются перед выездом из депо водителями ПС, а также при роботе на маршруте и при возвращении в депо. Перечисление и порядок выполнения этих работ описанные в служебных инструкциях водителей трамваев и троллейбусов. Капитальные ремонты должны выполняться специализированными вагонно-машино-ремонтными заводами (мастерскими). При поступлении вагонов (троллейбусов) и агрегатов в ремонт и выдача их с ремонта оформляются соответствующие акты ремонтного предприятия, соответственно действующему законодательству.
Техническое состояние ПС, что эксплуатируется на маршрутах, должно отвечать Правилам эксплуатации трамваев (троллейбусов) и Правилам дорожного движения. ПС, который работает на маршрутах с трудными условиями должен отвечать дополнительным требованиям, которые изложенные в «Положений о порядке эксплуатации трамвайных вагонов и троллейбусных машин на маршрутах из трудными условиями движения».
Трудоемкость технического обслуживания и ремонтов определяется согласно с «Типичными нормами на роботы при техническом обслуживании и ремонтах», утвержденными для транспортных предприятий. Затраты на все категории ремонтов и техническое обслуживание ПС включаются в состав себестоимости транспортных услуг.
Система обязательна на для всех предприятий горэлектротранспорта, независимо от их подчинения и форм собственности. Ответственность за обеспечение выполнения требований Системы несут главные инженеры трамвайно-троллейбусных, трамвайных или троллейбусных управлений, а за выполнение установленных объемов работ - ответственные инженерно - технические рабочие.
5.2. Механизация работ при техническом обслуживании и ремонте подвижного состава
По данным исследований, примерно 60% всего прироста производительности труда во всех областях народного хозяйства обеспечивается за счет внедрения новой техники, больше современной технологии, механизации и автоматизации производственных процессов, возле - 0% - в результате улучшения организации производства и возле -0% - благодаря повышению квалификации работающих.
Механизация технологических процессов технического обслуживания и ремонта подвижного состава имеет важное технико-экономическое и социальное значения. Первое выражается в уменьшении ремонтников за счет снижения трудоемкости работ с технического обслуживания и ремонта троллейбусов, повышение качества выполнения ТО и ремонта, улучшение условий труда ремонтников.
Снижение трудоемкости выполнения работ с технического обслуживания и ремонта достигается за счет сокращения времени выполнения соответствующих технологических операций (повышение производительности труда ремонтников)в результате внедрения способов механизации. Так использование автоматической линии М-118 для мойки автомобилей позволяет сократить трудоемкость выполнения этих работ в 7,5 раз, электромеханического подъемника 468М - в 2 раза, электрогайковертка И-303М для гаек колес - в 1,5 раза, стенда Ш-509 для демонтажа шин автомобилей - в 2 раза и т.д.
Большое влияние дает механизация технологических процессов на качество выполнения технического обслуживания и ремонта. В особенности это характерно для контрольно - диагностических, смазочно-заправочных, уборочно-моечных, монтажно-демонтажных работ.
В свою очередь улучшения качества оказывает содействие повышению надежности работы троллейбуса на линии, сокращению потока отказов и, следовательно, сокращению объемов выполняемых работ, уменьшению необходимого числа ремонтников, времени простоя троллейбусов на техническом обслуживании и ремонте и в ожидании ТО и ремонта, увеличению времени работы троллейбуса на линии [11].
Так применение при ТО простейшего диагностического оборудования позволяет значительно улучшить степень обслуживания ПС. Определение дефектов и настройку аппаратуры позволит
осуществлять испытательные стенды. К рассмотрению предлагается стенд для испытания автоматических выключателей и токовых реле.
Стенд представляет собой регулируемый терристорный выпрямитель, позволяющий регулировать ток проходящий через испытуемый аппарат от 5 до 600 А. Состоит из силового трансформатора Tp1, тирристорного регулятора, выполненного на силовых диодах VD1 -VD4. Схема управления на транзисторах VT1 - VT2. Блок питания схемы управления (VD5 - VD8), а так же силовых диодов VD15 -VD16, дросселя Др1.
Схема работает следующим образом. При нажатии кнопки Кн1, подается питание на катушку магнитного пускателя Mp1, при срабатывании которой кнопка Mp1 блокируется. Через контакты Mp1 подается питание на диоды VD1 - VD4 с терристора Т1 и на первичную обмотку трансформатора Tp1. При включении тумблера В1 подается питание на первичную обмотку трансформатора Тр2. Подается питание на напряжением 15 В на транзисторный усилитель VT1 - VT2, на фазосдвигающую цепь C1 - R1, импульсы управления терристорной фазосдвигающей цепочки усиливаются транзистором VT1 - VT2 подаются через импульсный трансформатор на терристор, величина напряжения на первичной обмотке трансформатора Tp1 зависит от соотношения значений параметров C1-R1, то есть от положения переменного резистора R1. Пониженное напряжение с вторичной обмотки Т1 выпрямляются диодами VD15 - VD18 и через амперметр подается на зажимы (« + », «-»).
Дроссель Др1 служит для сглаживания пульсаций тока. Диоды VD9 - VD12 включены для ограничения амплитуды напряжения снимаемые с фазосдвигающей цепочки (VD9 - VD12).
Следовательно путем регулирования момента открывания терристора VT1 регулируют ток в обмотке автоматического выключателя или реле, таким образом производим проверку установки или производим регулировку аппарата.
Улучшение условий труда ремонтников есть одной из основных задач: решаемых при механизации технологических процессов технического обслуживания и ремонта подвижного состава. Пока все еще большая часть технологических операций, выполняемых с применением неквалифицированного труда, главным образом трудного, однообразного, утомительного и вредного для здоровья ремонтников. К таким операциям относятся, прежде всего, демонтаж, монтаж и внутреннедеповские транспортирования узлов и агрегатов подвижного состава (передний и задний мосты, двигатель, редуктор, компрессор, колеса, рессоры и прочее), мойка салонов троллейбусов, рихтовка рессор, вулканизация покрышек и другие. Их механизация, с одной стороны, оказывает содействие росту производительности труда ремонтников и повышению качества выполнения ими технического обслуживания и ремонта троллейбусов ( за счет меньшей утомляемости и повышения трудоспособности), причина тому сокращение необходимого числа ремонтников, сокращение времени простоя троллейбусов на техническом обслуживании и ремонте и в ожидании ТО и ремонта, увеличение времени работы троллейбуса на линии. С другой стороны, механизация трудных и вредных работ позволяет снизить число случаев производственного травматизма и профессиональных заболеваний в ремонтников и связанные с ними потери рабочего времени.
Соответственно ГОССТАНДАРТ 14. 309-74 под механизацией технологических процессов понимается частичная или полная замена ручного труда человека в той части технологического процесса, в которой происходит непосредственное изменение состояния, формы или качества изделий с сохранением участия человека в управлении машиной. Механизация технологических процессов подразделяется на частичную и полную. Частичная механизация - это механизация отдельных движений или операций, при которой что внедряются в технологический процесс механизмы или приспособление облегчают труд рабочего и ускоряют выполнения соответствующих технологических операций. Больше эффективной дает полная (комплексная) механизация, которая охватывает все основные, вспомогательные и транспортные операции технологического процесса. Полная (комплексная) механизация означает устранение ручного труда в полном объеме, замену его машинным. При этом деятельность рабочих сводится к управлению машиной, механизмом, регулированию их работы и контроля за качеством выполнения технического обслуживания и ремонта подвижного состава.
Изучение фактических уровней механизации технологических процессов технического обслуживания и ремонта в депо имеет большое значение, поскольку позволяет определить более всего эффективные направления механизации, проявить зоны и участки с самым большим использованием ручного труда (в том числе трудного и неквалифицированного), разработать комплекс мероприятий по повышению уровней механизации. При этом важно проанализировать фактические равные механизации не только в депо в целом, но и для отдельных его подразделов, зон, участков и служб.
По результатам могут быть разработанные перспективные планы повышения уровней механизации в депо, что позволяют достичь большей эффективности проведения технического обслуживания и ремонта троллейбусов, сократить число ремонтников, увеличить время работы троллейбусов на линии.
Анализ фактических уровней механизации должен помочь найти направление полной ликвидации или, хотя бы, значительного сокращения затрат ручного (в первую очередь трудного) труда, используемого при проведении технического обслуживания и ремонта троллейбусов.
Расчет уровней механизации проводится с использованием «Методики укрупненного определения уровня механизации производственных процессов автотранспортных предприятий», за основу которой была принятая действующая «Методика укрупненного определения уровня механизации и автоматизации производственных процессов в машиностроении».
Соответственно методике, выполнение работ с технического обслуживания и ремонта может проводиться тремя способами: механизированным, механизировано - ручным и ручным способом.
К механизированному средству производства относятся роботы, выполняемые с помощью машин и механизмов, которые получают энергию от специального источника и имеют электрические, гидравлические, пневматические и иные признаки. Управление машинами и механизмами, а также выполнение вспомогательных процессов и операций осуществляется вручную.
Примером механизированного средства производства в депо есть применение металлообрабатывающих и деревообрабатывающих станков, кузнечно-прессового оборудования, конвейеров, кран-балок, кран-штабелеров, механизированных подъемников, диагностических стендов, механизированных моечных установок, шиномонтажных стендов и т.д. Сюда же относятся работы по контролю и управлении автоматическими установками и поточными линиями, например, автоматической линией мойки троллейбусов. К механизированному средству производства не относятся роботы, связанные с использованием и применением нагревательного оборудования (кузнечные сурьмы, электропечи, сушильные камеры), сварочного оборудования, цветистых камер.
Примером механизирован - ручного средства производства могут служить установка для ручной (шланговой мойки) троллейбусов, оборудование для смазки, электро- и пневмогайковерты, контрольно - измерительные приборы, пневматические пистолеты для покраски компрессора для накачки шин и т. п.
К ручному средству производства относятся роботы, выполняемые с помощью простейших орудий труда: молотка, отвертки, напильника, гаечного ключа, ручной дрели, а также роботы, выполняемые с помощью приспособлений и строев, которые приводятся в действие мускульной силой человека съемники, домкраты, краны и иное оборудование, что не имеет питания от специального источника энергии).
Уровень механизации производственных процессов в депо определяется двумя показателями - степенью охвата рабочих механизированным трудом и долей механизированного труда в общих трудозатратах. Для депо г. Харькова они приведены в таблицы 5.1
Таблица 5.1
| Технологический процесс |
Степень обхвата рабочих механизированным трудом (См), % |
Доля механизированного труда в общих трудозатратах (Ут), % |
| ЕО | 21,2 | 17,5 |
| ТО | 24,5 | 9,0 |
| ТО | 25,1 | 10,1 |
| HP | 14,6 | 6,2 |
Примечания:
1. В таблицы приведены данные, полученные для троллейбусного депо при аттестации рабочих мест.
2. Из таблицы следует, что фактические равные механизации технологических процессов технического
обслуживания и неплановых ремонтов в депо низкие и составляют в большинства случаев лишь 20% - 30% от возможных, что свидетельствует о значительно низком уровне механизации ТО и ремонтов троллейбусов,
Показатели уровня механизации определяются отдельно для каждого подраздела (участка, состава, службы) и в целом по депо.
Степень охвата рабочих механизированным трудом С определяется по формуле: С = См + Смр,
Где: См, Смр - процент рабочих в данном подразделе (на участке) депо, что выполняют работу соответственно механизированным и механизованно-ручным способом;
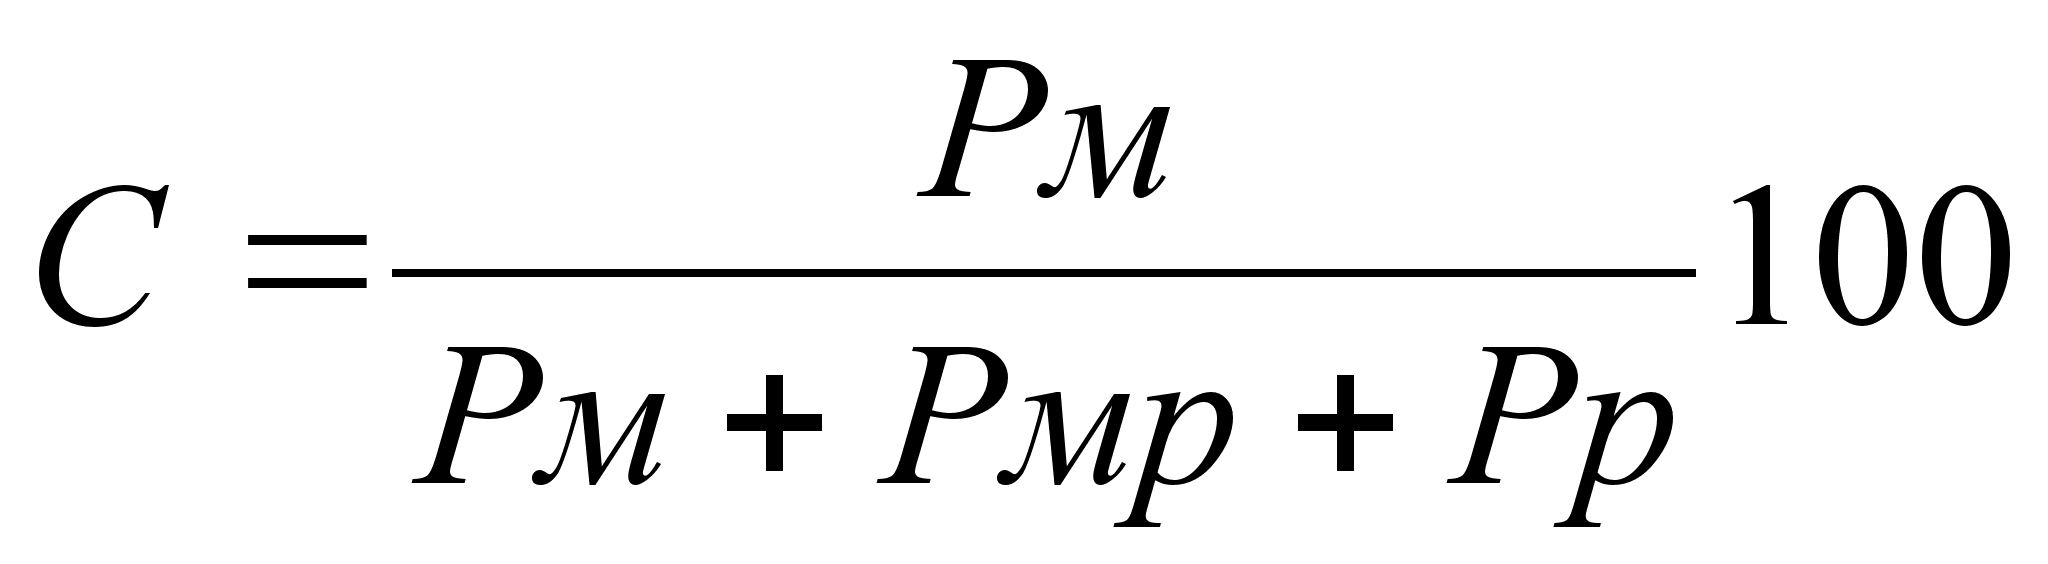
где Рм, Рмр, Рр - число рабочих в данном подразделе (участке) депо, которые выполняют работу соответственно механизированным, механизировано - ручным и ручным способами, чел;
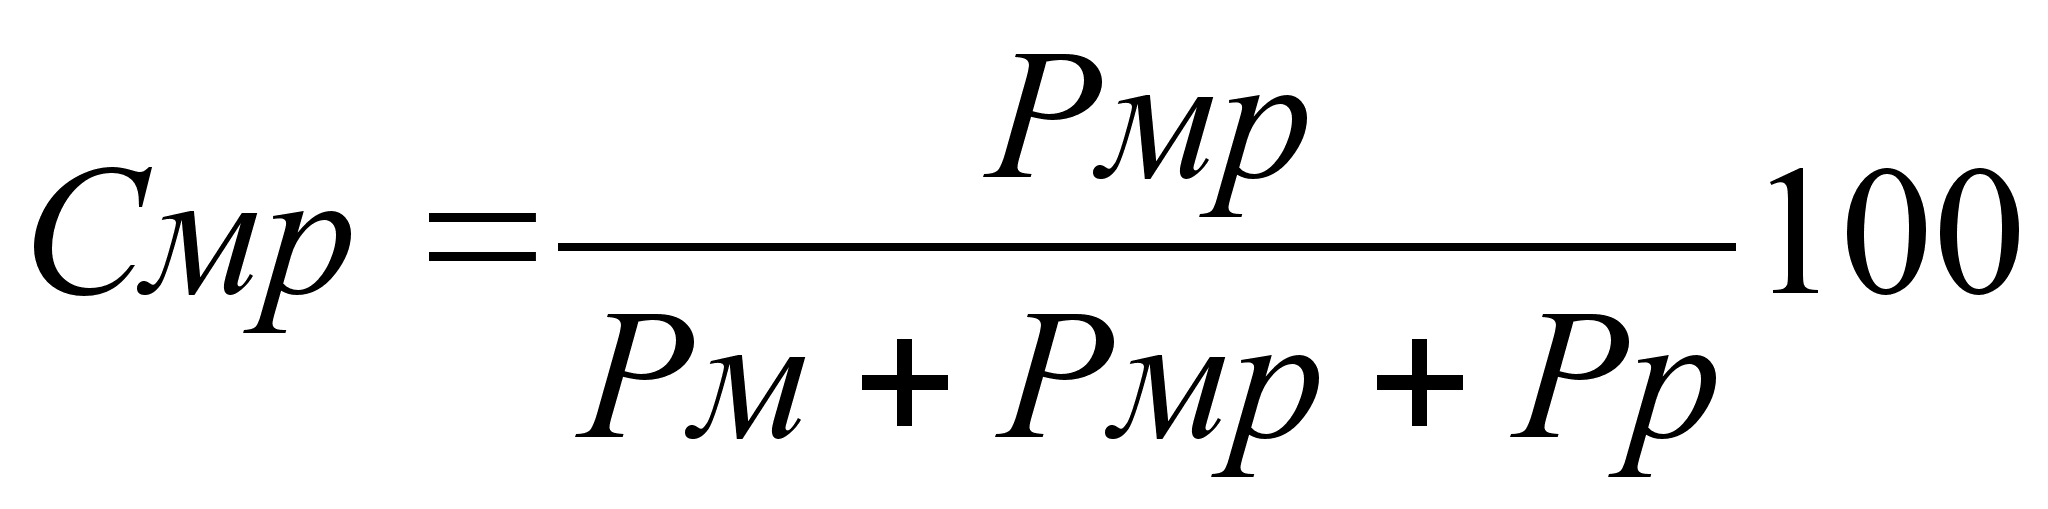
Общая часть механизированного труда в общих трудозатратах определяется зависимостью:
Ут = Ум + Умр,
где Ум, Умр - доля механизированного труда в общих трудозатратах в данном подразделе (на участке) депо, соответственно при механизированном и механизировано - ручному средствах производства, %;
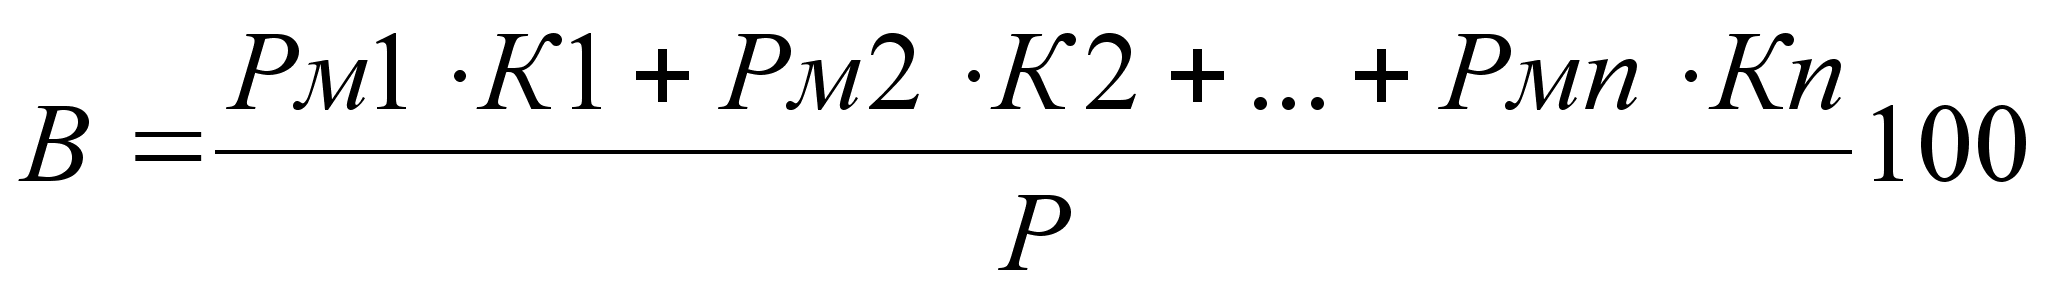 ,
где Рм1, Рм2, ... , Рмп - число рабочих в данном подразделе (на участке) депо, которые выполняют работу механизированным способом, чел.; K1, K2, ... , Кп - коэффициент механизации оборудования, которое используют соответствующие рабочие;
Р = Рм + Рмр + Рр - общее количество рабочих в данном подразделе (участке) депо, чел.
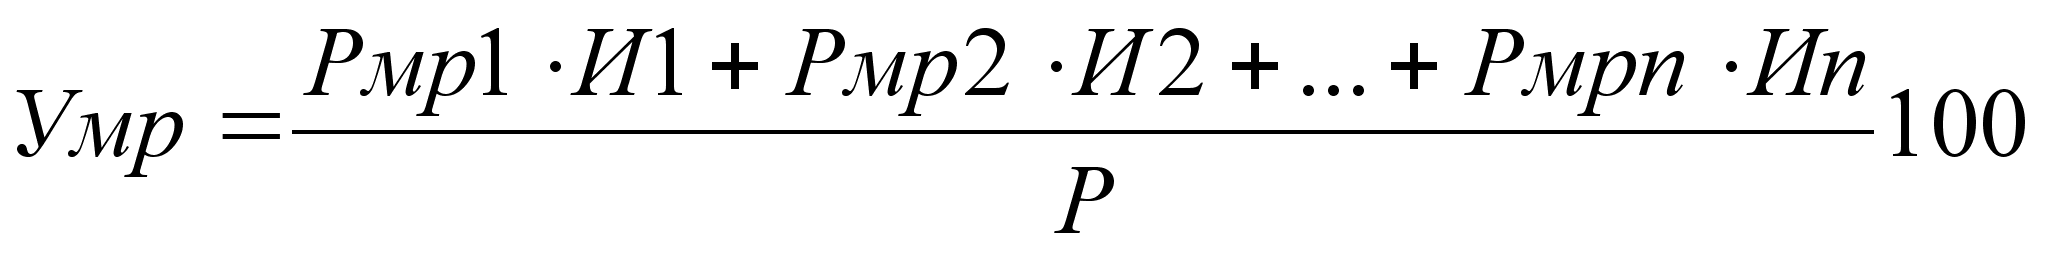
где Рмр1, Рмр2, ... , Рмрп - число рабочих в данном подразделе (на участке) депо, которые выполняют работа механизировано - ручным способом, чел.; И1, И2, ... , Ип - коэффициент простейшей механизации оборудования, которые используют соответствующие рабочих.
Степень охвата рабочих механизированным трудом в целом по депо определяется с соотношения
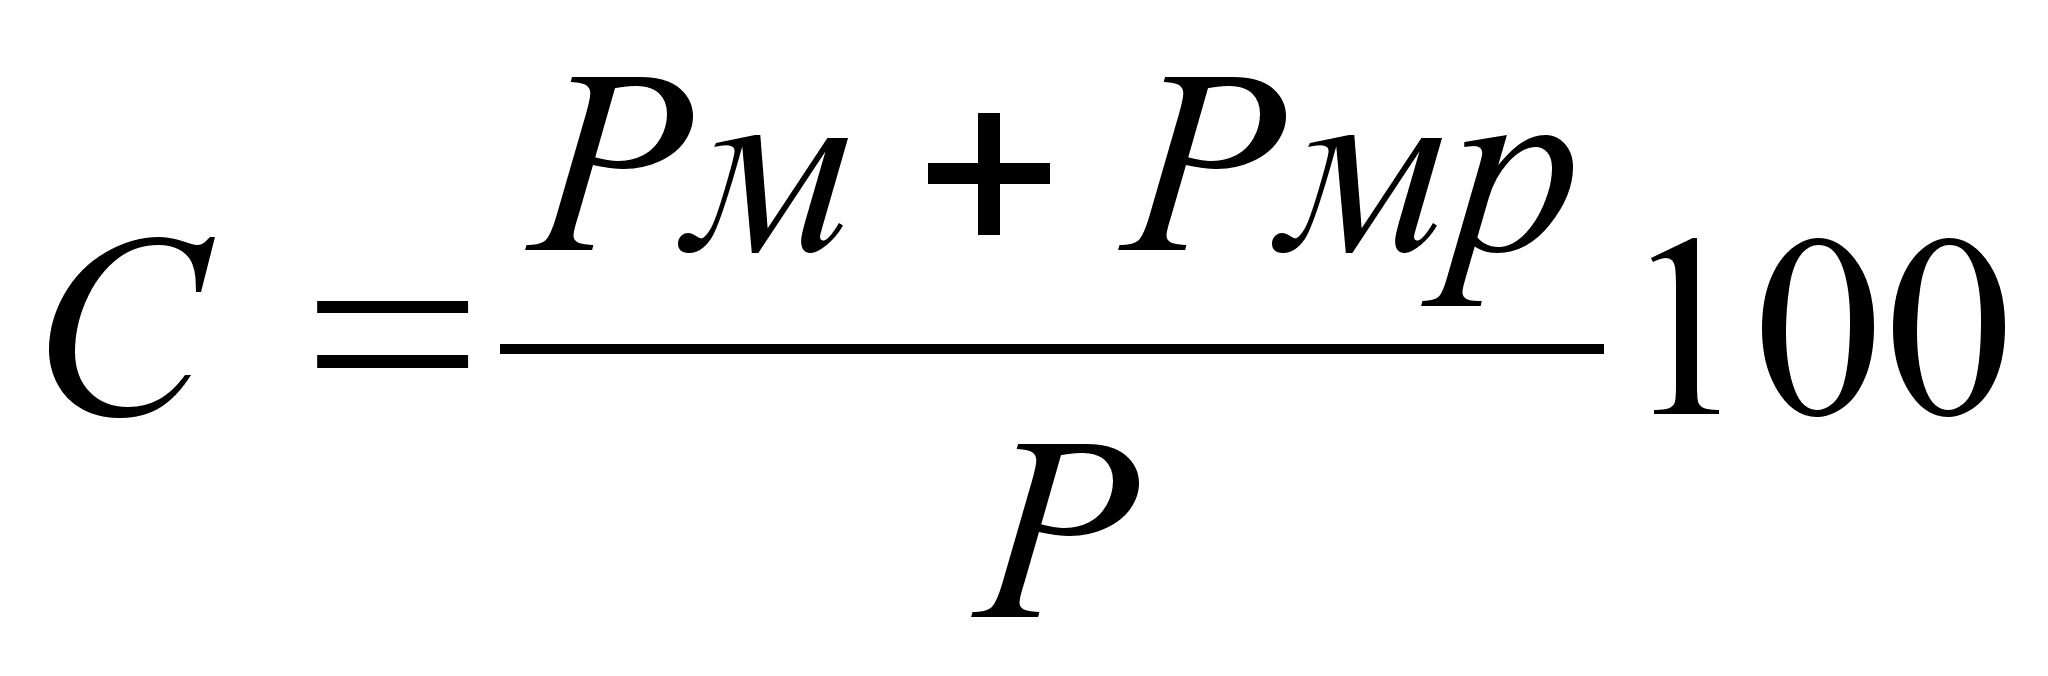 ,
где Рм, Рмр, Р - общее число рабочих в депо, которые выполняют работу соответственно механизированным, механизировано - ручным и ручным способом, чел.;
Р = Рм + Рмр + Рр - общее число рабочих в депо.
Суммарная часть механизированного труда в общих трудозатратах в целом по депо:
Ут = Ум + Умр,
где Ум, Умр - суммарная часть механизированного труда в общих трудозатратах в целом по депо соответственно при механизированном и механизировано - ручном средствах производства, %.
В состав исходных данных входят численность производственных и вспомогательных рабочих, перечень оборудования, применяемом при механизированном и механизировано – ручном средствах производства, числовые значения коэффициентов механизации оборудования и механизированного инструмента.
Численность производственных и вспомогательных рабочих определяется для действующих депо соответственно действующим нормативам. В расчет уровня механизации включается явочная численность рабочих с учетом всех изменений работы депо.
В общую численность производственных рабочих включаются рабочие, которые непосредственно выполняют роботы с технического обслуживания и ремонта подвижного состава.
В общую численность вспомогательных рабочих включаются рабочие, которые выполняют роботов, которые сопровождают техническое обслуживание и ремонт подвижного состава (сохранение и раздача агрегатов, запасных частей, материалов и шин транспортные и иные работы комплекса подготовки и производства, перегонка подвижного состава, а также ремонт оборудования, инструмента, обслуживание и ремонт инженерных сетей коммуникаций, складывание территории, помещений).
Все производственные и вспомогательные рабочие распределяются по подразделам (участкам, службам, составам) депо с учетом конкретной структуры технической службы проектированного или действующего депо.
Перечень оборудования составляется раздельно по подразделам (участкам, службам, составам) депо аналогично распределения производственных и вспомогательных рабочих. В перечень должно включаться технологическое оборудование производственного и вспомогательного назначения, а также инструмент, приборы и аппаратура, которая имеют электрические, гидравлические, пневматические и иные призраки и которые приводятся в действие специальным источником энергии. Оборудование, приборы, приспособление и инструмент, которые не имеют признаков, в перечень не включаются.
В зависимости от средства производства для каждой единицы включенной в перечень оборудования должны быть определенные числовые значения коэффициентов: для оборудования, используемого при механизированном средстве производства, коэффициент механизации «КР»; при механизировано -ручном способе производство-коэффициент простейшей механизации И.
Коэффициент механизации выражает отношение времени механизированного труда к общим затратам времени на данном оборудовании.
Коэффициент механизации может быть меньше или равен единице, он выражает часть затрат времени механизированного -ручного труда в общих затратах времени рабочего, что использует механизированный инструмент.
Например, если на протяжении изменения механизированное оборудования используется 2 год, а общая продолжительность изменения составляет 8 год, где КР = 2/8 = 0,25.
Коэффициент простейшей механизации не может превышать 0,3 и в зависимости от продолжительности использования оборудования на протяжении рабочего изменения принимается равным 0,1 изменение - 0,03; 0,2 0,06; 0,3-0,09; 0,4-02; 0,5-0,15 0,6-0,18; 0,7-0,21; 0,8-0, 24; 0,9-0,27; 1,0 изменение - 0,30.
Например, если в течении изменения механизированно-ручное оборудование используется 3,2 год, а общая продолжительность изменения составляет 8 год, где:
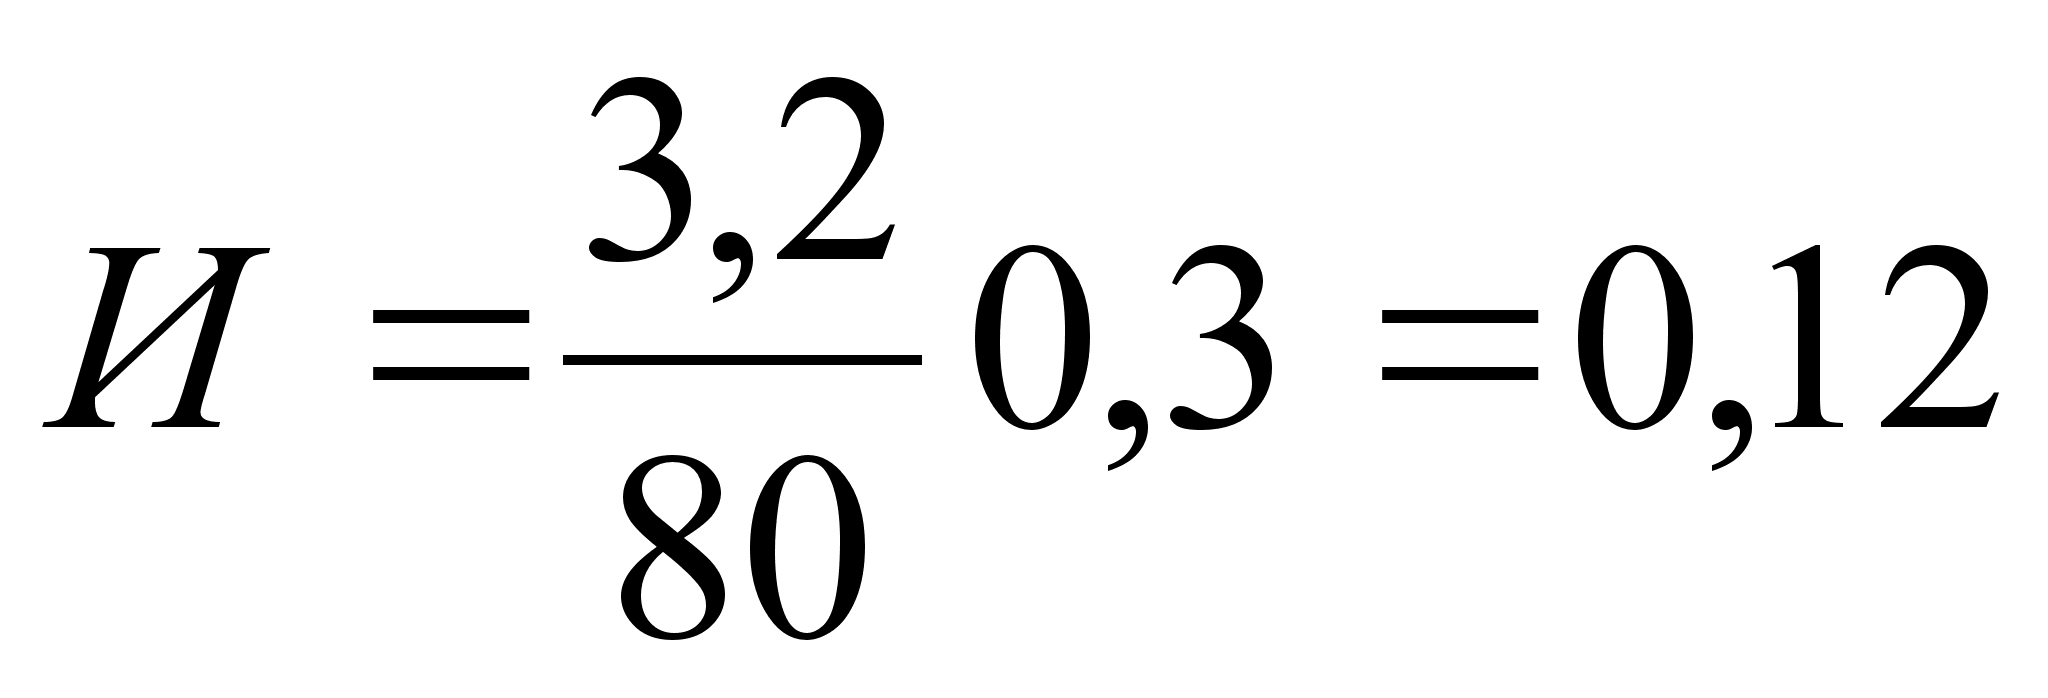
Коэффициенты К и И определяют отдельно для каждой единицы оборудования, применяемого в каждом подразделе депо.
В качестве элементарных методов механизации могут применяться различные приборы упрощающие техническое обслуживание и диагностирование подвижного состава.
Индикатор определения уровня электролита в аккумуляторах типа NKC-100
Индикатор состоит из держателя 3, к которому крепится пластина 5 с контактами 6 и тремя электродами 1.
В верхней части держателя установлена сигнальная лампочка 2 под капроновым колпачком, в средней его части 2-позиционная кнопка 4.
Для определения уровня электролита электроды индикатора опускают в банку аккумулятора и соединяют контакты пластины с контактами выводов банки так, чтобы «+» и «–» выводов банки совпадали с соответствующими контактами индикатора. При нормальном уровне электролита загорается лампочка индикатора.
В случае необходимости доливки электролита следует соблюдать осторожность, не проливая его на крышки и между аккумуляторами. Годовой экономический эффект ОД тыс. гривен.
5.3. Система комплексной механизации путевых работ
Качество обслуживания населения г. Харькова трамвайными перевозками, на долю которых приходится более 28 % всех городских пассажирских перевозок, во многом зависит от технического состояния и эксплуатационной надежности путевого хозяйства.
Традиционные методы выполнения ремонтов пути с привлечением большого количества рабочих предприятия мало эффективно и не обеспечивают увеличения объемов ремонтов, улучшения их качества, сокращения сроков выполнения работ.
Решение задачи увеличения объемов ремонта пути становится возможной в результате кардинального пересмотра наших представлений и мышления в вопросах интенсификации ведения ремонтных работ на основе поточного метода, индустриализации и комплексной механизации всех производственных процессов, подчинив этому технологические и конструктивные особенности трамвайного пути.
В Харьковском ХКП «Горэлектротранс» уже много лет ведется планомерная разработка и внедрение машин, механизмов и оборудования для механизации тяжелого труда путейцев.
На этой основе многие технологические процессы частично или полностью механизированы и увязаны в единую систему комплексной механизации, что позволило в последние годы значительно увеличить объемы и эффективность ремонтов пути.
Рост объемов приведен в диаграмме № 1.
Оснащение путейцев техникой для системы комплексной механизации работ производится по трем основным направлениям:
1) Разработка силами рационализаторов и новаторов производства и изготовление специального подвижного состава трамвая с установкой на нем оборудования и приспособлений для механизации путевых работ.
На базе трамваев типов МТВ-82 и КТМ-5МЗ изготовлены и успешно работают;
- Саморазгружающиеся трамвайные платформы СП-7 шт., грузоподъемностью 15 т., предназначенные для перевозки сыпучих грузов (грунт, щебень, песок) с выгрузкой на обе стороны.
- Хопер-дозатор ХД-6 шт., применяемые для доставки балласта и дозирования его в пути при емкости бункера 10 м3
- Трамвайные платформы оборудованные электрокранами грузоподъемностью 1 т. - 6 шт. (рис 5.1.)
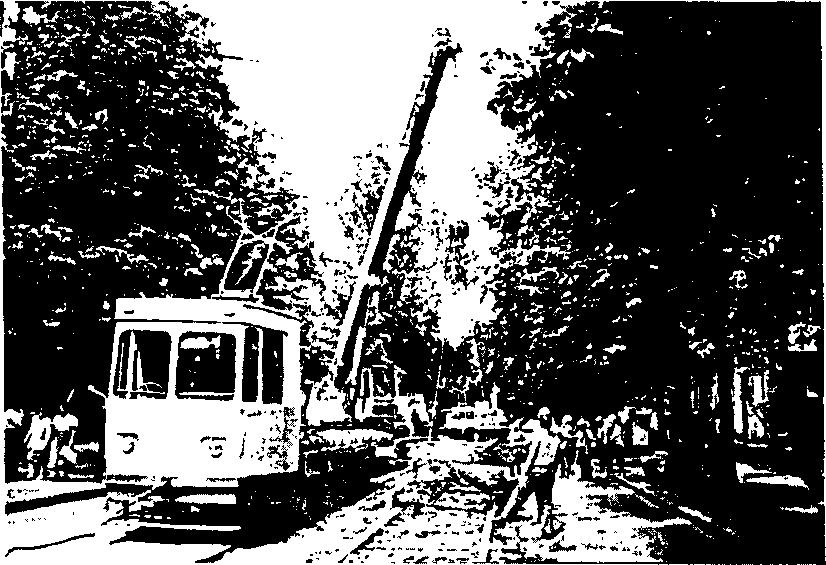
Рис 5.1
Сварочные вагоны СВ - 7 шт., предназначенные для электроконтактной сварки рельсов (рис 5.2).
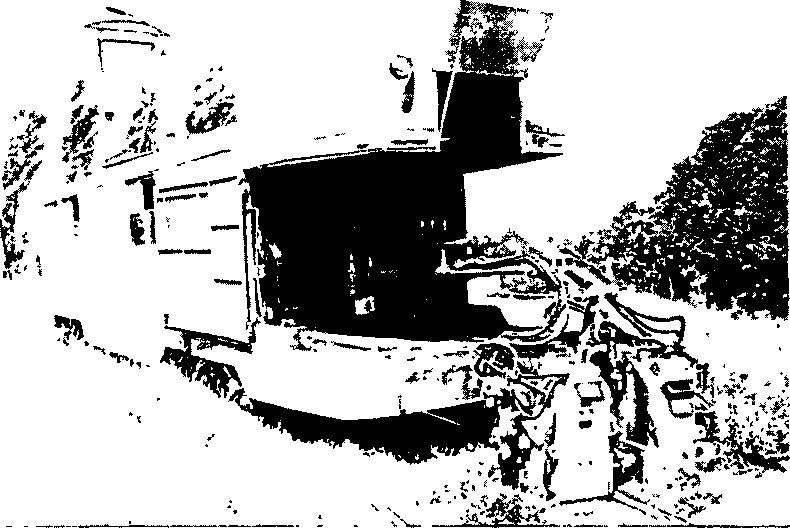
Рис 5.2
- Специальные вагоны для механизации работ - 5 шт., в которых смонтированы электростанции и компрессорные станции с набором электрического и пневматического инструмента, приспособления для смазки кривых.
- Трамвайные платформы МГП - 12 шт., используемые для перевозки звеньев, шпал и других грузов.
Кроме вышеуказанных применяется рельсотранспортеры РТ-43 -3 шт., для доставки и монтажа рельсов в пути, путеизмерительный вагон - 1 шт., рельсошлифовальный вагон РШ - 1 шт., поливомоечные трамваи - 5 шт., для удаления пыли и грязи с полотна трамвайного пути и промывки желобов рельсов и др.
2) Использование серийных общестроительных машин и механизмов с переустройством некоторых рабочих органов машин для выполнения ремонтов пути:
- Экскаваторы типов Э-3322, Э-5015, ЭО-2621 - 6 шт., с емкостью ковша 0,65 м3 на гусеничном и пневмоходу, применяемые для
рыхления дорожных покрытий, устройство, погрузки сыпучих грузов на подвижной состав трамвая и автотранспорт.
Изготовлены приспособления: «клык» для рыхления покрытий в пути и «вилы» для подборки и погрузки шпал из путевого корыта.
- Бульдозеры типов Д-535, Д-271 на гусеничных тракторах Т-74 и С-100 - 5 шт., используемые для планировки основания пути и для устройства оснований для покрытий из железобетонных плит.
В отвалах бульдозеров выполнены специальные прорези для планировки основания под укладку ж. б. плит в путь.
- Асфальтозер ЭТЦ-161 с фрезой -1 шт., для порезки асфальта в пути и на обочинах.
- Автомобильные и пневмоколесные краны типов КС-5473, К-162, КС-3577, КС-3571, К-75 - 10 шт., грузоподъемностью 25-7,5 т., применяемые для замены пути звеньями и элементным способом, выполнения погрузочно-разгрузочных работ.
- Козловые стационарные краны ККС-10 - 2 шт., грузоподъемностью 10 т., пролетом 32 и 20 м, установлены на монтировочной и звеносборочной площадках, где производится изготовление и сборка путевых звеньев, кривых, узлов соединений и др., работы.
- Сдельные тягачи КРАЗ -256 и КАМАЗ - 2 шт., для транспортировки путевых звеньев и длинномерных грузов.
- Автомашина ЗИЛ - 130 бортовые и самосвалы - 10 шт., для перевозки путевых и др., материалов.
Кроме вышеуказанных, используется: универсальный погрузчик УН-053, транспортные лопаты ТЛ-3, передвижные компрессоры и др., техника.
3) Приобретение новых специальных путевых машин и дооборудование их в связи со спецификой работы на трамвайных путях.
- Выправочно-подбивочно-рихтовочная машина ВПРС-500 производит с высокой точностью по заданной геодезической программе
подъемку пути с подбивкой шпал и рихтовку пути при максимальной подъемке и сдвижке пути до 100 мм за один проход. Рис 5.3.
ВПРС-500 также выполняет в автоматическом режиме выправку пути методом сглаживания без геодезисткой программы. Производительность машины, достигнутая в управлении за 4 часа работы в смену -300 п. м. пути.
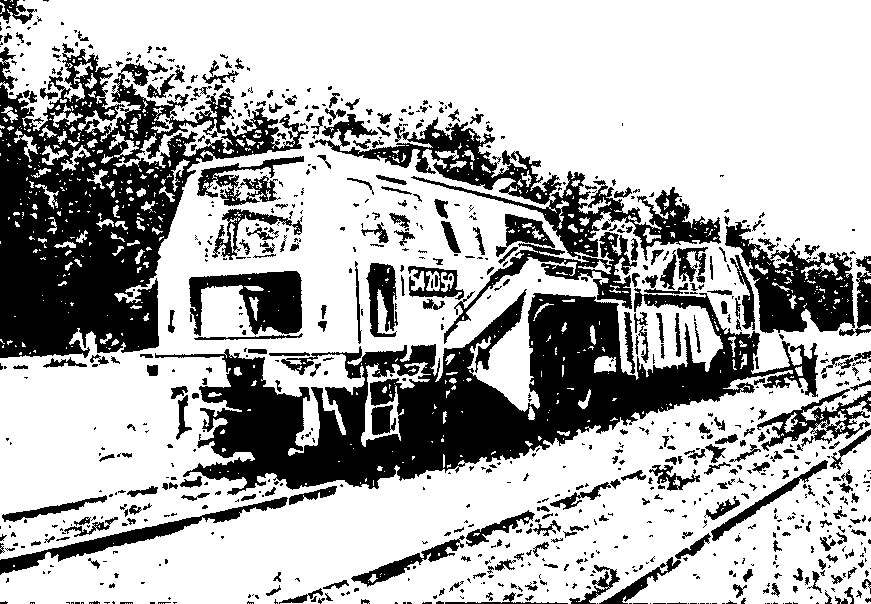
Рис 5.3
Машину обслуживает бригада в составе 5 чел. во главе с инженером-технологом.
Доставка ВПРС-500 на место работ и транспортировка ее на базу производится специальной транспортной системой, состоящей из трамвайного вагона-тягача, оборудованного лебедкой 5тс, и моторной прицепной платформы-трейлера, на которой и перевозится машина.
Проточка бандажей колес ВПРС-500, оборудование машины лебедкой для подъема и опускания аппарелей, изготовление
транспортной системы выполнены ВАРЗом. Машина заменяет труд 25 чел. монтеров пути.
- Универсальная путевая машина УПМ-1 производит пять технологических операций по ремонту пути.
В комплект машины входит:
два базовых комплексных трактора Т-158 К, поставленные на комбинированный ход, оборудованные насосными станциями.
пять навесных съемочных блока: выправочно-подбивочный блок, блок чистовой рихтовки, блок регулировки зазоров в стыках и перегонки шпал, блок распределения и дозирования балласта в пути, снегоочистительный блок очистки от балласта пути до верхней постели шпал. Каждый трактор обслуживает машинист и оператор, Замена блоков производится на базе в течении 30 мин. Производительность машины - не менее 150 п.м. пути в смену УПМ-1 заменяет труд 15 человек монтеров пути.
- Шпалоподбивочная машина ШПМ-А4К в комплексе с путерихтовочной машиной РМ-1 выполняют предварительные выправочно-подбивочно-рихтовочные работы при постановке пути на балласт и проектную ось.
В основу организаций строительства и ремонтов трамвайного пути положен индустриальный метод с его тремя главными направлениями:
- Укрупненная сборка путевых конструкций (путевых звеньев, кривых, узловых соединений) на специальных звеносборочной и монтировочной площадках;
- Комплексная механизация всех производственных процессов
непосредственно на объектах работ;
- Поточная организация производства работ
Выбор технологических решений выполнения ремонтно-строительных работ на конкретных объектах зависит от целого ряда
факторов: протяженности пути и профиля участка, расположения его относительно проезжих частей автодорог и их ширины, размещения в зоне работ деревьев, опор, др., инженерных воздушных сетей, газонов и прочего, интенсивности трамвайного и автомобильного движения, возможности отвода транспорта из зоны работ.
Главным фактором, влияющим на выбор типов и количества средств механизации, технологическую последовательность работ и эффективности использования машин и механизмов, является продолжительность времени закрытия движения трамваев на объекте работ в дневное или ночное время.
Система комплексной механизации работ приведена на диаграмме № 2 , включает в себя:
1) Подготовительные работы, выполняемые в не объекта (на звеносборочной и монтировочной площадках) и непосредственно на объекте.
2) Основные работы, выполняемые на объекте, по устройству верхнего покрытия и благоустройству пути.
3) Заключительные работы, выполняемые на объекте, по устройству верхнего покрытия и благоустройству пути.
По мере создания и приобретения новой техники для ремонтов пути, технологические процессы комплексной механизации изменяются и совершенствуются.
Приводим усредненные расчетные показатели эффективности применения системы комплексной механизации путевых работ в расчете на 1 км ремонта пути (таблица 5.2).
Таблица 5.2