Організація технологічного процесу ремонту в цеху правки
Міністерство транспорту та зв’язку України
ХІІТ
Кафедра “Вагони”
Організація технологічного процесу ремонту в цеху правки
Пояснювальна записка та розрахунки до курсової роботи
з дисципліни „Організація, виробництво та логістика на ВРП”
Виконала: ст.гр.8-4-В
_____Петренко О.П.
Прийняла: викладач
______Сагайдак Т.М.
2009
Зміст
Вступ
1. Вибір та обґрунтування організації виробничого процесу ВРП
1.1 Призначення цеху правки платформ
1.2 Характеристика продукції, що ремонтується в цеху правки платформ
1.3 Характеристика виробничої структури та структури управління ВРЗ
2. Вибір та обгрунтування методу організації ремонту вагонів
2.1 Характеристика існуючих методів організації ремонту вагонів
2.2 Обгрунтування впровадження потокової лінії
3. Теоретичні основи проектування та розрахункові параметри потокових ліній по ремонту вагонів
3.1 Загальна характеристика потокового методу ремонту вагонів
3.2 Класифікація потокових ліній
3.3 Розрахунок основних параметрів потокової лінії
3.4 Синхронізація технологічного процесу ремонту платформи
4. Промислово-виробничий персонал та його розрахунок
5. Системи та форми оплати праці робітників
6. Планування цеху та вибір необхідної кількості обладнання
7. Розробка алгоритму розрахунку параметрів потокової лінії
8. Виробнича логістика та управління виробничими процесами
8.1 Аналіз існуючих систем якості продукції
8.2 Поняття виробничої логістики
8.2.1 Логістика складування
8.2.2 Організація роботи технологічного транспорту
9. Техніко-економічне обґрунтування прийнятого потокового методу ремонту
10. Охорона праці при впровадженні потокового методу організації ремонту
10.1 Аналіз потенційних небезпек і виробничих шкідливостей у цеху правки
10.2 Заходи по забезпеченню безпеки і нормальних умов праці
Список використаних джерел
Додаток А (обов’язковий)
Додаток Б (обов’язковий)
Додаток В (обов’язковий)
Вступ
Одна з головних галузей на якій тримається економіка України та й, взагалі, більшості країн є і залишиться - залізничний транспорт, тому його роль неможливо переоцінити. Він являється основним видом транспорту. Вагома частина перевезень припадає на залізницю.
На жаль, під час глобального економічного колапсу, обсяги перевезень і транспортування вантажів упали, але навідміну від інших галузей в залізниці можна бути впевненим і сміливо дивитись в майбутнє. Вагонне господарство з його основним вагонним парком являється однією з головних та складних галузей залізничного транспорту. Сучасний парк вагонів відрізняється багатьма типами та конструкцією вагонів. Це обумовлено необхідністю задоволення різноманітним потребам перевезень. При перевезенні вантажу, а також при завантажувально-розвантажувальних роботах вагони пошкоджуються та потребують ремонту. Ремонт вагонів виконується при технічному огляді вагона, в депо та на заводах. Найбільший обсяг робіт по ремонту вагонів, а саме капітальний ремонт, виконується на заводі. В депо виконується плановий деповський ремонт, який визначається по пробігу вагона або по зовнішньому вигляду вагона.
Від якісної та злагодженої роботи усіх підрозділів вагонного господарства залежить безперебійність та безпека руху поїздів, своєчасне забезпечення перевезень технічно справним рухомим складом.
Відновлення працездатності вагонного парку і підтримка його в технічно справному стані здійснюють вагоноремонтні заводи і вагонні депо при планово-попереджувальному і поточному ремонті вагонів. Для досягнення цієї мети проводиться реконструкція існуючої ремонтної бази, причому особлива увага приділяється підйому технічного рівня виробництва на діючих підприємствах.
Для більш повного освоєння безупинно зростаючого обсягу перевезень на залізничному транспорті, поряд з постачанням нових універсальних і спеціальних вантажних вагонів у великих кількостях, проводяться модернізація і періодичний ремонт наявного вагонного парку для забезпечення більш інтенсивного його використання в довгосоставних великовантажних потягах зі зростанням швидкості руху й осьових навантажень.
З метою підвищення ефективності виробництва, подальшого поліпшення якості ремонту вагонів, створення більш сприятливих умов виконавцям робіт у вагонних депо постійно удосконалюються технологічні процеси ремонту вагонів і їхніх складових частин, вводяться в експлуатацію нові високопродуктивні машини і механізми, підвищується кваліфікація робітників, широко впроваджується більш прогресивний потоковий метод деповського ремонту вагонів замість стаціонарного.
Організація ремонту вагонів, їхніх вузлів і деталей на автоматизованій і механізованій поточно-конвеєрній лініях є одним з головних напрямків прискорення науково-технічного прогресу у вагоноремонтному виробництві. При потоковому методі ремонту у вагонних депо досягається високий ступінь механізації і автоматизації всіх ремонтних та допоміжних робіт з використанням більш продуктивного устаткування і технологічного оснащення; максимальна паралельність робіт і строге дотримання послідовності їхнього виконання; чітка спеціалізація ремонтних позицій на виконанні визначених операцій; найкраще використання робочого часу виконавців робіт у строгій відповідності з кваліфікацією; одночасність виконання робіт на всіх ремонтних позиціях потокової лінії; створення незнижуваного технологічного запасу вагонних частин; використання конвеєрів і інших спеціальних транспортних засобів для переміщення вагонів, їхніх вузлів і деталей на всьому технологічному циклі виконання робіт; строге дотримання ритмічності виконання окремих ремонтних операцій і всього технологічного процесу; більш ефективне використання виробничих площ і ремонтних засобів вагонних депо.
В даній курсовій роботі виконується розрахунок параметрів потоково – конвеєрної лінії та цеху правки вагонів вагоноремонтного заводу, промислово – виробничого персоналу, вирішуємо питання заробітної плати, розраховуємо необхідну кількість потрібного обладнання. Всі розрахунки виконані із застосуванням програми Microsoft Excel.
1. Вибір та обґрунтування організації виробничого процесу ВРП
1.1 Призначення цеху правки платформ
Виробничою структурою називається склад всіх цехів та дільниць, органів управління, обслуговуючих господарств та служб, які прямо або побічно приймають участь у виробничому процесі і знаходяться між собою у визначеному зв”язку.
Виробничий процес – складний комплекс процесів, які проходять на дільницях цеха в якому приймають участь робітники різних професій і кваліфікацій за допомогою різних машин, інструментів і пристроїв виконують різні операції.
Основні виробничі ланки на заводі – цехи. Цехом називається відокремлена в адміністративно-виробничому і господарчому відношенні спеціалізована частина підприємства, призначена для виготовлення і ремонту продукції. Цех має самостійне адміністративно-технічне керівництво, яке підпорядковується апарату керування підприємства.
В даній курсовій роботі розглядається цех правки платформ. Цех правки та ремонту металічних елементів рами та кузову вагона призначений для виконання найбільш складних та трудомістких робіт по виправленню та ремонту деформованих рам та елементів кузова зі значними пошкодженнями та зносами.
Цех правки та підготовки вагонів до ремонту відноситься до основних цехів на підприємстві і призначений для виконання найбільш складних та трудомістких робіт з виправлення і ремонту деформованих рам і елементів кузова зі значними пошкодженнями і зносами.
Основною формою організації виробничих процесів у вагоноремонтних цехах на етапі правки є поточний метод, який дозволяє найбільш раціонально організувати складні та багато комплексні роботи.
Ремонтні позиції та робочі місця на лінії розташовуються по ходу технологічного процесу виконання робіт. Всі операції процесу правки групуються по видах та технологічній однорідності робіт та розподіляються по спеціалізованим робочим місцям (позиціям). При цьому додержується умова, щоб тривалість виконання робіт на кожному робочому місці була кратна ритму поточної лінії.
У таблиці 1.1 зазначено технологічний процес ремонту платформ у цеху правки.
Таблиця 1.1 – Технологічний процес правки платформ
| Позиція | Операції | Обладнання |
| І | 1 Постановка вагона на позицію |
Конвеєр, набір слюсарного інструменту, шліфувальні пристрої, машина правки рами, електрозварювальний апарат |
| 2 Заміна пошкоджених дошок підлоги та ущільнення підлоги | ||
| 3 Правка горизонтальних прогинів рами | ||
| 4 Правка елементів шворневих, поперечних та кінцевих балок рами | ||
| 5 Постановка накладок на елементи рами | ||
| 6 Переміщення конвеєра | ||
| ІІ | 1 Розбирання механізму кріплення, зняття несправних деталей | Конвеєр, набір слюсарного інструменту, машина правки листів бортів, прес, нагрівач, електрозварювальний апарат |
| 2 Правка петель та петель-стійок, правка державок петель та валиків | ||
| 3 Заміна несправних секцій бортів, відновлення загублених ув”язочних кілець, кронштейнів, запорів | ||
| 4 Правка вигинів бокових бортів | ||
| 5 Правка вигинів торцевих бортів | ||
| 6 Правка пробоїн та протертостей | ||
| 7 Постановка бортів | ||
| 8 Здавання робіт ВТК |
Створення таких механізованих цехів правки на вагоноремонтних підприємствах дозволяє найбільш продуктивно виконувати складний комплекс ремонтно-правильних робіт на спеціалізованих позиціях, оснащених відповідними механізованими агрегатами і пристроями.
1.2 Характеристика продукції, що ремонтується в цеху правки платформ
У цеху правки ремонтують платформи. Платформи (рисунок 1.1) відносяться до відкритого рухомого складу та призначені для перевезення довгомірних вантажів (лісоматеріалів, металопрокату, будівельних конструкцій), машин та обладнання, контейнерів, вантажів у ящиках та деяких насипних вантажів, що не потребують захисту від атмосферних опадів.
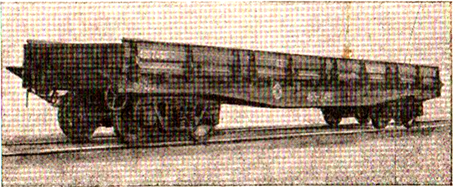
Рисунок 1.1 - Чотиривісна універсальна платформа
Рама платформи (рисунок 1.2) конструкційно відрізняється від рам інших вантажних вагонів наявністю основних повздовжніх балок (дві бокові 1 та хребтова 4), що мають змінну по довжині висоту перерізів. Окрім названих несучих повздовжніх балок у будову рами входять чотири додаткові повздовжні балки 8. Останні призначені з ціллю збільшення числа опор для дошок підлоги і кріплення гальмівного обладнання. До числа поперечних балок рами відносяться дві кінцеві5, дві шворневі 6, дві основні поперечні 7 та чотири допоміжні поперечні 3. На кінцях рами на ділянці між кінцевими та шворневими балками є розкоси. Вони передбачені для передачі повздовжніх зусиль на бокові балки рами з ціллю часткового розвантаження хребтової балки. На бокових балках встановлені державки 2 петель бокових бортів.
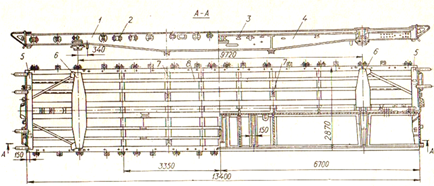
Рисунок 1.2 – Рама чотиривісної платформи
Кузов платформи утворюють дерев’яний настил підлоги та металічні бокові та торцеві відкидні борти. Підлога настилається поперек рами. Борти шарнірно з’єднані з рамою платформи. Кожний борт висотою 500 мм для облегшення його підйому розділена на чотири секції. Кожна з них (рисунок 1.3) складається з двох крайніх стійок-петель 4, одної середньої петлі 2 та холодно гнутого профілю 1 товщиною 3 мм з широким продольним гофрам.
Торцеві борти висотою 400 мм також утримуються у закритому положенні за допомогою клинових запорів.
Конструкція платформи дозволяє перевозити вантажі як при піднятих, так і при відкинутих вниз повздовжніх бортах, що важливо при перевезеннях негабаритних вантажів. Для ув’язування вантажів на бокових бортах є ув’язочні кільця 3.
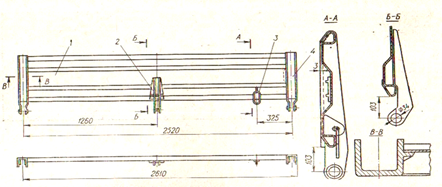
Рисунок 1.3 – Секція повздовжнього металічного борта платформи
1.3 Характеристика виробничої структури та структури управління ВРЗ
Під структурою керування розуміють склад та функції органів управління, їх підпорядкованість і взаємозв’язок. Структура керування повинна відповідати наступним вимогам : забезпечувати умови для оперативного і багатостороннього якісного здійснення функцій управління підприємством, мати мінімальне число ланок, бути гнучкою, простою і економічною.
Структура апарата управління підприємством збудована на основі розподілення його функцій по окремим адміністративним підрозділам – органам керування з урахуванням степені спеціалізації, рівня технічної оснащеності, типу і масштабів
виробництва. Кількість підрозділів апарату керування і форма організаційної структури вибрана так, що забезпечена злагоджена і чітка робота всього апарата підприємства.
В основі управління промисловим підприємством лежать лінійний і функціональний принципи.
Лінійний принцип управління – це принцип, при якому кожний виконавець отримує завдання тільки від одного вищестоящого керівника і звітує безпосередньо перед ним.
Функціональний принцип управління передбачає розподілення обов’язків між декількома виконавцями в межах своєї спеціалізації.
На практиці структура апарату керування представляє собою комбінацію принципів функціонального і лінійного керівництва, яка утворює так звану лінійно – функціональну структуру керування.
На рисунку 1.5 зображена структура апарату керування вагоноремонтним заводом.
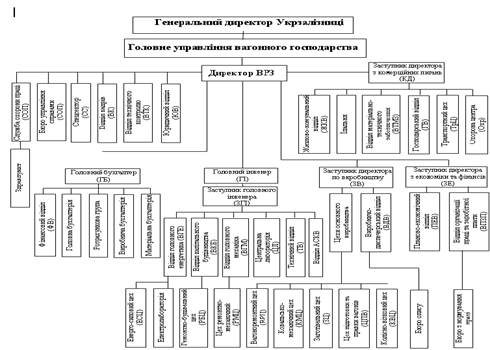
Рисунок 1.5 – Структура управління вагоноремонтним заводом
Підприємство очолює директор заводу, який відповідає за всі сторони діяльності підприємства. Він керує всією виробничою, господарчою і фінансовою діяльністю підприємства.
Головний інженер – перший заступник директора заводу, і є технічним керівником підприємства. Він відповідає за проведення правильної технічної політики, за удосконалення техніки, технології і організації виробництва.
Заступник директора з економіки та фінансів координує всю економічну діяльність підприємства, систематично веде аналіз господарської діяльності і намічає шляхи її удосконалення.
Заступник директора з комерційних питань відповідає за постачання і адміністративно-господарську роботу.
Заступник директора з виробництва керує роботою основних виробничих цехів та виробничо-диспетчерським відділом.
На допомогу керівництву підприємства створений апарат управління – заводоуправління, який об’єднує ряд відділів кожен з яких спеціалізується на виконанні певних обов’язків.
В заводоуправління входять такі відділи: плановий, головна бухгалтерія, головного конструктора, головного технолога, технічного контролю, головного механіка та головного енергетика, праці та заробітної плати, кадрів, та інші. Велике значення має чітке розподілення функцій між цими відділами, яке виключає дублювання в процесі управління.
Планово-економічний відділ здійснює техніко-економічне планування, розробляє перспективні і поточні плани всього заводу і цехів на рік, квартал, місяць, контролює їх виконання, веде статистичний облік і аналіз виробничо-господарської діяльності цехів і заводу в цілому.
Виробничо-диспетчерський відділ розробляє міжцехові оперативні виробничі плани, забезпечує оперативне регулювання ходу виробництва.
Відділ організації праці та заробітної плати розробляє заходи з наукової організації праці і підвищенню її ефективності, розробляє і впроваджує передові системи оплати праці, виконує технічне нормування.
Відділ технічного контролю слідкує за якістю ремонту вагонів, ремонту і виготовлення їх деталей і вузлів, виявляє причини барака і розробляє методи по їх усуненню.
Головна бухгалтерія організує і веде бухгалтерський облік на підприємстві, здійснює контроль за витратами грошей і матеріалів, дотриманням фінансової дисципліни і режиму економії, складає бухгалтерські звіти і баланси.
Відділ головного конструктора розробляє технічну документацію на ремонт вагонів, забезпечує кресленнями цехи заводу.
Технічний відділ розробляє технологічні процеси ремонту вагонів і керують їх впровадженням, встановлюють режим роботи обладнання розробляють технічні норми і нормативи, складає технічну документацію.
Відділ головного механіка і головного енергетика завідують ремонтом обладнання і заводських будівель, здійснює монтаж нового обладнання, забезпечує безперебійне постачання заводу усіма видами енергії.
Відділ матеріально технічного постачання забезпечує підприємство матеріалами, запасними частинами, паливом, інструментом, завідує усіма матеріальними складами.
Транспортний відділ керує зовнішнім і міжцеховим транспортом заводу. В його розпорядженні депо локомотивів, гаражі, майстерні з ремонту транспортних засобів.
Виробнича структура цеха визначається різноманітними факторами, і в першу чергу об’ємом виробництва, ступенем конструктивної складності виробів і їх номенклатурою.
Цехи діляться на виробничі дільниці які спеціалізуються на виготовленні або