Організація технологічного процесу ремонту в цеху правки
Виробнича дільниця складається з групи робочих місць і є найменшим адміністративно-виробничім підрозділом підприємства. Робочим місцем називається ланка виробництва, на якій здійснюється процес праці з виконання визначених технологічних і допоміжних операцій.
В залежності від характеру технологічного процесу й потужності підприємства структура виробничих цехів може бути побудована по предметній або технологічній ознаці. Виробнича структура підприємства непостійна. Вона може змінюватися у залежності від характеру й ступеню спеціалізації виробничого процесу, у зв'язку з упровадженням нових технологічних процесів .
Виробничу структуру та структуру управління цеху зображаємо у вигляді структурно-логічної схеми.
Виробничу структуру цеху можна зобразити у вигляді структурно-логічної схеми (рис.1.6).
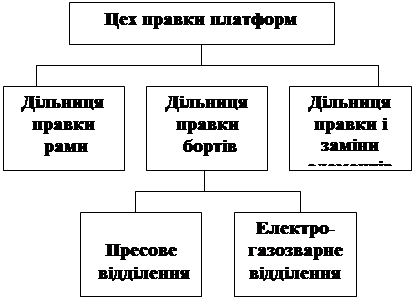
Рисунок 1.6 - Схема структури управління дільниці правки вагонів
2. Вибір та обгрунтування метода організації ремонту вагонів
2.1 Характеристика існуючих методів організації ремонту вагонів
Методи ремонту вагонів – це сукупність технологічних та організаційних правил виконання операцій ремонту. У практиці ремонту вагонів застосовують наступні методи: індивідуальний, вузловий, агрегатний, знеособлений, не знеособлений. потоковий і потоково-конвеєрний.
Застосування того чи іншого методу ремонту вагонів зумовлено багатьма факторами: кількісним складом і типами вагонів, іх конструктивними особливостями, ремонтоспроможністю, виробничими умовами виконання ремонту, виробничою програмою ремонту підприємства.
На вагоноремонтних підприємствах застосовують стаціонарний та потоковий методи ремонту вагонів, вузлів та деталей.
Стаціонарний метод ремонту характеризується тим, що об’єкт (виріб), який ремонтується від початку і до закінчення робіт (тривалість ремонту) знаходиться на одному й тому самому місці (позиції). Основні операції з відновлення деталей виконує комлексна бригада слюсарів самостійно за допомогою простого технологічного оснащення. Більш складні роботи здійснюються в механічному або інших спеціалізованих виробничих дільницях. Під час такого методу скупчення великої кількості ремонтних операцій на одній позиції ускладнює механізацію трудомістких робіт. Крім цього, технологічна несумісність деяких операцій ускладнює паралельне виконання робіт. Коефіцієнт використання оснащення – співвідношення часу роботи пристосування до загального робочого часу простою об’єкта на даній позиції – при стаціонарному методі занадто низький.
Розрізняють два різновиди стаціонарного методу:
а) стаціонарно-бригадний метод, побудований за принципом концентрації операцій процесу, які виконуються на одному робочому місці;
б) стаціонарно-вузловий метод, побудований на підставі диференціації операцій, тобто розподіл процесу на окремі операції по технологічних вузлах.
Застосування стаціонарно-вузлового методу дозволяє за рахунок ущільнення і паралельності виконання операцій значно скоротити тривалість ремонтно-складальних робіт.
Потоковий метод ремонту виконується на спеціалізованих робочих місцях визначеною технологічною послідовністю і ритмом. Вузли, агрегати і вагони ремонтуються і складаються на потокових лініях. Робочі місця розташовані вздовж цих ліній. Складання виконують із готових, обкатаних і випробуваних агрегатів і вузлів. Потоковий метод характеризується безперервністю технологічного процесу, що забезпечує ритмічність виробництва і досягається: розподілом технологічного процесу ремонту об’єкту на рівні або кратні за трудомісткістю і тривалістю операції; закріпленням операцій за окремими робочими місцями і працівниками потокових ліній; передачею об’єктів, що ремонтуються, з одного робочого місця на інше з мінімальними перервами; використанням спеціальних транспортних засобів конвеєрного типу.
Потоково-конвеєрний метод є удосконаленим різновидом потокового методу, від якого він різниться скороченим часом перебування виробу, що ремонтується на кожній позиції, більш високим ритмом пересування позиціями. Цей метод організації ремонтного процесу вимагає чіткої взаємодії всіх виробничих підрозділів вагонного депо, які постачають поточно-конвеєрну лінію справними деталями та вузлами.
2.2 Обгрунтування впровадження потокової лінії
Необхідною умовою доцільності впровадження потокового виробництва є наявність відповідного обсягу робіт для завантаження потокової лінії.
Мінімальна
кількість виробів, при якій доцільно впроваджувати потокову лінію  , ваг.,
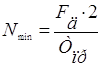 , (2.1)
де Fд – дійсний фонд робочого часу потокової лінії, год.;
Тпр – норма простою вагона у ремонті, год.
Дійсний фонд
робочого часу потокової лінії  , год,
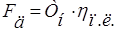 ,(2.2)
де  – номінальний фонд робочого
часу потокової лінії за розрахунковий період, з урахуванням змінності, год.,
 - коефіцієнт використання потокової лінії, = 0,75.
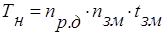 ,(2.3)
nр.д. – кількість робочих днів за рік, дн.;
nзм – кількість змін за день, nзм=3;
tзм – тривалість зміни, tзм =8 год.
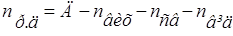 ,(2.4)
Д. – загальна кількість днів за розрахунковий період, Д = 365 днів;
nвих – кількість офіційних вихідних, nвих= 124 дні;
nсв – кількість офіційних святкових днів, nсв= 11 днів
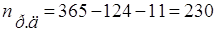 днів.
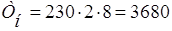 год.
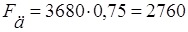 год.
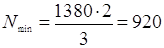 ваг.
Оскільки
виконується умова  <
 , 920< 6250 ваг., впроваджуємо
потокове виробництво.
3. Теоретичні основи проектування та розрахункові параметри потокових ліній по ремонту вагонів
3.1 Загальна характеристика потокового методу ремонту вагонів
Потоковим методом називається такий метод, при якому виробничий процес обробки деталей або збирання виробу розділяється на рівні по тривалості операції, що виконуються на спеціалізованих робочих місцях (позиціях).
Позиції розташовуються в послідовності технологічного процесу, при цьому з кожної попередньої позиції на послідуючу без затримок і, як правило, за допомогою спеціальних транспортних засобів.
Поступальний та планомірний рух вагонів при поточному методі забезпечується додержанням рівності або пропорційності робочих місць та відповідності цієї продуктивності встановленому ритму, що забезпечує рівномірний (ритмічний) випуск вагонів з ремонту через однакові проміжки часу.
Серед найважливіших організаційних особливостей поточного методу слід перш за все відмітити його спеціалізацію, скорочення номенклатури і збільшення випуску вагонів з ремонту.
Цей метод характеризується наступними ознаками:
- розподілом технологічного процесу ремонтую чого об’єкту на рівні або кратні за трудомісткістю і тривалістю операції;
- закріпленням операцій за окремими робочими місцями і працівниками потокових ліній;
- передачею об’єктів, що ремонтуються, з одного робочого місця на інше з мінімальними перервами;
- використанням спеціальних транспортних засобів конвеєрного типу.
Потокове виробництво втілює в собі наступні основні принципи:
- диференціації;
- спеціалізації;
- прямоточності;
- паралельності;
- пропорційності;
- ритмічності.
3.2 Класифікація потокових ліній
Основною ланкою потокового виробництва є потокова лінія, що являє собою сукупність спеціалізованих робочих місць, які розташовані по ходу технологічного процесу і виконують певну його частину.
Класифікація поточних ліній заснована на характерних ознаках, що мають істотний вплив на їх продуктивність і організаційно-технічну особливість, а також відображаючих не тільки загальну сутність явищ, але і характерні особливості вагоноремонтного виробництва. (рисунок 3.1).
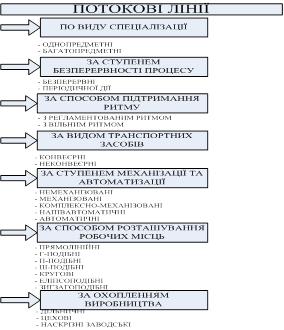
Рисунок 3.1 – Схема класифікації потокових ліній
3.3 Розрахунок основних параметрів потокової лінії
Параметрами потокової лінії називаються показники, що характеризують організаційно-технічний режим роботи лінії в часі і просторі.
Вихідним параметром при проектуванні потокової лінії у вагоноремонтному цеху є такт потокової лінії (rпл) – інтервал часу, через який періодично здійснюється постановка вагона, що ремонтується на технологічну позицію.
Теоретичний такт
потокової лінії  , год,
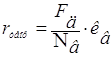 ,(3.1)
де Nв – запланована програма ремонту вагонів, ваг;
кв – кількість вагонів на одній технологічній позиції, кв=2 ваг.
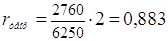 год/ваг.
Технологічний
такт  , год,
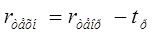 , (3.2)
де tр - тривалість робочого ходу конвеєра, год.
Крок конвеєра  , м,
 ,(3.3)
де  – довжина вагону, що
знаходиться на потоковій лінії, =14,62 м;
 – середня відстань між
технологічними позиціями, = 3 м;
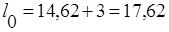 м.
Тривалість робочого ходу конвеєра  , год,
 ,(3.4)
де Vк - швидкість руху вагона, Vк =2 м/хв.
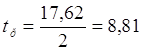 хв.=0,15 год.
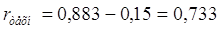 год/ваг.
Темп потокової
лінії  , ваг/год,
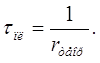 (3.5)
Щільність робіт  ,роб.,
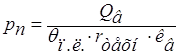 ,(3.6)
де  - трудомісткість робіт, =5 чол.-год;
 - кількість технологічних
позицій потокової лінії, = 2 позиції
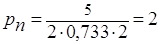 роб.
Необхідна
кількість потокових ліній  , п.л..,
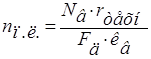 . (3.7)
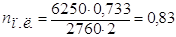 п.л.
Приймаємо
кількість потокових ліній  .
Фактична програма
ремонту вагонів з урахуванням отриманих параметрів потоку,  , ваг.,
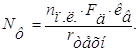 (3.8)
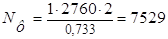 ваг.
Фронтом роботи цеху або дільниці називають певний простір, на якому містяться об¢єкти ремонту, обладнання, запас вузлів та деталей і т.і.
У вагоноремонтному виробництві фронт роботи вимірюється в одиницях вагонів (вузлів), що ремонтуються одночасно. Слід розрізняти загальний фронт роботи підприємства (цеху, дільниці або відділення) і фронт роботи потокової лінії.
Фронт роботи
потокової лінії  ,
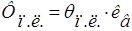 . (3.9)
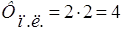
Фронт роботи цеху
 ,
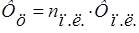 . (3.10)
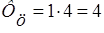
Маючи на увазі, що впровадження потокового методу навіть на вже існуючому підприємстві потребує проведення реконструкції виробництва виникає необхідність розрахунку просторових параметрів цехів та дільниць.
Довжина потокової
лінії  , м,
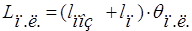 (3.11)
де  – довжина ремонтної позиції,
м.
Довжина ремонтної
позиції , м,
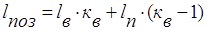 .(3.12)
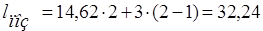 м.
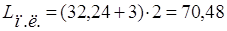 м.
Довжина цеху
(дільниці), де встановлюється потокова лінія,  , м,
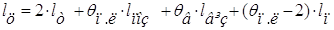 , (3.13)
де  – відстань від торцевої
стінки до осі зчеплення крайнього вагона, = 3 м;
 – довжина дільниць для розміщення візків, що викочуються (підкочуються),
= 6 м;
qв – кількість позицій, де відбувається викочування (підкочування) візків, qв = 0.
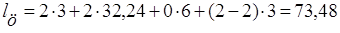 м.
Приймаємо =78 м.
Ширину цеху (дільниці) визначають за формулою:
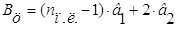 ,(3.14)
де  – відстань між осями двох
суміжних колій, =7м,
 – відстань від осі колії до крайньої поздовжньої стінки, =5м.
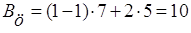 м.
Приймаємо  =12 м.
Основна площа
цеху  , м2,
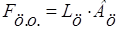 .(3.15)
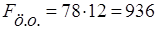 м2.
Допоміжна площа
цеху  , м2,
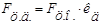 , (3.16)
де  – коефіцієнт, який враховує
норму допоміжної площі,= 0,1.
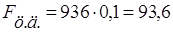 м2.
Загальна площа
цеху  , м2,
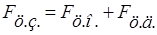 . (3.17)
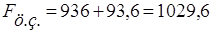 м2.
Питома вага
загальної площі цеху на один відремонтований вагон  , м2/ваг,
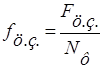 . (3.18)
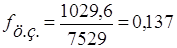 м2/ваг.
3.4 Синхронізація технологічного процесу ремонту платформи на потоковій лінії
Незмінною умовою надійності роботи потокової лінії є стабільність її ритму, що досягається суворим узгодженням продуктивності обладнання і праці на окремих робочих місцях і на всіх позиціях потокової лінії, у результаті чого на кожній позиції забезпечується рівність або кратність тривалості операції і такту (синхронізація).
Відхилення часу виконання
операції на позиції потокової лінії від такту повинно бути найменшим і не
виходити за межі  %.
Міра погодження (синхронності) часу виконання операції на позиції з тактом потокової лінії характеризується коефіцієнтом синхронізації, що визначає відношення часу операцій, яке приходиться на одного робочого, до такту потокової лінії.
Коефіцієнт синхронізації визначається за формулою:
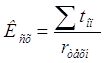 .
(3.19)
Узгодження операцій по
часу вважається правильним, якщо  = 1.
Якщо  >1, то позиція перевантажена, якщо
 1, то позиція недовантажена.
Синхронізація може бути досягнута декількома способами:
а) простим дробленням або округленням операції;
б) механізацією трудомістких робіт;
в) організацією на потоковій лінії додаткових робочих місць;
г) зміною технологічного процесу.
Розраховуємо коефіцієнт синхронізації для першої позиції:
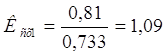 ;
Розраховуємо коефіцієнт синхронізації для другої позиції:
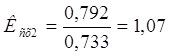 ;
Згідно результату розрахунку питомої ваги загальної площі цеху на один відремонтований вагон який отримали у цьому розділі та розрахунків робимо висновок, що площа цеху використовується доцільно. А розрахувавши коефіцієнт синхронізації бачимо, що всі операції на поточних лініях узгоджені по часу.
4. Промислово-виробничий персонал та його розрахунок
Робітників вагоноремонтних підприємств можна поділити на промислово-виробничий персонал, зайнятий безпосередньо виробничою діяльністю і обслуговуванням виробництва, і персонал непромислових підрозділів, зайнятий у житловому і коммунальному господарствах підприємства, у сфері культурно-побутового та медично-санітарного обслуговування, у дитячих яслах і садках, у школах та інших навчальних закладах, у підсобних господарствах.
В залежності від характеру виконуємих функцій виділяються наступні категорії промислово виробничого персоналу: робочі, інженерно-технічні працівники (ІТП), розрахунково-конторський персонал (РКП), молодший обслуговуючий персонал (МОП).
В залежності від виконання основних чи допоміжних виробничих процесів робочі поділяються на основні та допоміжні. Як основні так і допоміжні робочі групуються за професіями і спеціальностями, а також за кваліфікаційними розрядами.
ІТП здійснюють функції загального управління і технічного керування. Ця група складається з керівників (начальник підприємства, начальники цехів, дільниць, відділів, бюро), фахівців (інженерів та техніків різноманітних професій і фахів).
До РКП відносяться розрахунково-бухгалтерський персонал, діловоди та інші.
До МОП відносяться: робітники по догляду за службовими приміщеннями (двірники, прибиральники), обслуговуванню робочих і службовців (гардеробщики).
Вхідними даними для розрахунку потреби у виробничих робочих є пронормований технологічний процес і виробнича програма.
Явочну чисельність основних робочих визначають за формулою:
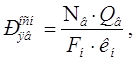 (4.1)
де Fн - номінальний фонд робочого часу робітника за рік, год;
Kн - коефіцієнт виконання норми, Kн=1,2;
Qв - нормативні витрати часу на один виріб, Qв =5 люд. год.
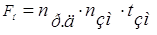 ,(4.2)
nр.д. – кількість робочих днів за рік, дн.;
nзм – кількість змін за день, nзм=2;
tзм – тривалість зміни,