Проект восстановления коленчатого вала ЗИЛ 130 с применением ультразвукового упрочнения
Применение УЗУ по сравнению с ОШ может быть эффективно в следующих случаях:
1-для деталей термически и химико-термически обработанных сталей У10А, У12, Х40, ШХ 15, сталей аустенитной структуры 12Х18Н9Т и др., где применение других методов не позволяет получить значительный упрочняющий эффект;
2-для деталей и инструментов из твердых сплавов;
3-для деталей малой и неравномерной жёсткости, так же УЗУ характеризуется небольшой статической силой и временем деформирования.
К параметрам режима У относится: статическая сила Рст, амплитуда А колебаний инструмента, радиус его округления Г, частота колебаний f, эффективная масса инструмента М, продольная подача S, число рабочих ходов i, скорость обработки детали V.
Основные параметры упрочнения лежат в следующих пределах: частота ультразвуковых колебаний f = 2 х 104 амплитуда 2А = 10…20 мкм, статическая сила Рст = 30...300Н, время контактирования инструмента с деталью r = 3х10-5 с, отношение тангенциальной силы к нормальной Рm/PN = 0,7, скорость колебательного движения инструмента
V1 = 2Пf >400 (1.)
Примером эффективного применения УЗУ может служить упрочнение предварительно шлифованных рабочих поверхностей эвольвентного зуба зубчатых колёс из стали 45 (m = 1,5 мм; Z = 30). В результате УЗУ с оптимальным режимом (Рст = 50Н, 2А = 20 мкм, S = 0,1 мм/об, i = 1) Ra уменьшился с 0,4 мкм до 0,1 мкм, т.е. в 4 раза.
Микротвердость поверхностного слоя повысилась с НВ208 до НВ357 (на 71 %) и соответственно, повысился предел контактной выносливости на 10-20 % [4].
Проведённые сравнительные исследования качества поверхностного слоя наплавленных деталей (коленчатые валы двигателя ЗИЛ-130) после шлифования без ультразвука и выглаживания с УЗУ на рациональных режимах показали, что наибольший эффект получен на деталях после УЗУ. При этом твёрдость увеличилась до 30 % , толщина упрочнения составляет 0,6-0,8 мм, микротвердость увеличилась до 50 %, шероховатость уменьшилась с 1,63 до 0,2 мкм и образуется особый микрорегулярный ячеистый рельеф на поверхности [5].
Важным преимуществом УЗУ является также образование в поверхностном слое наплавленных деталей остаточных напряжений сжатия значительной силы (осевых Sz = 150...1бО Па 107, тангенциальных Рm = 120...130 Па 107). Уменьшение разброса твёрдости на поверхности наплавленного металла свидетельствует об образовании более однородной структуры [5].
Рациональным по качественным и эксплуатационным показателям наплавленных деталей является такой режим, при котором двойная амплитуда УЗК равняется 2А = 30...50 мкм, статическое усилие прижима инструмента и детали Рст = 400...600 Н, скорость вращения детали Vg = 0,33.. 0,99 м/с и продольная подача инструмента Sпр = 0,120,15 м/об.
Сравнительные лабораторные испытания на износостойкость наплавленных и упрочнённых ультразвуковым выглаживающим инструментом образцов, вырезанных из натуральных шеек коленчатых валов, показали их меньший приработочный износ по сравнению с не упрочнённым, примерно в 7 раз, а по сравнению с образцами не наплавленными (контрольными) из стали 45, закалённой ТВЧ, примерно в 4,7 раза.
Стендовые и эксплуатационные испытания коленчатых валов двигателя ЗИЛ-130 восстановленных наплавкой и упрочненных ультразвуковым инструментом, показали, что поломок их по причине усталости не обнаружено, а износостойкость оказалась в 2,2 раза выше по сравнению с не упрочнёнными ( на 63 % выше износостойкости новых валов) [5].
4.Выводы.
1.Анализ способов восстановления коленчатого вала двигателя ЗИЛ- 130 с учетом последующего использования методов ППД показал, что наиболее приемлемым и эффективным с точки зрения экономических, технологических и других факторов является наплавка под слоем флюса.
2.Анализ способов ППД показал, что наиболее прогрессивным является УЗУ, как способ, отвечающий высоким технологическим характеристикам упрочнённой поверхности (Ra, HRC и т.п.).
5.Рачет объема работ.
Выбор программы восстановления коленчатого вала двигателя ЗИЛ- 130:
На период 2004 г. предприятием запланировано произвести ремонт 150 двигателей ЗИЛ - 130 и столько же восстановит коленчатых валов данного двигателя. С учетом того, что парк машин в нашем регионе растет, и ремонт на других предприятиях сокращается, можно остановится на программе восстановления коленчатых валов – 300 шт. в месяц. Планирование на год затруднено, т.к. экономика ориентированна на свободные рыночные отношения и вся работа предприятия зависит от количества заказов и качества восстановленных деталей.
5.1.Режим работы и фонды времени.
Режим работы участка планируется в одну смену. Рабочая неделя устанавливается пятидневной, продолжительность рабочей смены – 8 часов.
Планируемый период работы участка по восстановлению коленчатых валов двигателя ЗИЛ -130 составляет один месяц. Все остальное время участок специализируется на восстановлении коленчатых валов различных марок автомобилей, в том числе и иностранного производства.
Фонды времени подразделяют на номинальные и действительные. Номинальным фондом называется время, которое может быть отработано за планируемый период на рабочем месте без учета каких бы то ни было потерь, то есть календарно [6,11].
Фн = (Дк-Дп-Дв)·tc·у, где (2)
Дк, Дп, Дв – количество дней календарных, праздничных, выходных соответственно.
Дк = 31, Дп = 1, Дв = 10;
tc = 8 часов – время смены;
у = 1 – количество смен.
Фн = (31- 11)·8 = 160 час.
Действительный фонд рабочего времени работы оборудования:
Фдо = Фн· ηо, где (3)
ηо – коэффициент, учитывающий простой оборудования (0,95)
Фдо = 160·0,95 = 152 час.
5.2.Такт производства.
Для ритмичной работы участка нужно согласовать работу на всех рабочих местах во времени. Для этого устанавливается единый для всех рабочих мест такт производства:
τ=Фдо/N=152ч./300к.в.=0,5ч/к.в (4)
6.Проектирование технологического процесса восстановления
коленчатого вала ЗИЛ-130.
Технический процесс проектируем применительно к абразивно-электрохимическому шлифованию, опираясь при этом на технологию ВНПО «Ремдеталь» [7,8].
Используем операции, связанные только с восстановлением шатунных и коренных шеек, т.е. частичное восстановление. Это связанно с тем, что на проектируемый участок поступают только коленчатые валы с дефектами коренных и шатунных шеек. С другими неисправностями коленчатые валы не принимаются.
6.1.Разработка маршрутной технологии.
1.Очистная.
2.Дефектовачная.
3.Разборочно-очистительная.
4.Термическая.
5.Очистная.
6.Контрольная.
7.Шлифовальная (для Ш.Ш.).
8.Шлифовальная (для К.Ш.).
9.Герметизирующая.
10.Наплавочная.
11.Термическая.
12.Правильная.
13.Герметизирующая (для К.Ш.).
14.Наплавочная (для К.Ш.).
15.Шлифовальная черновая (для 1ой и5ой К.Ш.).
16.Шлифовальная черновая (для Ш.Ш.).
17.Шлифовальная черновая (для К.Ш.).
18.Сверлильная.
19.Шлифовальная чистовая (для Ш.Ш.)
20.УЗУ (АЗХШ).
21.Шлифовальная чистовая (для К.Ш.).
22.УЗУ (АЗХШ).
23.Сборочная.
24.Балансировочная.
25.Разборочная.
26.Очистная.
27.Сборочная.
28.Контрольная.
1. Очистная.
Очистить вал и промыть его в растворе моющего средства МС-8 концентрации 20 г/л и температурой 75-80 0 С.
Наличие смолистых отложений, загрязнения и смазки на поверхности вала не допускаются.
Машина для очистки ОМ-5288 [14].
Разряд работы-2. Трудоемкость-4,5 мин [10].
2.Дефектовочная.
Провести тщательный визуальный осмотр. Определить геометрические параметры вала – измерить инструментом.
Определить трещины магнитным дефектоскопом МД-50 [14].
Режимы: ток намагничивания 1500 А, метод намагничивания – циркулярный, характер тока – мгновенный.
Условия: трещины более 5 мм не допускаются.
Разряд работ-4. Трудоемкость-8,5 мин [10].
3.Разборочно-очистная.
Вывернуть пробки, не выворачиваемые пробки удалить.
Прочистить масляные каналы и полости.
Оборудование: приспособление 70-7362-1518.
Станок радиально-сверлильный 2N155 [14,13].
Разряд работ-2. Трудоемкость-6,5 [10].
4.Термическая.
Поместить вал в печь при температуре 400-4500С и выдерживать в течение 30 минут.
Электропечь шахтная СШО 10.10/10 [14].
5.Очистная.
Очистить и промыть вал в растворе средства Лябомид-203 концентрацией 20 г/л и температурой 75-80 0 С.
Разряд-2. Трудоемкость-5 мин [10].
6.Контрольно – дефектовочная (см. операцию 2.).
7.Шлифовальная, подготовительная (для Ш.Ш.).
Шлифовать под наплавку до Ш 63,6-0,1м.м. последовательно 1ю,2ю,3ю,4ю шат. Шейки на длину 57,6 м.м., обеспечив шероховатость поверхности Ra 2 мкм.
Оборудование: станок круглошлифовальный 3В423 [14].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 12 мин [10].
8.Шлифовальная, подготовительная (для К.Ш.).
Шлифовать под наплавку, обеспечив шероховатость поверхности Ra 2 мкм. 1ю К.Ш. Ш72,6 мм. На длину 32 мм. Со 2ю на 5ю до Ш72,6-0.1мм на длину соответственно 28,5+0,5 мм, 28,5+0,5 мм, 28,5+0,5 мм, 42,5+0,5 мм [7].
Оборудование: станок круглошлифовальный 3В423 [14].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 16 мин [10].
9.Герметизирующая (для Ш.Ш.).
Заглушить отверстия масляных каналов на Ш.Ш. стержнями из графита ГП-1.
Трудоемкость – 1 мин [10].
10.Наплавочная (для Ш.Ш.).
Наплавить последовательно 1ю,2ю,3ю,4ю шат. шейки до Ш6 мм. Проволокой Нп – 30хГСА под флюсом Ан-348 в следующем режиме [8]:
частота вращения вала, мин-1 2,5
подача головки, мм/об. 4,6
подача проволоки, м/мин 1,4-1,6
смещение электрода, м/мин 8-10
вылет электрода, мм. 10-12
сила тока, А 180-200
напряжение, В 25-30
Оборудование: установка ОКС – 5523 ГОСНИТИ [14].
Разряд работы – 3. Трудоемкость – 26 мин.
11.Термическая (см.операцию 4)
12.Правильная.
Править вал, выдерживая допуск радиального биения средних К.Ш. относительно оси центров – 0,3 м.м.
Оборудование: пресс 6328 [13].
Приспособление: 70-7855-1508.
Разряд работ – 2. Трудоемкость – 5 мин [10].
13.Герметизирующая (для К.Ш.) (см. операцию 9).
14.Наплавочная (для К.Ш.).
Наплавить последовательно 1ю,5ю,2ю,4ю, 3ю к шейки до Ш78+0,5 мм проволокой Нп-30хГСА под флюсом Ан-348 в следующем режиме [8,9]:
частота вращения вала, мин-1 2-2,5
подача головки, мм/об. 4,6
подача проволоки, м/мин 1,2-1,6
смещение электрода, м/мин 8-12
вылет электрода, мм. 8-10
сила тока, А 240-260
напряжение, В 24-26
Оборудование: установка ОКС – 5523 ГОСНИТИ [13].
Разряд работы – 3. Трудоемкость – 28 мин [10].
15.Шлифовальная черновая (для 1й и 2й К.Ш.).
Шлифовать после наплавки 1ю коренную шейку до Ш75,2-0,1 мм. от ее торца и до упорного бурта, 5ю на длине 43+0,5 мм., обеспечивая чистоту Ra 1,6 мкм.
Оборудование: станок круглошлифовальный 3В423 [7,8,9].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 10 мин [10].
16.Шлифовальная черновая (для Ш.Ш.).
Шлифовать до Ш66,1-0,1 мм. последовательно 1ю,2ю,3ю,4ю шатунные шейки на длине 75+0,2 мм, выдержав радиус кривошипов 47,5+0,1 мм, обеспечив Ra 1,6 мкм.
Оборудование: станок круглошлифовальный 3В423 [13].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 27 мин [10].
17. Шлифовальная черновая (для К.Ш.).
Шлифовать до Ш75,2 мм. последовательно 2ю,3ю,4ю коренные шейки на длине 29+0,5мм,
выдерживая шероховатость Ra 1,6 мкм [8].
Оборудование: станок круглошлифовальный 3В423 [13].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 32 мин [10].
18.Свелильная.
Сверлить на коренных и шатунных шейках 16 масляных каналов Ш7+0,3 мм, выдерживая координаты каналов [9].
Оборудование: станок радиально-сверлильный 284-55 [13].
Разряд работы – 3. Трудоемкость – 7 мин [10].
19.Шлифовальная чистовая (для Ш.Ш.).
Шлифовать до Ш65,51-0,02 мм последовательно 1ю,2ю,3ю,4ю шатунные шейки на длине 58+0,12 мм, выдерживая радиус галтельных переходов 1,5+0,15 мм. Точность углового расположения 25/, параллельность осей шеек относительно общей оси. Шероховатость Ra 0,63 мкм [7].
Оборудование: станок круглошлифовальный 3В423 [13].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 12,5 мин [10].
20.УЗУ (для Ш.Ш.).
Упрочнить шатунные шейки ультразвуковым инструментом.
Оборудование: станок токарно-винторезный 1К62 модернизированный, т.е. с приспособлением для УЗУ.
Режим работы:
То=L/nS мин, где (5)
L – длинна шейки в мм;
n – число оборотов n=V·60/d, где
V – скорость вращения детали V=0,33…0,99 об/мин,
d – диаметр шеек, мм.,
S – подача, мм/об. Sпр=0,12…0,15 мм/об.
По формуле находим число оборотов: n=1000·0,4·60/3,14·65,5=117 об/мин.
По формуле 4 находим: То=58/117·m=4,14 мин.
Так как 4 шатунные шейки, то То=17,6 мин. Тпз=19 мин [5].
21. Шлифовальная чистовая (для К.Ш.).
Шлифовать до Ш74,5-0,02 мм. 1ю коренную шейку на длине 32+0,16 мм, 2ю,3ю,4ю, на длине 27,5+0,075 мм, 5ю на длине 41,5+0,5 мм. Шероховатость Ra 0,63 мкм [8].
Оборудование: станок круглошлифовальный 3В423 [14].
Приспособления и инструмент: круг шлифовальный – ПП 900х50х305 15А 50 – ПСМ 17К5 35 м/с. 1 кл. А ГОСТ 2424-83.
Разряд работ – 3. Трудоемкость – 15 мин [10].
22.УЗУ (для К.Ш.).
Упрочнить коренные шейки ультразвуковым инструментом.
Оборудование: станок токарно-винторезный 1К62 модернизированный, т.е. с приспособлением для УЗУ.
Режим работы:
По формуле находим число оборотов: n=1000·0,4·60/3,14·74=102,6 об/мин.
По формуле 4 находим: То=32/102,6·0,12=2,59 мин.
Так как коренных шеек 5, то То=12,95 мин. Тпз=19 мин. Твсп=0,5 мин.
23.Сборочная.
Ввернуть пробки.
Трудоемкость – 2,5 мин [10].
24. Балансировочная.
Надеть на каждую шатунную шейку груз массой 3,395 кг и провести динамическую балансировку вала, высверлив отверстия в противовесах в радиальном направлении. Допуск дисбаланса не более 30 кг/см.
Оборудование: верстак ОРГ 5365.Станок балансировочный КИ-4274.
Разряд работ – 3. Трудоемкость – 8 мин [10].
25.Разборочная.
Вывернуть пробки.
Трудоемкость – 2,5 мин [10].
26.Моечная. (см. операцию 1).
27.Сборочная.
Ввернуть пробки.
Трудоемкость – 2,5 мин.
28.Контрольная.
Провести контроль согласно техническим требованиям на выдачу коленчатого вала из восстановления.
Трудоемкость – 8 мин [10].
6.2.Определение количества работающих на каждом рабочем месте.
Количество основных технологических рабочих по каждой технологической операции [6]:
Mp=Σh/τ чел , где (6)
Σh – трудоемкость, чел/час,
τ = 0,5 – такт производства.
1.Очистная.
Mp=0,075/0,5=0,15 чел.
2.Дефектовочная.
Mp=0,14/0,15=0,28 чел.
3.Разборочная – очистная.
Mp=0,11/0,15=0,22 чел.
4.Термическая.
Mp=0,12/0,5=0,24 чел.
5.Очистная.
Mp=0,16 чел.
6.Контрольная.
Mp=0,28 чел.
7.Шлифовальная (для Ш.Ш.).
Mp=0,4 чел.
8. Шлифовальная (для К.Ш.).
Mp=0,26/0,5=0,53 чел.
9.Герметизирующая.
Mp=0,02/0,5=0,03 чел.
10.Наплавочная.
Mp=0,43/0,5=0,86 чел.
11.Термическая.
Mp=0,24 чел.
12.Правильная.
Mp=0,083/0,5=0,16 чел.
13.Герметизирующая (для К.Ш.).
Mp=0,03 чел.
14.Наплавочная (для К.Ш.).
Mp=0,46/0,5=0,93 чел.
15.Шлифовальная черновая (для 1ой,5ой К.Ш.).
Mp=0,075/0,5=0,15 чел.
16.Шлифовальная черновая (для Ш.Ш.).
Mp=0,2/0,5=0,4 чел.
17 .Шлифовальная черновая (для К.Ш.).
Mp=0,22/0,5=0,43 чел.
18.Сверлильная.
Mp=0,12/0,5=0,24 чел.
19. Шлифовальная чистовая (для Ш.Ш.).
Mp=0,21/0,5=0,42 чел.
20.УЗУ (АСХШ).
Mp=0,29/0,5=0,58 чел.
21. Шлифовальная чистовая (для К.Ш.).
Mp=0,25/0,5=0,5 чел.
22.УЗУ (АСХШ).
Mp=0,225/0,5=0,45 чел.
23.Сборочная.
Mp=0,8 чел.
24.Балансировочная.
Mp=0,13/0,5=0,26 чел.
25.Разборочная.
Mp=0,08 чел.
26.Очистная.
Mp=0,16 чел.
27.Сборочная.
Mp=0,08 чел.
28.Контрольная.
Mp=0,13/0,5=0,26 чел.
6.3.Расчет количества рабочих постов.
Процент загрузки поста допускается в приделах 95…120% и рассчитывают по формуле [6]:
Зр= Σh/τ ·100%, где (7)
Σh – суммарная трудоемкость всех работ, включенных в пост должна быть одинаковой.
Пост №1. Включает в себя операции 1,3,5,12,18,26, по формуле 7 находим:
Σh=0,075+0,11+0,075+0,83+0,12+0,04=0,503 чел-ч.
Зр=0,503/0,5 х 100=100%
Пост №2.Включает в себя операции 2,6,8, по формуле 7. находим:
Σh=0,14+0,14+0,13=0,41 чел-ч.
Зр=0,41/0,5 х 100=82%
Пост №3.Включает в себя операции 4,11,23,24,25,27, по формуле 7 находим:
Σh=0,04+0,13+0,04+0,12+0,12+0,04=0,61 чел-ч.
Зр=0,61/0,5 х 100=120%
Пост №4.Включает в себя операции 7,16, по формуле 7 находим:
Σh=0,2+0,2=0,4 чел-ч
Зр=0,4/0,5 · 100=80%
Пост №5Включает в себя операции 8,15,17, формуле 7 находим:
Σh=0,26+0,075+0,22=0,55 чел-ч
Зр=0,55/0,5 · 100=111%
Пост №6.Включает в себя операции 9,10, по формуле 7 находим:
Σh=0,02+0,43=0,45 чел-ч
Зр=0,45/0,5 · 100=90%
Пост №7.Включает в себя операции 13,14, по формуле 7 находим:
Σh=0,02+0,46=0,48 чел-ч
Зр=0,48/0,5 · 100=96%
Пост №8.Включает в себя операции 19,21, по формуле 7 находим:
Σh=0,21+0,25=0,46 чел-ч
Зр=0,46/0,5 · 100=92%
Пост №9.Включает в себя операции 20,22, по формуле 7 находим:
Σh=0,29+0,225=0,515 чел-ч
Зр=0,515/0,5 · 100=103%
Численность основных производственных рабочих составляет 9 человек. Численность вспомогательных рабочих от 5 до 12 % от числа основных производственных рабочих (не принимаем).
Численность ИТР не более 10-12% от общего числа рабочих. Принимаем 1 чел.
Итого весь штат участка составит 10 человек.
6.4.Расчет количества оборудования.
Число моечных машин рассчитывается по формуле [11]:
Nm=ΣQ/Фд.о.·q·Кз.м, где (8)
ΣQ=40 ·300=12 т,
q=0,6-2,7 т/ч часовая производительность,
Кз.м.=0,65-0,75 степень загрузки.
По формуле 8 находим: Nm=12/152 ·0,6 ·0,65=0,2 шт.
Принимаем одну машину.
Число контрольно-испытательных стендов [11]:
Nc=ΣWk·tk/Фд.о.·Кс,где (9)
ΣWk=300,
tk=0,14 – продолжительность контроля одной детали,
Кс=0,75…0,8 – коэффициент, учитывающий использование стенда во времени.
Nс=(300 ·0,14)/(152 ·0,75)=0, шт.
Принимаем один контрольно-испытательный стенд.
Число единиц наплавочного оборудования [11]:
Nн= ΣТн/Фд.о. ·Кн, где (10)
ΣТн = (0,43+0,46) ·300=264 – суммарная трудоемкость наплавочных работ.
Nн=264/152 ·0,8=2,2 шт.
Принимаем две наплавочные установки.
Число круглошлифовальных станков [11]:
Nш= ΣТш/Фд.о. ·Кн, где (11)
ΣТш=(90,2+0,26+0,075+0,2+0,22+0,21+0,26) ·300=424,5 чел-ч.
Nш=424,5/152 ·0,8=3,5
Принимаем четыре круглошлифовальных станка.
Количество балансировочных станков приняли – 1.
Количество сверлильных станков приняли – 1.
Число модернизированных станков для УЗУ [11]:
N=(0,29+0,225) ·300/152 ·0,75=1,4.
Приняли два станка.
Таблица № 1 Перечень оборудования проектируемого участка.
| № п/п | Оборудование | Кол-во | Габариты, м |
Площадь,м2. |
N, кВт. |
| 1 | Установка ОКС – 5523 ГОСНИТИ | 2 | 3,2 · 0,82 | 5,25 | 20 |
| 2 | Станок круглошлифовальный 3В423 | 4 | 3,5 · 2,1 | 29,4 | 40 |
| 3 | Ультразвуковой генератор УЗГ-1-4 | 1 | 0,72 · 0,58 | 0,42 | 15 |
| 4 | Машина моечная ОМ-5288 | 1 | 2 · 2 | 4 | |
| 5 | Пресс 6328 | 1 | 2 · 0,8 | 1,6 | |
| 6 | Станок токарно-винторезный 1К62 (модернизированный) | 2 | 2,5 · 1 | 4 | 20 |
| 7 | Контрольно-испытательный стенд | 1 | 1,5 ·1 | 1,5 | |
| 8 | Печь шахтная СШО 10,10/10 М1 | 1 | 2 · 2 | 4 | |
| 9 | Станок балансировочный КИ – 4274 | 1 | 1,5 · 0,8 | 1,2 | |
| 10 | Тумбочка для инструмента | 4 | 0,6 · 0,4 | 1,44 | |
| 11 | Шкаф для инструмента | 2 | 1,6 · 0,4 | 1,24 |
6.5. Расчет производственных площадей.
Расчет производственных площадей производится по площади занятой оборудованием и по переходным коэффициентам [6]:
F= ΣFo ·R (12)
Значение коэффициента R для основных участков [10]:
механический – 3,5,
сварочно-наплавочный – 5,5,
термический – 5,5,
моечный – 4,5.
По формуле 12 рассчитываем общую площадь участка.
F=(5,25+0,7) ·5,5+(29,4+5+1,5+1,2+1,44) ·3,5+4 ·4,45+4 ·5,5=214 м2.
6.6. Расчет отопления, вентиляции, освещения, водоснабжения.
6.6.1. Расчет отопления.
Теплопотери Qo (Вт) через наружное ограждение здания [18]:
Qo=qo ·VH ·(tв-tn), где (13)
qo=0,75…0,64 Вт/(м3 ·оС) – удельная тепловая характеристика здания,
VH=2075 м3- наружный объем здания или его отапливаемого участка, м3,
tв=15 оС,
tn = -38 є С – расчетная наружная температура воздуха.
Qo=0,7 ·2075 ·(15+38)=76982 Вт.
Количества тепла Qв (Вт), необходимое для возмещения теплопотерь вентилирования помещения [18]:
Qв = qв · Vн ·( tв- tн), где (14)
qв = 0,9…1,5,
tн = -19 є С- расчетная наружная температура воздуха для вентиляции.
Qв = 0,9·2075·(15+19)=63495 Вт.
По суммарным теплопотерям находим тепловую мощность [18]:
Рк = (1,1…1,15) ·ΣQ·10-3 (15)
Рк = 1,1·(76982+63495) ·10-3=154,4 кВт.
Потребность в топливе Q (кг) на отопительный период можно приблизительно посчитать [18]:
Q = qy·V· (tв- tн), где (16)
qy = 0,245 кг (м3 ·є С) – годовой расход условного топлива, затрачиваемого на повышение температуры на 1є С в 1 м3 отапливаемого помещения.
Q = 0,245 · 2075 ·(15+38) = 26946,8 кг = 27 т.
6.6.2. Расчет вентиляции.
В соответствии с санитарными нормами в помещении должна быть предусмотрена естественная вентиляция, осуществляемая через вытяжные каналы, шахты, форточки и фрамугу зданий.
Через местные отсосы должны удалятся пыль и газы, образующиеся при автоматической сварки и наплавке под слоям флюса длиной 250-300 мм [17].
Количество воздуха W(м3), удаляемого местным отсосом, определяем [17]:
W = k ·3√A, где (17)
А = 200 А – при наплавке шатунных шеек сила сварочного тока, а при наплавке коренных шеек А = 260 А.
К = 12 – коэффициент для щелевого отсоса.
W = 12 ·3√200 = 70,2 м3,
W = 12 ·3√260 = 76,6 м3.
Производительность вентилятора [17]:
Wв = k3 · ΣW, где (18)
k3 = 1,3…2,0 – коэффициент запаса.
Wв = 2 ·(70,2+76,6)=294 м3/ч.
L 3
L 3
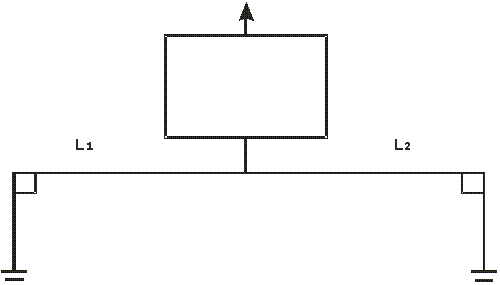
Рисунок 5.61 - Схема вентиляционной системы.
L1,L2,L3 – длина рукавов. L1 = 2 м, L2 = 2,5 м, L3 = 0,5 м.
Потери напора на прямых участках [18]:
Нпп = ωτ·li·pв·Vср2/dт, где (19)
ωτ – коэффициент, учитывающий сопротивление труб, ωτ=0,02,
Vср - средняя скорость воздуха на рассчитываемом участки воздушной сети (для прилегающих к вентилятору участков равен 8…12 м/сек),
li - длина участка трубы,
dt = 0,1 м – принимаемый диаметр трубы.
1 Участок. L=2 м, Нпп.= 0,02·2·1,23·122/2/0,1=35,42 Па.
Рассчитываем местные потери Нм (Па) напора в переходах, коленах и др.:
Нм = 0,5·ψм·Vcр2 ·rв (20)
ψм(900) = 1,1
Нм = 0,5·1,1·122·1,23 = 97,4 Па
2 Участок.L = 2,5 м, Нпп.= 0,02·2,5·1,23·122/2/0,1=44,28 Па.
Нм = 0,5·1,1·122·1,23 = 97,4 Па.
3 Участок. L = 0,5 м, Нпп.= 0,02·0,5·1,23·122/2/0,1= 8,85 Па.
Нм = 0,5·1,1·122·1,23 = 97,4 Па.
Определяем суммарные потери потока на линн:
ΣНуч = Нв = 35,42+97,4·3+44,28+8,85=558 Па.
Рассчитываем мощность электродвигателя для вентилятора:
Pqв = Нв·Wв/(3,6·106·ηв· ηn) (21)
Pqв = 558·294/(3,6·106·0,9·0,45) = 0,1 кВт.
По номограмме выбираем центральный вентилятор серии Ц4-70 [17]. Обороты вентилятора nв=830 об/мин.
6.6.3. Расчет освещения производственного участка.
Проверочный расчет естественного освещения участка. При расчете принимается боковое освещение (через окна в наружных стенах).
суммарная площадь световых проемов рассчитывается [17]:
ΣSб = Sn·lmin· ηо/(100·ro·kl), где (22)
Sn – площадь пола помещения,
lmin = 1,5 – нормируемое значение при боковом освещении,
ηо = 1,5 – световая характеристика окна,
kl = 1 - коэффициент учитывающий затемнение окна,
ro = 0,3 – общий коэффициент светопропускания оконного проема с учетом его загрязнения,
rl = 3 – коэффициент учитывающий влияние отражения света.
По формуле 22 находим:
ΣSб = 200·1,5·1,25/(100·0,3·3) = 42 м2.
Суммарная площадь световых проемов (окон) равна 50 м2. Следовательно, естественное освещение соответствует расчетным нормам.
6.6.4. Расчет искусственного освещения.
Предусматривается комбинированная система освещения. Рекомендуемая общая освещенность 300 ЛК. При расчете высоты подвеса светильника используется рисунок 2.
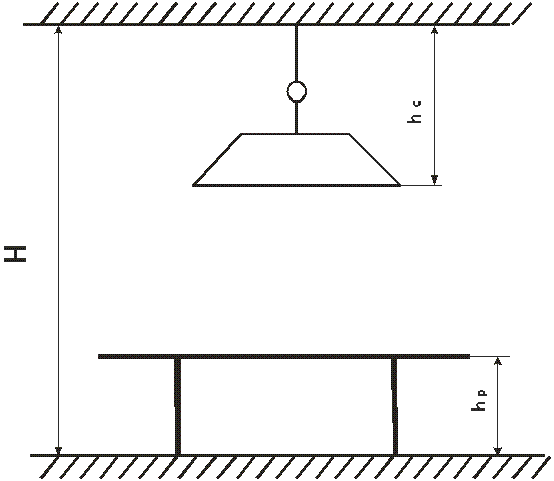
Рисунок 6.6.2 – Схема расчета высоты подвеса светильников.
Высота подвеса светильника [18]:
Нп = Н – (hc+hp), где (23)
Н = 8,4 м. – высота помещения,
hc = 1,2 м,
hp =1,2 м.
По формуле (23) находим:
Нп = 8,4-(1,2+1,2)=6 м.
Расстояние между центрами светильника «Универсаль» принимаем 3 м. При симметричном расположении светильников по вершинам квадрата их количество равно [18]:
nc=Sn/l2=220/9=25 шт.
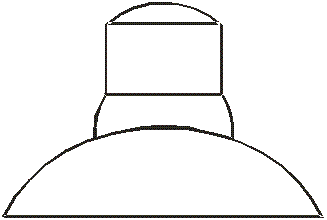
Рисунок 6.6.3. - Тип светильника «Универсаль».
Рассчитываем световой поток Фл (мм), который должна излучать каждая лампа (при заданном количестве ламп) [18]:
Фл = К·Sn·Е/(nc· ηс · z), где (24)
К = 14 – коэффициент запаса,
ηс = 0,45 – коэффициент использования светового потока,
z = 0,65 – коэффициент не равномерности.
Определяем: Фл = 1,4·220·300/(25·0,45·0,65)=12600 Лм.
Подбираем лампы типа НГ мощностью 750 Вт.[18]
Суммарная мощность ламп равна 18,75 кВт.[18]
6.6.5. Расчет расхода воды.
Расход воды на бытовые и хозяйственные нужды определяем [11]:
Qбн = 25·p·Кр, где (25)
25 – расход воды на одного человека,
р = 10 чел –число рабочих.
Qбн = 25·10·20=5000=5м3.
При мойке коленчатых валов в моечной машине расходуется 0,08 м3/ч воды [11]. При УЗУ расход воды для охлаждения магнитострикционного преобразователя составляет не более 10 л/мин. Для приготовления эмульсии воды берут из расчета 4 л в смену на один металлорежущий станок, поэтому расход воды составит [11]:
Qвд = 4·Sт/8·1000, где (26)
Sт = 7 – принятое количество станков.
Qвд=4·7/8000=0,0035 м3/ч.
Месячный расход воды на производственные нужды [11]:
Qм = ΣQ·Фдо, где (27)
ΣQ – суммарный часовой расход воды.
Qм = (0,08+0,6+0,0035)·152 = 104 м3.
7. Конструкторская часть.
В процессе разработана установка (приспособление) для УЗУ коленчатых валов двигателя ЗИЛ-13О, которая монтируется на поперечных салазках [4] суппорта станка Общий вид показан на рис. 7.1.
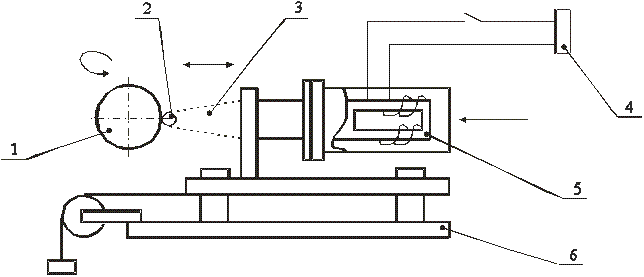
Рисунок 7.1. Схема ультразвукового упрочнения.
обрабатываемая деталь;
рабочая часть инструмента;
концентратор (волновод);
ультразвуковой концентратор;
магнитострикционный преобразователь;
направляющий суппорт.
7.1. Схема процесса.
При обычном ультразвуковом упрочнении инструмент (рис 7.1.) под действием статической и значительной ударной силы, создаваемой колебательной системой, пластически деформирует поверхностный слой детали.[4]
Основные элементы акустического узла (головки) и их взаимосвязь:
Основным рабочим механизмом ультразвукового приспособления является его акустический узел, блок — схема которого показана на рис. 7.2.
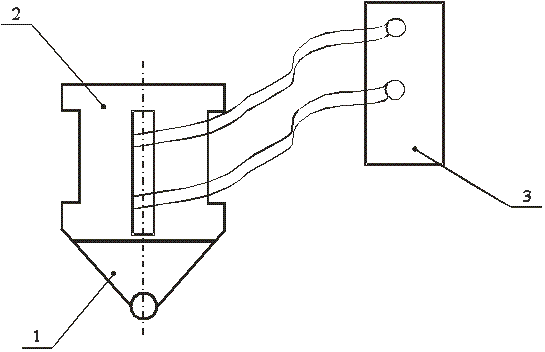
Рисунок 7.2. Упрощенная схема акустического узла.
концентратор;
электромеханический преобразователь;
электрический генератор.
Основной функцией этого узла является приведение рабочего торца инструмента в колебательное движение. Необходимую для этого энергию он получает от электрического генератора 3. Эта энергия преобразуется в электромеханическом преобразователе 2 (рис 7.2) в энергию упругих колебаний, так что преобразователь или, как его часто называют, вибратор (излучатель) попеременно удлиняется и укорачивается. Однако амплитуда получаемых ультразвуковых колебаний обычно оказывается недостаточной для осуществления УЗУ, поэтому к торцу колеблющегося преобразователя присоединяется концентратор 1, представляющий собой акустический волновод, форма которого побирается таким образом, что бы на его выходном конце амплитуда колебаний увеличилась в нужной пропорции к амплитуде колебаний поверхностного преобразователя. Преобразователь и концентратор образуют колебательную систему, к выходному концу которой приложена акустическая нагрузка.
Итак, основным волновым каналом ультразвуковой энергии в акустическом узле является колебательная система: преобразователь - концентратор-нагрузка.
Отсюда следует, что главные требования предъявляемые к тому, чтобы получить в нем достаточно мощные ультразвуковые колебания и обеспечить беспрепятственное прохождение полезной акустической энергии от излучателя к нагрузке при минимальных попутных потерях энергии, неизбежных в реальных конструкциях. Чтобы на излучателе получить достаточно большую амплитуду колебаний, его делают резонансным, те. размер его в направлении распространения волны будет равным или, реже, кратным половине длины волны на выбранной частоте (см. рис. 7.3.). Иными словами, излучатель питают электрическим напряжением такой частоты, которая совпадает с собственной частотой механических колебаний излучателя в направлении распространения колебаний.
Концентратор тоже выполняют резонансным. При этом он становится как бы объёмным резонатором, настроенным на ту же частоту, что и излучатель, чем создаются оптимальные условия для отборов акустической энергии от излучателя (см. рис. 7.3.).
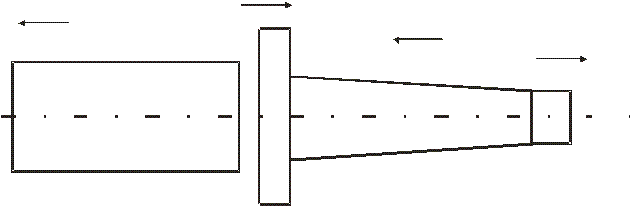
Рисунок 7.3.
Основные сведения об электромеханических преобразователях и концентраторах.
В подавляющем большинстве современных станков используют магнитострикционные преобразователи. К их неоспоримым преимуществам относятся высокая надежность и эффективность работы в диапазоне частот 15-30 кГц, и низкие напряжения питания, позволяющие сравнительно просто осуществлять охлаждение изделия. Эффект магнитострикции или, как иногда говорят, эффект Джоуля, заключается в способности материала под действием магнитного поля изменять свои геометрические размеры. Для снижения потерь реальные магнитострикционные преобразователи обычно набирают из пластин, чаще всего изготовленных из никеля. Распространенность преобразователей из никеля объясняется высокой прочностью материала и хорошими диэлектрическими свойствами оксидной пленки [9]. Пластины имеют обычно толщину 0,1-0,2 мм.
Обычно преобразователи выполняют призматическими двухсторонними, т.к. они наиболее просты в конструкции и наиболее пригодны к водяному охлаждению.
Смежные концентраторы крепятся к преобразователю резьбой при помощи резьбового хвостовика, резьбового отверстия и накидной гайки.
Концентраторы должны изготавливаться из металл с малыми акустическими потребностями и высокой усталостной прочностью [19]. Такими свойствами обладает монель.
Однако обычные конструкционные стали дают практически такие же результаты, поэтому концентраторы изготавливают из сталей 60С2, 65Г, 40Х, 35, 45, У8.
7.2. Расчет концентратора.
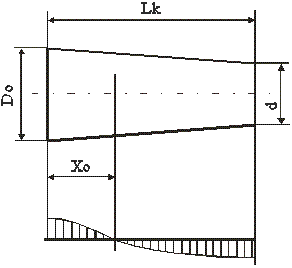
Рисунок 7.4. Конический концентратор. Расчетная схема волновода – концентратора.
Длина концентратора рассчитывается по формуле [20]:
Lk ≈ λ/2·(0,028·N+0,91), где (28)
λ- длина волны.
λ = Сс/f, где (29)
Сс – скорость звука стали = 5,1 · 105 см/сек,
f = 22 кГц – частота колебаний,
N –
коэффициент
усилия амплитуды,
равный соотношению
верхнего и
нижнего диаметров,
и лежит в пределах
2
По формуле
(29) находим:
Lk =
5·105/2·22·103·(0,028·3+0,91)=11
см.
Координата
узла смещения
хо
рассчитываем
по формуле
[20]:
хо=0,5·Lk/N·0,234=0,5·(11/3·0,234)=4,26
см.
7.2.1. Расчет
каната.
По нормам
Госгортехнадзора
канаты рассчитывают
из условия:
Sразр
> R·Smax,
где (30)
Sразр
– разрывное
усилие каната,
кН, выбираем
по таблице;
Smax
– максимальное
натяжение
каната;
R –
коэффициент
запаса прочности,
R =
U.
Smax
= Q·q/Uп·ηn,Н,
где (31)
Q = 9,8
м/с;
Uн
= 1 – кратность
полиспаста;
ηn
= 0,98.
По формуле
(31) определяем:
Smax
= 50·9,8/0,98 = 500 Н.
Тогда по
формуле (30) получим:
Sразр
> 4·500
= 2 кН.
7.3. Технико-экономическая
спроектированной
конструкции.
В проекте
разработан
технический
процесс восстановления
шеек коленчатых
валов, способом
наплавки под
слоем флюса
с использованием
ультразвукового
упрочнения.
Устройство
УЗУ позволит
повысить