Железнодорожный вагоноремонтный завод
где Кз – коэффициент загрузки оборудования
принимаем в пределах 0,95 – 0,93
Fоб = 2002 х 2 х 0,95 = 3804 час
2 ИНДИВИДУАЛЬНАЯ ЧАСТЬ
2.1 НАЗНАЧЕНИЕ, СОСТАВ И ХАРАКТЕРИСТИКА
ПРОЕКТИРУЕМОГО ОТДЕЛЕНИЯ
Роликовое отделение цеха расположено в отдельно стоящем здании, где демонтируются буксы с роликовыми подшипниками. В состав роликового отделения входит участок входного и неразрушающего контроля колесных пар, поступающих в ремонт. Участок оснащен средствами измерений, дефектоскопной установкой УМДП – 01 и Р86179, а также дефектоскопом УД2 – 12. В роликовом отделении производится полная разборка букс с роликовыми подшипниками. При этом производятся следующие работы: разборка буксовых узлов, обмывка деталей и подшипников, осмотр и ремонт деталей, восстановление корпусов букс корпуса подшипников подве-ргаются магнитопорошковому и вихретоковому контролю, монтаж лабиринтных и внутренних колец (колесные пары отремонтиро-ваны со сменой элементов) и окончательная сборка буксовых узлов. Корпуса роликовых букс с размерами не обеспечиваю-щими требовании НТД направляются на участок восстанов-ления на-плавкой. Этот участок оборудован тремя постами полуавтоматической наплавки в среде углекислого газа в во-дяной ванне и горизонтально – фрезерным станком для механической обработки наплавленных поверхностей. Работа по ремонту ведутся в полном соответствии с разработанным и утвержденным технологическим процессом.Работа организована в две смены с продолжительностью смены 8 часов. Комплектующие и запасные части поступают согласно норм расхода из складских помещений.
2.2 РАСЧЕТ ПРОГРАММЫ ПРОЕКТИРУЕМОГО ОТДЕЛЕНИЯ.
ВЫБОР И ОБОСНОВАНИЕ МЕТОДА РЕМОНТА ЗАДАННОГО
УЗЛА
Программа участка определяется из расчета - на полное освидетельствование поступают все колесные пары, ремонтируемые в колесном цехе. Поэтому программа колесного участка равно программе роликового.
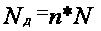 (5)
где - количество деталей в вагоне
Nц=8*5190=41520 бук/ч
При стационарном методе буксовый узел на роликовых подшипниках от начала до конца ремонта находится на одних и тех же рабочих местах. На каждом из них производится полный комплект работ по ремонту буксового узла. Все рабочие места оснащаются самостоятельным комплектом технологической оснасткой. Большое число выполняемых технологических опера-ций и ограниченная производственная площадь. Требуется повторять комплектность оснастки либо перемещать ее от одного буксового узла к другому, что увеличиваем норму простоя буксы в ремонте.
При этом методе ремонта особое значение имеет график работ, так как значительная плотность работ при ограниченном времени на их выполнение требует строжайшего соблюдения технологической дисциплины. Работы по ремонту осуществляют специализированные и комплексные бригады рабочих, которые последовательно переходят с одного буксового узла на другой и заканчивают к обеденному перерыву. Затем подается следующая партия роликовых букс, которая выпускается из ремонта к концу первой смены. За счет большой плотности работ интенсивности и параллельности их выполнения, роликовые буксы находятся минимальное время.
2.3РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА РЕМОНТА
БУКСОВОГО УЗЛА
Ремонт буксового узла ведется на основании следующей документации:
Инструктивные указания по эксплуатации и ремонту вагонных букс с роликовыми подшипниками 3 - ЦВРК
Инструкция по осмотру, освидетельствованию, ремонту и формированию колесных пар ЦВ/3429
Неразрушающий контроль деталей вагонов. Общее положение РД32.174-2001
Инструкция по сварке и наплавке при ремонте грузовых вагонов, ЦВ-201-98
Каталог средств измерений и СДК, применяемых при ремонте и техническом обслуживании грузовых вагонов
Технологические выписки из инструкций и технологического процесса на всех рабочих местах роликового отделения
Выписка по техническому обслуживанию оборудования.
Конспект первичного инструктажа на рабочем месте, для всех работающих. Роликовый буксовый узел воспринимает статистические и динамические нагрузки, действующие на вагон, и передают их к вращающимся шейкам осей, а также ограничивают перемещение колесной пары при движении вагона, роликовые подшипники воспринимают радиальные и осевые нагрузки. Частыми неисправностями буксового узла, определяемые по внешним признакам, являются: при встречи поездов с ходу
- колесная пара идет юзом при отжатых тормозных колодках (подшипники полностью разрушены, ролики заклинены и не вращаются)
- выброс смазки хлопьями на диск и обод колеса, сильные потеки в зоне крышек (подшипники полностью разрушены)
- букса, с боковиной тележки, смещена вдоль шейки оси (подшипник полностью разрушен, повреждение торцевого крепления, гайка М110 полностью сошла с шейки оси)- корпус буксы имеет наклон по отношению к шейки оси, боковина тележки контактирует с корпусом буксы краем (проворот внутреннего кольца переднего подшипника на шейке оси, истирание шейки оси) при осмотре вагонов во время стоянки поезда:
- выброс смазки хлопьями через лабиринтное уплотнение на центр, диск и обод колеса, на наружную обшивку пола вагона, на детали рычажной передачи. В смазке видны металлические включения (латунь, железо), потеки смазки в зоне смотровой и крепительной крышек (подшипник полностью разрушен из-за заклинивания роликов, поворота внутреннего кольца, излома перемычек сепара-тора, обводнение смазки, борта внутреннего кольца, повреждения торцевого крепления)
- на задней (лабиринтной) части корпуса буксы имеется валик смазки черного цвета с металлическими включениями (износ центрирующей поверхности сепаратора и изломы перемычек сепаратора, изломы борта внутреннего кольца, обводнение смазки, заклинивание роликов) поступающие колесные пары из ВСЦ подаются кран – балкой на эстакаду демонтажа роликовых букс. Снятые буксы, с блоком подшипников, подают на транспортер моечной машины для наружной очистки корпусов букс. Специальным приспособлением подшипники выпрессовывают из корпуса буксы и по наклонным лоткам подают на транспортер моечной машины для обмывки. Корпуса букс, буксовые крышки, детали крепления промывают в моющей установке и транспортируют в отделение ремонта.
При необходимости на сверлильном станке сверлят углубления в потолке буксы под термодатчики. Корпус буксы ставят на станок тельфером. С накопителя буксы передают на транспортер, ведущий в монтажное отделение. Детали роликовой буксы, кроме корпуса и подшипников, очищают в моечной машине и подают на накопитель. Зачистку деталей делают на специализированном устройстве. Роликовые подшипники от моечной машины по наклонным лоткам поступают в ремонтное отделение. С целью выпол-нения ремонтных работ на роликовых подшипниках в отделении предусмотрены приспособления для разборки подшипников, ремонтный верстак, приспособление для шлифования поверх-ностей бортов колец подшипников.
Корпуса роликовых букс с размерами не обеспечивающими требований НТД направляются на участок восстановления наплавкой. Этот участок оборудован тремя постами полуавто-матической наплавки в среде углекислого газа в водяной ванне и горизонтально-фрезерным станком для механической обработки наплавленных поверхностей.
Монтажный участок оборудован стендом емкостью 20 к/пар одновременно, обеспечение рабочих мест корпуса-ми букс и другими деталями осуществляется цепным конвейером. В монтажном участке буксовый узел комплектуют на шейках осей колесных пар. Для нагрева и съема внутренних колец подшипников и лабиринтных колец букс в монтажном отделении имеется нагреватель.
Ремонтно-комплектовочный участок оснащен приборами для измерения и подбора деталей подшипников, прессом для испытания полиамидных сепараторов, приспособлениями для зачистки роликов и колец подшипников, а также необходимыми средствами неразрушающего контроля роликов, колец и сепараторов подшипников.
Каждый подшипник состоит из внутреннего и наружного колец, между которыми, находятся ролики, удерживаемые в сепарато-ре на одинаковом расстоянии друг от друга. Внутреннее ко-льцо подшипника устанавливается на шейку колесной пары с натягом, а наружное в корпус буксы свободно. Ролики сво-бодно перекатываются между наружным и внутренним коль-цами по дорожкам качения. Свободное перемещение роликов обеспечивается радиальным и осевым зазорами, а также осевым разбегом.
Корпуса букс, смотровые и крепительные крышки, дистанционные и лабиринтные кольца, гайки, стопорные планки и шайбы, болты промываются в моечных машинах автоматичес-кого, конвейерного или камерного типа моющими жидкостями при температурах не ниже 90 С. Первая моющая жидкость содержит 3 – 5 % каустической соды, а вторая 8 -10% отработанной смазки (ЛН-ЦНИИ) от объема воды в ваннах. Промытые и освобожденные от коррозии подшипники, пода-ются в отделение осмотра и ремонта подшипников. Ремонту подлежат подшипники диаметром 250 мм, не имеющие на бортах наружных колец и торцах роликов задиры и повреждения типа «елочка». Отремонтированные подшипники проверяются и комплектуются по радиальным и осевым зазорам, по диаметрам внутренних колец и осевым разбегам. Роликовые подшипники должны промываться в автоматических моечных машинах мы-льной эмульсией 8-10% отработанной смазки (ЛЗ-ЦНИИ) от массы воды, подогретой до температуры 90-95 С. Новые ролико-подшипники или отремонтированные, также промываются в автоматических моечных машинах. Для промывки новых подши-пников допускается применять моющую жидкость с содержанием 1,0-1,5% смазки (ЛЗ-ЦНИИ).Блоки цилиндрических роликопод-шипников на горячей посадке О250 мм, внутренние кольца которых не снимались с шеек осей, рекомендуется промывать в моечной машине с технологическими внутренними кольцами или специальными приспособлениями. Допускается обмывка вместе с внутренними кольцами. Радильные зазоры у цилин-дрических подшипников определяются непосредственно на шейке оси колесных пар. Замер производится щупом в нижней части подшипника – он должен быть не менее 0,4 мм. Полученные зазоры на диске колеса и в журнале формы ВУ -90 внутренние кольца цилиндрических подшипников подбирают на шейку оси по натягу, который создается за счет разности диаметров внутренних колец и шейки оси.
Лабиринтные кольца после зачистки проверяются бригадиром. На посадочных поверхностях и лабиринте не допускаются трещины, вмятины, забоины, заусеницы.
На крепительных и смотровых крышках не допускаются трещины, задиры, заусеницы, изгибы, перекосы и другие дефекты. Смотровые крышки деформированные по привалочной поверхности, выравниваются.
Корпуса роликовых букс с размерами не обеспечивающими требованиям НТД направляются на участок восстановления наплавкой. Этот участок оборудован тремя постами полуавто-матической наплавки в среде углекислого газа в водяной ванне и горизонтально – фрезерным станком для механиче-ской обработки наплавленных поверхностей.
К монтажу допускаются подшипники и колесные пары, имеющие температуру окружающей среды. Монтаж букс осуществляется слесарем согласно инструкции 3 –ЦВРК и технологических карт. Лабиринтные кольца подбирают по натягу, который создается за счет разности диаметров кольца и предподступичной части оси. Перед установкой лабиринтное кольцо предварительно нагревают до температуры 125 – 150, предподступичная часть оси покрывается тонким слоем трансформаторного масла.
При надевании лабиринтное кольцо должно упереться в торец предпоступичной части оси. На шейку оси одевают монтажную втулку, торцом которой наносят удары по лабиринтному кольцу до получения чистого металлического звука. Перед установкой буксы на шейку оси в лабиринтное кольцо закладывается смазка.
Нагретое внутреннее кольцо заднего подшипника бортом вперед, надевают через направляющий стакан на шейку оси и при помощи монтажной втулки доводят до лабиринтного кольца. При установке внутреннего кольца переднего подшипника обращается внимание на плотность его прилегания к внутреннему кольцу заднего подшипника.
Закрепление внутренних колец подшипника на шейки оси осуществляется натягом, который создается за счет разности диаметров колец и шейки оси. Перед установкой, кольца нагревают до температуры 100 – 120 С. По мере остывания внутренних колец гайки или болты подтягивают до полного прилегания их друг к другу и лабиринтному кольцу. Кольца остаются затянутыми до полного остывания до температуры окружающей среды, после чего гайку или шайбу, упорное кольцо снимают и контролируют плотность внутренних колец друг к другу и к лабиринтному кольцу при помощи щупа.
В корпус буксы после покрытия ее посадочной поверхности тонким слоем масла последовательно вручную вставляют блок заднего подшипника так, чтобы маркировка на кольце была обращена к лабиринтной части буксы, а блок переднего подшип-ника устанавливают так, чтобы маркировка была обращена к передней части корпуса. Перед установкой блоков в корпус буксы, ролики, дорожки качения и борта наружных колец смазывают маслом с последующим проворачиванием сепара-тора с роликами в наружном кольце.
Корпус буксы вместе с блоками подшипников надвигают на внутренние кольца, расположенные на шейке оси, свободно без усилий. Затем на шейку надевают упорное кольцо переднего подшипника и затягивают гайку до соприкосновения с плоским упорным кольцом. В паз устанавливают планку, затем закрепляют болты стопорной планки, болты связывают мягкой проволокой диаметром 1,5 – 2 мм. Проволоку увязывают по форме цифры 8 на левом торце шейки оси и бирке набиваются клейма о полном освидетельствовании колесной пары. Одна треть свободного пространства передней части буксы заполняются смазкой, которая укладывается по всему периметру на внешнюю поверхность гайки и на переднюю видимую часть сепаратора.
Правильность сборки буксы контролируется наличием зазора между фланцевой поверхностью крепительной крышки и торцевой поверхностью буксы и по легкости ее вращения на шейки оси, которое должно быть свободным.
2.4 РАСЧЕТ И ВЫБОР ПОТРЕБНОГО ОБОРУДОВАНИЯ,
СРЕДСТВ МЕХАНИЗАЦИИ И АВТОМАТИЗАЦИИ
Количество и типы оборудования роликового отделения из затрат станко – часов на заданную программу ремонта буксового узла и действительного годового фонда времени работы оборудо-вания. Специальное оборудование, стенды и приспособления принимаются в количестве, необходимом для выполнения задан-ной программы ремонта буксового узла.
Потребное количество технологического оборудования Аоб,ед.об, рассчитываем по формуле
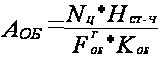
где Nц – программа тележечного участка, тел
Нст-ч – затраты станко- часов на ремонтируемый узел
Fоб – годовой фонд времени работы оборудования, час
Коб – коэффициент использования оборудования во времени,
принимаем 0,8-0,9
Количество моечных машин букс
Амоеч .букс=41520*0.105/3804*0.95=1
Количество моечных машин для подшипников
Принимаем 1 моечную машину для подшипников
Амоеч.подш=41520*0.1/3804*0.95=1
Количество электропечей
Аэлп=41520*0.07/3804*0.95=1
Принимаем 1 электропечь
Количество кран-балок - принимаем 1 кран – балку.
Рассчитываем количество прессов для выпрессовки наружных колец
Апресс=41520*0.085/3804*0.95=1
Принимаем 1 пресс для выпрессовки наружных
колец.
Рассчитываем количество шлифовальнных станков
Ашлиф=41520*0.132/3804*0.95=2
Принимаем 2 шлифовальных станка.
Полученное количество основного технологического оборудования сводим в таблицу.
Таблица1 Расчет активной мощности.
|
Наименование оборудования |
Кол-во |
установ. мощность |
коэффиц. спроса |
активная мощность Ра |
|
Моечные для букс |
1 | 5,6 | 0,4 | 2,24 |
| Моечные для подшипников | 1 | 3,8 | 0,4 | 1,52 |
| Шлифовальный станок | 2 | 4.5 | 0.5 | 4.5 |
| электропечь | 1 | 12,0 | 0,2 | 2,4 |
|
Пресс для выпрессовки наружных колец |
1 |
--- |
--- |
--- |
|
Сверлильный станок |
1 |
10,25 |
0,3 |
3,8 |
| Кран-балка | 1 | 5,3 | 0,3 | 1,59 |
Дополнительное оборудование, подъемно-транспортные устро- йства и приспособление принимаем согласно разработанного технологического процесса в количестве, необходимом для его обеспечения и для выполнения заданной программы ремонта:
- приспособление для зачистки закрепленных втулок
- слесарные верстаки
- стеллаж для деталей и приспособлений
- пресс для удаления подшипников из корпуса букс
- пневматические гайковерты
- приспособление для зачистки торцов роликов
2.5 РАЗРАБОТКА ПЛАНА РАЗМЕЩЕНИЯ ОБОРУДОВАНИЯ,
РАБОЧИХ МЕСТ И ОПРЕДЕЛЕНИЕ ПЛОЩАДИ
ПРОЕКТИРУЕМОГО ОТДЕЛЕНИЯ
Планировка роликового цеха предусматривает наиболее полное использование производственных площадей, обеспечи-вающих нормальные условия труда без потерь рабочего времени, поточность ремонтных операций, максимальную их механиза-цию и возможность транспортировки деталей и материалов и запасных частей.
-
Наименование
оборудования
кол-во
удельная
площадь
Общая
площадь
Моечные машины
для букс
1 10 30
Моечные машины
для подшипников
1
10 20
Позиция дефектоскопии 1 10-12 20 Электропечь 1 10 15 Кран – балка 1 гидропресс 1 стеллажи 3 4 20 Слесарный верстак 1 12 20 Шлифовальный станок 2 12 20 Пресс для выпрессовки подшипников 1
20
20
Размеры производственного участка, определяемые количеством технологического оборудования и его расстановкой, должны соответствовать требованиям санитарных норм: площадь не менее 4 м.кв, а объем не менее 13 м.куб на одного работающего. Площадь проектируемого участка рассчитывается исходя из количества необходимого технологического оборудования и его размеров с учетом проходов и проездов.
Площадь проектируемого участка рассчитывается исходя из количества необходимого технологического оборудования и его размеров с учетом проходов и проездов.
С учетом кратности строительному шагу принимаем ширину цеха 6 м
Lц=168/12=14
Площадь цеха
Sц=14*12=168

Высота цеха принимается м, из условия оснащения его кран-балкой
Vц=168*4.8=807
2.6 ОПРЕДЕЛЕНИЕ ЧИСЛЕННОСТИ РАБОЧИХ.
СОСТАВЛЕНИЕ ШТАТНОГО РАСПИСАНИЯ.
Явочная численность основных производственных рабочих рассчитывается исходя из программы ремонта и трудоемкости ремонтных работ, Rяв, чел, по формуле
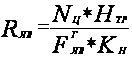
где Нтр – трудоемкость ремонта на ремонтируемых узлах
Кн - коэффициент выполнения норм, принимаем равным
1,14 – 1,2
Nц - программа тележечного участка
Fяв – годовой фонд рабочего времени явочного рабочего
Списочный состав основных производственных рабочих рассчи-тывается с учетом коэффициента замещения отсутствующих по уважительным причинам, который принимается равным в пре-делах 1,1 – 1,12, Rсп, чел, рассчитываем по формуле
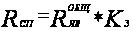 ,
чел.
Рассчитываем явочную численность слесарей занятых на демонтажных работах
Rсл.дем=41520*0.451/2002*1.2=8
Рассчитываем явочную численность слесарей занятых на монтажных работах
Rсл.мон=41520*1.26/2002*1.2=22
Явочная численность слесарей по комплектовке
Rкомп=41520*0.773/2002*1.2=13
Явочная численность операторов моечной установки
Rиоеч.маш=41520*0.167/2002*1.2=3
Расчитаем явочный состав основных производственных рабочих.