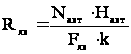Проект пассажирского вагонного депо с разработкой контрольного пункта автосцепки
Кол-во,
шт
1.12 Организация работ в автоконтрольном пункте (АКП)
АКП предназначен для осмотра, испытания и ремонта тормозного оборудования, кроме рычажной передачи. Ремонт тормозного оборудования производится в объеме регламентируемом Инструкцией по ремонту тормозного оборудования вагонов ЦВ-ЦЛ-292 и в соответствии с Типовым технологическим процессом ремонта тормозного оборудования.
Снятые с вагонов тормозные приборы, концевые и разобщительные краны, соединительные рукава, выпускные клапаны и стоп краны транспортируются в специальных кассетах, исключающих повреждения изделий. На приварочные фланцы воздухораспределителей устанавливаются предохранительные щиты.
Оборудование АКП.
Таблица 7 Оборудование АКП
|
Наименование |
Кол-во шт. |
Примечание |
| 1. Стол для разборки | 1 | 2000х610х420 |
| 2.Моечная машина | 1 | Тип МРП |
| 3.Стол ремонта и сборки | 2 | 2000х1000х600 |
| 4.Сверлильный станок | 1 | Тип 2 Б118 |
| 5.Шлифовальный станок | 1 | Тип 3Г 71 |
| 6.Заточный станок | 1 | Тип 3Б 632 |
| 7.Пневмопресс | 1 | 800х1100х400 |
| 8.Стенд для проверки воздухораспределителей | 2 | 1200х550х1950 |
| 9.Стеллаж | 2 | 2000х1000х600 |
1.13 Организация работ в деревообрабатывающем отделении
В отделении выполняют работы по ремонту и изготовлению деталей оконных рам и деревянных деталей, обрешетки кузова, настила пола, облицовки стен, потолков и перегородок. Ремонт деревянных деталей производится в соответствии с Инструкцией по ремонту деревянных деталей грузовых и пассажирских вагонов.
Программа ремонта назначается с учетом обеспечения поточности ремонтных операций ВСУ.
Оборудование деревообрабатывающего отделения
Потребное количество деревообрабатывающих станков определяется по формуле (16)
ncт
=
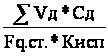 , ст (16)
Где :
 = 5000 м3 – общая
годовая программа
отделения по
обработке
пиломатериалов;
Сд = 4,8 ст-час - затраты станко-часов на обработку 1м3 пиломатериалов;
Fq.ст = 1901 ч – действительный годовой фонд времени;
Кисп = 0,85 – коэффициент использования оборудования
nст =
 = 15ст
Таблица 8 Ведомость оборудования деревообрабатывающего отделения
| Наименование |
Кол-во шт |
Примечание |
| 1. Долбежный станок | 1 | Тип ДБ-4 |
| 2.Токарный станок | 1 | Тип ТП-40 |
| 3.Столярный верстак | 4 | 1800х880х800 |
| 4.Заточной станок | 1 | Тип 4Н36 |
| 5.Фрезерный станок | 1 | Тип ФЛ |
| 6.Универсальный деревообрабатывающий | 2 | Тип Д-3 |
| 7.Пила циркулярная | 1 | |
| 8.Строгальный станок | 2 | Тип СФ-4-2 |
| 9.Пила маятниковая | 1 | |
| 10.Сверлильный станок | 1 | Тип СВП -2 |
| 11.Клееварка | 1 | V=0,5м3 |
| 12.Стеллаж | 1 | 1000х2000х600 |
| 13.Тележка | 1 | Q = 0,2 |
1.14 Организация работ в обойном отделении и отделении резки стекол
В обойном отделении ремонтируют обивку мебели методом проклеивания заплат и подложек к основе или путем прошивания заплат по периметру; изготавливают новую обивку ; меняют поролон на диванах; ремонтируют и шьют новые шторы.
В отделении резки стекол производят ремонт оконных стекол путем изготовления новых взамен разбитых.
Программа ремонта отделений с учетом обеспечения поточности ремонтных операций ВСУ назначается.
Оборудование в обойном отделении и отделении резки стекол
В отделениях применяются:
- верстак 1
- швейная машина 2
- стол для раскроя материала 3
- стеллаж 2
1.15 Организация работ в сварочном отделении
В электросварочном отделении ремонтируются снятые с вагона и требующие наплавки или ремонта сваркой детали и узлы переходных площадок, входных и откидных площадок, буферных комплектов, металлические двери тамбуров вагона и съемное оборудование отопления и водоснабжения.
Оборудование сварочного отделения
Необходимое количество оборудования определяется по суммарной затрате времени, определяемой по формуле (17)
Тсв = Ксв∙ tо (17)
Где: Ксв = 1,28 – коэффициент, учитывающий время на приготовления и вспомогательные операции;
tо - основное время сварки, определяется по формуле (18) для полуавтоматической сварки и наплавки, час
tо =
 ,
час (18)
где: м=1,2 – коэффициент, зависящий от положения шва;
 =7,8г/см3
– удельная
масса металла;
Vнапл=1000см3 – объем наплавки металла на вагон
Yсв = 200А – сила сварочного тока
 св
= 25 г/А∙час – коэффициент
наплавки
tо = 1,2 = 1,9 час
Тсв = 1,28∙1,9 = 2,43час
Количество единиц сварочного оборудования определяем по формуле (19)
Асв = Кс.э. , ап (19)
Где: Кс.э.=1,4 – коэффициент, учитывающий нужды эксплуатации;
 н
= 0,7 – коэффициент
использования
аппарата.
Асв = 1,4 = 1,8 ап
Принимаем 2 полуавтомата
1.16 Организация работ в отделении по ремонту электрооборудования
В состав отделения входят следующие отделения
- по ремонту электроаппаратуры;
- по ремонту электрических машин;
- аккумуляторное
В свою очередь, эти отделения включают в себя ряд участков.
Отделение по ремонту электрических машин включает в себя:
- участок ремонта электрических машин;
- пропиточно-сушильный участок
Аккумуляторное отделение включает в себя
- зарядную станцию;
- участок ремонта и зарядки кислотных аккумуляторов;
- участок промывки и ремонта щелочных аккумуляторов;
- участок приготовления щелочного электролита;
- участок зарядки щелочных аккумуляторов.
Ремонт электрического оборудования вагонов производится в соответствии с Руководством по капитальному ремонту электрического оборудования пассажирских вагонов ЦТВР/4099 и Руководства по ДРЦМВ.
Испытание отремонтированного высоковольтного оборудования проводится на специализированном участке за пределами цеха.
Оборудование отделения по ремонту электрооборудования.
Таблица 9. Ведомость оборудования отделения по ремонту электроаппаратуры.
| Наименование |
Кол-во шт |
Примечание |
| 1.Стенд для проверки и испытания полупроводниковых блоков | 1 | 800х550х800 |
| 2.Стенд для испытания ограничителей тока | 1 | 800х750х800 |
| 3.Стенд для ремонта и проверки распределительных щитов | 1 | 1000х600х800 |
| 4.Стеллаж - накопитель | 1 | 1400х600х750 |
| 5.Стол для ремонта осветительной аппаратуры | 1 | 900х1000х800 |
| 6.Стенд для ремонта и проверки низковольтных межвитковых соединений | 1 | 1200х800х800 |
| 7.Стол для ремонта реостатов и резисторов | 1 | 900х1000х800 |
| 8.Стенд для ремонта и проверки нагревательных элементов низкого напряжения | 1 | 850х950х800 |
| 9.Стол для ремонта пакетных выключателей | 1 | 650х700х800 |
| 10.Универсальный стенд для проверки и ремонта контакторов | 1 | 800х600х800 |
| 11.Установка на испытания на электрическую прочность изоляции и на пробой | 1 | 600х500х800 |
| 12.Стеллаж-накопитель | 2 | 1200х750х750 |
| 13.Верстак слесарный | 1 | 1800х880х800 |
| 14.Намоточный станок | 1 | 600х450 |
| 15.Стенд для проверки стабилизаторов | 1 | 900х800х800 |
| 16.Установка для определения межвитковых замыканий в катушках | 1 | 1000х850х850 |
Таблица 10. Ведомость оборудования отделения по ремонту электрических машин.
| Наименование |
Кол-во шт |
Примечание |
| 1.Станок сверлильный | 1 | Тип2А135 |
| 2.Станок наждачный | 1 | 800х550х750 |
| 3.Стенд для проверки якорей на витковое замыкание | 1 | 800х500х750 |
| 4.Верстак слесарный | 4 | 1800х880х800 |
| 5.Стенд для ремонта обмоток якорей | 1 | 800х550х800 |
| 6.Стенд для испытания генераторов и других машин | 1 | 800х750х800 |
| 7.Стенд передвижной для обкатки генераторов под вагоном | 2 | 800х800х650 |
| 8.Стол для ремонта электрических машин | 5 | 1000х500х800 |
| 9.Стеллаж | 2 | 1200х600х1200 |
Таблица 11. Ведомость оборудования аккумуляторного отделения.
| Наименование |
Кол-во шт. |
Примечание |
| 1.Стеллаж накопительный | 3 | 1400х600х1200 |
| 2.Кассета для транспортировки элементов | 3 | Q=0,1т |
| 3.Стеллаж | 6 | 1200х650х1200 |
| 4.Тележка для транспортировки и зарядки щелочных аккумуляторных батарей | 1 | Q=0,1т |
| 5.Резервуар для хранения щелочных электролитов | 1 | 500х450х750 |
| 6.Установка для регенерации электролита | 1 | 550х600х400 |
| 7.Установка для слива электролита с отстойника | 1 | 450х500х400 |
| 8.Установка для приготовления щелочного электролита | 1 | 650х700х500 |
| 9.Установка для дозированного разлива электролита | 2 | 500х350х400 |
| 10.Ванна для промывки гаек и межэлементных перемычек | 1 | 500х600х400 |
| 11. Машина для обмывки аккумуляторов | 1 | 1000х500х750 |
| 12.Стеллаж с ванной для промывки линз светильников | 1 | 750х600х900 |
| 13. Устройство для перекачки кислоты | 1 | 650х500х500 |
| 14.Ванна для хранения дистиллированной воды | 1 | 800х500х500 |
| 15.Установка для приготовления дистиллированной воды | 1 | 800х650х450 |
1.17 Организация работ в отделении ремонта холодильного оборудования
Отделение предназначено для ремонта агрегатов кондиционирования воздуха и холодильного оборудования. Ремонт холодильного оборудования организуется по агрегатному методу, при этом компрессоры, конденсаторы, испарители и прочее оборудование, снятое с вагонов, до подачи в отделение подвергается наружной очистке и обмывке.
Оборудование отделения ремонта холодильного оборудования
Таблица 12. Ведомость оборудования отделения по ремонту холодильного оборудования.
| Наименование |
Кол-во шт. |
Примечание |
| 1.Стенд для обкатки масляных насосов | 1 | 800х600х800 |
| 2.Стенд верстак для испытания агрегатов охладителей питьевой воды | 1 | 1200х550х800 |
| 3.Стенд зарядки холодильных агрегатов и компрессоров хладоном | 1 | 1000х550х750 |
| 4.Стенд для испытания компрессоров малых холодильных машин | 1 | 1200х650х800 |
| 5.Сушильный шкаф | 1 | 800х500х1200 |
| 6.Ультрозвукой генератор | 1 | |
| 7.Установка для проверки электрической прочности изоляции | 1 | 800х600х800 |
| 8.Универсальный станок | 1 | Тип 2В-А |
| 9.Настольный сверлильный станок | 1 | Тип СР-3 |
| 10.Заточной станок | 1 | Тип 3Т104 |
| 11.Кантователь | 1 | 800х750х750 |
| 12.Верстак слесарный | 1 | 800х880х800 |
| 13.Станок для притирки клапанных труб | 1 | 1400х400х800 |
| 14.Стенд для откачки фреона | 1 | 800х600х800 |
| 15.Стенд для испытания компрессоров | 1 | 1200х600х800 |
| 16.Ванна на испытание на герметичность компрессоров | 1 | 1200х1000х750 |
| 17.Универсальный стенд для проверки приборов автоматики | 1 | 800х600х800 |
| 18.Стеллаж | 1 | 1200х600х1000 |
1.18 Организация работ в отделении декоративного напыления
В отделение наносят защитно-декоративное покрытие на детали вагонов и полируют алюминиевые детали.
Программа ремонта определяется с учетом обеспечения поточности ремонтных операций ВСУ.
Оборудование отделения декоративного напыления.
Оборудование отделения декоративного напыления приведено в таблице 13.
Таблица 13. Ведомость оборудования отделения декоративного напыления.
| Наименование |
Кол-во шт |
Примечание |
| 1.Установка трибостатического напыления | 1 | 1200х1100х600 |
| 2.Камера напыления | 1 | 800х900х1000 |
| 3.Циклон | 1 | |
| 4.Печь нагревательная | 1 | 500х750х1500 |
| 5.Верстак | 1 | 1800х800х800 |
| 6.Станок шлифовальный | 2 | Тип Ш34 |
| 7.Шкаф для химикатов | 1 | 800х900х1700 |
| 8.Стеллаж | 1 | 1200х750х1500 |
1.19 Организация работ в отделении по ремонту устройств отопления, водоснабжения и вентиляции
Отделение предназначено для промывки, осмотра и ремонта воздухонагревателей, расширителей, труб отопления и водоснабжения, кранов и баков, рабочих и запасных фильтров, насосов и других узлов и деталей систем отопления и вентиляции.
Программа ремонта назначается с учетом обеспечения поточности ремонтных операций ВСУ.
Оборудование отделения по ремонту устройств отопления, водоснабжения и вентиляции.
Таблица 14. Ведомость оборудования отделения по ремонту устройств отопления, водоснабжения и вентиляции.
| Наименование |
Кол-во шт |
Примечание |
| 1. Слесарный верстак | 2 | 1800х880х800 |
| 2. Пресс для испытания котлов | 1 | 750х500х1200 |
| 3. Сверлильный станок | 1 | Тип НС – 12А |
| 4. Стенд для испытания труб | 1 | 2350х1350х1970 |
| 5. Моечная машина | 1 | 3000х1500х300 |
| 6.Шкаф для хранения инструмента и деталей | 9 | 800х500х1500 |
| 7.Шкаф для хранения материала | 1 | 1200х800х800 |
1.20 Организация работ в полимерном отделении
Отделение предназначено для изготовления и ремонта вагонных деталей из пластмасс и резины, а также для напыления полимерных материалов на поверхности металлических деталей вагона.
Программа ремонта назначается с учетом обеспечения поточности ремонтных операций ВСУ.
Оборудование полимерного отделения.
Таблица 15. Ведомость оборудования полимерного отделения.
| Наименование |
Кол-во шт |
Примечание |
| 1. Шкаф для нанесения покрытий на детали | 2 | 1500х600х500 |
| 2. Электропечь для нагрева деталей | 2 | N = 36кВт |
| 3. Пресс для капронового литья | 2 | N = 36кВт |
| 4. Верстак | 1 | 1200х800х800 |
| 5. Сушильный шкаф | 1 | N = 12кВт |
| 6. Электропечь для нормализации | 1 | N = 30кВт |
| 7. Стол поворотный | 1 | |
| 8. Шкаф для готовых изделий | 1 | 2000х600х1800 |
1.21 Организация работ в жестяно-кровельном отделении
В отделении изготавливают новые кожухи грязевиков, пороги, кожухи систем отопления, фановые и сливные трубы и другие детали, и узлы из кровельной жести.
Программа ремонта назначается с учетом обеспечения поточности ремонтных операций ВСУ.
Оборудование отделения жестяно-кровельного
В отделении используют следующее оборудование
- верстак;
- вальцы;
- ножницы рычажные;
- кантовочная установка;
- верстак для выполнения паяльных работ.
1.22 Определение параметров помещений вагонного пассажирского депо Ростов с учетом реконструкций
Таблица 16. Свод основных параметров помещений депо.
| Наименование отделения | Размеры, м |
Площадь М2 |
Объем М3 |
||
| длина | ширина | высота | |||
| ВСУ | 108 | 24 | 10,8 | 2592 | 27994 |
| МО | 60 | 24 | 10,8 | 1440 | 15552 |
| Тележечный участок | 48 | 12 | 7,2 | 576 | 4147 |
| Колесно-роликовый участок | 60 | 12 | 7,2 | 720 | 5184 |
| Механическое отделение | 30 | 12 | 4,2 | 360 | 1512 |
| Кузнечное отделение | 6 | 12 | 4,2 | 72 | 302 |
| Слесарно-комплектовочное | 6 | 12 | 4,2 | 72 | 302 |
| Обойное отделение | 6 | 12 | 4,2 | 72 | 302 |
| Отделение резки стекол | 6 | 12 | 4,2 | 72 | 302 |
| Деревообрабатывающее | 18 | 12 | 4,2 | 216 | 907 |
| АКП | 24 | 12 | 4,2 | 288 | 1209 |
| Отделение по ремонту кипятильников | 6 | 12 | 4,2 | 72 | 302 |
| Трафаретная | 3 | 12 | 4,2 | 36 | 151 |
| Жестяно-кровельное | 6 | 12 | 4,2 | 72 | 302 |
| Декоративного напыления | 6 | 12 | 4,2 | 72 | 302 |
| Электросилового оборудования | 9 | 12 | 4,2 | 108 | 454 |
| Полимерное отделение | 9 | 12 | 4,2 | 108 | 454 |
| Инструментальная | 9 | 12 | 4,2 | 108 | 454 |
| Сварочное отделение | 9 | 12 | 4,2 | 108 | 454 |
| Отделение ремонта отопления, водоснабжения, вентиляции | 9 | 12 | 4,2 | 108 | 454 |
| Ремонта электроаппаратуры | 9 | 12 | 4,2 | 108 | 454 |
| Ремонта холодильного оборудования | 9 | 12 | 4,2 | 108 | 454 |
| Ремонта электрических машин | 9 | 12 | 4,2 | 108 | 454 |
| Приточно-сушильное | 6 | 12 | 4,2 | 72 | 302 |
| Генераторное | 3 | 12 | 4,2 | 36 | 151 |
| Зарядное щелочных аккумуляторных батарей | 6 | 12 | 4,2 | 72 | 302 |
| Участок приготовления электролита | 6 | 12 | 4,2 | 72 | 302 |
| Участок ремонта щелочных аккумуляторных батарей | 3 | 12 | 4,2 | 36 | 151 |
| Участок ремонта кислотных аккумуляторных батарей | 3 | 12 | 4,2 | 36 | 151 |
| КПА | 18 | 12 | 4,7 | 216 | 907 |
| Всего | 64398 | ||||
1.23 Расчет отопления депо
Отопление производственных и служебно-бытовых помещений производит котельная, расположенная на территории депо.
Определяем расход тепла на отопление ВСУ по формуле (20)
Qo = C∙V(tb – tn) , кДЖ/час (20)
где : С- тепловая характеристика помещения, кДЖ/м3∙К∙час
с = 2,5 – для производственных помещений, с = 2 – для вспомогательных помещений , с = 1,65 – для служебно-бытовых;
V = 43546 м3 – объем ВСУ;
t 16oC – Расчетная внутренняя температура воздуха;
tH = -15oC – расчетная наружная температура воздуха.
QВСУ=2,5∙43546∙[16-(-15)] = 3374815 кДж/час.
Расход тепла на обогрев вагонов рассчитывается по формуле (21)
QB = QBуд ∙ n , кДж/час, (21)
Где QBуд = 756000 кДж/час – количество тепла, расходуемое на обогрев одного вагона;
n = 3 – количество обогреваемых вагонов.
QB = 756000 ∙ 3 = 2268000 кДж/час.
Расход тепла на подогрев наружного воздуха, проникающего через открытые ворота, определяем по формуле (22)
q = Z ∙ 0,237 ∙ (tB – tH) , кДж/час, (22)
где Z = 15000 м3 – количество проникающего воздуха через открытые ворота в течение 10 минут;
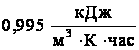 - тепловая
характеристика.
q = 15000∙0,995∙ [16-(-15)] = 462675 кДж/час.
Общее количество тепла, необходимое для отопления ВСУ составляет
 = 3374815+2268000+462675 = 6105490 кДж/час.
Расход тепла на отопление остальных производственных и вспомогательных помещений определяем по формуле (23)
Qвсп = с ∙ Vвсп (tв- tн) , кДж/час,(23)
где Vвсп = 23566 м3 - общий объем вспомогательных отделений.
Qвсп = 2 ∙ 23566 ∙ [16-(-15)] = 1461092 кДж/час.
Расход тепла на отопление служебно-бытовых помещений рассчитываем по формуле (24)
Qсл.б. = с∙ Vсл.б. ∙ (tв – tн), кДж/час,(24)
где Vсл.б. = 6762 м3 – объем служебно-бытовых помещений.
Qсл.б = 1,65 ∙ 6762 ∙ [16-(-15)] = 345876 кДж/час.
Расход тепла для нагрева воды душевых определяем по формуле (25)
Qg = 5∙ g ∙ t, кДж/час,(25)
где g = 168 ∙ (15+12) = 4536 кДж/час – удельный расход тепла на нагрев водопроводной воды для одной душевой;
5 – количество душевых;
t = 10 температура нагрева воды.
Qg = 5∙ 4536 ∙ 10 = 226800 кДж/час.
Для моечных машин расход тепла принимаем
Qм = 2520000кДж/час.
Общий расход тепла на нужды вагонного депо составляет:
Qобщ. = Qвсуоб + Qвсп + Qсл.б. + Qg + Qм = 6105490+1461092+345876+226800+2520000 = 10559258 кДж/час.
Исходя из этого определяем производительность котельной по формуле (26)
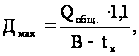 кг/час,(26)
где В = 2755 кДж/град - теплосодержание 1 кг пара;
tк = 90оС – температура конденсации пара при Р = 5 атм.
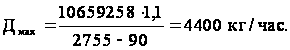
Производительность котельной составляет примерно 4,5 т/час.
Для выбора котла определяем производительность котла по формуле (27)
 ,
м2,(27)
где z = 30 – форсировка котла.
Н = 4400/30 = 147 м2.
Выбираем два котла марки ДЕ–3–ГМ, мощностью каждый по 3 т/час.
Определим годовую потребность в топливе по формуле (28)
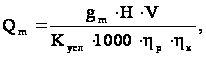 т/год,(28)
где gm = 105 кДж/час – суммарный расход тепла на 1 м3 здания;
Н = 20 – расчетное число рабочих часов котельной в сутки;
V = 73020 м3 - объем зданий;
Кусл = 29400 кДж/час – теплотворная способность условного топлива.
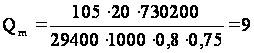 т/год.
1.24 Расчет потребности депо в электроэнергии
Годовой расчет электроэнергии кВт∙час на ремонт ЦМВ определяется по формуле (29) /7/
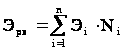 ,
кВт∙час, (29)
где Эi – расчетный расход электроэнергии на ремонт одного вагона i –го типа;
n – количество типов вагонов;
Ni – годовая программа ремонта вагонов i-го типа.
Эцмо = 990∙400=396000 кВт∙час;
Эцмк = 1000∙270=270000 кВт∙час;
Эцмм = 980∙40 = 39200 кВт∙час.
Эрв = 396000+270000+39200 = 705200 кВт∙час.
Годовой расход электроэнергии на освещение определяем по формуле (30)
Эосв = Мэл ∙ Тисп ∙ Кэк, кВт∙час,(30)
Где Мэл = 130 кВт – суммарная мощность осветительных электрических приемников;
Тисп = 1125 час – годовое использование максимума осветительной электронагрузки;
Кэк = 0,9 – коэффициент, учитывающий экономию энергии
Эосв = 130 ∙ 1125 ∙ 0,9 = 131625 кВт∙час.
Общий расход электроэнергии в депо составляет:
Эд = Эрв + Эосв = 705200+131625 = 836825 кВт∙час.
1.25 Расчет потребности депо в воде
Годовой расчет воды, поступающей из источников водоснабжения для производственных и хозяйственных нужд, определяем по удельным нормам расхода воды на один отремонтированный вагон.
Определяем годовой расход воды на производственные нужды по формуле (31) /7/
Qпр.вод = краз ∙ qпр ∙ Nв, м3, (31)
Где краз = 1,4 – коэффициент, учитывающий дополнительный расход производственной и противопожарного резерва воды на специальные нужды;
qпр =6,8 м3 – удельный расход производственной воды на один ремонтируемый вагон;
Nв = 710 – годовая программа ремонта вагонов.
Qпр.вод = 1,4 ∙ 6,8 ∙ 710 = 6760 м3.
Определяем расход воды на хозяйственные нужды по формуле (32)
Qпит.вод = qпит ∙ Nв , м3, (32)
Где qпит =2,9 м3 – удельный расход питьевой воды.
Qпит.вод =2,9 ∙ 710 = 2059 м3.
1.26 Расчет потребности депо в сжатом воздухе
Годовой расход сжатого воздуха в депо рассчитываем по нормам
удельного расхода его на один ремонтируемый вагон по формуле (33)
Qд.воз. = qвоз. ∙ Nв ∙ Кпот, м3 ,(33)
Где qвоз =480 м3 – удельный расход сжатого воздуха на один ремонтируемый вагон;
Кпот =1,6 – коэффициент, учитывающий потери воздуха через неплотности, вследствие износа оборудования.
Qд.воз = 480∙ 710 ∙ 1,6 = 545280 м3.
Потребная для деповских нужд подача компрессоров Qк определяется по формуле (34)
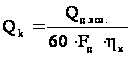 ,
м3/мин, (34)
где 60 – число минут в 1 час;
Fд = 1901 час = действительный фонд времени работы компрессоров с учетом сменности;
hк = 0,9 – КПД компрессоров.
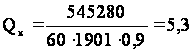 м3/мин.
Выбираем компрессор типа 302 ВП-10/8.
Разработаны мероприятия по усовершенствованию организации работ по ремонту пассажирских ЦМВ в вагонном депо Ростов СКЖД. В эти мероприятия входят реконструкция блока основных производственных участков и участка по ремонту автосцепок, находящегося в отдельностоящем здании, а так же оснащение участков и отделений современным оборудованием в соответствии с прогрессивными технологическими процессами. Произведен энергетический расчет депо.
2. КОНТРОЛЬНЫЙ ПУНКТ АВТОСЦЕПКИ
Участок предназначен для ремонта автосцепного устройства, поглощающих аппаратов, тяговых хомутов и деталей сцепного механизма, проверки и комплектовки автосцепок. Ремонт выполняется в соответствии с требованиями Инструкций по ремонту и обслуживанию автосцепного устройства подвижного состава железных дорог № ЦВ/0061 /8/.
На вагон автосцепное устройство устанавливается в соответствии с ГОСТ 3475-81 и требованиям рабочих чертежей завода-изготовителя. Корпуса автосцепок должны иметь ограничители вертикального перемещения.
2.1 Организация работ ремонта автосцепного оборудования в депо Ростов СКЖД
Ремонт автосцепного оборудования на соответствующем предприятии осуществляется на нескольких участках:
на участке ремонта автосцепки, расположенном в отдельностоящем производственном здании, ремонтируют головки автосцепок;
на специализированном участке механического отделения и в сварочном отделении ремонтируют поглощающие аппараты и тяговые хомуты.
Автосцепки с вагона снимают мостовым краном, а тяговые хомуты с поглощающими аппаратами – специальной тележкой. После занятия эти узлы направляют на очистку. Головки автосцепки обмывают в универсальной моечной машине, затем транспортируют на участок ремонта автосцепки на электрокаре и складируют на участке накопления.
Краном-балкой 14 автосцепки устанавливают на стенд 1 для разборки. Здесь же приводят контроль корпуса шаблонами и диагностику магнитопорошковым и вихретоковым методами. Детали механизма сцепления наплавляют на верстаки 2, где их осматривают и обмеривают. Исправные детали откладывают для дальнейшего использования.
При выявлении изгиба хвостовика и измерения зева корпуса автосцепки транспортируют в кузнечное отделение, находящееся в блоке основных участков, где их выправляют. После этого автосцепки направляются обратно в участок ремонта автосцепок.
При наличии у деталей неисправностей, требующих ремонт сваркой или наплавкой, их направляют в сварочную кабину. Корпус автосцепки краном-балкой 14 снимают со стенда и устанавливают в патрон кантователя, детали переносят в ручную и складывают на стол сварочного поста 18 Изношенные поверхности корпуса наплавляют полуавтоматом 16 детали ремонтируют ручной дуговой сваркой.
После ремонта сваркой и наплавкой детали проходят механическую обработку на фрезерном 3, строгальном 4, заточном 6 станках и приспособлении 5 для фрезеровки деталей сцепления.
Упрочнение наиболее сильно изнашиваемых поверхностей производят на специализированном участке индукционно-металлургическим способом (ИМС). Участок оснащен установкой Т 134 16 с охладителем 22 и манипулятором 23
После упрочнения корпус устанавливают на стенд 1 и производит сборку. Поверхности зева корпуса доводят до рабочей шероховатости ручной шлифовальной машины. По завершению всех работ автосцепки складывают на участке накопления, откуда их грузят на электрокару и транспортируют в ВСУ для постановки на вагон.
Существующая организация ремонта автосцепного оборудования содержит ряд недостатков. Во-первых, отсутствует единая система ремонта всех узлов автосцепного устройства на одном производственном участке, так, называемом КПА, что ведет к дополнительным производственным затратам и снижению меры ответственности за качество ремонта. Во-вторых,
при ремонте на участке встречаются противотоки. В-третьих, технологическое оснащение участка не удовлетворяет всем требованиям Инструкции № ЦВ/4006.
2.2 Предлагаемый вариант организации работ ремонта автосцепного оборудования в КПА
Автосцепное оборудование, снятое с вагона, транспортируют на электрокаре КПА. Поворотным краном 33 автосцепки снимают с электрокары и укладывают на транспортер-накопитель , с которого их подают, а моечную машину . Здесь их обливают водой под давлением и сушат.
С позиции очистки поворотным краном автосцепки подают на двухсторонний поворотный стенд для разборки и контроля. Корпуса обмеряют шаблонами и диагностируют феррозондовым методом на стенде 24 Детали сцепного механизма подают на верстаки 2, где их осматривают и обмеривают.
Корпуса автосцепок, имеющие уширение зева и изгиб хвостовика направляют в правильное отделение. Краном-балкой корпуса устанавливают на транспортер , а затем краном-укосином подают поочередно в электропечь и пресс . Здесь же правят предохранители замка и специальном приспособлении .
Тяговые хомуты в сборе поглощающими аппаратами устанавливают на стол, где из разбирают. После разборки поглощающие аппараты направляют в специализированное отделение, где их устанавливают на стенд для разборки и последующей сборки. Комплектующие части аппаратов сложены на стеллаже. Тяговые хомуты и упорные плиты осматривают, диагностируют на столе . Неразрушающий контроль хомутов, проводят феррозондовым методом, оборудование для которого находятся на стенде .
При выявлении неисправностей, требующих ремонта сваркой или наплавкой, детали с позиции контроля направляют в сварочную кабину.
Корпус автосцепки краном-балкой снимают со стенда и устанавливают в патрон кантователя , тяговые хомуты тем же способом укладывают на стол сварочного поста . Эти детали наплавляют полуавтоматом 16 Мелкие детали ремонтируют ручной дуговой сваркой на сварочном посту 18.
После выполнения сварочно-наплавочных работ все детали на позицию механической обработки, оборудованной фрезерным 3, строгальным 4 и заточным 6 станками, а также приспособлениями 5 для обработки внутренних поверхностей корпуса и приводом и приспособлением для фрезеровки деталей механизма сцепления 3.
С позиции механической обработки детали, требующие уточнения поверхностей, направляют в отделение упрочненной наплавки. Здесь посредством токов высокой частоты, вырабатываемых установкой ТВЧ с охладителем , производят упрочнение наиболее изнашиваемых поверхностей корпуса автосцепки, тягового хомута, замка и замкодержателя ИМС. К индукторам детали подают и помощью манипуляторов .
По мере остывания после ИМС корпуса и детали подают на стенд для сборки, а тяговые хомуты на стенд для комплектовки с поглощающими аппаратами. После завершения сборочных работ узлы складывают на участке накопления, откуда их на электрокаре транспортируют в ВСУ.
Преимуществами предложенного варианта организации работ автосцепного оборудования являются:
организация полноценного КПА с наличием необходимого технологического оснащения;
возможность избежания противотоков в процессе ремонта;
увеличение годовой программы ремонта участка и снижение себестоимости.
Технология ремонта автосцепок представлена в виде маршрутных карт.
2.3 Годовая программа ремонта автосцепного оборудования КПА
Программа ремонта определяется из расчета количества автосцепных комплектов, поступающих из ВСУ и с ПТО:
Nавт = Nв ∙2∙1,2, авт.ком.,(35)
где 2 – количество автосцепных комплектов на одном вагоне;
1,2 – коэффициент, учитывающий 20% комплектов от годовой программы, поступающих с ПТО.
Nавт = 710 ∙ 2 ∙ 1,2 = 1704 авт.ком.
При такой программе ремонта участка внедрение поточно-конвеейрной линии /9/ не целесообразно, так как будет простой оборудования. Таким образом предлагаемый стационарный метод ремонта при перемещении деталей по отделениям удовлетворяет потребность ВСУ и ПТО в отремонтированном автосцепном оборудовании.
2.4 Определение штата работников КПА
Расчет штата рабочих для ремонта автосцепного устройства в КПА производим по формуле (36)