Проект пассажирского вагонного депо с разработкой контрольного пункта автосцепки
где Навт = 7,2 чел.-час – трудоемкость ремонта автосцепного устройства.
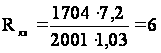 чел.
Приведенный расчет удовлетворяет определенной ранее численности работников по ремонту автосцепного устройства при расчете штата депо.
Распределение работников по профессиям представлено в таблице 17.
Таблица 17 Штатная ведомость работников КПА.
| Профессия |
Трудоемкость Навт, чел.-час |
Количество, чел. |
| Слесарь | 2,4 | 2 |
| Строгальщик | 1,2 | 1 |
| Сварщик | 1,2 | 1 |
| Термист | 1,2 | 1 |
| Дифектоскопист | 1,2 | 1 |
| Итого | 7,2 | 6 |
2.5 Определение производственной площади
Реконструированный участок КПА имеет следующие размеры: L = 19м, В = 9м, Н = 4,7м.
Исходя из этих данных определяем площадь КПА
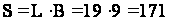 м2
Принятая площадь удовлетворяет нуждам депо и ПТО по ремонту автосцепных устройств и нормам размещения оборудования.
2.6 Контроль корпуса автосцепки феррозондовым методом
До настоящего времени для контроля корпуса автосцепки в депо Ростов СКЖД использовали 2 метода:
магнитопорошковый для контроля хвостовика;
вихретоковый для контроля неровных поверхностей головы автосцепки.
Для уменьшения затрат на технические средства контроля и трудоемкости работ предлагаем внедрить магнитный неразрушающий контроль корпуса автосцепки феррозондовым методом.
Феррозондовый метод неразрушающего магнитного контроля основан на обнаружении магнитных полей рассеяния, вызванных поверхностными и подповерхностными дефектами в намагниченных деталях. Этот метод позволяет контролировать детали как плоскими поверхностями, так и со сложной геометрической формой, меняется лишь тип феррозондового преобразователя (ФП), что при контроле корпуса автосцепки, имеющего сложную конфигурацию, имеет большое значение.
Порядок выполнения феррозондового неразрушаемого контроля корпуса автосцепки регламентирует приложение к РД 32.149/I-2000 /10/.
К техническим средством контроля корпуса относится:
прибор магнитоизмерительный феррозондовый комбинированный
Ф – 205.30А ;
намагничивающие устройства МСН 11-01 и МСН 12-01 ;
стандартный образец СОП-НО-23.
Прибор магнитоизмерительный феррозондовый комбинированный Ф-205.30А.
Прибор Ф-205.30А МКИЯ. 427633.001-30А МКИЯ. 427.633.001 позволяет выполнять следующие основные операции:
- «ввод технологической операции» позволяет вводить в память прибора заголовок с информацией о детали, которую предполагается контролировать в рамках операции «обнаружение дефектов». Под этим же заголовком может вводиться таблица измерений, выполняемых в рамках операции «запись характеристик поля»;
- «обнаружение дефектов» сводится к обнаружению поверхностных и подповерхностных дефектов;
- «измерение постоянного поля» позволяет измерять величину и знак проекции вектора напряженности магнитного поля на продольную и нормальную ось ФП;
- «запись характеристик поля» позволяет записывать в память прибора до 16000 значений поля и градиента;
- «передача информации на компьютер» предусматривает передачу на компьютер данных, полученных и введенных в прибор в рамках операции «ввод технологической информации» и «запись характеристик поля».
Условия эксплуатации прибора:
- температура окружающего воздуха от +5оС до +40оС;
- относительная влажность воздуха от 30 до 90% при температуре +25оС;
- атмосферное давление от 630 до 800 мм рт. ст.
Работа с прибором Ф-205.30А производится в соответствии с
руководством по эксплуатации МКИЯ. 427633.001.30А РЭ, Форма хранения и вывод информации определена в документе «Паке программ РМД-1 и руководстве эксплуатации МКИЯ.НД-30 РЭ.
Прибор Ф-205.30А укомплектован феррозондовыми преобразователями двух типов:
ФП с базой 4 мм – для контроля хвостовика автосцепки;
ФП с базой 3 мм – для контроля переходов и сопряжений на голове автосцепки.
Форма насадки указывает на тип преобразователя (рис.1)
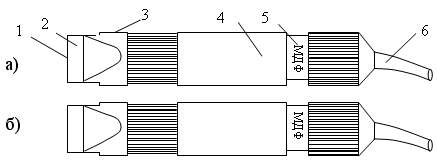
1 – основание; 2 – защитный колпачек; 3 – метка; 4 – корпус; 5 – этикетка; 6 – гибкий кабель.
Рисунок 1. ФП МДФ 9405.130 с базой 4 мм (а), ФП МДФ 9405.30 с базой 3 мм (б).
Намагничивающие устройства.
Намагничивающая система МСН 11-01 на постоянных магнитах предназначена для намагничивания корпуса автосцепки. МСН 11-01 представляет собой Г-образную магнитную систему, у которой изменяется расстояние между магнитными полюсами (чертеж И9.047.1.039.06.Д, рис.1). Система имеет постоянные магниты, расположенные в кассете 6 и цилиндрическом полюсе4. Кассета и полюсы имеют окраску, указывающую на полярность (красный цвет – южный полюс, синий цвет – северный полюс). От механических повреждений магниты предохранены полюсными наконечниками 7 и 4. Кассета с магнитами и полюсным наконечником крепится латунными винтами к треугольному магнитопроводу 5, образуя другой полюс системы. Полюса соединяются друг с другом штангой 3.
Прямоугольный магнитопровод может перемещаться и фиксируется на штанге с помощью цангового зажима 2. Максимальное расстояние между полюсами ограничивает гайка 1, расположенная на конце штанги.
МСН 11-01 создает в корпусе автосцепки магнитный поток, необходимый для возникновения на дефектах магнитных полей рассеяния. Работа с намагничивающим устройством ведется в соответствии с Руководством по эксплуатации МСН 11 РЭ.
Приставное намагничивающее устройство МСН 12-01 на постоянных магнитах предназначено для намагничивания зева корпуса автосцепки. Устройство представляет собой V-образную магнитную систему с гибким магнитопроводом из материала с высокими магнитной проницаемостью и индукцией насыщения (чертеж И9.47.1.039.06.Д, рис.2). Оно содержит постоянные магниты большой мощности, расположенные в держателях 2. Держатели имеют окраску, указывающую на полярность (красный цвет – южный полюс, синий цвет – северный полюс). От механических повреждений магниты предохранены полюсными наконечниками 1. Полюса соединены друг с другом гибким магнитопроводом в кожаном чехле. Максимально расстояние между полюсами ограничивается длиной магнитопровода.
Устройство создает в объекте контроля магнитный поток, необходимый для возникновения на дефектах магнитных полей рассеяния. Робота с устройством производится в соответствии с Руководством по эксплуатации МСН –12 РЭ.
Стандартный образец СОП – НО – 23.
Стандартный образец СОП-НО-23 предназначен для настройки рабочей чувствительности и проверки работоспособности дефектоскопов при контроле корпусов автосцепок.
Стандартный образец (рис.2) представляет собой пластину, размером 300х40х10 мм из стали 20ГФЛ с нанесенными на ней 3-мя искусственными дефектами. Пластина является частью замкнутой магнитной системы с
магнитопроводами и постоянными магнитами.
Магнитная система стандартного образца содержит устройство 3, позволяющее регулировать величину магнитного потока в образце. Величина магнитного потока изменяется от нуля до максимального значения при вращении ручки 3. Фиксатор 7 предназначен для предотвращения самопроизвольного проворачивания регулирующего устройства 6.
Искусственные дефекты стандартного образца изготовлены таким образом, что бы градиент их полей рассеяния был равен градиенту поля рассеяния максимального допустимого дефекта корпуса автосцепки.
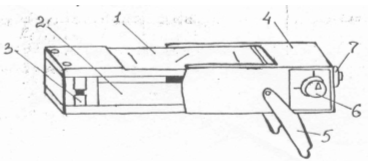
Рисунок 2. Стандартный образец СОП-НО-23
1 – пластина с искусственными дефектами; 2 – магнитопровод; 3 – регулирующее устройство с постоянными магнитами; 4 – кожух; 5 – опора; 6 – ручка регулирующего устройства; 7 – фиксатор регулирующего устройства.
Технология контроля.
Технологический процесс феррозондового контроля корпуса автосцепки представлен в виде карты контроля корпуса автосцепки феррозондовым методом (чертеж И9.47.1.039.07.Д).
При контроле корпуса необходимо знать критерий браковки по экс-плуатационным и литейным дефектам, которые представлены в таблице 18.
Таблица 18 Критерии браковки корпуса автосцепки.
| Зона контроля | Характеристика дефекта | Критерии браковки | Применяемые меры |
|
Переход от головы к хвостовику |
Трещины поперечные и наклонные: -не переходящие на сопряженные поверхности |
Глубиной менее 15 мм | Ремонт |
| Суммарная длина нескольких трещин менее 110 мм | Ремонт | ||
| Глубиной более 15 мм | Исключить из инвентаря | ||
| Суммарная длина нескольких трещин более 110 мм | |||
| -переходящие на сопряженные поверхности | Независимо от размера | Исключить из инвентаря | |
| Хвостовик |
Трещины поперечные и наклонные: |
Корпус проработавший менее 20 лет: суммарная длина нескольких трещин менее 150 мм | Ремонт |
| суммарная длина нескольких трещин более 150 мм | Исключить из инвентаря | ||
| Корпус поработавший более 20 лет: суммарная длина нескольких трещин менее 100 мм | Ремонт | ||
| суммарная длина нескольких трещин более 100 мм | Исключить из инвентаря | ||
| Трещины поперечные и наклонные, заваренные и не заваренные в зоне изгиба | Независимо от размера | Исключить из инвентаря | |
| Кромка отверстия для клина тягового хомута |
Трещины поперечные и наклонные: -не переходящие на сопряженные поверхности |
Независимо от размера | Ремонт |
| -переходящие на сопряженные поверхности | Независимо от размера | Исключить из инвентаря | |
| Перемычка хвостовика |
Трещины поперечные и наклонные: -не переходящие на сопряженные поверхности |
Независимо от размера | Ремонт |
| -переходящие на сопряженные поверхности | Независимо от размера | Исключить из инвентаря | |
| Кромки контура большого зуба | - плоскости наружных ребер большого зуба | Независимо от размера | Ремонт |
| - выходящие за горизонтальные плоскости наружных ребер большого зуба | Независимо от размера | Исключить из инвентаря | |
| Верхний угол отверстия для замка |
Трещины поперечные и наклонные по отношению к кромке отверстия: - не выходящие за горизонтальную поверхность головы |
Независимо от размера | Ремонт |
| - выходящие за горизонтальную поверхность головы | Независимо от размера | Исключить из инвентаря | |
| Верхний угол отверстия для замкодержателя |
Трещины поперечные и наклонные по отношению к кромке отверстия: - не выходящие за положение верхнего ребра со стороны большого зуба |
Независимо от размера | Ремонт |
| - выходящие за положение верхнего ребра со стороны большого зуба | Независимо от размера | Исключить из инвентаря | |
| Нижний угол для замкодержателя | Трещины поперечные и наклонные по отношению к кромке отверстия | Длиной менее 20 мм | Ремонт |
| Длиной более 20 мм | Исключить из инвентаря | ||
| Нижний угол для замка | Трещины поперечные и наклонные по отношению к кромке отверстия | Длиной менее 20 мм | Ремонт |
| Длиной более 20 мм | Исключить из инвентаря | ||
| Переход от ударной поверхности к боковой стенке большого зуба | Трещины поперечные и наклонные по отношению к кромкам контура большого зубы | Независимо от размера | Исключить из инвентаря |
| Переход от боковой стенки к тяговой поверхности большого зуба | Трещины поперечные и наклонные по отношению к кромкам контура большого зубы | Независимо от размера | Исключить из инвентаря |
| Все контролируемые поверхности | Литейные дефекты | ||
| Раковины трещиновидные |
Независимо от длинны: - глубиной менее 7 мм |
Ремонт | |
| - глубиной более 7 мм | Исключить из инвентаря | ||
2.7 Пресс для выправления корпуса автосцепки
Для правки корпусов применяется гидравлический пресс. Пресс состоит из рамы 1 (чертеж И9.47.1.039.03 ГЧ), на которой закреплены гидравлические цилиндры: вертикальный 2 усилием 500 кН и горизонтальный усилием 250кН. На штоках указанных цилиндров шарнирно закреплены нажимные элементы 3 и 8, имеющие очертания, соответствующие конструкции корпуса автосцепки в зоне выправляемых мест. Подача рабочей жидкости в цилиндры 2 и 7 осуществляется насосом 9 и электродвигателем 10. Резервуар 6 служит как компенсатор для размещения жидкости.
При правке изогнутого корпуса 4 автосцепки его устанавливают на профильную опору 5 и включают двигатель насоса гидропривода. Жидкость подается в вертикальный цилиндр 2, предназначенный для исправления изгибов хвостовиков в горизонтальной плоскости и для сжатия расширенного зева, или в цилиндр 7, служащий для исправления изгибов хвостовика в вертикальной плоскости корпуса. Пресс допускает производить правку корпуса одновременно в двух плоскостях в зависимости от характера деформации. После выправления нажимные элементы гидравлических цилиндров устанавливаются в исходное положение и корпус с помощью манипулятора вынимается из пресса. При сжатии расширенного зева между малым и большим зубьями устанавливается специальный ограничитель.
Расчет гидропривода пресса для выправления корпуса автосцепки.
Применяется электрогидравлический привод (рисунок 3), который способен развивать большие усилия /11/
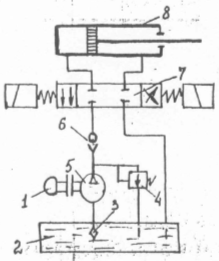
Рисунок 3. Схема электрогидравлического привода.
1 - электродвигатель; 2 - резервуар с маслом; 3 – фильтр; 4 – предохранительный клапан; 5 – насос; 6 – обратный клапан; 7 –гидрораспылитель; 8 – цилиндр гидропривода.
Для данного пресса расчет производится двух гидроцилиндров:
вертикального DВ = 0,35 м; dшm.в = 0,15 м; Рmв = 500кН
горизонтального DГ = 0,25 м; dшm.г = 0,10 м; Рmг = 250кН;
Определяем усилие, развиваемое гидроприводом по формуле (37)
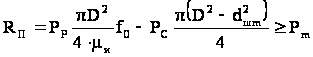 , Н, (37)
где РР - рабочее давление жидкости в полости цилиндра, Па, определяемое по формуле (38)
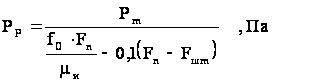 (38)
где Рm – усилие рабочее, Н;
f0=0.85 – коэффициент, учитывающий трение уплотняющих устройств;
 =1,2
– коэффициент,
учитывающий
трение масла;
Fn –площадь поперечного сечения цилиндра, м2;
Fшm-площадь поперечного сечения штока, м2;

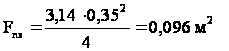
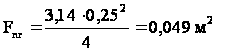
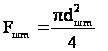
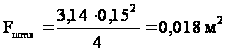
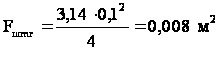
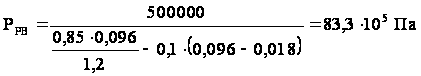
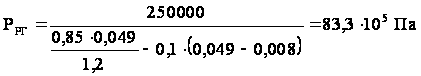
РС=0,1РР – величина противодействия сливной полости.
РС.В.=0,1Ч83,3Ч105=8,33Ч105 Па
РС.Г.=8,33Ч105 Па
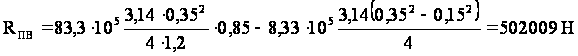
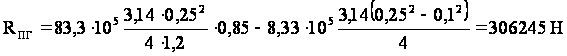
 Определяем
расход масла
по формуле (39)
 , м3/с (39)
где S – ход поршня, SВ = 0,35 м; SГ = 0,3 м
tnx =15 c – длительность прямого хода.
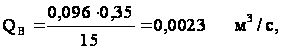
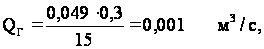
Подачу насоса QН и давление РН необходимо определить с учетом утечек жидкости и потерь во времени по формулам (40) и (41)
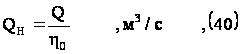
где
 - объемный КПД.
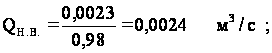
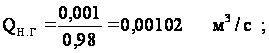
 , Па , (41)
где
 –коэффициент,
учитывающий
потери давления:

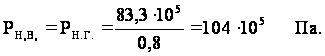
Определяем диаметры нагнетательного и всасывающего трубопровода по формуле (42).
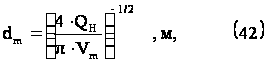
где Vm – скорость течения жидкости в трубопроводе,
Vm.наг= 5 м/с; Vm.вс= 2 м/с;
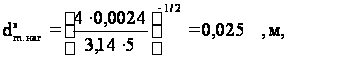
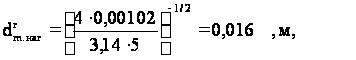
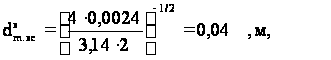
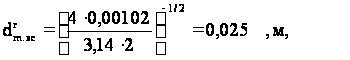
Длительность цикла работы гидросистемы определяем по формуле (43) для обоих цилиндров:
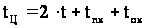 ,
с, (43)
где t=0.1 с –время срабатывания гидрораспределителя;
tnx=15 с длительность прямого хода;
tок=0,9 Ч tnx =0,9Ч 15=13,5 с – длительность обратного хода;
tЦ=2Ч0,1+15+13,5=28,7 с.
Выбор двигателя для гидропривода.
Выбор двигателя определяем, исходя из потребной мощности, по формуле (44) по большому усилию /11/
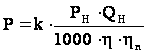 , кВт (44)
где k – коэффициент запаса на случай перегрузки двигателя, k = 1.1 ;
РН =10400 кПа – давление, которое должен создавать насос;
QН=0,0024 м3/с – подача насоса;
h = 0,85 – полный КПД насоса;
hn=1 – КПД передачи.
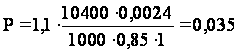 кВт
Принимаем двигатель мощностью 1 кВт.
Предложена реконструкция участка по ремонту автосцепки пассажирского вагонного депо Ростов СКЖД с организацией КПА со всеми ему присущими отделениями и оснащением участка современным технологическим оборудованием в соответствии с Инструкцией по ремонту автосцепного устройства. Определены годовая программа штата работников и производственная площадь КПА, которые удовлетворяют потребности депо и ПТО в отремонтированном автосцепном оборудовании. Для улучшения процесса магнитного контроля предложен феррозондовый метод контроля. В качестве механизации рассмотрен гидравлический пресс для выправления корпусов автосцепок с расчетом гидропривода.
3. АНАЛИЗ ИЗНОСОВ И НЕИСПРАВНОСТЕЙ КОРПУСА АВТОСЦЕПКИ
В настоящее время на пассажирских вагонах железных дорог России и других стран СНГ для соединения единиц подвижного состава используется автосцепка жесткого типа СА-3. Для выборки зазоров в автосцепном устройстве с целью снижения продольных ускорений пассажирские вагоны дополнительно оборудуются буферами.
Применение автосцепки СА-3 на пассажирских вагонах имеет ряд недостатков. В частности , мягкий рессорный комплект тележек приводит к большим относительным вертикальным перемещениям автосцепок в процессе движения и соответственно к их интенсивному износу, появляется опасность саморасцепов, возникает высокий уровень шума из-за частых ударов хвостовика автосцепки о центрирующую балочку.
3.1 Характеристика дефектов корпуса автосцепки
Корпус автосцепки при работе испытывает значительные динамические нагрузки, действующие в различных плоскостях, большие перепепады температур. Значительные продольные и поперечные нагрузки появляются при входе состава в кривые участки пути или выходе из них, при переломах профиля железнодорожного полотна , на сортировочных станциях и горках , при трогании с места и торможениях. Перегрузки возникают от несинхронности колебаний сочлененных вагонов. Сложный профиль корпуса автосцепки также является естественным источником концентрации внутренних напряжений.
Основной причиной ремонта и замены этой детали при плановых текущих ремонтах является износ.
К основным неисправностям корпуса автосцепки относятся:
- износы тяговых поверхностей большого и малого зубьев и износы ударных поверхностей большого зуба и зева существенно ухудшают продольную динамику вагонов и могут являться причиной саморасцепов;
- износ поверхностей корпуса в месте соприкосновения с поверхностями проема ударной розетки происходит в случае отклонения оси корпуса в вертикальной и горизонтальной плоскостях.
При проходе вагонов в кривых малого радиуса и особенно при сцеплении вагонов с разной длинной консольной части рамы оси автосцепки отклоняются и на первом этапе подвергаются износу вертикальные стенки корпуса автосцепки. Прочность стенок становится недостаточной при определенном износе, хвостовик начинает изгибаться в горизонтальной плоскости. При прохождении переломов профиля пути возникает заклинивание автосцепок в контуре зацепления. В результате этого хвостовик автосцепки упирается через тяговый хомут в верхнее перекрытие хребтовой балки и начинает поднимать вагон. Это приводит к изгибу хвостовика в вертикальной плоскости или изломам маятниковых подвесок смежной автосцепки.
- износ упорной поверхности хвостовика от взаимодействия с упорной плитой, износы стенок отверстия от взаимодействия с клином хомута являются причиной износа перемычки хвостовика; износ в месте сопряжения хвостовика с тяговым хомутом. Основной причиной этих износов является существенное увеличение продольных сил;
- износ поверхности упора головы автосцепки в выступ ударной розетки происходит из-за недостаточной эффективности поглощающих аппаратов в определенных поездных ситуациях;
- трещины в месте перехода от головы к хвостовику характеризуется хрупким разрушением и в большинстве своем происходят в результате износа перемычки;
- трещины в углах окон под замок и замкодержатель и трещины в углах образованных ударной стенкой зева и боковой стенкой большого зуба, а так же между этой стеной и тяговой стороной большого зуба. Эти трещины образуются в результате влияния концентрации напряжений в зонах перехода от одной поверхности к другой.
3.2 Меры повышения надежности корпуса автосцепки в эксплуатации
Мерой повышения износостойкости ударных поверхностей большого зуба и зева служит упрочнение этих поверхностей индукционно-металургическим способом. Этот способ позволяет увеличить срок службы корпуса между ремонтами в 2 раза.
Мерой уменьшения износов при вертикальных перемещениях автосцепок, опасности саморасцепов и высокого уровня шума может стать применение новой автосцепки. Такая автосцепка разработана ВНИИЖТом совместно с Тверским вагоностроительным заводом.
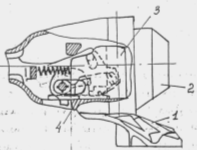
1- направляющий рог; 2 – большой зуб; 3- замок подпружиненный; 4 – предохранитель.
Рисунок 4. Автосцепка жесткого типа.
Автосцепка жесткого типа не допускает в сцепленном состоянии взаимных вертикальных перемещений. Для этого автосцепка оснащена направляющим рогом, который в процессе сцепления взаимодействует с нижней наклонной поверхностью большого зуба смежной сцепки и таким образом устанавливает их сносно, независимо от разности высот автосцепок перед сцеплением.
Новый механизм сцепления, разработанный ВНИИЖТом, имеет преимущества перед типовым. Подпружиненный замок не перекатывается как в автосцепке СА-3, а перемещается поступательно , что вместе с предохранителем полностью исключает опасность самопроизвольного расцепления автосцепок.
Для опоры автосцепки жесткого типа должно использоваться центрирующее устройство с упругой опорой хвостовика, например подпружиненная центрирующая балочка. Это исключит опасность передачи вертикальной нагрузки через автосцепку на смежный вагон при переломах профиля пути.
Опытные образцы автосцепки были изготовлены Брянским машиностроительным заводом и прошли стендовые испытания на Экспериментальном кольце ВНИИЖТа, которые показали надежную сцепляемость новой сцепки, как с аналогичной, так и с типовой.
Такая сцепка позволит увеличить межремонтные сроки эксплуатации и значительно уменьшить шум при движении поезда. Она взаимозаменяема с автосцепкой СА-3 и может устанавливаться на пассажирские вагоны эксплуатационного парка при проведении плановых видов ремонта.
Эта автосцепка также обеспечивает повышение безопасности движения поездов благодаря использованию разработанного ВНИИЖТом нового расцепного привода.
Его расцепкой рычаг 1 дополнительно оборудован третьим блокирующим плечом 2, которое связано с нижней частью балансира валика подъемника 3 блокирующей цепью 4 в дополнение к имеющейся на всех вагонах расцепкой цепи 5. Такая модернизация расцепного привода не препятствует расцеплению автосцепок при переформировании поездов.
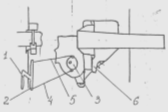
1 – расцепной рычаг; 2- блокирующее плечо; 3 – валик подъемника; 4 – блокирующая цепь; 5 – расцепная цепь; 6 – ограничитель вертикальных перемещений.
Рисунок 5. Новый расцепной приыод.
Вместе с тем, в случае обрыва автосцепки обе цепи натягиваются одновременно и при дальнейшем расхождении вагонов сначала обрывается расцепная цепь 5, выполненная меньшей прочности, а затем блокирующая 4. При этом расцепления автосцепок не происходит. Таким образом, при наличии нового расцепного привода оборвавшаяся автосцепка сохраняет сцепленное положение со смежной и не падает на путь. Такой расцепной привод может использоваться не только с автосцепкой жесткого типа, но и с типовой, оборудованной ограничителем вертикальных перемещений 6.
Предложенные конструкции автосцепного устройства представлены в статье старшего научного сотрудника ВНИИЖТа, кандидата технических наук Беляева В.И., заведующего лабораторией автосцепки ВНИИЖТа Ступина Д.А. , заместителя руководителя департамента пассажирских сообщений МПС РФ Кузнецова А.
Произведен анализ износов и неисправностей корпуса автосцепки и определены причины их возникновения. В связи с этим, предложены меры повышения надежности корпуса автосцепки в эксплуатации, связанные с процессом ремонта и улучшением конструкции автосцепных устройств. Эти меры призваны уменьшить износы при перемещении вагонов,