Совершенствование организации и технологии технического обслуживания и текущего ремонта грузовых автомобилей
Для автоматических выключателей определим ток установки:
 ,
(4.8)
где
 - ток пуска, А
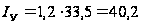 А.
Для магистральной сети, при нескольких электропотребителях, ток плавкой вставки будет равен:
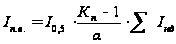 ,
(4.9)
где
 - ток получасового
максимума.
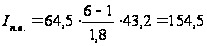 А.
Выбираем плавкую вставку на ток 170 А.
4.4 Организация рабочего места по сборке узлов с обеспечением требований эргономики и инженерной психологии
4.4.1 Понятие об инженерной психологии и эргономике
Усложнение производственных процессов и оборудования изменили функции человека в современном производстве: возросла ответственность решаемых задач; увеличился объем информации, воспринимаемой работающим, и быстродействие оборудования. Работа человека стала сложнее, возросла нагрузка на нервную систему и снизилась нагрузка физическая. В ряде случаев человек стал наименее надежным звеном системы "человек-машина". Возникла задача обеспечения надежности и безопасности работы человека на производстве. Эту задачу решает эргономика и инженерная психология.
Эргономика (от греческого ergon - работа и nomos - закон) - научная дисциплина, изучающая человека в условиях его деятельности, связанной с использованием машин. Цель эргономики - оптимизация условий труда в системе "человек-машина". Эргономика определяет требования человека к технике и условия ее функционирования. Эргономичность техники является наиболее обобщенным показателем свойств и других показателей техники.
Инженерная психология - научная дисциплина, изучающая закономерности информационного взаимодействия человека и техники для проектирования, создания и эксплуатации СЧМ. Инженерная психология исследует процессы приема, хранения, переработки и реализации информации человеком. На основании закономерностей психических, психофизиологических процессов и свойств человека она определяет требования к техническим устройствам и построению СЧМ, а также требования к свойствам человека-оператора.
В качестве обобщенных показателей деятельности оператора и СЧМ инженерная психология использует эффективность, надежность, точность, быстродействие.
Научную основу эргономики составляют анатомия, физиология и психология. Анатомия составляет теоретическую основу антропометрии и биомеханики.
Задачами эргономики как прикладной дисциплины являются:
проектирование системы "человек-машина", то есть распределение функций между человеком и машиной;
проектирование рабочего пространства так, чтобы физическое окружение соответствовало характеристикам человека;
проектирование окружающей среды в соответствии с требованиями оператора;
проектирование рабочих ситуаций (продолжительность рабочего дня, перерывы для отдыха и т.п.).
Инженерная психология, как это следует из вышеизложенного, является практически составной частью эргономики, решающая задачи организации СЧМ путем:
распределения функций между человеком и машиной;
анализа функций, выполняемых человеком в СЧМ;
проектирования системы информации, выбора чувствительного канала;
конструирования средств управления;
проектирования рабочих мест;
обеспечение удобства технического обслуживания машин;
подбора кадров и их профессиональной подготовки.
4.4.2 Рациональная организация рабочего места по техническому обслуживанию и ремонту автомобилей
Рациональная организация рабочего места по техническому обслуживанию и ремонту автомобилей представлена на рисунке 4.1.
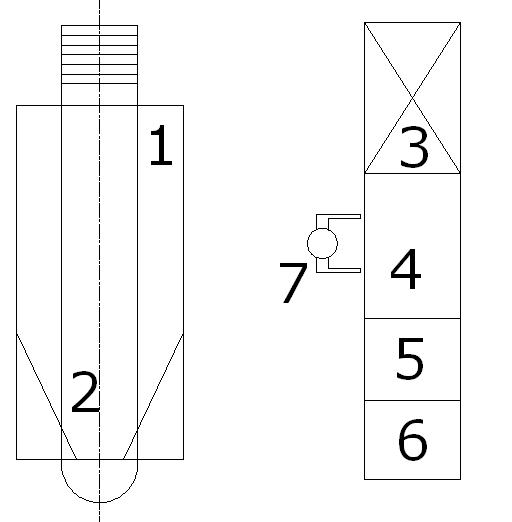
1 – автомобиль, 2 – смотровая яма, 3 – шкаф для инструментов, 4 – рабочий стол, 5 – урна для утилизации отходов, 6 – мойка, 7 – исполнитель.
Рисунок 4.1 - Рациональная организация рабочего места по техническому обслуживанию и ремонту автомобилей.
Для обеспечения безопасности при проведении технического обслуживания и ремонта автомобилей, движения работника не должны быть ущемлены в пространстве. Размах рук рабочего в стороны, составляет 90˚, что позволяет оптимально проводить ремонтные работы с агрегатами. Рабочее место должно содержать все необходимое для проведения ТО и ТР автомобилей. Столы, шкафы, оборудование и оснастка предусматривает расположение от смотровой ямы на расстоянии не меньше чем 3,8 м. В смотровой яме предусматривается освещение. Наличие в смотровой яме посторонних предметов и отработанных деталей, не допускается.
На рабочем месте необходима мойка, как для очистки деталей, так и для очистки рук работника. Необходимым элементом на рабочем месте работника по исполнению работ по ТО и ТР является урна для утилизации отходов: промасленной ветоши, негодных деталей и прочее, так как скапливание отходов в неустановленных местах, ведет к загромождению проходов, смотровых ям.
В шкафах для инструмента должны находиться только необходимые в работе приспособления и инструменты. Они должны быть в чистом виде и рабочем состоянии.
Автомобиль на рабочем месте располагается строго на смотровой яме, а колеса автомобиля выставлены параллельно кромок смотровой ямы.
Работники обеспечиваются спецодеждой, спецобувью и средствами индивидуальной защиты согласно нормам, установленных типовыми отраслевыми нормами для работников автомобильного транспорта и шоссейных дорог от 16.12.1997 г., № 63.
4.5 Применение устройств и средств по очистке сточных вод от маслопродуктов
На этапе выполнения технического обслуживания и ремонта автотранспортных средств загрязнение сточных и поверхностных вод происходит в больших объёмах и связано с процессами технологических операций (замена эксплуатационных материалов на определённом пробеге транспортных средств), работами на производственных участках (агрегатном и малярном).
В данном разделе предлагается установка для очистки сточных вод от маслопродуктов, образующихся при мойке автомобилей и их узлов, и вод с площадок стоянки автотранспорта - рисунок 4.2 [7].
Маслопродукты, попадающие в сточные воды в процессе эксплуатации и обслуживания техники, представлены в основном смазочными маслами и в небольшом количестве - автомобильными бензинами и дизельным топливом. Состав их определен типом и назначением машин. Основная масса содержащихся в сточных водах нефтепродуктов (85,4%) представлена частицами размером 140—200 мкм, и их удаление из сточных вод путем отстаивания и фильтрования не представляет особых затруднений. Гораздо труднее удалить частицы размером 3-100 мкм, находящиеся в растворенном или взвешенном состоянии. Существенную помощь в этом может оказать передвижная установка для очистки маслосодержащих сточных вод, разработанная (А. с. СССР № 4901908, МКИ С 02 Р 1/24, 1/40).
Установка (рисунок 1) включает трехсекционный горизонтальный отстойник, имеющий наклонные перегородки с переломами в горизонтальной и вертикальной плоскостях, камеру для сбора маслопродуктов, фильтр тонкой очистки, гидроэжекторы для вывода шлама из шламонакопителей, насосную установку с эжектором подачи воздуха.
Для удаления из сточных вод основной массы взвешенных веществ и маслопродуктов служит горизонтальный отстойник с элементами флотатора.
Флотация сточных вод предназначена для интенсификации процесса всплывания маслопродуктов при обволакивании их частиц пузырьками воздуха, подаваемого в сточную воду. В основе процесса – молекулярное слипание частиц масла и пузырьков тонкодиспергированного в воде воздуха. Образование агрегатов ,,частица-пузырьки воздуха” зависит от их столкновения друг с другом и т.д.
Блок тонкослойного отстаивания имеет наклонные перегородки с переломами в вертикальной и горизонтальной плоскостях. Отстойник разделен вертикальными перегородками на две флотационные и одну отстойную камеры. Наличие в устройстве наклонных перегородок (четыре перелома с углами соответственно для первой флотационной камеры 60°, 45°, 95°, 40°, для второй — 65°. 55°, 95°. 40°) позволяет увеличить длину прохождения очищаемой водой периметра флотационной камеры, и степень выделения из объема маслопродуктов.
Равномерное распределение стоков по площади поперечного сечения отстойника достигается с помощью распределительных трубопроводов, подающих стоки к противоположной стенке камеры.
Устройство работает следующим образом. Насосная установка подает сточные воды в распределительные трубопроводы. При помощи эжектора, установленного на напорном патрубке насоса, жидкость насыщается воздухом. Пройдя распределительные трубопроводы, стоки поступают в нижнюю часть первой флотационной камеры и под действием отражателя направляются вдоль наклонной перегородки. В ходе движения жидкости происходит ее расслоение, причем маслопродукты, взаимодействуя с пузырьками воздуха, начинают интенсивно выделяться на внешней стороне потока, а взвешенные вещества под действием гравитационных сил оседают на дно камеры и собираются в шламонакопителе.
Для повышения степени очистки сточных вод от маслопродуктов средние слои потока направляются на установленный в верхней части камеры блок тонкослойного отстаивания, вследствие этого уменьшается влияние на процесс отстаивания вихревых зон. Блок тонкослойного отстаивания представляет собой пакет параллельных пластин из винипласта с наружным каркасом из стальных уголков. Вместо пластин можно применять наклонные пучки труб диаметром до 40 мм. Маслопродукты скапливаются в маслонакопителе, образованном с боков и сверху стенками наклонной перегородки, в нижней части - уровнем жидкости в сооружении. Под действием поступающей в камеру новой порции сточных вод маслопродукты, скопившиеся в маслонакопителе, периодически сбрасываются в маслосборник, а осветленная жидкость по трубопроводам подается во вторую камеру, где процесс повторяется.
Пройдя вторую флотационную камеру, жидкость поступает в третью (отстойную) камеру, где происходит дополнительное отстаивание, а затем через гидрозатвор жидкость поступает в фильтр тонкой очистки. В качестве основного заполнителя фильтра используется дробленый керамзит, можно использовать также пенополиуретан, сипрон, кокс и др. Регенерация фильтрующей загрузки производится очищенной водой. Фильтрующая загрузка устанавливается в специальный отсек, конструктивно являющийся продолжением отстойной камеры.
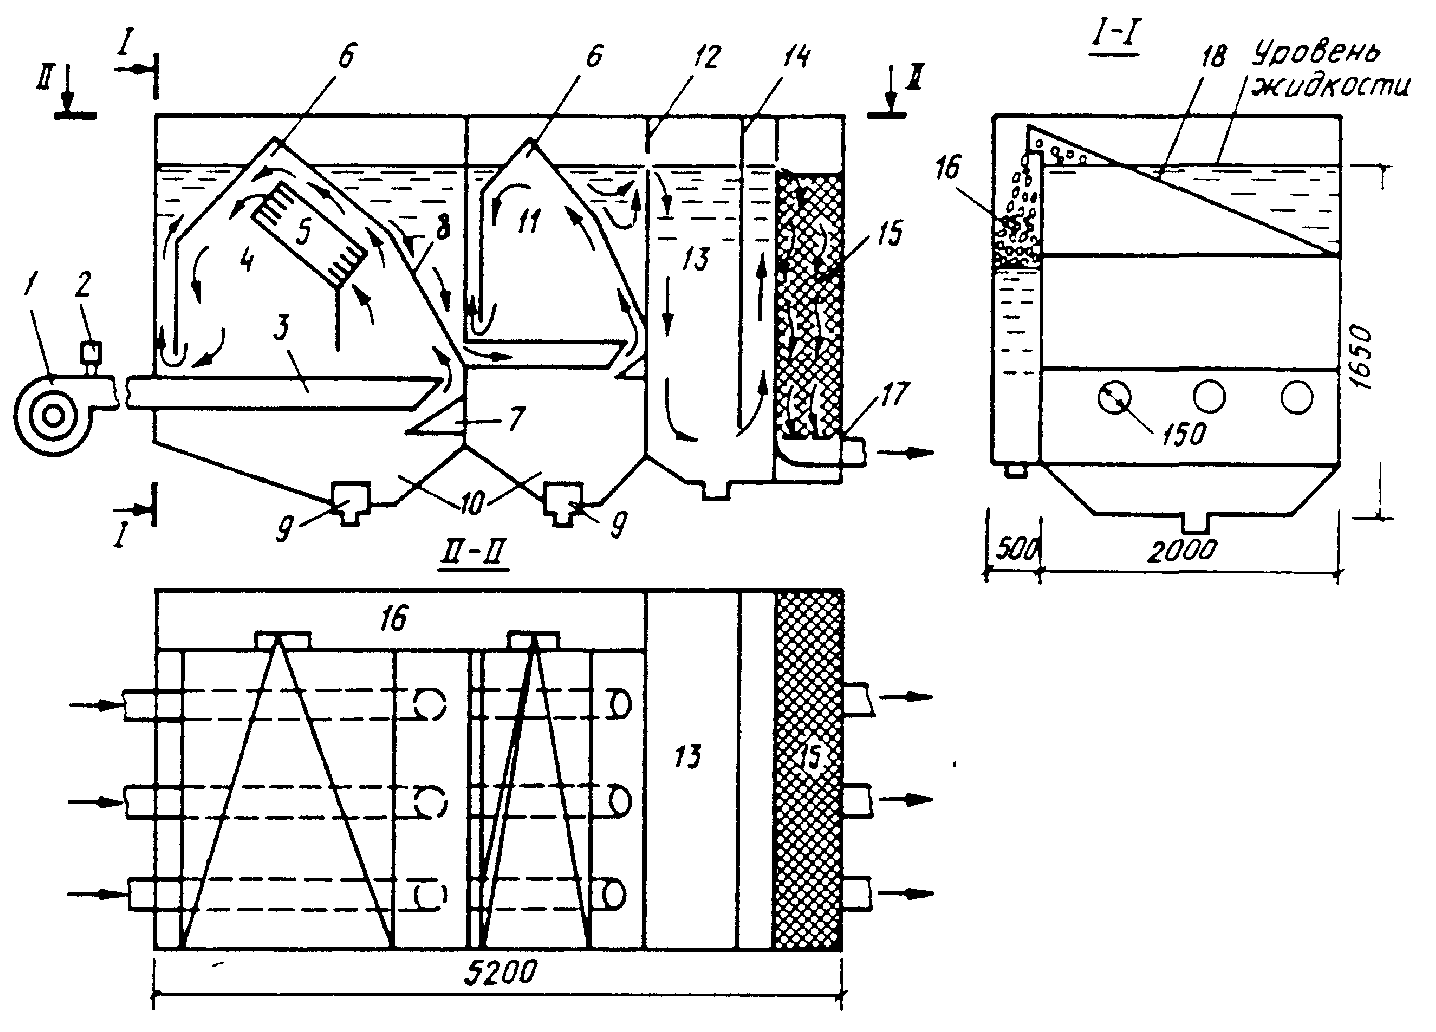
1 — насосная установка; 2 — эжектор для подачи воздуха в распределительный трубопровод; 3 — распределительный трубопровод; 4 — первая флотационная камера; 5 — блок тонкослойного отстаивания; 6 — маслонакопитель; 7 — отражатель; 8 — наклонная перегородка; 9 — водоэжектор; 10 — шламонакопитель; 11 — вторая флотационная камера; 12 — вертикальная перегородка; 13 — отстойная камера; 14 — вертикальная перегородка; 15 — фильтр тонкой очистки; 16 — маслосборник; 17 — выводной трубопровод; 18 — перелом наклонной перегородки.
Рисунок 4.2 - Установка для очистки маслосодержащих сточных вод
Гидроэжекторы для вывода шлама устанавливаются в нижней части камер флотации (шламонакопителях) и предназначены для вывода из сооружения отстоявшихся взвешенных веществ. Рабочей жидкостью для гидроэжекторов является вода, используемая для обслуживания и мойки строительной техники. Шлам удаляется периодически, по мере накопления, а затем вывозится с площадки в места утилизации.
Предлагаемая технология очистки сточных вод базируется на новой, более совершенной комплексной методике и реализуется с помощью простого в эксплуатации и обслуживании оборудования, которое при необходимости может быть изготовлено предприятием самостоятельно.
Установка может использоваться как элемент (модуль) очистного сооружения. Для улучшения характеристик установки возможно оснащение ее дополнительным оборудованием, выпускаемым серийно: гидроциклонами, компрессором, смесительными насадками на распределительные трубопроводы и др. При компоновке сооружения конструктивно в одном блоке (модуле) оно достаточно эффективно и сама по себе, и в составе системы очистных сооружений.
Представленная в дипломном проекте установка по очистке сточных вод от маслопродуктов, наряду с другими аналогичными установками имеет ряд преимуществ: простота конструкции, надежность, применение 2-х флотационных камер, наличие фильтра тонкослойной очистки, наличие наклонных перегородок, что позволяет увеличить длину прохождения очищаемой водой периметра флотационной камеры, а, следовательно, и степень выделения из объема маслопродуктов.
Опытная эксплуатация экспериментальных образцов очистного модуля показала высокую эффективность. Производительность установки 5 м3/ч, концентрация загрязнений в воде после очистки в установке составляет по взвешенным веществам 18 мг/л, по маслопродуктам 10—15 мг/л. Масса установки без дополнительного оборудования около 3 т, толщина листа корпуса 3 мм.
В разделе безопасность и экологичность ОАО «Горшечноеавтотранс» обозначим следующие выводы:
-в пункте «Анализ потенциально возможных травмирующих и вредных воздействий» выявлены возможные травмирующие и вредные воздействия на предприятии, а также их источники;
-в пункте «Обеспечение комфортных условий деятельности человека» произведена оценка тяжести и напряженности трудового процесса, установлено, что на ОАО «Горшечноеавтотранс» оценка тяжести и напряженности трудового процесса составляет 3.2 балла и относится к 3 классу;
-в пункте «Создание нормативных параметров микроклимата» обозначены необходимые на предприятии нормы шума, вибрации, предельно допустимые концентрации (ПДК) вредных веществ в воздухе помещений, а также указанны необходимые требования по освещению производственных участков и корпусов;
-в пункте «Пожарная безопасность» определены категория помещения по пожарной опасности, корпус по ТО автомобилей ОАО «Горшечноеавтотранс» относится к категории В-4, что является пожароопасным; а также произведен расчет времени эвакуации людей при пожаре, для помещения ТО автомобилей время эвакуации составляет 0,02 мин, что обеспечивает своевременную эвакуацию людей в случае пожара; для пункта «Реализация системы противопожарной защиты на основе выполнения требований по электроустановкам», разработаны требования пожарной безопасности к электроустановкам зданий, сооружений и строений; а также произведен расчет максимальной токовой защиты для помещения с электрооборудованием, для одного энергопотребителя и для всех потребителей питающихся от магистральной линии электроэнергии;
-в пункте «Организация рабочего места по сборке узлов с обеспечением требований эргономики и инженерной психологии» раскрыта сущность понятия об эргономике и инженерной психологии; разработана и представлена графически рациональная организация рабочего места по техническому обслуживанию и ремонту автомобилей;
-в пункте «Применение устройств и средств по очистке сточных вод от маслопродуктов» представлена экспериментальная установка по очистке сточных вод от маслопродуктов, при испытаниях установка показала высокую эффективность. Производительность установки 5 м3/ч, концентрация загрязнений в воде после очистки в установке составляет по взвешенным веществам 18 мг/л, по маслопродуктам 10—15 мг/л.
5.1 Расчет стоимости приспособления для сборки-разборки двигателя КамАЗ 740.10-Д
5.1.1 Затраты на проектирование приспособления для сборки-разборки двигателя КамАЗ 740.10-Д
Затраты, необходимые на проектирование приспособления, сведем в таблицу 5.1.
Таблица 5.1 - Затраты, необходимые на проектирование приспособления для сборки-разборки двигателя КамАЗ 740.10-Д
|
№ п/п |
Наименование работ |
Исполни-тель | Количество исполнителей | Трудо-емкость, чел∙ч | Затраты, руб. | |
| чел∙ч | Всего | |||||
| 1 | Подготовка исходного материала | Инженер | 1 | 16 | 70,3 | 1124,8 |
| 2 | Патентный поиск | Инженер | 1 | 40 | 70,3 | 2812 |
| 3 | Разработка принципиаль-ной схемы | Инженер | 1 | 8 | 70,3 | 562,4 |
| 4 | Разработка рабочих чертежей | Чертежник | 1 | 16 | 70,3 | 1124,8 |
| 5 | Проведение расчетов | Инженер | 1 | 16 | 70,3 | 1124,8 |
| 6 | Испытание образца | Инженер | 1 | 8 | 70,3 | 562,4 |
| 7 | Проверка расчетов | Инженер | 1 | 8 | 70,3 | 562,4 |
| 8 | Составление документации | Инженер | 1 | 16 | 70,3 | 1124,8 |
|
Итого: Основная заработная плата Дополнительная заработная плата (15 %) Общий фонд заработной платы ЕСН (26 %) Зарплата на проектирование приспособления Накладные расходы (100 % от основной заработной платы) Итого: |
8998,4 1349,76 10348,2 2690,5 13038,7 8998,4 22037,1 |
|||||
Определим суммарные затраты на техническую подготовку
 ,
(5.1)
где
 - затраты на
заработную
плату;
N – количество приспособлений.
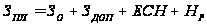 ,
(5.2)
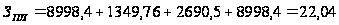 тыс.
руб.
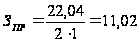 тыс.
руб.
Затраты на техническую подготовку производства одного приспособления равны 11,02 тыс. рублей.
5.1.2 Затраты на изготовление приспособления для сборки-разборки двигателя КамАЗ-740.10-Д
Трудоемкость изготовления станка:
Тобщ = Тмех + Тсл.сб + Тпр , (5.3)
где Тмех – трудоемкость механической обработки;
Тсп.сб – трудоемкость слесарно-сборочных работ;
Тпр – трудоемкость прочих работ.
Трудоемкость механической обработки:
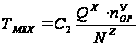 , (5.4)
где С2 – постоянная величина, зависящая от конструкции деталей приспособления и технических условий;
Q – чистый вес приспособления в сборе, кг;
Nор – количество оригинальных деталей.
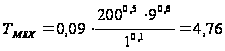 чел∙ч.
Трудоемкость слесарно-сборочных работ:
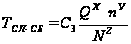 (5.5)
где С3 – постоянная величина для данной группы приспособлений;
Q – чистый вес приспособления в сборе, кг;
n - количество всех деталей в изделии, шт.
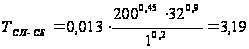 чел∙ч.
Трудоемкость прочих работ:
Тпр = Тмех ∙ Кпр (5.6)
где Тмех – трудоемкость механической обработки;
Кпр - коэффициент прочих работ (0,17).
Тпр = 4,76 ∙ 0,17 = 0,81 чел∙ч.
Трудоемкость изготовления приспособления:
Тобщ = 4,76 + 3,19 + 0,81 = 8,76 чел∙ч.
Затраты на оплату труда при изготовлении приспособления составляют:
Зо = Стр ∙ Тобщ ∙Р, (5.7)
где Стр – часовая тарифная ставка рабочих, руб.;
Тобщ – общая трудоемкость;
Р – количество исполнителей.
Зо = 43,3 ∙ 8,76 ∙ 2 = 758,6 руб.
Дополнительная заработная плата – 15 % от основной заработной платы: 113,79 руб. ЕСН составляет 26 %: 226,82. Общие затраты на оплату труда при изготовлении станка: 1,1 тыс. рублей.
5.1.3 Затраты на основные материалы
Затраты на материалы:
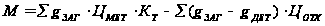 ,
(5.8)
где
 -
вес заготовки;
 - вес
детали;
 - коэффициент
транспортировки;
 - цена
металла;
 - цена
отходов.
Основными материалами являются:
-кожух защитный (сталь 3);
-поддон для масла (сталь 1);
-рама крепления двигателя (швеллер, сталь 3);
-вал приводной (сталь 3);
-вал ведомый левый (сталь 3);
-вал ведомый правый (сталь 3);
-плита под двигатель (сталь 3);
-плита под редуктор (сталь 3);
-стойка (швеллер, сталь 3);
-фланец (сталь 3).
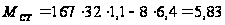 тыс.
руб.
5.1.4 Затраты на покупные изделия для производства приспособления для сборки-разборки двигателя КамАЗ-740.10-Д
Покупные изделия, для производства приспособления, сведем в таблицу 5.2.
Таблица 5.2 - Затраты на покупные изделия для производства приспособления
| Наименование | Количество | Цена единицы, руб. | Общая цена, руб. |
| Муфта | 1 | 1857 | 1857 |
| Панель управления | 1 | 2298,5 | 2298,5 |
| Подшипник | 2 | 452,3 | 904,6 |
| Тумблер питания | 2 | 122 | 244 |
| Редуктор | 1 | 8640 | 8640 |
| Двигатель асинхронный | 1 | 13050 | 13050 |
| Болт | 4 | 3,9 | 15,6 |
| Гайка | 4 | 2,8 | 11,2 |
| Шайба | 4 | 1,7 | 6,8 |
| Итого | 27027,7 | ||
| Итого с учетом транспортировки (Кт =1,1) | 29730,47 | ||
5.1.5 Расчет себестоимости приспособления для сборки-разборки двигателя КамАЗ-740.10-Д
Расчет себестоимости приспособления, представим в виде таблицы 5.3.
Таблица 5.3 - Расчет себестоимости и цены приспособления для сборки-разборки двигателя КамАЗ-740.10-Д
| Наименование статей | Сумма, тыс. руб. |
|
Материалы Покупные изделия Заработная плата за изготовление Затраты на проектирование Общепроизводственные расходы (250 % от основной заработной платы) |
5,83 29,73 1,1 11,02 22,5 |
| Итого (производственная себестоимость) | 70,18 |
| Внепроизводственные расходы (5 %) | 3,52 |
| Итого (полная себестоимость) | 73,7 |
| Прибыль (20 %) | 14,74 |
| Оптовая цена приспособления | 88,44 |
| НДС (18 %) | 15,92 |
| Отпускная оптовая цена с НДС | 104,36 |
5.2 Характеристика процесса сборки-разборки двигателя КамАЗ-740.10-Д
Трудоемкость разборочно-сборочных работ составляет значительную часть от общей трудоёмкости работ по техническому обслуживанию и ремонту автомобилей, при этом качество проведения этих работ в значительной степени определяет качество всего ремонта машины. Высокая механизация разборочно-сборочных операций способствует не только повышению качества ремонта, но и, в значительной мере, повышению производительности труда. Поэтому широкая механизация разборочно-сборочных работ является одним из основных источников повышения эффективности ремонтных работ при восстановлении работоспособности автомобилей. С другой стороны, необходимость механизации и, где возможно, автоматизация разборочно-сборочных работ должна быть обусловлена технико-экономической целесообразностью или облегчением и оздоровлением труда рабочих.
Очерёдность механизации и автоматизации отдельных разборочных и сборочных операций определяется их трудоёмкостью. Затраты труда на разборочно-сборочные работы по данным НИИАТ составляют около 40% от общей трудоёмкости ремонта автомобилей, при этом на разборочные работы приходится 11%, а на сборочные 29%. Относительно небольшая доля трудоёмкости разборочных работ объясняется тем, что они зачастую выполняются с нарушением правил разборки и при этом не обеспечивается сохранность разбираемых деталей.
При сборке автомобилей и их основных агрегатов трудоёмкость сборки резьбовых соединений по данным различных ремонтных предприятий находится в пределах 35…45%, а прессовых соединений-14…40% от общих затрат труда на сборочные работы. Кроме того, большую трудоемкость имеют вспомогательные работы, особенно при разборке и сборке автомобильных агрегатов, которые имеют большую массу.
Проектируемый процесс сборки-разборки двигателя КамАЗ-740.10-Д разработан для ОАО «Горшечноеавтотранс», представлен в таблице 5.4.
Таблица 5.4 – Проектируемый процесс сборки-разборки двигателя КамАЗ-740.10-Д
|
Наимено-вание операции |
Наименование оборудования |
Тшт, ч | Габариты оборудования, мм | Установочная мощ-ность, кВт | Цена приспо-собле-ния,тыс. руб. |
| Установка двигателя на стенд | Стенд для сборки-разборки двигателя, кран-балка | 0,15 |
1536х1974х1263 3500х200х200 |
7,5 |
104,36 55,4 |
| Разборка двигателя | Приспособление для съемки гильз, емкость для масла, головки сменные на 13, 14, 17, 19, 24; рукоятка динамо-метрическая, зубило, молоток, ключ динамомет-рический, оправ-ка для поршней, набор щупов, подвеска для маховика, прис-пособление для регулировки за-зоров, вставка специальная, стеллаж | 3,2 | 525х2000х2000 | - | 32,3 |
| Очистка деталей | Керосин, ветошь | 0,62 | - | - | 0,2 |
| Смазка деталей | Литол, солидол, консистентные смазки | 0,43 | - | - | 0,2 |
| Сборка двигателя | То же самое, что для разборки | 3,5 | - | - | - |
5.3 Определение рабочих мест
Количество и стоимость оборудования необходимого для выполнения сборки-разборки двигателя рассчитывается отдельно по каждой операции, исходя из числа единиц оборудования. В нашем случае количество и стоимость необходимого для выполнения сборки-разборки двигателя, будет рассчитываться для всех операций, так как при сборке-разборке двигателя операции выполняются последовательно, не выполнив одну операцию нельзя начать другую операцию, поэтому для выполнения операций оборудование используется одно и тоже.
Для
расчета числа
постов, предварительно
необходимо
найти значение - эффективный
фонд времени
рабочего места,
час.:
=
Пс Ч
Чс Ч
Чд Ч
Кп , (5.9)
где Пс - продолжительность одной смены, час;
Чс - число рабочих смен в сутках;
Чд - число рабочих дней в году, дн.;
Кп - коэффициент потерь времени работы оборудования (0,997).
=
8 Ч
1 Ч
249 Ч
0,997=1987 час.
Число единиц оборудования по операциям определяется по формуле:
 ,
(5.10)
где N - годовая программа по данному изделию ( шт.);
tШК - норма штучно-калькуляционного времени на операцию, час;
Рассчитаем число постов для каждой операции:
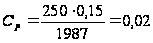 ;
Спр = 1; Кз = 0,02
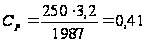 ;
Спр = 1; Кз = 0,41
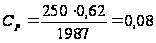 ;
Спр = 1; Кз = 0,08
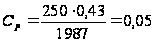 ;
Спр = 1; Кз = 0,05
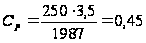 ;
Спр = 1; Кз = 0,45
Результаты расчета сведем в таблицу 5.5.
Таблица 5.5 - Определение рабочих мест
|
Наименование операции |
Наименование оборудования |
Тшт (ч) |
Ср | Спр | Кз |
| Установка двигателя на стенд | Стенд для сборки-разборки двигателя, кран-балка | 0,15 | 0,02 | 1 | 0,02 |
| Разборка двигателя | Приспособление для съемки гильз, емкость для масла, голов-ки сменные на 13, 14, 17, 19, 24; рукоятка динамометри-ческая, зубило, молоток, ключ динамо-метриический, оправка для поршней, набор щупов, подвес-ка для маховика, приспособле-ние для регулировки зазоров, вставка специальная, стеллаж | 3,2 | 0,41 | 1 | 0,41 |
| Очистка деталей | Керосин, ветошь | 0,62 | 0,08 | 1 | 0,08 |
| Смазка деталей | Литол, солидол, консистентные смазки | 0,43 | 0,05 | 1 | 0,05 |
| Сборка двигателя | То же самое, что для разборки | 3,5 | 0,45 | 1 | 0,45 |
| Итого: | Стенд для сборки-разборки двигателя, кран-балка, приспо-собление для съемки гильз, емкость для масла, головки сменные на 13, 14, 17, 19, 24; рукоятка динамометрическая, зубило, молоток, ключ динамо-метрический, оправка для порш-ней, набор щупов, подвеска для маховика, приспособление для регулировки зазоров, вставка специальная, керосин, ветошь, литол, солидол, консистентные смазки, стеллаж | 7,9 |
Кз.ср = 0,2 |
5.4 Экономическое обоснование проектируемого ремонтного участка
5.4.1 Расчет стоимости основных фондов и их амортизация
Стоимость основных фондов участка (цеха) складывается из стоимости: зданий и сооружений; технологического оборудования; дорогостоящих инструментов и приспособлений; дорогостоящего производственного и хозяйственного инвентаря.
Стоимость зданий и сооружений рассчитывается исходя из объемов и стоимости 1 м3 объема здания.
Стоимость здания (Кз) рассчитывается по наружному объему, высоте :
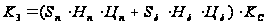 ,
(5.11)
где Цп - стоимость 1 м3 производственного здания;
 -
высота здания
от пола до
подкрановых
путей;
