Ремонт агрегатов и систем транспортных средств фирмами-изготовителями
ФЕДЕРАЛЬНОЕ АГЕНТСТВО ПО ОБРАЗОВАНИЮ
ТЮМЕНСКИЙ ГОСУДАРСТВЕННЫЙ НЕФТЕГАЗОВЫЙ
УНИВЕРСИТЕТ
В.Н.Красовский
Дипломный проект
ОСНОВЫ ТЕХНОЛОГИИ ПРОИЗВОДСТВА И РЕМОНТА АВТОТРАНСПОРТНЫХ СРЕДСТВ
Тема: Ремонт агрегатов и систем транспортных средств фирмами-изготовителями
Тюмень 2009
ОГЛАВЛЕНИЕ
Содержание
Введение
ПРОИЗВОДСТВЕННЫЙ ПРОЦЕСС КАПИТАЛЬНОГО РЕМОНТА АВТОМОБИЛЕЙ
1.1 Основные понятия
1.2 Структура производственного процесса
Принципы организации производственного процесса
1.4 Показатели функционирования производственного процесса
1.5 Основные элементы технологического процесса ремонта
1.6 Тупиковый и поточный методы организации ремонта
СИСТЕМА КОНТРОЛЯ ТЕХНИЧЕСКОГО СОСТОЯНИЯ ИЗДЕЛИЙ В АВТОРЕМОНТНОМ ПРОИЗВОДСТВЕ
2.1 Виды контроля
2.2 Входной контроль поступающего на АРП ремонтного фонда
2.3 Правила выбора средств технологического оснащения процессов технического контроля
3 ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ И СИСТЕМ РЕМОНТНОГО ПРОИЗВОДСТВА
3.1 Проектирование разборочного процесса
3.2 Формирование последовательности и содержания операций единичного и типового ТПР
3.3 Виды технологических процессов
3.4 Типизация технологических процессов
4 ОСНОВНЫЕ ПРИНЦИПЫ ПРОЕКТИРОВАНИЯ ПОТОЧНЫХ ЛИНИЙ
4.1 Понятия и определения поточного производства
4.2 Классификация поточных линий
4.3 Расчет такта производства и выбор вида движения конвейера
4.4 Синхронизация операций на ОНПЛ
4.5 Алгоритм методики формирования операций при их синхронизации
4.6 Пример
5 АНАЛИТИЧЕСКИЕ МЕТОДЫ ОПРЕДЕЛЕНИЯ ПОТРЕБНОСТИ В РЕМОНТАХ
6 ПРОЕКТИРОВАНИЕ АВТОРЕМОНТНЫХ ПРЕДПРИЯТИЙ
6.1 Структура АРП и его компоновка
6.2 Нормы строительного проектирования
6.3 Общая схема производственного процесса ремонта автомобилей
7 ТЕХНОЛОГИЧЕСКИЙ РАСЧЕТ АРП
7.1 Общие положения
7.2 Годовая программа и режим работы предприятия
7.3 Годовые фонды времени
7.4 Трудоемкость объектов ремонта
7.5 Расчет годового объема работ и состава работающих
7.5.1 Годовой объем работ
7.5.2 Расчет количества производственных рабочих
7.5.3 Количество вспомогательных рабочих
7.5.4 Количество ИТР, счетно-конторского персонала (СКП), МОП и пожарно-сторожевой охраны (ПСО)
7.6. Расчет количества оборудования и рабочих мест
7.6.1 Методы расчета оборудования
7.6.2 Расчет оборудования по трудоемкости (станкоемкости) объектов ремонта
7.6.3 Расчет оборудования по продолжительности технологических операций
7.6.4 Расчет оборудования по физическим параметрам объектов ремонта
7.7. Расчет площадей помещений
7.7.1 Расчет производственно-складских помещений (ПСП)
8 ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ РЕМОНТА АВТОТРАНСПОРТНЫХ СРЕДСТВ
8.1 Основные положения
8.2 Основные технико-экономические показатели, характеризующие качество функционирования системы современного производства
8.3 Основные источники экономической эффективности
8.3.1 Методика оценки экономической эффективности капитального ремонта
Список использованной литературы
ВВЕДЕНИЕ
В процессе эксплуатации машины неизбежно выходят из строя по причине изнашивания и других повреждений деталей. Расходы на ремонт и техническое обслуживание автомобилей за период эксплуатации в несколько раз превышают их стоимость. Производственные мощности предприятий, занятых ремонтом автомобилей, почти в 4 раза больше, чем мощности предприятий по их изготовлению. Трудоемкость ремонта и технического обслуживания автомобилей за период работы до списания во много раз превышает трудоемкость изготовления новых.
Чтобы снизить трудовые и денежные затраты на поддержание техники в работоспособном состоянии необходимо значительно улучшить техническое обслуживание и использование парка автомобилей, укрепить ремонтную базу.
Для успешного выполнения поставленных задач необходимо следующее: улучшить качество подготовки слесарей-ремонтников и рабочих других профессий; постоянно совершенствовать ремонтную базу и организацию ремонтного производства; улучшить обеспечение станочным, кузнечно-прессовым и ремонтно-технологическим оборудованием ремонтные предприятия; обеспечить производство запасных частей к автомобилям, и технологическому транспорту в соответствии с потребностью в них по установленным нормам; повысить качество ремонта, коэффициент готовности машин и оборудования, ответственность за преждевременное списание техники.
Цель данного конспекта лекций — раскрыть главные причины изнашивания и других повреждений деталей и сборочных единиц, дать основные сведения о возможных дефектах деталей машин, способах их обнаружения и устранения, охарактеризовать мероприятия, повышающие износостойкость и надежность восстанавливаемых деталей и соединений, помочь студентам овладеть прогрессивными технологическими процессами и приемами ремонта машин, технологическим оборудованием, а также ознакомить их с основами организации и экономики ремонтного производства, с требованиями безопасной работы при ремонте машин.
1 ПРОИЗВОДСТВЕННЫЙ ПРОЦЕСС КАПИТАЛЬНОГО РЕМОНТА АВТОМОБИЛЕЙ
1.1 Основные понятия
Производство – это целенаправленная деятельность людей и механизмов по изготовлению и ремонту изделий.
Производственный процесс – совокупность всех действий людей и орудий производства, необходимых для изготовления и ремонта изделий. Производственный процесс состоит из технологических процессов, составляющих основное производство, которое обеспечивается вспомогательным производством и обслуживающими процессами.
Вспомогательное производство – изготовление и ремонт средств технологического оснащения; выработка и подача сжатого воздуха, энергии и других средств, необходимых для выпуска продукции.
Обслуживающие процессы – транспортные, контрольные и складские операции.
Технологический процесс – часть производственного процесса, содержащая действия по изменению и последующему определению состояния предмета производства.
В зависимости от условий производства различают следующие виды ТП: проектные, рабочие, маршрутные, операционные, маршрутно-операционные, единичные, временные, перспективные, типовые, стандартные. ТП состоит из операций, установок, переходов, позиций.
1.2 Структура производственного процесса
Производственный процесс капитального ремонта автомобилей включает технологические, энергетические, транспортные, складские и др. операции, обеспечивающие выпуск готовой продукции.
Перечисленные выше особенности АРП, низкая механизация и автоматизация ремонтных работ по сравнению с автоматизированными поточными линиями, недостаточная концентрация и специализация производства приводят к тому, что трудоемкость капитального ремонта автомобилей в 2-3 раза выше, чем их изготовление на автозаводах, а ходимость отремонтированных автомобилей ниже новых.
1.3 Принципы организации производственного процесса
Выпуск готовой продукции базируется на организации производства, труда и управления.
Организация производства – это рациональное сочетание средств производства, предметов и условий труда, обеспечивающих выпуск готовой продукции требуемого качества при регламентированных материальных, финансовых и трудовых затратах.
Организация труда – это система мероприятий, обеспечивающих рациональное использование рабочей силы за счет рациональной расстановки людей в процессе производства, разделения труда, кооперирования, использования прогрессивных приемов и методов, нормирования и стимулирования труда, научной организации рабочих мест, их обслуживания и создания благоприятных условий для работы.
Организация управления – это комплекс мероприятий по сбору информации о производстве, ее обработке, принятию решений, доведению их до исполнителей, контролю и регулированию производства с целью повышения эффективности использования ресурсов и качества готовой продукции.
Основные принципы организации производственного процесса:
Специализация производства – выпуск узкой номенклатуры изделий на одном предприятии при достаточно большом объеме производства. Различают:
а) по месту применения:
внутризаводскую;
цеховую;
рабочих мест.
б) по виду:
предметную;
подетальную;
технологическую.
Специализация позволяет шире принимать стандартные решения, использовать типовые ТП и унифицировать оснастку.
Прямоточность – это обеспечение кратчайшего пути прохождения ремонтируемых изделий по всем стадиям и операциям производственного процесса. При этом сокращается время на межоперационную транспортировку изделий.
Различают следующие виды движения изделий:
а) последовательное (восстановление и изготовление деталей) – обеспечивается более полная загрузка оборудования, но вызывает длительное нахождение деталей на постах обработки;
б) параллельное – обеспечивает непрерывность производства и сокращает время пребывания изделия в ремонте, но при этом необходимо обеспечение синхронности и кратности смежных операций;
в) последовательно-параллельное – применяется , когда операции производственного процесса не синхронизированы и оборудование на участках имеет различную производительность.
Производственный процесс на АРП организуют с прямым, Г-образным и П-образным движением ремонтируемых изделий.
а) прямой поток (рис.1.1):
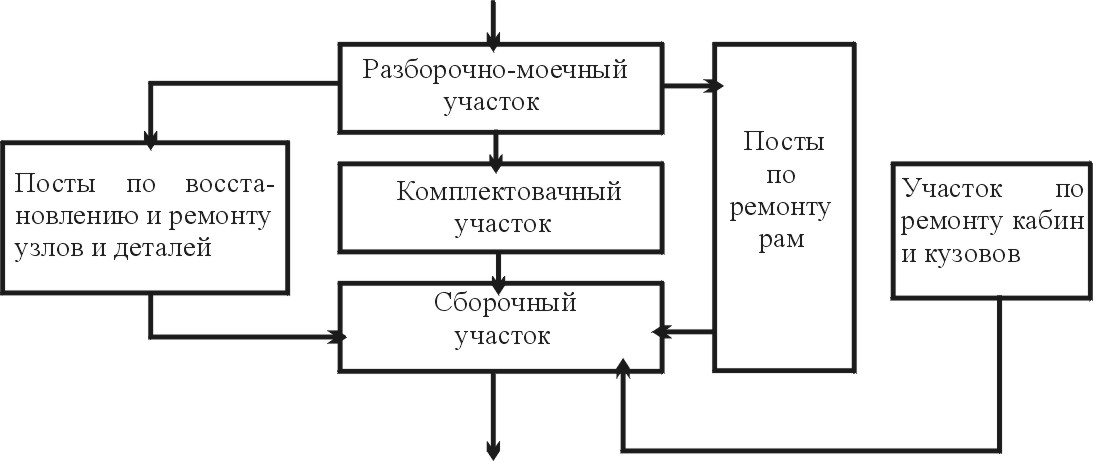
Достоинство - прямолинейность движения наиболее тяжелых деталей, позволяющая использовать несложные подъемно-транспортные механизмы.
Недостаток - несоответствие площадей основных участков образующимся боковым потокам ремонтируемых агрегатов, узлов и деталей.
б). Г – образный поток (рис.1.2):
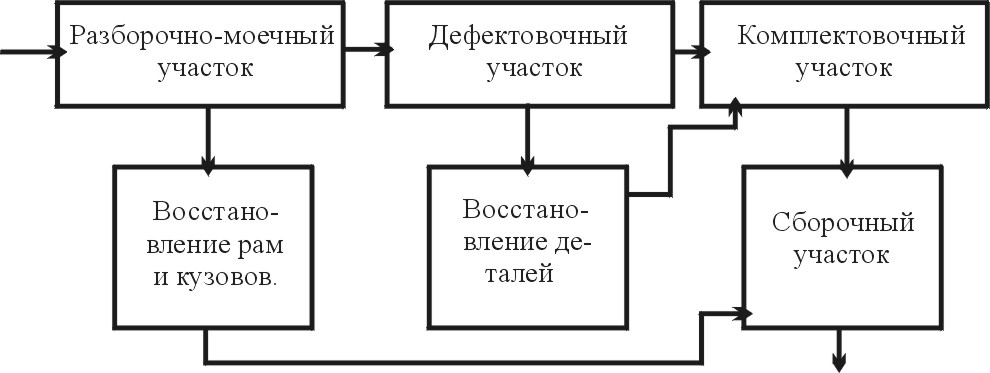
Достоинство - возможность изоляции разборочно-моечных участков от сборочных и др. участков.
Недостаток - непрямолинейность технологического потока.
в). П-образный поток (рис.1.3):
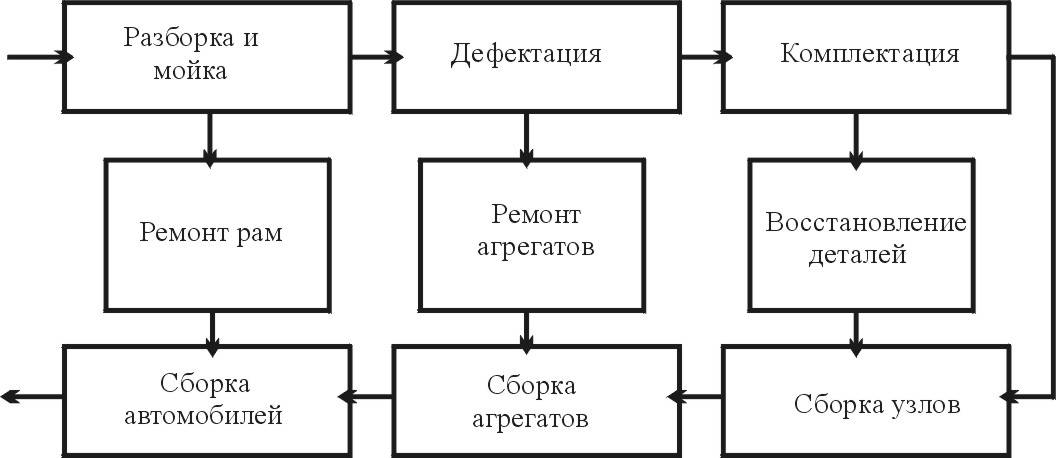
Достоинство: одновременное выполнения составляющих производственного процесса, более широкий фронт работ, сокращение времени пребывания изделия в ремонте.
Пропорциональность – это соответствие мощностей всех цехов и участков (и вспомогательных) плановым заданиям по ремонту определенной номенклатуры изделий.
Принцип пропорциональности состоит в том, что количество исполнителей
на каждом участке (рабочем месте) должно быть пропорционально трудоемкости выполняемых на нем операций:
Т1: Т2 :…:Тi = Р1: Р2: …: Рj;
где: Тi – трудоемкость i–й составной части производственного процесса;
Рj – численность исполнителей на j–м посту.
Пропорциональность обеспечивает бесперебойную работу всех звеньев ремонтного предприятия, исключает узкие места и диспропорции в производстве. Повышение степени пропорциональности всех участков АРП обеспечивает увеличение его производственных мощностей, улучшение использования производственных фондов.
Непрерывность - характеризуется выполнением основных и вспомогательных операций без разрыва во времени. Обеспечивается максимальной синхронизацией всех операций производственного процесса, которая достигается изменением числа постов, перераспределением работ по постам, изменением трудоемкостей операций за счет механизации и автоматизации, выполнением части работ вне потока или на параллельных постах.
Непрерывность оценивается коэффициентом неравномерности ήн:
n n
ήн = Σti / Tц →max или ή1 = (Tц - Σti )/ Τц→min;
i=1 i=1
где: Σti - длительность технологического цикла по i-м операциям;
i=1
Тц - длительность производственного цикла.
Непрерывность использования средств труда оценивается коэффициентом загрузки оборудования:
nc nc
η3 = Σti/ΣΦi;
где: ti – время работы i-го станка;
Фi – годовой фонд работы i-го станка;
nс – число станков на производстве.
Кратность распределения трудоемкости по постам является предпосылкой создания поточного производства. Условие кратности:
а1Т1 = а2 Т2 = … = аn Тn ;
где: аn – коэффициент кратности.
Ритмичность – постоянство выпуска изделий определенного наименования в расчетный период. При равномерном выпуске в каждую декаду должно выпускаться 33,3% от месячной программы. Оценивается фактическая ритмичность коэффициентом ритмичности:
n n
kр = 1 - [Σai/ΣNi];
где: аi – отрицательное отклонение выпуска от задания по программе;
Ni – величина планового задания;
количество анализируемых периодов.
Автоматичность – приспособленность производственного процесса к внешним возмущающим факторам без участия или под контролем исполнителей. Практически отсутствует и обеспечивается людьми.
Рациональная организация производственного процесса должна обеспечивать постоянное повышение производительности труда, качества продукции, снижение ее себестоимости, улучшение использования основных производственных фондов и оборотных средств.
1.4 Показатели функционирования производственного процесса
Основные показатели функционирования производственного процесса по ГОСТ 14. 004 – 74 ЕСТПП:
1. Производственный цикл – это интервал календарного времени от начала до окончания процесса изготовления или ремонта изделия.
2. Технологический цикл – это сумма календарного времени на выполнение технологических операций при изготовлении или ремонте изделий.
3. Такт выпуска – это интервал времени, через который производится выпуск изделий определенного наименования:
Тв = 60Фс / Νс ;
где: Фс – полезный фонд времени за смену, ч.;
Νс – величина выпуска изделий за смену, шт.
4. Ритм производства :
R = Nр/Тр;
где: Nр – план выпуска изделий за расчетный период;
Тр – продолжительность расчетного периода.
Длительность производственного цикла Тц зависит от его структуры, под которой понимают состав и соотношение затрат времени на основные технологические и вспомогательные операции и перерывы:
Tц = Σti + Σtk + Σtтр + Σtс + Σtпер ;
где: ti – время выполнения i-ой технологической операции;
tk и tтр – время выполнения вспомогательных (контрольных и транспортных) операций;
tс – время протекания естественных процессов (сушка, старение и т.п.);
tпер – перерывы в производственном процессе.
Технологический цикл обработки партии изделий Ттех равен:
Ттех = Σti = Σ( t0+tв+tпз)i ;
где: t0 – основное время обработки партии изделий;
tв – вспомогательное время обработки партии изделий;
tпз – подготовительно-заключительное время обработки партии изделий.
Эффективность структуры производственного цикла оценивают следующими показателями:
Длительностью (см. выше);
Коэффициентом параллельности:
kn = Tцпар /Tцпосл;
Разность 1 –kп указывает на резерв сокращения производственного цикла за счет изменения вида движений изделий в производстве.
Коэффициент цикличности:
kц = Tил / Тц .
Он показывает повторяемость процесса производства изделий данного наименования за планируемый период Тпл. Чем выше kц, тем совершеннее производство.
Коэффициентом плотности kпл, который характеризует долю основного и вспомогательного времени в общем цикле производства изделий данного наименования:
n n n n
kпл = [Σti + Σtk + Σtтр + Σtс]/ Тц;
Разность 1-kпл характеризует потери времени на перерывы в производственном цикле.
1.5 Основные элементы технологического процесса ремонта
На авторемонтном предприятии (АРП) выполняют технологические, энергетические, транспортные и складские работы, связанные с ремонтом изделия.
Совокупность взаимосвязанных действий людей и орудий производства, необходимых на данном предприятии для ремонта изделия называется производственным процессом.
Технологический процесс – это часть производственного процесса, содержащая целенаправленные действия по изменению и определению состояния предмета труда. Технологический процесс состоит из последовательности выполняемых технологических операций. Технологическая операция – это законченная часть технологического процесса, выполняемая на одном рабочем месте. Законченная часть технологической операции (технологический режим и установка), выполняемая одними и теми же средствами технологического оснащения, называется переходом.
Рабочее место – это элементарная единица структуры предприятия, где размещены исполнители работ, обслуживаемая ими единица технологического оборудования (станки, прессы, гальванические ванны и т.д.) или часть конвейера, а также оснастка и, на ограниченное время, предметы труда. Комплекты документов по степени детализации описания подразделяют на: маршрутные, операционные, маршрутно-операционные.
1.6 Тупиковый и поточный методы организации ремонта
Тупиковый метод – реализуется на универсальных и специализированных рабочих местах.
На универсальных постах ремонт выполняется одной бригадой, которая производит все операции от начала и до конца. На специализированных – выполняют ремонт одной сборочной единицы или определенную технологическую операцию.
Поточная организация – это расположение средств технологического оснащения в последовательности выполнения операции и с определенным интервалом выпуска изделий.
Технологические операции закрепляют за рабочими местами, расположенными согласно технологическому процессу. Поточные линии могут быть одно и многопредметными, прерывными и непрерывно-поточными.
| Сдача машины в ремонт | |||
| Наружная очистка машин |
| Разборка на агрегаты и сборочные единицы | |
| Очистка агрегатов и сборочных единиц | |
| Разборка агрегатов на детали | |
| Очистка деталей и сборочных единиц | |
| Утиль | ДУ II уровня Размеры | ||
| Утиль | ДУ III уровня | внутренние дефекты | ||||||
| годны на склад | ||||||||
| Склад | ||||||||
| Восстановление ТП | ||||
| Комплектация | ||||
| Сборка агрегатов | ||
| Испытание агрегатов | |||||
| Окраска | |||||
|
Сборка автомобилей, обкатка и испытание |
|||||
| Окраска | Склад | |||||
| Выдача автомобиля заказчику | ||||||
Рис. 1.6. Последовательность процесса ремонта автомобилей
|
Производственный процесс 100 |
||
| Основные, 70 | Вспомогательные, 12 | Обслуживающие, 18 |
| Разборка, 7 | Мойка, 3.5 | Контроль и сортир. 3.5 | Ремонт обор-ия, 5 | Энерго-снабжен. 4.8 | Транспортные, 6.3 | Складские, 7.2 | |||||||||||||||
| Вос-ие деталей, 28 | Изгот-ие деталей, 7 | Комплектование узлов, 1.4 | Изготовление оснастки и инструмента, 2.2 | Контрольные, 4.5 | ||||
| Сборка, 14 | Испытания, 3.5 | Окраска, 2.1 | ||||||
Рис.1.5. Составляющие производственного процесса капитального ремонта автомобилей
2 СИСТЕМА КОНТРОЛЯ ТЕХНИЧЕСКОГО СОСТОЯНИЯ ИЗДЕЛИЙ В АВТОРЕМОНТНОМ ПРОИЗВОДСТВЕ
2.1. Виды контроля
Контроль является неотъемлемой частью любой системы управления. Он позволяет сопоставить результаты реального функционирования производственной системы с запланированными результатами.
Контролем качества продукции называют проверку соответствия показателей качества продукции требованиям, установленным в НТД (ГОСТы, СтП, ТУ, паспорт изделия и т.д.).
Контроль качества продукции на АРП осуществляется специально организованными службами технического контроля, состав и структура, которых, а также их права и обязанности определяются «Положением об ОТК» , утверждаемым директором предприятия.
Главной задачей ОТК АРП является предотвращение выпуска продукции, не удовлетворяющей установленным в НТД требованиям при минимально возможном уровне внутреннего брака.
На ОТК возможны следующие функции:
Входной контроль за качеством сырья, материалов, полуфабрикатов, комплектующих изделий;
Сбор информации о стабильности качества продукции предприятий- поставщиков и оформление актов для предъявления к ним претензий;
Проверка точности технологических процессов;
Проверка точности технологического оборудования;
Инспекционный контроль хранения материалов;
Приемочный контроль качества отремонтированных изделий;
Анализ дефектов продукции на различных стадиях ее производства и в эксплуатации и др.
На современных АРП применяются следующие основные виды контроля, которые классифицируются по следующим признакам.
1. По месту организации контроля на том или ином этапе производства:
а) входной – это контроль состояния ремонтного фонда, запчастей, материалов, полуфабрикатов, комплектующих изделий, поступающих от других предприятий или участков производства. Он позволяет избежать снижения качества продукции из-за ошибок поставщика;
б) операционный - контроль продукции (или техпроцесса), выполняемый после завершения определенной производственной операции;
в) приемочный – контроль готовой продукции после завершения всех технологических операций. По его результатам принимается решение о пригодности продукции к использованию.
2. По охвату контролируемой продукции:
а) сплошной – контроль, при котором решение о качестве контролируемой продукции принимается по результатам проверки каждой единицы продукции;
б) выборочный – контроль, при котором решение о качестве контролируемой продукции принимается по результатам проверки одной или нескольких выборок (проб) из партии или потока продукции.
3.По месту проведения :
а) стационарный - это приемочный или операционный контроль, выполняемый на специализированном контрольном пункте, куда доставляют изделия для контроля. Этот вид контроля широко применяется в АРП-ве, т.к. он хорошо вписывается в ритм техпроцесса;
б) скользящий – применяется, если контроль не вписывается в ритм техпроцесса. В этом случае средства контроля доставляются на рабочее место, где контролер и проводит измерения.
Особым видом контроля качества продукции являются испытания – это экспериментальное определение значений параметров и показателей качества продукции в процессе функционирования или при имитации условий эксплуатацию.
Организационные формы контроля на АРП могут быть различными и зависят от конкретного производства, его масштабов, специализации АРП и др. факторов.
2.2 Входной контроль поступающего на АРП ремонтного фонда
На АРП реализуется обычно три вида входного контроля:
а) входной контроль т/с и комплектности поставки автомобилей и агрегатов;
б) входной контроль качества материалов, полуфабрикатов и комплектующих изделий, поступающих с других предприятий;
в) входной контроль т/с деталей ремфонда, осуществляемый(после разборки агрегатов) на участке контроля – сортировки – дефектация.
Качество и точность работы контролеров, определяет стоимость КР, номенклатуру и количество восстанавливаемых, повторно используемых и заменяемых деталей.
Средняя стоимость ремонта детали определяется по формуле:
Сср = kг Сг + kв Св + kз Сз ;
где: kг; kв и kз – коэффициенты годности, восстановления и замены деталей.
Сг; Св и Сз – стоимость годной, восстановленной и заменяемой деталей.
Установлено, что в среднем:
Сг = 0,1 Сн;
Св = 0,6 Сн;
Сз = Сн;
где Сн – стоимость новой запасной детали.
Тогда: Сср = 0,1kгСн = 0,6kвСн = kзСн.
В среднем можно принять:
kг = 0,2;
kв = 0,6;
kз = 0,2.
Тогда: Сср = 0,1·0,2Сн + 0,6·0,6Сн + 0,2Сн = 0,58Сн.
2.3 Правила выбора средств технологического оснащения процессов технического контроля.
Выбор средств контроля должен основываться на обеспечении заданных показателей процессов контроля в установленное время при заданном качестве изделия.
В ГОСТ ЕСТПП установлены обязательные показатели процесса контроля:
- точность измерений;
- достоверность;
- стоимость;
При выборе средств контроля необходимо использовать наиболее эффективные, для конкретных условий, средства контроля, регламентированные стандартами. Методика выбора средств контроля включает следующие этапы:
1. Анализ характеристик объекта контроля и показателей процесса контроля.
2. Определение предварительного состава средств контроля, которые могут обеспечить заданные показатели процесса контроля с учетом метрологических и эксплуатационных характеристик средств контроля.
3. Определение окончательного состава средств контроля путем сравнения их экономической эффективности.
Экономическая эффективность, выбираемых дорогостоящих средств контроля рассчитывают по методике, изложенной в (Артек).
Экономическая эффективность средств контроля, стоимость которых менее 50 руб., рассчитывают по формуле:
Э = (Сm + A1/T1) – (Cm + A2/T2 ) ,
где: Э – экономическая эффективность сравниваемого средства контроля, руб.;
С , С – затраты на заработную плату контролерам при контроле одного объекта для первого и второго сравниваемых средств контроля, руб./шт.;
m – программа объектов контроля в год, шт.;
А ,А - стоимость единицы сравниваемых средств контроля, руб.;
Т ,Т - сроки службы сравниваемых средств контроля, годы.
3 ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ И СИСТЕМ РЕМОНТНОГО ПРОИЗВОДСТВА.
Цель проектирования ТП – установление оптимальной последовательности и способов выполнения отдельных технологических операций ремонта изделия; подбор необходимого оборудования, оснастки и инструмента; определение оптимальных режимов обработки и технических норм времени на выполнение работ.
3.1 Проектирование разборочного процесса
Разборочные работы составляют значительную долю от общей трудоемкости, отличаются наиболее тяжелыми условиями труда и низкой степенью механизации. Выделяют два основных направления повышения эффективности разборочного процесса (РП):
Научно-обоснованное управление технологическим процессом и участком разборки в целом, обеспечение наивысшей производительности труда при имеющейся производственно-технологической базе;
Создание автоматизированных процессов разборки.
Нередко высказывается мнение о полной негативности разборочного процесса сборочному. Однако различие предопределяется уже целями реализации этих процессов:
цель сборки – получение сборочных единиц и изделий, полностью отвечающих установленным для них требованиям;
цель разборки – получение деталей с обеспечением их максимальной сохранности.
Различие целей разборочного и сборочного производств не позволяет механически использовать способы и методы проектирования сборочного процесса для разборочного.
Однако между разборочным (РП) и сборочным (СП) процессами имеется ряд общих признаков. Для проектирования рабочего РП на АРЗ необходима следующая информация:
а). Базовая, включающая данные о технологическом процессе сборки машины на заводе-изготовителе; чертежи конструкции машины и годовую производственную программу разборки машин;
б). руководящая – стандарты на ТП, методы управления ими, оборудование и оснастка, документация на единичные и типовые ТП разборки аналогичного ремфонда;
в). справочная, содержащаяся в каталогах, паспортах, справочниках по выбору технологических нормативов, планировках участков, а также данные о состоянии ремфонда, о прогрессивных способах разборки и их предпочтительности, об оборудовании участка разборки и сменности его работы, а также обобщенный передовой опыт работы РП лучших АРЗ.
Основные этапы разработки технологического процесса разборки (ТПР):
Анализ исходной информации;
Поиск и выбор единичного ТПР аналогичного агрегата;
Уточнение или разработка технологических операций и переходов;
Определение последовательности и содержания технологических операций разборки;
Нормирование ТПР;
Выбор оборудования;
Расчет экономической эффективности вариантов ТПР;
Выбор оптимального варианта ТПР.
Основными задачами при проектировании ТПР являются:
определения оптимальной последовательности и содержания разборочных работ и количество операций;
выбор технологического оборудования.
Существующая практика проектирования ТПР предусматривает только учет последовательности снятия узлов с указанием применяемого оборудования. При этом формирование технологических операций производится инженером-технологом методом проб без оптимизации числа и содержания операций.
3.2 Формирование последовательности и содержания операций единичного и типового ТПР
Анализ ряда РП показывает, что порядок снятия узлов и деталей с агрегатов допускает большое число вариантов. Можно, однако, предположить, что существует некоторый оптимальный вариант ТПР.
Методика формирования операций ТПР разрабатывается с использованием теории графов и анализа сложных систем.
ТПР характеризуется «расходящейся» структурой и в общем виде может быть представлена в форме ориентированного графа, который учитывает последовательности выполнения технологических переходов (технологически неделимых элементов).
Рассмотрим процесс разборки двигателя автомобиля ЗИЛ-130 (рис.3.1).
Анализ ТПР двигателя ЗИЛ-130 показывает, что весь процесс разборки можно разделить на 3 зоны:
I зона – съем внешних узлов, не связанных отношениями предшествования – имеет интенсивные ветвления.
В основе построения ТПР в форме графа лежит принцип разбиения графа технологии на слои с последующим их ранжированием. В нулевом слое помещают элемент, относящийся к началу процесса (например, установка агрегата). Далее располагаются слои, включающие элементы ТПР, не связанные отношениями предшествования, а затем идут слои с ранжируемыми в зависимости от последовательности независимыми и зависимыми элементами.
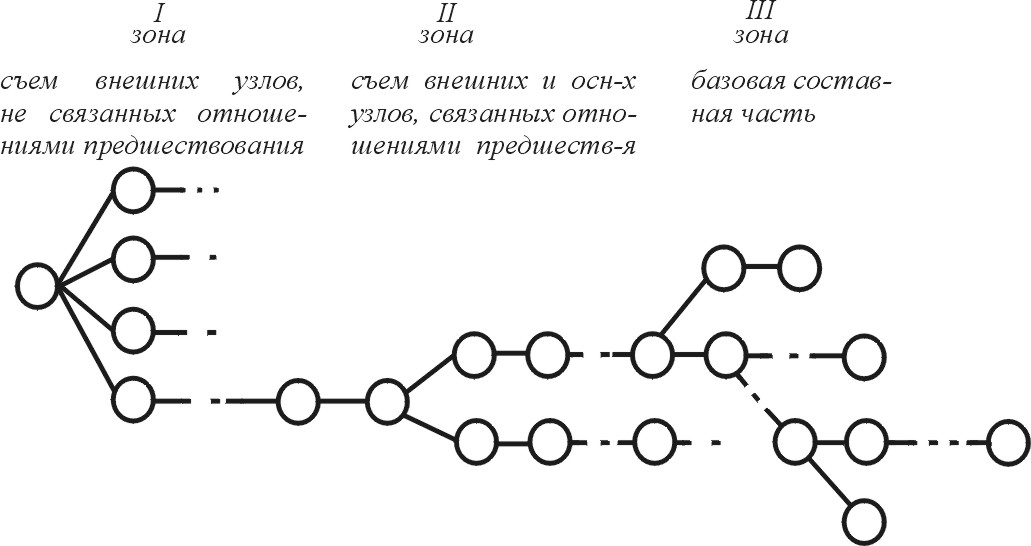
Рис.3.1 Графоаналитическая модель процесса разборки автомобиля
II зона – съем внешних узлов и основных узлов, связанных отношениями предшествования – имеет менее интенсивное ветвление. III зона – получение базовой детали (например блок цилиндров).
Рассмотренная методика построения ТПР не учитывает ограничения, накладываемые:
требованиями одновременности выполнения отдельных операций, объединяемых, например, на основе механизации;
позиционные ограничения.
В МАДИ разработана методика формирования ТПР с использованием эвристического алгоритма.
Пусть ТПР двигателя ЗИЛ-130 состоит из множества L технологических операций:
L = {l:l =1,L };
каждая из операций состоит из множества М технологических элементов:
М = {i:i =1,М}.
Пусть также по каждому i–му элементу известно время его выполнения (длительность) ti.
Введем целочисленную переменную δil, которая принимает значения:
δil=1, если I-й элемент содержится в l–й технологической операции;
δil=0, в противном случае.
Тогда ТПР может быть формализован (с учетом требований одновременности и позиционности) следующими соотношениями, представляющими его математическую модель:
M
Σδil =1 – выполнение каждого элемента на одном рабочем месте.
i=1
M
Σti δil ≤r – непревышение длительности операции такта r.
i=1
l
δil ≤ Σδjk – соблюдение условий предшествования для каждой пары i
k=1
j (при i > j ) l-й и k-й операции.
Пусть известно некоторое позиционное ограничение Р. Тогда требование выполнения операции в одной позиции запишется так:
|Pi – Pj | δil + |Pi – Pj | δjl ≤ | Pi - Pj |
где: i и j – индексы элементов.
I Этап разработки ТПР
На основе анализа конструкции двигателя выявляют:
наиболее удобные позиции слесаря разборщика;
вид работы (ручной, механизированный);
последовательность выполнения технологических элементов.
Например, для двигателя ЗИЛ-130:
| Зона | N элемента | Элементы ТПР двигателя | Код |
| I |
1. 2. 3. 4. 5. 6. |
Отвернуть болты крепления и снять их. Снять распределитель зажигания в сборе. Отвернуть болты крепления, снять шайбу и гайку. Снять фильтр тонкой очистки топлива. ……… Отвернуть гайки крепления кронштейна фильтра тонкой очистки. Снять кронштейн фильтра. ……… |
30 31 32 33 … 43 44 … |
| II |
7. 8. 9. 10. |
Отвернуть гайки крепления крышки головок цилиндров левого ряда. Снять крышку и прокладку головок левого ряда. Отвернуть гайки крепления крышки головок цилиндров правого ряда. Снять крышку и прокладку головок правого ряда. ……… |
76 77 78 79 … |
| III |
11. 12. 13. 14. |
Установить крышки коренных подшипников на блок и закрепить их. Отвернуть болты крепления картера и снять их. Снять блок, установить на подставку, прочистить масляные каналы. Отсоединить картер сцепления. |
194 195 196 197 |
II Этап - построение графа ТПР
1. По существующим порядкам определения последовательности элементов ТПР .
2. Ориентированный граф.
3.3 Виды технологических процессов
ГОСТами ЕСТПП установлены два вида ТП: единичный и типовой.
Единичный ТП – это ТП изготовления или ремонта изделий одного наименования, типоразмера и пополнения независимо от типа производства.
Типовой ТП характеризуется единством содержания и последовательностью
Большинства технологических операций и переходов для групп изделий с общими конструктивными признаками.
Групповым ТП называется совокупность групповых технологических операций, обеспечивающих восстановление свойств изделия (или нескольких групп изделий) по общему технологическому маршруту (ТМ). При групповом ТМ предполагается прохождение групп изделий или их представителей с пропуском отдельных операций. Группой называется совокупность изделий, характеризуемая при ремонте общностью оборудования, оснастки, наладки и ТП.
При построении групповых ТП за базовое изделие берут комплексную единицу ремфонда, под которой понимается реальная или условная (искусственная) единица ремфонда, содержащаяся в своей конструкции все основные элементы, характерные для изделия данной группы и являющаяся ее конструктивно-технологическим представителем.
Каждый вид ТП характеризуется следующими признаками:
основным назначением процесса (рабочий, перспективный);
степенью детализации процесса (маршрутный, операционный, маршрутно-операционный).
Рабочий ТП выполняют по рабочей технологической или конструкторской документации.
Перспективный ТП – это процесс, который полностью или частично предстоит освоить на предприятии, используя последние достижения науки и техники.
Маршрутный ТП выполняют по документации, в которой содержание операций излагается без указания переходов и режимов обработки.
Операционный ТП выполняют по документации, в которой содержание операций излагается с указанием переходов и режимов обработки.
Маршрутно-операционный ТП выполняют по документации, в которой содержание отдельных операций излагается без указания переходов и режимов обработки.
Проектирование ТП является составной частью системы технологического проектирования предприятия, которая в государственном масштабе лимитируется
ГОСТами ЕСТПП.
Основным фактором, определяющим степень дифференциации ТП, является характер производства и связанный с ним объем выпуска продукции.
Объем выпуска продукции – это количество изделий определенного наименования, типоразмера, исполнения, ремонтируемых предприятием в течение планируемого интервала времени.
Тип производства – классификационная категория производства, выделяемая по признакам широты, номенклатуры, регулярности, стабильности и объема ремонта изделий.
Одной из основных характеристик типа производства является коэффициент закрепления операций (КЗО).
КЗО – это отношение числа всех различных технологических операций, выполненных в течение месяца, к числу рабочих мест.
Для мелкосерийного производства: Кзо=20-40;
Для среднесерийного производства: Кзо=10-20;
Для крупносерийного производства: Кзо=1-10;
Для массового: Кзо=1.
3.4 Типизация технологических процессов
В настоящее время практика технологической подготовки производства на АРЗ, базирующаяся на разработке и применении индивидуальных ТП, устарела и не способствует техническому прогрессу. Много сил и средств затрачивается на проектирование ТП, которые при современных темпах изменении номенклатуры ремонтируемых изделий быстро оказаться ненужными или устаревшими.
Одним из путей повышения эффективности проектирования ТП является проведение их технологической унификации, которая позволяет сократить сроки ТПП и выполнить ее на более высоком организационно-техническом уровне при меньших затратах материальных и трудовых ресурсов.
Основные направления технологической унификации:
Типизация ТП.
Разработка и внедрение групповых ТП.
Под типизацией ТП понимается разбивка изделий на конструктивно-технологические классы (типы) и составление для каждого из них типового ТП.
4 ОСНОВНЫЕ ПРИНЦИПЫ ПРОЕКТИРОВАНИЯ ПОТОЧНЫХ ЛИНИЙ
4.1 Понятия и определения поточного производства
Поточным называется процесс, при котором работа идет непрерывно и собранные готовые изделия выходят периодически, через определенный промежуток времени (такт производства).
Для осуществления сборки по поточному принципу необходимо:
Обеспечить взаимозаменяемость деталей, при которой исключается пригонка их по месту.
Расчленить вес техпроцесса на отдельные переходы и сформировать из них операции так, чтобы обеспечить синхронизацию операций и создание определенного темпа (такта), дающего непрерывность потоку собираемых изделий.
Точно определить потребное для каждой операции количество рабочих необходимой квалификации, приспособлений и инструментов, которыми следует пользоваться при выполнении конкретной операции.
Во избежание задержки сборки обеспечить регулярную и своевременную доставку к рабочим местам комплектов деталей и сборочных единиц, а также принадлежностей, приспособлений, инструментов и материалов.
Всю организацию работы поточной линии