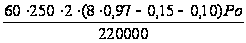Технологический процесс сборки промежуточного вала автомобиля КамАЗ
СОДЕРЖАНИЕ
Введение
1. Служебное назначение и техническая характеристика изделия
1.1 Общие сведения о конструкции изделия
1.2 Описание устройств, способов соединения деталей, принципа действия, регулировки и смазки
2. Обработка конструкции изделия на технологичность
3. Проектирование технологического процесса сборки
4. Производственные расчеты и технологическое нормирование
4.1 Уточнение годовой программы сборки узла
4.2 Расчет трудоемкости сборки узла
4.3 Расчет количества оборудования и оснастки
4.4 Расчет численности промышленно – производственного персонала
4.4.1 Расчет численности основных рабочих
4.4.2 Расчет численности вспомогательных рабочих
4.4.3 Расчет численности руководящего состава и специалистов
4.5 Производственная оценка разработанного процесса сборки
4.5.1 Такт поточной сборки изделия
4.5.2 Ритм поточной сборки
4.5.3 Величина сменного задания
4.5.4 Определение загрузки и производительности сборочного рабочего места
5. Организация сборочного процесса и методы достижения точности сборки
6. Выбор оборудования и технической оснастки
7. Техника безопасности и производственная санитария
7.1 Технические и организационные мероприятия по обеспечению безопасности работы
7.2 Производственная санитария
7.3 Противопожарная защита и экология
Список литературы
ВВЕДЕНИЕ
Развитие отечественного автомобилестроения связано с систематическим совершенствованием выпускаемой продукции, обновлением парка оборудования, широким внедрением механизации и автоматизации производства.
В современном машиностроительном производстве уровень механизации сборочных процессов колеблется в очень широком диапазоне: частичная механизация, комплексная или всесторонняя механизация, частичная автоматизация, комплексная автоматизация.
В настоящее время механизация и автоматизация технологических процессов получили наибольшее внедрение в массовом и крупносерийном производстве. Следует отметить, что внедрение автоматизации в США ведет к сокращению рабочей силы, а следовательно, к увеличению безработных. Применение автоматизации в технологических процессах в машиностроительной промышленности России создает условия для труда рабочих, ведет к всестороннему развитию всех способностей рабочих, освобождает от тяжелого физического труда и создает их материальную заинтересованность.
Комплексная механизация и автоматизация технологических процессов является высшей формой развития технологии автомобилестроения.
Технологический процесс сборки и организация сборочных работ обуславливает применение тех или иных средств механизации, причем с одной стороны, степень совершенства организации сборки влияет на технико-экономическую эффективность механизации, а с другой рациональная механизация способствует совершенствованию организации сборки.
Совершенствование процесса сборки возможно на основе широкого применения транспортных средств, конвейеров с автоматической подачей деталей и узлов к местам сборки.
Дальнейшее совершенствование производства автомобилей связано с разработкой и внедрением высокого эффективной малоотходной технологии получения заготовок деталей на базе механизации и комплексной автоматизации, развитием и совершенствованием системы организации и управления производством.
1. СЛУЖЕБНОЕ НАЗНАЧЕНИЕ И ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ИЗДЕЛИЯ
1.1 Общие сведения о конструкции изделия
Назначение коробок передач – изменять крутящийся момент, скорость и направление движения автомобиля. У автомобильных двигателей с уменьшением частоты вращения коленчатого вала крутящийся момент незначительно возрастает, достигая максимального значения, и при дальнейшем снижении частоты вращения так же уменьшается. Однако при движении автомобиля на подъемах, по плохим дорогам, при трогании с места, и быстром разгоне необходимо увеличение крутящегося момента, передаваемого от двигателя ведущим колесом.
Для этой цели и служит коробка передач, позволяющая автомобилю двигаться задним ходом. Кроме того, коробка передач обеспечивает длительное разъединение двигателя с трансмиссией.
Ступенчатая коробка передач состоит из набора зубчатых колес, которые входят в зацепление в различных сочетаниях, образуя несколько передач (ступеней) с различными передаточными числами. Чем больше число передач, тем лучше автомобиль «приспосабливается» к различным условиям движения. Коробка передач должна работать бесшумно, с минимальным износом; этого достигают применением зубчатых колес с косыми зубьями.
Для автомобилей пятиступенчатая коробка передач в соответствии с рисунком 1 имеет пять передач для движения вперед и одну для движения назад. Коробка передач снабжена двумя синхронизаторами инерционного типа для включения второй и третьей, четвертой и пятой передач. Шестерни на всех передачах, кроме первой передачи и задней хода, косозубые, постоянного зацепления.
Передаточные числа коробки следующие:
I – 7,82; II – 4,03; III – 2,5; IV – 1,53; V – 1,0; 3Х – 7,38
Смазочная система – комбинированная. Все детали смазываются разбрызгиванием. Кроме того, к подшипникам шестерен принудительно подается масло от нагнетающего устройства. Управлением коробки передач – механическое с дистанционным приводом.
Коробка передач прикреплена к картеру сцепления шпильками. Верхние шпильки ввернуты в картер сцепления, нижние – в картер коробки передач. Она состоит из картера, первичного, вторичного и промежуточного валов с шестернями и подшипниками в сборе, блока шестерен заднего хода, механизации переключения передач, крышек и подшипников.
1.2 Описание устройств, способов соединения деталей, принципа действия, регулировки и смазки
Вал промежуточный коробки передач автомобиля КамАЗ установлен в нижней части картера коробки и находится в постоянном зацеплении посредством цилиндрических шестерен с первичным и вторичным валами КПП. Он служит для передачи крутящего момента и изменения скорости вращения вторичного вала по отношению к первичному.
Промежуточный вал в соответствии с рисунком 2 имеет две опоры: цилиндрический роликовый подшипник, установленный в гнезде переднего торца картера, и сферический роликовый подшипник, закрепленный в стакане.
Передний конец промежуточного вала имеет шлицы и предназначен для соединения с промежуточным валом делителя (в десятиступенчатой коробке передач). Роликовый подшипник расположен на шейке вала до упора через упорную шайбу в торец шестерни и закрыт крышкой.
Шестерни первой передачи заднего хода и второй передачи выполнены заодно с валом, шестерни третьей передачи, четвертой передачи и привода промежуточного вала напрессованы на вал и дополнительно закреплены сегментными шпонками. Все шестерни фиксируются на валу упорным кольцом, установленном в канавку вала между внутренним кольцом подшипника и торцом шестерни привода промежуточного вала. Шестерни первой передачи и заднего хода прямозубые, остальные – косозубые.
На заднюю стенку промежуточного вала установлен сферический подшипник. Внутреннее кольцо подшипника напрессовано до упора в торец шестерни первой передачи и зафиксировано на валу упорной шайбой, привернутой к валу двумя болтами. Наружное кольцо подшипника установлено в стакане.
Осевые усилия, возникающие при работе коробки передач, воспринимаются сферическим роликовым подшипником.
Уход за коробкой передач, а также соответственно за ее валами, заключается в периодической проверке уровня масла и своевременной его смене. Для проверки уровня необходимо вывернуть заливную пробку с указателем уровня масла. При проверке указатель следует вставить в отверстие до упора в резьбу.
Слив масла из картера коробки передач производится через три пробки. Две пробки расположены в нижней части картера коробки передач, а одна – в нижней части картера делителя передач. При смене масла очистить магниты пробок от металлических частиц. Промыть картеры коробки передач и делителя жидким минеральным маслом и залить масло до верхней метки щупа. Уровень замерить через 3-5 минут после заливки масла при плюсовых температурах.
2. ОБРАБОТКА КОНСТРУКИИ ИЗДЕЛИЯ НА ТЕХНОЛОГИЧНОСТЬ
Одной из основных задач, решаемых в процессе проектирования технологических процессов сборочных работ и подготовки производства, является оценка и обеспечение технологичности изделия.
Вал промежуточный КПП автомобиля КамАЗ является не сложным, но ответственным узлом автомобиля. От качества его сборки и дальнейшей работы зависит безопасность движения на дороге.
Изделие состоит из небольшого количества узлов, деталей.
С целью обеспечения возможности параллельной сборки изделие разбиваем на отдельные детали. Это вал промежуточный с зубчатым венцом, шестерни цилиндрические со шпонками и роликовый подшипник.
Конструкция и технологичность изделия требует осуществлять сборку деталей и узлов методом полной взаимозаменяемости, без дополнительной механической пригонки. При этом исключены промежуточные сборки и разборки. Конструкция не имеет много звенных размерных цепей. В конструкции узлов отсутствуют детали малой прочности и жестокости и детали из легкодеформирующихся материалов, что исключает возможность их деформации в процессе сборки.
Конструкция узла обеспечивает свободный доступ инструментов, средств контроля и рабочих органов технических устройств к местам сборки.
Базовой деталью в узле является вал промежуточный. Установка остальных узлов и деталей осуществляется при одном постоянном положении вал в приспособлении – спутнику конвейера. Все детали и сборочные единицы подобраны с нужными характеристиками износа, обеспечивающими заданный ресурс работы промежуточного вала, а соответственно и всей коробки передач.
Сборочные единицы входящие в узел кинематически замкнуты, то есть при транспортировке с позиции на позицию не распадаются на составные части.
Технологичность конструкции зависит от способов соединения деталей в узле. При соединении шестерен передач с валом используется посадка с натягом.
Для передачи больших крутящих моментов на переднем конце промежуточного вала шлицы предназначенные для соединения с промежуточным валом делителя.
Для жесткости соединения шестерни первой передачи, заднего хода и второй передачи выполнены заодно с валом, а шестерни третьей, четвертой передачи и привода промежуточного вала напрессовываются на вал в горячем состоянии. По посадке с натягом и дополнительно закреплены сегментными шпонками. Все шестерни на валу дополнительно фиксируются стопорным кольцом. На передний конец вала посажен роликовый цилиндрический подшипник по посадке с натягом.
3 ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА СБОРКИ
Технологический процесс сборки заключается в соединении деталей в узел. Все работы расчленяются на отдельные последовательные операции, переходы, приемы.
Содержание операций и переходов сборки определяется конструкцией изделия, совершенством технологии сборки обработки деталей, организационно-технологическими условиями сборочного производства и размером программного задания.
Для сборки вала промежуточного коробки передач следует строить технологический процесс сборки по принципу дифференциации, это дает возможность расчленения работ на отдельные операции, продолжительность которых равна или кратна установленному такту сборки.
Проанализировав общую конструкцию узла, а также принцип его действия, в соответствии с рисунком 3, составим технологическую схему сборки вала промежуточного КПП автомобиля КамАЗ. Такая схема, в соответствии с рисунком 4, наиболее наглядно показывает последовательность сборки всех деталей в узел.
После составления технологической схемы разрабатываем технологический процесс сборки вала промежуточного коробки передач расчленения его на операции и переходы.
Операция 005 Установка 0,98
1. Установить промежуточный вал коробки перемены передач (КПП) в зажимное устройство приспособления – спутника конвейера сборки.
2. Запрессовать шпонку в паз промежуточного вала.
Приспособление – спутник, справка, молоток слесарный.
Операция 010 Запрессовывание 0,915
1. Установить на пресс шестерню третьей передачи.
2. Напрессовать шестерню третьей передачи до упора в бурт промежуточного вала.
Пресс гидравлический мод.377, оправка, пластины технологические.
Операция 015 Запрессовывание 0,998
1. Запрессовать шпонку в паз промежуточного вала.
2. Положить на пресс шестерню четвертой передачи.
3. Совместимость отверстия шпоночного паза шестерни четвертой передачи со шпонкой.
4. Напрессовать шестерню четвертой передачи на вал до упора в ступицу шестерни третьей передачи.
Пресс гидравлический, оправка, пластины технологические, молоток слесарный.
Операция 020 Сборка 0,900
1. Установить втулку распорную на промежуточный вал.
2. Запрессовать шпонку в паз промежуточного вала.
Приспособление – спутник, молоток слесарный.
Операция 025 Установка 0,982
1. Положить шестерню привода промежуточного вала в ванну с горячим маслом.
2. Нагреть шестерню до температуры 90°С.
3. Установить горячую шестерню на пресс.
Ванна металлическая с маслом, клещи.
Операция 030 Запрессовывание 0,997
1. Совместить отверстие шпоночного паза шестерни привода со шпонкой.
2. Напрессовать шестерню привода на промежуточный вал до упора в распорную втулку.
Пресс гидравлически, оправка, пластины технологические.
Операция 035 Сборка 0,985
1. Установить кольцо шестерни на промежуточный вал.
2. Установить подшипник роликовый передний на промежуточный вал.
3. Напрессовать подшипник роликовый передний на вал до упора в кольцо шестерен.
Приспособление – спутник, оправка, молоток слесарный.
Операция 040 Разгрузка 0,915
Снять промежуточный вал в сборе с приспособления – спутника конвейера и установить на грузонесущий конвейер для отправки на сборку коробок передач.
Часть промежуточных валов уложить в тару для отправки на запасные части.
Приспособление захватное, электротельфер, тара.
4. ПРОИЗВОДСТВЕННЫЕ РАСЧЕТЫ И ТЕХНИЧЕСКОЕ НОРМИРОВАНИЕ
4.1 Уточнение годовой программы сборки узла
Годовая программа сборки промежуточного вала коробки передач автомобиля КамАЗ определяется исходя из плана выпуска автомобилей КамАЗ с учетом плана выпуска по меркам количества расхода данного узла на один автомобиль и количества узлов выпускаемых на запасные части.
Результаты расчета оформляем в виде таблицы 1.
Таблица 1 – Годовая программа сборки узла
|
Перечень марок автомобилей |
Годовой план выпуска Nв шт. |
Количество на один автомобиль шт. |
Количество узлов на плановый выпуск шт. | Количество узлов для выпуска на з/ч шт. | Итоговая программа выпуска Nc шт. |
| КамАЗ | 200000 | 1 | 200000 | 20000 | 220000 |
4.2 Расчет трудоемкости сборки узла
Трудоемкость выполнения сборочных работ для каждой операции сборки ведем по базовому варианту технологического процесса:
T =
 (4.2.1)
где Т – трудоемкость технологической операции, н/час
Nс – программа сборки узла, шт.
t – норма времени на операцию, мин.
Расчет выполним для сборочных операций без учета переходов. Технологический процесс дифференцирован на узловую и общую сборку. Общая сборка выполняется при этом с учетом такта выпуска узлов в специальных приспособлениях – спутниках.
Операция 005
Т005 =
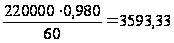 н/час
Операция 010
Т010 =
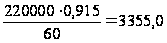 н/час
Операция 015
Т015 =
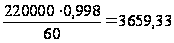 н/час
Операция 020
Т020 =
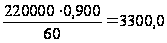 н/час
Операция 025
Т025 =
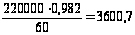 н/час
Операция 030
Т030 =
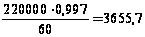 н/час
Операция 035
Т035 =
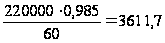 н/час
Операция 040
Т040 =
н/час
Таблица 2 – Сводная ведомость трудоемкости выполнения программы сборки
|
Содержание операций |
Норма времени, tшт мин. |
Трудоемкомкость, Т, н/час |
Используемое оборудовании и оснастка |
| 1 | 2 | 3 | 4 |
| 005 Установка промежуточного вала в приспособление – спутник и запрессовывание шпонки | 0,980 | 3593,33 | Приспособление – спутник, оправка, молоток слесарный |
| 010 Запрессовывание шестерни третьей передачи до упора в бурт промежуточного вала | 0,915 | 3355,0 | Пресс гидравлический, оправка, технологические пластины |
| 015 Запрессовывание шпонки в паз промежуточного вала и напрессовывание шестерни четвертой передачи | 0,998 | 3659,33 | Пресс гидравлический, оправка, молоток слесарный, пластины технологические |
|
020 Сборка Установка на промежуточный вал втулки распорной и запрессовывание шпонки |
0,900 | 3300,0 | Приспособление – спутник, молоток слесарный |
|
025 Установка Нагревание и установка на пресс шестерни привода промежуточного вала вала |
0,982 | 3600,7 | Ванна металлическая с маслом, клещи |
|
030 Запрессовывание Напрессовывание шестерни привода промежуточного вала до упора в распорную втулку |
0,997 | 3655,7 | Пресс гидравлический, оправка, пластины технологические |
|
035 Сборка Установка на промежуточный вал кольца шестерен и напрессовывание подшипника роликового переднего до упора в кольцо шестерен |
0,985 | 3611,7 | Приспособление – спутник, оправка, молоток слесарный |
|
040 Разгрузка Установка промежуточного вала на грузонесущий конвейер, закладка части валов в тару на зап. Части |
0,915 | 3355,0 | Приспособление захватное, электротельфер |
| 7,672 | 28130,76 |
4.3 Расчет количества оборудования и оснастки
Расчетное количество оборудования и оснастки по всем операциям, учитывающимся в таблице 2 определяем по формуле:
Ср =
 , (4.3.1)
где Т – трудоемкость операции, н/час
Fэф – эффективный фонд времени работы оборудования, час
Квн – коэффициент выполнения норм времени (принимаем 1.1)
После расчета оборудования определяем коэффициент загрузки и процент загрузки рассчитанного оборудования или оснастки по формуле:
К3 = Ср / Спр , (4.3.2)
где Ср – расчетное количество оборудования или оснастки, шт.
Спр – принятое количество оборудования или оснастки, шт.
П3 = К3 ·100% , (4.3.3)
Выполняем расчеты
Операция 005
Ср =
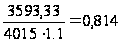 Спр = 1
К3 = 0,814/1 = 0,814
П3 =0,814·100% = 81,4%
Операция 010
Ср =
 = 0,760 Спр = 1
К3 = 0,760/1 = 0,760
П3 =0,760·100% = 76,0%
Операция 015
Ср =
 = 0,829 Спр = 1
К3 = 0,829/1 = 0,829
П3 =0,829·100% = 82,9%
Операция 020
Ср =
 = 0,747 Спр = 1
К3 = 0,747/1 = 0,747
П3 =0,747·100% = 74,7%
Операция 025
Ср =
 = 0,815 Спр = 1
К3 = 0,815/1 = 0,815
П3 =0,815·100% = 81,5%
Операция 030
Ср =
 = 0,828 Спр = 1
К3 = 0,828/1 = 0,828
П3 =0,828·100% = 82,8%
Операция 035
Ср =
 = 0,818 Спр = 1
К3 = 0,818/1 = 0,818
П3 =0,818·100% = 81,8%
Операция 040
Ср =
= 0,760 Спр = 1
К3 = 0,760/1 = 0,760
П3 =0,760·100% = 76,0%
Определяем средний коэффициент загрузки оборудования:
К3ср =
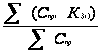 , (4.3.4)
К3ср = (0,814+0,760+0,829+0,747+0,815+0,828+0,818+0,760)/8 = 0,796
Определяем средний процент загрузки:
П3ср = К3ср ·100% (4.3.5)
П3ср = 0,796 ·100% = 79,6%
Результаты расчетов заносим в таблицу 3.
Таблица 3 – Расчет количества оборудования и технологической оснастки
|
Наименование технологической операции |
Наименование оборудования |
Трудоемкость операций Тi, н/час |
Расчетное количество оборудования Ср | Принятое количество оборудования Спр |
Коэффициент загрузки К3 |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
005 Установка |
Приспособление – спутник, оправка, молоток слесарный | 3593,33 | 0,814 | 1 | 0,814 |
|
010 Запрессовывание |
Пресс гидравлический, оправка, технологические пластины | 3355,0 | 0,760 | 1 | 0,760 |
| 015 Запрессовывание | Пресс гидравлический, молоток слесарный, пластины технологические | 3659,33 | 0,829 | 1 | 0,829 |
|
020 Сборка |
Приспособление – спутник, молоток слесарный | 3300,0 | 0,747 | 1 | 0,747 |
|
025 Установка |
Ванна металлическая с нагретым до 70° с маслом, клещи | 3600,7 | 0,815 | 1 | 0,815 |
|
030 Запрессовывание |
Пресс гидравлический, оправка. Пластины технологические | 3655,7 | 0,828 | 1 | 0,828 |
|
035 Сборка |
Приспособление – спутник, оправка, молоток слесарный | 3611,7 | 0,818 | 1 | 0,818 |
|
040 Загрузка |
Приспособление захватное, электротельфер | 3355,0 | 0,760 | 1 | 0,760 |
Определяем уровень механизации работ:
Умр =
 · 100% , (4.3.6)
где Тм – суммарная трудоемкость работ, выполняемых механизированным способом, н/час
Т – общая трудоемкость процесса сборки, н/час
Умр =
 · 100% = 49,9%
4.4 Расчет численности промышленно – производственного персонала
Расчет начинаем с составления баланса рабочего времени.
Таблица 4 – Баланс рабочего времени одного рабочего на 2007 год
| Показатели |
Ед. измер. |
2007 год |
| 1 | 2 | 3 |
| 1 Число календарных дней | дни | 365 |
| 2 Нерабочие дни | дни | 115 |
| 3 Номинальный фонд времени | дни | 250 |
| 4 Плановые неявки на работу | дни | 33 |
| 5 Полезный фонд времени одного работника | дни | 217 |
| 6 Средняя продолжительность рабочего дня | час | 8 |
| 7 Потери, связанные с сокращением рабочего дня | час | 0,05 |
| 8 Средняя продолжительность рабочего дня | час | 7,95 |
| 9 Номинальный годовой фонд рабочего времени | час | 2070 |
| 10 Полезный фонд рабочего времени | час | 1725 |
4.4.1 Расчет численности основных рабочих
Рассчитываем численность основных рабочих по всем операциям:
Ро =
 , (4.4.1.1)
где Ро - плановая явочная численность основных рабочих на весь процесс сборки;
Т – трудоемкость операций, н/час;
S – количество рабочих смен (принимаем 2);
Fn – годовой номинальный фонд одного рабочего;
Квн – коэффициент выполнения норм (1,05…1,15).
Произведем расчеты:
Операция 005
Ро =
 = 0,789 , принимаем
1 чел.
Операция 010
Ро =
 = 0,737, принимаем
1 чел.
Операция 015
Ро =
 = 0,804 , принимаем
1 чел.
Операция 020
Ро =
 = 0,725 , принимаем
1 чел.
Операция 025
Ро =
 = 0,791 , принимаем
1 чел.
Операция 030
Ро =
 = 0,803 , принимаем
1 чел.
Операция 035
Ро =
 = 0,793 , принимаем
1 чел.
Операция 040
Ро =
= 0,737 , принимаем
1 чел.
Итого: 8 человек
Результаты расчетов заносим в таблицу 5
Таблица 5 – сводная ведомость явочной численности основных рабочих
| Профессия |
Кол-во оборудования |
Кол-во человек |
В том числе по разрядам | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Слесарь-сборщик | 8 | 8 | 5 | 3 | ||||
| Итого: | 8 | 8 | 5 | 3 | ||||
Рассчитаем средний тарифно – квалификационный разрядк
Rср =
 , (4.4.1.2)
Rср =
 = 3,37
4.4.2 Расчет численности вспомогательных рабочих
Явочная численность вспомогательных рабочих не должна превышать 30% от явочной численности основных рабочих
Рвсп = 0,3 · Росн ,
Рвсп =0,3 · 8 = 2,4; принимаем 3 чел.
Результаты расчетов заносим в таблицу 6.
Таблица 6 – Сводная ведомость численности вспомогательных рабочих
| Профессия |
Количество человек |
В том числе по разрядам | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
|
Транспортный рабочий |
1 | 1 | |||||
| Наладчик | 1 | 1 | |||||
| Контролер ОТК | 1 | 1 | |||||
| Итого: | 3 | 1 | 1 | 1 | |||
Рассчитываем средний тарифно – квалификационный разряд:
Rср =
=
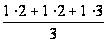 = 2,33
4.4.3 Расчет численности руководящего состава и специалистов
Расчетное количество РиС принимает в средней 15-20% от явочной численности основных и вспомогательных рабочих.
Ррис = (15% · (Ро+ Рвсп)) · 100% , (4.4.3.1)
Ррис = 0,15 · (8+3) = 1,65, принимаем 2 чел.
Результаты расчета заносим в таблицу 7.
Таблица 7 – Сводная ведомость численности руководителей и специалистов
| Руководители и специалисты | Количество человек | % |
| Мастер | 1 | 50 |
| Инженер технолог | 1 | 50 |
| Итого: | 2 | 100 |
Результаты расчетов численности промышленно – производственного персонала заносим в таблицу 8.
Таблица 8 – Сводная ведомость и структура средне – списочной численности ППП
| Категории ППП | Количество человек | Удельный вес в % от общей численности |
| Основные рабочие | 8 | 61,5 |
| Вспомогательные рабочие | 3 | 23,0 |
| РиС | 2 | 15,5 |
| Итого: | 13 | 100 |
Рассчитаем уровень механизации труда:
Умт =
 , (4.4.3.2)
где Ро – среднесписочное количество основных рабочих
Робщ – общее количество ППП
Умт =
 = 61,5%
4.5 Производственная оценка разработанного процесса сборки
Производственную оценку разработанного технологического процесса сборки оси передней проведем по следующим показателям:
4.5.1 Такт поточной сборки изделия
tg
=
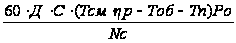 , (4.5.1)
где Д – число рабочих дней в году;
С – число рабочих смен за день;
Тсм - продолжительность смены или средняя продолжительность рабочего дня, (час);
Тоб - потери времени в течение смены на обслуживание рабочих мест, (час); Тоб – 0,15
Тn – потери времени на перерывы в работе для отдыха и естественных надобностей рабочих в течение смены, (час); Тn = 0,1
 - коэффициент,
учитывающий
потери времени
на ремонт сборочного
оборудования
(зависит от
уровня механизации
и автоматизации
процесса сборки);
 = 0,97
Nc – программа сборки
tg
=