Реконструкция моторного цеха автоколонны с изготовлением стенда для притирки клапанов головки блока цилиндров двигателя ЗиЛ-130
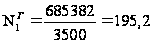 ,
обслуж (ЛиАЗ-677).
t1 – трудоёмкость ТО-1 в чел/час, определяется по формуле
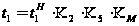 [2, с.9] (9)
где
 - нормативная
трудоёмкость
ТО-1, чел/час;
 - коэффициент
механизации
(0,8).
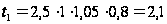 ,
чел/час (ЗиЛ-130),
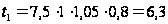 ,
чел/час (ЛАЗ-697),
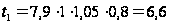 ,
чел/час (ЛиАЗ-677),
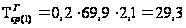 ,
чел/час (ЗиЛ-130),
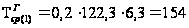 ,
чел/час (ЛАЗ-697),
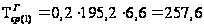 ,
чел/час (ЛиАЗ-677).
 - трудоёмкость
сопутствующего
ремонта при
проведении
ТО-2 в чел/час,
определяется
по формуле
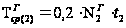 [2, с.11] (10)
где t2 – трудоёмкость ТО-2 в чел/час, определяется по формуле
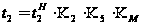 [2, с.12] (11)
где
 - нормативная
трудоёмкость
ТО-2, чел/час.
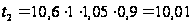 ,
ал/час (ЗиЛ-130),
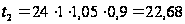 ,
чел/час (ЛАЗ-697),
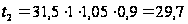 ,
чел/час (ЛиАЗ-677),
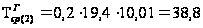 ,
чел/час (ЗиЛ-130),
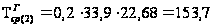 ,
чел/час (ЛАЗ-697),
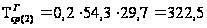 ,
чел/час (ЛиАЗ-677),
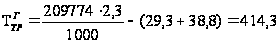 ,
чел/час (ЗиЛ-130),
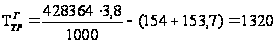 ,
чел/час (ЛАЗ-697),
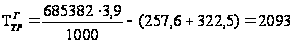 ,
чел/час (ЛиАЗ-677).
2.3 Расчёт числа производственных рабочих
2.3.1 Основные рабочие, количество человек
 [2, с.13] (12)
где Фр – фонд времени работы рабочего.
 ,
чел. (ЗиЛ-130),
 ,
чел. (ЛАЗ-697),
 ,чел.
(ЛиАЗ-677).
2.3.2 Годовая трудоёмкость вспомогательных рабочих в чел/час
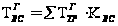 [2, с.15] (13)
где КВС – доля вспомогательных рабочих от общей трудоёмкости (0,3).
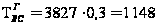 ,
чел/час
2.3.3 Количество вспомогательных рабочих, количество человек
 [2, с.16] (14)
 ,
чел.
2.4 Расчёт площади цеха в м2
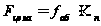 [2, с.20] (15)
где
 - суммарная
площадь технологического
оборудования;
 - коэффициент
плотности
расстановки
оборудования
(3,5 – 4,5).
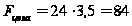 ,
м2
3 Конструкторский раздел
3.1 Устройство и применение приспособления
Стенд для притирки клапанов двигателя ЗиЛ-130 и проверки качества данных работ представляет из себя сборную конструкцию из металлических упоров (их два) и деревянного основания. Габаритные размеры стенда 900Ч360Ч290 мм. Стенд является переносным.
Стенд состоит из следующих составных частей:
основание 1 – изготовлено из сосновой доски толщиной 45 мм, длинной 900мм и шириной 360мм и имеет 4 отверстия диаметром 13 мм;
упоры 2 – изготовлены из стали толщиной 3 мм и представляют собой следующую сварную конструкцию: две металлические пластины сварены между собой под прямым углом, одна пластина шириной 150 мм и длиной 65мм, другая – шириной 150 мм и длинной195 мм, обе пластины имеют отверстия диаметром 13 мм. Сварное соединение выполняется при помощи полуавтоматической сварки.
Стальные упоры крепятся к основанию при помощи болтов 3 и гаек 4. Между упорами устанавливается головка блока цилиндров и крепится к ним при помощи болтов.
Головка блока цилиндров на стенде устанавливается плоскостью разъёма с блоком цилиндров вверх.
Так же к данному стенду прилагается ручной насос и заглушки для впускных и выпускных каналов в головке блока цилиндров, с вентилями для подачи сжатого воздуха при проверке герметичности клапанов. Заглушки изготовлены из стали толщиной 4 мм, в заглушках просверлены отверстия, в которые установлены вентили из камер грузовых автомобилей.
Заглушки крепятся к головке блока цилиндров при помощи болтов и гаек. Плотность соединения заглушки с головкой блока цилиндров обеспечивается при помощи резиновых прокладок изготовленных за одно с вентилями.
Стенд изготовлен из относительно дешёвых материалов (дерево, сталь). В нём нет сложных деталей, требующих специального оборудования для их изготовления, поэтому стенд может быть изготовлен на самом автотранспортном предприятии, в результате чего его себестоимость минимальна.
Данный стенд является настольным, что позволяет разместить его практически в любом месте.
По сравнению с механизированными стационарными стендами для притирки клапанов он занимает гораздо меньше места, в данном стенде отсутствуют механизированные узлы, что экономит электроэнергию и не усложняет конструкцию стенда.
3.2 Инструкция по применению стенда для притирки клапанов, головки блока цилиндров двигателя ЗиЛ-130 и проверки качества данных работ
Перед началом работ стенд устанавливают на верстак так, чтобы он стоял устойчиво, и проверяют состояние крепёжных элементов.
1 При помощи кран-балки головку блока цилиндров устанавливают между упорами стенда (плоскостью разъёма с блоком цилиндров вверх) так, чтобы отверстия на упорах и резьбовые отверстия в головке блока цилиндров совпали, затем заворачивают болты в резьбовые отверстия в головке блока цилиндров, предварительно установив их в отверстия упоров.
2 Отцепляют кран-балку и отводят её так, чтобы она не мешала.
3 После осуществления воздействий на головку блока цилиндров, согласно технологического процесса, головку снимают в обратном порядке установки.
Все детали стенда необходимо проверять перед каждым его применением.
4 Технико-экономические расчеты
4.1 Обоснование типа производства
Тип производства определяется многими факторами, основными из которых является величина годовой программы, её трудоемкость, постоянство загрузки оборудования одной и той же операции, специализации рабочих мест. Для анализа степени специализации можно рассчитывать коэффициент, определяющийся по формуле:
 =
 ,
[3, с4] (16)
где t -
среднеоперационное
время по данной
операции,
определяемое
путем деления
суммы времени
по всем операциям
на число операций;
r – такт выпуска данной детали, определяемый по формуле:

 , [3, с4] (17)
где Fоб. – полезный плановый фонд работы оборудования, рассчитанный по следующей методике:
((365 - 116) · 8 – 8) . 1 . 0,95 = 1885 часов, [3, с4] (18)
где 365 – календарный фонд времени в год;
116 – количество праздничных и выходных дней;
8 – продолжительность рабочего дня в часах;
8 – сокращенный рабочий день в предпраздничные дни в часах;
1 – количество смен;
0,95 –коэффициент, учитывающий время на плановый ремонт 5%;
N – годовая программа.
r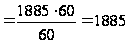 ,
Kcp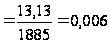
Kср.<1, значит производство будет серийное.
Серийным называется такое производство, в котором изготовляется более широкая номенклатура изделий, причем изделия каждого наименования выпускаются периодически повторяющимися партиями (сериями). В серийном производстве обработка деталей, сборка изделий осуществляются партиями, на которые разбивается каждая серия при запуске в производство.
На таком предприятии за каждым рабочим местом закрепляются несколько периодически повторяющихся операций.
4.2 Расчет потребного количества оборудования и определение коэффициента его загрузки
Количество серийных мест при серийном производстве определяется по следующей формуле
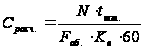 ,
[3, с.4] (19)
где Кв – планируемый коэффициент выполнения норм;
N – программа;
Fоб – полезный фонд работы оборудования;
tшт –трудоемкость изготовления детали.
C pacч1
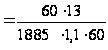 =
0,006,
Cpacч2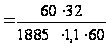 =
0,02,
Cpacч3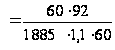 =
0,04.
Округляем до целого числа количества оборудования, полученное по расчету, является принятым количеством оборудования ( Сприн.).
Коэффициент загрузки оборудования каждого типа определяется по формуле
Кз =
 %, [3, с.5] (20)
При серийном производстве рекомендуемая загрузка в среднем не менее 70%.
Кз1 =
 % = 0,6 %,
Кз2 =
 %
= 2 %,
Кз3 =
 %
= 4 %.
Так как данная программа не дает достаточной загрузки оборудования, оборудование загружается другими деталями
tшт1 = 92527 мин.
tшт2 = 98852 мин.
tшт3 = 94008 мин.
Cрасч1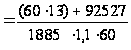 =
0,7,
Cрасч2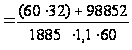 =
0,8,
Cрасч3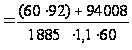 =
0,8,
Кз1 =
 % = 70 %,
Кз2 =
 % = 80 %,
Кз3 =
 %
= 80 %.
Средний процент загрузки оборудования по участку определяется по формуле
Kср
=
 100 %, [3, с.5] (21)
Kср
=
 100 % =77 %
4.3 Характеристика выбранного оборудования
Таблица 4 – Характеристика выбранного оборудования.
| Наименование | Марка | Кз | Сп | Габариты | Квт | Цена единицы оборудования | Стоимость монтажа 10% от стоимости | Стоимость всего оборудования | |
| 1 |
Верстак слесарный |
ШП-17 |
70% |
1 |
1500
|
|
5000 |
500 |
5500 |
 650
| 2 |
Сверлильная Машинка |
БЭС-1 |
80% |
1 |
300
|
- | 1800 |
- |
1800 |
| 3 | Станок для шлифовки клапанов | УХЛ – 4 |
80% |
1 |
500
|
|
125000 |
12500 |
137500 |
| 4 | Приспособление для крепления головки | Стенд мод. 2050 |
80% |
1 |
900
|
|
1600 |
- |
1600 |
4.4 Календарно-плановые расчёты
В условиях серийного производства рассчитываются следующие нормативы:
4.4.1 Рассчитывают партию запуска в штуках, по следующей формуле:
n = Nдн. ,