Разработка участка испытания двигателей в проекте авторемонтного предприятия (АРП) по ремонту двигателей автомобилей ГАЗ-3307
В общем случае действующий годовой фонд оборудования определяется по формуле:
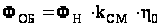 ,
ч., (6.1)
где kсм – количество смен работы оборудования, примем kсм=1;
η0 –коэффициент использования оборудования, учитывающий простои в профилактическом обслуживании и ремонте [2].
6.1 Определение количества оборудования для отделений 1-го класса
Для производства основных работ в отделениях 1-го класса определяется потребное число рабочих мест, оборудованных различными устройствами (стендами, верстаками и т.д.), а также необходимое количество металлорежущих станков.
Число рабочих мест по каждому виду работ определяется по формуле:
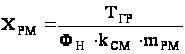 ,
ед., (6.2)
где mрм– количество рабочих, одновременно работающих на рабочем месте, зависящее от характера работ, их концентрации по фронту, степени механизации, а также способа производства [2].
Определим число рабочих мест для операции подразборки двигателей (mрм=1):
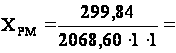 0,14
Число рабочих мест по остальным видам работ найдём аналогично. Результаты расчётов сведены в таблицу В.1.
Количество металлорежущих станков каждого типа определяется из следующего выражения:
 .
(6.3)
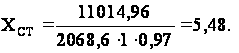
Принимаем количество металлорежущих станков равное 6 единиц.
Из них количество токарных станков:
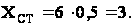
Количество металлорежущих станков остальных типов рассчитывается аналогично. Результаты вычислений представим в таблице В.2.
Потребное число единиц испытательных стендов рассчитывается по формуле:
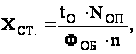 (6.4)
где
 = 0,25ч. [2]- продолжительность
ремонтной
операции, ч;
 =1
[2] - количество
объектов,
одновременно
испытываемых
на одном стенде.
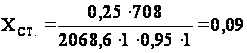 ед.
Принимаем
 =1
ед.
6.2 Определение количества оборудования для отделений 2-го класса
Основные работы в отделениях второго класса выполняются с применением нагревательных печей, горнов, кузнечных молотов, выворочно-моечных машин и др.
Необходимое количество оборудования для этих отделений по каждому виду работ рассчитывается по формуле:
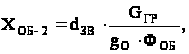 (6.4)
где
 - часовая
производительность
единицы оборудования,
кг/ч [2];
 -
коэффициент,
учитывающий
время на загрузку
и выгрузку
изделий,
=1,1
[2].
Для термических работ выбираем электрическую печь Н-30. Часовая
производительность (кг/ч) при: отжиге - 30, нормализации - 43, цементации - 4,5, закалке – 43, отпуске – 34 [2].
Произведём расчет количества электрических печей:
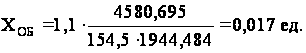
Принимаем количество электрических печей равное 1.
По остальным работам второго класса количество оборудования рассчитывается аналогично. Результаты вычислений представим в таблице В.3.
6.3 Определение количества оборудования для отделений 3-го класса
Для выполнения основных ремонтных операций в отделениях третьего класса применяются: гальванические ванны, установки для электроплавки, оборудование для металлизации, окрасочные и сушильные камеры, краско-распылительная аппаратура и др.
Необходимое количество оборудования для этих отделений:
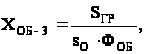 ед., (6.5)
где
 - часовая
производительность
единицы оборудования,
м2/ч, [2].
Для окрасочных работ выбираем краскораспылитель марки О-31 с производительностью 80 м2/ч.
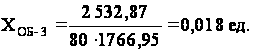
Принимаем количество краскораспылителей равное 1.
По сварочным и наплавочным работам количество оборудования рассчитывается аналогично. Результаты вычислений представим в таблице В.4.
Часовая производительность гальванических ванн определяется по формуле:
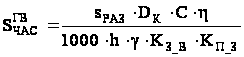 ,
мІ/ч
(6.6)
где
 –
разовая загрузка
ванны, мІ
[2];
 – плотность
тока, А/ мІ
[2];
С – электрохимический эквивалент, г/А-ч. [2];
η – выход по току, % [2];
h – толщина наносимого слоя, мкм [2];
γ – удельный вес наносимого металла, г/смі [2];
 –
коэффициент,
учитывающий
потери времени
на загрузку-выгрузку
ванн [2];
 –
коэффициент,
учитывающий
потери времени
на подготовительно-заключительные
операции в
начале и в конце
рабочего дня
[2].
Размеры ванн выбираются в зависимости от размеров деталей или подвесных приспособлений [2]. Разовая загрузка ванн для нанесения покрытий:
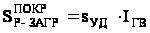 ,
(6.7)
где
 –
удельная загрузка
катодных штанг,
мІ/
пог.м. [2];
 –
длина рабочего
пространства
ванны, м [2].
При необходимости, в соответствии с технологическим процессом определяется продолжительность гальванической операции:
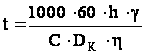 ,
ч. (6.8)
Сводная ведомость оборудования по отделениям авторемонтного предприятия представлена в таблице В.5.
6.4 Определение количества подъёмно-транспортного оборудования
Основными факторами при выборе вида подъёмно-транспортного оборудования служат:
- годовой объём перерабатываемых грузов по каждому грузопотоку, частота и ритмичность подачи грузов;
- характеристика и свойства перемещаемых грузов: штучный, насыпной, жидкий; масса, объём, габариты грузовой единицы (в частности, количество восстанавливаемых в партии деталей);
- расстояние и условия перемещения: состояние путей, дорог и покрытий, величина транспортной партии, высота производственных и складских помещений;
- характеристика транспортных средств, их производительность, условия погрузки-разгрузки, возможность маневрировать;
- сохранность грузов, санитарно-гигиенические условия, безопасность выполнения работ.
Количество того или иного вида подъёмно-транспортного оборудования, необходимое для выполнения подъёмно-транспортных работ:
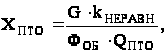 ед., (6.9)
где G – масса перерабатываемых в течение года грузов данным видом оборудования, т;
 –
коэффициент
неравномерности
грузопотока,
(
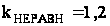 [2])
 - годовой фонд
времени оборудования,
ч.;
 –
производительность
оборудования,
т/ч.
Производительность оборудования циклического действия (краны, тали, погрузчики, тележки) рассчитываются по формуле:
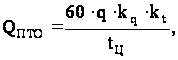 т/мин., (6.10)
где q – грузоподъёмность оборудования, т;
 - коэффициент
использования
грузоподъёмности,
 [2];
 - коэффициент
использования
оборудования
по времени,
 [2];
 - время рабочего
цикла, т.е время,
затрачиваемое
на выполнение
всего комплекса
подъёмно-транспортных
операций с
учётом их совмещения,
мин.
Время рабочего цикла для мостовых и однобалочных кранов определяется по следующей формуле:
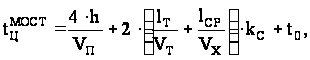 мин., (6.11)
где h – средняя высота подъёма груза, м;
 - скорость
подъёма груза,
м/мин;
 - средняя
длина пути
перемещения
тележки мостового
и однобалочного
кранов, равная
половине длины
крана, м;
 - скорость
передвижения
тележки крана,
м/мин;
 - средняя
скорость передвижения
оборудования,
м/мин;
 - коэффициент
совмещения
операций цикла,
 [2];
 - суммарные
затраты времени
на захват,
освобождение
и ориентировку
груза при установки
на место, мин.
Для погрузчиков, тягачей, электрокар и самоходных тележек время рабочего цикла рассчитывается по формуле:
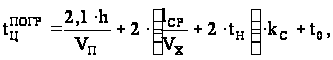 мин., (6.12)
где
 - время наклона
и установки
рамы (вилок) в
транспортное,
загрузочное
или разгрузочное
положение,
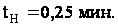
При ориентировочных расчётах производительности погрузчиков, тягачей, электрокар и самоходных тележек:
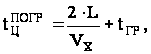 мин., (6.13)
где
- средняя скорость
передвижения
оборудования,
м/мин (скорость
погрузчиков
при их работе
в цехах и складах
равна 100м/мин;
скорость погрузчиков
при их работе
на открытых
площадках с
твёрдым покрытием
равна 180м/мин);
L – длина ездки, м;
 – время погрузки
и разгрузки.
При укрупнённых
расчётах
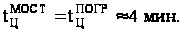
Полученное
расчётное
количество
подъёмно-транспортного
оборудования
 округляется
до целого числа
 и определяется
коэффициент
загрузки
оборудования:
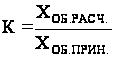 .
(6.14)
Определим производительность электрокара по формуле (6.11):
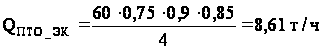 .
По формуле (6.10) определим количество единиц электрокаров:
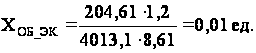
Принимаем 1 электрокар.
Коэффициент загрузки :
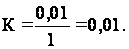
Аналогично производим расчёт для остальных видов подъёмно-транспортного оборудования. Результаты расчётов сведём в таблицу 6.1.
Таблица 6.1 – Данные для расчёта и результаты расчёта количества подъёмно-транспортного оборудования
| Вид подъёмно-транспортного оборудования | G, т | Фоб, ч. | Q, т | tц мост, мин. | kq | kt | k | Э, кВт | Xоб. рас-чёт-ное |
Xоб. при-нятое |
| однобалочный мостовой подвесной двухпролётный кран | 204,61 | 4013,1 | 1 | 4 | 1 | 0,85 | 1,2 | 0,36 | 0,01 | 1 |
| поворотный консольный кран | 20,46 | 4013,1 | 0,5 | 4 | 1 | 0,85 | 1,2 | – | 0,001 | 1 |
| Электрокар ЭКБ-П-750 (имеет подъёмник) | 204,61 | 4013,1 | 0,75 | 4 | 1 | 0,85 | 1,2 | – | 0,01 | 1 |
7. Расчёт площадей производственных, складских и бытовых помещений
7.1 Расчёт площадей производственных участков по площади занимаемой оборудованием
Площади отделений основного и вспомогательного производства предприятия при разработке технического проекта рассчитывается по суммарной площади пола, занятой оборудованием и коэффициенту плотности расстановки оборудования.
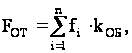 (7.1)
где
 - площадь рассчитываемого
отделения или
участка, м2;
 - суммарная
габаритная
площадь оборудования
и инвентаря
в рабочем положении,
м2;
 - коэффициент
плотности
расстановки
оборудования,
представляющий
собой отношение
площади помещения
к суммарной
площади горизонтальной
проекции
технологического
оборудования
[2].
По формуле (7.1) рассчитаем площадь отделения обкатки и испытания двигателей:
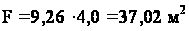 .
Площади остальных отделений рассчитываются аналогично. Результаты вычислений представлены в таблице В.5.
7.2 Расчёт складских помещений с учётом складских запасов
7.2.1 Расчёт складов для хранения ремонтного фонда и готовой продукции
Площади складских помещений рассчитываются, исходя из веса хранимых запасов материалов и запасных частей, определяемого на основании норм хранения и расхода материалов на единицу продукции и допустимых удельных нагрузок на 1 м2 пола.
Исходными данными для проектирования складов служат: производственная программа завода, нормы расходов материалов, полуфабрикатов, деталей на единицу продукции и нормы запаса, регламентируемые условиями снабжения предприятия.
Потребные площади большинства складских помещений определяются по формуле:
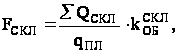 м2, (7.2)
где
 - суммарный вес
складского
запаса хранимого
материала по
всем ремонтируемым
объектам, т;
 - грузоподъёмность
полезной площади
склада - нагрузка
на 1 м2 пола,
занятого хранимыми
материалами,
т/м2;
 - коэффициент
плотности
расстановки
складского
оборудования,
[2].
Исходными данными, при расчёте складских запасов на предприятии, для проектирования складов служат:
- производственная программа завода;
- норма расхода материалов, полуфабрикатов, деталей на единицу продукции;
- норма запаса, регламентируемые условиями снабжения предприятиями.
Складские запасы различных материалов и запасных частей, подлежащих учёту при проектировании, определяется по каждому ремонтируемому объекту:
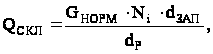 (7.3)
где
 - норма расхода
материалов,
деталей, полуфабрикатов
на единицу
продукции, кг;
