Ремонт автомобиля: восстановление, массовое обслуживание, технологический процесс
10. Среднее время нахождения в очереди:
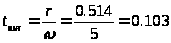
11. Издержки от функционирования системы:
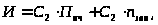
где
 -
стоимость
простоя обслуживающего
канала,
 -
среднее количество
занятых каналов,
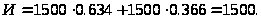 руб.
Исходя из выполненных расчётов можно сделать вывод, что СМО работает не слишком хорошо. 85 % автомобилуй будут обслужены, а 15% покинут систему необслуженными. Система недозагружена, т.к. вероятность того, что пост свободен = 0,366,поэтому маркетинговой службе необходимо позаботиться о привлечении клиентов, разработать более действенную рекламу и другие мероприятия. В среднем в очереди будет находиться 0,5 требования, среднее время нахождения в очереди 6 минут.
4. Организация технологического процесса ТО и Р
4.1 Технологическая карта
Таблица. Карта – схема. Замена генератора. Общая трудоемкость 32.0 чел. мин. Исполнитель: слесарь по ремонту автомобилей 3 разряда.
|
№ выпол. работы |
Наименование и содержание работы |
Кол-во мест воздействий |
Место выполнения |
Приборы, инструменты приспособл. |
Технологич. требования |
| СНЯТИЕ ГЕНЕРАТОРА | |||||
| 1 | Открыть капот | 2 | В салоне, сверху спереди | - | - |
| 2 | Отвернуть винты и отсоединить провода от клемм генератора | 3 | Сверху в моторном отсеке | Отвёртка 4 мм. | На время работы отсоединить клемму (+) аккумуляторной батареи от электрооборудования автомобиля |
| 3 | Отсоединить шланг отопителя от водяного насоса | 1 | Сверху в моторном отсеке | Отвёртка 4 мм. | Отверстия шланга отопителя и водяного насоса закрыть резиновыми пробками. |
| 4 | Отсоединить от раструба шланг забора воздуха | 1 | То же | То же | - |
| 5 | Отвернуть болты крепления регулировочной планки генератора и снять планку вместе с шайбой и скобой | 2 | -»- | Ключ гаечный открытый 12 мм | - |
| 6 | Снять ремни со шкива привода генератора | 2 | -»- | - | Для снятия ремней со шкива генератора его повернуть в сторону блока цилиндров |
| 7 | Отвернуть гайки болтов крепления генератора, вынуть болты и шайбы, снять генератор в сборе с кронштейна | 4 | Сверху в моторном отсеке | Ключи гаечные открытые 14 мм, 17 мм. | - |
| УСТАНОВКА ГЕНЕРАТОРА | |||||
| 8 | Установить генератор на кронштейн, вставить болты с шайбами и завернуть гайки крепления болтов крепления генератора | 4 | Сверху в моторном отсеке | Ключи гаечные открытые 14 мм, 17 мм, головка сменная 17 мм, динамометрический ключ мод. ДК-25 |
Момент затяжки гаек 45-60 Н.м (4,5-6,0 кгс.м) |
| 9 | Завернуть болт крепления нижнего конца установочной планки к корпусу водяного насоса | 1 | Сверху в моторном отсеке | Ключ гаечный открытый 12 мм. | На болт предварительно установить пружинную шайбу, болт окончательно не затягивать |
|
№ выпол. работы |
Наименование и содержание работы |
Кол-во мест воздействий |
Место выполнения |
Приборы, инструменты приспособл. |
Технологич. требования |
| 10 | Установить приводные ремни на шкивы генератора и водяного насоса, натянуть их с помощью установочной планки | 2 | То же | Ключ гаечный открытый 12 мм, монтажная лопатка, линейка измерительная 300 мм, прибор мод. КИ-8920 | Прогиб ремней вентилятора и генератора при нажатии на ремень с усилием 40 Н должен быть в пределах 8-10 мм. |
| 11 | Присоединить провода к клеммам генератора | 3 | Сверху в моторном отсеке | Отвёртка 4 мм. | Гайка зажима клеммы (+) и винт клеммы «Ш» должны быть затянуты с пружинными и плоскими шайбами. |
| 12 | Присоединить шланг отопителя к водяному насосу | 1 | Сверху в моторном отсеке | Отвёртка 4 мм. | - |
| 13 | Присоединить к раструбу шланг забора воздуха | 1 | То же | - | - |
| 14 | Закрыть капот | 2 | Сверху, спереди | - | Капот плавно опустить вниз,затем, слегка нажав, защёлкнуть замком капот |
4.2 Организация технологического процесса
В соответствии с приложением о ТО и ремонте подвижного состава автомобильного транспорта, обеспечивающие в эксплуатации работоспособности автомобилей осуществляется инженерно-технической службой предприятия на основе применения: нормативов ТО и ремонта, учитывающих условия эксплуатации и приспособленности к ним подвижного состава; унификацией и типизацией технологического оборудования, технических процессов, с учетом применяемых форм организации ТО и ремонта. Как мы уже знаем, основным элементом производственно- технической базы (ПТБ) является рабочий пост и рабочее место.
На специализированных постах используются микропроцессорная – и робототехника (диагностика). За счет специализации производства достигается рост производительности труда путем снижения трудоемкости по двум категориям затрат времени.
Оперативного времени (на выполнение технологических операций).
Подготовительного времени (на ознакомление с порученной работой, на подготовку оборудования к работе, обслуживание рабочего места).
Снижение затрат оперативного времени может достигаться путём повышения квалификации, высокой организации труда на рабочем месте, используя высокопроизводительного оборудования, инструмента.
Сокращение подготовительного времени достигается за счёт оптимального расположения средств труда относительно объекта, сокращение номенклатуры оборудования.
4.3 Документооборот
Составляется 3 основных документа:
1 - это договор в двух экземпляров: один отдаётся на руки клиенту, а другой остаётся на станции.
2- квитанция об оплате. Она выдаётся на руки заказчику (сумма оплаты за услугу).
3- лист ремонта. В этом документе фиксируется наименование работ текущего ремонта, время выполнения, фамилии исполнителя, подписи ответственных за выполненную работу.
При поступлении автомобиля с требованием на ремонт, механик КТП совместно с владельцем заполняет лицевую сторону ремонтного листка, занося в неё описание внешних проявлений неисправностей (неформализованная информация), реквизиты автомобиля – гаражный номер, модель, тип кузова, цикл эксплуатации, пробег. Эта информация носит формализованный характер, для её занесения в документ используются специальные шифры. Затем в ремонтный лист заносится время и дата его оформления и табельные номера (шифр) работников, заполнявших его и их подписи. Дальнейшее оформление производится персоналом ИТС по мере принятия решения (определение необходимых ремонтно-регулировочных операций) и выполнения работ (отметки об агрегатах, узлах и деталях, снятых для замены и ремонта и о выданных запчастях и фактически выполненных работах). По завершении работ, указанных в заявке, автомобиль предъявляется владельцу или его представителю, который контролирует полноту и качество выполненных работ, проставляет подпись. Результаты обработки ремонтных листов систематизируются, и с различным уровнем обобщения докладываются руководителям АТП.
4.4 Планировочное решение для принятой системы массового обслуживания
Задача планировки производственных помещений цехов или постов заключается в обеспечении удобного в технологическом и производственном отношениях размещения оборудования на площади поста или цеха.
Указанные требования, в основном, сводятся к следующему:
1. соблюдение правильной ориентации относительно источника естественного освещения;
2. обеспечение удобства подхода к станку, работы на нём и подачи материала к нему при полной безопасности;
3. соблюдение необходимой ширины проходов между расставленным оборудованием. Исходя из вышеперечисленных требований, я спроектировал пост замены рессор автомобиля ЗИЛ.
Площадь помещения рассчитал по формуле:
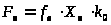 ,
(57)
где
 - площадь, занимаемая
автомобилем
в плане;
 - количество
постов;
 - коэффициент,
учитывающий
проходы и расстановку
оборудования,
=4…5.
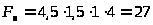 м2
Планировочное решение для принятой системы массового обслуживания представлено далее.
- верстак слесарный
-шкаф для приборов и инструмента
-пост слесаря авторемонтника
-ящик с песком и контейнер для мусора
-передвижной пост для обслуживания электрооборудования
Литература
автомобиль восстановление неисправность технологический
1.Крамаренко Г.В. Техническое обслуживание автомобилей. – М.: Транспорт, 1968. – 400 с.
2.Кузнецов Е.С. Техническая эксплуатация автомобилей. – М.: Транспорт, 1991
3.Руководство по текущему ремонту автомобиля ЗИЛ-4331(Постовые работы).
4.Часть II. - Типография ХОЗУ Минлеспрома СССР, 1989.
Размещено на