Маршрутный компьютер-тестер для автомобилей
 , (4.7)
где Рраб - нагрузка на ИМС в рабочем режиме;
Рном - номинальная нагрузка ИМС.
 , (4.8)
где Краз.раб - рабочий коэффициент разветвления;
Краз.ном - номинальный коэффициент разветвления.
Подставив справочные данные в формулы (4.5), (4.6), (4.7), (4.8), рассчитал коэффициенты нагрузки, которые приведены в таблице 4.2.
Согласно техническому заданию на дипломный проект условия эксплуатации бортовые (Ку = 100).
Среднее время наработки на отказ рассчитывается по формуле
 , (4.9)
где
 - интенсивность
отказов блока;
Тср - среднее время наработки на отказ (ожидаемая наработка объекта до первого отказа)
С учетом того, что данная схема
используется в бортовых условиях (ку=100) значение = 0,00001327.
Подставив в формулу (4.9) рассчитанное
значение найдем
среднее время наработки на отказ:
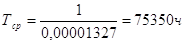
Подставив в формулу (4.3) расчетное
значение найдем
вероятность безотказной работы блока для t=10000, аналогично найдем значение
вероятности безотказной работы для различных значений t:
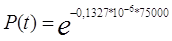

Результаты расчетов представлены в таблице 4.2
Таблица 4.2
|
Наименование и тип элемента |
Интенсивность отказов элемента | Коэффициент нагрузки | Температурный коэффициент | Количество элементов | Интенсивность отказов (х0.000001) |
| ИМС M41T56 | 0,1 | 0,5 | 0,1 | 1 | 0,005 |
| ИМС AT24C64 | 0,1 | 0,5 | 0,1 | 1 | 0,005 |
| ИМС MC33290 | 0,1 | 1 | 0,1 | 1 | 0,01 |
| ИМС AT89S53 | 0,1 | 1 | 0,1 | 1 | 0,01 |
| ИМС 7805 | 0,1 | 0,5 | 0,1 | 1 | 0,005 |
| ИМС LM2931 | 0,1 | 0,5 | 0,1 | 1 | 0,005 |
| ИМС SN7413N | 0,1 | 0,5 | 0,1 | 1 | 0,005 |
| Конденсаторы | 0,01 | 0,2 | 0,4 | 10 | 0,008 |
| Резисторы | 0,01 | 0,5 | 0,2 | 43 | 0,043 |
| Транзисторы | 0,5 | 0,3 | 0,5 | 2 | 0,15 |
| Диоды | 0,5 | 0,3 | 0,5 | 2 | 0,15 |
| Пайка | 0,0001 | 1 | 1 | 367 | 0,0367 |
| Итого | 0,1327 |
Данные для построения графика зависимости P(t):
t=1000 P(t)=0,997
t=5000 P(t)=0,981
t=10000 P(t)=0,972
t=20000 P(t)=0,946
t=30000 P(t)=0,911
t=40000 P(t)=0,882
t=50000 P(t)=0,854
t=60000 P(t)=0,816
t=70000 P(t)=0,784
t=75000 P(t)=0,785
По полученным данным построим график зависимости P(t)
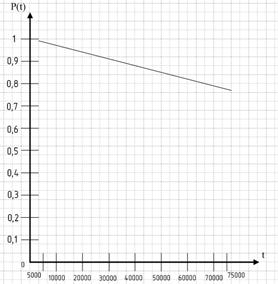
Рисунок 4.1 - График зависимости P(t)
5 КОНСТРУКТОРСКАЯ ЧАСТЬ
5.1 Описание конструкции МКТ
Большое внимание в настоящее время при конструировании устройств уделяют повышению надежности конструкции, уменьшению габаритов и веса изделия, механизации и автоматизации технологического процесса изготовления того или иного изделия.
Разработанная конструкция МКТ выполнена на двухсторонней печатной плате, изготовленной по типовому технологическому процессу комбинированным способом.
Использование двухсторонней печатной платы позволило сократить материальные и трудовые затраты, использовать средства механизации и автоматизации в процессе изготовления печатной платы, сборки и монтажа.
В качестве материала для изготовления двухсторонней платы использован фольгированный стеклотекстолит СФ-2-35, толщиной 0,8 мм, обладающий хорошим сцеплением с металлом (проводящим слоем), проницаемостью более 7.
Для обеспечения максимального быстродействия и помехоустойчивости схемы МКТ в разрабатываемой конструкции предусмотрено следующее:
- конденсаторы устанавливаются на той же стороне платы, на которой непосредственно находятся ИМС,
- для подведения напряжения питания и подключения шины «земля» используются крайние контакты электрического разъема,
- проводники по максимуму короткие и располагаются на различных сторонах платы и перекрещиваются под углом 45 или 90 градусов,
Для соблюдения эксплуатационных требований корпуса ИМС располагаются линейно и многорядно.
Конструкция блока используется в бортовой условиях. Максимальные геометрические размеры платы ограничиваются свободным пространством в корпусе. Максимальные габаритные размеры обеспечиваются рациональным взаимным расположением элементов и повышением плотности монтажа.
Для улучшения теплоотвода элементы установлены на плату с зазором.
В данной конструкции блока использованы ИМС со штыревыми выводами, которые выдерживают большие механические нагрузки.
При разработке печатных проводников схемы учены следующие требования:
1) шаг координатной сетки 2,5 мм;
2) минимальный зазор между соседними проводниками не менее 1,5 мм;
3) толщину и ширину проводников определяется в зависимости от материала диэлектрика и плотности тока;
4) минимальная ширина проводников не менее 1,5 мм;
5) отверстия для конденсаторов, микросхем, резисторов металлизированы Ф 1,5 мм;
6) ширина проводников питания по контуру платы не менее 5 мм.
Рекомендации по размещению элементов устройства на плате можно свести к нескольким:
1) функциональные узлы должны быть размещены компактно;
2) элементы излучения и приема сигнала должны иметь как можно более короткие провода подключения.
На печатной плате располагаются микросхемы 7805, LM2931, M41T5, 24C64, MC33290, SN7413N, AT89S53 и ЭРЭ с зазором не менее 2 мм для лучшего охлаждения элементов.
Микросхемы расположены на одной стороне печатной платы. Способ установки обеспечивает доступ и замену любой микросхемы.
Для обеспечения помехоустойчивости на плате установлены 12 конденсаторов. Микросхемы, конденсаторы и резисторы распределены равномерно по всей площади печатной платы. На каждую микросхему приходится не менее 0,05 мкФ. Для увеличения защиты от воздействий внешней среды печатная плата покрыта двойным слоем лака УР-231, который повышает электрическую изоляцию схемы, механическую прочность, хорошо защищает конструкцию от влаги и пыли.
5.2 Определение уровня унификации МКТ
Необходимость в сокращении сроков разработки и освоения массового производства электронных вычислительных машин и систем, состоящих из большого числа элементов, остро ставится вопрос о проведении стандартизации и унификации узлов, отдельных конструкций, отдельных функциональных ячеек.
Унификация устройства - это приведение изделий к единообразию на основе установления рационального числа их разновидностей, что повышает технологичность конструкции, т.е. изделие должно отвечать всем эксплуатационным требованиям, может быть изготовлено в данных условиях с наименьшими затратами времени, труда, материалов при использовании наиболее прогрессивных, экономически оправданных методов производства.
Количественно уровень стандартизации и унификации определяется коэффициентом применяемости и коэффициентом повторяемости.
Коэффициент применяемости Кпр - определяет какова доля неоригинальных сборочных единиц и деталей по сравнению с общим количеством сборочных единиц и деталей в конструкции. Коэффициент применяемости рассчитывается по формуле
Кпр = (Nст + Nз + Nун)/(Nст + Nз + Nун + Nор), (5.1)
где Nст - число стандартных деталей;
Nз - число заимствованных деталей;
Nун - число унифицированных деталей;
Nор - число оригинальных деталей.
В данной схеме к стандартным деталям относятся резисторы и разъем, унифицированным относятся микросхемы, конденсаторы, транзисторы, диоды, оригинальным - плата печатная.
В соответствии с формулой (5.1) определим коэффициент применяемости, учитывая что:
1) конденсаторов - 12 шт.;
2) микросхем - 5 шт.;
3) плата печатная - 1 шт.;
4) разъем - 2 шт.;
5) транзисторов - 4 шт.;
6) диодов - 10 шт.;
7) резисторов - 32 шт.
Кпр = 0.98
Коэффициент повторяемости Кпов определяет отношение общего числа изделий к числу наименований.
Коэффициент повторяемости рассчитывается по формуле
Кпов = Nобщ / Nн , (5.2)
где, Nобщ - общее количество деталей в конструкции;
Nн - число наименований.
В данной конструкции Nобщ равно 70 , а Nн равно 15. В соответствии с формулой 5.2 определим коэффициент повторяемости.
Кпов = 4,7
Для реализуемого модуля определили следующие коэффициенты:
1) коэффициент применяемости Кпр = 0.98;
2) коэффициент повторяемости Кпов = 4,7.
Из полученных данных можно сделать вывод, что данная конструкция имеет высокий коэффициент применяемости и достаточно высокий коэффициент повторяемости, что играет важную роль при серийном производстве.
6 ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
Важнейшим направлением научно-технического прогресса является автоматизация и механизация производства. Современный этап автоматизации опирается на новейшие достижения в области микроэлектроники, применение вычислительной техники пятого поколения.
Большой вклад в решение проблемы сокращения сроков подготовки производства, запуска новых изделий вносит разработанная в нашей стране единая система технологической подготовки производства (ЕСТПП).
ЕСТПП – установленная стандартом система организации и управления производством, система технологической подготовки производства (ТПП), предусматривающая широкое применение прогрессивных процессов, стандартной технологической оснастки и оборудования, средств автоматизации и механизации производственных процессов (ЕСТПП ГОСТ 14.001 – 73). Основное назначение ЕСТПП заключается в обеспечении единого для всех предприятий порядка выбора и применения методов и средств технологической подготовки производства. Для предприятий, выпускающих электронно-вычислительную аппаратуру (ЭВА) следующие основные задачи ТПП:
1) Обеспечение технологичности конструкции изделия;
2) Разработка технологических процессов;
3) Проектирование и изготовление средств технологического оснащения (нестандартного оборудования, приспособлений, спец. инструмента, нестандартных установок для контроля, испытаний и т.д.);
4) Организация и управление процессом ТПП;
5) Разработка норм времени.
6.1 Разработка техпроцесса сборки и монтажа МКТ
Согласно заданию на дипломное проектирование предусмотрена разработка техпроцесса сборки маршрутного компьютера-тестера для автомобилей. Исходными данными являются