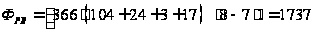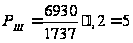Проект сварочно-наплавочного участка с разработкой технологического процесса восстановления блока цилиндров автомобиля ЗИЛ-130
ВВЕДЕНИЕ
В процессе эксплуатации автомобиля его рабочие свойства постепенно ухудшаются из-за изнашивания деталей, а также коррозии и усталости материала, из которого они изготовлены. В автомобиле появляются отказы и неисправности, которые устраняют при техническом обслуживании (ТО) и ремонте.
Исправным считают автомобиль, который соответствует всем требованиям нормативно-технической документации.
Работоспособный автомобиль в отличие от исправного должен удовлетворять лишь тем требованиям, выполнение которых позволяет использовать его по назначению без угрозы безопасности движения. Работоспособный автомобиль может быть неисправным, например, иметь ухудшенный внешний вид, пониженное давление в смазочной системе двигателя.
Повреждением называют переход автомобиля в неисправное, но работоспособное состояние; переход его в неработоспособное состояние называют отказом.
Ремонт представляет собой комплекс операций по восстановлению исправности или работоспособности изделий и восстановлению ресурсов изделий и их составных частей. Необходимость и целесообразность ремонта автомобилей обусловлены прежде всего неравнопрочностью их составных частей (сборочных единиц и деталей). Известно, что создать равнопрочный автомобиль, все детали которого изнашивались бы равномерно и имели бы одинаковый срок службы, невозможно. Поэтому в процессе эксплуатации автомобили проходят на автотранспортных предприятиях (АТП) периодическое ТО и при необходимости текущий ремонт (ТР), который осуществляется путем замены отдельных деталей и агрегатов. Это позволяет поддерживать автомобили в технически исправном состоянии.
При длительной эксплуатации автомобили достигают такого состояния, когда их ремонт в условиях АТП становится технически невозможным или экономически нецелесообразным. В этом случае они направляются в централизованный текущий или капитальный ремонт (КР) на авторемонтное предприятие (АРП).
Текущий ремонт должен обеспечивать гарантированную работоспособность автомобиля на пробеге до очередного планового ремонта, причем этот пробег должен быть не менее пробега до очередного ТО-2. В случае возникновения отказов выполняют неплановый ТР, при котором заменяют или восстанавливают детали и сборочные единицы в объеме, определяемом техническим состоянием автомобиля.
Капитальный ремонт должен обеспечивать исправность и полный (либо близкий к полному) ресурс автомобиля или агрегата путем восстановления и замены любых сборочных единиц и деталей, включая базовые. Базовой называют деталь, с которой начинают сборку изделия, присоединяя к ней сборочные единицы и другие детали. У автомобилей базовой деталью является рама, у агрегатов — корпусная деталь, например, блок цилиндров двигателя, картер коробки передач. Основным источником экономической эффективности КР автомобилей является использование остаточного ресурса их деталей. Около 70...75 % деталей автомобилей, поступивших в КР, могут быть использованы повторно либо без ремонта, либо после небольшого ремонтного воздействия.
Детали, полностью исчерпавшие свой ресурс и подлежащие замене, составляют 25...30% всех деталей. Это поршни, поршневые кольца, подшипники качения, резинотехнические изделия и др. Количество деталей, износ рабочих поверхностей которых находится в допустимых пределах, что позволяет использовать их без ремонта, достигает 30...35%. Остальные детали автомобиля (40...45%) могут быть использованы повторно только после их восстановления. К ним относится большинство наиболее сложных, металлоемких и дорогостоящих деталей автомобиля, в частности блок цилиндров, коленчатый и распределительный валы, головка цилиндров, картеры коробки передач и заднего моста и др. Стоимость восстановления этих деталей не превышает 10...50% стоимости их изготовления.
Себестоимость КР автомобилей и их составных частей обычно не превышает 60... 70 % стоимости новых аналогичных изделий. При этом достигается большая экономия металла и энергетических ресурсов. Высокая эффективность централизованного ремонта обусловила развитие авторемонтного производства, которое всегда занимало значительное место в промышленном потенциале нашей страны. Объемы централизованного ремонта автомобилей и их составных частей достигли, а по некоторым позициям превзошли объемы их производства.
Одной из прогрессивных тенденций в отечественной практике ремонта явилось широкое распространение агрегатного метода при ТР автомобилей. Он осуществляется путем плановой замены неработоспособных агрегатов новыми или заранее отремонтированными, взятыми из оборотного фонда. При ремонте автомобилей агрегаты в зависимости от их технического состояния подвергаются ТР или КР. Агрегатный метод отделяет процессы индустриального ремонта агрегатов от работ по их демонтажу и монтажу в эксплуатационных условиях и тем самым обеспечивает значительное сокращение простоев автомобилей в ремонте и способствует централизации работ как по капитальному, так и по текущему ремонту агрегатов.
1.РАСЧЕТНО-ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
1.1 Исходные данные
Проект сварочно-наплавочного участка с разработкой технологического процесса восстановления блока цилиндров автомобиля ЗИЛ-130.
Производственная программа – 3000 штук в год;
Маршрутный коэффициент – 0,3.
Особенности конструкции детали:
1 Материал: серый чугун СЧ № 3;
2Термообработка: твердость НВ 170—229;
3Класс детали – «корпусная».
Условия работы детали.
Блок цилиндров является основой двигателя, которая воспринимает различные виды нагрузок : постоянные, вибрационные, цикличные. Трению подвержены гнезда под коренные подшипники коленчатого вала. К характерным деформациям блока цилиндров можно отнести: проворачивание вкладышей коренных подшипников, несоосность гнезд под коренные подшипники коленчатого вала, срыв резьбы в отверстиях под шпильки и болты, неплотность и коробление привалочных поверхностей под головку блока, износ отверстий под втулки распределительных валов, трещины, пробоины разрушающие маслопроводящие каналы.
1.2 Обоснование размера партии
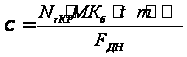 (1)
где:
 -
годовая производственная
программа
полнокомплектных
ремонтов автомобилей
или агрегатов.
 -
маршрутный
коэффициент
ремонта детали.
 -
коэффициент
учитывающий
потери деталей
в процессе
ремонта от
неисправимого
брака, обнаруженных
дефектов и т.д.
Для ремонтного
производ-ства
принимается
1,05.
t- необходимый задел деталей в днях. Для крупных деталей принимается 2-3 дня;
 -
количество
одинаковых
деталей в автомобиле;
 -
количество
рабочих дней
в году. Принимаем
240 дней.
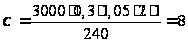 штук
1.3 Выбор рационального способа восстановления детали
Восстановить работоспособность детали можно путем:
1.Заварка с предварительным нагревом детали.
Горячая сварка чугуна — процесс, который предусматривает нагрев детали (в печи или другими способами) до температуры 650-680 С. Температура детали во время сварки должна быть не ниже 500С. Такие температуры позволяют:
задержать охлаждение сварочной ванны, что способствует выравниванию состава металла ванны;
освободить свариваемую деталь от внутренних напряжений литейного и эксплуатационного характера;
предупредить появление сварочных напряжений и трещин.
Для деталей с большой жесткостью (блок цилиндров и другие корпусные детали) при сварке обязателен общий нагрев.
В процессе сварки происходят структурные преобразования с перераспределением внутренних напряжений (термическое воздействие). Металл, на который непосредственно действует сварочная дуга, плавится, образуя жидкую ванну, а тот, который соприкасается со сварочной ванной, нагревается вследствие теплоотдачи. В результате скорости нагрева и охлаждения отдельных участков зоны термического влияния при сварке неодинаковы. Металл сварочной ванны при охлаждении кристаллизуется (с большой скоростью) в тонкий слой первого участка зоны термического влияния. Происходит уменьшение объема за счет усадки на 1%. Этот слой первого участка связан с основным металлом детали и твердым металлом шва, что мешает нормальной усадке и приводит к возникновению напряжений растяжения и образованию трещин.
Усадка по время охлаждения сокращает длину валика (валик соединен с основным металлом), а основной металл детали растягивает его. Этот процесс является следствием образования поперечных трещин. Для предотвращения этого процесса необходимо:
обеспечить достаточную пластичность наплавленного шва (подобрать соответствующие присадочный материал, обмазку и режимы сварки);
проковывать швы во время кристаллизации;
равномерно нагревать и особенно охлаждать как шов, так и свариваемую деталь;
сварку выполнять на постоянном токе обратной полярности (« + » — электрод, «-» — деталь) и малой силы (25-30 А на 1 мм диаметра электрода);
наплавлять валики длиной 30-40 мм;
применять сварку отжигающими валиками и многослойным швом.
Если при сварке чугуна использовать электрод из низкоуглеродистой стали, то металл шва получится высокоуглеродистым (т. е. будет отличаться высокими хрупкостью и твердостью).
Чем меньше значение этого отношения, тем меньше в металл шва поступает расплавленного чугуна детали и тем ниже содержание в шве углерода. Например, если в чугуне около 3% углерода, то в металле шва в зависимости от Л, углерода будет 1,5-2,0% (в нижней части больше, чем в верхней). Снижают содержание углерода в наплавленном слое за счет уменьшения силы сварочного тока (глубины проплавления чугуна), подбора компонентов покрытия электрода и многослойности сварного шва.
Изменяя состав и толщину обмазки сварочной проволоки, скорость сварки и силу тока, можно получить стальной шов с разным содержанием углерода и разной твердости от закаленной высокоуглеродистой стали до мягкой отпущенной низкоуглеродистой.
Лучшие результаты при горячей сварке чугуна дает ацетилено-кислородное пламя с присадочным материалом из чугуна.
Горячая сварка чугуна предполагает необходимость применения специального нагревательного оборудования: термические и нагревательные печи, кожухи, термостаты и т. д. Поэтому этот способ сварки применяют только в тех случаях, когда необходимо получить наплавленный металл, близкий по структуре, прочности и износостойкости к основному металлу детали.
При сварке необходимо обязательно применять флюс, который выполняет следующие функции: растворяет образующиеся оксиды кремния и марганца, переводя их в шлак; окисляет и частично растворяет графитные включения чугуна, находящиеся на свариваемых поверхностях; образует микро-углубления, которые повышают свариваемость чугуна; предохраняет от окисления расплавленную ванну; увеличивает текучесть сварочных шлаков. В качестве флюса применяют техническую безводную буру (Na3B4O7). Бура в чистом виде для сварки не пригодна, так как высокая температура ее плавления вызывает образование в сварочной ванне густых шлаков, которые плохо всплывают на поверхность металла, в результате чего образуются шлаковые раковины. Применение в качестве флюса смеси из 50% переплавленной измельченной буры и 50% кальцинированной соды увеличивает текучесть шлаков и расплавленного металла в ванне, улучшает качество сварки. Лучшие результаты дает флюс ФСЧ-1 следующего состава (% по массе): буры — 23, кальцинированной соды — 27, азотнокислого натрия — 50.
Кромки трещины для сваривания готовят механическим способом или оплавлением металла газовой горелкой с избытком кислорода. Перед сваркой подогретые кромки и конец стержня покрывают слоем флюса. Пламя горелки должно быть строго нейтральным. В ванну расплавленного металла вводят присадочную проволоку с флюсом, подогретые перед этим до температуры плавления. Затем сварщик концом чугунной проволоки воздействует на кромки ванны, делая круговые движения.
Горячей сваркой ацетиленокислородным пламенем с присадкой чугуна рекомендуется восстанавливать блоки цилиндров двигателей и других корпусных деталей при наличии трещин на ребрах жесткости.
2.Газовая сварка чугуна цветными сплавами без подогрева детали.
Газовую сварку чугуна цветными сплавами без подогрева детали выполняют в сочетании с дуговой сваркой и широко применяют в ремонтном производстве для сварки трещин на обрабатываемых поверхностях корпусных деталей. Присадочный материал — латунь. Температура плавления латуни ниже температуры плавления чугуна (880-950 С), поэтому ее можно применить для сварки, не доводя чугун до плавления и не вызывая в нем особенных структурных изменений и внутренних напряжений. Использование этого процесса позволяет получить сварочные швы плотные, легко поддающиеся обработке.
При сварке трещин в чугунных деталях выполняют следующие операции:
снятие с кромок трещин фасок с углом разделки 70-80°;
грубая обработка фасок (желательно с образованием насечки);
очистка места сварки от грязи, масла и ржавчины; подогрев подготовленных к сварке мест пламенем газовой горелки до температуры 900-950 С;
нанесение на подогретую поверхность слоя флюса;
нагрев в пламени горелки конца латунной проволоки;
натирание латунной проволокой горячих кромок трещины (латунь должна покрывать фаски тонким слоем);
сварка трещины;
медленный отвод пламени горелки от детали;
покрытие шва листовым асбестом.
3. Холодная сварка чугуна.
При холодной сварке чугуна деталь не нагревают (возможен подогрев не выше 400С для снятия напряжения и предупреждения возникновения сварочных напряжений). Сварочная ванна имеет небольшой объем металла и быстро твердеет. Способ получил более широкое применение по сравнению с горячей сваркой из-за простоты выполнения.
В зоне сварного шва происходят отбеливание и закалка с одновременным ростом внутренних напряжений, которые могут привести к образованию трещин. Высота сварочного шва определяется значением (ht + h2), не одинакова для электродов с разными покрытиями и находится в пределах 4-7 мм.
Холодная сварка применяется для устранения трещин и заварки пробоин в тонкостенных корпусных и крупногабаритных чугунных деталях, которые требуют последующей механической обработки и эксплуатируются под нагрузкой при тепловом воздействии.
Заварка трещин в тонких (до 10 мм) ненагруженных стенках осуществляется без разделки кромок. Процесс заварки в этом случае проводят в следующем порядке:
поверхность детали очищают на расстоянии 25 мм от краев трещины;
концы трещины обваривают за два прохода.
дугу возбуждают на расстоянии 10-12 мм от одного конца трещины и ведут сварку в направлении другого конца трещины (валик наваривают на расстоянии 10-12 мм от конца трещины);
не прерывая дуги, ведут сварку в обратном направлении, вторым слоем перекрывая первый; делят трещину на участки длиной 30-50 мм; отступив от конца трещины на выбранную длину участка, наплавляют с двух сторон трещины (отступая от ее краев на 1 —1,5 мм) подготовительные валики 1, 2 и 3, 4 (ширина валика равна толщине стенки детали), причем валики 2 и 4 не должны соприкасаться со стенками детали и перекрывать валики, которые лежат под ними;
очистка наплавленных вдоль кромок трещины валиков от шлаков;
наплавка валиков (за два прохода, не прерывая дуги), образуя шов, закрывающий трещину;
проковывание молотком участка шва (после окончания сварки), не зачищая шлака.
Сварку трещин в толстостенных деталях, которые в дальнейшем подвергаются механической обработке или работают под нагрузкой, проводят с разделкой кромок. Ширина разделки краев трещины под сварку на поверхности детали должна быть в 2 раза больше ее толщины, а глубина разделки на 2-3 мм меньше этой толщины. Кромки трещины разделывают фрезерованием или слесарным способом вручную. При такой технологии облегчается сварка деталей в вертикальной плоскости.
Подготовительные валики на кромки трещины наплавляют раздельно: сначала два ряда валиков 1-8 на одну сторону среза вверх на участке протяженностью 30-50 мм, а затем — на другую сторону среза валики 9-17- Каждый предыдущий валик должен частично перекрываться последующим. После наплавки первого слоя очищают шлак и наплавляют второй. Подготовительные валики второго слоя не должны соприкасаться с основным металлом. Так же наплавляют подготовительные валики и на других участках, дают им охладиться до температуры 30-50 С, счищают с них шлак и в такой же последовательности, как и при наплавке скосов, соединяют валики центральными (соединительными) валиками. Заполнение шва на каждом участке проводят с перерывом для охлаждения.
Холодная сварка может осуществляться: электродами МНЧ-1 (63% Ni 4- 37% Си) со специальным фтористо-кальциевым покрытием.
Процесс сварки выполняется электродами диаметром 3-4 мм на постоянном токе 140-150 А обратной полярности, короткой дугой, участками 20-30 мм, которые сразу же проковываются. Вместо медно-никелевых электродов можно также использовать железо-никелевые электроды типа ЖНБ;
электродами ЦЧ-4, представляющими собой сварочную проволоку Св-08 или Св-08А с фтористо-кальциевым покрытием, содержащим титан или ванадий, которого в наплавленный металл переходит до 9,5%. Процесс ведется электродами диаметром 3-4 мм на постоянном токе 120-150 А обратной полярности при напряжении 20 В. Перед сваркой рекомендуется подогреть деталь до 150-200 С, а после наложения валиков сразу же их проковывать; электродами ОЗЧ-1, представляющими собой медную электродную проволоку с фтористо-кальциевым покрытием, содержащим железный порошок. Процесс сварки рекомендуется вести на постоянном токе 150-160 А обратной полярности и напряжении 20 В, короткой дугой, небольшими участками по 30-60 мм. После сварки каждый участок необходимо проковывать и продолжать ее после охлаждения шва до 50-60 С.
4. Пайка.
Чтобы запаять трещину или иной дефект в чугунной детали мягким припоем, производят тщательную механическую очистку места паяния и хорошо смачивают его соляной кислотой. Затем это место обрабатывают водным раствором хлористого цинка, посыпают порошком нашатыря (хлористого аммония) и подогревают паяльником или паяльной лампой. Нагревать место пайки надо до тех пор, пока не станет плавиться поднесенный к нему припои. Тогда натирают припоем место спайки и сейчас же протирают его порошком нашатыря, нанесенного на густую металлическую щетку или паклю. Эта операция — предварительное лужение перед паянием. Пока деталь еще горячая, запаивают трещины или иные дефекты паяльником, перемещая его от одного конца трещины к другому. Если припой не проходит в трещину, необходимо с обоих краев ее снять небольшую фаску, вылудить это место и снова произвести паяние. Излишек припоя снимается шабером или напильником.
5. Заделка эпоксидной пастой.
Трещины можно заделывать и эпоксидной пастой, если они не проходят через поверхности, несущие нагрузки, по следующей технологии: поверхность вокруг трещины обрабатывают косточковой крошкой, а саму трещину разделывают шлифовальной машинкой под углом 60—90 на глубину 3/4 толщины стенки. Концы трещин на блоках, отлитых из чугуна, засверливают сверлом 03—4 мм и в полученные отверстия забивают заглушки из медной или алюминиевой проволоки.
В зоне вокруг трещины шириной 30 мм создают шероховатость дробеструйной обработкой или насечкой и обезжиривают ее ацетоном.
На сухую поверхность наносят первый слой пасты толщиной до 1 мм, резко перемещая шпатель по поверхности металла. Затем наносят второй слой пасты толщиной не менее 2 мм, плавно перемещая шпатель по первому слою. Общая толщина слоя пасты по всей поверхности 3—4 мм. Блок помещают в сушильный шкаф, где при температуре 100°С его выдерживают около 1 ч, обеспечивая при этом отверждение эпоксидной пасты. После отверждения подтеки пасты срубают, неровности обрабатывают шлифовальным кругом.
Пробоины ремонтируют наложением заплат. На зачищенные и обезжиренные края пробоины наносят пасту, на которую накладывают заплату из стеклоткани толщиной 0,3 мм и прикатывают роликом. Заплата должна перекрывать пробоину со всех сторон на 15—20 мм. Затем на заплату и поверхность блока вокруг заплаты наносят второй слой пасты и накладывают вторую заплату так, чтобы она перекрывала первую на 10—15 мм со всех сторон. В таком порядке накладывают до восьми слоев стеклоткани. Каждый слой прокатывают роликом. Последний слой покрывают полностью пастой.
Таблица 1. Способы восстановления блока цилиндров.
| Номер дефекта | Возможные способы ремонта по критериям | Принятый способ ремонта | ||
| применимости | долговечности | экономичности | ||
Трещины Пробоины |
Сварка с предварительным нагревом | 0,7 |
35000 | |
| Газовая сварка цветными металлами без нагрева детали | 0,49 |
24500 | ||
| Запайка | 0,5 | 25000 | ||
| Заделка эпоксидной пастой | 0,2 | 10000 | ||
| Сварка без прогрева детали | 0,80 | 40000 | Сварка без прогрева детали | |
Стоимость нового блока цилиндров ЗИЛ – 130 составляет 50000 рублей. По критериям применимости и экономичности все 5 способов удовлетворяют условию:
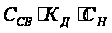 (1)
По критерию долговечности подходит сварка без прогрева детали.
1.4 Определение последовательности выполнения операций, подбор оборудования и инструментов
Таблица 2. Разработка перечня операций техпроцесса ремонта блока цилиндров ЗИЛ – 130.
| 1 | 2 | 3 | 4 |
| Дефект | Способ устранения |
N операции |
Наименование и содержание операции |
| Трещина | Сварка без прогрева детали. | 1 |
Шлифовальная. Зачистка до металлического блеска поверхности вокруг трещины на ширину 12 – 15 мм Вырубка канавки вдоль трещины на глубину Ѕ и ширину 2/3 от толщины стенки. |
| Пробоина | Наложение заплат | 2 |
Шлифовальная. Зачистка до металлического блеска поверхности вокруг пробоины. Изготовление заплаты из стали Ст3 толщиной 2 – 2,5 мм (при расположении пробоины в стенке с необработанной поверхностью заплату изготавливать внахлест, в стенке с обработанной поверхностью впотай). При пробоине площадью более 150 мм браковать. |
Таблица 3 План операций.
| Наименование и содержание операций | оборудование | Приспособления | Инструмент | |
| Режущий | Измерительный | |||
|
1Слесарная Зачистка поверхности вокруг трещины, пробоины |
Бормашина шлифмашинка |
Стальная щетка, шабер, напильник, | ||
|
2 Слесарная Засверливание краев и разделка кромок трещины. При пробоинах изготовление заплаты. |
Бормашина, крейцмейсель, | Зубило, молоток, |
сверло механические ножницы абразивный круг |
|
|
3Сварочная Заварка трещины или наложение заплаты. |
Сварочный аппарат ПСО 30 – 3, электроды МНЧ 1. | |||
|
4 Слесарная Проковка шва |
Молоток | |||
1.5 Расчет припусков на механическую обработку
Минимальный припуск на обработку для одного перехода при подготовке поверхности для корпусных деталей определяют по формуле:
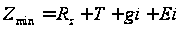 (2)
где:
 -
глубина видимых
дефектов
поверхностного
слоя. В расчетах
принимаем
=
(0,07 – 0,15 мкм).
Т – глубина поврежденного слоя (учитывается только при наличии цветов поверхности). Может быть равной 0,05 мм.
 -
пространственные
отклонения.
Для корпусной
детали непаралельность.
 -
погрешность
установки
детали на станке
при обработке.
Принимаем 80
мкм.
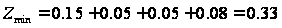 мм
1.6 Расчет производственной программы и режимов обработки
Годовой объем работ:
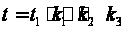 ,чел – ч. (3)
где:
 -
норма трудоемкости
ремонта агрегата
при эталонных
условиях;
 - коэффициент
корректирования
трудоемкости
учитывающий
величину годовой
производственной
программы;
 -
коэффициент
корректирования
учитывающий
многомодельность
ремонтируемых
агрегатов
автомобилей;
 -
коэффициент
корректирования
учитывающий
структуру
производствен
ной программы
завода.
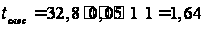 чел – ч.
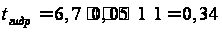 чел – ч.
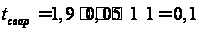 чел – ч.
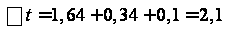 чел – ч.
Годовой объем работ:
 (4)
где:
 - годовая производственная
программа.
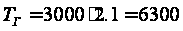 чел
– ч.
Увеличиваем годовой объем работ на 10%.
 =6300+630=6930
чел – ч.
Расчет состава работающих:
Штатное число рабочих рассчитывают по формуле:
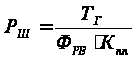 (5)
где:
 - годовой фонд
времени рабочих;
 =1,2 – 1,25 -коэффициент
повышения.
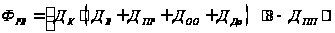 (6)