Плазменное поверхностное упрочнение металлов
При медленном нагреве со скоростью υ имеющиеся в металле внутреннее напряжение релаксируют в следствии процесса полигонизации. С увеличением скорости нагрева υ1 >υ в следствие инерционности процессов и перераспределении дислокационной структуры, полигонизация не успевает произойти и уменьшение внутренних напряжений осуществляется путем рекристаллизации что вызывает измельчание ферритных зерен. Это в дальнейшем (при α → γ превращении) приводит к образованию мелкозернистой структуры аустенита, которая после охлаждения дает мелкодисперсный мартенсит [1.15].
В работах по термической обработке ТВЧ [17-20] показано, что при определенном увеличении скорости нагрева рекристаллизационные процессы не успевают произойти и изменение зерна не наблюдается. Поэтому , для исходной ферритно-цементитной структуры рекомендуются оптимальные скорости нагрева в диапазоне υ1< υопт< υ2. Характерные значения для стали υ 1=200 ..... 600° Сс и υ 2 = 104-106 Сс [1,9,15,16,20].
При использовании плазменного нагрева в поверхностном слое образуется более высокодисперсный мартенсит по сравнению с нагревом ТВЧ, хотя средние скорости нагрева для обоих методов одинаковы. При нагреве ТВЧ сплавов железа существенное влияние на кинетику нагрева оказывает превращение феррита. При достижении точки Кюри переход в парамагнитное состояние приводит к резкому замедлению темпа нагрева. Плазменный нагрев позволяет поддерживать очень высокий темп роста температуры, вплоть до стадии интенсивногоα → γ превращения. Поэтому, при плазменном нагреве эффективные значения скорости нагрева выше, чем при нагреве ТВЧ. Сравнение эффективных значений скорости нагрева при плазменном, лазерном и электронно-лучевом упрочнении показывает, что в двух последних случаях температурный интервал аустенитного превращения сдвинут в область более высоких температур, по сравнению с плазменным. Это объясняется тем, что при лазерном и электронно-лучевом упрочнении обеспечивается наибольшая плотность потока энергии на поверхности, а, следовательно, и более высокие скорости нагрева. Исползование высоких скоростей приводит к наследованию дефектов исходной структуры. Показано [21], что повышение твердости связано с дроблением блоков мозаики и значительным увеличением плотности дефектов кристаллической решетки, превышающим величины для случаев традиционной закалки. Положительное влияние на результат плазменного упрочнения оказывают термоупругие напряжения, которые с одной стороны увеличивают плотность дефектов, с другой - способствуют развитию рекристаллизационных процессов измельчения зерна.
α → γ превращения при плазменном упрочнении.
При изменении фазового состояния возможны два типа превращения: диффузионное и без диффузионное. Принято считать, что при медленном нагреве железоуглеродистых сплавов α → γ превращение происходит по диффузионному механизму. В работе [20] показано, что смена диффузионного механизма при α → γ превращении на бездиффузионный происходит при скорости нагрева 70 000-80 000° Сс.
Табл.2.5.
Параметры тонкой кристаллической структуры сталей после упрочнения азотной плазменной струей [21]
| Сталь | Вид обработки | Размер блоков * 10 -7, м | Микроискажения Δа/α * 102 |
Плотность дефектов * 1010, см-2 |
ЗОХГСА |
Исходное состояние Плазменное упрочнение + отпуск (200є С) Объемная закалка + отпуск (200є С) |
2,1 0,086 0,34 |
0,168 0,3 0,437 |
0,47 4,01 1,12 |
Анализ результатов исследования [1, 10, 15. 17-22] по скоростному нагреву сталей с помощью различных источников тепла позволяет сделать вывод возможного существования обоих механизмов α → γ превращения. При нагреве сталей с исходной перлитной структурой (скорость нагрева υ≤500° Сс) преобладающим механизмом аустенизации является диффузионный. Нагрев со скоростью выше 1000є С/с вызывает образование устойчивого и неустойчивого аустенита в силу действия одновременно двух различных процессов - диффузионного и бездиффузионного. При этом, та часть аустенита, которая образовалась по бездиффузионному механизму не может быть устойчивой в межкритическоминтервале температур, т.к. температура малоуглеродистого аустенита ниже равновесной. Неустойчивость аустенита в межкритическом интервале температур свидетельствует о том, что углерода в нем меньше, чем этого требуется при диффузионном механизме превращения [17], при котором углерода всегда достаточно для создания устойчивого аустенита.
С увеличением скорости нагрева количество мест для зарождения центров новой фазы быстро исчерпывается, а рост имеющихся центров (зависящий от диффузионных процессов) не обеспечивает достаточную скорость протекания α → γ превращения, что приводит к доминированию бездиффузионного механизмааустенизации. При превышении некоторой величины скорости нагрева Vкр диффузионный механизма полностью вытесняется бездиффузионным [20]. По мнению [1,17- 20], увеличение роли бездиффузионного механизма с ростом скорости нагрева соответствует следующая особенность процесса аустенизации стали с исходной ферритно-цементитной структурой:
- в доэвтиктоидных сталях возможна ситуация, когда приV<Vкр перлит превращается в аустенит диффузионным механизмом, а свободный феррит – бездиффузионным. При этом аустенит, образующийся из перлитной колонии, имеет концентрацию углерода, близкую к 0,8 %, а приращение свободного феррита приводит к образованию малоуглеродистого аустенита. Поэтому количество углерода в аустените и степень его неоднородности можно регулировать скоростью нагрева.
Скорости нагрева V ≈ 106 єСс, по мнению [1,15,19,20],являются предельными, так как интервал α → γ превращений достигает температуру плавления. Бездиффузионный механизм α → γ превращения наблюдается и в случае с исходной мартенситной структурой. При нагреве со скоростьюV ≈ Vкр распада мартенсита не происходит, иα → γ превращение имеет характер обратного мартенситного превращения. По мнению [1,19,20] , температура превращения зависит от состава сплава и может быть как выше, так и ниже равновесной температуры. Образовавшийся аустенит при обратном мартенситном превращение наследует от мартенсита дефектную структуру, что при последующей закалке приводит к повышению плотности дислокации и повышению твердости.
Особенностиα → γ превращения легированных сталей связаны с замедлением в этих сталях диффузионных процессов, уменьшения температурного интервала γ - фазы и с понижением температуры мартенситного превращения аустенита. При нагреве легированных сталей роль бездиффузионного механизма α → γ превращения возрастает.
Однако уменьшение температурного интервала γ – фазы в условиях быстрого нагрева характеризуется большей вероятностью оплавления поверхности.
При оплавлении, карбиды, входящие в состав легированных сталей, растворяются и образовавшийся аустенит насыщается легирующими элементами, и при последующем охлаждении не претерпевает фазового превращения.
Гомогенизация
При традиционных методах упрочнения (использующих медленный нагрев) применяют изотермическую выдержку при достижении максимальной температуры закалки.
В результате такой выдержки происходит α → γ - превращение феррита, растворение карбидов с последующим распределением углерода и легирующих элементов [17].
Образующийся аустенит имеет постоянную по всему объему концентрацию атомов. Изменяя время выдержки можно в определенных пределах управлять степенью гомогенизации аустенита. При плазменном упрочнении аустенизация стали протекает в неизотермических условиях, поэтому процессы гомогенизации ограничены незначительным промежутком времени пребывания металла в аустенитном состоянии
Отсутствие выдержки при максимальной температуре нагрева приводит к неравномерному распределению углерода и других элементов в зерне аустенита.
Для сплавов с исходной ферритно-цементитной структурой вне зависимости от механизма α → γ - превращения, по мнению [15-22], частичное протекание процессов гомогенизации (для скоростных нагревов) является необходимым условием повышения твердости.
Согласно [17-19, 22] для диффузионного механизма образовании зародышей аустенита, общая скорость превращения зависит от диффузии углерода.
При α → γ - превращении по бездиффузионному механизму образования аустенита(без определенного насыщения его углеродом) возможно и он при быстром охлаждении возвращается к исходной ферритно-цементитной структуре (т.е. пересынщенного твердого раствора в железе не образуется) [28].
Поэтому, при описании фазовых переходов при плазменном упрочнении, важной задачей является установление количественной оценки диффузии углерода при неизотермических условиях.
При скоростном нагреве железоуглеродистых сплавов с мартенситной структурой происходит обратное мартенситное превращение без заметного распределения углерода [17-20].
По мнению [22], в этом случае необходимо оценить предельную скорость нагрева (для анализа диффузионных процессов), ниже которой происходит отпуск мартенсита.
Кроме того, необходима точная оценка критической скорости охлаждения аустенита для осуществления процессов закалки.
Влияние скорости нагрева на величину зерна аустенита
|
|
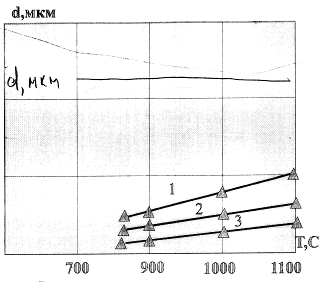
При скоростинагрева
выше 500° Сс незначительный
рост зерна наблюдается только в случае превышения температуры нагрева над температурой, принятой при обычной печной закал ке. Нагрев со скоростью свыше 1000^ °Сс приводит к смещению процесса образования аустенита в область высоких температур, и, как следствие этого, уменьшается концентрация углерода, необходимая для устойчивости зародыша. Скорость зарождения при этом резко увеличивается, что ограничивает
рост зерен. Используя сверхбыстрый нагрев(плазменнойструей(дугой), можно Рис. 2.4. Влияние температуры и скорости регулировать величину зерна аустенита к нагрева на размер зерна аустенита d моменту начала стадии охлаждения. в стали 45.
1-500є С/с; 2-1000є С/с; 3-5000є С/с
Влияние скорости нагрева на ускорение диффузионных процессов насыщения
Почти во всех случаях применения скоростного нагрева (лазерного, электронно-лучевого, плазменного и т.д.) отмечается ускорение процессов насыщения поверхностных слоев легирующими элементами [1,9.15,19,21, 23-26].
Однако, причины ускорения процессов химико-термической обработки (ХТО) металлов не раскрываются.
Ускорение диффузионных явлений при плазменной ХТО обусловлено особенностью фазовых превращений в железоуглеродистых сплавах при скоростном нагреве. Если при медленном нагреве аустенит образуется только в результате диффузионных процессов, то при плазменном нагреве возможно образование аустенита по бездиффузионному механизму. В доэвтектоидных сталях бездиффузионный процесс протекает на неоднородностях в ферритнойфазе - по границам зерен и блоков. Смещение фазовых превращений в область высоких температур оказывает существенное влияние на размер зерен аустенита, в момент окончания фазовых переходов. Уменьшение объема зерен и увеличение их числа приводит к возрастанию общей протяженности границ. Известно [27], что интенсивность диффузии вдоль границ и внутри зерен существенно различается. Скорость пограничной диффузии в 5-7 раз превосходит скорость диффузии по зерну [27]. Следовательно, в более мелкозернистом аустените, образующимся при плазменном нагреве и обладающим большей протяженностью границ, насыщение происходит значительно быстрее, чем в крупнозернистом аустените, образующимся при печном нагреве.
Высокая диффузионная активность мелкозернистого и мелкоблочного аустенита, образующегося при плазменном нагреве, усиливается наличием многочисленных источников вакансии, благоприятной дислокационной структурой и повышенной плотностью дислокации [14]. Это связано с тем, что границы зерен являются основными источниками вакансий в металлах с плотноупакованной решеткой, а измельчение зерна приводит к увеличению концентрации вакансий [27]. Несовершенства структуры границ (дислокации, избыточная концентрация вакансии) является, по мнению [ 14, 18, 27,28], источником избыточной энергии, что облегчает перенос диффундирующих атомов.
Наряду с особенностями превращений в железоуглеродистых сплавах при плазменном нагреве на интенсификацию процессов ХТО оказывает сильное влияние сам источник нагрева - плазменная струя (дуга). При плазменном нагреве (струей или дугой) азот, углерод, водород поглощаются металлом в количестве,превышающем их растворимость при тех ж температурах и давлениях, но в отсутствии плазменного нагрева [28, 29] . Высокая температура плазменной струи (дуги), где газ частично диссоциирован и ионизирован, вызывает отставание релаксационных процессов от скорости снижения температуры газа у поверхности металла.
Следствием этого является взаимодействие с металлом газа (плазмы) в неравновесном, относительно его температуры состоянием. Сверхравновесное поглощение газа в некоторых случаях приводит к значительному перенасыщению металла газом и к стремлению выделиться из него, что приводит к пористости на поверхности металла [24].
Важной особенностью плазменного нагрева является, также неоднородность температурного поля нагрева, свойственная всем процессам, использующим концентрированные источники нагрева. Отсюда усиление термодиффузионных процессов на границе металл-активная среда. Кроме того, использование плазменной дуги позволяет ускорить диффузионные процессы за счет электронного тока (электротермический эффект).
Таким образом, причины интенсификации процессов насыщения легирующими элементами при плазменном нагреве заключаются в следующем:
- при плазменном нагреве образуется мелкозернистый и мелкоблочный аустенит (в который диффундирует тот или иной элемент), содержащий в себе большее количество дефектов структуры (границы зерен блоков, дислокации и т.д.), что значительно облегчает процесс диффузии на границе раздела металл-активная среда;
- использование плазменной струи (дуги) позволяет создать лучшие условия для протекания поверхностных реакций, заключающихся в сверхравновесномпоглощениигаза ивысокойактивностинасыщающейсреды (газовая, твердая, жидкая фаза );
- резко сокращается время нагрева поверхности металла до температуры насыщения (доли секунд).
Охлаждение
При охлаждении аустенитной структуры возможно два типа γ→α -превращения: диффузионное и бездиффузионное. Прискорости охлаждения W‹W1 реализуется первый тип, а при W>W2 только второй тип. (Характерные значения для доэвтектоидной стали W1 ≈50° Сс, эвтектоидных W ≈100є Сс.
Для получения мартенсита в железоуглеродистых сплавах необходимо обеспечить скорость охлаждения выше критической, которая для большинства сталей составляет 50-200 ° Сс [1. При плазменном упрочнении скорость охлаждения значительно превышает критическую и составляет 102-105 ° Сс [9]. Таким образом, распад аустенита происходит по бездиффузионному механизму с образованием мартенсита. Как уже отмечалось, при плазменном нагреве образуется неоднородный аустенит, и, как следствие этого, при охлаждении объемы с разной концентрацией углерода будут закаливаться по-разному. Диапазон температур, в которых происходит мартенситное превращение, существенно увеличивается. Превращение малоуглеродистого аустенита происходит при температуре 350-420° С с образованием мелкоигольчатого мартенсита [15, 19, 22]. С ростом концентрации углерода температура мартенситного превращения снижается до 100° С с образованием пластинчатого мартенсита. Для охлаждения неоднородного аустенита требуются большие скорости охлаждения [19, 20, 22], по сравнению с однородным аустенитом. Это связано с тем, что повышение градиента концентрации углерода приводит к ускорению диффузии и облегчению распада аустенита.
Однако, по мнению [9- 13], существуют оптимальные скорости охлаждения аустенита (102- 103 °Сс), которые при плазменном упрочнении увеличиваются, по сравнению с закалкой традиционными методами. При слишком больших скоростях охлаждения, свыше 105 єСс, повышается доля остаточного аустенита и возрастает вероятность образования трещин.
Таким образом, основными физическими особенностями плазменного поверхностного упрочнения являются: увеличение температурных интервалов α→ γ и γ→α - превращений, доминирование бездиффузионных механизмов фазовых переходов, наследование дефектов и карбидной фазы исходной структуры,влияние состояния исходной структуры; влияние термоупругих1 и остаточных напряжений.
Термодеформационные процессы в железоуглеродистых сплавах при плазменном упрочнении
После плазменного упрочнения металлов в поверхностном слое возникают остаточные напряжения, появление которых обусловлено двумя основными причинами: термическими напряжениями при неоднородном температурном поле и структурными превращениями. Остаточные напряжения при поверхностном упрочнении распределяются, по мнению [1, 9, 10, 12, 16, 24, 25], следующим образом: в поверхностном слое Хс (10-100 мкм) они носят сжимающий характер, а в более глубоком слое Хр (0,3-3 мм) переходят в растягивающие напряжения и по мере углубления в глубь металла уменьшаются до нуля, рис.2.6.
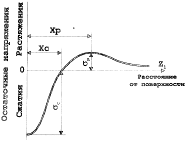
Рис.2.6. Схема распределения остаточных напряжений по глубине
упрочненного поверхностного слоя.
σс 9 σр – величина максимальных остаточных напряжений сжатия и растяжения;
хС9 хр- глубина залегания.
На характер распределения остаточных напряжений большое влияние оказывают параметры режимов упрочнения, химический состав упрочняемого материала, исходное состояние поверхностного слоя и т.д. Изменяя параметры режимов упрочнения, можно получить разную глубину закаленного слоя и различный характер остаточных напряжений по глубине материала, рис.2.7.
Термоупругие напряжения, действующие в процессе охлаждения, сдвигают влево термокинетические кривые распада аустенита, что приводит к необходимости увеличения критических скоростей охлаждения.
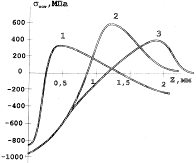
Рис. 2.7. Распределение остаточных напряжений на стали 45 при различной глубине
закаленного слоя (плазменная закалка): 1 - 0,5 мм ; 2 – 1,0 мм ; 3 2 мм.
Эпюры остаточных напряжений на поверхности сталей показывают сильную неравномерность, рис.2.8. В центре упрочненной зоны (у=0) при мощности плазменной струи 1,5 кВт имеются незначительные напряжения растяжения. С увеличением мощности плазменной струи до 2,5 кВт, характер распределения и знак остаточных напряжений в центре упрочненной зоны (у— 0) изменяется. Это связано с тем, что с увеличением мощности плазменной струи, металл в зоне обработки нагревается до температуры выше фазовых превращений, на стадии охлаждения образуется мартенсит. Подобный характер изменений остаточных напряжений в зависимости от мощности получен при упрочнении плазменной струей на стали 45, рис. 2.9.
На углеродистых сталях максимальные напряжения сжатия зафиксированы при упрочнении с оплавлением поверхностно Однако, дальнейшее увеличение мощности приводит к снижению напряжения сжатия в центре упрочненной зоны, что связано с увеличением объема жидкой ванны и, как следствие этого, уменьшение скорости охлаждения. Увеличение мощности плазменной струи (дуги) приводит к существенному изменению тепловых процессов, фазовых и структурных превращений при упрочнении, вследствие чего изменяются не только остаточные напряжения в центре упрочненной зоны, но и характер их распределения поперек зоны в направлении оси y. На рис. 2.10. показано распределение на поверхности стали У10, 9ХМФ в зависимости от мощности.
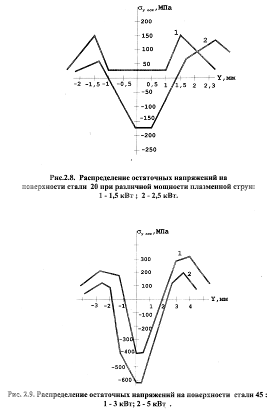
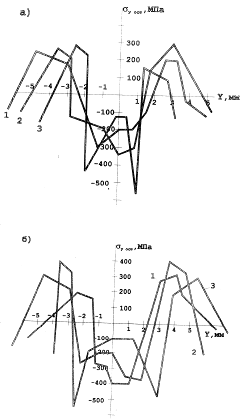
Рис. 2.10. Распределение остаточных напряжений на поверхности
сталей У10 (а) и 9ХФМ (б) при различной мощности
плазменной струи. 1.Р = 2.5 кВт; 2. Р = 3,5 кВт; 3. Р = 5,5 кВт /оплавление/
В работах [1,16, 32, 35] отмечалось, что значительное влияние на распределение остаточных напряжений при поверхностном упрочнении оказывает скорость обработки.
На рис. 2.11. доказано влияние скорости обработки сталей 20, 45, 40Х, 9ХМФ.
При небольших скоростях обработки в центре упрочненной зоны (с оплавлением) сталях 20, 45,40Х формируются растягивающие напряжения, а краям зоны оплавления - напряжения сжатия.
С увеличением скорости обработки напряжения в центре зоны переходят из растягивающих в сжимающие.
На стали 9ХМФ с увеличением скорости обработки напряжения сжатиявцентре, зоны
(у – 0) переходят в растягивающиеся.
Рис.2.11. Изменение остаточных напряжений в
центре упрочненной зоны в зависимости
от скорости обработки (мощность Р=4, 5 кВт);
1. –Сталь 20; 2. – Сталь 45; 3. – Сталь 40Х;
4- Сталь 9ХФМ
Проведенные исследования показали, что распределение остаточных напряжений по ширине упрочненной зоны на всех исследованных сталях характеризуются сильной неравномерностью. Более резкий переход от сжимающих напряжений к напряжениям растяжения наблюдается по глубине упрочненного слоя, что в некоторых случаях может приводить к снижению прочности (вследствие хрупкого скола участков упрочненного слоя).
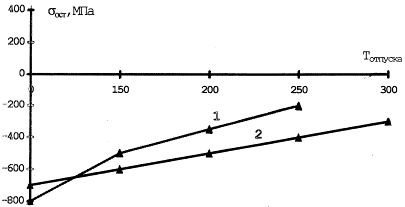
Рис. 2.12. Зависимость остаточных напряжений
в упрочненных сталях 45(1), 30ХГСА(2), от температуры отпуска.
В связи с этим, необходимо выбирать оптимальные режимы упрочнения
(в зависимости от типа стали) с благоприятным распределением остаточных напряжении Кроме того, при поверхностном упрочнении необходимо создавать благоприятные остаточные напряжения по величине, знаку и распределению, при которых в наибольшей мере компенсируются напряжения, создаваемые внешним напряжением. Известны случаи [18,19] снятия или перераспределения остаточных напряжений в процессе работы - под воздействием циклических упругих деформаций, малых пластических деформаций , при однократных перегрузках или невысокого, но продолжительного нагрева в процессе работы и т.д. Так, в процессе отпуска, происходит уменьшение остаточных напряжений за счет их релаксации. В образцах из стали 45, ЗОХГСА, закаленных при помощи плазменного упрочнения, после низкотемпературного отпуска наблюдается уменьшение сжимающих остаточных напряжений в упрочненном слое, рис.2. 12.
Способы плазменного поверхностного упрочнения можно разделить на два больших направления – процессы, проводящиеся с материалами в твердом состоянии и при расплавлении их поверхности [9, 10, 13, 14, 23-26]. На рис. 2.13. Приведена часть вариантов плазменного поверхностного упрочнения, которые теоретически и практически возможно осуществить.
Способы плазменного поверхностного упрочнения
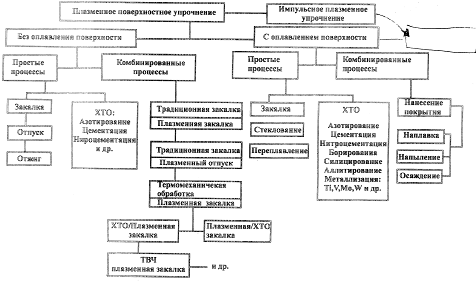
Рис. 2.13. Способы плазменного поверхностного упрочнения материалов
В настоящее время наиболее широко исследуются следующие направления:
1. Закалка сплавов из твердого состояния со скоростями нагрева и охлаждения 102-104єСс;
2. Закалка сплавов из жидкого состояния с высокими скоростями плавления и кристаллизации 102 – 105 є Сс ;
3. Поверхностное легирование, наплавка материала, обработка предварительно нанесенных на металл покрытий, нагрев поверхностных слоев после традиционной ХТО;
4. Оплавление и затвердевание с высокими и сверхвысокими скоростями (104- 107 °Сс), приводящие к аморфизации (стеклованию) тонкого поверхностного слоя.
На стадии лабораторных исследований находится плазменное ударное упрочнение, реализуемое за счет коротких промежутков времени. Газодинамический напор плазменного потока создает в зоне обработки давление, ( 400-800 МПа), что значительно выше предела текучести аустенита. Многочисленные исследования в области плазменного упрочнения [9, 10, 13, 14, 23-26] с использованием электронной и оптической микроскопии показали, что зона термического воздействияплазменной струи (дуги) имеет форму сегмента и по своему строению аналогична ЗТВ электронного и лазерного луча [1, 16. При нагреве плазменной струей (дугой) поверхности металла происходит нагрев поверхности слоя до различных температур, вследствие чего он имеет слоистое строение. В зависимости от микроструктуры и микротвердости в сталях по глубине различают три слоя.
- Первый слой - зона оплавления, имеет место при закалке из расплавленного состояния. Зона оплавления имеет столбчатое строение с кристаллами, вытянутыми в направлении теплоотвода. Основная структурная составляющая мартенсит.
- Второй слой - зона закалки из твердой фазы, образующийся в интервале температур Тпл › Тзак › ТАс1. По глубине слой характеризуется сильной структурной неоднородностью, т.к. наряду с полной закалкой происходит неполная закалка. В верхней границе слоя, ближе к поверхности, наблюдается мартенсит и остаточный аустенит. В нижней границе слоя, ближе к исходному металлу, наряду с мартенситом наблюдаются элементы исходной структуры: феррит в доэвтектоидных сталях и цементит в заэвтектоидных.
- Третий слой - переходная зона, в которой металл нагревается до температур ниже точки Ас1, в котором основными структурами являются структуры отпуска.
Слоистое строение упрочненной зоны характерно для всех способов плазменного упрочнения. Конкретные структуры и строение зоны плазменного воздействия для каждого способа и типа стали будут рассмотрены ниже. Геометрические параметры зоны плазменного нагрева характеризуются шириной и глубиной упрочненного поверхностного слоя, которые для большинства способов зависят от параметров режима упрочнения (мощности плазменной струи (дуги), дистанции упрочнения, скорости обработки), рис. 2.14.
В работах [23-25] для определения интервала гарантированного упрочнения (ИГУ) металлов используется энергетический параметр плотность энергии по
Поверхности W, Дж/мм 2. Первый энергетический порог W1 соответствует началу аустенитных превращений в стали.
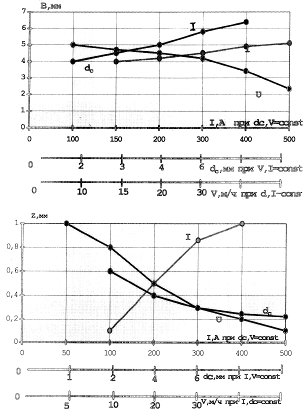
Рис. 2.14. Влияние параметров процесса упрочнения
на геометрию упрочненной зоны: ширину В/а/ и глубину Z/б/.
При дальнейшем увеличении плотности энергии поверхностная твердость в зоне плазменного воздействия резко возрастает и при втором критическом значении достигает почти максимальной величины. В диапазонеW1 – W2процессы α→γи γ→α - превращений протекаютужедостаточноплотно.
|
|
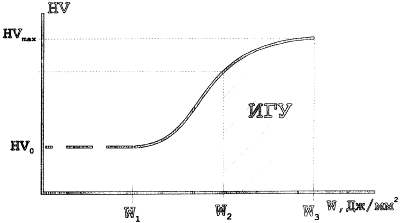
Рис. 2.15. Влияние плотности энергии в пятне нагрева
на поверхностную твердость
Однако на практике использование этого энергетического параметра не нашло широкого применения. Как правило, в качестве основных параметров используют силу тока дуги в плазмотроне, дислокацию упрочнения, диаметр сопла, скорость обработки. Наиболее сильно на степень упрочнения оказывает влияние скорости обработки и сила тока, т.к. они позволяют регулировать скорость нагрева и охлаждения, рис. 2.16.
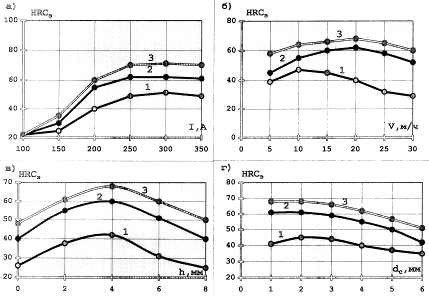
Рис. 2.16. Влияние основных параметров плазменного упрочнения:
силы тока /а/, скорости упрочнения /б/, дистанции обработки /в/, диаметра сопла /г/
на твердость упрочненной зоны / закалка без оплавления/;
1 - Сталь 20 ; 2 – Сталь 45 ; 3 – Сталь 60
Для поисков оптимальных режимов рекомендуется использовать следующий прием. На образце-свидетеле производится упрочнение оплавления поверхности (изменяя параметры: силу тока или скорость упрочнения). При появлении первых признаков оплавления, плавным изменением одного из параметров добиваются исчезновения оплавления и вблизи этого порога проводят упрочнение без оплавления поверхности. Экспериментально установлено, что при таком подходе нет необходимости производить трудоемкой операции (металлографический анализ), т.к. глубина плазменного упрочнения оказывается максимальной.
Кроме того, для нахождения максимальной глубины закалки можно использовать выражение Z = √4аt, где а - температуропроводность материала, которое определяет глубину проникновения тепловой энергии в металл за время t.
Степень упрочнения (отношение закаленной структуры к исходной) определяют при помощи измерения микротвердости. Твердость тонких слоев, толщиной менее 0,5 мм., измерять по шкале HRC нельзя, т.к. алмазный конус может проникнуть на глубину, превышающую толщину упрочненного слоя и показывать твердость низлежащих областей. Характер распределения микротвердости по глубине и ширине и ширине зоны плазменного воздействия показан на рис. 2.17. Размеры зоны зависят не только от параметров плазменного упрочнения, но и от особенностей фазовых структурных превращений (в сталях различного состава) и их прокаливаемости.
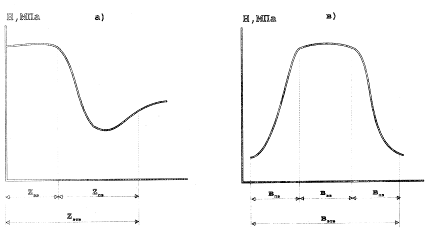
Рис. 2.17. Общий характер микротвердости по глубине /а/ и ширине /в/ зоны
термического воздействия ЗТВ при обработке без оплавления Zзз – глубина закаленного слоя;
Zпз – глубина переходного слоя; Zзтв – общая глубина ЗТВ; Взз – ширина закаленного слоя;
Впз – ширина переходного слоя; Взтв – общаа ширина ЗТВ
Многочисленные металлографические исследования структур, полученных в результате плазменного, лазерного и электронно-лучевого упрочнения, приведенные
в работах [1, 9, 10, 15, 16, 23-26] позволяют изложить общие закономерности их образования в различных железоуглеродистых сплавах.
Конструкционные углеродистые стали (доэвтектоидные)
В зоне оплавления низкоуглеродистых сталей с содержанием С<0,3 % образуется мелкоигольчатый малоуглеродистый мартенсит. Микротвердость в этой зоне составляет (5000 - 6500 Мпа) и зависит от содержания углерода в стали. Зона закалки из твердой фазы характеризуется большей структурной неоднородностью. Сохранение в структуре зоны плазменного нагрева исходного феррита создает значительную неоднородность микротвердости. С увеличением содержания углерода в стали увеличивается доля перлитной составляющей и, как следствие этого, микротвердость возрастает и ее распределение более однородно, см.табл. 2.6., 2.7.
В переходной зоне ферритная составляющая, в основном, полностью сохраняется. Присутствие феррита может отрицательно влиять на некоторые эксплутационные характеристики стали (износостойкость, усталостную прочность), В связи с этим, плазменное упрочнение целесообразно использовать для сталей, где влияние ферритной фазы незначительно.
Однако обращает на себя внимание достаточно высокая твердость закаленного слоя на низкоуглеродистых сталях (5000 - 6000 МПа), что в обычных условиях стандартной термической обработки не достигается (закалка либо вообще не про-мсходит, либо не дает такой высокой твердости), рис. 2.18. По мнению [1, 15, 16], о6ъясняется значительным изменением зерен феррита и аустенита, а также реек, пластин и пакетов мартенсита.
Табл. 2.6.
Результаты плазменного упрочнения сталей (без оплавления поверхности)
|
Марка стали |
Глубина закалки, мкм | Исходная микротвердость Н, МПа | Микротвердость после закалки, Н, МПа | ||
Феррит |
Перлит |
Бывшие перлитные зерна |
Феррит |
||
|
0,8 10 20 35 40 45 60 У8 30ХГСА 40Х |
80 85 100 110 110 120 140 200 200 200 |
1200-1300 1300-1400 1200-1300 1800 1800 1900 2000 - - - |
2000 2000-2200 2200 2300-2400 2300-2400 2400-2500 2500 6200 3400 2300-2500 |
2800-3000 5800-6000 4800-5300 5000-5600 6000-7100 7800-8600 9000-10500 10900-11300 6000-7500 10500-11200 |
1600 1500-1600 1600 2500-2700 2500 2600 - - - - |
Табл. 2.7.
Результаты плазменного упрочнения стали
(с оплавлением поверхности)
Марка стали |
Микротвердость Н, МПа |
|
|
Зона закалки из жидкой фазы |
Зона закалки из твердой фазы |
|
|
10 35 4510 40Х 30ХГСА У8 |
4000-4400 5000-5700 7000-8000 8500-9000 6200-7900 8800-9000 |
5800-6500 7100-7500 7800-8600 9600-10500 7100-8200 10200-11200 |
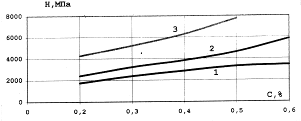
Рис. 2.18. Микротвердость доэвтектоидных сталей после
обычной и плазменной закалки.
1- исходная без закалки; 2-обычная закалка; 3 - плазменная закалка
При увеличении содержания углерода до 0,6° - 0,7 % в среднеуглеродистых сталях твердость мартенситной
|
|
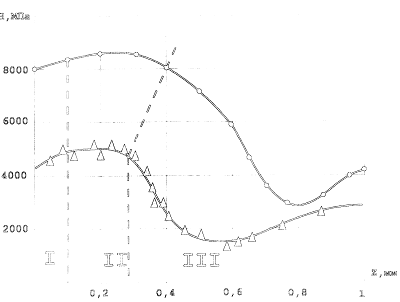
тенсита составляет 6000 Мпа, а в
стали 45 - 8000 Мпа. Объясняется это тем, что твердость мартенсита растет с повышением содержания углерода и увеличением степени тетрагональности кристаллической решетки. При
закалке с оплавлением стали 45 в
зоне оплавления образуется мел-
кодисперсный реечный мартенсит
Зона закалки без оплавления состоит из верхней областис однородной структурой и нижней области с неоднородной структурой (мертенситотростит +мартенсит + троститная сетка).+ троститная сетка). В переходной зоне образуется троститоферритная структура, переходящая на границе с исходной структурой в ферритную. Микротвердость по глубине упрочненного слоя показана на рис.2.19.
При плазменном упрочнении без оплавления поверхности среднеуглеродистых сталей область более однородного мартенсита отсутствует и троститферритная сетка вокруг мартенсита может доходить до поверхности, что приводит к снижению твердости. Это связанно с частичной гомогенизацией аустенита.
Инструментальные стали /эвтектоидные, заэвтектоидные/
|
|
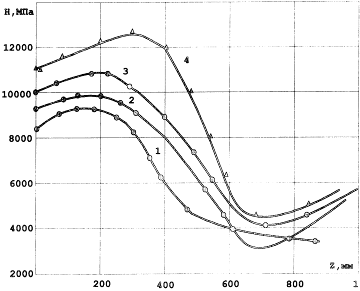
Плазменному поверхностному
упрочнению подвергались
инструментальные углеродистые
сталиУ7, У8, У10, У12 с оплавлением и безоплавления
Рис. 2.20. Распределение микротвердости по глубине упрочнения
поверхностности. При закалке с оплавлением поверхности в зонезакалки из жидкой фазы, кроме мелкодисперсного мартенситазафиксировано большее количество остаточного аустенита /в стали У8 достигает 35%, в стали У12 – 50%.
В тоже время микротвердость Инструментальных сталей после плазменной закалки очень высокая, рис. 2.20.
|
|
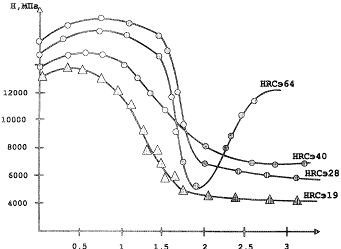
аустенита значительно меньше, вследствие чего достигается максимальная твердость. Кроме того, в нижней границе слоя наблюдается большее количество нерастворенных карбидов.
Большое значение для получения высокой твердости оказывает исходное состояние стали. Так, в стали У8, У10 (предварительно объемно закаленной) становится возможным бездиффузионное обратное мартенситное превращение с наследованием аустенитной дефектной структуры мартенсита при полном торможении в процессе плазменного нагрева эффектов разупрочнения и рекристаллизации, рис. 2.21.
При упрочнении, без оплавления предварительно закаленной стали (У 10) с исходной структурой мартенсита в зоне нагрева появляется третий слой - слой отпуска (высокодисперсная структура тростита). Микротвердость слоя отпуска со структурой тростита составляет 4000-4300 Мпа. Формирование зоны отпуска на границе закаленного слоя с исходной структурой может играть роль «мягкой» прослойки, способной тормозить развитие трещин, распространяющихся от поверхности .
Легированные инструментальные стали
Плазменному упрочнению подвергались стали