Плазменное поверхностное упрочнение металлов
состава стали. Так, для стали
30ХГСА,30ХС,30ХГСН2А,
38Х2МЮА в оплавленной зоне зафиксирован мелкоигольчатый мартенсит, а в стали 20,30,45, 55, 9ХФ, 9ХФМ, 8Н1А, 40ХН -«крупноигольчатый».
Кроме того, в структуре оплавленной зоны обнаружено повышенное содержание остаточного аустенита (20-60%).
По мнению [1, 9, 10, 13] плазменное упрочнение с оплавлением поверхности наиболее эффективно для деталей, работающих в условиях интенсивного износа, но неиспытывающих значительныхударных и знакопеременных нагрузок.
Износостойкость стали 30ХГСА, 9 ХФ, 50ХН, 150 ХНМ после плазменного упрочнения (без оплавления) возрастает в 2,5-4 раза, по сравнению с объемной закалкой при испытаниях по схеме «вращающееся кольцо - неподвижная колодка» на машине трения МИ-1М (9) (в масляно - абразивной среде).
Оценка износостойкости конструкционных сталей, прошедших плазменное азотирование из газовой фазы (по различным режимам), показала, что износостойкость сталей 20 возрастает в 1,3-1,5 раза по сравнению с плазменной закалкой и в 3-6 раз по сравнению с объемной закалкой [24] рис. (испытание на машине СМУ-2).
Износостойкость нитроцементированного слоя на сталях 20, 45 в условиях сухого трения возрастает по сравнению с объемной ХТО, рис.
Дополнительная обработка холодом (кривая 5, рис. 2.58.) снижает содержание остаточного аустенита в нитроцементированном слое и, как следствие этого, увеличивается износостойкость.
Сравнительные испытания образцов стали 45, 40Х на износостойкость при различных способах упрочнения показали, что плазменная закалка не уступает электронно-лучевой и лазерной закалке, табл. 2.21.
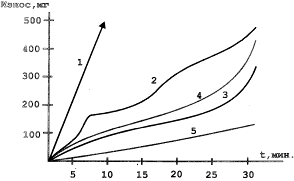
Рис. 2.58. Влияние режима плазменного легирования
на износостойкость стали 45.
1- исходное состояние
2- объемная ХТО /нитроцементирование/
3- плазменная нитроцементация из газовой фазы
4- плазменная нитроцементация из твердойй фазы
5 - плазменная нитроцементация из твердой фазы + обработка холодом.
Из всех видов изнашивания, встречающегося в промышленности, наиболее часто проявляется абразивный износ. Согласно [55-61] детали машин и инструменты, эксплуатирующиеся в различных условиях работы, наиболее часто испытывают абразивный износ (до 60-70 %). Абразивное изнашивание наиболее часто вызывает разрушение поверхности детали в результате ее взаимодействия с твердыми частицам. К твердым частицам! относятся: [60]
- неподвижно закрепленные твердые зерна, входящие в контакт по касательной,
либо под небольшим углом атаки к поверхности детали;
- незакрепленные частицы, входящие в контакт с поверхностью детали;
- свободные частицы в зазоре сопряжения детали;
- свободные частицы, вовлекаемые в поток жидкостью или газом.
Испытание на абразивное изнашивание проводят по двум схемам взаимодействия поверхности материала с абразивом: при трении и при ударе об абразивную поверхность [58-60]. Методики испытаний, оборудование подробно изложены в работах [55-60], поэтому нет необходимости их описания, остановимся на результатах испытаний. В качестве критерия оценки износостойкости упрочненных материалов использовалась относительная износостойкость, которая выражается отношением износа эталона к износу (линейному, весовому или объемному) исследуемого образца.
Самый простой способ оценки относительной износостойкости материалов – взвешивание образцов до и после испытания на абразивное изнашивание.
Табл.2.21.
Сравнительные испытания на износостойкость пар трения шарик-цилиндрический образец
|
Износ |
||||||
|
Способ упрочнения марки стали, образца |
Линейный, мкм |
По массе, мг |
Суммарный |
|||
|
образец |
ширина |
образец |
ширина |
Линейный, км |
По массе, мг |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
1. Электронно-лучевое упрочнение, 40Х |
2,01 |
56,20 |
1,58 |
0,19 |
58,21 |
1,77 |
|
2. Лазерное упрочнение 40Х 45 |
2,22 2,31 |
58,10 58,90 |
1,63 1,69 |
0,25 0,28 |
60,32 61,21 |
1,88 1,97 |
|
3. Плазменное упрочнение40Х 45 |
2,30 2,38 |
57,90 59,01 |
1,69 1,72 |
0,26 0,28 |
60,20 61,39 |
1,95 2,00 |
|
4. Закалка ТВЧ 40Х 45 |
2,45 2,54 |
59,90 61,87 |
1,72 1,84 |
0,30 0,39 |
62,35 62,41 |
2,02 2,23 |
|
5. Объемная закалка 40Х 45 |
23,00 26,21 |
24,50 26,01 |
12,70 14,52 |
0,03 0,04 |
47,50 52,22 |
12,73 14,56 |
|
6. Азотирование 20 |
12,64 |
85,40 |
3,10 |
1,12 |
97,04 |
4,22 |
|
7. Цементация 20 |
10,60 |
52,17 |
3,75 |
0,26 |
62,67 |
4,01 |
Результаты испытания о неподвижно закрепленный абразив сталей 40Х, 45 после плазменного упрочнения на рис. 2.59. Видно, что результаты испытаний сильно зависят от режимов испытаний на абразивный износ.
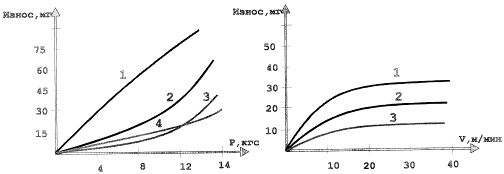
Рис. 2.59. Зависимость износа разных материалов от удельной нагрузки/а/ и скорости скольжения/б/ при трении на абразивной поверхности:
1. объемная закалка /сталь 45/; 2. плазменная закалка без оплавления/45/;
3. плазменная закалка без оплавления /40Х/; 4. плазменная нитроцементация/45/.
С увеличением удельной нагрузки от 0 до 8-10 кгссм2 величина износа постепенно возрастает. Дальнейшее увеличение нагрузки приводит к резкому увеличению износа. Оптимальная величина нагрузки на образцах при дальнейших испытаниях принималась 6,5 кгссм2 . Скорость скольжения в исследованном диапазоне не оказывает заметного влияния на износ упрочненных образцов.
При ударно-абразивных испытаниях наблюдается прямо-пропорциональная зависимость между количеством ударов ж износом. Энергия удара является определяющим фактором при ударно-абразивном изнашивании. При энергии удара порядка 26-23 Дж прямо пропорциональная зависимость нарушается, что связано по всей видимости, с изменением структуры абразивных частиц (дробление) и свойств поверхностного микрослоя упрочненных образцов. Дробление абразивных частиц резко снижает величину их внедрения в поверхность, что уменьшает величину износа. Оптимальная величина энергии удара при дальнейших испытаниях с целью сохранения прямо-пропорциональной зависимости (энергия удара - износ) была принята 22 Дж.
Проведенные исследования показали, что при прямо-пропорциональной зависимости между относительной износостойкостью (ε) и микротвердостью при абразивном изнашивании не наблюдается. Видно только закономерность повышения износостойкости при увеличении твердости как при трении об абразив, так и приударе. Это указывает на то, что твердость не является определяющим фактором при абразивном изнашивании (особенно при ударно-абразивном износе), рис. 2.60.
При ударно-абразивном изнашивании определяющее значение приобретает энергетический показатель свойств металла, связанный с его сопротивлением динамическому воздействию абразива. Возрастание силового показателя свойств металла (твердости) не свидетельствует о повышении износостойкости, если при этом не будет возрастать энергетический показатель (вязкость разрушения).
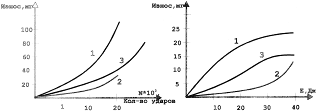
Рис. 2.60. Влияние количества/а/ и энергии удара/б/
на износ материалов при ударно-абразивном износе
объемная закалка /сталь 45/
плазменная закалка /45/
плазменная закалка с оплавлением /45/
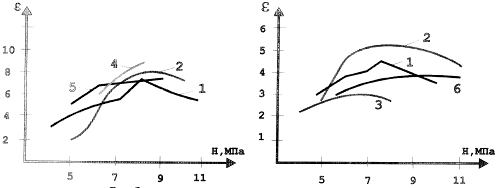
Рис. 2.61. Зависимость относительной износостойкости
сталей при трении /а/ и при ударе об
абразивную поверхность ото их микротвердости
1. сталь 20 /плазменная нитроцементация/
2. сталь 20 /плазменное борирование/
3. сталь 45 /плазменная закалка/
4. сталь 65Г /плазменная закалка/
5. З0ХГСА /плазменнам закалка/
6. У8 /плазменная закалка/.
Только сочетание этих показателей силового и энергетического (прочности и вязкости) способно увеличить стойкость против ударно-абразивного изнашивания. Такого сочетания возможно добиться при использовании комплексных технологий плазменного упрочнения.
Изучение изношенных поверхностей показало, что при трении об абразив доминирующим процессом является микрорезание. Причем, с увеличением твердости поверхностного слоя наблюдается интенсивное выкрашивание микрообъемов слоя. Снижение пластичности слоя увеличивает сопротивляемость изнашиванию, что приводит к хрупкому выкрашиванию. При ударно-абразивном изнашивании наблюдается прямое внедрение абразивной частицы в упрочненный слой с образованием лунки. При многократном попадании частицы в лунку происходит разрушение ее контурных перемычек по схеме расклинивания.
Для противодействия воздействию абразивной среды, упрочненный слой металла должны иметь твердую составляющую (карбиды, бориды, нитриды, карбобориды, карбонитриды). Твердые частицы карбидов и других соединений должны прочно удерживаться матрицей основного сплава. К матрице предъявляются следующие требования: она должна хорошо удерживать твердые частицы и противодействовать воздействию абразива. Этим требованиям удовлетворяет мартенситная матрица. Свойства мартенситной матрицы зависят от содержания в ней углерода [63]. Низкоуглеродистый мартенсит имеет низкую износостойкость и высокую вязкость, по сравнению с высокоуглеродистым мартенситом, что позволяет лучше удерживать включения твердых частиц, рис. 2.62.
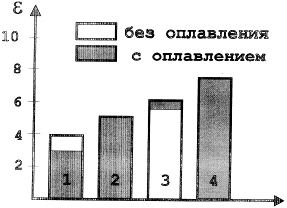
Рис. 2.62. Влияние способа плазменного упрочнения
на износ стали 45 при абразивном изнашивании
1. плазменная закалка
2. плазменная цементация
3. плазменная нитроцементация
4. плазменное борирование
С увеличением содержания углерода в мартенсите (0,4-0,9 %) износостойкость при трении по абразиву будет увеличиваться. При ударно-абразивном изнашивании повышение износостойкости происходит до определенного содержания углерода в мартенсите (0,5-0,7 %), после чего наблюдается снижение.
Значительный интерес представляет оценка износостойкости сталей после плазменного упрочнения при других схемах взаимодействия с абразивом, а также от вида частиц и их твердости, рис. 2.63.
Видно, что схема взаимодействия и вид абразива оказывают заметное влияние на износостойкость упрочненных образцов. Согласно(63) твердость абразивных частиц значительно превышает твердость металла, то износ не зависит от разности твердости. При твердости металлической поверхности превыщающей 60 % твердость абразива, износостойкость резко возрастает. Для противодействия основным видам абразивных частиц необходимо осуществлять легирование поверхности трения. Чем выше твердость карбидов, тем силънее они противодействуют внедрению абразивных частиц в поверхность. Твердость основных карбидов, боридов, нитридов приведена в таблице 2.22., откуда видно, что их твердость во много раз превышает твердость абразивов. Особенно эффективными являются карбиды, легированные вольфрамом, титаном, бором, ванадием, а также нитриды.
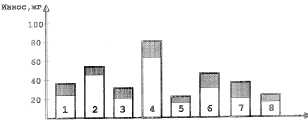
Рис. 2.63. Износостойкость стали 45
после плазменной закалки без оплавления
и с оплавлением при различных схемах абразивного изнашивания
1. трение об закрепленный абразив
2. удар по закрепленному абразиву
3. трение в мелкодисперсной массе
4. трение в крупнодисперсной массе
5. изнашивание в зазоре пары трения
6,7,8. трение в потоке жидкости (угол атаки 90єС, 60єС, 15єС)
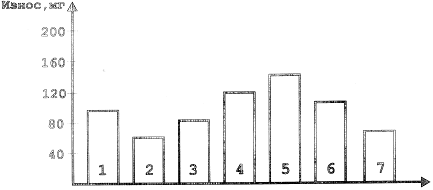
Рис. 2.64. Износостойкость стали 40Х13
после плазменной закалки при абразивном изнашивании
в зависимости от вида абразива
1. речной песок
2. крупнокусковой уголь
3. окатыши
4. мраморная крошка
5. гранитная крошка
6. кварцевый песок
7. электрокорунд
Табл. 2.22.
Твердость различных соединений карбидов, боридов и т.д.
|
Соединение Твердость, МПа |
Fe2C |
Cr2C2 |
WC |
Cr7C3 |
W2C |
|
| 10500 | 12500 | 17500 | 18000 | 30000 | ||
|
Соединение Твердость, МПа |
VC |
Mo2C |
TiC |
Z2C |
NbC |
CrB2 |
| 21000 | 16000 | 32000 | 28000 | 20500 | 18000 | |
|
Соединение Твердость, МПа |
W2B5 |
VB2 |
Zr2B2 |
NbB2 |
TiB2 |
|
| 26000 | 20800 | 22500 | 25900 | 33700 | ||
|
Соединение Твердость, МПа |
B4C |
TiN |
Fe2B |
FeB |
Fe3B |
|
| 50000 | 26000 | 16800 | 20100 | 30000 | ||
Использование карбида, титана (ТiС) при плазменной цементации стали 30 позволяет получить поверхностный слой высокой твердости (20000-23000 МПа), что увеличивает износостойкость при абразивном изнашивании в 2-3 раза, по сравнению с простой цементацией.
Комплексное легирование карбидами W и Тi повышает износостойкость упрочненного металла (сталь 45) при ударно-абразивном изнашивании, по сравнению с плазменной закалкой в 1,5-2 раза.
При абразивном изнашивании величина износа может достигать 2-15 мм, что в некоторых случаях делает не эффективным использование поверхностного упрочнения изделия. Поэтому на изделиях, испытывающих сильный абразивный износ, необходимо использовать комплексные технологий упрочнения, описанные выше. Проведенные исследования показали, что минимальная глубина упрочненного слоя металла удовлетворительно работающего при ударно-абразивном изнашивании составляет 2 мм. Уменьшение глубины упрочненного слоя металла вызывает интенсивный износ и выкрашивание: при ударно- абразивном изнашивании.
Повышение стойкости против ударно-абразивного изнашивания в случае применения комплексных технологий обусловлено строением упрочненного слоя, сочетающего в себе высокую прочность и вязкость.
Приведенные результаты исследований показывают, что плазменное поверхностное упрочнение является эффективным способом увеличения износостойкости деталей машин и инструмента, испытывающих различные виды износа.