Плазменное поверхностное упрочнение металлов
При упрочнении без оплавления поверхности в зоне оплавления возникает мелкодисперсная структура высокоуглеродистого мартенсита и остаточного аустенита. Вследствие высокой скорости плавления и кристаллизации, в зоне оплавления наблюдаются нерастворенные карбиды. Высокая легированность мартенсита в зоне оплавления обеспечивает большие значения микротвердости (12000-14000 Мпа). Однако, в большинстве случаев в зоне оплавления появляются микротрещины, что приводит к сколу и выкрашиванию упрочненного слоя.
Плазменное упрочнение без оплавления поверхности легированных инструментальных сталей приводит к формированию в упрочненной зоне сильно неоднородной структуры. Вследствие незавершенности процессов аустенизации в упрочненном слое образуются мартенсит + нерастворенный цементит + остаточный аустенит. (Так в стали 9ХФ и 9ХФМ количество остаточного аустенита достигает 35 %, а в стали 55Х7ВСМФ до 40 %. Количество остаточного аустенита по глубине упрочненной зоны уменьшается и уже на глубине 80-100 мкм не превышает его содержание в данной стали при обычной объемной закалке.
Табл. 2.8.
Твердость стали после обработки холодом /жидкий азот/
Марка стали |
Микротвердость, МПа | ||
| Исходная | После плазменного упрочнения | Плазменное упрочнение + обработка холодом | |
|
9ХФ 9ХФМ ХВГ 55Х7ВСМФ 9ХС 8Н1А 13Х 9Х5ВФ |
2600-2800 2600-2800 2000-2500 2800-3000 2200-2800 2500-2800 9500-10100 9500-11000 |
10000-11000 10500-11200 13000-14000 11500-12000 12000-12500 11000-11800 12200-12800 12200-13800 |
12200-13100 11000-13000 14500-15400 12500-13800 12500-13800 12000-13800 13100-13500 14000-14800 |
Для устранения остаточного аустенита после плазменной закалки была проведена обработка холодом.Известно, что в легированных инструментальных сталях точка конца мартенситного превращения лежит ниже комнатной температуры. При дальнейшем охлаждении в жидком азоте этих сталей происходит мартенситное превращение, и количество остаточного аустенита заметно снижается, табл. 2.8.
|
|

с быстрорежущими инструментальными сталями(НRСэ65-69).
Однако использование этой
Рис. 2.22. Распределение микротвердости по глубине упрочненной зоны на стали после плазменного упрочнения (без оплавления)
операции в практических целях очень затруднительно и требует дальнейших исследований.
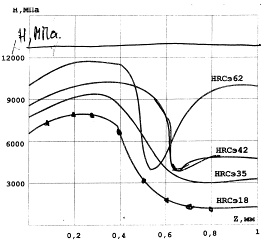
При упрочнении легированных инструментальных сталей отмечается «эффект» максимальной твердости на некоторой глубине от поверхности, рис. 2.22.Призакалкелегированных инструментальных сталей
Требуются меньшие скорости охлаждения, чем для углеродистых, т.к. аустенит в них более 13Х(1), стали 9ХС(2), стали 9ХФМ(3) устойчив против распада. Легирующие элементы способны образовывать с углеродом соединения (в виде карбидов, которые удерживают углерод в труднорастворимых соединениях), препятствующие насыщению аустенита. Однако влияние легирующих элементов на микротвердость упрочненного слоя уменьшается с увеличением содержания углерода. Стали, содержание хрома в которых превышает 2-3 %, упрочняются менее эффективно в связи с сильным влиянием легирующих примесей на процесс закалки.
Быстрорежущие инструментальные стали
Плазменному упрочнению с оплавлением и без оплавления поверхности подвергается уже готовый инструмент, прошедший окончательную термическую обработку, изготовленный из различных марок стали Р18, Р6М5, РУМ4К8.
При упрочнении с оплавлением поверхности стали Р18 в зоне оплавления происходит растворение карбидов, повышается степень легирования и устойчивость аустенита. Как следствие этого твердость оказывается ниже, чем твердость стали после обычной термической обработки.
Табл. 2.9.
Структура и фазовый состав сталей после плазменной закалки и печного отпуска
|
Марка стали |
Способ обработки |
Структура |
Фазовые составляющие |
||||||||||||||||
|
Твердый раствор |
Карбиды |
||||||||||||||||||
|
Кол-во фаз,% |
Состав по массе, % |
Тип карбида и кол-во % |
Суммарный состав по массе, % |
||||||||||||||||
α |
γ |
C |
W |
Mo |
V |
Cr |
Co |
Fe |
C |
W |
Mo |
V |
Cr |
Co |
Fe |
||||
Р6М5* Р6М5** |
Плазменная закалка |
Мартенсит + остаточный аустенит + карбид |
64. 1 |
26.8 |
0.4 |
3.35 |
3.1 |
1.1 |
4.2 |
- |
87.85 |
МС-1,1, М6С-8,0 |
4.0 |
31.5 |
22.5 |
7.3 |
3.4 |
- |
31.3 |
Плазменная закалка + отпуск при 570є С |
86.2 |
- |
0.2 |
2.4 |
1.6 |
0.6 |
4.2 |
- |
91.0 |
МС-2,6, М6С-7, М2С-3,1 М27С-1,1 М23С6 , М7С3 , М3С |
6.1 |
26.3 |
30.5 |
9.1 |
6.5 |
- |
21.5 |
||
|
Р9М4К8* |
Плазменная закалка |
62.0 |
29.0 |
0.6 |
5.0 |
3.0 |
1.7 |
3.7 |
8.9 |
77.1 |
МС-1,8, М6С-7,2 интериметаллид |
4.4 |
4.03 |
19.5 |
8.1 |
3.3 |
2.2 |
22.2 |
|
|
Р9М4К8** |
Плазменная закалка + отпуск при 580є С |
86.2 |
- |
0.2 |
3.2 |
1.8 |
1.2 |
2.9 |
9.2 |
81.5 |
МС-3,8, М2С-3,6 М6С-7,4 М27С6 , М7С3 , |
5.8 |
39.4 |
20.6 |
8.0 |
8.0 |
2.4 |
15.8 |
|
|
* Мартенсит + аустенит (твердый раствор) **Отпущенный мартенсит (твердый раствор), остаточный аустенит в пределах ошибки измерения |
|||||||||||||||||||
При упрочнении без оплавления поверхности, структура закаленного слоя состоит из мелкоиголъчатого мартенсита + остаточного аустенита + карбиды. Твердость стали (9500-12300 МПа) превосходит твердость после обычной термообработки, рис.2.23.
Для быстроорежущих сталей также возможно использовать обработку холодом после плазменного упрочнения, что повышает твердость упрочненной зоны на стали Р6М5 с 10000 до 12000 Мпа, на стали Р18 до 11500 Мпа, Р9М4К8Ф до 13800 Мпа.
Для повышения твердости закаленной быстрорежущей стали после плазменного упрочнения можно использовать отпуск, что благоприятно изменяет структуру и фазовый состав стали, табл. 2.9.
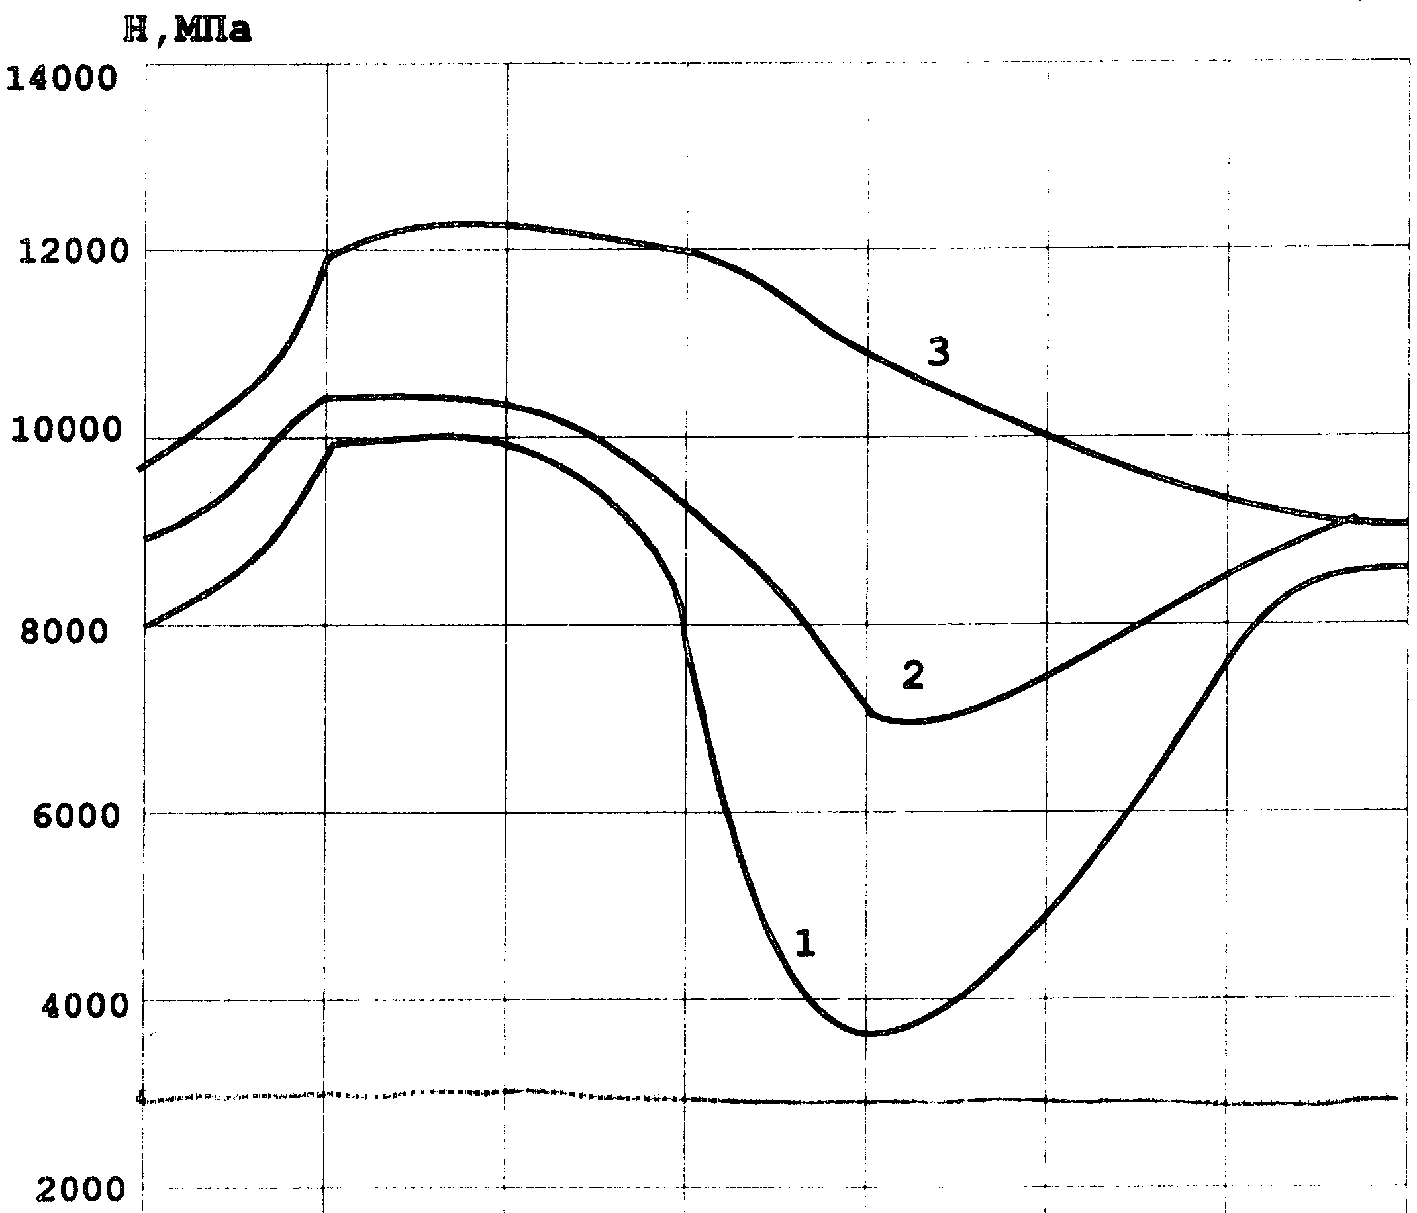
Рис. 2.23. Микротвердость стали Р18(1), Р6М5 (2) и Р9М4К8Ф (3) после плазменного упрочнения без плавления
При упрочнении быстрорежущих сталей наиболее эффективно упрочнение без оплавления поверхностности. Оптимальные значения плазменного упрочнения необходимо подбирать для каждого инструмента из той же стали. Кроме того, повышение твердости предварительно закаленной стали очень сильно зависит от длительности плазменного нагрева (зависимость для быстрорежущих сталей НV=f(t)) имеет экстремум), т.к. длительность нагрева определяет скорость фазовых и структурных превращений в упрочненном слое.
Штампованные инструментальные стали
Поверхностное упрочнение стали Х17Ф1 осуществлялось с оплавлением и без оплавления поверхности. Использовалась сталь, прошедшая стандартную термообработку (закалка и отпуск) и без нее, рис. 2.24. Проведенные исследования показали, что присутствие в структуре этой стали большего количества карбидов (15-25 % по массе) требует высоких температур закалки для полного растворения карбидов и получения высокой твердости. После традиционней закалки в структуре остается значительное количество (12 %) избыточных карбидов и большое количество остаточного аустенита
( 40-45%). При упрочнении с оплавлением поверхности карбиды хрома не успевают образовываться из-за высокой скорости охлаждения, а аустенит настолько обогащен этим элементом, что при охлаждении до комнатной температуры мартенситное превращение не происходит.
Поэтому в оплавленной зоне твердость значительно ниже, чем в закаленном слое яз твердей фазы. Структура закаленного слоя из твердой фазы включает в себя мслкоигольчатый мартенсит + остаточный аустенит (до 30-40 %) +карбиды. Микротвердость этого слоя зависит от соотношения структурных составляющих.
Снижение скорости охлаждения при упрочнении с оплавлением поверхности позволяет получать высокую твердость в оплавленной зоне (HRCэ 61-62).
Стали этого класса широко используются в машиностроении для изготовления различных деталей, работающих в сложных эксплуатационных условиях. Поэтому в практике плазменного упрочнения они занимают особое место, т.к. по ним автором собран большой материал эксплуатационных испытаний. К их числу относятся сталь ЗОХ, 40Х, 50Х, 20ХГР, ЗОХГТ, 15ХФ, 40ХФА, 40ХС, ЗОГ, 50Г, 40ХФА, 38ХС, ЗОХГСА, ЗОХМ, 40ХН, 50ХН, 20ХНЗА, 38ХГН, 45ХН2МФА, 38Х2МЮА, 38ХН1М, 18Х2Н4МА.
Основными легирующими элементами конструктивных сталей являются хром, никель, кремний, марганец. Вольфрам, молибден, ванадий, титан, бор и другие вводят в сталь в сочетании с хромом, никелем, марганцем для дополнительного улучшения свойств. Известно, что при введении в сталь легирующих элементов последние могут образовывать с железом различные фазы: твердые растворы, легированный цементит или специальные карбиды, интерметаллические соединения.
Наличие легирующих элементов и образование ими соединений с углеродом оказывает существенное влияние на высокотемпературные процессы на диаграмме Fе-Fе3С по сравнению с углеродистыми сталями. Одни элементы (никель, марганец, медь) понижают критическую точку Асз и расширяют область γ- фазы. Другие (хром, вольфрам, молибден, кремний, алюминий, ванадий, бор и др.) при определенной концентрации повышают критическую точку Ас3. Наиболее резко превращения замедляются при легировании сталей (V,W,Мо) образующие устойчивые карбиды, а также при повышенном содержании хрома (более 2 %).
Легированные конструкционные стали обладают меньшей критической скоростью охлаждения* и как следствие этого лучше прокаливаются. Известно, что чем выше в стали легирующих элементов, тем выше ее прокаливаемость. На сталях, имеющих в своем составе марганец , хром, бор, никель, молибден после плазменного упрочнения глубина упрочненного слоя больше, по сравнению с углеродистыми сталями при одинаковых режимах упрочнения.
При сравнении степени упрочнения легированных и углеродистых конструкционных сталей, т.к. ЗОХ, 40Х, 5ОХ и стали 30, 45, 50 показывает, что даже при небольшом легировании хромом (0,8-1,1 %) происходит заметное увеличение микротвердости. Аналогичная картина и для сталей, легированных марганцем, табл. 2.10.
| Микротвердость, НПО | |
|
Легированная |
Конструкционная |
|
ЗОХ 8800-9000 40Х 9500-10500 50Х11000-12000 45Г 9500-10500 50Г 11200-12500 |
7900-7400 45 7800-8600 508200-9500 |
В высокоуглеродистых сталях добавки легирующих элементов (0,5-1,5 %) приводят к усилению неоднородности структуры упрочненного слоя вследствие уменьшения коэффициента диффузии углерода и увеличения стойкости карбидов. Благодаря высокой легированности мартенсита микротвердость упрочненного слоя достигает больших значений. Основные структуры, образующиеся в упрочненном слое легированных сталей мартенсит + карбиды + остаточный аустенит. Анализ легированных сталей затрудняется многообразием влияния легирующих элементов на фазовые структурные превращения при плазменном упрочнении и ограничивается только экспериментальными данными по микротвердости упрочненного слоя, табл. 2.11.
При использовании плазменного упрочнения для повышения твердости деталей изготовленных из этих сталей рекомендуется использовать режимы упрочнения, позволяющие добиться неполного растворения карбидов (достаточного для насыщения мартенсита) и меньшего содержания остаточного аустенита. Это достигается при максимальных скоростях обработки.
Плазменному поверхностному упрочнению подвергались стали коррозионностойкие типа 20X13, 30X13, 40X13, 95X18, 25Х13Н2, рессорно-пружинные стали типа 65Г, 60С2, 50ХФА, а также стали для отливок типа 35Л, 45Л, 20ФЛ.
Табл. 2.11
Микротвердость легированных сталей после плазменного упрочнения
Сталь |
Микротвердость Н, Мпа |
Глубина упрочненного слоя, мм | |
|
Исходной структуры |
В закаленной зоне |
||
|
30Х 40Х 50Х 40ХН 50ХН 30Г 45Г 50Г 20ХГР 30ХГТ 15ХФ 40ХФА 40ХС 30ХГСА 35ХМ 20ХН3А 38ХГН 45ХН2МФА 38Х2МЮА 38ХН1М 18Х2Н4МА |
1800-2000 1900-2300 2000-2100 2200-2250 2300-2400 2100-2200 2100-2200 2200-2300 1800-1900 1800-2000 1750-1900 2000-2100 1900-2000 1800-1950 1900-2100 1800-2100 2000-2100 2100-2200 2200-2300 2200-2300 2200-2100 |
8800-9000 9500-10500 11000-12000* 9200-10500 10700-11500 7900-8200 9500-10500 11200-12500* 7200-8600 8100-9500 7900-8500* 10500-11200 9800-11000 7500-7900 8300-9800 9000-10000* 10500-11000* 12200-13000 12100-13000 10000-11500* 13000-13800 |
0,1-3 0,1-3 0,1-3 0,1-4 0,1-4 0,1-2,5 0,1-4 0,1-5 0,1-2 0,1-3 0,1-3,5 0,1-3 0,1-3,5 0,1-4 0,1-3,5 0,1-3,5 0,1-4 0,1-4 0,1-4 0,1-4,5 0,1-4,5 |
* - Режим обработки с оплавлением поверхности
Плазменное упрочнение коррозийных сталей проводилось без оплавления и с оплавлением поверхностности. Микротвердость упрочненного слоя на этих сталях очень высокая, по сравнению с печной термообработкой, табл. 2.12.
Структура упрочненного слоя при оплавлении поверхности состоит из мартенсита, остаточного аустенита и карбидов. Количество остаточного аустенита достигает у поверхности 35-45 %.
Максимальная микротвердость приходится на слой закалки из твердой фазы, где частично сохраняются нерастворившиеся карбиды и небольшое содержание остаточного аустенита (по сравнению с оплавленной зоной).
Табл.2.12.
Микротвердость коррозионностойких сталей после
плазменного упрочнения
Сталь |
Микротвердость упрочненного слоя Н, Мпа |
||
Печная закалка |
Плазменная закалка |
||
|
без оплавления |
с оплавлением |
||
|
20Х13 30Х13 40Х13 95Х18 25Х13Н2 |
4800-5600 5000-5800 6000-6800 7800-8900 6900-7400 |
5500-6000 6200-7500 8800-9400 9000-10500 9500-11000 |
8900-9500 9000-10500 9500-11000 10000-11500 11200-12500 |
|
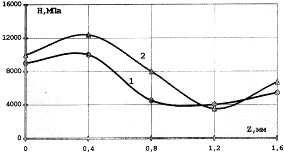
Обработка рессорно-пружинных сталей 65Г,80С2, 50ХФА с оплавлением и без оплавления поверхности не отличается от обработки углеродистых и легированных сталей, рис. 2.25.
Структура упрочненной зоны представляет собой высоко - дисперсный мартенсит + остаточный аустенит + карбиды.
Рис. 2.25. Распределение микротвердости по глубине
упрочненного слоя на стали 65Г при плазменном
упрочнении без оплавления (1) и с оплавлением (2).
Углеродистые литейные стали отличаются от деформируемой стали меньшей пластичностью и ударной вязкостью. По другим физико-химическим свойствам различий практически нет. Плазменное упрочнение проводилось как с оплавлением, так и без оплавления поверхностности. Микротвердость упрочненного слоя находится примерно на одинаковом уровне с деформируемыми углеродистыми сталями, табл. 2.12. При плазменном упрочнении этих сталей желательно проводить предварительную общую печную термообработку (нормализацию, закалку, высокий отпуск).
Табл.2.13
Микротвердость упрочненного слоя на углеродистых литейных сталях после плазменного упрочнения
Сталь |
Микротвердость Н, Мпа | ||
| Исходная структура | После печной термообработки | После плазменного упрочнения | |
|
15Л 20Л 25Л 35Л 45Л 35ГЛ 30ГСЛ 45ФЛ 30ХГСФЛ |
1600-1800 1600-1800 1600-1900 2000 2100-2200 - - - - |
3900-4500 4000-4500 4100-4700 5100-5900 5000-6000 5100-5500 5500-6000 5900-6500 6100-6500 |
5000-6700* 5000-6700* 5200-6900* 6500-6800 7500-8200 6500-7300 7200-7800 8900-9500* 7500-8100 |
Твердые сплавы
Твердые сплавы не относятся к числу железоуглеродистых сплавов, однако они широко используются в инструментальном производстве. Сведений об упрочнении твердых сплавов при помощи плазменного нагрева в литературе (см. статью Самотугина С.С. в журнале 1997 №4, с45,-51)очень мало. Имеются данные по упрочнению твердых сплавов при помощи лазера [1, 15, 47-50]. Лазерное упрочнение твердых сплавов ВЗК (стеллит), ВК8, ВК6М, В15 повышает твердость
сплавов в зоне упрочнения на 30-50 %, глубина упрочнения составляет 100-150 мкм (разупрочненные области отсутствуют). Повышение твердости твердых сплавов по мнению [1,15, 47-50] связано со структурными и фазовыми превращениями: образованием карбидов WC гек, WC куб, W2С и насыщение кобальтовой связки вольфрамом, уменьшением карбидных частиц и т.д. Увеличение содержания кобальта в сплаве повышает степень упрочнения сплавов (с оплавлением и без оплавления поверхности), химический состав и исходная твердость которых представлены в табл. 2.14.
Табл. 2.14.
|
Марка сплава |
Химический состав, % |
HRC |
|||||||
| C | Si | Cr | Co | W | WC | TiC | TaC | ||
|
Cтеллит 1 Стеллит 2 Релит Т15К6 Т30К ВК3 ВК6 ВК8 ВК15 |
2,1 2 4 - - - - - - |
1,8 2,5 - - - - - - - |
32 28 - - - - - - - |
59,1 63 - 6 4 3 6 8 15 |
5 4,5 96 - - - - - - |
- - - 79 66 97 94 92 85 |
- - - 15 30 - - - - |
- - - - - - - - - |
49-50 50-51 50 76 80 76 73 71 68 |
При упрочнении твердых сплавов с оплавлением поверхности (стеллит, релит) в оплавленной зоне микротвердость повышается. Высокая скорость кристаллизации в оплавленной зоне приводит к образованию высокодисперсионной структуры, обладающей высокой твердостью, рис. 2.26.
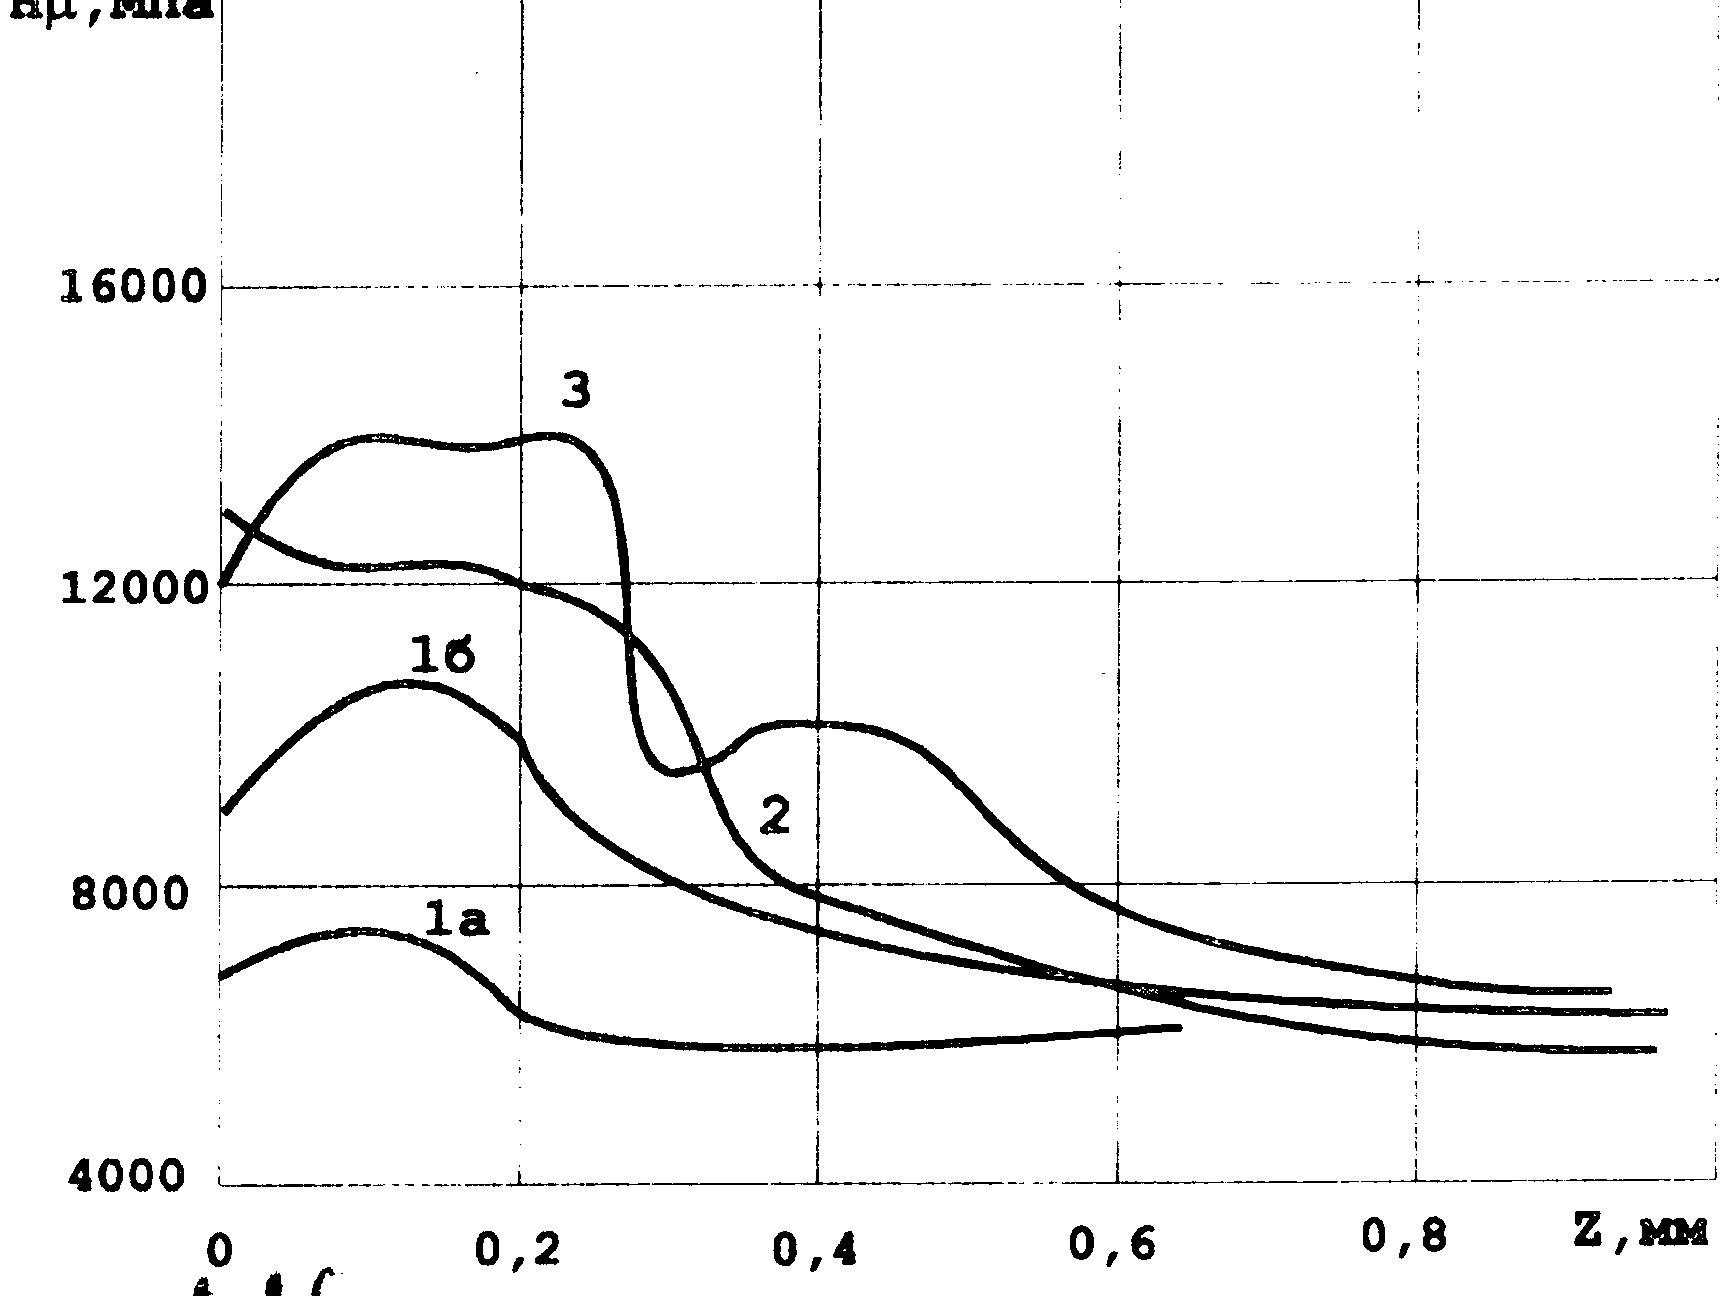
Рис. 2.26. Микротвердость оплавленной зоны
на сплавах релит (1а,б), стеллит (2), стеллит (3)
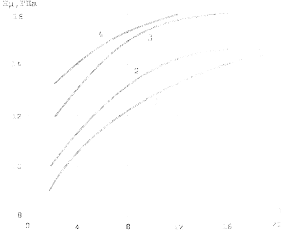
Рис. 2.27. Зависимость микротвердости твердых сплавов
от мощности плазменной струи
1 – ВК3, 2 – ВК6, 3 – ВК8, 4 – ВК15
Микровердость релита с увеличением мощности плазменной струи снижается, т.к. увеличивается объем жидкой ванны и уменьшается скорость кристаллизации, рис. 2.26.
Установлено, что с увеличением мощности плазменной струи микротвердость твердых сплавов возрастает, рис. 2.27.
Степень упрочнения возрастает с увеличением содержанием кобальта в сплаве и размера зерен карбидной фазы. При нагреве происходит диффузионное растворение углерода и вольфрама в расплавленной кобальтовой связке, а при охлаждении образуются мелкодисперсные карбиды в пересыщенном твердом растворе углерода в кобальте (количество вольфрама в связке также возрастает). В связи с этим, увеличение микротвердости твердых сплавов после плазменного упрочнения зависит от степени упрочнения кобальтовой прослойки.
Упрочнение твердых сплавов сопровождается трещинообразованием, которое начинается при мощности плазменной струи, превышающей некоторую критическую величину, Р крит. Дальнейшее увеличение мощности приводит к сильному трещинообразованию. Для каждого твердого сплава существует оптимальная мощность плазменной струи, обеспечивающая бездефектное упрочнение, и критическая мощность, соответствующая появлению дефектов после упрочнения.
Рис. 2.28. Распределение остаточных напряжений по глубине упрочненной зоны твердого сплава Т30К(1), ВК8(2), ВК15(3) |
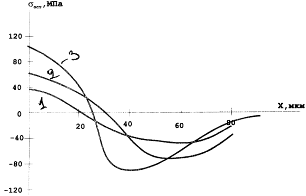
В проведенных исследованиях при различных режимах упрочнения твердых сплавов у поверхности возникало только растягивающие напряжение. Это связано с тем, что нагрев твердого сплава до высоких температур сопровождается увеличением объема и деформацией нагретого участка. Причем объемная деформация
осуществляется в сторону поверхности, т.к. в других направлениях она невозможна вследствие большой массы нагретого сплава. Последующее охлаждение не возвращает вытесненный над поверхностью материал в исходное состояние. Поэтому в зоне упрочнения возникают напряжения растяжения.
Чугуны
Наряду со сталями, чугуны с самого начала работ по поверхностному упрочнению металлов концентрированными источниками нагрева, оказались в центре внимания
[1, 9, 15, 16, 23, 38-41].
Применительно к плазменному поверхностному упрочнению, работ, посвященных обработке чугуна, также очень немного. В работе [23] плазменному упрочнению подвергался высокопрочный чугун ВЧ-60-2. Структура упрочненного слоя состояла из игольчатого мартенсита, цементита и остаточного аустенит. Рентено-структурный анализ показал, что доля остаточного аустенита составила 45 % с содержанием углерода ( ≈1,4 мас %). Структура оплавленного участка имела диндридное строение с размером диндридов ≈ 5 баллов. Максимальная микротвердость зоны оплавления 8000-9300 Мпа.
В работе [39] плазменное упрочнение с оплавлением проводили на высокопрочном чугуне ВЧ-42-12. Фазовый анализ зоны оплавления выявил структуру феррита, аустенита и цементита. Графит полностью или частично растворяется в зависимости от параметров упрочнения. При снижении скорости упрочнения и увеличения мощности плазменной дуги, количество растворенного в расплаве графита резко увеличивается. Глубина упрочненного слоя достигает 3 мм. А максимальная микротвердость достигает 10000 Мпа [39].
Исследование серых чугунов после плазменного упрочнения с оплавлением поверхности показало, что получение отбеленных слоев без трещин возможно только при предварительном подогреве свыше 350 ° С [38]. Оплавленная зона серых чугунов с пластинчатым и шаровидным графитом имеет твердость HV 580-600 и структуру, характеризующуюся сильной негамогенностью: квазиледебурит + цементит + карбиды + мартенсит + остаточный аустенит + бейнит + сорбит + графит. Количественные соотношения структур зависят от марки серого чугуна и режимов плазменного упрочнения [38].
При плазменном упрочнении с оплавлением поверхности валкового чугуна СП-62 упрочненный слой характеризуется высокой твердостью и износостойкостью [41]. Микротвердость в зоне оплавления составляет 6000 Мпа, в зоне закалки из твердой фазы достигает максимума 6500-7000 Мпа.
Важной особенностью упрочнения серых чугунов является небольшая глубина упрочненного слоя при обработке без оплавления поверхности, т.к. температурный интервал образования аустенита ограничен сверху температурой солидуса Тс сплава, а снизу - критической точкой Ас1, оказывается очень узким (в пределах 100-150° С). В связи с этим для получения максимальной глубины упрочнения необходимо проводить закалку с оплавлением поверхностности.
Автором были проведены исследования влияния скорости нагрева и мощности
Плазменной струи на степень упрочнения различных чугунов, рис. 2.29.
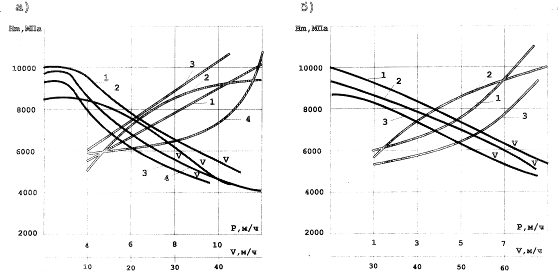
Рис. 2.29. Зависимость степени упрочнения чугунов от скорости упрочнения, мощности плазменной струи (а) и дуги (б) (упрочнение с оплавлением)
Различные марки серого чугуна по разному склонны к плазменному упрочнению без оплавления поверхности, рис. 2.30.
Легированные серые чугуны ХНМЧ и СЧХНМД из-за низкой теплопроводности требуют значительно меньших скоростей упрочнения и большей мощности с (целью получения гарантированного упрочненного слоя.
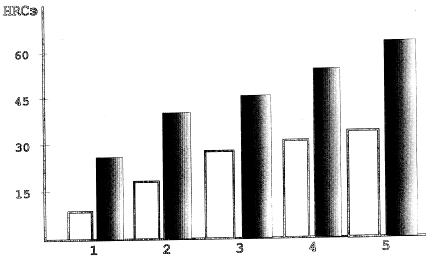
Рис. 2.30. Зависимость степени упрочнения серых чугунов после плазменного упрочнения без оплавления поверхности
|
СЧ-12-48 СЧ-15-32 3.СЧ-18-36 4.СЧ-21-40 5.СЧ-24-44 |
|
|
|
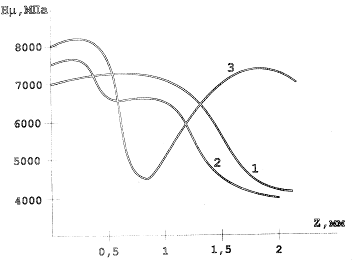
Рис. 2.31. Распределение микротвердости по глубине упрочненного слоя на чугуне СЧ-24-44 в зависимости от исходного состояния1-отжиг, 2-обычная закалка+отпуск, 3-закалка ТВЧ.
60% и повышенное содержание в нем. углерода 1,4 – 1,58 %, а также 20-30 % мартенсита и 20-40 % цементита.
Предварительная обработка чугунов (закалка, отжиг и т.д.) оказывает сильное влияние на распределение твердости по глубин^упрочненного слоя, рис. 2.31.
При упрочнении без оплавления поверхности в упрочненном слое образуются, в основном, аустенитно-мартенситные структуры с преобладанием мартенсита.
Анализ результатов плазменного упрочнения чугунов показывает, что степень их упрочнения в зоне оплавления зависит от химического состава, параметров упрочнения, температуры предварительного подогрева, исходного состояния.
Величина микротвердости в оплавленной зоне определяется, в основном, количественным соотношением цементита и аустенита, которое зависит от химического состава чугуна, степени растворения графита и скорости охлаждения жидкой ванны.
Глубина упрочненного слоя зависит от параметров режима упрочнения, исходной структуры чугуна, типа матрицы, ее дисперсности. Тип матрицы и ее дисперсность определяют скорость и полноту α→γ -превращения в чугунах.
Чем выше дисперсность ферритно-карбидной смеси, тем меньше пути диффузии углерода при превращении.
2.3.1. Плазменное легирование поверхностных слоев металла.
Одной из разновидностей плазменного поверхностного упрочнения является легирование поверхностного слоя металла из твердой, жидкой и газовой фазы [24-26].
Плазменное поверхностное легирование из газовой фазы
В работе, [24] исследован процесс плазменного поверхностного упрочнения с применением активных плазмообразующих газов на низкоуглеродистых конструкционных сталях. В общем виде механизм упрочнения можно представить следующим образом: при нагреве поверхностного слоя азотосодержащей плазменной струей (дугой) происходит насыщение металла азотом из плазмы. При последующем скоростном охлаждении образуются заключенные структуры, легированные азотом. Плазменное азотирование из газовой фазы проводится как с оплавлением поверхности так и без оплавления [24]. Кроме азотирования возможно проводить цементацию, нитроцементацию [21, 24, 42, 43].
Установлено [24], что при 60 % добавке азота к аргону начинает протекать процесс азотирования. На поверхности стали 20 образуется диффузионный слой со структурой γ1- фазы (Fe4N) и азотистой α- фазы, рис. 2.32. Однако наиболее интенсивно поверхностный слой насыщается азотом при 80-100 % содержании азота в плазмообразующем газе. В результате чего формируется слой внутреннего азотирования протяженностью 0,02-0,04 мм. Кроме стали 20, 45 в работе [24] исследовалась сталь 9ХФ. Обработка стали 9ХФ плазменной струей (100 % азота) приводит к перераспределению легирующих элементов V,Сr, Мn. Наиболее интенсивное перераспределение происходит в центре упрочненной зоны, так содержание марганца
повышается до 1,5% (0,45 в исходном), хрома до 0,83 % (0,6 % в исходном), ванадия до 0,31 (0,25 в исходном). Рентгенофазовый анализ показал наличие цементита, высокоазотистых нитридов Fe2N нитридов хрома при 18 % содержании остаточного аустенита.
При упрочнении плазмой сложного состава (80 % N2 +10 %Аr+ 10 % СО2) содержание углерода в поверхностной зоне карбонитридного слоя полученного на стали 20, достигает 0,3 % [24]. Толщина карбидной зоны 0,03-0,04 мм, а микротвердость 7800-8000 МПа при общей глубине упрочненного слоя 0,8 мм. По мнению [24] в упрочненном слое также возможно образование оксикарбонитридной фазы.
При обработке стали 20 азотосодержащей плазменной струей с оплавлением поверхности упрочненный слой имеет структуру ε и γ ́- фаз, соответствующих твердому раствору на базе нитридов Fе2N и Fе4N, рис.2.33. При травлении этот слой выявляется в виде светлой полоски, толщиной ≈ 0,1 мм с микротвердостью 6200-6500 Мпа. Ниже поверхностного слоя располагается диффузионная зона со структурой γ ́- фазы ( Fе4N) и α- фазы, где наблюдается провал микротвердости до 4200-3800 Мпа. Непосредственно к диффузионному слою премыкает нетравящийся слой с аномально высокой микротвердостью 12500-13000 Мпа. Это связано с увеличением содержания углерода в этом слое, по сравнению с основным металлом, рис. 2.34. Увеличение содержания углерода способствует повышению устойчивости аустенита при охлаждении и, как следствие, образование карбидного мартенсита инебольшого количества остаточного аустенита (≈7 %), рис.2.35. Общая глубина упрочнения составила 0,8 мм., а азотированного слоя – 0,35 мм.
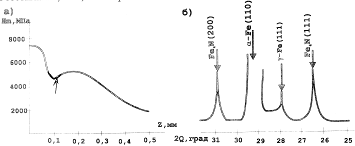
Рис. 2.32. Распределение микротвердости по глубине азотированного слоя (а) и рентгенограмма поверхностной нитридной зоны на стали 20 (без оплавления)
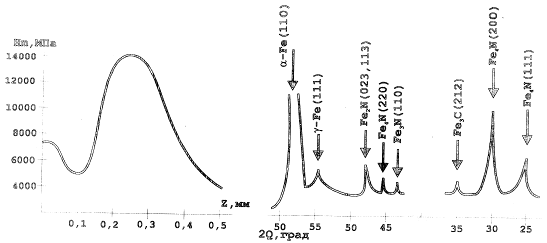
Рис. 2.33. Распределение микротвердости по глубине азотированного слоя (а) и рентгенограмма поверхностной нитридной зоны (б) на стали 20 (с оплавлением поверхности)
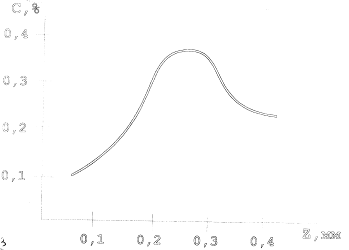
Рис. 2.34. Распределение углеродов в упрочненном слое стали 20 при обработке азотной плазменной струей (с оплавлением поверхности)
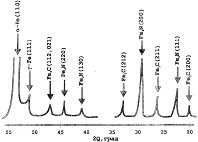
Рис. 2.35. Рентгенограмма зоны внутреннего азотирования на стали 20 при обработке азотной плазменной струей с оплавлением поверхности
Дальнейшее увеличение мощности плазменной азотосодержащей струи при упрочнении с оплавлением поверхности вызывает интенсивное порообразование. Происходит «азотное кипение» ванны расплавленного металла, что связано с увеличением скорости поглощения азота поверхностью из плазмы (предел растворимости азота в стали наступает почти мгновенно [24].
Распределение содержания азота по глубине диффузионных слоев снижается от поверхности к сердцевине основного металла, рис.2.36.
В работе [24] определены величины и знак остаточных напряжений после плазменного азотирования стали 20,9ХФ. Максимальные сжимающие напряжение зафиксированы в зоне нитридных фаз (на глубине 30 мкм).
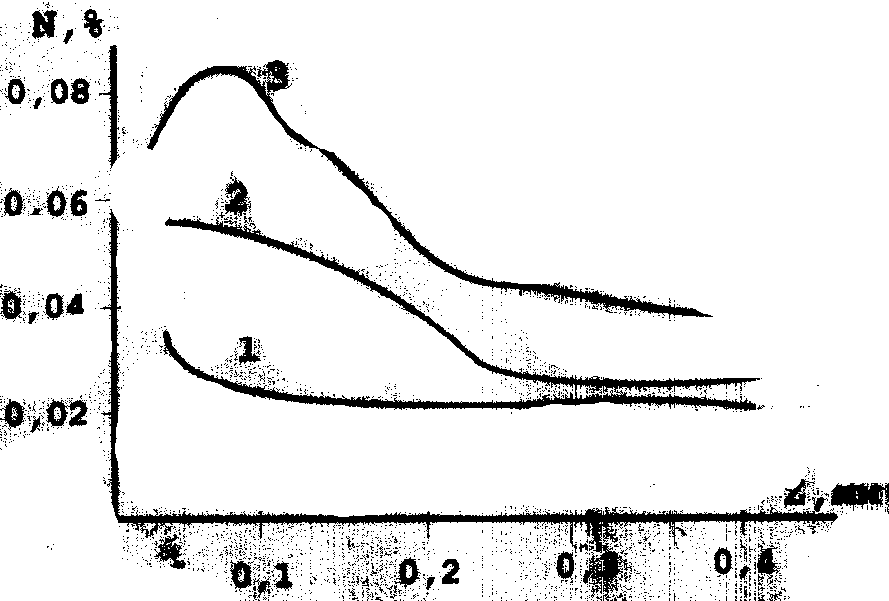
Рис. 2.36. Распределение содержания азота по глубине азотированного слоя на стали 20
1. обработка без оплавления
2. обработка с оплавлением
3. обработка с парообразованием
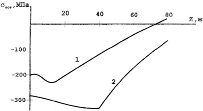
Рис. 2.37. Распределение остаточных напряженийпо глубине азотированного слоя на стали 20
1. обработка без оплавления;
2. обработка с оплавлением.
Таким образом, использование активных плазмообразующих газов позволяет за доли секунды проводить химико-термическую обработку поверхностного слоя, как с оплавлением поверхности, так и без оплавления. Глубина легированного слоя в зависимости от режимов упрочнения может достигать 0,2-0,5 мм с микротвердостью на стали 20 6500-1300 Мпа, что значительно выше, чем при простой плазменной закалке.
Плазменное легирование из твердой фазы. Цементация.
В работах [26, 44] рассмотрены вопросы плазменной поверхностной цемента фазы. Сущность способа заключается в нанесении на поверхность металла углеродосодержащей обмазки или покрытия, которое оплавляется под воздействием плазменной струи. Под действием газодинамического напора плазменной струи происходит интенсивное перемешивание жидкого металла с углеродом и при последующей скорости кристаллизации образуется легированный углеродом слой.
В работах [26, 44] показано, что плазменная цементация из твердой фазы возможна только с оплавлением поверхности.
В качестве основного компонента углеродосодержащих паст, обмазок, покрытий наиболее часто используют графит [26, 44]. При нанесении на сталь 20 углеродосодержащей пасты и последующего ее оплавления плазменной струей, в упрочненном слое образуются три зоны.
Первая зона (глубиной до100-120 мкм) является зоной легированной углеродом, с микротвердостью 8400-9200 Мпа. Структура не вытравливается.
Вторая зона глубиной до 50-100 мкм) является зоной закалки из твердой фазы,
Структура - мартенсит и остаточный аустенит. Микротвердость по глубине распре делена неравномерно, т.к. в этой зоне имеются структуры полном (ближе к легированной зоне) и неполной (нижняя граница зоны) закалки.
Рис. 2.38 Распределение микротвердости по глубине
легированного слоя (а), рентгенограмма
легированного слоя на стали 20 (б)
Третья зона - переходная зона, образовавшаяся при нагреве ниже точки Ас3.
Рентгеноструктурным анализом, рис. 2.38. выявлены, наряду с линиями γ - фазы и цементита линии смеси α- фазы и цементита. Средняя концентрация углерода в легированном слое составляет ≈ 3,5 %, количество остаточного аустенита (10-12 %).
При плазменной цементации возможно получить слой не только с легированной аустенитно-мартенситной структурой., но и слой со структурой белого чугуна [26]. Структура белого чугуна была получена на стали 20. Нагрев и выдержка при температуре 500° С не выявил снижение микротвердости, которая осталась на уровне 6500-8000 Мпа.
В работах [26, 44, 45] установлены зависимости между параметрами плазменного упрочнения на глубину и ширину цементированного слоя, рис. 2.39., 2.40.
Рис. 2.39. Влияние скорости обработки
на глубину и ширину цементированной зоны.
Рис. 2.40. Зависимость глубины цементированной зоны
от мощности плазменной струи.
На глубину и твердость легированного слоя сильное влияние оказывает толщина углеродосодержащей обмазки, эффективное расплавление которой зависит от мощности плазменной струи, рис. 2.41.
Рис. 2.41. Влияние толщины углеродосодержащей пасты
на мощность плазменной струи.
Рентгеноструктурный и фазовый анализ сталей 45, ЗОХГСА, 40Х, 20X13, 12ХФ1, проведенный в работах Скрипкина А.А., показал, что после плазменной цементации из твердой фазы в поверхностном слое углеродистых и легированных сталей происходит сильное перераспределение легирующих элементов в упрочненном слое. В упрочненном слое, в зависимости от режимов обработки, остаточные напряжения имеют резко выраженную неоднородность. По глубине упрочненного слоя остаточные напряжения распределяются следующим образом: в оплавленной зоне (50-100 мкм) зафиксированы растягивающие напряжения, которые переходят в сжимающие во втором слое (10-20 мкм) со структурой мартенсита. В переходной зоне зафиксированы напряжения растяжения. Сильное влияние на характер распределения остаточных напряжений оказывает химический состав стали и параметры обработки.
Рис. 2.42. Влияние дополнительного тока,
пропускаемого через деталь
на глубину легированного слоя стали 20
при плазменной цементации.
1. Р=2кВ; 2. Р=3кВ; 3. Р=4кВ; 5. Р=6кВ; 6. Р=8кВ
Для увеличения глубины легированного слоя можно использовать электротермический эффект (через деталь пропускается электрический ток). Проведенные исследования на сталях 3, 20, 40, 20X13, ЗОХГСА показали, что глубина легированного слоя (углеродом) может достигать 0,6-1 мм и зависит от параметров режима