Организация управления инвестициями на предприятии ОАО "ВПЗ"
Приведем пример маршрутной карты шлифовальной обработки радиального шарикового подшипника по действующей технологии (табл.3.1 и 3.2.). Для данного примера и в дальнейшем будем использовать подшипник серии 6309.
Таблица 3.1. Маршрутная карта шлифовальной обработки наружного кольца подшипника 6309.2RS.Р6Q6. 01
| Операция | Оборудование |
| Контроль входной | Стол |
| Шлифование торцов одновременно | 3344 АЕ |
| Шлифование наружной цилиндрической поверхности | САСЛ - 200ґ500/3ст. |
| Шлифование дорожки качения предварительное | БДЛЗ – 80 |
| Размагничивание и промывка | Н – 1407 |
| Шлифование дорожки качения окончательное | БДЛЗ – 80 |
| Размагничивание и промывка | Н – 1407 |
| Суперфиниширование дорожки качения | ЛЗ – 261Ш |
| Промывка | Н – 1519 |
Таблица 3.2. Маршрутная карта шлифовальной обработки внутреннего кольца подшипника 6309.2RS.Р6Q6. 02
| Операция | Оборудование |
| Контроль входной | Стол |
| Шлифование торцов одновременно | БРД – 60 |
| Шлифование бортиков одновременно | САСЛ- 125ґ250 |
| Шлифование дорожки качения | СВААГЛ – 50 |
| Размагничивание и промывка | Н – 1407 |
| Шлифование отверстия предварительное | СИАГ – 50 |
| Размагничивание и промывка | Н – 1407 |
| Шлифование отверстия окончательное | СИВ – 3В |
| Размагничивание и промывка | Н – 1407 |
| Суперфиниширование дорожки качения | ЛЗ – 261Ш |
| Промывка | Н – 1519 |
Таким образом, при шлифовальной обработке колец подшипника по действующей технологии существовали транспортные и перегрузочные операции, а также организационно-техническое время от начала обработки колец до выхода собранного подшипника было значительное.
Описание внедряемой автоматической линии.
Комплексная автоматизация производства характеризуется широким применением автоматических линий, представляющих собой систему взаимосвязанных станков и вспомогательных устройств, производящих обработку заготовок согласно установленному технологическому процессу. Эта обработка осуществляется без вмешательства рабочего, но она нуждается в контроле, наладке и уходе со стороны обслуживающего персонала. Автоматические линии предназначены, в основном, для обработки большого количества однотипных деталей. Автоматы в линии обычно устанавливают последовательно друг за другом в соответствии с технологическим процессом обработки заготовки и связывают единой транспортной системой. В функции человека входит наблюдение за работой, управление и наладка оборудования. Для снижения стоимости шлифовально-сборочного блока автоматические линии предлагается составить из имеющегося на заводе оборудования.
Основной классификацией автолиний является деление их по видам обрабатываемых деталей, так как этот признак предопределяет не только характер технологического процесса, но и размеры и тип линий, конструкцию их отдельных узлов, компоновку и т.д., что является основой для проектирования автоматических линий.
Внедрять автоматические линии для всего производства сразу – это очень сложное и дорогостоящее мероприятие. Поэтому ограничимся введением автоматической линии шлифования колец лишь для одного типа подшипников. Предлагается ввести автоматическую линию для подшипника серии 6309.
Для осуществления поставленной задачи, требуется собрать две автоматические линии, одну для обработки наружного кольца шарикоподшипника, другую - для внутреннего.
Итак, на автоматической линии для обработки наружного кольца шарикоподшипника кольца сначала будут поступать на входной контроль. Затем рабочий загружает кольца в автоматическое загрузочное устройство. Из загрузочного устройства через подъемник кольца поступают в загрузочный лоток станка 3344 АЕ.
Далее кольца с помощью подъемника подаются на линию для транспортировки колец, затем, на бесцентрово-шлифовальный автомат SASL 200ґ500 (производство ГДР) для дальнейшей обработки наружной цилиндрической поверхности. Оборудование для этой операции представляет собой линию из двух станков.
После того, как обработана наружная цилиндрическая поверхность, кольца подшипника попадают на подъемник, который поднимает кольца на транспортную линию. Но, производительность автоматов SASL намного превышает производительность остального оборудования, поэтому предлагается установить накопитель колец. Далее обработка колец осуществляется на внутришлифовальном автомате СИВ – 3Е. Автомат предназначен для предварительного и окончательного шлифования дорожки качения. Следующая операция - размагничивание и промывка в специальном устройстве модели Н 1407. Затем на автомат СИВ – 3Е для окончательного шлифования дорожки качения и снова размагничивание и промывка. Для контроля диаметра желоба в линию будет встроен автомат измерения диаметра кольца А - 600.
Суперфиниширование выполняют на суперфинишном станке ЛЗ – 261Ш. Режущим инструментом являются шлифовальные бруски. После операции суперфиниширования кольца поступают на промывку и размагничивание. Затем для окончательной промывки после дефектоскопии они попадают в установку для промывки колец и поступают на сборку.
На линии для обработки внутреннего кольца шарикоподшипника кольца подшипника поступают на входной контроль. Затем рабочий загружает кольца в автоматическое загрузочное устройство. Из загрузочного устройства через подъемник кольца поступают в загрузочный лоток станка 3344 АЕ.
Далее кольца с помощью подъемника подаются на линию для транспортировки колец, затем, на бесцентрово-шлифовальный автомат SASL 125х250 (производство ГДР) для дальнейшей обработки бортиков. Этот автомат используется для высокопроизводственного резания шлифованием на проход, а также для точных работ, особенно для колец подшипников качения.
После того, как обработаны бортики, кольца подшипника через подъемник, попадают на линию для транспортировки колец, затем для дальнейшей обработки на желобошлифовальном автомате СВААГЛ – 125. Далее кольца попадают на размагничивание и промывку в специальное устройство модели Н 1407. Затем на внутришлифовальный автомат СИАГ – 50 для предварительного шлифования отверстия и снова размагничивание и промывка. Для окончательного шлифования отверстия применяют внутришлифовальный автомат СИВ – 3В, после чего нужно обязательно провести размагничивание и промывку. Для контроля диаметра отверстия в линию встроен автомат измерения диаметра кольца А 583. Суперфиниширование выполняют на суперфинишном станке ЛЗ – 261Ш. Режущим инструментом являются шлифовальные бруски. После операции суперфиниширования кольца поступают на промывку и размагничивание. Затем для окончательной промывки после дефектоскопии они попадают в установку для промывки колец и поступают на сборку.
Для предлагаемой автоматической линии составим маршрутную карту шлифовальной обработки радиального шарикового подшипника 6309, которая представлена в таблицах 3.3. и 3.4.
Таблица 3.3. Маршрутная карта шлифовальной обработки наружного кольца подшипника 6309.2RS.Р6Q6. 01
| Технологическая операция | Оборудование |
| Контроль входной | Стол |
| Обработка колец на автоматической линии, в том числе: | ЛА – 01 |
| Шлифование торцев одновременно | 3344 АЕ |
| Шлифование наружной цилиндрической поверхности | САСЛ– 200ґ500/2ст. |
| Шлифование дорожки качения предварительное | СИВ – 3Е |
| Размагничивание и промывка | Н – 1407 |
| Шлифование дорожки качения окончательное | СИВ – 3Е |
| Размагничивание и промывка | Н – 1407 |
| Суперфиниширование дорожки качения | ЛЗ – 261Ш |
| Промывка | Н – 1519 |
Таблица 3.4. Маршрутная карта шлифовальной обработки внутреннего кольца подшипника 6309.2RS.Р6Q6. 02
| Технологическая операция | Оборудование |
| Контроль входной | Стол |
| Обработка колец на автоматической линии, в том числе | ЛА – 02 |
| Шлифование торцев одновременно | 3344 АЕ |
| Шлифование бортиков | САСЛ- 125ґ250 |
| Шлифование дорожки качения | СВААГЛ – 125 |
| Размагничивание и промывка | Н – 1407 |
| Шлифование отверстия предварительное | СИАГ – 50 |
| Размагничивание и промывка | Н – 1407 |
| Шлифование отверстия окончательное | СИВ – 3В |
| Размагничивание и промывка | Н – 1407 |
| Суперфиниширование дорожки качения | ЛЗ – 261Ш |
| Промывка | Н – 1519 |
Состав оборудования шлифовально-сборочного блока:
1) Автоматическая линия механической сборки колец 01:
Линия для транспортировки колец;
Н. 1519. Установка для промывки колец – 1 шт.;
Н. 1447. Устройство загрузочное – 2 шт.
Н. 1407. Установка для размагничивания и мойки колец – 3 шт.
Автоматическая линия механической сборки колец 02:
Линия для транспортировки колец;
Н. 1519. Установка для промывки колец – 1 шт.;
Н. 1447. Устройство загрузочное – 2 шт.
Н. 1407. Установка для размагничивания и мойки колец – 4 шт.
Автоматическая линия сборки подшипников:
Линия для транспортировки колец;
А. 540. Стол порядковой укладки подшипников – 1 шт.
А. 525. Сборочный автомат – 1шт.
3.2 Оценка эффективности инвестиционного проекта ЗАО «ВПЗ»
Из представленного оборудования в производстве № 2 уже имеются установки для промывки колец, установки для размагничивания и мойки колец, а также стол порядковой укладки подшипников и сборочный автомат поэтому затраты на их приобретение будем считать равными нулю. Оставшееся оборудование приобретается:
Таблица 3.5. Оборудование, необходимое для внедрения автоматической линии
| Необходимое оборудование | Стоимость, тыс. рублей |
| Линия для транспортировки колец 01 | 200 |
| Линия для транспортировки колец 02 | 240 |
| Линия для транспортировки колец 01 и 02 на сборку | 40 |
| Устройство загрузочное | 12*4 |
| Затраты на монтаж и наладку оборудования | 45 |
| Итого затраты по шлифовально-сборочному блоку | 573 |
Амортизацию будем начислять линейным способом. При этом способе годовая сумма амортизации определяется исходя из первоначальной стоимости основных средств и нормы амортизации, рассчитанной по сроку полезного использования (СПИ) этого объекта.
Срок полезного использования транспортных линий и загрузочных устройств – 5 лет, поэтому норма амортизации (На), будет равна 20%. Таким образом, сумма амортизации (А) будет равна:
А = (200 + 240 + 40 + 12*4) / 5 = 105,6 тыс. руб.
Затраты на содержание и эксплуатацию данного оборудования в первый год будут невелики, так как оборудование новое, поэтому при составлении статей затрат на предприятии подобные расходы предполагаются.
Такт автоматической линии показывает количество времени, необходимое для выпуска единицы изделия. Он равен 0,4 мин (0,0067 часа).
Рассчитаем годовую программу выпуска (N) колец подшипников на новом шлифовальном блоке:
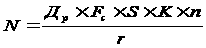 ,
(3.1)
где Др – количество рабочих дней в году,
Fc – фонд рабочей смены с учетом перерыва для внутрисменного отдыха, мин.,
S – количество рабочих смен,
К – коэффициент полезного использования оборудования линии,
n - количество автоматических линий,
r - такт, мин.
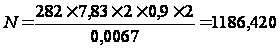 тыс. шт.
Таким образом, при внедрении в производство автоматических линий годовая программа выпуска колец составит 1186,420 штук, но, так как для производства подшипника требуется 2 кольца, то годовая программа выпуска подшипников серии 6309 составит 593,210 тыс. шт. (1186,420 / 2)
Величина, обратная такту, характеризующая количество деталей, выпускаемых в единицу времени, называется темпом работы автоматической линии Тм. Так, при такте 0,4 мин. Темп работы каждой линии будет равен 150 колец в час:
Тм = 60/r, (3.2.)
Тм = 60/0,4 = 150 шт./час.
В блоке максимально ликвидированы места возможного соударения колец, что прямым образом влияет на уровень качества.
За счет применения новой линии в блоке отсутствуют транспортные и перегрузочные операции и максимально снижено организационно-техническое время от начала обработки колец до выхода собранного подшипника.
Рассчитаем основные показатели, характеризующие целесообразность внедрения данной автоматической линии на производстве №2.
В состав шлифовально-сборочного блока входят: линия механической обработки колец 01, линия механической обработки колец 02 и линия сборки подшипников.
По существующей технологии годовая программа выпуска подшипников 6309 равна 272,978 тыс. шт. По предлагаемой технологии значительно повышается производительность труда, вследствие чего растет годовая программа выпуска таких подшипников, которая будет равна 593,210 тыс. шт., при этом планируется улучшить качество выпускаемых подшипников.
Изменение годовой программы выпуска подшипников серии 6309, не может не повлиять на себестоимость продукции. Переменные затраты возрастают пропорционально объему выпуска, а вот постоянные затраты остаются на прежнем уровне. За счет этого себестоимость единицы продукции снижается. Влияние изменения объема выпуска подшипников серии 6309 на себестоимость представлено в таблице 3.6.
Таблица 3.6. Влияние изменения объема выпуска подшипников серии 6309 на себестоимость продукции производства №2
| Показатель | Существующая технология | Предлагаемая технология | Изменение +,- |
| Товарная продукция, тыс. руб. | 4236,179 | 9531,323 | +5295,144 |
| Выпуск подшипников, тыс. шт. | 272,978 | 593,210 | +320,232 |
| Постоянные затраты, тыс. руб. | 332,375 | 332,375 | 0 |
| Постоянные затраты на 1 продукции, руб. | 1,22 | 0,56 | - 0,66 |
| Переменные затраты, тыс. руб. | 2760,036 | 5997,353 | + 3237,317 |
| Переменные затраты на 1 продукции, руб. | 10,11 | 10,11 | 0 |
| Себестоимость, тыс. руб. | 3092,411 | 6329,728 | + 3237,317 |
| Себестоимость 1 продукции, руб. | 11,33 | 10,67 | - 0,66 |
| Цена единицы продукции, руб. | 15,52 | 16,06 | +0,79 |
Из таблицы 3.6. видно, что себестоимость на единицу продукции снизилась на 66 копеек (11,33 – 10,67). Эффект от снижения себестоимости продукции считается по формуле:
С =(11,33-10,67) *593,21=391,51 тыс. руб.
Каким образом введение новой автоматической шлифовально-сборочной линии повлияет на численность представлено в таблице 3.7.
Таблица 3.7. Изменение численности рабочих производства №2
| Рабочие | Участок шлифования 01 | Участок шлифования 02 | ||||
| Числ-ть до, чел | Числ-ть после, чел | Изменение, +,- | Числ-ть до, чел | Числ-ть после, чел | Изменение, +,- | |
| Шлифовщики | 10 | 5 | -5 | 12 | 6 | -6 |
| Наладчики | 2 | 2 | 0 | 2 | 2 | 0 |
| Прочие | 4 | 2 | -2 | 5 | 3 | -2 |
| Итого | 16 | 9 | -7 | 19 | 11 | -8 |
Как видно из таблицы 3.7. на автоматической линии 01 произошла экономия численности на 7 человек, на линии 02 – на 8 человек. Такой результат был достигнут за счет влияния нескольких факторов. После введения автоматической линии у шлифовщиков отпала необходимость вручную загружать кольца в станок, а на данную операцию у станочника затрачивалась ровно половина его рабочего времени, в результате теперь один шлифовщик может обслуживать в два раза больше станков. Таким образом, высвобождается 50% шлифовщиков, а это 5 человек на первой линии и 6 на второй.
Как уже было сказано, за счет применения новой автоматической линии в блоке отсутствуют транспортные и перегрузочные операции, в которых на данном участке было задействовано 2 человека. Также по одному человеку на каждой линии было задействовано на промывке и размагничивании колец, таким образом, высвобождается еще 2 рабочих.
На сборке было задействовано 3 человека, теперь же достаточно одного, который лишь будет закладывать в сборочный автомат смазку, сепараторы и шарики. Итого высвобождается 17 человек (7 + 8 + 2). Тот же результат можно получить, если применить формулу 1.3., при этом:
Ч=16,06*9531,323/121,03-16,06*9531,323/476,57=15человек+ 2 человека со сборки=17 человек высвобождается после внедрения автоматической линии.
Рост производительности труда:
В= (15,52/35-17) / 15,52/35 -1 = (0,785/0,4)-1=0,9625=96,25%
Производительность труда выросла на 96,25 %
В результате высвобождения рабочих мы получаем дополнительную экономию за счет снижения фонда заработной платы. Таким образом, годовая экономия по оплате труда, при среднегодовой заработной плате рабочих =4147,9*12=49774,8 руб., составит 846,1716 тыс. руб. (17 х 49774,8).
Рассмотрим, как новая технология повлияет на улучшение использования ОПФ, рассчитаем показатели фондоемкости, фондоотдачи (табл. 3.8).
Таблица 3.8. Влияние новой технологии на ОПФ
| Показатель | Существующая технология | Предлагаемая технология | Изменение +,- |
| Товарная продукция, тыс. руб. | 4236,179 | 9531,323 | +5295,144 |
| Среднегодовая стоимость ОПФ, тыс. руб. | 1785,842 | 2312,842 | +528 |
| Численность работников, чел. | 35 | 20 | -17 |
| Фондоотдача, тыс. руб./тыс. руб. | 2,372 | 4,121 | +1,749 |
| Фондоемкость тыс. руб./тыс. руб. | 0,421 | 0,242 | -0,179 |
| Чистая прибыль от продаж, тыс. руб. | 869,264 | 2423,212 | +1554,948 |
| Рентабельность ОПФ, % | 48,67 | 104,77 | +56,1 |
| Производительность труда, тыс. руб./чел | 121,03 | 476,57 | +355,54 |
Показатель фондоотдачи увеличился на 1,749, что говорит о лучшем использовании ОПФ (на 1 рубль стоимости ОПФ стало приходиться больше стоимости товарной продукции). Фондоемкость соответственно уменьшилась. Рентабельность ОПФ выросла значительно на 56,1 %, ОПФ используются более полно (стало приходиться больше прибыли на среднегодовую стоимость ОПФ).
Улучшение работы предприятия характеризует не только показатель прибыли, но и показатели рентабельности, как самой продукции, так и продаж.
Таблица 3.9 Расчет показателей рентабельности
| Показатель | Существующая технология | Предлагаемая технология | Изменение +,- |
| Товарная продукция, тыс. руб. | 4236,179 | 9531,323 | +5295,144 |
| Себестоимость, тыс. руб. | 3092,411 | 6329,728 | + 3237,317 |
| Прибыль, тыс. руб. | 1143,768 | 3201,595 | +2057,827 |
| Чистая прибыль, тыс. руб. | 869,264 | 2423,212 | +1554,948 |
| Рентабельность продаж, % | 26,99 | 33,59 | +6,6 |
| Рентабельность продукции, % | 28,11 | 38,28 | +10,17 |
Как видно из данной таблицы 3.9 рентабельность продукции выросла на 10,17%, т.е. на 1 рубль затрат стало приходиться больше прибыли; выросла и рентабельность продаж – на 6,6% - стало больше приходится прибыли с 1 рубля продаж продукции.
Подсчитаем суммарный годовой экономический эффект (Э) от внедрения автоматической шлифовально-сборочной линии на производстве № 2 ЗАО «ВПЗ» по формуле:
Э = 391,51+846,1716-0,33*573=1048,5916 тыс. руб.
Предприятие получит дополнительную прибыль за счет снижения себестоимости продукции, уменьшения фонда оплаты труда в размере 1048,5916 тыс. руб.
Как видно из полученных расчетов внедрение автоматической линии дает только положительные результаты, поэтому можно говорить о целесообразности внедрения проекта на предприятии.
Эффективность вложений денежных средств в данный проект определим с помощью показателей чистого дисконтированного дохода, индекса доходности и срока окупаемости проекта. Составим следующие таблицы:
Таблица 3.10. Прогноз финансовых потоков
| Показатели | Сумма, тыс. руб. |
| 1. поступления от сбыта продукции | 9531,323 |
| 2. материальные затраты | 3057,26 |
| 3. затраты по з/п с отчислением по ЕСН | 2607,85 |
| 4. налог на прибыль | 768,3828 |
| 1.Итого по производственной деятельности | 3097,8302 |
| 5. затраты на приобретение активов | 528 |
| 6. затраты подготовит. Периода | 45 |
| 2. Итого по инвестиционной деятельности | -573 |
| 7.Собственные средства | 573 |
| 3. Итого по финансовой деятельности | 573 |
| Итого по всем видам деятельности | 3097,8302 |
Таблица 3.11. Прогноз эффективности
| Показатели | Сумма, тыс. руб. |
| 1. Поступления от сбыта продукции | 9531,323 |
| Итого притоков | 9531,323 |
| 3. материальные затраты | 3057,26 |
| 4. затраты по з/п с отчислением по ЕСН | 2607,85 |
| 5. налог на прибыль | 768,3828 |
| 6. затраты на приобретение активов | 528 |
| 7. затраты подготовит. периода | 45 |
| Итого оттоков | 7006,4928 |
Показатели эффективности данного проекта:
1. NPV =9531,323-7006,4928=2524,8302 тыс. руб. денежные поступления значительно превышают вложения.
2. 9531,323/7006,4928 =1,36 т.е. 1 вложенный рубль принесет 36 копеек дополнительной прибыли
3. Ток=573/2524,8302+105,6=0,21 года вложения окупятся уже через 3 месяца.
Таким образом, внедрение автоматической линии обработки колец подшипника не только улучшит технологический процесс, качество подшипников, сократит время обработки и, соответственно высвободится определенное количество рабочих, причем производительность труда оставшихся растет, но и сократит себестоимость, при значительном росте производимой продукции.
Заключение
Современный процесс инвестирования представляет собой приобретение инвестором различных активов, т.е. инвестиционных ценностей.
Расчет объема требуемых инвестиционных ресурсов производится на этапе оценки инвестиционных возможностей инвестора. Он позволяет на предварительном этапе разделить объекты на приемлемые для инвестиций и неприемлемые по объемам требуемых ресурсов для конкретного инвестора.
Основной задачей при выборе направления инвестирования является определение экономической эффективности вложения средств в объект инвестиций. По каждому объекту целесообразно составлять отдельный инвестиционный план.
Внедрение автоматической линии дает следующие преимущества:
Станки стоят в определенной последовательности, что исключает возможность ухудшения качества (механические повреждения, забоины) из-за соударения подшипников при падении;
За счет применения новой линии в блоке отсутствуют транспортные и перегрузочные операции;
максимально снижено организационно-техническое время от начала обработки колец до выхода собранного подшипника;
задействовано меньшее количество единиц оборудования и рабочих, обслуживающих данное производство;
в данном конкретном случае многое из необходимого оборудования уже имеется и поэтому затраты на монтаж новой линии относительно невысоки и предприятие может в кратчайшие сроки наладить новое производство с минимальными затратами.
Внедрение автоматической линии дает преимущества не только с технической стороны. При затратах на приобретение и монтаж нового оборудования, равных 573 тыс. рублей годовая программа выпуска подшипников увеличивается на 320,232 тыс. штук в год, что в денежном выражении составляет 5295,144 тыс. руб. и дает предприятию дополнительный прирост прибыли 1999,03 тыс. руб. При этом сокращаются постоянные затраты на 1 продукции на 0,66 руб., уменьшение себестоимости продукции дает нам выгоду в 391,51 тыс. руб. Сокращение количества рабочих, обслуживающих данное производство на 17 человек уменьшает затраты на ФОТ на 846,1716 тыс. руб., не уменьшая при этом производительность труда (рост производительности труда 96,25%). Суммарный экономический эффект, который достигается за счет внедрения автоматической линии, будет равен 1048,5916 тыс. руб. Существенно увеличиваются показатели фондоотдачи (на 1,749 тыс. руб. /тыс. руб.), рентабельность ОПФ растет на 56,1 %, что говорит о более полном и рациональном использовании ОПФ. Показатели рентабельности продукции, рентабельности продаж также увеличиваются, что указывает на то, увеличение объема прибыли после введения автоматической линии подход сравнению с затратами.
Эффективность вложения денежных средств подтверждается показателями. Ценность фирмы за счет внедрения линии может увеличиться на 2524,8302 тыс. руб., а один вложенный рубль принесет 36 дополнительных копеек дохода. Срок окупаемости вложений всего 3 месяца.
Таким образом, можно говорить о необходимости и целесообразности внедрения автоматической линии, что даст преимущества не только в технологии обработки и сборки подшипников, но и увеличит объем годового выпуска подшипников, при сокращении себестоимости на 1 продукции.
Список использованной литературы
Бухалков М.И. Внутрифирменное планирование. – М.:ИНФРА-М, 2008.
Владимирова Л.П. Прогнозирование и планирование в условиях рынка. – М.: Кнорус, 2005.
Волков О.И., Скляренко В.К. Экономика предприятия. – М.: ИНФРА-М, 2003.
Кузнецов Б.Т. Инвестиции. – М.: ЮНИТИ-ДАНА, 2006.
Нешитой А.С. Инвестиции. – М.: Издательско-торговая корпорация «Дашков и ко», 2007.
Просветов Г.И. Прогнозирование и планирование: задачи и решения. – М.: Издательство РДЛ, 2005.
Стратегический менеджмент. Учебник для вузов. – М.: Издательство РДЛ, 2003.
Стратегическое планирование. / Под ред. Уткина Э.А. – М.: Издательство ЭКСМО, 1998.
Стратегический менеджмент. / Под ред. Петрова А.Н. – СПб.: Питер, 2007.
Финансовый менеджмент для неспециалистов. 3-е изд. / Пер. с англ. под ред. Е. Н. Бондаревской. – СПб.: Питер, 2006.
Финансовый менеджмент: Учебное пособие/ Под ред. Проф. Е. И. Шохина. – М.: ИД ФБК-ПРЕСС, 2004.
Финансовый менеджмент: Учебник. – М.: ИНФРА-М, 2003.