Анализ организации основного производства
2006г
2004 г 2005г
1
Объем реализации, тыс. руб.
4 431 671
5 972 231
6 301 148
1869477 328917
2
Среднесписочная численность работающих, чел. в т. ч.
3587
4196
4198
611 2
3
Рабочих, чел.
2901
3508
3508
607 0
4
Доля рабочих в общей численности персонала. УД
0,808
0,836
0,835
0,027 - 0,001
5
Отработано дней одним рабочим за год, дней. - Д
223
223,06
222,56
-0,44 - 0,5
6
Продолжительность рабочего дня, ч.
7,8
7,8
7,8
0 0
7
Среднегодовая выработка:
1 работающего, тыс. руб.
1 рабочего, тыс. руб
1235
1527,6
1423
1702,4
1501
1796,2
266 78
268,6 93,8
8
Среднедневная выработка рабочего, тыс. руб.
6,85
7,63
8,07
1,22 0,44
9
Среднечасовая выработка рабочего, руб. - Вч
0,87
0,97
1,03
0,16 0,06
Исходя из данных таблицы 2.18 видно, что в 2005 г. выработка увеличилась соответственно: среднегодовая на 266 тыс. руб, среднедневная - на 1,22 тыс. руб, а среднечасовая - на 0,16 тыс. руб. Также и в 2006 году наблюдается рост выработки.
Рассчитаем влияние различных факторов в 2006 году.
ΔВг (УД) = - 0,001*1796,2= - 1,79 тыс. руб.
∆Вг (Д) =0,835* (-0,5) *8,07 = - 3,36 тыс. руб.
∆Вг (Вч) = 0,835*222,56*0,06*7,8=86,9 тыс. руб.
Итого сумма данных факторов составит 81,82 тыс. руб.
То есть за счет уменьшения удельной численности рабочих среднегодовая выработка уменьшилась на 1.79 тыс. руб., за счет уменьшения количества рабочих дней уменьшилась на 3,36 тыс. руб. Однако произошел рост среднечасовой выработки, что повлекло за собой увеличение среднегодовой выработки на 86,9 тыс. руб.
Таким образом, видно, что эффективность использования трудовых ресурсов в ОАО "АвтоВАЗагрегат" увеличилась, что подтверждается ростом среднечасовой, среднедневной и среднегодовой выработки рабочих.
На ОАО "АвтоВАЗагрегат" действует положение по оплате труда работников. Это положение введено в целях усиления материальной заинтересованности работников в результатах работы предприятия и более эффективного использования фонда заработной платы.
Положение предусматривает контрактную систему договоров, регулирующих трудовые отношения работодателей и работников.
На предприятии установлены системы оплаты труда:
1. Повременная
2. Повременно - премиальная
3. Прямая сдельная
Для оплаты труда младшего обслуживающего персонала (уборщиков бытовых и производственных помещений, сторожей, вахтеров) и совместителей применяется повременная оплата труда, для слесарей механосборочных работ - сдельная, для всех остальных профессий и категорий работающих - повременно - премиальная оплата.
Служащим устанавливаются штатные оклады в соответствии с должностью по Штатному расписанию. Рабочим устанавливается часовая тарифная ставка или оклад согласно Расстановке рабочих. В случае простоя рабочих по вине администрации, время простоя оплачивается в размере двух третей тарифной ставки (оклада), установленной работнику.
Рабочим - сдельщикам оплата труда производится по установленным расценкам за количество изготовленной продукции. В случае временного перевода рабочих - сдельщиков на повременную работу, оплата труда - повременная с часовой тарифной ставкой слесаря МСР согласно расстановке рабочих.
В ОАО "АвтоВАЗагрегат" предусматривается возможность установления, по ходатайству руководителя структурного подразделения, отдельным его работникам следующих доплат и надбавок:
Персональная надбавка устанавливается за высокий профессионализм и деловые качества работника, уровень ответственности работника по выполнению функциональных задач.
Доплата за вредные условия труда выплачивается работникам, занятым на тяжелых работах, работах с вредными, опасными и иными особыми условиями труда, отклоняющихся от нормальных.
Каждый час работы в ночное время оплачивается в повышенном размере по сравнению с работой в нормальных условиях. Ночное время - время с 22 часов до 6 часов.
Доплата за совмещение профессий устанавливается в случае, если работник наряду с обязанностями по основной работе систематически выполняет обязанности по другой совмещаемой работе. Размер доплаты не может превышать 50% от совмещаемой тарифной ставки (оклада).
Доплата за работу с меньшей численностью устанавливается в случае, если в структурном подразделении не укомплектована численность и работа систематически выполняется с меньшей численностью. Размер доплаты не может превышать 30% от совмещаемой тарифной ставки (оклада).
Доплата за ненормированный рабочий день водителям автомобилей - выплачивается водителям автомобилей продолжительность рабочего дня которых, в силу условий и характера труда, превышает 8 часов.
Доплата за расширение сфер обслуживания выплачивается работникам за выполнение работ сверх установленных норм.
Если на время очередного отпуска или длительной болезни исполняющим обязанности отсутствующего работника назначается другой работник, ему выплачивается доплата за замещение, равная разнице в окладах.
Доплата за исполнение обязанностей бригадира устанавливается приказом по предприятию. Размер доплаты зависит от объема выполняемых обязанностей и может колебаться от 10 до 50% в соответствии с Положением о производственной бригаде и бригадире. Доплата исчисляется от часовой тарифной ставки.
Водителям, имеющим первый класс, устанавливается надбавка за классность в размере 25% оклада.
Работникам выплачиваются премии:
за качественное изготовление продукции - 5%;
за выполнение нормированного задания - 20%;
за результаты финансово-хозяйственной деятельности предприятия - до 50%.
В целях усиления материальной заинтересованности рабочих в повышении качества и эффективности труда и снижения текучести кадров из фонда заработной платы выплачивается премия в натуральной форме по итогам работы за месяц, за квартал.
Анализ использования трудовых ресурсов на предприятии, уровня производительности труда необходимо рассматривать в тесной связи с оплатой труда. В процессе его следует осуществлять систематический контроль за использованием фонда заработной платы (оплаты труда), выявлять возможности экономии средств за счет роста производительности труда и снижения трудоемкости продукции.
Таблица 2.19. Соотношение между темпами роста производительности труда и средней заработной платой.
|
№ |
Показатели. |
Ед. изм. |
2005г. |
2006г |
2006 к 2005% |
|
1 |
Объем реализации продукции |
тыс. руб |
5972231 |
6301148 |
105,5 |
|
2 |
ФОТ, |
тыс. руб |
333272 |
401037 |
120,3 |
|
3 |
Среднесписочная численность работающих |
чел |
4196 |
4198 |
100 |
|
4 |
Среднегодовая выработка одного работника, |
тыс. руб |
1423 |
1501 |
105,4 |
|
5 |
Среднегодовая заработная плата одного работника |
тыс. руб |
79428 |
95532 |
120,2 |
|
6 |
Коэффициент опережения. |
1,14 |
Анализируя данные таблицы 2.19 можно сделать вывод, что увеличение ФОТ на 20,3% связано с ростом средней заработной платы работников на 20,2% Рост заработной платы одного работника опережает рост производительности труда на 14%. Это пагубно отражается на прибыльности предприятия, т.к именно повышение производительности труда обеспечивает стабильное снижение себестоимости продукции.
2.4 Анализ организации основного производства на ОАО "АвтоВАЗагрегат"
Организация основного производства на предприятии построена по типу массового производства и характеризуется:
узкой номенклатурой изделий;
равномерной загрузкой;
технологической специализацией рабочих мест;
применением бригадно-операционного метода организации труда рабочих;
передовыми формами организации производства (поточное автоматизированное)
партионным движением изделий;
прогрессивным оборудованием и технологическим процессом.
Производственная мощность предприятия, характеризующая потенциально-возможный (расчетный) выпуск продукции при максимальной загрузке оборудования и производственных площадей составляет 81712267 усл. ед. в год.
За 1 усл. ед. принят 1 ед. товарной продукции, трудоемкость изготовления которой равна 0,044 час.
Производственная мощность предприятия, характеризующая его потенциальные возможности по производству продукции, рассчитывается по следующей формуле:
Мрасч. =К. р. м. *Тгод/tп (2.11)
Кр. м. = S / Sм, (2.12)
где S - производственная площадь, м2;
S м - нормативная площадь на 1 рабочее место, м2;
Тгод. - полезный фонд рабочего времени одного рабочего в год, час.;
tn - средневзвешенная норма времени (трудоемкость) сборки одного условного изделия с учетом фактически сделанного изделия, час.
Кр. м. = 62000/30 =2067
Мрасч. = 2067 * 1739,4/0,044 = 81712267 шт.
Фактический годовой выпуск за 2006 год составил 78096389 ед. в год. Таким образом, коэффициент использования производственных мощностей в 2006 году составил:
Ки. п. м. = 78096389/81712267* 100% = 95,6%
Таким образом, видно, что производственные мощности загружены практически полностью, что соответствует хорошей организации производства.
Проведем анализ системы показателей коэффициентов оценки уровня организации производства (см табл.2.20).
Таблица 2.20. Система показателей коэффициентов количественной оценки уровня организации производства
|
№ п/п |
Наименование показателя (коэффициента) |
Метод расчета показателя |
Источник информации для расчета показателя |
Расчет показателя уровня организации производства и определение его прогрессивности |
Отклонение от прогрес-сивного уровня |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
Коэффи-циент автоматизации парка оборудова-ния |
Капо - коэффициент автоматизации парка оборудования; Nа - количество единиц автоматического и полуавтоматического оборудования; Nо - общее количество оборудования на предприятии. |
Техническая документация главного инженера |
|
0,22 |
|
2 |
Коэффи-циент специализации предприя-тия |
Кспец - коэффициент специализации предприятия; Sпроф - объем профилирующей продукции; Sо - общий объем производства. |
Отчетная документация начальника производства |
|
0 |
|
3 |
Коэффи-циент использования материалов |
Ким - коэффициент использования материалов; Вчист - масса готовой продукции на выходе; Нрасхода - норма расхода сырья. |
Техническая документация начальника производства |
|
0,17 |
 ,
где
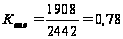
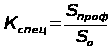 ,
где
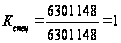
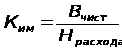 ,
где
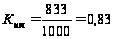
|
4 |
Коэффициент оснащенности произ-водства инструмен-том, оснасткой и т.п. |
Коснащ - коэффициент оснащенности производства инструментом, оснасткой и т.п.; Росн. тип - количество рабочих мест, на которых оснащение инструментом, оснасткой и др. средствами соответствует типовым требованиям; Bобщ - общее количество рабочих мест. |
Отчет начальника производства |
|
0,1 |
|
5 |
Коэффициент интенсивной загрузки оборудования |
Кинт. з - коэффициент интенсивной загрузки оборудования; Мфакт - мощность оборудования, используемая фактически; Мрасч - мощность оборудования расчетная. |
Отчет начальника производства |
|
0,01 |
|
6 |
Коэффициент экстенсивной загрузки оборудования |
Кэкст. з - коэффициент экстенсивной загрузки оборудования; Тфакт - фонд времени работы оборудования фактически; Трасч - расчетный фонд работы оборудования. |
Отчет начальника производства |
|
0,1 |
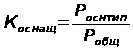 ,
где
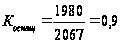
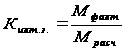 ,
где
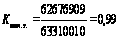
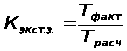 ,
где
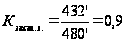
|
7 |
Коэффи-циент использо-вания оборудова-ния (интеграль-ный) |
Кинт - коэффициент использования оборудования (интегральный). |
Расчетные данные |
|
0,11 |
|
8 |
Интеграль-ный коэффи-циент количест-венной оценки уровня органи-зации производ-ства |
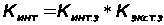
Корг упр - интегральный коэффициент количественной оценки уровня организации производства; К1, К2 … Кn - частные коэффициенты организации производства n - количество частных коэффициентов организации производства. |
Расчетные Корг упр = 0,87 данные |
0,13 |
|
 ,
где
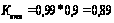
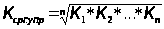 ,
где
Выводы по тематическому анализу:
1. Коэффициент автоматизации парка оборудования характеризует соотношение количества автоматизированного оборудования к общему количеству оборудования. В ОАО "АвтоВАЗагрегат" этот коэффициент составил 0,78, когда прогрессивным считается 1, отклонение на 0,22 говорит о том, что над этим направлением необходима работа.
2. Профильная продукция составляет 100% от объема производства.
3. Коэффициент использования материалов составил 0,83, это означает, что на производство 830 кг товарной продукции расходуется по нормативу 1 тонна сырья.
4. Оснащенность рабочих мест необходимой оснасткой составила 0,9.
5. Коэффициенты интенсивной и экстенсивной загрузки оборудования составили соответственно 0,99 и 0,9. Тогда интегральный коэффициент использования оборудования равен 0,89.
6. Интегральный коэффициент количественной оценки уровня организации производства на ОАО "АвтоВАЗагрегат" составил 0,87, что достаточно высоко характеризует организацию производства.
7. Имеются "узкие места":
необходимо автоматизировать рабочие места;
более качественно обеспечивать рабочие места необходимым инструментом, оснасткой и т.п.;
возможен рост объемов производства за счет более полной загрузки оборудования.
3. Мероприятия по совершенствованию организации производства на ОАО "Автовазагрегат"
3.1 Проектные мероприятия, повышающие эффективность организации производства ОАО "АвтоВАЗагрегат"
Предложенные далее мероприятия, неразрывно связанные с данными направлениями совершенствования производственно-хозяйственной деятельности предприятия, способствуют повышению эффективности организации основного производства ОАО "АвтоВАЗагрегат" и в целом позволяют улучшить значения основных технико-экономических показателей деятельности по сравнению с анализируемым периодом времени.
1. Повышение уровня автоматизации технологического процесса изготовления трубопроводов
На участке изготовления тормозных трубопроводов заложена технология ручной гибки. Проанализируем технологию на примере изготовления трубки от главного тормозного цилиндра к левому переднему тормозу в сборе автомобиля 2110.
Предлагается усовершенствовать данную технологию, заменив операцию ручной гибки на автоматическую на трубогибочном автомате. Трубогибочные автоматы имеются.
2. Замена сварки ТВЧ по нанесению омологационного знака на наклеивание омологационной этикетки
В данный момент на предприятии ОАО "АвтоВАЗагрегат" в цехе изготовления сидений задействованы две сварочные машины для нанесения омологационного знака на обивки сидений.
Предлагается заменить сварку ТВЧ по нанесению омологационного знака на наклеивание омологационной этикетки на набивку сидений.
3. Замена материалов в производстве трубопроводов
По трубкам банди в технологии заложен дорогостоящий импортный материал. По некоторым номенклатурным единицам трубок банди вместо него используется более дешевый отечественный материал.
ОАО "АвтоВАЗагрегат" для снижения материальных затрат по этому основному виду продукции, необходимо перейти на производство всей номенклатуры трубок банди из отечественного материала.
4. Изменение конструкторской документации и технологии изготовления обивки спинки переднего сидения в сборе 2110-6812610 - 10; 2110-6812610 - 20
По существующей конструкторской документации и технологии при изготовлении обивки спинки переднего сидения деталь 2110-6812746 - 10; - 20 (обивка спинки переднего сидения задняя верхняя) сшивалась с деталью 2110-6812732-10; - 20 (обивка спинки переднего сидения задняя нижняя). После операции сшивки данных деталей получается дефект. Увеличивается расход обивочного материала. Операция трудоемкая.
С целью улучшения качества изготовления обивки спинки переднего сидения в сборе 2110-6812610-10; - 20, снижения трудоемкости и материалоемкости предлагаю исключить операцию кроя и сшивки детали 2110-6812746 с деталью 2110-6812732 (см. рис.3.1) и в КД ввести деталь 2110-6812732-10; - 20 цельнокроеную, исключив деталь 2110-6812746 (обивка спинки переднего сиденья задняя верхняя) (см. рис.3.2).
5. Внедрение сквозного графика работы
На ОАО "АвтоВАЗагрегат" имеет место работа производственной системы (в данном случае - бригада) в двухсменном режиме. Причем первая смена работает с 7-00 часов до 16-00 часов, а вторая - с 16-00 до 23-00 часов.
У обеих смен существуют потери оперативного рабочего времени, которые заключаются в подготовительно-заготовительной работе Предлагается совместить работу двух смен в одну производственную систему на основе повышения уровня кооперирования их труда путем заинтересованности в общем, конечном результате.
4. Информационное обеспечение работы
В работе активно используются табличные и графические методы. Оформление работы проводится на персональном компьютере. В работе присутствует применение программных средств Excel, WORD, проект системы my SAP ERP и ИС "1С" для составления и оценки развернутых аналитических таблиц, позволяющих подводить предварительные автоматические итоги по рассчитанным показателям.
5. Экономическое обоснование работы
Для достижения улучшения организации основного производства необходима разработка комплекса мероприятий, способствующих замене или модернизации используемого оборудования и, соответственно, увеличивающих производительность труда за счёт совершенствования техники и технологии производства. применения непрерывных и совмещенных технологических процессов, углубления специализации и кооперирования, применения мерной тары, внедрения методов научной организации труда и обслуживания рабочих мест, совершенствования планирования и управления производством и целый ряд других мероприятий.
1. Повышение уровня автоматизации технологического процесса изготовления трубопроводов
На участке изготовления тормозных трубопроводов заложена технология ручной гибки. Проанализируем технологию на примере изготовления трубки от главного тормозного цилиндра к левому переднему тормозу в сборе автомобиля 2110.
Технология изготовления трубки от главного тормозного цилиндра к левому переднему тормозу в сборе автомобиля 2110 представлена в (табл.5,1)
Таблица 5.1. Технология изготовления трубки от главного тормозного цилиндра к левому переднему тормозу в сборе автомобиля 2110
|
№ |
Наименование операции |
Содержание операции, наименование детали, сб. единицы или материала |
Оснащение рабочего места |
|
11 1 |
Зачистка торцов трубки от полимерного покрытия |
- Взять из тары пакет трубок 100 шт. Распаковать, уложить на стойки. Убрать упаковочный материал в контейнер для неметаллических отходов. Взять трубку со стойки, установить в зажиме стенда, включить стенд. Выполнить зачистку конца трубки на длину 5 - 0,2 мм. После окончания цикла зачистки уложить трубку на стойку. Развернуть зачищенные с одного конца трубки для зачистки с обратной стороны. Взять трубку, повторить действия для обратной стороны, уложить трубку на стойку. После удаления полимерного покрытия продуть трубку сжатым воздухом. Уложить пучок готовых трубок на стеллаж. |
25-83-021 Стеллаж; 25-83-033 Стойка; 2587 110 000 00 Головка для снятия полимерного покрытия 616.094/112/113/132.05210 Станок для зачистки полимерного покрытия |
|
2 2 |
Формование торцов трубки |
- взять трубку, распаковать, уложить на стойку. Убрать упаковку в контейнер для неметаллических отходов. набрать штуцеры, из кассеты, насыпать в вибробункеры станка. Установить трубку в штампе. Включить пресс. Высадить конец трубки согласно эскиза. Уложить трубку на стойку Взять пучок трубок со стойки, развернуть для высадки другого конца, уложить на стойку. Включить два вибробункера. Взять трубку со стойки, установить в штампе, пропустив через 2 штуцера. Включить пресс. Высадить конец трубки. Уложить готовый узел на стойку. Уложить пучок деталей на стеллаж. |
02-1470-4002 Штамп для высадки концов трубок; 614.422.434; 614.229.4510 Вибробункер подачи штуцеров ф. ROSНE 13/12206 R Стойка 6871.005 тара мелкая для мелких деталей; 02-7825-4064 стеллаж. 201.048/045/046/047.4510 Пресс для высадки трубок |
|
3 3 |
Контроль качества формования |
- Контролировать качество высадки концов трубок периодически по калибрам. Проверить визуально качество отформованного конца трубки. |
62.01.235.434 854-8371-7303 Калибр для контроля ш max, ш min высадки концов трубок 62.01.236.434, 854-8371-7302 Калибр для контроля переднего угла наклона высадки концов трубок |
|
4 |
Гибка |
- Взять пучок трубок со стеллажа, уложить на стойки стола. Взять трубку, гнуть по упорам гибочного приспособления. Убедиться в качестве выполненной работы. Проверить первую деталь по контрольному образцу. Уложить трубки на стол (стойку). Обвязать трубки в пучок лентой с обеих сторон. Уложить готовые пучки трубок на стеллаж (в контейнер) |
1456.571 Спец. тара 9013.016.0521 стол слесарный 02-7825-4064 Стеллаж 1426325 Тара ящичная 51.78.114502 Стойка 854-1944-4367 Приспособление для ручной гибки. |
Предлагается усовершенствовать данную технологию, заменив операцию ручной гибки на автоматическую на трубогибочном автомате. Трубогибочные автоматы имеются. Выпуск трубопроводов на них составляет 205000 штук.
Рассчитаем экономический эффект от указанного рационального предложения, исходя из следующих данных:
1. В результате внедрения мероприятия сократилось время выполнения операции, таким образом, трудоемкость операции "гибка" уменьшилось с 1,08 мин. до 0,48 мин, соответственно, с 0,018 ч. до 0,008 ч.
2. Мощность трубогибочных автоматов расчетная- 21,3 кВт, мощность фактическая 10,2 кВт, коэффициент загрузки - 0,47, стоимость 1 кВт/час - 1,11 руб.
3. Стоимость 1 н/ч - 38,5 руб.
4. Годовой выпуск продукции - 220000 штук
Таблица 5.2. Расчет экономического эффекта
|
Показатель |
Формула |
Расшифровка формулы |
Расчет |
Источник |
|
Затраты по электро-энергии (Ээн) |
Ээн = М * Fпол. вр *Ц |
М - мощность машины; Fпол. вр. - фонд полезного времени, Кисп - коэффициент использования Ц - стоимость энергии |
Ээн = (21,3-10,2) х (8 ч х 2 раб смены) х 254 раб дня *1,11 руб = 50072,5 руб |
Паспорт трубо-гибочного аппарата |
|
Снижение трудоемкости (ΔТе) |
ΔТе =Nгод * (tшт1 - tшт2) ΔТе = 100 * (1 - tшт2/tшт1 ) |
где Nгод - годовой объем выпуска в натуральном выражении (шт), tшт1, tшт2 - норма времени на изготовление единицы продукции (час) |
ΔТе = 220000 * (0,018-0,008) =2200 ч ΔТе = 100 * (1 - 0,008/0,018) = 55,5% |
См. данные выше |
|
Условная экономия численности (Эч) |
Эч
= |
Эв-экономия времени; ΔТе - снижение трудоемкости, ч; Fп. год - годовой полезный фонд времени 1 раб. Квн-коэффициент выполнения норм. |
Эч= |
Таблица 2.13 |
|
Рост произво-дительности труда DПт% |
DПт
= |
ΔТе - снижение трудоемкости в% |
DПТ=
|
|
|
Экономия по заработной плате Эзп руб |
Эзп= Nгод (ЗП1 - ЗП2) |
Nгод - годовой объем выпуска, шт; ЗП1/2 - заработная плата до/после мероприятия |
Эзп= 220000* (38,5* 0,018 - 38,5*0,008) = 84700 руб |
См. данные выше |
|
Экономия на ЕСН ЭЕСН руб |
ЭЕСН= |
О - норма отчислений на соц. нужды |
Эсо=84700*26,3/100= 22276,1 руб |
|
|
Годовая эконо-мия Эгод, руб |
Эгод = Эзп + ЭЕСН |
Эмат - экономия материалов; Ээн - экономия электроэнергии, Э з. п - экономия по заработной плате; Эесн - экономия по ЕСН |
Эгод=84700 + 22276,1 = 106976,1 руб |
|
|
экономии-ческий эффект Ээф |
Ээф = Эгод-З |
З - затраты на мероприятие |
Ээф = 106976,1 - 50072,5 = 56903,6 руб |

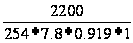 =1,2
чел.

 = 124,7%

DПТобщ = (1,2*100) / (4198-1,2) = 0,028
Коэффициент загрузки трубогибочных автоматов после внедрения мероприятия составит 0,97.
Количество работников, переведенных на автоматическое оборудование, - 28 чел.
Совершенствование организации основного производства определяется в следующем: при повышении уровня автоматизации технологического процесса изготовления трубопроводов изменяется система оперативно-календарного планирования, техническая и организационная подготовка по графикам подачи материалов, инструмента, внедряется стандартная система организации обслуживания оборудования.
Итак, видно, что внедрение мероприятия экономически выгодно (Ээф - 56903,6 рублей) и технологически оправдано.
2. Замена сварки ТВЧ по нанесению омологационного знака на наклеивание омологационной этикетки
Предлагается заменить сварку ТВЧ по нанесению омологационного знака на наклеивание омологационной этикетки на набивку сидений.
Таблица 5.3. Операция маркировки обивки подголовника автомобиля 2105
|
№ п/п |
Наименование операции |
Содержание операции, наименование детали, сб. единицы или материала |
Оснащение рабочего места |
|
1 |
Маркировка |
- подготовить сварочную машину к работе. Протереть электроды сварной оснастки салфеткой, смоченной этиловым спиртом. Взять из контейнера обивку подголовника 2105-6818024-20, уложить на стеллаж сварочной машины. Взять обивку подголовника боковую 2105-3818024-20 2 шт. со стеллажа, уложить на ложемент сварочной оснастки. Включить привод стола сварочной машины (машина в автоматическом режиме производит маркировку одновременно двух обивок подголовника). взять готовые детали со сварной оснастки по окончании цикла сварки, проверить качество тиснения омологационного знака, уложить на стеллаж. скомплектовать по 20шт., отнести к швейной машине, уложить на стол. |
ВЧ сварочная машина 505.043.434 Электрод 20.7203167.434 2 шт Контейнер 1Н1285 Стеллаж 854-7825-4497 Стол к сварной машине 02-7825-4014 |
Рассчитаем экономический эффект от указанного рационального предложения, исходя из следующих данных:
1. При исключении сварки ТВЧ из технологии выводятся:
а) Электроды
Таблица 5.4
|
Модель |
Код детали |
Кол-во, шт. /год. |
Цена, руб. |
Сумма, руб. /год |
|
2105 |
08394873000854 |
92 |
5,870 |
540,04 |
|
2107 |
08394818000854 |
92 |
5,870 |
540,04 |
|
И Т О Г О: |
1080,08 |
|||
б) Этиловый спирт
Таблица 5.5
|
Код детали |
Кол-во, л. /год. |
Цена, руб. |
Сумма, руб. /год. |
|
99008000048000 |
24 |
56,40 |
1353,6 |
|
И Т О Г О: |
1353,6 |
||
в) Энергозатраты
Сварочная машина типа 505 043 434, коэффициент использования = 0,85, мощность данной машины 86 КВА, коэффициент перевода из КВА в кВт/час = 0,8.
2. Затраты по заработной плате (данные взяты из отчетности ООТиЗ).
Таблица 5.6
|
Модель |
Трудоемкость (Те), ч |
Стоимость н/часа (В), руб |
Зарплата (Те *В), руб |
Годовой объем выпуска (N), шт |
|||
|
было |
стало |
было |
стало |
было |
стало |
||
|
2105 |
0,0034 |
0,0028 |
39,60 |
44,05 |
0,13464 |
0,12334 |
60000 |
|
2107 |
0,0043 |
0,0028 |
39,60 |
44,05 |
0,17028 |
0,12334 |
420000 |
|
0,0077 |
0,0056 |
||||||
3. Годовая стоимость омологационной этикетки.
0,57 руб. (цена) х 480000 (кол-во этикеток за год) = 273600 руб. в год.
Таблица 5.7. Расчет экономического эффекта
|
Показатель |
Формула |
Расшифровка формулы |
Расчет |
Источник |
|
Экономия по материа-лу (Эм) |
Эм = Ээл+Эсп |
Ээл - экономия по электродам; Эсп. - экономия по этиловому спирту |
Эм = 1080,08 + 1353,6 = 2433,68 руб |
Таблица 3.4 Таблица 3.5 |
|
Эконо-мия по электро-энергии (Ээн) |
Ээн = М * К*Fпол. вр *Кисп * n *Ц |
М - мощность машины; К - коэффициент перевода из КВА в кВт/час; Fпол. вр. - фонд полезного времени, Кисп - коэф-фициент использования n - число сварочных машин, Ц - стоимость энергии |
Ээн = 86 КВА х 0,8 х (8 ч х 2 раб смены) х 254 раб дня х 0,85* 2*1,11 руб = 527611,23 руб |
Пас-порт сварочной машины |
|
Снижение трудоем-кости (ΔТе) |
ΔТе = ΣNгод * (tшт1 - tшт2) ΔТе = 100 * (1 - tшт2/tшт1 ) |
где Nгод - годовой объем выпуска в натуральном выражении (шт), n - число видов продукции, tшт1, tшт2 - норма времени на изготовление единицы продукции (час) |
ΔТе = 60000 * (0,0034-0,0028) + 420000 * (0,0043-0,0028) = 666 ч ΔТе1 = 100 * ( (1 - 0,0028/0,0034) =17,6% ΔТе 2 =100* (1-0,0028 /0,0043) = 34,8% |
Таблица 3.6 |
|
Условная экономия численности (Эч) |
Эч
= |
Эв-экономия времени; ΔТе - снижение трудоемкости, ч; Fп. год - годовой полезный фонд времени 1 раб-го. Квн-коэффициент выполнения норм. |
Эч= |
Таблица 2.13 |
|
Рост произво-дитель-ности труда DПт% |
DПт
= |
ΔТе - снижение трудоемкости в% |
DПТ1=
DПТ1=
|
|
|
Экономия по заработ-ной плате Эзп руб |
Эзп= Nгод 1 (ЗП1 - ЗП2) + = Nгод2 (ЗП1 - ЗП2) |
Nгод1 - годовой объем выпуск модели 2105, шт; Nгод2 - годовой объем выпуск модели 2107, шт; ЗП1/2 - заработная плата до/после мероприятия |
Эзп= 60000 * (0,13464-0,12334) + 420000 * (0,17028-0,12334) =20392,8 руб |
Таблица 3.6 |
|
Экономия на ЕСН ЭЕСН руб |
ЭЕСН= |
О - норма отчислений на соц. нужды |
Эсо=20392,8*26,3/100= 5363,3 руб |
|
|
Годовая экономия Эгод руб |
Эгод =Эмат+ Ээн+ Эзп + ЭЕСН |
Эмат - экономия материалов; Ээн - экономия электроэнергии, Э з. п - экономия по заработной плате; Эесн - экономия по ЕСН |
Эгод=2433,68 +527611,23 +20392,8 + 5363,3=555801 руб |
|
|
Эконо-мический эффект Ээф |
Ээф = Эгод-З |
З - затраты мероприятия |
Ээф = 555801- 273600 = 282201 руб |
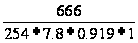 =0,36
чел.
 = 21,3%
 = 53,3%
Как видно из расчетов, внедрение данного мероприятия экономически выгодно и составит
Ээф= 555801 - 273600 = 282201 руб.
DПТобщ = (0,36*100) / (4198-0,36) = 0,0085%
Заметим, что был рассмотрен только технологический аспект данного изменения без учета возможной прибыли от продажи оборудования, высвобождения площадей и т.п., а также не было просчитано техническое обслуживание данных сварочных машин (затраты на запасные части, ремонт и обслуживание).
Совершенствование организации основного производства определяется в следующем: при замене сварки ТВЧ по нанесению омологационного знака на наклеивание омологационной этикетки изменяется система оперативно-календарного планирования, техническая и организационная подготовка по графикам подачи материалов, инструмента, повышается уровень суточного контроля организации производства, изменяется стандартная система организации обслуживания оборудования.
3. Замена материалов в производстве трубопроводов.
По трубкам банди в технологии заложен дорогостоящий импортный материал. По некоторым номенклатурным единицам трубок банди вместо него используется более дешевый отечественный материал.
ОАО "АвтоВАЗагрегат" для снижения материальных затрат по этому основному виду продукции, необходимо перейти на производство всей номенклатуры трубок банди из отечественного материала.
Так, например, рассмотрим позицию 2110-3506040. Данная трубка поставляется на конвейер в объеме 220000 ед.
Длина данного трубопровода - 1,83 м, изготавливается из импортной стального материала по цене за метр 23,5 руб.
Отечественный материал сталь марки 0,8Ю стоит намного дешевле (16 руб) и по техническим характеристикам соответствует требованиям ТУ 14-3-1141-98. Таким образом, заменив импортный материал на отечественный, качество изделия не пострадает.
Тогда экономия годовая при приобретении аналога составит:
Эгод = (Нм1*Цм1 - Нм2*Цм2) * N, (3.1)
где Нм1, Нм2 - нормы расхода материала на изготовление единицы изделия "до" и "после" внедрения мероприятия;
Ц1 и Ц2 - цены на используемые материалы до" и "после" внедрения мероприятия;
N - годовой выпуск продукции.
Эгод = (1,83*23,5 - 1,83*16) *220000=3019500 руб.
Так как данное мероприятие не имеет капитальных затрат, то не рассчитывается годовой экономический эффект (равен условно годовой экономии).
Сущность совершенствования организации основного производства в том, что при сотрудничестве с отечественными производителями поставки становятся более надежными, соответственно, резервные заделы материалов можно снизить.
4. Изменение конструкторской документации и технологии изготовления обивки спинки переднего сидения в сборе 2110-6812610 - 10; 2110-6812610 - 20
С целью улучшения качества изготовления обивки спинки переднего сидения в сборе 2110-6812610-10; - 20, снижения трудоемкости и материалоемкости предлагаю исключить операцию кроя и сшивки детали 2110-6812746 с деталью 2110-6812732 (см. рис.5.1) и в КД ввести деталь 2110-6812732-10; - 20 цельнокроеную, исключив деталь 2110-6812746 (обивка спинки переднего сиденья задняя верхняя)