Вибір плану технологічного процессу виробництва тканини по типу арт. 4784 на ткацьких верстатах СТБ-2-180 потужністю 264 верстати
Розділ 1. Вибір плану технологічного процесу
1.1 Вибір та обґрунтування схеми технологічного процесу виробництва суворої тканини
Таблиця 1.1 Вихідні дані
| Показники | Значення |
| 1. Кількість заправлених верстатів ( Мз ) | 264 |
| 2. Тип ткацького верстату | СТБ-2-180 |
|
3. Лінійна щільність пряжі, текс: основи ( То ) утоку ( Ту ) крайки ( Ткр ) |
29 29 29 |
| 4. Ширина тканини, см ( Шт ) | 167,75 |
|
5. Щільність ниток на 10 см: по основі ( Ро ) по утоку ( Ру ) |
226 190 |
|
6. Уробітка, %: по основі ( ао ) по утоку (ау ) |
8,257 6,803 |
| 7. Число ниток в основі ( mо ) | 3780 |
| 8. Істинний приклей, % ( Пі ) | 2,986 |
|
9. Маса пряжі на 100м без відходів, кг: по основі ( Мо ) по утоку ( Му ) |
11,772 10,105 |
|
10. Відходи, %: по основі ( Уо ) по утоку ( Уу ) |
0,492 0,056 |
|
11. У тому числі по основі: перемотування снування шліхтування пробирання прив’язування ткацтво |
0,014 0,005 0,292 0,01 0,06 0,11 |
| 12. Кількість крохмалю, кг/1т основи | - |
|
13. Обривність на 1м тканини: по основі ( Чо ) по утоку ( Чу ) |
0,27 0,13 |
| 14. Довжина основи на ткацькому навої, м (Lн ) | 1966,52 |
| 15. Довжина рулону тканини,м ( Lр ) | 196,292 |
| 16. Норма виробки проборщиці, нит/год | 1500 |
Фарбована основна і утокова пряжа на бобінах м’якої мотки надходить у склад сировини де зберігається у ящиках – піддонах до моменту її використання. Пряжа під час зберігання на складі стабілізується і набуває необхідної вологості, що покращує іі властивості.
Перемотування основи і утоку здійснюється на мотальних машинах
М-150-2. Метою перемотування являється створення необхідного пакування, яке б забезпечило ефективне проведення наступного процесу снування, а також очищення пряжі від пуху і домішок, ліквідація пороків.
Наступним етапом підготовки пряжі до тканино формування є процес снування. Снування здійснюється на машина СП – 180. Метою снування являється навивання на одне пакування певного числа ниток основи встановленої розрахунком довжини.
Вибір шпулярника, Ш-616-2 обумовлений видом снування – партіонне приривне, при якому значно вищий швидкісний режим, оскільки радіус змотуваних паковок відносно-однаковий.
Наступний етап – процес шліхтування, який необхідний для формування ткацького навою та надання ниткам необхідних фізичних властивостей для більш високої якості. Шліхта надає ниткам необхідної міцності та гладкості, що сприяє меншому стиранню в процесі ткацтва. Процес шліхтування виконується на машині ШБ-11/180.
Пробирання ниток в зйомні органи ткацького верстата виконуються при зміні зношених ремізок , галев та берд. Пробирання основ проводиться на проборних верстатах ПСМ-230. Особливості використання верстату є те, що він обладнаний механічною подачею і його може обслужити одна людина.
На вузлов’язальних машинах нитки основи, допрацьованої на ткацькому верстаті: зв’язують з нитками знов встановлюваної основи. Механічні зв’язування застосовують, якщо немає необхідності в ручному пробиранні. Процес вузлов`язання виконується на пересувній вузлов’язальній машині УП-5. Особливість даної машини є те, що вона забезпечує надійну якість вузлів.
Процес ткацтва виконується на безчовниковому ткацькому верстаті
СТБ-2-180.
Знята з верстату тканина надходить приймально-конструктивного відділу ткацької фабрики. Тут визначають сорт тканини та виявляють пороки зовнішнього вигляду, а також проводиться облік кількості виготовленої тканини. Процес ткацтва виконується на безчовниковому ткацькому верстаті.
СТБ-2-180.
Знята з верстату тканина надходить приймально-конструктивного відділу ткацької фабрики. Тут визначають сорт тканини та виявляють пороки зовнішнього вигляду, а також проводиться облік кількості виготовленої тканини. На рис.1.1 зображено схему технологічного плану ткацтва

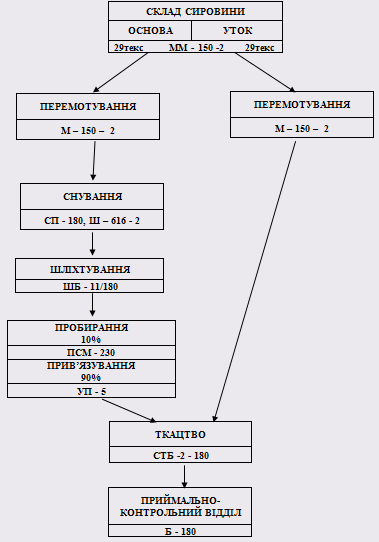
Рис.1.1 Технологічний план ткацтва
1.1.1 Розрахунок норм продуктивності по переходам
1. Перемотування
Теоретична продуктивність основної і утокової пряжі:
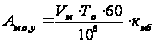
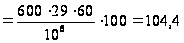 кг ⁄год
(1.1)
де Vм – лінійна швидкість перемотування;
 км.б
– кількість
мотальних
барабанчиків
.
Норма продуктивності мотальної машини:
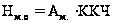
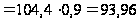 кг ⁄год
(1.2)
Снування
Теоретична продуктивність:
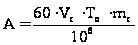
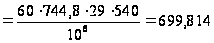 кг/год
(1.3)
Фактична продуктивність :

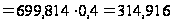 кг ⁄год
(1.4)
3. Шліхтування
Теоретична продуктивність :
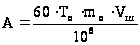
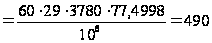 кг/год
(1.5)
Фактична продуктивність:

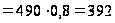 кг/год
(1.6)
4. Пробирання
Продуктивність пробирання однієї основи :

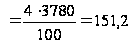 , хв (1.7)
де
 - час на пробирання
100 ниток (
 3,5-5
хв. В залежності
від кількості
реміз у пристрої).
Допоміжний час :
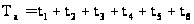
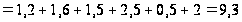 хв (1.8)
де
 - час відповідно
на отримання
прибору (1,2 хв.),
його установку
(1,6 хв.), на зняття
й установку
навоїв (1,5хв.), на
прибирання
ниток після
пробирання
(зв’язування)(2,5
хв.), на установку
пасету (0,5хв.), на
зміну проборки
та установку
пробраної
основи (2хв.) .
Норма виробітки на верстаті в зміну :
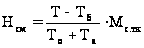
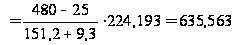 кг (1.9)
де Т – тривалість роботи за зміну , хв. Т = 480 хв .
 - час
обслуговування
робочого місця
.
=
20 хв .
Норма виготовлення за годину :

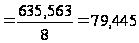 кг/год
(1.10)
5. Прив’язування
Теоретична продуктивність :
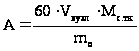
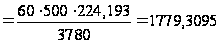 кг/год
(1.11)
Фактична продуктивність:

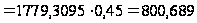 кг/год
(1.12)
6. Контроль та облік
Теоретична продуктивність верстату :
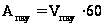
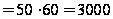 кг / год
(1.13)
де
 - швидкість
руху тканини
(50 м⁄ год)
Норма виготовлення :
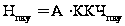
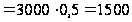 , м / год
(1.14)
Розрахунок плану ткацтва представляється у вигляді таблиці 1.2.
Таблиця 1.2 Розрахунок плану ткацтва
| Машини по переходам | Тип чи система машин | Назва продукту, який виходить | Швидкість випускних органів | Теоретична продуктивність, кг/год, м/год | КПВ | Планова продуктивність, кг/год, м/год | КРО | |
| м/хв |
|
|||||||
| Мотальні | М-150-2 | Бобіни | 600 | 104,4 | 0,9 | 93,96 | 0,965 | |
| Снувальні | СП-180, Ш-616-2 | Снувальн. вал | 744,8 | 699,814 | 0,4 | 314,916 | 0,975 | |
| Шліхтувальні | ШБ-11/180 | Ткацький навій | 74,5 | 490 | 0,8 | 392 | 0,945 | |
| Проборні | ПСМ-230 | Пробрана основа | - | 79,445 | 0,985 | |||
| Вузлов’яз. | УП-5 | Прив’язанаоснова | 500 | 1779,3 | 0,45 | 800,689 | 0,985 | |
| Ткацькі | СТБ-2-180 | Сурова тканина | 240 | 7,579 | 0,85 | 6,579 | 0,94 | |
| Бракувальні | Б-180 | Рулон тканини | 50 | 3000 | 1500 | 0,97 | ||

Розрахунок норм витрат пряжи
Норма витрати основної пряжі на 100 м тканини, кг:
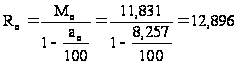 кг/100м (1.15)
де:
 -
витрата пряжі
на 100м відповідно
по основі та
утоку;
 - маса ниток
відповідно
основи та утоку
на 100 погонних
метрів сурової
тканини;
 - уробітка
відповідно
ниток основи
та утоку.
Норма витрати утокової пряжі на 100 м тканини:
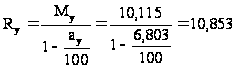 кг/100м (1.16)
де:
 -
витрата пряжі
на 100м відповідно
по основі та
утоку;
 - маса ниток
відповідно
основи та утоку
на 100 погонних
метрів сурової
тканини;
 - уробітка
відповідно
ниток основи
та утоку.
Визначаємо тип тканини:
 16
– важка тканина
12,896+10,853=23,749 ≥ 16
1.3 Розрахунок коефіцієнта працюючого обладнання
З метою забезпечення високого рівня надійності роботи технологічного обладнання передбачені у плановому порядку періодичні зупинки машин для проведення капітального та середнього ремонту. Зв’язана з ремонтом втрата часу та зупинка виготовлення продукції враховується на підприємствах у вигляді проценту планових зупинок.
Для того, щоб розрахувати коефіцієнт роботи обладнання необхідно знайти планові зупинки верстата при капітальному, середньому та поточному ремонті, а також планові зупинки при скороченому робочому дні підлітків та жінок, які мають грудних дітей, а також зупинки верстату через інші причини.
Коефіцієнт працюючого обладнання визначається за наступною формулою:
 (1.17)
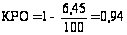
де а – відсоток планових простоїв верстата.
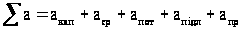 ,
% (1.18)
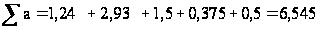
де
 - відсоток простоїв
через капітальний
ремонт;
 -
відсоток простоїв
через середній
ремонт;
 -
відсоток простоїв
через поточний
ремонт; 1,5%;
 -
відсоток простоїв
через скорочений
робочий день
підлітків та
жінок, які мають
грудних дітей;
0,375%
 -
відсоток простоїв
через інші
причини; 0,5%.
Кількість днів роботи за рік:
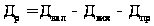
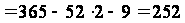 днів
(1.19)
де
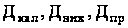 - кількість
днів у році
відповідно
календарних,
вихідних, святкових.
Годинний фонд часу:
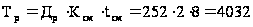 ,
год/рік (1.20)
де
 - кількість
змін;
 - тривалість
однієї зміни.
Періодичність капітального та середнього ремонтів складає (для важкої тканини та легкої , вибирається з додатків):
