Организация серийного производства конвейеров с подвесной лентой

Аннотация.
Дипломный проект выполнен по заданию инженерно-производственного центра «Конвейер». Тематика данного проекта это - организация серийного производства нового вида промышленного транспорта - конвейеров с подвесной лентой.
«Инженерно-производственный центр «Конвейер» разработал и запатентовал (патент СССР №1795952 и авторское свидетельство СССР №624833) конструкцию конвейера с подвесной лентой. Эти конвейеры имеют ряд преимуществ перед типовыми роликовыми конвейерами и являются одним из видов промышленного транспорта и предназначены для транспортировки насыпных грузов: руд, металлов, минеральных материалов, угля, сельхозпродукции и др. Специалистами центра были разработаны рабочие чертежи деталей и узлов.
ИПЦ «Конвейер» планирует наладить производство и сборку конвейеров с подвесной лентой на ОАО «Жуковский опытный завод». Для деталей конвейера разработаны технологические процессы изготовления, назначены режимы обработки, технологические припуски и т. д.
Экономическая часть проекта представляет собой разработку бизнес-плана организации серийного производства ленточных конвейеров с подвесной лентой различных назначений, исполнений и типоразмеров, в котором приведен расчет и обоснование эффективности инвестиционных вложений в производство конвейеров, с учетом технологической оснащенности выбранных для производства предприятий.
Введение.
Ум этого человека никогда не дремал.
Не сходя с этого места, он открыл мне
идею, которая осенила его. Вот тогда-то
мы и основали трест, а потом вернулись
в город и пустили в ход свою идею.
О. Генри
Прежде всего, нужна, конечно идея. И, разумеется, желание пустить ее в ход. Как справедливо отметил американский экономист, нобелевский лауреат П. Самуэльсон, все же есть, что-то привлекательное в возможности строить собственные планы и выполнять разнообразные задачи.
Итак, нужна идея.
Действительно, большие походы начинаются с первого шага.
В 1994 году инженерно-производственный центр «Конвейер» начал свою работу и постепенно, набирая обороты, движется к поставленной цели.
Организовать производство новой продукции не простое дело. Необходимо разработать проект, проанализировать его сильные и слабые стороны, представить потенциальным инвесторам, обеспечить его финансирование, а также эффективно управлять процессом его реализации. Все это задачи стратегического планирования и менеджмента. Главной особенностью данного проекта является его инновационная направленность.
Что же такое инновации?
Принято считать, что понятие «нововведение» является русским вариантом английского слова innovatoin. Буквальный перевод с английского означает «введение новаций» или в нашем понимании этого слова «введение новшеств». Под новшеством понимается новый порядок, новый обычай, новый метод, изобретение, новое явление. Русское словосочетание «нововведение» в буквальном смысле «введение нового» означает процесс использования новшества.
Таким образом, с момента принятия к распространению новшества приобретает новое качество – становится нововведением (инновацией).
В специальной литературе и официальных документах чаще всего использовались понятия управление научно-техническим прогрессом, внедрение достижений науки и техники в производство и т.п., что характерно для централизованно управляемой экономики. В рыночных условиях хозяйствования, где коммерческие организации имеют полную юридическую и экономическую самостоятельность, ни о каком внедрении чего-либо не может быть и речи. Этим принципиальным отличием объясняется различие в содержании отдельных понятий в области инновационного менеджмента.
Инновационный менеджмент сравнительно новое понятие для научной общественности и предпринимательских кругов России. Именно в настоящее время Россия переживает бум новаторства. На смену одним формам и методам управления экономикой приходят другие. В этих условиях инновационной деятельностью буквально вынуждены заниматься все организации, все субъекты хозяйствования от государственного уровня управления до вновь созданного общества с ограниченной ответственностью в сфере малого бизнеса.
Общеизвестно, что переход от одного качества к другому требует затрат ресурсов (энергии, времени, финансов и т.п.). Процесс перевода новшества (новации) в нововведение (инновации) также требует затрат различных ресурсов, основными из которых являются инвестиции и время. В условиях рынка как система экономических отношений купли – продажи товаров, в рамках которой формируются спрос, предложение и цена, основными компонентами инновационной деятельности выступают новшества, инвестиции и нововведения. Новшества формируют рынок новшеств (новаций), инвестиции рынок капитала (инвестиций), нововведения (инновации) рынок чистой конкуренции нововведений. Эти три основных компонента и образуют сферу инновационной деятельности.
В инновационной сфере определяющую роль играют долгосрочные и среднесрочные инвестиции, так как инновационный процесс длится в среднем 3 - 5лет и более.
Инвестиции, как известно, являются одним из наиболее важных показателей жизнедеятельности общества в целом. Рассматривая данный момент с точки зрения комплексности и системности действия его элементов в общей структуре рынка логично было бы отметить, что инвестиции и инновации очень близкие области рынка, а, следовательно, любая инвестиционная тактика, которую преследует фирма, будет непосредственно направлять инновационную деятельность данной организации в ту же целевую область ее жизнедеятельности.
В качестве ресурсного обеспечения четкости инвестиционно-инновационной тактики может выступать создание инвестиционно-инновационного проекта и его анализ в процессе инвестирования. Стандартной формой представления такого проекта является бизнес-план.
Внедрение новой техники и технологии - это весьма сложный и противоречивый процесс. Принято считать, что совершенствование технических средств снижает трудозатраты, долю труда в стоимости единицы продукции. Однако в настоящее время технический прогресс «дорожает», так как требует создания и применения все более дорогостоящих станков, линий, роботов, средств компьютерного управления.
Поэтому основная цель этого проекта определить технические возможности, финансовую состоятельность, экономическую эффективность и целесообразность освоения нового конкурентоспособного изделия и организации его производства, с максимальным использованием имеющегося на предприятии технологического оборудования.
Одним из направлений повышения эффективности промышленного сектора экономики является применение современных информационных технологий для информационной интеграции процессов, выполняющихся в ходе всего жизненного цикла продукции и ее компонентов – CALS-технологий (Continuous Acquisition and Life cycle Support).
Жизненный цикл (ЖЦ) продукта – совокупность процессов, выполняемых от момента выявления потребностей общества в определенной продукции, до момента удовлетворения этих потребностей и утилизации продукта [ISO9004-1].
В рамках данного проекта планируется разработать бизнес-стратегию перехода на безбумажную электронную технологию и повышения эффективности бизнес-процессов, выполняемых в ходе жизненного цикла продукта за счет информационной интеграции и совместного использования информации на всех этапах жизненного цикла.

ТЕХНОЛОГИЧЕСКАЯ
ЧАСТЬ
1.Служебное назначение детали КПЛ-12М.03.02.01.013А.
Ролик входит в узел конвейера с подвесной лентой - четырех роликовую подвеску для крепления и направления конвейерной ленты. Ролики, установленные под углами 110 и 100 градусов движутся по металлическим трубам, расположенным по обеим сторонам конвейера. В ролике выполнено отверстие под посадку подшипника 52 мм , в отверстие 42 сажается упорная втулка, проточенные канавки в торцах служат для установки лабиринтных уплотнений, состоящих из защитных крышек толщиной 1 мм. канавка шириной 1,9 + 0,1 мм - под установку упорного кольца. Канавки в наружной поверхности шириной 12 мм протачиваются для получения определённых точек контакта ролика с трубой, а также для облегчения конструкции. Ролик изготавливается из круга стали 45 и термообрабатывается до HRC 28…33.
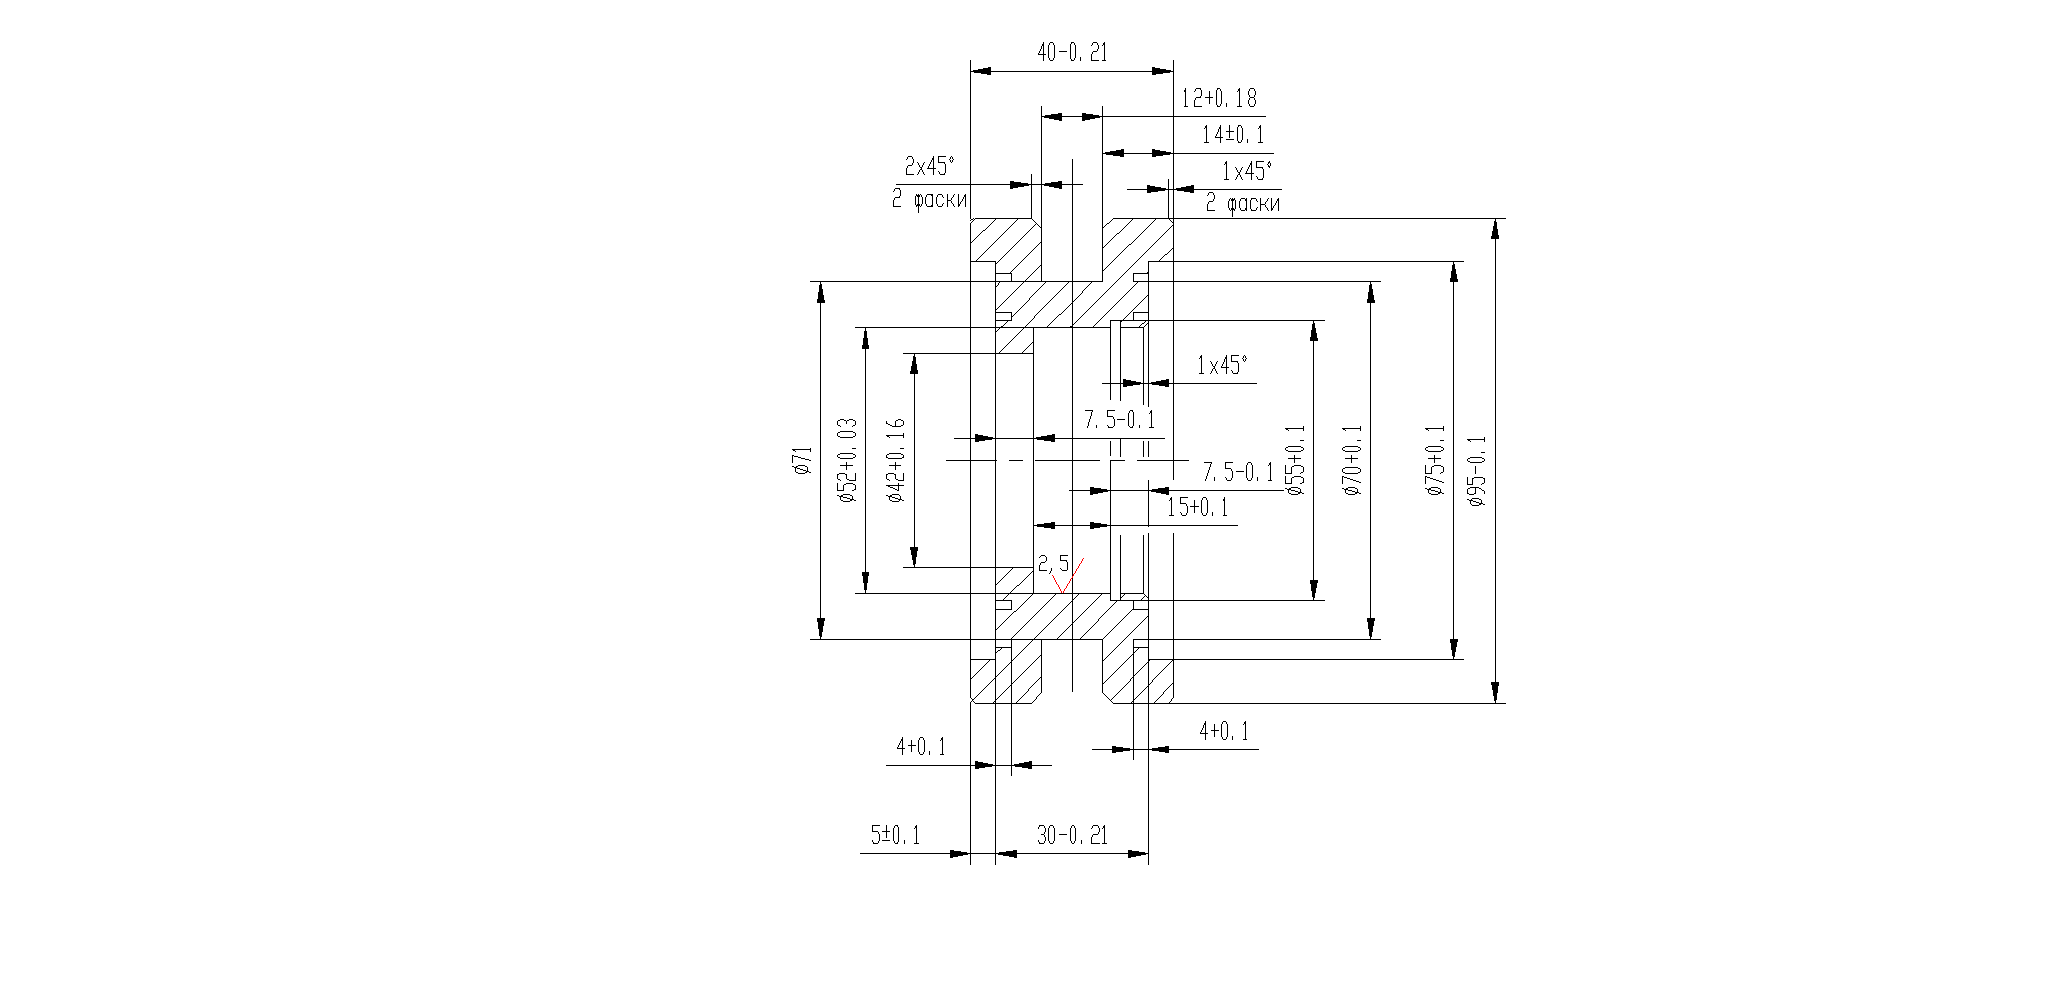
2. Качественный анализ технологичности делали.
Заготовка детали - прокат (круг). Это обусловлено условиями производства (мелкосерийное, близко к единичному). Однако в условиях серийного производства технологичнее было бы изготовлять деталь штамповкой.
Конструктивная форма тоже имеет недостатки. Так затруднительны к выполнению канавки в торцах ролика под установку защитных крышек. Технологичнее было бы применить в изделии подшипника с уплотнениями и предусмотреть другие способы защиты. Канавка под упорное кольцо также трудноисполнима и требует специнструмента. Желательно было бы ужесточить посадки и обойтись без кольца посредством втулок.
Требования по качеству поверхностей не высоки и поэтому деталь не требует специальных методов обработки. Всю обработку можно выполнить на токарно-винторезном станке с ЧПУ.
3. Определение типа производства.
Данная деталь планируется к выпуску на ОАО «Жуковский опытный завод», где установлен мелкосерийный и серийный тип производства. Поэтому принимаем серийное производство. Норма выпуска деталей - 400 шт.
4. Выбор метода получения заготовки.
Деталь будет изготовляться в условиях мелкосерийного и единичного производства на ОАО «Жуковский опытный завод». Принимаем заготовку-прокат, так как в производстве нет кузнечно-штанпового цеха а заказывать штамповку на другом предприятии в нынешних условиях нерентабельно.
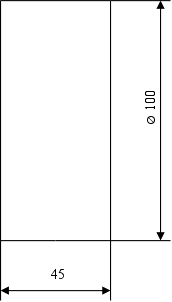
Таким
образом, исходная
заготовка-круг
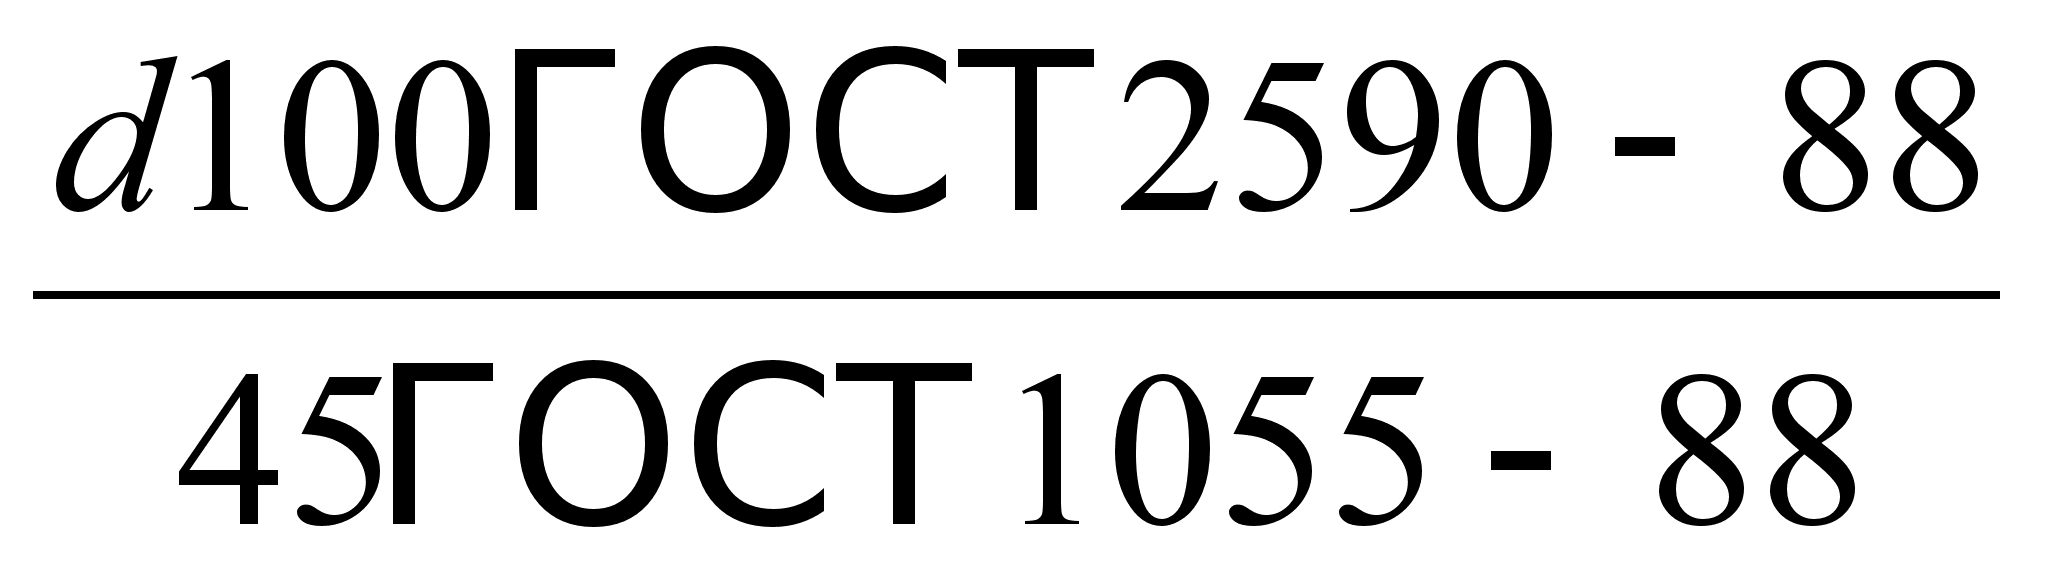 ;
НВ170:
5.Выбор методов и последовательности обработки.
Заготовка устанавливается в трехкулачковом патроне.
Обрабатывается:
наружный диаметр ролика 95-0,1 мм, Rz20);
торцы ролика(Rz20);
отверстие под подшипник 52+0,03, Ra 1,25, (сверление, растачивание);
отверстие 42+0,16, Rz20, (сверление, растачивание);
выточки в торцах ролика 75+0,1 глубиной 4+0,1 мм, Rz20;
канавки в торцах и под упорное кольцо, ширина 1,9+0,2, Rz20).
6. Маршрут обработки заготовки.
|
№ операции |
Наименование и краткое содержание операции |
Тип оборудования |
|
005 |
Токарная черновая.
|
Токарно-винторезный мод.16К20. |
|
010 |
Термообработка. Произвести закалку, HRC 33…24. |
Электропечь СИО. |
|
015 |
Токарная чистовая.
|
Токарно-винторезный с ЧПУ мод.16К20Ф3. |
|
020 |
Контрольная. |
8. Расчет припусков на механическую обработку 52+0,03мм.
Соответственно заданным условиям маршрут обработки 52:
Сверление
Черновое растачивание ;
Чистовое растачивание ;
Вся указанная обработка выполняется с установкой заготовки в патроне. Данные для граф 2,3 для проката взяты из [1,с.180 т.1], для механической обработки – из [1, с.181 т.5] . Данные для графы 8 для механической обработки взяты из [1,c.11 т.5].
Расчет отклонений расположения поверхностей:
Величину
отклонений
для проката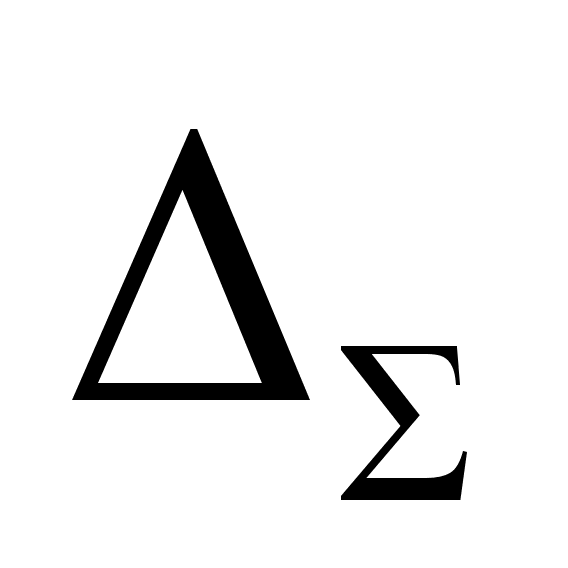 =
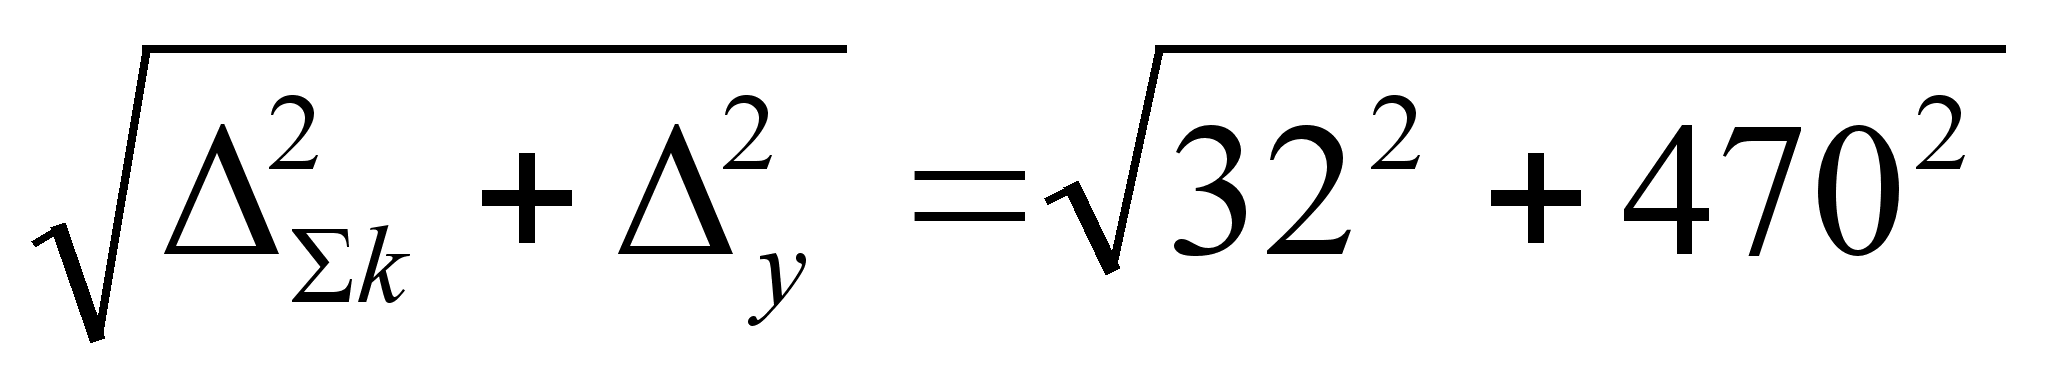 =471мкм,
Где к – общее отклонение оси от прямолинейности;
к = 2кlк = 244=32 мкм,
здесь lк – размер от сечения , для которого определяется кривизна до
торца заготовки , равный lк= 4 мм ; к – удельная кривизна, к = 4мкм на 1мм длины [1, c.181] ;
y – смещение оси заготовки в результате погрешности центрования;
y
= 0,25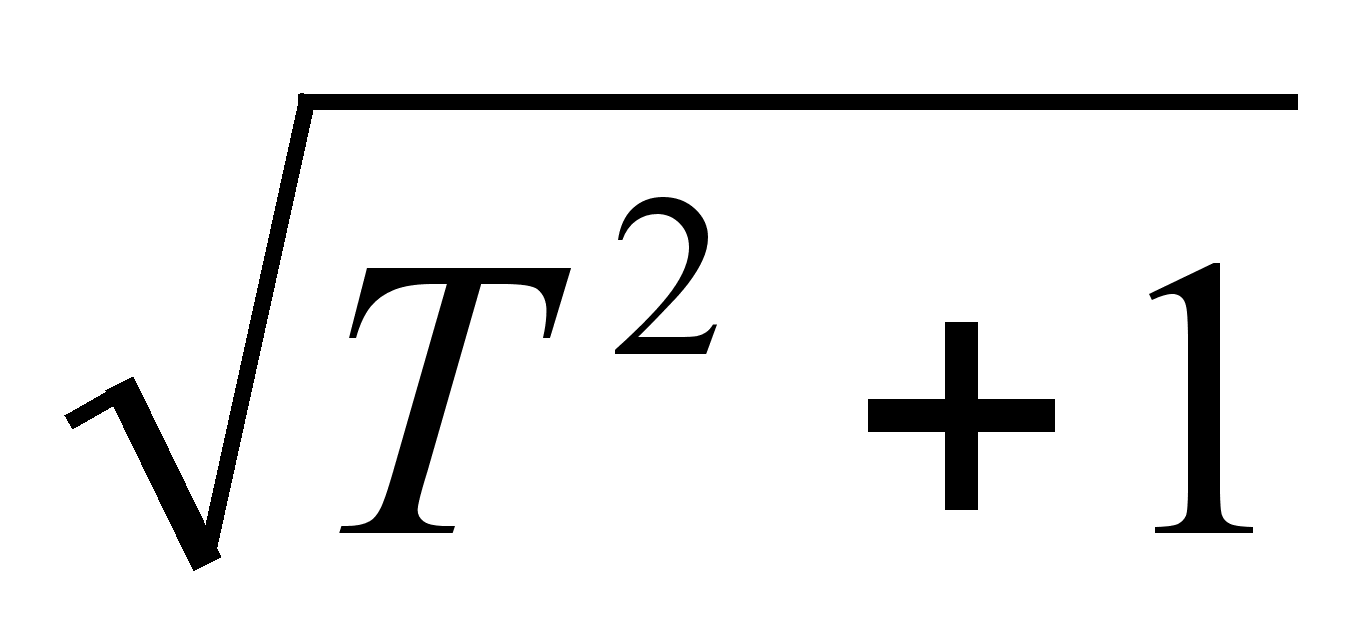 = 0,25
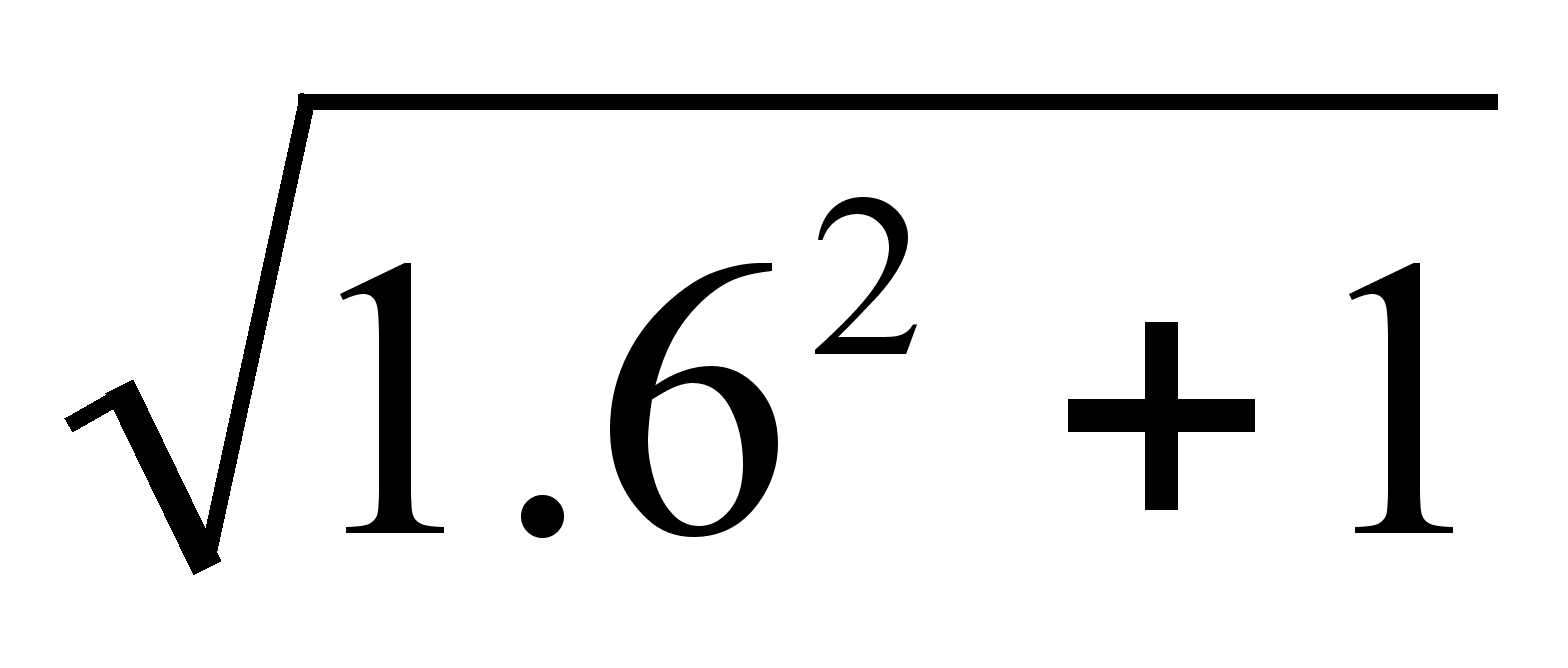 = 0,47 мм
Т = 1,6 – допуск на диаметральный размер базы заготовки, использованной при центровании.
Расчет минимальных припусков на диаметральные размеры для каждого перехода производим по уравнению:
2Zi
min =
2
[(Rz + h)i-1+
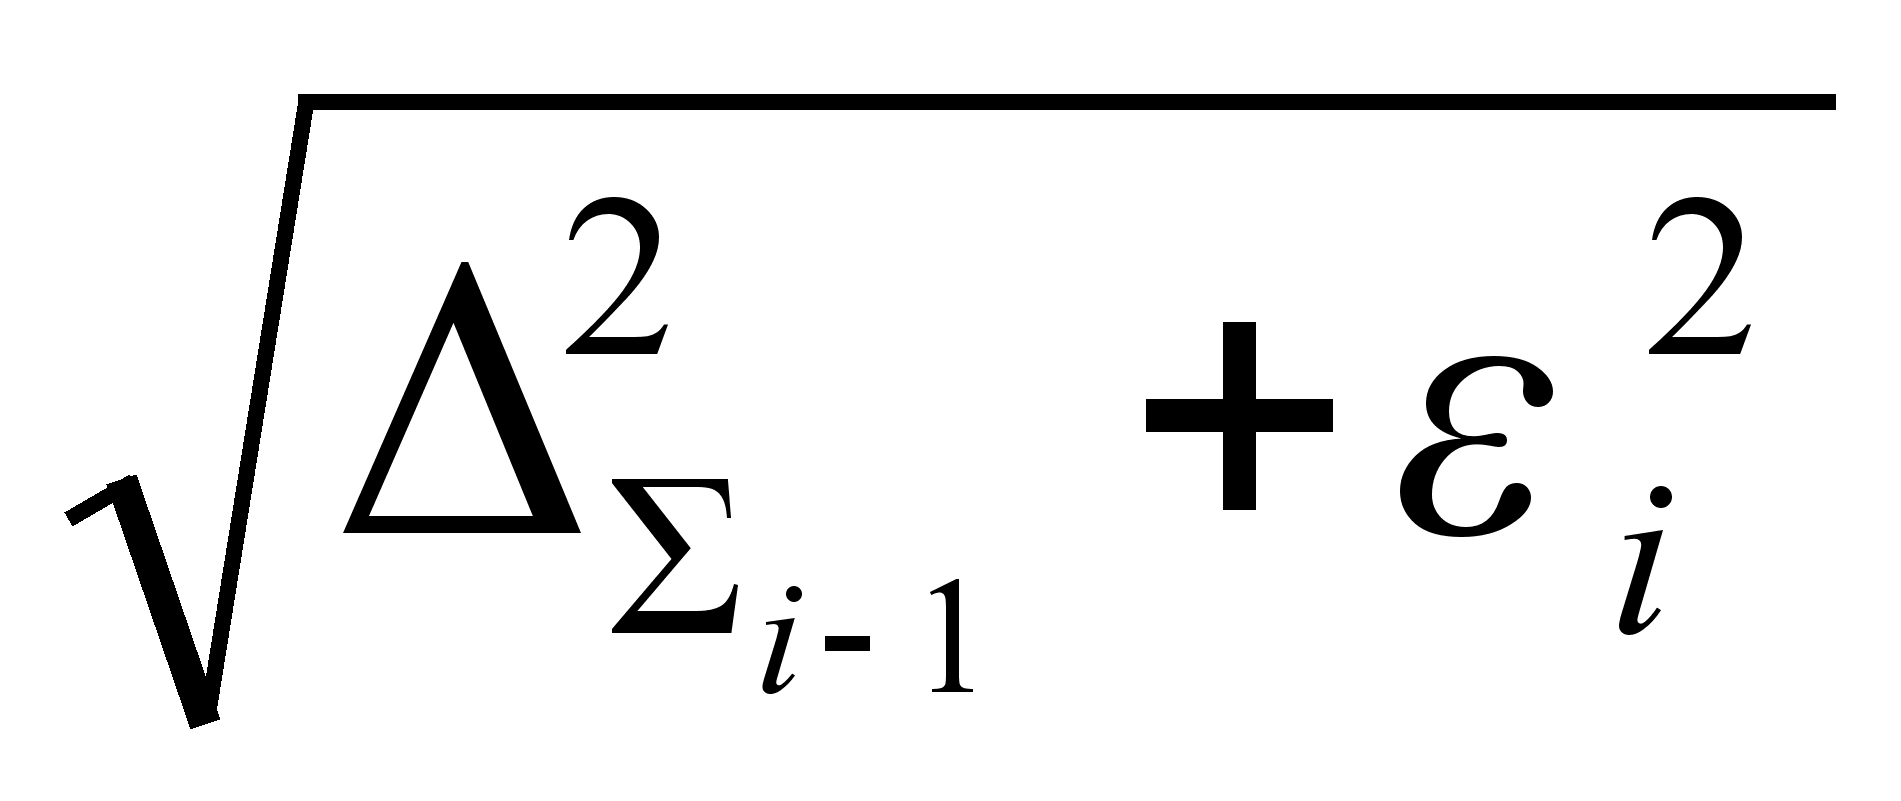 ;
Черновое
растачивание:
2Z
i min=2[(50+50)+
Z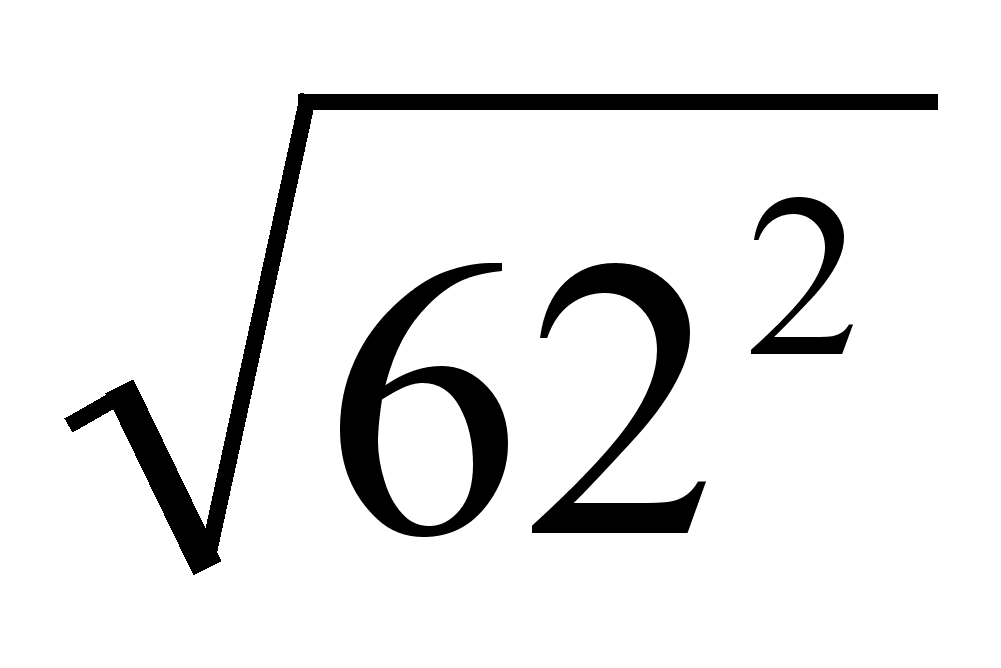 ]=224мкм;
Чистовое растачивание: 2Z i min=2 (30+40) = 140 мкм
Расчет наименьших расчетных размеров по технологическим переходам производим , складывая значения наименьших предельных размеров , соответствующих предшествующему технологическому переходу , с величиной припуска на выполняемый переход:
52+0,03=52,03 мм;
52,03+0,140=52,17 мм;
52,17+0,224=52,39 мм;
Наименьшие расчетные размеры заносим в графу 7.Наименьшие предельные размеры (округленные) заносим в графу 10.
Затем определяем наибольшие предельные размеры по переходам:
52+0,020 =52,02 мм;
52,03+0,12=52,15 мм;
52,17+0,39 = 52,56 мм;
Результаты расчетов заносим в графу 9.
Расчет фактических максимальных и минимальных припусков по переходам производим , вычитая соответственно значения наибольших и наименьших предельных размеров , соответствующих выполняемому и предшествующему технологическим перехода :
Максимальные припуски :
52,15-52,02=0,13мм;
52,56-52,15=0,41мм;
Припуск на сверление не определяется .
Минимальные припуски:
52,03-52=0,03мм;
52,20-52,03=0,17мм;
Результаты расчетов заносим в графу 11 и 12.
|
Маршрут обраб. Поверхн. 52+0,03 |
Элементы припуска,мкм |
Расчетные величины |
Допуск на выполн размеры,мкм |
Принятые(округленные) размеры заготовки по переходам,мм |
Предельный припуск,мкм |
||||||
|
Rz |
h |
|
|
Zi,мкм |
Миним. диаметра,мм |
Наиб.е |
Наим. |
Zmаx |
Zmin |
||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
|
Сверле-ние |
50 |
50 |
471 |
- |
- |
54,34 |
460 |
52,56 |
54,3 |
- |
- |
|
Черновое растачи-вание |
30 |
40 |
- |
- |
224 |
52,39 |
390 |
52,15 |
52,4 |
0,41 |
0,17 |
|
Чистовое растачи-вание |
5 |
10 |
- |
- |
140 |
52,17 |
120 |
52,02 |
52,2 |
0,13 |
0,03 |
Расчет общих припусков производим по уравнениям:
Наибольшего припуска: Z0max=Zmax =0.41+0.13 = 0.54 мм;
Наименьшего припуска: Z0min = Zmin = 0.03+0.17 =0.2 мм.
9. Расчет режимов резания.
9.1 Расчет режимов резания раасчетно-аналитическим методом.
Операция 015. Переход 4. Обработка отверстия 52+0,03мм под подшипник.
Обработка состоит из чернового растачивания и чистового растачивания. Назначим режимы резания для чистовой обработки.
1.Технические характеристики станка 16К20Ф3 :
Наибольший диаметр обрабатываемой заготовки :
над станиной ………………………………………………. 400
над суппортом……………………………………………… 220
Частота вращения шпинделя, мин-1……………………….12,5-2000
Число скоростей шпинделя…………………………….…..22
Подача суппорта,мм/мин:
Продольная…………………………………………………..3-1200
Поперечная…………………………………………………..1,5-600
Мощность электродвигателя главного привода,кВт……...10
2.Инструментальный материал (пластины с механическим креплением из твердого сплава) Т15К6;
3.Инструмент – расточной резец с механическим креплением твердосплавных пластин.
4.Подача СОЖ – в зону резания.
5.Глубина резания t = 0.5 мм
6.Подача 0.1мм/об
7.
Скорость резания
V =
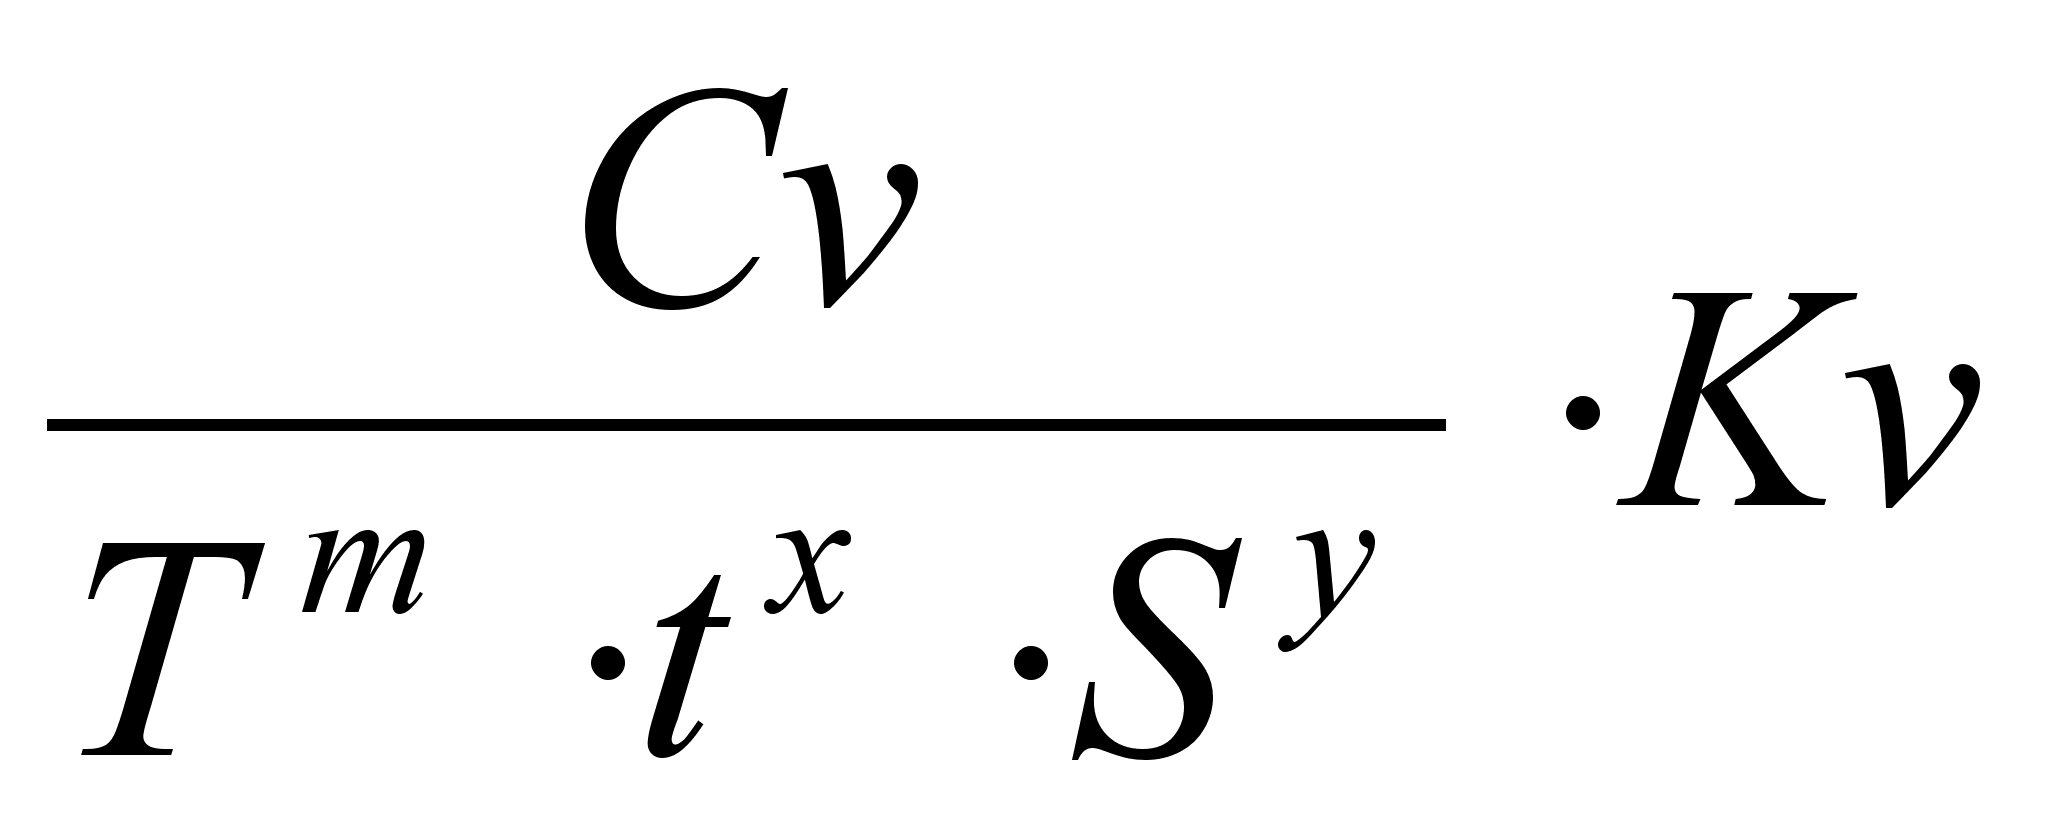 *0,9,
где Т – стойкость инструмента , при одноинструментной обработке Т = 45 мин;
Сv = 420 , x = 0.15 , y = 0.2 [1, c.269] ;
Кv = 0.76;
V = 420*0.9 / 450.2*0.50.15*0.10.2 = 310 м/мин ;
8. Частота вращения шпинделя
n = 1000V / D = 1000*310*0.8 / 3.14 * 52 = 1442 мин-1;
nдейств. = 1271 мин-1;
Vдейств. = D nдейств / 1000 = 3,14*52*1442 / 1000 = 235 м/мин ;
9.Сила резания Pz = 10Cp * tx * Sy * Vn * Kp =
= 10*300*0.5*0.10.75*235-0.15 * 0.8 = 94H;
Мощность резания N = Pz*V / 1020*60 = 94*235 / 1020*60= =0.36кВт;
Nст = Nд* = 10*,8 =8кВт , - КПД ;
0,36 < 8 , т.е . режимы удовлетворимые.
9.2 Расчет режимов резания методом линейного программирования.
Операция О15 . Переход 3 . Чистовая обработка торца (точение) .
Преобразование ограниченй и приведение их к линейному виду.
По режущим свойствам инструмента (по допустимому периоду стойкости Т , мин) .
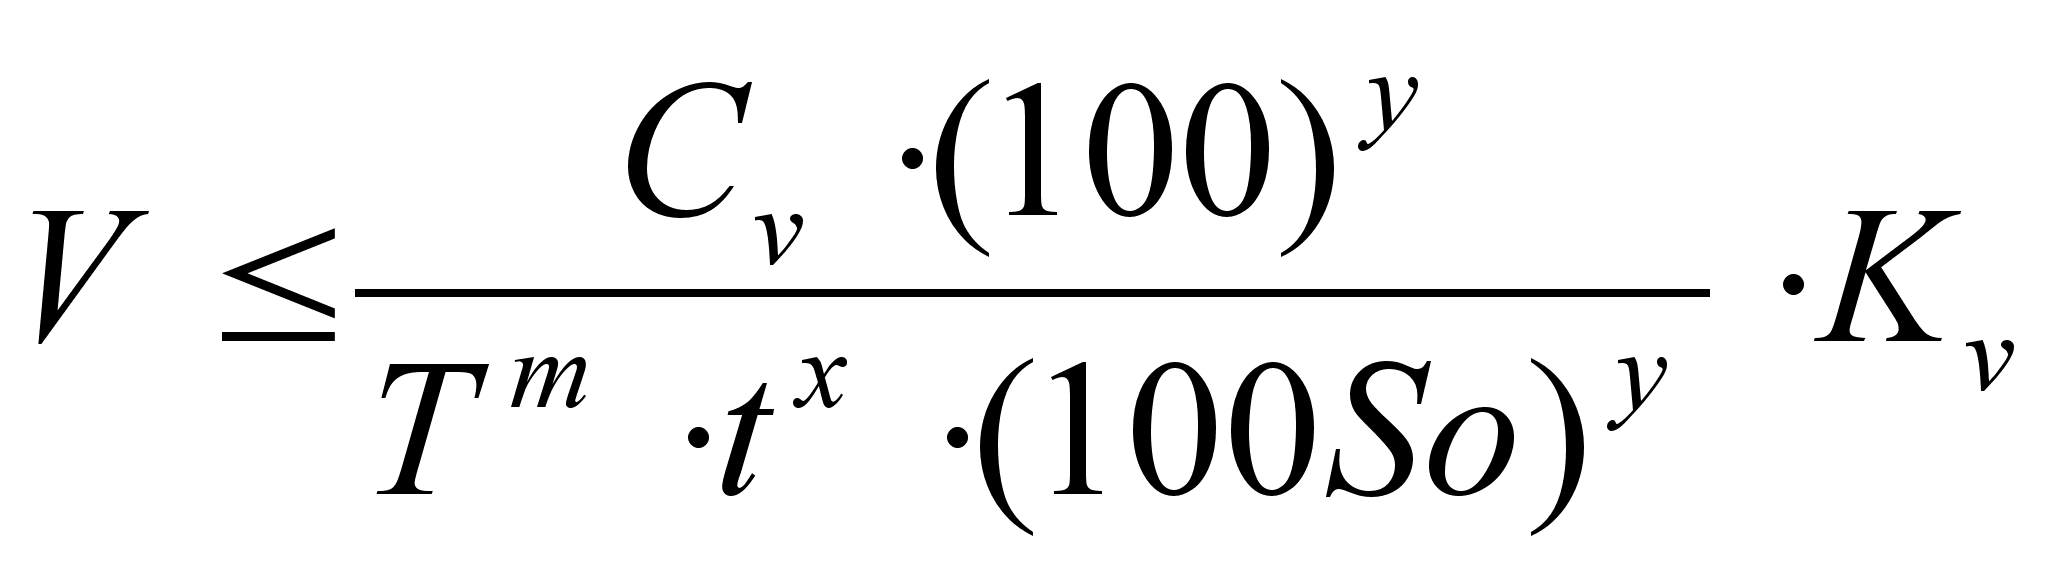 ;
где
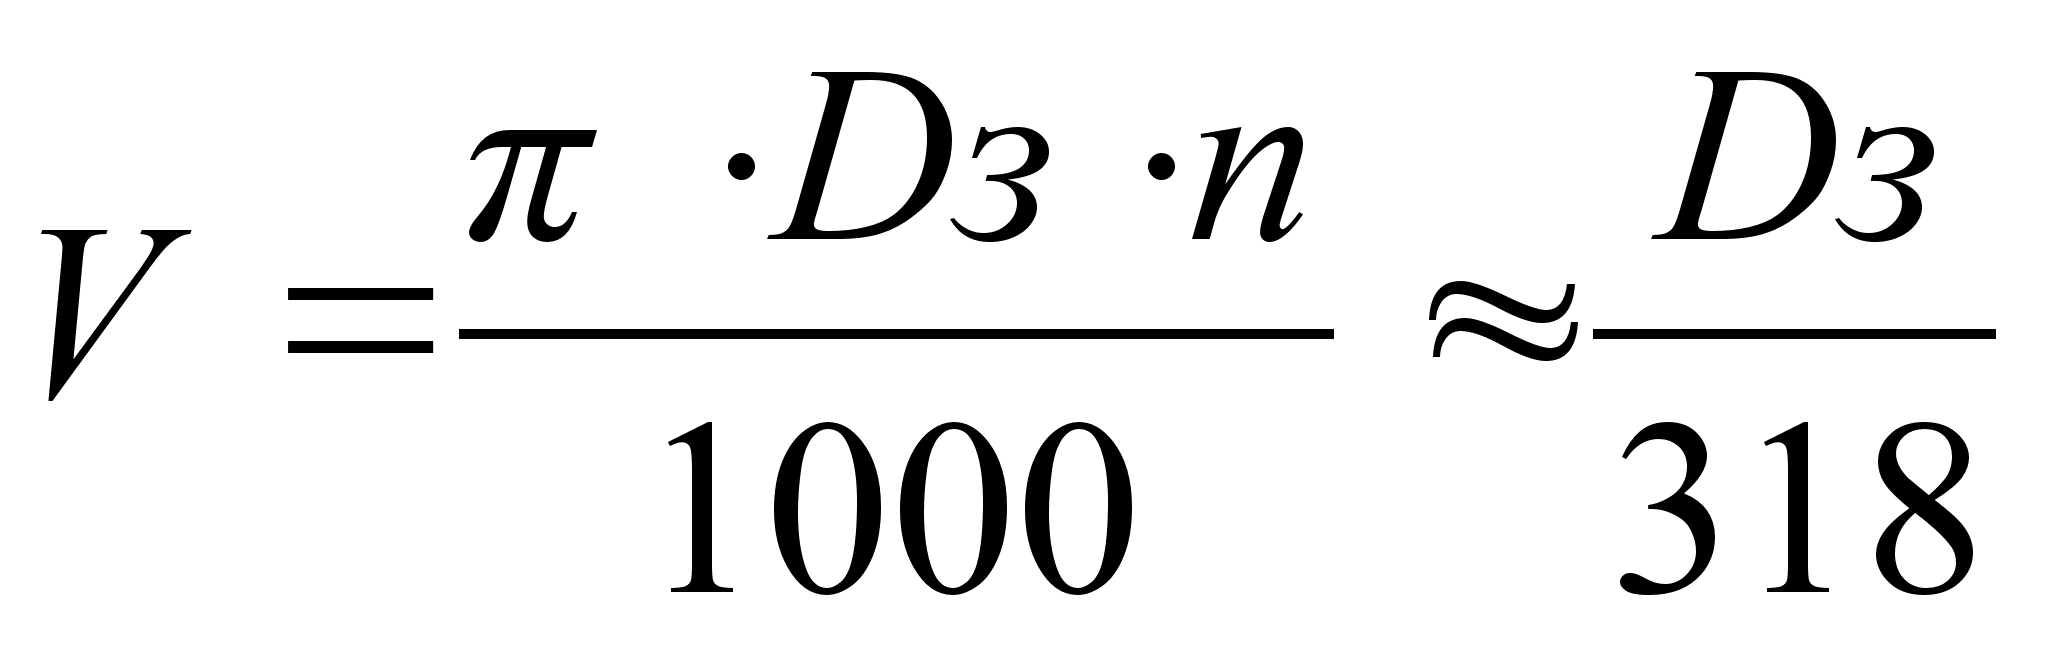 .
n (100So)ytx 318Cv100yKv / TmDз ;
Для приведения к линейному виду это выражение логарифмируется
ln n + y ln (100So) + x ln t b1 , где b1 = ln (318Cv100yKv / TmDз) ;
С v =350 , x = 0.15 , y = 0.35 , m = 0.2 [ 1, c.269 ] ; T = 45 мин ;
Kv = KмvКпvKиv = Kr (750/в)Nv КпvKиv = 0.8 (750/600)1.50.91 =
=1.006;
b1 = ln(318*350*1000.35*1.006/450.2*95) = 7.9;
ln n = X1 , ln (100So) = X2 , ln t = X3 ;
уравнение 1 принимает форму
1. X1 + 0.35X2 + 0.15X3 7.9
По мощности главного привода станка.
Мощность , потребная на резание не может быть больше , чем
мощность , обеспечиваемая на шпинделе станка двигателем главного
привода :
Nэ Nшп = Nд , где
Nэ – эффективная мощность , потребная на резание ,кВт ;
Nшп – мощность на шпинделе станка ,кВт ;
Nд – мощность двигателя станка , кВт ;
- КПД привода главного движения = 0,8 ;
так как Nэ = PzV / 60 1020 ,
Pz = 10Cp*tx(100So)y*Kp(100)-y , где Pz – главная составляющая силы резания , Н ,
То после подстановки и решения относительно n,So и t получается
(1+n)X1
+ yX2 + xX3
b2 , где b2 = ln
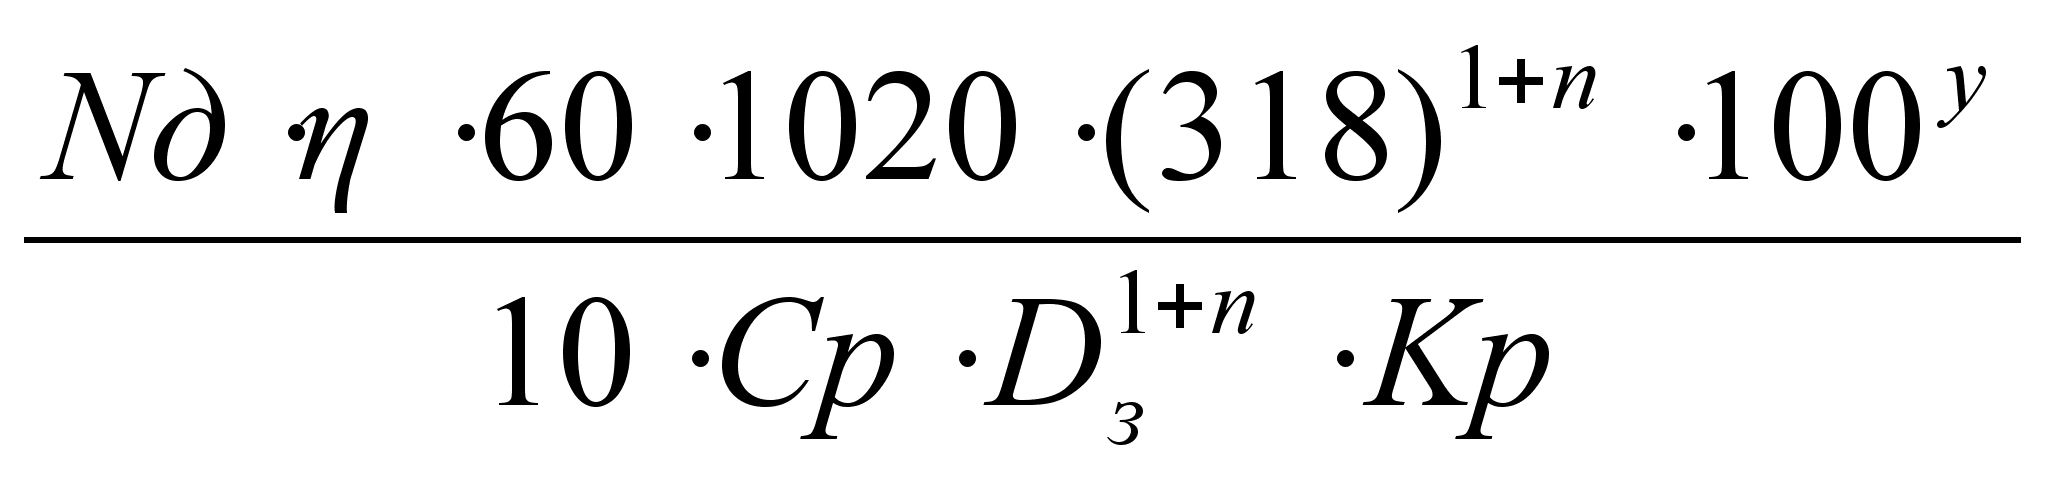 ;
Кмр = (600/750)0,75 = 0,85 ; (1, с. 264)
Кр = КмрКрКрКрКrр =0,85*1*1,1*1*0,93 = 0,8 ;
Ср = 300 (1 , с.273) ; Dз = 95 мм , n = -0.15 , Nд = 10 кВт ,
b2 = ln (10*0,8*60*1020*(318)1-0,15*1000,75 / 10*300*951-0,15*0,8 = 9,8;
2. (0.85)X1 + 0.75X2 +X3 9.8
Ограничение по наименьшей частоте вращения шпинделя станка.
Частота вращения шпинделя не может быть меньше минимальной по технической характеристике станка :
n n ст.min ,где n ст.min – наименьшая частота вращения шпинделя
станка , мин-1;
b3 = ln n ст.min = ln12.5 = 2.5 ;
3. X1 2.5
Ограничение по наибольшей частоте вращения шпинделя станка.
n n ст.max ;b4 = ln n ст.max = ln 2000 =7.6
4. X1 7.6
Ограничение по наименьшей подаче станка.
Vs Vs ст.min , b5 = ln Vs ст.min = ln150 =5;
5. X1 + X2 5
Ограничение по наибольшей подаче станка.
Vs Vs ст.max , b6 = ln Vs ст.max =ln60000 =11;
6. X1 + X2 11
Ограничение по прочности державки резца.
Если составляющая Pz силы резания будет больше допустимой величины , то державка резца может согнуться или сломаться. При этом изгибающий момент зависит от величины Pz и вылета державки lд относительно опорной поверхности резцодержателя.
nX1
+ yX2 + xX3
b7 , где b7 =
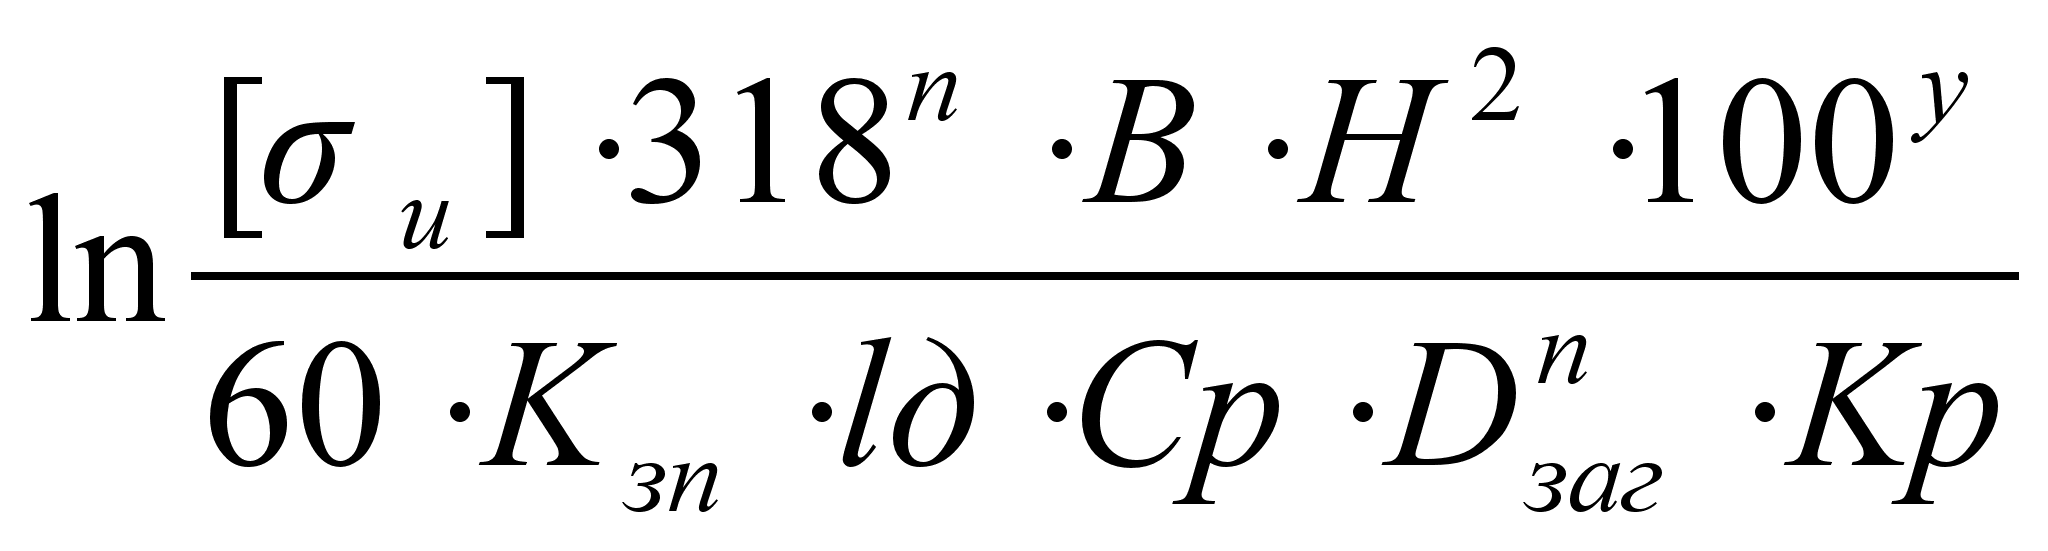 ;
lд = 24мм , В = 16мм, Н = 16мм , Кзп = 2.5 , [и] = 200мПа ; n =-0.15;
b7 = ln ( 200*318-0.15*16*162*1000.75 / 60*2.5*24*300*95-0.15*0.8 ) = =3.2;
–0.15X1 + 0.75X2 + X3 3.2
Ограничение по жесткости державки резца.
Ограничивается стрела прогиба вершины резца f под воздействием
Pz для обеспечения виброустойчивости.
f [f] , [f] = 0. 1мм , f = Pzlд3 / 3EI ;
[f] – допустимая стрела прогиба ;
Е – модуль упругости державки ;
I – полярный момент сечения державки ;
I = BH3 / 12; E = 2.1105H/mm2;
nn
( 100So)y
tx
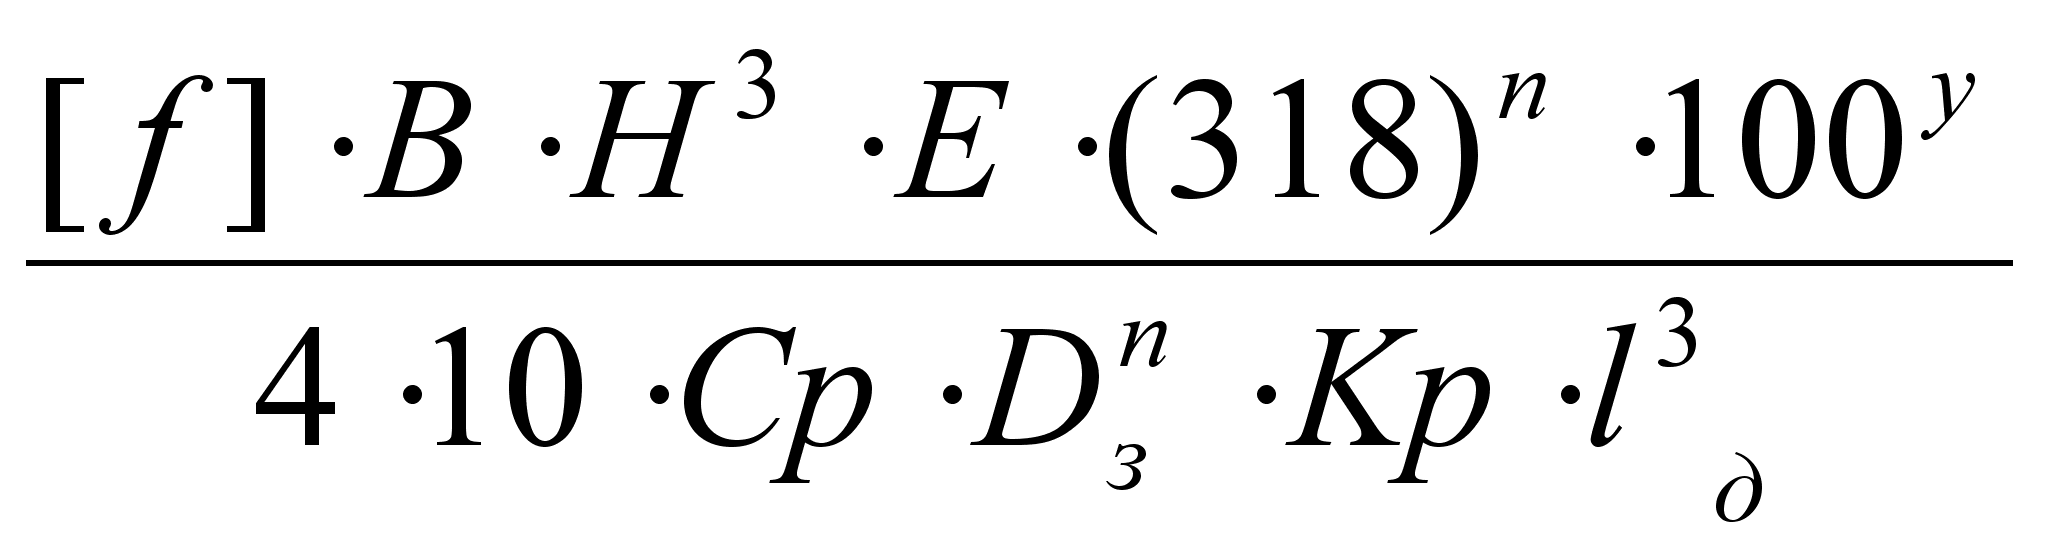 ;
b8
= ln
=
= ln(0. 1*16*163*2.1*105*318-0.15*1000.75 / 40*300*95-0.15*0.8*243) =
= 5.6;
–0.15X1 + 0.75X2 + X3 5.6
Ограничение по прочности механизма подач станка.
Сопоставляется осевая составляющая силы резания Px с силой Psст, максимально допустимой прочностью механизма подач станка :
Px Psст , или ограничивается мощность , расходуемая на движение подачи , мощностью двигателя привода подачи Ns :
PxVs / 60 1020 1000 Ns , Vs = n So;
Px = 10Cp*tx*(100So)y*Vn*Kp*100-y;
nn(100So)ytx
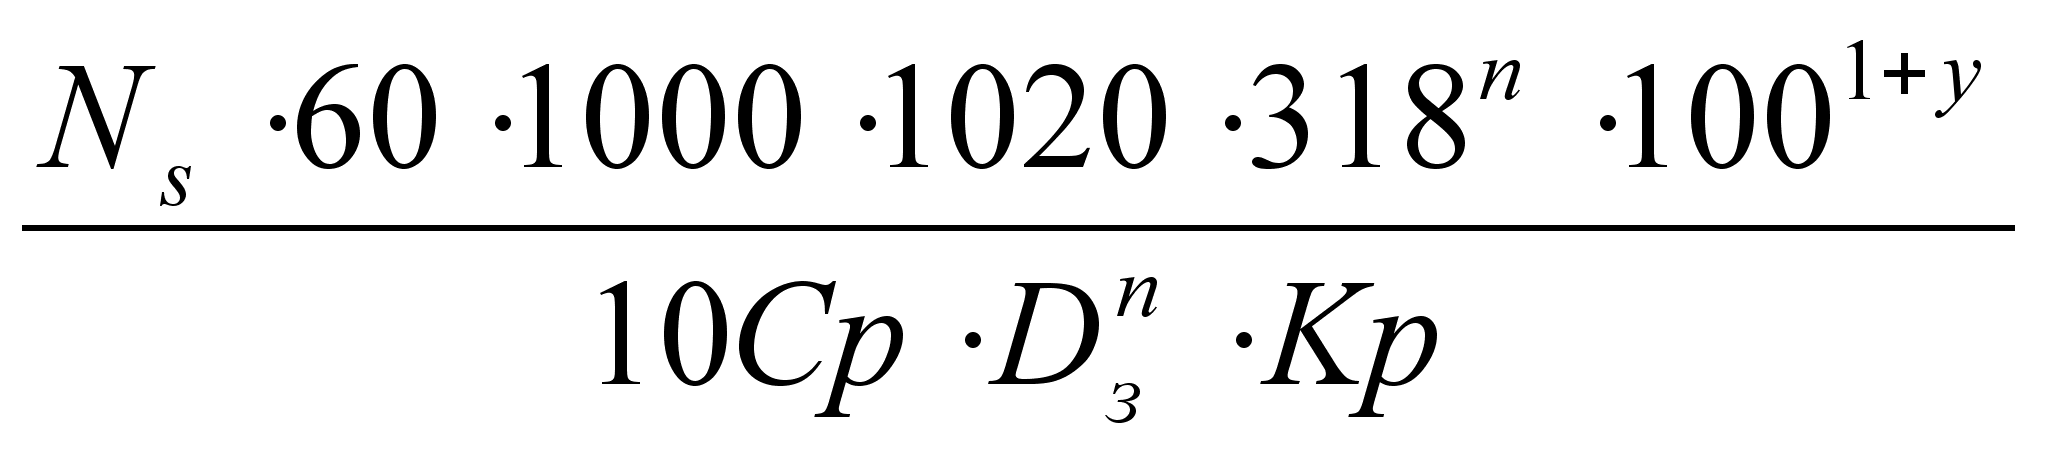 ;
b10
= ln
=
= ln (5.6*60*1000*1020*318-0.15*1001.75 / 10*300*95-0.15*0.8) =
= 19.75 ;
9 . –0.15X1 + 0.75X2 + X3 19.75
1.10 Ограничение по допустимой шероховатости.
Проверяется величина допустимой подачи , обеспечивающей шероховатость поверхности , не превышающую заданного предельного значения Rz :
100So 100So max доп. ;
So max доп. – подача , обеспечивающая допустимую величину Rz;
So
max доп. =
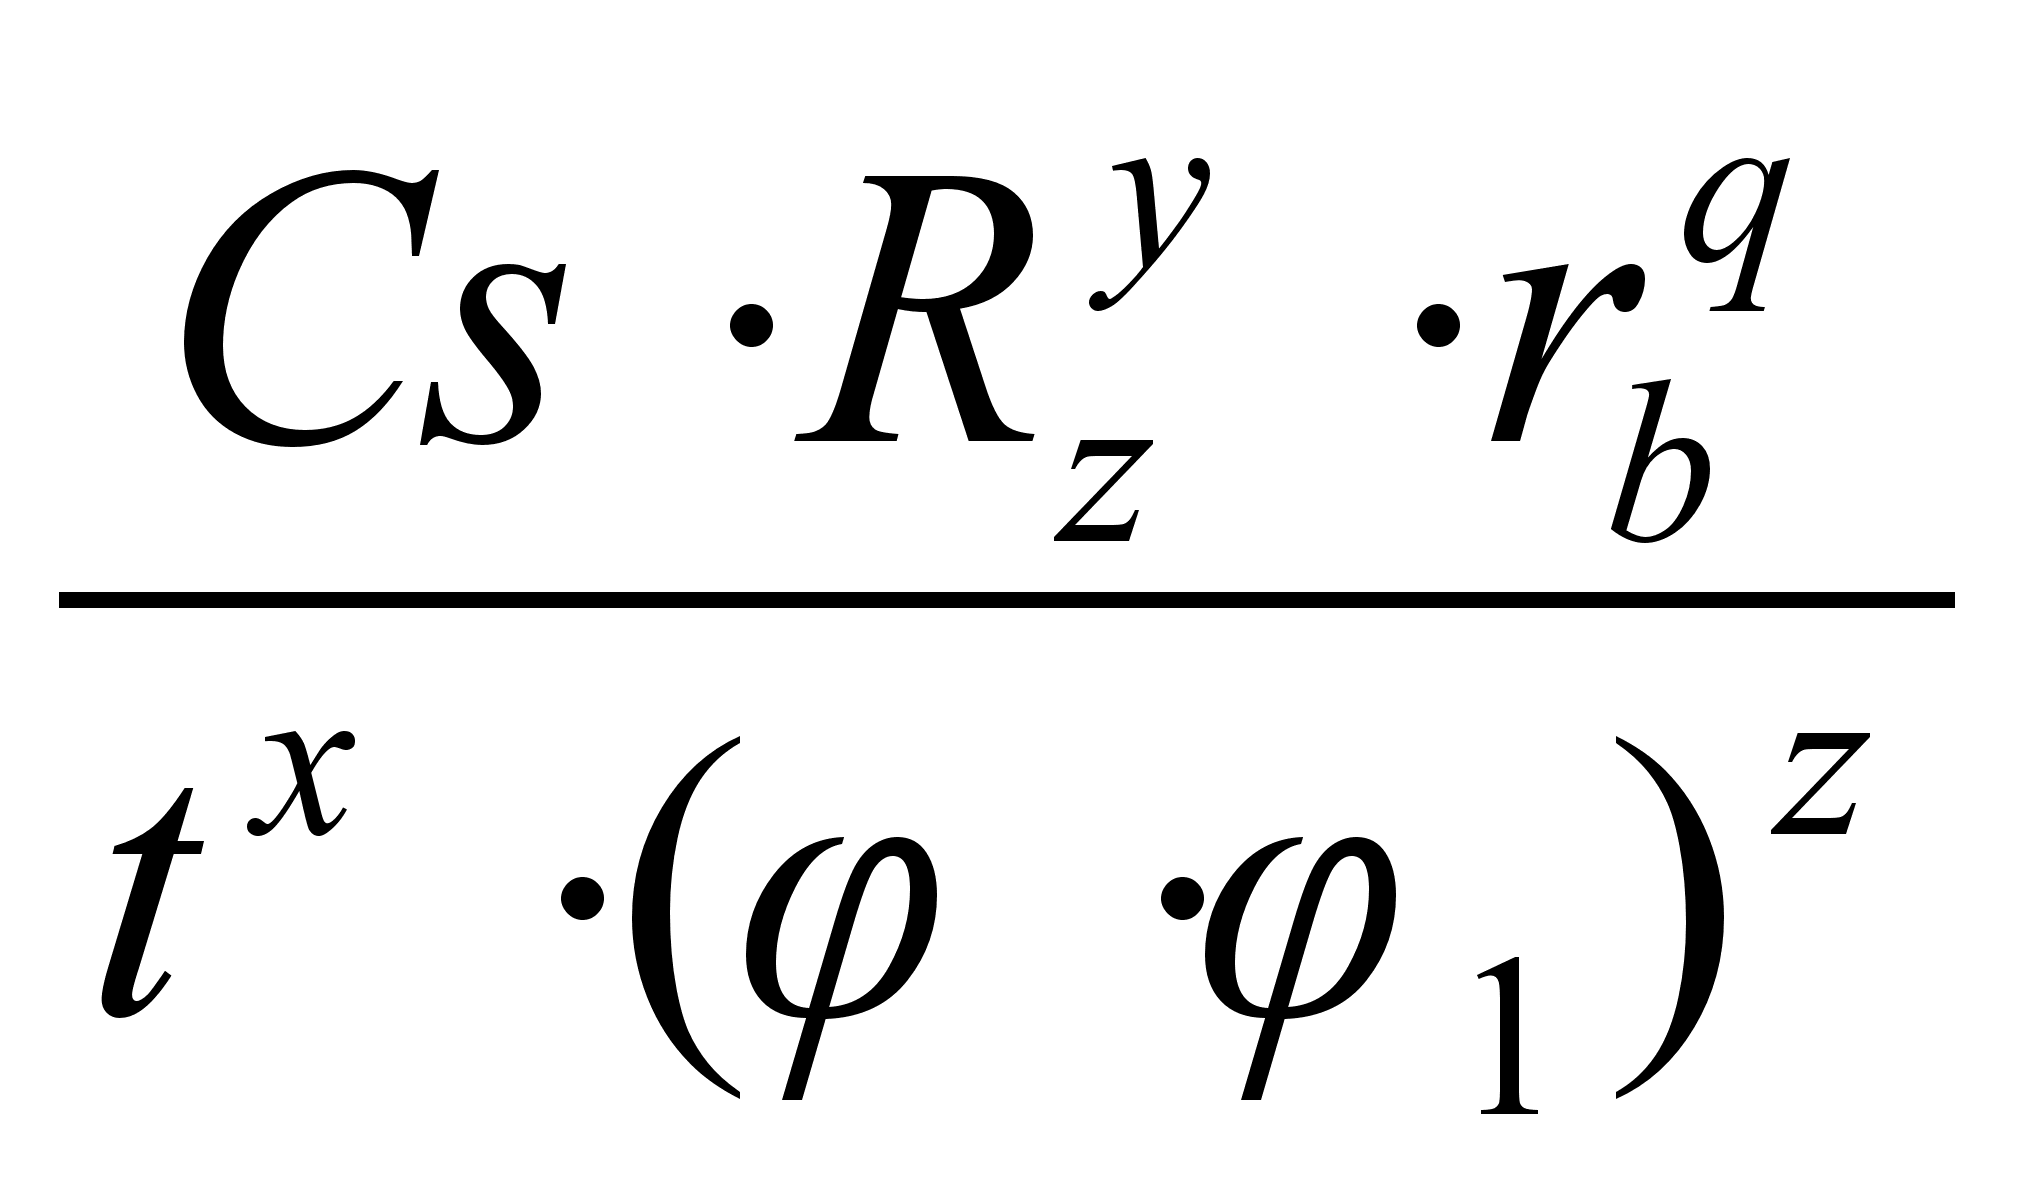 , где
rb – радиус вершины резца ,мм ,
,1 – главный и вспомогательный углы в плане ,
Cs,x,y,q – коэффициент и показатели степени [ 3,c.305];
Cs = 0.045,x = 0.25,y = 1.25,z = 0.5,q = 0.75, rb = 1.6 , = 48, 1 =92;
100So*tx
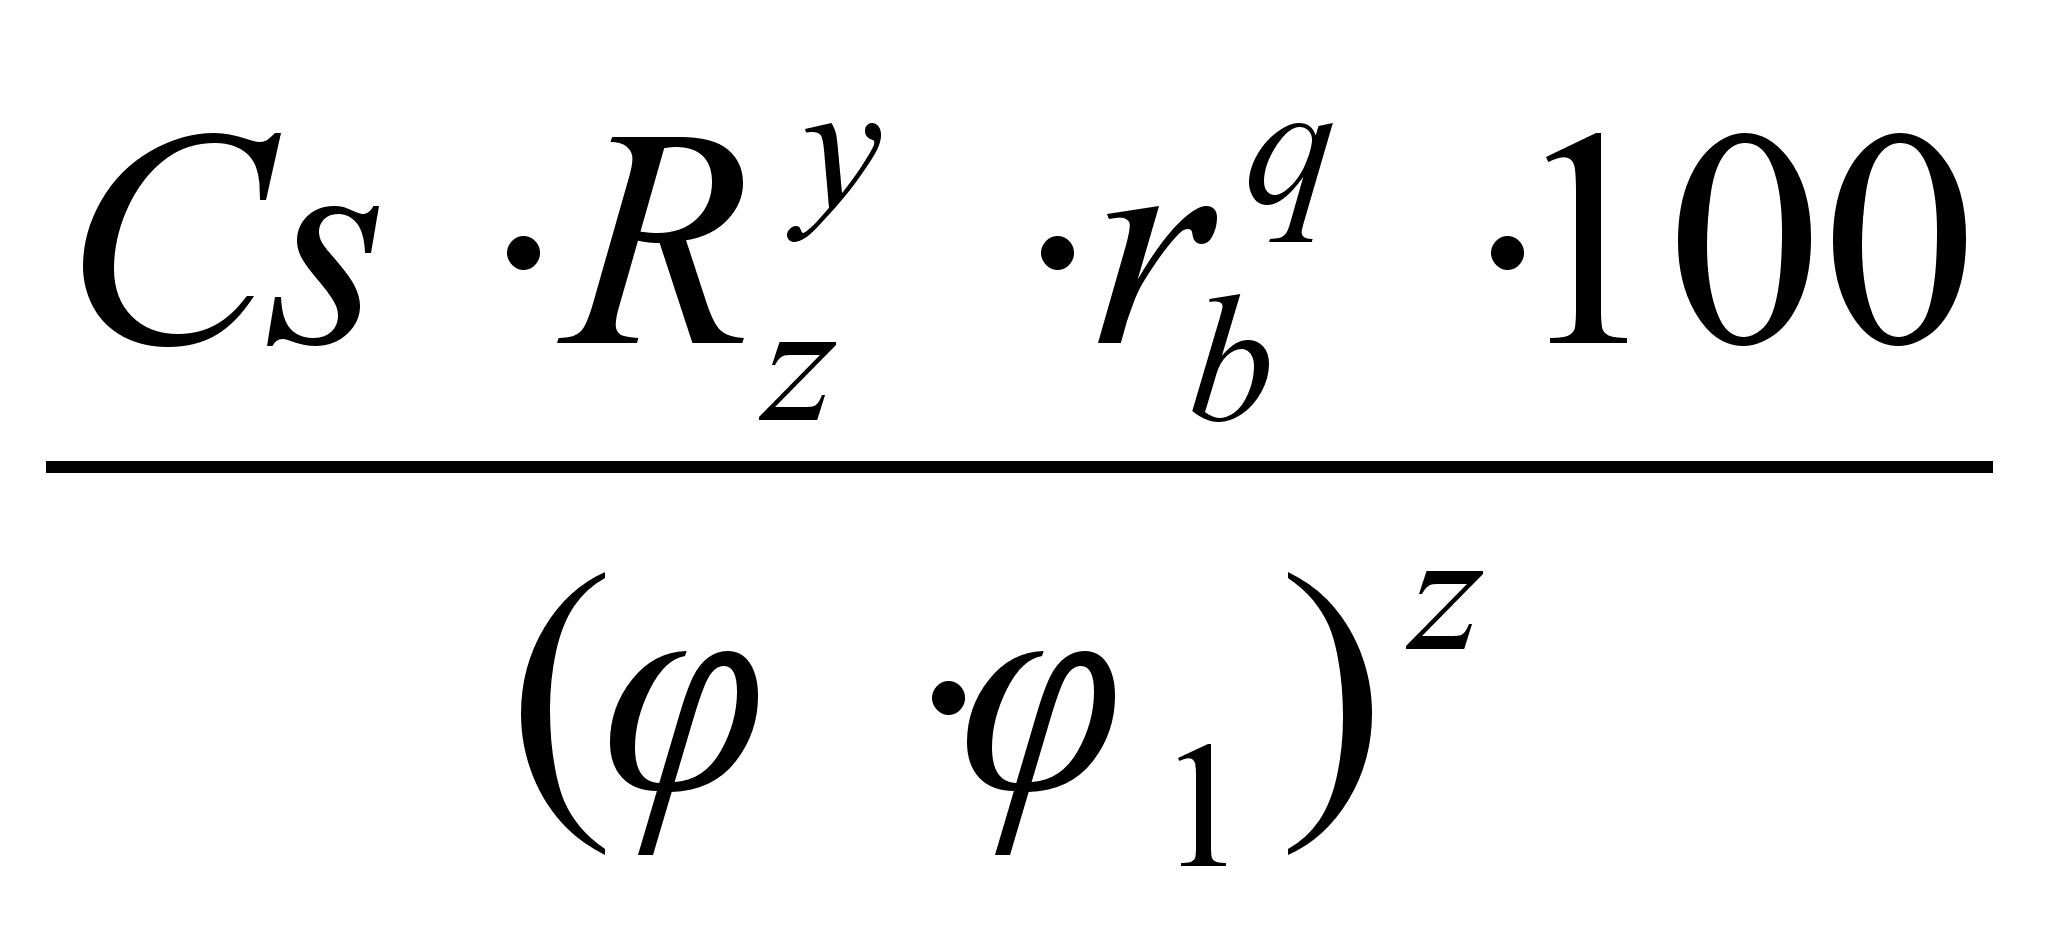 ;
b11
= ln
= ln (0.045*201.25*1.60.75*100
/ (48*92)0.25
) =
= 3.5;
10. X2 + 0.25X3 3.5
1.11Ограничение по прочности пластины из твердого сплава.
Составляющая силы резания Рх не должна превышать допустимую
нагрузку на пластину твердого сплава, чтобы не произошла ее поломка :
Pz Pпл. max ,
где Pпл.мax – максимально допустимая нагрузка на твердосплавную пластину :
Pпл.мax = 10*34*t0.77*C1.35*(sin60/sin)0.8;
C – толщина пластинки твердого сплав,мм ,
- главный угол резца в плане .
Т.о.
nn(100So)ytx-0.77
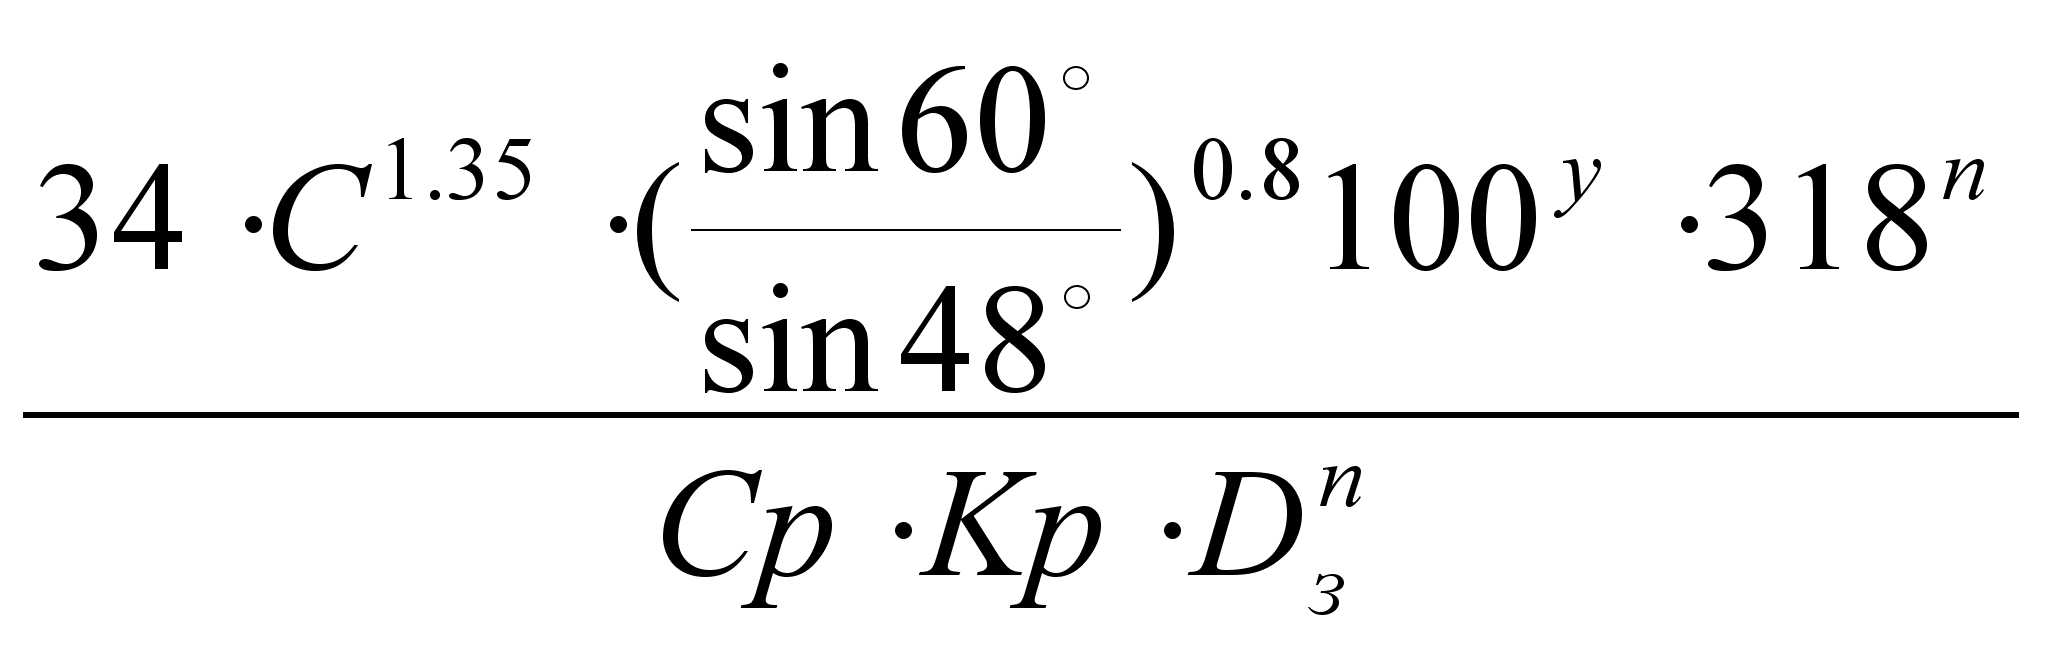 ;
b12
= ln
=
ln (34*6.351.35*1.14*1000.75*318-0.15 / 300*0.8*95-0.15) = 3.94;
11. – 0.15X1 + 0.75X2 + 0.23X3 3.94
Ограничение по допустимой глубине резания.
Глубина резания t не может превышать припуска h на сторону для выбранного метода обработки.
t h ;
b13 = ln h = ln0.5 = -0.7 ;
X3 -0.7
1.13Ограничение по жесткости системы СПИД.
Ограничивается стрела прогиба заготовки fзаг под воздействием радиальной составляющей Py в зависимости от способа крепления заготовки:
fзаг [fзаг] , где fзаг = Py*lз3 / A*Eз*Iз ;
где [fзаг] – максимально допустимая стрела прогиба заготовки, мм,
lз – длина заготовки , мм,
А – коэффициент , зависящий от от схемы закрепления заготовки,
А=30; (крепление консольно в патроне).
Iз – полярный момент инерции заготовки = 0,05Dз4 = 4072531;
Py = 10Cp*tx*(100So)y*Vn*Kp*100-y;
b13
= ln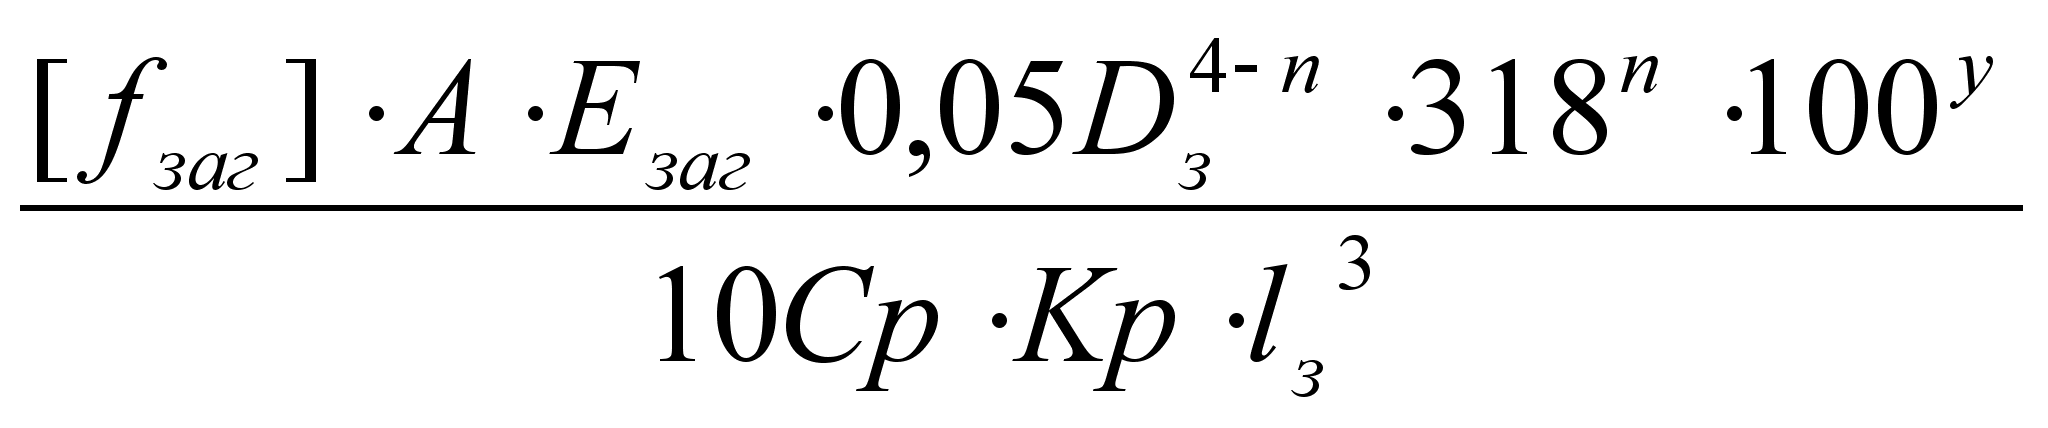 =
= ln (0.3*30*1.2*105*0.05*954+0.15*318-015*1000.75 / 10*300*0.8*413)= =13.5;
13. –015X1 + 0.75X2 + X3 13.5
Из всех ограничений составляется система уравнений:
X
 1
+ 0.35X2 +0.15X3
7.9
0.85X1 + 0.75X2 + X3 9.8
X1 2.5
X1 7.6
X1 + X2 5
X1 + X2 11
–0.15X1 + 0.75X2 + X3 3.2
–0.15X1 + 0.75X2 + X3 5.6
–0.15X1 + 0.75X2 + X3 19.75
X2 + 0.25X3 3.5
–0.15X1 + 0.75X2 + 0.23X3 3.94
X3 -0.7
–0.15X1 + 0.75X2 + X3 13.5
X 1
+ X2 + X3
max , отсюда Х3 = -0,7;
X1 + 0.35X2 8
1.13X1 + X2 14
X1 2.5
X1 7.6
X1 + X2 5
X1 + X2 11
-X1 + 5X2 22
-X1 + 5X2 38
-X1 + 5X2 132.4
X2 3.7
-X1 + 5X2 4.1
-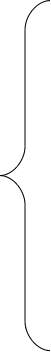 X1
+ 5X2
14.2
X1 + 0.35X2 8
1.13X1 + X2 14
X1 2.5
X1 7.6
X1 + X2 5
X1 + X2 11
X2 3.7
-X1 + 5X2 4.1
Для того , чтобы построить графики уравнений , преобразуем выражения:
x1 = 8 – 0.35x2; x1 =7.6; x1 = 5 – x2;
x2 = 14 – 1.13x1; x1 = 11 – x2;
x1 = 2.5; x2 = 3.7 ; x2 = 0.8 + x1/5 ;
Оптимальную точку находим, используя Microsoft Excel.
Х1 = 6,7 , n = ex1 = 812 мин-1 ;
Х2 = 3,7 , So = ex2/100 = 0.4 мм/об ;
t =