Экономика и организация производства
Формулы для расчета:
При выполнении операций на параллельных рабочих местах:
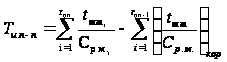 , (3.30)
При передаче изделий транспортными партиями:

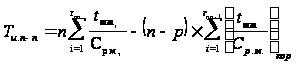 , (3.31)
где.
 время на выполнение
наиболее короткой
операции.
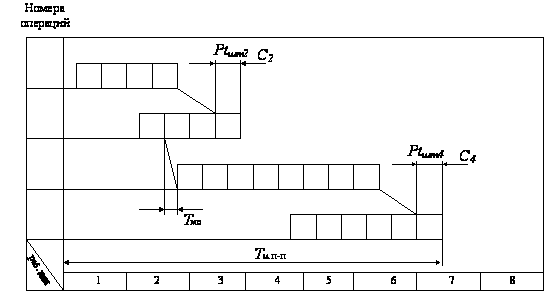
Рисунок 3.15 Параллельно-последовательный вид движения деталей
Производственный цикл изготовления партии деталей включает не только операционный цикл, но и естественные процессы и перерывы, связанные с режимом работы, и другие составляющие. В этом случае длительность цикла для рассмотренных видов движения определяется по формулам:
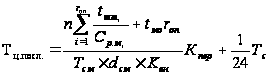 , (3.32)
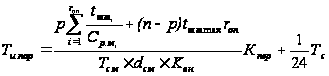 , (3.33)
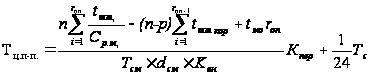 , (3.34)
где rоп количество технологических операций; Ср.м. количество параллельных рабочих мест, занятых изготовлением партии деталей на каждой операции; tмо время межоперационного пролеживания между двумя операциями, ч; Тсм длительность одной рабочей смены, ч; dсм число смен; Кв.н планируемый коэффициент выполнения норм на операциях; Кпер коэффициент перевода рабочего времени в календарное; Те длительность естественных процессов.
Расчет длительности цикла сложного процесса
 Производственный
цикл изделия
включает циклы
изготовления
деталей, сборки
узлов и готовых
изделий, испытательных
операций. При
этом принято
считать, что
различные
детали изготавливаются
одновременно.
Поэтому в
производственный
цикл изделия
включается
цикл наиболее
трудоемкой
(ведущей) детали
из числа тех,
которые подаются
на первые операции
сборочного
цеха. Длительность
производственного
цикла изделия
(Тцп) может
быть рассчитана
по формуле:
Тц.п.=Тц.д.+Тц.б , (3.35)
где Тц.д длительность производственного цикла изготовления ведущей детали, календ. дн.;
Тц.б длительность производственного цикла сборочных и испытательных работ, календ. дн.
Для определения длительности цикла сложного производственного процесса может быть использован графический метод. Для этого составляется цикловой график. Предварительно устанавливаются производственные циклы простых процессов, входящих в сложный. По цикловому графику анализируется срок опережения одних процессов другими и определяется общая продолжительность цикла сложного процесса производства изделия или партии изделий как наибольшая сумма циклов связанных между собой простых процессов и межоперационных перерывов. На рис. 3.16 приведен цикловой график сложного процесса. На графике справа налево в масштабе времени откладываются циклы частичных процессов, начиная от испытаний и кончая изготовлением деталей.
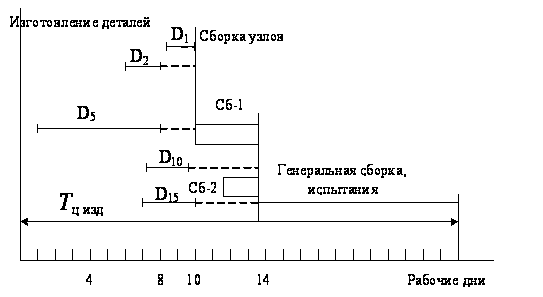
Рисунок 3.16 Цикловой график сложного производственного процесса.
3.4.4 Организация производственного процесса в пространстве. Производственная структура предприятия
Сочетание частей производственного процесса в пространстве обеспечивается производственной структурой предприятия. Под производственной структурой понимаются совокупность производственных единиц предприятия, входящих в его состав, а также формы взаимосвязей между ними, то есть это, по существу, – форма организации производственного процесса. В современных условиях производственный процесс может рассматриваться в двух его разновидностях:
как процесс материального производства с конечным результатом товарной продукцией;
как процесс проектного производства с конечным результатом научно-техническим (инновационным) продуктом.
Характер производственной структуры предприятия зависит от видов его деятельности, основными из которых являются следующие: научно-исследовательская, производственная, научно-производственная, производственно-техническая, управленческо-хозяйственная.
Приоритет соответствующих видов деятельности определяет структуру предприятия, долю научных, технических и производственных подразделений, соотношение численности рабочих, специалистов, руководителей и служащих.
Состав подразделений предприятия, специализирующегося на производственной деятельности, определяется особенностями конструкции производимой продукции и технологии ее изготовления, масштабами производства, специализацией предприятия и сложившимися кооперированными связями. На рис. 3.17 представлена схема взаимосвязей факторов, определяющих производственную структуру предприятия.
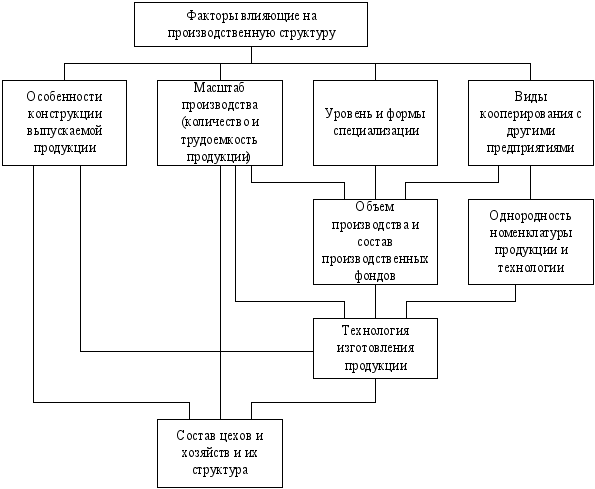
Рисунок 3.17 Факторы, влияющие на производственную структуру предприятия
Кроме того, на производственную структуру как предприятия в целом, так и его подразделений существенное влияние оказывают различного рода требования – градостроительные, пожарной, радиационной, экологической безопасности, санитарные, гигиенические и т.п. нормы. Большое влияние на структуру предприятия оказывает и форма собственности – государственная, частная, акционерная или арендная.
В настоящее время широкое распространение получили различные формы организации предприятий; существуют малые, средние и крупные предприятия, производственная структура каждого из них обладает соответствующими особенностями.
Производственная структура малого предприятия отличается простотой. Она, как правило, имеет минимум или не имеет вовсе внутренних структурных производственных подразделений. На малых предприятиях незначителен аппарат управления, широко применяется совмещение управленческих функций.
Структура средних предприятий предполагает выделение в их составе цехов, а при бесцеховой структуре участков. Здесь уже создаются минимально необходимые для обеспечения функционирования предприятия собственные вспомогательные и обслуживающие подразделения, отделы и службы аппарата управления.
Крупные предприятия в обрабатывающей промышленности имеют в своем составе весь набор производственных, обслуживающих и управляющих подразделений.
На основе производственной структуры разрабатывается генеральный план предприятия. Под генеральным планом понимается пространственное расположение всех цехов и служб, а также транспортных путей и коммуникаций на территории предприятия. При разработке генерального плана обеспечивается прямоточность материальных потоков. Цехи должны быть расположены соответственно последовательности выполнения производственного процесса. Службы и цехи, связанные между собой, необходимо размещать в непосредственной близости.
Производственные структуры объединений в современных условиях претерпевают существенные изменения. Для производственных объединений в обрабатывающей промышленности, в частности в машиностроении, характерны следующие направления совершенствования производственных структур:
концентрация производства однородной продукции или выполнения однотипных работ в единых специализированных подразделениях предприятия;
углубление специализации структурных подразделений предприятий производств, цехов, филиалов;
интеграция в единых научно-производственных комплексах работ по созданию новых видов продукции, ее освоению в производстве и организации выпуска в необходимых для потребителя количествах;
рассредоточение производства на основе создания в составе объединения узкоспециализированных предприятий различных размеров;
преодоление сегментации в построении производственных процессов и создание единых потоков изготовления продукции без выделения цехов, участков;
универсализация производства, заключающаяся в выпуске разной по назначению продукции, комплектуемой из однородных по конструкции и технологии узлов и деталей, а также в организации производства сопутствующих изделий;
широкое развитие кооперации по горизонтали между предприятиями, входящими в разные объединения, в целях сокращения издержек производства за счет увеличения масштабов выпуска однотипной продукции и полной загрузки мощностей.
Создание и развитие крупных объединений вызвало к жизни новую форму производственной структуры, характеризуемую выделением в их составе специализированных производств оптимального размера, построенных по принципу технологической и предметной специализации. Такая структура предусматривает также максимальную концентрацию заготовительных, вспомогательных и обслуживающих процессов. Типовая структура машиностроительного производства приведена на рис. 3.18.
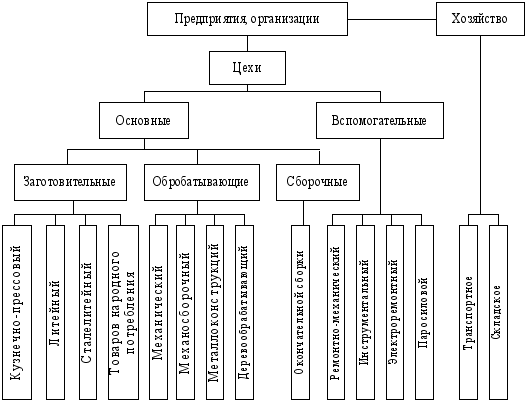
Рисунок 3.18 Типовая структура производства.
Вопросы и задания для обсуждения:
Что такое производственный процесс?
Назовите виды производственных процессов.
Что такое производственная операция? Назовите виды операций.
Назовите и прокомментируйте принципы организации производственных процессов.
Что Вы понимаете под производственным циклом?
Назовите элементы производственного цикла. Как определяется его структура?
Какие виды движения предметов труда в производственном процессе Вы знаете?
Как при изменении вида движения предметов труда изменяется продолжительность производственного цикла?
Что Вы понимаете под производственной структурой предприятия, цеха?
От чего зависит производственная структура предприятия?
Что такое генеральный план предприятия?
3.5 Типы производства и их технико-экономическая характеристика
3.5.1 Общая характеристика типов производства
Тип производства определяется комплексной характеристикой технических, организационных и экономических особенностей производства, обусловленных широтой номенклатуры, регулярностью, стабильностью и объемом выпуска продукции. Основным показателем, характеризующим тип производства, является коэффициент закрепления операций Кз. Коэффициент закрепления операций для группы рабочих мест определяется как отношение числа всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест:
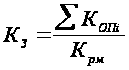 , (3.36)
где КОПi число операций, выполняемых на i-м рабочем месте;
Крм количество рабочих мест на участке или в цехе.
Различают три типа производства: единичное, серийное, массовое.
Единичное производство характеризуется малым объемом выпуска одинаковых изделий, повторное изготовление и ремонт которых, как правило, не предусматриваются. Коэффициент закрепления операций для единичного производства обычно выше 40.
Серийное производство характеризуется изготовлением или ремонтом изделий периодически повторяющимися партиями. В зависимости от количества изделий в партии или серии и значения коэффициента закрепления операций различают мелкосерийное, среднесерийное и крупносерийное производство.
Для мелкосерийного производства коэффициент закрепления операций от 21 до 40 (включительно), для среднесерийного производства от 11 до 20 (включительно), для крупносерийного производства от 1 до 10 (включительно).
Массовое производство характеризуется большим объемом выпуска изделий, непрерывно изготовляемых или ремонтируемых продолжительное время, в течение которого на большинстве рабочих мест выполняется одна рабочая операция. Коэффициент закрепления операций для массового производства принимается равным 1.
Рассмотрим технико-экономические характеристики каждого из типов производства.
Единичное и близкое к нему мелкосерийное производства характеризуются изготовлением деталей большой номенклатуры на рабочих местах, не имеющих определенной специализации. Это производство должно быть достаточно гибким и приспособленным к выполнению различных производственных заказов.
Технологические процессы в условиях единичного производства разрабатываются укрупнено в виде маршрутных карт на обработку деталей по каждому заказу; участки оснащаются универсальным оборудованием и оснасткой, обеспечивающей изготовление деталей широкой номенклатуры. Большое разнообразие работ, которые приходится выполнять многим рабочим, требует от них различных профессиональных навыков, поэтому на операциях используются рабочие-универсалы высокой квалификации. На многих участках, особенно в опытном производстве, практикуется совмещение профессий.
Организация производства в условиях единичного производства имеет свои особенности. Ввиду разнообразия деталей, порядка и способов их обработки производственные участки строятся по технологическому принципу с расстановкой оборудования по однородным группам. При такой организации производства детали в процессе изготовления проходят через различные участки. Поэтому при передаче их на каждую последующую операцию (участок) необходимо тщательно проработать вопросы контроля качества обработки, транспортирования, определения рабочих мест для выполнения следующей операции. Особенности оперативного планирования и управления заключаются в своевременных комплектации и выполнении заказов, контроле за продвижением каждой детали по операциям, обеспечении планомерной загрузки участков и рабочих мест. Большие сложности возникают в организации материально-технического снабжения. Широкая номенклатура изготовляемой продукции, применение укрупненных норм расхода материалов создают трудности в бесперебойном снабжении, из-за чего на предприятиях накапливаются большие запасы материалов, а это ведет, в свою очередь, к омертвлению оборотных средств.
Особенности организации единичного производства сказываются на экономических показателях. Для предприятий с преобладанием единичного типа производства характерны относительно высокая трудоемкость изделий и большой объем незавершенного производства вследствие длительного пролеживания деталей между операциями. Структура себестоимости изделий отличается высокой долей затрат на заработную плату. Эта доля, как правило, составляет 20-25 %.
Основные возможности улучшения технико-экономических показателей единичного производства связаны с приближением его по технико-организационному уровню к серийному. Применение серийных методов производства возможно при сужении номенклатуры изготовляемых деталей общемашиностроительного применения, унификации деталей и узлов, что позволяет перейти к организации предметных участков; расширении конструктивной преемственности для увеличения партий запуска деталей; группировании близких по конструкции и порядку изготовления деталей для сокращения времени на подготовку производства и улучшения использования оборудования.
Серийное производство характеризуется изготовлением ограниченной номенклатуры деталей партиями, повторяющимися через определенные промежутки времени. Это позволяет использовать наряду с универсальным специальное оборудование. При проектировании технологических процессов предусматривают порядок выполнения и оснастку каждой операции.
Для организации серийного производства характерны следующие черты. Цехи, как правило, имеют в своем составе предметно-замкнутые участки, оборудование на которых расставляется по ходу типового технологического процесса. В результате возникают сравнительно простые связи между рабочими местами и создаются предпосылки для организации прямоточного перемещения деталей в процессе их изготовления.
Предметная специализация участков делает целесообразной обработку партии деталей параллельно на нескольких станках, выполняющих следующие друг за другом операции. Как только на предыдущей операции заканчивается обработка нескольких первых деталей, они передаются на следующую операцию до окончания обработки всей партии. Таким образом, в условиях серийного производства становится возможной параллельно-последовательная организация производственного процесса. Это его отличительная особенность.
Применение той или иной формы организации в условиях серийного производства зависит от трудоемкости и объема выпуска закрепленных за участком изделий. Так, крупные, трудоемкие детали, изготовляемые в большом количестве и имеющие сходный технологический процесс, закрепляют за одним участком с организацией на нем переменно-поточного производства. Детали средних размеров, многооперационные и менее трудоемкие объединяют в партии. Если запуск их в производство регулярно повторяется, организуются участки групповой обработки. Мелкие, малотрудоемкие детали, например нормализованные шпильки, болты, закрепляют за одним специализированным участком. В этом случае возможна организация прямоточного производства.
Для предприятий серийного производства характерны значительно меньшие, чем в единичном, трудоемкость и себестоимость изготовления изделий. В серийном производстве, по сравнению с единичным, изделия обрабатываются с меньшими перерывами, что снижает объемы незавершенного производства.
С точки зрения организации основным резервом роста производительности труда в серийном производстве является внедрение методов поточного производства.
Массовое производство отличается наибольшей специализацией и характеризуется изготовлением ограниченной номенклатуры деталей в больших количествах. Цехи массового производства оснащаются наиболее совершенным оборудованием, позволяющим почти полностью автоматизировать изготовление деталей. Большое распространение получили здесь автоматические поточные линии. Технологические процессы механической обработки разрабатывается более тщательно, по переходам. За каждым станком закрепляется относительно небольшое количество операций, что обеспечивает наиболее полную загрузку рабочих мест. Оборудование располагается цепочкой по ходу технологического процесса отдельных деталей. Рабочие специализируются на выполнении одной-двух операций. Детали с операции на операцию передаются поштучно. В условиях массового производства возрастает значение организации межоперационной транспортировки, технического обслуживания рабочих мест. Постоянный контроль за состоянием режущего инструмента, приспособлений, оборудования одно из условий обеспечения непрерывности процесса производства, без которого неизбежно нарушается ритмичность работы на участках и в цехах.
Необходимость поддержания заданного ритма во всех звеньях производства становится отличительной особенностью организации процессов при массовом производстве.
Массовое производство обеспечивает наиболее полное использование оборудования, высокий общий уровень производительности труда, самую низкую себестоимость изготовления продукции. В табл. 3.10 представлены данные по сравнительной характеристике различных типов производства.
| Таблица 3.10 | |||
| Характеристика типов производства | |||
|
Сравниваемые признаки |
Тип производства | ||
| Единичное | Серийное | Массовое | |
| Номенклатура и объем выпуска | Неограниченная номенклатура деталей, изготовляемых по заказу | Широкая номенклатура деталей изготовляемых партиями | Ограниченная номенклатура деталей изготовляемых в большом количестве |
| Повторяемость выпуска | Отсутствует | Периодическая | Постоянная |
| Применяемое оборудование | Универсальное | Универсальное, частично специальное | В основном специальное |
| Закрепление операций за станками | Отсутствует | Устанавливается Ограниченное число деталеопераций | Одна две операции на станок |
| Расположение оборудования | По группам однородных станков | По группам для обработки конструктивно и технологически однородных деталей | По ходу технологического процесса обработки деталей |
| Передача предметов труда с операции на операцию | Последовательная | Параллельно-последовательная | Параллельная |
| Форма организации производственного процесса | Технологическая | Предметная, групповая, гибкая предметная | Прямолинейная |
Необходимо отметить, что деление на типы производства часто носит условный характер, так как на предприятиях единичного производства можно встретить участки и даже цехи с массовым или серийным типом производства и наоборот на предприятиях массового производства – участки и цехи с единичным или серийным типом производства. Поэтому тип производства предприятия определяется по типу производства ведущего цеха, а тип производства цеха – по типу производства ведущего участка.
3.5.2 Организация поточного и автоматизированного производства
Поточным производством называется такая форма организации процессов, которая характеризуется ритмичной повторяемостью согласованных во времени операций, выполняемых на специализированных рабочих местах, расположенных последовательно по ходу производственного процесса.
Производство, организованное по поточному методу, характеризуется рядом признаков: детальное расчленение процессов производства на составные части операции и закрепление каждой операции за определенным рабочим местом; прямоточное с наименьшими разрывами расположение рабочих мест; поштучная (или небольшими транспортными партиями) передача деталей с одного рабочего места на другое; синхронизация длительности операций; использование для передачи деталей с одного рабочего места на другое специальных транспортных средств.
Первичным звеном поточного производства является поточная линия группа рабочих мест, на которых производственный процесс осуществляется в соответствии с характерными признаками поточного производства.
Организация поточных линий предъявляет особые требования к планировке оборудования, транспортным средствам, применяемой таре. Планировка поточных линий должна обеспечивать наибольшую прямоточность и кратчайший маршрут движения деталей, экономное использование площадей, удобство обслуживания оборудования, достаточность площадей для хранения требуемых материалов и деталей. В зависимости от конструкций производственных зданий, видов выпускаемых изделий и используемого оборудования разрабатываются планировки овальных, Т- и П-образных, круговых поточных линий.
В качестве транспортных средств поточных линий используются транспортеры (ленточные и подвесные), склизы, желоба, промышленные роботы, универсальные манипуляторы и т. д.
Технологическая тара в поточном производстве конструируется с учетом размеров транспортных партий деталей.
В машиностроительной промышленности поточные формы организации производственного процесса используются в производствах, выпускающих продукцию в массовых количествах: светотехническое оборудование, электрические машины малой мощности, низковольтное аппаратостроение, химические источники тока, конденсаторостроение и др. Вместе с тем поточные формы организации производственного процесса могут применяться и на предприятиях серийного и мелкосерийного производства.
Классификация основных видов и форм поточных линий. Все применяемые поточные линии можно классифицировать по ряду признаков.
В зависимости от количества типов одновременно обрабатываемых изделий поточные линии подразделяются на одно- и много-номенклатурные. В первом случае на линии обрабатывается или собирается изделие одного типоразмера, во втором изделия нескольких типоразмеров, сходных по конструкции или технологии обработки (сборки).
По степени механизации и автоматизации производственного процесса поточные линии можно разделить на три вида: немеханизированные, механизированные и автоматические.
По способу поддержания и характеру режима различают поточные линии с принудительным и регламентированным ритмом и поточные линии со свободным ритмом. На линиях с принудительным и регламентированным ритмом детали с операции на операцию передаются с помощью специального транспортного устройства с заранее заданной скоростью. Ритм линии поддерживается с помощью этих транспортных средств. На поточных линиях со свободным ритмом интервал времени между запуском двух изделий на линию поддерживается рабочими или мастерами.
По степени непрерывности процесса производства различают непрерывно-поточные и переменно-поточные линии. На непрерывно-поточных линиях операции равны или кратны ритму, т. е. синхронизированы во времени. Такие линии применяются главным образом в сборочных цехах. На переменно-поточных (прямоточных) линиях нормы времени по операциям не равны и не кратны ритму. Они чаще всего встречаются в обрабатывающих цехах, где из-за разности производительности и оснащения возможности синхронизации ограничены. Оборудование на таких линиях расставлено по ходу технологического процесса, но транспортные устройства не являются регуляторами темпа работы.
По характеру работы конвейера различают линии с непрерывным и пульсирующим движением предметов труда. В первом случае все технологические операции выполняются во время движения изделия. При этом рабочий перемещается вдоль линии. Во втором случае конвейер передвигает предмет труда от одного рабочего места к другому и останавливается на время выполнения операции.
Основы расчета и организация однопредметных поточных линий.
При проектировании и организации поточных линий рассчитывается ряд показателей, которые определяют регламент работы линии и методы выполнения технологических операций.
Основным показателем работы линии является такт r. Если на операциях поточной линии планируются технологические потери, такт поточной линии рассчитывается по программе запуска на линию:
r=Fд /N3, (3.37)
где Fд – действительный фонд времени работы поточной линии, рассчитываемый исходя из календарного фонда, сменности работы предприятия, длительности смен и коэффициентов потерь рабочего времени;
N3 количество изделий, запускаемых на поточную линию в плановом периоде, шт.
N3=NB (1+α/100) , (3.38)
где NВ – объем выпуска изделий с поточной линии;
α планируемый процент брака.
Расчет количества оборудования и числа рабочих мест поточной линии ведется по каждой операции технологического процесса.
Срi = tшт i / r , (3.39)
где Ср – расчетное количество рабочих мест на поточной линии;
tшт I – штучное время на выполнение i-той операции.
Принятое количество рабочих мест (Спрi) – это округленное в большую сторону расчетное количество рабочих мест.
Явочное количество рабочих равно количеству рабочих мест на поточной линии с учетом многостаночного обслуживания. Общее количество рабочих на поточных линиях определяется как среднесписочное (Rсп) по формуле
Rсп=(1+b/100) , (3.40)
где b
добавочный
процент потерь
рабочего времени
(очередные и
ученические
отпуска, болезни,
выполнение
государственных
обязанностей);
 явочное количество
рабочих, равное
количеству
рабочих мест
на i-й операции,
чел.;
т количество операций технологического процесса;
dсм число смен.
Для обеспечения бесперебойного протекания производственных процессов на поточных линиях создается производственный запас заготовок или составных частей изделия, называемый заделом. Различают четыре вида заделов: технологический, транспортный, страховой и оборотный. Технологический задел ZT, представляющий собой детали, сборочные единицы и изделия, находящиеся непосредственно в процессе обработки, сборки, испытаний на рабочих местах, рассчитывается по формуле
ZT= , (3.41)
где Спрi количество рабочих мест на i-й операции;
п количество деталей, сборочных единиц и изделий, обрабатываемых одновременно на рабочем месте.
Транспортный задел состоит из деталей, сборочных единиц и изделий, находящихся в процессе перемещения между рабочими местами и расположенными в транспортных устройствах. При непрерывной транспортировке с применением конвейера задел рассчитывается следующим образом:
ZTP=lp.k.Чp/v , (3.42)
где lp.k длина рабочей части конвейера, м;
р размер операционной партии, шт.;
v скорость движения конвейера, м/мин.
При периодической транспортировке величина транспортного задела определяется по формуле
ZTP=p -1, (3.43)
Размеры транспортного и технологического заделов зависят от параметров оборудования и технологического процесса.
Страховой задел нейтрализует отрицательное влияние на ритмичность производства случайных перебоев в работе оборудования, несвоевременной подачи материалов, полуфабрикатов и др. Этот вид задела создается перед наиболее ответственными и трудоемкими операциями. Его величина определяется по опытным данным, полученным на основе специальных исследований.
Рассмотренные показатели работы поточной линии являются общими для всех форм поточного производства. Вместе с тем для каждой отдельно взятой классификационной группы поточной линии существуют свои специфические расчеты.
Непрерывно-поточные линии это наиболее современная форма поточного производства, отличительной особенностью которого является полная согласованность длительностей всех операций, закрепленных за поточной линией, с ее тактом. Продолжительность такта непрерывно-поточной линии зависит от времени выполнения операции, характера движения и назначения транспортного средства.
Для поточных линий с рабочим конвейером непрерывного действия такт равен времени непосредственной обработки изделий tшт на операции, т.е. r = tшт. При пульсирующем конвейере такт определяется по формуле
r = tшт + tтр , (3.44)
где tтр время (неперекрываемое) транспортировки изделия с одной операции на другую, мин.
Если поточная линия снабжена распределительным конвейером, то при непрерывном его движении
r = tшт + tc,y., (3.45)
где tc,y. время снятия-установки на конвейер изделия, мин. При пульсирующем движении конвейера
r = tшт + tтр + tc,y , (3.46)
Прерывно-поточные линии наиболее часто организуются в механических цехах, где добиться равенства или кратности норм времени по операциям такту невозможно. Особенностью расчетов прерывно-поточной линии является необходимость определения периода оборота, размеров межоперационных заделов, определения регламента работы рабочих на основании анализа загрузки рабочих мест и составления плана-графика работы линии.
Особенности организации многопредметных поточных линий.
На многопредметных поточных линиях изготавливаются изделия различных наименований последовательно чередующимися партиями. Основными условиями организации таких линий являются технологическое единство изделий и гибкая конструкция оборудования линий, допускающая возможность быстрой его переналадки на выпуск новых изделий.
Различают групповые и переменно-поточные многопредметные линии. Расчет групповых поточных линий аналогичен расчету однопредметных непрерывно-поточных линий.
Специфической особенностью переменно-поточной линии является определение среднего такта линии и частных тактов изготовления изделий каждого наименования. Средний такт rср рассчитывается по формуле
rср =
FД(1-kп)/
 , (3.47)
где kп коэффициент потерь времени на переналадку линии;
n количество наименований изделий, закрепленных за линией.
Величина частных тактов изделий, закрепленных за линией, может быть определена разными способами в зависимости от степени различия в трудоемкости изготовления, возможности работы линии с разными тактами, вида программы выпуска изделий.
При большом количестве закрепленных за линией групп деталей частный такт рассчитывается по изделию-представителю, являющемуся наиболее типичным для данной линии. При этом способе расчета из числа изделий, закрепленных за линией, выбирают одно изделие-представитель (условное изделие). Для других деталей находят коэффициент приведения kпр путем деления их трудоемкости ti на трудоемкость условного изделия tу:
Kпр = ti/ty, (3.48)
Затем для каждой детали определяют объем затрат на линию, приведенный к объему запуска изделия-представителя:
Nз.пр. = NзiЧ kпр, (3.49)
На основании этих данных рассчитывают условный общий такт линии:
Hобщ.у
= Fд (1-kпн)/
 , (3.50)
Определяются частные такты изготовления i-ro изделия:
ri = Hобщ.уЧ kпрi , (3.51)
Являясь передовым методом организации производства поток дает существенные экономические преимущества. При поточной организации лучше используются производственные площади, так как оборудование размещается более компактно, сокращаются площади для хранения межоперационных заделов, уменьшается число межцеховых и цеховых кладовых.
Внедрение поточных линий ведет к сокращению длительности производственного цикла, что обусловлено использованием параллельного движения предметов труда между рабочими местами, а это в свою очередь ведет к уменьшению размеров незавершенного производства, ускорению оборачиваемости оборотных средств.
Вопросы и задания для обсуждения:
Что Вы понимаете под типом производства?
Какие типы производства Вы знаете? Дайте им сравнительную технико-экономическую характеристику.
Что такое поточное производство? Назовите его признаки.
В чем преимущество поточной организации производства?
Какие виды поточных линий Вы знаете? В чем их особенности?
Поясните понятия: объем запуска и объем выпуска изделий, такт поточной линии, расчетное и принятое количество рабочих мест.
Какие виды заделов Вы знаете?
3.6 Организация вспомогательного производства и обслуживающих хозяйств
3.6.1 Организация инструментального хозяйства
Инструментальное хозяйство занимает ведущее место в системе технического обслуживания производства. Современный технический и организационный уровень машиностроения определяется высокой оснащенностью его моделями, штампами, прессформами, приспособлениями, режущим, измерительным и вспомогательными инструментами и приборами, объединенными в общий комплекс технологической оснастки.
Затраты на инструмент и другую оснастку в массовом производстве достигают 25-30%, в серийном – 10-15%, в мелкосерийном и единичном – до 5% стоимости оборудования, а их удельный вес в себестоимости выпускаемой продукции составляет соответственно 8-15%, 6-8%, 1,5-4%. Расходы на проектирование и изготовление специальных видов оснастки достигают 60% общей суммы затрат на подготовку производства новых видов изделий. Величина оборотных средств, вложенных в инструменты (оснащение), колеблется от 15 до 40% общей суммы оборотных средств предприятия.
Задача инструментального хозяйства своевременное изготовление и обеспечение производства высокопроизводительными и экономичными инструментами и технологической оснасткой, а также поддержание их в работоспособном состоянии в период эксплуатации.
Работа по обеспечению инструментами и технологической оснасткой выполняется подразделениями инструментального хозяйства и ведется по двум направлениям:
инструментальное производство;
инструментальное обслуживание.
Типовая структура инструментального хозяйства представлена на рис. 3.17
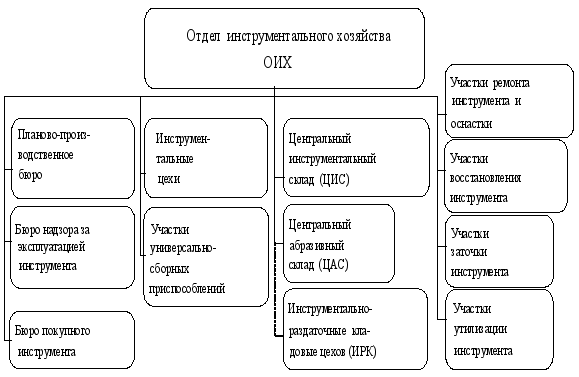
Рисунок 3.17 Состав служб инструментального хозяйства
Функции инструментального хозяйства:
1) разработка нормативов потребления инструмента и оснастки;
2) планирование, изготовления, приобретения, ремонта инструментов и оснастки;
3) изготовление инструментов и оснастки;
4) приобретение;
5) организация хранения и обслуживание цехов;
6) ремонт и восстановление;
7) заточка;
8) утилизация;
9) надзор за надлежащим использованием.
Планирование и нормирование потребности в инструменте и технологической оснастке
Потребность предприятия в инструменте и технологической оснастке (далее в инструменте) складывается из расходного и оборотного фондов.
Расходный фонд это годовая потребность в инструменте для выполнения запланированного объема и номенклатуры продукции. Расчет потребности по каждому виду инструмента ведется по утвержденным нормам расхода и годовой производственной программы.
Оборотный фонд запас инструментов (Zоб) для обеспечения нормальной работы производства, образующийся:
из складских запасов в центральном инструментальном складе (ЦИСе) и инструментально раздаточной кладовой (ИРК) (Zскл);
эксплуатационного фонда на рабочих местах (Zр);
инструментов в заточке (Zз);
инструментов в ремонте (Zрем);
инструментов на контроле (Zк).
Zоб = Zскл + Zр + Zз + Zрем + Zк. , (3.52)
Для поддержания запаса инструмента в ЦИС не ниже минимально допустимого применяются две системы планирования пополнения запасов: "на заказ" и "на склад".
Система "на заказ" состоит в том, что в соответствии с выявленной потребностью в данном инструменте заранее дается заказ на его изготовление или приобретение. Так, если по плану предусмотрен выпуск продукции во втором квартале, то необходимое оснащение необходимо заказать в первом квартале с необходимым опережением и в нужном количестве. Однако, как показывает практика, расчет потребности в инструменте, сделанный по системе "на заказ", не всегда соответствует действительной потребности, и, как правило, по одним типоразмерам образуется дефицит, а по другим ЦИС затоваривается. Такая система планирования, как правило, применяется для инструмента, который требуется в небольших количествах и используется однократно.
Система "на склад" предусматривает установление максимальной и минимальной величины запаса инструмента на центральном инструментальном складе и расчет нормы запаса, соответствующей точке заказа. Эта система планирования запаса на складе получила название системы "максимум-минимум" рис. 3.18.
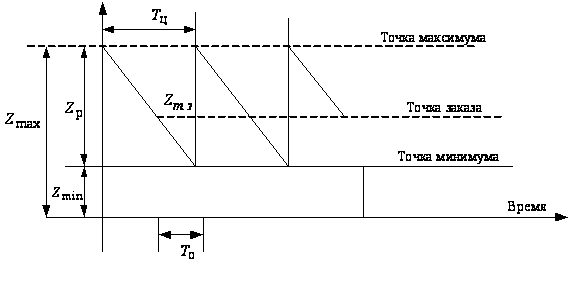
Рисунок 3.18 График изменения запаса инструмента по системе "максимум-минимум"
По этой системе устанавливается три нормы запаса:
максимальный Zmax;
минимальный Zmin;
запас в "точке заказа" Zт.з..
Минимальная норма запаса – это страховой запас инструмента, который создается исходя из практических данных в зависимости от расхода инструмента на случай задержки исполнения заказа на изготовление или покупку инструмента или перерасхода его цехами:
Zmin = Zстр , (3.53)
Максимальная норма запаса служит для предупреждения создания излишне больших запасов инструмента на складе и достигается в момент поступления заказа.
При снижении текущего запаса на складе до точки заказа подается заявка в инструментальный отдел для оформления заказа на изготовление или приобретение очередной партии инструмента.
Эти нормы запаса рассчитываются по формулам:
Zmax = Rдн Tпз + Zmin;, (3.54)
Zmin = Rдн Tс.изг; (3.55)
Zт.з = Rдн Tн.изг; (3.56)
где Rдн среднедневная потребность ИРК цехов в данном инструменте (шт);
Tп.з периодичность пополнения запаса ( дн.);
Тс.изг и Tн.изг время срочного и нормального изготовления партии инструментов или приобретения партии покупных инструментов (дн).
Запас точки заказа (Zт.з) отражает такую величину запаса, при которой должен выдаваться заказ на изготовление или приобретение инструментов. Объем партии заказа (Zпарт) равен
Zпарт = Zmax Zmin., (3.57)
Изготовление инструментов. Если предприятие не может приобрести необходимые ему инструменты на специализированных инструментальных заводах или такое приобретение дороже собственного производства, то изготовление такого