Пути повышение качества продукции
Вид продукции
Объём продукции,
т.
Отношение
фактического брака к плановой
Таким образом из таблицы можно сделать вывод, по типам продукции А,В,С брак превысил плановую норму в 1,42, 1,30 и 1,33 раза соответственно. По продукции типа Д брак не превысил плановой нормы (составил 0,92 от него).
Рассчитаем индекс качества продукции:
I = 37127/38440 = 0,966
0,966*100% = 96,6%
Т.о, увеличение брака снизило качество продукции на 0,8% и, следовательно, ее цену на 3,4%
Потери от брака составили:
Dкол=еРФ.*QФ.-еРПЛ. *QПЛ.==37127000 – 384400000= -1 313 000 руб.
Показатели качества продукции анализируются путем сравнения фактических данных с данными предыдущих отчетных периодов, планом, аналогичными данными других родственных предприятий.
Расчет влияния качества продукции на стоимостные показатели работы предприятия:
выпуск товарной продукции (ТП );
выручка от реализации продукции (В );
прибыль (П ):
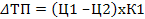
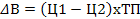
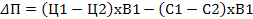
где
Ц1,0 соответственно цена изделия до и после изменения качества;
С0,1 –себестоимость изделия;
К1 – количество произведенной продукции повышенного качества;
В - продукция повышенного качества.
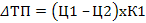 = (5628 – 5123)х504х0,951
= 242050 руб. – на столько
изменился
выпуск товарной
продукции из-за
увеличения
процента барка
= (5628 – 5123)х504 =
254520 руб. – изменении
выручки от
реализации
продукции из-за
увеличения
процента брака.
= (5628 – 5123)х940 –
(4690 –
4850) х940 = 625 100 руб – на
столько уменьшилась
прибыли предприятия
из-за увеличения
процента брака.
Так как 87% брака связаны с дефектом при обработке, необходимо определить основные причины их возникновения и лиц, ответственных за данный вид брака.
Основными причинами возврата продукции являются производственные дефекты при обработке (87%), низкое качество поступающих заготовок и материалов (9%) и ошибки в технологических чертежах (4%).
Анализ конкурентоспособности
Интегральный показатель конкурентоспособности больше единицы, значит представленная продукция конкурентоспособна.
Анализ внешней конкурентной среды проводится на основе определения рыночной доли предприятия, ее изменения.
Рыночная доля определяется:
Дп
=
 ,
Дп0 = 0,705 Дп1 = 0,569
где Дп- рыночная доля предприятия,
Вп – выручка предприятия,
Вк – выручка конкурента
Проводим факторный анализ:
Изменение рыночной доли происходит под влиянием 2-х факторов:
изменение выручки предприятия:
ΔДп(Вп)
=
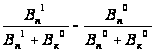 = -0,05
изменение выручки конкурента
ΔДп(Вк)
=
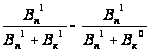 = -0,086
Общее изменение рыночной доли под влиянием двух факторов:
ΔДп = ΔДп(Вп) + ΔДп(Вк) = -0,136
ΔДп = Дп1 – Дп0 = 0,569 – 0,705 = -0,136
Проведем оценку соответствия между нормативным и фактическим соотношением показателей экономического роста с помощью коэффициента корреляции Спирмина:
Кс
= 1 – 0,025Ч (Рнi
– Рфакт.
i)
Для анализа берем 5 показателей: прибыль от реализации, реализованная продукция, товарная продукция, себестоимость продукции, материальные затраты.
Таким образом, коэффициента корреляции Спирмина
Кс=1
- 0,025Ч (Рнi
- Рфакт.
i)
равен Кс
= 0,15.
Таблица 1.15 - Ранжирование показателей.
Показатели |
Прибыль от реализации | Реализованная продукция | Товарная продукция | Себестоимость продукции | Материальные затраты |
| Нормативный ранг показателя | 1 | 2 | 3 | 4 | 5 |
| Темп прироста, % | -55,15 | -29 | -27,28 | -20,7 | -27,98 |
| Фактический ранг показателя | 5 | 4 | 2 | 1 | 3 |
Анализ внешней конкурентной среды показал уменьшение рыночной доли предприятия на 13,6%, на это повлияло уменьшение выручки предприятия в анализируемом периоде и увеличение выручки у конкурентов.
На стабильность рыночной доли предприятия указывает и коэффициент корреляции Спирмина, который по результатам анализа нормативными фактических показателей экономического роста оказался равным 0,15.
Выводы:
За 2009 год товарная продукция возросла на +593 920 тыс руб, темп прироста составил 59%.
Рентабельность продаж увеличилась на 7,2%, что говорит о повышении эффективности использования затрат.
Фондоотдача в 2008 году составляла 1.46 руб./руб., а в 2009 увеличилась до 1,79 руб./руб, что говорит о том, что на 1 руб. основных фондов теперь приходится 1,79 товарной продукции, что на 23% больше, чем в базовом периоде.
По относительным показателям финансового состояния предприятия мы видим, что предприятие находится в кризисном финансовом положении, коэффициенты финансовой устойчивости не достигают нормы и некоторые из них имеют отрицательную тенденцию в динамике.
Увеличение брака снизило качество продукции на 0,8% и, следовательно, ее цену на 3,4%
Потери от брака составили 1 313 000 руб.
Так как 87% брака связаны с дефектом при обработке, необходимо определить основные причины их возникновения и лиц, ответственных за данный вид брака.
Основными причинами возврата продукции являются производственные дефекты при обработке (87%), низкое качество поступающих заготовок и материалов (9%) и ошибки в технологических чертежах (4%).
Глава 2. Технологическая часть
2.1 Характеристика изделия
Колоннами называются, высокие вертикальные опоры и являяются строительным элементом. Они применяются в качестве промежуточных опор перекрытий больших пролетов, вертикальных элементов каркасов здания, опор эстакад и рабочих площадок , опор трубопроводов.
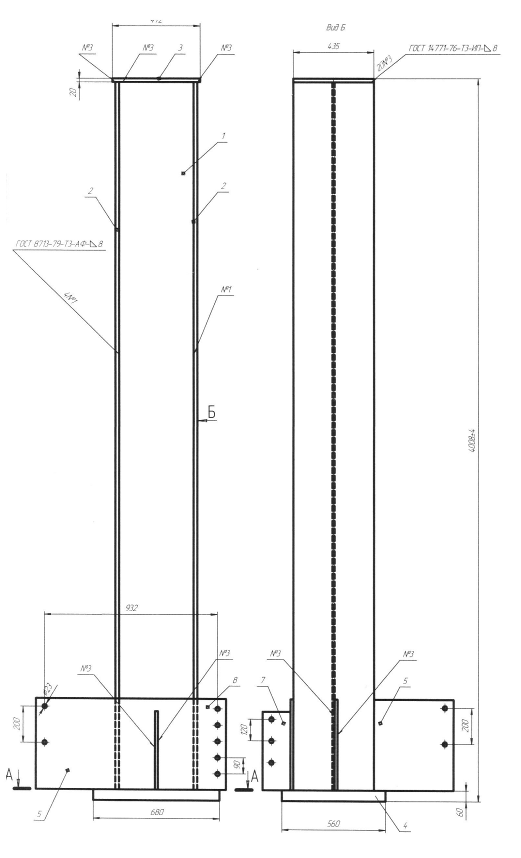
Она представляет собой сварную конструкцию состоящая из трех основных частей: стержня, оголовка, базы. Стержень собирается из листа (поз2)к которому приваривается стенки (поз1),при помощи сварки, оголовок (поз3) и опорная плита (поз4) соединяются с торцами стержня при помощи сварки ,косынки (поз 5,6,7,8) соединяются с стержнем и опорной плитой при помощи сварки
Колонна эксплуатируется в неактивной среде и испытывает статическую и ударную нагрузку, при интервале температуры окружающей среды от -40°С до +40°С, она пожаро и взрывобезопасна, отрицательного действия на окружающую среду не оказывает.
Габаритные размеры конструкции: (длина Х ширина) (4008 Х 680)мм, вес 995,9 кг
Конструкция сварной колонны технологична, так как имеется возможность расчленить ее на отдельные узлы и детали, обеспечивающие сборку и сварку с применением приспособлений, автоматической и полуавтоматической сварки, что значительно повышает производительность труда при одновременном обеспечении хорошего качества сварных швов.
Деталями и узлами, на которые я расчленяю конструкцию, являются:
Узел 1: поз.1(1 шт.) + деталь поз. 2 (2 шт.)
Узел 2: узел 1+поз.3(1 шт.)+поз. 4 (1 шт.)
Узел 3:узел 2 + поз. 5 (2 шт.)+поз. 6 (1 шт.)+поз. 7(1 шт.)+поз.8 (1шт)
Общий вид конструкции.
В серийном типе производства номенклатура выпускаемых изделий ограниченная и достаточно устойчивая. Изготовление изделий производят периодически повторяющимися сериями на специальных участках, на переменно-поточных линиях с преимущественно применением универсального оборудования. Характерно применение простой и комбинированной оснастки с ручной или механизированной подачей листов. Используют общецеховой и напольный транспорт.
2.2 Существующий процесс сборо-сварки
Колона К-А (У) 2-3 строительная изготавливается на ОАО «КЗМК»
В связи с тем, что колонна эксплуатируется в неактивной среде и воспринимает статические, ударные нагрузки, наиболее подходящей сталью для основного материала является Сталь 09Г2С ГОСТ19282-73 и сталь углеродистая обыкновенного качества марки Ст3пс6,она изготавливается по ГОСТ 380-2005 и имеет следующие химические и механические свойства.
Таблица 2.1-Химический состав марки стали Ст3пс6 ГОСТ 380-2005
| Массовая доля элементов, % | ||||||||||
| Углерод | Марганец | Кремний | Хром | Сера | Фосфор | Никель | Медь | Азот | Мышьяк | |
0,14-0,22 |
0,40-0,65 |
0,05-0,15 |
Не более | |||||||
| 0,30 | 0,05 | 0,04 | 0,30 | 0,30 | 0,01 | 0,08 | ||||
Существующий техпроцесс сборки предусматривает:
-Изготовление всех деталей из листового проката;
-Вырезка заготовок производится по разметке с помощью гильотинных ножниц и кислородно-ацетиленовой резки.
-Сборка и сварка производится методом наращивания, а не поузловой;
-Применяется ручная дуговая сварка плавящим электродом при сборки узлов
Сварка плавящимся электродом в углекислом газе, и сварка под флюсом получила широкое распространение в нашей стране, и за рубежом для изготовления конструкций из углеродистых, и низколегированных сталей.
Сварка в углекислом газе не лишена недостатков, основные из них являются:
-повышенное разбрызгивание расплавленного металла. Брызги засоряют сопло, что может вызвать образование пор в шве вследствие нарушения защиты. Они привариваются к основному металлу и требуют последующей зачистки;
-характерная бугристость шва с более резким переходом к основному металлу, чем под флюсом;
-узкое и глубокое проплавление основного метала при сварки на больших токах, препятствующих дегазации металла шва и способствующее образованию горячих трещин.
-Применяется ручная дуговая сварка плавящим электродом, при сборки узлов что дает низкую производительность труда, сильное разбрызгивание, низкую культуру производства. Брак при таком способе сборо-сварки составляет 3,4% от объёма произведённой продукции.
2.3 Предлагаемый процесс сборо-сварки колонны
Характеристика внедряемого процесса
Конструкция строительной колонны имеет короткометражные и прямолинейные швы различной протяженности. Поэтому рационально применение механизированного способа сварки в среде защитного газа вместо ручной дуговой сварки покрытым электродом.
Существует ряд преимуществ указанного способа сварки перед ручной дуговой (высокая производительность, низкая стоимость, минимальные затраты времени на освоение, широкая возможность механизации и автоматизации). А также перед полуавтоматической сваркой под флюсом (возможность сварки в различных пространственных положениях, наблюдение за ванной и дугой).
Проведя анализ достоинств и недостатков, указанных выше способов сварки, я выбрал сварку в смеси защитных газов (углекислого газа и аргона). Состав смеси 75%СО2 +25%Ар является оптимальной по формированию и внешнему виду шва, а также по сопротивляемости против образования горячих трещин.
В настоящее время для выполнения такого рода сварочных работ на рынке присутствует большое количество моделей оборудования как российских, так и зарубежных производителей. Проведя анализ из технических характеристик, я выбрал источник питания модели ПДГО-512 «Урал» с выпрямителем ВДУ 505-1 и АДФ 1202 УЗ с выпрямителем ВДУ 1201 УЗ.
Так как основным материалом сварной конструкции является Ст3пс6 и Сталь 09Г2С, обладающая хорошей свариваемостью, то можно применять ряд различных сред: в среде углекислого газа, в смеси углекислого газа и аргона и в смеси углекислого газа и кислорода, то предпочтительнее использовать смеси углекислого газа и аргона.
Сборка изделия
Конструкция колонны предпочтительнее собирать в приспособлении, позволяющие значительно повысить производительность труда и улучшить качество сборки.
Заготовительные операции и оборудование для них произвожу исходя из, марки стали заданной сварной конструкции, конфигурации и размеров детали, годовой программы выпуска изделий.
Для изготовления деталей, составляющие узлы строительной колонны выбираю следующее оборудование:
- Гильотинные ножницы Н 3223
Газорезательная машина «огонек» ШКМ-1-(6-1)
Вертикально-сверлильный станок 2А125
Таблица 2.2 - ведомость расхода материала на конструкции
|
№ п/п |
Наименование материала | Количество на изделие | Расход материала Р = Мд * Крм , кг |
| 1 |
|
1 | Р=148*1,06*1=156,8 |
| 2 |
|
2 | P=268,5*1,01*2=542,3 |
|
|
|
1 | P=32,2*1,02*1=32,5 |
| 4 |
|
1 | P=8*1,03*1=8,2 |
| 5 |
|
2 | Р=27,2*1,07*2=58,2 |
| 6 |
|
1 | Р=27*1,04*1=28,08 |
| 7 |
|
1 | Р=8*1,03*1=8,24 |
| 8 |
|
1 | P=10*1,01*1=10,1 |
| Итого: | 1048,25 | ||
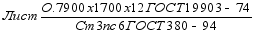
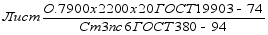
 3
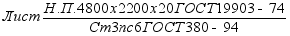
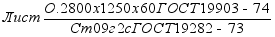
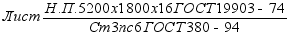
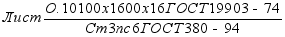
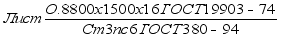
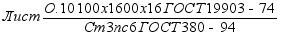
Масса изделия составляет 995,9 кг
Отход составил 52,35 кг
Сборка под сварку является наиболее трудоемкой и важнейшей операцией технологического процесса. Хорошее качество сборки - первое необходимое условие для достижения качества сварки. При выполнении сборочных операций необходимо точно выдерживать проектные размеры, обеспечивать точное расположение деталей, входящих в колонну.
Цикл производства изделий состоит из множества технологических операций. Технологии автоматизации некоторых из них хорошо известны и давно применяются на практике. Однако существует целый класс операций, которые практически никак не автоматизировались – операции зачистки. Для улучшения качества сварных швов предлагается также автоматизированная зачистка на заготовительных операциях.
Из рисунка 1 видно, что зачистные операции – промежуточные, и от их качества зависит качество всего изделия, любой брак на данном этапе критичен и выявить его непросто.
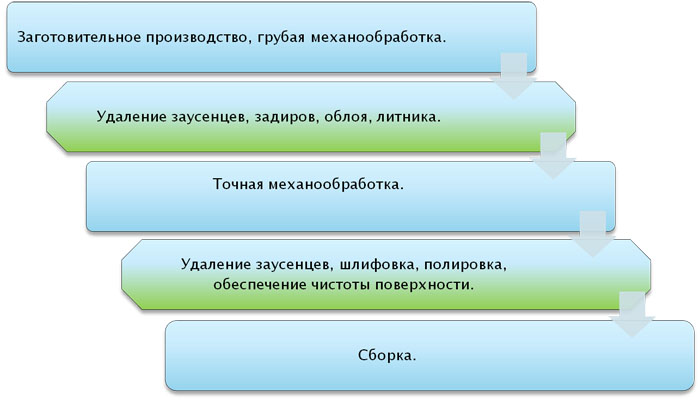
Рис. 2.1. Некоторые этапы производства изделия
Даже если все остальное производство автоматизировано, наличие участка ручного труда сводит на нет многие преимущества такой автоматизации. Становится невозможно достичь стабильных показателей выпуска продукции, а процент брака существенно завышен по сравнению с полностью автоматизированным производством.
Предлагается на участке на операции зачистки применить автоматизированное оборудование по зачистке CNC-Flexicut.
Преимущества CNC-Flexicut перед ручной обработкой:
Надежность: Детали, обработка которых прошла на Flexicut, не требуют дополнительного контроля.
 Повторяемость:
Качество обработки
всегда остается
постоянным
и не снижается
с течением
времени;
Высокая
производительность
и пунктуальность:
Нет перерывов
в обработке
и необходимость
присутствия
работника;
Простота
планирования:
Известно время
обработки
каждой детали;
Безопасность:
Устранение
травмоопасного,
грязного, вредного
для здоровья
рабочего места.
На рис. 2.1 можно выделить две основных стадии применения технологии:
1. После заготовительного производства.
2. После точной механообработки.
Каждая из них имеет свои особенности, которые необходимо знать перед принятием решения о модернизации оборудования.
В первом случае деталь приходит на обработку после заготовительного производства. Припуск на обработку большой, особой точности не требуется, стоимость брака низкая. Количество снимаемого материала велико. Основная характеристика, которую стремятся улучшить – скорость обработки, иными словами – штучное время.
Основные проблемы – обеспечение достаточной жесткости системы робот – инструмент – деталь, быстрый износ инструмента.
Преимущества от внедрения технологии: увеличение производительности участка, повышение качества сварных швов, снижение процента брака, постоянный выпуск продукции без срывов графика.
Преимущества от внедрения технологии: существенное увеличение качества обработки, значительное уменьшение процента брака. Применяются различные методы контроля: машинное зрение, оптические, лазерные, силовые датчики.
Использование технологий автоматической зачистки деталей несомненно оправдано, как экономически, так и для повышения культуры производства. Успешно внедрившие ее предприятия получают значительное конкурентное преимущество, а их клиенты – выигрывают в качестве приобретаемой продукции
Расчёт экономического эффекта
На спроектированном участке по производству сварочной колонны с годовым выпуском 5000 штук организовано прямоточное изготовление на специализированных рабочих местах с применением механизации.
В качестве заготовительного оборудования я выбрал и применил (газорезательная машина «огонек» ШКМ-1(1-6),вертикально-сверлильный станок А125,и гильотинные ножницы Н3223).
Применен более высокопроизводительный способ сварки в смеси активных защитных газов (75%СО2+25%Ар) относительно применяемого на предприятии способа сварки плавящимся электродом. Выбрано и применено сборочное приспособление для сборки колоны.
Успешно выбрано современное сварочное оборудование для механизированной сварки в смеси защитных газов нового поколения сварочный аппарат ПДГО 515 «Урал» с источником питания ВДУ505-1, позволяющие сваривать качественные швы, обеспечивая при этом высокую производительность.
Потери товарной продукции, реализации и чистой продукции из-за брака сократились, что, естественно, является положительной чертой предложенного проекта по снижению процента брака в результате введения нового сварочного оборудования, которое обеспечивает качественно сваренные швы изделия.
Таблица 2.3 - Стоимость оборудования
| Наименование оборудования | Кол-во | Цена за 1 шт. оборудования | стоимость, руб |
| агрегат автоматической зачистки CNC-Flexicut | 1 | 1 572 546 | 1 572 546 |
| Гильотинные ножницы Н 3223 | 1 | 225 000 | 225 000 |
| Газорезательная машина «огонек» ШКМ-1-(6-1) | 1 | 330 725 | 330978 |
| Вертикально-сверлильный станок 2А125 | 1 | 278 967 | 278 967 |
| Полуавтомат | 4 | 72 546 | 288 018 |
| Выпрямитель | 4 | 38 680 | 152 922 |
| Итого: | 2 848 431 |
Таблица 2.4 – Калькуляция себестоимости 1 колонны
| Наименование затрат | Сумма, руб. |
| основные материалы | 12 750 |
| вспомогательные материалы | 2335 |
| Электроэнергия на 1 изделие | 36 |
| Заработная плата на 1 изделие осн. рабочих | 850 |
| Дополнительная заработная плата 20% Зосн.р. | 170 |
| Отчисления от ЗП 26% | 265 |
| Общепроизводственные расходы 100%3осн.р. | 850 |
| Общезаводские расходы 300%3осн.р | 2 550 |
| Итого: I | 18 121 |
| Прочие расходы 1,5%1 | 272 |
| Производственная себестоимость Спр | 18 393 |
| Внепроизводственные расходы 3% Спр | 552 |
| Полная себестоимость Сполн. | 18 945 |
| Накопления (Н) 20%Сполн | 3 790 |
| НДС | 4 092 |
| Оптовая цена | 26 825 |
Методом экспертных оценок определим уменьшения брака от качества швов.
Определим повышение качества продукции от введения автоматизации на операции зачистка .
Повышение качества произведём путем ранжирования, с помощью коэффициента конкордации.
Экспертами выступают 5 человек. Предлагается 4 варианта повышения качества и снижения брака:
Таблица 2.5.
Варианты снижения брака
| № варианта | Предлагаемый процент увеличения качества продукции |
| 1 | 1 |
| 2 | 2 |
| 3 | 0,8 |
| 4 | 1,5 |
Таблица 2.6.
Сводная таблица расчётов
| № п/п | Эксперты | Варианты | |||
| 1 | 2 | 3 | 4 | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | 1 | 1 | 2 | 3 | 4 |
| 2 | 2 | 2 | 1 | 3 | 4 |
| 3 | 3 | 1 | 3 | 2 | 4 |
| 4 | 4 | 1 | 2 | 3 | 4 |
| 5 | 5 | 2 | 1 | 4 | 3 |
| 6 |
|
7 | 9 | 15 | 19 |
| 7 | Результирующий ранг | 1 | 2 | 3 | 4 |
| 8 | Средняя сумма рангов | 10 | 10 | 10 | 10 |
| 9 |
|
9 | 1 | 25 | 81 |

 2
Произведем пошаговый расчет для определения наиболее вероятной трудоемкости.
Определяем какая наиболее вероятная трудоемкость для выполнения данной операции. Мнение каждого эксперта заносятся в таблицу.
Далее считаем сумму рангов по каждому варианту.
Наименьшей сумме рангов присваивается 1, далее по возрастающей.
Средняя сумма рангов находится как сумма рангов деленная на количество экспертов.
(7+9+15+19)/5=10
Определяем квадрат разности, для чего сумма рангов вычитается из средней суммы рангов, а полученный результат возводится в квадрат.
Считаем коэффициент конкордации:
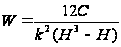 ;
где
К - количество экспертов;
Н - количество объектов.
C
- сумма

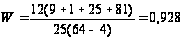 ;
Мнение экспертов
достаточно
согласованно
так как

Наиболее вероятное значение повышения качества продукции – 1%.
При введении нового оборудования качество продукции увеличивается на 1%, процент брака уменьшается
Из аналитической части мы знаем, что увеличение брака снизило качество продукции на 0,8% и, следовательно, ее цену на 3,4%
Ц1 = 26 825 руб.
Поскольку качество увеличилось, увеличилась и цена
Ц2 = 26 825*1,034 = 27 737 руб.
Ц1,2 соответственно цена изделия до и после изменения качества;
К1 – количество произведенной продукции повышенного качества;
= (27 737 – 26 825)х5000х0,976
= 4 450 560 руб. – на столько
изменилась
товарная продукции
из-за уменьшения
процента брака.
Именно такую сумму и будет составлять дополнительная прибыль предприятия из-за уменьшения процента брака.
Таким образом, дополнительная чистая прибыль составит 4 451 тыс.руб.
Таблица2.7. Затраты на проведение мероприятия по модернизации оборудования
| наименование | Кол-во | Стоимость , руб. |
| оборудование | см. таб. 2.3. | 2 848 431 |
| строительно-монтажные работы | - | 500 000 |
| Итого | 3 348 431 |
Исходя из этих соображений и рассчитываем экономический эффект от введения нового оборудования.
Инвестиции на данный проект составят 3 348 431руб.
Дополнительная прибыль от повышения качества продукции составит
Ээ1 = 4 451 тыс. руб.
Таблица 2.8.
Сравнительная характеристика тех. процессов
| показатель | существующий | предложенный | эффект от мероприятия |
| процент брака | 3,4% | 2,4%. | 1% |
| Товарная продукция, руб. | 130 910 880 | 135 356 560 | 4 445 680. |
| цена , руб. | 26 826 | 27 737 | 911 |
| итого экономия, тыс. руб. | 4 451 тыс.руб. |
Таблица 2.9 – Эффект в первый год предложенного мероприятия.
| № п/п | Статьи чистого дохода | Результат |
| 1 | Рост прибыли от реализации продукции | 4 451 тыс.руб. |
| 2 | Увеличение амортизации | 407,143 тыс.руб. |
| 3 | Увеличение налога на прибыль | 1067,04 тыс. руб. |
| 4 | Увеличение налога на имущество | 62,7 тыс. руб. |
| 5 | Уплата процентов за кредит | ------------------------ |
| Итого | 3723,403 тыс. руб. |
Рассчитаем чистые денежные поступления на протяжении всего жизненного цикла мероприятия (берём 7 лет)
| Мероприятия предусматривают закупку нового оборудования стоимостью | 3 350 | тыс. р. |
| Срок службы этого оборудования | 7 | года |
| Ликвидационная стоимость | 0 | тыс. р. |
| Норма дисконта | 9% |
| Годовая амортизация оборудовния | 478,571 | тыс. р. | |||||
| Остаточная стоимость оборудования по годам, тыс.р. | |||||||
| 3350 | 2871,43 | 2392,86 | 1914,29 | 1435,72 | 957,145 | 478,574 | |
| Расчет чистых денежных поступлений | |||||||
| Табл. 1 | |||||||
| Показатель | Годы | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | |
| Дополнительная прибыль от реализации, тыс.р. | 4 451 | 4 451 | 4 451 | 4 451 | 4 451 | 4 451 | 4 451 |
| Налог на прибыль тыс.р. | 890,2 | 890,2 | 890,2 | 890,2 | 890,2 | 890,2 | 890,2 |
| Дополнительная чистая прибыль, тыс.р. | 3560,8 | 3560,8 | 3560,8 | 3560,8 | 3560,8 | 3560,8 | 3560,8 |
| Налог на имущество, тыс.р. | 73,7 | 63,1714 | 52,6429 | 42,1143 | 31,5858 | 21,0572 | 10,5286 |
| Амортизация, тыс.р. | 478,571 | 478,571 | 478,571 | 478,571 | 478,571 | 478,571 | 478,571 |
| Чистые денежные поступления, тыс.р. | 3965,671 | 3976,2 | 3986,73 | 3997,26 | 4007,79 | 4018,31 | 4028,84 |
| Табл. 2 | ||||||||
| Расчет экономического эффекта проектных предложений | ||||||||
| Показатель | Годы | |||||||
| 0 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | |
| Процент | 9% | 9% | 9% | 9% | 9% | 9% | 9% | 9% |
| Чистые денежные поступления, т.р. | 0 | 3965,67 | 3976,2 | 3986,73 | 3997,26 | 4007,79 | 4018,31 | 4028,84 |
| Дисконтированные чистые денежные поступления, т.р. | 0 | 3638,23 | 3346,69 | 3078,49 | 2831,76 | 2604,79 | 2395,99 | 2203,92 |
| Инвестиции, т.р. | 3 350 | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
| Сумма дисконтированных чистых денежных поступлений, т.р. | 0 | 3638,23 | 6984,92 | 10063,4 | 12895,2 | 15499,9 | 17895,9 | 20099,9 |
| Сумма дисконтированных инвестиций, т.р. | 3350 | 3350 | 3350 | 3350 | 3350 | 3350 | 3350 | 3350 |
| ЧДД, т.р. | -3350 | 288,23 | 3634,92 | 6713,4 | 9545,16 | 12149,9 | 14545,9 | 16749,9 |
| ИД | 0 | 1,09 | 2,09 | 3 | 3,85 | 4,63 | 5,34 | 6 |
| Чистый дисконтированный доход, т.р. - | 16749,85 | |||||||
| Индекс доходности - | 3,85 | |||||||
| Срок окупаемости, лет - | 0,92 |
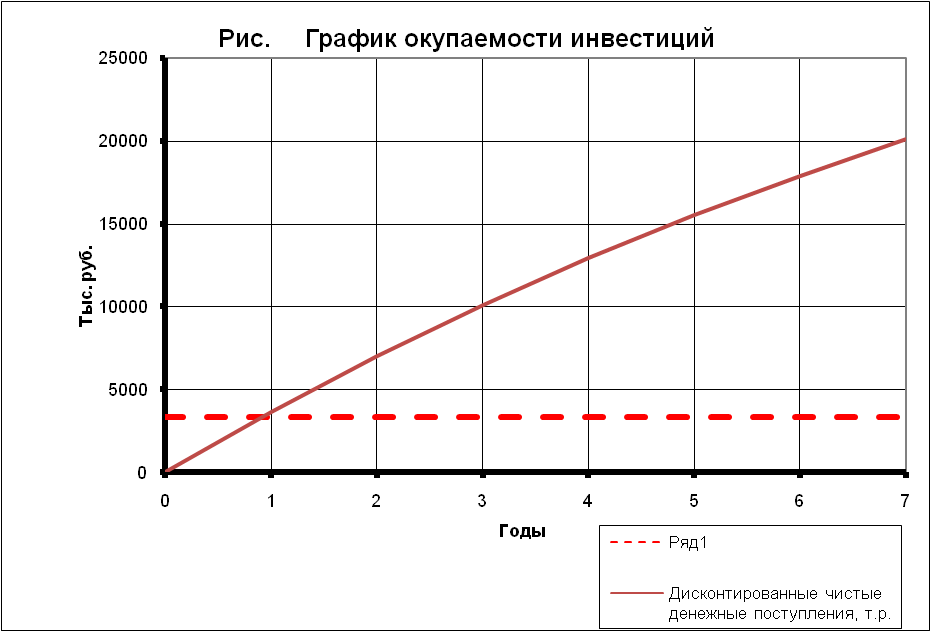
Рис. 2.3. График окупаемости инвестиций.
Таким образом, за весь жизненный цикл проекта мы получим чистый дисконтированный доход в размере 16,75 млн.руб., индекс доходности проекта 3,85, срок окупаемости 0,92 года.
Раздел 3. Организационно-экономическая часть
3.1 Система качества как один из основных факторов увеличения объёмов реализации продукции
Для промышленных предприятий качество продукции является важнейшим показателем деятельности. Его повышение - одна из форм конкурентной борьбы, завоевания и удержания позиций на рынке. Высокий уровень качества продукции способствует повышению спроса на продукцию и увеличению суммы прибыли за счёт не только объема продаж, но и более высоких цен.
Для эффективной работы в рыночных условиях производство должно опираться на качество выпускаемой продукции. Такой подход разделяют и руководители нашего предприятия. В идеале предполагается работа, не вызывающая претензий от потребителей. В частности, на предлагается программа действий, которая предполагает реформирование самой структуры контроля качества на предприятии, а также приобретение материалов, оборудования и т.д. Каждое из направлений позволит улучшить качество выпускаемой продукции. Этим же целям служит проведенная на предприятии реорганизация.
Если раньше был просто отдел по качеству, подразделение являлось управлением контроля качества, то теперь в связи со значимостью работы его статус стал выше: создана дирекция по качеству, включающая три отдела.
Отдел технического контроля занимается приемкой продукции.
Коллектив главного метролога добивается единства измерения, обеспечения мерителем.
В отделе управления качеством проводим анализ брака продукции, разрабатываем мероприятия по его снижению и занимаемся проблемами сертификации системы качества предприятия.
Необходимо ввести балльную оценку всех поставщиков, которые нам поставляют металл. О каждом случае поставки бракованной продукции мы информируем партнеров, и они принимают меры по устранению недочетов.
Одним из важных направлений является такая подготовка персонала, чтобы каждый был готов выпускать качественную продукцию. Сейчас на заводе организованы различные курсы по повышению квалификации и подготовке специалистов, обучению правильным методам работы на оборудовании.
Периодически работают целевые курсы токарей, шлифовщиков и курсы для конкретных подразделений. В обучении принимают участие и специалисты - из отдела технического контроля, главного метролога, отдела управления качества. Они объясняют, в особенности, новичкам, как рационально трудиться на оборудовании, как контролировать продукцию, ведь очень важно, чтобы поступившие работники сразу грамотно работали на станках, выпуская качественную продукцию.
Важным аспектом в повышении качества является оборудование. Сейчас поставлена задача по его проверке на технологическую точность, по проверке технологической дисциплины. Этими вопросами активно занимаются совместно цеха и отдел главного технолога. Оборудование будет проверено на технологическую точность.
На каждую единицу оборудования отдел главного механика разработал форму паспорта, в котором будут зарегистрированы все сбои и неполадки, простои и затем эту информацию анализируют, - какому оборудованию необходим ремонт, реновация или замена. На основании этих данных будут приняты меры, чтобы оборудование работало с точностью, указанной в паспорте.
В рамках программы по качеству большую работу по ремонту и реновации оборудования проводит служба технического директора. Часть оборудования ремонтирует ремонтно-механический цех, другую - сторонние предприятия. Таким образом, идет постепенное переоснащение производства новыми видами оборудования.
Все эти дополнительные меры служат повышению качества продукции. Сейчас руководство завода регулярно выделяет деньги на приобретение новых средств контроля, как в цехе, так и на оснащение лаборатории.
Достижение целей предприятия зависит в основном от трех факторов: выбранной стратегии, организационной структуры и от того, каким образом эта структура будет функционировать.
Сегодня основой обеспечения конкурентного преимущества предприятия на рынке является непрерывное совершенствование его системы менеджмента и продукции.
В основе улучшений СМК лежит цикл Деминга (PDCA) и процессное управление. В соответствии с данными положениями любая деятельность может рассматриваться как