Повышение рентабельности продукции на основе снижения переменных затрат в цехе холодной прокатки нержавеющей ленты ОАО ММЗ "Серп и молот"
Таблица 3.1.
Виды и сортамент готовой продукции ОАО ММЗ «Серп и молот»
| № п/п | Вид продукции | Параметры | Марочный сортамент |
| 1 | 2 | 3 | 4 |
| 1 | Сталь листовая |
Толщина 2-12 мм, ширина 700-1000 мм, длина 800-2000 мм; группа качества поверхности: М2Б-М4Б; М4Г; М4В. |
1. Безникелевая нержавеющая сталь 2. Хромоникелевая нержавеющая сталь 3. Коррозионно-стойкая нержавеющая сталь 4. Жаропрочная сталь 5. Инструментальная сталь 6. Конструкционная (легированная) сталь |
| Горячекатаная полоса |
Толщина 20-50 мм, ширина 400 мм, длина 2000-2500 мм. |
||
| Сталь листовая холоднокатаная |
Толщина 0,8-3,0 мм, ширина 700-1000 мм, длина 1400-2000 мм; группа качества поверхности: М4В. |
||
| 2 | Сортовой горячекатаный прокат в прутках | Круглого и шестигранного профиля: диаметр 12-65 мм, длина до 9000 мм. |
1. Безникелевая нержавеющая сталь 2. Хромоникелевая нержавеющая сталь 3. Жаропрочная сталь 4. Инструментальная сталь 5. Автоматная сталь 6. Конструкционная (легированная) сталь, сталь обыкновенного качества и сталь со спецсвойствами |
| Сортовой горячекатаный прокат в бухтах (бунтах) | Круглого профиля диаметром 6,5-24 мм и шестигранного профиля диаметром 11-24 мм. Вес бунта от 300 кг и более, внутренний диаметр 750 мм. | ||
| 3 | Сортовая холоднотянутая сталь | Круглого и шестигранного профиля: диаметр 3,0-50 мм, длина прутков 3000-6000 мм. Сталь диаметром 3,0-3,9 мм поставляется в бунтах. |
1. Безникелевая нержавеющая сталь 2. Хромоникелевая нержавеющая сталь 3. Жаропрочная сталь 4. Инструментальная сталь 5. Автоматная сталь (в т.ч. свинцовосодерж.) 6. Конструкционная (легированная) сталь, сталь обыкновенного качества и сталь со спецсвойствами |
| 4 | Лента стальная холоднокатаная |
Толщина 0,05-2,0 мм, ширина полосы 9,0-400 мм. |
1. Безникелевая нержавеющая сталь 2. Хромоникелевая нержавеющая сталь 3. Жаропрочная сталь 4. Сварочная сталь |
| 5 | Сталь со специальной отделкой поверхности -«серебрянка» | Диаметр 1,0-6,0 мм; 10,0-42,0 мм, длина прутка 2500-6000 мм. |
1. Безникелевая нержавеющая сталь 2. Хромоникелевая нержавеющая сталь 3. Жаропрочная сталь 4. Инструментальная сталь 5. Автоматная сталь (в т.ч. свинцовосодерж.) 6. Конструкционная (легированная) сталь, сталь обыкновенного качества и сталь со спецсвойствами |
| 6 | Проволока стальная | Диаметр 1,0-9,2 мм, поставляется в бунтах весом до 40 кг. |
1. Сварочная легированная 2. Сварочная нержавеющая 3. Наплавочная легированная 4. Шарикоподшипниковая 5. Проволока нержавеющая |
Основными потребителями металлопродукции завода «Серп и молот» являются предприятия автомобилестроения, приборостроения, нефтедобывающего и нефтеперерабатывающего комплексов, которые представлены в табл. 3.2.
Таблица 3.2. Перечень основных потребителей готовой продукции ОАО «Серп и молот»
| № п/п | Наименование потребителей | Город |
| 1 | АО «АвтоВАЗ» | Тольятти |
| 2 | АО «ЗИЛ» | Москва |
| 3 | АО «Московский подшипник» | Москва |
| 4 | Ногинский завод топливной аппаратуры | Ногинск |
| 5 | Ярославский моторный завод | Ярославль |
| 6 | Заволжский моторный завод | |
| 7 | Минский автомобильный завод | Минск |
| 8 | Минский тракторный завод | Минск |
| 9 | Гродненский завод автомобильных агрегатов | Гродно |
| 10 | Гродненский завод торгового машиностроения «Гомельсельмаш» | Гомель |
| В 2000 - 2003 гг. завод экспортировал свою продукцию в Болгарию, Иран. Китай, Сирию. В 2004 2006 гг. осваивается поставки нержавеющей ленты в Швецию, Грецию, Германию. | ||
На заводе проводится и будет продолжаться постоянная работа по изменению технологий производства в основных цехах, совершенствованию марочного и профилеразмерного сортамента, повышению качества продукции и ее сертификации.
3.1.4. Организация экономической службы
Организация, подчиненность и выполняемые функции экономических служб завода представлены на схеме, расположенной на рис. 3.3.
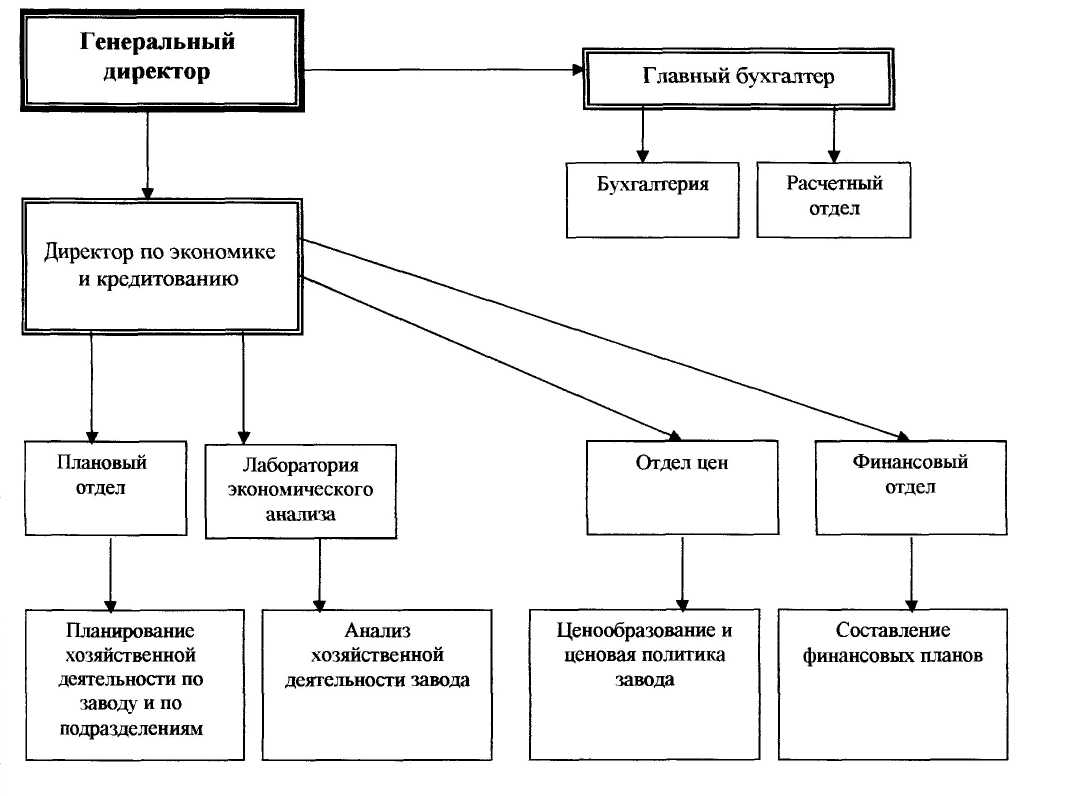
Рисунок 3.3. Организация экономических служб завода «Серп и молот» и выполняемые ими функции.
На экономическую службу завода возложены многие важные задачи управления, организации, планирования, учета, составления отчетности, контроля и анализа производственной, хозяйственной и финансовой деятельности завода.
Оптимальная организация экономической службы и четкое разграничение выполняемых функций между ее отделами позволяет администрации завода всегда быстро получать необходимую информацию.
3.1.4.1. Экономические службы завода, в компетенцию которых входит решение вопросов по учету и анализу трудовых показателей
Структура отделов экономической службы, занимающихся учетом и анализом труда и заработной платы на ОАО ММЗ «Серп и молот» представлена на рис. 3.4.
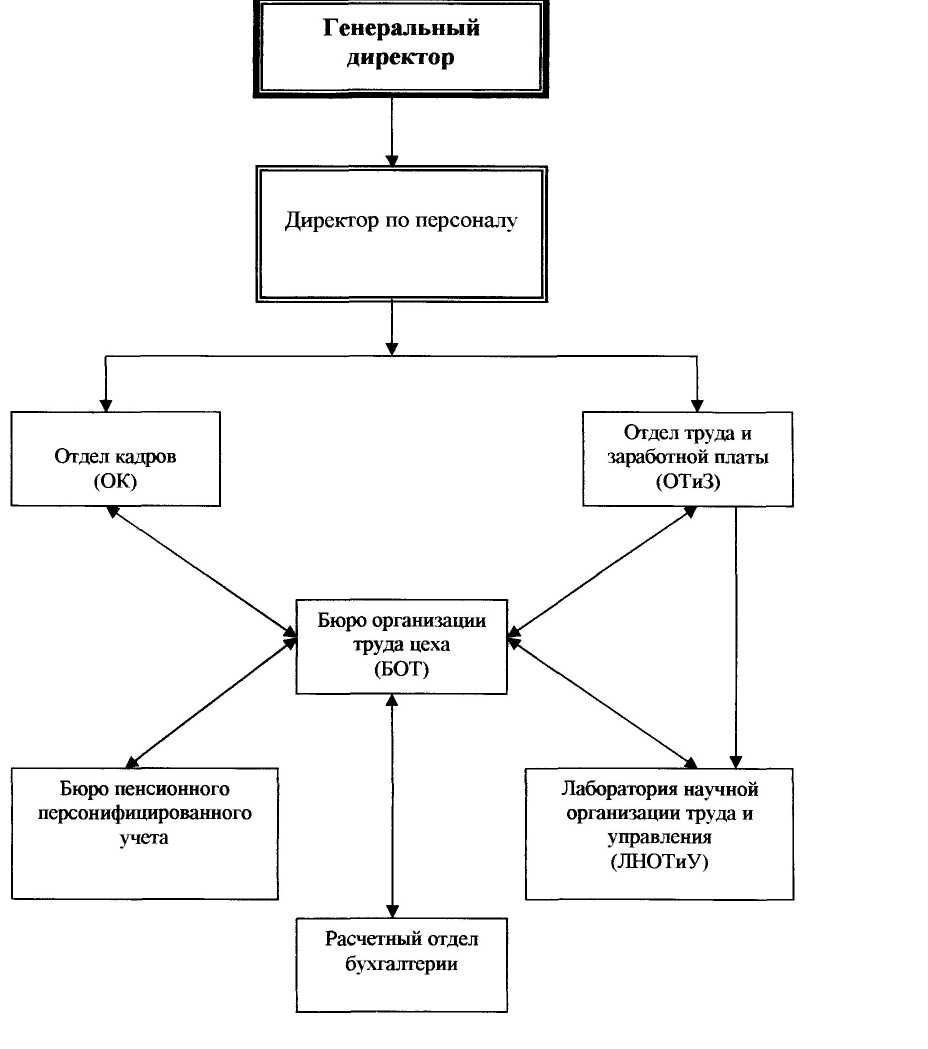
Рисунок 3.4. Структура отделов экономической службы, занимающихся организацией, учетом и анализом труда и заработной платы на заводе ОАО ММЗ «Серп и молот»
Остановимся на основных функциях и задачах этих подразделений.
Генеральный директор организует работу предприятия и несет полную ответственность за его состояние и деятельность перед собственниками (акционерами) и трудовым коллективом. Он представляет предприятие во взаимоотношениях с другими хозяйствующими субъектами и государством, распоряжается имуществом и средствами предприятия, назначает и освобождает от должности РСиС завода, применяет меры материального и морального поощрения и налагает взыскания. Генеральный директор направляет деятельность завода «Серп и молот» на достижение высоких экономических результатов.
Директор по персоналу координирует кадровую политику завода, утверждает правила внутреннего трудового распорядка, должностные инструкции, подписывает приказы, касающиеся кадровых вопросов и порядка оплаты труда. В его обязанности входит также утверждение на предстоящий год графиков работы. Директор по персоналу подчиняется непосредственно генеральному директору. В подчинении директора по персоналу находятся ОК, ОГЖ, ОТиЗ, ЛНОТиУ.
Отдел кадров организует работу по подбору персонала, осуществляет оперативный учет личного состава, прием, переводы и увольнение работающих, составляет заводскую отчетность по обеспеченности завода трудовыми кадрами, составу персонала, его структуре.
Отдел труда и заработной платы организует внедрение передовой организации труда, наиболее совершенных форм и систем заработной платы. Начальнику ОТиЗ подчиняется лаборатория научной организации труда. Составление отчетности по показателям труда и заработной платы, содействие цехам в вопросах формирования штатных расписаний и положений по оплате труда также находятся в компетенции ОТиЗ.
Техническое нормирование, исследование и анализ показателей труда, разработка мероприятий по повышению производительности труда осуществляется заводской ЛНОТиУ.
Вопросами пенсионного обеспечения занимается бюро пенсионного персонифицированного учета, находящегося в подчинении ОК.
Расчет и выплата ЗП и социальных пособий, удержание подоходного налога и других взносов и платежей, осуществляется расчетным отделом бухгалтерии.
Вопросы организации труда на рабочих местах, учета выработки, нормирования технико-экономических показателей, премирования работников решаются непосредственно в цехах завода специальными службами, называемыми БОТ. Ими ведется табельный учет, осуществляется контроль за соблюдением трудовой дисциплины и правил внутреннего трудового распорядка. Следует отметить немаловажное участие Профкома в вопросах организации и оплаты труда работников завода, в частности при его содействии заключен и постоянно действует коллективный договор.
Организация учета, контроля и анализа трудовых ресурсов предприятия вышеперечисленными службами завода, решаемые ими задачи, обрабатываемая ими информация, составляемые первичные и сводные документы и взаимосвязь между ними подробно будут отражены в исследовательской части дипломной работы.
3.2. Характеристика производственной и организационной структуры цеха
3.2.1. Краткая характеристика цеха
Этот цех пущен в эксплуатацию в 1980 году и достиг проектной мощности в 1982 году. На двух станах дуо - кватро поступающий исходный материал — полоса толщиной 2,5-4,0 мм в рулонах — прокатывается на ленту толщиной 0,005-2,0 мм. Двадцати вал ковы и стан предназначен для окончательной прокатки на ленту минимальной толщиной 0,05 мм. Все станы оснащены системами комплексной технологической автоматизации, включая регулирование натяжения, скорости движения и регулировки толщины полосы в процессе прокатки.
Очень большое значение придается термической обработке металла. Учитываются режимы и условия, необходимые для предварительной, промежуточной и окончательной термообработки проката и ленты из марок нержавеющей стали ферритного, аустенитного и ферритно-мартенситного класса. Для отжига проката промежуточной и окончательной термообработки полосы в рулонах имеется отделение колпаковых печей с защитной атмосферой из чистого водорода. Светлый отжиг холоднокатаной ленты производится на двух линиях новейшей конструкции с башенной, газовой и горизонтальной электрической печами. Перед отжигом производится щелочное и электролитическое обезжиривание, после отжига — охлаждение в среде осушенного водорода, электролитическая пассивизация, промывка и сушка горячим воздухом. Непрерывный закалочный агрегат предназначен для закалки, отпуска и нормализации подката, промежуточной термообработки нормализации полосы.
Затем рулоны передаются на непрерывный травильный агрегат. В одном непрерывном процессе на этой поточной линии производятся операции обработки в щелочном расплаве, электролитического травления в растворе серной кислоты, отбеливания в растворе азотной кислоты, промежуточной и окончательной струйной промывки и сушки полосы. Система автоматизации регулирует основные параметры процесса, в том числе скорость прохождения ленты, температуру растворов и расплава.
Зачистка подката может производиться на иглофрезерном агрегате или на одной из двух автоматических линий шлифования, где производится также промежуточная и окончательная зачистка ленты с последующей промывкой в щелочном растворе и сушкой горячим воздухом. Для придания ленте зеркального блеска и чистоты поверхности высшего класса имеется автоматическая линия полирования.
Качество поверхности и толщина готовой ленты проверяются на одном из трех контрольно-перемоточных агрегатов.
По желанию потребителей лента может быть изготовлена различной ширины от 6 мм и выше с градацией через 0,5 мм. Продольная резка ленты в этом случае производится на одной из двух автоматических линий.
Производство нержавеющей ленты завершается на автоматической линии упаковки ленты.
Современный цех не мыслится без системы управления на базе электронно - вычислительной техники. Первая очередь такой системы начала функционировать в цехе в 1982 году.
Система управления - многоуровневая, позволяет решать задачи с интервалом времени более суток, например, обработки заказов потребителей и их учета, а также задачи, связанные с операциями, происходящими в течение суток: учетом прохождения металла по технологическим маршрутам, слежением за выполнением графиков работы, контролем технологических режимов на основных производственных агрегатах, учетом расхода энергоресурсов и т.д.
Сбор первичной информации осуществляется с помощью датчиков и дисплеев. Цех холодной прокатки предназначен для производства холоднокатаной ленты толщиной 0,05-2,0 мм, шириной до 400 мм нержавеющих марок стали аустенистного, ферритного, ферритно-мартенситного классов и подката из стали мартенситного класса для производства лезвийной ленты с временем сопротивления до 180 кгс/м2, в количестве 6700 тонн в год.
Цех состоит из следующих отделений:
Термотравильное, к которому относится следующее оборудование:
колпаковые печи,
непрерывный закалочный агрегат (НЗА),
непрерывный травильный агрегат (НТА),
агрегат электрической очистки.
2. Шлифовально-зачистное отделение.
агрегат выборочной зачистки,
агрегат зачистки полос шлифорезами,
линия шлифования № 1,
линия шлифования № 2.
3. Прокатное отделение.
2-х - 4-х валковый стан № 1,
2-х - 4-х валковый стан № 2,
20-ти валковый стан,
вальцешлифовальная мастерская.
4. Отделение светлого отжига.
линия СО № 1 (с вертикальной муфельной газовой печью),
линия СО № 2 (с горизонтальной электрической печью).
5. Отделочное отделение:
линия полирования,
линия резки № 1 с упаковкой (для ленты толщиной 0,2-2,0 мм),
линия резки № 2 (для ленты толщиной 0,05-0,3 мм),
контрольно-перемоточный агрегат № 1 (0,8-2,0 мм),
контрольно-перемоточный агрегат № 2 (0,3-0,9 мм),
контрольно-перемоточный агрегат № 3 (0,05-0,3 мм),
6. Вспомогательные службы, к которым относятся:
ремонтно-механические мастерские,
электроремонтная мастерская,
подзарядные станции электрокар и электропогрузчиков,
склад сменного оборудования и запчастей и др.
Расположение оборудования в цехе обеспечивает необходимую поточность производства с исключением встречных потоков металла на всех технологических участках.
Для улучшения аэрации цеха непрерывный травильный агрегат (НТА), светлого отжига (ЛСО), работающие с тепловыделениями, размещаются в крайних пролетах здания.
Транспортировка рулонов и вспомогательных материалов в цехе осуществляется с помощью мостовых кранов, передаточных тележек грузоподъемностью 20 тонн, электрогрузчиков грузоподъемностью 5 тонн и 2 тонны и электрокар грузоподъемностью 2 тонны.
3.2.1.1 Общая масса оборудования цеха.
Перечень установленного в цехе оборудования и его масса указаны в таблице 3.3.
Таблиц 3.3.
Масса оборудования, установленного в цехе.
| №п/п | Наименование оборудования |
Масса тн. |
% от массы технологического оборудования | % от массы всего оборудования |
| 1 | 2 | 3 | 4 | 5 |
| 1. | Технологическое оборудование | 4335,2 | 100% | 62,7 |
| 2. | Вспомогательное технологическое оборудование | 270,8 | 6,24 | 3,91 |
| 3. | Подъемно-транспортное оборудование | 452,4 | 10,44 | 6,54 |
| 4. | Оборудование электроремонтной мастерской | 11,0 | 0,26 | 0,16 |
| 5. | Оборудование специализированных мастерских | 117,2 | 2,70 | 1,7 |
| 6. | Электротехническое оборудование (двигатели, преобразователи, трансформаторы, щиты, шкафы, ПУ,РМидр.) | 1286 | 29,66 | 18,6 |
| 7. | Оборудование отопления, вентиляции и охлаждения электродвигателей | 320 | 7,38 | 4,6 |
| 8. | Оборудование теплосилового хозяйства | 3,1 | 0,07 | 0,04 |
| 9. | Оборудование водоснабжения, канализации, пенопожаротушения | 21,0 | 0,48 | 0,3 |
| 10. | Оборудование кислотного хозяйства | 60,5 | 1,40 | 0,87 |
| 11. | Оборудование газового хозяйства, включая аккумулятор продувочного азота и газосмесительной станции | 40,0 | 0,92 | 0,58 |
| Итого: | 6917,2 | 100% |
Таблица 3.4.
Сортамент готовой продукции и программа производства
| № п/п | Группа сталей | Размерная группа ленты, мм |
Вып уск, т/год |
Расходный коэффициент |
Потреб ное кол-во проката т/год |
Состояние поверхности |
|
| по толщине | по ширине | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1. | Мартенситный класс | 1,1 | 380 | 1650 | 1,21 | 2000 | |
| 2. | Аустенитный класс |
0,05-0,09 0,1-0,15 0,16-0,29 0,3-0,49 0,5-0,99 1,0-2,0 |
10-400 10-400 10-400 10-400 10-400 10-400 |
50 410 730 870 550 140 |
1,46 1,32 1,27 1,22 1,195 1,175 |
73 542 928 1064 658 165 |
После прокатки на стане холодной прокатки 30% ленты шлифуется до 9-10 класса и 30% ленты полируется до 12 класса по ГОСТ 2789-59 |
| Итого: | 2750 | 3430 | |||||
| 3. | Ферритный класс |
0,05-0,09 0,1-0,15 0,16-0,29 0,3-0,49 0.5-0,99 1,0-2,0 |
10-400 10-400 10-400 10-400 10-400 0-400 |
40 250 460 530 380 90 |
1,60 1,47 1,37 1,29 1,255 1,24 |
64 367 630 687 473 112 |
После прокатки на стане холодной прокатки 30% ленты шлифуется до 9-10 класса и 30% ленты полируется до 12 класса по ГОСТ 2789-59 |
| Итого: | 1750 | 2330 | |||||
| 4. | Ферритно-мартенситный класс |
0,05-0,09 0,1-0,15 0.16-0,29 0,3-0,49 0,5-0,99 1,0-2,0 |
10-400 10-400 10-400 10-400 10-400 10-400 |
30 80 140 160 110 30 |
1,60 1,47 1,37 1,29 1,25 1,23 |
48 118 192 207 138 37 |
После прокатки на стане холодной прокатки 30% ленты шлифуется до 9-10 класса и 30% ленты полируется до 12 класса по ГОСТ 2789-59 |
| Итого: | 550 | 740 | |||||
| Всего: | 6700 | 8500 | |||||
3.2.1.2 Персонал цеха
По данным планового отдела предприятия в 2005 году в цеху работало 183 человека , в т.ч.:
руководители - 6 человек (в т.ч. начальник цеха, зам. начальника);
специалисты – 10 человек;
служащие – 1 человек;
мастера – 17 человек;
рабочие – 144 человека;
совместители – 5 человек.
Начальник цеха отвечает за все стороны работы цеха и выполняет все функции технологического и хозяйственного руководства цеха с помощью подчиненного ему цехового аппарата управления. Функциональным органом управления цеха является плановый отдел и бюро организации труда и др. Начальник цеха непосредственно подчиняется директору.
Участки цеха возглавляют начальники смен (старшие мастера), которым подчинены сменные мастера. Мастер является руководителем и организатором производства и труда на участке. Он подчиняется непосредственно начальнику смен.
Группой рабочих, объединенных в бригаду, руководит бригадир, который является старшим рабочим и не освобождается от производственной работы, получая доплату к тарифной ставке за выполнение своих обязанностей.
3.2.2 Характеристика оборудования
Непрерывный закалочный агрегат-НЗА
НЗА предназначен для непрерывной термообработки (закалка, отпуска, нормализации) горячекатаных и холоднокатаных полос из нержавеющей стали.
На НЗА обрабатываются полосы:
толщиной 0,4 - 4,0 мм;
шириной 200 - 420 мм;
макс, производительность 2-3 т/час.
Размеры рулонов
| наименование | поступающих на агрегат | после термообработки |
| внутренний диаметр, мм | 500,600,700 | 500 |
| наружный диаметр, мм | 750-1350 | 750-1350 |
| масса, кг | 500-3000 | 500-3000 |
Нагрев печи осуществляется природным газом с теплопроводностью 8200 ккал/час
Непрерывный травильный агрегат-НТА
НТА предназначен для удаления окалины с горячекатанных и холоднокатанных полос из нержавеющих марок стали путем механической и химической обработки.
На НТА обрабатываются полосы:
толщиной 0,1 - 4,0 мм;
шириной 200 - 420 мм.
Размеры рулонов
| наименование | поступающих на агрегат | после обработки |
| внутренний диаметр, мм | 500, 600,700 | 500 |
| наружный диаметр, мм | 750-1350 | 750-1350 |
| масса, кг | 500-300 | 500-300 |
Обработка полос в НТА осуществляется по следующей схеме:
Очистка поверхности горячекатаных полос металлической пробью.
Обработка в щелочном расплаве (60-65% едкий натрий; 30-35% азотнокислый натрий; 5% хлористый натрий) при 400 - 550°С. Максимальное время пребывания в ванне 4 мин.
Сдув щелочи горячим сжатым воздухом с 500° С.
Струйная промывка полосы водой с температурой 50-80° С.
Электролитическое бесконтактное травление в растворе (3% азотной кислоты; 1% HNO3) с температурой 50-80 °С.
Струйная промывка холодной водой с одновременной обработкой щетками (капроновыми - холоднокатаные полосы, металлическими - горячекатаные полосы).
Отбеливание и пассирование в 8-10% растворе азотной кислоты при температуре 40-60 °С в течении 1,5 минуты.
Паро-струйная промывка с одновременной обработкой щетками при температуре 80 - 100 °С.
Производительность НТА - 0,49 - 2,25 т/час.
Колпаковые печи
Колпаковые электрические печи предназначены для термообработки горячекатаных рулонов, рулонов после промежуточной прокатки и готовых холоднокатаных рулонов.
Размеры отжигаемых рулонов:
наружный диаметр 750 - 1350 мм;
внутренний диаметр 500,600,700 мм;
масса 500 - 300 кг.
Максимальная масса (стопы 3-х рулонов с поддоном и конверторными кольцами) 10т.
Агрегат выборочной зачистки – АВЗ
АВЗ предназначен для ручной зачистки шлифовальными машинками поверхностных дефектов полосы.
На АВЗ обрабатываются полосы:
толщиной 0,4 - 4,0 мм;
шириной 200 - 400 мм.
Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр 750-1350 мм;
масса 500-300 кг.
Агрегат зачистки полос иглофрезами - АЗПИ
АЗПИ предназначен для двухсторонней зачистки полос шлифорезами.
На АЗПИ обрабатываются полосы:
толщиной 1-4 мм;
шириной 300 - 420 мм;
масса до 3 т.
Механические свойства обрабатываемых полос:
предел прочности 40-100 кгс/мм;
предел текучести 30 - 65 кгс/мм2;
относительное удлинение 5-60;
твердость по Бринелю 120 - 220 ед.
Диаметр иглофрезы 600 мм.
Толщина снимаемого слоя за один проход 0,005-0,15 мм.
Смазачно-охлаждающая среда шлифореза - эмульсия.
Линия шлифования №1 - ЛШ-1
ЛШ-1 предназначена для двустороннего шлифования горячекатаных и холоднокатаных полос из нержавеющей стали и промежуточных размерах с целью улучшения класса чистоты обработки поверхности горячекатаных полос с 4 класса до 7 класса, холоднокатаных полос с 6 класса до 8 класса по ГОСТ 2789-59.
Толщина обрабатываемых полос:
горячекатаных 2-4 мм;
холоднокатаных 1-2 мм;
ширина полосы 300-420 мм.
Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр до 1300мм;
масса до 3 т.
Обработка полосы производится абразивными лентами различной зернистости, обеспечивающими съем металла с каждой стороны полосы и за один приход 0,01-0,05 мм.
Зерно шлифования состоит из 6 головок для шлифования верхней стороны полосы и 6 головок для шлифования нижней стороны полосы.
Оборудование ЛШ-1 поставляет фирма «Зундвиг» (ФРГ).
Линия шлифования №2 - ЛШ-2
ЛШ-2 предназначена для двустороннего шлифования холоднокатаной полосы из нержавеющих марок стали с целью улучшения класса чистоты обработки поверхности полос с 6 до 10 класса по ГОСТ 2789-59.
Толщина обрабатываемых полос 0,2-2,0 мм.
Ширина полосы 200-400 мм. Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр 1300 мм;
масса до 3 т.
Полосы толщиной 0,2-0,35 мм поступают на линию на шпулях.
Обработка полосы производится абразивными лентами различной зернистости, обеспечивающим съем металла с каждой стороны до 0,05 мм за один проход.
Зона шлифования состоит из 6 головок для шлифования нижней стороны полосы. После шлифования полоса поступает на участок обезжиривания, где проходит через струйную и щеточно-моечную промывку щелочными растворами с температурой 80-90°С, а затем промывку горячей водой, обессоленой водой и сушкой горячим воздухом.
Линия полирования
Линия полирования предназначена для двустороннего полирования холоднокатаных и шлифованных полос из нержавеющих марок стали и с целью улучшения класса чистоты по ГОСТ 2789 - 59.
Толщина обрабатываемых полос 0,2 - 2,0 мм. Ширина полос 50 - 400 м.
Размеры рулонов:
внутренний диаметр 500 мм
наружный диаметр до 1300 мм
масса до 3 т
Полосы толщиной 0,2-0,35 мм поступают на линию на шпулях.
Обработка полосы производится абразивными лентами различной зернистости, обеспечивающими съем металла с каждой стороны до 0,05 мм за один проход.
Линия светлого отжига № 1 -ЛСО-1
ЛСО-1 предназначена для светлого отжига полос нержавеющих сталей в вертикальной муфельной печи, работающей на природном газе. Нагрев полосы производится в атмосфере 100% водорода, рабочая температура нагрева полосы в печи составляет 700-1130°С. Установленная мощность - 650 кВт.
После отжига для создания коррозийной пленки, полоса проходит через участок электролитической пассивации с промывкой и сушкой.
Для обеспечения непрерывности процесса отжига на время варки полос и снятия рулонов с моталки перед и за печью установлены петлевые устройства башенного типа, в каждом из которых создается запас полосы длиною 100 м.
Линия светлого отжига №2 - ЛСО-2.
ЛСО-2 предназначена для светлого отжига полос нержавеющих сталей в горизонтальной электрической печи.
Нагрев полосы производится в атмосфере 100% водорода, осушенного до температуры 80 °С.
Рабочая среда нагрева полосы в печи составляет 700-1250° С.
Полезная длина печи - 24 м.
Температура полосы выхода из участка охлаждения длиной 9,6 м составляет более 96°С.
Толщина охлаждаемых полос 0,1-1,5мм.
Ширина полос 200-400 мм.
Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр 750 - 1300 мм;
масса 500-300 кг.
Перед отжигом полоса проходит через участок обезжиривания щелочным раствором щеточно-моечной машине и в ванне электролитического обезжиривания, промывается горячей водой с температурой 70-90° С в щеточно-моечной машине и в ванне струйной промывки и затем сушится.
После отжига для создания коррозийной пленки, полоса проходит через участок электролитической пассивации с промывкой и сушкой.
Для обеспечения непрерывности отжига на время сварки полос и снятия рулона с моталки перед и за печью установлены петлевые устройства башенного типа, в каждом из которых создается запас полосы длиной до 100 м.
Двух - четырех валковый стан 500 (№ 1 и № 2)
В цехе установлено два 2-х - 4-х валковых стана 500 (реверсивных) с одинаковой технической характеристикой.
Каждый стан может работать как прокатный и как дрессировочный.
Рабочая клеть выполнена конструктивно в 2-х вариантах: для системы 2-х валков (дуо); для системы 4-х валков (кварто).
На станах прокатываются полосы нержавеющих марок стали.
Толщина полос до прокатки 2,5 - 4,0 мм.
Толщина полос после прокатки 0,3 - 2,0 мм.
Толщина дрессируемых полос 0,1-2,0 мм
Ширина полос 200 - 400 мм.
Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр 750 - 1300 мм;
масса 500-3000 кг.
Диаметры валков «кварто» рабочих 250 (235) мм, опорных 750 (725) мм.
Диаметры валков «дуо» 750 (725) мм.
Длина бочки валков 500 мм. Подшипники валков - качения.
Двадцативалковый стан
На 20-ти валковом стане (реверсивном) прокатываются полосы с исходным пределом прочности до 130 кгс/мм2.
Диаметр рабочих валков 40 мм.
Диаметр приводных валков 110 мм.
Диаметр опорных валков 180 мм.
Исходная толщина полосы 1,5 мм.
Конечная толщина полосы 0,05 мм. Ширина полосы 200 - 400 мм.
Размеры рулонов:
внутренний диаметр 500 мм;
наружный диаметр до 1350 мм;
масса до 3 т.
Линия продольной резки № 1
с упаковкой для ленты толщиной 0,2-2,0мм - ЛПР-1
ЛПР-1 предназначена для продольной резки холоднокатаных полос из нержавеющих сталей с обрезкою кромок и дли обвязки и упаковки порезанных рулонов.
Размеры разрезаемых полос:
внутренний диаметр 500 мм;
наружный диаметр 500-1300 мм.
За линией резки расположено оборудование для обвязки рулонов стальной лентой и упаковки рулонов бумагой или тканью.
Для взвешивания рулонов в линию встроены весы, оборудованные печатающим устройством для маркировки бирок.
Линия продольной резки №2
с упаковкой для ленты толщиной 0,05 -0,3 мм - ЛПР-2.
ЛПР-2 предназначена для продольной резки холоднокатаных полос и нержавеющих марок сталей с обрезкой кромок.
Размеры разрезаемых полос:
толщина 0,05-0,3 мм;
ширина 150-430 мм.
Размеры поступающих рулонов:
внутренний диаметр 500 мм;
наружный диаметр 600-1350 мм;
масса 200-3000 кг.
Размеры готовой продукции: ширина лент 6-410 мм.
Размеры готовых рулонов:
внутренний диаметр 500, 400, 300 мм;
наружный диаметр 410-1350 мм.
За ЛПР-2 следует устройства для обвязки готовых рулонов бумагой, тканью или фольгой.
Контрольно - перемоточный агрегат для лент толщиной 0.8-2,0 мм -
КПА
КПА предназначен для контроля геометрических размеров, качества поверхности и сплошности ленты в процессе перемотки рулонов.
Размеры контролируемых рулонов:
до перемотки:
внутренний диаметр 400 и 500 м;
наружный диаметр до 1300 мм.
после перемотки:
внутренний диаметр 500 мм;
наружный диаметр до 1300 мм.
Масса рулона до 3000 кг.
Размеры контролируемых лент: толщина 0,3-0,9 мм; ширина 50-400 мм.
Размеры рулонов до перемотки:
внутренний диаметр 400 и 500 мм;
наружный диаметр 400 мм;
масса рулона до 1500 кг.
Контрольно-перемоточный агрегат № З для ленты толщиной
0.1-0,Змм - КПА-3
Размеры контрольных лент:
толщина 0,1 - 0,3 мм;
ширина 50 - 400 мм.
Размеры рулона:
до перемотки:
внутренний диаметр 400 и 500 мм;
наружный диаметр до 1000 мм.
после перемотки:
внутренний диаметр 300 мм;
наружный диаметр до 1000 мм;
масса до 1500 кг.
Кантователь стопы рулонов-КС.
КС предназначен для набора стопы рулонов и ее кантовки из горизонтального положения в вертикальное перед отжигом в колпаковых печах и обратной кантовки после отжига.
3.3. Основные технико-экономические показатели работы ОАО ММЗ «Серп и молот» и их динамика за 2001-2006 гг.
3.3.1. Технико-экономические показатели работы завода в целом, динамика за 2001-2006 гг
На промышленных предприятиях для оценки их деятельности применяется система технико-экономических показателей (ТЭП). Представив в табл. 3.5., табл. 3.6 значения этих показателей по ОАО ММЗ «Серп и молот»