Совершенствование производственно-хозяйственной деятельности предприятия (на примере ЗАО "Минский завод безалкогольных напитков")
- синхронно-смесительная установка нового поколения;
- блок розлива;
- укупорочный автомат;
- этикетеровочный автомат;
- упаковочный автомат;
- паллетизатор, формирующий поддоны с кейсами.
Данная технология отличается высокопроизводительностью, позволит уменьшить энергозатраты, сократить издержки, улучшить условия труда и качество продукции.
3.1.2 Технико-экономическое обоснование проекта по внедрению в производство линии «АВЕ ИНДАСТРИЗ С.П.А.» на предприятии ЗАО «МЗБН»
Для полного технико-экономического обоснования данного проекта используем динамические показатели эффективности: чистый дисконтированный доход, внутренняя норма рентабельности, дисконтированный срок окупаемости инвестиций, индекс доходности. Данные методы позволяют учесть фактор времени и разноценность денег с помощью дисконтирования. При этом под дисконтированием понимают приведение разновременных платежей к базовой дате. Дисконтирование осуществляется путем умножение будущих доходов или инвестиций на коэффициенты дисконтирования. Дисконтирование осуществляется путем умножение будущих доходов или инвестиций на коэффициенты дисконтирования. Эти коэффициенты рассчитываются с помощью формулы (3.1):
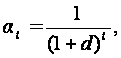 (3.1)
где α - коэффициент дисконтирования, в долях единицы;
d – норма дисконтирования или темп изменения ценности денег (обычно принимается на уровне среднего процента по банковским кредитам; d=0,14), в долях единицы;
t – номер года с момента начала инвестиций.
Рассчитаем коэффициенты дисконтирования:
Коэффициенты дисконтирования рассчитываются по формуле (3.1):
α0=1/(1+0,14)0=1;
α1=1/(1+0,14)1=0,88;
α2=1/(1+0,14)2=0,78;
α3=1/(1+0,14)3=0,69;
α4=1/(1+0,14)4=0,61;
Далее рассмотрим как изменится прибыль по годам реализации проекта:
Таблица 3.1 – Динамика изменения прибыли по годам реализации проекта
| Год проекта | Объём продукции, шт | Прибыль млн.р. |
| 0 | 1 | 1478 |
| 1 | 3 | 1848 |
| 2 | 5 | 2771 |
| 3 | 8 | 4600 |
Рассчитаем срок окупаемости с учетом дисконтирования:
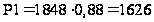 млн.р.
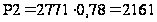 млн.р.
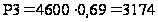 млн.р.
IC = 1800 млн.р. – с учётом затрат на подготовку производства.
Сумма прибыли с учетом дисконтирования за три года равна 6961млн.р., что больше вложенных инвестиций, а, следовательно, прибыль с учетом дисконтирования покрывает инвестиции. Прибыли в первый год не достаточно, чтобы покрыть инвестиционные затраты. Определим сумму прибыли за 2 года:
1626+2161=3787 млн.р.
Определим сумму инвестиций, не погашенных прибылью за первый год:
1800- 1626=174 млн.р.
Найдем срок окупаемости с учетом дисконтирования:
174/1800=0,1 г.
PP=1+0,1=1,1 г.
Найдём чистую текущую стоимость или чистый дисконтированный доход (net present value - NPV) по формуле:
NPV=(0-1800)+1626+2161+3174=5161млн.р.
Вывод: так как NPV > 0, проект прибыльный.
Далее методом подбора определяем внутреннюю норму рентабельности инвестиций (IRR), см. рисунок 3.1:
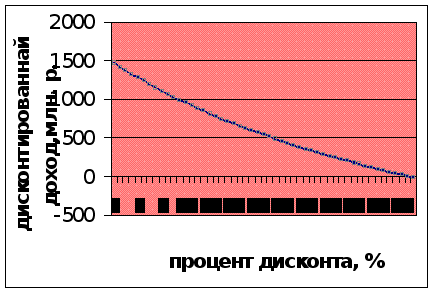
Рисунок 3.1 – Внутренняя норма рентабельности инвестиций
Таким образом, IRR =50%. Внутренняя норма рентабельности инвестиций характеризует устойчивость проекта относительно ставки дисконта. Проект считается успешным, если внутренняя норма рентабельности больше ставки дисконта на 10%. В нашем случае IRR=d+37%, что говорит об эффективности и прибыльности проекта.
В заключении найдем индекс доходности инвестиций:
PI = 6961 / 1800= 3,87
Вывод: так как PI > 1, то проект является эффективным.
Результаты инвестиционного проекта представлены в таблице 3.1:
Таблица 3.1 – Результаты инвестиционного проекта
| Наименование показателя | Еди-ница изме-рения | Условное обозначение | По годам инвестирования | |||
| 0 | 1 | 2 | 3 | |||
| 1.Объем продукции | шт. | V | 1 | 3,00 | 5,00 | 8,00 |
| 2.Чистый доход | млн. р. | P | - | 1626,00 | 2161,00 | 3174,00 |
| 3.Инвестицион-ный капитал | млн. р. | ICt | 1 800 | - | - | - |
| 4. Ставка дисконта | % | d | 14,00 | 14,00 | 14,00 | 14,00 |
| 5.Коэффициент дисконтирова-ния | ед. | αt | 1 | 0,88 | 0,78 | 0,69 |
| 6.Срок окупаемости | г. | РР | 1,10 | |||
| 7.Чистый дисконтирован-ный доход | млн. р. | NPV | 5161,00 | |||
| 8.Внутренняя норма рентабельности | % | IRR | 50,00 | |||
| 9.Индекс доходности | ед. | PI | 3,87 | |||
В итоге, после проведённых расчётов, можно сделать вывод, что проект по внедрению в производство линии «АВЕ ИНДАСТРИЗ С.П.А.» является эффективным и прибыльным. Важным является то, что данный проект окупится уже через 1,1 год. При этом чистый дисконтированный доход имеет положительную тенденцию и составляет 5161 млн. р. Индекс доходности составляет 3,87 доли единицы, т.е. на один рубль инвестиций приходится 3,87 рубля чистого дохода.
Таким образом, проект по внедрению в производство линии розлива итальянской компании «АВЕ ИНДАСТРИЗ С.П.А.» - линия по розливу минеральной воды и безалкогольных напитков является экономически целесообразным и позволит предприятию повысить свою конкурентоспособность.
3.1.3 Обеспечение качества выпускаемой продукции, за счет подбора поставщиков сырья и материалов, постоянного взаимодействия с ними с целью получения сырья и материалов требуемого качества и в оптимальные сроки
Одним из моментов, влияющих на качество выпускаемой продукции, является выбор из числа поставщиков сырья и материалов - лучших, с целью обеспечения предприятия своевременными поставками качественного сырья и материалов. Выбор ненадежных поставщиков приведет к снижению качества выпускаемой продукции, а, следовательно, к уменьшению объемов реализации.
Следующий алгоритм организации процесса подбора поставщиков сырья и материалов поможет правильно выбрать и оценить потенциальных партнеров и условия взаимодействия с ними с целью получения материальных ресурсов требуемого качества и в оптимальные сроки.
1. При заключении договоров на закупки предприятие должно строить свою политику на основании установления долговременных связей с поставщиками. Выбор поставщиков осуществляется на основании перечня поставщиков, хранящегося в компьютерной базе отдела. Этот перечень должен актуализироваться каждый квартал.
2. Предложения новых поставщиков анализируются с учетом следующих критериев: качество, цена, сроки и условия поставки, ассортимент, объем поставки, условия оплаты, наличие документации, необходимой для поставки материальных ресурсов.
3. Для выбора поставщиков материальных ресурсов должны использоваться рекламные каталоги, проспекты, информация о них, указанная в заявках.
4. Предлагаемая методика оценки поставщиков по выбранным критериям после поставки сырья и вспомогательных материалов представлена в таблице 3.2
Таблица 3.2 − методика оценки поставщиков
| Критерии оценки | Состояние выполнения критерия | Оценка | ||
| 1 | 2 | 3 | ||
| 1.Показатели качества |
1.1. Претензий к качеству продукции нет 1.2. Количество претензий не превышает 3% 1.3. Количество претензий достигает 10% 1.4. Количество претензий превышает 20% |
5 4 3 2-0 |
||
| 2. Объем поставки |
2.1. Объемы поставок соблюдаются полностью 2.2. Имеются единичные срывы в объемах поставок 2.3. Объемы поставок систематически не выполняются |
5 4-3 2-0 |
||
| 3. Условия поставки |
3.1. Условия поставок соблюдаются полностью 3.2. Имеются единичные срывы в условиях поставок 3.3. Условия поставок систематически не выполняются |
5 4-3 2-0 |
||
| 4. Сроки поставки |
4.1. Сроки поставок соблюдаются полностью 4.2. Имеются единичные срывы в сроках поставок 4.3. Сроки поставок систематически не выполняются |
5 4-3 2-0 |
||
| 5. Сроки оплаты |
5.1. Отсрочка проведения платежа до 60 дней 5.2. Отсрочка проведения платежа до 30 дней 5.3. Отсрочка проведения платежа до 20 дней 5.4. Проведения платежа по факту поставки либо предоплата |
5 4 3 2-0 |
||
| 6. Цена |
6.1. Самая низкая цена 6.2. Превышение цены(п.6.1.) до 3% 6.3. Превышение цены (п.6.1.) до 5% 6.4. Превышение цены (п.6.1.) свыше 6% |
5 4 3 2-0 |
||
| 7. Комплект номенклатурных и сопроводительных документов |
7.1. Документы в полном комплекте 7.2. Имеются незначительные нарушения комплектности номенклатурных и сопроводительных документов 7.3. Систематическое отсутствие номенклатурных и сопроводительных документов в комплекте |
5 4-3 2-0 |
||
5. Оценка поставщиков производится по 5-ти бальной системе. По результатам поставок каждому поставщику в колонках «Критерии оценки» ставится оценка от 1 до 5.
6. На основании полученных данных один раз в полугодие экономисты отделы должны будут проводить анализ результатов поставок. После чего в заключении заполняется предполагаемая категория поставщика по результатам оценки. Если сумма баллов по конкретному поставщику составляет:
25-35 – рекомендуется в поставщики следующего года (категория А);
15-25 – рекомендуется использование в качестве резервного поставщика (категория Б)
До 15 – сотрудничество прекратить (категория В).
7. Результаты анализа предоставить начальнику отдела для использования при выборе поставщиков на следующий год.
Благодаря данной методике предприятие сможет анализировать результаты поставок, тем самым выбирая лучших поставщиков, обеспечивая производство сырьем, тарой, вспомогательными материалами и другими материальными ресурсами. От надежности поставщиков зависит выпуск и объем реализации продукции, а также снижение материальных затрат, следовательно, повышается уровень рентабельности, в данном случае на 4%.
3.1.4 Сокращение энергопотребления при изготовлении продукции
Данное направление предусматривает мероприятия, позволяющие оптимизировать использование различных видов энергии в процессе производства и эксплуатаций зданий, сооружений и оборудования, создание безопасных условий труда, мероприятия, направленные на защиту окружающей среды.
В качестве таких мероприятий, направленных на снижение расхода топливно-энергетических ресурсов, выделим следующие:
- Внедрение воздушного компрессора фирмы «BOGE»;
- Внедрение системы АСКУЭ;
- Внедрение регулируемого частотного эл. привода на двигателях аммиачной компрессорной;
- Внедрение схемы испарения углекислоты за счет отбора теплоты от напитков;
- Внедрение регулируемого частотного эл. привода на скважинах минеральной и питьевой воды;
- Внедрение насоса меньшей производительности для системы холодного водоснабжения (в выходные дни).
Осуществление предлагаемых мероприятий позволит существенно сократить объем потребления энергоресурсов.
В данной дипломной работе не представляется возможным дать экономическое обоснование реализации всех перечисленных мероприятий, поэтому в качестве примера, подтверждающего их целесообразность, приведен экономический эффект от внедрения воздушного компрессора фирмы «BOGE».
Внедрение воздушного компрессора фирмы «BOGE», позволяет ему работать в автоматическом режиме, имеет меньшую мощность, чем ранее используемые компрессор, что позволит получить экономический эффект за счет экономии электроэнергии (таблица 3.3), а также снизить затраты времени и материальных ресурсов. Данный компрессор предназначен для промышленности с повышенными требованиями к качеству сжатого воздуха по чистоте, экологии и безопасности. Используется для производства сжатого воздуха. Главной особенностью компрессоров фирмы «BOGE» является замена компрессионного масла на натуральную, экологически чистую жидкость- воду. При использовании дозированного впрыска в камеру сжатия температура воздуха в процессе сжатия не превышает 55-60 0С. Выходящий сжатый воздух, и охлаждающая вода проходят через концевой теплообменник и охлаждаются до требуемых рабочих температур. Для удаления влаги из сжатого воздуха используется встроенный рефрижераторный осушитель. При осушении выделяется конденсат, часть которого, проходя через систему очистки, используется в контуре циркуляции воды, а другая его часть – излишки – выводятся из компрессора посредством электронного конденсатоотводчика.
Установленный в автономном распределительном щите частотный преобразователь регулирует скорость вращения приводного двигателя компрессора в зависимости от потребления сжатого воздуха. С помощью него снижаются расходы на электроэнергию, и обеспечиваются щадящие условия работы механических и электрических узлов.
Таблица 3.3. - Показатели потребления электроэнергии по цеху
| Показатели | Компрессор воздушный ВП-2 | После внедрения компрессора BOGE |
| Мощность оборудовании, кВт |
75 |
55 |
| Баланс рабочего времени, ч. |
1 848 |
1 848 |
| Потребление электроэнергии, кВт/ч | 138 600 | 101 640 |
| Стоимость 1кВт/ч | 195 | 195 |
| Потребление электроэнергии, р. | 27 027 000 | 19 819 000 |
| Итого, р. | 27 027 000 | 19 819 000 |
| Экономический эффект, р. | 7 208 000 | |
Таким образом, экономия энергоресурсов от компрессора фирмы «BOGE» составит 7208000 р.
3.2 Изменение объема и структуры продукции
Изменение структуры выпускаемой продукции. Экономия от осуществления мероприятий по этому направлению определяется сравнением величины затрат на единицу продукции до и после внедрения мероприятий и умножением полученной разности на объем производства в планируемом году:
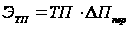 ,
(3.3)
где
 – экономия за
счет изменения
объема и структуры
выпускаемой
продукции;
 – изменение
суммы переменных
затрат на рубль
товарной продукции
в 2009 г. по сравнению
с 2008 г. р.;
 – объем
товарной продукции
в 2009 г., млн. р.
Результаты расчетов представлены в таблице 3.4
Таблица 3.4 − Снижение затрат за счет влияния изменения структуры и номенклатуры товарной продукции
| Показатели | 2008 г. | 2009 г. | Переменные затраты на 1 р. ТП в 2008 г. | Себестоимость товарной продукции по переменным затратам |
Пере -менные затраты на 1 р. ТП в 2009 г. |
|
| 2008 г. | 2009 г. | |||||
| Объем товарной продукции | 120216 | 127542 | 68,5 | 115616 | 120514 | 64,5 |
| в том числе: | ||||||
| Минеральная вода | 55299 | 59945 | 54339 | 58642 | ||
| Питьевые воды | 22841 | 21682 | 18500 | 17487 | ||
| Безалкогольные напитки | 42076 | 45915 | 42777 | 44385 | ||
| Изменение затрат на 1 рубль ТП в планируемом году | -4,0 | |||||
| Изменение себестоимости ТП в планируемом году | -5101,7 | |||||
Исходя из анализа реализации готовой продукции, предприятию целесообразно внести изменения в ассортимент выпускаемой продукции. Выяснено, что большим спросом пользуется минеральная вода и безалкогольные напитки. Объем этой продукции может быть увеличен или уменьшен за счет сокращения или увеличения выпуска питьевой воды. Увеличив выпуск минеральной воды на 8,4%, ее себестоимость увеличиться на 7,9%. Если уменьшить выпуск питьевой воды на 5%, то себестоимость уменьшится лишь на 5%. Повышение выпуска приведет к большим объемам реализации, а, следовательно, повышению прибыли.
Таким образом, снижение затрат на 2009 г. за счет изменения объема выпускаемой продукции составит:
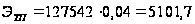 млн.
р.
В результате изменения объема выпускаемой продукции, себестоимость в 2009 г. снизится на 5 101,7 млн. р.
Таким
образом, экономия
за счет изменения
объема и структуры
продукции
 составит:
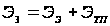 ,
(3.4)
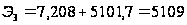 млн.
р.
3.3 Совершенствование технологического процесса изготовления минеральных вод
Для изготовления минеральных вод используют следующее сырье и материалы:
а) минеральную воду из скважин:
- № 3 (глубина скважины – 418 м);
- № 4 (глубина скважины – 390 м);
- № 5 (глубина скважины – 380 м);
- № 7 (глубина скважины – 360 м);
- воду питьевую из скважин: № 6 (глубина скважины – 106 м), № 8 (глубина скважины – 280 м), № 9 (глубина скважины – 110 м), по Сан ПиН 10-124 РБ, СТБ 1188. Скважины пробурены на территории завода и находятся в зоне строгого санитарного режима;
б) двуокись углерода по ГОСТ 8050 и разрешенную к применению Минздравом Республики Беларусь;
в) ароматизаторы производства фирмы «Этол», Словения, разрешенные к применению Минздравом Республики Беларусь;
г) бутылки ПЭТ по ТУ РБ 00392394.036 и разрешенные к применению Минздравом Республики Беларусь;
д) колпачки полимерные по ТНПА и разрешенные к применению Минздравом Республики Беларусь ;
е) пленку полимерную упаковочную ( стрейч - пленку) по ТНПА;
ж) пленку термоусадочную по ГОСТ 25951;
з) клей синтетический по ТНПА или импортного производства по спецификации изготовителя;.
и) этикетки – по ТНПА;
к) полипропиленовая этикетка по ТУ РБ 28632061.002;
л) фильтр-картон марки Т по ГОСТ 12290 и разрешенный к применению Минздравом Республики Беларусь;
м) фильтр-картон марки АКS-4, PROC 3 ALN + BWS разрешенный к применению Минздравом Республики Беларусь;
н) картонные прокладки из гофрокартона размером 1200х800 (мм) по ТНПА;
о) маркировочные чернила черные;
п) растворитель для чернил;
р) поддоны деревянные по ГОСТ 9078, 9557.
Допускается применение указанного сырья и материалов по другим ТНПА и (или) разрешенных Минздравом Республики Беларусь для применения.
Характеристика сырья и вспомогательных материалов, условия и сроки хранения в соответствии с «Перечнем сырья и материалов, используемых в производстве алкогольной и безалкогольной продукции», утвержденным главным инженером завода.
По показателям безопасности сырье не должно превышать допустимые уровни, установленные в «Гигиенических требованиях к качеству и безопасности продовольственного сырья и пищевых продуктов» СанПиН 11-63 РБ 98; вода питьевая – допустимые уровни, установленные в «Гигиенических требованиях к качеству воды централизованных систем питьевого водоснабжения» СанПиН 10-124 РБ.
Применение пищевых добавок – по СанПиН 13-10 РБ 2002 «Гигиенические требования к качеству и безопасности пищевых добавок и их применению».
Содержание радионуклидов в сырье не должно превышать допустимые уровни, утвержденные Минздравом Республики Беларусь и установленные в ГН 10-117.
Каждая партия поступившего сырья должна быть проверена лабораторией по качеству в соответствии со схемой лабораторного контроля, согласованной с органами здравоохранения.
Технологический процесс изготовления минеральных вод состоит из следующих операций (табл. 3.5).
Таблица 3.5 – Технологический процесс изготовления минеральных вод
| Наименование операции | Оборудование | Содержание операции |
| 1 | 2 | 3 |
| 1. Подъем минеральной воды на поверхность земли и подача ее от скважины в отделение по обработке минеральных вод , фильтрация. |
- Насос ЭЦВ-6; - фильтр-пресс «Прогресс»; - насос 1Г2-ОПД; - фильтр-пресс «Seitz»; |
- Подъем минеральной воды на поверхность земли и подача ее от скважины в отделение по обработке минеральных вод - далее происходит процесс фильтрования |
|
2. Насыщение минеральных вод двуокисью углерода |
- синхронно-смесительная установка «FAMIX»; - электронный миксер EPS 40000; - синхронно-смесительная установка «КОМИ-160»; - карбонизатор-смеситель «MIXER OP» 15000 |
-Для насыщения углекислотой обработанную минеральную воду подают на: - синхронно-смесительную установку «FAMIX» – при розливе в бутылки ПЭТ на линии розлива №1; - электронный миксер EPS 40000 – при розливе в бутылки ПЭТ на линии розлива № 2; -синхронно-смесительную установку «КОМИ-160» – при розливе в бутылки ПЭТ на линии розлива № 4; - карбонизатор-смеситель «MIXER OP» 15000 – при розливе в бутылки ПЭТ на линии розлива №5. |
|
3. Розлив минеральных вод на линии розлива №1 |
- ориентатор PROCOMAC TOPSTAR; - ополаскивающая машина PROCOMAC SALA BAGANZA-PARMA-ITALIA; - розливо-укупорочный блок «HANSA»; - этикетировочный автомат «KRONES Contirol» |
На линии розлива № 1 разливают минеральные воды в бутылки ПЭТ вместимостью 1 л тип I и 2 л. Процесс розлива минеральных вод включает следующие операции: - Подготовка бутылок ПЭТ; - Налив воды в бутылки и их укупорка; - Этикетирование и маркировка; - Упаковка готовой продукции. |
|
4. Розлив минеральных вод на линии розлива № 2 |
- ориентатор PROCOMAC TOPSTAR; - ополаскивающая машина PROCOMAC SALA BAGANZA-PARMA-ITALIA; - розливо-укупорочный блок «HANSA»; - этикетировочный автомат ROLL – FED 18Т |
На линии розлива № 2 разливают минеральную воду в бутылки ПЭТ вместимостью 0,5л тип I, 1л тип I и 2 л. Процесс розлива включает следующие операции : - Ополаскивание бутылок, налив - минеральной воды в бутылки и их укупорка; - Этикетирование и маркировка; - Упаковка готовой продукции. |
|
5. Розлив минеральных вод на линии розлива № 4 |
-ориентатор Б3-ВВП-250.000; -ополаскивающая машина АПМ1-Х00Х-Х; - блок розлива БФ-60.1; - укупорочная машина ЛП М-4-Х0201Х1; - этикетировочный автомат «KRONES CANMATIC» |
На линии розлива № 4 разливают минеральные воды в бутылки ПЭТ вместимостью 0,5 и 1,0 л тип I. Процесс розлива включает следующие стадии: - Подготовка бутылок ПЭТ; - Налив минеральной воды в бутылки и их укупорка; - Этикетирование и маркировка; - Упаковка готовой продукции. |
|
6. Розлив минеральных вод на линии розлива № 5 |
- ориентатор марки RС2.600-16; - ротационный ополаскиватель 2 R36; - розливо-укупорочноый блок марки BLUESTAR 2000; - этикетировочный автомат QUASAR Hot Melt F15X9TISI/E1SR |
На линии розлива № 5 минеральные воды разливают в бутылки ПЭТ вместимостью 0,5 и 1л тип I; 2,0 л. Процесс розлива состоит из следующих операций: - Подготовка бутылок ПЭТ; - Налив минеральной воды в бутылки и их укупорка; - Этикетирование и маркировка; - Упаковка готовой продукции |
|
7. Хранение и транспортирование готовой продукции |
- всеми видами транспорта в соответствии с правилами, действующими на данном виде транспорта. |
Транспортируют упакованную готовую продукцию всеми видами транспорта в соответствии с правилами, действующими на данном виде транспорта. Хранят продукцию в вентилируемых темных складских помещениях, предохраняемых от попадания влаги, при температуре от 5°С до 20°С и относительной влажности воздуха не более 85%. |
Для изготовления минеральных вод на линии розлива №4 используются блок розлива БФ-60.1 и укупорочная машина ЛП М-4-Х0201Х1, которые значительно изношены, имеют большую мощность. С целью снижения затрат и повышения производительности следует изменить технологический процесс, заменив блок розлива БФ-60.1 и укупорочную машина ЛП М-4-Х0201Х1на современный разливоукупорочный блок «HANSA», что позволит увеличить производительность выпуска, а также снизить затраты времени и материальных ресурсов.
Разливоукупорочный блок «HANSA» имеет меньшую мощность, чем ранее используемые блок розлива и укупорочная машина, что позволит получить экономический эффект за счет экономии электроэнергии
Таблица 3.6– Показатели потребления электроэнергии по цеху
| Показатели | блок розлива БФ-60.1 | укупорочная машина ЛП М-4-Х0201Х1 | Сумма до внедрения | После внедрения Розливо-укупорочного блока «HANSA» |
| Мощность оборудования, кВт | 8,28 | 10,49 | 18,77 | 12,73 |
| Баланс рабочего времени, час | 1 848 | 1 848 | 1 848 | 1 848 |
| Потребление электроэнергии, кВт/ч | 15301,44 | 19385,52 | 34686,96 | 23525,04 |
| Стоимость 1кВт/ч | 195,00 | 195,00 | 195,00 | 195,00 |
| Потребление электроэнергии, р. | 2 983780,80 | 3 780 176,40 | 6 763 957,20 | 4 587 382,80 |
| Итого, р. | 6 763 957,20 | 4 587 382,80 | ||
| Экономический эффект, р. | 2 176 574,40 | |||
Изменение технологического процесса приведет к снижению трудоемкости изготовления минеральной воды и соответственно обеспечит экономию затрат на заработную плату (таблица 3.7).
Таблица 3.7 – Показатели трудоемкости и заработной платы по цеху после внедрения мероприятий
| Основные показатели | До внедрения | После внедрения | Экономия на единицу |
| Трудоемкость, н/ч | 0,86322 | 0,81328 | 0,04994 |
| Заработная плата, р. | 2672,9 | 2572,6 | 100,3 |
В расчете на годовую программу выпуска на линии №5, равную 4 637 тыс. шт., суммарная трудоемкость до внедрения составит 4 002,75 н/ч, заработная плата составит 1 239 424,7 р. После внедрения мероприятий суммарная трудоемкость составит 3771,18 н/ч, а заработная плата –
1 192 914,6 р.
Расчет годового экономического эффекта производится на основе данных табл. 3.8
Таблица 3.8 – Затраты по изменяющимся статьям
| Наименование затрат | Затраты в рублях | |
| до внедрения | после внедрения | |
| Топливо и электроэнергия | 6 763 957,2 | 4 587 382,8 |
| Заработная плата | 1 239 423,7 | 1 192 914,6 |
| Дополнительная заработная плата | 247884,7 | 237582,9 |
| Отчисления в ФСЗН | 520557,9 | 501024,1 |
| Итого | 8 771 823,5 | 6 518 904,5 |
Годовой экономический эффект будет равен 2 252 919 р.
Таким образом, в результате внедрения мероприятий по повышению технического уровня производства, обеспечению качества выпускаемой продукции, изменению объёма и структуры продукции, совершенствования технологического процесса изготовления минеральных вод, ожидаемая величина годового экономического эффекта составит 10272,3 млн. р.
3.4 Совершенствование технического процесса изготовления печатной платы электронного блока
3.4.1 Выбор типа конструкции печатной платы, класса точности, шага координатной сетки
Печатная плата (ПП) – это основа печатного монтажа электронной аппаратуры, при котором микросхемы (МС), полупроводниковые приборы, электрорадиоэлементы (ЭРЭ) и элементы коммутации устанавливаются на изоляционное основание с системой токопроводящих полосок металла (проводников), которыми они электрически соединяются между собой в соответствии с электрической принципиальной схемой.
Виды печатных платы по конструкторскому исполнению:
а) односторонние печатные платы:
1) платы на плоском слоистом диэлектрике;
2) платы на рельефном литом диэлектрике;
3) платы без металлизации отверстий;
4)-платы с металлизацией отверстий. Эти платы более надежны в эксплуатации т.к. обеспечивается лучшее сцепление навесных ИМС и ЭРЭ с печатными проводниками и с основной платой.
б) двухсторонние печатные платы:
1) платы на диэлектрическом основании;
2) платы на металлической подложке. Они применяются тогда, когда нужно обеспечить отвод тепла при размещении на плате тепловыделяющих ЭРЭ, полупроводниковых приборов и ИМС большей мощности;
3) многослойные печатные платы – это платы, которые состоят из чередующихся слоёв изоляционного материала и проводящего рисунка. Рисунок соединяется между собой прокладками в монолитную структуру путём прессования;
4) платы на слоистых пластиках;
5)-платы на керамическом основании. На эти платы методом трафаретной печати наносят проводники. При температуре около 700 градусов происходит вжигание проводников и резисторов в основание, предварительно обожженное при температуре 1600 0С. В результате получается прочная, керамическая, химически инертная монолитная структура со стабильными параметрами и относительно высокой теплопроводностью;
6) платы без межслойных соединений;
7) платы с межслойными соединениями.
г) гибкие печатные платы:
1) гибкие платы. Они используются в конструкциях, где подвергаются постоянному или периодическому воздействию напряжения изгиба. Поэтому одна из важнейших характеристик гибких печатных плат - высокая устойчивость диэлектрических материалов к механическим воздействиям, т.е. к отслоению печатных проводников от основания;
2) гибкие шлейфы и кабели.
д) проводные печатные платы:
1) платы с печатным рисунком;
2) платы с печатными элементами.
ГОСТ 23751-86 распространяется на односторонние печатные платы (ОПП), двусторонние (ДПП) и многослойные (МПП) печатные платы, также данный стандарт распространяется на гибкие печатные кабели (ГПК).
Основными достоинствами печатных плат являются:
– увеличение плотности монтажа и возможность микроминиатюризации изделий;
– гарантированная стабильность электрических характеристик;
– повышенная стойкость к климатическим и механическим воздействиям;
– унификация и стандартизация конструктивных изделий;
– возможность комплексной автоматизации монтажно-сборочных работ.
Настоящим стандартом устанавливают пять классов точности печатных плат в соответствии со значениями основных параметров и предельных отклонений элементов конструкции (оснований ПП, проводников, контактных площадок, отверстий).
Размеры и предельные отклонения ПП, устанавливаемые ГОСТом, обязательны для следующих методов проектирования:
– ручного;
– автоматизированного;
– полуавтоматизированного.
Они должны обеспечивать автоматизацию установки изделий электронной техники (ИЭТ).
При ручном методе конструирования размещение элементов на печатной плате и трассировку печатных проводников осуществляет непосредственно конструктор. Данный метод обеспечивает оптимальное распределение проводящего рисунка.
Полуавтоматизированный метод предполагает размещение навесных изделий электронной техники с помощью ЭВМ и ручная трассировка, или ручное размещение изделий электронной техники и автоматизированная трассировка. Этот метод обеспечивает более высокую производительности в сравнении с ручным методом.
Автоматизированный метод предусматривает кодирование исходных данных, размещение навесных элементов и трассировку печатных проводников с использованием ЭВМ. Допускается доработка отдельных соединений вручную.
Материалы для печатных плат выбирают по ГОСТ 10316-78 или по ТУ. Выбор материала основания производят с учетом обеспечения физико-механических и электрических параметров печатной платы во время воздействия механических нагрузок, климатических факторов и возможных химически агрессивных сред.
В качестве конструкционных материалов печатных плат обычно используют фольгированные и нефольгированые слоистые диэлектрики (пластики) различного типа и толщины.
Фольгированые диэлектрики представляют собой электроизоляционные основания, плакированные обычно электролитической медной фольгой с оксидированным гальваностойким слоем, прилегающим к электроизоляционному основанию. В зависимости от назначения фольгированные диэлектрики могут быть односторонние Ии двусторонние и иметь толщину от 0,06 до 3,0 мм.
Нефольгированые диэлектрики, предназначенные для полуаддитивного и аддитивного методов производства плат, имеют на поверхности специально нанесенный адгезивный слой, который служит для лучшего сцепления химически осаждаемой меди с диэлектриком.
ОСТ 4.010.022-85 рекомендует также применение следующих марок фольгированых диэлектриков:
– диэлектрик фольгированый самозатухающий (ДФС-1, ДФС-2);
– диэлектрик фольгированый общего назначения (ДФО-1, ДФО-2)- для ОПП и ДПП;
– стеклотекстолит с двусторонним адгезивным слоем (СТЕК)- для ДПП, изготавливаемых по аддитивной технологии;
–-стеклотекстолит теплостойкий для изготовления плат по полуаддитивной технологии (СТПА-5-1, СТПА-5-2)- для ОПП, ДПП и МПП с высокой плотностью проводящего рисунка.
Из других материалов, используемых при изготовлении печатных план, наиболее широко применяются никель и серебро в качестве металлического резиста, для обеспечения пайки и сварки. Кроме того, используется целый ряд других металлов и сплавов. Например, олово-висмут, олово-индий, олово-никель и т.д. Их назначение - обеспечение избирательной защиты или низкого контактного сопротивления, улучшение режимов пайки. Дополнительные покрытия, увеличивающие электропроводность печатных проводников, в большинстве случаев выполняют гальваническим осаждением, реже - способами вакуумной металлизации и горячего лужения.
В керамических основаниях в качестве исходных материалов широко применяются оксиды алюминия и бериллия, а также нитрид алюминия и карбид кремния.
Перспективно применение в печатных платах основания со сложной составной структурой, включая металлические прокладки, а также оснований из термопластиков.
Печатная плата электронного модуля «Блок контроля четности» первой группы жесткости. Платы первой группы жесткости имеют диапазон рабочих температур от минус 250С до плюс 550С и обеспечивают надежную работу при относительной влажности до 75%, помимо этого характеризуются высокой стойкостью к повышенному давлению. Данное условие очень важно для исследуемого предприятия, так как в цехах высокая температура и использование предлагаемой платы позволит организовать бесперебойную, эффективную работу, повышающую конкурентоспособность продукции и как следствие конкурентоспособность предприятия. На ПП реализуется схема, сложность которой позволяет применить двухстороннюю печатную плату. Трассировка платы ведется по двум сторонам, что упрощает разводку проводников и позволяет уменьшить размеры печатной платы. Двухсторонние печатные платы изготавливают преимущественно комбинированным позитивным методом. Возможность технологического оборудования и экономические критерии позволяют использовать такой тип.
Физико-механические свойства материалов должны обеспечивать качественное изготовление ПП в соответствии с типовыми ТП. Для изготовления плат применяется слоистые пластики, в том числе фольгированные диэлектрики, плакированные электролитической медной фольгой толщиной 5, 20, 35, 50, 70 и 105 мкм с чистотой меди не менее 99,5%, шероховатостью поверхности не менее 0,4-0,5 мкм, которые поставляются в виде листов размерами 500x700 мм и толщиной 0,06-3 мм.
В качестве основы в слоистых пластиках используются стеклотекстолиты – спрессованные слои стеклоткани, пропитанные эпоксифенольной смолой и другие материалы. Они отличаются широким диапазоном рабочих температур, низким водопоглощением, высокими значениями объемного и поверхностного сопротивлений, стойкостью к короблению. Смолы определяют практически все электрические и механические характеристики материала.
3.4.2 Выбор метода изготовления печатной платы
Метод изготовления печатной платы зависит от назначения конструкции, условий ее эксплуатации, от материала диэлектрика и т.д.
В настоящее время печатные платы изготавливаются двумя принципиально отличными методами:
нанесение проводников на плату изоляционного материала осаждением или прессованием токопроводящего слоя;
нанесением на металлическую фольгу, полностью покрывающее изоляционное основание, кислотоупорной краской или фотоспособом рисунка схемы с последующим вытравливанием металла, не покрытого краской.
Методы изготовления печатных плат классифицируются по способам получения токопроводящего покрытия и по способам изображения печатных проводников. Изготовление печатных плат состоит из