Планирование деятельности механообрабатывающего цеха на I квартал 2008 года
Министерство образования Республики Беларусь
БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ ИНФОРМАТИКИ И РАДИОЭЛЕКТРОНИКИ
Кафедра менеджмента
Курсовая работа
по курсу «Планирование на предприятии»
на тему:
«Планирование деятельности механообрабатывающего цеха на I квартал 2008 г.»
Выполнил:
Руководитель:
Минск 2008
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
1. КРАТКОЕ ОПИСАНИЕ ОБЪЕКТА ПРОИЗВОДСТВА И ЕГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
2. ПЛАНИРВАНИЕ ПРОИЗВОДСТВЕННОЙ ПРОГРАММЫ
3. РАЗРАБОТКА ПЛАНА РАЗВИТИЯ ТЕХНИКИ И ОРГАНИЗАЦИИ ПРОИЗВОДСТВА
4. РАСЧЕТ ПОТРЕБНОСТИ В ОБОРУДОВАНИИ И ЕГО ЗАГРУЗКА
5. РАСЧЕТ ЗАТРАТ НА МАТЕРИАЛЫ
6. ПЛАНИРОВАНИЕ ПОКАЗАТЕЛЕЙ ПО ТРУДУ И ЗАРПЛАТЕ
6.1. Расчет баланса рабочего времени
6.2. Расчет численности работающих
6.2.1. Расчет численности основных рабочих.
6.2.2. Расчет численности вспомогательных рабочих
6.2.3. Расчет численности служащих
6.3. Планирование фондов заработной платы
6.3.1. Планирование фонда заработной платы основных рабочих.
6.3.2. Планирование фонда заработной платы вспомогательных рабочих
6.3.3.Планирование фонда заработной платы служащих
6.4. Расчет средней заработной платы
7. ПЛАНИРОВАНИЕ СЕБЕСТОИМОСТИ ПРОДУКЦИИ
7.1. Разработка сводной сметы затрат на производство по цеху.
7.2. Калькулирование себестоимости единицы продукции
7.3. Составление свода затрат на производство
8. РАСЧЕТ ОСНОВНЫХ ТЕХНИКО-ЭКОНОМИЧЕСКИХ ПОКАЗАТЕЛЕЙ РАБОТЫ ЦЕХА
ЗАКЛЮЧЕНИЕ
ЛИТЕРАТУРА
ВВЕДЕНИЕ
Планирование как экономическую категорию можно рассматривать с общеэкономической и управленческой позиций.
С общеэкономической позиции планирование есть один из методов регулирования пропорций производства, например, в масштабах предприятия, поскольку его подразделения вступают в отношения друг с другом не как независимые товаропроизводители, а как участники единого производственного процесса.
С позиций управления производством, планирование - одна из важнейших основных функций. Новым явлением в управлении предприятиями при переходе к рыночной экономике становится необходимость самостоятельной разработки перспектив своего долгосрочного развития.
Одним из важных планов работы предприятия является план производства продукции. На основе этого плана определяется потребность в оборудовании, в материально-технических ресурсах, в рабочей силе, фонд заработной платы работникам, сметы затрат на производство.
Задачей данной курсовой работы является:
1. Углубить, закрепить и конкретизировать теоретические знания по внутризаводскому технико-экономическому планированию.
2. Привить навыки расчетов, применяемых при планировании основных технико-экономических показателей работы цехов основного производства промышленных предприятий.
3. Научиться пользоваться исходными данными технологической документации, справочными и нормативными материалами с учетом конкретных производственных условий, предусмотренных заданием по теме.
4. Развить навыки самостоятельной творческой работы.
В данной курсовой работе будут проведены расчёты потребности механообрабатывающего цеха в материальных, трудовых ресурсах, всех необходимых затрат и прибыли, всех технико-экономических показателей, которые позволят нам судить о рентабельности и о целесообразности данного производства.
1. КРАТКОЕ ОПИСАНИЕ ОБЪЕКТОВ ПРОИЗВОДСТВА И ИХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
В этой части курсовой работы приведена вся необходимая информация об объекте производства, его назначении. Объектами производства являются детали: шестерня и втулка специальная, поэтому необходимо указать материал, вес заготовки и чистый вес, цена материала и цена реализуемых отходов, из которых они изготовлены (см. табл. 1).
Таблица 1
Краткая характеристика объекта производства
| Наименование деталей | Вид заготовки | Материал, марка | Норма расхода материала на 1 дет, кг | Чистый вес детали, кг | Оптовая цена 1 кг материала, руб. | Оптовая цена 1 кг отходов, руб. | |
| 1 | Шестерня | Поковка | Ст.45 | 0,35 | 0,15 | 1000 | 100 |
| 2 | Втулка специальная | Прокат | Ст.40 | 2,37 | 1,37 | 1000 | 100 |
Объёмы производства: Шестерня 90000шт.
Втулка специальная 110000шт.
Описание технологического процесса на предприятиях производится в технологических картах, в которых по каждой операции указываются используемое оборудование и его характеристика, приспособления и инструмент, разряд работы и норма времени. В курсовой работе технологический процесс представлен в форме таблицы 2.
Таблица 2
Технологический процесс изготовления деталей
| №п/п | Наименование операции | Разряд работы | Наименование оборудования | Модель оборудования или марка | Мощность, кВт | Категория ремонтной сложности, ед. рем.. сложн. | Оптовая цена оборудования,,тыс. руб. | Норма времени (tшт.), мин. | Коэффициент выполнения норм, | Норма времени с учетом Кв, мин. | |||
| м | э | Кв | Нвр *КВ | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | ||
|
Шестерня |
|||||||||||||
| 1 | Отрезная | 2 | Дисковый отрезной станок | 8Б66 | 3,0 | 8 | 7 | 8140 | 1,25 | 1,1 | 1,14 | ||
| 2 |
Токарная 1-ая |
3 | Токарный станок | Т-365 | 5,0 | 15 | 5 | 7700 | 6,5 | 1,1 | 5,91 | ||
| 3 |
Токарная 2-ая |
4 | Токарный станок | Т-365 | 5,0 | 15 | 5 | 7700 | 8,3 | 1,1 | 7,55 | ||
| 4 |
Токарная 3-я |
5 | Токарный станок | 1Р316П | 5,0 | 15 | 5 | 11000 | 8,32 | 1,1 | 7,56 | ||
| 5 | Протяжная | 2 | Протяжной вертикальный полуавтомат | 7833 | 3,0 | 12 | 9 | 8140 | 2,1 | 1,1 | 1,91 | ||
| 6 | Зуборезная предварит. | 4 | Вертикально-фрезерный станок | 6Н104 | 3,0 | 10 | 4 | 5500 | 8,6 | 1,1 | 7,82 | ||
| 7 | Зуборезная окончат. | 5 | Вертикально-фрезерный станок | 6Н104 | 3,0 | 10 | 4 | 5500 | 3,65 | 1,1 | 3,32 | ||
| 8 | Зубозакругляющая | 5 | Полуавтомат зубошевинговальный | 57028 | 7,0 | 2 | 4 | 8140 | 3,6 | 1,1 | 3,27 | ||
| №п/п | Наименование операции | Разряд работы | Наименование оборудования | Модель оборудования или марка | Мощность, кВт | Категория ремонт-ной сложности, ед. рем.. сложн. |
Оптовая цена оборудования, тыс.руб. |
Норма времени (tшт.), мин. | Коэффициент выполнения норм, | Норма времени с учетом Кв, мин. | |
| м | э | Кв | Нвр *КВ | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 9. | Шлифовальная | 4 | Универс. шлифовальный станок | 3Д180 | 5,0 | 11 | 8 | 7700 | 6,1 | 1,1 | 5,55 |
| 10. | Доводочная | 5 | Полировальный станок | 3863 | 2,0 | 2 | 4 | 4400 | 3,1 | 1,1 | 2,82 |
|
Втулка специальная |
|||||||||||
| 1 |
Токарная 1-ая |
3 | Токарно-винторезный станок; | 16Д20П | 7,0 | 15 | 7 | 26400 | 1,19 | 1,1 | 1,08 |
| 2 |
Токарная 2-ая |
3 | Токарно-винторезный станок; | 16Д20П | 7,0 | 15 | 7 | 26400 | 1,2 | 1,1 | 1,09 |
| 3 |
Токарная 3-я |
4 | Токарно-винторезный станок; | 16Д20П | 7,0 | 15 | 7 | 26400 | 0,78 | 1,1 | 0,71 |
| 4 |
Токарная 4-ая |
4 | Токарно-винторезный станок; | 16Д20П | 7,0 | 15 | 7 | 26400 | 0,98 | 1,1 | 0,89 |
| 5 | Плоскошлифовальная | 3 | Плоскошлифовальный станок; | 3Е711В | 5,0 | 11 | 7 | 4400 | 1,15 | 1,1 | 1,05 |
| 6 | Контрольная | 5 | Верстак | - | 1 | 110 | 0,61 | 1,1 | 0,55 | ||
2. ПЛАНИРОВАНИЕ ПРОИЗВОДСТВЕННОЙ ПРОГРАММЫ
Производственная программа предприятия разрабатывается на основе прогнозов объема реализации продукции, позволяющих с определенной степенью точности предугадать, в каких объемах выпускаемая предприятием продукция найдет спрос в будущем. Прогнозы разрабатываются на различные периоды, с использованием различных методов. Однако рассмотрение этих вопросов выходит за рамки данной курсовой работы, так как объектом планирования является цех.
Производственная программа цеха является производной от производственной программы предприятия. Должна содержать расчеты производства продукции в натуральном и стоимостном выражениях, а также расчеты конкретного количества оборудования (или площадей) и их загрузку. В данной курсовой работе расчеты по оборудованию вынесены в самостоятельный параграф.
Расчет производственной программы целесообразно выполнить в форме нижеследующей таблицы (см. табл.3).
Таблица 3
Производственная программа по механообрабатывающему цеху на I квартал 2008 года.
|
Наименование продукции |
План пр-ва в натур. ед-цах, шт. | План производства | |||
| в стоим. выраж. | в нормо-часах | ||||
| цена за ед., руб. |
сумма, млн.руб. |
на ед. |
на программу пр-ва |
||
| 1.Шестреня | 90 000 | 7103,9 | 639351188,1 |
0,8587 | 77280 |
| 2.Втулка специальная | 110 000 | 3741,25 | 411537444,5 |
0,0985 | 10835 |
3.РАЗРАБОТКА ПЛАНА РАЗВИТИЯ ПРЕДПРИЯТИЯ
Мероприятия по развитию предприятия призваны обеспечить выполнение плановых заданий по объему производства, росту производительности труда, снижению себестоимости продукции, увеличению прибыли и, в конечном итоге, повышение эффективности производства.
В план цеха могут включаться мероприятия по следующим направлениям:
созданию и освоению новой продукции, повышению качества выпускаемой продукции;
внедрению новых технологий, механизации и автоматизации производства;
совершенствованию управления и организации производства;
совершенствованию организации труда;
снижению материалоемкости и энергоемкости продукции.
Разработать подобные мероприятия в курсовом проекте нереально. Да и в реальной действительности их будут разрабатывать различные службы. При планировании же важно отразить результаты этих мероприятий в соответствующих плановых расчетах. Для этого ниже в таблице 4 приведено условное мероприятие, срок его действия и влияние на различные аспекты производственно-хозяйственной деятельности.
Таблица 4
План развития техники и организации производства по механообрабатывающему цеху на I квартал 2008 года
| № варианта | Срок действия | Экономия, тыс.руб. (трудоемкость, н/час) | Единовременные затраты на внедрение | |||||||||
|
Всего по элементам |
в том числе | Сумма , тыс.руб. | Источник финансирования | |||||||||
| Сырье и материалы | Услуги произв. характера | Вспомогательные материалы | Топливо и энергия со стороны | Расходы на оплату труда | Отчисления на социальные нужды | Амортизация основных фондов | Прочие | |||||
| 1 | 2 | 3 | 4 | 5 | 5 | 6 | 8 | 10 | 11 | 12 | 13 | 14 |
| 2. | 2 | 900 | - | 100 | 300 | - | 220 | 80 | 80* | 120 | 600 | Прибыль |
4. РАСЧЕТ ПОТРЕБНОСТИ В ОБОРУДОВАНИИ И ЕГО ЗАГРУЗКА
Расчет потребности в оборудовании целесообразно выполнить в форме нижеследующей таблицы:
Таблица 5
Расчет загрузки оборудования по механообрабатывающему цеху на
I квартал 2008 года
| Наименование показателей | Ед. изм. | Выпуск прод. по плану | Виды оборудования | ||||||||||||||||||||||
| Токарное, н/часы | Слесарное, н/часы | Фрезерное,н/часы |
Плоско -шлифовальное, н/часы |
||||||||||||||||||||||
| Т-365 | 1Р316П | 16Д20П | 8Б66 | 7833 | Верстак | 6Н104 | 57028 | 3Д180 | 3Е711В | 3863 | |||||||||||||||
| на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод. | на прог-му | на ед. прод | на прог-му | на ед прод. | на прог-му | на ед прод. | на прог-му | на ед. прод. | На прог-му | ||||
| 1 |
Изделия: 1. Шестерня |
шт. |
90000 |
0,247 | 22200 | 0,139 | 12480 | - | - | 0,021 | 1875 | 0,035 | 3150 | - | - | 0,204 | 18375 | 0,06 | 5400 | 0,102 | 9150 | - | - | 0,052 | 4650 |
|
2. Втулка специальная |
шт. | 110000 | - | - | - | - | 0,069 | 7608,3 | - | - | - | - | 0,01 | 1118,3 | - | - | - | - | - | - | 0,019 | 2108,3 | - | - | |
| 2 | Итого – нормо-часов на весь объем продукции | Норм- час | 0,247 | 22200 | 0,139 | 12480 | 0,069 | 7608,3 | 0,021 | 1875 | 0,035 | 3150 | 0,01 | 1118,3 | 0,204 | 18375 | 0,06 | 5400 | 0,102 | 9150 | 0,019 | 2108,3 | 0,052 | 4650 | |
| 3 | Планируемый процент выполнения норм | % | 110 | 110 | 110 | 110 | 110 | 110 | 110 | 110 | 110 | 110 | 110 | ||||||||||||
| Таблица 5 (окончание) | |||||||||||||||||||||||||
| 4 | Время, необх. для вып. прог-мы с учёт. вып-ия норм в планируемом периоде | станко-часы | 20181,82 | 11345,45 | 6916,67 | 1704,55 | 2863,64 | 1016,67 | 16704,55 | 40909,09 | 8318,18 | 1916,67 | 4227,27 | ||||||||||||
| 5 | Эфф-ый фонд времени работы ед. оборудования | станко-часы | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | 952,32 | ||||||||||||
| 6 | Расчётное кол-во ед. оборудования | шт. | 21,19 | 11,91 | 7,26 | 1,79 | 3,01 | 1,07 | 17,54 | 5,15 | 8,73 | 2,01 | 4,44 | ||||||||||||
| 7 | Принятое кол. оборудования | шт. | 84 | 21 | 12 | 7 | 2 | 3 | 1 | 18 | 5 | 9 | 2 | 4 | |||||||||||
| 8 |
Недостаток (-) или избыток (+) станков |
+0,19 | -0,09 | +0,26 | -0,21 | +0,01 | +0,07 | -0,06 | +0,15 | -0,27 | +0,01 | +0,44 | |||||||||||||
| 9 | Коэффициент загрузки оборудования | 1,009 | 0,993 | 1,038 | 0,895 | 1,002 | 1,068 | 0,974 | 1,031 | 0,971 | 1,006 | 1,11 | |||||||||||||
Порядок заполнения таблицы 5 следующий (на примере токарного станка Т - 365):
1.Определяется необходимое количество нормо-часов для выполнения производственной программы по каждой группе оборудования по формуле:
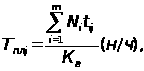 (1)
где: m – количество наименований изделий (комплектов);
Ni - выпуск изделий (комплектов) в плановом периоде по каждому наименованию, шт.;
tij - трудоемкость изготовления продукции по j-й группе оборудования, н/час;
Кв – коэффициент выполнения норм.
Тпл=(90000*0,247)/1,1=20181,82(н/ч)
2. Рассчитывается эффективный фонд времени работы единицы оборудования с учетом количества рабочих дней в плановом периоде, количество смен, их продолжительности и плановых простоев на ремонт
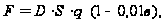 (2)
где: F– эффективный (полезный) фонд времени работы единицы оборудования в плановом периоде, ч.;
D – число рабочих дней в плановом периоде;
q - длительность смены в часах;
S - количество смен;
b - планируемые потери рабочего времени в % на ремонт оборудования.
F=62*2*8*(1-0,01*4)=952,32 (ч.)
3.Рассчитывается потребное количество оборудования по формуле:
 (3)
где: Fj - эффективный фонд времени работы единицы j-го вида оборудования, ч.
П=20181,82/952,32=21,19 (шт.)
4.Коэффициент загрузки станков рассчитывается как отношение расчетного количества станков к принятому.
Кзагр=21,19/21=1,009
После расчета потребности в оборудовании и его загрузки необходимо произвести расчет площади, занимаемой данными станками, которая включает производственную и вспомогательную.
Производственнаяплощадь - это площадь, занимаемая непосредственно оборудованием, а также площадь, занимаемая проходами, проездами, заделами, инструментом и другим инвентарем. Она может быть рассчитана укрупненным способом, исходя из норм удельной площади на единицу оборудования и количества единиц оборудования. Нормы удельной площади устанавливаются на единицу оборудования исходя из того, к какой группе оно относится. Условно все оборудование можно разделить на три группы: мелкие, средние и крупные. Для мелких станков нормы удельной площади устанавливаются в размере 5-12 м2; для средних – 12-25 м2; для крупных станков – 25-45 м2; для верстаков – 3-5 м2 .
Расчет производственной площади выполним в табличной форме (см. табл. 6).
Вспомогательная площадь - это площадь, на которой размещены службы цеха, бытовые помещения и т.д. Она обычно составляет 30-45% от производственной площади. Полученное значение вспомогательной площади внесём в вышеприведенную таблицу и рассчитаем общую площадь цеха.
Таблица 6
Расчет площади цеха
|
№ п/п |
Наименование оборудования | Модель или марка | Габаритные размеры | К-во единиц, шт. | Норма уд. площади на един. обор., м2 /шт. | Площадь, м2 |
| 1 | Дисковый отрезной станок | 8Б66 | 500х500 | 2 | 8 | 16 |
| 2 | Токарный станок | Т - 365 | 1000х700 | 21 | 12 | 252 |
| 3 | Токарный станок | 1Р316П | 1000х700 | 12 | 12 | 144 |
| 4 | Токарно-винторезный станок | 16Д20П | 1500х900 | 7 | 15 | 112 |
| 5 | Протяжной вертикальный полуавтомат | 7833 | 1500х1000 | 3 | 16 | 51 |
| 6 | Вертикально-фрезерный станок | 6Н104 | 2000х1500 | 18 | 22 | 396 |
| 7 | Полуавтомат зубошевинговальный | 57028 | 2000х1500 | 5 | 22 | 110 |
| 8 | Универсальный шлифовальный станок | 3Д180 | 2000х1200 | 9 | 20 | 180 |
| 9 | Полировальный станок | 3863 | 1500х1500 | 4 | 18 | 60 |
| 10 | Плоскошлифовальный станок | 3Е711В | 2000х1200 | 2 | 20 | 40 |
| 11 | Верстак | 1200х1000 | 1 | 5 | 5 | |
|
Итого производственная площадь |
84 |
1366 |
||||
|
Вспомогательная площадь (35%) |
478,1 |
|||||
|
Всего площадь цеха |
1844,1 |
|||||
5. РАСЧЕТ ЗАТРАТ НА СЫРЬЕ И МАТЕРИАЛЫ, ПОКУПНЫЕ КОМПЛЕКТУЮЩИЕ ИЗДЕЛИЯ И ПОЛУФАБРИКАТЫ, ТОПЛИВО И ЭНЕРГИЮ НА ТЕХНОЛОГИЧЕСКИЕ ЦЕЛИ
Планирование затрат на материалы, покупные полуфабрикаты, топливо и энергию осуществляется исходя из плана производства продукции. При расчете определяются все материальные затраты на производство и реализацию продукции, на восполнение запасов незавершенного производства, полуфабрикатов, инструментов и приспособлений собственного производства, подготовку и освоение новых видов продукции и технологических процессов, пуско-наладочные работы независимо от источников возмещения этих затрат (себестоимость, прибыль, целевые фонды). Однако в данном параграфе курсовой работы производим расчет затрат на материалы, покупные полуфабрикаты, топливо и энергию только на технологические цели, выступающих в качестве прямых статей себестоимости единицы продукции. Затраты на вспомогательные материалы и т.д. будут рассмотрены и учтены при составлении комплексных статей затрат.
Затраты на сырье и материалы на единицу продукции можно рассчитать по следующей формуле
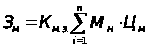
 (4)
где: Кт.з - коэффициент, учитывающий транспортно-заготовительные
расходы при приобретении материалов;
n - номенклатура применяемых сырья и материалов;
Мн - норма расхода материала на единицу продукции, кг/шт.;
Цм - цена единицы массы материала, руб.
Кт.з может быть принят в размере 1-5% от стоимости материалов, (т.е.
Кт.з. = 1,01-1,05).
Для определения
величины затрат
на материалы
в расчете на
плановый выпуск
продукции цеха
 необходимо
произвести
расчет по следующей
формуле:
 (5)
Таблица 7
Расчет затрат на материалы по механообрабатывающему цеху на I квартал 2008 года
Наименование, марка материала |
Единица измерения |
Цена за кг, руб |
Норма расхода материала на 1 деталь, кг |
Программа выпуска продукции |
Ктз |
Сумма, руб |
|
|
на единицу |
на программу тыс. руб |
||||||
| шестерня | |||||||
| Ст-45 | кг | 1000 | 0,35 | 90 000 | 1,03 | 360,5 | 32 445 000 |
| втулка специальная | |||||||
| Ст-40 | кг | 1000 | 2,37 | 110 000 | 1,03 | 2441,1 | 268 521 000 |
| Итого по двум изделиям: | 2801,6 |
300 966 000 |
|||||
При расчете материальных затрат следует иметь в виду, что при использовании материалов возникают отходы, часть из которых может быть реализована, что необходимо отразить и при калькулировании себестоимости единицы продукции и при составлении сводной сметы затрат на производство. Расчет стоимости возвратных отходов может быть произведен по формуле и сведен в таблицу 8:
на единицу продукции
Сотх = Мо * Цотх , (6)
где Мо – количество отходов материала при изготовлении единицы продукции, кг/шт.
Цотх – возможная цена реализации отходов, руб.
на плановый выпуск
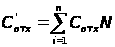 (7)
Таблица 8
Расчет стоимости возвратных отходов по механообрабатывающему цеху на I квартал 2008 года
Наименование, марка отходов |
Единица измерения |
Цена за кг, руб |
Величина отходов материала на ед продукции |
Программа выпуска продукции |
Сумма, руб |
|
|
на единицу продукции |
на программу тыс.руб |
|||||
| Шестерня | ||||||
| Ст-45 | кг | 100,0 | 0,2 | 90 000 | 20 | 1 800 000 |
| Втулка специальная | ||||||
| Ст-40 | кг | 100,0 | 1,0 | 110 000 | 100 | 11 000 000 |
| Итого по двум изделиям: | 120 |
12 800 000 |
||||
6. ПЛАНИРОВАНИЕ ПОКАЗАТЕЛЕЙ ПО ТРУДУ И ЗАРАБОТНОЙ ПЛАТЕ
План по труду и заработной плате составляется по четырем разделам: повышение производительности труда, численность работающих, фонд заработной платы, потребность в рабочей силе и подготовке кадров. Однако, в данном пособии и, соответственно, в курсовой работе предусмотрены расчеты по двум разделам плана по труду: планирование численности и планирование заработной платы.
Исходными данными для разработки плана по труду являются: расчеты производственной программы, нормы затрат труда и его оплаты, план повышения эффективности производства в части мероприятий, обеспечивающих рост производительности труда, директивные и справочные материалы.
При планировании численности работающих, фондов заработной платы в составе промышленно-производственного персонала выделяют рабочих и служащих. В свою очередь рабочие подразделяются на основных и вспомогательных, а служащие – на руководителей и специалистов.
Для расчета численности рабочих, особенно основных, различного рода доплат при планировании фондов заработной платы, прежде всего, необходим расчет баланса рабочего времени одного среднесписочного рабочего.
6.1. Расчет баланса рабочего времени
Баланс рабочего времени обычно составляется по цеху, а при существенных различиях половозрастной структуры работающих, условий труда по участкам может и должен составляться по участкам. Форма баланса рабочего времени приведена в таблице 9.
Таблица 9
Баланс рабочего времени одного рабочего
|
№ п/п |
Состав фонда рабочего времени | Значение показателей | |
| дни | часы | ||
| 1. | Календарный фонд времени |
91 |
728 |
| 2. | Праздничные дни | 3 | 24 |
| 3. | Выходные дни | 26 | 208 |
| 4. | Номинальное количество рабочих дней |
62 |
496 |
| 5. | Невыходы на работу, всего | 7,984 | |
| а) очередные и доп. отпуска | 6 | ||
| б) выполнение государственных и общественных обязанностей | 0,124 | ||
| в) по болезни | 1,24 | ||
| г) по разрешению администрации | 0,31 | ||
| д) отпуска учащимся | 0,124 | ||
| е) отпуска по беременности и родам | 0,186 | ||
| Таблица 9(окончание) | |||
| 6. | Явочное время |
54,016 |
432,128 |
| 7. | Потери внутри рабочего дня (внутрисменные потери) всего | 0,22 | 1,75 |
| а) сокращенные часы работы в предпраздничные дни | 1 | ||
| б) перерыв на кормление детей | 0,15 | ||
| в) сокращенный рабочий день | |||
| - подростков | 0,45 | ||
| -рабочих, занятых на работах с вредными условиями труда | 0,15 | ||
|
8. |
Полезный фонд рабочего времени |
53,8 |
430,378 |
Календарный фонд времени, выходные и праздничные дни берутся по календарю. Номинальный фонд представляет разницу между календарным фондом рабочего времени и количеством выходных и праздничных дней.
Невыходы на работу планируются только те, которые предусмотрены законодательством, согласно которому они были рассчитаны с учетом периода планирования (квартал). В данной курсовой работе для расчета приняты следующие величины: отпуска учащихся составили 0,2%; отпуска по беременности и родом - 0,3%; невыходы по болезни – 2,0%, в связи с выполнением государственных и общественных обязанностей – 0,2%, по разрешению администрации – 0,5% от номинального фонда.
Внутрисменные потери рабочего времени составили: количество часов, на которые сократится продолжительность рабочей смены в предпраздничные дни, равно 1; перерывы на кормление детей приняли в размере 0,03% от номинального фонда; сокращенная продолжительность рабочего дня установлена:
а) для подростков 0,09% от номинального фонда,
б) для рабочих, занятых на работах с вредными условиями труда, - 0,03% от номинального фонда.
Полезный фонд рабочего времени получили путем вычитания из явочного времени внутрисменных потерь рабочего времени.
6.2. Расчет численности работающих
6.2.1. Расчет численности основных рабочих.
На работах технологического характера, когда рабочие места не связаны жестким ритмом, регулирующим индивидуальную производительность труда, численность основных производственных рабочих определяется на основании трудоемкости работ. Исходными данными при этом являются производственная программа на плановый период, действующие нормы времени по операциям, полезный фонд рабочего времени по балансу, планируемые коэффициенты выполнения норм, и многостаночного обслуживания. Численность основных рабочих-сдельщиков определяется по формуле:
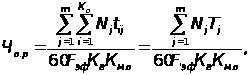 (8)
где:
m – номенклатура
выпускаемой
продукции цеха;
Ко – количество операций по технологическому процессу изготовления j-го изделия;
Nj - программа выпуска j-го изделия, шт.;
tij – норма времени на i-ую операцию j-го наименования изделия, мин.;
Тj - суммарная трудоемкость обработки (сборки) объекта по всем
операциям, мин.;
Fэф – полезный фонд рабочего времени одного рабочего, час.;
Кв – средний коэффициент выполнения норм;
Км.о – коэффициент многостаночного обслуживания (Км.о.=1).
Расчет численности рабочих для отрезной операции №1:
1.Расчёт трудоемкости работ по следующей формуле:
 , (9)
где
Тi
– трудоемкость
работ i-ой
сложности по
j-ой профессии,
н/час.
Т=0,021*90000/1=18750 (н/ч)
2.Расчет трудоемкости работ по профессиям и разрядам с учетом Кв:
Ткв=1875/1,08=1736,11 (н/ч)
3.Расчет численности рабочих:
Чо.р.=1736,11/430,378=4,03 (ч-к)
4.Принятая численность рабочих:
Чо.р.пр.=4 (ч-к)
Все выполненные расчеты сведём в таблицу (см. табл. 10)
Таблица 10
Расчет численности основных рабочих по профессиям и разрядам
|
N п/п |
Профессия |
Раз. |
Трудоёмкость, н-ч |
Кв |
Трудоёмкость с учётом КВ |
Численность рабочих по расчёту, чел |
Принятое число рабочих |
|
|
На единицу |
на программу |
|||||||
|
Шестерня |
||||||||
| 1 | Слесарь | 2 | 0,021 | 1875 | 1,08 | 1736,11 | 4,03 | 4 |
|
2 |
Токарь |
3 | 0,108 | 9750 | 1,09 | 8944,95 | 20,78 | 21 |
| 4 | 0,138 | 12450 | 1,09 | 11422,02 | 26,54 | 27 | ||
| 5 | 0,139 | 12480 | 1,09 | 11449,54 | 26,60 | 27 | ||
| 3 | Протяжчик | 2 | 0,035 | 3150 | 1,08 | 2916,67 | 6,78 | 7 |
|
4 |
Фрезеровщик |
4 | 0,143 | 12900 | 1,09 | 11834,86 | 27,50 | 28 |
| 5 | 0,061 | 5475 | 1,09 | 5022,94 | 11,67 | 12 | ||
| 5 | Фрезеровщик | 5 | 0,06 | 5400 | 1,09 | 4954,13 | 11,51 | 12 |
| 6 | Шлифовальщик | 4 | 0,102 | 9150 | 1,09 | 8394,50 | 19,50 | 20 |
| 7 | Доводчик | 5 | 0,052 | 4650 | 1,09 | 4266,06 | 9,91 | 10 |
| Итого по изделию 1 |
168 |
|||||||
|
Втулка специальная |
||||||||
|
1 |
Токарь |
3 | 0,02 | 2181,67 | 1,1 | 1983,33 | 4,61 | 5 |
| 3 | 0,02 | 2200 | 1,1 | 2000,00 | 4,65 | 5 | ||
| 4 | 0,013 | 1430 | 1,1 | 1300,00 | 3,02 | 3 | ||
| 4 | 0,0163 | 1796,67 | 1,1 | 1633,33 | 3,80 | 4 | ||
| 2 | Шлифовальщик | 3 | 0,0192 | 2108,3 | 1,1 | 1916,67 | 4,45 | 5 |
| 3 | Слесарь | 5 | 0,01 | 1118,3 | 1,09 | 1025,99 | 2,38 | 3 |
| Итого по изделию 2 |
25 |
|||||||
Из приведенного выше расчета мы получили, что численность основных производственных рабочих в механообрабатывающем цехе на IV квартал 2008 года составляет 193 человек (168+25).
6.2.2. Расчет численности вспомогательных рабочих
Исходя из специфики труда вспомогательных рабочих, их численность должна быть минимальной, но в тоже время достаточной для нормального функционирования производственного процесса предприятия.
Для расчёта численности электромонтёров, слесарей по ремонту оборудования и смазчиков необходимо рассчитать количество единиц ремонтной сложности оборудования (см. табл.11):
Численность вспомогательных рабочих определяется по нормам и обслуживания. Следует иметь в виду, что при расчете численности вспомогательных рабочих по нормам и местам обслуживания определяется их явочное число. Списочная численность находится путем уменьшения явочной численности на коэффициент списочного состава:
Кспис=62*8/432,128=1,15
Таблица 11
Расчёт количества единиц ремонтной сложности
| № |
Наименование оборудования |
Категория рем. сложности |
Количество станков |
Всего единиц рем. сложности |
||
|
Мех. |
Электр. |
Мех. |
Электр. |
|||
| 1 | 8Б66 | 3,0 | 8,0 | 2 | 6 | 16 |
| 2 | Т - 365 | 5,0 | 15,0 | 21 | 105 | 315 |
| 3 | 1Р316П | 5,0 | 15,0 | 12 | 60 | 180 |
| 4 | 16Д20П | 7,0 | 15,0 | 7 | 49 | 105 |
| 5 | 7833 | 3,0 | 12,0 | 3 | 9 | 36 |
| 6 | 6Н104 | 3,0 | 10,0 | 18 | 54 | 180 |
| 7 | 57028 | 7,0 | 2,0 | 5 | 35 | 10 |
| 8 | 3Д180 | 5,0 | 11,0 | 9 | 45 | 99 |
| 9 | 3863 | 2,0 | 2,0 | 4 | 8 | 8 |
| 10 | 3Е711В | 5,0 | 11,0 | 2 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |