Организационно-экономическая характеристика ОАО "Гачевская сельхозтехника"
– отделение ремонта и восстановления деталей.
В состав производственных отделений входят ряд участков, которые показаны на втором листе графической части.
Распределение общей трудоемкости по отделениям представлены в табл.6.
6. Распределение общей трудоемкости
| Наименование | Трудоемкость, чел.-ч. |
|
Разборочно-моечное отделение Сборочное отделение Отделение ремонта жаток Отделение ремонта деталей |
9602 16538 3720 17340 |
2.6 Расчет численности работающих в цехе по ремонту комбайнов
Все работающие на ремонтном предприятии в зависимости от выполняемой ими работы условно подразделяются на следующие группы: производственные рабочие, вспомогательные рабочие, младший и обслуживающий персонал, счетно-конторский персонал, инженерно-технические работники и аппарат управления [4].
Производственные рабочие – это люди, непосредственно выполняющие технологические операции ремонта объектов или изготовление новых изделий, выпускаемых предприятием: рабочие – мойщики машин, сборочных единиц и деталей; слесари – разборщики машин; слесари сборщики и регулировщики машин; станочники; столяры-плотники; кузнецы; сварщики; слесари по ремонту и зарядке аккумуляторов и др.
1. Определение количества производственных рабочих разборочно-моечного отделения.
При расчете числа рабочих какого-либо подразделения предприятия различают списочный и явочный составы.
Списочный состав производственных рабочих Рсп используем для расчета общего состава работающих в отделении, его рассчитываем по действительному фонду времени:
 ,
(13)
где Тг – годовая трудоемкость какого-либо вида работ, ч;
Фд – действительный годовой фонд времени работы рабочего, ч.
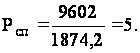
Явочный состав производственных рабочих отделения Ряв определяется по номинальному фонду времени:
 (14)
где Фн – номинальный годовой фонд времени работы рабочего, ч.
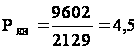 .
Принимаем пять производственных рабочих разборочно-моечного отделения.
2. Определение количества производственных рабочих сборочного отделения:
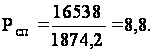
Принимаем Рсп = 9.
Явочный состав рабочих отделения:
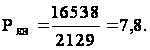
Принимаем восемь производственных рабочих.
3. Определение количества производственных рабочих в отделении ремонта жаток.
Списочный состав работающих в отделении:
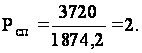
Явочный состав рабочих в отделении:
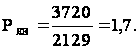
Принимаем двух человек.
4. Определение производственных рабочих в отделение ремонта и восстановления деталей.
Списочный состав работающих отделения:
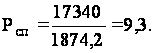
Принимаем Рсп = 9.
Явочный состав рабочих отделения:
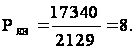
Вспомогательные рабочие – это люди, занятые обслуживанием основного производства ремонтного предприятия: наладчики станочного и технологического оборудования, станочники и слесари-ремонтники отделов главного механика и инструментального цеха, заточники режущего инструмента, дежурные электромонтеры и слесари-трубопроводчики, подсобные рабочие по обслуживанию транспортно-складских операций и др.
Число вспомогательных рабочих определяется в процентном отношении от числа производственных рабочих. Для ремонтных предприятий в среднем принимают 14…17%.
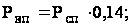 (15)
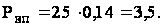
Принимаем четверых вспомогательных рабочих.
Расчет числа счетно-конторского персонала, инженерно-технических работников и аппарата управления выполняются по штатному расписанию в соответствии со структурой управления.
В мастерской по ремонту комбайнов имеется: начальник мастерской, бухгалтер, мастер.
2.7 Расчет и подбор оборудования
К основному оборудованию мастерской относится оборудование, на котором выполняются наиболее сложные и трудоемкие операции ремонта комбайнов. Это моечные машины, токарные, расточные и шлифовальные станки, стенды обкатки и испытания и так далее.
Количество оборудования рассчитываем в соответствии с технологическим процессом, трудоемкостью выполняемых работ, тактом работы и фондами времени. Приспособления и оснастку комплектуем без расчета, исходя из условия выполнения всех операций технологического процесса [4].
Расчет количества оборудования для разборочно-сборочных работ.
Число специализированного оборудования находим из зависимости:
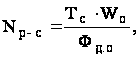 (16)
где Тс – трудоемкость разборочных и сборочных операций одного объекта, выполняемых на одном оборудовании, час;
Wо – число ремонтируемых объектов в год по программе.
К основному оборудованию для разборочно-сборочных работ можно отнести следующие:
– стенд для разборки и сборки заднего контрпривода и рулевого управления:
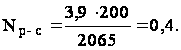
Принимаем один стенд ОР-6719.
– стенд для разборки, сборки и обкатке мостов:
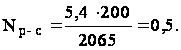
Принимаем один стенд ОР-6720.
– стенд для разборки и сборки коробок передач и вариаторов:
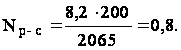
Принимаем один стенд ОР-6709.
– стенд для разборки, обкатки и регулировки соломотрясов:
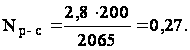
Принимаем один стенд ОР-6702.
Остальное оборудование, приспособления и оснастки по технологической необходимости.
Расчет количества оборудования для моечно-очистительных работ.
В технологическом процессе ремонта комбайнов очистка их выполняется в нескольких стадиях: наружная очистка, очистка сборочных единиц и деталей, очистка отдельных деталей в специальных машинах.
Число моечных машин Nм определяем следующим образом:
– для наружной очистки комбайна в сборе выбираем моечную машину ОМ-8036М.
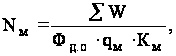 (17)
где ∑W – годовая программа мастерской в физических единицах;
Фд.о – действительный годовой фонд времени работы моечной машины с учетом сменности, ч;
qм – производительность моечной машины, ед./ч;
Км – коэффициент, учитывающий использование моечной машины по времени, Км = 0,85.
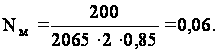
Принимаем одну моечную машину.
– для наружной и внутренней очистки двигателей:
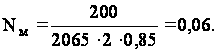
Принимаем одну моечную машину ОМ-14241.
– для очистки сборочных единиц и деталей комбайна выбираем машину ОМ-1398.
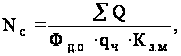 (18)
где ∑Q – суммарная масса сборочных единиц и деталей, подлежащих очистке, т;
qч – часовая производительность моечной машины, т/ч;
Кз.м – коэффициент, учитывающий степень загрузки и использование моечной машины по времени, Км = 0,7.
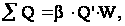 (19)
где β – коэффициент, учитывающий долю массы деталей, подлежащих мойке, соответственно от общей массы комбайна без двигателя, (β = 0,4…0,6);
 –
соответственно
масса комбайна
без двигателя,
т.
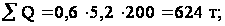
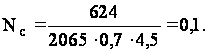
Принимаем одну моечную машину.
Расчет оборудования для сварочных и наплавочных работ.
Число единиц сварочного и наплавочного оборудования определяем по формуле:
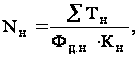 (20)
где ∑Тн – суммарная трудоемкость сварочно-наплавочных работ, ч;
Кн – коэффициент, учитывающий использование этого оборудования по времени, Кн = 0,7…0,8.
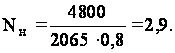
Принимаем три установки.
Установка для электроимпульсного покрытия с прерывателем ОКС-12296; трансформатор сварочный ТС-300; полуавтомат для сварки в среде углекислого газа.
Число металлорежущих станков определяем по трудоемкости:
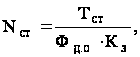 (21)
где Тст – общая годовая трудоемкость станочных работ, ч;
Кз – коэффициент загрузки станка по времени.
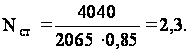
Принимаем три токарных станка.
Расчет испытательных стендов.
Количество испытательных стендов определяем из выражения:
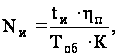 (22)
где tи – продолжительность обкатки и испытания данного объекта, ч.
ηп – коэффициент, учитывающий возраст объектов для повторной обкатки и испытания (ηп = 1…1,05);
Тоб – общий такт ремонта;
К – коэффициент, учитывающий использование установки по времени (К = 0,86…0,95).
Определим количество стендов для обкатки двигателя:
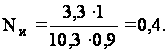
Принимаем один обкаточно-тормозной стенд КИ-5274.
Определим количество стендов для обкатки комбайнов:
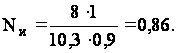
Принимаем один обкаточный стенд ОПР-425М.
Количество остального оборудования для разного вида работ устанавливаем по номенклатуре из графика согласования ремонтных работ по технологическим параметрам и технологической необходимости [7].
Перечень подобранного оборудования используемого при капитальном ремонте комбайнов, а также приспособлений приводится в спецификации к плану мастерской (Приложение 1).
2.8 Определение производственных и вспомогательных площадей ремонтной мастерской
К производственной площади предприятия относится площадь, занятая технологическим оборудованием, транспортным оборудованием, объектами ремонта, находящимися на рабочих местах и возле них, а также проходами между оборудованием и рабочими местами [4].
Площадь производственных участков определяется по удельной площади на единицу ремонта по следующей формуле:
 (23)
где W – программа предприятия в физических единицах;
fу – удельная площадь на единицу ремонта, м2 [5].
Результаты расчетов производственных участков заносим в табл. 7.
7. Площади участков мастерской
| Производственный участок | Удельная, м2 | Общая, м2 |
|
Участок наружной мойки Разборочно-моечный участок Участок дефектации и комплектации Слесарно-механический участок Кузнечно-термический участок Сварочный участок Участок медницких работ Участок жестянских работ Полимерный участок Гальванический участок Деревообделочный и обойный участки Участок ремонта электрооборудования Участок гидросистем Участок сборки узлов и агрегатов Участок ремонта топливной аппаратуры Участок ремонта двигателя Участок сборки комбайна Участок окраски комбайна Участок заправки, регулировки и устранения неисправностей Участок входного контроля Итого: |
0,5 1,11 0,5 0,495 0,185 0,161 0,08 0,225 0,08 0,3 0,19 0,12 0,095 1,8 0,082 0,71 0,77 0,4 0,4 0,135 8,338 |
100 222 100 99 37 32 16 45 16 60 38 24 19 360 16 142 154 80 80 27 1667 |
К вспомогательным относятся площади, занятые в производственном корпусе участками: отдела главного механика и главного энергетика; инструментального отделения; лабораториями; складскими, культурно-бытовыми и другими помещениями, а также магистральными проездами и проходами и т.д.
Площади вспомогательных помещений мастерской по ремонту комбайнов определяются укрупнено в принятом процентном отношении к площадям производственных помещений: отдел начальника мастерской, бытовые помещения и главного механика – 6%; инструментальная кладовая – 2%; складские помещения – 3%.
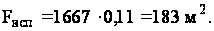
Действительная площадь мастерской позволяет разместить все эти участки и она равна 2160 м2.
2.9 Общая компоновка производственного корпуса и разработка графика грузопотоков
После определения размеров производственных площадей производится их компоновка, то есть их взаиморасположение в пределах ремонтной мастерской. Взаимосвязь между отделениями, ремонтируемых объектов, который должен соответствовать ходу производственного процесса. Направление грузопотока должно совпадать с ходом выбранной схемы технологического процесса. Поэтому, анализируя действующие ремонтные предприятия, аналогичные проектируемому по профилю, выявляют, откуда, в какие производственные участки и с какой общей массой необходимо перемещать грузы в процессе ремонта. Значение массы транспортируемых грузов выражают в процентах от общей массы транспортируемых грузов ремонтируемого объекта и составляем таблицу распределения грузов по производственным участкам мастерской. Распределение грузопотоков мастерской по ремонту комбайнов типа СК-5 «Нива» дано в табл. 8.
8. Распределения грузопотоков при ремонте полнокомплектных комбайнов
Откуда |
Куда |
Масса деталей, % от массы комбайна |
| 1 | 2 | 3 |
|
Участок приемки машин Разборочно-моечное отделение Контрольно-сортировочное отделение Склад деталей, ожидающих ремонта Кузнечное отделение То же Сварочно-наплавочное отделение Слесарно-механическое |
Разборочно-моечное отделение Контрольно-сортировочное отделение Рамное отделение Обойное отделение Отделение топливной аппара-туры и электрооборудования Медницко-радиаторное отделение Комплектовочное отделение Склад деталей, ожидающих ремонта Склад утиля Кузнечное отделение Сварочно-наплавочное отделение То же Слесарно-механическое отделение То же Полимерное отделение |
100 75 20 1,5 1,5 2 30 30 15 5 25 5 2 30 5 |
|
отделение То же Полимерное отделение Термическое отделение Слесарно-механическое отделение То же Склад запасных частей То же Рамное отделение Комплектовочное отделение То же Отделение топливной аппара-туры и электрооборудования То же Отделение ремонта двигателей Испытательная станция Медницко-радиаторное отделение Обойное отделение Сборочное отделение Молярное отделение |
Термическое отделение Слесарно-механическое отделение То же Комплектовочное отделение Сборочное отделение Комплектовочное отделение Отделение ремонта двигателей Сборочное отделение То же Отделение ремонта двигателей Сборочное отделение Отделение ремонта двигателей Сборочное отделение Испытательная станция Сборочное отделение То же >> Молярное отделение Участок сдачи |
15 5 15 15 10 10 3 5 20 10 15 1,5 1,5 15 15 5 1,5 100 |
Подразделения, производственные участки корпуса размещены так, что основная масса агрегатов, громоздких деталей и других грузов транспортируется по наикратчайшему пути с наименьшим числом оборотных и перекрещивающихся грузов.
2.10 Обоснование выбора подъемно-транспортных средств
Подъемно-транспортные устройства выбираются исходя из массы, частоты подъема, направления перемещения деталей, габаритных размеров грузов и расстояние переноса [2].
Для подбора подъемно-транспортных средств составляют таблицу распределения грузов по подразделениям предприятия, в процентном отношении от полной массы комбайна.
Грузы наибольшей массы перемещаются по цепному транспортеру ТСН-160 вдоль цеха по ремонту комбайнов.
Из опыта данного предприятия видим, что площадь, по которой происходит основное перемещение грузов, в достаточной степени оборудовано кран-балками с пролетом десять метров, грузоподъемностью 3,2 т и кран-балками с пролетом четыре метра, грузоподъемностью две тонны, а также четырьмя четырех метровыми консольно-поворотными кранами с электрифицированными талями, грузоподъемностью одна тонна.
3. Конструкторская часть
3.1 Анализ существующих конструкций
При износе передней кромки планок до радиуса более 1,5 мм подбарабанье необходимо переставить, перевернув его на 1800 так, чтобы задние неизношенные кромки оказались впереди. При износе обоих кромок подбарабанье обрабатывают различными приспособлениями, устанавливаемые на строгальные или токарные станки и др.
Одним из которых является приспособление к токарному станку, которое изображено на четвертом листе графической части. Которое состоит из: 1- патрон токарного станка; 2 – передний кронштейн; 3 – резцовая головка; 4 – вращающийся центр задней бабки; 5 – задний кронштейн; 6 – тяга; 7 – суппорт [11].
Для проточки подбарабанья устанавливают вогнутой стороной вниз на передний и задний кронштейны, соединенные с суппортом станка. Резцовая головка приводится во вращение от шпинделя токарного станка. После расточки грани планок округляют напильником до радиуса 0,5 мм во избежании повреждения зерна.
Основными недостатками этого приспособления являются: неудобство крепления подбарабанья в кронштейнах; ненадежность крепления кронштейнов; возникновение вибрации борштанги, которая установлена в шпинделе токарного станка.
Также на четвертом листе графической части изображен переоборудованный станок РР-4А.
Модернизированный станок состоит из основания 1, на котором установлена станина 2, вала привода 6 с закрепленной резцовой головкой 9 и резцами 8, получающего вращение от двигателя 13 станка через муфту 3, передвижной каретки 18 для установки подбарабанья. Каретка вместе с подбарабаньем перемещается механизмом рабочего хода, который получает движение от ходового винта 17, редуктора 5 и звездочки 4 [5].
Подлежащее расточке подбарабанье 12 устанавливают на каретке 18 и закрепляют при помощи установки контрольных пальцев в отверстия щек и головок винтов 15. Регулировочные винты 15 в стойках 14 позволяют перемещать подбарабанье относительно резцовой головки 9 и регулировать их соосность. Соосности добиваются также при помощи секторных шаблонов радиусом 287 мм, устанавливаемых на опоры 10 и 11. Резцы в головке 9 устанавливают на заданный размер по индикатору закрепленному на опоре 10. Холостой ход каретки сообщает электродвигатель с редуктором 13. При хорошо выправленном подбарабанья растачивание ведут за один проход. Время на растачивание подбарабанья составляет 30-32 мин при малом износе планок и большой подаче каретки (37,8 мм/мин) и 60-65 мин при большом износе планок и малой подаче каретки (18,2 мм/мин). Станок обеспечивает достаточную точность расточки подбарабанья.
Главным недостатком этого станка является то, что он предназначен для расточки подбарабанья комбайна СК-4 у которого оно отличается от конструкции подбарабанья комбайнов СК-5 и других современных.
3.2 Описание конструкции
Задача повышения эффективности и качества выпускаемой продукции в полной мере относится к ремонту комбайнов.
Важной задачей является как можно больше восстановить деталей и повысить качество ремонта.
Среди мероприятий, направленных на решение поставленной задачи, можно выделить процесс восстановления рабочих кромок подбарабанья комбайнов. Для этого предлагается приспособление к шлифовальному станку 3А423, которое изображено на пятом листе графической части, которое состоит из резцовой головки и установочных кронштейнов.
Данное приспособление позволяет увеличить универсальность шлифовального станка 3А423, так как при небольшом переоборудовании он может использоваться как для расточки подбарабанья, так и для шлифования коленчатых валов и других цилиндрических поверхностей.
Резцовая головка состоит из ступицы на которую с натягом посажен диск, на котором расположены восемь резцов под углом 450. Из них четыре резца расположены вдоль одной прямой, а относительно друг к другу под углом 900. Другие четыре резца смещены вдоль диска на четыре миллиметра и также расположены вдоль одной прямой. Такое расположение резцов позволяет так отрегулировать резцовую головку, что первые четыре резца установлены на один вылет, которые снижают верхний слой металла, а другие четыре резца на другой вылет, которые производят чистовую обработку планок. При такой регулировке резцов мы уменьшаем время, которое необходимо для расточки подбарабанья.
3.3 Расчет шпонки на срез
В данной конструкции шпонка является деталью, на которую действует неравномерная нагрузка. Величина нагрузки зависит от того, с каким усилием действует резец на планку, чем меньше усилие, тем меньше нагрузка на вращение вала 980 об/мин, диаметр вала dср = 59,5 мм.
Расчетное напряжение среза равно [16]:
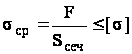 ,
(24)
где F – сила, действующая на шпонку, Н;
 –
площадь
сечения шпонки,
м;
 –
допустимое
напряжение
на срез, для
стали –
 кг/см2.
Определяем вращающий момент:
 ,
(25)
где Р – мощность, передаваемая электродвигателем, кВт.
Сила, действующая на шпонку определяется по формуле:
 (26)
где V – линейная скорость, м/с.
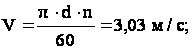
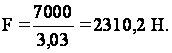
Определяем напряжение среза:
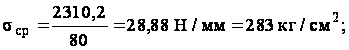
283 < 600.
Напряжение
среза удовлетворяет
выражению
 ,
следовательно,
при максимальной
нагрузке шпонку
не срежет.
3.4 Определение экономической эффективности конструктивной разработки
Конструктивная разработка представляет собой проект модернизации шлифовального станка 3А423 для расточки подбарабанья комбайна типа СК-5 «Нива». Эффект от ее применения выражается в повышении качества ремонтной продукции и расширении технологических возможностей оборудования, в улучшении условий труда.
Для оценки экономической эффективности конструктивной разработки необходимо рассчитать затраты на изготовление конструкции и ее балансовую стоимость, себестоимость единицы ремонтно-обслуживающих работ, удельные приведенные затраты, коэффициент потенциального резерва эффективности конструкции, показатели снижения трудоемкости и роста производительности труда, срок окупаемости дополнительных капитальных вложений, годовую экономию или дополнительную прибыль.
Затраты на изготовление конструкции определяются по формуле:
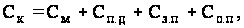 (27)
где См – стоимость материалов применяемых при изготовлении конструкции, руб.;
Сп.д. – стоимость покупных деталей, руб.;
Сз.п. – заработная плата с отчислениями производственных рабочих, занятых изготовлением и сборкой конструкций, руб.;
Со.п. – общепроизводственные накладные расходы, руб.
Стоимость основных материалов определяется по выражению:
См=SМiЦi, (28)
где Мi – масса израсходованного материала i-го вида, кг;
Цi – цена одного килограмма материала i-го вида, руб.
Масса материала определяется формуле:
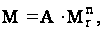 (29)
где Мr – масса готовой детали, кг;
А и n – постоянные, зависящие от вида материала детали, способов и методов ее изготовления, наличия механической обработки.
Затраты на изготовление конструкции приведены в табл. 9.
9. Затраты на изготовление деталей
Детали |
Мr, кг |
А |
n |
Цi, руб/кг | N, шт |
См, руб |
|
Планшайба Кронштейн Резцовая головка Итого: |
7 1 25 |
2,26 1,58 2,63 |
0,93 0,98 0,98 |
3,3 3,3 3,3 |
2 2 1 5 |
91,12 10,43 203,45 305 |
Стоимость покупных деталей определяется по ценам их приобретения с учетом затрат на доставку. Стоимость покупных деталей приведены в табл. 10.
10. Стоимость покупных деталей
Детали |
Количество, шт. |
Стоимость единицы, руб. | Стоимость, руб. |
|
Болт Шайба Гайка Итого: |
34 42 12 |
2 1 3 |
68 41 36 145 |
Заработная плата производственных рабочих рассчитывается по формуле:
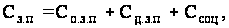 (30)
где Со.з.п - основная заработная плата, руб.;
Сд.з.п - дополнительная заработная плата, руб.;
Ссоц - отчисления на социальные нужды, руб.
Основная заработная плата определяется по формуле:
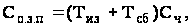 (31)
где Тиз - трудоемкость изготовления элементов изделия, чел-ч;
Тсб - трудоемкость сборки, чел-ч;
Сч - часовая тарифная ставка рабочих исчисляемая по среднему разряду, руб.
Трудоемкость изготовления элементов изделия определяется на основе пооперационных расчетов (Тиз = 8,2 чел.-ч).
Трудоемкость сборки конструкции определяется по формуле:
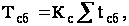 (32)
где Кс - коэффициент, учитывающий соотношение между полным и оперативным временем сборки (принимается равным 1,08);
tсб - трудоемкость сборки отдельных элементов конструкции, чел-ч.
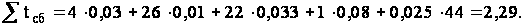
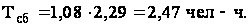
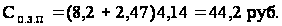
Дополнительная заработная плату можно принять в размере 5...12 % от основной:
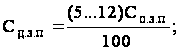 (33)
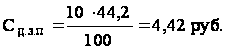
Отчисления на социальные нужды определяются по формуле:
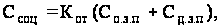 (34)
где Кот - коэффициент отчислений.
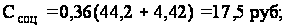
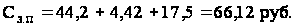
Общепроизводственные расходы вычисляют по формуле:
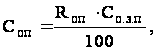 (35)
где Rоп - процент общепроизводственных расходов, принимается по данным предприятия равным 225%.
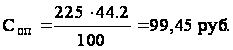
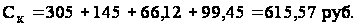
Балансовая стоимость модернизированной конструкции определяется по формуле:
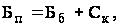 (36)
где Бб – балансовая стоимость конструкции в базовом, исходном варианте, руб.
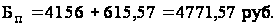
Полная заработная плата рассчитывается по формуле:
(37)
где Со.з.п - основная заработная плата, руб.;
Сд.з.п - дополнительная заработная плата, руб.;
Ссоц - отчисления на социальные нужды, руб.
Основная заработная плата определяется по формуле:
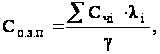 (38)
где Счi – часовая тарифная ставка i-ого разряда, руб.;
li – количество работников, оплачиваемых по i-му разряду, чел.;
g - ритм выполнения операций, шт/ч.
Величина g рассчитывается по формуле:
 (39)
где l – количество рабочих, занятых в операции, чел.;
Туд – трудоемкость единицы ремонтной продукции, чел-ч./шт.
- по исходному варианту:
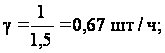
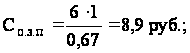
- по проектируемому варианту:
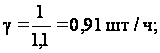
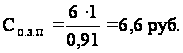
Амортизационные отчисления находятся по формуле:
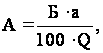 (40)
где Б – балансовая стоимость конструкций, руб.;
а – норма амортизации, %;
Q – годовой объем работ на данной операции, шт.