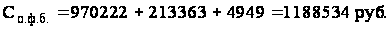Организационно-экономическая характеристика ОАО "Гачевская сельхозтехника"
Затраты на ремонт и техническое обслуживание рассчитываются по формуле:
 (41)
где r – норма отчислений на ремонт и техническое обслуживание, %.
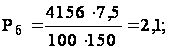
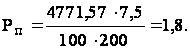
Стоимость силовой электроэнергии:
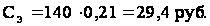
Себестоимость единицы ремонтных работ определяется как сумма найденных слагаемых:
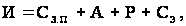 (42)
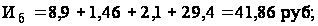
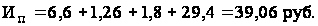
Далее определяется по сравниваемым вариантам удельные капитальные вложения:
 (43)
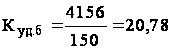 руб./шт.;
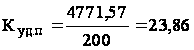 руб./шт.
Удельные приведенные затраты определяются по формуле:
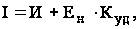 (44)
где Ен – нормативный коэффициент эффективности капитальных вложений, Ен=0,12.
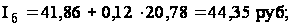
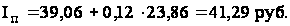
Полученные по вариантам величины удельных приведенных затрат сравниваем, и при условии Iп < Iб можно сделать вывод, что проектируемый вариант конструкции эффективнее базового.
Расчет коэффициента потенциального резерва эффективности конструкции производится в следующем порядке.
Подсчитываются удельные приведенные затраты на час работы по базовому и проектируемому вариантам по формуле:
 (45)
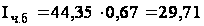 руб./ч.;
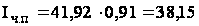 руб./ч.
Определяется граница эффективности устройства по соотношению ритмов операции:
 (46)
где
 -
удельные приведенные
затраты по
проектируемому
и базовому
вариантам,
руб./ч.
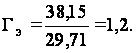
Подсчитывается фактическое соотношение ритмов операции:
 (47)
где
 -
ритмы операций
по проектному
и базовому
вариантам,
шт./ч.
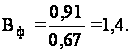
Определяем коэффициент потенциального резерва эффективности:
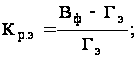 (48)
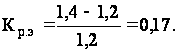
Полученный коэффициент сопоставляем с нормативным (Кр.э.н > 0,1). Так как Кр.э > Кр.э.н, то мероприятие находится в зоне достаточной эффективности, его можно уверенно внедрять в производство.
Для варианта конструкции, подлежащего к внедрению, дополнительно рассчитываются следующие показатели.
Показатель снижения трудоемкости, %:
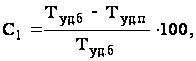 (49)
где
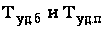 - трудоемкость
единицы ремонтной
продукции по
базовому и
проектируемому
вариантам,
чел.-ч./шт.
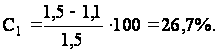
Показатель роста производительности труда, в разах:
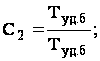 (50)
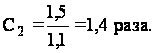
Срок окупаемости дополнительных капитальных вложений, лет:
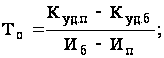 (51)
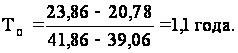
Дополнительная прибыль:
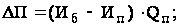 (52)
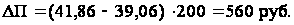
11. Показатели экономической эффективности конструктивной разработки
Наименование показателя |
Исходный вариант | Проектируе-мый вариант |
|
Балансовая стоимость, руб. Годовой объем ремонтных работ, шт. Трудоемкость единицы объема работ, чел-ч. Показатель снижения трудоемкости, % Показатель роста производительности труда, раз Себестоимость единицы объема работ, руб./шт. Удельные капитальные вложения, руб./шт. Срок окупаемости дополнительных капитальных вложений, лет. Дополнительная прибыль, руб. Удельные приведенные затраты, руб./шт. Ритм операции, шт./ч. Коэффициент потенциального резерва эффективности конструкции. |
4156 150 1,5 — — 41,86 20,78 — — 45,46 0,67 — |
4771,57 200 1,1 26,7 1,4 39,06 23,86 1,1 560 41,92 0,91 0,17 |
Приведённые экономические показатели показывают, что капитальные вложения в проектируемом варианте снизились на 3 руб., удельные приведённые затраты снизились в проектируемом варианте на 41%. Показатель роста производительности труда 1,4 раза, коэффициент потенциального резерва эффективности 0,17, а срок окупаемости капитальных дополнительных вложений 1,1 года.
4. Разработка технологического процесса восстановления подбарабанья
4.1 Сведения о дефектах и предполагаемой программе восстановления
К основным дефектам подбарабанья относят изгиб планок в горизонтальной и вертикально плоскостях, изгиб и разрыв прутков, деформацию направляющего щитка и гнезда эксцентрика подвески, разрушение сварных швов, изнашивание планок по высоте и скругление их рабочих граней.
Изнашивание планок подбарабанья по высоте и вертикальный изгиб происходят неравномерно по длине, плавно возрастая от концов к середине, что приводит к нарушению зазоров на входе и выходе молотильного аппарата. Неплоскосность планок легко обнаружить, открыв противоположные мочки в панелях молотилки. Численное значение неплоскостности можно определить, замерив щупом зазоры по концам и в средней части молотильного аппарата или вычитая величину износа рифов. При непрямолинейности планок, равной 4 мм, подбарабанье ремонтируют. Также определяют суммарную величину неравномерности износа и прогиба бичей и планок по их длине, которая не должна превышать четыре миллиметра.
Подвеску подбарабанья с деформированным гнездом эксцентрика снимают и нагревают. Вводят оправку и ударами молотка придают ей начальную форму.
Другие дефекты устраняют при снятом подбарабанье. Техническое состояние деталей подбарабанья и надставки должно соответствовать параметрам, приведенным в табл. 20 [10].
Направляющий щиток с изгибом пять миллиметров и более снимают и выправляют ударами молотка на правочной плите.
Изогнутые прутки выправляют ударами молотка по специальной надставке, а порванные заменяют. Прутки изготавливают из проволоки диаметром пять миллиметров или используют от выбракованного подбарабанья.
Неплоскостность планок в горизонтальном направлении (по ходу движения хлебной массы) устраняют при помощи рычажного (ОПР-1780А) или гидравлического (ОР-6739) приспособлений.
При скруглении планок более 1,5 мм их обрабатывают различными приспособлениями, устанавливаемые на строгальные или токарные станки.
Нарушение кривизны рабочей поверхности каркаса надставки или подбарабанья проверяют специальным шаблоном. Если зазор между шаблоном и рабочей поверхностью планок больше 2 мм, каркас правят. Ручная правка каркаса – трудоемкая операция, требующая определенного навыка, и в мастерских хозяйств ее, как правило, не выполняют. Поэтому при деформации каркаса подбарабанья или надставки, а также при и скруглении у них граней планок выше допустимых пределов эти узлы следует направлять на специализированное предприятие, где имеется соответствующее оборудование.
Отремонтированное подбарабанье устанавливают относительно молотильного барабана без перекосов, изменением длины болтов подвесок.
4.2 Восстановление поперечных планок подбарабанья
Исходные данные.
Номер по каталогу – 54-2-15-1Е
Масса, кг – 54,3
Материал – полоса БСт5Гпс-1
Износ рабочих кромок планок Радиус рабочих кромок более 1,5 мм
Подефектная технология восстановления.
Разработка маршрутной карты
После выбора организационной формы восстановления подбарабанья (подефектная), и рационального способа его восстановления с разработкой ремонтного чертежа намечается план устранения дефекта и разрабатывается маршрутная карта.
Маршрутная карта предназначена для описания технологического процесса восстановления детали.
Маршрутная карта представлена на девятом листе графической части и включает следующие операции:
005 моечная
010 дефектовочная
015 токарная
Моечная проводится в ванной ОМ-1316 и включает в себя следующие операции: подготовка моечного раствора (сода кальцинированная); установка подбарабанья в ванну и выдержка; промывка водой подбарабанья.
Дефектовочная операция включает в себя проверку износа рабочих кромок приспособлением РШ-1 (шаблон радиусный).
Токарная проводится на станке 3А423 и включает в себя следующие операции:
1. установить деталь и закрепить;
2. точить поверхности выдерживая размеры d и i резцом 2103-0057 Т15К6;
3. снять деталь.
5. Охрана труда
5.1 Анализ состояния охраны труда в мастерской
В условиях роста механизации и интенсификации сельскохозяйственного производства особую актуальность приобретает проблема охраны труда рабочих. Забота об охране здоровья трудящихся о безопасности работы и условиях труда постоянно находится в центре внимания нашего правительства и рассматривается как одна из важнейших задач.
Руководство и ответственность за организацию работы по охране труда и производственной санитарии, проведение всей практической работы в целом по отрасли механизации возложена на главного инженера. В мастерской эту задачу выполняет заведующий центральной ремонтной мастерской.
Основной задачей главных специалистов является обеспечение здоровых и безопасных условий труда на рабочих местах. Они руководят работой подчиненных им специалистов, направляя ее на предупреждение несчастных случаев, аварий, на улучшение условий труда и его безопасности.
Для уменьшения несчастных случаев, производственных травм и заболеваний, в дальнейшем полного отсутствия, должно уделяться больше внимания со стороны главного инженера и заведующего мастерской.
С работниками мастерской должны проводиться следующие виды инструктажа: вводный, первичный, на рабочем месте, повторный, внеплановый и целевой.
Ознакомившись с состоянием работ по охране труда в мастерской можно отметить ряд недостатков.
На многих производственных участках недоукомплектованы пожарные щиты огнетушителями, не производиться инструктаж и обучение рабочих действиям на случай пожара.
В ремонтной мастерской также имеется ряд недостатков: частые случаи формального отклонения к проведения инструктажей. Спецодежда выдается не вовремя и с большим отклонением от типовых норм; вентиляция помещений, где проводятся окрасочные работы комбайнов находится в неисправном состоянии; техническое освидетельствование кран-балки проводится формально; имеются случаи работы неисправными инструментами и оборудованием; электрооборудование используется без заземления, что не допускается в работе; наблюдается нарушение техники безопасности производственными рабочими, что приводит к травматизму.
Анализируя «Акты о несчастных случаях на производстве», можно сделать выводы, что наибольшее число несчастных случаев наблюдается при выполнении слесарно-монтажных работ. Это происходит из-за нарушений технологий ремонта, отсутствие приспособлений для выполнения некоторых видов работ, а также из-за нарушения техники безопасности.
Средства, отпускаемые на выполнение работ по охране труда очень малы. В хозяйстве нет определенного лица, которое было бы ответственно за освоение выделяемых средств, в результате чего эти средства бывают использованы не полностью, а за частую и не по назначению.
Следует сделать вывод, что работа проводимая по охране труда и созданию нормальных условий работы, работникам мастерской находится на низком уровне.
5.2 Мероприятия по улучшению условий и охраны труда в мастерской
Для улучшения условий и охраны труда в мастерской предлагается выполнить мероприятия.
При приеме на работу в цех по ремонту комбайнов главный инженер должен провести вводный инструктаж по технике безопасности. Задача вводного инструктажа заключается в ознакомлении вновь поступающего работника с общими положениями и правилами техники безопасности.
К ремонту следует допускать лица, прошедшие специальное обучение, получившие инструктаж по технике безопасности и овладевшие практическими навыками безопасного выполнения работ.
Повторный инструктаж по технике безопасности производить на рабочем месте по цеховому графику не реже, чем через 6 месяцев, а на участках повышенной опасности через 3 месяца.
Спецодежда не должна иметь свисающих концов, волосы должны быть убраны под головной убор. Инструмент, приспособления, оснастка, подъемные механизмы и применяемое оборудование должны быть исправны.
Грузоподъемные машины не должны допускаться к работе без регистрации и технического освидетельствования в соответствии с установленными правилами [20].
Открывать двери моечных камер следует не ранее, чем через пять минут после окончания мойки и включения вентиляции.
При наружной мойке машин пароводоструйным очистителем давление в системе при работе в режиме «пар» не должно превышать 12 кгс/см2, а без подогрева – 8,5 кгс/см2.
При мойке узлов и агрегатов комбайна горячим раствором под давлением пользоваться защитными очками, а также резиновыми перчатками и сапогами.
Разборочно-сборочные работы выполнять исправным инструментом, используя специальные съемники и приспособления.
Работу на токарном, сверлильном, фрезерном, строгальном и других станках поручать только тем рабочим, которые имеют соответствующую квалификацию. На станках установить кожухи, защищающие рабочего от мелкой стружки. Во избежание захватывания одежды, вращающие детали оградить легкими защитными устройствами.
Приводные механизмы пневматического молота, установленного в кузнице, оснастить защитными устройствами и приспособлениями.
При выполнении кузнечно-прессовых работ горные печи снабдить вытяжными зонтами, а рабочие места – приточно-вытяжной вентиляцией.
К сварочным работам допускать лица, сдавшие экзамен и получившие право на выполнение этих работ.
Сварочный стол заземлить. Стул сварщика следует изолировать от пола, под ноги положить резиновый коврик.
Рабочее место сварщика оборудовать вентиляцией. Места, где ведутся электросварочные работы, ограждать переносными щитами.
При газосварочных работах в помещениях, где находятся ацетиленовые генераторы, нужно точно выполнять все указания по зарядке и обслуживанию генераторов.
Во избежание взрыва от обратного удара пламени между ацетиленовым генератором или баллоном и газосварочной горелкой следует установить предохранительный затвор.
Кислородные баллоны нужно размещать вне помещения в закрытых шкафах. Замерзший редуктор отогревать только горячей водой или воздухом.
Если кислородные баллоны необходимо хранить в помещении мастерской, то их закрепить в вертикальном положении и установить на расстоянии не ближе 1 м от электрических приборов и не менее 5 м от открытого огня.
Окрасочные работы должны быть безопасны на всех стадиях: очистка поверхностей под окраску, нанесение лакокрасочных материалов. При окрасочных работах должны быть предусмотрены меры, устраняющие условия возникновения взрывов и пожаров в покрасочных камерах, а также оборудовать вентиляцией.
Металлические части электрооборудования, корпуса электродвигателей, генераторов и ручного инструмента, каркасы распределительных щитов, кожухи распределительных сборок, трансформаторов и измерительных приборов, кожухи рубильников, магнитных пускателей, выключателей, детали осветительной аппаратуры, металлическая изоляция кабелей, трубы, в которых расположены провода, металлические оболочки проводов, не находящиеся под напряжением, но могущие оказаться под в следствии неисправности детали или элементов установок, надежно заземлить.
Электропроводку и арматуру силовой и осветительной сети в цехе необходимо надежно изолировать, защитить от влияния высокой температуры, механических повреждений и химического воздействия.
Пожарная безопасность объекта должна быть обеспечена:
– системой предотвращения пожара;
– системой противопожарной защиты;
– организационно-техническими мероприятиями.
Должны быть назначены лица ответственные за пожарную безопасность по участкам.
В определенном месте мастерской должна быть установлена аптечка с необходимым набором медикаментов. На рабочих местах вывесить плакаты, предупредительные надписи по технике безопасности и противопожарным мероприятиям. В местах, представляющих повышенную опасность, вывесить знаки безопасности [21].
Исходя из предложенных мероприятий, можно сделать вывод, что все это будет способствовать улучшению условий труда, снижению производственного травматизма и заболеваемости среди работников мастерской, что, несомненно, скажется на повышении производительности труда.
5.3 Расчет вентиляции
При окрасочных работах комбайнов, агрегатов и деталей покрасочные камеры должны быть оборудованы вентиляцией, для чего необходимо произвести расчет, который включает в себя следующее:
1. Выбрать конфигурацию сети, которая должна обслуживать вентиляторную установку.
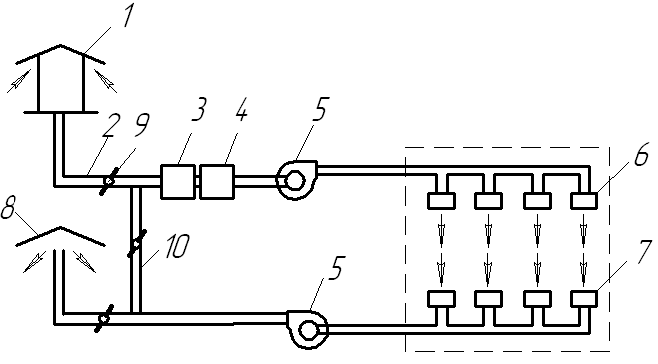
Рис. 1. Схема механической приточно-вытяжной вентиляции:
1 – устройство для забора воздуха; 2 – воздуховод; 3 – фильтр; 4 – калорифер; 5 – центробежный вентилятор; 6 и 7 – приточные и вытяжные насадки; 8 – устройство для удаления воздуха; 9 – вентиль; 10 – соединительный воздуховод.
2. Рассчитать воздухообмен по количеству выделяющихся вредных веществ:
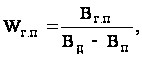 (53)
где
 -
количество
вредного вещества,
выделяющегося
в помещении,
мг/ч;
 -
допустимое
содержание
вредного вещества
в воздухе помещения,
=
200 мг/м2
[21];
 -
содержание
вредного вещества
в приточном
воздухе, мг/м2.
Количество вредного вещества, паров и растворителей выделяющихся при окрасочных работах определяется по формуле:
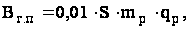 (54)
где S – площадь окрашиваемой поверхности изделий, м2;
mр – доля летучих растворителей в красках, mр = 25% [20];
qр – расход лакокрасочного материала на 1 м2 окрашиваемой поверхности (при распылении qр = 60…90 [19]).
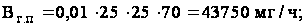
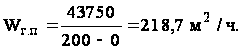
3. Определяем производительность вентилятора, мг3/ч:
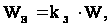 (55)
где kз – коэффициент запаса (1,3…2,0) [19].
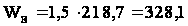 м3/ч.
4. Расчет для приточной вентиляции:
а) Рассчитать потери напора на прямых участках труб по формуле:
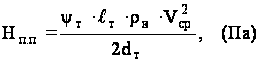 (56)
где ψт – коэффициент, учитывающий сопротивление труб (для железных труб ψт = 0,02 [1]);
Vср – средняя скорость воздуха на рассчитываемом участке воздушной сети (8…12м/с – для прилегающих к вентилятору участков, 1…4м/с – для удаленных [19]);
ℓт – длина участка трубы, м (1; 1,5; 1; 8);
dт – принятый диаметр трубы на участке, м (0,2).
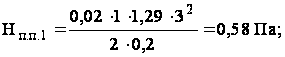
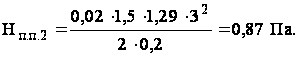
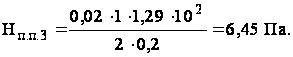
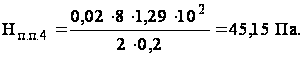
б) Рассчитываем местные потери напора в переходах, коленах:
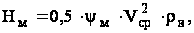 (57)
где ψт – коэффициент, учитывающий потери в переходах [19];
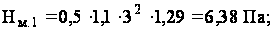
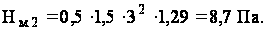
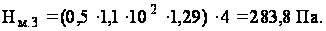
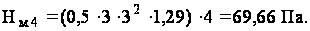
в) Определим суммарные потери напора Ну.ч (Па) на участке в целом на линии Нл по формуле:
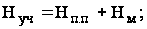 (58)
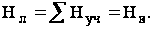 (59)
где Нв – напор вентилятора.
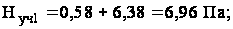
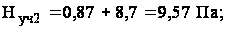
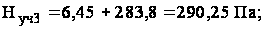
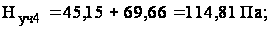
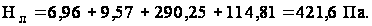
г) По номограмме выбираем вентилятор, безразмерное число А [19].
Номер вентилятора - №4.
Безразмерная величина А = 3000.
КПД – ηв = 0,6.
д) Определив величины А и N, рассчитываем число оборотов вентилятора по формуле:
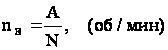 (60)
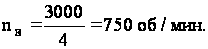
е) Рассчитываем мощность Рдв электродвигателя для центробежного вентилятора по формуле:
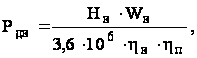 (61)
где Нв – полное давление вентилятора, Па;
ηп – КПД передачи (0,9…0,95).
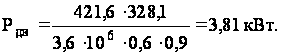
Выбираем электродвигатель 4АА50А4У3 с мощностью Рдв = 4,0 кВт.
Трехфазный асинхронный короткозамкнутый двигатель серии 4А (при синхронной частоте вращения 750 об/мин.) климатического исполнения У, категории 3 по ГОСТ 15150-69, общего применения предназначен для продолжительного режима работы от сети переменного тока с частотой 50 Гц.
5. Расчет для вытяжной вентиляции:
а) Рассчитать потери напора на прямых участках труб:
ℓт = 1; 2,5; 8 м;
dт =0,2 м.
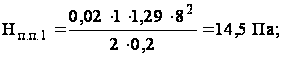
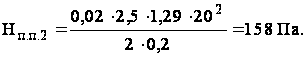
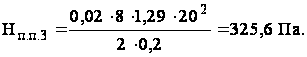
б) Рассчитываем местные потери напора в переходах, коленах:
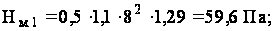
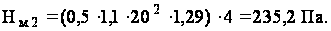
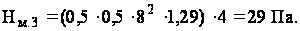
в) Определим суммарные потери напора Ну.ч (Па) на участке в целом на линии Нл:
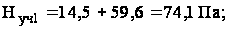
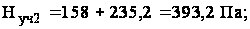
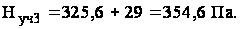
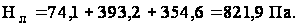
г) По номограмме выбираем вентилятор, КПД, безразмерное число А[1].
Номер вентилятора - №3.
Безразмерная величина А = 4500.
КПД – ηв = 0,6.
д) Определив величины А и N, рассчитываем число оборотов вентилятора:
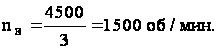
е) Рассчитываем мощность Рдв электродвигателя для центробежного вентилятора:
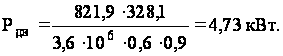
Выбираем электродвигатель 4АL150А7У3 с мощностью Рдв = 5,0 кВт.
Трехфазный асинхронный короткозамкнутый двигатель серии 4А (при синхронной частоте вращения 1500 об/мин.) климатического исполнения У, категории 3 по ГОСТ 15150-69, общего применения предназначен для продолжительного режима работы от сети переменного тока с частотой 150 Гц.
Таким образом, спроектированная система вентиляции в окрасочной камере является мощным средством регулирования чистоты и микроклиматических параметров воздуха и способствует улучшению самочувствию работающих и повышению производительности труда.
6. Экономическое обоснование проекта совершенствования процесса ремонтно-обслуживающего производства
Экономическая оценка проектных решений по совершенствованию технологии и организации производственного процесса в ремонтной мастерской производится на основе сравнения показателей работы предприятия при существующей технологии производства и проектируемой.
Стоимость основных производственных фондов по исходному варианту:
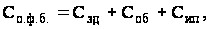 (62)
где
 - балансовая
стоимость
здания, руб.;

- стоимость
оборудования,
руб.;
 - стоимость
приспособлений
и инструмента,
руб.