Специализированный источник питания для АТС
Внезапные отказы имеют случайный характер и составляют две трети всех отказов, наблюдаемых при эксплуатации длительно используемой РЭА.
Износовые отказы проявляются к концу службы прибора. С приближением конца срока, т.е. предельного состояния, число износовых отказов резко возрастает.
Приработочные отказы имеют максимум непосредственно после изготовления изделия и играют в это время главную роль. Поэтому, необходимо, чтобы период с максимумом приработочных отказов приходился на время когда изделие еще не передано потребителю, т.е. эксплуатация еще не началась. С этой целью вводят в технологический процесс изготовления прибора период прогона, имитирующий начальную фазу эксплуатации, что позволяет устранить приработочные отказы еще до начала эксплуатации прибора у потребителя. В период проведения опытно-конструкторских работ по проектированию прибора и изготовлению опытного образца во всех случаях проводят лабораторно-стендовые испытания с имитацией воздействующих факторов заложенных в технические условия на данный прибор. Целью проведения лабораторно-стендовых испытаний является выявление возможных отказов и выработка рекомендаций по их устранению.
Важнейшим показателем качества конструкции является надежность.
С учетом того, что разрабатываемая конструкция является прибором эксплуатируемым в помещении АТС, где неблагоприятные воздействия окружающей среды не оказывают на него вредное влияние, то требования к надежности упрощаются, так как прибор предусматривает эксплуатацию в нормальных условиях. В процессе эксплуатации электронного узла на его элементы воздействуют как внутренние, так и внешние факторы. Все это в совокупности с естественным старением приводит к тому, что изменяются механические и электрические параметры материалов. В конечном итоге, указанные факторы могут приводить к отказу РЭА. При разработке РЭА, еще на стадии проектирования закладывается вполне определенный уровень надежности устройства.
Правильность выбора комплектующих, из которых строится РЭА, имеет принципиальное значение для обеспечения ее надежности. Прогресс в развитии РЭА обеспечивается прогрессом в развитии элементной базы.
Основой элементной базой современной РЭА являются микросхемы, благодаря своей высокой надежности.
Основной характеристикой надежности объекта (системы, устройства) является вероятность Р(t) его безотказной работы в течение времени t .для определения Р(t) удобно использовать понятие интенсивности отказов l(t) , т.е. число отказов в единицу времени.
Анализ принципиальной и структурной схемы прибора показывает, что прибор является не резервируемой аппаратурой, при этом подразумевается, что все элементы в схеме включены последовательно. Вероятность безотказной работы такой системы в течении заданного времени определяется по формуле:
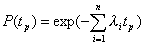 , (4.1)
где li - интенсивность отказов элементов с учетом условий эксплуатации (1/ч);
tp – заданное время работы (ч);
n – количество отказов
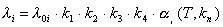 , (4.2)
где l0i – номинальная интенсивность отказов;
к1 – коэффициент зависимости от ударных нагрузок;
к2 - коэффициент зависимости от воздействия вибрации;
к3 – коэффициент, зависящий от атмосферного давления;
к4 - коэффициент, зависящий от влажности и температуры
Так как прибор эксплуатируется в лабораторных условиях, то коэффициенты к1=к2=к3=к4=1.
На основании схемы электрической и справочных данных были определены номинальные интенсивности отказов элементов схемы и коэффициенты нагрузки ai(T,kn). Полученные данные сведены в таблицу
Для расчета надежности источника питания, сводим в таблицу интенсивности отказов элементов.
Интенсивность отказов элементов. Таблица 4.1.
| Элементы | l0i×106 | kn | ai | N | li×10-6 | liN×10-6 |
| Резисторы постоянные Резисторы подстроечные Конденсаторы керамические Конденсаторы электролитические Диоды Транзисторы кремниевые до 150 мВт Микросхемы Переключатели Кнопка сетевая Трансформатор Плата печатная Пайка печатная Пайка навесная Предохранитель Индикатор Разъем Провод соединительный Кабель сетевой | 0,03 0,03 0,15 0,035 0,2 0,84 0,013 0,28 0,28 0,025 0,7 0,01 0,03 0,5 0,08 0,12 0,015 0.475 | 0,5 0,5 0,5 0,5 0,2 0,2 0,7 - 0,7 - | 0,6 0,6 0,15 0.15 0,5 0,4 0,9 - 1 - | 200 19 14 48 27 26 30 7 1 1 4 724 84 1 16 1 18 1 | 0,18 0,018 0,0225 0,0052 0,1 0,062 0,0117 0,28 0,28 0,175 0,7 0,01 0,03 0,05 0,056 0,12 0,015 0,475 | 3,6 3,42 0,315 0,2496 2,7 1,56 0,351 1,96 0,28 0,175 2,8 7,24 2,6 0,05 0.87 0,12 0,27 0,475 20,3745 |
Среднее время наработки на отказ исходя из суммарной интенсивности отказов:
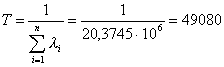 ч. (4.3)
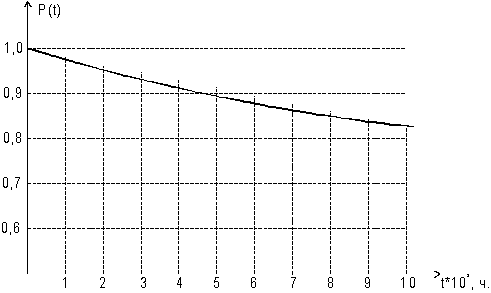 |
Вывод: расчет надежности прибора показал, что при заданной наработке 5000 часов вероятность безотказной работы прибора Р(5000)=0,892, что удовлетворяет требованиям технического задания Р(5000)ТУ ³ 0,85.
Рис.4.1. График вероятности безотказной работы.
5. 5. Разработка структурной схемы
специализированного источника питания.
Так как источник питания малошумящий и должен обеспечивать требования ТЗ по первой составляющей на выходе, то невозможно применение импульсных стабилизаторов.
При наличии первого линейного стабилизатора мощность на проходных транзисторах составит 510 Вт в худшем случае. Поэтому необходимо введение еще одного стабилизатора, поддерживающего напряжение на проходных транзисторах минимально возможным. Исходя из этого, применяется дополнительный тиристорный стабилизатор.
При разработке структурной схемы опираемся на то, что, на выходе должны получить напряжение от 15 до 35. В и мощность 250 Вт при питании 220 В частотой 50Гц.
Для фильтрации пульсаций напряжения применяем LC фильтры.
В ТЗ предусмотрена защита по току. Для этого ставим на выходе датчик тока и подаем полученное значение тока на элемент преобразования тока в напряжение. Это напряжение подаем на систему развязки по обратным связям. Если на выходе мы получим не ноль, то усилитель ошибки усиливает и подает полученное напряжение снова на эту цепь, пока после развязки напряжение не будет равно нулю.
С датчика тока через преобразователь тока в напряжение, где идет сравнение полученного напряжения и опорного напряжения подается на опознаватель режима стабилизации тока, где узнается больше ли значение выпрямленного тока, чем нужно.
С опознавателя режима стабилизации тока подается напряжение на формирователь образцовой длительности, где получаем сигнал с нужной нам длительностью. Далее сигнал образцовой длительности сравнивается с длительностью полученного сигнала в формирователе выключения по длительности, и если значение полученного тока выше номинального, то формирователь выключения подает команду на отключение блока.
Далее необходимо сделать, чтобы на проходных транзисторах была как можно меньше потеря мощности. Для этого мы снимаем значение падения напряжения на проходных транзисторах и через компаратор сравниваем его с опорным напряжением. Если значение падения напряжения находится в интервале 2 – 4 В, то анализатор состояния не дает импульсы на счетчик, который в свою очередь не меняет состояние. Если значение напряжения выходит за пределы интервала 2 – 4 В, то анализатор состояния по одному каналу подает импульсы на счетный вход двоичного счетчика, а по другому информацию: складывать количество импульсов или вычитать. Двоично-десятичный дешифратор выбирает рабочую пару тиристоров, на которую разрешается прохождение гальванических развязанных импульсов управления частотой 100 Гц.
6. 6. Технологическая часть
6.1 6.1 Выбор и обоснование технологического
процесса изготовления печатной платы
Существуют разнообразные методы изготовления печатных плат, отличающиеся друг от друга способом создания проводящего покрытия. Получившие наибольшее применение в промышленности методы изготовления печатных плат могут быть объединены по технологическим признакам в три основные группы.
Первая группа - получение печатных проводников осаждением электролитической меди на изоляционное основание. Для этого используют следующие методы: фотоэлектрохимический, офсетноэлектрохимический, сеточноэлектохимический, прессоэлектрохимический.
Вторая группа - получение печатных проводников травлением фольгированного изоляционного материала. Для этого используют следующие методы: фотохимический, офсетнохимический, сеточнохимический.
Третья группа – комбинированные методы изготовления печатных плат.
Для изготовления двухсторонних печатных плат применяют комбинированные методы, в которых печатные проводники получают путем химического травления фольги, а межслойные электрические соединяются путем металлизации монтажных отверстий.
Существуют две разновидности комбинированного метода:
1. 1. Негативный вариант.
2. 2. Позитивный вариант.
В негативном варианте печатные проводники получают с негатива их изображения. Однако позитивный вариант обеспечивает следующие преимущества. При позитивном варианте комбинированного метода в отличии основные операции проводят до химического травления фольги, что обеспечивает следующие преимущества этого метода: предотвращается срыв печатных проводников и контактных площадок при сверлении монтажных отверстий, т.к. сверление проводится до формирования проводников в фольге заготовки; для гальванической металлизации отверстий не требуется контактного приспособления; во время металлизации отверстия значительно сокращается вредное воздействие сильных химических реагентов на диэлектрик печатных плат. Учитывая двухстороннюю конструкцию печатных плат источника питания, требуемую по ТЗ точность их изготовления, а также преимущества комбинированного позитивного метода разрабатываем технологический процесс изготовления печатной платы позитивным комбинированным методом, который заключается в следующем. На заготовке печатной платы формируют защитный рисунок светочувствительной эмульсии, защищая его лаком, сверлят монтажное отверстие, которое затем металлизируют химическим меднением с последующим гальваническим наращиванием слоя меди. После этого печатные проводники защищают гальваническим осаждением сплава олова-висмут. Удаляется защитный слой фотоэмульсии и производится химическое травление меди с пробельных мест. Технологический процесс изготовления печатной платы разработан на технологических картах и представлен в приложении.
6.2 6.2 Технологическое приспособление для изготовления печатной платы.
Радиоэлектронная аппаратура в последние годы выпускается в возрастающих количествах. Это характеризуется многообразием технологических процессов, сложностью применяемого оборудования, оснастки, приспособлений.
Но для решения полностью такой задачи необходимо широкое внедрение автоматизации и механизации производственного процесса, что влечет за собой не только большие возможности роста объема производства, повышения производительности и облегчения условий труда, снижение себестоимости, но и коренного усовершенствования производственных процессов, обеспечивающих улучшение качества изделий.
При изготовлении печатных плат, одной из трудоемких операций является разметка и сверление монтажных отверстий.
При крупносерийном производстве печатных плат целесообразным является штамповка отверстий, которая резко снижается вместе с трудоемкостью этой операции, но требует изготовления дорогостоящих штампов. Затраты на изготовление штампов не оправдываются при мелкосерийном производстве печатных плат. В таких случаях отверстия выполняются методом сверления. Анализ показывает, что при сверлении как правило бывает большой процент брака и низкая производительность, что в конечном итоге приводит к увеличению трудоемкости.
Разработанное приспособление – кондуктор упрощает процесс сверления отверстий и позволяет получить увеличение производительности.
Кондуктор состоит из следующих основных деталей:
- - основание (1), в двух верхних проушинах которого при помощи оси (7) закрепляется кондукторная плита (2);
- - откидной болт (4) с гайкой барашком (5), закрепленные на боковой проушине основания (1), при помощи оси (6) с шайбой (8) и шплинтом (9);
- - накладки (3) впрессованной в основание (1).
Принцип работы. Перед сверлением откидной болт (4) с гайкой отводятся в сторону, кондукторная плита (2) поворачивается, на базирующие накладки (3) устанавливается заготовка, после этого плита (2) возвращается в исходное состояние на осях (7). Откидной болт (4) вводится