Специализированный источник питания для АТС
6.3. 6.3. Расчет усилия вырубки платы по контуру и обоснование выбора пресса.
Для выбора пресса проведем расчет усилия вырубки по контуру печатной платы.
Исходные данные для расчета:
- - размер платы 170´200 мм;
- - материал платы –стеклотекстолит фольгированный марки СФ-2-35-1,5;
- - толщина материала 1,5 мм;
- - сопротивление срезу стеклотекстолита t = 9 × 10⁷Па .
Выбор пресса для установки на него штампа сделан на основании расчета по методике изложенной в [5].
Робщ.= Р1 + Р2 + Р3 + Р4; (6.1)Определяем усилие вырубки печатной платы.
Р1 = П × H × t × k1, (6.2)
где L - суммарная длина контуров вырубаемых и пробиваемых отверстий в мм
H - толщина материала, мм;
k1 = 1,3 - коэффициент запаса прочности.
Р1 = (200 + 170) × 1,5 × 10-3 × 2 × 10-3 × 9 × 107 × 1,3 = 129870 Н.
Определяем усилие прижима
Р2 = П × H × g (6.3)где g - удельное давление прижима = 1,5×10⁷
Р2 = 0,74 × 1,5 × 10-3 × 1,5 × 107 = 16650 Н.
Определяем усилие проталкивания Р3 = k2 × Р1 (6.4)где k2 = 0,08 - коэффициент зависящий от механических свойств материала платы
h - высота цилиндрического пояска матрицы .
Р3 = 0,08 × 129870 = 10389,6 НОпределяем усилие снятия отходов и детали с пуансона
Р4 = kсн × Р1 (6.5)где kсн= 0,06 - коэффициент зависящий от толщины материала и типа штампа
Р4 = 0,06 × 129870 = 7792,2 Н Робщ = 129870 + 16650 + 10389,6 + 7792,2 = 164701,8 ННа основании выполненного расчета выбираем однокривошипный пресс простого действия модели К2122 с параметрами: номинальное усилие – 160 кН, ход ползуна – (10 – 55) мм; число ходов ползуна – 120 в минуту.
6.4 6.4 Расчет исполнительных размеров пуансона и матрицы вырубного штампа.
Для определения исполнительных размеров пуансона и матрицы вырубного штампа для обработки печатной платы по контуру воспользуемся следующими данными:
- - размер платы 200´170 мм;
- - материал платы –стеклотекстолит фольгированный марки ССФ-2-35-1,5;
- - толщина материала 1,5 мм;
- - степень точности изготовления платы 13 квалитет.
Расчет выполнен по методике изложенной в [5].
Так как толщина платы не превышает 2 мм, то вырубку платы будем вести без подогрева. Определяем исполнительные размеры матрицы и пуансона:
 ; (6.6)
 ; (6.7)
где Dм - номинальный размер вырубаемой детали, мм;
d - допуск на соответствующий размер вырубаемой детали, мм;
dм и dп - допуски на изготовления режущего контура матрицы и пуансона;
D - номинальный технологический зазор между пуансоном и матрицей
В соответствии с требуемой степенью точности изготовления печатной платы имеем следующие допуски вырубаемого контура 200-0,63´170-0,63.
Из таблицы 2.10 [5] выбираем D=0,06, тогда исполнительные размеры матрицы и пуансона по длине и ширине соответственно составят:
Ам=200-0,63+dм=199,37+dм;
Ан=200-0,63-0,06-dп=199,31-dп;
Вм=170-0,63+dм=169,37+dм;
Вн=170-0,63-0,06-dп=169,31-dп;
Для получения размеров платы, соответствующих 13-му квалитету точности, пуансоны и матрицу следует изготовить по 10-му квалитету, которому соответствует допуск 160 мкм. С учетом этого допуска размеры матрицы и пуансона составят:
Ам=199,37+0,16; Ан=199,31-0,16;
Вм=169,37+0,16; Вн=169,31-0,16.
7. 7. Инструкция по эксплуатации, измерение параметров,
регулирование и настройка источника питания
Перед включением источника питания необходимо ознакомится с органами управления, расположенными на лицевой панели. Для приведения в рабочее состояние источника питания и поддержания его длительной работоспособности необходимо точно выполнять требования инструкции.
При работе с ИП обслуживающий персонал должен соблюдать правила техники безопасности для электроустановок с напряжение до 1000 В.
В целях обеспечения безопасности обслуживающего персонала металлические нетоковедущие части ИП должны быть соединены с болтом «земля». Болт «земля» на месте эксплуатации заземляется. Обслуживающим персоналом периодически должна производится проверка надежности мест соединения передней панели, кожуха и магнитопроводов моточных элементов с заземленной панелью ИП.
7.1. 7.1. Включение ИП на активную нагрузку.
Источник питания должен быть проверен и настроен отдельно на омическую переменную нагрузку, которая выбирается в соответствии с выходными параметрами.
Перед включением ИП:
- - подключите нагрузку к выходным клеммам ИП и установите ее сопротивление, соответствующее напряжение 24 В при токе, равном 50% максимального тока ИП;
- - подключите последовательно с нагрузкой амперметр постоянного тока класса точности не хуже 1,5, со шкалой, соответствующей , примерно, 200% максимального тока ИП;
- - подключите к выводным клеммам ИП вольтметр постоянного тока класса точности не хуже 0,5;
- - подключите сетевую вилку к регулируемой сети переменного тока и установите номинальное напряжение 220 В;
- - тумблер (11) установите в положение ВКЛ;
- - переключатель (12 ) установите в нажатое положение;
- - вольтметр и амперметр, подключенные на выходе ИП должны показывать напряжение и ток; плавно изменяя сопротивление переменного резистора (16), установите на выходе ИП напряжение 24 В.
7.2. 7.2. Проверка диапазона регулирования выходного напряжения ИП.
Включите ИП и, плавно изменяя сопротивление переменного резистора (16), произведите регулирование выходного напряжения ИП в пределах 15¸35 В. Установите на выходе ИП напряжение 24 В, точная настройка напряжения осуществляется переменным сопротивлением (17).
7.3. 7.3. Ограничение выпрямленного тока.
Настраивайте ограничение по току в режиме стабилизации напряжения на 120 +5% от максимального выходного тока ИП:
- - установите сопротивление нагрузки соответствующее 120% максимального тока ИП и напряжению эксплуатации;
- - выверните переменное сопротивление «РЕГУЛИР ТОКА ЗАЩ» до упора влево;
- - включите ИП и установите эксплутационное напряжение;
- - уменьшите нагрузочным сопротивлением ток нагрузки до 100% максимального значения тока ИП, при этом выходное напряжение ИП должно оставаться таким же;
- - установите сопротивление нагрузки, соответствующее 120% максимального тока ИП, включите ИП;
- - настройку срабатывания защиты при заданном токе нагрузки осуществляйте сопротивлением «РЕГУЛИР ТОКА ЗАЩ»
- - при срабатывании защиты ИП автоматически выключается и на передней панели загорается индикатор «ЗАЩ», сброс защиты осуществляется нажатием кнопки (12).
7.4. 7.4. Измерение величины пульсации выпрямленного напряжения
Произведите измерение пульсации выпрямленного напряжения на активной нагрузке сопротивлении нагрузки соответствующей максимальному току и напряжению эксплуатации ИП, величина пульсации, измеренная псофометром, не должна превышать 100 мкВ псофометрических.
8. 8. Организационно-экономическая часть.
Целью разработки данного дипломного проекта является улучшение характеристик и снижение себестоимости изделия по сравнению с существующими аналогами. В результате был разработан специализированный источник питания для АТС (ИП), который значительно превосходит по своим техническим характеристикам аналогичные изделия. Еще одним из критериев является экономическая целесообразность изготовления прибора – принесет ли данное изделие прибыль и стоит ли его разрабатывать с этой целью.
8.1 8.1 Организация и планирование ОКР с применением методов СПУ.
Наиболее сложным и ответственным разделом организации и планирования НИОКРР является определение трудоемкости, так как трудовые затраты часто составляют основную часть стоимости темы и непосредственно влияют на срок ее разработки.
Трудоемкость разработки этапов ОКР (нормо-ч) – определяется;
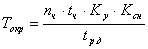 ; (8.1)
где tр.д – доля трудоемкости этапа «Разработка рабочей документации» в общей трудоемкости выполнения ОКР, доли единиц (0,6);
К сн - коэф. снижения трудоемкости (0,6);
Токрi - трудоемкость i – го этапа ОКР, час.
nч - количество чертежей формата А1, 34 листа;
tч - удельная трудоемкость выполнения одного чертежа (25..30 ч.);
Ку - коэф. учитывающий группу сложности, Ку =1.25;
Дi – трудоемкость соответствующего i – го этапа в общей трудоемкости НИР, %.
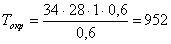 нормо-ч
Распределение трудоемкости по этапам ОКР представлено в табл. 8.1.
Таблица 8.1----------------------------------------------------------
Nп/п Стадии ОКР Трудоемкость %
-- --------------------------------------------------------
1.Разработка технического задания 2,5
2.Разработка технологического предложения 2,5
3.Разработка эскизного проекта 15,0
4.Разработка технического проекта 20,0
5.Разработка рабочей документации 60,0
в том числе:
а)изготовление опытного образца 30,0
б)разработка конструкторской документации 25,0
в)гос. испытания опытного образца и
корректировка КД 5,0
ИТОГО 100,0
-----------------------------------------------------------
Трудоемкость на каждом этапе
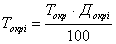 , (8.2)
где Докрi - трудоемкость соответствующего i – го этапа в общей трудоемкости ОКР, %;
Т1 = 23,8 нормо-ч
Т2 = 23,8 нормо-ч
Т3 = 142,8 нормо-ч
Т4 = 190,4 нормо-ч
Т5 = 571,2 нормо-чСостав исполнителей соответствующего этапа ОКР
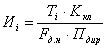 , (8.3)
где Иi – количество исполнителей соответствующего этапа ОКР;
Тi - трудоемкость этапа ОКР;
Ккл - коэф. перевода рабочих дней в календарные, Ккл = 365 / 252 = 1,4 ;
Fдн - действительный фонд времени одного исполнителя, чел.-час;
Пдир - заданная продолжительность выполнения работ, (120…140 кал.дн);
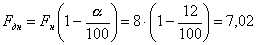 чел-час.,
где Fн - номинальный сменный фонд времени; Fн=8,0 час;
a - плановые потери сменного рабочего времени,12%.
И1 = 0,05 И2 = 0,05 И3 = 0,28 И4 = 0,38 И5 = 1,13 Общая численность исполнителей ОКР – 1,89Расчеты по определению трудоемкости и продолжительности отдельных этапов ОКР, количество исполнителей сводим в таб. 8.2.
Таблица 8.2.
| № п/п | Наименование этапов ОКР | Вид работ | Кол-во исполнителей | Трудоемкость, н-час | Продолжительность работ, кал.дн. |
| 1. | Разработка технического задания | Разработка технического задания, утверждение задания | 0,05 | 23,8 | 4,75 |
| 2. | Разработка технологического предложения | Подбор литературы по конструкторско-технологической части проектирования и ОТ и ТБ. Патентно-информационный поиск. Сбор данных по организационно-экономи- Ческому разделу. | 0,05 | 23,8 | 4,75 |
| 3. | Разработка эскизного проекта | Составление структурной и принципиальной схемы ИП. | 0,28 | 142,8 | 28,6 |
| 4. | Разработка технического предложения | Изготовление макета ИП. Анализ и составление тех. требований. Выбор материалов и комплектующих изделий. Разработка схемы соединений. Разработка технологии изготовления корпуса ИП. Разработка печатной платы. Разработка сборочного чертежа печатного узла. Составление маршрутной карты. Проектирование внешнего вида ИП. Разработка приспособления. Деталировка сборочного чертежа. Составление инструкции по эксплуатации. | 0,38 | 190,4 | 38,0 |
| 5. | Разработка рабочей документации | Разработка сборочного чертежа конструкции. Подготовка технологической документации. Подготовка конструкторской документации. Оформление конструкторской и технологической документации. Выполнение программ теплового расчета и расчета надежности ИП. Разработка мероприятий по ОТ и ТБ. Разработка и расчет сетевого графика. Оформление документации по организационно-экономической части. Расчет показателей экономической эффективности. Расчет показателей экономической эффективности .Сдача документации | 1,13 | 571,2 | 114,2 |
На основании рассчитанных этапов и видов работ строится сетевой график выполнения ОКР, результаты расчетов которого приведены в приложении.
Таблица 8.3.| № | Наименование работ | Количество исполнителей | Продолжительность работ, кал.дней |
| 0-1 | Подбор литературы по конструкторско-технологической части проектирования и ОТ и ТБ | 1 | 1 |
| 1-2 | Патентно-информационный поиск | 1 | 2 |
| 2-3 | Сбор данных по организационно-экономическому разделу | 1 | 2 |
| 3-4 | Разработка структурной схемы и проработка принципиальной | 1 | 5 |
| 4-5 | Изготовление макета | 1 | 10 |
| 5-6 |
Анализ и составление тех.
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |